
Защита углов деталей при гальваническом покрытии: почему слой утончается и как это исправить
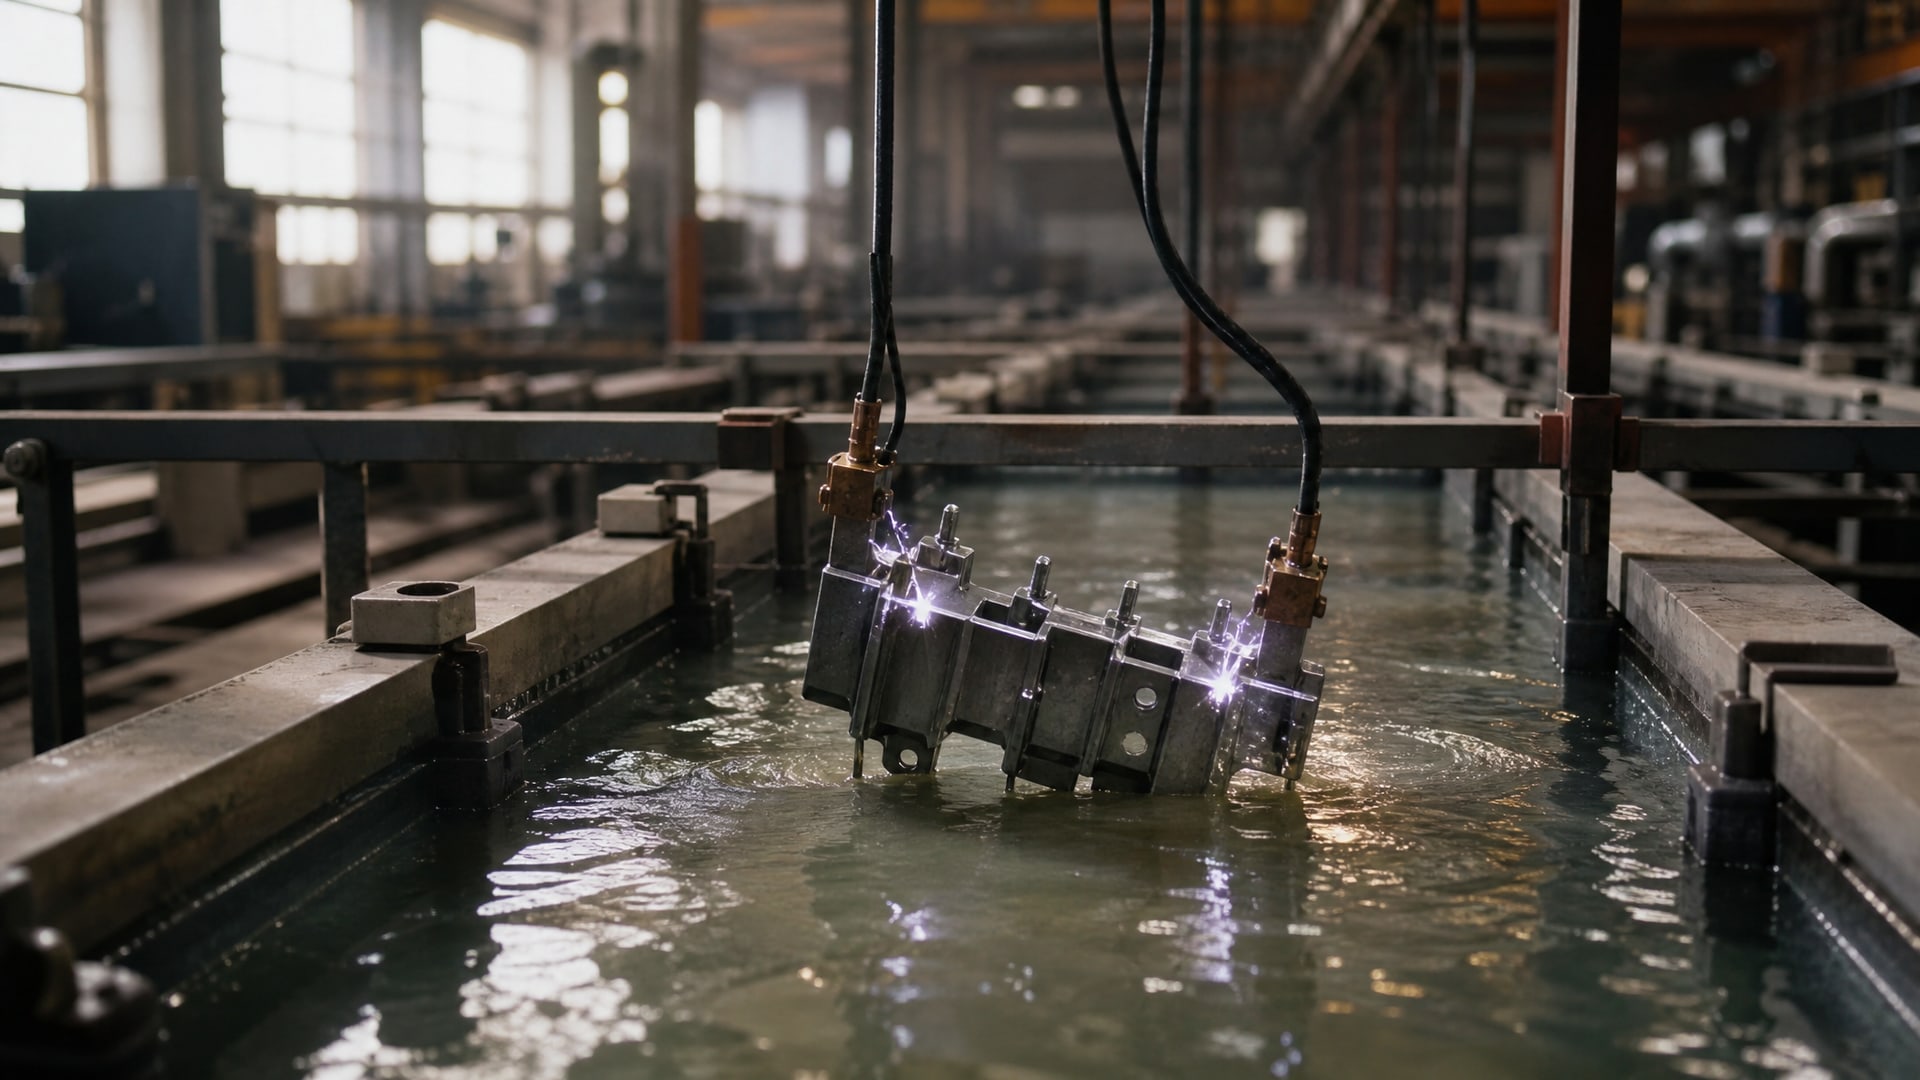
При электролитическом (гальваническом) покрытии металл осаждается из электролита под действием электрического тока. Однако толщина нанесенного слоя распределяется неравномерно: на острых кромках и выступах слой получается тоньше, чем на плоских поверхностях. Это происходит потому, что электрический ток концентрируется именно на высоких точках детали, создавая локальное ускорение процесса осаждения, который на самом деле приводит к парадоксальному результату - тонкому покрытию именно там, где оно критически важно для защиты от коррозии.
Проблема утончения слоя на углах - не косметический дефект, а технологический вызов, который напрямую влияет на долговечность защиты. Инженеры и закупщики сталкиваются с этим на практике: детали, прошедшие гальваническую обработку, начинают ржаветь именно с кромок и острых углов, хотя остальная поверхность остается защищенной. В этой статье разберем физику явления, нормативные требования и проверенные способы выравнивания толщины покрытия.
Почему на углах образуется тонкий слой
Электролитическое покрытие осаждается под действием электрического поля.
Ток в электролите распределяется неравномерно - он концентрируется в местах наименьшего сопротивления, то есть на выступах, острых кромках и высоких точках детали. Парадокс в том, что именно эта концентрация тока на острых углах приводит к локальному ускорению процесса осаждения, которое на практике выглядит как утончение слоя в этих местах.
Причина кроется в геометрии электрического поля вокруг детали в электролите. Острые углы нарушают равномерное распределение поля, что может привести как к неравномерному потреблению тока, так и к локальным флуктуациям скорости осаждения. В углублениях и полостях ток, наоборот, проходит хуже, и слой там может быть толще, но зато на краях, которые обращены к катоду, толщина снижается.
Второй фактор - конструктивная геометрия детали. Если на изделии есть заусенцы, острые выступы или кромки без скругления, они действуют как точки концентрации тока. На них осаждение происходит быстрее локально, но общая толщина слоя в таких местах остается недостаточной из-за особенностей физики процесса.
Нормативные требования к геометрии деталей
Для деталей, подлежащих гальваническому покрытию, действуют строгие нормативные ограничения на геометрию.
Согласно техническим стандартам, на поверхности детей перед нанесением покрытия не допускаются заусенцы, острые кромки и углы. Все углы и кромки должны быть скруглены радиусом не менее 0,3 мм.
Для деталей под более ответственные типы покрытий - твердое анодно-окисное и электроизоляционное анодно-окисное покрытия - требование еще строже: радиус закругления должен составлять не менее 0,5 мм.
Допускаются фаски вместо закруглений, но они не снимают проблему концентрации тока полностью. При этом поверхность детали перед покрытием должна соответствовать параметрам шероховатости:
для защитных покрытий: Rz не более 40 мкм;
для защитно-декоративных: Ra не более 2,5 мкм;
для твердых и электроизоляционных анодно-окисных: Ra не более 1,25 мкм.
Эти требования не случайны - шероховатость непосредственно влияет на адгезию покрытия и на равномерность распределения тока по поверхности. Если основа шероховатая, микроскопические острые выступы на ней будут действовать аналогично макроскопическим углам и вызовут локальные неоднородности слоя.
Подготовка поверхности как фундамент равномерного покрытия
Перед нанесением гальванического покрытия деталь должна быть тщательно подготовлена.
Процесс включает несколько обязательных этапов: удаление загрязнений, масел, ржавчины и окалины. Качество этой подготовки напрямую влияет на адгезию слоя и его равномерность.
Если на поверхности остаются масляные пленки или окисная пленка, электролит не будет контактировать с металлом равномерно. Это создаст локальные «мертвые зоны», где осаждение затруднено, и, как следствие, еще большую неравномерность слоя. На острых кромках, где электролит и так концентрируется, такие дефекты подготовки усугубляют проблему.
Особого внимания требуют швы на деталях. Если швы есть, они должны быть непрерывными и защищенными. При сомнениях швы герметизируют перед покрытием, чтобы электролит не проникал в зазоры и не вызывал подповерхностную коррозию впоследствии.
Технологические подходы к выравниванию толщины
Если задача стоит остро - нужно гарантировать равномерное покрытие на сложной геометрии - то при выборе технологии стоит учитывать особенности разных методов.
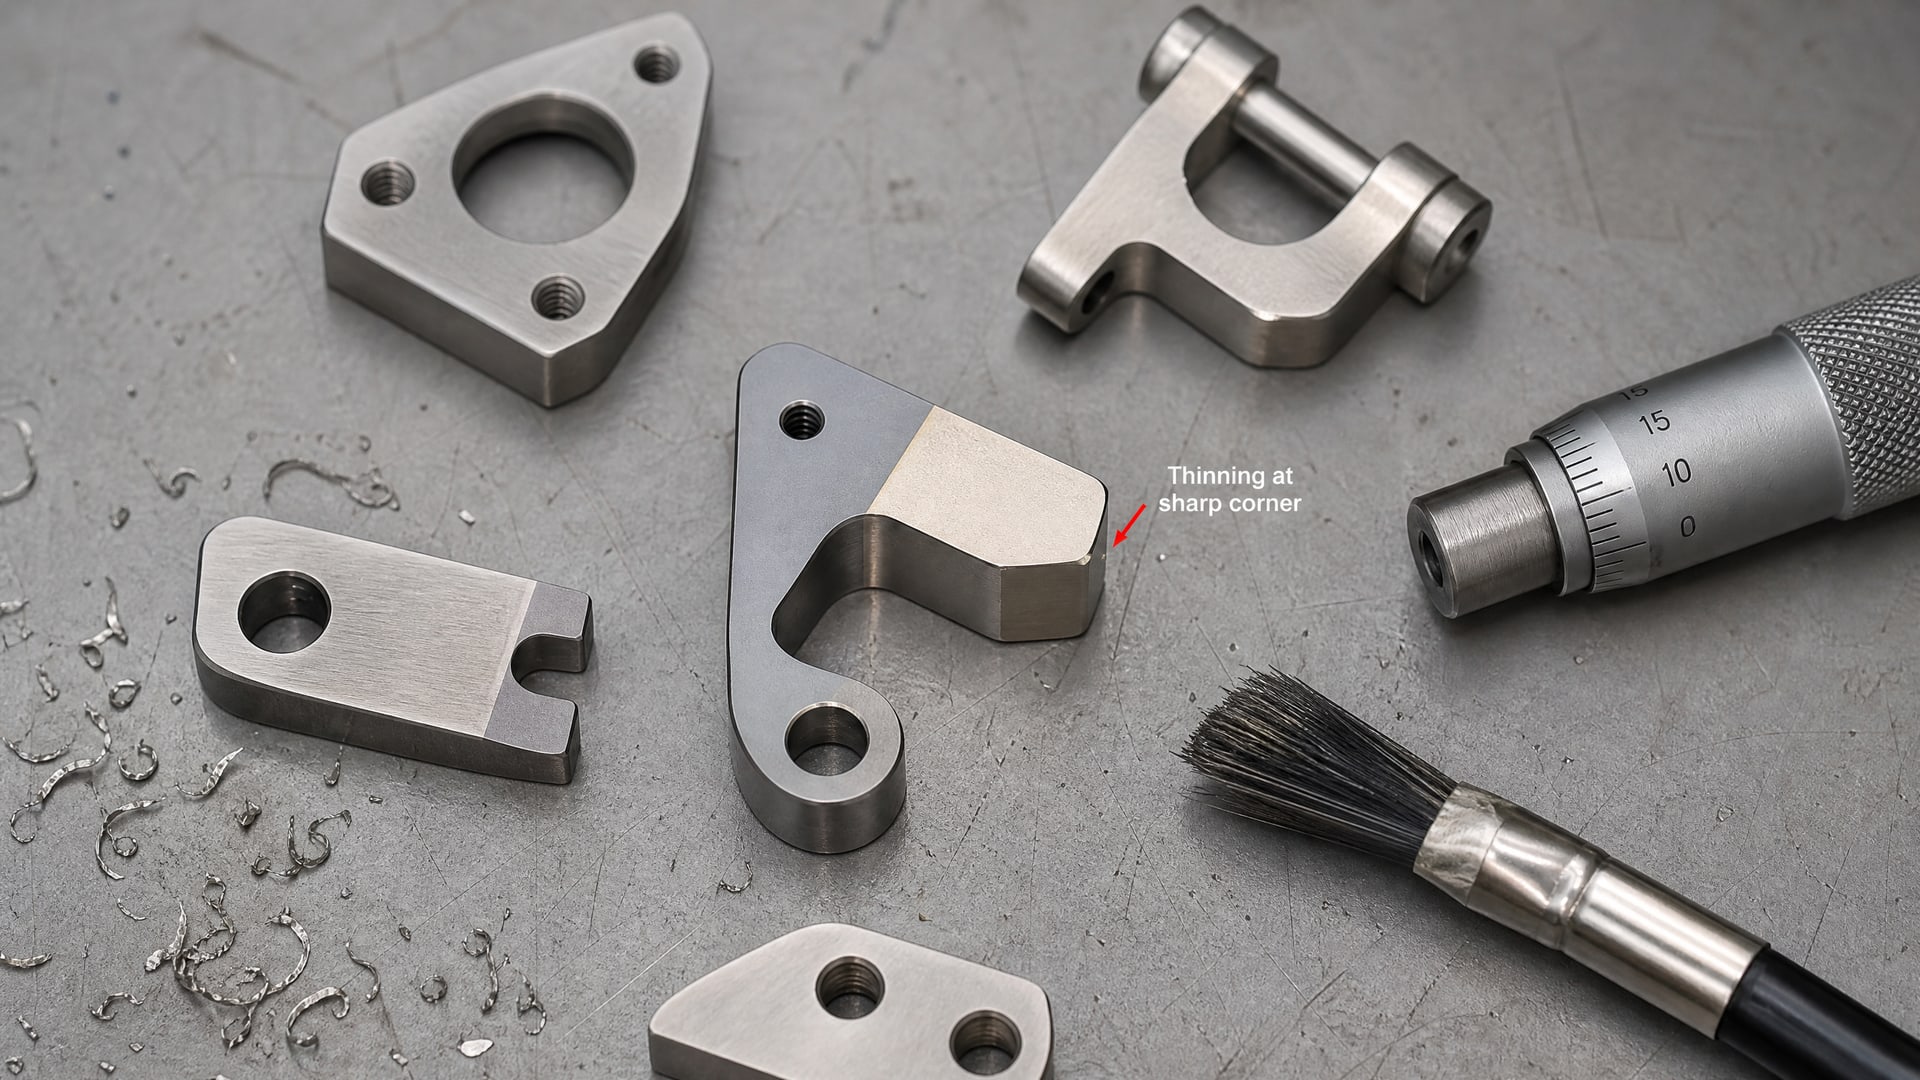
Электролитическое никелирование - классический метод гальваники. Толщина слоя может колебаться от 0,3 до 500 мкм в зависимости от назначения. На острых углах толщина будет тоньше, чем на плоских поверхностях. Для минимизации эффекта используют правильно подобранные режимы тока, рассчитанные с учетом формы детали.
Химическое никелирование предлагает альтернативный подход. При этом методе металл осаждается из химического раствора, а не под действием электрического тока. Ключевое преимущество - слой наносится более равномерно, включая внутренние полости и острые углы, потому что осаждение не зависит от распределения электрического поля. Типовые диапазоны толщины для химического никелирования:
5–10 мкм при легкой коррозии;
15–25 мкм при умеренном износе;
25–50 мкм при сильной коррозии или износе;
свыше 50 мкм для восстановления размеров.
Однако химическое никелирование требует более тщательной подготовки поверхности и обычно обходится дороже.
Контроль толщины слоя по зонам детали
Надежная защита углов начинается с контроля.
Толщина гальванического покрытия должна контролироваться не глобально, а по отдельным зонам детали - плоским поверхностям, кромкам и углам.
При приемке покрытой детали закупщик или технолог должен требовать измерения толщины слоя в критических местах, особенно на кромках и углах. Стандартная толщина может составлять, например, 10–25 мкм на основной поверхности, но на кромках допускается 5–10 мкм при условии, что это предварительно согласовано и прописано в спецификации.
Контроль проводится толщинометром (обычно электромагнитным методом) в нескольких точках. Результаты должны заноситься в приемочный протокол и сверяться со спецификацией деталей.
Постобработка и защита покрытия
После нанесения гальванического покрытия деталь обязательно промывают, чтобы удалить остатки электролита.
Затем проводят нейтрализацию в щелочных растворах. Эти операции критичны для долговечности покрытия, особенно на углах и кромках, где электролит может оставаться в микроскопических полостях и впоследствии вызывать белую ржавчину или подповерхностную коррозию.
После нейтрализации деталь сушат, обычно на воздухе или в тепловой камере. В некоторых случаях применяют дополнительное покрытие - например, тонкий слой масла или воска для защиты во время хранения и транспортировки. Это особенно важно для деталей с острыми кромками, которые легче подвергаются механическому повреждению покрытия при обращении.
Часто задаваемые вопросы
Если я увеличу толщину покрытия, исчезнет ли проблема утончения на углах?
Нет. Утончение на углах - это следствие неравномерного распределения тока, а не недостатка общей толщины. Увеличение толщины слоя повысит средний уровень защиты, но не выравняет распределение. Лучше сначала исправить геометрию деталей (скруглить углы) и подготовку поверхности, чем наращивать толщину.
Какую роль играет шероховатость в равномерности покрытия?
Шероховатая поверхность содержит микроскопические выступы, которые действуют как локальные точки концентрации тока. Это усугубляет неравномерность при электролитическом покрытии. Поэтому нормативные документы задают верхние пределы шероховатости: для защитных покрытий Rz не более 40 мкм, для защитно-декоративных Ra не более 2,5 мкм.
Почему химическое никелирование лучше подходит для сложной геометрии?
Потому что осаждение при химическом никелировании не зависит от электрического поля и распределяется более равномерно по поверхности, включая острые углы и полости. Электролитическое покрытие, наоборот, «тянется» к выступам из-за концентрации тока там.
Нужно ли герметизировать швы перед покрытием?
Да, особенно если швы находятся в местах, которые будут подвергаться коррозии. Если электролит попадет в щель сварного шва, он останется там даже после промывки и впоследствии вызовет локальную коррозию. При сомнениях швы герметизируют или защищают специальными составами перед нанесением покрытия.
Как проверить, достаточна ли толщина покрытия на кромке?
Используют толщинометр (электромагнитный метод). Измерения проводят в нескольких точках: на плоской поверхности, на кромке и на углу. Результаты должны соответствовать спецификации деталей, которая заранее определяет минимальную толщину слоя в каждой зоне.
Заключение
Проблема утончения слоя гальванического покрытия на углах и кромках деталей - это не производственный дефект, который можно игнорировать, а технологическое явление, обусловленное физикой электролитического осаждения. Ток концентрируется на выступах, что приводит к локальному неравномерному распределению толщины слоя.
Решение многоуровневое. На стадии проектирования детали нужно предусмотреть скругление кромок радиусом не менее 0,3 мм. При подготовке к покрытию обязательны тщательная очистка и контроль шероховатости. При выборе технологии для сложной геометрии стоит рассматривать химическое никелирование как альтернативу гальванике. После нанесения покрытия необходимо провести промывку и нейтрализацию. И наконец, контроль толщины слоя по зонам детали должен быть обязательной частью приемки. Если следовать этим рекомендациям и опираться на нормативные требования, углы и кромки деталей получат надежную и долговечную защиту от коррозии.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.