
Защита от прилипания смазки: адгезионные свойства промышленных покрытий
Адгезия - это способность покрытия прочно сцепляться с подложкой. Когда смазка наносится на лакокрасочное покрытие, возникает цепочка взаимодействий между слоями, от которых зависит, удержится ли покрытие на месте или отслоится под нагрузкой. Неправильная совместимость материалов или игнорирование межслойных свойств приводит к отслаиванию ЛКМ, потере защиты и необходимости переделки - что обходится закупщику значительно дороже, чем правильный выбор с самого начала.
Эта статья поможет техническим специалистам и снабженцам разобраться, как оценивается адгезия, почему смазка может не совместима с краской, и как подобрать систему покрытий, где каждый слой будет держаться надежно. Мы разберем методы контроля, обсудим роль чистоты поверхности и химической природы материалов, а также дадим практические рекомендации для выбора.
Что такое адгезия и антиадгезия: определения и различия
Адгезия - это межмолекулярное сцепление между покрытием и подложкой.
Когда вы наносите лак на окрашенную деталь или смазку на лакокрасочное покрытие, молекулы нанносимого материала должны «прилипнуть» к поверхности подложки. Прочность этого сцепления определяет, удержится ли слой при вибрации, ударах, тепловых циклах и химическом воздействии.
Часто адгезию путают с когезией - это разные вещи. Когезия - это внутренняя прочность самого покрытия, сцепление его собственных молекул между собой. Если слой кажется плотным, но не держится на основе, значит когезия хорошая, а вот адгезия плохая. И наоборот: слой может плохо держаться сам по себе, хотя с подложкой сцеплен крепко.
Антиадгезия - противоположное свойство. Это когда нужно, чтобы два материала легко отделялись друг от друга, но при этом не оставляли следов на деталях. Антиадгезионные смазки применяют, например, в пресс-формах при выпуске пластиковых деталей, чтобы изделие вышло из формы без повреждений и без переноса смазочного слоя на поверхность готовой детали. Это требует иного подхода: здесь нужен баланс между легким съемом и минимальным остатком состава на поверхности.
Методы контроля адгезии и их применение на производстве
Адгезия - числовой показатель, но получить эту цифру можно разными способами, и выбор метода зависит от задачи и требуемой точности.
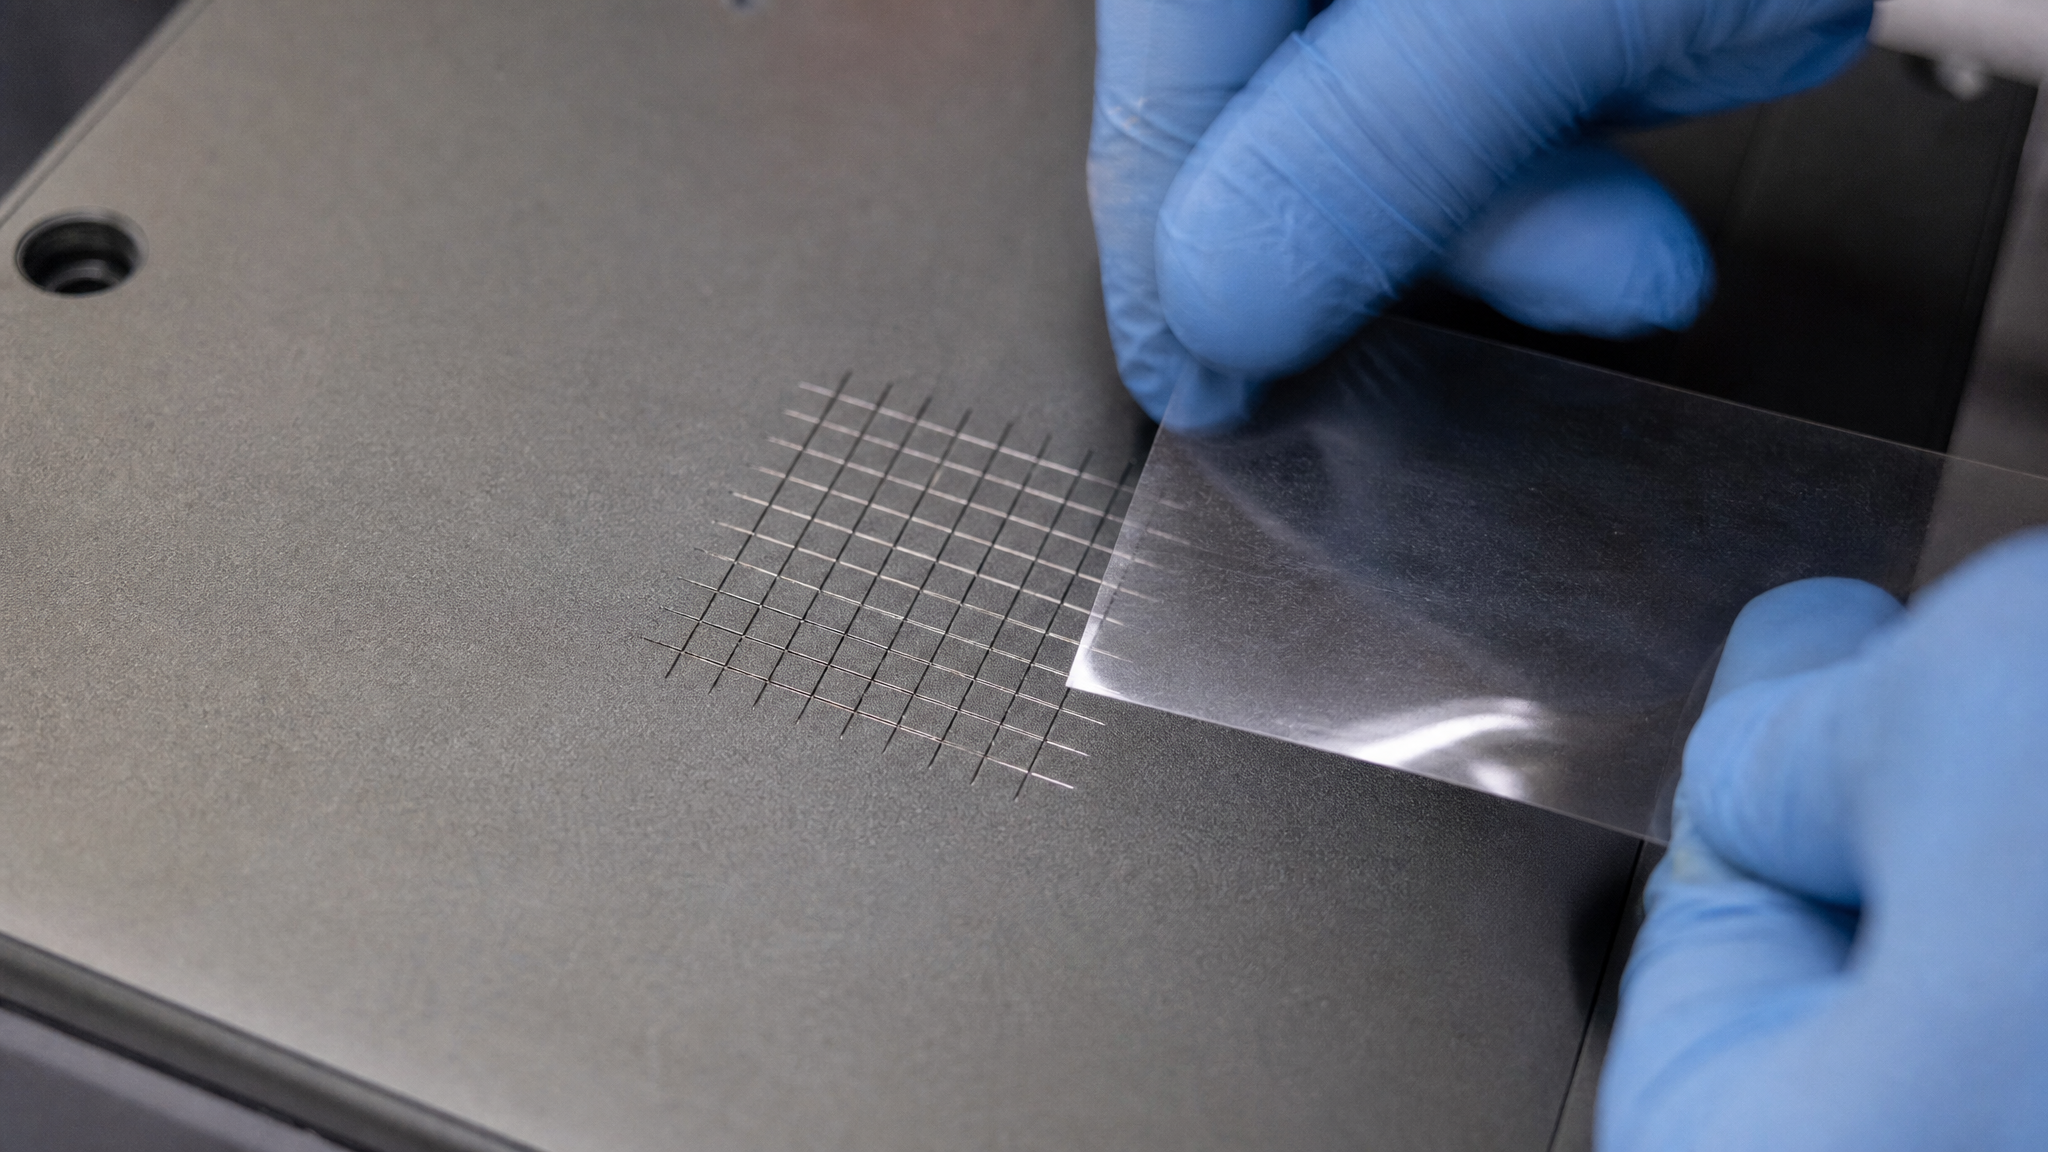
Решетчатый надрез - быстрый производственный контроль
Это самый распространенный метод на производстве. На покрытие делают решетку надрезов (обычно 11×11 квадратов) острым инструментом, а затем прикладывают липкую ленту и срывают ее. Если квадраты остаются целыми - адгезия хорошая, если осыпаются - плохая. Метод не дает точных цифр, но позволяет за несколько минут выявить проблему прямо на линии или в цехе. Недостаток - субъективность оценки и невозможность сравнивать результаты между лабораториями без стандартизации.
Метод отрыва - количественный контроль
Здесь к покрытию приклеивают специальный диск и тянут его за ручку в перпендикулярном направлении, измеряя силу отрыва. Результат выражается в МПа и регулируется стандартом ГОСТ 15140-78. Это точный лабораторный метод, который позволяет сравнивать качество покрытий разных производителей или партий. Важный момент: скорость нагружения не должна превышать 1 МПа/с, иначе результаты будут неповторяемы.
Для антифрикционных покрытий используется отдельный стандарт - ГОСТ 27890-88, который определяет метод нормального отрыва специально для таких специализированных материалов.
Типовые значения адгезии по ГОСТам
Двухкомпонентные покрытия (например, эпоксидные грунты и полиуретановые финиши) обычно показывают адгезию в диапазоне 3–6 МПа. Однокомпонентные системы держатся в пределах 2–3 МПа. Если покрытие при испытании показывает менее 1 МПа, это сигнал о серьезной проблеме - вероятно, нарушена технология подготовки поверхности или выбран несовместимый материал.
Чистота поверхности и межслойная совместимость: почему смазка может отслоить краску
Адгезия зависит не только от химической природы покрытия, но и от состояния основания, когда вы на него наносите следующий слой.
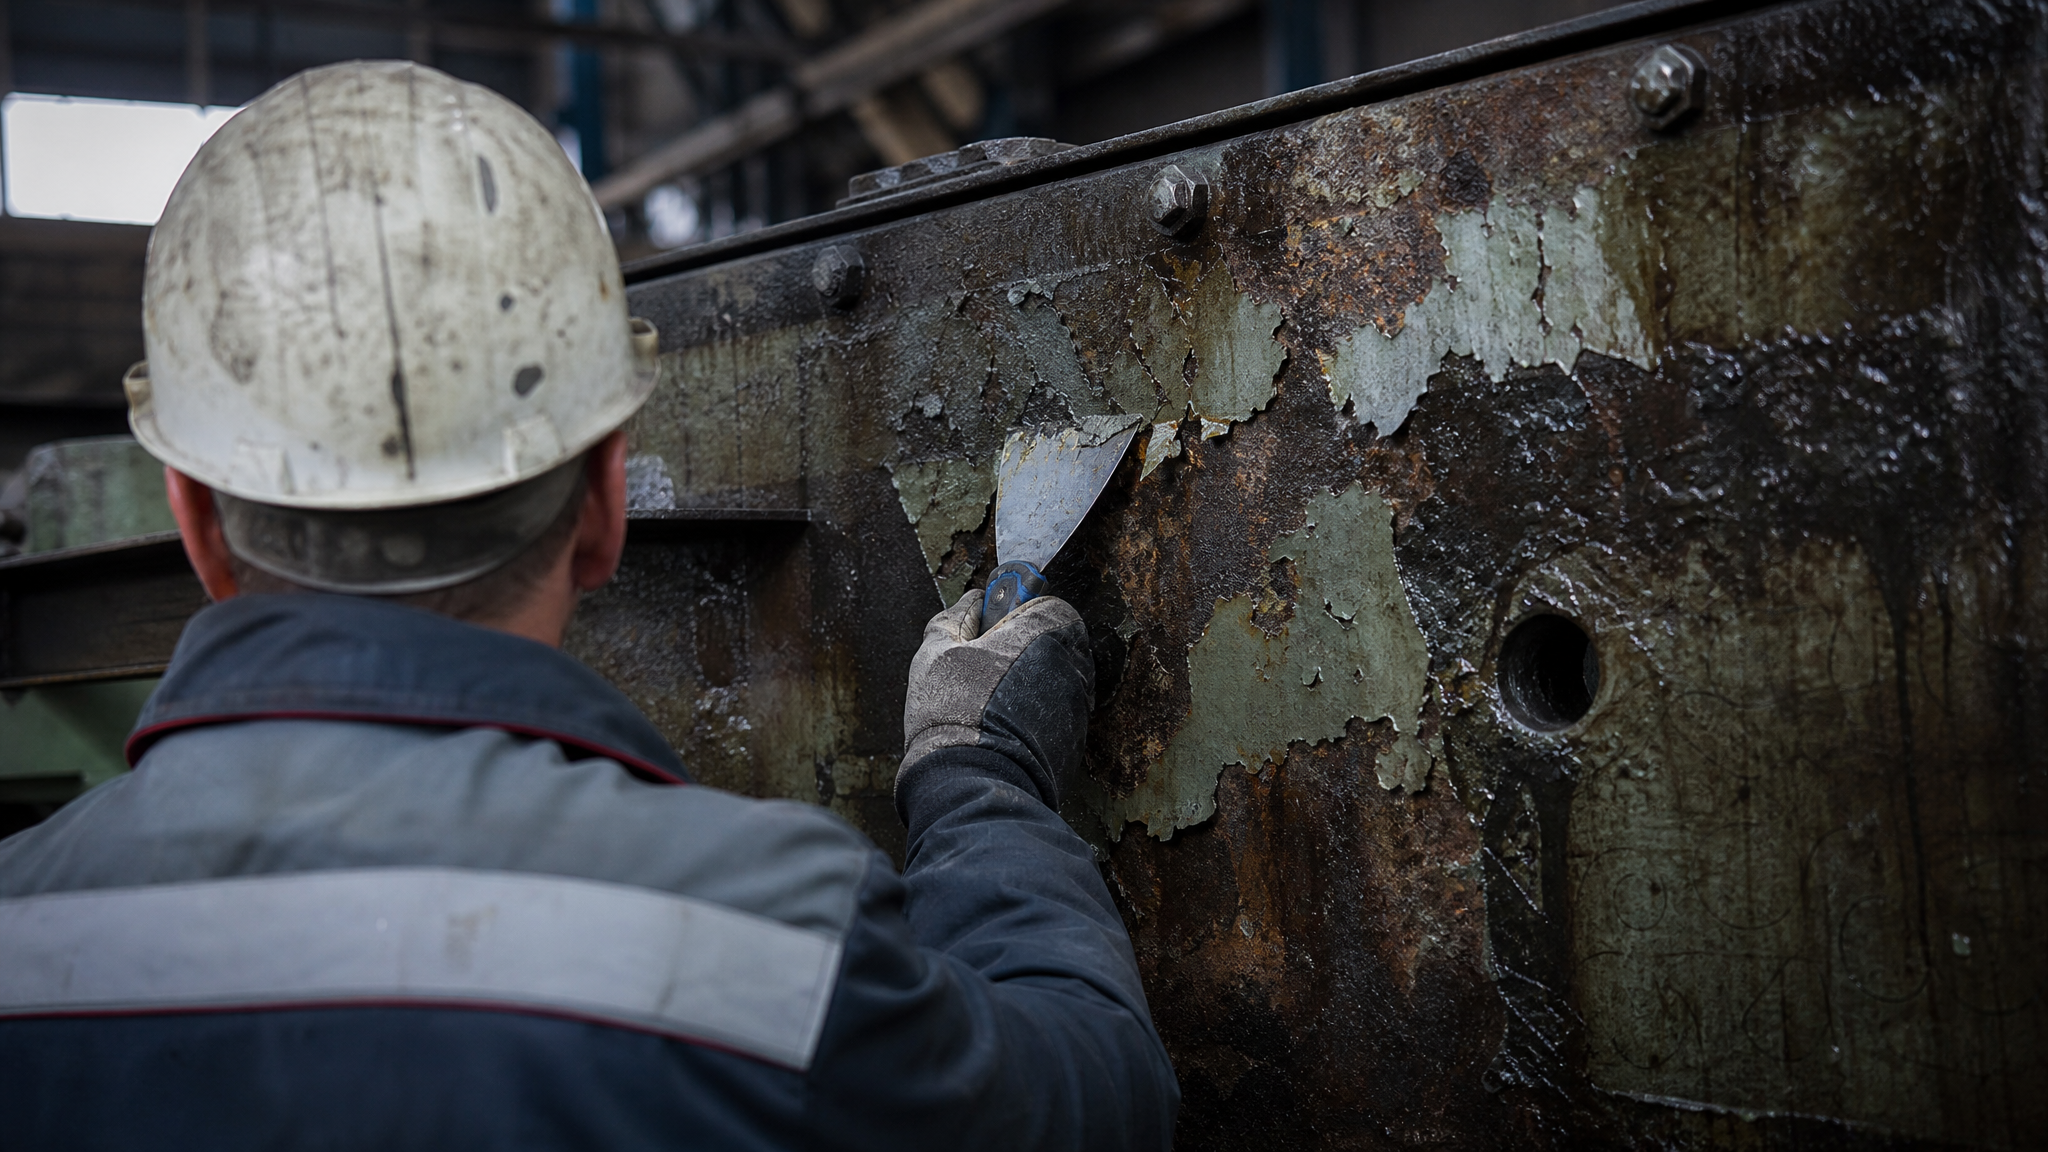
Ржавчина, старая краска, пыль, масло или окисная пленка - все это образует невидимый барьер между новым слоем и подложкой. Молекулы смазки или лака просто не могут достичь поверхности металла или старого покрытия и держаться за счет физико-химического сцепления. Результат: покрытие держится непрочно и слущится при вибрации или механической нагрузке.
Поэтому перед нанесением смазки или ЛКМ поверхность нужно очистить механическим способом (шлифование, абразивоструйная обработка) или химическим (протирка растворителем, обезжиривание). Зачастую эта операция требует больше времени, чем само нанесение, но экономить на ней нельзя.
Межслойные интервалы и режимы сушки
Второй критический момент - время, которое должно пройти между нанесением слоев. Если краска еще не высохла и вы наносите смазку слишком рано, молекулы краски не успели сформировать прочную пленку. В этом случае смазка проникает в невысохший краситель вместо того, чтобы лечь поверх него, и система теряет адгезию. Обратная ситуация: если дождались слишком долго, на высохшее покрытие осядет пыль и появятся микротрещины, которые снова ухудшат адгезию.
Режимы сушки указаны в технической документации к краскам и лакам. Их нужно соблюдать неукоснительно, особенно в двух- и трехслойных системах, где каждый слой должен взаимодействовать со своим соседом.
Совместимость материалов: когда смазка и краска не "ладят" друг с другом
Совместимость в контексте лакокрасочных систем - это способность двух или более материалов использоваться в одной системе без нежелательных эффектов: отслаивания, вздутия, размягчения или появления трещин.
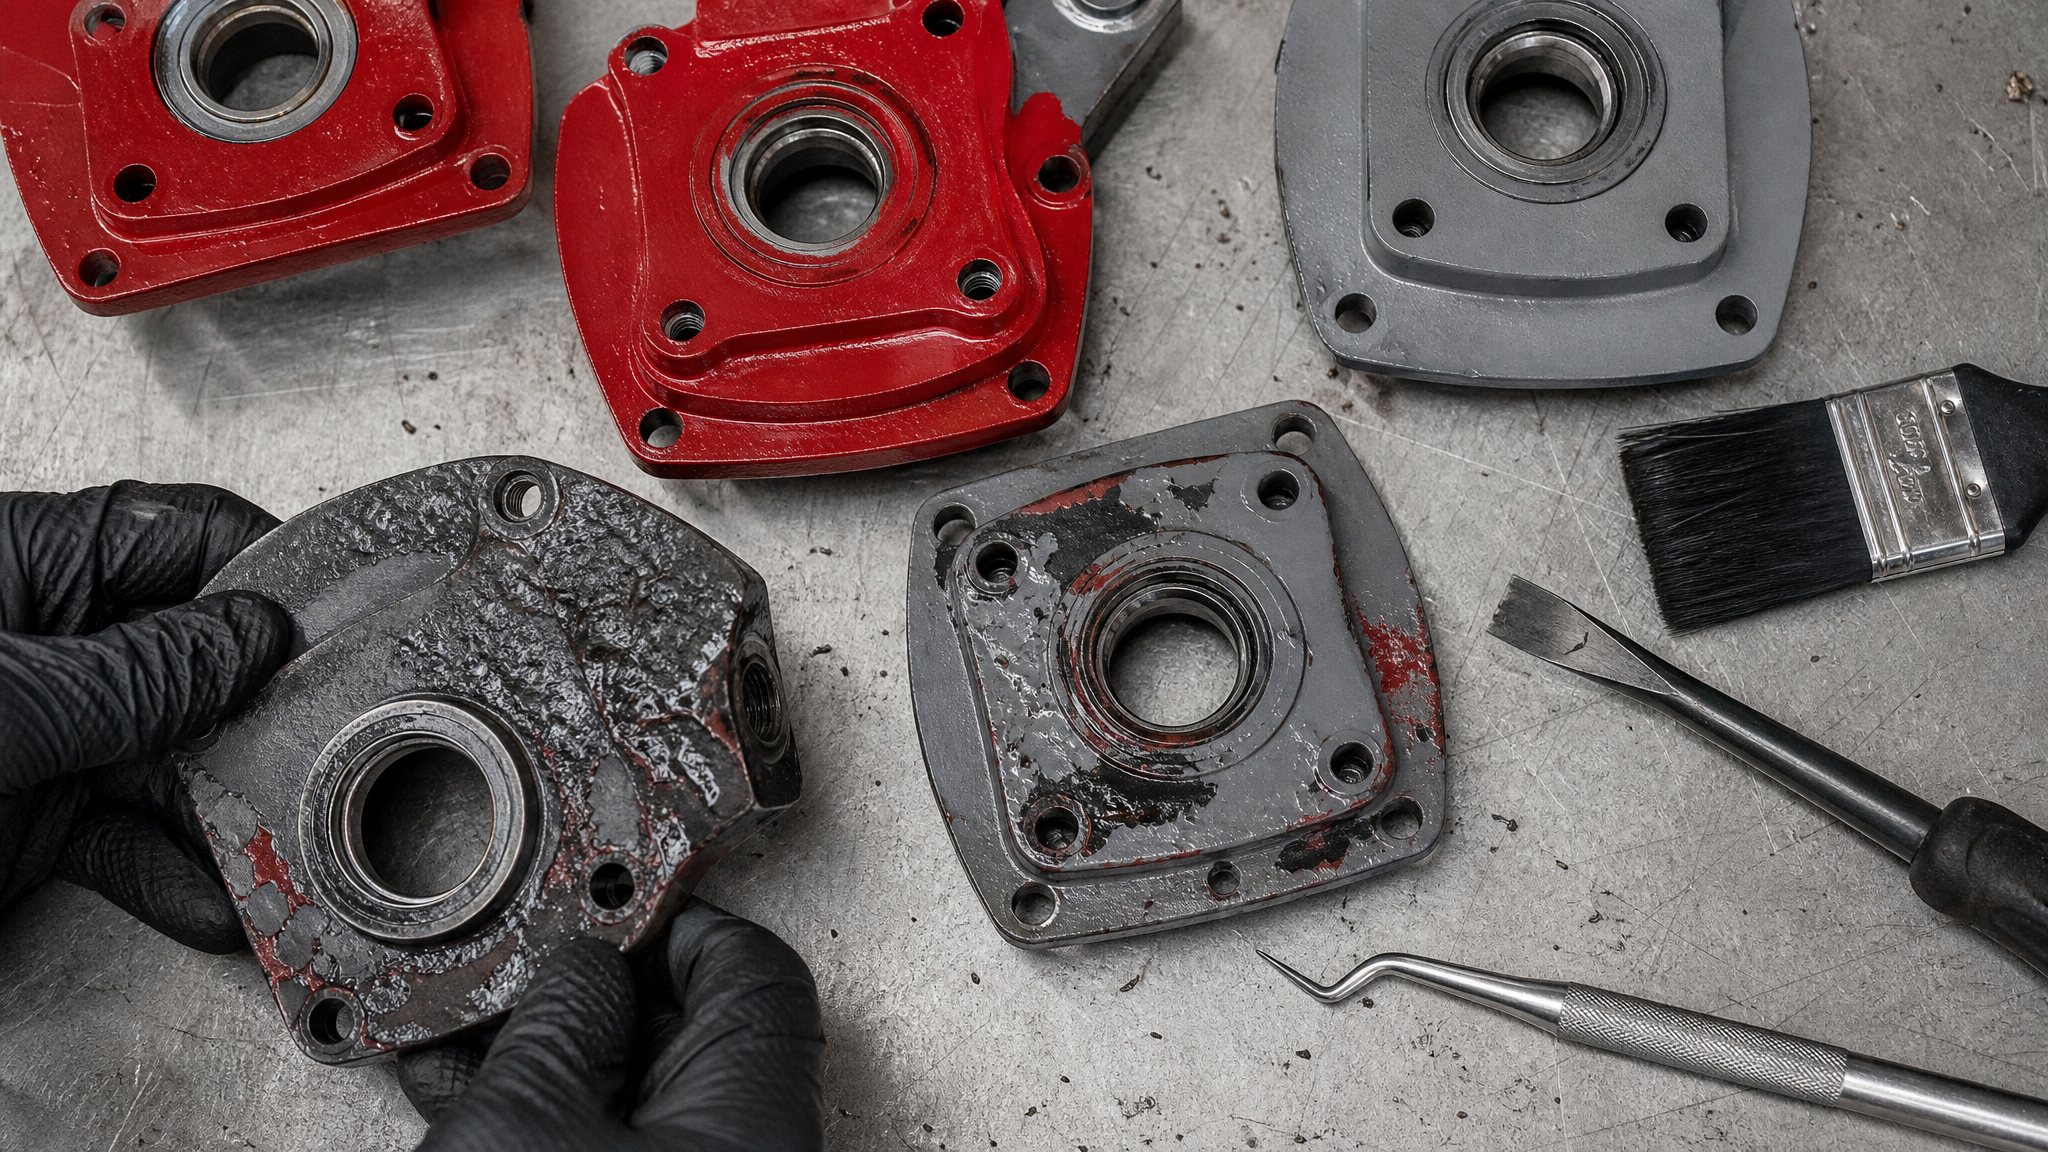
Стандарт ISO 12944-5 определяет эту совместимость как ключевой параметр при разработке многослойных покрытий.
Главное правило: используйте материалы с одним типом связующего. Если грунт на основе эпоксидной смолы, финиш тоже должен быть эпоксидным; если основание полиуретановое, следующий слой - полиуретановый. Это особенно важно в химически отверждаемых системах, где молекулы связующего вступают в реакцию друг с другом и формируют трехмерную сетку.
При смешивании разных типов связующих (например, нанесение полиуретана поверх эпоксидки) возможны несовместимые реакции на молекулярном уровне. Растворители одного материала могут размягчить другой, или наоборот - возникнет слой, через который влага легко проникает внутрь, что ведет к коррозии и отслаиванию.
Если смазка в своей основе содержит растворители (а многие на основе минеральных масел и содержат), она может частично растворить верхний слой краски, особенно если краска на основе алкидных смол. Результат - вздутие, размягчение, потеря адгезии.
Всегда проверяйте совместимость, обратившись к производителю краски и смазки или проведя пробное нанесение на тестовом образце перед массовым применением. Это займет несколько часов, а сэкономит недели переделок.
Адгезионные параметры поверхности: смачиваемость, шероховатость и поверхностное натяжение
При выборе смазки или краски часто смотрят на цвет, запах и консистенцию.
Это важно для базового понимания, но не определяет качество адгезии. Куда важнее физико-химические параметры основы, на которую вы наносите материал.
Смачиваемость и поверхностное натяжение
Смачиваемость - способность жидкого материала растекаться по поверхности основания, заполнять микронеровности и формировать прочный контакт. Она определяется разницей поверхностного натяжения смазки и подложки. Если поверхностное натяжение подложки выше, жидкий материал скатывается и не смачивает поверхность хорошо - адгезия снижается.
Если же смазка имеет низкое поверхностное натяжение, она растекается по почти любой основе, даже загрязненной. Это одна из причин, почему на производстве иногда переходят на смазки с добавками, снижающими поверхностное натяжение (например, кремнийорганические соединения в составе). Такие смазки обеспечивают лучший контакт с оснасткой и создают более равномерное покрытие с хорошей адгезией.
Шероховатость подложки
Гладкая поверхность имеет меньше микронеровностей для механического сцепления со слоем материала. Это не значит, что гладкая поверхность плохая - наоборот, если она идеально чиста, адгезия может быть хорошей за счет молекулярного взаимодействия. Но микротрещины, ржавчина или старая краска создают эффект, когда видимо шероховатая поверхность на самом деле загрязнена и не позволяет новому слою прочно закрепиться.
Оптимальная шероховатость подложки обычно составляет 50–100 микрометров (в зависимости от типа финального покрытия). Поверхность подготавливают так, чтобы механическое сцепление было максимальным, а загрязнения - минимальными.
Антиадгезионные смазки: выбор состава и оценка эффективности
Когда нужна не адгезия, а именно антиадгезия - например, при выпуске пластиковых или композитных деталей из форм - задача становится другой.
Здесь нужно, чтобы деталь легко вышла из формы, но при этом на ее поверхности не остались следы разделительного состава.
Выбор антиадгезионного материала зависит от связующего смолы, которую вы формуете. Для полиэстерных и винилэфирных смол подойдет один состав, для эпоксидных - другой, для полиуретанов - третий. Универсального варианта нет. Это означает, что при смене формуемого материала нужно переподбирать и сам разделительный агент.
Ключевые требования к антиадгезионным смазкам
Минимальный перенос на деталь - состав не должен оставлять видимого слоя на готовом изделии. Если перенос избыточен, это испортит внешний вид детали и потребует очистки, что добавляет операцию в производство.
Многократный съем - смазка должна работать стабильно через 50–100 циклов формования без деградации и без скопления остатков в форме. Иначе форма засоляется, появляются дефекты на деталях, и требуется чистка формы.
Для предотвращения прилипания смазки к поверхности лакокрасочного покрытия, особенно в условиях циклической нагрузки на шестернях или направляющих, могут применяться антифрикционные сухие покрытия. Такие материалы создают разделительный слой между металлом и смазкой, снижая риск адгезивного износа и облегчая последующую очистку.
Отсутствие несовместимости с основным материалом - не должны размягчать смолу, вызывать ее вздутие или появление микротрещин.
Стандарты и методики выбора смазки и покрытия для совместимых систем
При подборе системы лучше всего руководствоваться стандартом ISO 12944-5, который описывает общие подходы к совместимости материалов в многослойных защитных системах.
Хотя этот стандарт в первую очередь ориентирован на окраску металлоконструкций в условиях коррозии, его принципы применимы к любой системе, где нужна адгезия между слоями.
Основной принцип: выбери один производителя для всей системы или убедись в совместимости материалов разных производителей до нанесения. Тестирование может быть простым (решетчатый надрез после суточной выдержки) или полным (отрыв, выдержка в агрессивной среде, циклические испытания).
Для критичных применений рекомендуется проверка с участием производителей материалов. Если у вас есть вопросы по совместимости смазки с краской или лака с грунтом - прямо обратитесь за консультацией. Производители обычно проводят такие проверки бесплатно, потому что в их интересе, чтобы система работала надежно.
Часто задаваемые вопросы
Почему после нанесения смазки краска начала отслаиваться?
Это может произойти по нескольким причинам: несовместимость химии материалов (растворители смазки размягчили краску), нарушение межслойного интервала (смазка нанесена на недосохшую краску), загрязнение поверхности перед нанесением смазки или дефект самой краски. Проверьте техническую документацию к обоим материалам, убедитесь, что краска полностью высохла, и проведите решетчатый тест на образце для уточнения причины.
Какой метод контроля адгезии выбрать для производства?
Для экспресс-контроля на линии используйте решетчатый надрез - он дает ответ за минуты. Для более точной оценки и сравнения партий проводите испытание отрывом в лабораторных условиях. Для антифрикционных покрытий применяется метод нормального отрыва по ГОСТ 27890-88. Выбор зависит от того, нужна ли вам быстрая обратная связь или подробная документация качества.
Нужна ли специальная подготовка поверхности перед нанесением смазки на краску?
Да, обязательно. Удалите пыль протиркой безворсовой тканью, смоченной в уайт-спирите или другом растворителе, совместимом с краской. После этого дайте поверхности высохнуть. Если на краске есть жир, окисная пленка или старая смазка, очистите ее механически (легкое шлифование, абразивный блок) перед нанесением новой смазки.
Можно ли комбинировать краску и лак разных производителей в одной системе?
Только после проверки совместимости. Лучше использовать материалы с одним типом связующего (оба на эпоксидной основе или оба на полиуретановой). Если вынуждены комбинировать разные, обратитесь к производителям обоих материалов, проведите пробное нанесение и испытание адгезии на образце перед массовым применением.
Что такое поверхностное натяжение и почему оно влияет на адгезию?
Поверхностное натяжение - это внутреннее молекулярное «стягивание» жидкого материала. Если натяжение смазки выше, чем у подложки, смазка скатывается и не растекается. Это снижает контакт между слоями и ухудшает адгезию. Материалы с низким поверхностным натяжением лучше смачивают поверхность, что улучшает адгезию. Именно поэтому в смазках и красках часто используют добавки, снижающие поверхностное натяжение.
Заключение
Защита от прилипания смазки к поверхности лакокрасочного покрытия начинается с понимания адгезии как физико-химического явления. Адгезия - это не просто «держится» или «не держится», это измеримый параметр (в МПа), который оценивается стандартизированными методами: решетчатым надрезом на производстве или испытанием отрывом в лаборатории.
Чтобы система работала надежно, нужно одновременно обеспечить три условия: чистоту поверхности перед нанесением каждого слоя, соблюдение межслойных интервалов и режимов сушки, а также совместимость материалов по химии связующего и растворителей. Выбирайте смазку и краску с одним типом связующего или проверьте совместимость через производителя перед применением. Это займет несколько часов консультации и тестирования, но сэкономит недели переделок и потерь от отказов в работе.
Следующий шаг: соберите техдокументацию на вашу краску и смазку, убедитесь, что там указана информация о совместимости, и при сомнениях обратитесь к производителям напрямую. Если вам предстоит выбор материалов с нуля, начните с требований к адгезии (обычно это 3–6 МПа для двухкомпонентных систем) и затем подбирайте смазку и краску, которые соответствуют этому критерию.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.