
Защита лопастей насосов от абразивного и эрозионного износа с помощью твердосмазочных покрытий
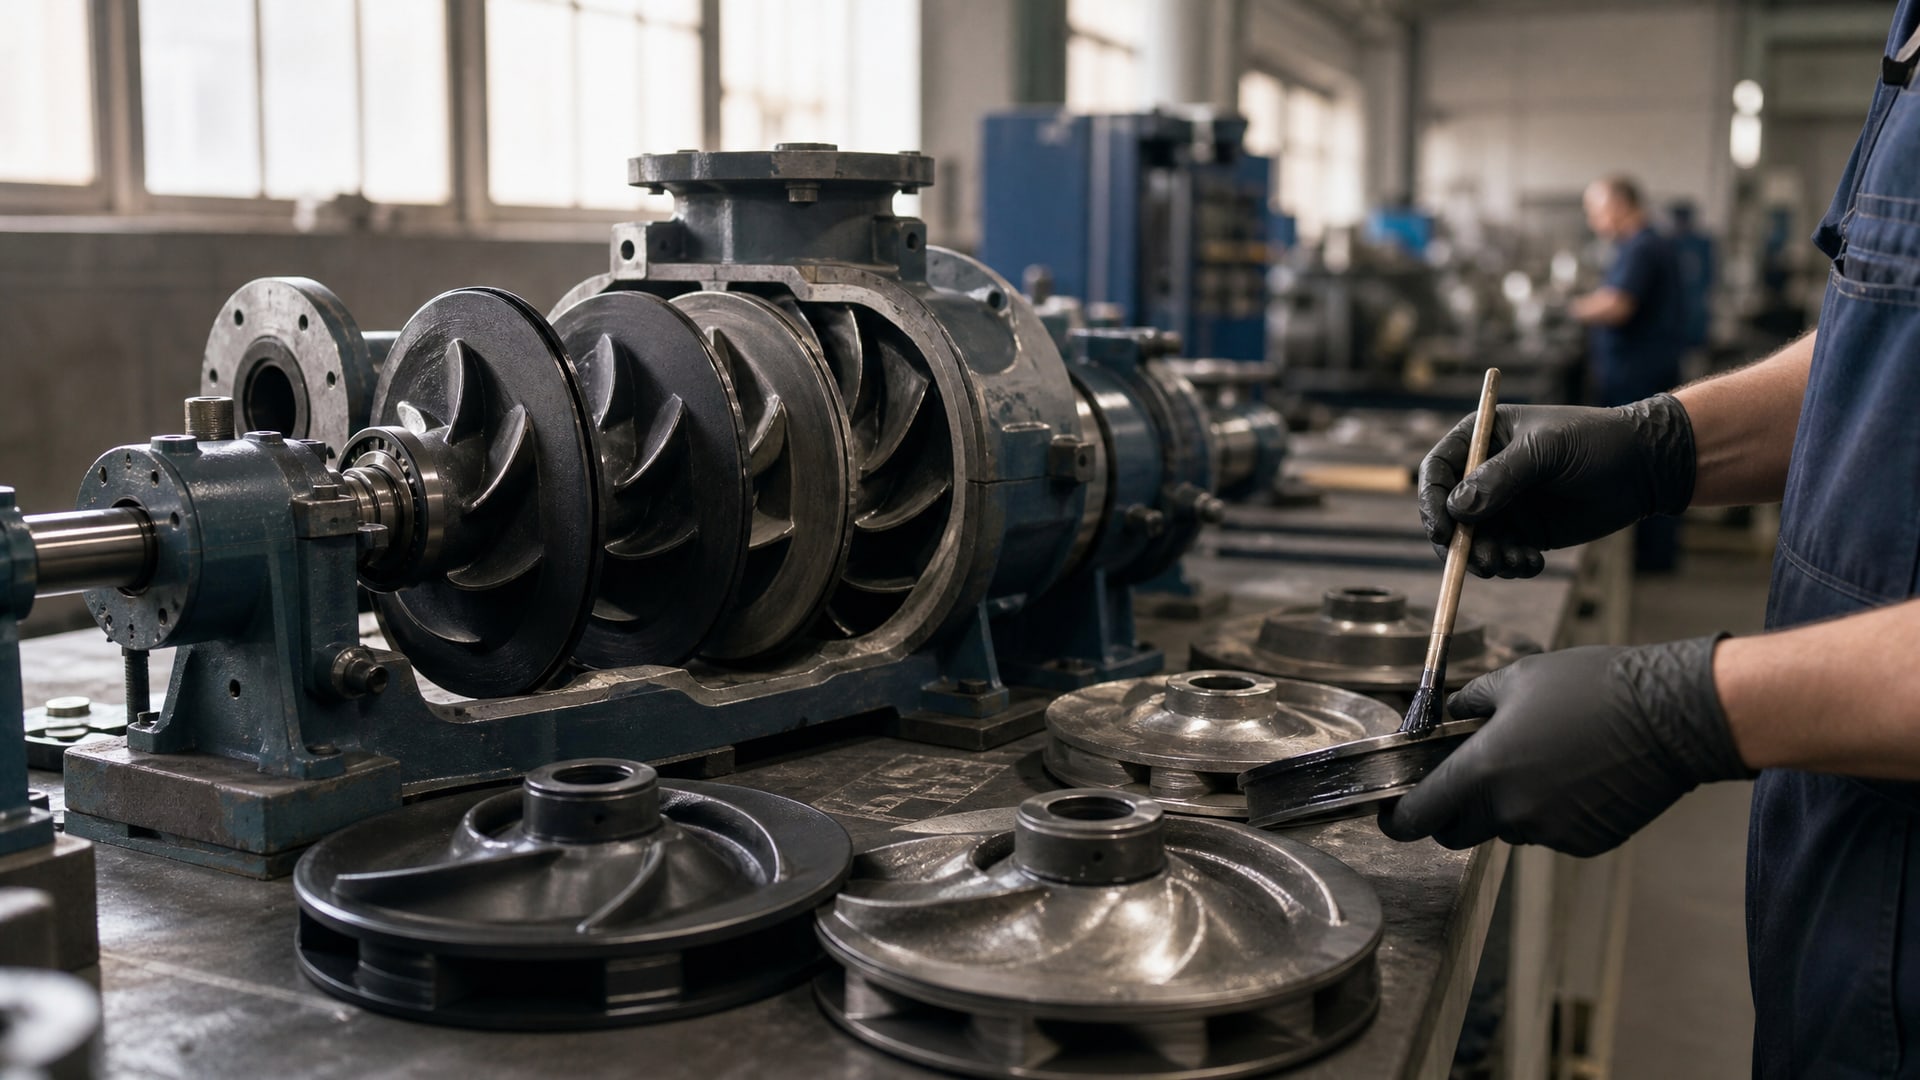
Абразивный износ лопастей насосов - одна из главных причин преждевременного выхода оборудования из строя в условиях добычи полезных ископаемых, водоснабжения и обработки сточных вод. Твердосмазочные покрытия выступают здесь не просто защитой поверхности, а инструментом продления срока службы рабочих колес на 3-5 и более лет. Статья раскрывает механизмы разрушения лопастей, стандарты испытаний покрытий, критерии выбора защитной системы и практические рекомендации по подготовке поверхности и контролю адгезии. Материал полезен инженерам, техническим закупщикам и снабженцам, которые отвечают за надежность насосного оборудования в абразивных средах.
Твердосмазочное покрытие - это тонкий защитный слой (обычно 0,5-1,0 мм), который наносится на рабочую поверхность и одновременно снижает трение между деталями и противодействует износу, вызванному взвешенными частицами, кавитацией или вибрацией. Для лопастей насосов выбор покрытия критически зависит от доминирующего режима повреждения: пескоабразивное воздействие требует максимальной твердости поверхности, а кавитационно-эрозионное - высокой адгезии и стойкости к растрескиванию.
Механизмы разрушения лопастей и роль покрытий
Лопасти рабочих колес насосов испытывают несколько типов повреждений одновременно.
Абразивный износ возникает, когда взвешенные твердые частицы (песок, шлам, окалина) скользят по поверхности, царапая и снижая толщину материала. Эрозионный износ проявляется при ударе мелких частиц под углом или при развитии кавитационных пузырей, которые схлопываются и создают локальные микроударные нагрузки. Комбинированное воздействие абразива и кавитации на открытых водосборных и обводных каналах ускоряет разрушение в несколько раз.
Твердосмазочное покрытие защищает лопасти за счет трех механизмов одновременно. Во-первых, высокая твердость поверхности сопротивляется вдавливанию и царапанию абразивными частицами. Во-вторых, низкий коэффициент трения снижает локальное тепловыделение и адгезию частиц к поверхности. В-третьих, твердая, но с некоторой вязкостью разрушения связь между покрытием и основой предотвращает отслоение при ударных нагрузках.
Рекомендуемая толщина защитного слоя составляет около 0,5 мм при условии равномерного нанесения и хорошей адгезии. Практика показывает, что увеличение толщины до 1,0 мм не всегда улучшает результат - если система напыления не обеспечивает плотный слой, избыточная толщина может привести к растрескиванию и последующему отслоению. Поэтому оптимум зависит от метода нанесения и конкретной насосной среды.
Типы твердосмазочных покрытий для насосных лопастей
Для защиты от абразивного и эрозионного износа применяют несколько классов покрытий.
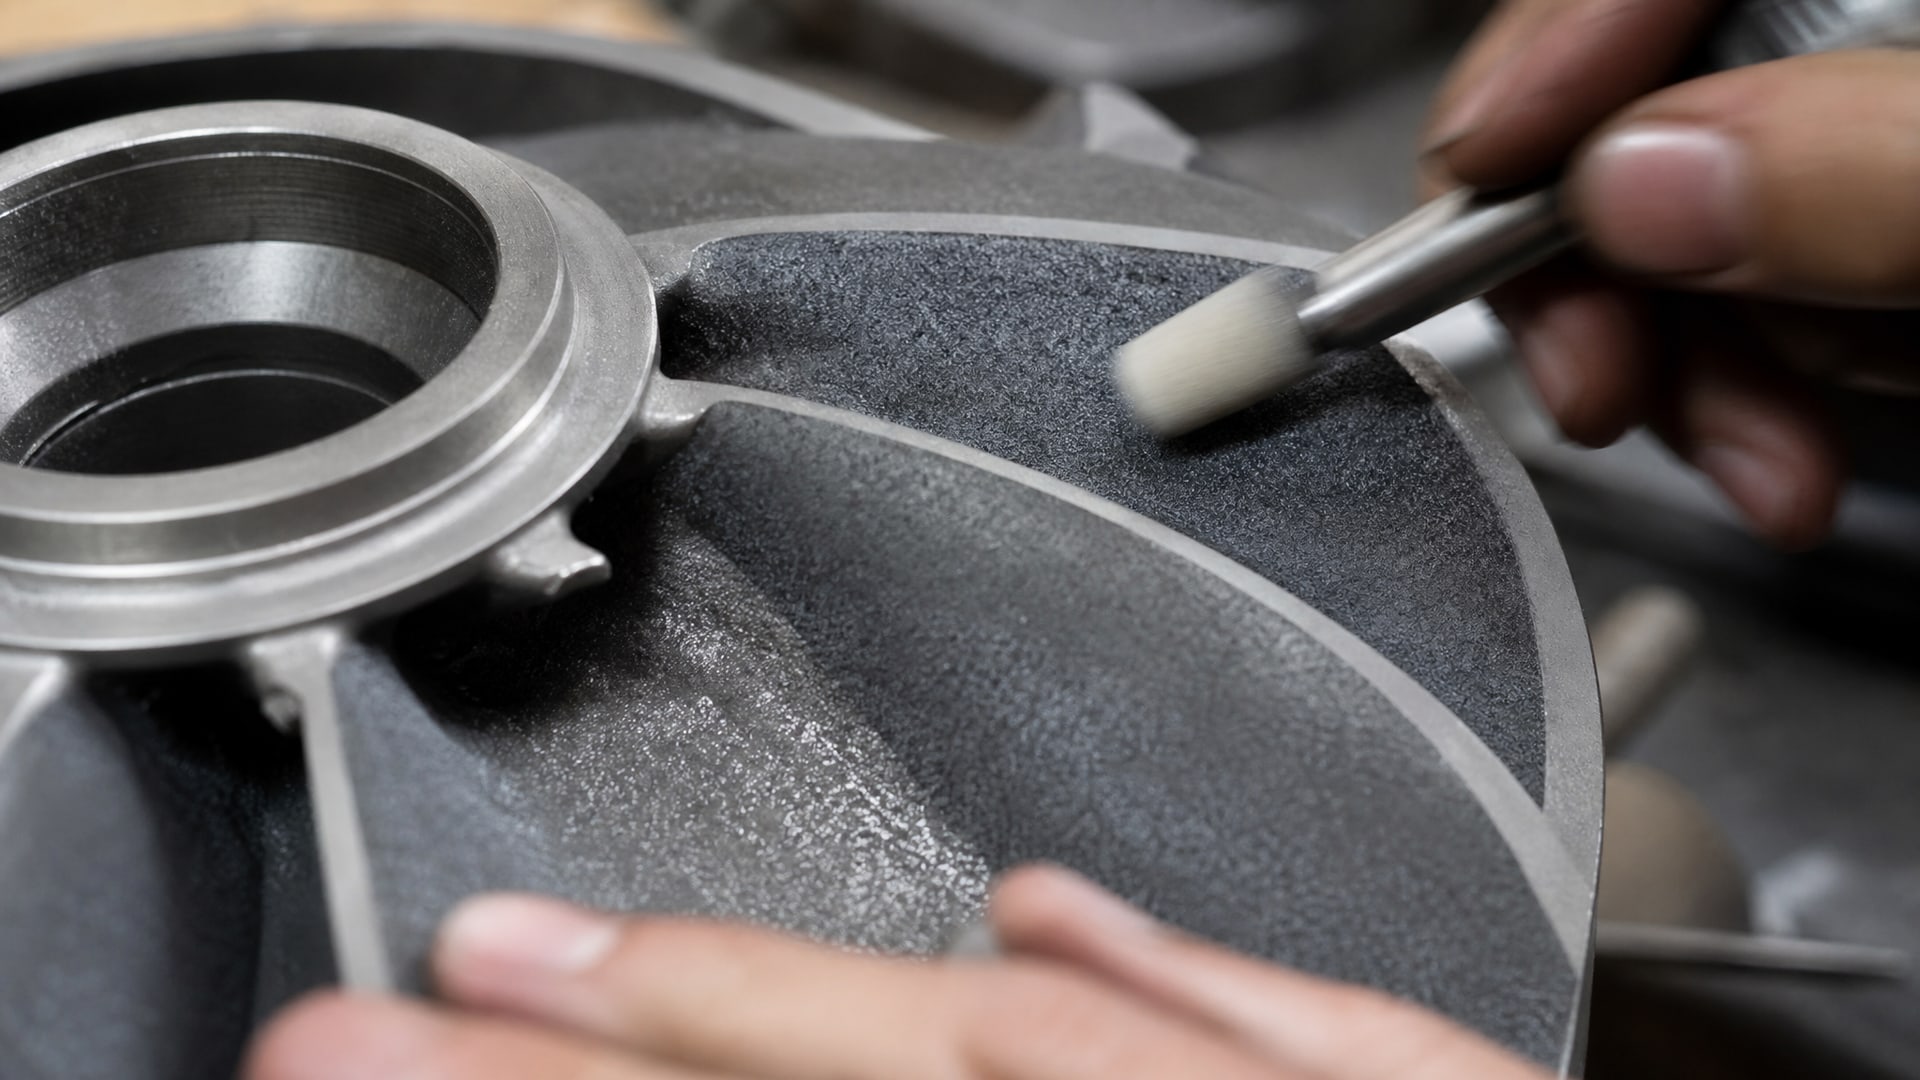
Термонапыленные материалы на основе карбида вольфрама (WC-CoCr) обеспечивают высокую твердость (до 1000-1200 HV) и хороший контроль пористости, что делает их эффективными при пескоабразивном воздействии. Специальные сплавы типа Stellite 6 сочетают высокую твердость с хорошей адгезией, что важно для кавитационно-эрозионного режима.
Полимерные твердосмазочные покрытия на основе сухой пленки (фторполимеры, молибден дисульфид, графит) отличаются универсальностью: они хорошо работают как при абразии, так и при вибрационном фреттинге, однако их твердость ниже, чем у керамических и металлических систем. В условиях интенсивного потока песка полимерные покрытия уступают термонапыленным, но их преимущество - легкость нанесения, низкая остаточная деформация основы и возможность обработки сложной геометрии.
Эластомерные покрытия, способные поглощать энергию удара и волны давления, применяются при сочетании эрозии и кавитации. Такие покрытия работают как демпфер: вместо того чтобы жестко отражать удар, они его гасят, что снижает концентрацию напряжений и предотвращает образование микротрещин.
Выбор типа покрытия зависит от доминирующего механизма повреждения. Если в насосе преобладает пескоабразивный износ (открытые водосборники, дренажные насосы), приоритет - максимальная твердость и износостойкость. Если среда содержит кавитирующие пузыри или высокие скорости потока (центробежные насосы на напоре более 5 атмосфер), важнее адгезия, стойкость к растрескиванию и способность покрытия не отслаиваться при ударных нагрузках.
Стандартные методы оценки абразивной стойкости покрытий
Для объективного сравнения твердосмазочных покрытий применяют стандартизированные методы испытаний.
ISO 7784-1, ISO 7784-2 и ISO 7784-3 - серия международных стандартов, которые описывают три независимых схемы абразивного воздействия. ISO 7784-1 использует линейное движение образца против абразивной ленты, ISO 7784-2 - вращение (method Taber с абразивным кругом), ISO 7784-3 - повторяющиеся удары абразивным кругом. Каждый метод имеет разную чувствительность к особенностям покрытия и лучше всего подходит для определенных типов материалов.
ASTM D4060 - американский стандарт, эквивалентный по смыслу ISO 7784-2 (Taber test), но отличающийся калибровкой и масштабированием. Оба метода используют абразивное колесо и дают сравнимые результаты по износостойкости, однако технические параметры не полностью совпадают, что может приводить к разным выводам при пограничных значениях.
ISO 26424:2008 устанавливает метод micro-scale abrasion wear test для керамических и керамикоподобных покрытий. Метод использует абразивную суспензию и позволяет оценить стойкость к местному царапанию, что особенно важно для оценки локализованного износа от крупных песчинок.
ISO 8251 описывает три дополнительных подхода к испытанию абразивной стойкости анодных оксидных покрытий: abrasive-wheel-wear (линейное стирание), abrasive-jet wear (соударение потока абразива) и falling-sand wear (свободное падение песка). Эти методы дают представление о поведении покрытия при разных типах абразивного воздействия и помогают выбрать наиболее адекватный сценарий для конкретной насосной среды.
Лабораторные методы удобны для сравнения материалов и контроля качества, однако они не полностью воспроизводят условия работы лопастей. В реальных насосах взаимодействуют динамическое давление потока, кавитация, коррозия и колебания скорости частиц, что требует дополнительных натурных испытаний на опытных образцах перед внедрением покрытия в серийное производство.
Подготовка поверхности как ключевое условие адгезии
Адгезия - способность покрытия крепко держаться на основе - часто становится «слабым звеном», определяющим реальный срок службы защиты.
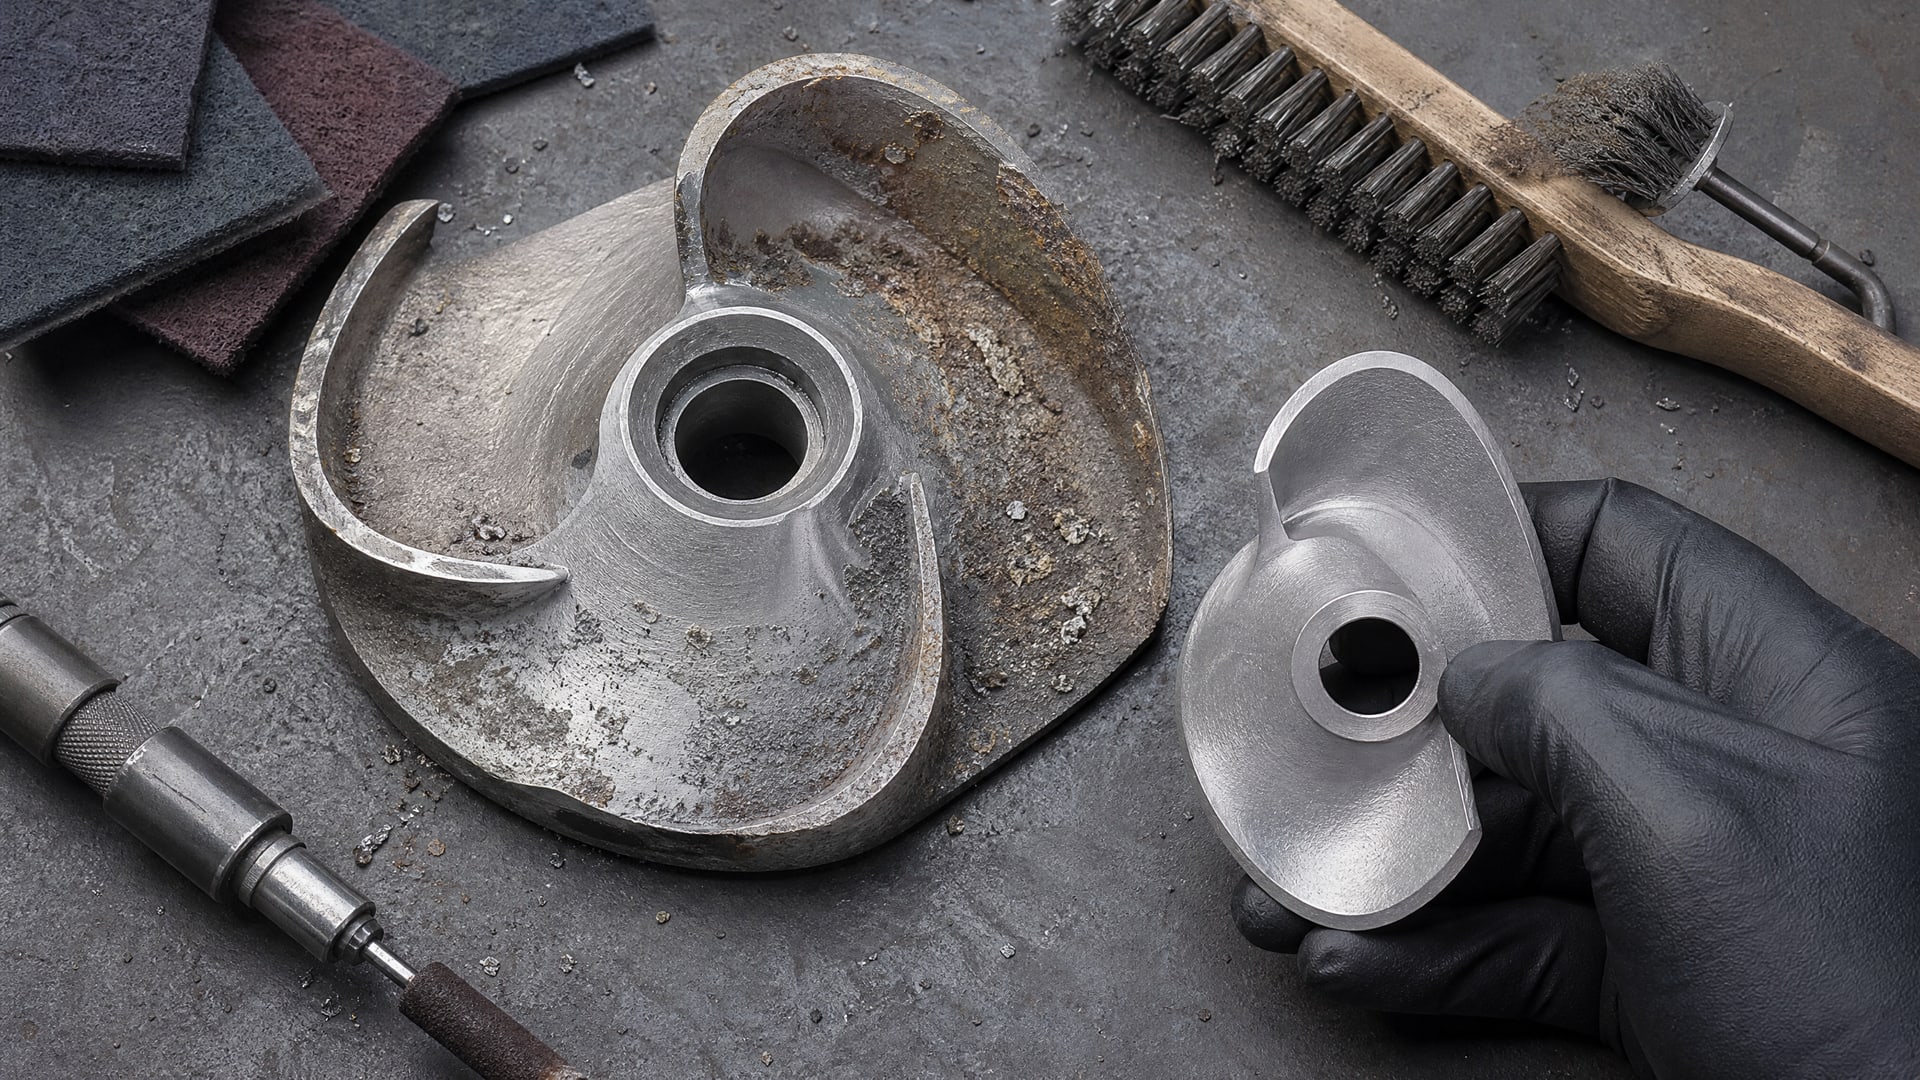
Даже самое износостойкое покрытие быстро отслаивается, если поверхность основы недостаточно подготовлена. Стандартная практика требует очистки лопастей от коррозии, окалины и масла, а затем механического профилирования до параметра шероховатости около 300 RMS (примерно 7,5 мкм по средней высоте неровностей).
Профилирование выполняют абразивоструйной обработкой или пескоструем с абразивом среднего размера. Профилированная поверхность имеет микроскопические пики и впадины, которые механически «якорят» наносимое покрытие. Чем лучше профиль, тем выше адгезия и тем выше вероятность, что покрытие не отслоится при ударных нагрузках кавитации.
После профилирования важно избежать реокисления и загрязнения поверхности. Время между последней очисткой и нанесением покрытия должно быть минимальным (лучше всего - несколько часов). Если на профилированную поверхность попали частицы пыли, влаги или новые слои окисления, адгезия упадет на 30-50 процентов, и покрытие прослужит намного короче. Поэтому в производстве защиту нанося либо на месте очистки, либо в герметичной камере с контролем влажности воздуха.
Применение покрытий для лопастей в абразивных и кавитационных режимах
Практика показывает различие между требованиями к покрытиям в разных режимах работы насосов.
При пескоабразивном износе (открытые дренажные насосы, грунтовые скважины) приоритет - максимальная твердость поверхности и толщина слоя около 0,5-1,0 мм. В этом случае хорошо работают термонапыленные карбидные покрытия, поскольку они обеспечивают твердость более 1000 HV и сопротивляются глубокому царапанию.
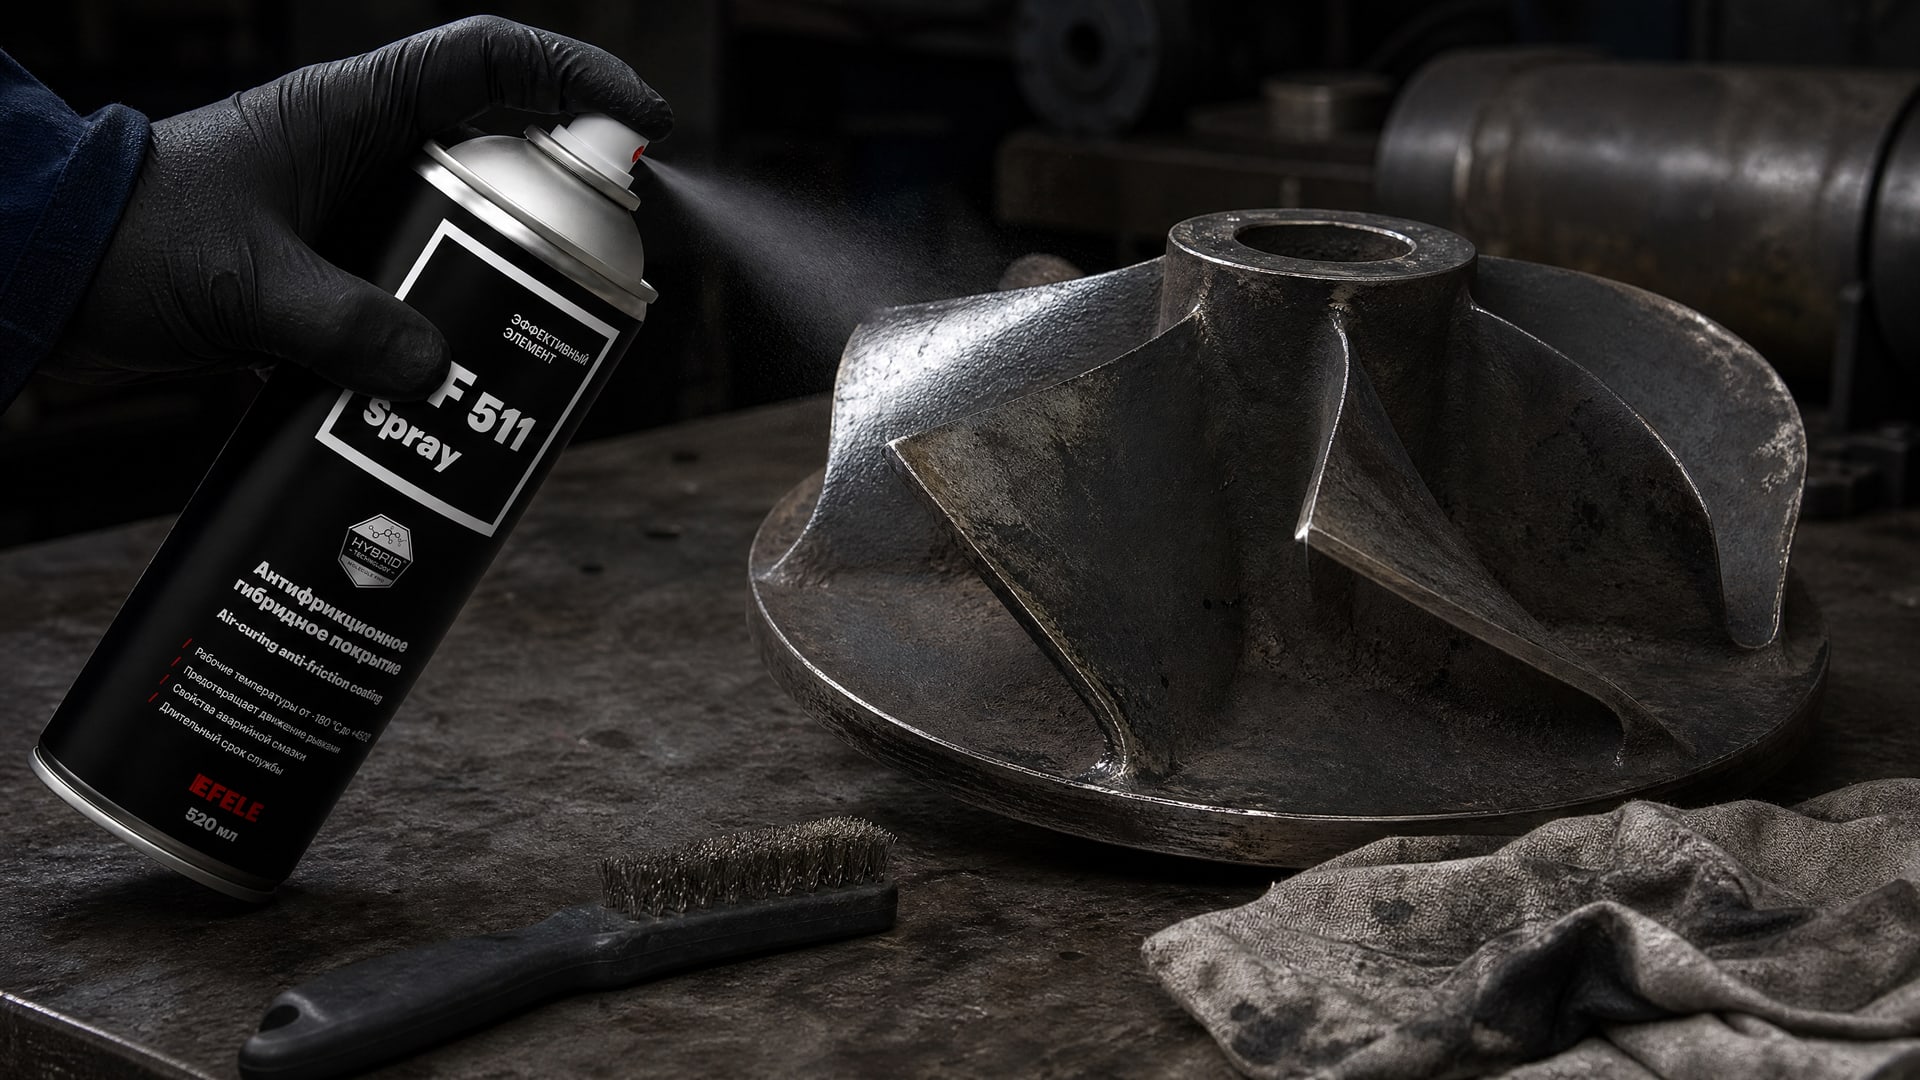
Для защиты лопастей насосов от абразивного и эрозионного износа рекомендуется использовать антифрикционное сухое покрытие EFELE AF-511 Spray, которое обеспечивает надежную защиту в условиях высоких нагрузок и агрессивных сред благодаря комбинации твердости и низкого коэффициента трения. Этот подход позволяет снизить локальное тепловыделение и адгезию абразивных частиц, что особенно важно при длительной работе в условиях загрязненных сред.
При кавитационно-эрозионном режиме (центробежные насосы на напоре более 5 атмосфер, морские и промышленные центрифуги) адгезия становится более важной, чем максимальная твердость. Слишком жесткое и хрупкое покрытие растрескивается под микроударами кавитационных пузырей и отслаивается. В этом случае предпочтительны материалы типа Stellite 6 или эластомерные покрытия, которые сочетают твердость с пластичностью и способны поглощать ударную энергию без образования трещин.
Критерии выбора твердосмазочного покрытия для конкретного насоса
Правильный выбор покрытия требует анализа четырех ключевых параметров.
Первый - механизм повреждения (абразия, эрозия, кавитация или комбинация). Второй - материал лопасти (чугун, сталь, алюминий, титан) и его совместимость с системой напыления. Третий - геометрическая сложность лопасти и доступность поверхности для нанесения покрытия. Четвертый - среда работы: концентрация абразива, скорость потока, pH, наличие кавитирующих зон.
Для эффективного выбора полезно сопоставить свои условия с типовыми сценариями. Если в техническом паспорте насоса указано, что скорость на входе рабочего колеса превышает 8-10 м/с и среда содержит песок или шлам, это признак пескоабразивного режима, и нужна максимальная твердость. Если давление нагнетания более 5 атмосфер и наблюдаются местные размывы на входе лопастей, это признак кавитации или гидравлической эрозии - в этом случае важнее адгезия и стойкость к растрескиванию.
Рекомендуется обратиться к производителю покрытия с указанием материала основы, типа насоса, вязкости и абразивности среды. Производитель проведет предварительный анализ и рекомендует подходящую систему. Для критичных применений (скважины, морские системы) полезно заказать натурные испытания на опытных образцах перед внедрением в серийное производство.
Контроль качества и срок службы покрытия
После нанесения покрытия обязателен контроль адгезии.
Стандартный метод - испытание на отслоение (ISO 4624, ASTM B733): небольшой участок покрытия срезается острым ножом, к нему прижимается лента, которая затем резко дергается. Если покрытие остается на основе, адгезия хорошая. Если чешется или отслаивается пленками, это означает нарушение технологии подготовки или нанесения.
Дополнительный контроль - толщина слоя. Ее измеряют толщиномером (индукционный для металлических покрытий, магнитный для органических). Оптимальная толщина для лопастей -0,5-1,0 мм. Если толщина ниже 0,3 мм, защита может оказаться недостаточной. Если выше 1,5 мм, возрастает риск растрескивания и отслоения.
Срок службы твердосмазочного покрытия на лопастях зависит от условий работы. При умеренной абразивности (открытые водосборники, содержание песка менее 5-10 мг/л) покрытие служит 3-5 лет. При интенсивной эрозии и кавитации (морские системы, высоконапорные скважины) срок может сократиться до 1-2 лет. Однако даже при интенсивном износе покрытие часто прослужит дольше, чем незащищенная лопасть, и снижает глубину повреждений основного металла.
Часто задаваемые вопросы
Чем отличается твердосмазочное покрытие от обычного защитного лака?
Твердосмазочное покрытие содержит в своем составе твердые частицы (графит, молибден дисульфид, фторполимеры), которые обеспечивают как снижение трения, так и защиту от абразивного износа. Обычный лак - это лишь защитный барьер от влаги и коррозии, но при абразивном воздействии быстро сотирается. Антифрикционное твердосмазочное покрытие сохраняет работоспособность даже при воздействии взвешенных частиц, поскольку его твердость и низкий коэффициент трения препятствуют адгезии абразива и глубокому царапанию.
Адгезия это что означает и почему она важнее твердости при кавитации?
Адгезия - это способность покрытия держаться на основе, не отслаиваясь. При кавитации лопасти испытывают повторяющиеся микроудары с частотой тысячи импульсов в секунду. Очень твердое, но хрупкое покрытие треснет под этими ударами, и куски отслоятся. Покрытие с хорошей адгезией и некоторой пластичностью поглощает удары, остается целым и прослужит дольше. Поэтому для кавитационно-эрозионного режима выбирают материалы, которые не максимально твердые, а оптимально твердые с хорошей прочностью на разрыв и адгезией.
Почему не подходит универсальное твердосмазочное покрытие для всех насосов?
Разные насосы работают в разных режимах разрушения. Если среда содержит твердый песок, приоритет - максимальная твердость поверхности. Если в насосе развивается кавитация, приоритет - адгезия и стойкость к растрескиванию. Если среда одновременно абразивна и кавитирует, нужен баланс обеих свойств. Попытка применить одно покрытие ко всем случаям приведет к тому, что оно будет работать хорошо только в части случаев, а в других выйдет из строя раньше срока.
Как часто нужна переподготовка лопастей и переполирование покрытия?
После полного износа покрытия его можно нанести повторно, но только после удаления остатков старого слоя и повторного профилирования поверхности до 300 RMS. Это означает, что при каждом ремонте лопасти немного теряют толщину. После 2-3 переполирований толщина лопасти может снизиться на 3-5 мм, что повлияет на балансировку рабочего колеса и гидравлические характеристики. Поэтому периодичность ремонтов ограничена 3-4 циклами «износ-восстановление», после чего рекомендуется замена лопастей.
Какая температура и влажность требуются при нанесении покрытия?
Для полимерных твердосмазочных покрытий рекомендуется температура воздуха от +15 до +25 °C и относительная влажность от 40 до 70 процентов. При слишком высокой влажности (выше 80 процентов) адгезия может снизиться из-за конденсата на профилированной поверхности. При слишком низкой (ниже 30 процентов) покрытие может пересохнуть неравномерно и возникнут микротрещины. Для термонапыленных (керамических) покрытий ограничения мягче, поскольку процесс напыления идет при температурах 2000-3000 °C.
Заключение
Твердосмазочные покрытия - эффективный инструмент защиты лопастей насосов от абразивного и эрозионного износа при условии правильного выбора материала, тщательной подготовки поверхности и контроля адгезии. Выбор покрытия определяется доминирующим механизмом повреждения: для пескоабразивного износа приоритет - твердость, для кавитации - адгезия и стойкость к растрескиванию. Стандартные методы испытаний (ISO 7784, ASTM D4060, ISO 26424) позволяют объективно сравнивать материалы, однако окончательный выбор должен быть подтвержден натурными испытаниями в условиях, близких к реальной работе насоса.
Для выбора покрытия проанализируйте тип насоса, скорость потока, концентрацию и размер абразива, наличие кавитации и материал лопасти. Обратитесь к производителю покрытия с этой информацией и получите рекомендацию по системе напыления, толщине слоя и методу подготовки поверхности. После нанесения контролируйте адгезию (отслоение по ISO 4624) и толщину слоя (0,5-1,0 мм), чтобы гарантировать долгий срок службы и максимальную эффективность защиты.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.