
Замена смазки оборудования: переход с импортных аналогов при интервальной подаче
Переход с импортных смазок на аналоги становится для многих производств необходимостью, особенно когда система подачи требует точного дозирования. Системы интервальной подачи резко усложняют эту задачу: новая смазка должна не только соответствовать техническому профилю узла, но и прокачиваться через трубопроводы с той же предсказуемостью, что и предыдущий материал. Неправильный выбор аналога приводит к недодаче смазки, перегреву, истиранию и абразивному износу. Статья расскажет инженерам и закупщикам, как правильно сопоставить характеристики импортного материала с российским или доступным аналогом, какие параметры проверить перед заменой и почему консистенция, тип загустителя и допуски важнее бренда.
Знание этих принципов подбора поможет избежать длительных простоев оборудования и снизить расходы на ремонт и переналадку.
Почему нельзя менять смазку только по названию
Таблицы аналогов дают первое представление о замене, но они лишь начальная ориентация.
Когда закупщик видит, что импортная смазка европейского производителя с классом NLGI 2 и литиевым комплексом может быть заменена отечественным материалом того же NLGI 2 на той же основе, кажется, что замена прямая. На практике даже в этом случае нужно проверить минимум пять параметров.
Во-первых, температурный диапазон. Две смазки одного NLGI могут иметь разные рабочие температуры: одна держит кромку до 140 °C, другая - до 180 °C. Если оборудование работает вблизи верхней границы первой смазки, аналог не выдержит нагрузку и начнет окисляться быстрее.
Во-вторых, вязкость базового масла, заложенная в загустителе. NLGI определяет консистенцию (твердость), а вязкость базового масла отвечает за смазывающие свойства. Две смазки NLGI 2 на литиевом комплексе могут отличаться вязкостью базы на 50–100 %, что скажется на пленкообразовании в подшипниках.
В-третьих, класс EP (противодавленческие свойства). Если в узле высокие контактные нагрузки и работают зубчатые колеса, смазка без EP-присадок приведет к истиранию и абразивному износу, даже если вязкость подходит.
В-четвертых, совместимость типов загустителей. Если старая смазка на литиевом комплексе, а новая на полиуретане, они несовместимы и не должны смешиваться. Остатки старой смазки в системе могут привести к расслоению и потере эффективности.
В-пятых, специальные допуски. Если оборудование работает в пищевом производстве или санитарной среде, обычная смазка не подходит, даже если все остальные параметры совпадают. Нужен NSF-допуск или подтверждение безопасности для контакта с пищей.
Интервальная подача: почему здесь замена сложнее
Системы интервальной подачи работают отличаясь от централизованных масляных систем.
Дозатор выпускает порции смазки через определенные промежутки времени, и каждая порция должна преодолеть сопротивление трубопроводов, чтобы достичь узла. Если новая смазка имеет другую консистенцию или текучесть, система может выйти из строя.
Допустим, на узле установлена импортная смазка класса NLGI 1 с высокой текучестью. Дозатор рассчитан подавать ровно 1 грамм в час, и система откалибрована под эту текучесть. Если поменять на аналог NLGI 2 - более вязкую и плотную смазку - дозатор будет выдавливать меньше материала, и узел начнет испытывать голодание. Трубопровод может частично забиться, давление в системе возрастет, и насос перегрузится.
Обратная ситуация тоже опасна. Замена плотной NLGI 2 на NLGI 0 (более жидкая) приведет к перегрузке подачи: дозатор не сможет контролировать количество материала, узел зальется смазкой, произойдет расслоение пленки и повышение температуры.
Для интервальной подачи критично, чтобы новая смазка имела сопоставимый класс NLGI и совместимый тип загустителя. Не менее важна проверка на совместимость в переходный период: первые 50–100 часов работы система может демонстрировать нестабильность подачи, пока остатки старой смазки не вымоются или не интегрируются.
Эксперты рекомендуют вести контроль давления в системе подачи во время переходного периода. Скачок давления на 15–20 % выше номинала сигнализирует о том, что новая смазка не подходит по текучести, и нужно вернуться к предыдущему материалу или выбрать другой аналог.
Параметры для корректного подбора аналога
Чтобы не полагаться только на таблицы аналогов, нужно методически пройти по чеклисту.
Для каждого узла, где планируется замена, соберите следующую информацию о текущей смазке.
Класс NLGI и консистенция
NLGI 0, 1, 2 и 3 - это не типы смазок, а классы консистенции по пенетрации. NLGI 2 - универсальный класс для подшипников скольжения и качения, редукторов, шпинделей и линий розлива. NLGI 1 и 0 используют там, где нужна высокая текучесть: циркуляционные системы, высокоскоростные подшипники, низкие температуры. NLGI 3 - для вертикальных узлов или мест, где смазка может стекать.
При интервальной подаче замена на другой класс NLGI сопряжена с риском. Если дозатор рассчитан на NLGI 2, то замена на NLGI 1 или 3 потребует перенастройки системы подачи или пересчета интервалов. Если этого не сделать, система будет работать нестабильно.
Тип и марка загустителя
Загустители делятся на несколько групп: литиевые комплексы, полиуретаны, полиалкиленгликоли (PAG), силиконовые полимеры, кальциевые, алюминиевые и прочие специальные. Каждый тип имеет разные свойства смешиваемости и совместимости с уплотнениями.
Литиевый комплекс - самый распространенный для универсальных применений. Он совместим с большинством эластомеров и минеральных масел. Если у вас была литиевая комплексная смазка, выбирайте аналог из той же группы; замена на полиуретан или PAG потребует предварительной очистки узла от старого материала.
Силиконовые смазки используют для пищевых линий, санитарного оборудования и узлов, где требуется NSF-допуск. Они несовместимы с некоторыми полимерными уплотнениями, поэтому перед переходом на силиконовую смазку нужно проверить материал сальников и прокладок узла.
Вязкость базового масла
Вязкость базового масла - это ISO VG (ISO 3104). Смазка NLGI 2 на ISO VG 100 и смазка NLGI 2 на ISO VG 220 будут одинаково твердыми, но смазывающие свойства будут сильно отличаться. Более вязкое масло образует толще пленку, но с трудом достигает узких щелей. Менее вязкое масло лучше затекает, но пленка тоньше.
Для узлов с высокой скоростью вращения (шпиндели, электромоторы) нужна менее вязкая смазка, обычно ISO VG 32 или VG 46. Для редукторов и тяжелых узлов нужна более вязкая смазка: ISO VG 100 или VG 220. Если перейти на аналог с неправильной вязкостью, возрастет абразивный износ из-за неполного смазывания или, наоборот, возрастут потери на трение и температура.
EP-класс и противодавленческие присадки
EP (Extreme Pressure, экстремальное давление) - это маркер того, что в смазку добавлены противоизносные присадки для защиты при высоких контактных нагрузках. Если в узле работают зубчатые колеса, червячные передачи или подшипники с нестабильной нагрузкой, нужна смазка с EP-характеристиками, обычно обозначаемая как EP 2 или EP 3.
Обычная универсальная смазка без EP использует лишь адгезию (прилипание к поверхности) для образования пленки. При пиковых нагрузках эта пленка разрывается, и происходит микросваривание металлических поверхностей. Это вызывает истирание и абразивный износ.
При подборе аналога убедитесь, что класс EP совпадает или выше, чем у оригинальной смазки. Замена смазки EP 2 на обычную универсальную приведет к деградации и повышенному износу.
Специальные допуски и сертификаты
Для линий розлива и пищевого оборудования важен NSF-допуск. NSF H1 разрешает только случайный контакт смазки с пищей; NSF H2 означает, что контакт с пищей запрещен (это смазка для зон, где люди не работают и нет риска попадания в продукт). 3H - допуск для разделительных агентов в пищевом производстве, используется редко.
Для медицинского и фармацевтического оборудования может потребоваться сертификат ISO 6954 или подтверждение отсутствия токсичных примесей.
Для высокотемпературных узлов нужно проверить диапазон рабочих температур, особенно верхний предел.
При замене убедитесь, что все необходимые допуски и сертификаты на аналоге такие же или выше, чем на оригинальной смазке.
Совместимость загустителей и переходный период
Если в узле уже работала смазка, остатки старого материала останутся в зазорах и на поверхностях.
Когда вы заливаете новую смазку другого типа загустителя, происходит переходный период, во время которого старая и новая смазки находятся в одной полости.
Некоторые пары загустителей несовместимы. Например, литиевый комплекс и полиуретан не смешиваются: новая смазка не полностью вытесняет старую, и в узле остаются карманы разнородного материала. Это приводит к расслоению пленки, нестабильности смазывания и ускоренному окислению.
Другие пары совместимы. Две смазки на литиевом комплексе с разными вязкостями или разными типами базового масла (минеральное vs полусинтетическое) обычно смешиваются без проблем, если соблюдены примерно одни и те же стандарты.
Для интервальной подачи совместимость особенно критична. Дозатор может выдавливать смесь старой и новой смазки с непредсказуемой консистенцией, что приведет к сбоям в подаче. Эксперты рекомендуют перед заменой провести фильтрацию узла или промыть его минеральным маслом вязкости ISO VG 32, чтобы удалить остатки старой смазки.
Переходный период обычно длится 50–200 часов работы в зависимости от объема полости узла и интенсивности работы. На протяжении этого времени нужно контролировать:
давление в системе подачи (не должно скакать более чем на 15–20 %);
температуру узла (не должна подняться более чем на 10–15 °C);
звук и вибрацию оборудования (должны остаться в пределах нормы);
цвет и консистенцию вытекающей смазки (не должны резко измениться).
Если хотя бы один из этих параметров вышел за границы нормы, замена прошла неудачно, и нужно вернуться к предыдущему материалу или выбрать другой аналог.
Смазка для линий розлива: особенности выбора аналога
Линии розлива - это высокоскоростное оборудование с точными механизмами: направляющие каретки, фасовочные головки, датчики положения, сервомоторы.
Здесь смазка выполняет две роли: защита от износа и снижение трения для достижения высокой скорости линии.
При замене смазки на линии розлива нужно учесть, что оборудование часто работает в условиях брызговой влаги (после мойки) или в среде паров воды. Смазка должна быть водостойкой и не смываться конденсатом. Обычная минеральная смазка вымывается быстро и оставляет узел без защиты.
Второе ограничение - пищевой допуск NSF. Если линия фасует пищевые продукты, смазка может случайно попасть на продукт или упаковку. Поэтому используется только смазка с подтвержденным NSF-допуском. Для узлов без риска контакта с пищей (например, двигатели привода, редукторы в базе линии) можно применять обычные смазки без NSF, но для направляющих, цепей и открытых механизмов нужна смазка с допуском.
Для линий розлива в алюминиевую банку рекомендуется класс NLGI 1 или 2 с силиконовой или литиевой основой, чтобы обеспечить низкое трение и хорошее затекание в узкие щели. При выборе аналога проверьте, что новая смазка имеет такой же класс NLGI и NSF-допуск.
При переходе с импортной смазки на аналог для линии розлива можно столкнуться с проблемой совместимости эластомеров. Импортные смазки часто разработаны под специфичные уплотнители и прокладки. Отечественные аналоги могут вызвать набухание (разбухание) резинки, если материал уплотнения не совпадает. Перед переходом рекомендуется сверить спецификацию эластомера, указанную в техдокументации линии, с данными аналога.
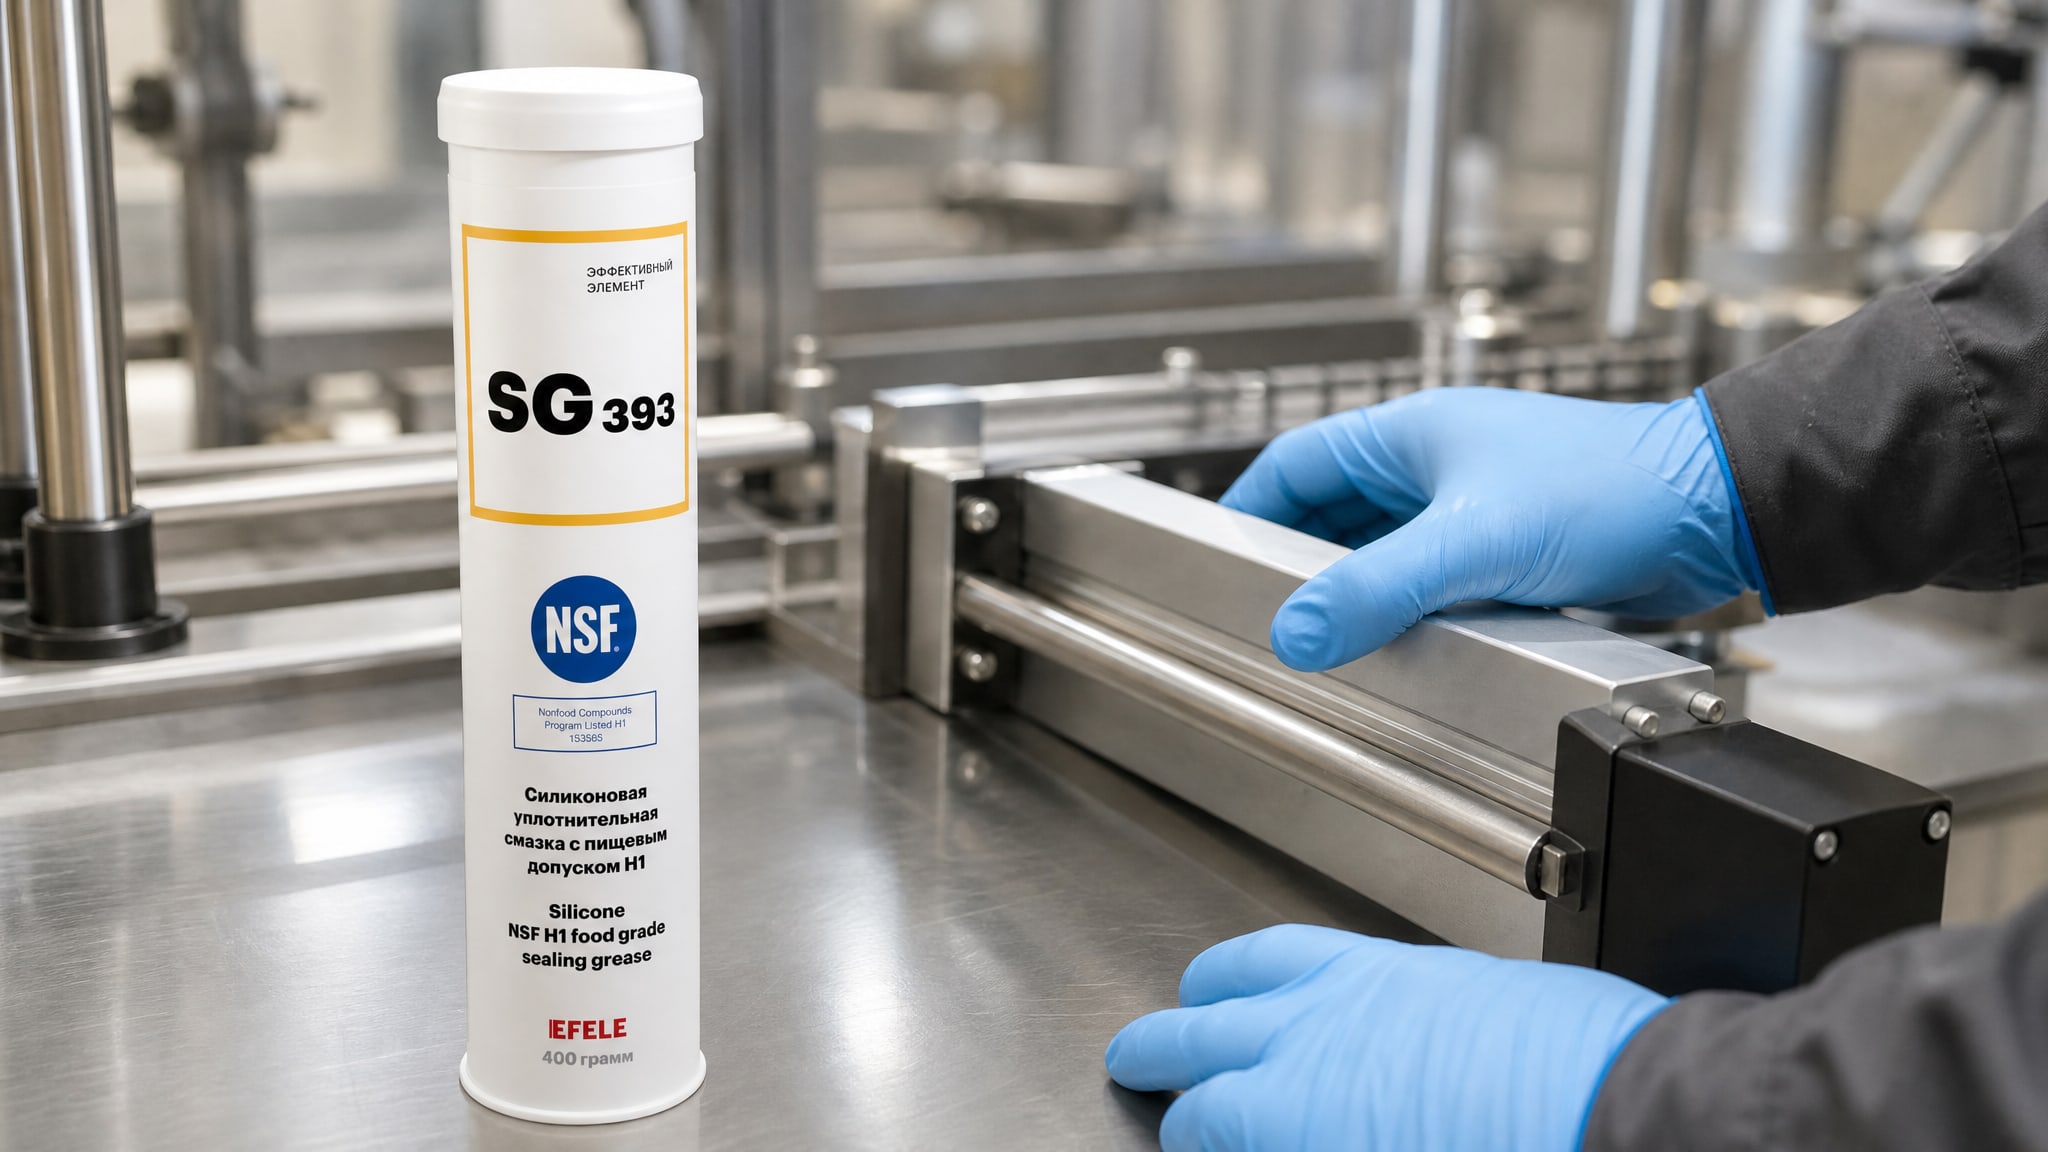
Силиконовая пластичная смазка EFELE SG-393 с NSF H1 подходит для узлов линий розлива, где требуется водостойкость, пищевой допуск и совместимость с полимерными уплотнениями. Она образует эластичную пленку, не вымывается влагой и держит вязкость при температурных колебаниях.
Как подобрать аналог: пошаговый алгоритм
Шаг 1: соберите данные о текущей смазке.
Посмотрите на этикетку или техдокументацию оборудования. Запишите: полное название смазки, бренд, NLGI, тип загустителя (если указан), вязкость базового масла (ISO VG), EP-класс, температурный диапазон, любые специальные допуски (NSF, ISO, ГОСТ).
Шаг 2: определите назначение узла. Подшипник скольжения, редуктор, открытый механизм, линия розлива, электромотор, гидромуфта - каждое применение требует разные свойства смазки. Это определит, какие параметры аналога должны быть обязательными.
Шаг 3: сверяйте со справочной таблицей аналогов. В таблицах аналогов найдите вашу текущую смазку и посмотрите, какие аналоги предлагаются. Обычно там указывают несколько вариантов с указанием NLGI, типа загустителя и допусков. Выберите 2–3 кандидата.
Шаг 4: проверьте полные характеристики каждого кандидата. Возьмите техдокументацию (TDS, Technical Data Sheet) каждого аналога и сопоставьте параметры с исходной смазкой: NLGI, вязкость базового масла, тип загустителя, EP-класс, температурный диапазон, совместимость с эластомерами, допуски.
Если в TDS написано, что смазка совместима с литиевым комплексом и минеральным маслом, а исходная смазка была на полиуретане, этот кандидат отпадает.
Шаг 5: проверьте совместимость по нормам и стандартам. Если смазка используется в пищевом оборудовании, убедитесь, что на аналоге есть NSF-допуск. Если это высокотемпературный узел, проверьте верхний предел температуры. Если это система интервальной подачи, убедитесь, что класс NLGI совпадает точно.
Шаг 6: проведите малый пилотный тест. Замените смазку в одном узле (или выделите один из нескольких одинаковых узлов) и запустите оборудование. Наблюдайте в течение 50–100 часов работы, контролируя давление подачи, температуру узла, звук, вибрацию и цвет вытекающей смазки. Если все в норме, можно переходить на аналог во всей системе.
Шаг 7: документируйте переход. После успешного пилотного тестирования внесите в карточку оборудования информацию о замене: старая смазка, новая смазка, дату перехода, интервалы переоборудования, контрольные параметры. Это поможет при следующей замене и при анализе проблем, если они возникнут.
Часто задаваемые вопросы
Можно ли смешивать две смазки разных брендов, если они одного NLGI?
Теоретически можно, если оба загустителя одного типа (например, оба литиевый комплекс) и вязкости базового масла совпадают. На практике эксперты это не рекомендуют для интервальных систем подачи, потому что даже при одинаковом типе загустителя могут быть разные присадки и антиоксиданты, которые несовместимы. Лучше полностью вытеснить старую смазку новой, прежде чем смешивать.
Как долго длится переходный период при замене смазки в системе интервальной подачи?
Обычно 50–200 часов в зависимости от объема полости узла, интенсивности работы и совместимости загустителей. На протяжении этого времени нужно контролировать давление подачи, температуру и звук оборудования. Если давление вырастет более чем на 15–20 %, это сигнал о проблеме с совместимостью.
Какой класс NLGI выбрать, если документация не указана, но узел работает в условиях высокой скорости?
Для высокоскоростных узлов (подшипники электромоторов, шпиндели, быстроходные редукторы) обычно берут NLGI 1 или даже NLGI 0 с низкой вязкостью базового масла (ISO VG 32 или 46). Это снижает трение и нагрев. Если точных параметров нет, сверьтесь с производителем оборудования или проведите малый тест.
Нужно ли полностью промывать узел перед заменой смазки на другой тип загустителя?
Да, если загустители принципиально разные (например, литиевый комплекс на полиуретан). Остатки старой смазки приведут к расслоению и потере эффективности. Промывка проводится минеральным маслом ISO VG 32 несколько раз до полного удаления старой смазки.
Какую информацию обязательно нужно проверить перед заменой смазки в линии розлива?
NSF-допуск (обязателен для узлов с риском контакта с пищей), совместимость с уплотнениями оборудования (чтобы не произошло разбухание резины), класс NLГИ (чтобы сохранить прокачиваемость дозатором), температурный диапазон (чтобы смазка не деградировала при циклических нагрузках), и водостойкость (если линия часто моется).
Заключение
Замена смазки оборудования при переходе с импортных аналогов требует системного подхода, а не просто выбора смазки по названию. Для систем интервальной подачи это вдвойне критично: новая смазка должна пройти проверку по NLGI, типу загустителя, вязкости базового масла, EP-классу и специальным допускам. Совместимость загустителей и переходный период контролируются так же внимательно, как и сама замена.
Практический алгоритм подбора - собрать полные данные о текущей смазке, найти 2–3 кандидатов из справочных таблиц аналогов, проверить их технические данные против исходной смазки, провести малый пилотный тест на одном узле и только после этого переходить на аналог во всей системе. Этот подход занимает больше времени, чем замена «на ощупь», но экономит деньги на ремонтах и простоях оборудования.
Начните со сбора документации на текущую смазку и техническое задание узла. Проверьте, какие параметры в вашей системе подачи критичны: давление, температура, интервалы дозирования. Затем найдите аналог, который удовлетворяет всем этим требованиям, и проведите пилотное испытание. Этот подход гарантирует, что замена пройдет гладко и не создаст проблем в производстве.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.