
Замена прокладок фланцев: как перейти на анаэробные герметики
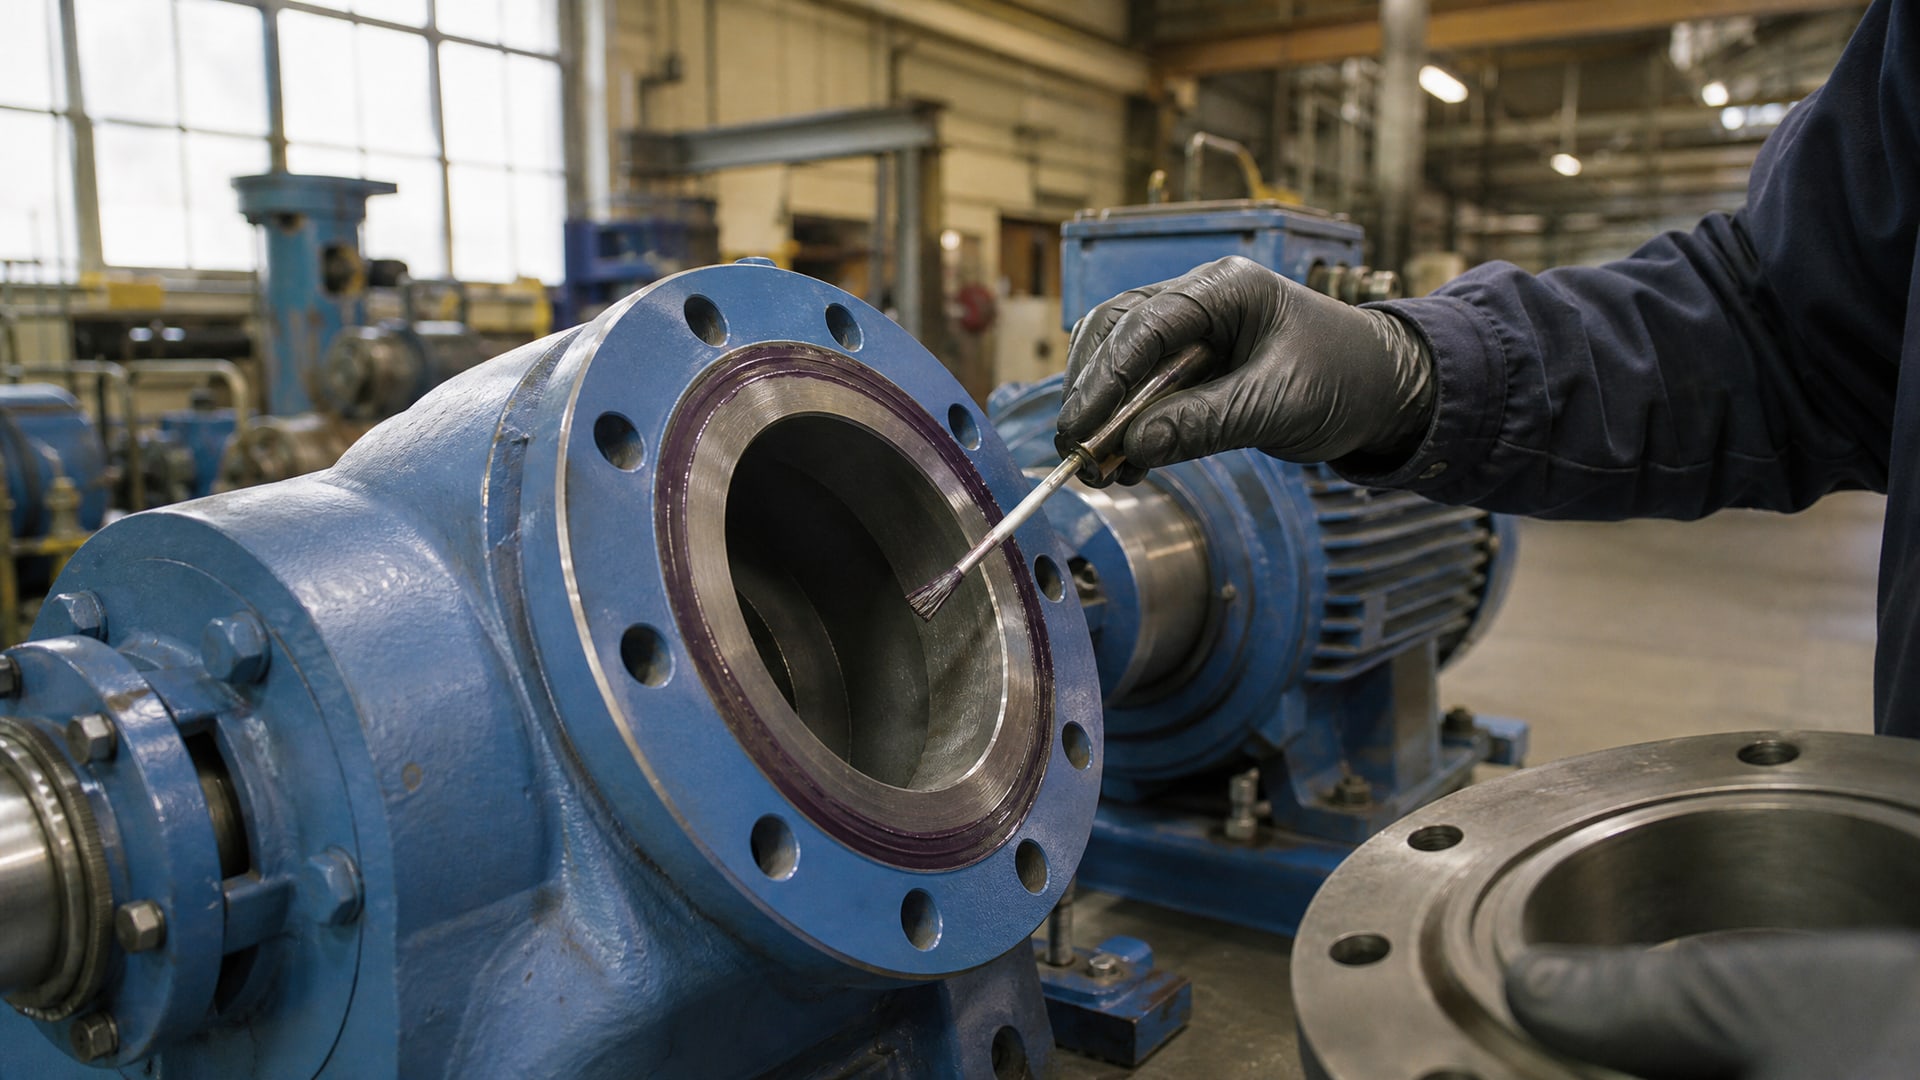
Вырубные прокладки из паронита, резины и картона - традиционное решение для герметизации фланцевых соединений, но они требуют регулярной замены, отнимают время на монтаж и создают запасные части. Анаэробные герметики предлагают альтернативу: они полимеризуются в отсутствие кислорода между металлическими поверхностями и могут полностью заменить вырубные прокладки или работать в паре с тонкими прокладками. Однако замена допустима не для всех узлов - это требует проверки конструкции, подготовки поверхностей и соблюдения технологии нанесения. Статья рассказывает, в каких фланцевых соединениях герметик действительно заменяет прокладку, как правильно его применять и на какие ограничения нужно опираться при выборе метода герметизации.
Информация полезна инженерам, техническим специалистам и закупщикам, которые ищут способ упростить обслуживание, снизить расход расходников и избежать простоев из-за протечек в насосах, редукторах, компрессорах и корпусных узлах.
Когда фланцевые герметики заменяют вырубные прокладки
Замена прокладки фланца на анаэробный герметик возможна в строго определенных условиях.
Герметик работает, только если между двумя жесткими металлическими деталями остается минимальный зазор - желательно отсутствующий или близкий к нулю. При этом рекомендуемый зазор составляет до 0,5 мм. Такие условия достигаются на фланцах насосов, редукторов, компрессоров и корпусах агрегатов, где обе сопрягаемые поверхности обработаны с хорошей точностью и жесткие.
Главное преимущество перехода на герметик - исключение запасных частей, упрощение сборки-разборки и отсутствие риска, что прокладка будет забыта при сборке или деформируется при хранении. На производствах с централизованной системой смазки или на линиях с повторяющимся циклом замены узлов переход на герметизацию сокращает время простоя и унифицирует материалы.
Однако не все фланцевые соединения допускают эту замену. Перед применением герметика нужно проверить техническую документацию узла и убедиться, что конструкция изначально рассчитана на герметизацию без прокладки или допускает использование герметика вместе с тонкой бумажной прокладкой.
Типовые узлы применения анаэробных герметиков
Анаэробные герметики успешно применяют в фланцевых соединениях следующих агрегатов и систем:
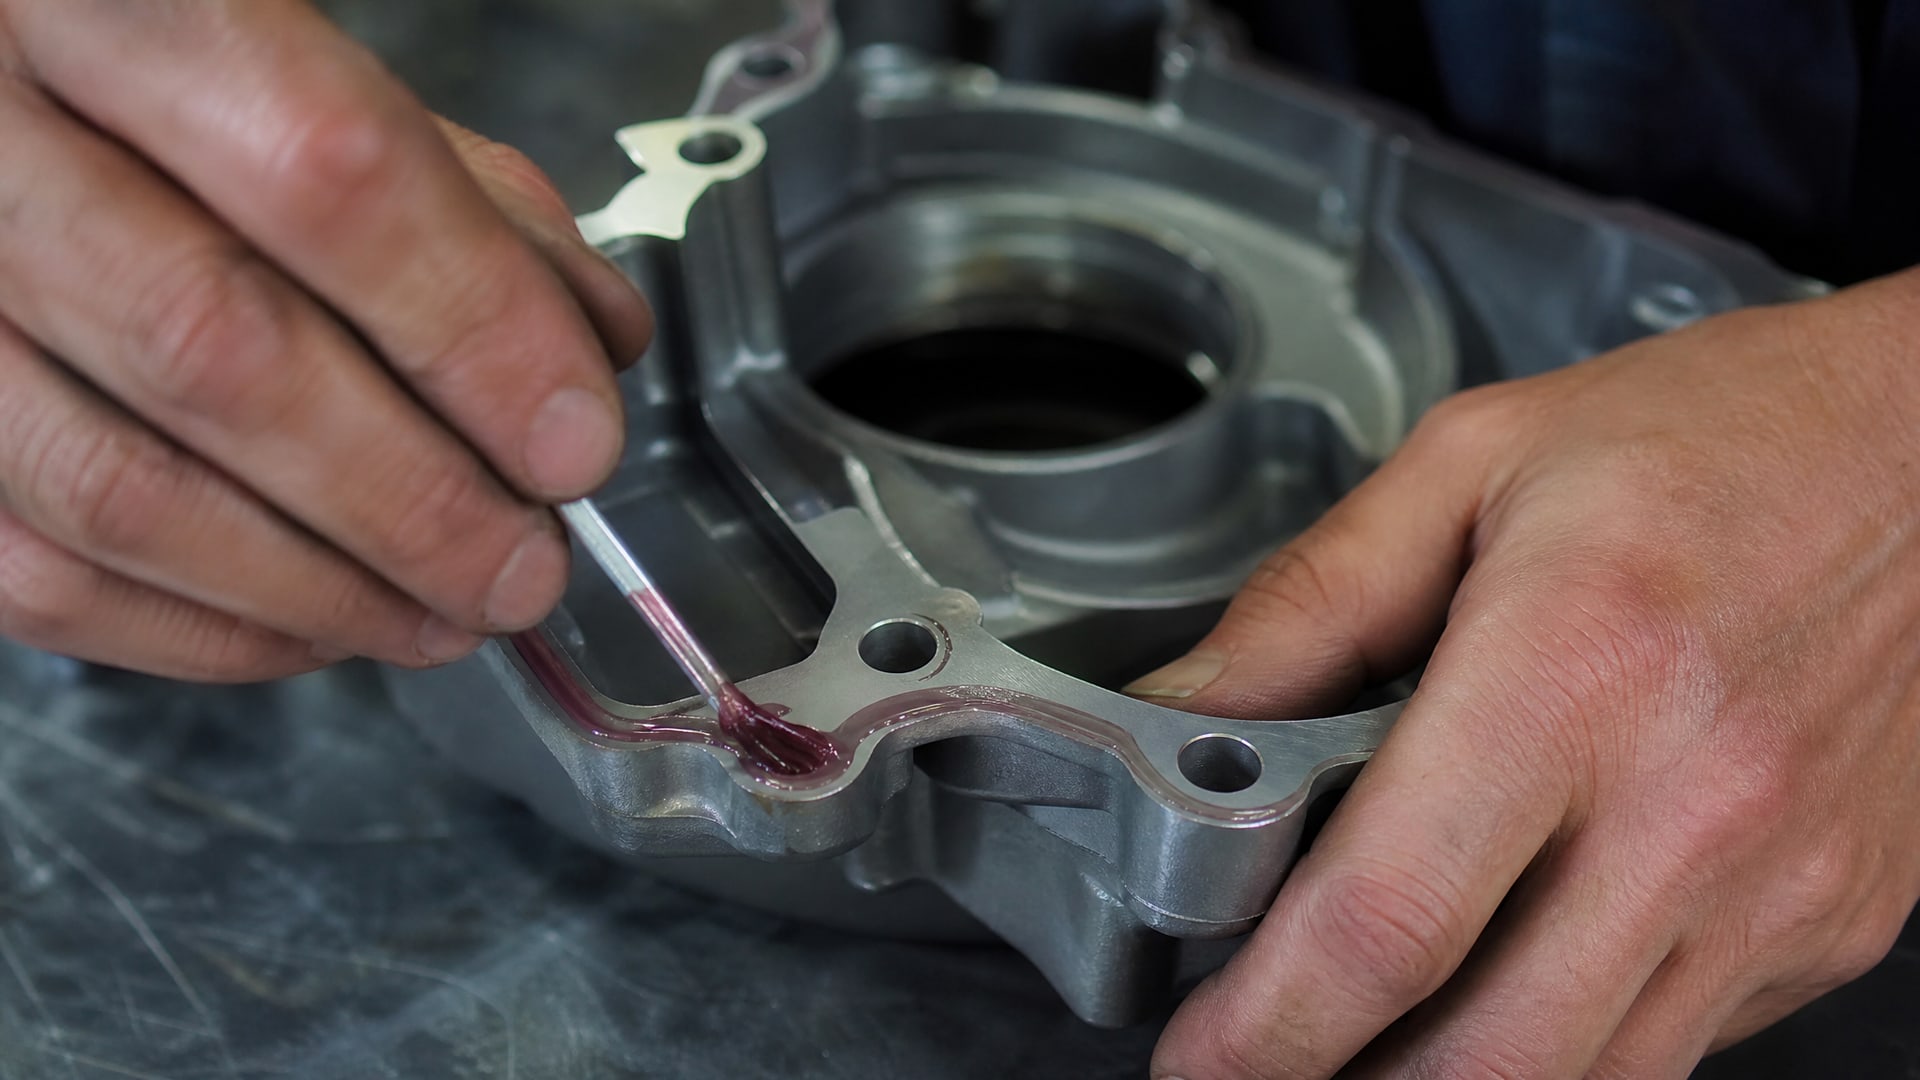
Насосы и гидравлические системы - корпуса, крышки, разборные сопряжения с металлическими фланцами, где геометрия фланца позволяет минимальный зазор
Редукторы и коробки передач - герметизация разъемных корпусов, картеров, крышек без прокладок или с тонкими вспомогательными прокладками
Компрессоры - соединения корпусных деталей, влагоотделители, масляные колпаки
Теплообменники и корпусные узлы - герметизация плоских фланцев с хорошей обработкой поверхности
Трубопроводные фланцы - при условии, что соединение жесткое, не подвергается вибрации и давление не превышает допусков герметика
Во всех этих узлах герметик наносится перед сборкой непрерывным тонким слоем, детали собираются без смещения, болты затягиваются равномерно (обычно крест-накрест), после чего узел оставляют на 1–2 часа для начального отверждения.
Подготовка поверхностей: критический этап
Успех замены прокладки фланца на герметик полностью зависит от качества подготовки сопрягаемых поверхностей.
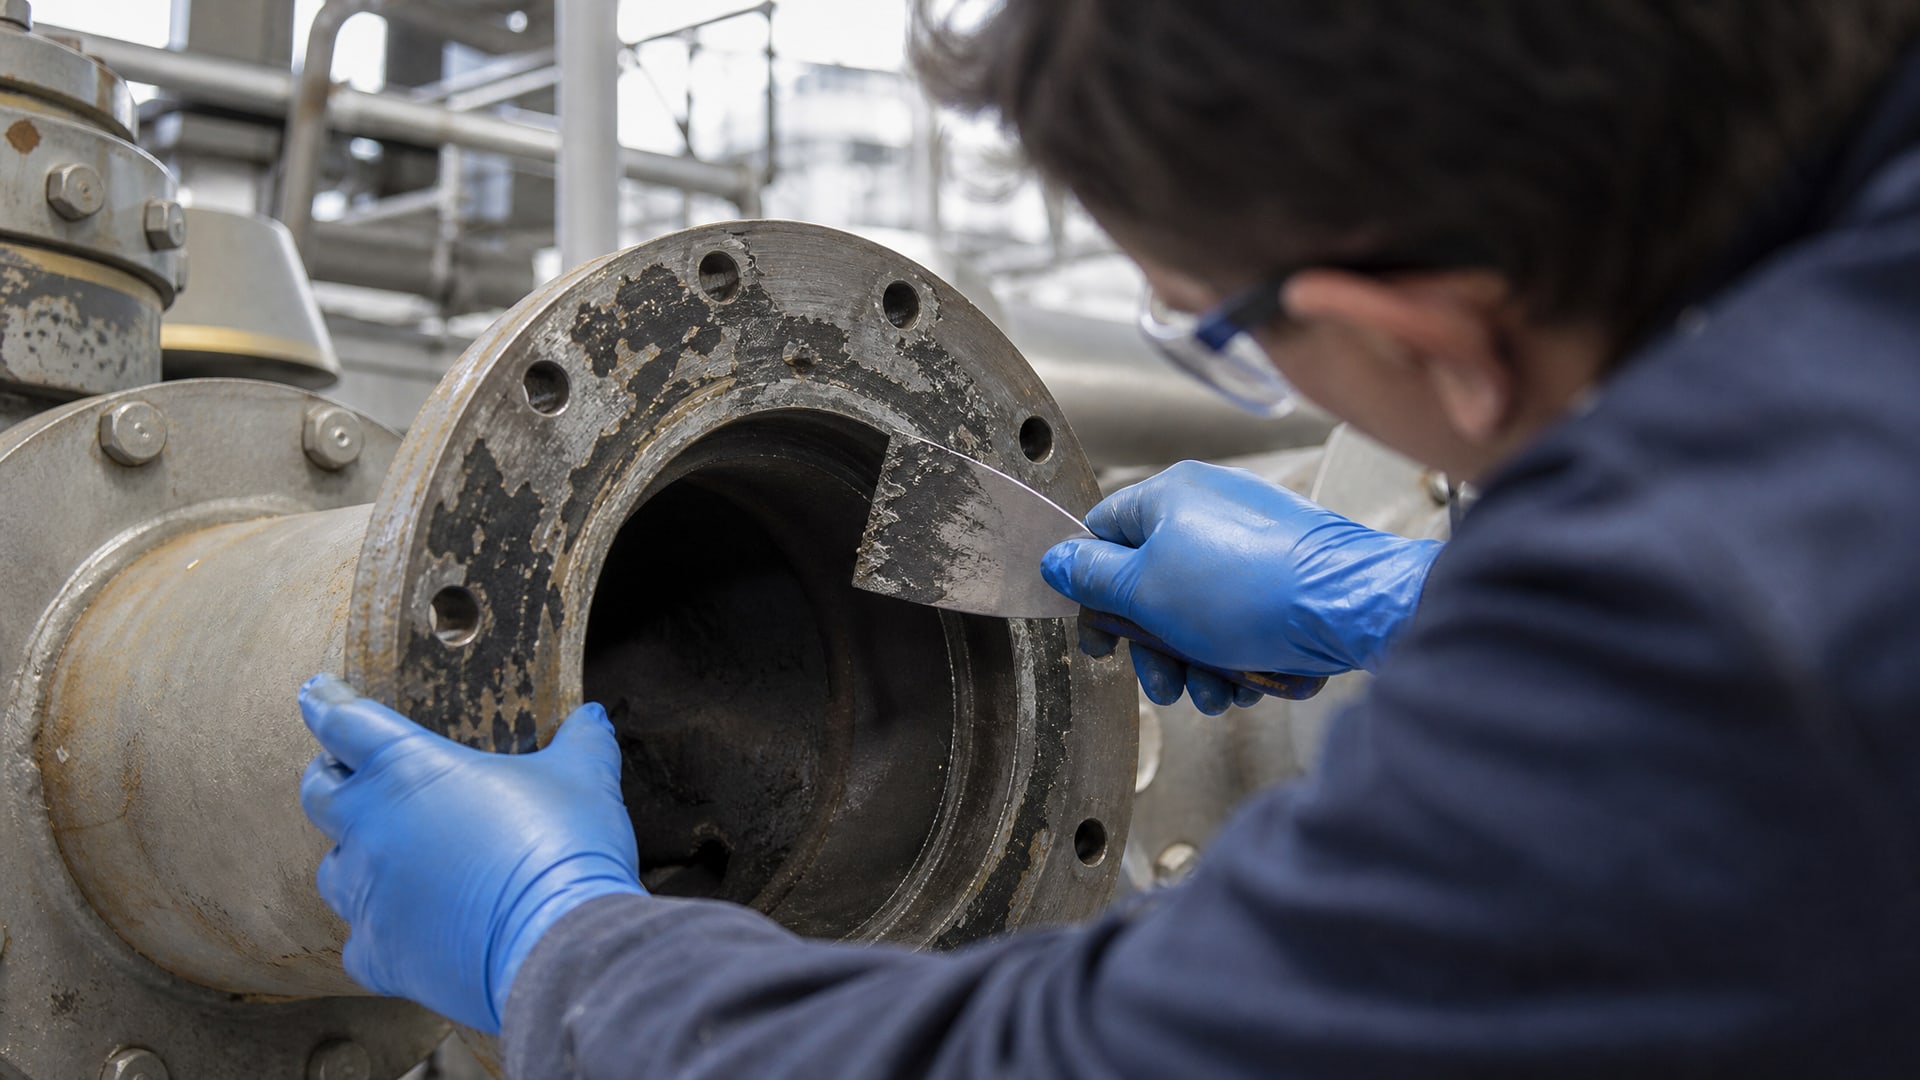
Если пропустить хотя бы один шаг, герметик не полимеризуется в полной мере и может не обеспечить требуемую герметичность.
Этапы подготовки
Снятие старого материала: удалить полностью остатки прокладки, изоляции, краски и старого герметика с помощью скребка или абразива. Не допускать наплывов и заусенцев.
Очистка: убрать пыль, грязь и частицы абразива сухой щеткой или тряпкой.
Обезжиривание: обработать поверхности растворителем или спиртом для удаления масла, влаги и всех загрязнений. Это ключевой шаг - жир препятствует полимеризации герметика.
Сушка: оставить детали на воздухе или использовать сухой сжатый воздух до полного испарения влаги.
Проверка зазора: убедиться, что при соединении фланцев зазор не превышает 0,5 мм; лучше всего, если он близок к нулю.
Если поверхность содержит масло или влагу, герметик останется жидким и не отвердеет. На производствах с высокой влажностью рекомендуется использовать дополнительные осушающие средства или увеличить время подготовки.
Технология нанесения герметика и сборки
После подготовки поверхностей герметик наносится непрерывной тонкой линией по всему периметру фланца, избегая разрывов и пропусков.
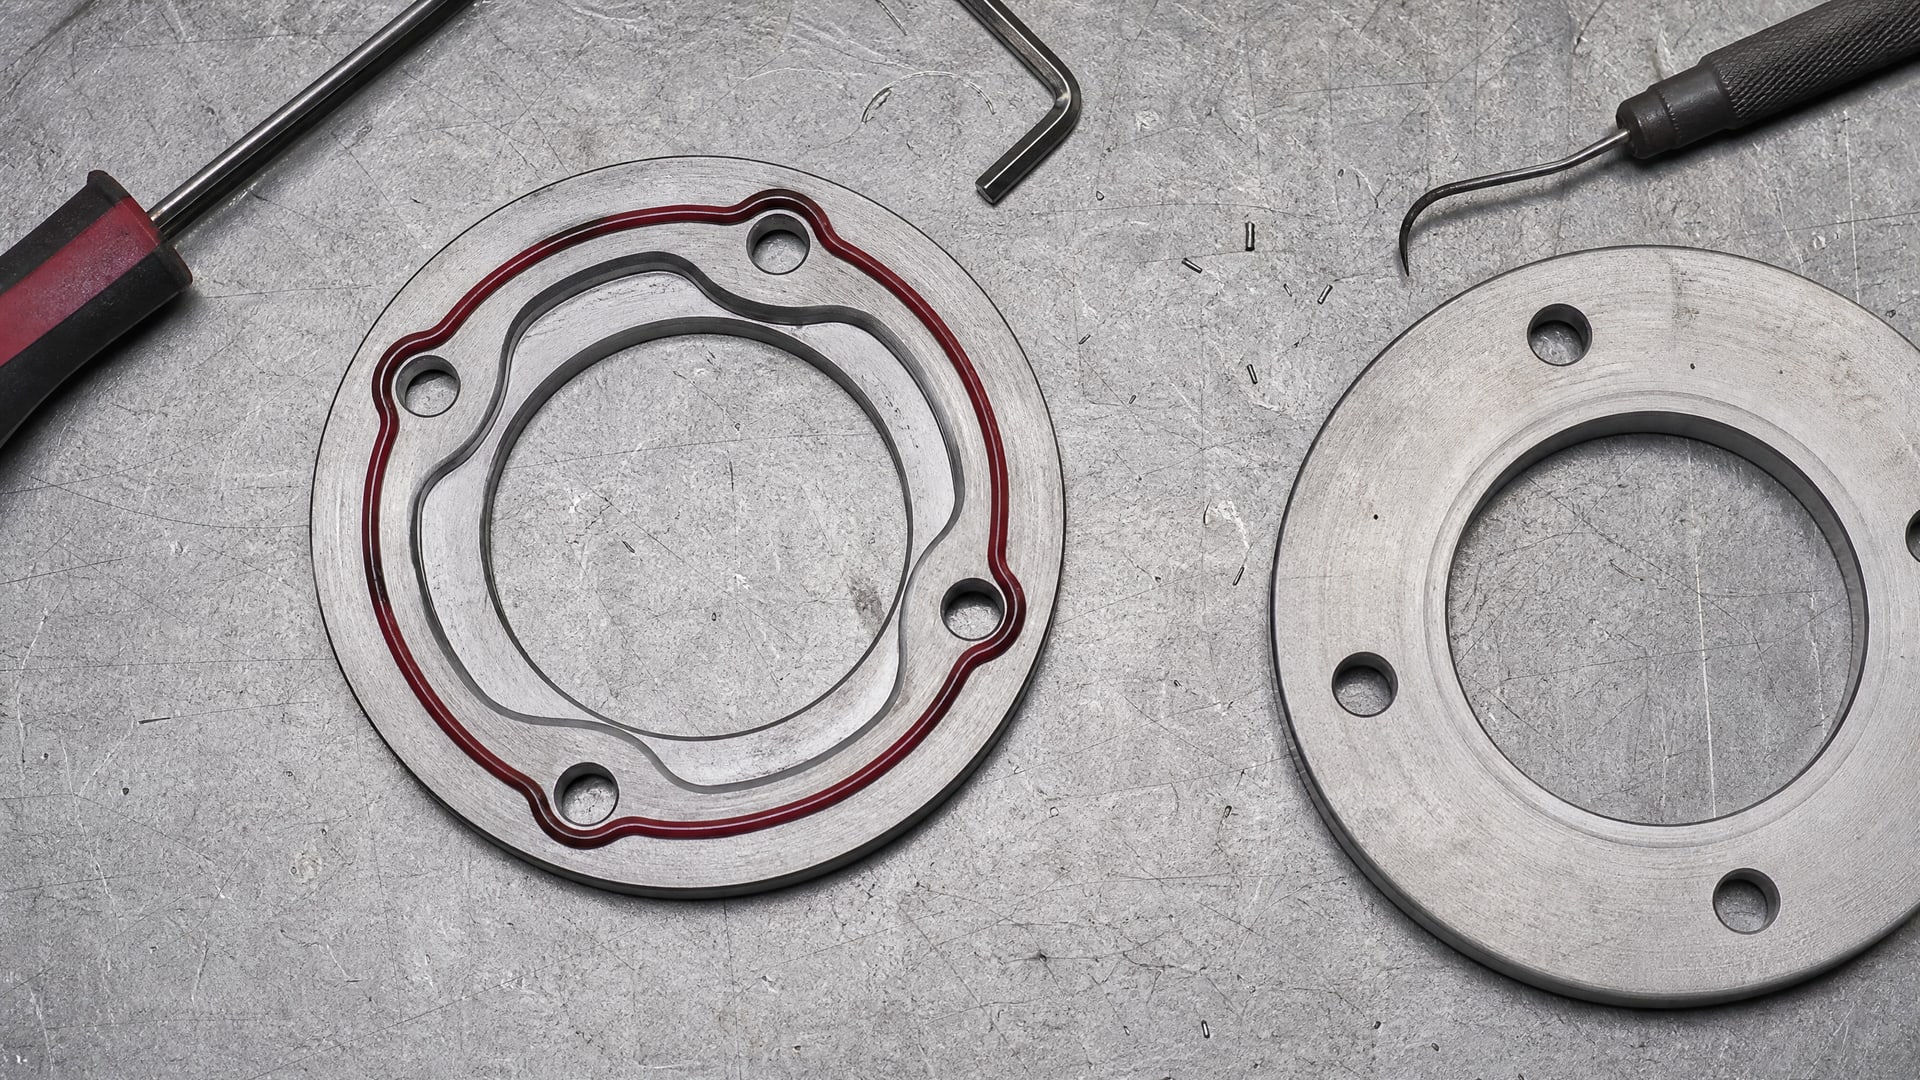
Толщина слоя не должна превышать 0,1–0,2 мм - это общая рекомендация для анаэробных герметиков. Более толстый слой не улучшает герметичность, а напротив, усложняет полимеризацию и может привести к образованию полостей.
При нанесении нужно обойти все болтовые отверстия, край фланца и все каналы циркуляции жидкости. Особое внимание - на стыки, выступы и переходы геометрии: там герметик обязан быть непрерывным. Если канал или отверстие требует герметизации, герметик наносится вокруг него, но не должен попадать внутрь без необходимости.
После нанесения детали собираются в правильном положении и затягиваются болтами. Схема затяжки - крест-накрест или по схеме равномерного прижима, чтобы прижим был одинаков по всему периметру. Прижим должен быть достаточным для выдавливания воздуха из-под герметика и создания замкнутого анаэробного пространства, но не избыточным - чтобы не повредить резьбовые соединения.
Рабочий режим допустим через 1–2 часа, однако полная герметизация достигается через 12–24 часа в зависимости от состава и температуры окружающей среды. В критичных приложениях рекомендуется ждать полного отверждения перед подачей нагрузки.
Ограничения и случаи, когда замена недопустима
Несмотря на удобство, анаэробные герметики не являются универсальной заменой для всех прокладок.
Существует ряд ситуаций, когда отказ от вырубной прокладки приводит к отказу узла.
Замена недопустима при:
Нежестких фланцах: если фланец изгибается под нагрузкой или имеет неравномерный прижим, герметик не образует надежной пленки. Вибрация и циклические деформации вызывают просечки и утечки.
Вибрации и циклической нагрузке: механическое возмущение нарушает полимеризованную пленку герметика. Пластичная прокладка лучше амортизирует колебания.
Высокой степени допуска на зазор: если зазор превышает 0,5 мм или неравномерен по поверхности, герметик может не заполнить его полностью.
Материалах фланца, отличных от металла: герметик работает только на стали, чугуне, алюминии и медных сплавах. На пластиках, керамике, композитах и неметаллических основаниях анаэробная полимеризация невозможна.
Высоких температурах выше предела герметика: большинство анаэробных герметиков работают до 120–150 °C. При более высоких температурах пленка теряет эластичность.
Контакте с органическими растворителями: некоторые герметики чувствительны к ацетону, бензину, спирту. Если жидкость в узле содержит такие растворители, нужно проверить совместимость.
Перед заменой прокладки на герметик обязательно проверить техническую документацию узла, опросить производителя оборудования или обратиться к инженеру системы.
Как герметики работают вместе с тонкими прокладками
На практике часто применяется комбинированный подход: анаэробный герметик наносится на тонкую бумажную или фторопластовую прокладку, а затем деталь собирается.
Такой вариант обеспечивает лучшую герметичность при наличии вибрации и позволяет использовать герметик даже на фланцах с немного большим зазором.
Прокладка в этом случае служит основой, которая удерживает герметик на месте и помогает ему распределиться равномерно. Герметик заполняет микроскопические неровности поверхности и стыки прокладки с фланцем. После сборки полимеризованный герметик и прокладка образуют единый упругий слой, который лучше переносит циклические нагрузки и вибрацию.
Для герметизации фланцевых соединений газопроводов, где требуется высокая надежность и долговечность, комбинированный метод часто считается оптимальным решением. Герметик обеспечивает начальную герметичность, прокладка гарантирует амортизацию и длительное сохранение герметичности.
При таком подходе тонкая прокладка позволяет немного увеличить допуск на зазор и геометрию фланца, что расширяет круг применимых узлов. Однако сам принцип остается прежним: герметик полимеризуется в анаэробных условиях между металлом и материалом прокладки.
Выбор герметика в зависимости от условий эксплуатации
Анаэробные герметики выпускаются в разных вариантах, отличающихся вязкостью, скоростью отверждения, температурным диапазоном и совместимостью с рабочими жидкостями.
Основные параметры выбора
| Параметр | Типичный диапазон | Выбор |
|---|---|---|
| Вязкость | 100–10 000 мПа·с | Чем больше зазор, тем выше вязкость требуется |
| Температура применения | От −40 до +120…+200 °C | Проверить максимальную и минимальную температуру узла в работе |
| Время отверждения | 1–24 часа | Для срочных узлов выбирают быстрые составы (1–2 ч) |
| Совместимость с жидкостью | Масло, вода, топливо, растворители | Убедиться, что герметик устойчив к рабочей среде узла |
Для герметизации плоских фланцевых соединений, где требуется высокая начальная липкость и удержание герметика на месте при сборке, рекомендуется выбирать герметики повышенной вязкости. На производствах, где скорость монтажа критична, подойдут составы с ускоренной полимеризацией.
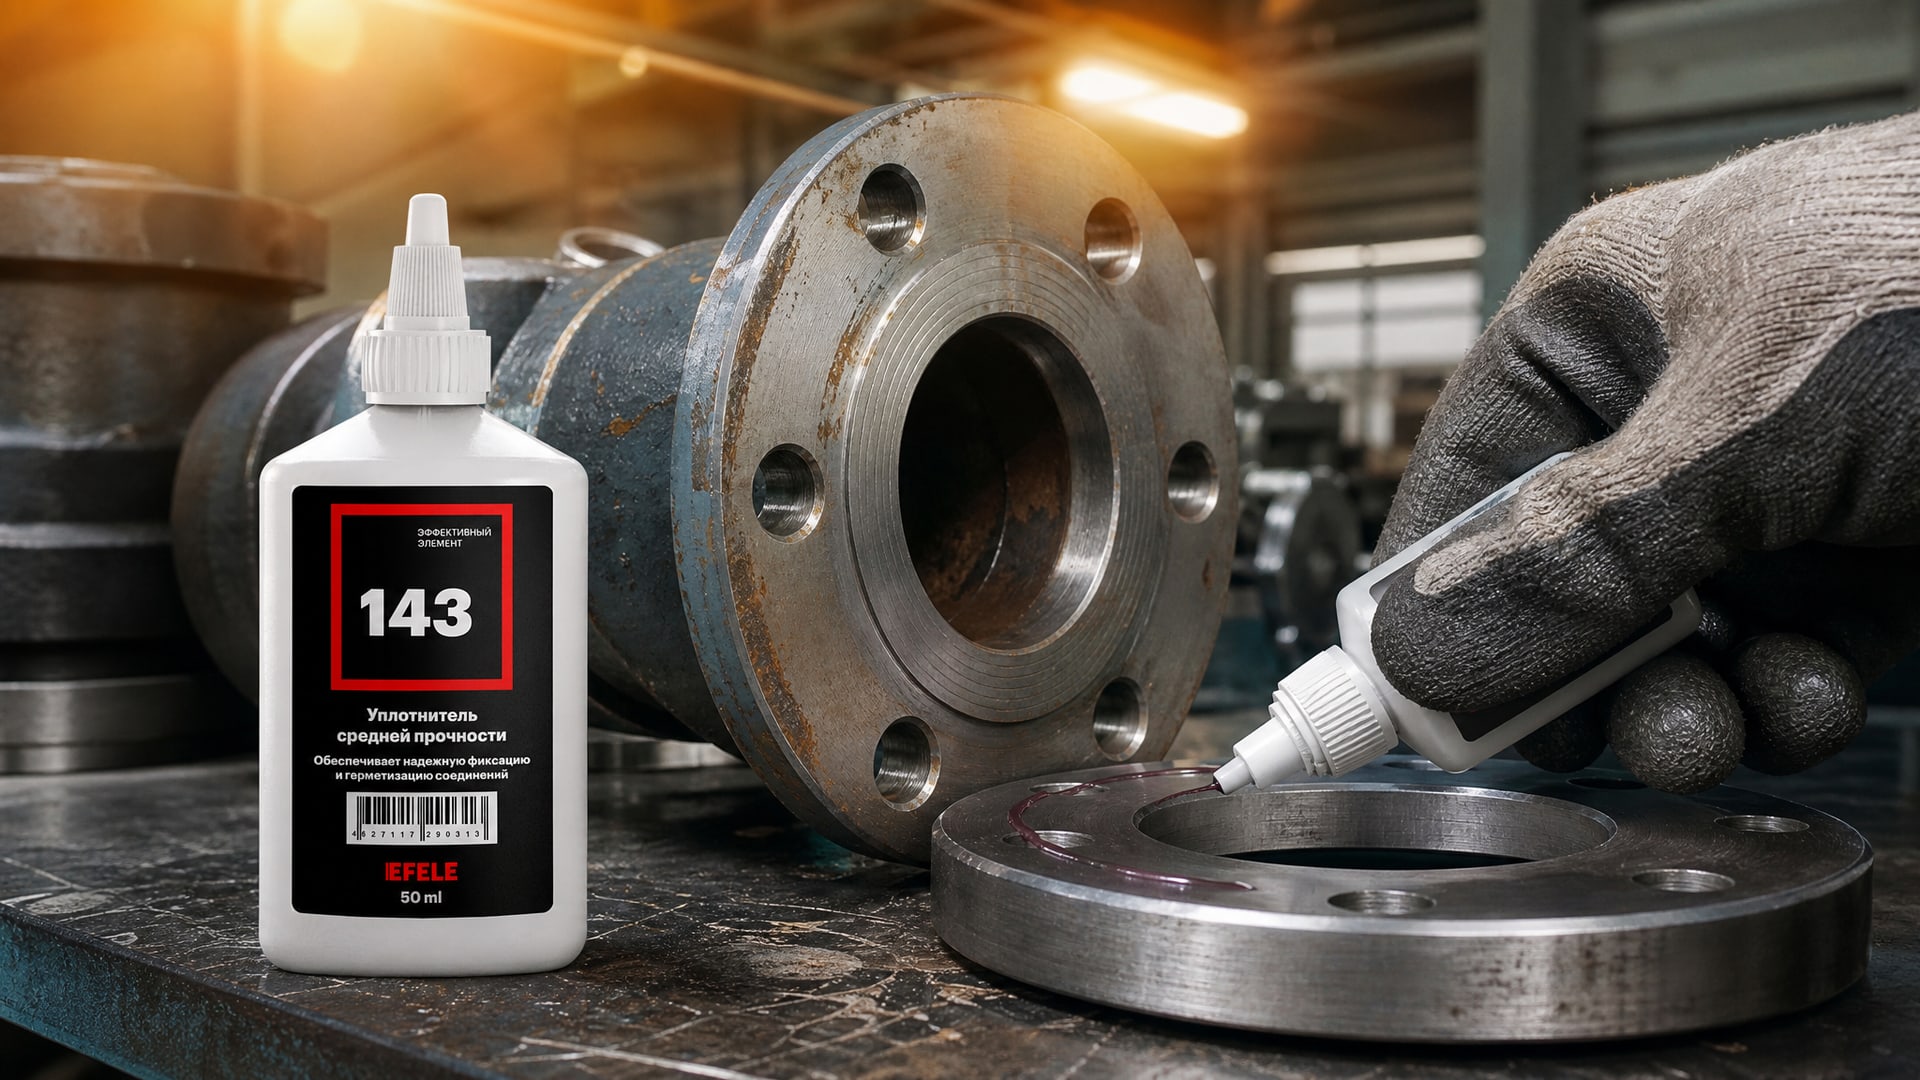
Герметики, предназначенные для герметизации фланцевых соединений, разработаны специально для работы на металлических поверхностях и обладают хорошей адгезией (сцеплением) к стали и чугуну. Например, EFELE 143 спроектирован для герметизации разборных корпусных узлов и фланцев с высокой термостойкостью и вязкостью, что обеспечивает надежное удержание герметика при сборке и эффективную герметизацию при работе до +150 °C.
Часто задаваемые вопросы
Какова периодичность замены прокладок фланцевых соединений, если перейти на герметик?
При правильном применении анаэробного герметика на жестком металлическом фланце замена не требуется годами. Герметик не стареет при хранении на собранной детали, не деградирует от масла или влаги, если не разбирать узел. Прокладка же требует замены каждые 1–2 года или после каждой разборки. Замена на герметик полностью исключает плановые замены, если нет разборки узла по технологии.
Можно ли использовать герметик для герметизации фланцевых соединений газопроводов?
Да, если фланцы жесткие, металлические и имеют малый зазор. Однако для ответственных узлов (высокое давление, вибрация, циклическая нагрузка) рекомендуется комбинированный метод: герметик на тонкой прокладке. Перед применением необходимо согласовать с техническим надзором и сверить требования с нормативной документацией на трубопровод.
Как долго отвердевает герметик и когда можно нагружать узел?
Начальное отверждение происходит за 1–2 часа, что позволяет начать работу в щадящем режиме. Полная герметизация достигается через 12–24 часа в зависимости от состава, температуры и толщины слоя. Для критичных узлов рекомендуется ждать полного отверждения перед подачей рабочего давления или нагрузки.
Допускается ли замена прокладок фланцевых соединений на герметик без согласования с конструктором?
Нет. Замена допустима только если техническая документация узла это разрешает или если проверено, что конструкция фланца (жесткость, геометрия, зазор) соответствует требованиям для герметика. Для ответственных узлов (газопроводы, системы высокого давления, вибрирующие агрегаты) необходимо письменное согласование с конструкторским отделом и техническим надзором.
Чем заменить герметик, если фланц нежесткий или имеет большой зазор?
Для нежестких фланцев и большого зазора следует использовать традиционные вырубные прокладки из паронита, резины или картона, либо комбинированный метод с герметиком на тонкой прокладке. Герметик в чистом виде подходит только для жестких металлических фланцев с малым зазором.
Заключение
Замена прокладок фланцев на анаэробные герметики - это эффективное решение для жестких металлических фланцевых соединений с малым зазором (до 0,5 мм), применяемых в насосах, редукторах, компрессорах и корпусных узлах. Герметик обеспечивает высокую герметичность, исключает запасные части и упрощает обслуживание. Однако замена допустима не для всех узлов: она противопоказана при нежесткой геометрии фланца, вибрации, циклической нагрузке и применении неметаллических материалов.
Успех замены полностью зависит от трех факторов: во-первых, правильная оценка конструкции узла и допустимость замены по документации; во-вторых, тщательная подготовка поверхностей (очистка, обезжиривание, сушка); в-третьих, соблюдение технологии нанесения и сборки. Перед внедрением герметизации на новые узлы рекомендуется провести пилотное испытание на аналогичном оборудовании и согласовать решение с конструкторским отделом. Для ответственных фланцевых соединений газопроводов и систем высокого давления оптимален комбинированный подход: герметик на тонкой прокладке, который сочетает надежность прокладки с преимуществами герметизации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.