
Замена импортных покрытий на плашках превентора: практические нюансы и типичные ошибки
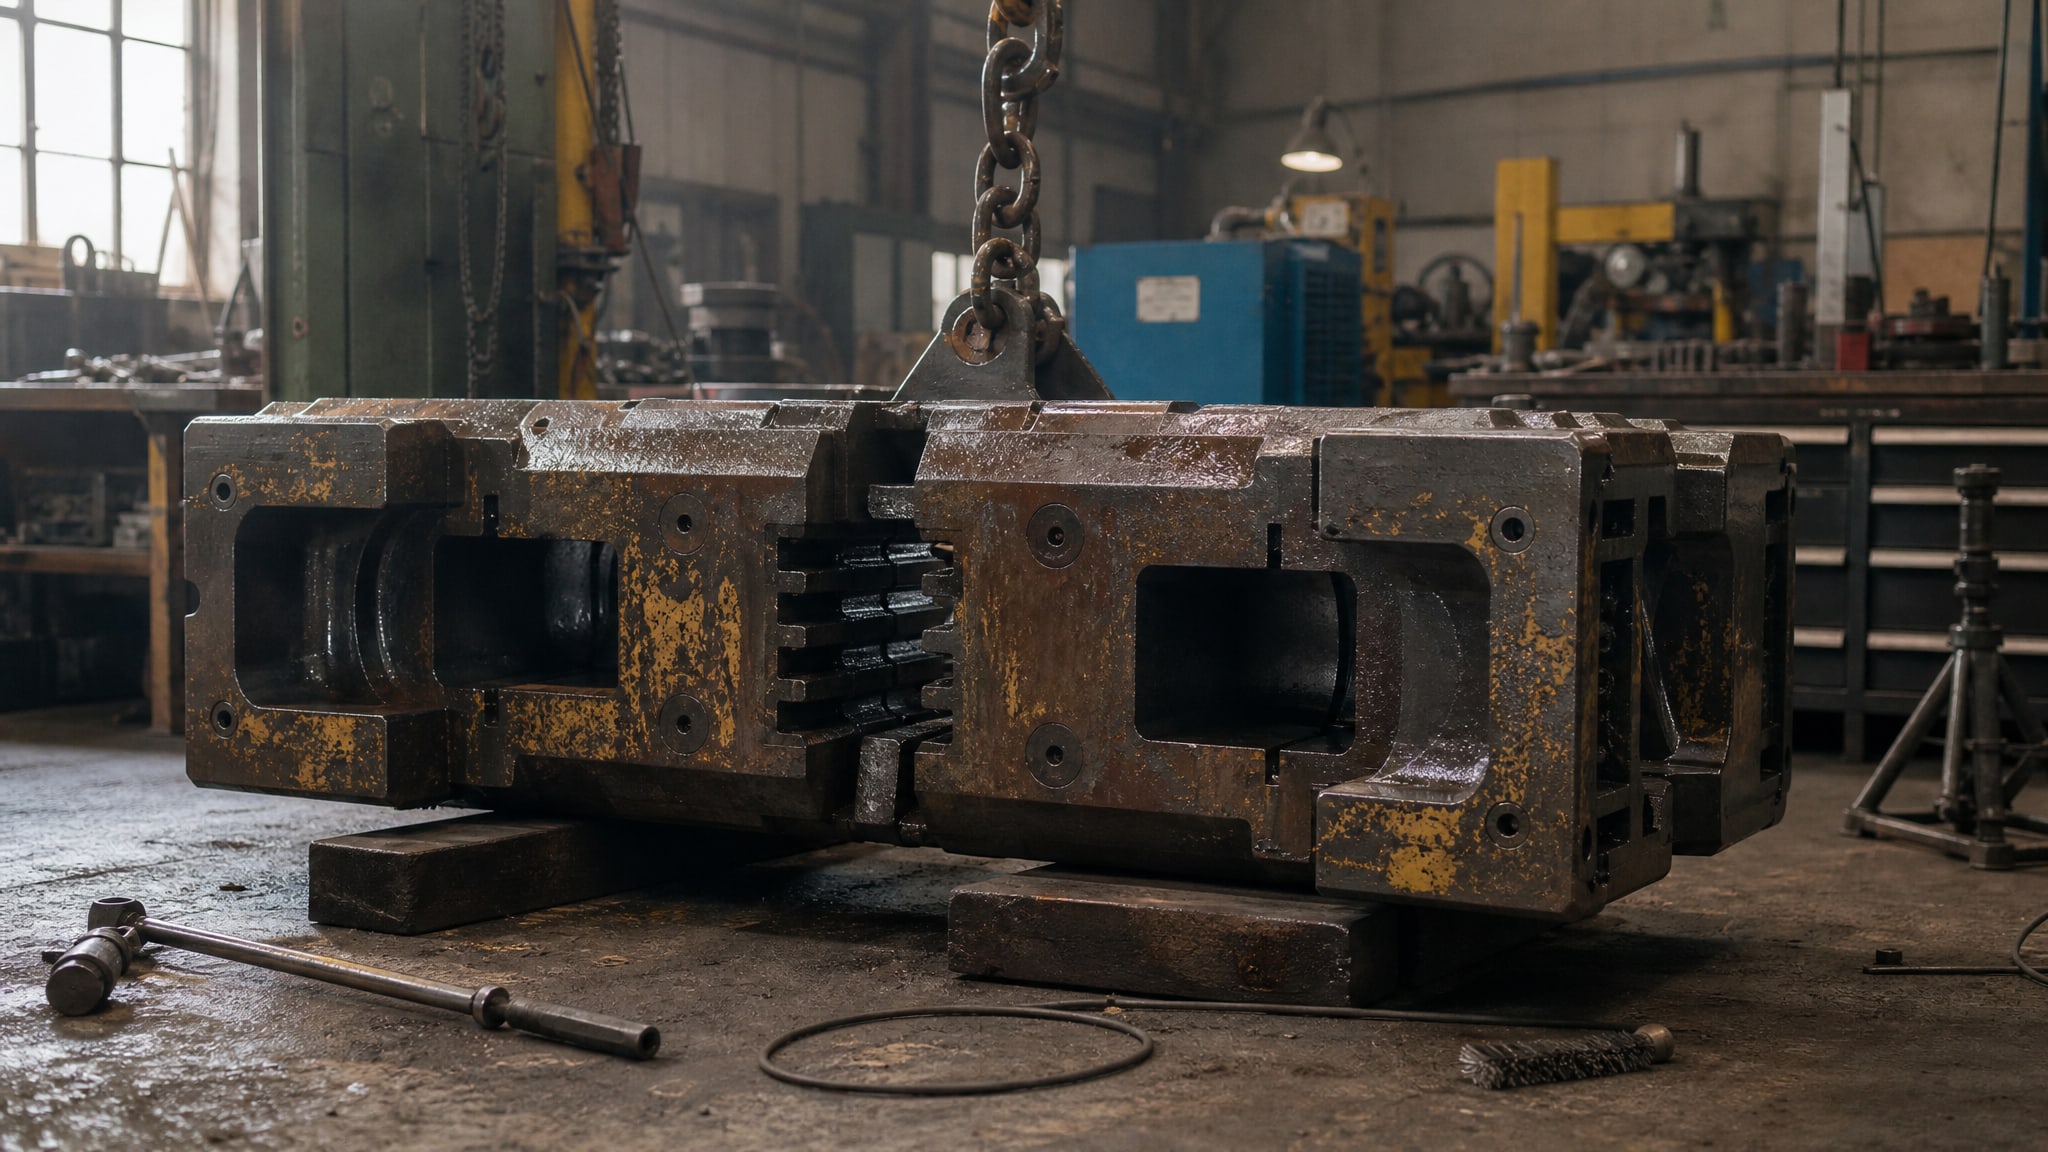
Восстановление плашек превентора - задача, которая встает перед технических специалистов в буровых, нефтедобывающих и ремонтных сервисах регулярно. Импортные покрытия часто работают надежно, но их замена на отечественные решения требует не просто подбора аналогичного материала, а понимания того, как правильно подготовить поверхность перед нанесением нового слоя. Ошибки на этапе подготовки - остатки старого покрытия, жир, скрытая коррозия и неправильная шероховатость - приводят к преждевременному отслоению защиты и потере герметичности. Эта статья разбирает, как организовать замену импортных покрытий, какие нюансы контроля поверхности упускают технические специалисты, и как избежать типичных ошибок, которые сводят на нет всю работу.
Почему замена импортных покрытий требует переосмысления подготовки поверхности
Когда плашка превентора отработала 5–10 лет под импортным защитным составом, ее поверхность покрыта не только видимой ржавчиной, но и скрытой коррозией под остатками старого слоя, жировыми пленками и абразивными частицами от работы.
Простая механическая чистка щетками или низкоскоростное протирание не подходят, потому что они не гарантируют адгезию нового покрытия к металлу.
Импортные системы зачастую включают специальный грунт или праймер, который обеспечивает сцепление между основой и финишным слоем. При замене на отечественное решение нельзя просто нанести новый состав поверх старого - нужно вернуть металл в состояние, при котором новое покрытие повторит ресурс импортного аналога. Это возможно только при правильной абразивоструйной подготовке.
Факт: для обычных антикоррозионных покрытий требуется степень подготовки Sa 2–Sa 2½, а для ответственных защитных систем нужна Sa 3 до визуально чистого металла. Для плашек превентора, работающих в агрессивной среде (влага, хлориды, вибрация), нужна минимум Sa 2½.
Абразивоструйная очистка: холодная механика, а не пескоструй в классическом понимании
Пескоструйная очистка в техническом смысле - это холодный способ механической обработки, при котором абразивные частицы подаются воздушным потоком под давлением 6–8 атм.
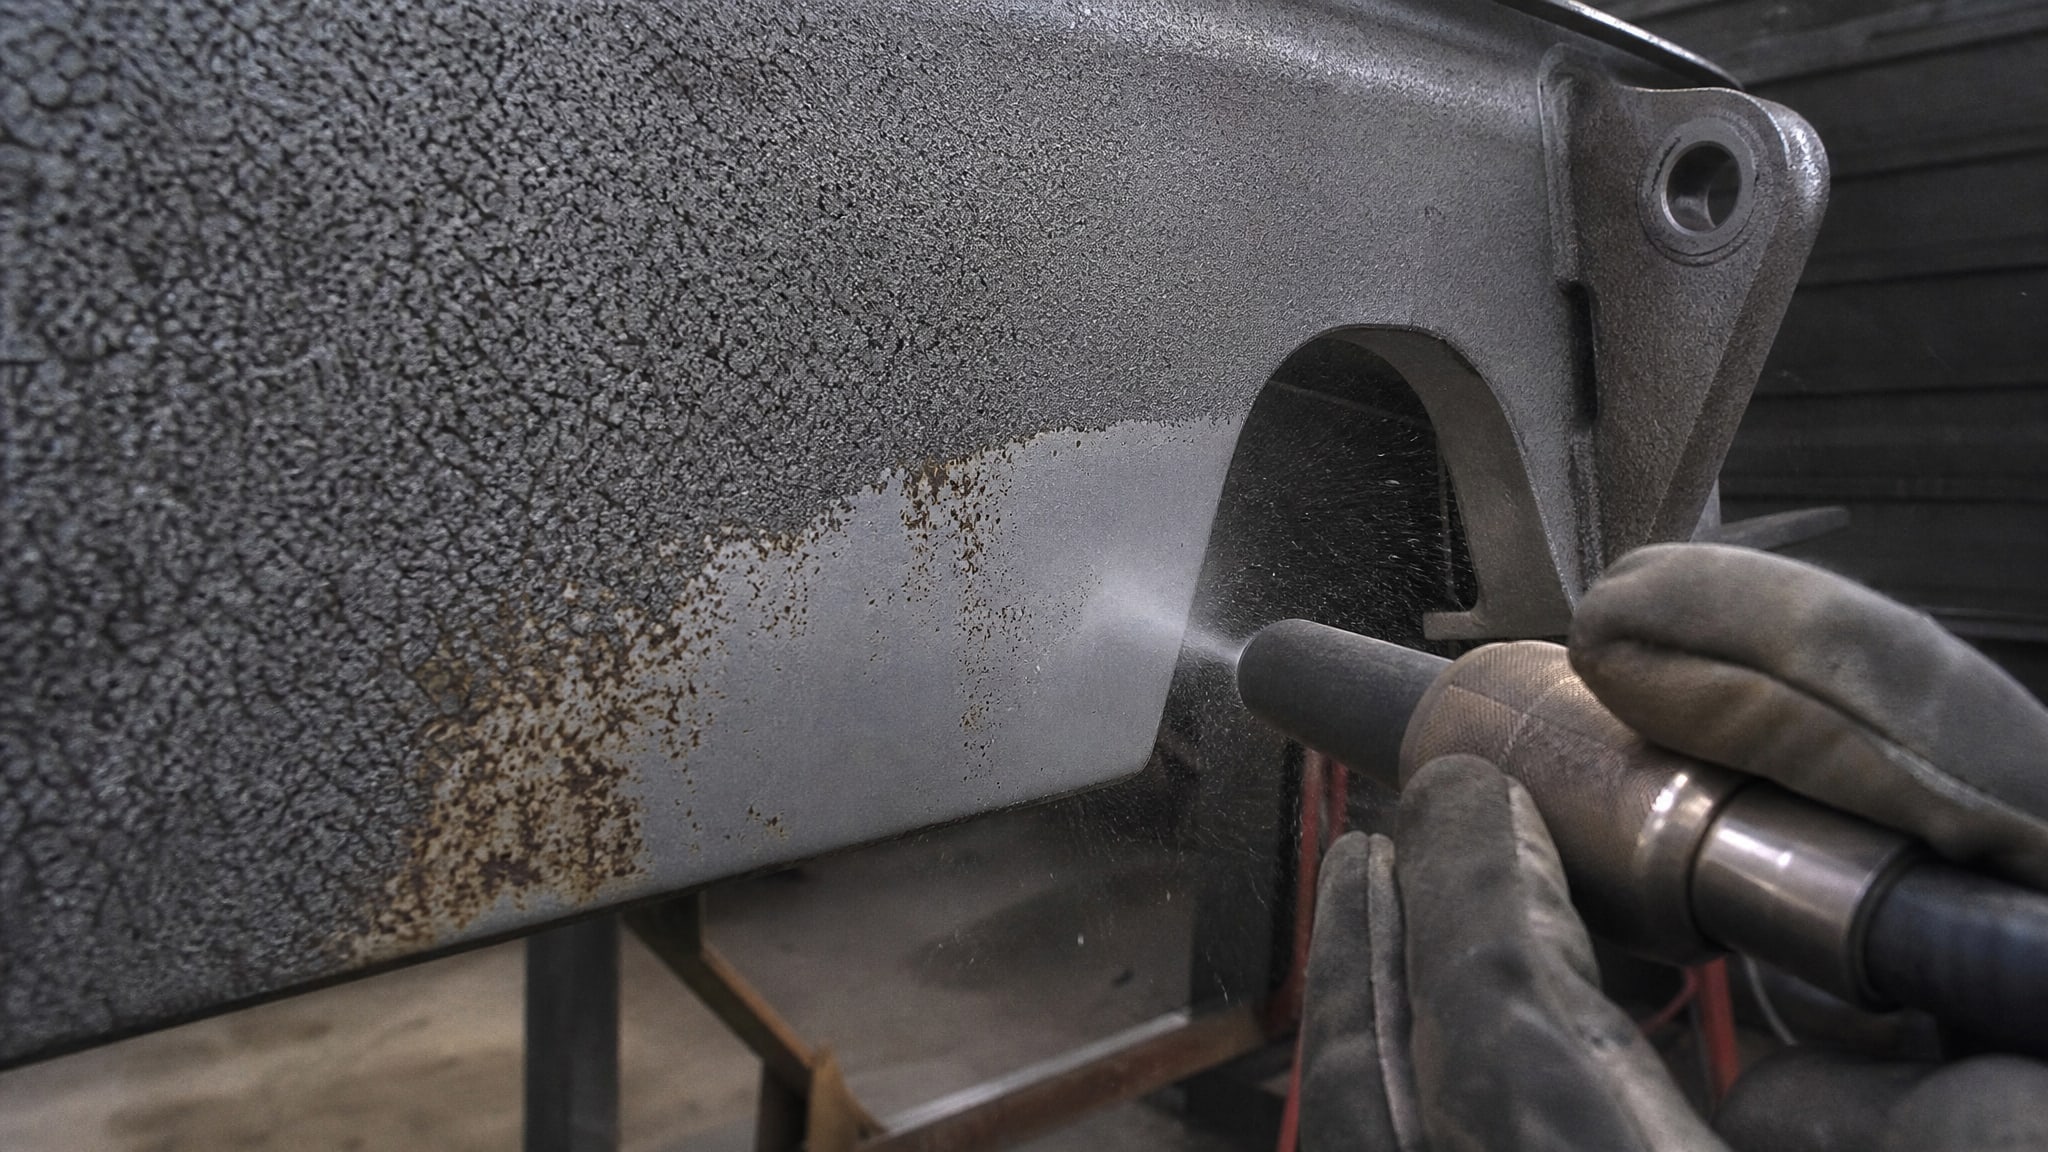
Давление генерирует скорость частиц 300–750 м/с, которая разбивает окалину, ржавчину и старую краску без нагрева металла. Это ключевое отличие от высокотемпературных методов - металл остается в исходном состоянии, без риска деформации или отпуска структуры.
Однако слово «пескоструй» вводит в заблуждение. В России с 2003 года сухое применение кварцевого песка запрещено по причинам безопасности (риск силикоза для рабочих). Вместо песка используют более специализированные абразивы: шлаки черных и цветных металлов, электрокорунд, керамические микросферы. Эти материалы обеспечивают лучший контроль над процессом и безопаснее для персонала.
На практике термин «абразивоструйная обработка» корректнее, чем «пескоструй», потому что он отражает реальный состав процесса. При подготовке плашек превентора это важно уточнить в техзадании на услугу: если написать «пескоструй», подрядчик может предложить устаревший метод.
Что абразивоструйная очистка удаляет и почему одной видимой чистоте недостаточно
Абразивоструйная обработка удаляет не только видимую ржавчину, но и окалину, старые покрытия, жировые пленки и загрязнения.
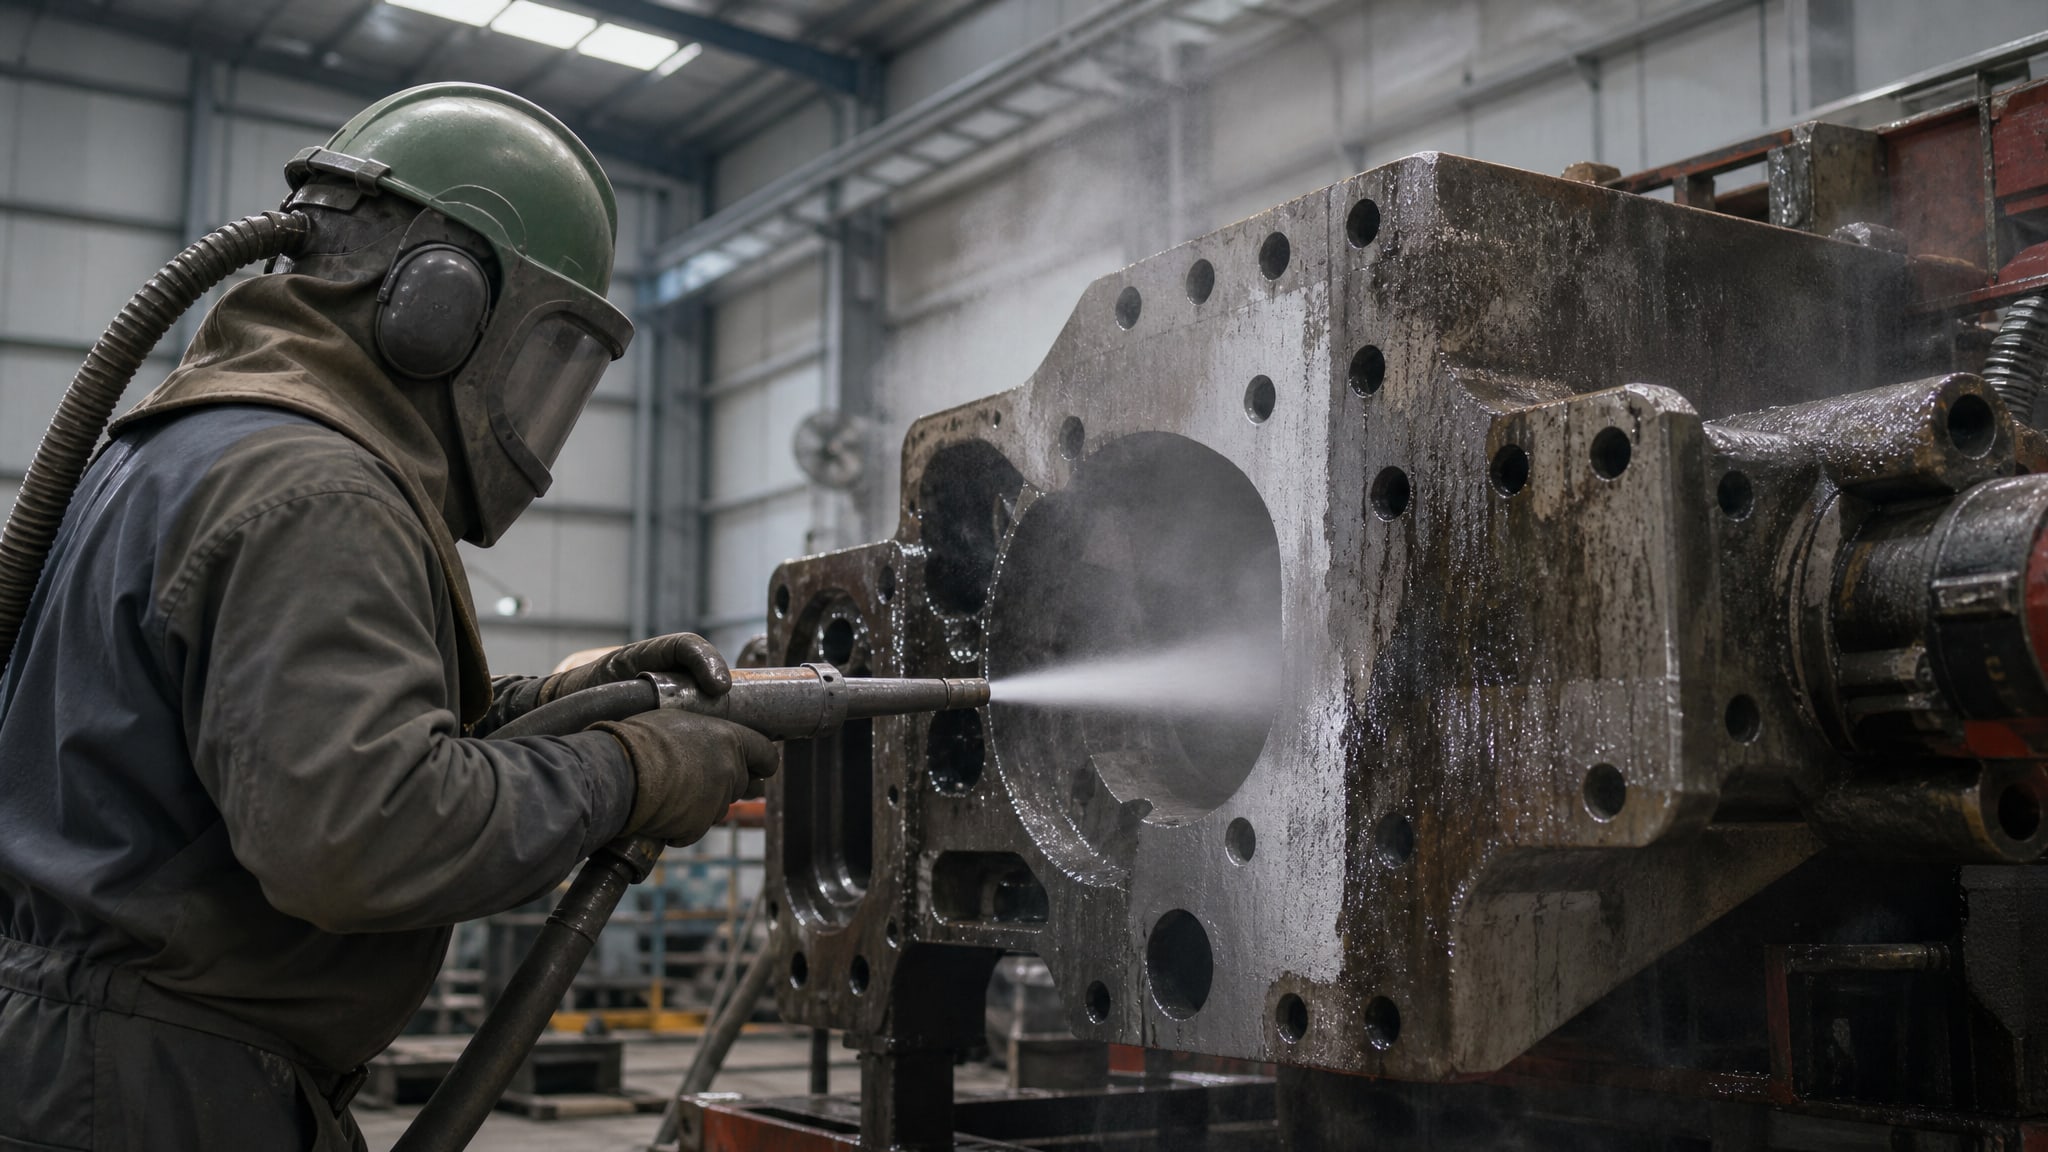
Для плашек превентора это особенно критично: жировая пленка может быть незаметна визуально, но она блокирует контакт металла с новым покрытием, и последнее просто отслоится через несколько месяцев работы.
После абразивной обработки поверхность становится равномерно шероховатой - это микрорельеф, который механически сцепляется с молекулами защитного материала. Если оставить гладкую или полуочищенную поверхность, адгезия будет слабой, особенно при вибрационных нагрузках, которые характерны для превенторов.
Обязательный этап после абразивной обработки - продувка сжатым воздухом. Остатки абразива, забившиеся в полости и кромки плашки, сдерживают влагу и способствуют подповерхностной коррозии под новым покрытием. Для плашек превентора со сложной геометрией эта процедура требует особого внимания.
Стандарты и степени подготовки: что значит Sa 2, Sa 2½ и Sa 3
Международные стандарты ISO 8501-1 и отечественные аналоги делят абразивную очистку на несколько степеней, от Sa 1 (легкая очистка) до Sa 3 (полная очистка до белого металла).
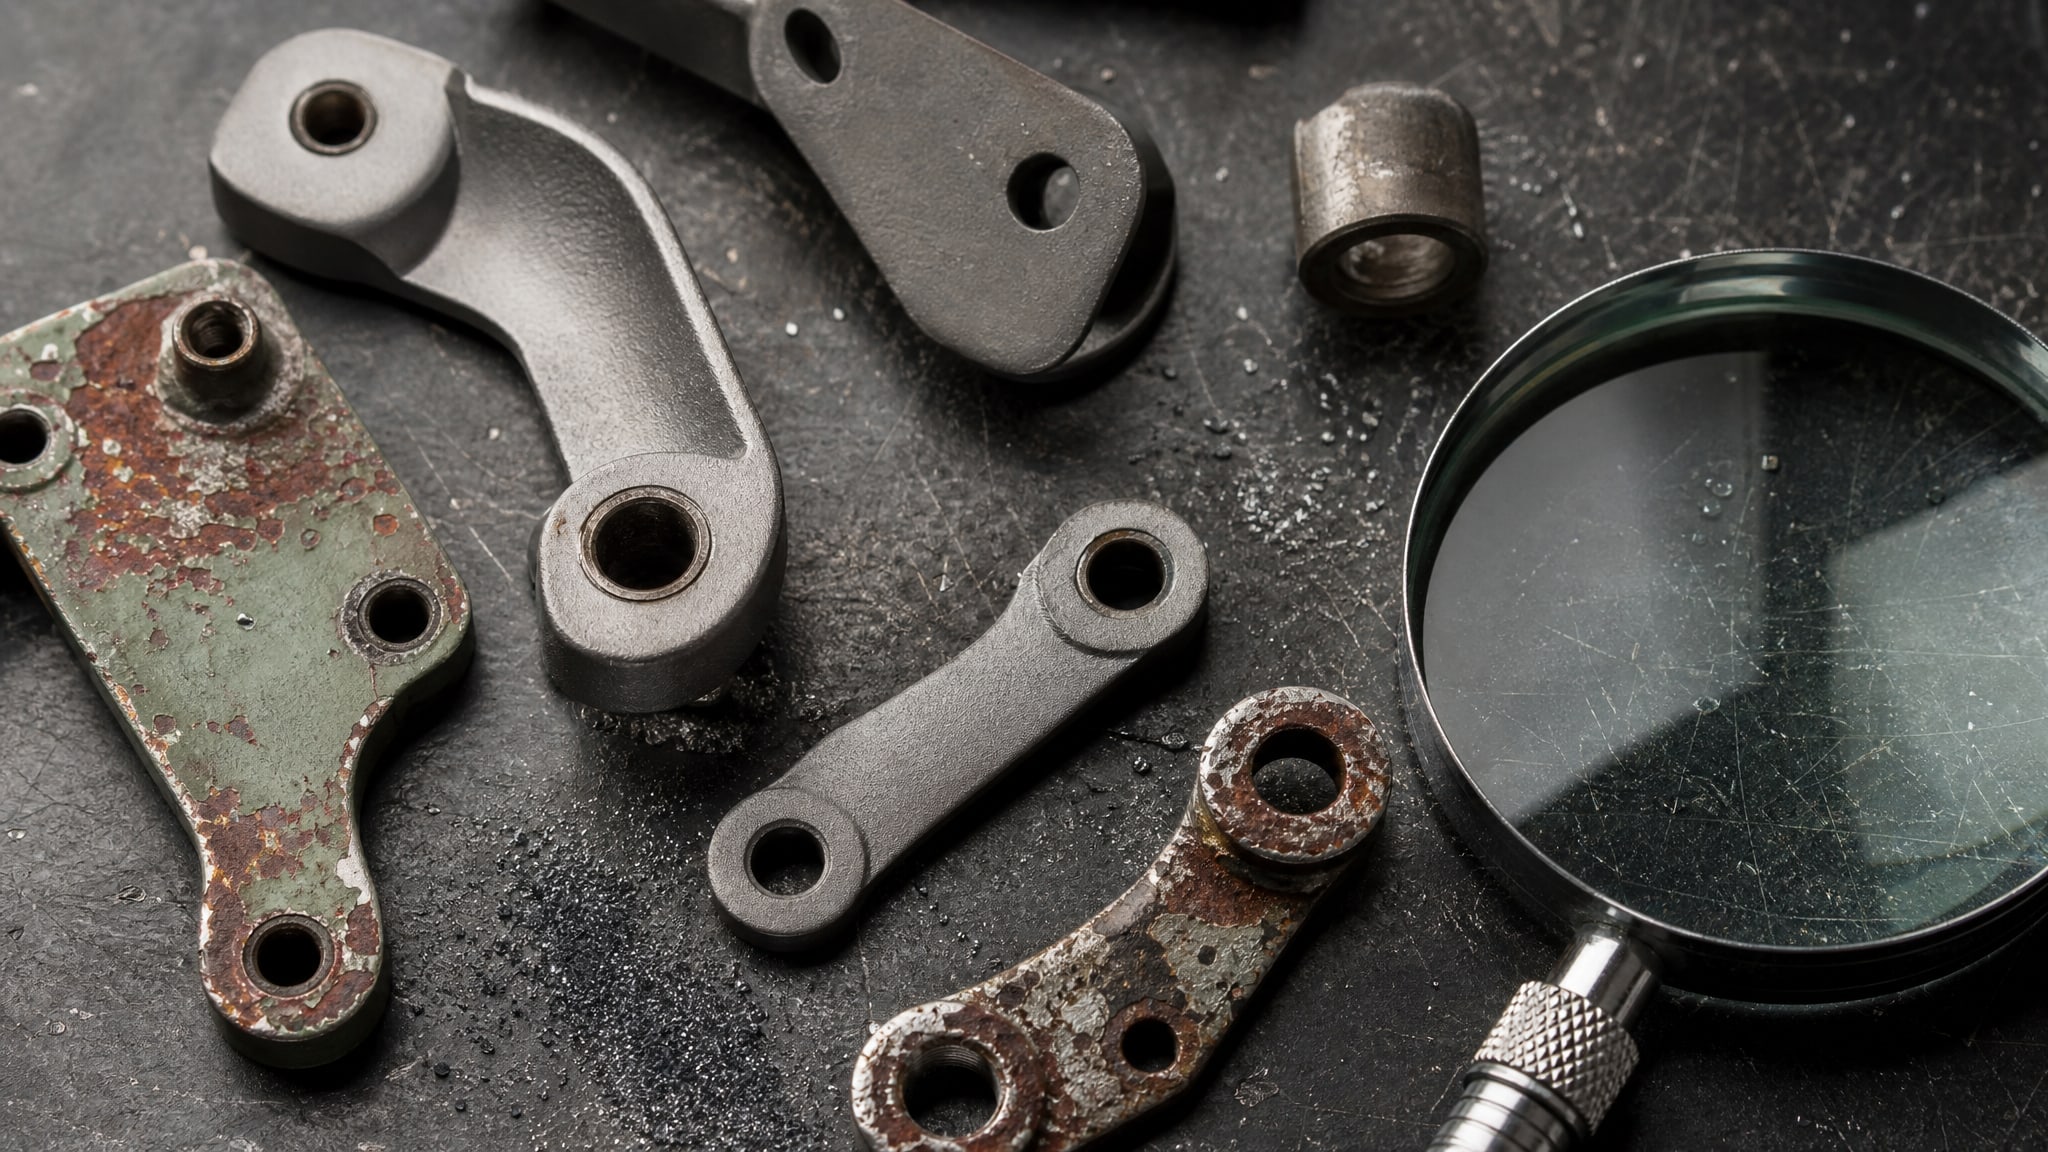
Для промышленного восстановления покрытий есть три основные категории:
Sa 2 (механически очищенная поверхность) - удаляется большая часть ржавчины, окалины и краски, но остаются локальные пятна и тень от коррозии. Подходит для временной защиты или внутренних конструкций с низким риском.
Sa 2½ (тщательно механически очищенная) - удаляется практически вся окалина и ржавчина, остаются лишь едва заметные следы. Это стандарт для большинства антикоррозионных покрытий, включая защиту плашек превентора в условиях влажности и хлоридов.
Sa 3 (очень тщательно очищенная, до белого металла) - поверхность визуально чистая, без ржавчины, окалины и старых покрытий. Требуется для ответственных систем (например, подводные конструкции, высокотемпературные узлы, узлы с высокой адгезией).
Для плашек превентора, работающих в агрессивной среде, минимум - Sa 2½. Если на поверхности остается ржавчина, новое покрытие не будет иметь контакт с металлом в этих точках и произойдет локальное отслоение и коррозия под слоем.
Контроль качества подготовки: как убедиться, что поверхность готова к покрытию
После абразивной обработки нужно проверить несколько параметров, прежде чем наносить новое покрытие.
Визуальный осмотр - первый этап, но его недостаточно.
Профиль шероховатости. После абразивной обработки поверхность должна быть микрошероховатой, как правило, в диапазоне 25–150 микрон в зависимости от типа абразива и давления. Профилометр (прибор для измерения микрогеометрии) поможет убедиться, что профиль равномерен по всей поверхности плашки. Неравномерная шероховатость говорит либо о неправильном выборе абразива, либо о проблемах с оборудованием.
Остаточная коррозия. Под микроскопом или при рассмотрении под углом нужно убедиться, что нет очагов подповерхностной ржавчины. Если она есть, нужно повторить абразивную обработку или прибегнуть к химической подготовке (фосфатирование) для остановки коррозии.
Чистота от пыли и масла. Каплю воды капните на подготовленную поверхность - если вода растекается ровно, поверхность чистая; если собирается шариком, значит остались жировые загрязнения, и нужна дополнительная промывка.
Время между подготовкой и нанесением покрытия. После абразивной обработки свежеочищенная поверхность начинает окисляться в течение часов, особенно во влажной среде. Эксперты рекомендуют наносить грунт или финишное покрытие не позже чем через 4–8 часов после абразивной обработки. Если это время истекло, нужна повторная очистка или использование ингибитора коррозии (тонкого слоя масла для защиты металла).
Фосфатирование как дополнительный этап химической подготовки
Фосфатирование - это химическая обработка металла фосфорной кислотой и солями, которая создает микрокристаллический слой на поверхности металла.
Этот слой служит для двух целей: остановки поверхностной коррозии и улучшения адгезии последующего покрытия.
После абразивной обработки поверхность часто покрывают тонким слоем фосфатирующей жидкости. Это особенно полезно, если между абразивной обработкой и нанесением основного покрытия прошло время, или если плашка хранилась во влажной среде. Фосфатный слой - это своего рода «страховка» от подповерхностной коррозии, которая иначе может развиться под покрытием и привести к отслоению через 1–2 года эксплуатации.
Для плашек превентора фосфатирование особенно рекомендуется, если они длительное время находились в хранилище или была задержка между механической подготовкой и нанесением защитного состава.
Типичные ошибки при замене импортных покрытий
Ошибка 1: оценка качества только по цене.
На рынке услуг пескоструйной (абразивоструйной) обработки цена варьируется от 150 до 400 руб./м² и зависит не только от площади, но от степени очистки (Sa 2 дешевле, чем Sa 2½ или Sa 3), типа абразива (электрокорунд дороже, чем шлак), сложности геометрии детали и доступности рабочей зоны. Плашка превентора - это деталь сложной формы, и экономия на цене часто означает неполную очистку труднодоступных зон.
Ошибка 2: неправильный выбор абразива. Дешевые абразивы (низкокачественный шлак) могут оставить ковкое железо на поверхности или неравномерную шероховатость. Для ответственной работы выбирают электрокорунд или микросферы, которые дороже, но гарантируют контролируемый результат.
Ошибка 3: пропуск этапа продувки. После абразивной обработки плашку нужно продуть сжатым воздухом, чтобы вытащить остатки абразива из полостей. Если этого не сделать, абразивные частицы станут очагами коррозии под новым покрытием.
Ошибка 4: большой разрыв между подготовкой и нанесением покрытия. Если между абразивной обработкой и грунтованием прошло более 8 часов, свежеочищенная поверхность окислится. Нужно либо наносить покрытие сразу, либо использовать ингибитор коррозии (тонкое масляное покрытие), либо повторно очищать поверхность перед нанесением.
Ошибка 5: игнорирование фосфатирования при замене на новую систему. Если импортная система включала грунт с фосфатирующими компонентами, то новое отечественное покрытие нужно наносить на предварительно фосфатированную поверхность, иначе адгезия может быть слабой.
Ошибка 6: недооценка влажности. Если абразивная обработка или грунтование проводятся во влажном помещении или при высокой влажности воздуха (> 85%), влага конденсируется на поверхности и блокирует адгезию. Для плашек превентора нужны сухие условия (влажность 40–65%) и вентиляция.
Практический этап восстановления: от демонтажа до контроля
Полный цикл восстановления плашки превентора включает:
1. Демонтаж и первичная визуальная оценка. Проверяют степень износа, наличие царапин, трещин, локального оплавления (если были экстремальные условия).
2. Мойка и дезинфекция. Плашку промывают водой с моющим средством, чтобы убрать налип загрязнений. Если на поверхности есть следы масла или консистентной смазки, используют органический растворитель.
3. Абразивоструйная обработка согласно степени Sa 2½ до Sa 3 (в зависимости от требований новой системы).
4. Продувка сжатым воздухом. Удаляют остатки абразива из полостей и кромок.
5. Контроль качества. Визуальный осмотр, измерение профиля шероховатости, тест на остаточную влагу (капля воды).
6. Фосфатирование (если требуется по техзаданию или прошло время с момента абразивной обработки).
7. Нанесение грунта или праймера. В строгом соответствии с рекомендациями производителя нового защитного покрытия (температура, влажность, время отверждения).
8. Нанесение финишного слоя. Обычно антифрикционное или антикоррозионное покрытие.
9. Контроль толщины и адгезии. Измеритель толщины покрытия (толщинометр) и тест на отслоение (кросс-хэтч-тест или отслойка скотчем).
10. Отверждение и упаковка. Дают время на полное отверждение (зависит от материала - от 12 часов до 7 дней), затем упаковывают.
Для защиты восстановленных плашек превентора от износа и коррозии в условиях агрессивных сред многие технические специалисты обращают внимание на антифрикционные гибридные покрытия, которые отверждаются при комнатной температуре и выдерживают рабочие температуры до +450 °C. Такие материалы обеспечивают как механическую защиту от фреттинга и вибрационного износа, так и химическую защиту от коррозии, что особенно важно при замене импортных систем на решения с пересчетом рецептуры.
Часто задаваемые вопросы
Какая разница между пескоструйной и абразивоструйной обработкой?
Исторически «пескоструй» означал применение кварцевого песка, но в России это запрещено с 2003 года. Современная «абразивоструйная обработка» использует специализированные абразивы (электрокорунд, шлак, микросферы), которые безопаснее и эффективнее. На практике термины близки, но «абразивоструйная» точнее отражает текущую технологию.
При какой степени очистки плашку превентора готовят к новому покрытию?
Для плашек, работающих в агрессивных средах (влага, хлориды), минимум - Sa 2½ (тщательно механически очищенная). Если плашка критична и ресурс покрытия должен быть максимальным, выбирают Sa 3 (до белого металла). Экономия на степени очистки почти всегда приводит к сокращению ресурса нового покрытия.
Можно ли хранить плашку после абразивной обработки перед нанесением покрытия?
Допустимо кратковременное хранение (2–4 часа) в сухом помещении. Свежеочищенная поверхность быстро окисляется, особенно во влажной среде. Если нужно хранить дольше, поверхность покрывают тонким слоем ингибитора коррозии (масла) или проводят фосфатирование.
Влияет ли влажность на качество подготовки и нанесения покрытия?
Да, критически. Во влажной среде (> 85% относительной влажности) вода конденсируется на свежеочищенной поверхности и блокирует адгезию покрытия. Подготовку и нанесение нужно проводить при влажности 40–65% и хорошей вентиляции. Если условия не соблюдаются, результат предсказуемо плохой.
Сколько стоит пескоструйная обработка плашки превентора?
Ориентировочно 150–400 руб./м² в зависимости от степени очистки (Sa 2 дешевле, Sa 2½–Sa 3 дороже), типа абразива, региона и доступности зоны. Сложная геометрия плашки может потребовать дополнительных трудозатрат. Для точной оценки нужно уточнить требуемую степень Sa, размер детали и условия доставки в сервис.
Заключение
Замена импортных покрытий на плашках превентора - это не просто выбор отечественного аналога, а переосмысление всего процесса подготовки поверхности. Абразивоструйная (пескоструйная) обработка - это холодный механический способ удаления окалины, ржавчины, старых покрытий и жировых пленок, который создает равномерную шероховатость для адгезии нового слоя. Правильная степень очистки (Sa 2½ минимум для агрессивных сред), контроль профиля, удаление остатков абразива и минимизация времени между подготовкой и нанесением грунта - вот что отличает успешное восстановление от преждевременного отслоения покрытия через несколько месяцев.
Типичные ошибки - экономия на степени очистки, неправильный выбор абразива, пропуск продувки, большие разрывы между этапами, игнорирование фосфатирования и пренебрежение влажностью в рабочей зоне. Избежав этих ошибок и четко контролируя каждый этап, вы гарантируете, что новое покрытие повторит ресурс импортной системы и обеспечит надежную защиту плашки превентора.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.