
Замена фланцевой прокладки на анаэробный герметик
Замена вырубных прокладок фланцев анаэробными герметиками становится все более распространенной практикой в промышленности благодаря снижению расходов на материалы и упрощению технического обслуживания. Анаэробные составы полимеризуются в отсутствие воздуха и при контакте с металлом, формируя надежное уплотнение прямо на поверхности фланца без необходимости заранее вырезанной прокладки. Однако такая замена допустима далеко не всегда: герметик работает только на жестких металлических фланцах с малым зазором, и требует точного соблюдения технологии подготовки и сборки. Статья адресована техническим специалистам, инженерам и закупщикам, которые оценивают целесообразность перехода на герметики вместо классических прокладок и хотят понять, когда такая замена оправдана, а когда рискованна.
Вы узнаете, при каких условиях анаэробный герметик заменит вырубную прокладку, как подготовить поверхность и выполнить сборку, какие сроки отверждения и ограничения нужно учитывать, и как избежать типичных ошибок при внедрении.
Когда анаэробный герметик заменяет вырубную прокладку
Анаэробные герметики предназначены именно для жестких металлических фланцев, на которых они полимеризуются в контакте с металлом в отсутствие воздуха.
Главное условие - поверхности должны прилегать друг к другу плотно, с зазором не более 0,075–0,08 мм. Это означает, что замена вырубной прокладки возможна, если:
Фланцы имеют хорошую геометрию: нет коробления, заметных царапин и задиров.
Поверхность не подвергается значительным тепловым расширениям и деформациям.
Фланец работает в зоне с предсказуемым давлением и температурой.
Узел не требует частой разборки и сборки (герметик однократно полимеризуется).
Если фланцы имеют макро-неровности, сильно корродировали или работают в режиме частых циклов расширения-сжатия, герметик не сможет компенсировать такие перемещения, и уплотнение разрушится раньше, чем это произойдет с классической прокладкой. Оценка пригодности должна начинаться с визуального осмотра поверхностей и консультации с техническим отделом производителя оборудования.
Подготовка фланца и поверхностей
Качество герметизации целиком зависит от подготовки.
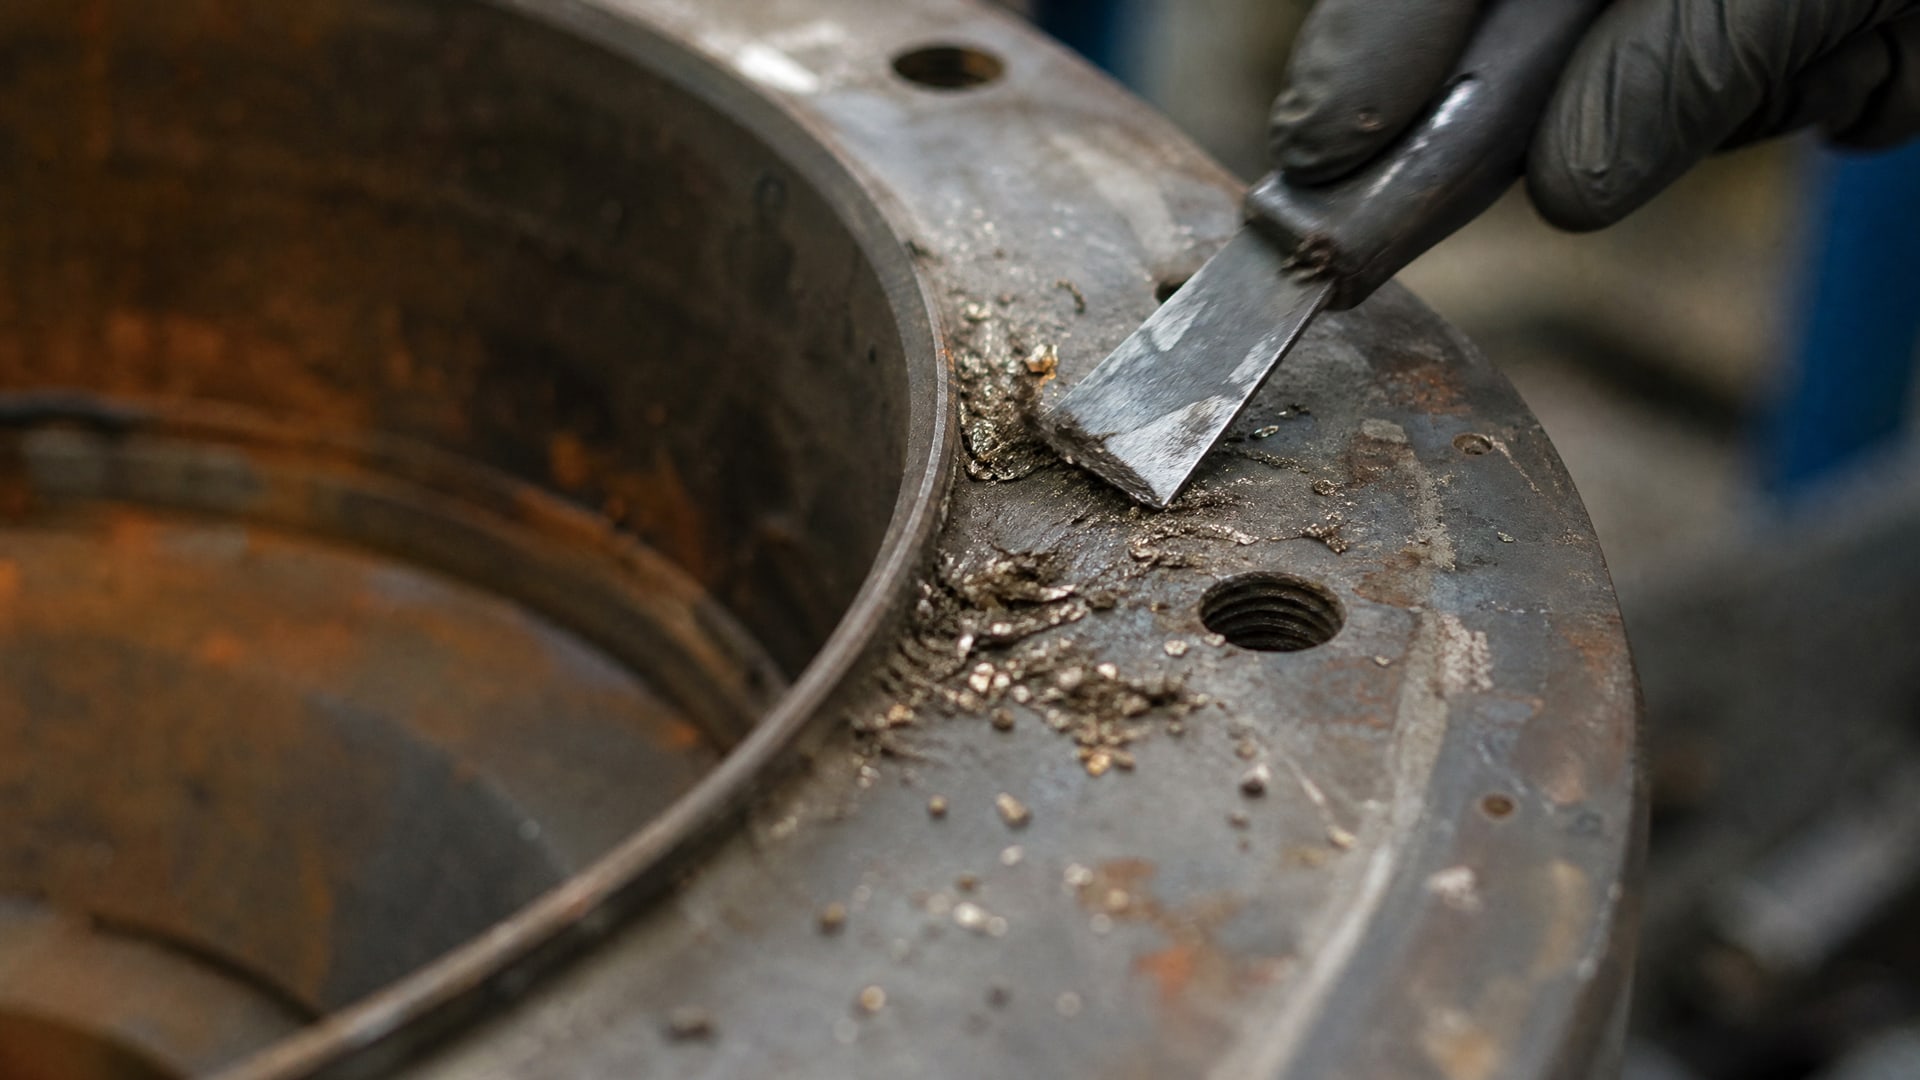
Инструкции требуют выполнить следующее:
Полностью удалить старую вырубную прокладку, остатки прежнего герметика, слои ржавчины и коррозии. Для этого используют скребок, щетку, абразивную губку или, в тяжелых случаях, мягкую дробь.
Очистить поверхность от масла, жира, грязи и других загрязнений. Масло и жир снижают адгезию герметика, и в таких местах полимеризация может не произойти.
Обезжирить фланец растворителем или чистящим средством, пригодным для металла. После обработки дать поверхности полностью высохнуть - влага также препятствует отверждению.
Осмотреть оба фланца под углом и при хорошем освещении. Если видны глубокие царапины или задиры, их можно осторожно сгладить мелкозерным абразивом; крупные дефекты ремонтируют или требуют проверки допуска через производителя.
Если экономить на подготовке, герметик может остаться липким в зонах контакта с остатками масла или будет сползать при затягивании болтов. На больших фланцах подготовка занимает существенное время, но это - инвестиция в надежность. Многие специалисты говорят, что именно тщательная очистка, а не сам герметик, становится ключом к успеху замены прокладки.
Технология нанесения герметика и сборки
Нанесение герметика требует дисциплины: слишком тонкий слой не герметизирует, слишком толстый не полимеризуется полностью.
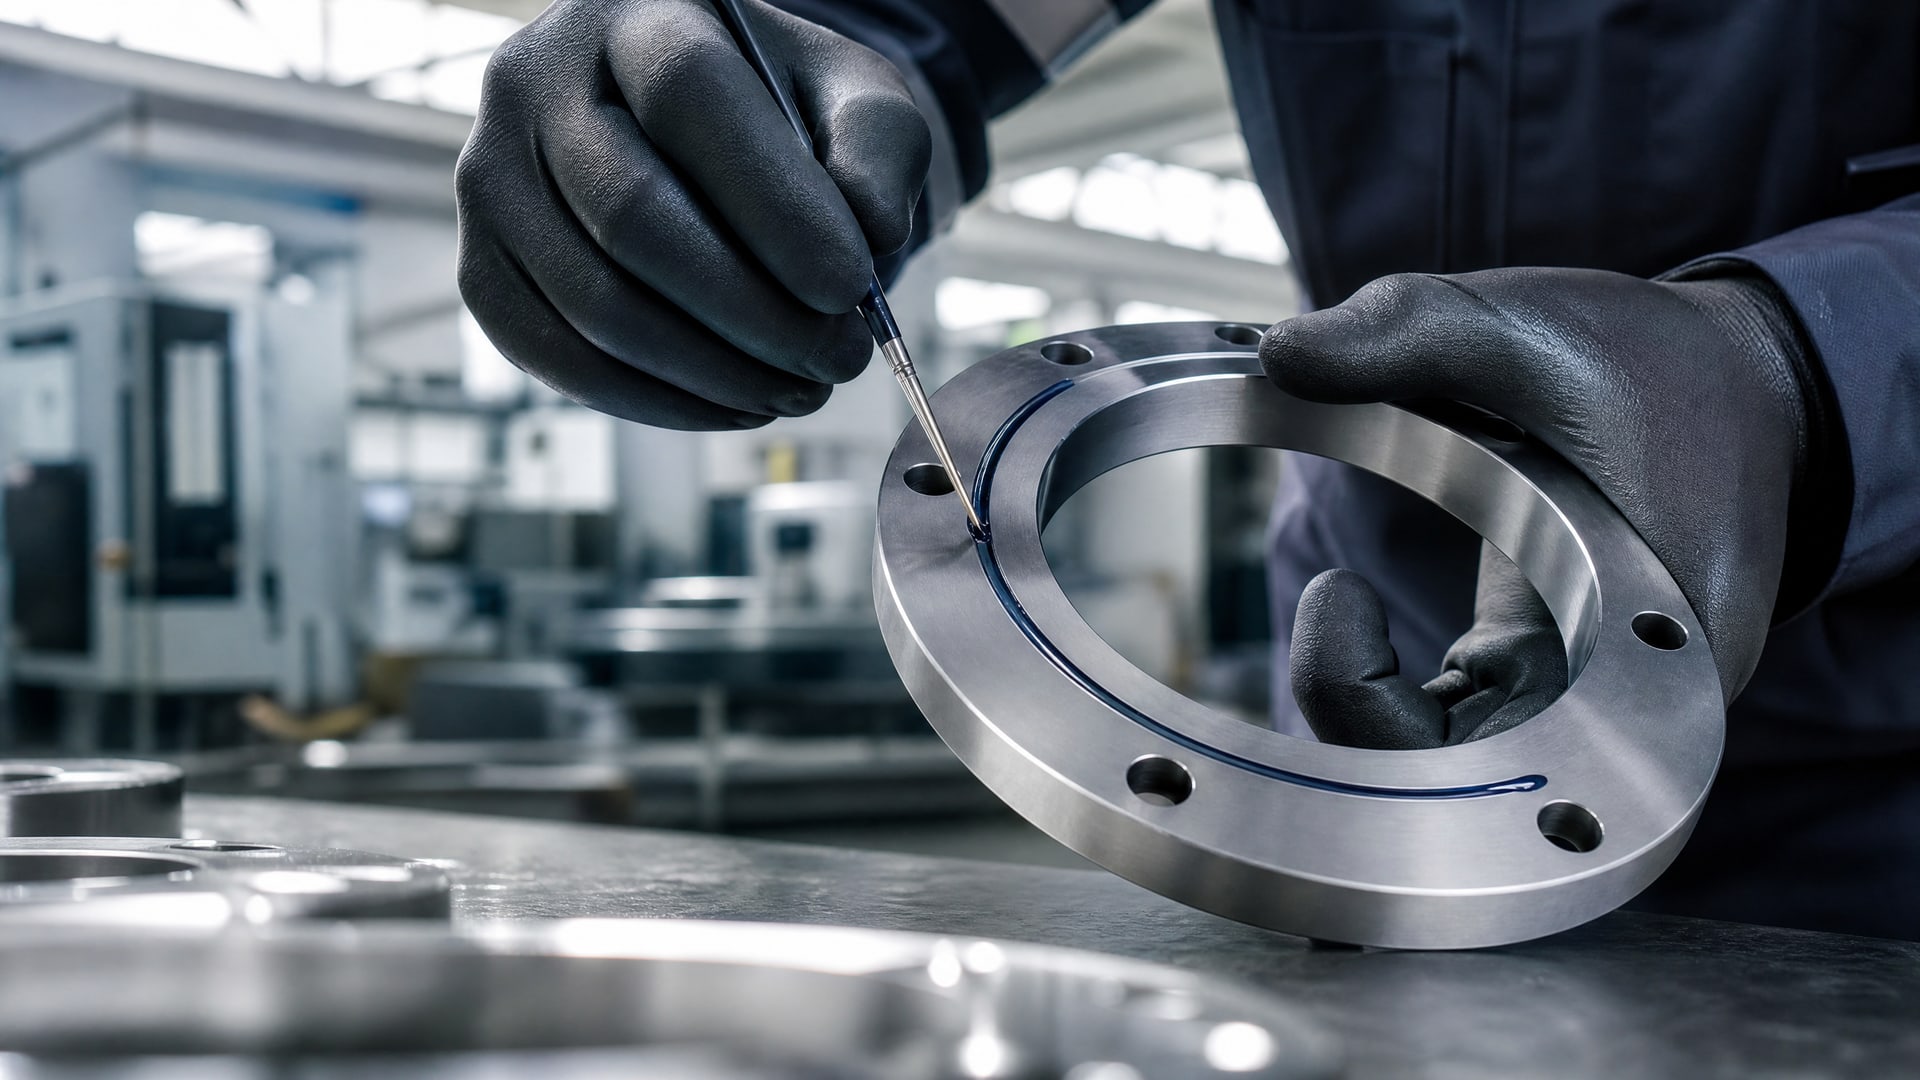
Оптимальная толщина - примерно 0,2–0,5 мм непрерывного валика.
Пошаговый процесс
Герметик наносят на одну поверхность фланца, а не на обе. Если нанести на обе стороны, при сборке состав будет выдавливаться наружу, и герметичность может нарушиться.
Валик должен быть непрерывным и проходить по периметру фланца. Все болтовые отверстия обводят герметиком, чтобы исключить утечку по резьбам и внутренним каналам.
Для больших фланцев допустимо наносить состав роликом, кистью или пневматическим распылителем; главное - добиться ровного и равномерного слоя без перерывов.
Минимум перекрытия герметика (его видимая "толщина" по окружности) должен быть не менее 5 мм; если фланец очень большой и требуется нанести герметик в несколько "проходов", каждый следующий валик должен перекрыть предыдущий.
Сборка и затягивание
Сборку начинают сразу после нанесения герметика, пока состав остается липким. Если герметик подсохнет, адгезия будет слабой.
Болты затягивают крест-накрест (то есть не по кругу, а чередуя противоположные) с моментом, указанным производителем оборудования. Равномерное прижатие - залог того, что герметик распределится равномерно.
После сборки излишки герметика, выдавившиеся наружу, можно осторожно убрать острым краем линейки или пластиковым скребком, не нарушая валик внутри фланца.
Если затянуть болты неравномерно, герметик будет давить сильнее с одной стороны и образует пустоты с другой. Если затянуть слишком сильно, слой герметика будет раздавлен чересчур тонким слоем и может потрескаться при расширении под давлением.
Сроки отверждения и ввод в работу
Время, за которое герметик приобретает первичную прочность (fixture strength), варьируется от 15 до 30 минут в зависимости от композиции и температуры окружающей среды.
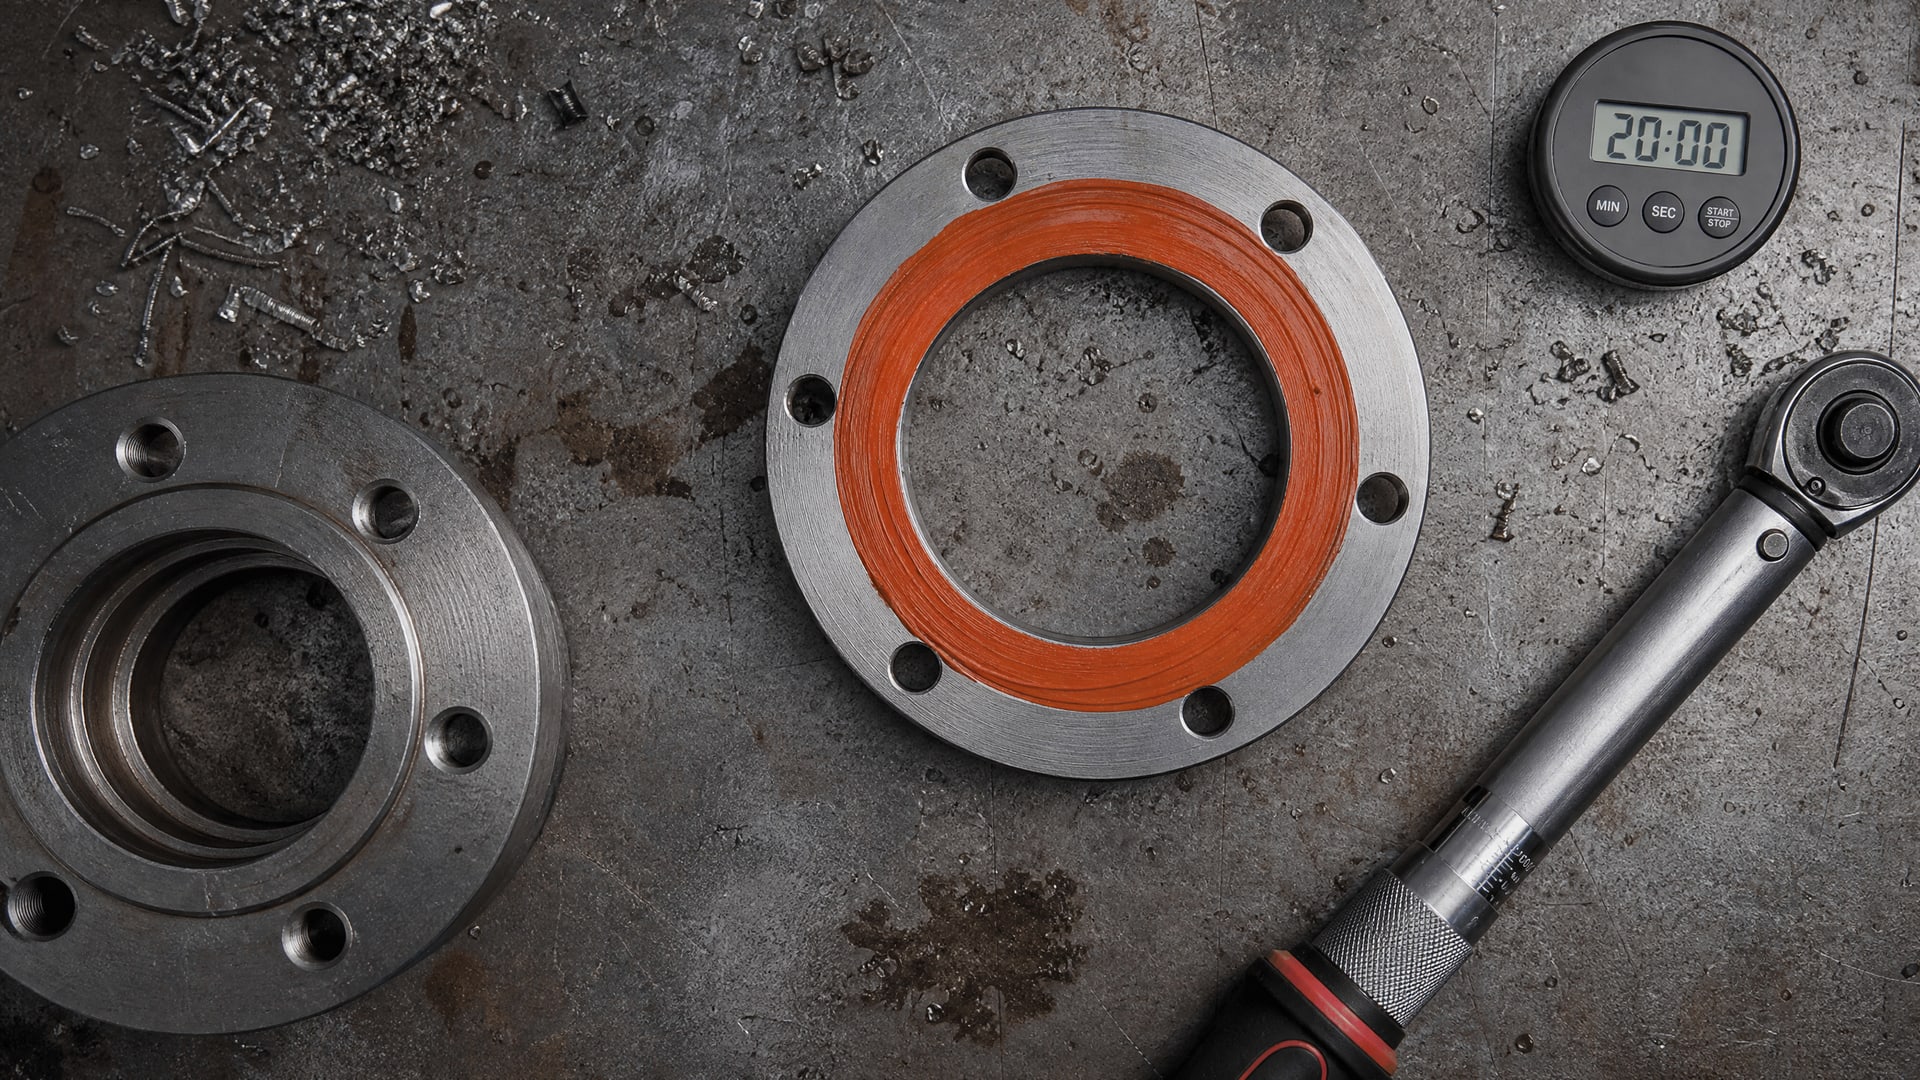
Это означает, что уже через 20–30 минут фланец можно слегка перемещать без опасности сдвига герметика. Однако полное отверждение и достижение максимальной прочности требует примерно 24 часа.
В течение первых часов после сборки герметик продолжает полимеризоваться. В этот период рекомендуется:
Не подвергать узел высокому давлению; допустимо только низкое давление (обычно не более 0,1 МПа) для контроля герметичности.
Избегать вибраций и ударных нагрузок, которые могут нарушить целостность слоя.
Обеспечить стабильную температуру; резкие перепады температуры могут замедлить полимеризацию.
Некоторые производители указывают, что при температуре ниже 5 °C полимеризация замедляется или может не произойти вообще. Если ввод узла в работу планируется в первые часы, уточните у поставщика герметика, поддерживает ли конкретный состав «низкое давление сразу после сборки». Если нет - узел лучше оставить в сборке на 24 часа перед пуском.
Анаэробные герметики для замены прокладок в газопроводных и сетевых линиях
Замена прокладок фланцевых соединений газопроводов, водопроводов и теплопроводов требует повышенного внимания, так как герметичность здесь критична для безопасности.
Анаэробные герметики используются в этих приложениях, но с дополнительной проверкой:
Герметик должен быть сертифицирован или одобрен для работы с конкретной средой: газ природный, пар, горячая или холодная вода, масло.
Необходимо убедиться, что температура среды входит в диапазон работы герметика; для высокотемпературных систем (свыше 100 °C) требуются специальные составы.
Давление в линии должно быть согласовано с техническим листом герметика; очень высокие давления (свыше 6–10 МПа) требуют дополнительной оценки.
На магистральных газопроводах и напорных трубопроводах часто требуется испытание герметичности давлением или гелием после сборки; герметик должен выдержать такое испытание без нарушения целостности.
В работе анаэробный герметик для замены фланцевой прокладки на трубопроводах зарекомендовал себя благодаря простоте разборки: в отличие от классической резиновой прокладки, герметик не прилипает к фланцам и легко удаляется при следующем техническом обслуживании. Однако первичную оценку пригодности герметика для конкретной магистрали необходимо проводить с отделом главного инженера или с производителем оборудования.
Совет инженера: применение герметика для вал-втулочных соединений
Замена фланцевой прокладки - не единственный сценарий использования анаэробных герметиков.
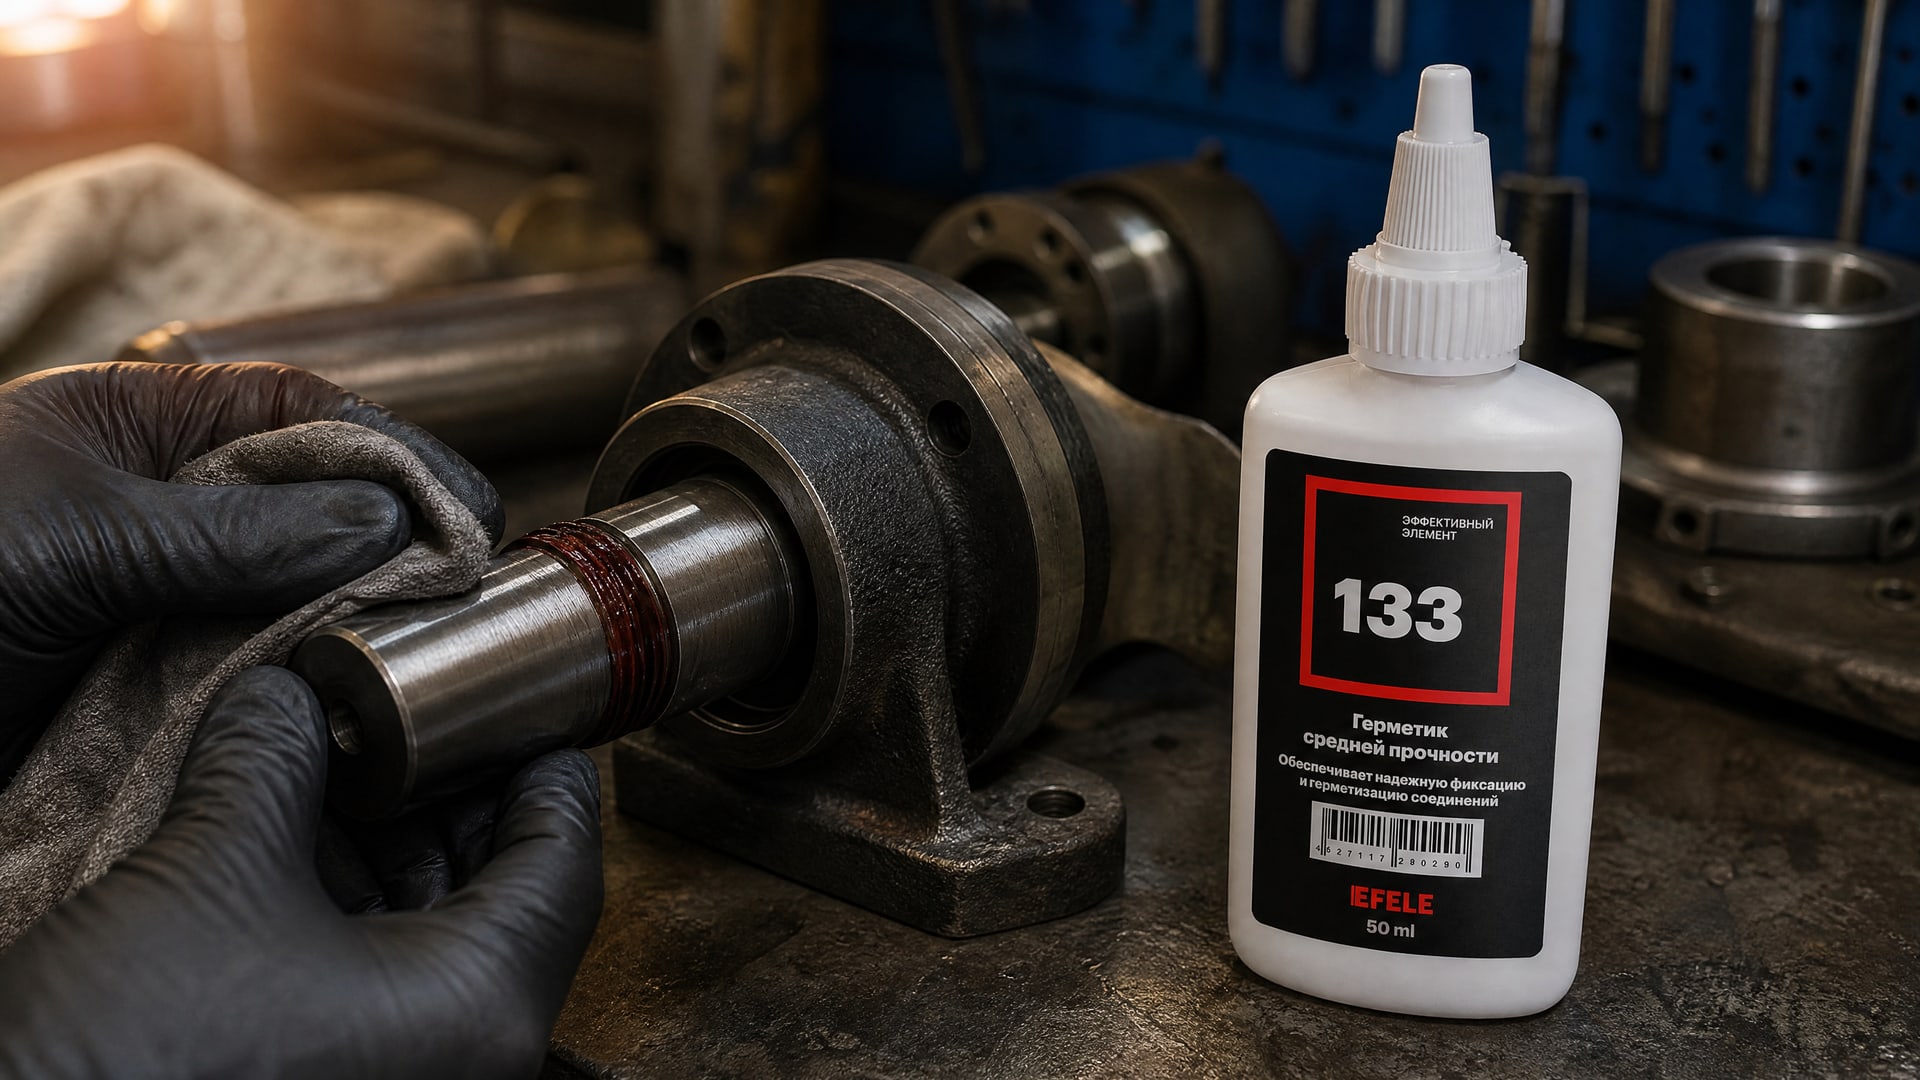
На практике специалисты часто работают с вал-втулочными соединениями и другими переборкой через зазоры. Если диаметр вала близок к диаметру отверстия в втулке (зазор до 0,25 мм), анаэробный клей становится выгодной альтернативой запрессовке или шпонке. EFELE 133 применяют именно для такой фиксации: герметик заполняет микрощели, полимеризуется и образует неподвижное соединение. Таким образом, один состав решает сразу две задачи - герметизирует и фиксирует, что упрощает сборку и сокращает номенклатуру расходников в цехе.
Частые ошибки и как их избежать
Практика показывает, что большинство отказов герметика происходят не из-за самого состава, а из-за нарушения технологии.
Вот типичные ошибки:
Недостаточная очистка поверхности. Остатки масла или старого герметика создают барьер для полимеризации. Герметик остается липким или твердеет лишь частично. Решение: всегда обезжиривать двойной очисткой.
Нанесение на обе стороны фланца. При сборке герметик выдавливается наружу, и в центре остается воздух. Герметик не полимеризуется. Решение: наносить только на одну поверхность.
Слишком толстый слой. Воздух глубоко внутри слоя долго не находит путь к кислороду, и полимеризация затягивается или не завершается. Герметик может "плыть" под давлением. Решение: придерживаться рекомендации в 0,2–0,5 мм.
Неправильное затягивание болтов. Если затянуть один болт полностью, герметик будет вытеснен в другую сторону. Решение: применять крест-накрест затягивание с равномерным распределением момента.
Работа с узлом до полного отверждения. Высокое давление в первые часы может нарушить целостность слоя и привести к утечке. Решение: дождаться 24 часов или, если это невозможно, убедиться, что герметик допускает низкое давление сразу после сборки (проверить ТДС).
Использование герметика на деформируемых фланцах. Пластиковые фланцы, фланцы со слабой жесткостью или сильно коррозировавшие поверхности не дают герметику полимеризоваться стабильно. Решение: перед применением убедиться, что фланц жесткий и из металла.
Часто задаваемые вопросы
Какая периодичность замены прокладок фланцевых соединений?
Если вы перешли на анаэробные герметики, периодичность замены зависит от условий работы узла. При нормальных давлении и температуре герметик работает в течение нескольких лет без ухудшения. Однако при циклических нагрузках, вибрациях или высоких температурах уплотнение может деградировать быстрее. На практике многие цеха проводят осмотр герметизированного фланца каждые 6–12 месяцев и заменяют герметик, если обнаруживают микротрещины или усыхание.
Допускается ли замена прокладок фланцевых соединений герметиком на всех типах фланцев?
Нет. Замена прокладок фланцевых допустима только на жестких металлических фланцах с малым зазором (до 0,08 мм). На пластиковых фланцах, фланцах из композитов, а также на соединениях с большим зазором анаэробный герметик может не полимеризоваться или полимеризуется неравномерно. Проверьте тип материала фланца и его жесткость перед применением.
Как часто нужно затягивать болты после нанесения герметика?
Обычно после первичной фиксации (20–30 минут) болты затягивать не требуется. Однако если узел работает под вибрацией, рекомендуется проверить момент затягивания через 24 часа, когда герметик полностью отвердеет, и при необходимости подтянуть. После полного отверждения герметик держит давление без дополнительного подтягивания в течение всего срока эксплуатации.
Чем можно заменить вырубную прокладку, если герметик не подходит?
Если анаэробный герметик не подходит (например, фланец деформируемый или зазор большой), можно остаться на классической вырубной прокладке из паронита, ниприта или резины в зависимости от среды и давления. Альтернативой является спиральная металлическая прокладка или графитовое волокно; они работают в более жестких условиях, но требуют больше места и денег. Для технической консультации обратитесь к производителю оборудования.
Как убедиться, что герметик полностью полимеризовался?
Через 24 часа после сборки попробуйте надавить ногтем на излишек герметика, выступивший за пределы фланца. Если герметик твердый и не вминается, полимеризация завершена. Если остается вмятина или герметик липкий, полимеризация идет медленнее; это может быть вызвано низкой температурой (ниже 5 °C) или загрязнением поверхности. Дождитесь еще 12 часов или проверьте условия нанесения.
Заключение
Замена фланцевой прокладки на анаэробный герметик - это рациональное решение для жестких металлических фланцев с малым зазором, позволяющее снизить материальные затраты и упростить техническое обслуживание. Ключ к успеху - тщательная подготовка поверхностей, точное нанесение тонкого непрерывного валика и соблюдение сроков полного отверждения перед вводом узла в работу.
Если вы планируете внедрить такую замену на своем предприятии, начните с небольшого пилотного узла: проверьте, что фланцы жесткие, поверхности в хорошем состоянии, и согласуйте спецификацию герметика с производителем оборудования. Консультация с инженером производителя и тестирование герметика на опытном узле позволят вам избежать проблем при масштабировании на всю линию. Если условия работы непредсказуемы или фланцы часто подвергаются разборке-сборке, оставайтесь на классических прокладках - они дешевле в целом владении.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.