
Замена фланцевой прокладки анаэробными герметиками
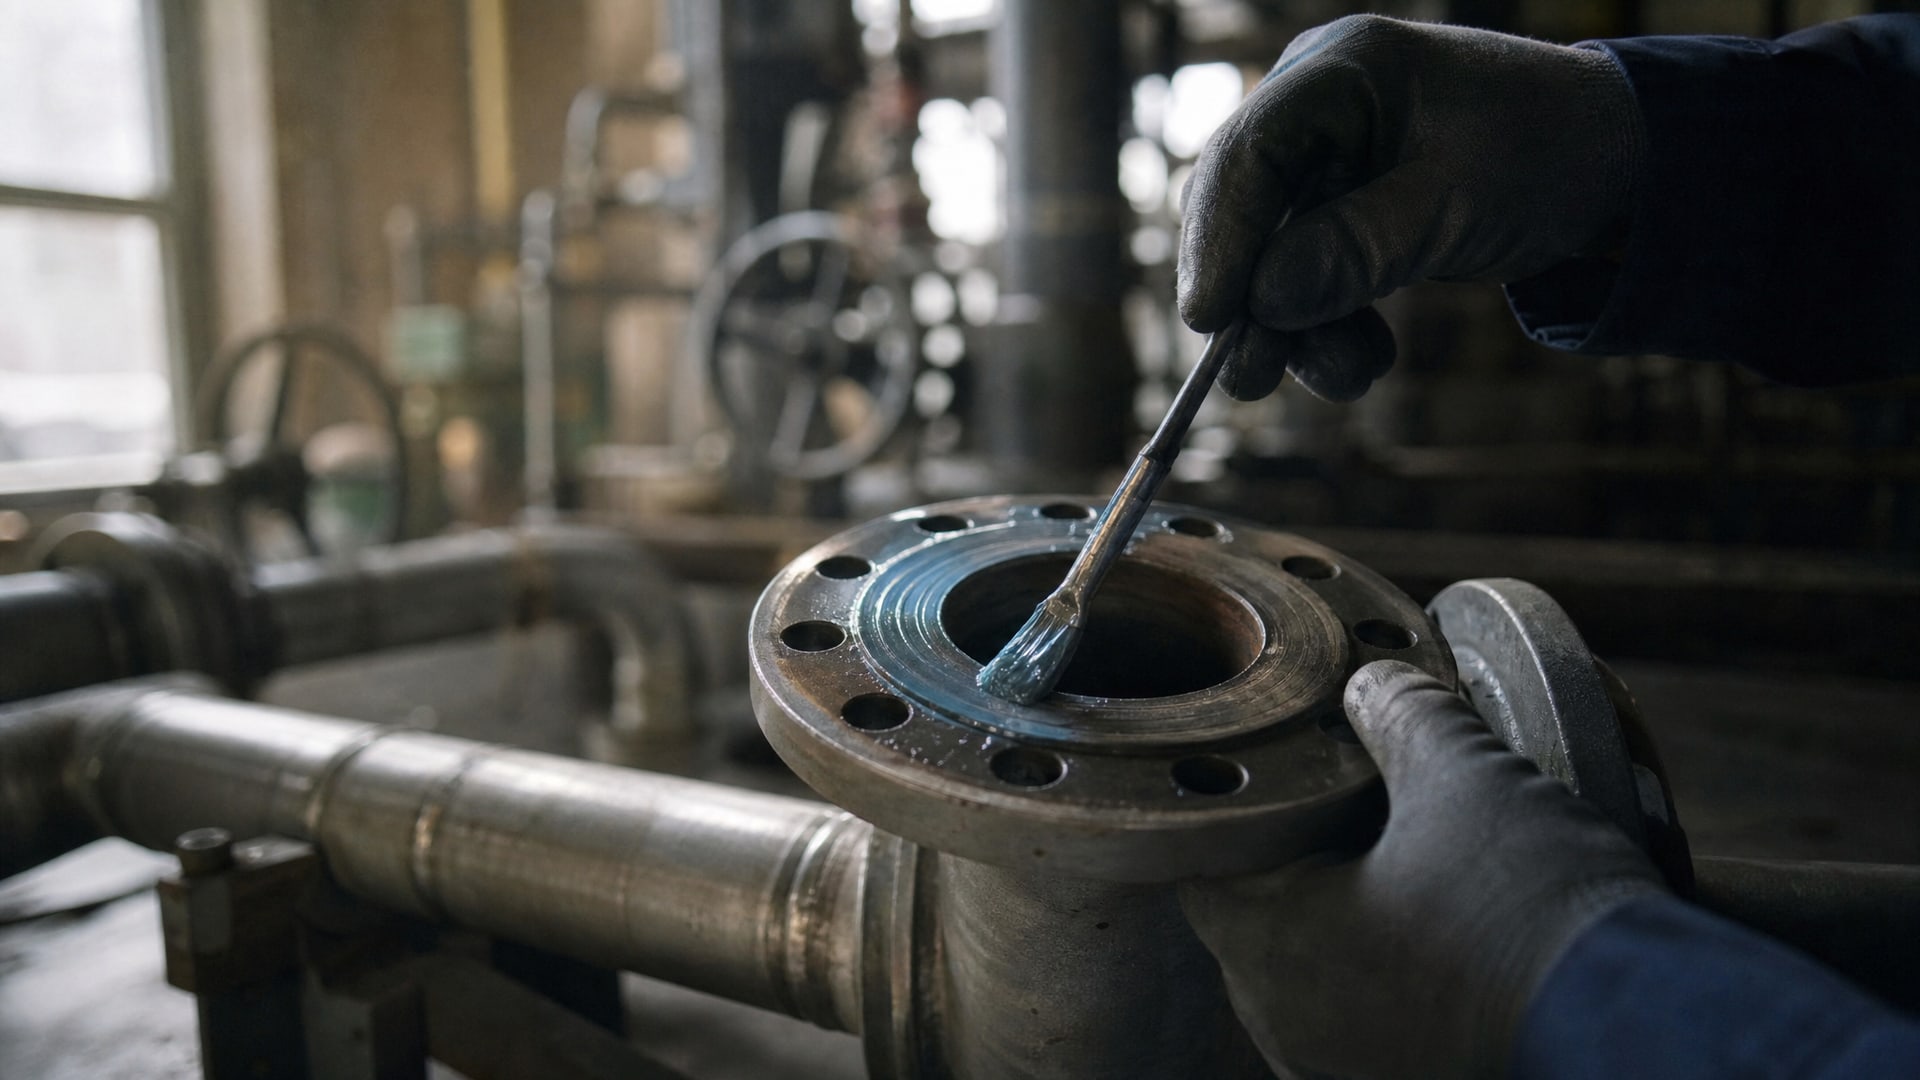
Вырубные резиновые и паронитовые прокладки на металлических фланцах - привычный расходник, но часто их приходится менять досрочно: они вымываются, теряют упругость, дубеют на холоде или разбухают от масла. Анаэробные жидкие герметики предлагают альтернативу: вместо замены физической прокладки на месте формируется герметичный слой, который отверждается в безвоздушном зазоре между двумя металлическими поверхностями. Эта технология требует точного соблюдения условий применения, но при правильном использовании дает надежное, долговечное соединение, особенно на стационарных фланцевых соединениях газопроводов, масляных и водяных систем. В статье разберемся, когда такая замена оправдана, как подготовить фланцы, наносить герметик и выдерживать необходимое время выдержки перед вводом в эксплуатацию.
Когда анаэробный герметик заменяет прокладку, а когда нет
Анаэробные герметики разработаны специально для жестких плоских металлических фланцев, где нужно исключить течь без механического уплотнения.
На неподвижных соединениях (фланцы обвязки котлов, магистральные газопроводы, циркуляционные системы, разборные узлы на насосах) такие составы работают надежно. Их применяют на замену вырубных прокладок, O-кольцевых уплотнений и для формирования прокладки на месте - когда подряд идут несколько идентичных болтовых соединений.
Однако герметик не универсален. Для вибрирующих узлов (динамические нагрузки), соединений с нежесткими фланцами (пластиковые, чугунные с отливками), мест с большими люфтами или коробленым основанием герметик не подходит. Избыточный люфт (больше 0,08 мм) заполняется воздухом, герметик не полимеризуется, и соединение начинает течь. На таких участках остаются классические паронитовые или резиновые прокладки.
Также важно учитывать рабочую среду: газопроводы, масляные системы, водяные контуры - герметик должен иметь допуск к конкретной жидкости и давлению. Перед применением в ответственных системах нужно сверить спецификацию герметика с требованиями объекта.
Подготовка фланцев: основной ключ к герметичности
От качества подготовки поверхности зависит 80% успеха.
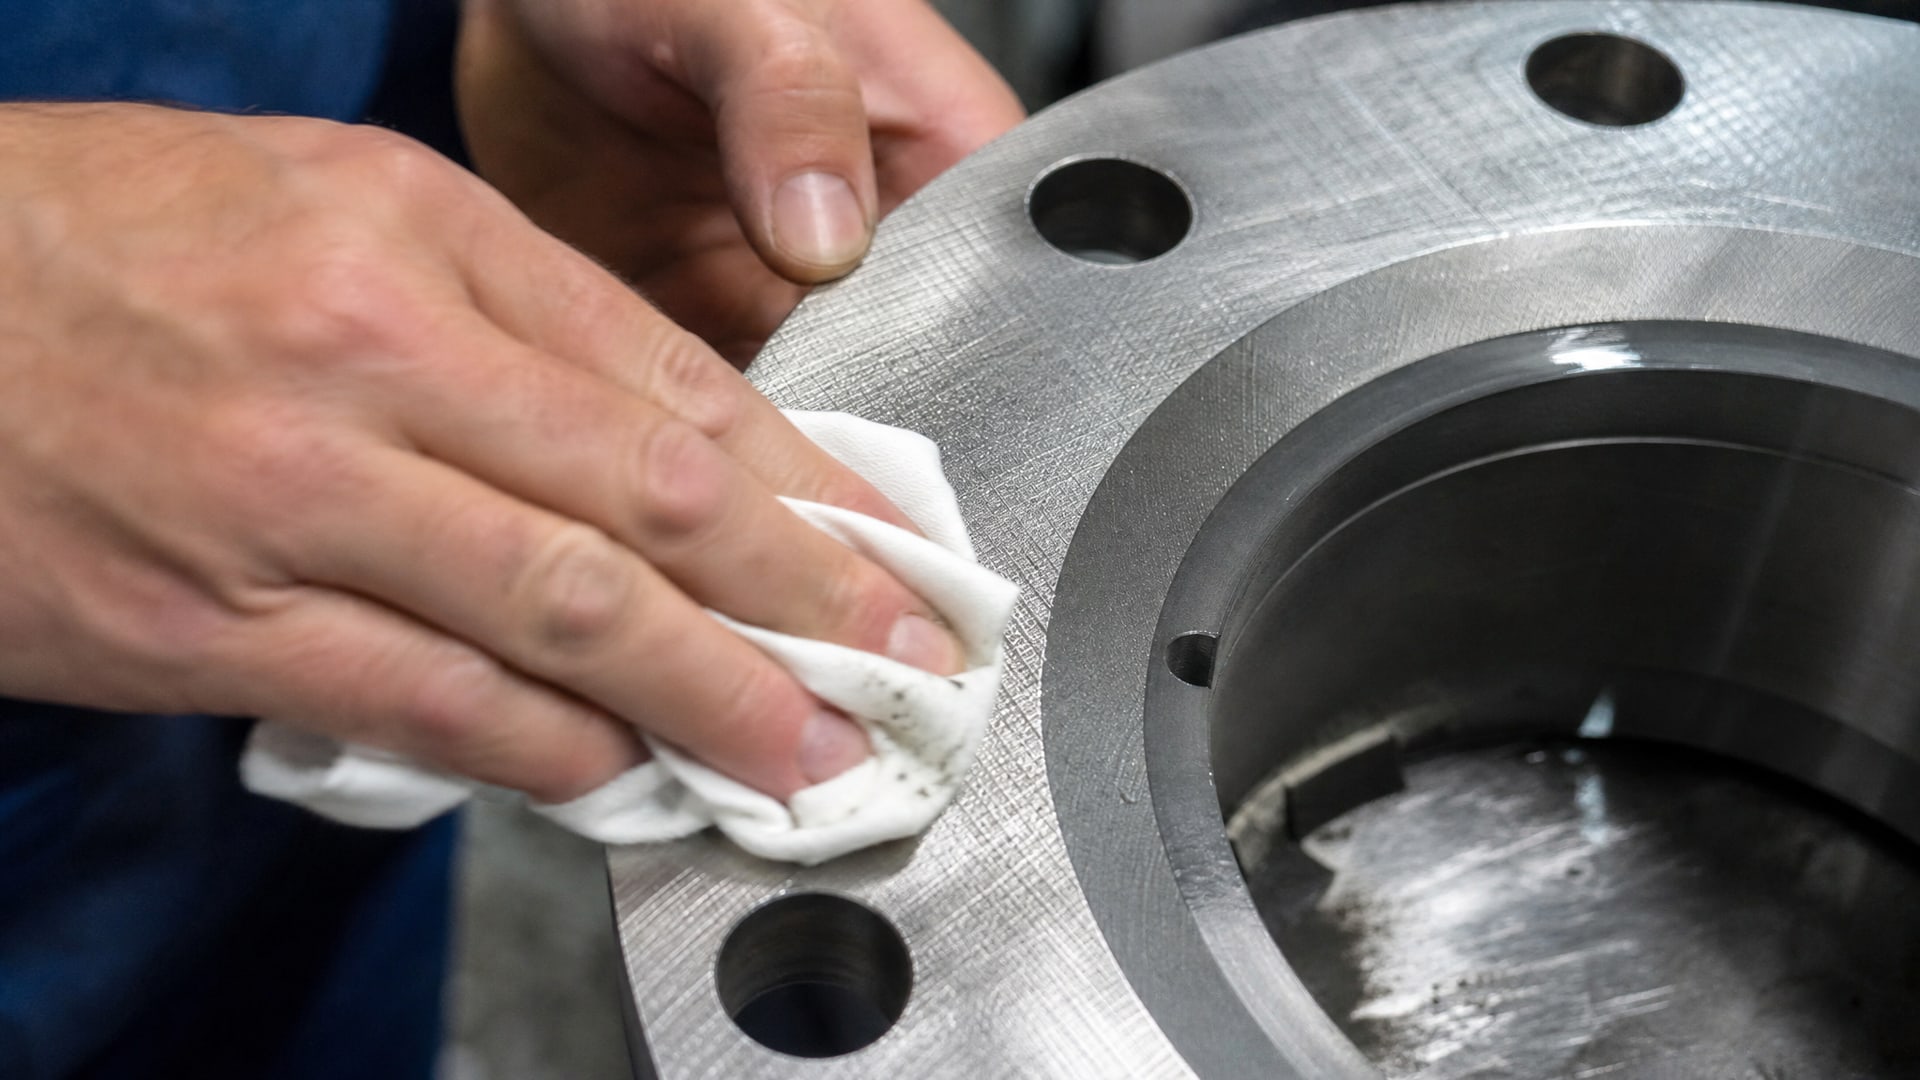
Рекомендованная шероховатость поверхности для жидких герметиков - Rz 3–21 мкм, что соответствует обычной механической обработке. Глянцевая, полированная поверхность может дать плохую адгезию; слишком грубая (Rz > 25 мкм) будет пропускать воздух через поры.
Перед нанесением герметика проведите проверку:
Полностью удалите старую прокладку механическим скребком или пластиковым шпателем, не повреждая фланец.
Очистите остатки герметика предыдущих попыток (если соединение была переделано).
Удалите ржавчину, окалину и следы коррозии щеткой или мелкозернистой наждачной бумагой.
Вытрите масло, грязь и пыль безворсовой тряпкой, смоченной в растворителе.
Осмотрите фланцы на задиры, заусенцы, глубокие царапины и коробление. Заметные дефекты должны быть отрегулированы или спланированы - герметик не может маскировать механические дефекты.
После очистки поверхность должна быть абсолютно сухой. Влага и конденсат будут скапливаться в микропорах и нарушат полимеризацию герметика.
Нанесение герметика и схема затяжки фланца
Герметик наносят непрерывным, равномерным валиком толщиной 2–4 мм по одной из поверхностей фланца.
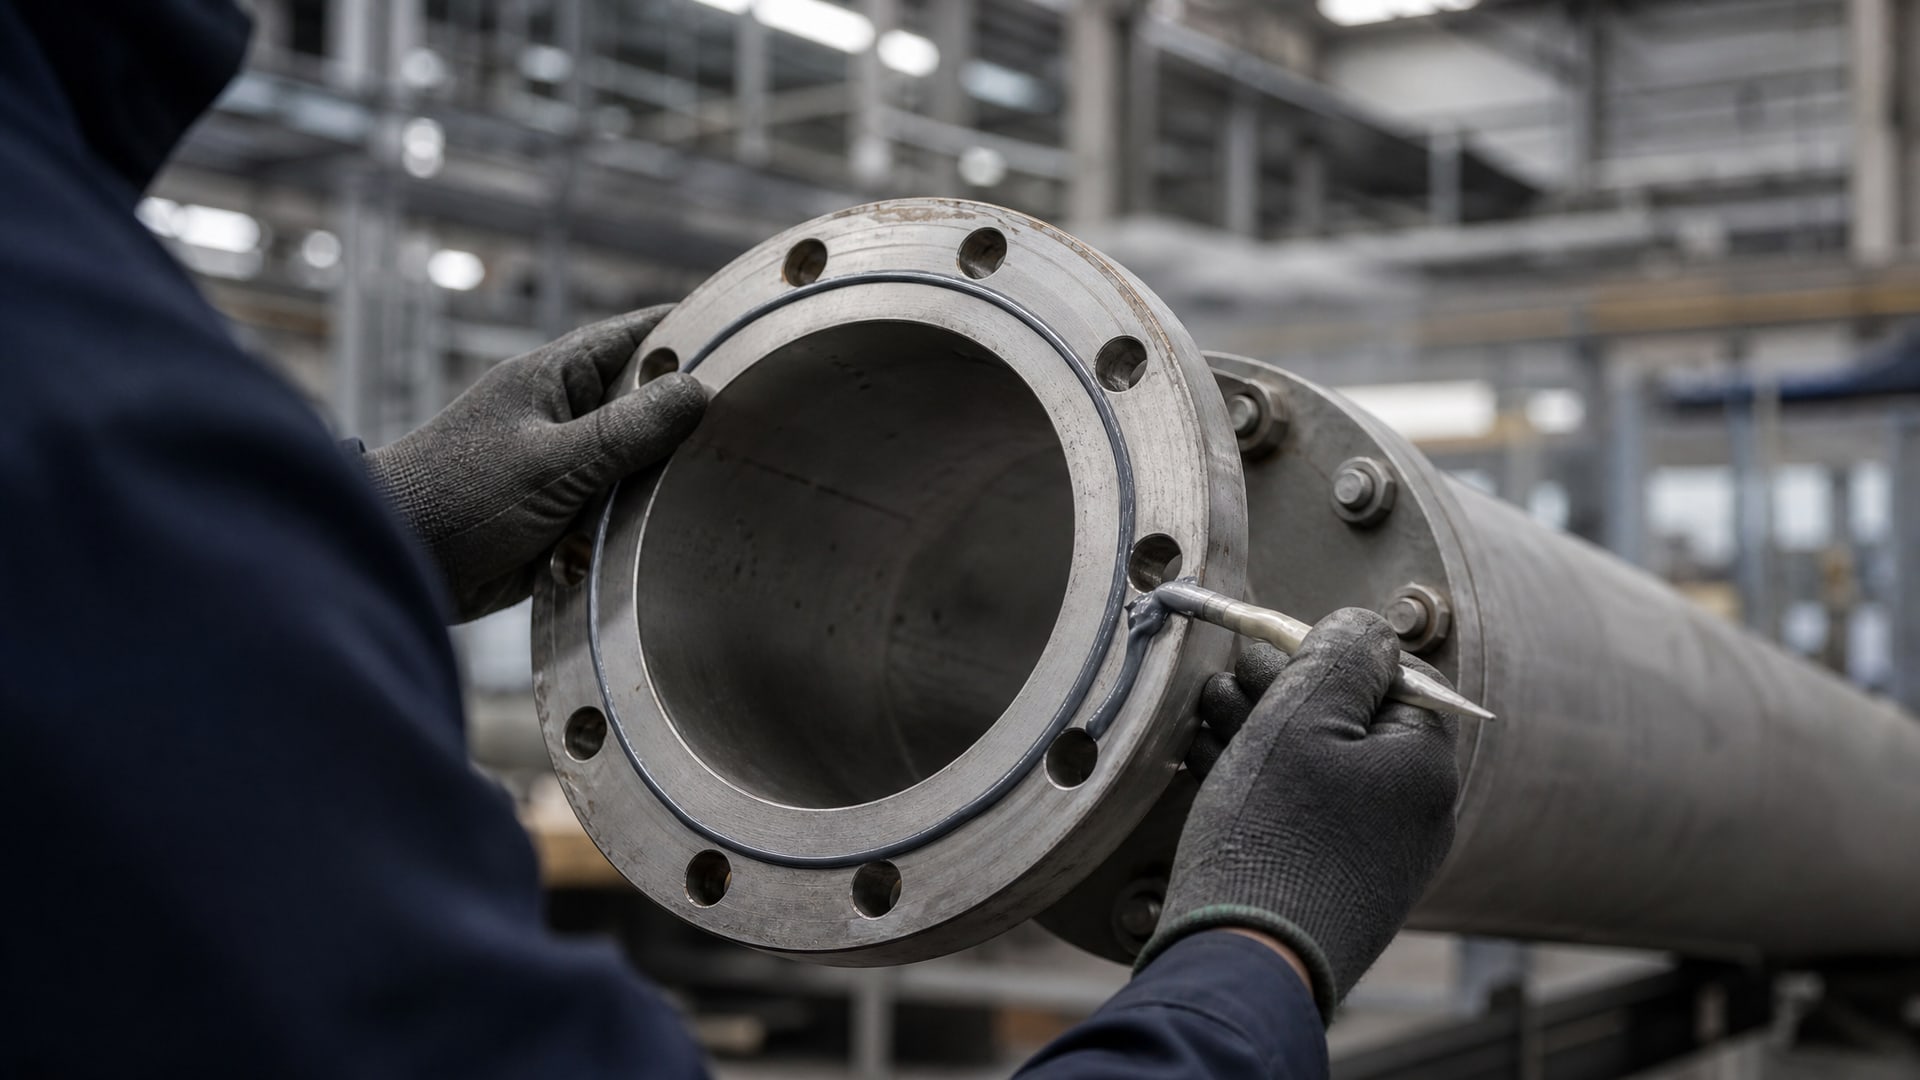
Это может быть внешняя кромка контактной поверхности или внутренняя часть - зависит от конструкции. Главное правило: валик должен быть сплошным, без разрывов, и обязательно обходить болтовые отверстия (ни в коем случае не заполнять их герметиком - это прямой путь для утечки в смежные камеры).
Излишки герметика, находящиеся снаружи фланца на открытом воздухе, не отверждаются, так что выдавливаемые при сведении фланцев остатки просто перетирают чистой тряпкой - это нормально.
После нанесения герметика фланцы нужно свести вместе сразу же, чтобы герметик попал в замкнутый безвоздушный зазор и начал полимеризацию. Боковые смещения при сведении приводят к размазыванию валика и нарушению герметичности, поэтому центрируйте фланцы перед прижатием.
Крепеж затягивайте в перекрестной последовательности (крест-накрест) по рекомендованному моменту - это обеспечивает равномерное обжатие. Для систем среднего давления (до 10 МПа) момент затяжки обычно указывается в карточке узла; при его отсутствии следует ориентироваться на инструкцию производителя герметика или калькулятор момента затяжки на основе диаметра и материала болта.
Время отверждения и вввод соединения в работу
Полное отверждение анаэробного герметика занимает около 24 часов при нормальных условиях (температура 20–25 °C, относительная влажность 50–70%).
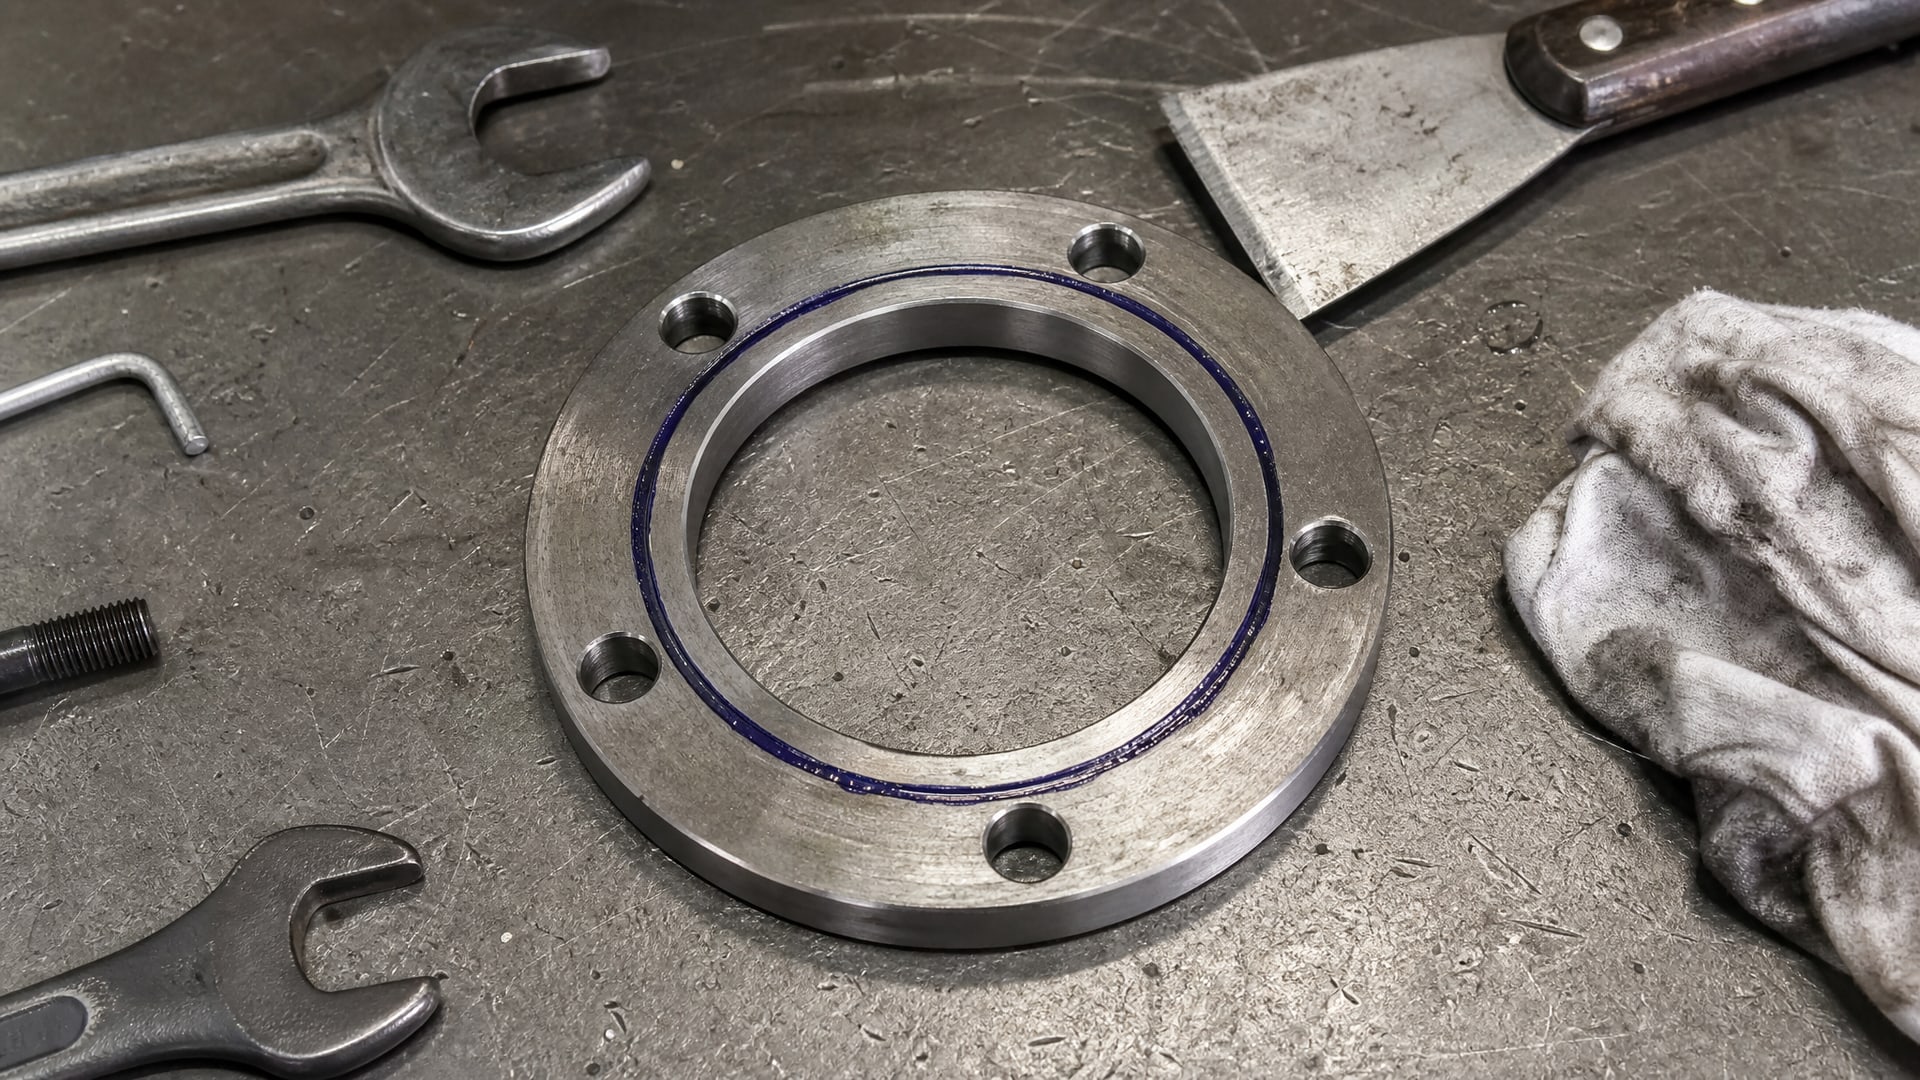
На пассивных металлах (нержавеющая сталь, алюминиевые сплавы) процесс может замедлиться, поэтому производители рекомендуют нанести активатор - специальный состав, который ускоряет полимеризацию.
Начальная прочность (достаточная для предварительного давления испытания, 30–50% номинала) может наступить раньше - через 2–4 часа. Однако до полного отверждения соединение остается чувствительным к вибрации, температурным скачкам и динамическим нагрузкам.
Практика показывает: если в течение суток после сборки подать резкое давление или нагрев, герметик может деградировать. На стационарных системах соединение лучше оставить в покое на 24 часа, а затем начать эксплуатацию с постепенным увеличением давления и температуры.
При замене прокладок на фланцевых соединениях газопроводов и масляных систем этот временной режим критичен: не давайте в линию скороспешное давление.
Особенности применения на разных материалах
На мягких углеродистых и малоуглеродистых сталях герметик работает быстро и предсказуемо.
Активные металлические поверхности содержат окислы и влагу, которые инициируют анаэробную полимеризацию почти мгновенно.
На нержавеющих сталях, алюминии и других пассивных металлах поверхностная оксидная пленка замедляет отверждение. Здесь используют специальный активатор (обычно спиртовой раствор), который наносят тонким слоем на одну из поверхностей перед герметиком. Активатор разрыхляет оксидный слой и ускоряет полимеризацию в 5–10 раз.
На чугунных фланцах гидравлических и паровых систем герметик также работает, но требует подготовки поверхности от карбидных отложений и окалины. Грязный чугун приведет к локальным утечкам.
Медные фланцы встречаются реже, но герметик на них держит хорошо - медь активна. Латунь и бронза требуют предварительной очистки от налета.
Замена прокладок на наружных фланцевых соединениях газопроводов
Наружные соединения газопроводов часто становятся приоритетом для замены прокладок, так как здесь накапливается грязь, конденсат, пыль и результаты коррозии.
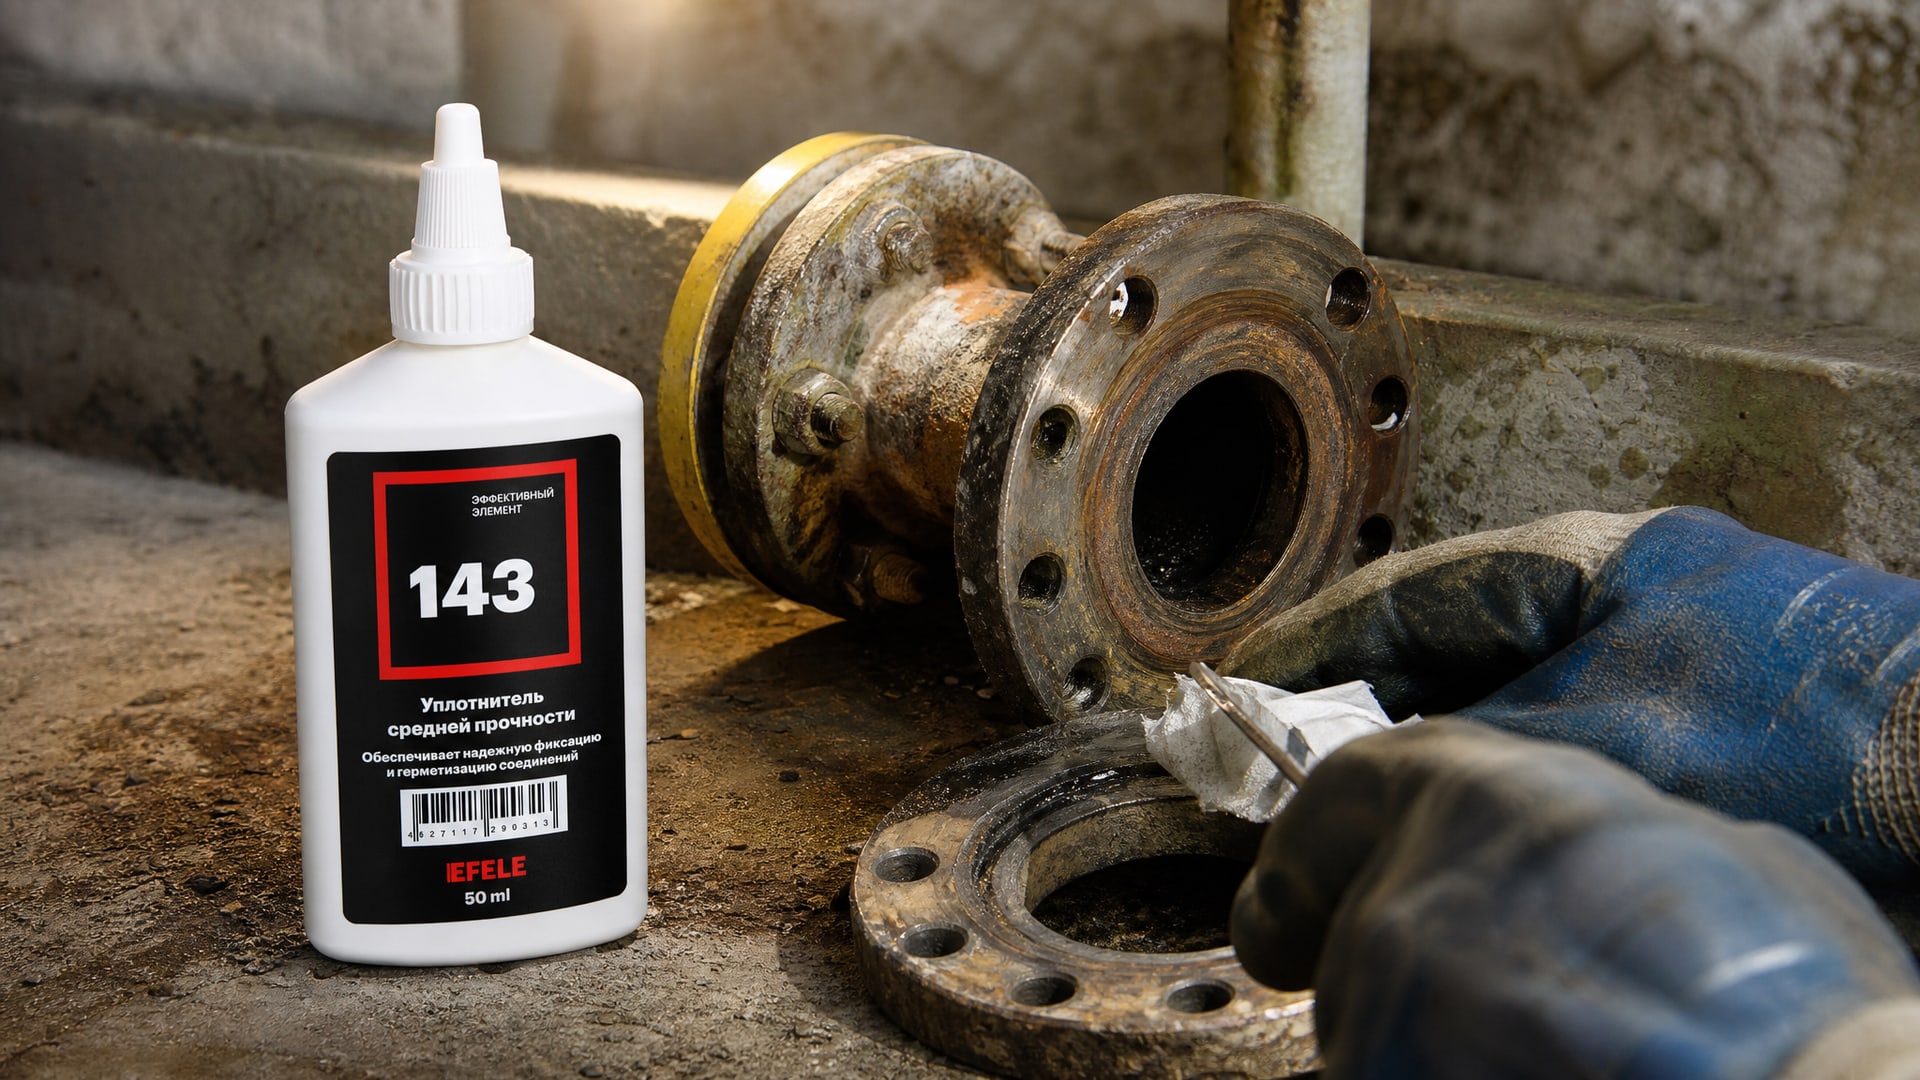
При стандартной замене вырубной прокладки нужно полностью разобрать, заменить резину и собрать заново. На анаэробный герметик переходят, когда хотят сократить время техническогообслуживания или когда вырубная прокладка изнашивается быстрее, чем ожидается.
Для наружных газопроводов такой переход имеет смысл на статичных узлах (редукторы, манометровые патрубки, краны запорные). Для магистральных ветвей с вибрацией или температурными колебаниями рекомендуется оставить классическую прокладку или использовать комбинированное решение: герметик наносят поверх паронитовой прокладки для дополнительной изоляции от влаги.
При работе на наружных соединениях особенно важна сухость поверхностей. Если фланец только что был разобран и еще влажен от конденсата, его нужно просушить струей сжатого воздуха или протереть обезвоженной тряпкой перед нанесением герметика.
Герметик типа EFELE 143 хорошо зарекомендовал себя при герметизации плоских разборных металлических фланцевых соединений среднего давления, где требуется высокая вязкость и стабильная прочность. Его используют на газовых узлах, где прежде работали классические прокладки, но переход нужен из-за локальной коррозии или частых переборок.
Периодичность повторной замены герметика
Вопрос, который часто задают снабженцы: как часто нужно проверять и переделывать герметическое соединение?
В отличие от вырубной прокладки, которая деградирует визуально (набухает, трещит, крошится), герметик скрыт внутри зазора и его состояние можно оценить только по герметичности.
На стационарных системах без вибрации и скачков температуры анаэробный герметик держит 5–7 лет и дольше. На участках с умеренной вибрацией (трубопроводы, близко к насосам) периодичность сокращается до 2–3 лет. На участках с микровибрацией (высокие частоты) или циклическими нагрузками герметик может начать микротрещины за 1–2 года.
Рекомендуется проводить визуальный осмотр раз в год: ищите потеки на внешней поверхности фланца, изменение цвета металла (появление ржавчины), деформацию в зоне крепежа. Если потеки есть, соединение переделывают.
Часто задаваемые вопросы
Можно ли наносить герметик поверх старой прокладки?
Нет, это основная ошибка. Старая прокладка создает слой дополнительного воздуха, который препятствует полимеризации герметика. Герметик оказывается на открытом воздухе и не отверждается. Прокладка и все остатки предыдущих составов нужно удалить полностью механическим путем.
Можно ли сразу дать давление после сборки?
Не рекомендуется. Начальная прочность появляется через 2–4 часа, но полная прочность требует 24 часа выдержки. Если подать давление раньше (особенно динамическое или с ударами), герметик может разрушиться. На ответственных системах выдержка - минимум одни сутки.
Как ускорить отверждение герметика?
На активных (черные) металлах герметик отверждается с нормальной скоростью без дополнительных мер. На пассивных (нержавейка, алюминий) используют активатор - спиртовой раствор, который наносят на одну из поверхностей перед герметиком. Активатор ускоряет полимеризацию в 5–10 раз.
Какова минимальная шероховатость фланца?
Рекомендованный диапазон - Rz 3–21 мкм. Менее шероховатые (полированные) поверхности дают плохую адгезию; более шероховатые пропускают воздух сквозь поры. Машинная обработка (фрезерование, строгание) дает нужную шероховатость автоматически.
Допускается ли замена прокладок фланцевых соединений на ответственных системах герметиком без согласования?
Нет. На магистральных газопроводах, паропроводах, системах высокого давления каждая замена должна быть согласована с техническим надзором объекта и внесена в журнал обслуживания. Герметик - альтернатива, но она должна быть одобрена нормативно.
Заключение
Замена фланцевой прокладки анаэробным герметиком - практическое решение для неподвижных соединений на стационарных системах среднего давления. Правильная подготовка фланцев, соблюдение режима нанесения и времени выдержки обеспечивают надежную герметичность на годы. Главное - не торопиться, полностью очистить старую прокладку, наносить герметик тонким непрерывным валиком и дать соединению 24 часа на полное отверждение перед вводом в эксплуатацию.
Если вы планируете перейти на герметики в своем цехе, начните с одного нежесткого узла (манометровый кран, сливной штуцер), проверьте герметичность в течение недели, и только затем масштабируйте на основные линии. Параллельно проверьте допуск выбранного герметика к рабочей среде и согласуйте замену со своим отделом качества или техническим надзором объекта.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.