
Закоксовывание смазки в экструдерах: причины, признаки и профилактика
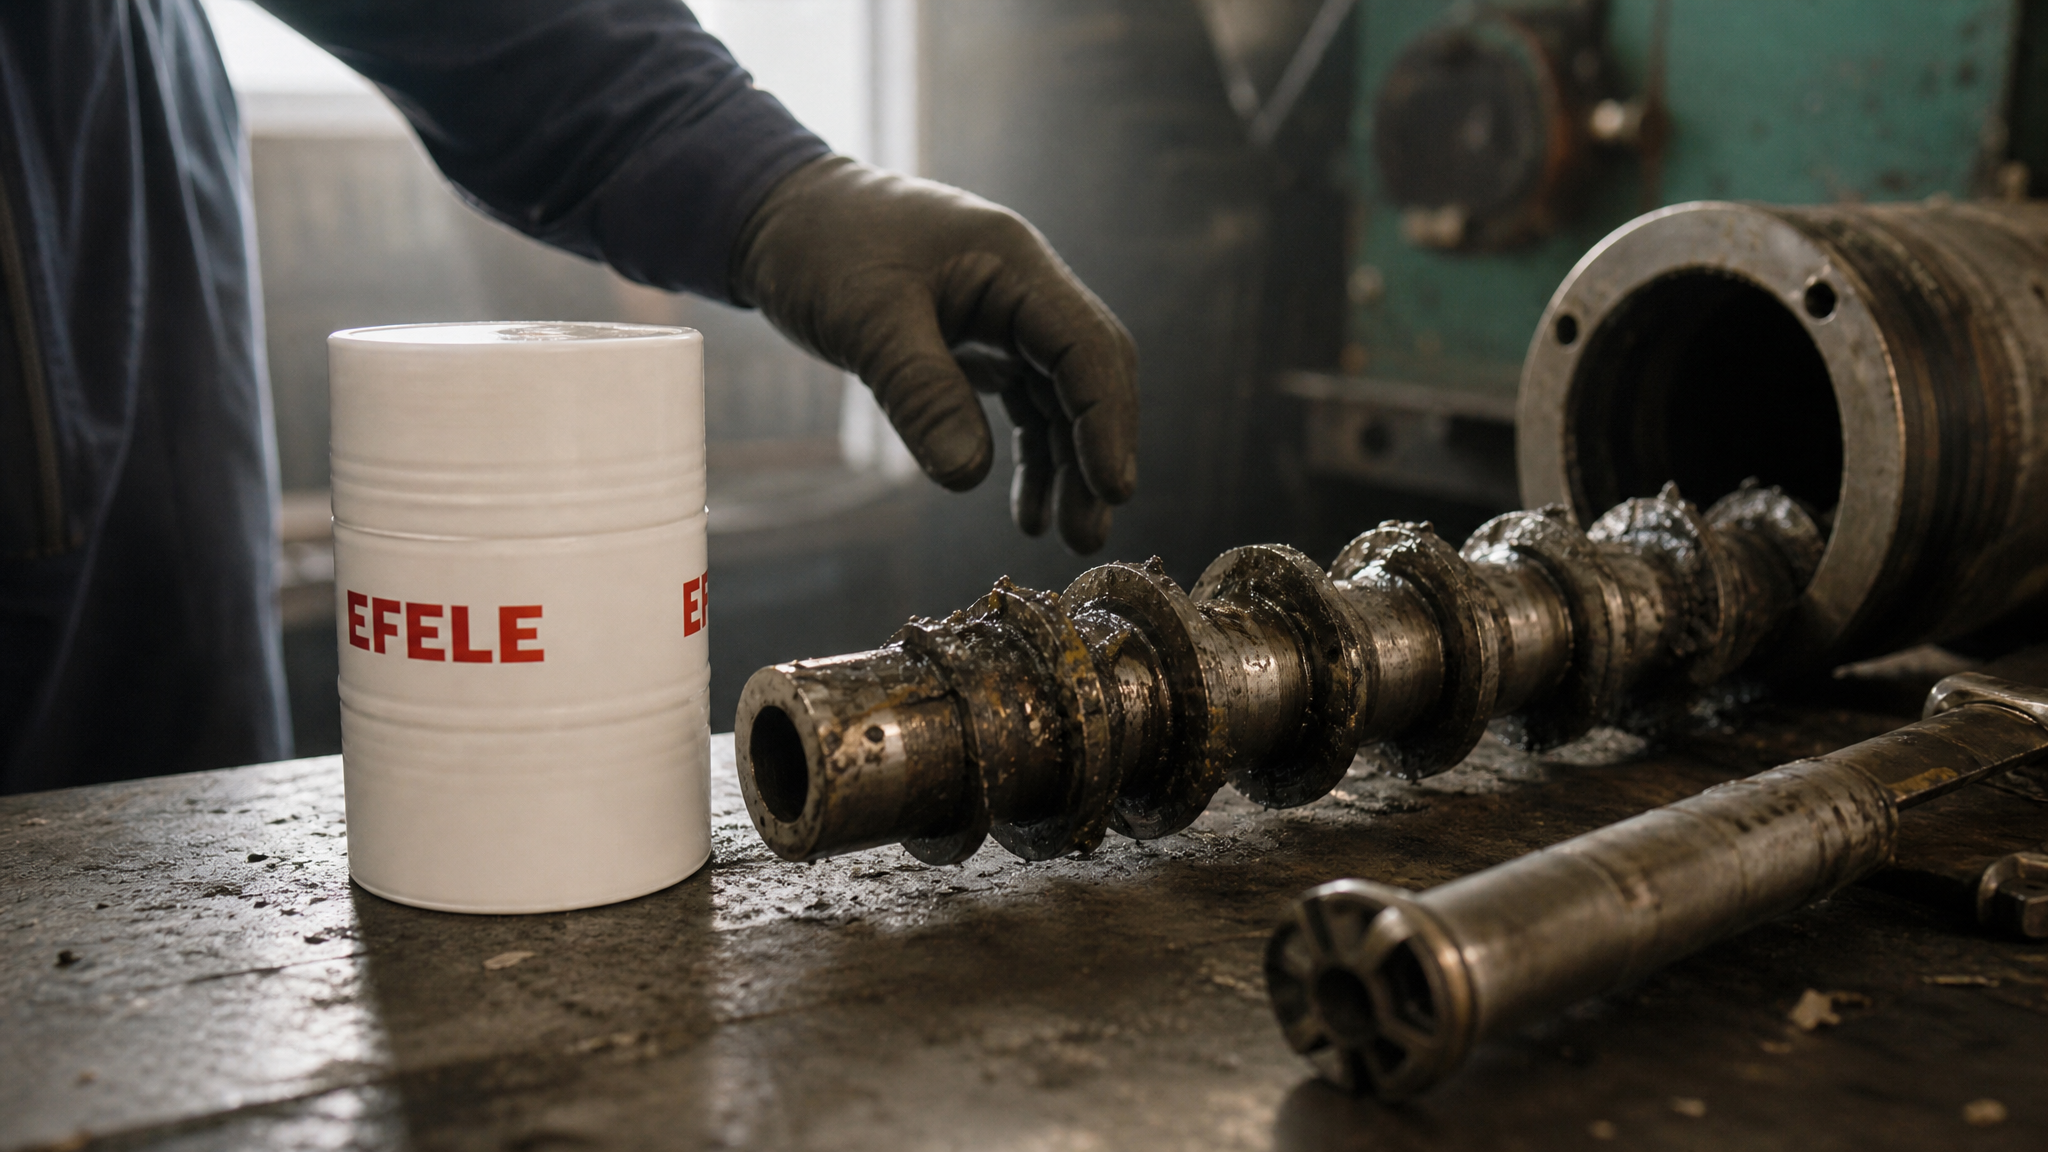
Закоксовывание смазочных материалов в экструдерах и шнеках - не редкость на производствах, перерабатывающих полимеры и порошки. Под этим термином понимают обугливание и термоокислительное разложение смазки при длительном воздействии высоких температур, когда ее температурный предел оказывается превышен. Проблема усугубляется не только жарой, но и присутствием в смазке влаги, воздуха, металлической стружки и загрязнений - все они ускоряют образование темных вязких отложений. Для пластичных смазок механизм сложнее: помимо базового масла, обугливается и загуститель, образуя коричнево-черные сгустки. В статье разберемся, почему это происходит, как распознать начало проблемы и какие меры помогут ее предотвратить. Материал полезен техническим специалистам, инженерам и закупщикам, отвечающим за надежность экструзионного оборудования.
Механизм закоксовывания: почему смазка деградирует при нагреве
Закоксовывание смазки происходит в результате окисления и полимеризации углеводородов базового масла под действием кислорода воздуха при температурах, превышающих допустимый предел стойкости.
Процесс ускоряется, если в системе присутствуют факторы, которые выступают катализаторами разложения: растворенный кислород, капли воды и частицы цветных металлов из износа подшипников или уплотнений.
При постоянной работе экструдера в зоне нагрева с температурой выше расчетной для смазки молекулы базового масла теряют стабильность, распадаются и соединяются в более крупные, вязкие структуры. Если в составе смазки используется загуститель (как в пластичных смазках), его молекулы также подвергаются обугливанию, образуя гелеобразные сгустки темного цвета. Такие отложения налипают на рабочие поверхности, уменьшают зазоры между деталями и приводят к заклиниванию или перегреву узла.
Для снижения склонности к коксованию важно выбирать смазки на базе масел групп II, III и IV по классификации API - это более очищенные или синтетические базы, которые лучше сопротивляются окислению. Кроме того, качественные смазочные материалы содержат антиокислительные присадки, которые замедляют начало процесса разложения.
Факторы, ускоряющие закоксовывание в экструдере
Температура - главный, но не единственный враг смазки.
В реальных условиях на производстве одновременно действуют несколько факторов, которые вместе резко повышают риск отложений.
Вода и влага в смазке
Влага в системе смазывания - один из сильнейших катализаторов окисления. Капли воды попадают туда при конденсации во время остановок оборудования в холодную ночь, при попадании брызг с влажного воздуха или при неправильном хранении контейнеров. Растворенная или свободная вода вызывает гидролиз жирных кислот, входящих в состав загустителя, и ускоряет распад базового масла в несколько раз.
Воздух и пузырьки газа
Пузырьки воздуха в смазочной емкости или в шприцах для нанесения оксидируют масло с большей скоростью, чем герметичная среда. Во время перекачивания смазки через насос-дозатор или при быстром смешивании в нее попадают новые порции кислорода, что усиливает процесс окисления. На экструдерах с централизованной системой смазки этот эффект особенно заметен: воздух постоянно попадает в трубопроводы и контакты смазки с внешней средой.
Металлическая стружка и загрязнения
Частицы стали, меди и алюминия из изнашиваемых деталей, подшипников и уплотнений оказывают каталитический эффект на окисление масла. Медь - один из самых сильных ускорителей разложения. Песок, пыль и остатки обработки (например, микрочастицы полимера или эпоксидной смолы) физически загрязняют смазку и делают ее склонной к образованию гелей и сгустков.
Длительные остановки без охлаждения
Когда экструдер остановлен на ночь или на выходные без включения системы охлаждения, расплав в шнеке остывает неравномерно. В горячих зонах смазка продолжает контактировать с металлом при высокой температуре, но без циркуляции и обновления. Это приводит к локальному перегреву и застыванию материала, что затем требует более интенсивной смазки и нагрева для его вытеснения.
Несовместимость смазок
Смешивание двух разных марок смазок (например, минеральной и синтетической, или смазок с разными загустителями) часто приводит к образованию гелей, отделению базового масла и загустеванию массы. Это происходит потому, что молекулы разных смазочных материалов не互融合оптимально.
Признаки закоксовывания и деградации смазки
Диагностика проблемы на ранних этапах помогает избежать аварийных остановок и дорогостоящего ремонта.
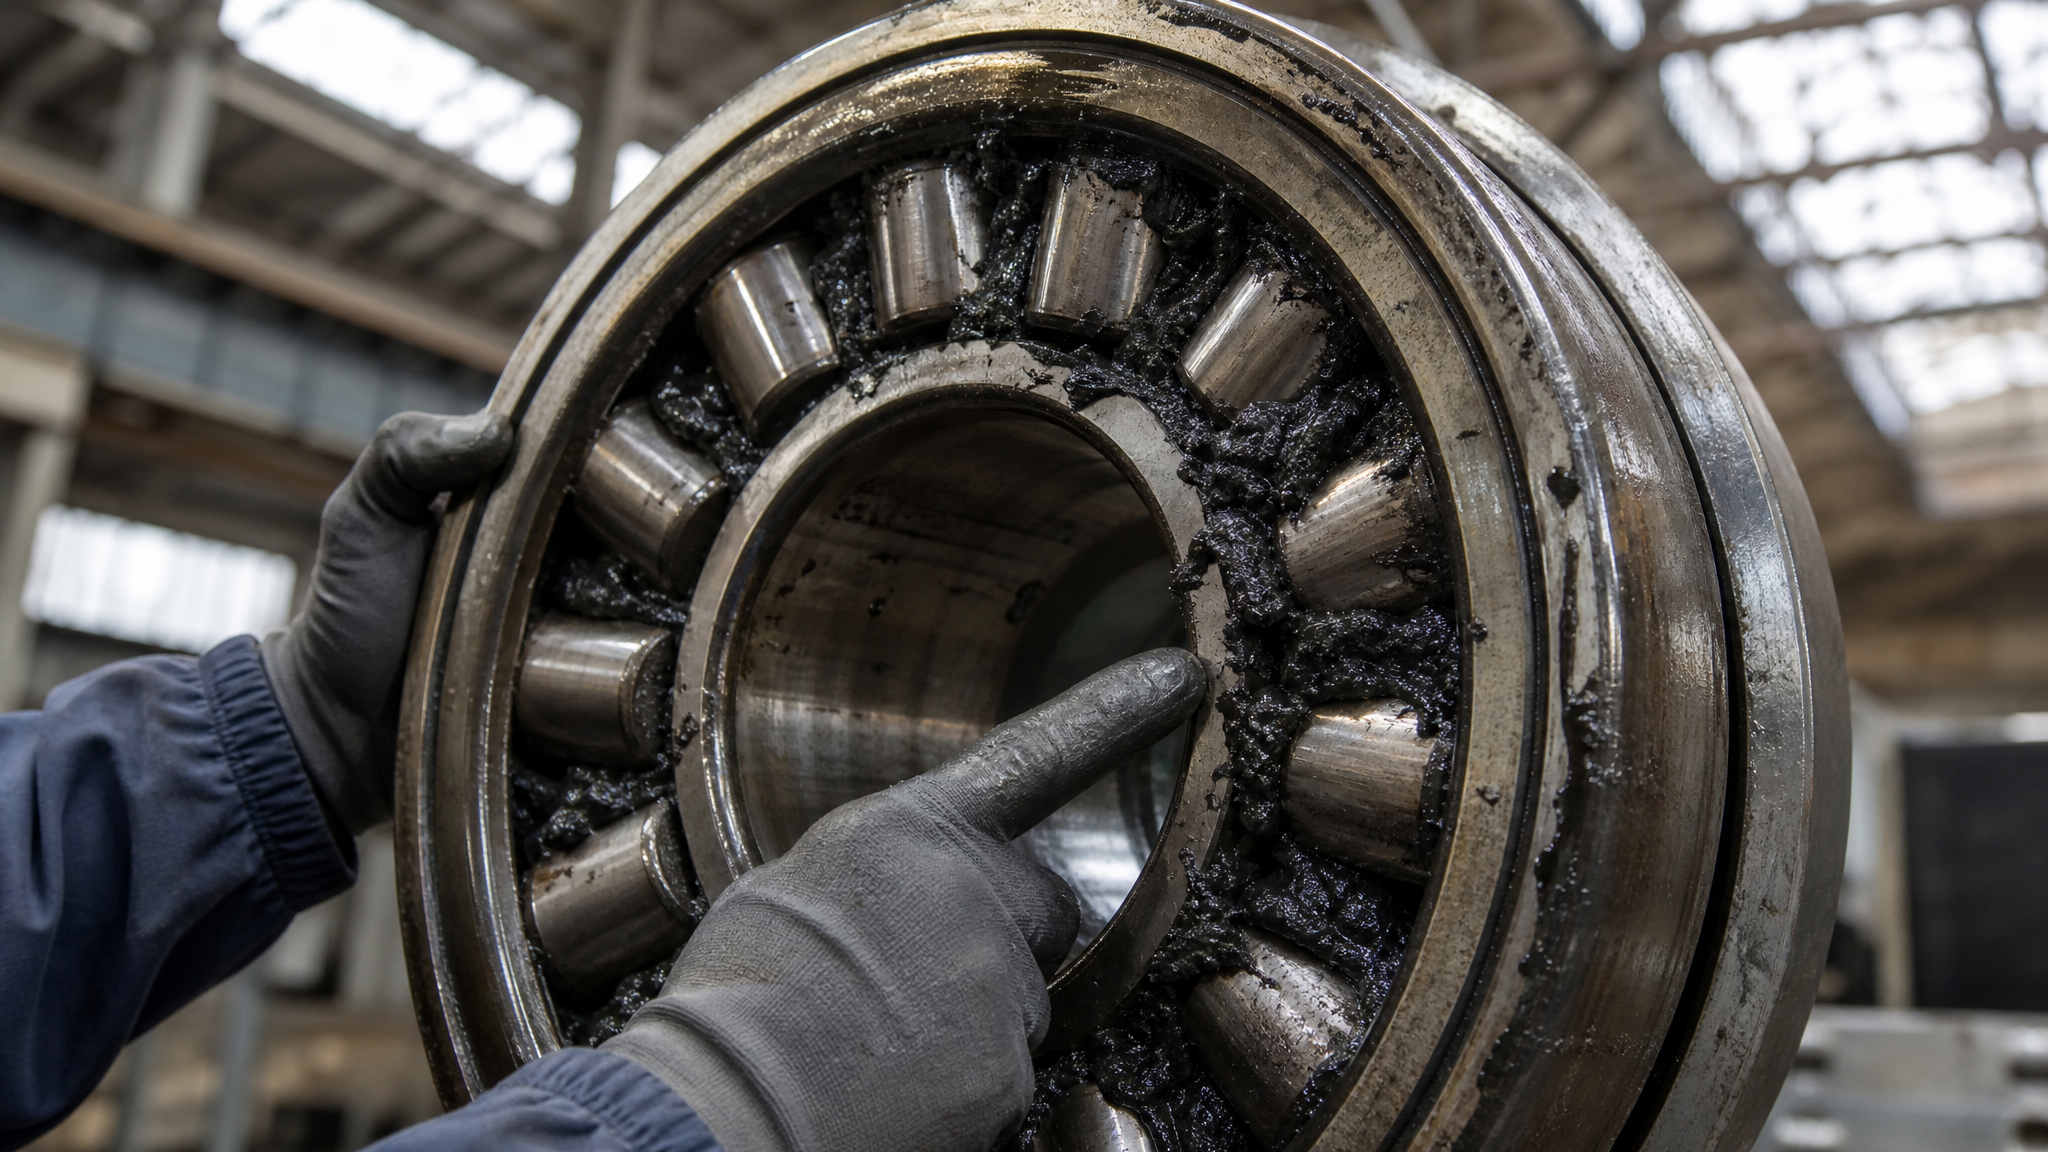
Важно регулярно проверять состояние смазки и состояние узла.
Визуальные признаки: - Резкое потемнение смазки (с желтого или коричневого на черный или коричнево-черный цвет). - Появление темных вязких сгустков или комков в смазке; для пластичных смазок это видно при вскрытии картриджа или емкости. - Налет или корка на рабочих поверхностях шнека, вала или направляющих.
Органолептические признаки: - Резкий запах гари или жженого масла, еще более интенсивный, чем обычный запах смазки. - Ощутимое изменение консистенции: смазка становится гуще или, напротив, теряет когезию и капает.
Эксплуатационные признаки: - Повышение шума и вибрации в узле, особенно в начале смены. - Увеличение времени работы экструдера или снижение его производительности. - Повышение температуры корпуса узла при неизменной нагрузке и температуре среды. - Утечки смазки или ее подтеки в местах уплотнений.
Выбор смазки для экструдера: что предотвращает коксование
Правильный выбор смазочного материала - ключ к долгой безаварийной работе экструдера.
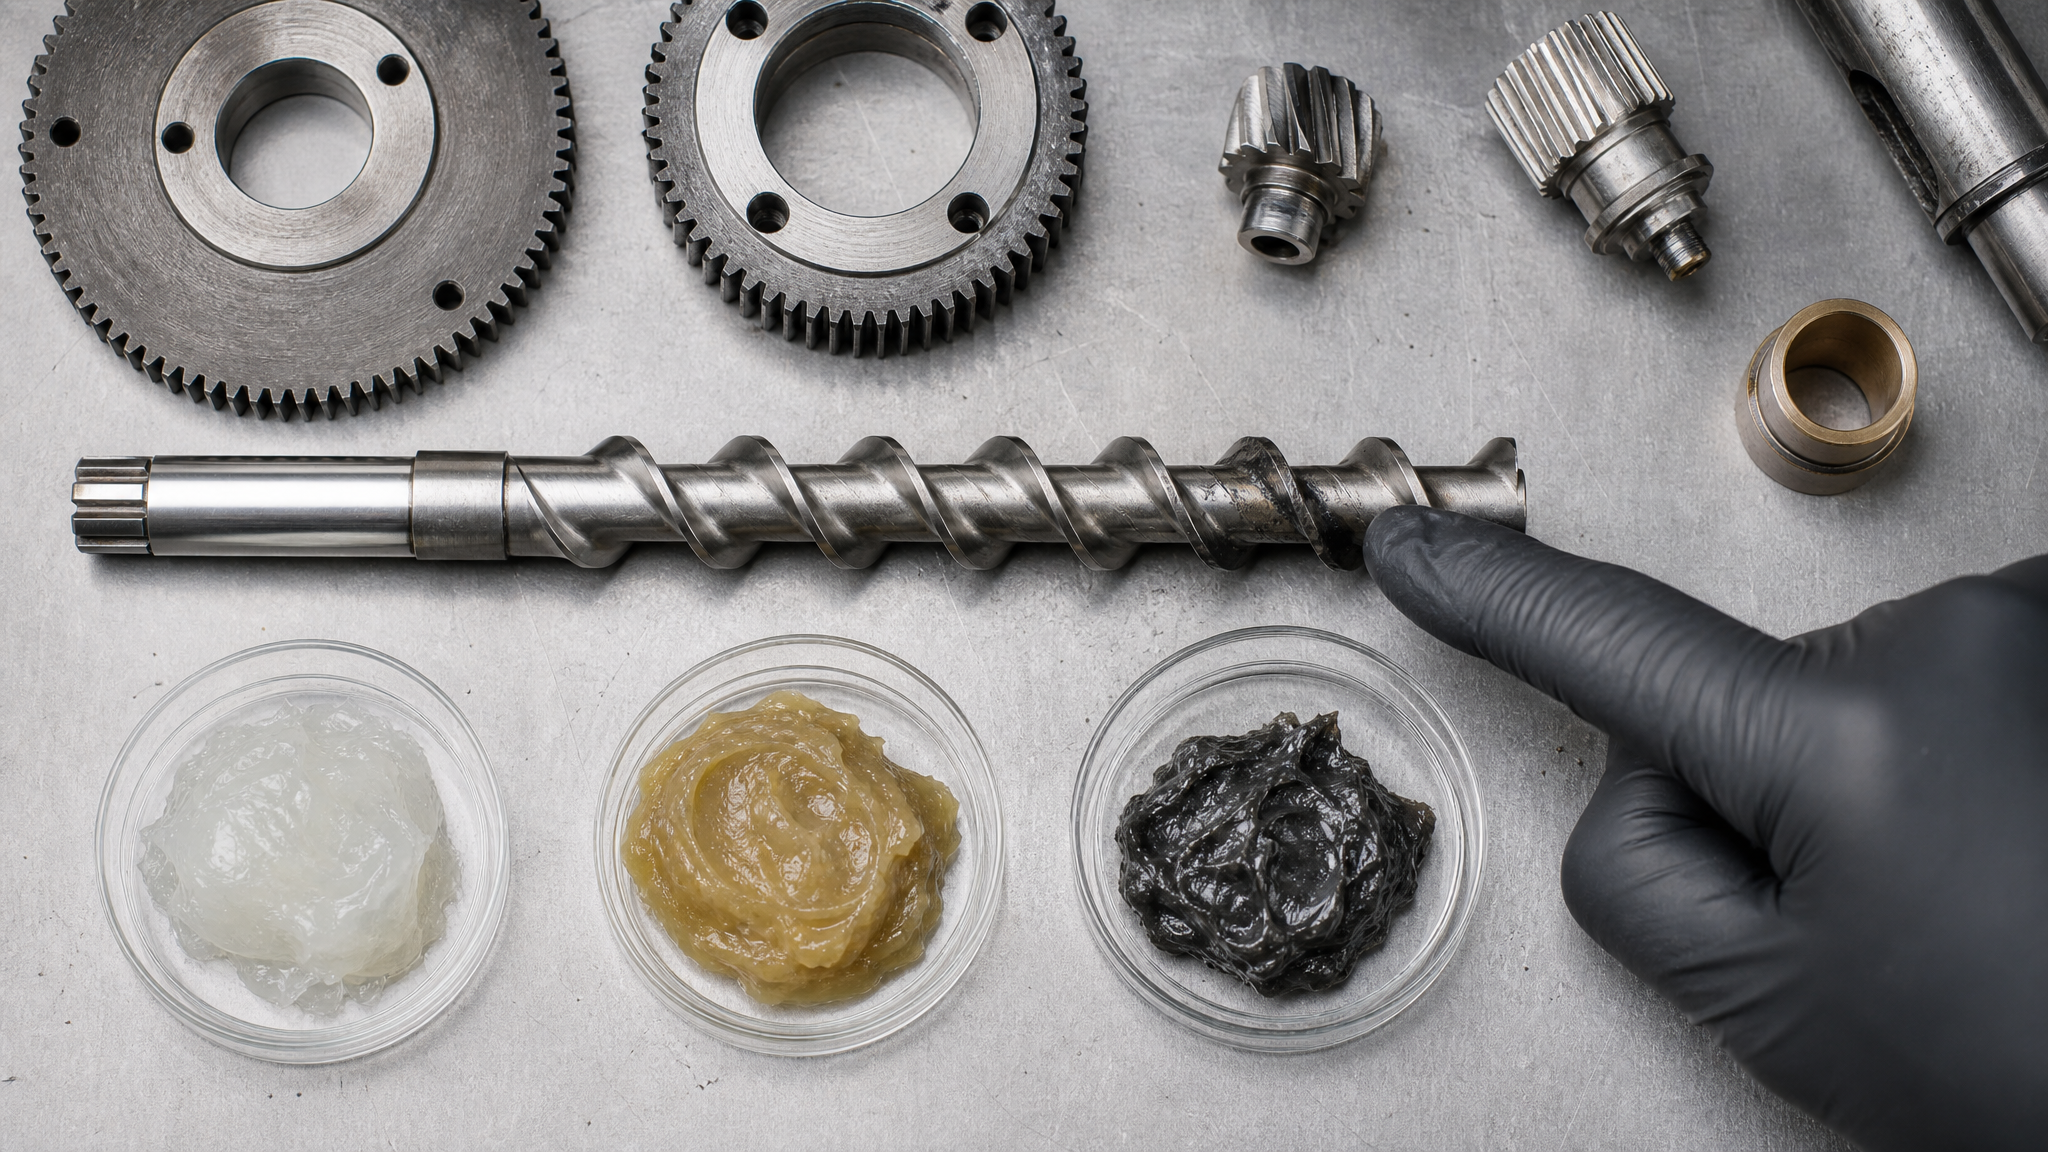
Недостаточно просто выбрать марку, обозначенную как «высокотемпературная»; нужно проверить ее совместимость с конкретными условиями.
Требования к базовому маслу и присадкам
Для экструдеров и шнеков рекомендуется использовать смазки, в составе которых применены базовые масла групп II, III и IV по классификации API. Масла группы I (минеральные низкой очистки) имеют более низкую термостойкость и быстрее окисляются. Масла групп II и III (минеральные высокой очистки и гидрообработанные) обладают лучшей стабильностью. Синтетические базы IV группы (ПАО, эстеры и полиальфаолефины) выдерживают температуры выше, чем минеральные аналоги.
Антиокислительные присадки в составе смазки замедляют начало процесса разложения, действуя как «жертвенные» молекулы, которые окисляются в первую очередь. Это дает смазке дополнительное время жизни в горячих условиях.
Совместимость с материалами и средой
Смазка для экструдера должна не вступать в реакцию с перерабатываемыми материалами - полимерными гранулами, порошками, эпоксидными смолами и полиэфирными соединениями. Если смазка несовместима, она может растворяться в расплаве или, напротив, вступать в химическую реакцию, образуя нерастворимые осадки. На практике из горячей зоны экструдера такие отложения удаляются с трудом.
Для высокотемпературных узлов закупщики часто выбирают смазки, разработанные под давлением и нагревом. Такие материалы на практике проходили испытания в условиях, близких к реальной работе экструзионного оборудования. В ремонтных и сервисных службах закупщики возвращаются ко второму году подряд тем смазкам, которые показали стабильность и предсказуемый расход - это говорит о надежности выбора.
Роль стабильности консистенции
Для пластичных смазок важно, чтобы загуститель сохранял консистенцию при длительном воздействии жары. Если загуститель рассчитан на работу при температуре ниже, чем реальные условия в узле, он начнет разрушаться, смазка потеряет когезию, и произойдет утечка. На мелких предприятиях, где нет возможности часто контролировать состояние узла, выбирают смазки с запасом по термостойкости - это минимизирует риск внезапных отказов.
Профилактика и режим обслуживания
Предотвращение закоксовывания начинается с соблюдения режима обслуживания и контроля условий хранения и применения смазки.
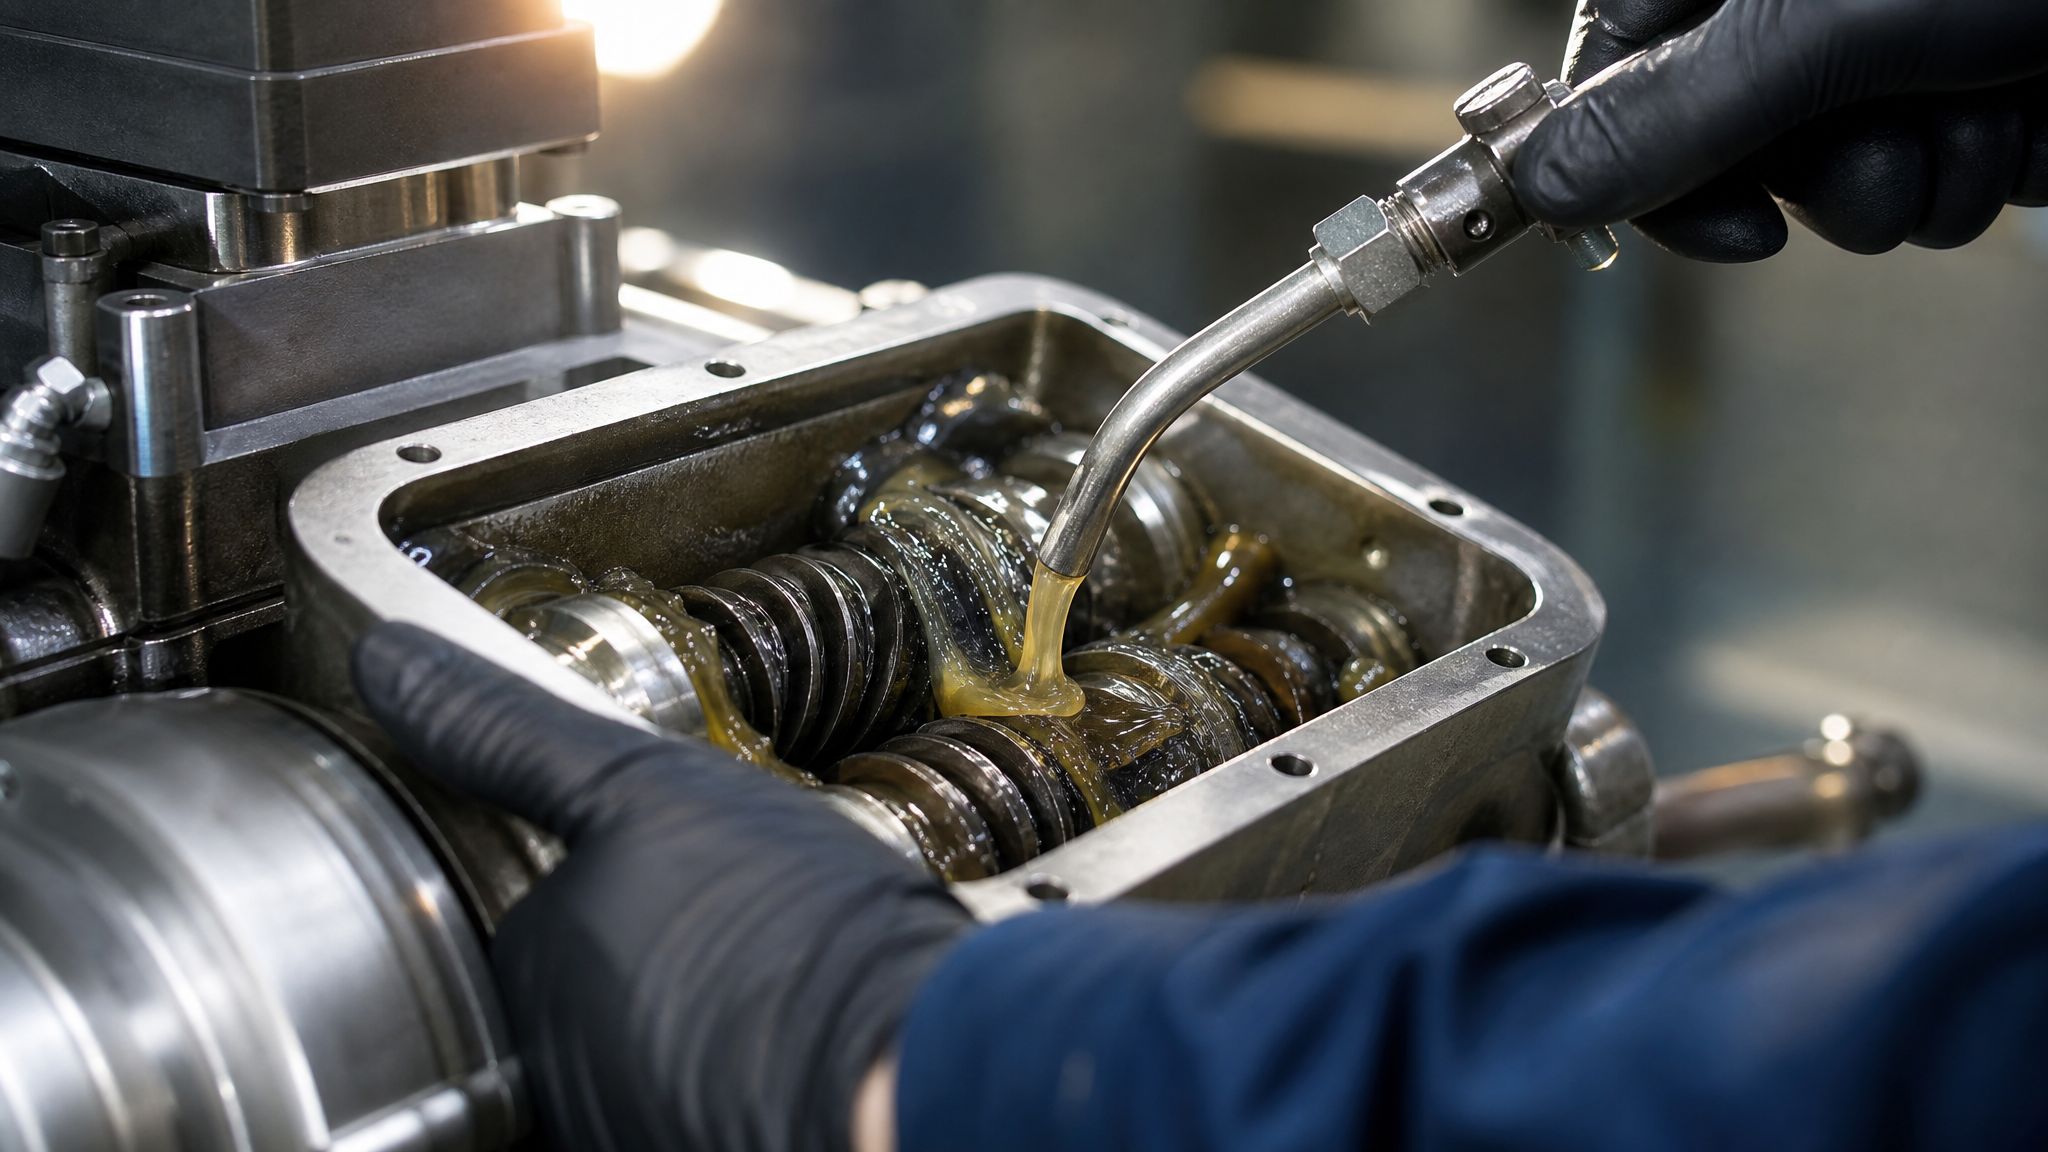
Контроль уровня и чистоты смазки
Перед каждым запуском экструдера нужно проверить уровень смазки в резервуаре или в точке смазывания. Недостаток смазки ведет к повышению температуры и сухому трению, что ускоряет отложения. Избыточный объем смазки, напротив, снижает эффективность охлаждения и приводит к загустеванию из-за механического перемешивания.
Регулярно проверяйте чистоту смазки. Если видны темные частицы, комки или жидкость изменила прозрачность, это признак начинающегося окисления или загрязнения. При необходимости сетка фильтра в системе смазки должна быть очищена или заменена.
Соблюдение интервалов замены
Рекомендуемый интервал замены смазки зависит от температуры работы, нагрузки и условий окружающей среды. Для горячих зон экструдера, где температура поверхности превышает 80 °C, смазку нужно менять чаще, чем для холодных участков. Производители экструдера обычно указывают эти интервалы в технической документации. Игнорирование этих рекомендаций - один из частых путей к закоксовыванию.
Исключение смешивания несовместимых марок
Перед добавлением новой партии смазки убедитесь, что ее марка совпадает с используемой. Если нужно перейти на другой тип, систему нужно предварительно промыть совместимой жидкостью (обычно это более жидкая смазка той же серии или промывочное масло).
Управление остановками и охлаждением
Если экструдер останавливается на ночь или выходные, включайте систему охлаждения, чтобы температура шнека не оставалась высокой без циркуляции. При длительной остановке без охлаждения смазка в горячих зонах продолжает окисляться в неподвижном состоянии, что приводит к застыванию материала в шнеке.
Мониторинг температуры и вибрации
После запуска проверяйте температуру корпуса экструдера и прислушивайтесь к изменениям в работе. Если температура резко выросла при неизменной нагрузке, это может говорить о начинающемся коксовании. Повышение вибрации и шума тоже являются сигналом к проверке состояния смазки и узла.
Решение при повторяющихся проблемах
Если несмотря на соблюдение режима обслуживания закоксовывание продолжает происходить в отдельных горячих зонах, требуется более активный подход.
Переход на высокотемпературные смазки
Первый шаг - пересмотреть выбор смазочного материала. Если текущая смазка рассчитана на работу до 120 °C, а реальная температура в узле достигает 140 °C, она не справляется. В такой ситуации нужна смазка с более высокой термостойкостью. Для предотвращения закоксовывания в экструдерах и шнеках рекомендуется использовать высокотемпературные смазки, разработанные для работы в условиях высоких температур и нагрузок, которые содержат качественные антиокислительные пакеты присадок и прошли испытания в схожих условиях.
Изменение режима нанесения
Может потребоваться изменить частоту или объем смазывания. Если на участке применяется автоматическое дозирование, проверьте, правильно ли настроена периодичность подачи. Частое, но экономное нанесение часто работает лучше, чем редкое обильное смазывание.
Проверка уплотнений и контакта с материалом
Если в узел попадает влага или песок из обрабатываемого материала, нужно проверить состояние уплотнений и заменить изношенные. Иногда проблема лежит не в смазке, а в том, что уплотнение пропускает внешнюю среду, которая загрязняет смазку и ускоряет ее окисление.
Документирование и анализ
Вести записи о датах замены смазки, температуре в узле, сроках появления признаков деградации. Эта информация помогает выявить закономерность: происходит ли проблема в определенный сезон, зависит ли от нагрузки или вида перерабатываемого материала. Анализ таких данных часто приводит к выводу, что нужна комбинированная мера: смена смазки + проверка охлаждения + замена уплотнений.
Часто задаваемые вопросы
Почему смазка закоксовалась, если я выбрал марку, рассчитанную на 150 °C, а температура в узле 120 °C?
Указанная температура - это максимум, при котором смазка сохраняет минимальные свойства, но не гарантирует отсутствие отложений. На коксование влияют не только температура, но и наличие влаги, воздуха, металлической стружки и длительность воздействия жара. Если узел работает непрерывно, даже при 120 °C смазка будет медленно окисляться. Кроме того, локально в зоне трения температура может быть выше на 10-20 °C, чем показывает наружный термометр.
Я перешел на новую смазку, но коксование не прекратилось. Что еще проверить?
Убедитесь, что новая смазка полностью вытеснила старую (при замене нужна промывка системы). Проверьте уплотнения - если они пропускают влагу или песок, никакая смазка не поможет. Измерьте реальную температуру в горячей зоне термопаройм или тепловизором - иногда показания датчика не совпадают с фактической температурой. Пересмотрите режим остановок: включается ли охлаждение ночью.
Если смазка закоксовалась, может ли ее вернуть в рабочее состояние нагревом или разбавлением?
Нет. Обугленный материал - это необратимое химическое изменение. Нагрев ускорит дальнейшее разложение. Разбавление жидким маслом может временно снизить вязкость, но не вернет смазке антиокислительные свойства и не выведет отложения из узла. Единственное решение - полная замена и промывка.
Чем отличается закоксовывание от просто загустевания смазки?
Загустевание - это механическое уплотнение смазки из-за механического воздействия, смешивания несовместимых марок или образования геля при контакте с влагой. Закоксовывание - это химическое разложение молекул масла и загустителя при высокой температуре, в результате которого образуются темные, почти углистые сгустки. Закоксовавшаяся смазка часто издает запах гари и не смывается обычным маслом, в то время как просто загустевшая может быть разжижена совместимым растворителем.
Есть ли смазка, которая вообще не коксуется?
Нет абсолютно устойчивой к коксованию смазки. Любое органическое масло при достаточно высокой температуре и длительном воздействии кислорода воздуха будет окисляться. Однако смазки на синтетических базах (ПАО, сложные эфиры) с мощными антиокислительными пакетами ведут себя намного стабильнее, чем минеральные аналоги. Кроме того, предотвращение попадания влаги, воздуха и металлических загрязнений значительно замедляет процесс.
Заключение
Закоксовывание смазки в экструдерах и шнеках - не неизбежный процесс, а результат сочетания факторов: превышения термостойкости материала, загрязнений, влаги и неправильного режима обслуживания. Диагностика на ранних стадиях (потемнение, запах, изменение консистенции) позволяет избежать аварийных остановок. Профилактика включает выбор смазки, рассчитанной на реальные условия работы с запасом по температуре, контроль уровня и чистоты, соблюдение интервалов замены, исключение смешивания несовместимых марок и правильное управление остановками оборудования.
Если проблема повторяется несмотря на эти меры, проведите комплексный анализ: проверьте реальную температуру в узле, состояние уплотнений, режим охлаждения и убедитесь в совместимости смазки с обрабатываемым материалом. При переходе на новую смазку не забудьте промыть систему, чтобы остатки старого материала не смешались с новым. Записывайте результаты и условия работы - это поможет выявить закономерности и найти оптимальное решение для вашего оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.