
Загуститель в смазке: виды и экономическая целесообразность переплаты за сложный состав
Выбор смазки на основе цены за килограмм - частая ошибка закупщика. На самом деле стоимость смазочного материала составляет всего 1–3% от общих затрат на техническое обслуживание, но ее влияние на производственные расходы может быть в несколько раз больше. Экономическая целесообразность переплаты за смазку с более сложным составом определяется не паспортной ценой, а совокупной стоимостью владения оборудованием (TCO): сокращением простоев, ресурсом узлов, расходом энергии и интервалами между заменами. Статья помогает инженерам и снабженцам разобраться, когда дороже означает выгоднее, и как рассчитать окупаемость инвестиции в качество.
Загустители: как тип определяет область применения и цену
Загустител - это вещество, которое придает смазке консистенцию и определяет ее рабочие характеристики.
От выбора загустителя зависят температурный диапазон, водостойкость, совместимость с материалами и, как следствие, цена смазки.
Литиевые загустители - самые распространенные и доступные. Они обеспечивают работу в диапазоне примерно от -30 °C до +120 °C, хорошо совместимы с резиной и металлом, и дешевле других. На практике литиевые смазки занимают большинство применений в станкостроении, автомобилестроении и общепромышленных узлах. Стоимость выше за литиевую базу возникает только при добавлении присадок (молибдена, адгезивов, анти-окислителей).
Кальциевые комплексные загустители (особенно сульфонат кальция) обеспечивают улучшенную водостойкость и применяются в узлах с постоянным контактом с влагой или промывкой. Температурный диапазон немного уже, но защита от воды - существенный плюс. Цена выше за счет технологии производства и узкой специализации.
Полиуретановые загустители позволяют расширить верхний температурный предел до +150…+160 °C и улучшить адгезию к металлу. Они востребованы в узлах с интенсивным нагревом - например, в направляющих прессов, цепях печей, редукторах с высокой скоростью вращения. Стоимость заметно выше за счет сложности синтеза.
Полиольные и сложноэфирные загустители обеспечивают экстремальные температурные диапазоны (до -60 °C и до +180…+200 °C), низкую испаряемость и высокую стабильность во времени. Они используются в авиационной, космической технике и специальных промышленных приложениях. Цена в несколько раз выше, но ее оправданность зависит от того, есть ли действительно такие условия.
Экономический смысл: выбирать тип загустителя нужно исходя из реальных условий работы узла, а не ради «премиальности». Если оборудование работает в диапазоне -10…+80 °C, нет контакта с водой и нагрузки не экстремальны, переплата за полиуретановую или полиольную смазку не окупится.
Молибден в смазке: когда присадка работает, а когда деньги на ветер
Дисульфид молибдена (MoS₂) - твердая смазка, которая встраивается в пластичную смазку или масло и создает дополнительный слой защиты между поверхностями при высоких нагрузках и сдвигах.
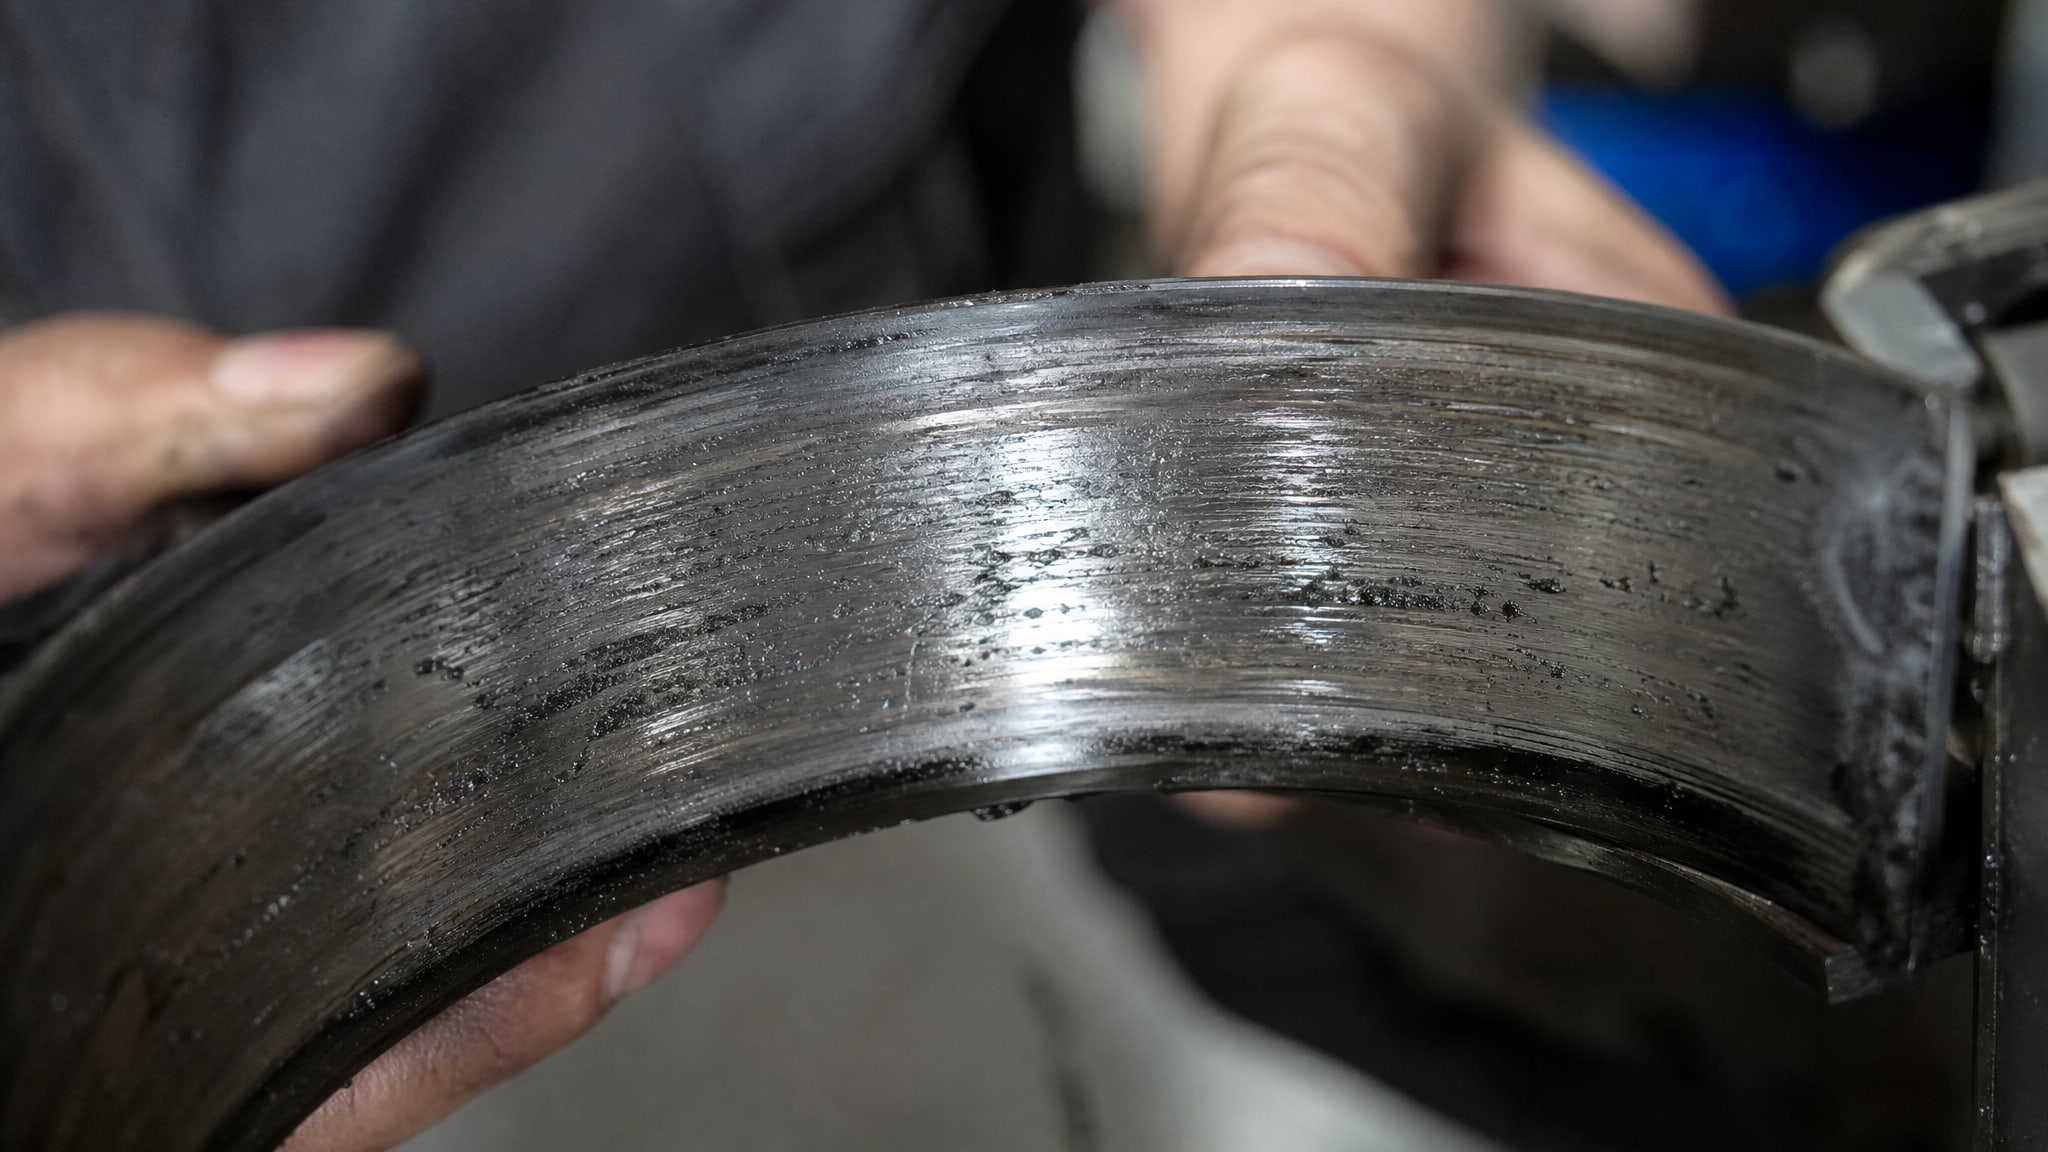
Молибден снижает коэффициент трения, повышает несущую способность и защищает от задирания при пиковых ударных нагрузках.
Переплата за молибден оправдана в узлах с подтвержденными высокими контактными напряжениями: редукторы с пиковым крутящим моментом, направляющие прессов, кулачковые механизмы, цепи натяжные, рычажные соединения под сдвигом. В этих случаях молибден предотвращает задир и микросваривание, что избегает аварийного ремонта и замены узла - расходы на ремонт редуктора или гидроцилиндра в разы превышают доплату за смазку с молибденом.
Переплата за молибден НЕ оправдана в узлах с умеренными нагрузками: хвостовики сверл, жесткие направляющие станков, подшипники без пиковых перегрузок, скольжение по салазкам без ударов. В этих условиях молибден остается в составе, не срабатывает, и его стоимость просто добавляется к цене смазки без выгоды.
Практический вывод: перед тем как выбирать смазку с молибденом, убедиться, что расчет усилия в контакте или паспорт оборудования указывают на необходимость защиты от задира. Если производитель рекомендует обычную смазку без молибдена, переплачивать не стоит.
Присадки и их влияние на окупаемость смазки
Присадки - это химические добавки, которые улучшают отдельные свойства базового масла или пластичной смазки: противоизносные свойства, антиокислительную стабильность, защиту от ржавчины, диспергирование загрязнений и адгезию к поверхностям.
Противоизносные присадки (обычно фосфорные соединения) снижают износ при граничной смазке и предотвращают микро-схватывание. Их использование оправдано в узлах с переменной нагрузкой, высокой скоростью или условиями, близкими к граничной смазке. Расход энергии снижается на 2–5%, а ресурс вырастает на 20–40%.
Антиокислительные присадки замедляют окисление базового масла и продлевают интервал замены. Для низкотемпературных применений (ниже +80 °C) они не критичны; для высокотемпературных узлов (выше +100 °C) окупаются за счет снижения частоты замен и стабильности вязкости.
Противокоррозионные и противоржавинные присадки защищают металл от коррозии, когда смазка находится в контакте с водой. Их переплата оправдана в узлах, работающих во влажной среде, на открытом воздухе или в цехах с мойкой и промывкой. В сухих условиях они не используются.
Адгезивные присадки улучшают «прилипание» смазки к вертикальным поверхностям и скользящим стыкам, снижая ее осыпание. Важны для открытых механизмов (цепи, тросы, рычаги), где смазка под воздействием гравитации или вибрации может отслаиваться. В защищенных узлах (подшипники, редукторы в закрытых корпусах) адгезив не критичен.
Экономический расчет: переплата за пакет присадок окупается, если они решают конкретную проблему в узле. Если смазка применяется в универсальном диапазоне, где высокая окисляемость, коррозия или сильный износ не наблюдаются, простая смазка с базовым пакетом обойдется дешевле и будет работать одинаково.
Когда переплата за смазку действительно окупается
Расчет окупаемости начинается с анализа совокупной стоимости владения узлом или линией.
Дорогая смазка работает на снижение TCO через четыре канала: сокращение простоев, снижение расходов на ремонты, экономия энергии и увеличение интервалов обслуживания.
Сокращение простоев. Если аварийный простой линии стоит 50–100 тыс. рублей в час, а дорогая смазка предотвращает выход из строя узла или скорость отказа снижается на 50%, окупаемость наступает за считаные операции. На практике: закупщик фасовочной линии платит в 3 раза больше за полиуретановую смазку вместо обычной литиевой, но вероятность задира направляющих при непрерывной работе падает с 15% в год до 2%, что соответствует примерно одному предотвращенному простою в полгода. Переплата окупается за 2–3 месяца.
Снижение расходов на ремонты. Если средний ремонт редуктора (разборка, полировка, замена деталей, сборка) стоит 150 тыс. рублей, а качественная смазка с молибденом снижает риск задира на 80%, математически дорогая смазка платит сама за себя. На производстве известны кейсы, где переход на премиальную смазку сокращал плановые ремонты на 30–40% за год.
Экономия энергии. Улучшенная смазка снижает коэффициент трения, что ведет к снижению энергопотребления на 8–15%. Для электромотора мощностью 30 кВт, работающего 250 дней в году по 16 часов, экономия 10% составляет примерно 12 тыс. кВч в год. При стоимости электроэнергии 5 рублей за кВч это 60 тыс. рублей в год. Переплата за смазку в 10–20 тыс. рублей окупается за 2–4 месяца.
Увеличение интервалов обслуживания. Если качественная смазка позволяет увеличить интервал замены с 3 месяцев на 6–12 месяцев, затраты на рабочую силу и логистику снижаются вдвое. Для крупного производства это может означать экономию на координацию обслуживания, закупку смазки (в расчете на период) и простои для переналадки. При 50–100 узлах, требующих замены, экономия становится заметной.
Практическое правило: переплату в 20–50% за смазку можно считать обоснованной, если хотя бы один из четырех факторов (простой, ремонт, энергия, интервал) дает чистую экономию, превышающую переплату в 3–6 месячный период. Если ни один фактор не срабатывает, смазка дорогая, но бесполезная.
Как выбрать смазку между переплатой и экономией
Правильный алгоритм выбора исключает случайную переплату и убедительно обосновывает инвестицию перед руководством.
Шаг 1: Анализ режима узла. Определить температурный диапазон (минимум, номинал, максимум при разовых перегрузках), силы нагрузки (статические и динамические), скорость вращения или скольжения, наличие воды, пыли, вибрации и химически агрессивных сред. Это позволяет отсеять загустители и базовые типы смазок, которые заведомо не подойдут.
Шаг 2: Проверка требований производителя оборудования. Паспорт, техническое руководство или рекомендация производителя часто содержат класс консистенции (NLGI), температурный диапазон и специальные требования. Если производитель пишет «NLGI 2, литиевая смазка», не нужно купировать полиуретановую - это переплата.
Шаг 3: Оценка затрат на простой, ремонт и энергию. Произвести грубый расчет: во сколько обходится аварийный ремонт, сколько стоит час простоя, какой расход энергии при текущей смазке и при гипотетически более эффективной. Если сумма потенциальных потерь в год превышает переплату за смазку в 10 раз и более, дорогая смазка окупается.
Шаг 4: Выбор между однотипной и комплексной смазкой. Если на производстве уже используется 5–10 разных смазок для разных узлов, переход на 2–3 универсальные (но более дорогие) смазки часто окупается за счет сокращения ошибок применения, упрощения логистики и экономии на хранении. Это унификация - один из самых сильных рычагов экономии через качество.
Шаг 5: Пилотное применение и контроль состояния. Перед массовым внедрением дорогой смазки стоит провести пилот на нескольких узлах, контролировать температуру, вибрацию, расход энергии и интервалы между заменами. Это подтверждает гипотезу экономии или показывает, что переплата неоправдана.
Пример: производство сухофруктов решило перейти с дешевой минеральной смазки на смазку с улучшенными противоизносными присадками на направляющих сушилки. Пилот показал снижение энергопотребления на 12%, предотвращение задира (проблема была ежегодно), увеличение интервала замены с 4 месяцев на 8. Переплата в 30% окупилась за 5 месяцев, и производство перешло на новый вариант полностью.
Специфика применения: где и когда дорогая смазка работает
Для узлов с высокими нагрузками и критическим режимом выбор сложного состава смазки становится не переплатой, а инвестицией.
Направляющие прессов и листогибов. Здесь частые удары, высокие контактные давления, и часто - перекос нагрузки. Смазка должна обеспечивать низкое трение для равномерного хода, адгезию для удержания на вертикальных поверхностях и защиту от задира. Чем больше тоннаж пресса и сложнее деталь, тем выше стоимость простоя. На таких узлах литиевая смазка без молибдена рискует дать отказ в течение 1–2 лет, а смазка с молибденом работает 3–4 года. Переплата в 2–3 раза оправдана.
Редукторы и мотор-редукторы. Снижение энергопотребления здесь влияет на счет за электроэнергию, улучшение ресурса - на стоимость простоя и затраты на капремонт. Смазка класса NLGI 2 с молибденом и полным пакетом противоизносных присадок может увеличить межремонтный интервал с 8–10 лет на 12–15 лет. Переплата в 15–25% окупается за счет отсроченного капремонта.
Цепи конвейеров, тали и подвесные системы. Открытые механизмы требуют адгезивных смазок, которые удерживаются на цепи при вибрации и вращении. Образцовая смазка с хорошей адгезией и противоржавинной защитой служит дольше, меньше осыпается и реже требует чистки. Переплата в 20–30% сокращает частоту переналадки и чистки на 40–50%.
Узлы в пищевой промышленности. Смазки с допуском NSF H1 дороже обычных на 40–60%, но они гарантируют безопасность при случайном контакте с пищей. Если цех использует централизованную смазку и риск перекрестного применения смазок есть, унификация на H1-смазках окупается за счет исключения риска брака и рекламаций.
В этих случаях переплата за сложный состав - не расточительство, а обоснованная инвестиция.
Часто задаваемые вопросы
Почему смазка с молибденом дороже обычной литиевой?
Молибден (дисульфид молибдена, MoS₂) - дорогой компонент, его синтез и диспергирование в масле требуют специального оборудования. Кроме того, смазки с молибденом часто содержат дополнительные присадки против окисления и коррозии, что увеличивает стоимость. Однако переплата оправдана только если узел испытывает высокие контактные нагрузки; при умеренных нагрузках молибден не срабатывает и остается мертвым грузом в составе.
Как рассчитать, окупится ли дорогая смазка за год?
Сравните три величины: 1) разницу в цене за полный годовой расход смазки; 2) потенциальную экономию на ремонтах (средняя стоимость ремонта × риск отказа при дешевой смазке); 3) экономию на энергии (процент снижения потребления × мощность × часы работы × стоимость электроэнергии). Если сумма пунктов 2 и 3 превышает пункт 1 в 3 раза и более, дорогая смазка окупается за год.
Нужна ли полиуретановая смазка, если оборудование работает при -10…+100 °C?
Не обязательно. Литиевая смазка хорошего качества работает в диапазоне -20…+120 °C, и переплата за полиуретан не дает выгоды. Полиуретан нужен, если верхний предел приближается к +150 °C или ниже -40 °C, или если требуется особая адгезия и низкая испаряемость. Проверьте паспорт оборудования; часто там четко указан рекомендуемый тип загустителя.
Может ли дешевая смазка быть качественной?
Да, если она применяется в своей нише. Простая литиевая смазка без присадок, правильно подобранная для умеренных нагрузок и нормальных температур, служит надежно и дольше окупает себя, чем переплаченная за ненужный молибден или полиуретан. Качество - это соответствие стандартам и требованиям узла, а не высокая цена.
Почему интервал замены увеличивается при переходе на дорогую смазку?
Качественная смазка имеет лучшие антиокислительные присадки, которые замедляют ее деградацию при нагреве и контакте с кислородом. Кроме того, улучшенная адгезия и ресурс компонентов означают, что смазка дольше остается в зоне применения и не теряет работоспособность. На практике литиевая смазка меняется каждые 3–4 месяца, а смазка с развитым пакетом присадок - каждые 6–12 месяцев, что сокращает трудозатраты.
Заключение
Экономическая целесообразность переплаты за сложный состав смазки определяется не желанием купить «лучшее», а математикой совокупной стоимости владения оборудованием. Когда дорогая смазка предотвращает хотя бы один аварийный простой в год или сокращает межремонтный интервал на 20–30%, переплата в 20–50% окупается за месяцы. Когда условия применения обычные, нагрузки умеренные и требования производителя указывают на стандартную смазку, дорогой состав остается мертвым грузом.
Следующий шаг: проанализировать критические узлы на своем производстве, выписать из паспорта оборудования рекомендованные параметры смазки, оценить стоимость аварийного ремонта и простоя, а затем сравнить эти цифры с разницей в цене между дешевой и дорогой смазкой. Если расходы на ремонты и простои в 5–10 раз превышают переплату, переход на качественное решение - это не трата, а возврат инвестиции.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.