
Высокотемпературная смазка для цепей: выбор при температурах свыше 300 градусов
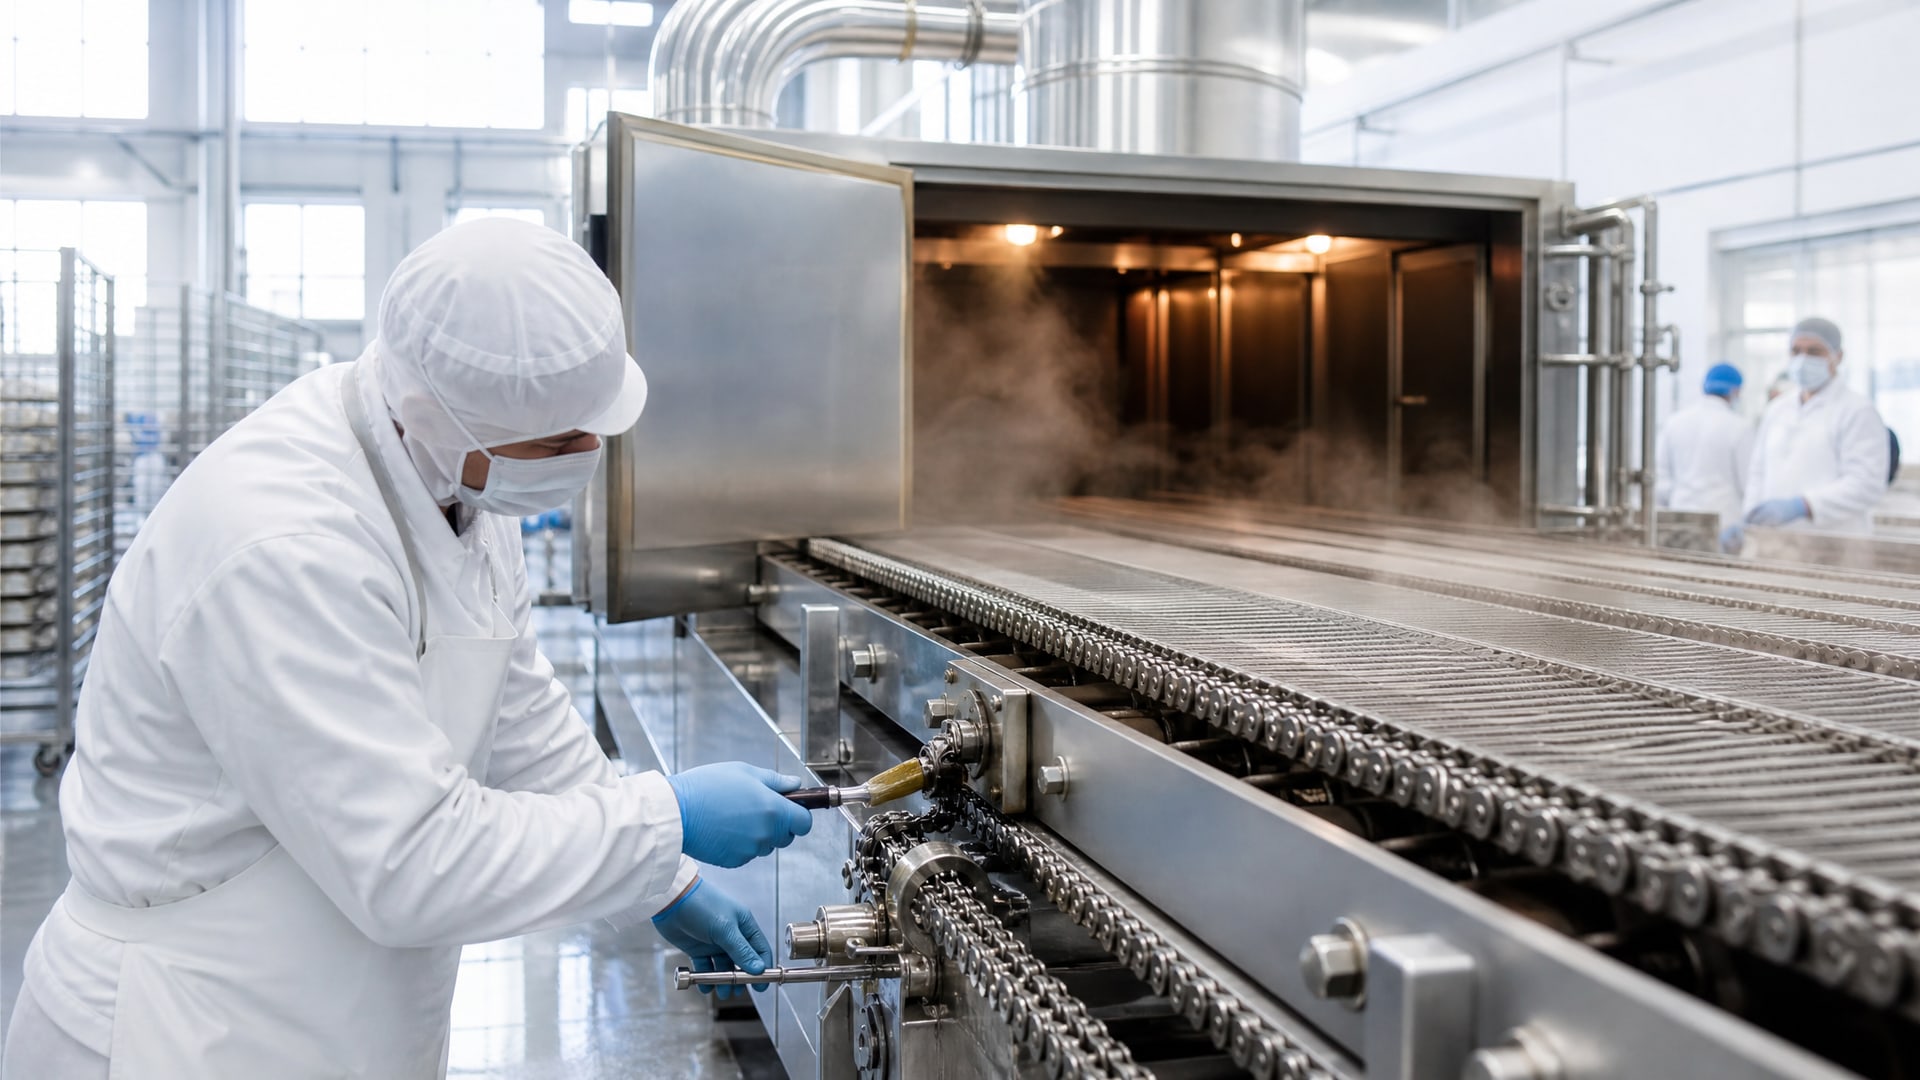
При работе конвейерных и печных цепей на температурах выше 300 °C стандартные смазочные материалы теряют эффективность: минеральные масла испаряются, окисляются, образуют коксовые отложения на шарнирах. Цепь движется с повышенным трением, ускоренным износом звеньев и роликов. Остановка производства на переборку обходится дороже, чем своевременный подбор правильного материала.
Выбор высокотемпературной смазки для цепей - это не просто поиск продукта с максимальной отметкой на упаковке. Нужно понять, какие параметры действительно критичны при таких температурах, как наносить смазку и когда повторять обслуживание. Эта статья разбирает практические подходы инженеров и закупщиков, которые работают с печными цепями и экстремальными условиями.
Почему стандартные смазки не подходят для печных цепей выше 300 градусов
Цепь печи находится в постоянном движении при высокой температуре.
Обычное минеральное масло начинает испаряться уже при 200 °C, оставляя сухие шарниры. Синтетические основы, напротив, сохраняют текучесть и образуют защитную пленку на металле дольше. Кроме того, при экстремальных температурах в смазке накапливаются остатки сгорания (коксование), которые превращаются в абразив и ускоряют износ.
Производители печей и технологи прямо указывают на важность выбора материала: не только максимальная температура печи, но и реальная температура, которую достигает сама цепь, ее пребывание на пике, способ нанесения - все влияет на то, подойдет ли смазка или нет. Если смазка заявлена на 300 °C, это вовсе не значит, что ее можно заливать в автоматическую систему и забыть. Нужно смотреть на испаряемость, остаток после нагрева, совместимость с металлом цепи.
Для высоких температур выбирают между несколькими типами основ. Синтетические эфирные масла держат форму до 300 °C и выше, имеют низкую испаряемость. Перфторполиэфиры (PFPE) работают на экстремальных режимах свыше 400 °C, но их применяют реже и дороже. H1-смазки (пищевые, допущенные к контакту с едой) подходят для печей, когда цепь может случайно касаться продукта.
Жидкие высокотемпературные смазки в баллончиках: когда они нужны
Часто закупщики ищут именно жидкую смазку для цепей печей в баллончиках - это правильный инстинкт.
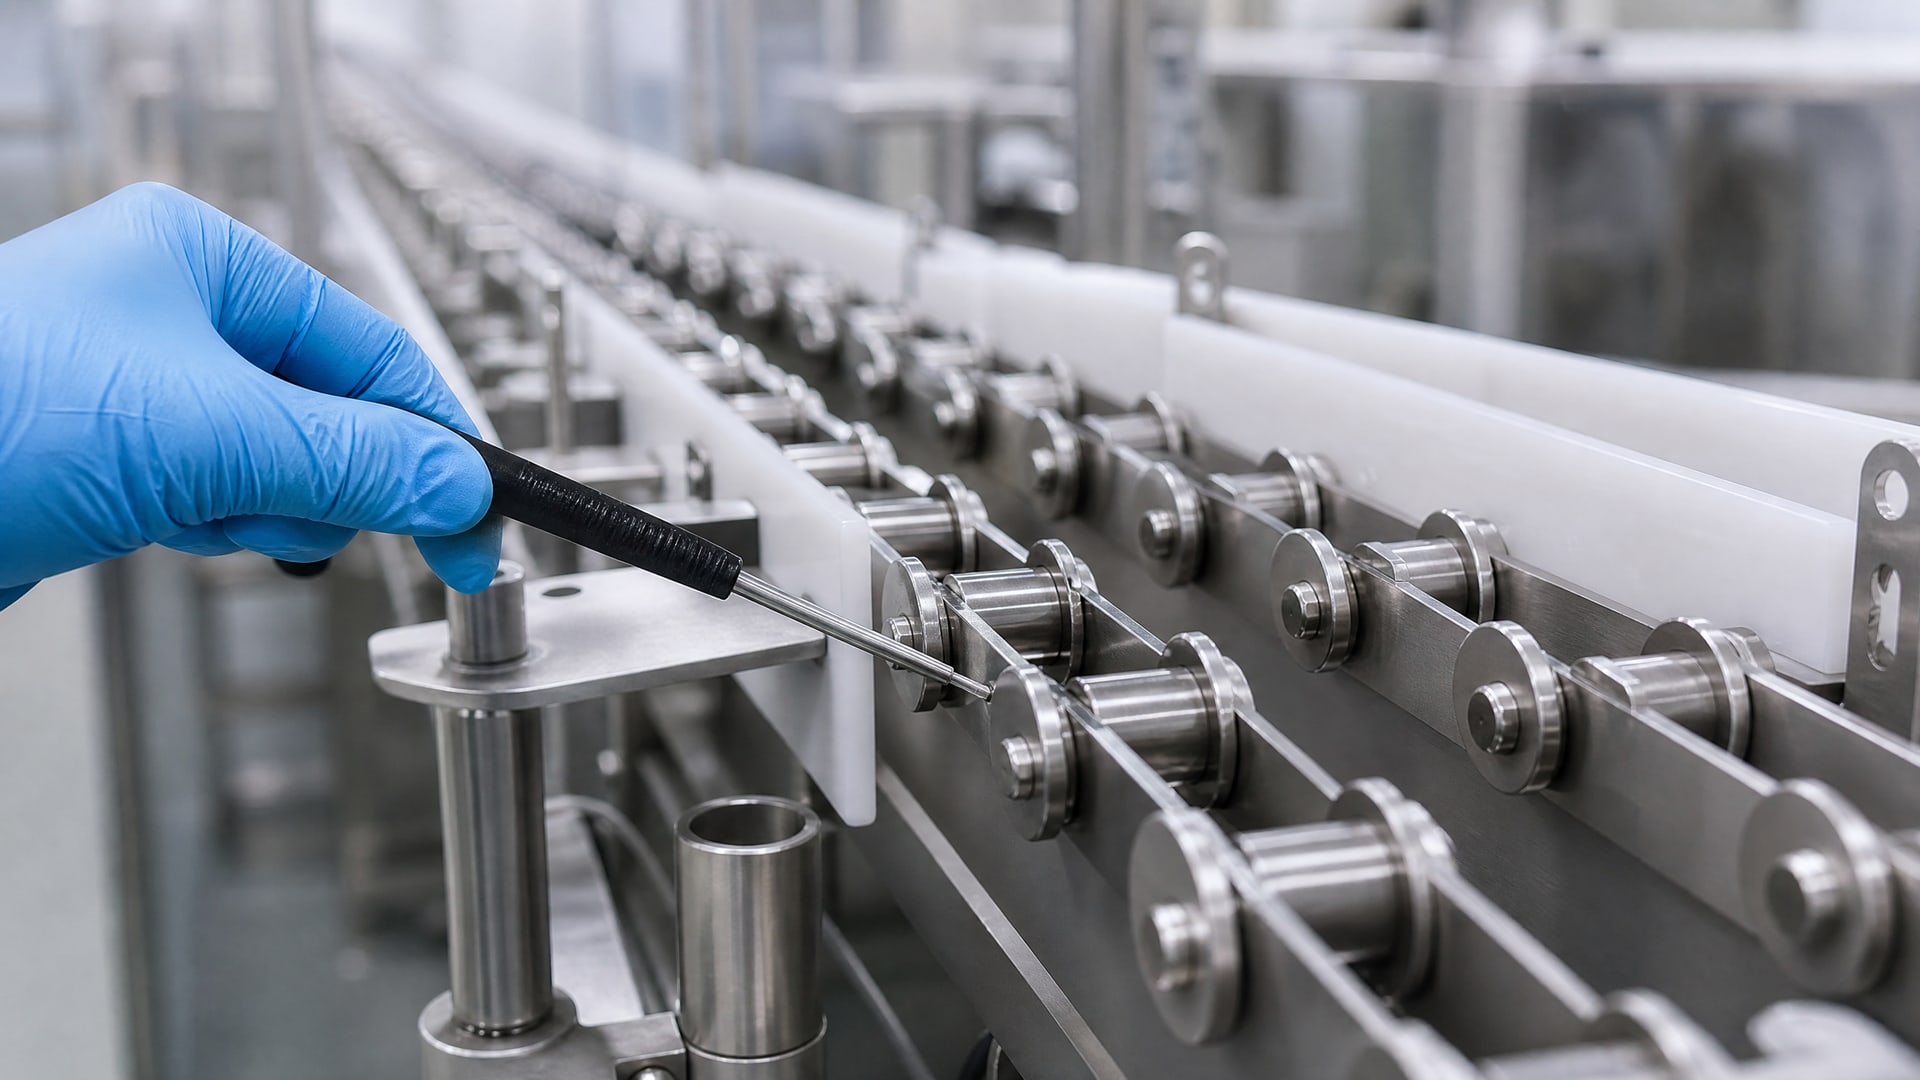
Жидкие составы (масла, а не пасты) лучше проникают в зазоры между звеньями, роликом и втулкой, где и происходит трение. После нанесения лишнее стекает вниз или испаряется, не оставляя липких отложений.
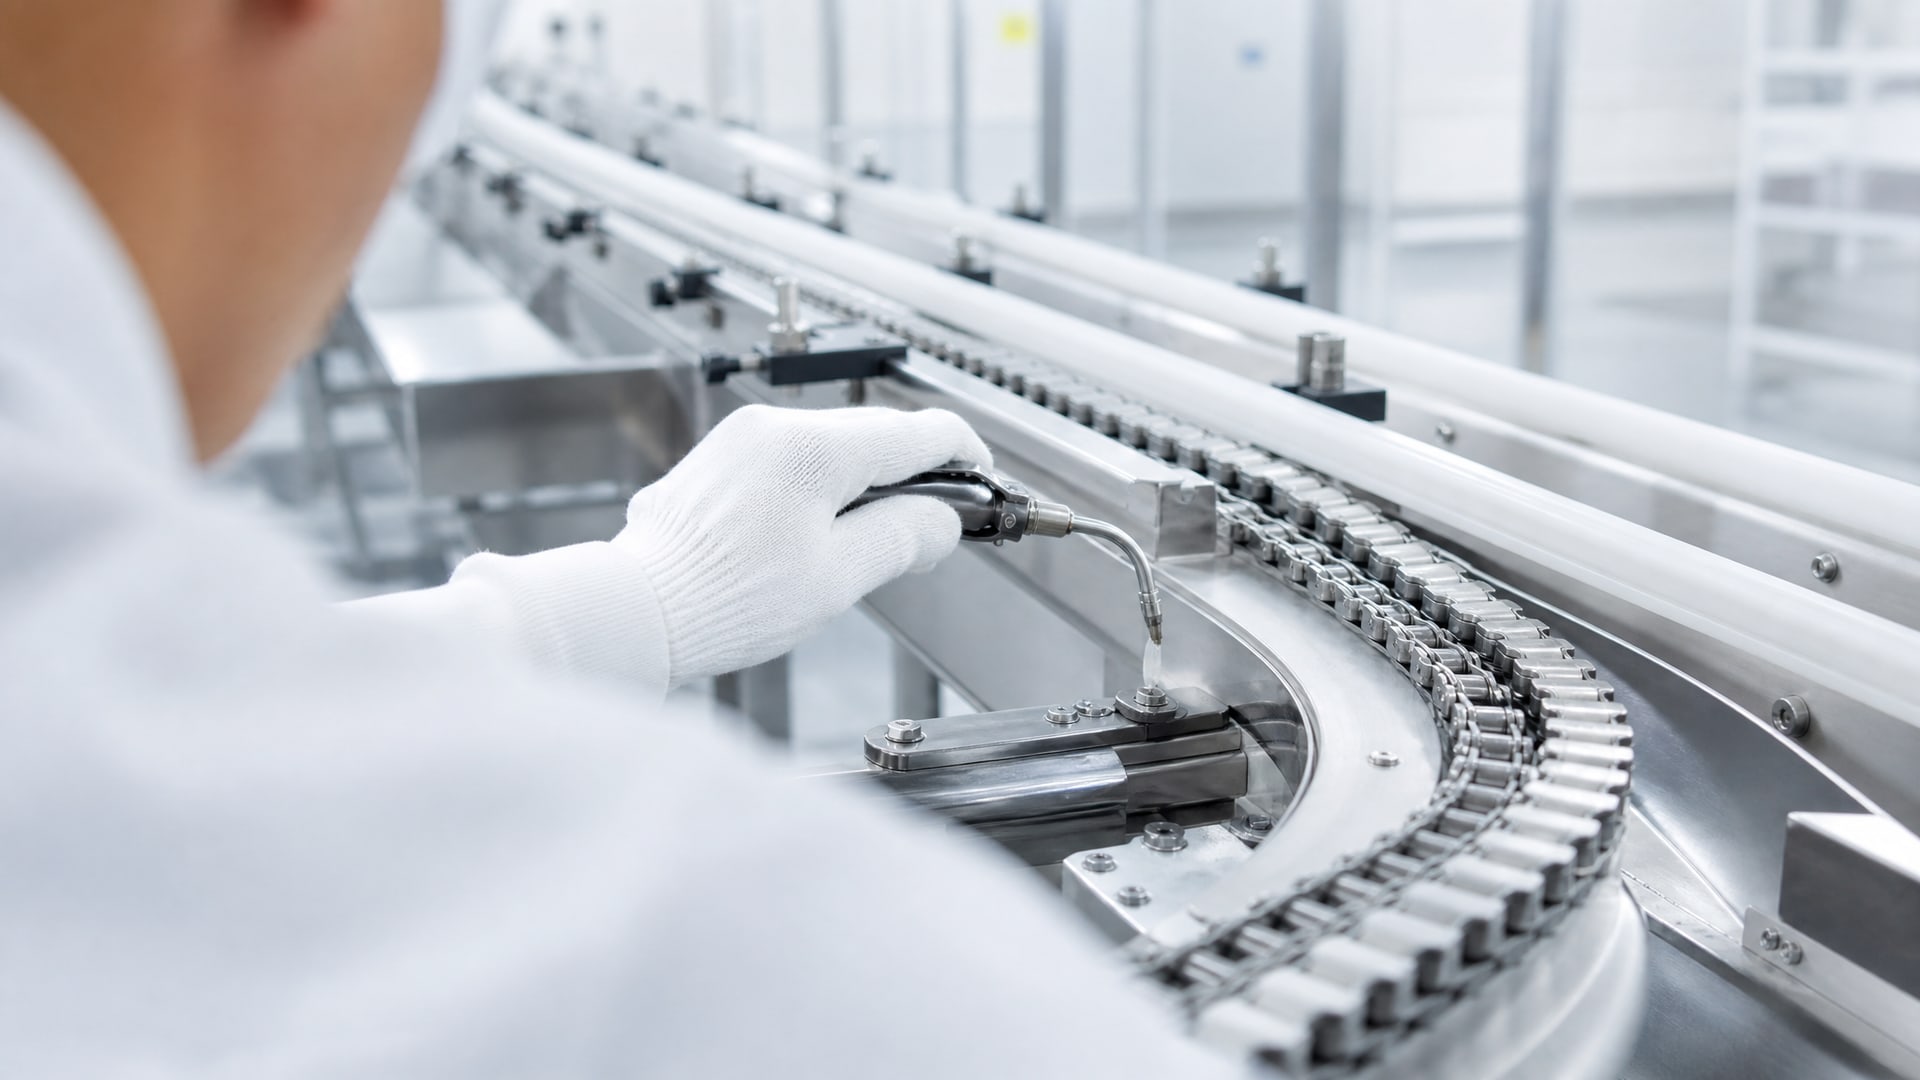
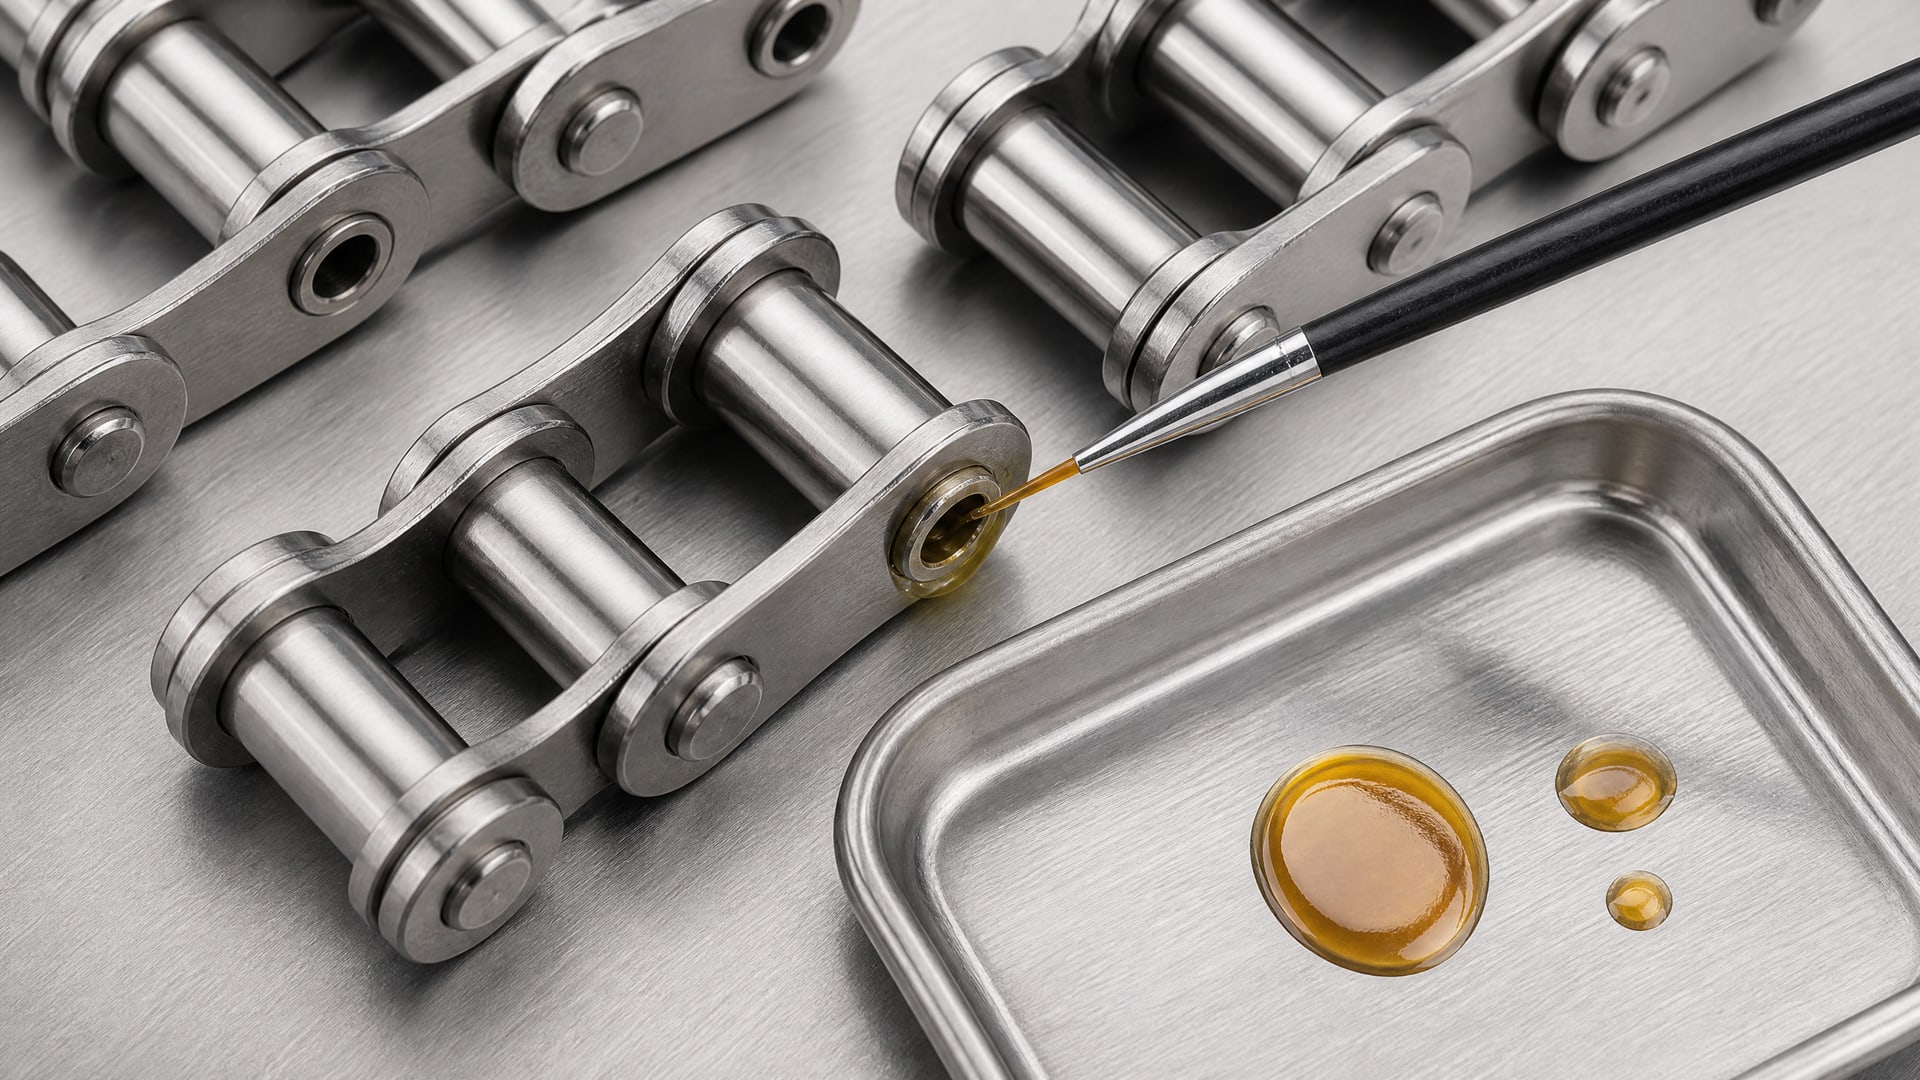
Точка нанесения важна настолько же, как сама смазка. В руководствах по печным цепям указывают несколько мест на каждом звене: между внутренней и наружной пластиной над точкой шарнира и между внутренней пластиной и роликом. Наносят тонкой пленкой, а не слоем. После первого нанесения на холодную цепь ее дают «сгореть» в печи - это означает испарение летучих добавок и образование стабильной защитной пленки. Затем через 150 часов работы повторяют нанесение.
Периодичность повторной смазки зависит от максимальной температуры цепи. При 250 °C смазывают каждые 500 часов, при 230 °C - каждые 600–750 часов, при 200 °C - каждые 1000 часов. Ниже 190 °C достаточно каждые 2000 часов. Если цепь часто работает с перепадами температуры или стартует на холоде, первое нанесение может потребоваться раньше.
Избыток смазки - частая ошибка. Чрезмерное нанесение приводит к тому, что она стекает на направляющие цепи (ее боковые ограничители) и вызывает проскальзывание роликов. Цепь начинает скачить, растягиваться быстрее, звенья изнашиваются неравномерно. Поэтому при автоматической подаче смазки через дозатор важно калибровать объем: лучше чуть недодать, чем переполнить.
Синтетические основы: эфирные масла и PFPE для экстремальных температур
Синтетические основы - это сердце высокотемпературной смазки.
Минеральное масло окисляется и деградирует при 300 °C, синтетическое эфирное масло остается текучим и защищает металл намного дольше. Эфирные смазки обладают высокой окислительной стабильностью и образуют полимеризованный слой на поверхности цепи, который удерживает масло даже на вертикальных участках.
Для режимов свыше 400 °C берут перфторполиэфиры (PFPE). Это специальные синтетические масла, которые не разлагаются даже при попадании в открытый огонь. Они используются на печах со сгоранием топлива прямо в камере или на участках, где цепь проходит через пламя. Такие смазки дорогие и заказываются по спецификации, поэтому на типовых печах до 300 °C их не применяют.
Для выбора между эфирным маслом и PFPE смотрят на три параметра: максимальную рабочую температуру цепи, скорость движения (чем выше скорость, тем больше трение и тепловыделение) и состав печи (есть ли открытый огонь или только нагрев от стенок). При 260 °C достаточно качественного синтетического эфирного масла с низкой испаряемостью. Для цепей печей, работающих при температурах до 260 °C, рекомендуется использовать высокотемпературное цепное масло, которое обеспечивает высокую проникающую способность в шарниры и минимальную испаряемость, оставляя после сгорания чистые остатки без коксовых отложений.
Допуск NSF H1 и допустимая температура горячего нанесения
Если печь используется в пищевом производстве, смазка должна иметь допуск NSF H1.
Это означает, что если смазка случайно попадет на продукт или его упаковку, это не повредит здоровью. H1-смазки - это пищевые материалы, прошедшие токсикологическую проверку.
На первый взгляд, H1-допуск - просто правовой документ, но он связан с составом. H1-смазки обычно имеют пищевую основу (пищевой синтетический эфир или парафиновое масло высокой степени очистки) и безопасные загустители. Для печных цепей выпускают H1-составы с повышенной термостойкостью - их допускают к нанесению прямо на горячую цепь без остановки печи, вплоть до температуры 288 °C.
Горячее нанесение (hot application) - это удобство: не нужно останавливать производство для обслуживания. Смазка наносится через дозатор на движущуюся цепь, быстро сгорает (испаряются летучие добавки), оставляя защитную пленку. Это возможно только для специальных составов; обычная смазка при таком нанесении может спечься, образовать комки и забить шарниры.
Для печей, где цепь не контактирует с пищей (чистые процессы нагрева, сушки, закалки), H1 не требуется. Тогда можно использовать промышленную высокотемпературную смазку без ограничений по пищевому допуску, например на основе синтетического эфира или PAO.
Характеристики, на которые смотрят при выборе
Максимальная рабочая температура - первый параметр, но не единственный.
Закупщики и технологи проверяют несколько ключевых характеристик.
Испаряемость измеряют по ASTM D972 (испарение масла в течение часа при 100 °C). Для высокотемпературных смазок она должна быть ниже 15%, для экстремальных ниже 5%. Чем ниже испаряемость, тем дольше смазка остается на цепи и тем реже нужно ее наносить.
Коксовый остаток (по ASTM D189) показывает, сколько углеродистых отложений останется на металле после нагрева до 500 °C в вакууме. Для печных цепей этот показатель должен быть максимум 1-2%. Высокий остаток означает, что на шарнирах будут скапливаться черные отложения, которые работают как абразив.
Окислительная стабильность (тест ASTM D2272 или D942) показывает, насколько долго смазка остается защитной при высокой температуре. Для 300 °C нужна стабильность не менее 500 часов в стандартной процедуре.
Смачиваемость и адгезия - это способность смазки удерживаться на поверхности металла. Если адгезия плохая, масло скатится вниз и не будет защищать верхнюю часть цепи. Измеряется нанесением и проверкой визуально или через время стекания на наклонную пластину.
Пенообразование (ASTM D892) важно для систем с автоматической подачей. Если смазка пенится, воздушные пузыри попадают в дозатор и нарушают подачу. Для печных цепей обычно берут низкопенящиеся составы, индекс пены не выше 10 мл.
При выборе также смотрят на класс консистенции NLGI, но для цепей это менее критично, чем для подшипников. NLGI 000, 00 или 0 (жидкие) подходят лучше, потому что в автоматической системе смазка должна вытекать из дозатора равномерно. NLGI 2 (стандартная паста) не подойдет для печной цепи с точечной подачей - она либо забьет распылитель, либо будет стекать неправильно.
Разница между смазкой для цепей печей и смазкой для подшипников при высоких температурах
Часто возникает искушение использовать одну смазку для всех узлов рядом с печью - и для цепей, и для подшипников валов.
Это ошибка, потому что у этих узлов разные требования.
Для цепей главное - проникновение в шарнир, низкая испаряемость, минимум отложений. Цепь движется медленно (обычно 0,5–3 м/с), нагрузка на шарнир значительная, но локализована. Смазка должна быть жидкой, чтобы попасть в глубокие зазоры.
Для подшипников главное - вязкость базового масла (она выбирается по скорости вращения и нагрузке), совместимость загустителя с металлом подшипника (пример: для опорных подшипников валов, работающих в условиях высоких температур, подойдет силиконовая термостойкая смазка, обладающая низким коэффициентом трения и широким диапазоном рабочих температур), устойчивость к механическому разрушению при перемешивании. Подшипники вращаются быстро (сотни или тысячи оборотов в минуту), и вязкость масла в смазке напрямую влияет на тепловыделение. Для подшипников часто выбирают NLGI 2 или NLGI 3 (гуще), чтобы смазка не вытекала при высоких оборотах.
Еще одна разница: для подшипников при выборе считаются с температурой внешнего корпуса, для цепей - с температурой самого звена. Пик температуры на цепи может быть выше температуры печи из-за трения и неравномерного нагрева.
Часто задаваемые вопросы
Какую температуру нужно считать при выборе смазки: температуру печи или цепи?
Смотрите на реальную температуру цепи, а не температуру печи. Цепь может нагреваться быстрее стенок печи из-за контакта с горячими деталями и трения при движении. Измеряют термопарой или пирометром. Если технические условия не указывают точное значение, возьмите максимальную температуру печи и добавьте 20–30 °C для запаса. Именно эту цифру ищите на упаковке смазки.
Можно ли наносить смазку на горячую цепь без остановки печи?
Да, если смазка рассчитана на hot application. Обычно это указано в техлисте. H1-смазки для печных цепей допускают нанесение до 288 °C. При такой температуре летучие компоненты быстро испаряются, оставляя стойкую пленку. Для других смазок нужно либо остановить печь и дать цепи остыть, либо убедиться, что смазка прямо предназначена для горячего нанесения.
Как часто смазывать цепь при 300 °C?
При 250 °C и выше циклы учащаются. На 250 °C - каждые 500 часов работы. На 200 °C - каждые 1000 часов. При 300 °C нужно смотреть на конкретный продукт: если смазка заявлена именно на 300 °C, производитель обычно указывает периодичность в техлисте. Общее правило: чем ближе температура к максимальной, тем чаще смазываете.
Что делать, если смазка оставляет черный налет на цепи?
Это коксовый остаток - продукт окисления смазки при высокой температуре. Значит, либо смазка подобрана неправильно (коксуемость выше нормы), либо перегреется (превышена максимальная рабочая температура), либо наносится слишком много. Очистите цепь от отложений мягкой щеткой, проверьте температуру печи пирометром, смените смазку на марку с коксовым остатком менее 1%, уменьшите объем нанесения.
Достаточно ли одного нанесения смазки в начале?
Нет. После первого нанесения на холодную цепь дают 150 часов на «сгорание» (испарение летучих добавок и образование стабильной пленки). Затем повторяют нанесение согласно циклам, которые зависят от температуры. Если пропустить повторное нанесение, цепь быстро изнашивается, шарниры начинают люфтить.
Заключение
Выбор высокотемпературной смазки для цепей при температурах выше 300 °C - это не просто покупка самого термостойкого продукта. Нужно совместить несколько параметров: реальную температуру цепи, способ нанесения (горячее или после остановки), требования к пищевым допускам, периодичность обслуживания и совместимость с автоматической системой подачи.
Вашим следующим шагом будет: 1) уточнить максимальную температуру цепи на вашей печи (измерение или документация); 2) проверить спецификацию текущей смазки или запросить у поставщика техлист; 3) сверить параметры испаряемости, коксового остатка и окислительной стабильности с вашими условиями; 4) если производство пищевое, убедиться в наличии допуска NSF H1; 5) проконсультироваться с технической поддержкой производителя смазки по периодичности и объему нанесения для вашего оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.