
Выбор антифрикционного покрытия для оборудования с пищевым допуском
Антифрикционные покрытия в пищевой промышленности решают две разные задачи одновременно: снижают трение и износ, но при этом должны соответствовать допускам на контакт с продуктом. На практике многие закупщики выбирают покрытие только по антифрикционным параметрам - коэффициенту трения, температурному диапазону - и упускают критически важные вопросы: есть ли у материала конкретный пищевой допуск (NSF H1, H2 или 3H), подтвержден ли он документально, совместимо ли покрытие с санитарной обработкой. Результат - либо замена детали по гарантии, либо риск миграции вредных веществ в продукт.
В этой статье рассмотрим логику выбора антифрикционного покрытия для пищевого оборудования: как определить сценарий контакта, какие допуски существуют, какие документы проверять, и как оценивать адгезию, износостойкость и температурную стойкость одновременно.
Сценарии контакта и категории пищевых допусков
Первый шаг при выборе покрытия - определить, контактирует ли деталь с пищевым продуктом.
Многие закупщики предполагают, что весь узел упаковочной линии должен соответствовать одному допуску, но на самом деле риск контакта может быть очень разным.
На упаковочном оборудовании есть детали, где контакт исключен полностью: направляющие привода, валы редукторов, узлы корпуса, детали крепежа. Для них выбирают категорию H2 - материал не должен содержать опасные тяжелые металлы (сурьму, мышьяк, кадмий, свинец, ртуть, селен), но прямой контакт с продуктом исключен.
Другой сценарий - возможный, но случайный контакт. Это направляющие формовочных камер, части фильер, сальники, где небольшое количество смазочного материала или покрытия может попасть на поверхность продукта при сбое или утечке. Для них используют NSF H1: остаточное содержание вещества в конечном продукте не должно превышать 10 ppm (0,001%).
Третий вариант - прямой контакт с пищей (редко, но встречается на упаковочном оборудовании в зонах, где деталь скользит по упаковке или продукту). Здесь требуется NSF 3H - самый строгий пищевой допуск, который предполагает полную совместимость материала с пищевыми продуктами.
Заблуждение закупщика: выбрать самый высокий допуск для всех деталей. На практике это неэффективно, потому что материалы с более строгим допуском дороже и могут иметь другие рабочие характеристики. Правильный подход - определить истинный риск контакта для каждого узла и выбрать допуск в точном соответствии с этим риском.
Проверка документации: что запрашивать у поставщика
Когда вы определили категорию допуска, встает вопрос: как убедиться, что покрытие действительно ей соответствует?
Простой ответ поставщика вроде «это пищевой материал» недостаточен. Нужна документальная проверка.
При закупке антифрикционного покрытия запросите у производителя:
TDS (Technical Data Sheet) - техническое описание, где указаны состав, температурный диапазон, коэффициент трения, адгезия и допуск;
SDS (Safety Data Sheet) - информация о безопасности и составе компонентов, включая наличие опасных веществ;
Сертификат пищевого допуска или письмо о соответствии - документ, подтверждающий категорию (H1, H2, 3H) и ссылку на проверенные нормы (например, ТР ТС 030/2012 для маркировки «пищевой»);
Результаты испытаний - доказательство того, что материал проверен на миграцию вредных веществ, адгезию, стойкость к санитарной обработке;
Информация о составе связующего и наполнителя - для оценки риска миграции с поверхности, особенно если в покрытии есть дисульфид молибдена (MoS2) или другие материалы с потенциалом отслаивания.
Если поставщик не может предоставить хотя бы половину этого списка, это сигнал: либо материал действительно пищевой, но недостаточно документирован, либо декларация поставщика не соответствует действительности.
Антифрикционные свойства и температурные требования
Вторая важная часть выбора - убедиться, что покрытие обеспечивает нужные антифрикционные характеристики при рабочей температуре оборудования.
Эти параметры независимы от пищевого допуска: покрытие может быть абсолютно безопасно для пищи, но не работать при 150 °C или иметь плохую адгезию к стальной фильере.
На упаковочном оборудовании температурные нагрузки зависят от типа узла:
Фильеры пленочного экструдера работают при 180–220 °C; покрытие должно сохранять адгезию и не отслаиваться при циклических нагревах и охлаждениях.
Направляющие и буферные валики часто работают при комнатной температуре или до 60 °C, но могут быть в зоне лучистого тепла от нагревателей.
Сальники и вращающиеся детали испытывают фрикционное выделение тепла; локальная температура может быть на 20–40 °C выше окружающей среды.
При выборе покрытия нужно проверить рабочий диапазон не только материала самого покрытия, но и основания (стали, алюминия, чугуна), на которое оно наносится. Адгезия - это свойство границы между двумя материалами; если основание деградирует при высокой температуре, покрытие отслоится независимо от его собственной термостойкости.
Коэффициент трения покрытия - важный, но не единственный параметр. Когда вы видите в TDS значение 0,12–0,15, убедитесь, что оно измерено в условиях, близких к вашему применению: при той же температуре, нормальной нагрузке и типе движения (скольжение, качение или вращение). Коэффициент может измеряться по разным методам; стандартное значение для пищевого оборудования проверяют по ASTM D1002 (адгезия) или аналогичным нормам.
Совместимость с санитарной обработкой и дезинфектантами
На пищевых производствах все оборудование еженедельно или ежедневно моют горячей водой, паром, щелочными растворами и хлорсодержащими дезинфектантами.
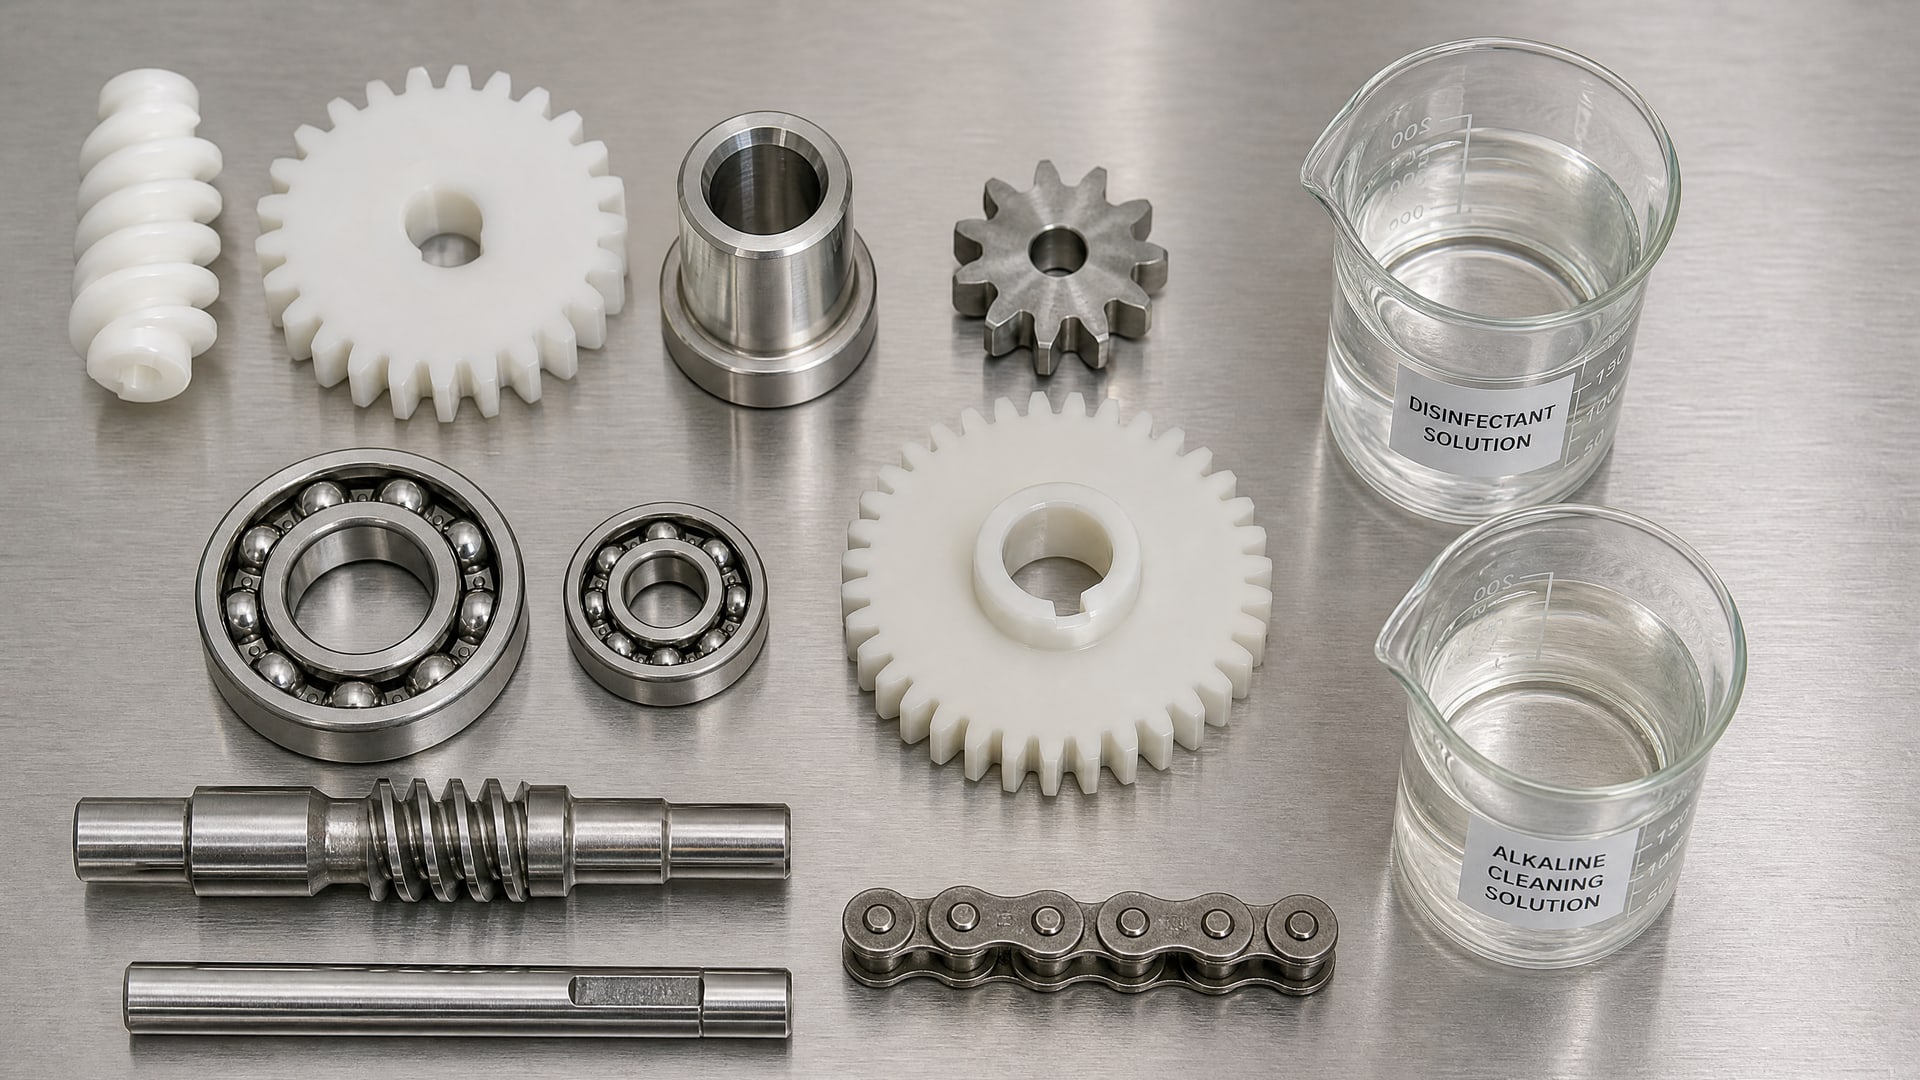
Антифрикционное покрытие, которое хорошо работает при трении, может быстро деградировать под воздействием этих сред.
При выборе проверьте в TDS и в результатах испытаний:
Стойкость к щелочным растворам (pH 12–14 при температуре 60–80 °C) в течение 1–2 часов - типичный режим санитарной обработки;
Стойкость к хлорсодержащим дезинфектантам (гипохлорит натрия 200–500 ppm) - главный риск для органических связующих;
Сплошность и адгезия после циклов влажно-тепловой обработки (паром под давлением);
Отсутствие слущивания (отслаивания мелких частиц покрытия), которое может попасть в продукт или засорить фильтры системы смазки.
Если покрытие начинает слущиться после нескольких циклов мытья, это признак того, что адгезия недостаточна или материал несовместим с дезинфектантом. Предпочтительнее выбирать покрытия на основе твердых смолидных связующих (эпоксидных, полиимидных), которые лучше выдерживают агрессивные среды, чем органо-растворимые составы.
Выбор для конкретных узлов: фильеры, валы, направляющие
Выбор антифрикционного покрытия не может быть универсальным; нужно учитывать конструкцию узла, тип движения и условия работы.
Фильеры пленочного экструдера
На фильере происходит соприкосновение полимера с металлом при высокой температуре (180–220 °C). Полимер при движении создает трение и может прилипать к металлу, что затрудняет формирование пленки. Антифрикционное покрытие здесь снижает адгезию расплава и облегчает выход пленки.
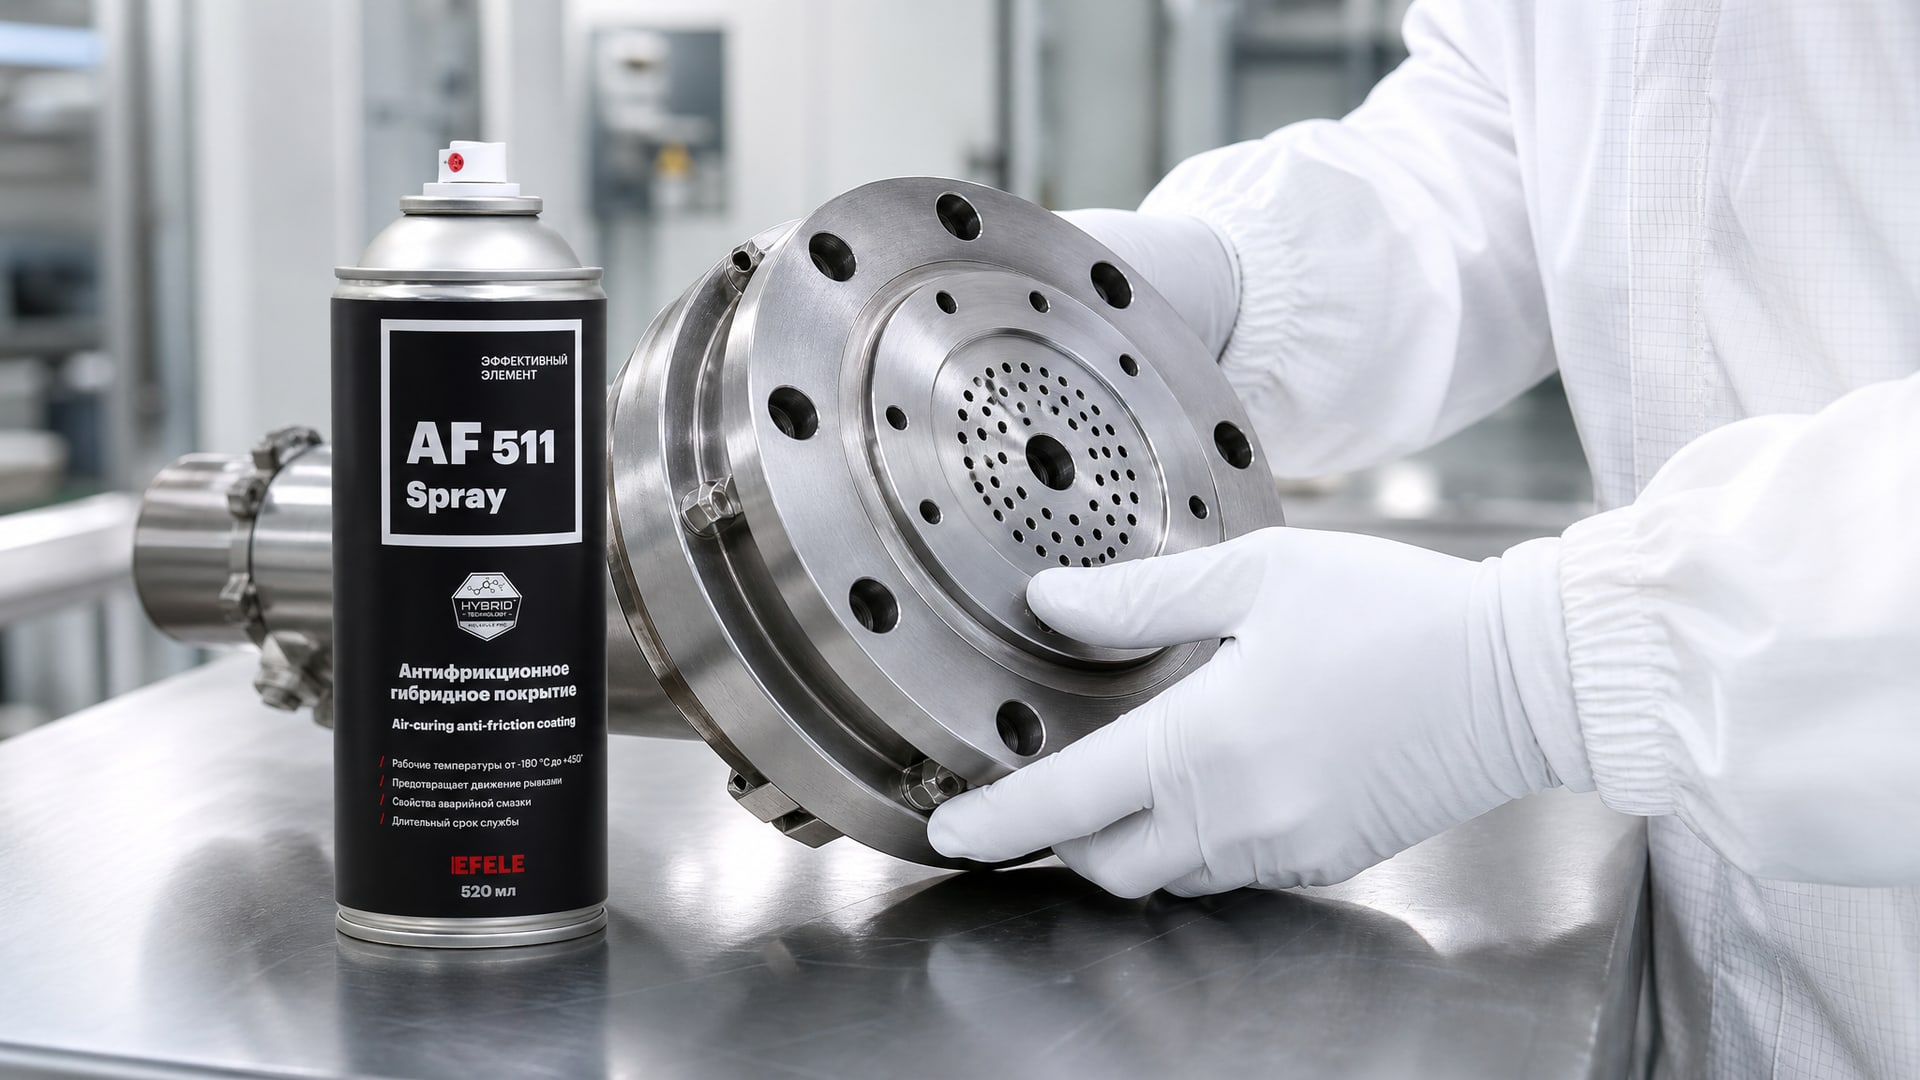
Требования к покрытию: сохранение адгезии к стали при 200 °C, низкий коэффициент трения (0,12–0,20) при контакте с полимером, химическая инертность к остаткам катализатора и добавкам в полимере, пищевой допуск H1 (поскольку полимер может касаться продукта через пленку). Для решения проблемы износа и трения в фильере, работающей при высоких температурах и требующей пищевого допуска, закупщики часто рассматривают специализированные антифрикционные покрытия-аэрозоли с сухой смазкой: EFELE AF-511 Spray обеспечивает широкий температурный диапазон до 200 °C и позволяет быстро переносить покрытие на изношенные участки без разборки узла.
Направляющие и скольжение
На направляющих штампов, камер формовки и захватов работает механизм скольжения при модерированном давлении. Покрытие здесь должно снижать трение, чтобы механизм работал плавно, без рывков, которые могут повредить упаковку.
Требования: низкий коэффициент трения (0,10–0,15), хорошая адгезия, стойкость к моющим средствам, допуск H2 (контакт исключен, так как упаковка не касается направляющих).
Вал-сальник
На вращающихся валах, особенно где устанавливаются сальники, фрикционное выделение тепла может довести локальную температуру до 80–100 °C. Сальник создает давление на вал; если покрытие отслаивается, частицы попадают в систему смазки или в окружающую среду.
Требования: высокая адгезия, совместимость с маслом смазки (если вал работает в масляной среде), устойчивость к фрикционному нагреву, допуск H2 (зона часто находится вне зоны контакта с продуктом, но нужна проверка на конкретном оборудовании).
Проверка покрытия перед нанесением и после
Качество антифрикционного покрытия зависит не только от материала, но и от технологии нанесения.
Даже хорошее покрытие может не работать, если нарушить процесс подготовки поверхности или условия полимеризации.
Перед нанесением:
Проверьте состояние поверхности: шероховатость должна быть в диапазоне, указанном в TDS (обычно Ra 0,8–3,2 мкм для хорошей адгезии); ржавчина, окалина и масло должны быть полностью удалены.
Очистите деталь в щелочной среде или органическим растворителем в соответствии с рекомендацией производителя; остатки очистителя могут нарушить адгезию.
После нанесения:
Обеспечьте полную полимеризацию в соответствии с TDS (обычно 24 часа при комнатной температуре или ускоренный режим при повышенной температуре); преждевременная сборка оборудования приведет к слущиванию покрытия.
Проверьте адгезию методом сетки (перекрестные надрезы со снятием ленты ASTM D3359) - отслаивание указывает на проблему подготовки или совместимости с основанием.
Проведите пробный контрольный прогрев узла до рабочей температуры в холостом режиме, прежде чем запустить линию с продукцией; это позволит обнаружить отслаивание на ранней стадии.
Часто задаваемые вопросы
Отличается ли H1 от H2?
Да, это разные категории. H1 предполагает возможность случайного контакта смазочного материала с пищей, и остаточное содержание вещества не должно превышать 10 ppm. H2 используется для узлов, где контакт с продуктом исключен полностью, но материал должен быть свободен от опасных тяжелых металлов. H1 строже по пищевым требованиям; H2 - более экономичный вариант для вспомогательных узлов.
Можно ли выбирать покрытие только по коэффициенту трения?
Нет. Коэффициент трения - один из параметров. Одновременно нужно проверить температурный диапазон, адгезию к основанию, стойкость к санитарной обработке, механическую прочность и совместимость с дезинфектантами. Покрытие может иметь низкий коэффициент трения, но разбухать от щелочи или отслаиваться при нагреве выше 80 °C.
Почему дисульфид молибдена (MoS2) требует осторожности на пищевом оборудовании?
MoS2 - эффективный твердый смазочный материал с низким коэффициентом трения, но в условиях влажности, высокой температуры и контакта со щелочными растворами частицы MoS2 могут отслаиваться с поверхности. Если это происходит в зоне контакта с пищей, материал может мигрировать в продукт. При выборе требуется уточнить у производителя, есть ли у покрытия с MoS2 подтверждение миграционной стойкости.
Какой температурный диапазон проверять: основание или покрытие?
Оба. Адгезия - это свойство границы между двумя материалами. Если стальное основание начинает деградировать при 200 °C, покрытие не сможет удерживаться, даже если само выдерживает 250 °C. Проверьте в TDS температурный диапазон как для связующего (основы покрытия), так и для совместимости с материалом детали.
Нужно ли требовать результаты испытаний на миграцию?
Да, если покрытие имеет допуск H1 или 3H. Миграционные испытания проводят по ISO 21469 или аналогичным методам; они показывают, какое количество вещества переходит из материала в пищевой продукт или имитирующую среду. Без этих результатов декларация о пищевом допуске не имеет доказательственной базы.
Заключение
Выбор антифрикционного покрытия для пищевого оборудования требует баланса между антифрикционными свойствами и пищевой безопасностью. Неправильный выбор ведет либо к преждевременному износу деталей, либо к риску контаминации продукта, либо к дополнительным затратам на замену деталей и переналадку линии.
Алгоритм выбора прост: сначала определите истинный сценарий контакта с пищей для каждого узла, затем выберите соответствующий допуск (H2, H1 или 3H), после этого запросите у поставщика полный пакет документации (TDS, SDS, сертификат, результаты испытаний) и проверьте совместимость материала с вашей рабочей температурой, типом движения и средой санитарной обработки. Только после этого переходите к оценке коэффициента трения и адгезии. Такой подход экономит время на закупку, гарантирует надежность работы узла и защищает от претензий контролирующих органов.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.