
Восстановление тефлонового покрытия фильеры для экструзии полистирола
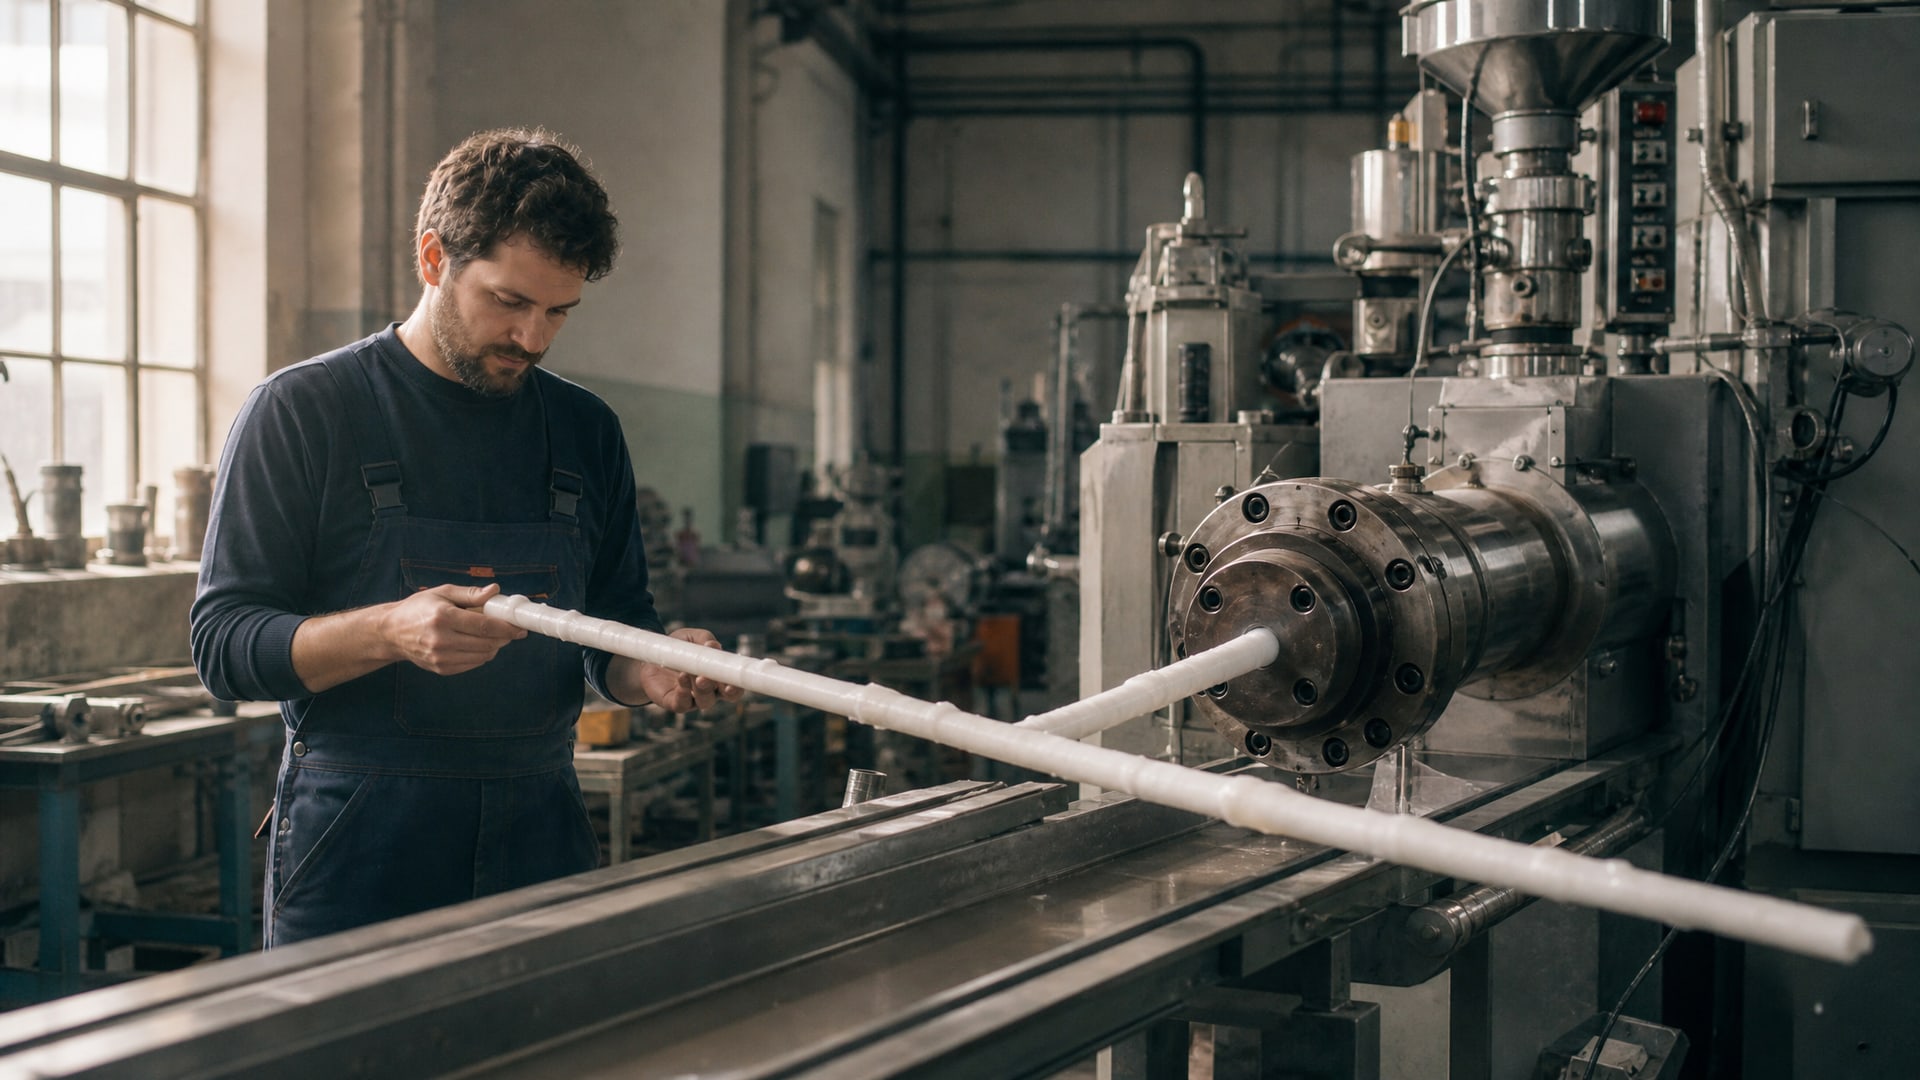
Тефлоновое покрытие фильеры экструдера - это защитный слой, который принимает на себя истирающее воздействие горячего вспененного полистирола, абразивной пыли и фрикционного выделения тепла. Со временем политетрафторэтилен (PTFE) изнашивается, адгезия снижается, покрытие становится шероховатым или местами отслаивается. В этот момент встает выбор: восстановить покрытие или заменить деталь целиком.
Восстановление тефлонового покрытия фильеры - это не просто новое нанесение PTFE-слоя. Это многостадийный технологический процесс, который включает удаление старого покрытия, восстановление геометрии и допусков детали, подготовку поверхности, грунтование и запекание при высоких температурах. Правильный подход к восстановлению позволяет вернуть фильере 80-90% первоначальной производительности и продлить срок ее эксплуатации на несколько лет - при условии, что износ касается только покрытия, а не самой металлической основы.
Когда фильеру стоит восстанавливать, а когда - менять
Первый признак необходимости ремонта - деградация качества изделий: неравномерное сечение стержней или профиля, образование наплывов на выходе, холодный старт при включении экструдера.
Это говорит о том, что тефлоновое покрытие уже не защищает металл от контакта с расплавом, и фрикция начинает расти.
На этом этапе закупщик или инженер отправляют фильеру на дефектовку. Специалист проверяет:
состояние рабочих каналов (нет ли борозд, забоин, глубоких царапин);
геометрию отверстий и допуски (часто они уходят в минус на 0,1-0,3 мм за счет износа);
наличие трещин в металле;
адгезию оставшегося слоя PTFE.
Если канал сохранил форму, допуски позволяют механическую обработку (шлифовку, фрезерование), и дефектов в металле нет - покрытие восстанавливают. Цикл занимает от 3 дней и обойдется дешевле новой фильеры примерно на 40-60%.
Если износ критический: каналы деформированы, допуски невозможно вернуть, видны трещины или отколы металла - выгоднее изготовить новую деталь. Попытка восстановления в этом случае даст нестабильный результат, и через 3-6 месяцев фильера выйдет из строя снова.
Технологический процесс восстановления тефлонового покрытия
Восстановление делится на четыре основных этапа, каждый из которых влияет на финальное качество и долговечность покрытия.
Удаление старого слоя и подготовка поверхности
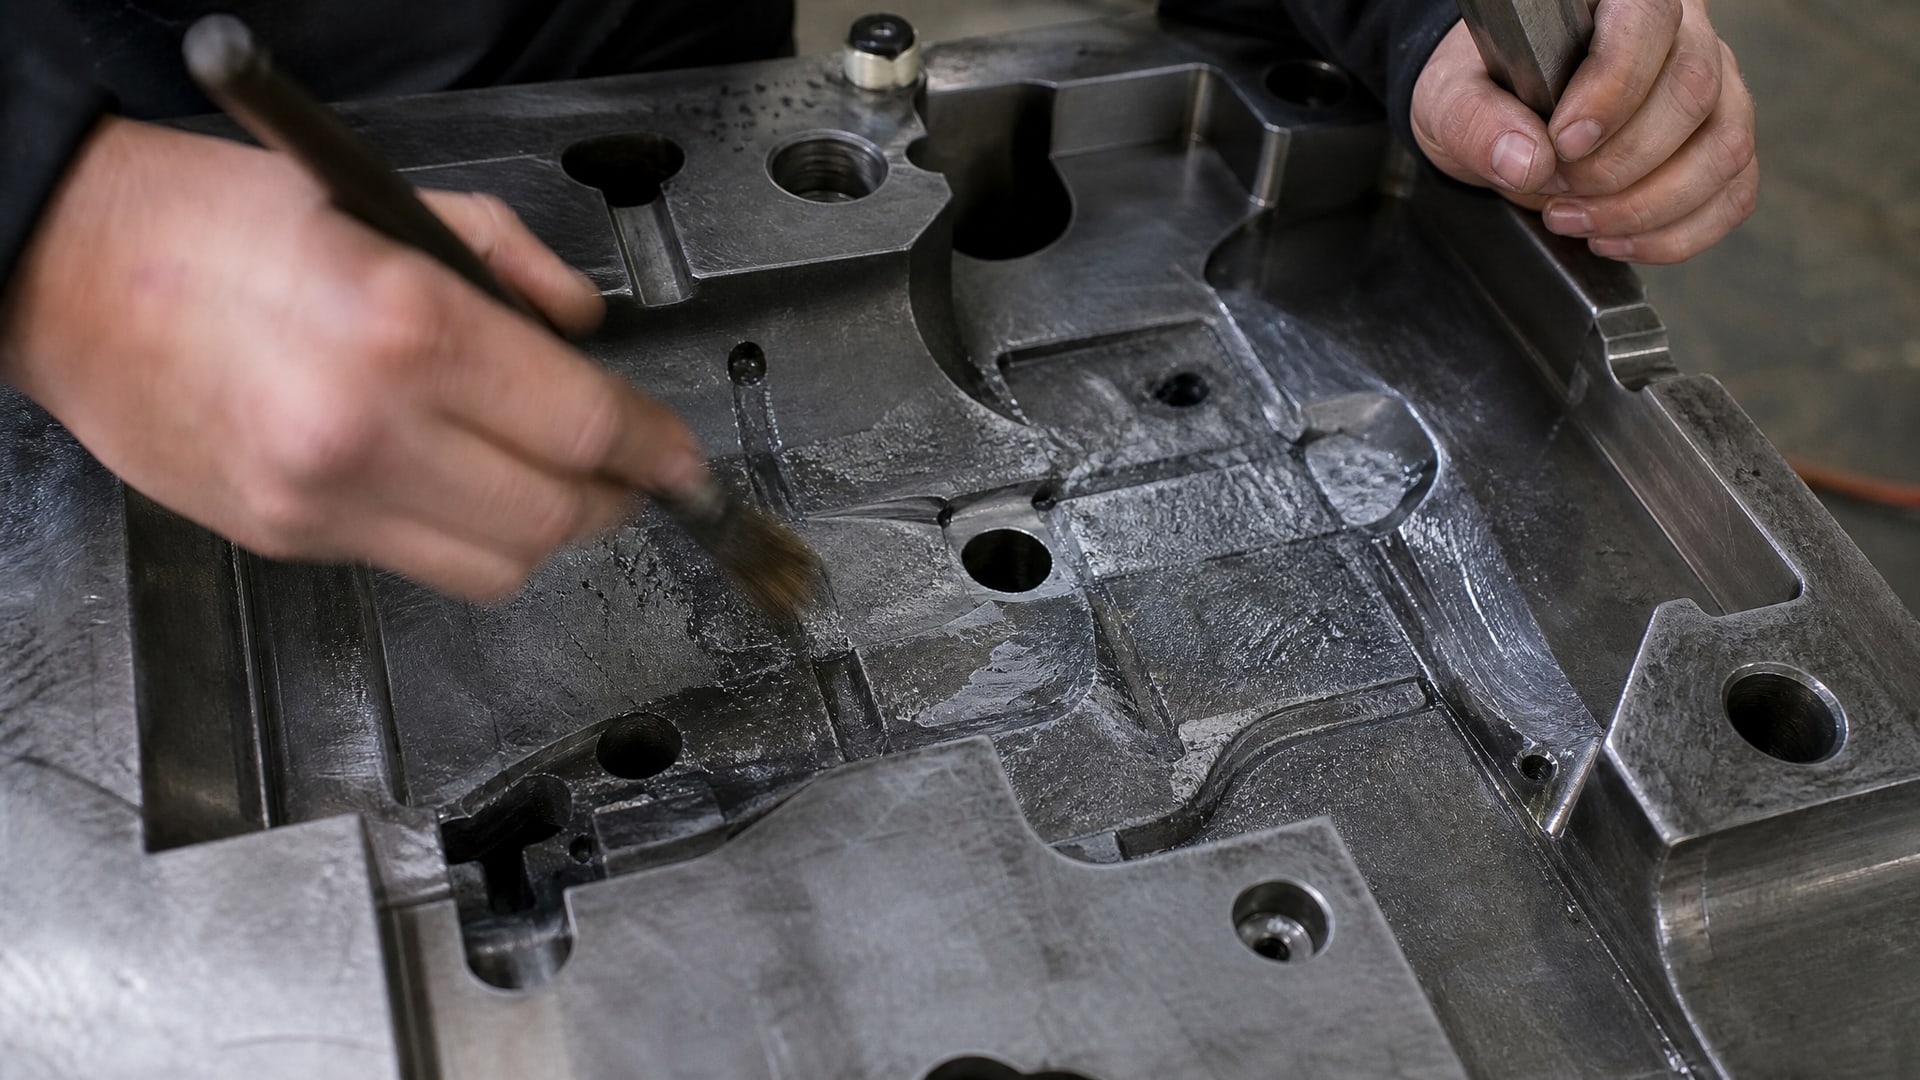
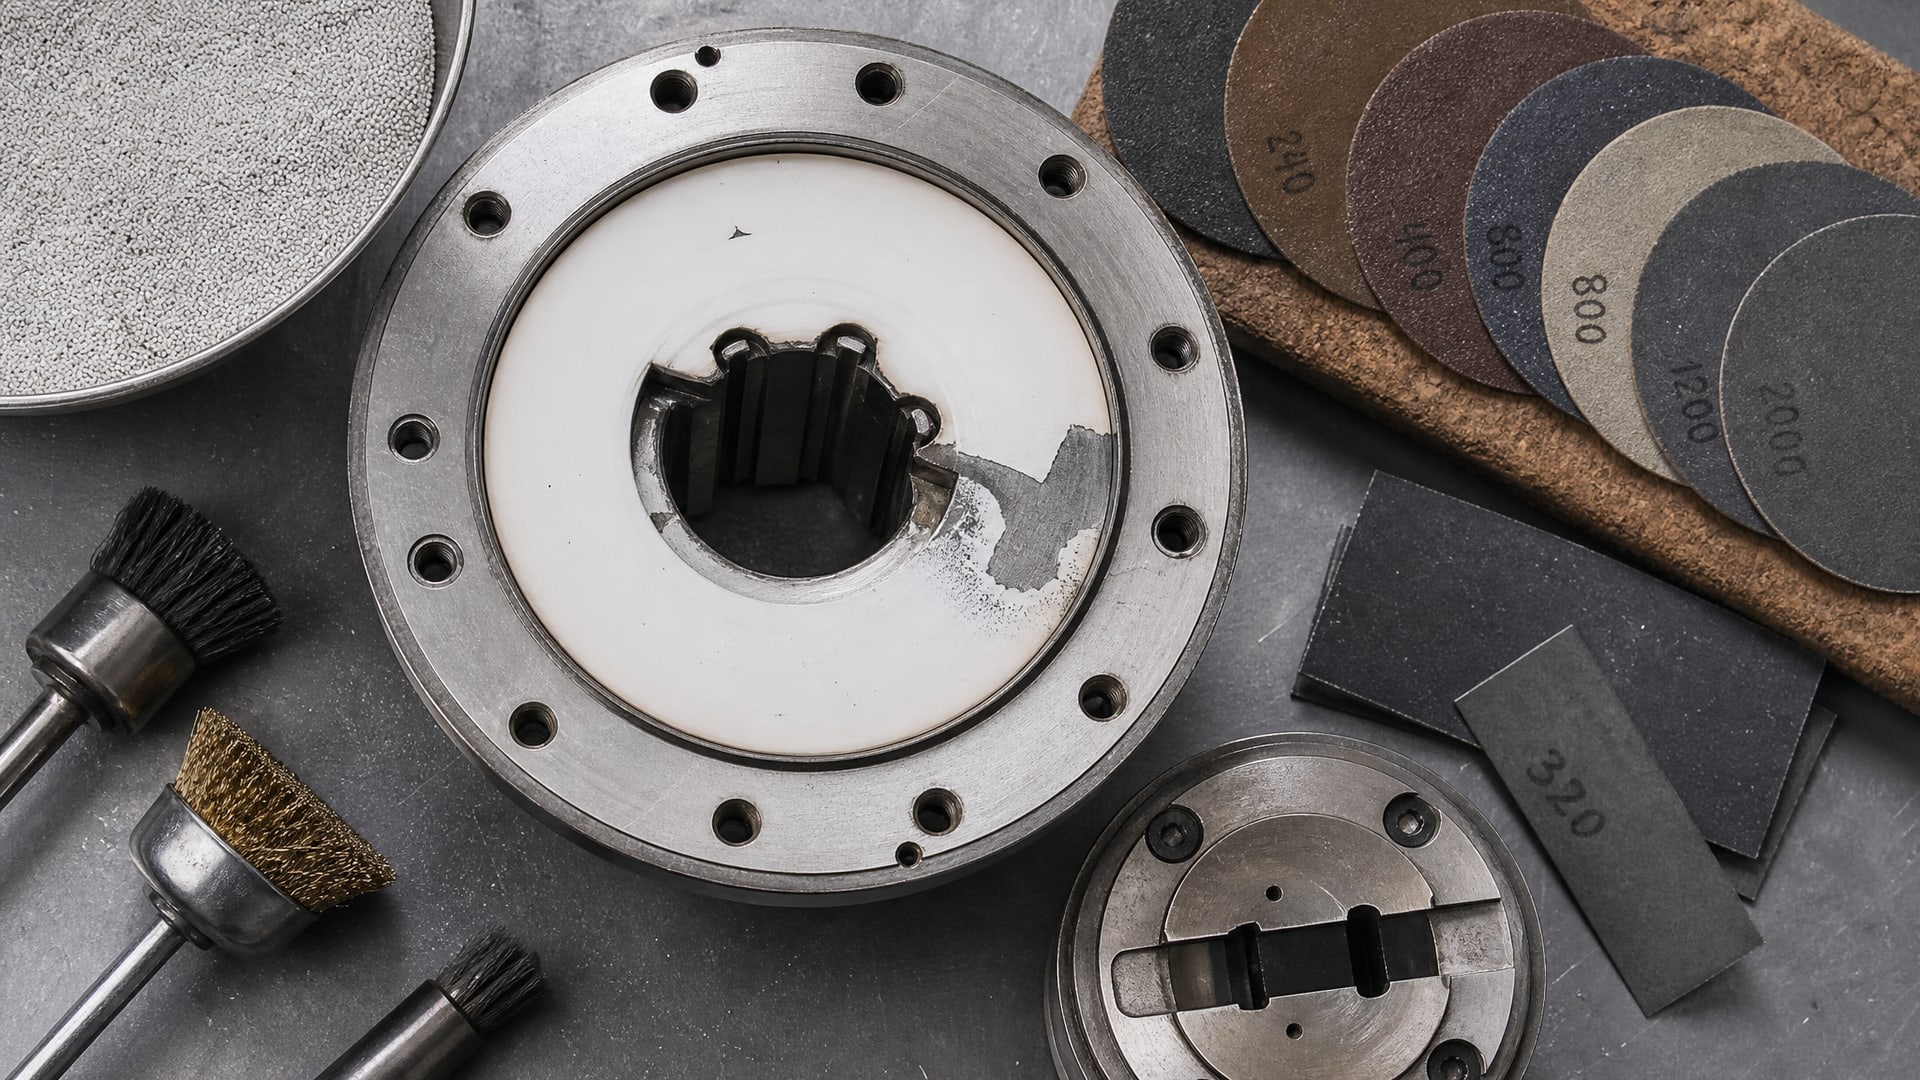
Сначала фильеру очищают от остатков полистирола и органических загрязнений механической щеткой или ультразвуком. Затем проводят пескоструйную обработку, которая удаляет весь старый тефлоновый слой, окислы и слабоадгезивные загрязнения.
Пескоструй - это критический момент. Если давление завышено или угол подачи неверный, на металле остаются микровмятины и микротрещины, которые снижают адгезию нового покрытия. Профессиональные сервисы контролируют давление воздуха и гранулометрию абразива, чтобы добиться нужной шероховатости, но не повредить геометрию.
После пескоструя поверхность должна быть абсолютно чистой: никакого жира, пыли, окислов. Ее осматривают под увеличением и при необходимости дополнительно промывают растворителем и сушат в вакууме.
Нанесение грунтовочного слоя
На очищенный металл наносят специальный грунтовочный слой - тонкую пленку вещества, которое обеспечивает лучшую адгезию основного PTFE-слоя. Грунт запекают в печи при температуре, установленной подрядчиком (обычно 200-300 °C), затем охлаждают.
Без грунтовки новое тефлоновое покрытие может начать отслаиваться через 1-2 месяца работы, так как PTFE плохо прилипает к голому металлу. Грунтовочный слой действует как связующее звено.
Нанесение PTFE-покрытия и запекание
На загрунтованную поверхность наносят основное тефлоновое покрытие. Толщина слоя обычно составляет 20-50 микрон, в зависимости от типа детали и предполагаемых нагрузок. Наносят его распылением или окунанием.
Затем фильеру помещают в специальную печь и медленно разогревают до 430 °C. При этой температуре тефлоновые частицы спекаются в единую монолитную пленку, прочно прилипающую к грунтовке и металлу. Время выдержки - от 1 до 4 часов, в зависимости от толщины слоя.
Охлаждение должно быть плавным: если деталь остудить резко, в покрытии образуются микротрещины, которые приведут к преждевременному отслаиванию. Профессиональные сервисы используют печи с программным управлением температурой, которые снижают ее со скоростью 5-10 °C в минуту.
Контроль качества и испытания
После охлаждения проверяют адгезию слоя: наносят сеточный надрез (кросс-хэтч-тест) или используют специальную ленту для отслаивания. Покрытие, которое хорошо прилипло, должно остаться на месте.
Также проверяют толщину слоя толщиномером, визуально осматривают поверхность на предмет раковин, пузырей, шелушения. Если критерии не выполнены, покрытие удаляют и повторяют цикл.
На отдельных объектах фильеру испытывают в работе на короткий цикл, чтобы убедиться, что покрытие не стирается и не слущивается в первые часы.
Восстановление геометрии и допусков фильеры
Часто тефлоновое покрытие - не единственная проблема.
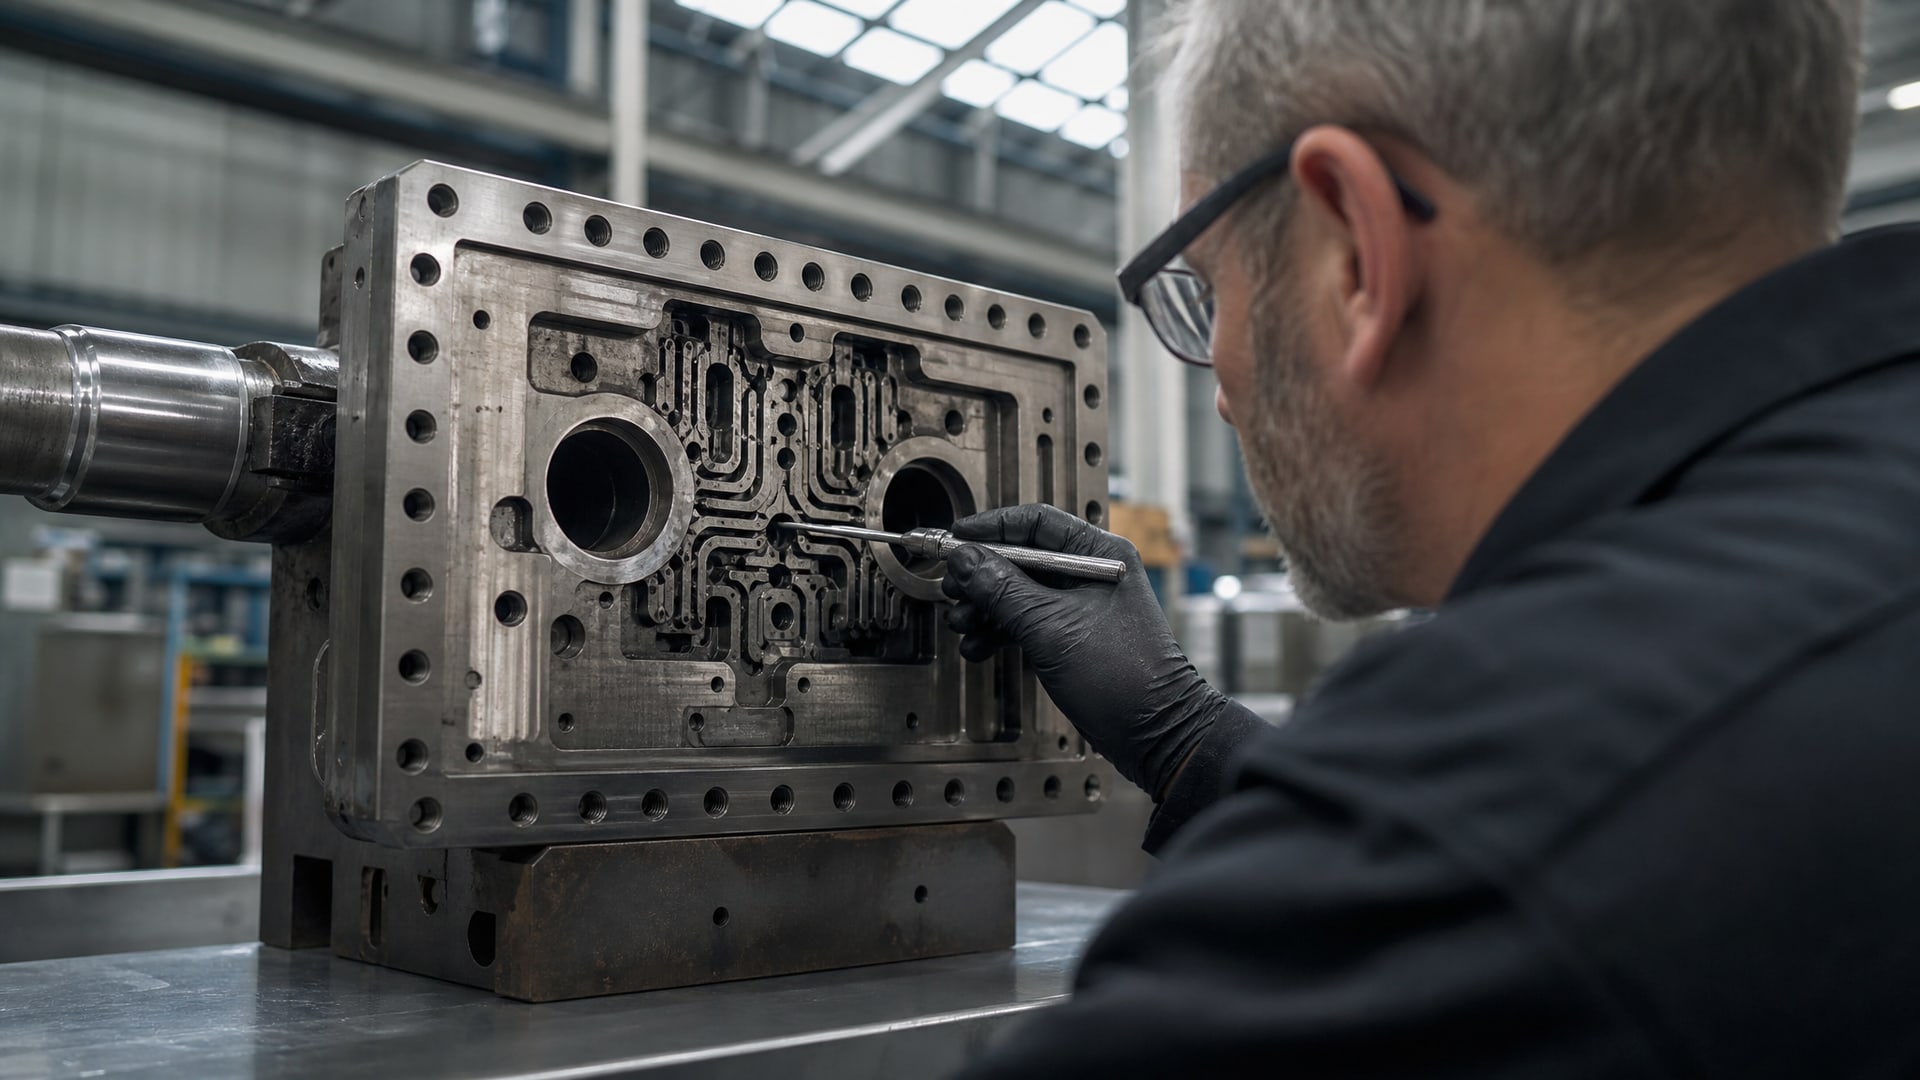
За годы работы под давлением и температурой рабочие каналы фильеры деформируются. Отверстие, которое изначально имело диаметр 3,0 мм, может уменьшиться до 2,85 мм из-за осаждения полистирольной коросты, или наоборот увеличиться на 0,1 мм из-за пластической деформации металла и эрозии.
Восстановление геометрии - это этап, который предшествует нанесению нового покрытия. Мастер берет фильеру в станок и проводит:
Фрезерование каналов на прецизионном станке с ЧПУ для восстановления изначального диаметра и формы;
шлифовку рабочих поверхностей, удаление раковин и следов коррозии;
полировку для улучшения качества поверхности и снижения микрошероховатости.
Все это выполняется с соблюдением допусков ±0,02-0,05 мм, в зависимости от технических требований. Только после того, как геометрия восстановлена и проконтролирована, переходят к очистке, грунтованию и нанесению тефлона.
Если фильера работает в экструдере для полистирола с высокой производительностью (например, вспенивающегося полистирола вспомогательными газами), восстановление геометрии критично. Даже отклонение на 0,1 мм может привести к неравномерности сечения готовых стержней и перепадам давления в системе питания.
Типичные ошибки при выборе сервиса восстановления
Надежда на локальное восстановление
Некоторые закупщики верят, что можно восстановить только отдельный участок покрытия, поврежденный в одном месте. На деле это невозможно. Тефлоновое покрытие наносится по всей поверхности целиком, потому что:
при пескоструе затрагивается вся деталь;
при запекании происходит спекание по всему объему;
адгезия слоя зависит от равномерности грунтовки и термообработки.
Если попытаться покрыть только половину фильеры, на границе двух зон (покрытой и непокрытой) образуется линия, где новый слой очень плохо удерживается. Через несколько дней работы это место начнет отслаиваться.
Недооценка геометрии
Второая ошибка - думать, что, если внешне покрытие выглядит нормально, внутренняя геометрия не повреждена. На самом деле именно рабочие каналы страдают в первую очередь. Полистирол, особенно при высокой температуре и добавлении вспомогательных агентов, прилипает к металлу, накапливается в виде наслоений. Даже если включить очистку, наслоения могут оставить царапины.
Профессиональный сервис всегда начинает с дефектовки: просвечивает фильеру, измеряет каналы, оценивает состояние. Если внутри обнаружены дефекты, это отразится на смете и сроке.
Игнорирование требований к материалам детали
На фильерах иногда установлены датчики температуры, пластиковые прокладки, деревянные упоры или другие части, которые не выдержат запекания при 430 °C. Если эти элементы не снять до отправки в сервис, они будут повреждены или расплавятся в печи.
Перед сдачей фильеры на восстановление нужно уточнить у подрядчика, требуется ли разборка. Если да, то либо разобрать самостоятельно, либо попросить это сделать у исполнителя за отдельную плату.
Экономия на контроле качества
Некоторые сервисы предлагают восстановление по сниженной цене, но без испытаний адгезии и без повторного запекания при отклонениях. Такое покрытие прослужит 1-3 месяца и начнет отслаиваться. Закупщик думает, что сэкономил 20-30%, но на деле потратил силы дважды.
Нужно убедиться, что в смете указаны:
дефектовка и оценка состояния;
механическая подготовка (при необходимости);
испытание адгезии;
гарантия на покрытие (обычно 1-2 года при нормальной эксплуатации).
Вспомогательная смазка и защита покрытия при работе
После восстановления тефлонового покрытия фильеры важно минимизировать контакт с абразивными частицами и предотвратить фреттинг (микродвижения) в соединениях фильеры с корпусом экструдера.
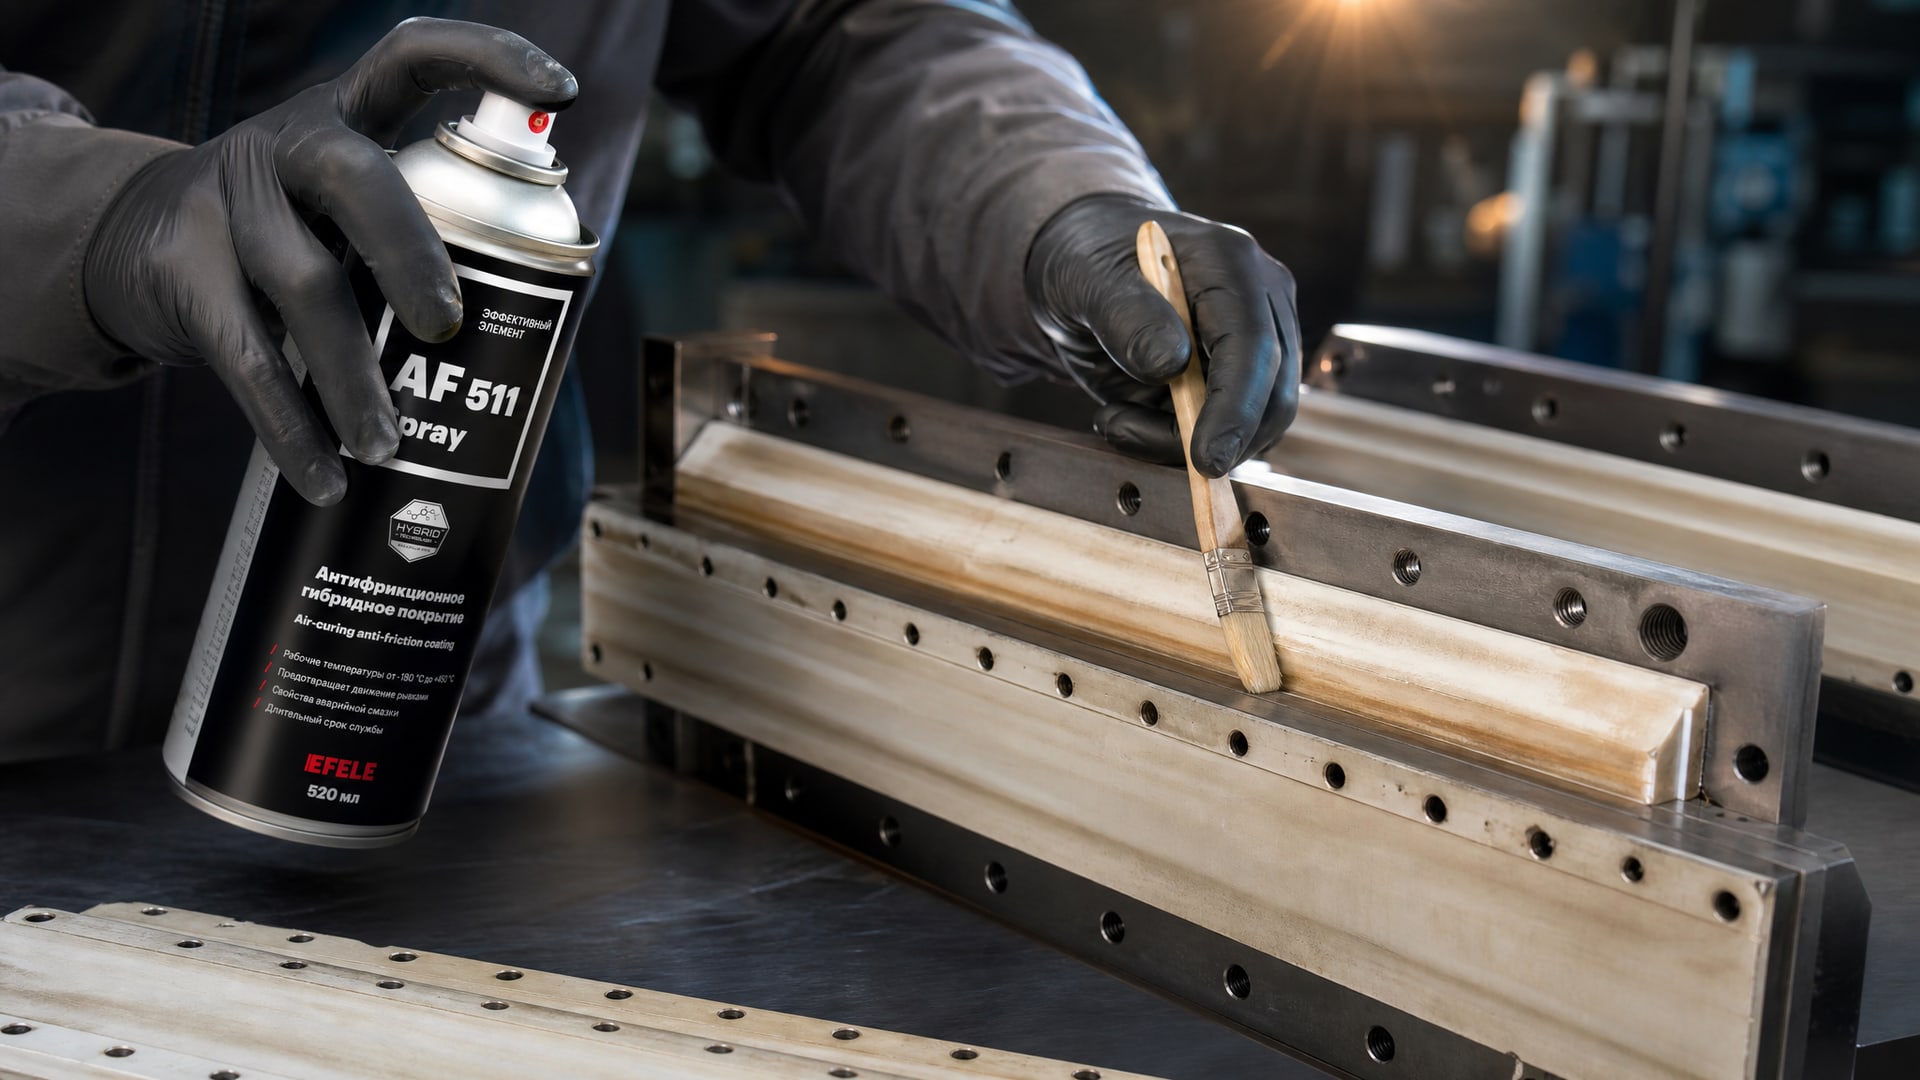
В условиях высоких температур (выше 200 °C) и постоянного контакта с расплавом полистирола обычные минеральные масла и пластичные смазки быстро разлагаются. Для критичных узлов, где требуется антифрикционное действие и защита от окисления, в промышленности используют специализированные сухие покрытия. Например, антифрикционное сухое покрытие EFELE AF-511 Spray применяется на температурных диапазонах до +450 °C - это позволяет защитить соединительные элементы фильеры и направляющие от холодного прилипания при пусконаладке и от вибрационного износа во время работы, не создавая жидкостной пленки, которая могла бы смешиваться с расплавом.
Такие покрытия наносятся тонким слоем на резьбовые соединения, посадочные поверхности и скользящие контакты и высыхают, образуя защиту, которая не выделяет летучих веществ и не накапливает загрязнения.
Часто задаваемые вопросы
Какой срок службы тефлонового покрытия после восстановления?
При правильном восстановлении и соблюдении температурных режимов в процессе экструзии покрытие служит 2-5 лет в зависимости от интенсивности производства и типа перерабатываемого полистирола. Вспененный полистирол с вспомогательными газами изнашивает покрытие быстрее, чем обычный. На производствах с высокой производительностью (более 100 кг/ч) покрытие требует переделки чаще.
Можно ли восстановить фильеру, если на металле видны трещины?
Если трещина глубокая и пересекает рабочий канал, восстановление покрытия не поможет. Трещина будет расти под нагрузкой и давлением. Такую фильеру лучше заменить. Мелкие поверхностные трещины (менее 0,5 мм) могут быть отшлифованы при подготовке поверхности, но это требует оценки специалиста.
Сколько времени уходит на полное восстановление?
От 3 до 7 дней в зависимости от сложности геометрии фильеры, необходимости механической обработки и очередности в сервисе. Дефектовка -1 день, механическая подготовка -1-2 дня, пескоструй и нанесение покрытия -1 день, запекание и охлаждение -1 день, контроль и испытания -1 день.
Какая гарантия дается на восстановленное покрытие?
Профессиональные сервисы обычно дают гарантию от 1 до 2 лет при условии соблюдения температурного режима (не выше 250-280 °C в рабочей зоне) и предотвращения попадания абразивных загрязнений. Если покрытие отслаивается раньше этого срока без видимой причины, сервис переделывает работу бесплатно или по сниженной цене.
Как определить, что восстановленное покрытие начинает разрушаться?
Первые признаки: неровность выходящего профиля или стержня, появление полос с плохой поверхностью, холодный старт, затрудненный ввод полистирола в фильеру. Если заметны эти признаки, нужно остановить производство и отправить фильеру на повторное прохождение дефектовки. Зачастую это означает, что нужно восстанавливать покрытие еще раз.
Заключение
Восстановление тефлонового покрытия фильеры для экструзии полистирола - это не замена новой детали, но способ продлить срок эксплуатации дорогостоящей оснастки на несколько лет при условии, что причина износа - именно деградация PTFE-слоя, а не пластическая деформация металла.
Ключ к успеху: начать с профессиональной дефектовки, оценить геометрию и допуски, убедиться, что подрядчик проведет полный цикл подготовки, грунтования, запекания и контроля адгезии. После восстановления важно минимизировать абразивные загрязнения в питающем материале и соблюдать температурные регламенты. Если вы планируете восстановление, уточните у сервиса сроки, гарантию и состав работ - это позволит избежать разочарований и повторных затрат в ближайшем квартале.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.