
Восстановление изношенных деталей после длительной эксплуатации: возможности и ограничения твердосмазочных покрытий
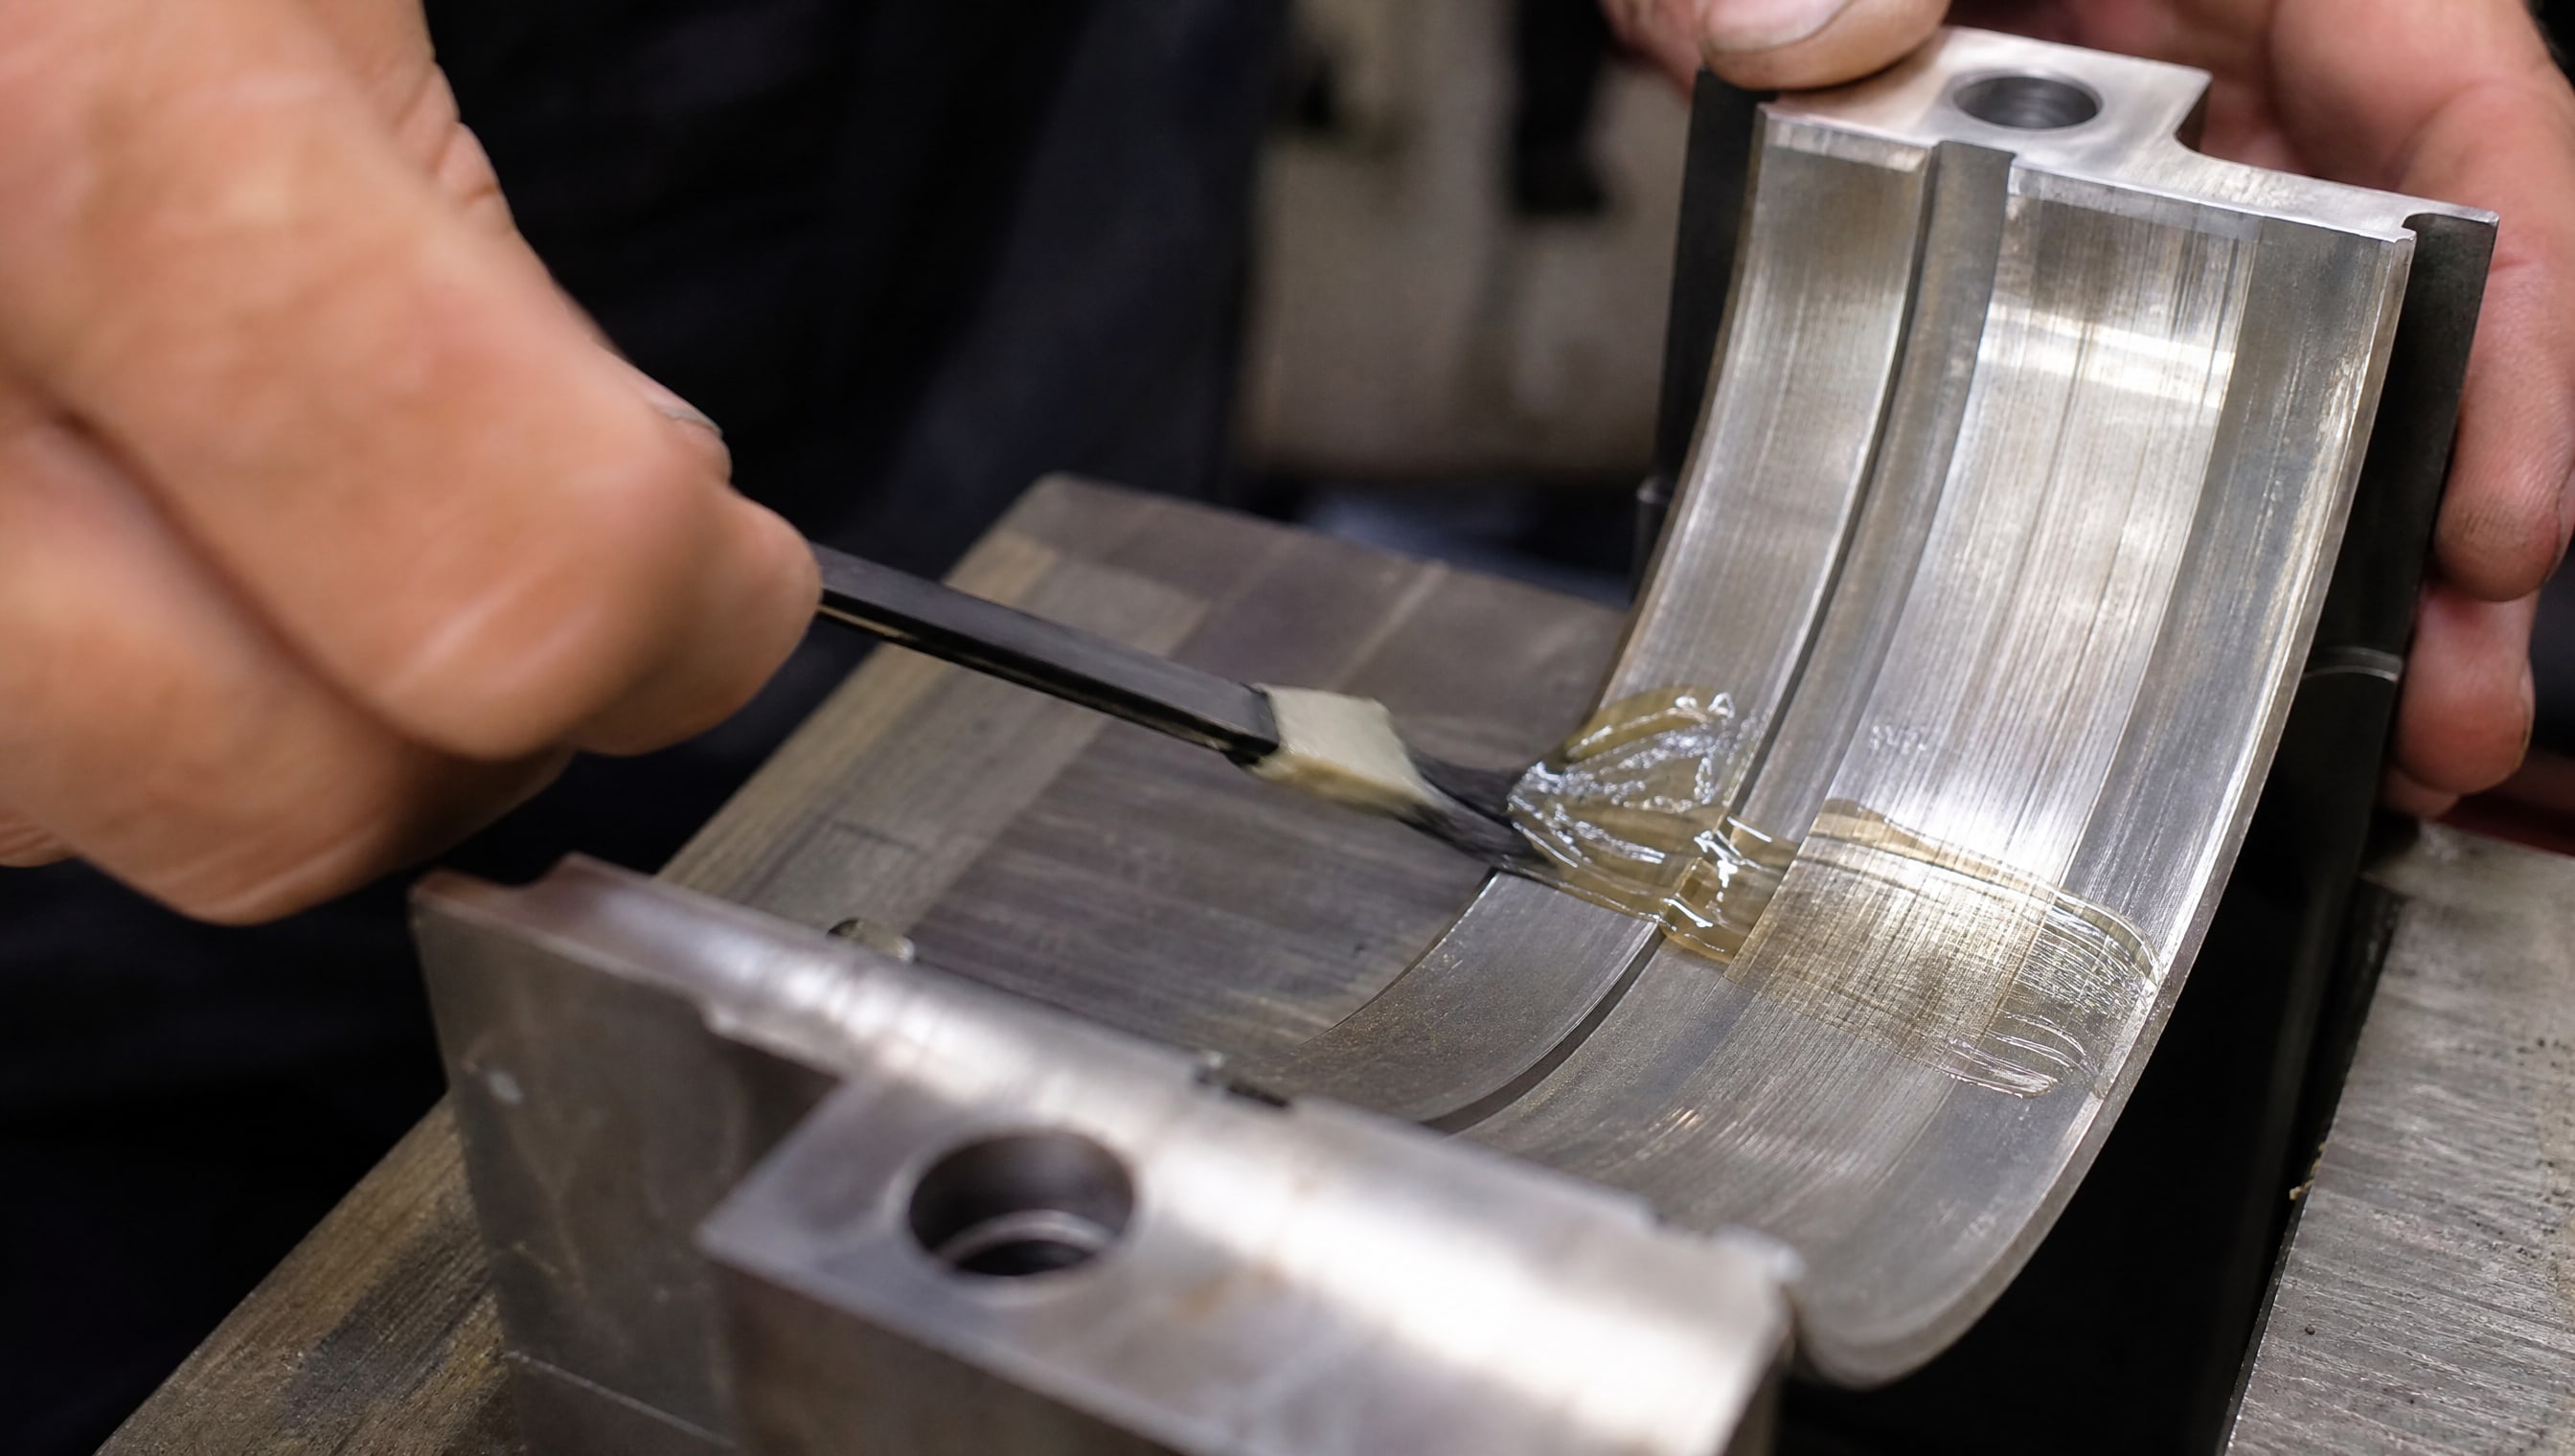
После 13 лет работы детали накапливают износ, который проявляется потерей размеров, коррозией, задирами и снижением несущей способности. Восстановление изношенных деталей - не всегда означает замену на новые: в производстве есть целая система способов вернуть детали функциональность за счет восстановительных слоев. Твердосмазочные покрытия займут в этом арсенале отдельное место, но нужно понимать их роль четко: они восстанавливают антифрикционные свойства поверхности и частично компенсируют износ, однако не закроют трещины, отломы и критическую потерю материала. Статья разберет, когда покрытия уместны, как подготовить поверхность, какие параметры контролировать и где они бессильны.
Методы восстановления изношенных деталей: полный спектр
Выбор способа восстановления зависит от того, какая именно поверхность повреждена и какие свойства ей нужно вернуть.
Восстановление изношенных поверхностей деталей в ремонтно-восстановительном производстве - это возвращение детали к нормативным значениям размеров и свойств через нанесение специальных слоев. К основным способам восстановления изношенных деталей относятся:
Наплавка - для восстановления размеров, устранения дефектов и придания слою твердости, износостойкости, коррозионной стойкости. Применяется при значительном износе или локальных повреждениях.
Напыление - создает слой, который может быть пористым, а не монолитным; требует тщательной подготовки поверхности (очистка, обезжиривание, пескоструйная обработка).
Плакирование и приварка - для восстановления геометрии крупных участков.
Гальванические покрытия - наносят тонкие слои для защиты от коррозии и износа.
Твердосмазочные покрытия - формируют сухую смазочно-защитную пленку толщиной около 20 мкм с высокой несущей способностью (до 3000 МПа) и рабочим диапазоном от −210 до +730 °C.
Полимерные покрытия - для специальных применений, требующих устойчивости к агрессивным средам.
Каждый метод решает свою задачу: если деталь потеряла антифрикционные свойства, но база цела, твердосмазочное покрытие уместно; если есть глубокие трещины или критический износ, нужно сначала восстановить несущую поверхность, а потом нанести финишный слой.
Твердосмазочные покрытия: когда они спасают детали, а когда нет
Твердосмазочные покрытия восстанавливают рабочие свойства пары трения благодаря тонкой сухой пленке с коэффициентом трения от 0,03 и высокой несущей способностью.
Они применяются для подшипников скольжения, втулок, направляющих валов, зубчатых передач и шарнирных соединений. Однако есть четкая граница их применимости.
Где твердосмазочные покрытия эффективны:
Если деталь отработала 13 лет и потеряла антифрикционные свойства, но геометрия сохранена, покрытие может восстановить смазываемость и продлить ресурс узла. На практике это происходит, когда подшипник истерся (потерял гладкость, начинает «закусывать»), а его диаметр остался в допусках, или когда направляющая стала шероховатой, но посадочные размеры не критичны. В таких случаях методы восстановления изношенных деталей включают локальное восстановление функциональной поверхности без полной переделки узла.
Где покрытие не решает проблему:
Если подвижные уплотнения разрушены, кольцевые уплотнения потеряли посадочный диаметр на 0,5 мм и более, или деталь имеет видимые трещины, твердосмазочный слой не вернет детали в строй. Покрытие примерно на 20 мкм - это не восстановление геометрии, это функциональный слой. Если деталь нужна с точностью IT7, а износ составил 0,2–0,3 мм, одного покрытия недостаточно.
Ремонт кольцевых уплотнений, например, может включать предварительную наплавку тонкого слоя металла (несколько сотых миллиметра), шлифовку до размера, и затем нанесение твердосмазочного покрытия для защиты и снижения трения. Но это вторая, третья операция, не первая.
Подготовка поверхности: критический этап перед нанесением
Адгезия твердосмазочного покрытия зависит от состояния подложки не менее чем на 80 процентов.
Даже идеальный по составу слой не приживется на грязной, масляной или окисленной поверхности.
Этапы подготовки:
Механическая очистка - удаляют ржавчину, старый слой, грязь. Если покрытие держится плохо, его удаляют полностью; если старый слой крепкий, можно оставить, но поверхность зашлифовывают.
Обезжиривание - протирают органическим растворителем или обезжиривающим средством для удаления масла, эмульсии, пленки влаги.
Пескоструйная обработка - создает микрошероховатость, которая механически держит покрытие. При напылении это критично, так как напыленный слой может быть пористым.
Контроль чистоты - пыль, масло и влага снижают адгезию; перед нанесением проверяют влажность воздуха и чистоту поверхности.
После подготовки важна скорость: покрытие наносят в течение нескольких часов, иначе поверхность окисляется и адгезия падает.
Толщина слоя и геометрия: баланс между защитой и посадками
Один из главных парадоксов при восстановлении изношенных поверхностей деталей - что чем толще слой, тем кажется надежнее защита, но на практике избыток материала нарушает посадки и может привести к отказу узла.
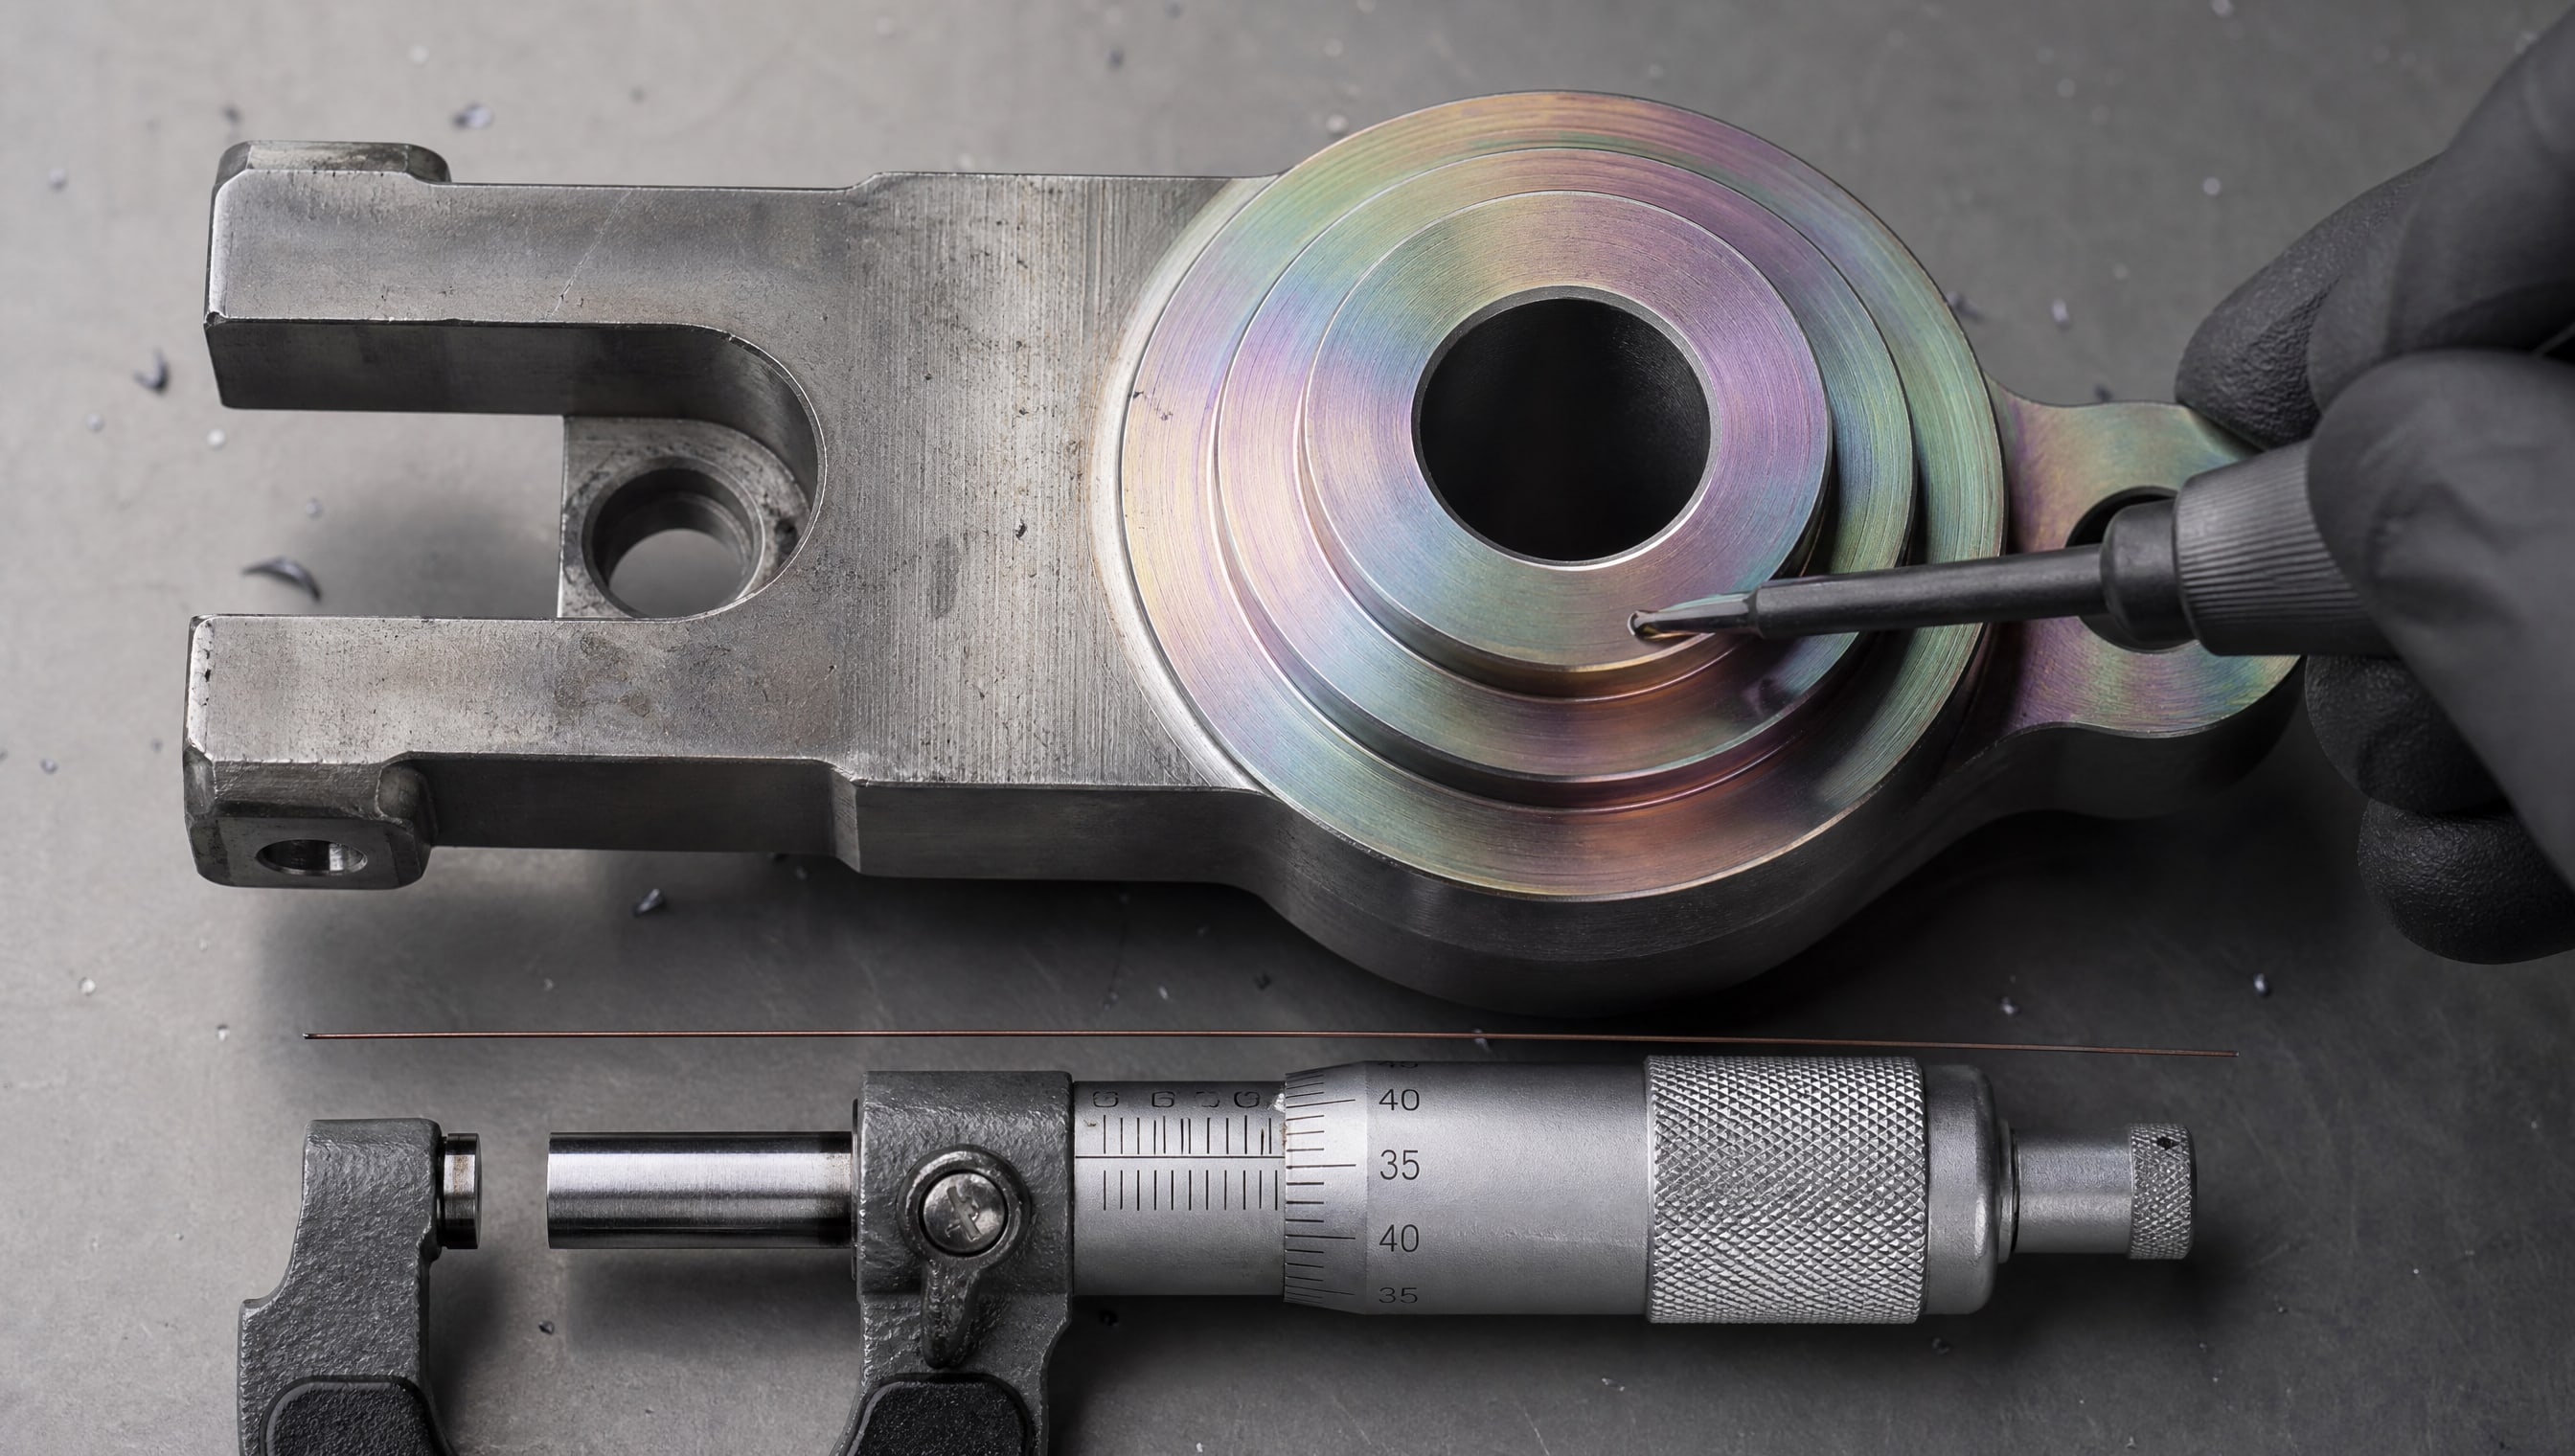
Для твердосмазочных покрытий паспортная толщина обычно составляет около 20 мкм. Это тонко: для сравнения, человеческий волос толще (около 70 мкм). Но именно эта толщина обеспечивает баланс между защитой и сохранением геометрии. Если нанести 50 мкм, деталь может не влезть в посадку; если нанести 5 мкм, покрытие неравномерно покроет дефекты и быстро сотрется.
Контроль толщины ведут толщиномерами до и после нанесения. Если допуск на посадку IT7 (это общий зазор 10–25 мкм для вала диаметром 20–30 мм), нанесение слоя толщиной 20 мкм съедает большую часть допуска, и детали нужно шлифовать после сушки. Эта приработка (снятие 5–10 мкм) - обязательная операция для узлов с плотными посадками.
Этапы нанесения и контроля качества
Технология восстановления изношенных деталей включает не только сам процесс нанесения, но и подготовку до и контроль после.
Вот типовая схема:
Диагностика - определение характера износа, проверка целостности подложки, измерение остаточных размеров.
Подготовка - механическая очистка, обезжиривание, пескоструйная обработка, контроль влажности.
Нанесение - согласно техническому регламенту покрытия (время, температура, влажность).
Промежуточный контроль - проверка толщины, адгезии, однородности нанесения.
Сушка / полимеризация - при комнатной температуре или в термопечи, время зависит от состава.
Постобработка - шлифовка, полировка, если нужно вернуть точность размеров.
Приработка - включение узла на холостом ходу при пуске, чтобы слой набрал рабочие свойства.
Финальный контроль - проверка геометрии, работоспособности, испытание под нагрузкой.
На шаге 4 контролируют адгезию методом решетки или кросс-хатча: делают на покрытии сетку из надрезов и проверяют, не отслаивается ли оно. На этапе 8 узел испытывают на холостом ходу; если появились вибрации, шумы или высокая температура, это признак неудачной процедуры.
Покрытие от рытвин деталей: восстановление локальных дефектов
Локальные дефекты (рытвины, задиры, след от контакта) часто становятся очагом отказа детали.
Твердосмазочное покрытие может смягчить эту проблему, но не заменить полное восстановление.
Если рытвина или задир неглубокие (до 0,1 мм), покрытие толщиной 20 мкм частично перекроет дефект, создав гладкую поверхность. Однако полностью заполнить рытвину глубиной 0,3 мм слоем 20 мкм невозможно. В таких случаях рекомендуется:
Сначала микрошлифовкой или полировкой закруглить края рытвины, чтобы она не была острой.
Если рытвина критична для геометрии (например, уплотняющая поверхность вала под манжету), предварительно нанести наплавленный слой и шлифовкой вернуть размер.
Только после этого наносить твердосмазочное покрытие как защитный и антифрикционный слой.
На практике в ремонтных мастерских часто сочетают два метода: сначала восстанавливают базовую геометрию наплавкой или гальваникой, потом финишируют твердосмазочным слоем. Это повышает надежность узла и гарантирует, что покрытие будет держаться стабильно.
Когда специалист рассчитывает способы восстановления изношенных поверхностей деталей, он исходит из того, что каждый слой играет свою роль: несущий слой (металл, полимер) - восстанавливает размеры, функциональный слой (твердосмазка) - обеспечивает свойства.
Экономика восстановления: когда это имеет смысл
Восстановление деталей покрытием экономически оправдано в большинстве случаев.
По данным ремонтно-восстановительного производства, восстановление деталей сокращает число операций в 3–8 раз по сравнению с изготовлением новой детали. Стоимость восстановленной детали обычно составляет 30–50 процентов стоимости новой, а расход материала снижается в 20–30 раз.
Для твердосмазочных покрытий расчет еще проще: материал наносится тонким слоем (20 мкм), затраты на подготовку можно упростить механической очисткой и обезжириванием, без сложного оборудования. Это делает восстановление антифрикционных свойств заметно дешевле, чем замена подшипника, втулки или направляющей на новые.
Однако нужно честно оценить, что восстанавливаемо. Если деталь имеет трещины, критический износ или потеряла посадочные размеры более чем на 0,5 мм, восстановление может обойтись дороже новой детали, так как потребует предварительного ремонта наплавкой и многоэтапной обработки. Поэтому диагностика - первый и важнейший шаг.
На производстве часто возникает практический вопрос: когда покупать новую деталь, а когда отправить на восстановление? Критерий простой: если оставшийся ресурс детали позволяет окупить затраты на ремонт (обычно 2–3 цикла работы), восстановление имеет смысл. Если деталь планируется снять через месяц, новая деталь дешевле.
Пример: восстановление втулок и направляющих твердосмазочными покрытиями
На автоматических линиях фасовки и упаковки часто страдают направляющие валов и скользящие втулки.
После нескольких лет работы они становятся шероховатыми, появляются задиры, узел начинает «гулять» или требует избыточного усилия на приводе.
Полная замена направляющей обойдется в 30–50 тысяч рублей плюс простой линии. Восстановление твердосмазочным покрытием (если подложка цела) может стоить в 10 раз дешевле: подготовка поверхности 1–2 часа, нанесение покрытия 30–60 минут, сушка 2–4 часа, контроль 30 минут. Затраты на материал минимальны.
Результат: гладкая, стабильная поверхность, коэффициент трения 0,03 (вместо 0,15–0,2 на исцарапанной поверхности), ресурс узла продлится на 2–3 года. На закупочном уровне такое решение привлекает тем, что восстановление - это не замена, а модернизация: деталь остается своей, геометрия и посадки не меняются, и в случае повторного отказа всегда можно повторить процедуру.
Однако нужно учитывать ограничение: твердосмазочные покрытия хорошо работают в условиях, где нагрузки не экстремальны. Если на втулку действует ударная нагрузка или контактное давление выше 3000 МПа, слой может разрушиться быстро, и восстановление не будет экономичным.
Часто задаваемые вопросы
Какие методы восстановления изношенных деталей считаются самыми надежными?
Надежность метода зависит от задачи. Наплавка и напыление восстанавливают размеры и используются при значительном износе. Твердосмазочные покрытия восстанавливают функциональные свойства (адгезию, антифрикционность) при сохранной подложке. Гальванические покрытия - для защиты от коррозии. При выборе нужно оценить характер износа: если потеряны размеры, нужна наплавка; если потеряны антифрикционные свойства, - твердосмазочное покрытие.
Можно ли восстановить деталь с трещинами твердосмазочным покрытием?
Нет. Твердосмазочное покрытие - это тонкий слой (около 20 мкм), который не закроет трещину. Если деталь треснула, сначала нужно ее отремонтировать сваркой или наплавкой, потом нанести покрытие. Покрытие само по себе предотвращает дальнейший износ, но не лечит дефекты подложки.
Как контролировать толщину твердосмазочного слоя?
Используют электронный толщиномер, который работает без повреждения слоя. Измеряют толщину в 5–10 местах на детали до и после нанесения. Толщина должна соответствовать паспортному значению (обычно 15–25 мкм); превышение приведет к нарушению посадок, недостаток - к неполному покрытию дефектов.
Почему адгезия зависит от подготовки поверхности?
Твердосмазочное покрытие держится на поверхности механически (из-за микрошероховатости) и химически (из-за близости молекулярных структур). Если поверхность грязная или масляная, между слоем и подложкой остается пленка загрязнения, и адгезия падает. Очистка и обезжиривание удаляют эту пленку, позволяя слою напрямую контактировать с подложкой.
Сколько раз можно восстанавливать одну деталь?
Теоретически - многократно, если каждый раз удалять старый слой и повторять цикл подготовки и нанесения. На практике в промышленности восстанавливают 2–3 раза, так как многократная зачистка может повредить подложку, особенно если она мягкий металл (алюминий, медь). После 3–4 циклов обычно переходят на замену детали.
Заключение
Восстановление изношенных деталей - не простая замена, а системный процесс выбора способа в зависимости от характера износа и состояния подложки. Твердосмазочные покрытия займут в этом арсенале роль функционального слоя: они восстанавливают антифрикционные свойства, предотвращают дальнейший износ и продлевают ресурс узла, но не заменяют восстановление базовой геометрии при критическом повреждении.
Конкретный путь прост: сначала проведите честную диагностику состояния детали, определите, потеряны ли размеры, целостность или только функциональные свойства. Если подложка цела, а деталь потеряла гладкость и смазываемость - это случай для твердосмазочного покрытия. Если есть трещины или критический износ - сначала восстанавливайте геометрию наплавкой, потом финишируйте покрытием. Не забывайте о подготовке поверхности (она решает 80 процентов качества), контролируйте толщину слоя и проведите приработку при пуске. Экономика восстановления благоприятна: процесс обходится в 30–50 процентов стоимости новой детали и сокращает операции в 3–8 раз. Следующий шаг - составить спецификацию для конкретной детали и согласовать ее с ремонтной мастерской или производителем покрытия.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.