
Влияние теплового зазора между поршнем и цилиндром на выбор технологии покрытия
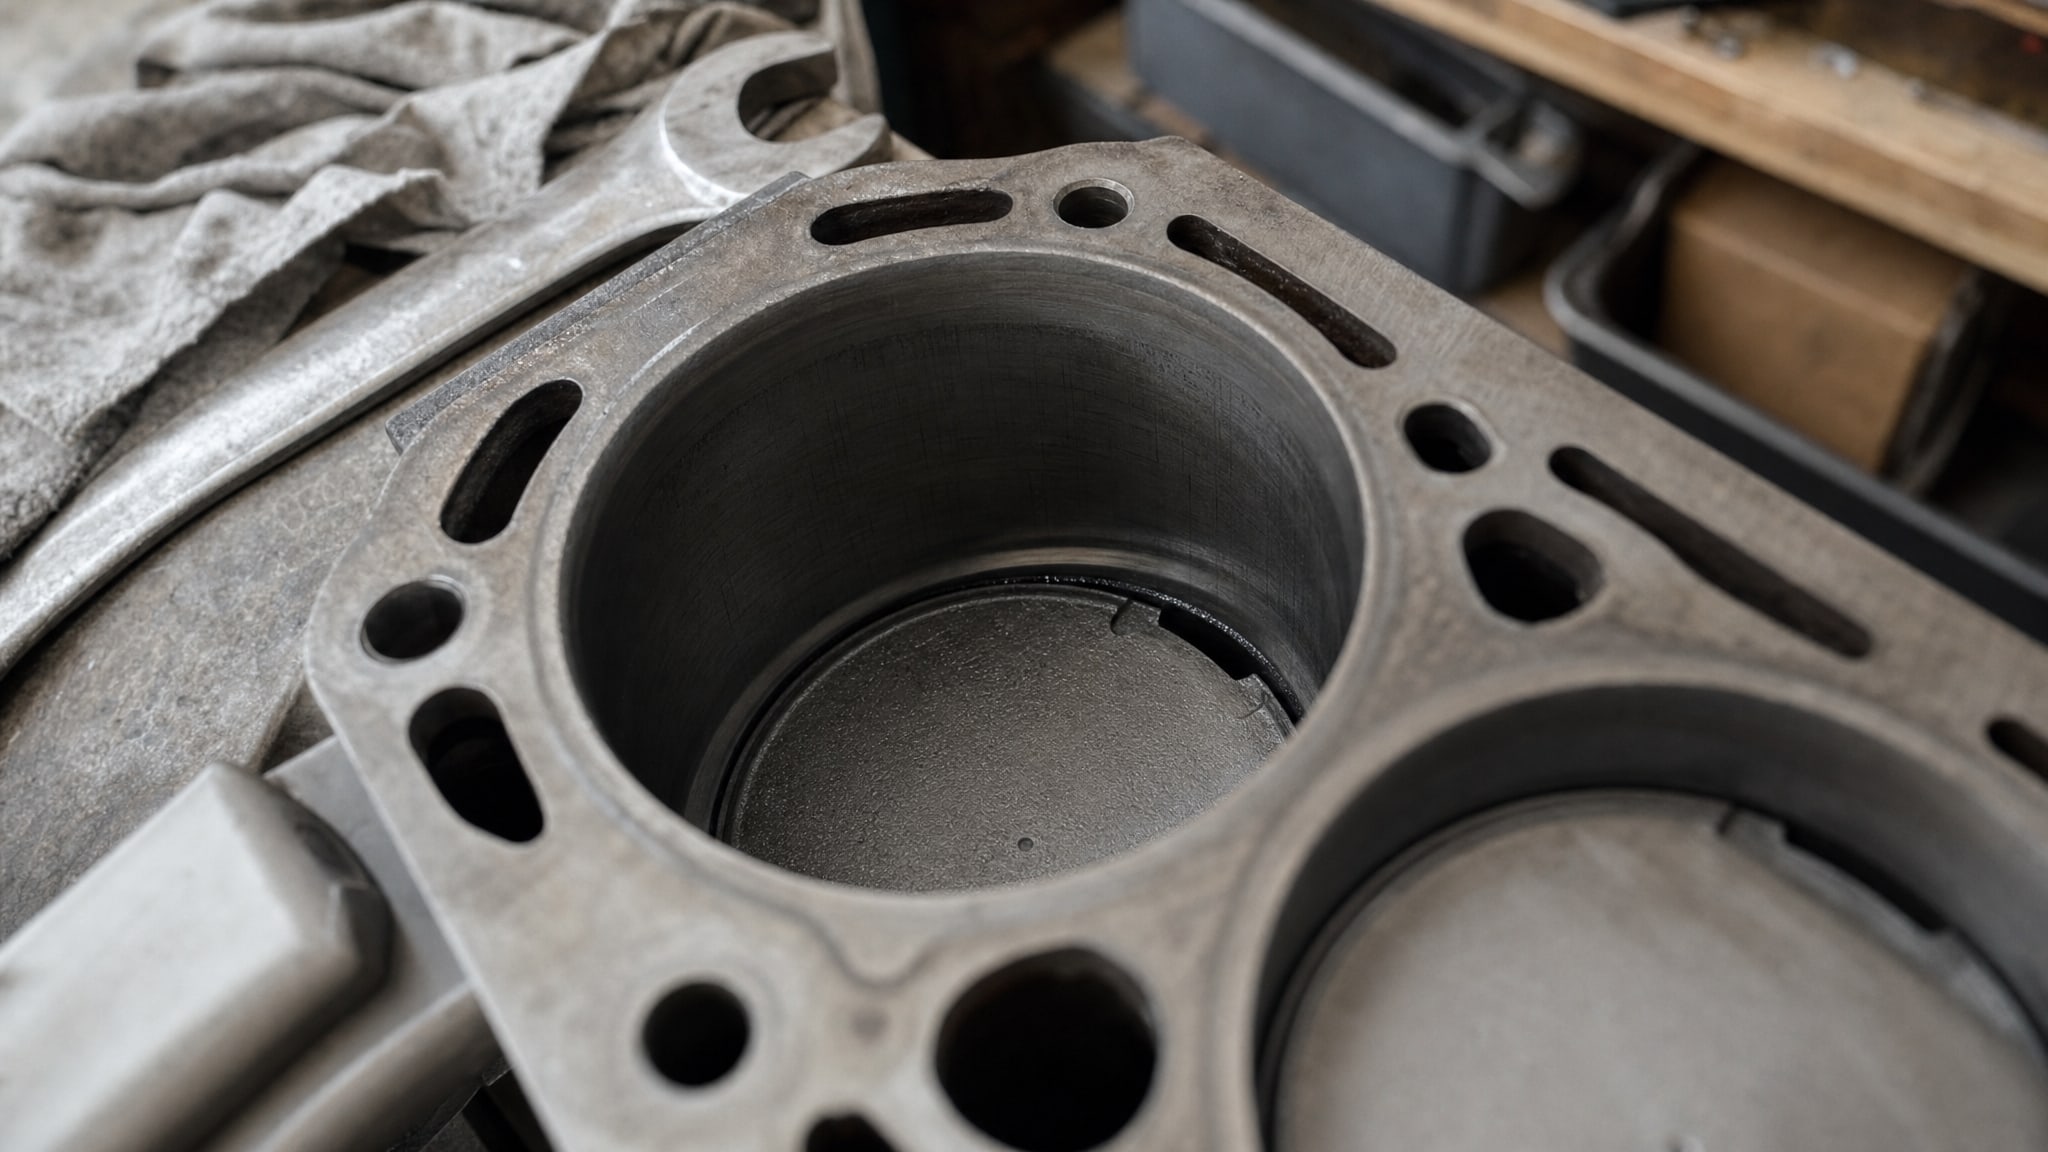
Тепловой зазор между поршнем и цилиндром - это один из ключевых параметров, который определяет надежность цилиндропоршневой группы и влияет на выбор защитного покрытия. Этот зазор не имеет универсального значения: он зависит от конструкции двигателя, материалов, теплового режима и свойств расширения деталей при работе. Производитель каждого двигателя задает требуемый зазор в сервисной документации, и от того, насколько точно этот параметр соблюдается, зависит как долговечность пары, так и эффективность применяемого покрытия.
Инженеры и снабженцы часто сталкиваются с ситуацией, когда нужно выбрать между стандартным решением и специализированным покрытием для высоконагруженных двигателей, но забывают учесть, что любое покрытие изменяет размеры детали и, следовательно, влияет на монтажный зазор. В этой статье мы разберемся, как тепловой зазор определяет требования к технологии покрытия и почему контроль толщины нанесения становится критичной операцией при работе с цилиндропоршневой группой.
Что такое тепловой зазор и почему он важен для выбора покрытия
Тепловой зазор между поршнем и цилиндром - это зазор в холодном состоянии между наружной поверхностью юбки поршня и внутренней поверхностью зеркала цилиндра.
Его назначение состоит в том, чтобы обеспечить свободное движение поршня при разных температурах работы без прихвата или задира.
При нагреве поршень и цилиндр расширяются с разной скоростью: алюминиевый поршень имеет больший коэффициент теплового расширения, чем чугунный цилиндр. Это различие компенсируется исходным зазором. Если зазор слишком мал, то при нагреве детали могут прижаться друг к другу и вызвать задир. Если зазор слишком велик, в холодном состоянии возникает ненужный люфт, стук и повышенные утечки газов мимо поршня.
Производитель каждого двигателя рассчитывает требуемый зазор на основе материалов, конструкции и максимальной рабочей температуры. Точные значения приводятся в технической документации конкретного двигателя, а не в усредненных справочниках. Попытка подобрать зазор «по ощущению» или по диапазону, найденному в интернете, часто приводит к ошибкам при выборе ремонтного размера поршня и цилиндра.
Ориентировочные диапазоны зазоров по типам двигателей
Приводим примеры типовых диапазонов, встречаемых в документации различных двигателей:
Стандартные атмосферные бензиновые двигатели: 0,04–0,06 мм
Турбированные бензиновые двигатели: 0,06–0,08 мм и выше (из-за повышенных тепловых нагрузок)
Дизельные двигатели: 0,08–0,12 мм (высокие давления и температуры требуют больше места для расширения)
Спортивные и высокооборотистые двигатели: могут достигать 0,15 мм и более, особенно при кованых поршнях
Эти диапазоны - справочная информация. Для конкретного ремонта или разработки технологии покрытия нужно получить точное значение из мануала двигателя или задать его инженеру производителя.
Измерение теплового зазора: методика и практические ошибки
Правильное измерение зазора - основа правильного выбора покрытия, потому что от фактических размеров деталей зависит, сколько микрон можно «потратить» на нанесение защитного слоя.
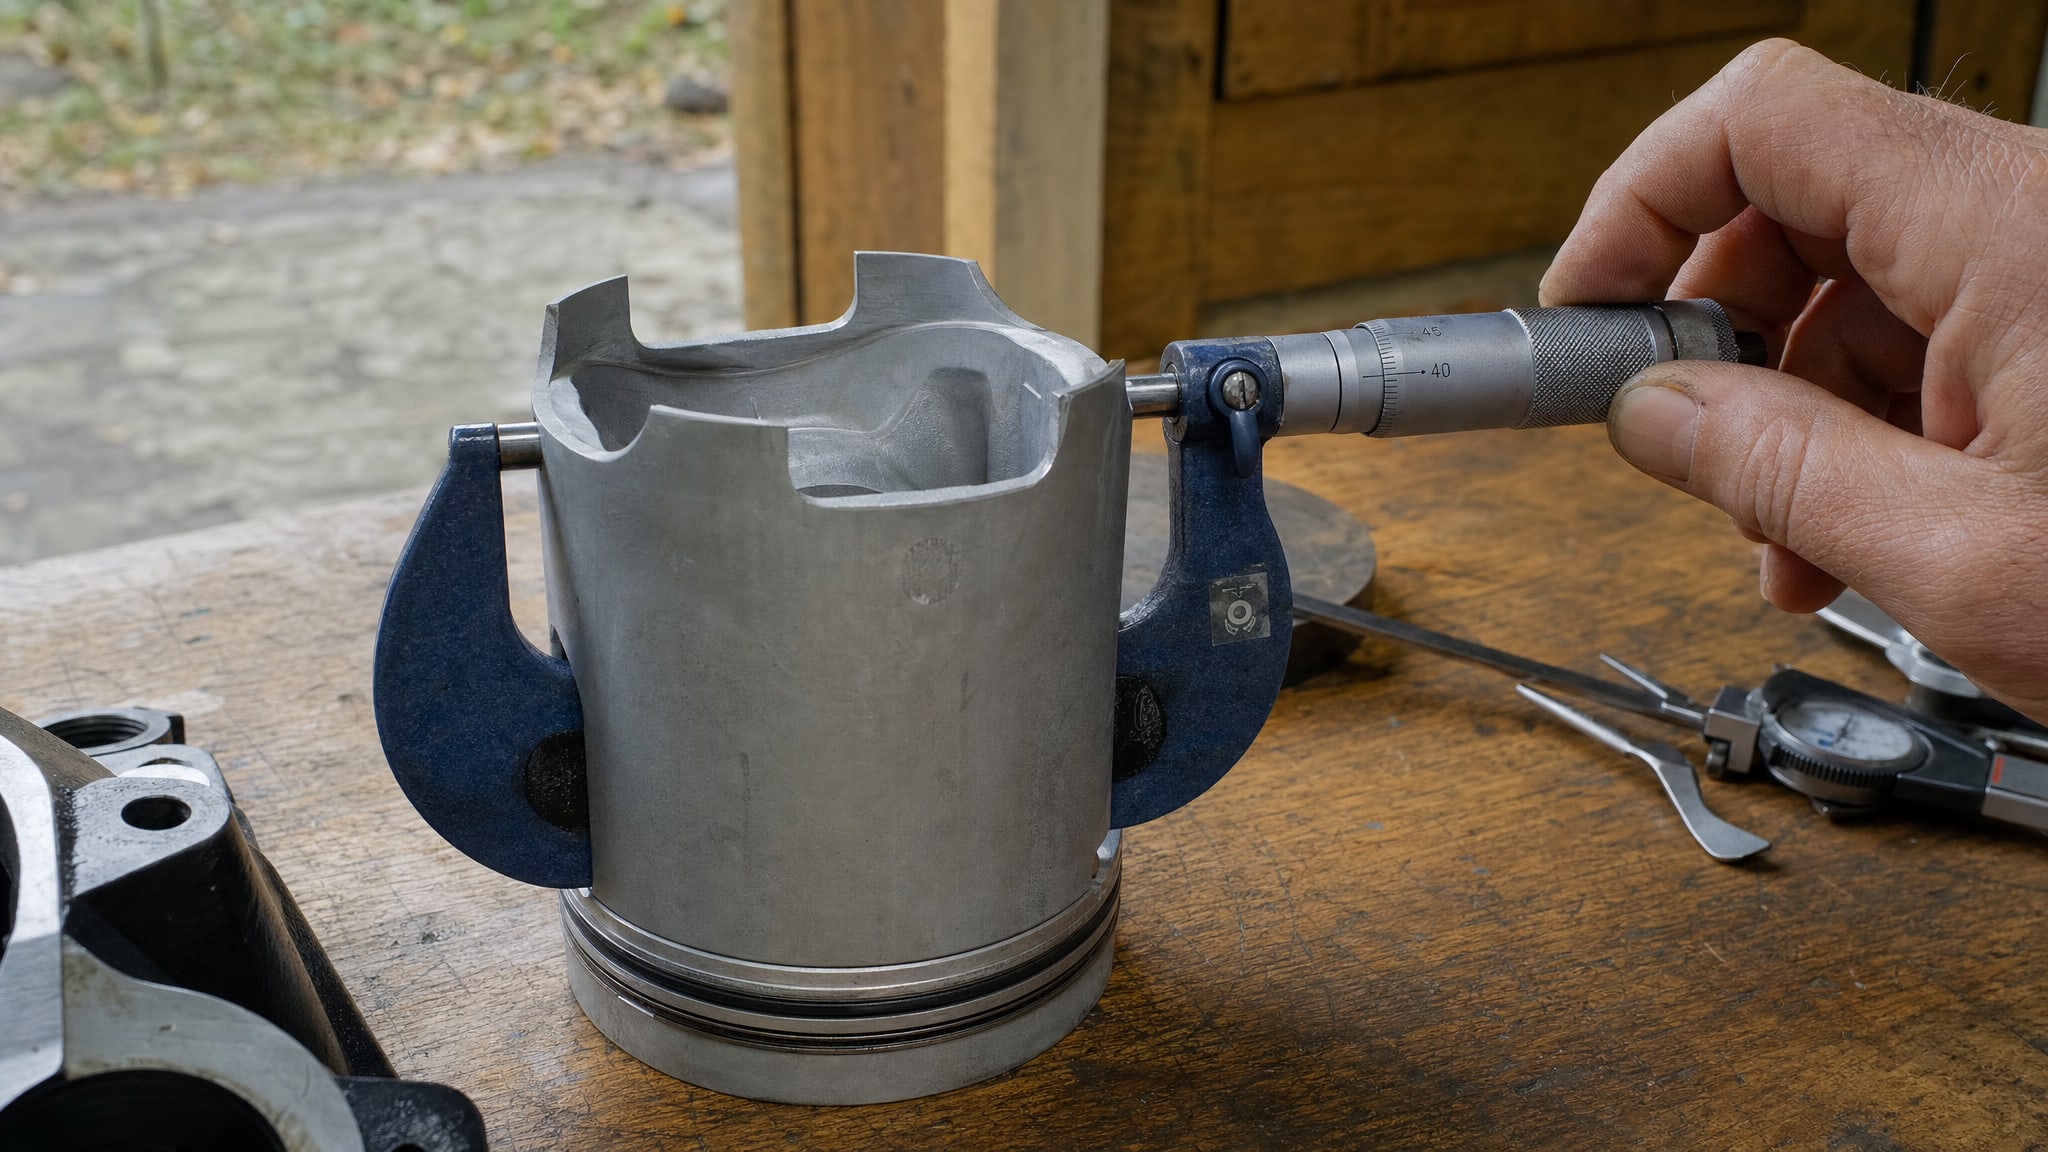
Зазор измеряется как разность двух размеров: диаметра цилиндра и максимального диаметра юбки поршня. Поршень кладут юбкой вверх и измеряют диаметр микрометром в зоне, расположенной перпендикулярно оси поршневого пальца (на боку юбки, а не спереди или сзади). Цилиндр измеряют нутромером в нескольких местах по глубине (у головки, в средней части, у картера) и находят минимальный диаметр, обычно в зоне наименьшего износа, близ головки блока.
Типовая ошибка: измерить поршень и поделить на два, получив якобы «радиальный зазор». Это неправильно. Измеряют оба диаметра, затем вычитают. Еще одна ошибка - измерять цилиндр в самой изношенной зоне. На самом деле нужна зона минимального износа, потому что именно там поршень должен скользить в рабочем режиме.
Важно, что все измерения выполняют в холодном состоянии, потому что сборка происходит при комнатной температуре. Рабочий зазор формируется после прогрева двигателя благодаря разному расширению материалов - это нормально и предусмотрено конструкцией.
Как покрытие влияет на монтажный зазор и требует контроля толщины
Антифрикционное, износозащитное или композиционное покрытие, нанесенное на поршень или цилиндр, увеличивает размеры детали.
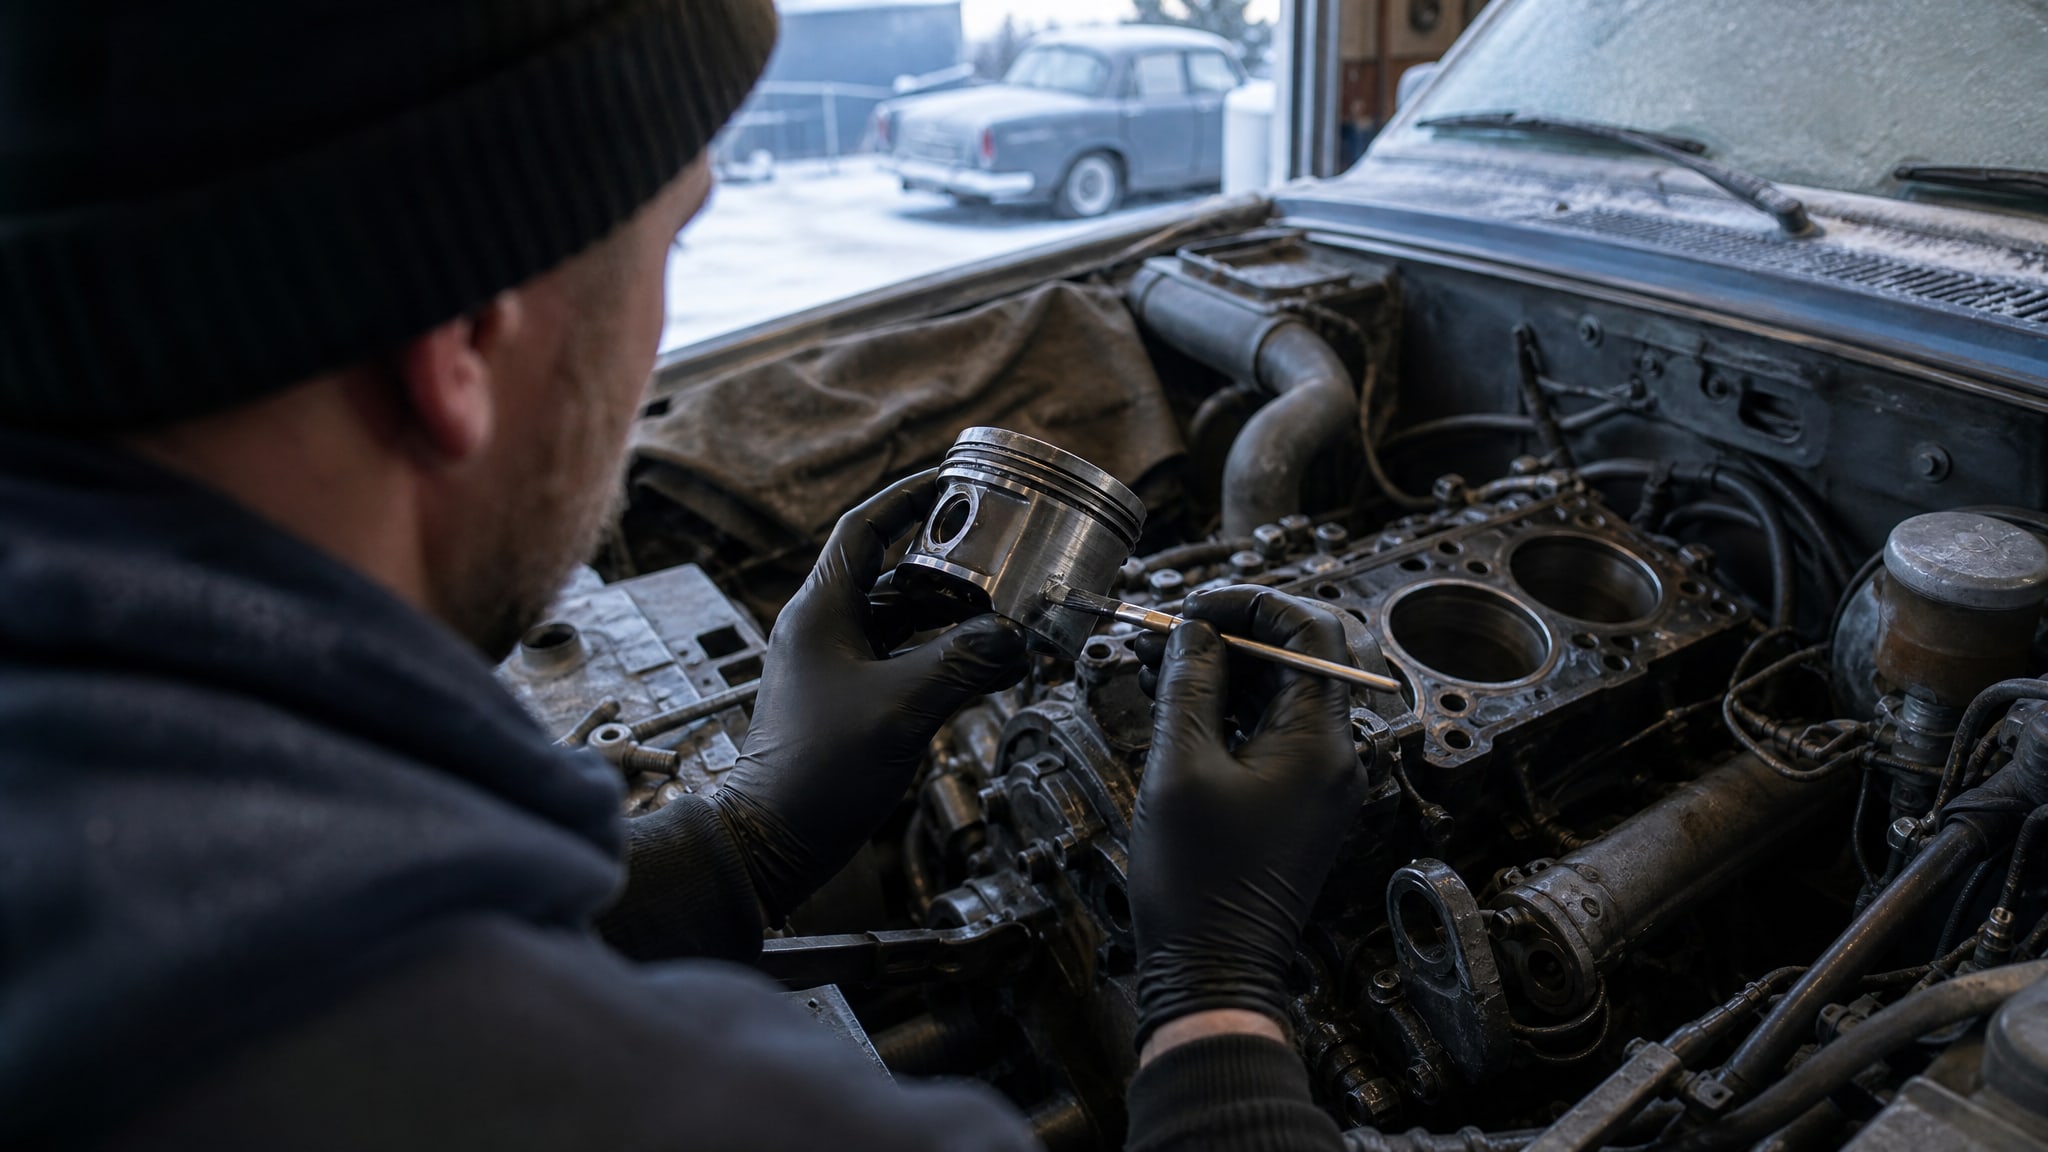
Толщина покрытия «съедает» часть зазора. Если изначальный зазор был близок к нижней границе допуска, то даже тонкое покрытие в 5–10 микрон может привести к неприемлемому изменению посадки.
Рассмотрим практический пример. Предположим, номинальный холодный зазор составляет 0,05 мм (50 микрон). Если нанести покрытие толщиной 15 микрон с обеих сторон (поршень расширится на 30 микрон), новый зазор станет 20 микрон, что ниже минимально допустимого. Это создает риск прихвата при первом прогреве.
Поэтому перед выбором технологии покрытия нужно:
Определить требуемый монтажный зазор в холодном состоянии (из документации двигателя или расчета).
Измерить фактический зазор конкретной пары поршень-цилиндр.
Вычислить, сколько микрон покрытие может занять, чтобы остаться в пределах допуска.
Выбрать технологию и материал, обеспечивающие воспроизводимую толщину в пределах расчетного «бюджета».
Для ремонтных размеров поршней это особенно важно, так как ремонтная селекция часто использует градации через 0,01 мм (10 микрон). Если покрытие имеет неконтролируемую толщину (разброс ±20 микрон), то воспроизводимость подбора теряется, и затраты на разделение поршней по размерам становятся напрасными.
Различие между тепловым зазором поршня и зазором в замке поршневого кольца
Частая ошибка закупщиков и инженеров состоит в смешивании двух принципиально разных параметров:
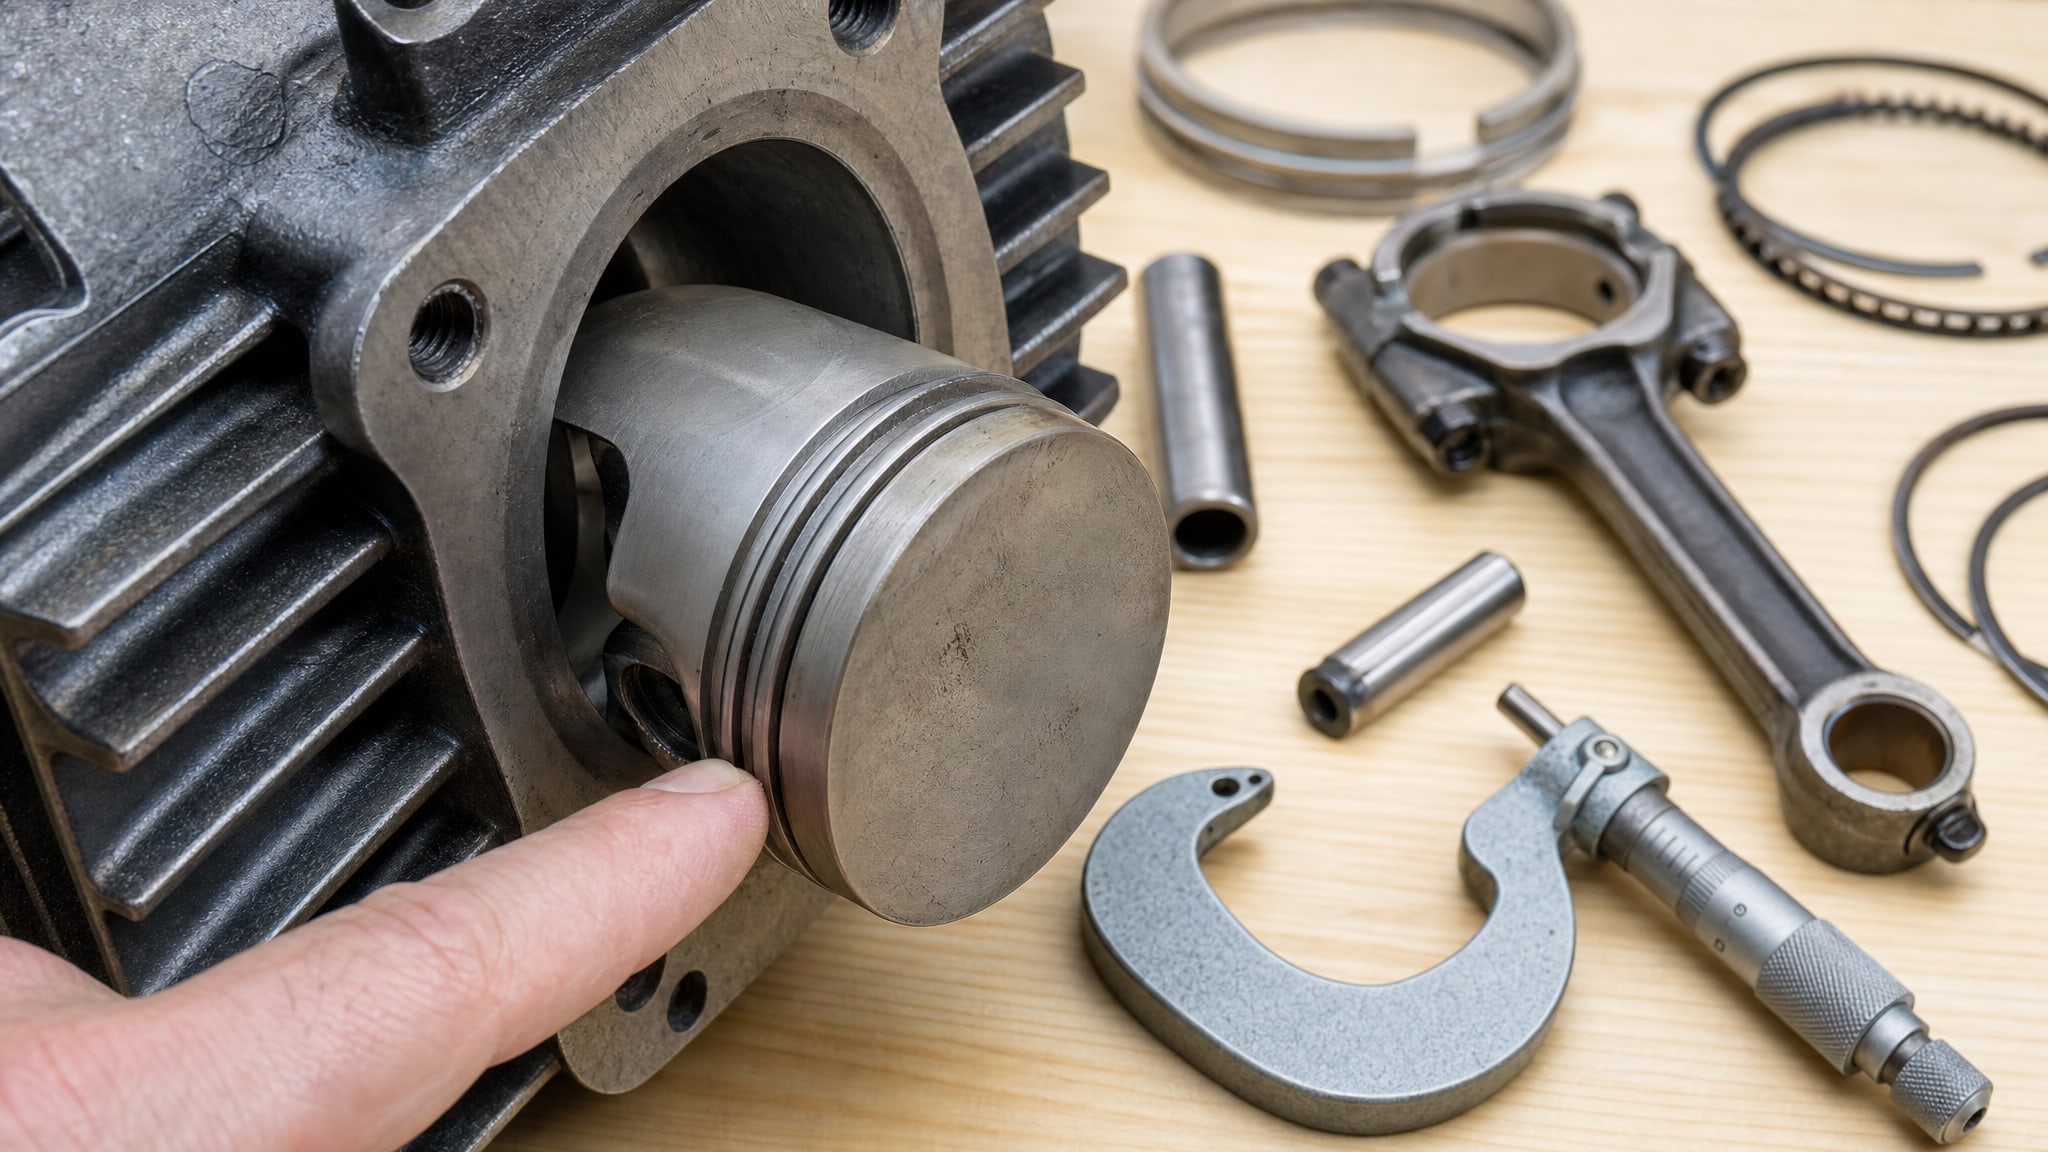
1. Тепловой зазор поршень-цилиндр - это зазор между юбкой поршня и зеркалом цилиндра. Он составляет десятые доли миллиметра (0,04–0,12 мм) и контролирует люфт и температурную посадку.
2. Зазор в замке поршневого кольца - это зазор между торцами кольца, когда оно сжато и установлено в канавке поршня. Типовые значения: верхнее компрессионное кольцо -0,20–0,35 мм, нижнее компрессионное -0,40–0,60 мм, маслосъемное -0,38–1,40 мм.
Эти зазоры решают разные задачи: первый управляет люфтом пары, второй предотвращает клинение кольца при тепловом расширении. Смешивание этих параметров приводит к неправильному подбору ремонтного размера или неправильному выбору кольца, что в итоге вызывает задиры, прорывы газов или обрывы кольца.
При выборе покрытия и контроле толщины нужно четко отделять расчет монтажного зазора поршень-цилиндр (это зазор, на который влияет покрытие) от проверки размеров и зазоров в кольцах (они влияют на утечки и компрессию, но не на люфт пары поршень-цилиндр).
Критерии выбора технологии покрытия в зависимости от теплового зазора
Выбор технологии покрытия должен начинаться не с названия материала, а с анализа требований, вытекающих из величины теплового зазора и тепловых нагрузок двигателя.
Сценарий 1: Малый исходный зазор, стандартные тепловые нагрузки
Если номинальный зазор находится в нижней части допустимого диапазона (например, 0,04 мм для бензинового двигателя), то покрытие должно быть минимальным - не более 3–5 микрон, чтобы не исказить посадку. В этом случае уместно применение сухого антифрикционного покрытия на основе политетрафторэтилена (PTFE) или молибдена, наносимого в виде спрея. Такое покрытие обеспечивает трибологический эффект без заметного изменения геометрии пары.
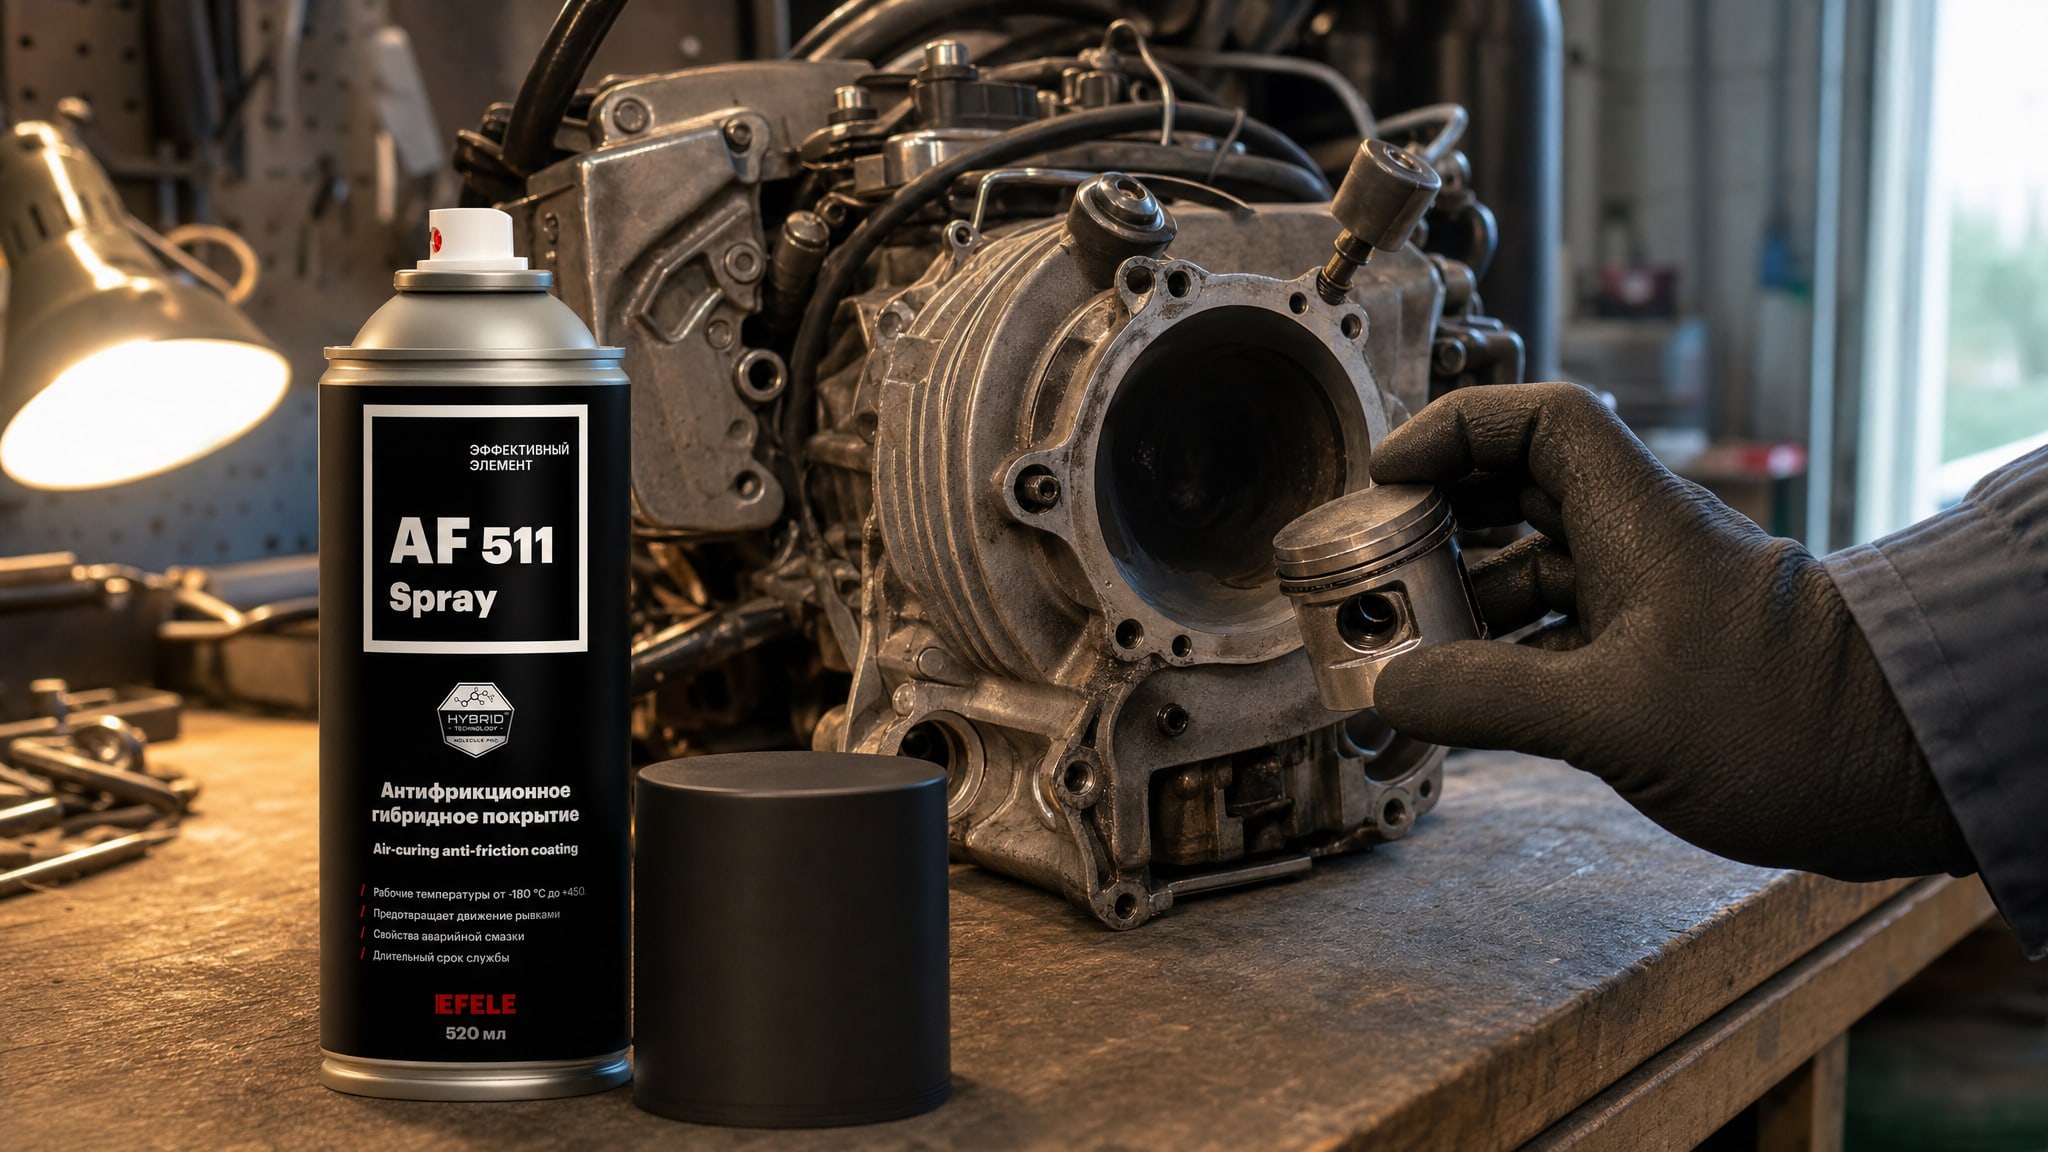
Для уменьшения трения и предотвращения холодного пуска, когда масло еще не разошлось по цилиндру, применяют антифрикционные сухие покрытия. Например, EFELE AF-511 Spray наносится тонким слоем и обеспечивает скользящий контакт без накопления остатков на поршне. Это позволяет сохранить номинальный зазор и при этом снизить риск задира в первые секунды работы.
Сценарий 2: Средний зазор, повышенные нагрузки (турбо, дизель)
Если двигатель форсирован или имеет цилиндр малого диаметра с повышенным давлением, зазор обычно рассчитан больше (0,06–0,10 мм). В этом случае допускается покрытие толщиной 5–15 микрон, которое обеспечивает и геометрическую адгезию, и защиту от задира. Здесь возможна технология микро-дугового оксидирования (МДО) на основе алюминия, керамическое покрытие или композитное двухслойное решение.
Контроль толщины становится обязательным: покрытие должно быть измерено толщиномером после нанесения, и партия деталей допускается только если результаты лежат в пределах ±3 микрон от номинала.
Сценарий 3: Динамический расчет для спортивных и высокооборотистых двигателей
Если двигатель работает с максимальными температурами (свыше 110°C на зеркале цилиндра), требуется особый подход. Зазор закладывается с запасом (0,10–0,15 мм и более), и покрытие может быть толще, но его выбор должен основываться не только на толщине, но и на термостойкости и коэффициенте трения при разных температурах. Здесь обоснованно применение керамических покрытий на основе оксида циркония или композитных сборных решений.
В любом сценарии контроль толщины покрытия становится операцией, которую нельзя пропустить или перевести в режим выборочной проверки. Каждая партия должна быть измерена и задокументирована.
Практические шаги при выборе покрытия для цилиндропоршневой группы
Алгоритм правильного выбора технологии покрытия выглядит следующим образом:
1. Получить точные требования от производителя двигателя: допуск на холодный монтажный зазор, максимальная рабочая температура зеркала цилиндра, материал поршня (алюминиевый или кованый) и материал цилиндра.
2. Измерить фактическую пару поршень-цилиндр: снять размеры обеих деталей микрометром и нутромером в холодном состоянии, вычислить реальный зазор.
3. Рассчитать допустимую толщину покрытия: от номинального допуска зазора вычесть фактический зазор, разделить пополам (если покрытие наносится на обе детали). Результат - это «бюджет» на микроны.
4. Выбрать технологию покрытия: в соответствии с допустимой толщиной, тепловыми нагрузками и типом двигателя (атмосферный, турбо, дизель).
5. Установить процедуру контроля толщины: на всех изготавливаемых деталях или минимум на выборке (каждая 10-я деталь) проводить измерение толщины электромагнитным толщиномером и сравнивать с расчетным значением. Допуск - не более ±3 микрон от номинала.
6. Документировать результаты: сохранять записи о размерах, измеренных зазорах и толщине покрытия для каждой партии. Это страховка при возникновении претензий.
7. Сверяться со спецификацией при каждом повторном заказе: даже если поставщик тот же, в документацию могли внести изменения, или появился новый мануал от производителя двигателя.
Эти шаги избавляют от типичных ошибок: от недоконтроля толщины покрытия, от использования усредненных диапазонов вместо реальных требований, от смешивания разных типов зазоров.
Часто задаваемые вопросы
Можно ли ориентироваться на маркировку поршня без замеров цилиндра?
Нет. Маркировка поршня (обозначение размера, масса) указывает номинальный размер, но не учитывает фактический износ цилиндра. Для корректного подбора пары нужен фактический замер обеих деталей микрометром и нутромером в одном и том же месте. Только так можно определить реальный зазор и понять, допускает ли он покрытие и какой толщины.
Если двигатель форсирован, нужно ли увеличивать зазор при подборе поршня?
Да, но не самовольно. Производитель форсированного двигателя уже заложил это в техническую документацию. Турбированные и дизельные двигатели требуют больших зазоров (0,06–0,12 мм) именно из-за повышенных тепловых нагрузок. Если переносить нормы обычного бензинового двигателя на форсированный, возникает риск задира при нагреве. Сверьтесь с мануалом конкретного двигателя.
Тепловой зазор и зазор в замке поршневого кольца - это разные вещи?
Совершенно верно. Тепловой зазор поршень-цилиндр - это люфт между юбкой поршня и зеркалом (0,04–0,12 мм). Зазор в замке кольца - это расстояние между торцами кольца при установке (0,20–1,40 мм в зависимости от типа кольца). Смешивание этих параметров приводит к неправильному выбору ремонтного размера или кольца и результирующим задирам или прорывам.
Как покрытие влияет на зазор, если его толщина всего несколько микрон?
Тонкое покрытие изменяет размер незначительно, но при малом исходном зазоре даже несколько микрон могут быть критичны. Если номинальный зазор 50 микрон, а покрытие 15 микрон с обеих сторон, новый зазор становится 20 микрон - это может оказаться ниже допустимого минимума. Поэтому контроль толщины необходим, а технология должна гарантировать воспроизводимость.
Почему в ремонтных размерах используется градация 0,01 мм, и как это связано с покрытием?
Ремонтные поршни выпускают с градацией через 0,01 мм (10 микрон), потому что это позволяет подобрать пару поршень-цилиндр с точностью до одного размерного класса при износе. Если покрытие имеет неконтролируемую толщину (разброс ±20 микрон и больше), воспроизводимость подбора теряется - разные образцы одного номинального размера могут отличаться на 40 микрон после нанесения покрытия. Это делает селекцию бессмысленной и дорогостоящей.
Заключение
Тепловой зазор между поршнем и цилиндром - это не просто справочный параметр, а основание для выбора технологии покрытия, методики контроля и схемы ремонтной селекции. Каждый двигатель имеет свои требования, и попытка применить универсальное решение часто приводит к задирам, прихватам и преждевременному выходу пары из строя.
Правильный подход начинается с получения точной информации из технической документации производителя двигателя, перейдет к фактическому измерению пары в холодном состоянии, затем к расчету допустимой толщины покрытия и, наконец, к выбору технологии с обязательным контролем толщины всей партии. Таким образом, гарантируется, что покрытие защищает пару без искажения геометрии, а монтажный зазор остается в пределах допуска. Для начала следующего проекта получите у производителя двигателя или у своего конструктора точное значение требуемого монтажного зазора, а затем обсудите с поставщиком покрытия, какая толщина и какой контроль гарантируют соблюдение этого допуска.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.