
Влияние теплового режима на ресурс смазки для подшипников
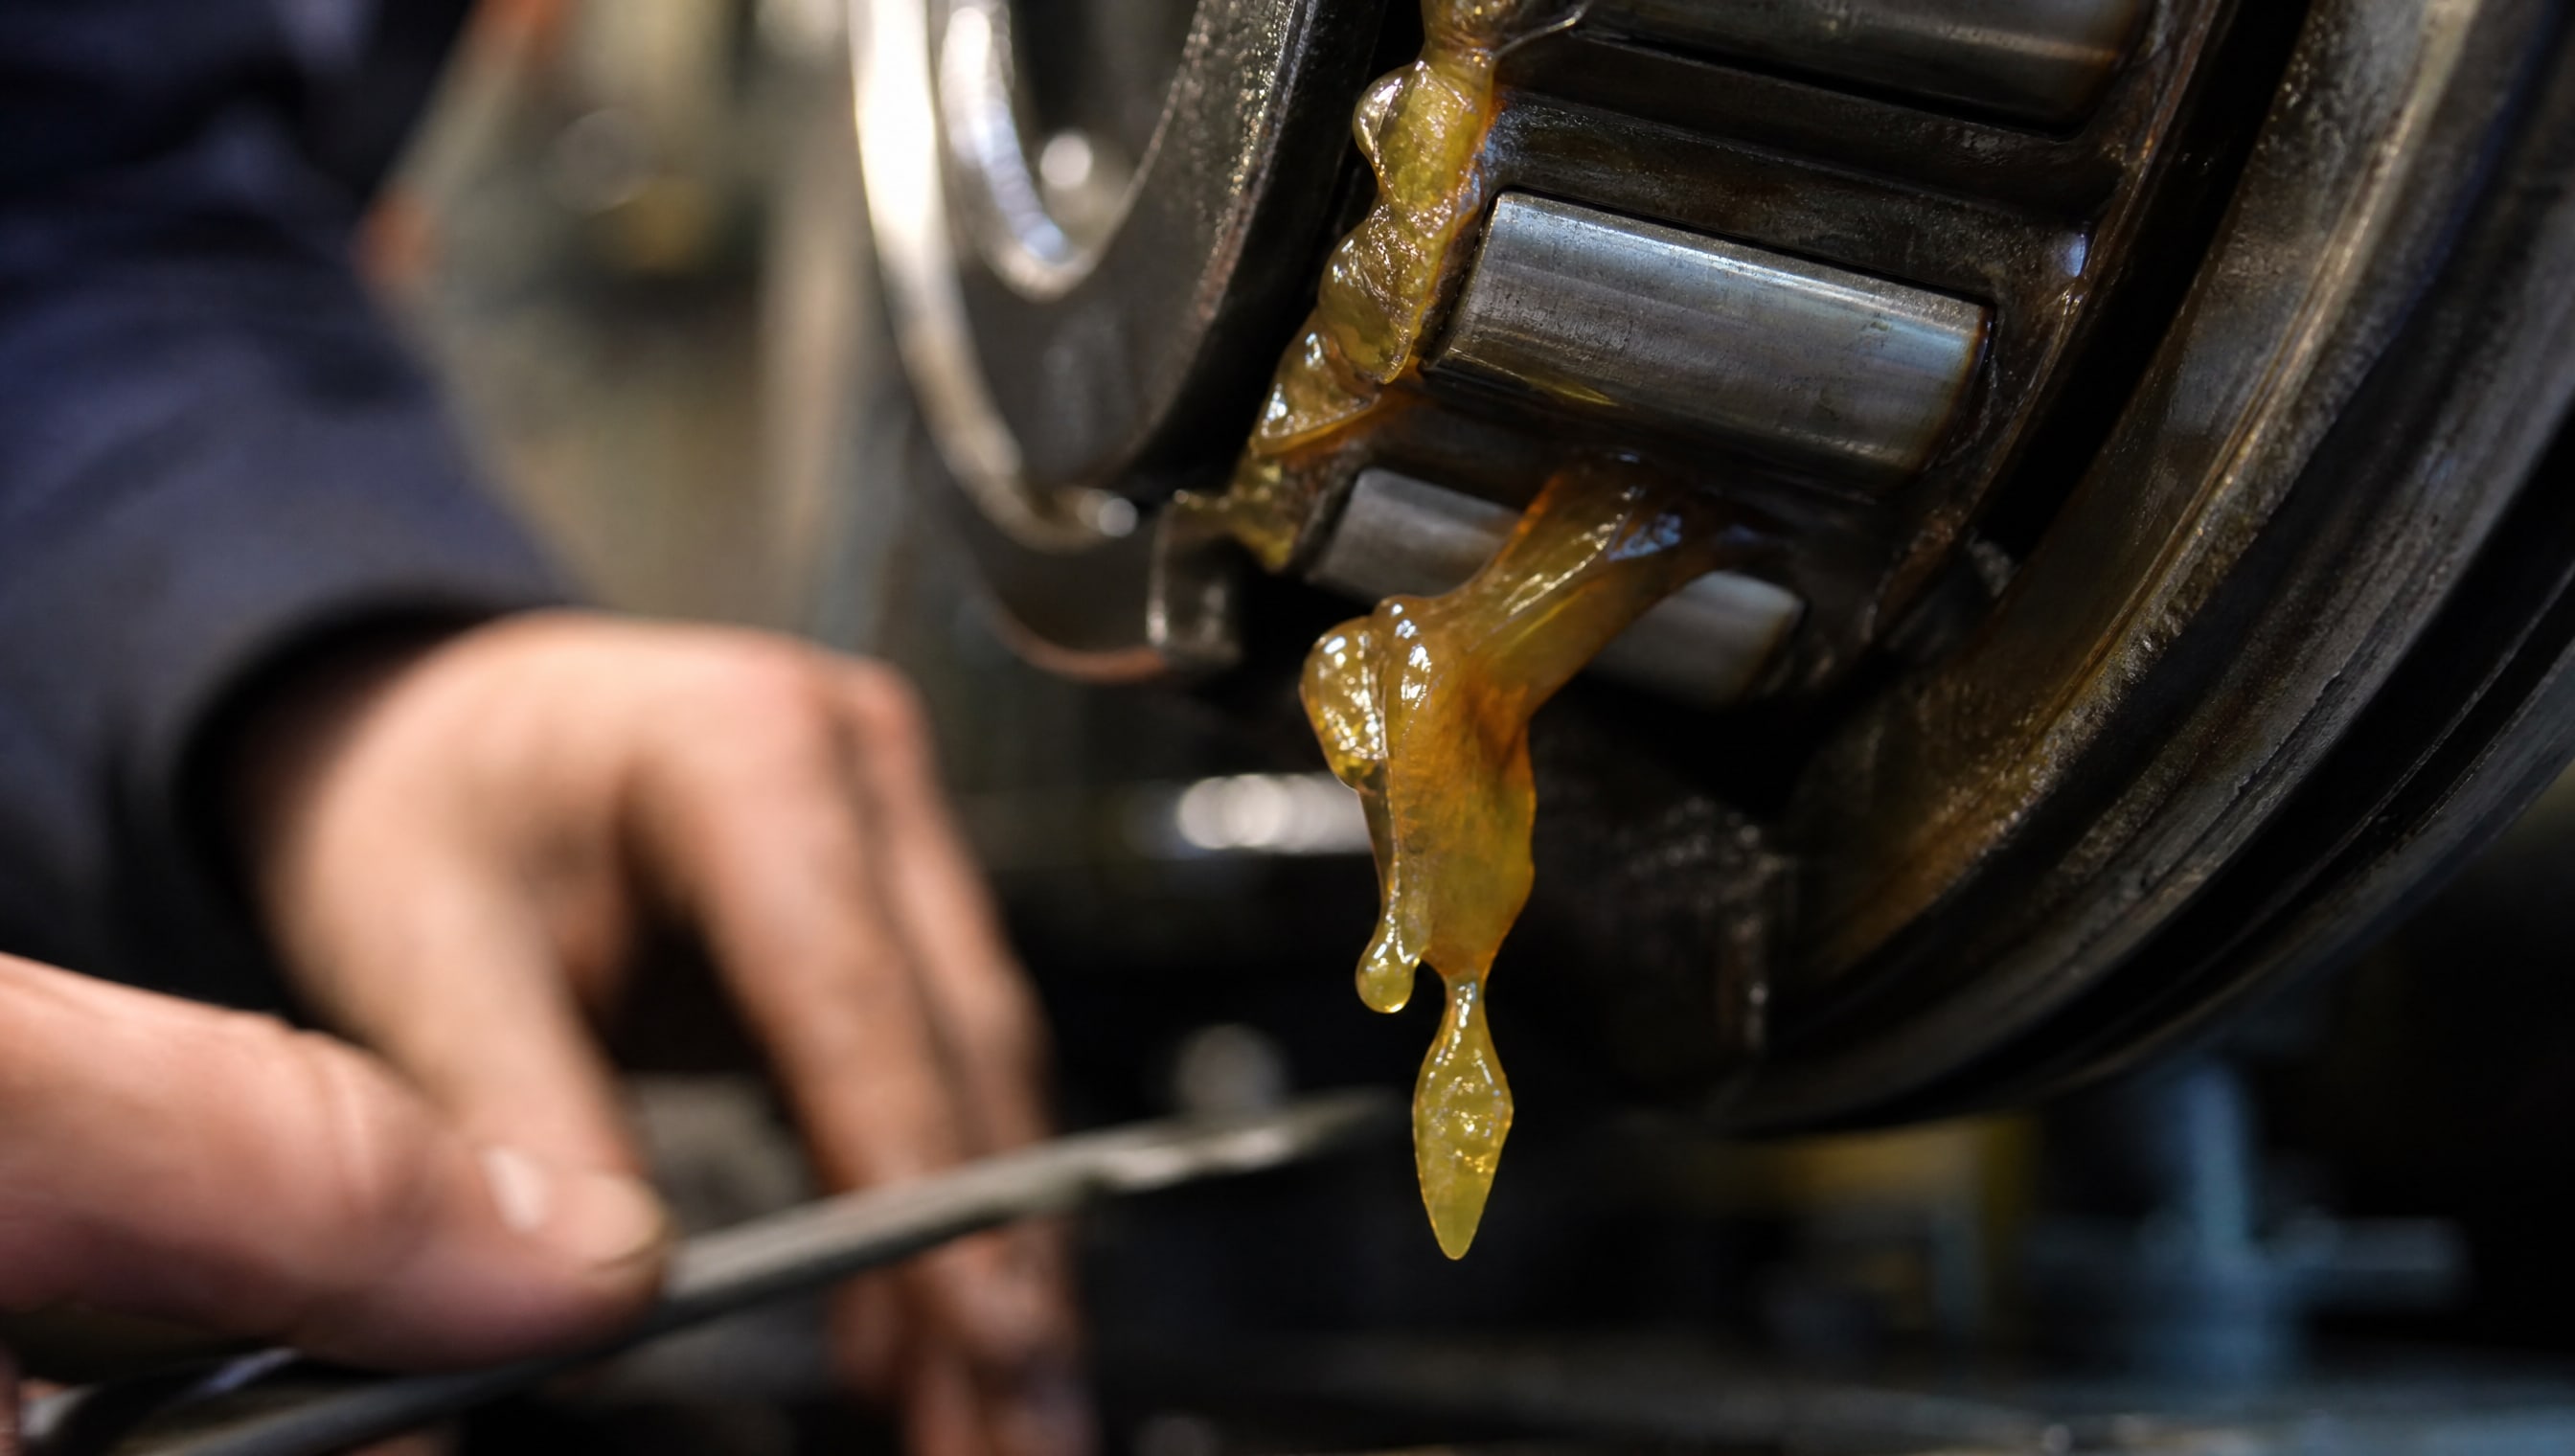
Температура - один из главных врагов смазочного материала. Когда подшипник, редуктор или узел сушилки работают с отклонениями от нормального теплового режима, смазка начинает быстрее окисляться, теряет вязкость и перестает защищать контактные поверхности. Перегрев ускоряет этот процесс в несколько раз: при температурах выше оптимального диапазона смазка разжижается, может вытечь из узла, а следом начинается интенсивный износ. В этой статье разберемся, как тепловой режим двигателя и внешний нагрев влияют на ресурс смазочного материала, почему нельзя просто «взять любую смазку» и как правильно подобрать состав для конкретных условий работы.
Статья полезна для инженеров, технических специалистов и закупщиков, которые отвечают за надежность оборудования и хотят избежать преждевременного отказа подшипников и редукторов из-за неправильно выбранной смазки.
Как температура влияет на деградацию масла и смазки
Температура напрямую воздействует на молекулярную структуру смазочного материала.
При нагреве масло начинает быстрее окисляться - его молекулы реагируют с кислородом воздуха, что приводит к образованию нестабильных соединений. Эти вещества затем полимеризуются в отложения, нагар и смолы, которые накапливаются в узле и еще больше ухудшают смазывание.
Для моторных масел оптимальный рабочий диапазон составляет примерно 90–105 °C. В этой зоне вязкость остается в нормальных пределах, присадки работают эффективно, а деградация протекает медленно. Однако даже при кратковременном выходе за пределы этого диапазона ресурс масла начинает заметно снижаться.
Когда температура превышает 120–125 °C, процессы окисления ускоряются лавинообразно. Минеральные масла при таких условиях теряют вязкость и способность удерживать защитную пленку между поверхностями трения. Вязкость снижается, смазка становится жидкой, теряет несущую способность и может вытечь из подшипника через зазоры или уплотнения. Одновременно на поверхностях начинают откладываться смолы и коксовые вещества, которые снижают теплоотвод и еще больше повышают температуру в узле.
Процесс деградации ускоряется не линейно: при перегреве на 10–15 °C ресурс может сократиться вполовину. Это означает, что если смазка рассчитана на работу до 140 °C, но регулярно нагревается до 160 °C, она будет требовать замены вдвое чаще, чем в нормальных условиях.
Вытекание смазки при высокой температуре и оборотах
Одна из наиболее частых проблем в высокооборотных узлах и оборудовании с внешним нагревом - это вытекание смазки.
Механизм его прост: при повышении температуры масло разжижается, теряет вязкость, а подвижные части подшипника начинают выбрасывать смазку за пределы рабочей зоны.
При высоких оборотах, например в центрифугах или сушилках, ротор создает центробежные силы, которые выталкивают смазку наружу. Если смазка по вязкости не подходит для скорости вращения, она не сможет удержаться в подшипнике. Класс NLGI определяет консистенцию смазки - насколько она густая. Для высоких оборотов обычно нужны смазки с более низким классом консистенции (например, NLGI 1 или NLGI 2), чтобы они лучше распределялись и не создавали лишних потерь на трение.
Проблема усугубляется, когда внешний нагрев оборудования добавляется к фрикционному теплу самого подшипника. Например, сушилка работает при температуре 80–120 °C, плюс подшипник генерирует дополнительное тепло из-за трения шариков и сепаратора. В результате смазка в зоне контакта может нагреваться до 140–160 °C и выше, чем температура корпуса. При такой температуре обычная смазка становится полужидкой и не выполняет свою функцию.
Для решения проблемы вытекания смазки при высоких температурах и оборотах необходимо выбирать составы с достаточной вязкостью базового масла и хорошей адгезией - способностью прилипать к поверхности и не растекаться под действием центробежных сил. Специализированные высокотемпературные смазки, разработанные для сушилок, ротационных узлов и подшипников, работают в условиях до 180 °C и выше благодаря использованию термостойких загустителей и полностью синтетических масел. Такие составы удерживаются в подшипнике даже при быстром вращении и высоком нагреве, сохраняя защитную пленку между шариками и кольцами.
Подбор высокотемпературной смазки для подшипников и узлов
Выбор смазки для подшипников - это не просто взять «какую-нибудь синюю смазку» или следовать цвету.
Правильный подбор зависит от ряда параметров, которые инженер должен проверить перед закупкой.
Во-первых, нужно определить рабочий температурный режим узла. Это не температура корпуса оборудования, а фактическая температура смазки в зоне контакта подшипника. Она может быть на 20–40 °C выше, чем показывает датчик, установленный на корпусе. Для подшипников, работающих при комнатной температуре, подойдет универсальная смазка класса NLGI 2. Для узлов, которые нагреваются (электромоторы, редукторы, сушилки), нужна смазка с температурой каплепадения не менее 160–180 °C.
Во-вторых, важна скорость вращения подшипника. Она определяется скоростным фактором n·dm, где n - частота вращения в оборотах в минуту, a dm - средний диаметр подшипника в миллиметрах. Для низкооборотных узлов (n·dm менее 300 000) можно использовать смазки NLGI 2–3. Для высокооборотных подшипников (n·dm выше 500 000) требуются более жидкие составы, часто NLGI 1 или специальные редкие смазки, которые создают меньше потерь на перемешивание.
В-третьих, нужно учитывать тип загустителя. Литиевые смазки хорошо работают при умеренных температурах (до 120–140 °C), но при перегреве быстро деградируют. Полимочевинные загустители сохраняют стабильность при температурах до 180–200 °C и выше, что делает их идеальным выбором для высокотемпературных приложений. Сложные загустители, включая алюминиевые и кальциевые, используются реже, так как они менее универсальны.
При выборе смазки для ступичных подшипников (в легких транспортных средствах, тележках, колесах) важна стойкость к вымыванию водой и механическая стабильность. Такие подшипники часто подвергаются ударным нагрузкам и попаданию влаги, поэтому смазка должна удерживаться в узле несмотря на вибрацию и воду. Для решения проблемы вытекания смазки при высоких температурах и оборотах закупщики часто обращаются к композициям, которые специально разработаны для долговременной смазки подшипников, работающих в условиях до 180 °C и обладающих высокой температурой каплепадения.
Окисление, нагар и потери на испарение при перегреве
Когда смазка нагревается выше своего оптимального диапазона, начинаются необратимые химические процессы.
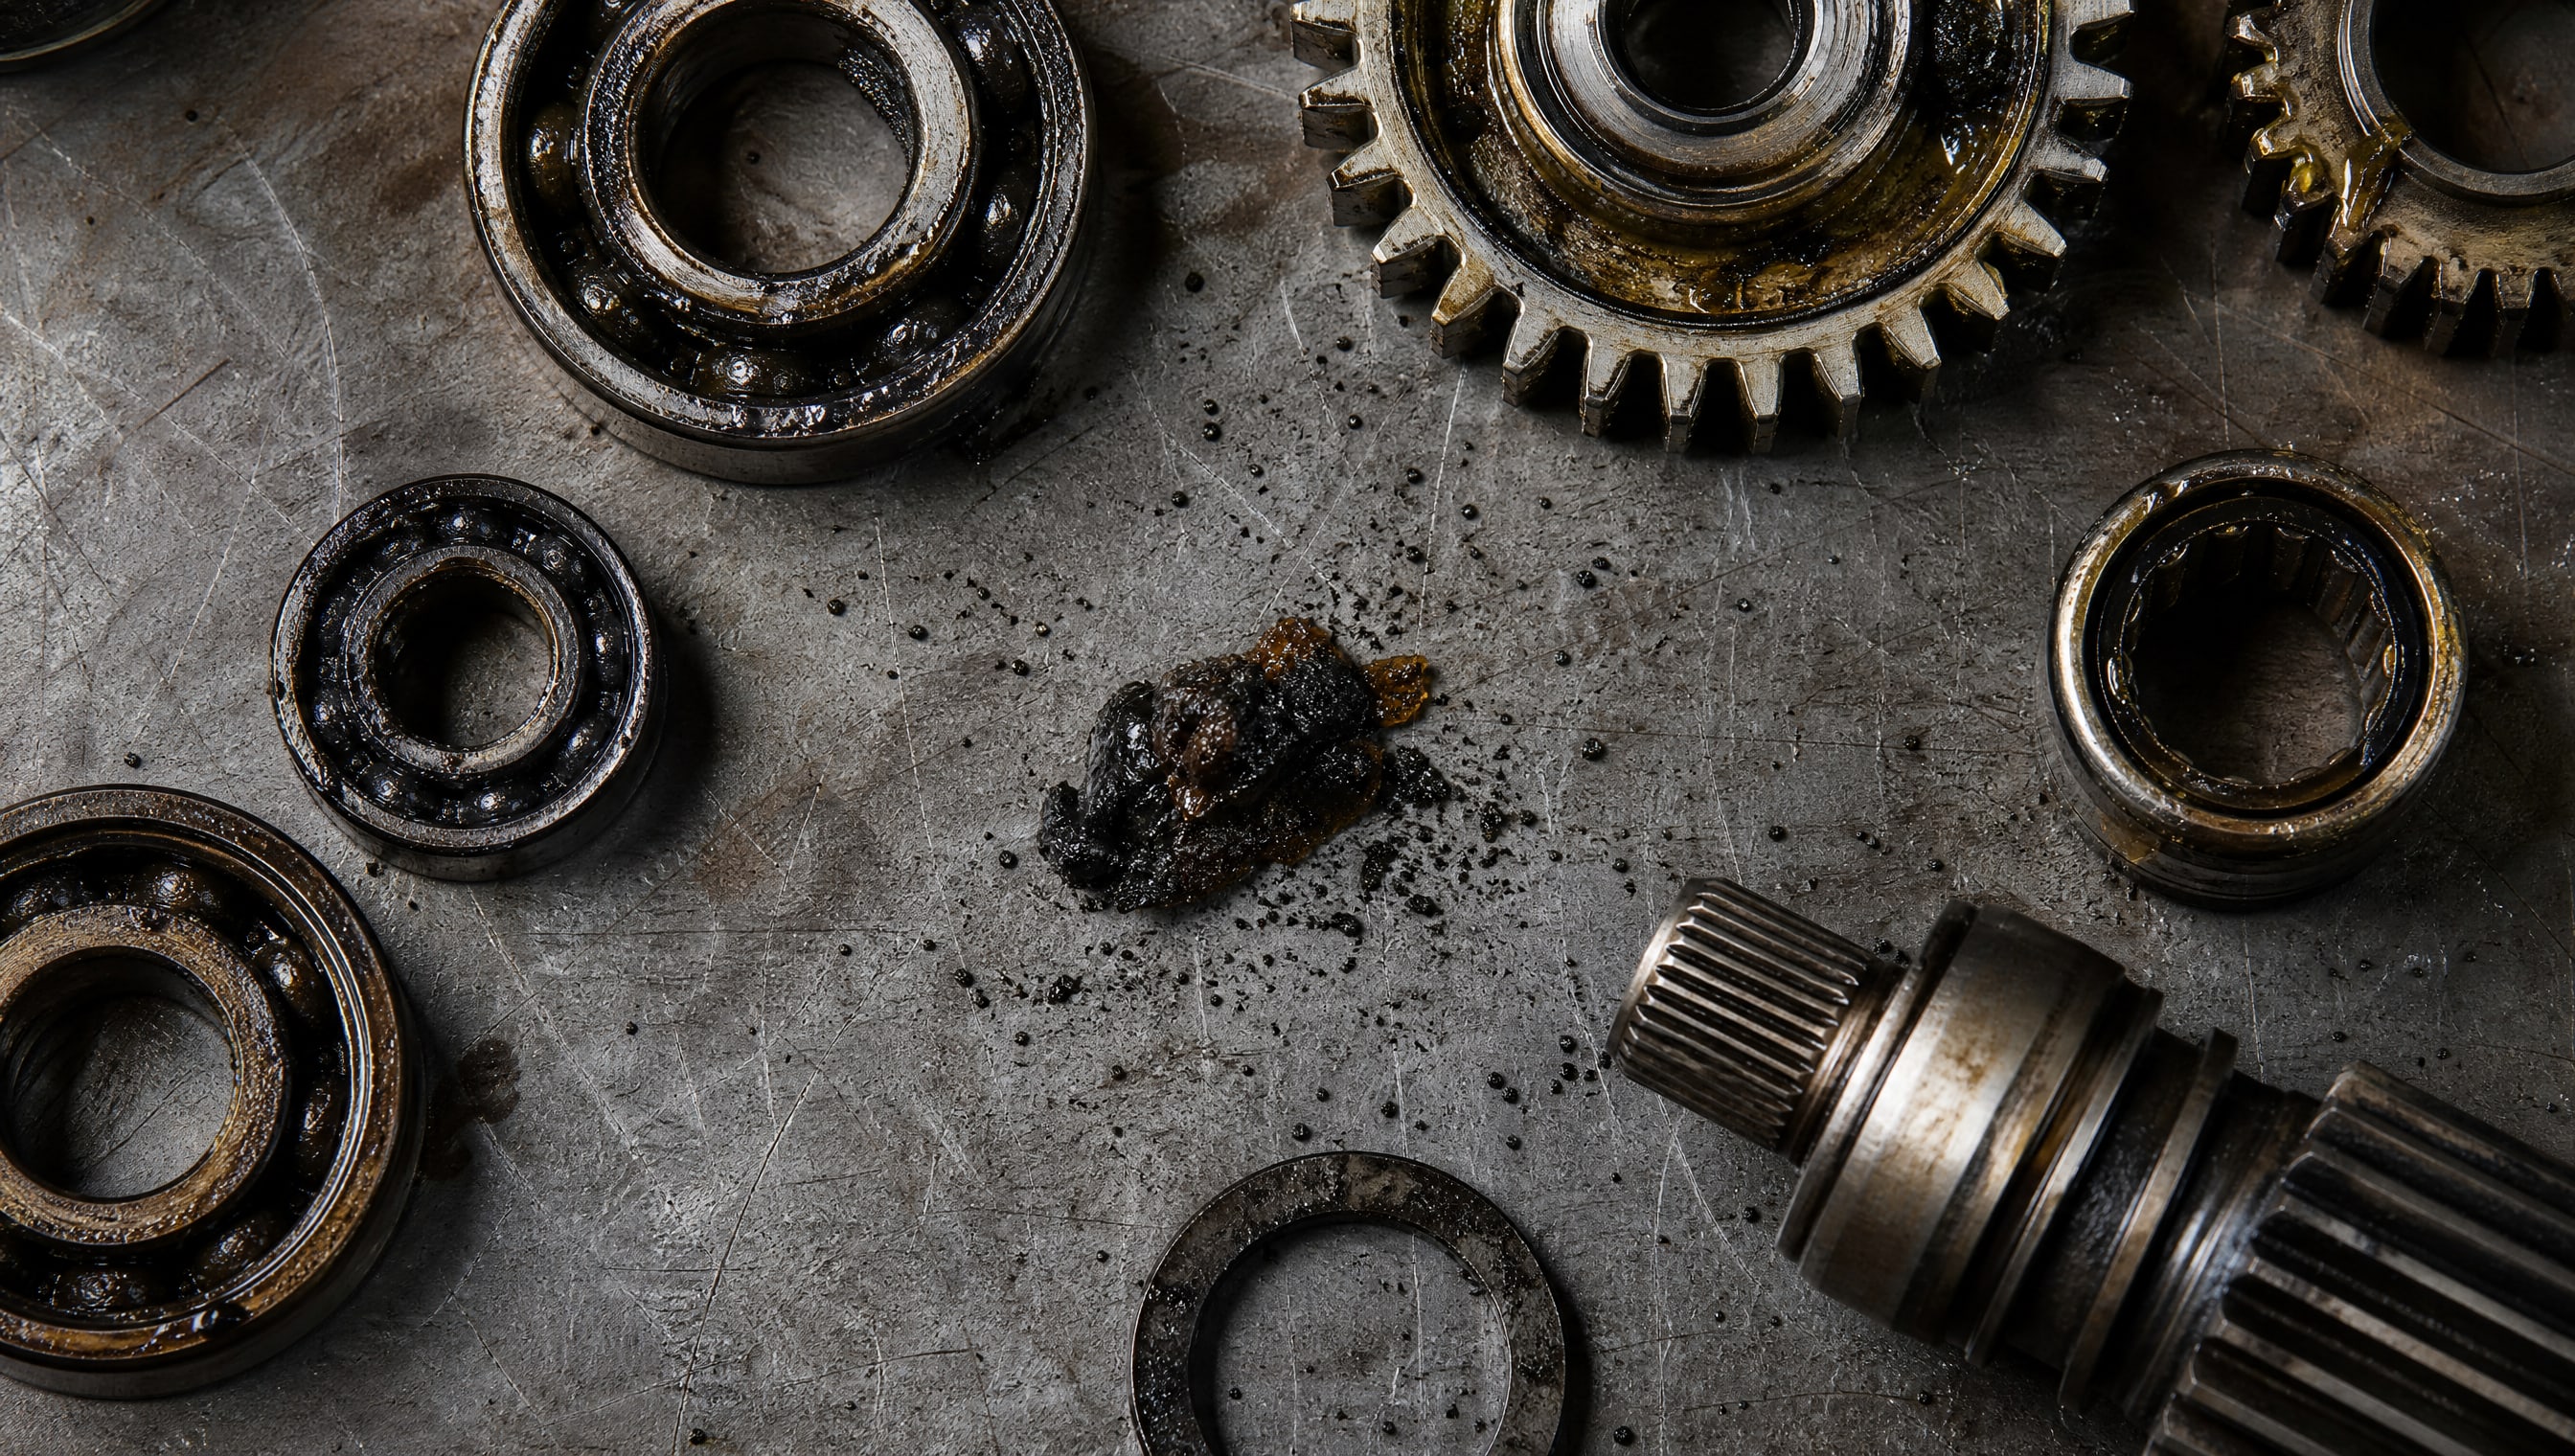
Кислород воздуха взаимодействует с углеводородами масла, образуя гидроперекиси и другие нестабильные соединения. Эти вещества быстро полимеризуются, создавая смолы, коксовые отложения и жирные кислоты.
Нагар и коксовые отложения накапливаются на деталях подшипника, на кольцах, шариках и сепараторе. Это приводит к двум негативным эффектам. Первый - локальное повышение температуры из-за того, что отложения изолируют металл и препятствуют теплоотводу. Второй - увеличение трения между деталями, так как нагар действует как микроабразив и разрушает защитную пленку.
При высокой температуре часть масла испаряется. Это теряемое масло больше не участвует в смазывании, концентрация присадок в оставшемся масле растет, что может привести к их выпадению в осадок. Также испарение усиливает окисление, так как летучие компоненты теряются в первую очередь, а оставшееся масло становится более вязким и менее стабильным.
Для оборудования с постоянным внешним нагревом, такого как промышленные сушилки, важно выбирать смазки, которые специально разработаны с учетом этих процессов. Они содержат антиоксидантные присадки, которые замедляют окисление, и базовые масла с высокой температурой кипения, которые меньше испаряются. Синтетические масла (полиальфаолефины, полиолы, простые эфиры) обычно имеют лучшую термостойкость, чем минеральные, благодаря более прочной молекулярной структуре.
Как выбрать смазку для ступичных подшипников и сушилок
Ступичные подшипники работают в совершенно других условиях, чем подшипники в электромоторах или редукторах.
Ступица автомобиля, тележки или колеса колесного узла постоянно подвергается ударам, вибрации и попаданию грязи и влаги. При этом температура может колебаться от отрицательной в зимний период до 60–80 °C при интенсивной работе.
Для ступичных подшипников нужна смазка, которая сохраняет вязкость при охлаждении (иначе при холодном пуске она не обеспечит защиту), но при этом не становится слишком жидкой при нагреве. Механическая стабильность - это способность смазки сохранять консистенцию при интенсивной вибрации и сжатии. Если смазка нестабильна, она разделится на масло и загуститель, и узел останется без защиты.
Сушильное оборудование работает совершенно иначе. Барабан или барабанная сушилка нагревается до 80–120 °C и выше, создавая постоянный внешний нагрев. Подшипники в такой сушилке подвергаются не столько ударам, сколько постоянному тепловому воздействию. При этом скорость вращения барабана обычно невысока, но нагрузка может быть значительной из-за веса мокрого материала.
Для сушилок критичны:
Высокая температура каплепадения (не менее 170–200 °C)
Низкие потери на испарение при рабочей температуре
Хорошая адгезия, чтобы смазка не вытекала из подшипника при нагреве
Окислительная стабильность, чтобы смазка не превращалась в нагар и не загрязняла узел
Универсальной смазки, которая одновременно подходила бы для ступичных подшипников и для сушилок, не существует. Ступичная смазка может быть недостаточно термостойкой для сушилки, а высокотемпературная смазка для сушилки может быть слишком жидкой и вытечь из ступичного подшипника при вибрации.
При выборе смазки нужно сверяться со спецификацией оборудования или обратиться к рекомендациям производителя. Если рекомендаций нет, инженер должен определить рабочую температуру смазки в узле, скорость вращения и требуемый класс NLGI, а затем подобрать соответствующий состав.
Норма смазывания и риск переполнения при высокой температуре
Часто закупщики и инженеры ошибочно полагают, что если подшипник греется, нужно просто добавить больше смазки.
На самом деле избыток смазки в высокооборотном подшипнике вызывает противоположный эффект.
Когда смазки в подшипнике слишком много, вращающиеся шарики и сепаратор начинают интенсивно перемешивать ее, как миксер. Это приводит к фрикционному нагреву внутри смазки, повышению ее температуры и ускорению окисления. Смазка становится более жидкой, может вытечь через уплотнения, и оставшееся количество не обеспечит полной защиты контактных поверхностей.
Правильная норма смазывания - это минимальное количество, необходимое для создания защитной пленки между шариками, кольцами и сепаратором. Для большинства подшипников это примерно одна треть или половина объема подшипника. При смазывании через пресс-масленку (шприц для смазки подшипников) рекомендуется вводить смазку до тех пор, пока она не начнет выходить из противоположного конца или из предусмотренного выпуска. Затем излишки удаляются после того, как узел будет собран и проработает несколько минут.
Для узлов, работающих при повышенной температуре, норма смазывания должна быть ближе к нижней границе нормы. Это позволяет снизить потери на перемешивание и минимизировать внутреннее трение. Если смазка выбрана правильно - с хорошей адгезией и стабильностью - даже меньшее количество обеспечит надежную защиту.
При переходе на другую смазку (например, с обычной литиевой на высокотемпературную полимочевинную) нужно провести переодевающую смазку. Это означает, что старая смазка полностью вымывается из узла новой смазкой в течение 2–4 часов работы при нормальном режиме. Смешивание различных смазок в подшипнике может привести к нестабильности и потере защитных свойств.
Рекомендации по мониторингу и техническому обслуживанию
Чтобы убедиться, что смазка работает корректно и не деградирует раньше времени, необходимо регулярно контролировать температуру узла и состояние смазки.
Контроль температуры должен проводиться в двух точках: на корпусе подшипника или редуктора (это легко измеряется термометром или датчиком) и в предположительно горячей зоне (например, рядом с местом выхода смазки, если она выходит). Если температура на корпусе выше нормы более чем на 15–20 °C, это может указывать на неправильно выбранную смазку, избыточное количество, износ подшипника или проблемы с охлаждением.
Визуальный контроль смазки позволяет выявить признаки деградации: потемнение, появление нагара, расслаивание (отделение масла от загустителя) или неприятный запах гари. Если смазка потемнела или покрыта слоем нагара, это может указывать на перегрев или неправильный выбор смазки для данного узла.
Для критичных приложений (производство, сервисные центры, промышленное оборудование) рекомендуется проводить периодический лабораторный анализ смазки: определение вязкости, кислотного числа, количества примесей и загрязнений. Это позволяет оценить остаток ресурса смазки и понять, требуется ли замена раньше запланированного срока.
Часто задаваемые вопросы
Почему синяя смазка считается лучшей для подшипников?
Цвет смазки не определяет ее качество или термостойкость. Синий пигмент добавляют производители в основном для идентификации смазки на производстве. Выбор смазки должен основываться на типе узла, температурном режиме, скорости вращения и требованиях к адгезии, а не на цвете.
При какой температуре смазка начинает вытекать из подшипника?
Вытекание начинается, когда вязкость смазки понижается ниже определенного порога и перестает обеспечивать адгезию. Для большинства смазок это происходит при 120–140 °C, но у высокотемпературных составов этот порог может быть 160–180 °C и выше. Точное значение зависит от типа загустителя и базового масла.
Нужна ли высокотемпературная смазка для ступичного подшипника автомобиля?
Нет, если автомобиль работает в нормальных условиях. Ступичные подшипники обычно нагреваются только до 40–60 °C. Универсальная смазка NLGI 2 с хорошей водостойкостью и механической стабильностью полностью подходит для таких узлов.
Как часто нужно менять смазку в подшипнике при постоянном нагреве?
При повышенной температуре (выше 100 °C) смазка деградирует быстрее. Рекомендуется сократить интервал замены в полтора-два раза по сравнению с нормальными условиями. Точный интервал зависит от конкретной температуры и типа оборудования; лучше сверяться с инструкцией производителя.
Можно ли смешивать разные смазки в одном подшипнике?
Не рекомендуется. Смазки разных производителей или разных типов (например, литиевая и полимочевинная) могут быть несовместимы и привести к разделению, потере защитных свойств и ускоренному износу. При смене смазки нужно провести полную переодевающую замену.
Какую смазку использовать для подшипников в сушилке?
Для сушилок требуется высокотемпературная смазка с температурой каплепадения не менее 170–200 °C. Предпочтительны составы на основе синтетических масел с полимочевинным или комплексным загустителем. Такие смазки обеспечивают долгий ресурс при постоянном нагреве и не окисляются в нагар.
Заключение
Температурный режим оборудования - это один из ключевых факторов, определяющих, как долго прослужит смазочный материал и защитит подшипники от износа. Перегрев ускоряет окисление масла, снижает его вязкость, может привести к вытеканию смазки из узла и образованию нагара, который еще больше повышает температуру. Избежать этого круга можно только правильным выбором смазки на этапе подбора.
Не существует универсальной «лучшей смазки для подшипников» - есть только правильный выбор для конкретного узла. Инженер должен определить рабочую температуру смазки в зоне контакта, скорость вращения подшипника, нагрузку и условия окружающей среды, а затем подобрать смазку с соответствующей термостойкостью, консистенцией и типом загустителя. При выборе смазки для ступичных подшипников нужна стойкость к воде и вибрации; для сушилок - высокая температура каплепадения и окислительная стабильность. Регулярный контроль температуры узла и визуальная проверка состояния смазки позволяют вовремя выявить проблемы и продлить ресурс оборудования.
Начните с определения рабочей температуры вашего узла и сопоставьте эту информацию со спецификацией производителя оборудования или смазки. Если рекомендации неясны, обратитесь к техническому специалисту. Правильный выбор смазки - это инвестиция в надежность оборудования и снижение затрат на внеплановый ремонт.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.