
Влияние шероховатости поверхности Ra на стойкость антифрикционных покрытий
Шероховатость поверхности Ra - это среднее арифметическое абсолютных отклонений профиля, измеряемое в микрометрах. От этого параметра напрямую зависит, как долго продержится антифрикционное покрытие на металле и насколько эффективно оно будет работать. Статья рассказывает инженерам, закупщикам и техническим специалистам, почему правильный выбор Ra при подготовке поверхности критичен для адгезии покрытия, какие диапазоны обеспечивают надежное сцепление с металлом и как избежать выкрашивания из-за недостаточной микрогеометрии. Материал опирается на ГОСТ 2789-73, ISO 4287 и практические рекомендации для производства.
Многие техники и закупщики относят шероховатость к чисто эстетическому параметру, но на деле она определяет износостойкость, герметичность и долговечность покрытия. Неправильный выбор Ra приводит к преждевременному отслоению и фреттингу - локальному выкрашиванию в местах контакта. Разберемся, как связаны шероховатость и стойкость антифрикционных покрытий, и какие значения считать оптимальными.
Что такое параметр Ra и как его измеряют
Параметр Ra - это основной показатель шероховатости в России и СНГ.
Он рассчитывается как среднее арифметическое абсолютных отклонений профиля в пределах базовой длины. Чем меньше значение Ra, тем более гладкая поверхность; чем больше - тем более грубая. Единица измерения - микрометр (мкм).
Регламентация в России основана на ГОСТ 2789-73 и ГОСТ 2.309-73, а международный стандарт - ISO 4287 и современный ISO 21920. По ГОСТ шероховатость подразделяется на 14 классов, которые соответствуют определенным диапазонам Ra.
Стандартный ряд предпочтительных значений включает: 0,025 / 0,05 / 0,1 / 0,2 / 0,4 / 0,8 / 1,6 / 3,2 / 6,3 / 12,5 / 25 / 50 / 100 мкм. Эти значения приняты для унификации технических требований и упрощения контроля. При выборе параметра для подготовки поверхности под антифрикционное покрытие инженер опирается именно на эти «ступени», поскольку они обеспечивают предсказуемую микрогеометрию.
Измеряют Ra специальными приборами - профилографами и профилометрами. Автоматический контроль удобен тем, что усредняет множество точек профиля, что делает результат репрезентативным и менее подверженным влиянию единичных дефектов.
Связь между шероховатостью и адгезией антифрикционного покрытия
Адгезия - это прочность сцепления покрытия с основным металлом.
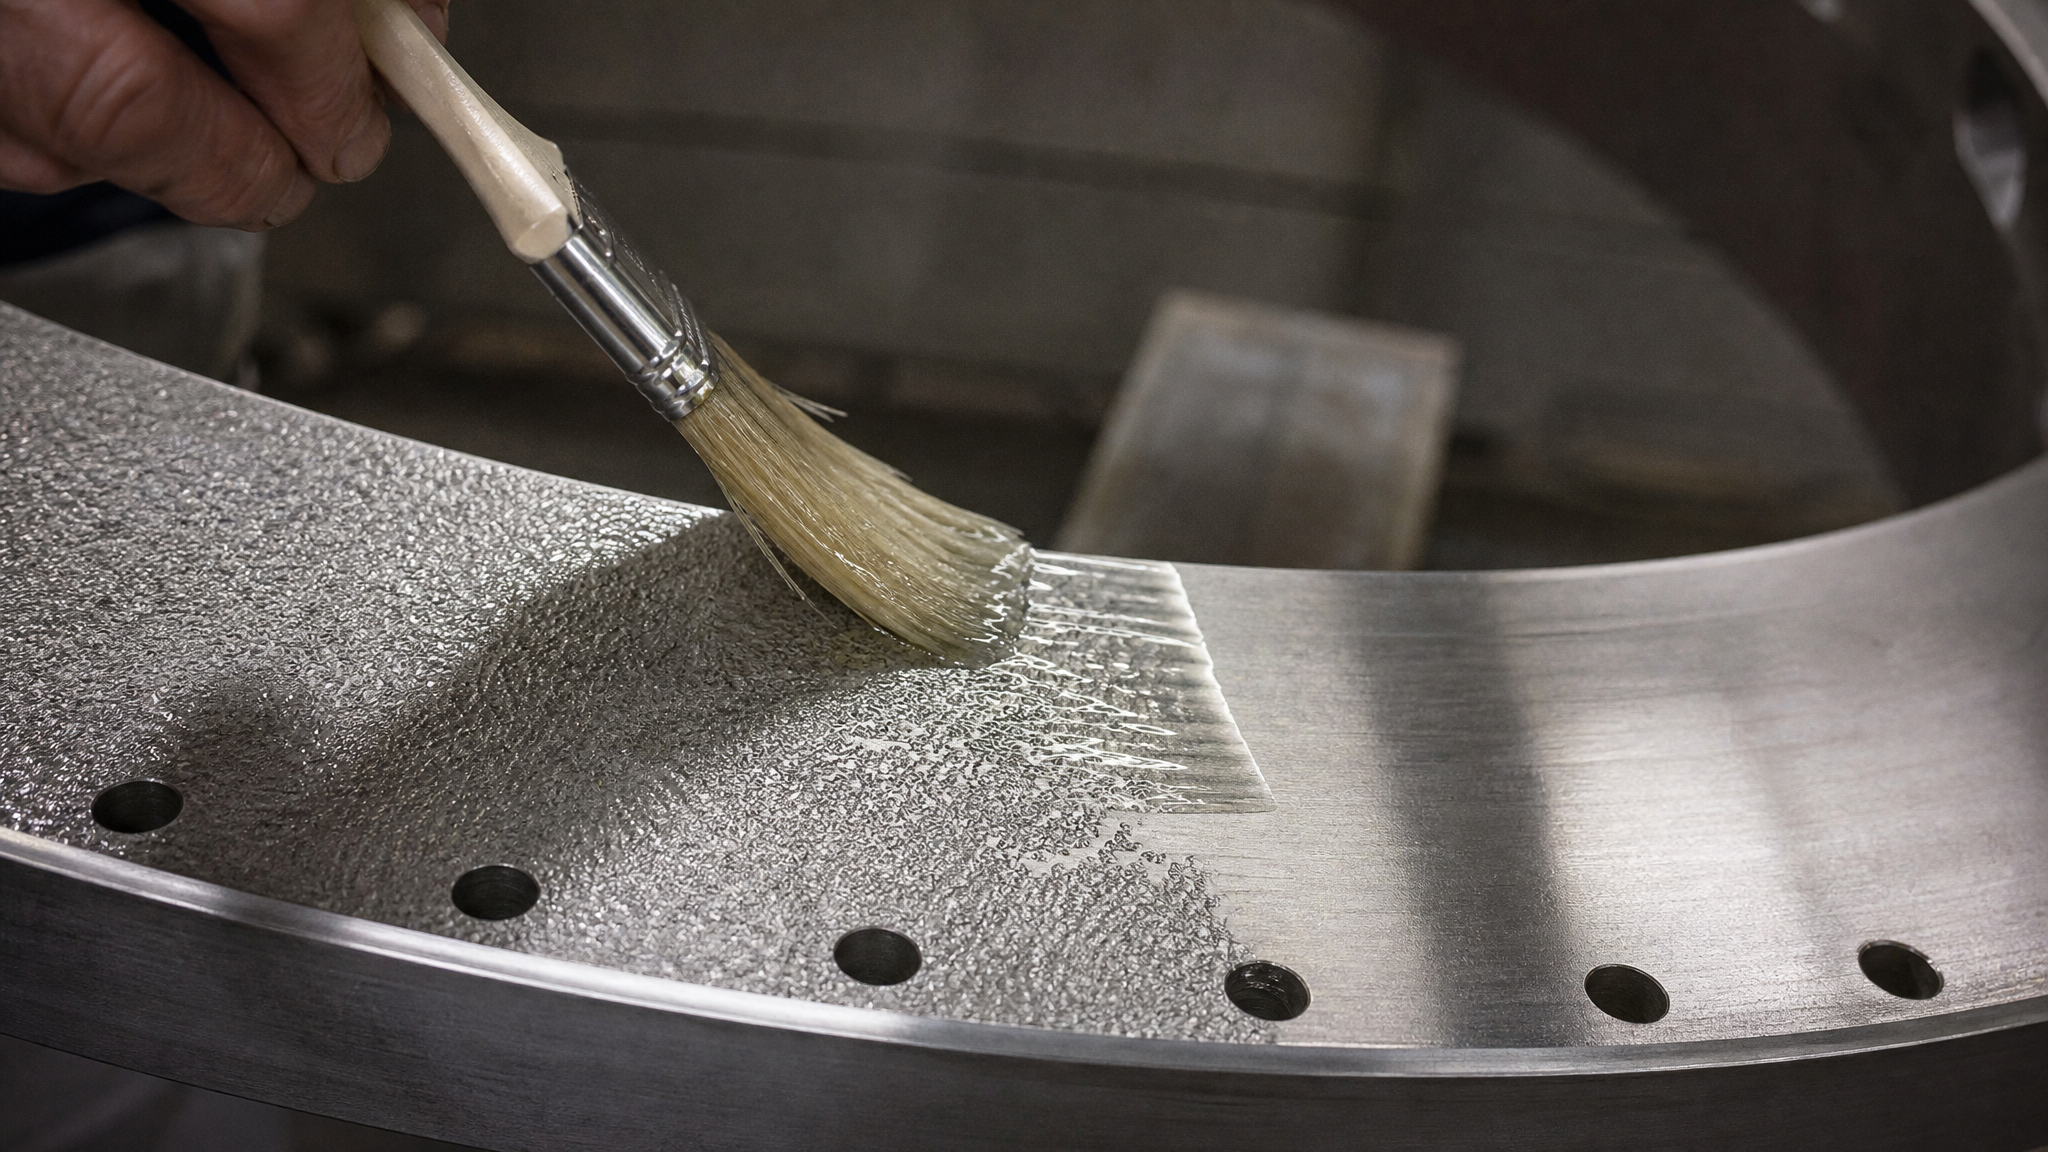
От нее зависит, будет ли покрытие крошиться и отслаиваться или останется на поверхности при воздействии трения, вибрации и динамических нагрузок.
Шероховатость поверхности напрямую влияет на адгезию. Поверхность с оптимальной шероховатостью создает механическое зацепление для молекул покрытия: микропики и впадины служат «якорями». Если поверхность слишком гладкая (Ra < 0,1 мкм), то молекулярное сцепление недостаточно; если слишком шероховатая (Ra > 3,2 мкм для антифрикционных покрытий), то частицы покрытия не могут равномерно заполнить впадины и образуют неоднородный слой с ослабленной структурой.
Для обычных машиностроительных деталей рекомендуемый диапазон - Ra 0,4–6,3 мкм. Для трущихся поверхностей, на которые планируется наносить антифрикционное покрытие, оптимален еще более узкий диапазон - Ra 0,4–0,8 мкм. Этот диапазон обеспечивает благоприятные условия для формирования устойчивого защитного слоя, который не будет осыпаться при старте и в условиях колебательных нагрузок.
Если поверхность имеет случайные пики выше оптимального диапазона (параметр Rz), они могут пробить сквозь тонкий слой покрытия при первых циклах нагружения, создав микротрещины. Наоборот, слишком глубокие впадины при недостаточной толщине покрытия останутся невыполненными, и в них начнется локальное окисление и коррозия металла.
Подготовка поверхности под антифрикционное покрытие: критические значения Ra
Перед нанесением любого антифрикционного покрытия поверхность металла проходит несколько этапов подготовки.
Один из них - механическая обработка, цель которой - достичь требуемой шероховатости.
Выбор методов обработки напрямую связан с получаемым Ra. В типичных производственных последовательностях наблюдаются следующие диапазоны:
Сверление: Ra 12,5–1,6 мкм
Точение: Ra 6,3–0,4 мкм
Фрезерование: Ra 1,6–0,4 мкм
Развертывание: Ra 0,8–0,2 мкм
Шлифование: Ra 0,8–0,1 мкм
Если деталь изначально получена сверлением с Ra 12,5 мкм, то перед покрытием необходима переобработка (развертывание, шлифование или микропескоструйная обработка металла), чтобы привести поверхность к Ra 0,4–0,8 мкм.
Микропескоструйная обработка металла - это альтернативный способ подготовки. Она создает равномерную матовую поверхность с контролируемой шероховатостью, не удаляет большой объем материала и не приводит к образованию наклепанного слоя, как чистовое шлифование. Для антифрикционных покрытий микропескоструй часто предпочитают именно потому, что результат более предсказуем.
Перед нанесением покрытия поверхность должна быть не только шероховатой в нужном диапазоне, но и чистой от загрязнений, остатков СОЖ и окислов. Универсальный очиститель EFELE CL-545 Spray эффективно удаляет загрязнения и следы смазочно-охлаждающей жидкости перед покрытием, обеспечивая идеальную адгезию, так как покрытие оседает непосредственно на чистый металл.
Выкрашивание покрытия: причины, связанные с микрогеометрией
Выкрашивание (отслоение, крошение) антифрикционного покрытия - это частая проблема, которую техники связывают только с качеством самого покрытия.
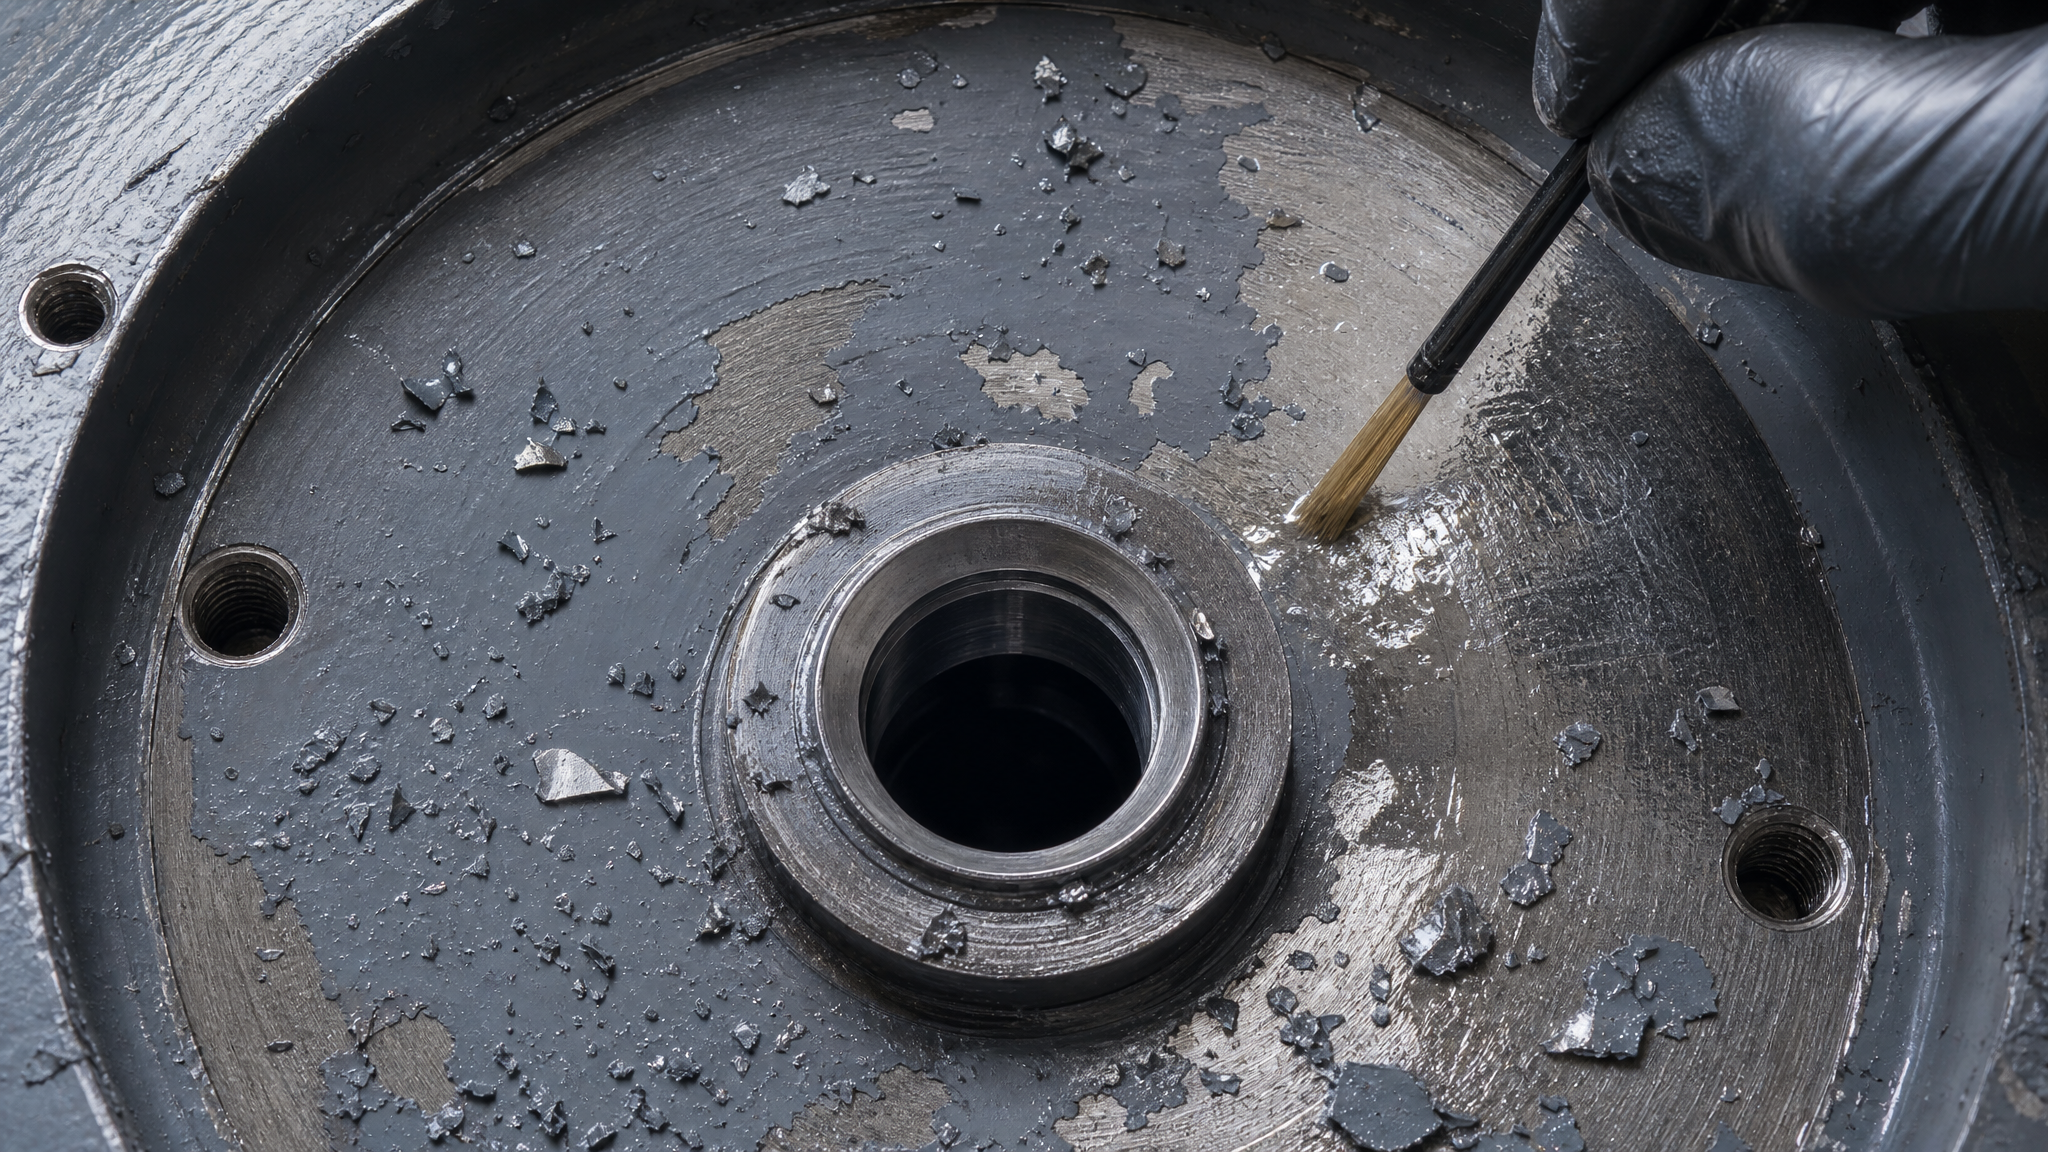
На деле причина часто кроется в неправильной подготовке поверхности.
Основные причины, связанные с шероховатостью и микрогеометрией:
Недостаточная шероховатость (Ra < 0,2 мкм). Слишком гладкая поверхность не создает механического зацепления; покрытие держится только на молекулярной адгезии, которая не выдерживает вибрацию и фреттинг.
Избыточная шероховатость (Ra > 3,2 мкм). Слой покрытия распределяется неравномерно; его толщина варьируется от впадины к вершине. При нагреве различные участки расширяются по-разному, возникают внутренние напряжения и микротрещины, приводящие к крошению.
Высокие единичные пики (Rz превышает допуск). Один острый выступ может пробить тонкий слой покрытия и создать точку начала отслоения. Этот риск особенно высок при толщине покрытия менее 5–10 микрометров.
Загрязнение перед покрытием. Частицы пыли, окислы, остатки СОЖ - все это препятствует плотному контакту покрытия с металлом, создавая микровакуумы и ослабляя адгезию. При вибрации покрытие начинает колебаться и отслаиваться именно в этих местах.
На практике закупщики, столкнувшиеся с выкрашиванием, часто усиливают само покрытие, но проблема остается, если они не исправили подготовку. Правильная последовательность: проверка и коррекция Ra, очистка поверхности, а затем нанесение покрытия.
Таблица параметров Ra и Rz для разных классов обработки
Ниже приводится справочная таблица соотношений между Ra и Rz для разных диапазонов шероховатости.
Таблица шероховатости поверхности Ra и Rz помогает инженеру быстро определить, какой Rz ожидать при получении определенного Ra, и наоборот.
| Класс поверхности | Ra, мкм | Rz, мкм (примерно) | Соотношение Rz/Ra | Типичная операция |
|---|---|---|---|---|
| Грубая | 25–50 | 100–200 | 4,0 | Сверление, точение с большой подачей |
| Средняя | 3,2–12,5 | 12,5–50 | 4,0 | Фрезерование, точение обычное |
| Чистовая | 0,8–1,6 | 4–8 | 5,0 | Шлифование, развертывание |
| Тонкая | 0,1–0,4 | 0,5–2 | 5,0 | Суперфиниш, полировка |
Примечание: соотношение Rz/Ra варьируется в зависимости от класса поверхности. Для грубых поверхностей (Ra 2,5–80 мкм) оно составляет около 4, для чистых (Ra < 1,25 мкм) - около 5. Это связано с распределением неровностей: на грубой поверхности пики и впадины примерно одинаковы, на чистой поверхности одиночные пики становятся более заметны относительно среднего уровня.
Как выбрать оптимальный Ra для разных типов поверхностей и нагрузок
Выбор Ra зависит от функции поверхности и условий работы.
Рассмотрим типичные сценарии:
Трущиеся поверхности с антифрикционным покрытием
Для деталей, подверженных скольжению и постоянному трению (например, направляющие, скользящие контакты, зубцы кранов), оптимален Ra 0,4–0,8 мкм. Этот диапазон обеспечивает:
механическое зацепление покрытия;
равномерное распределение смазки в микровпадинах;
минимальную площадь контакта металла с металлом при скольжении.
При Ra < 0,2 мкм адгезия ослабевает. При Ra > 1,6 мкм слой покрытия становится неоднородным и подвержен выкрашиванию при вибрации.
Поверхности под уплотнения
Для герметичных контактов (седла клапанов, поверхности уплотняющих колец) рекомендуется Ra 0,8–1,6 мкм в зависимости от типа уплотнения и условий работы. Слишком гладкая поверхность может привести к утечкам через микроканалы; слишком шероховатая - к повреждению резинового уплотнения.
Поверхности под стандартные покрытия без повышенных требований
Для обычных машиностроительных деталей допускается Ra 0,4–6,3 мкм. Выбор в этом диапазоне зависит от компромисса между стоимостью обработки и требуемой долговечностью.
На практике, если проект не дает явных указаний по Ra, инженеры часто выбирают Ra 1,6 мкм как компромисс: это достижимо за приемлемую стоимость и обеспечивает адекватную адгезию большинства покрытий.
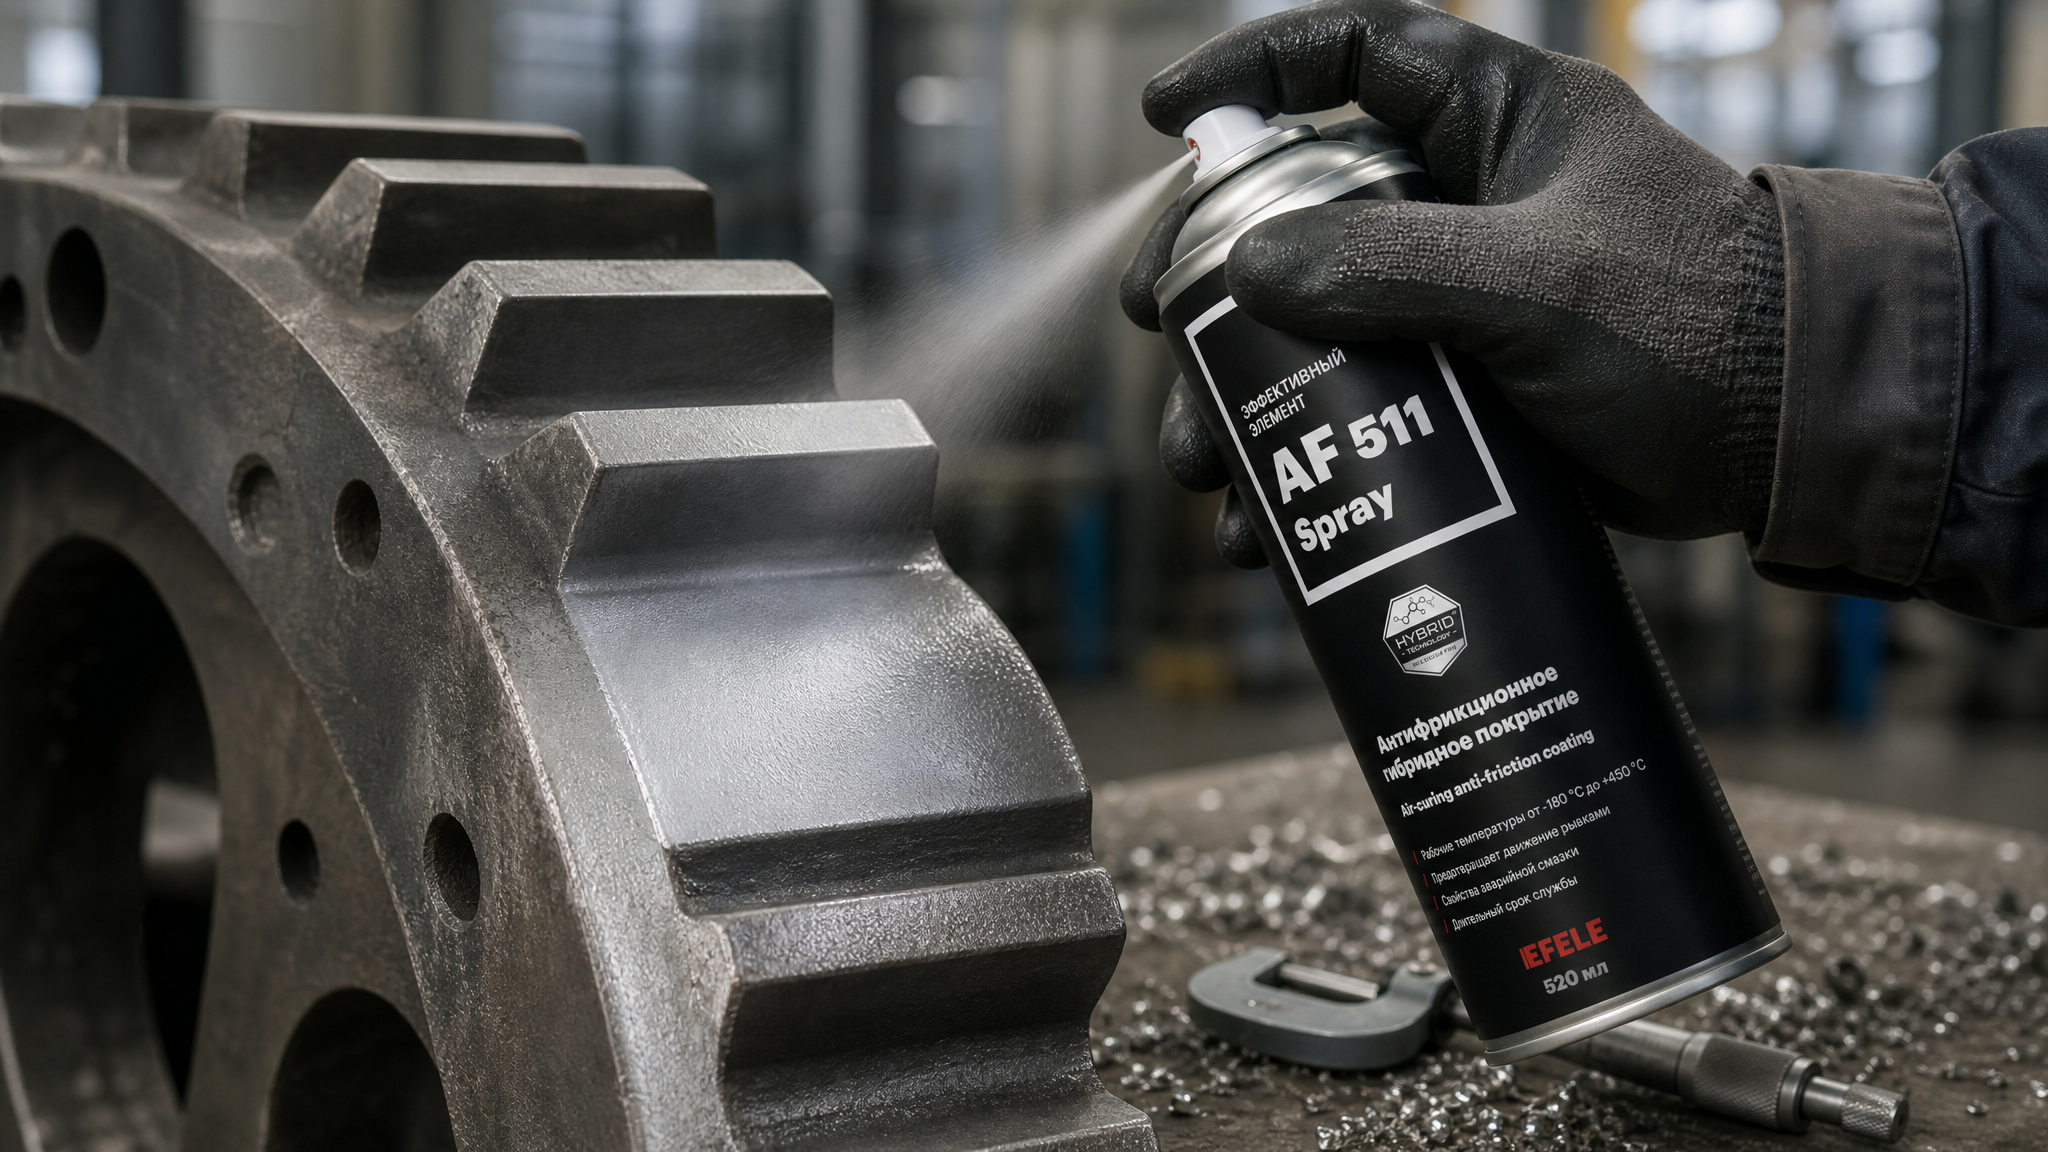
При фреттинге (локальном выкрашивании на зубцах кранов и других деталях с циклическими нагрузками) причиной часто служит именно неоптимальный выбор Ra. Высокая шероховатость вкупе с вибрацией приводит к микросдвигам на границе покрытие-металл. В таких случаях стоит снизить Ra до 0,4–0,8 мкм и применить специализированное антифрикционное покрытие. EFELE AF-511 Spray, например, обеспечивает прочное сцепление с металлом в этом диапазоне благодаря оптимальному соотношению вязкости и адгезионных компонентов, и демонстрирует высокую износостойкость в условиях циклического нагружения.
Параметры шероховатости поверхности Ra: как не ошибиться при закупке
Закупщик или технический специалист, встретив требование типа «Ra 1,6» в чертеже, должен понимать, что это не просто число, а спецификация, которую нужно донести до механического цеха и проверить в итоге.
Типичные ошибки:
Путаница между Ra и Rz. На чертеже указан Ra, а в цех передают информацию про Rz - результат не соответствует требованию.
Использование только одного параметра. Иногда диапазона Ra недостаточно; нужно также контролировать Rz, чтобы исключить локальные пики.
Игнорирование соотношения Rz/Ra. Если для грубой поверхности это соотношение составляет 4, а вы допускаете Rz в 10 раз больше Ra, то поверхность окажется неприемлемо дефектной.
Неправильный выбор метода измерения. Профилометры, используемые на производстве, должны быть поверены; неправильно установленный прибор даст ошибку в измерении Ra.
При закупке деталей со специфическими требованиями к адгезии покрытия (например, антифрикционные покрытия) рекомендуется в техническом задании явно указать допуск на Ra и Rz, а также метод проверки. Это снижает риск отбраковки готовых изделий и избегает дополнительной переобработки.
Часто задаваемые вопросы
Что означает значение Ra 0,8, 1,6 и 3,2 мкм?
Это стандартные значения из ГОСТ 2789-73. Каждое число - шаг в ряду предпочтительных шероховатостей. Ra 0,8 мкм считается чистовой поверхностью, подходящей для трущихся деталей и контактов с антифрикционным покрытием. Ra 1,6 мкм - универсальное значение для большинства машиностроительных деталей. Ra 3,2 мкм - более грубая поверхность, требующая дополнительной обработки перед нанесением тонких покрытий.
В чем отличие Ra от Rz?
Ra - усредненный параметр, отражающий общую шероховатость. Rz - параметр, чувствительный к максимальным пикам и впадинам профиля. Для оценки микрогеометрии перед покрытием используют оба: Ra показывает общую картину, Rz предупреждает о локальных дефектах, которые могут пробить слой покрытия.
Какой Ra выбрать, если в чертеже не указан?
Для трущихся поверхностей с антифрикционным покрытием - Ra 0,4–0,8 мкм. Для обычных деталей - Ra 0,8–1,6 мкм. Для грубых отливок или штамповок до переделки - Ra 3,2–6,3 мкм. Конкретный выбор зависит от функции детали и условий работы; при сомнениях проконсультируйтесь с технологом.
Почему шероховатость влияет на стойкость покрытия?
Потому что адгезия зависит от механического зацепления молекул покрытия за микровпадины металла. Если поверхность слишком гладкая, зацепления недостаточно; если слишком шероховатая, слой покрытия распределяется неравномерно и легко крошится при вибрации и нагреве.
Как измеряют шероховатость на производстве?
Профилометром или профилографом - приборами, которые сканируют поверхность тонким щупом и выдают значение Ra в микрометрах. Контроль проводят в нескольких точках детали и усредняют результат, чтобы обеспечить репрезентативность измерения.
Почему при сверлении получается Ra 12,5 мкм, а при шлифовании 0,1 мкм?
Потому что сверление - черновая операция с большой подачей и速скоростью съема материала; неровности остаются крупными. Шлифование - чистовая операция с тонким абразивом и малым припуском; неровности срезаются практически до гладкости. Диапазон обработки определяется именно методом и его параметрами.
Заключение
Шероховатость поверхности Ra - это не просто параметр качества отделки, а ключевая величина, определяющая адгезию антифрикционного покрытия и его долговечность в эксплуатации. Правильный выбор Ra в диапазоне 0,4–0,8 мкм для трущихся поверхностей обеспечивает механическое зацепление молекул покрытия, предотвращает выкрашивание при вибрации и холодном старте, гарантирует равномерное распределение защитного слоя.
Перед закупкой деталей со специализированными покрытиями или перед передачей задачи в механический цех убедитесь, что требование к Ra ясно сформулировано, метод проверки согласован, и контроль проводится в соответствии с ГОСТ 2789-73 или ISO 4287. Если в техническом задании Ra не указан, опирайтесь на функцию детали: для трущихся контактов выбирайте Ra 0,4–0,8 мкм, для обычных - Ra 0,8–1,6 мкм. Это минимизирует риск отбраковки и гарантирует надежную адгезию покрытия к основному металлу.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.