
Влияние геометрии детали на качество и равномерность сухого смазочного слоя
Смазка динамических подшипников - задача, которую решают не только выбором правильного препарата, но и подготовкой самой поверхности. Геометрия детали, ее шероховатость и форма напрямую определяют, как смазочный слой распределится по поверхности, насколько он будет однородным и насколько долго прослужит. Инженеры часто сосредоточиваются только на толщине покрытия, забывая, что неправильная геометрия поверхности искажает как нанесение, так и контроль слоя.
Эта статья поможет техническим специалистам и снабженцам понять, как микроструктура основания, кривизна и переходы форм на деталях влияют на качество сухого смазочного покрытия. Мы разберем, почему одинаковые препараты дают разный результат на деталях с разной геометрией, и как выбрать оптимальные параметры поверхности перед нанесением смазочного слоя.
Шероховатость поверхности как базис для равномерного смазочного слоя
Выбор шероховатости детали - не косметическое решение.
От микрогеометрии основания зависит, на что фактически садится смазочный слой и какую толщину он может иметь в реальности. Исследования показывают, что оптимальная шероховатость твердосмазочного покрытия находится в диапазоне Ra 0,45–0,8 мкм. В этом интервале слой получает достаточную опорную поверхность для адгезии, но микронеровности остаются мелкими настолько, что смазочный препарат полностью их перекрывает.
Важный момент: попытка увеличить шероховатость, чтобы нанести более толстый смазочный слой, контрпродуктивна. На более грубых поверхностях с острыми пиками вершины профиля затрудняют приработку слоя, увеличивают локальный износ в начале эксплуатации и в итоге вредят долговечности. Экономия на подготовке поверхности оборачивается преждевременным выходом узла из строя.
Обратный случай - слишком гладкая поверхность (менее Ra 0,3 мкм) - также критична. При недостаточной микрошероховатости адгезия смазочного слоя резко падает, слой начинает отслаиваться и вымываться при действии влаги, центробежных сил или под давлением. Зазор между плавно обточенной поверхностью и гладким слоем становится потенциальным местом отслоения.
Поэтому подготовка к нанесению сухого смазочного слоя начинается с контроля шероховатости. Если вы видите, что Ra выходит за рекомендованный диапазон, коррекция поверхности (полировка или абразивная обработка) даст больше результата, чем попытка компенсировать это изменением толщины или концентрации препарата.
Толщина слоя и взаимодействие с профилем поверхности
Смазочный слой работает как барьер между трущимися поверхностями.
Но если толщина слоя меньше высоты микронеровностей, этот барьер оказывается неполным. Вершины профиля прокалывают смазочное покрытие, и узел работает в режиме граничного смазывания или полусухого трения, когда контакт идет по выступам металла. Такой режим резко увеличивает коэффициент трения в 3–4 раза и ускоряет износ обеих сопряженных деталей.
Научные исследования указывают, что для получения минимального коэффициента трения и стабильной работы необходима толщина сухого смазочного слоя в диапазоне 1,0–2,0 мкм. Этого достаточно, чтобы полностью перекрыть типичный профиль с высотой микронеровностей в 0,3–0,8 мкм, но не избыточно, чтобы слой не становился хрупким. Для более жестких условий - фреттинга, циклических нагрузок, абразивного загрязнения - рекомендуется повышение до 2,0–3,0 мкм. Для направляющих скольжения в гидравлических системах, где требуется повышенная защита и смазывающая способность, принимают 5–10 мкм.
Однако сверхтолстый слой - не решение. Когда толщина превышает оптимум (скажем, 5–10 мкм для обычных применений), внутри слоя растут остаточные напряжения, покрытие становится хрупким, хуже держится на кромках и переходах, возрастает риск расслоения при вибрации и циклических нагрузках. Кроме того, избыточный слой может исказить посадки деталей, нарушить зазоры в подшипниках или повредить точность центровки вала.
На практике проверка толщины идет либо приборами (толщиномеры индукционные), либо лабораторными методами (сечение микрошлифа). Важно помнить, что на неровной поверхности измеритель может показать разные значения в разных точках. По стандарту ISO 19840 толщина сухой пленки на шероховатой поверхности принимается как толщина, измеренная над пиками профиля. Это означает, что если ваш прибор показывает 3 мкм, а шероховатость составляет Ra 0,6 мкм (высота неровностей около 3 мкм в пиках-впадинах), то реальный слой над впадинами может быть совсем тонким или отсутствовать. Контроль над самими пиками подтверждает покрытие, но не гарантирует равномерность по всей площади.
Влияние геометрии формы и кривизны на равномерность нанесения
Плоские участки детали - самые благополучные для нанесения смазочного слоя.
Распылитель или кисть легко наносит препарат ровно, слой получается однородным по толщине. Но реальные детали редко бывают абсолютно плоскими. Динамические подшипники имеют цилиндрические или сферические поверхности, лепестки - криволинейные формы, шпоночные пазы и переходные галтели - локальные изменения геометрии.
На сферических или цилиндрических поверхностях кривизна влияет на распределение препарата. Если давление распыла не согласовано с кривизной или если деталь движется с непостоянной скоростью относительно устройства напыления, то на участках с большей кривизной слой получится толще, на пологих участках - тоньше. Это создает неоднородность, которая может привести к локальному вымыванию смазки в тонких местах.
Рекомендуется обеспечивать относительное перемещение детали и устройства напыления по заданной траектории с определенной скоростью. Другими словами, деталь должна вращаться или перемещаться с постоянной скоростью, а распылитель - находиться на постоянном расстоянии и угле ко всей поверхности детали. Это невозможно без предварительного анализа геометрии и расчета траектории.
Краевые эффекты - серьезная проблема на кромках, фасках, галтелях и переходах формы. В этих местах препарат концентрируется и образует наплывы, либо, наоборот, скапливается в углах, оставляя тонкий слой на гранях. Вдобавок, кромки имеют малую опорную поверхность, поэтому адгезия там слабее. Это означает, что работающий узел подвергается высокому риску отслоения смазочного слоя именно на краях, откуда начинается разрушение. На практике края и переходы обрабатывают отдельно: либо вручную, либо применяют специальную программу распыления, которая замедляет траекторию в этих местах или требует дополнительного прохода.
Погрешность измерения толщины на сложнопрофильных поверхностях
Простая истина: показания толщиномера - не всегда истина.
На сложной геометрии результат измерения зависит не только от реальной толщины слоя, но и от того, в каком месте и под каким углом вы проводите измерение.
Форма поверхности, особенно ее радиус кривизны, существенно влияет на погрешность прибора. На выпуклой поверхности (например, на сферической головке подшипника) толщиномер может показать завышенное значение, потому что принцип его работы (индукционный или емкостный) зависит от кривизны. На вогнутой поверхности (в глубине паза) показания становятся нестабильными. На краях и острых переходах погрешность возрастает еще больше.
Дополнительный фактор - сама шероховатость. На грубой поверхности толщиномер видит неровности и может давать различающиеся на 50% значения в соседних точках. По данным исследований, на тонких деталях толщиной 1–2 мм погрешность измерения может возрастать в разы, потому что тонкая основа становится более восприимчива к электромагнитному полю прибора.
Из этого следует практический вывод: если вы контролируете толщину смазочного слоя, не полагайтесь на показания прибора в одной-двух точках. Проводите минимум 5–10 измерений на разных участках детали, включая плоские участки, кривые, края и места с максимальной и минимальной ожидаемой толщиной. Результаты, которые различаются более чем на 20–30%, говорят о неравномерности нанесения и требуют корректировки либо способа напыления, либо траектории движения детали.
Практические решения для достижения равномерного слоя на динамических подшипниках
Правильная технология нанесения начинается с анализа геометрии детали.
Перед напылением смазочного препарата нужно:
Определить критические зоны. На каких участках детали толщина слоя может быть недостаточной? Это обычно кромки, кривые переходы, вогнутые впадины, острые углы и места резкой смены кривизны.
Выбрать метод подготовки поверхности. Если шероховатость вне диапазона Ra 0,45–0,8 мкм, требуется полировка или абразивная доработка. Это не дорого, но критично для адгезии и равномерности.
Разработать или согласовать траекторию напыления. На сложных деталях (особенно с цилиндрическими и сферическими поверхностями) деталь должна вращаться с постоянной скоростью, а распылитель - двигаться по предварительно рассчитанной программе, чтобы расстояние и угол остались неизменными. Это обеспечивает однородность по толщине.
Контролировать давление и расход препарата. Избыток вещества ведет к наплывам и неравномерности, недостаток - к тонким и пропускающим слоям.
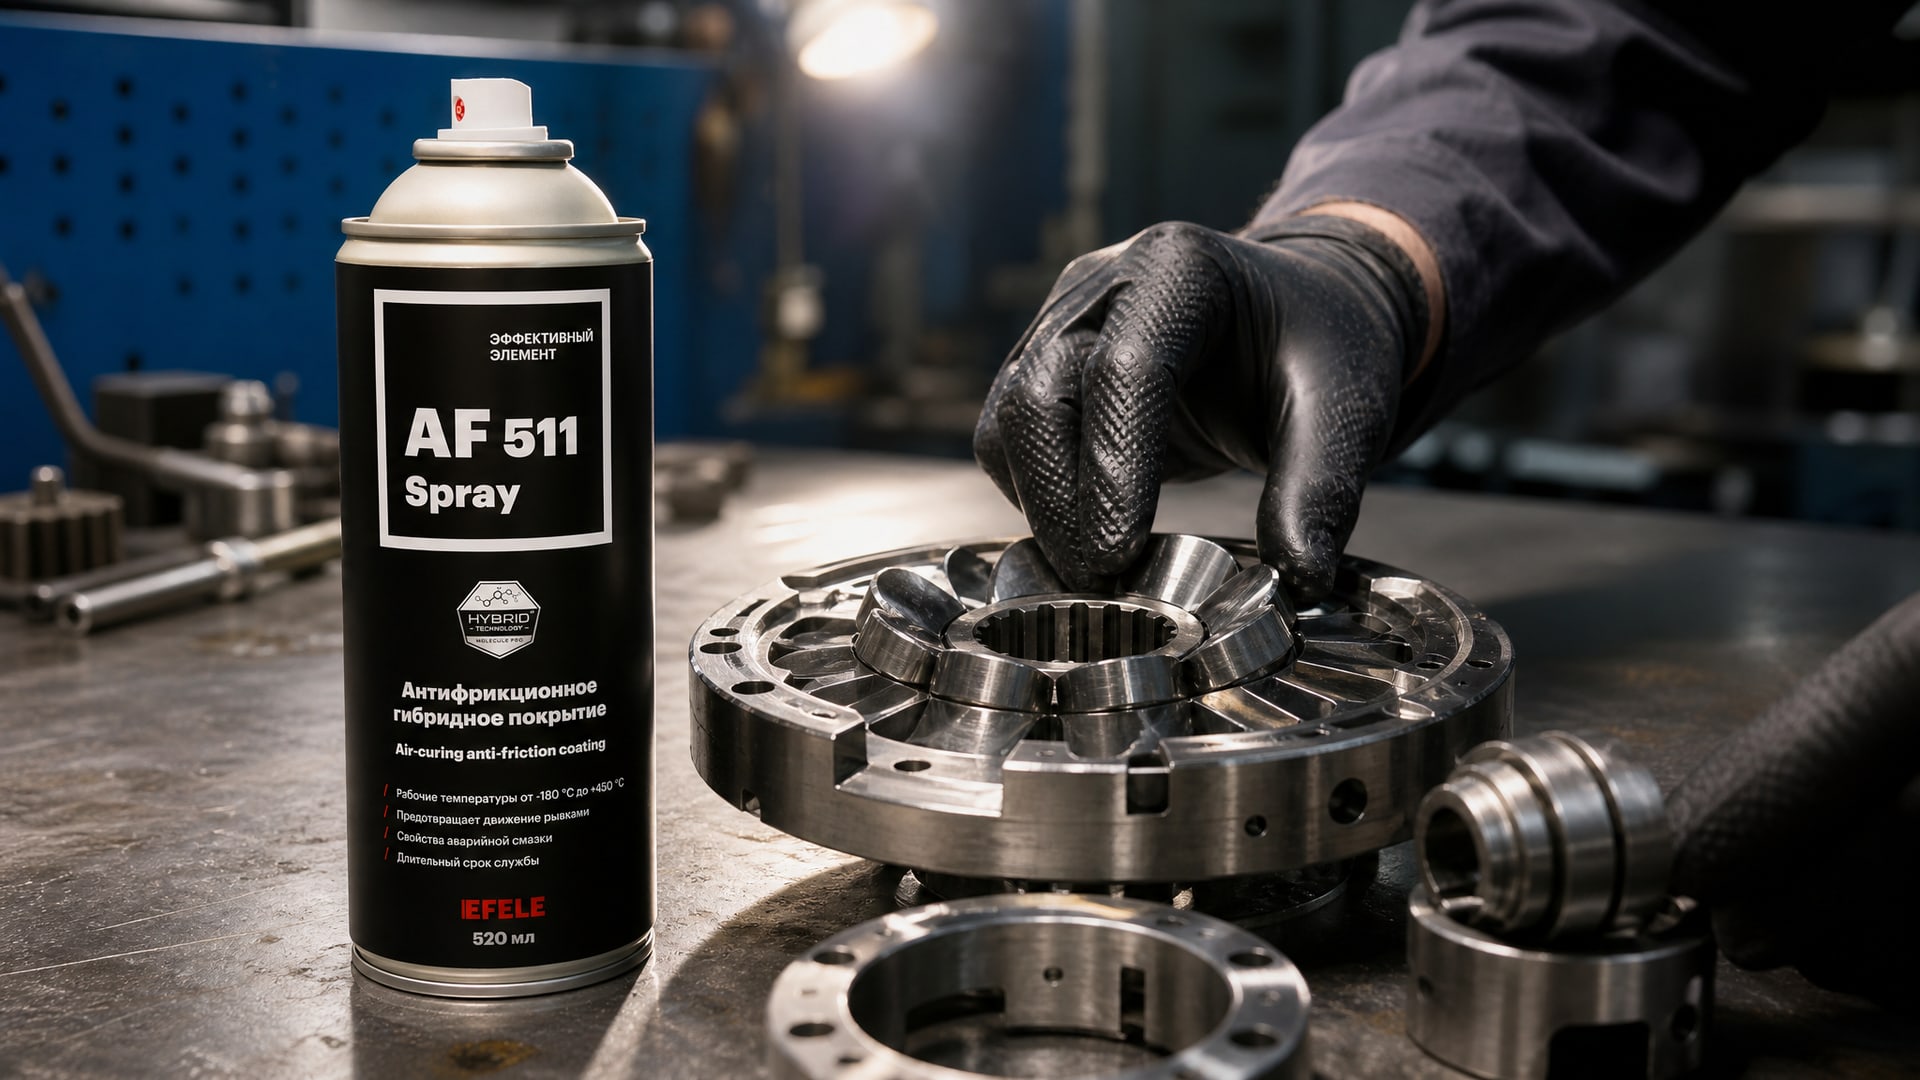
На линиях фасовки динамических подшипников, где требуется минимальная толщина слоя и максимальная стабильность, применяют антифрикционные аэрозольные покрытия с контролируемым расходом. Для обеспечения равномерного и тонкого сухого смазочного слоя на лепестках динамических подшипников, особенно в местах с изменяющейся геометрией, эффективно работает EFELE AF-511 Spray, которое отверждается при комнатной температуре, не требует сушки в печи и обеспечивает стабильную толщину слоя независимо от формы поверхности.
Выполнять контроль по методике ISO 19840. Это означает, что толщина фиксируется над пиками профиля, а не в дне впадин. Точки измерения распределяют по всей поверхности детали, уделяя внимание краям и переходам.
При необходимости наносить многослойное покрытие. Для сложнопрофильных деталей или при требуемой толщине более 10 мкм слои наносят последовательно с промежуточной сушкой. Это позволяет лучше заполнить впадины и добиться более равномерного распределения.
Нормативные требования и стандарты контроля
Контроль толщины сухого смазочного слоя на деталях регулируется стандартом ISO 19840 и национальными аналогами.
Ключевой момент: на шероховатой поверхности под толщиной понимается расстояние от верхней границы слоя до пиков профиля основания, не до впадин. Это важно для правильной интерпретации результатов измерения.
Многие компании также опираются на отраслевые спецификации нефтегазового оборудования, гидравлических систем и электромашиностроения, где определены допустимые диапазоны толщины для конкретных условий эксплуатации. Например, для высокоскоростных подшипников с центробежными нагрузками рекомендуется более тонкий слой, чтобы избежать дополнительного нагрева. Для подшипников в агрессивных средах или с ударными нагрузками приемлема повышенная толщина.
Помимо толщины, контролируют адгезию слоя (испытание на отслоение), твердость (по шкале Роквелла), устойчивость к фреттингу и абразивному загрязнению. Все эти параметры зависят как от препарата, так и от подготовки поверхности и точности нанесения.
Часто задаваемые вопросы
Почему один и тот же препарат на похожих деталях дает разные результаты?
Геометрия детали играет ключевую роль. Разные участки - кривизна, края, переходы формы - получают слой неодинаковой толщины из-за особенностей распыления. Кроме того, шероховатость поверхности влияет на адгезию: на грубых участках слой держится иначе, чем на гладких. Качество контроля также зависит от геометрии: на кривых поверхностях показания толщиномера менее надежны.
Можно ли использовать толщиномер для контроля слоя на криволинейной поверхности?
Да, но с учетом особенностей. На выпуклых и вогнутых поверхностях прибор может давать завышенные или заниженные показания. Поэтому контроль должен проводиться в нескольких точках на разных участках кривизны, и результаты нужно сравнивать. Для высокой точности лучше использовать микрошлиф и измерение в поперечном сечении.
Какая толщина смазочного слоя оптимальна для подшипника?
Для обычных условий оптимум составляет 1,0–2,0 мкм. Для более жестких условий (фреттинг, загрязнение) -2,0–3,0 мкм. Для направляющих скольжения -5–10 мкм. Превышение оптимума приводит к хрупкости и расслоению слоя, а недостаток - к неполному перекрытию микронеровностей и повышению трения.
Влияет ли подготовка поверхности на качество нанесения смазочного слоя?
Абсолютно. Шероховатость, чистота и геометрия поверхности определяют адгезию слоя и его равномерность. Неправильная подготовка (слишком грубая или слишком гладкая поверхность) приводит к отслоению, неравномерному нанесению и преждевременному выходу из строя. Инвестиция в подготовку окупается длительной и стабильной работой узла.
Как избежать неравномерности слоя на сложнопрофильной детали?
Требуется анализ геометрии и расчет траектории напыления. Деталь должна двигаться с постоянной скоростью, а распылитель - находиться на постоянном расстоянии. Критические зоны (края, переходы) часто требуют отдельного прохода с замедлением. На сложных деталях может потребоваться многослойное нанесение с промежуточной сушкой.
Заключение
Геометрия детали - не второстепенный фактор при нанесении сухого смазочного слоя, а основной определитель его качества и равномерности. Оптимальная шероховатость Ra 0,45–0,8 мкм, правильно согласованная толщина (1,0–2,0 мкм для обычных условий), контролируемая траектория напыления и внимание к краям и переходам формы - вот инструменты, которые гарантируют стабильную адгезию, минимальный коэффициент трения и долгий ресурс динамических подшипников.
Перед нанесением смазочного препарата проверьте шероховатость детали и при необходимости отполируйте ее. Разработайте программу напыления, учитывающую кривизну и критические зоны. Проводите контроль толщины в нескольких точках по ISO 19840, особенно на кромках и переходах. Следуйте этому алгоритму - и результат будет предсказуем и надежен.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.