
Твердосмазочное покрытие: сравнение PTFE и дисульфида молибдена для ОПУ автокранов
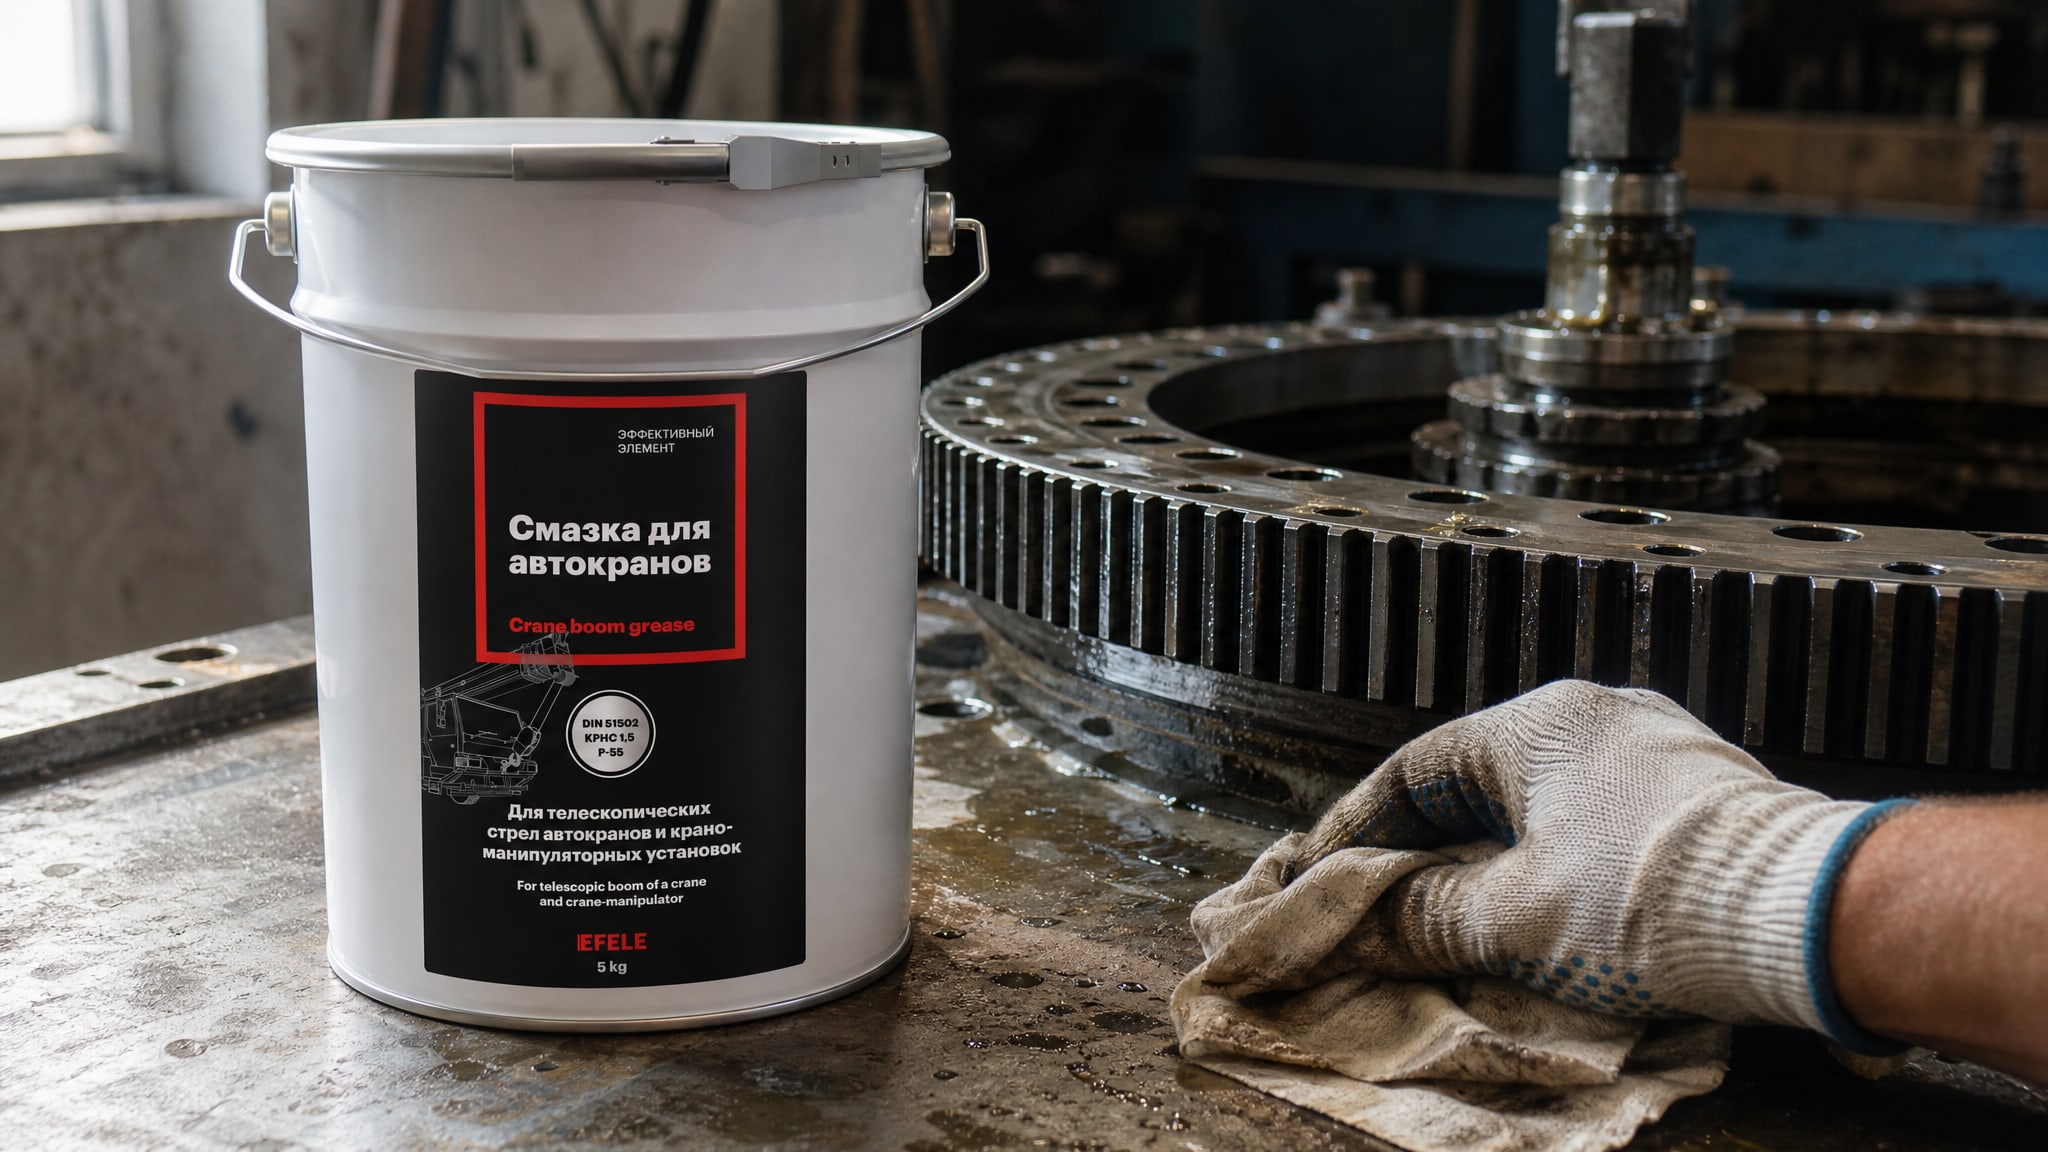
Опорно-поворотные устройства (ОПУ) автокранов работают в экстремальных условиях: под высокими нагрузками, на открытом воздухе, часто в пыльной среде и при колебаниях температур. Стандартные масла и пластичные смазки здесь теряют эффективность - они либо вымываются влагой, либо становятся причиной налипания абразива, который превращается в активный разрушитель поверхностей трения. Твердосмазочное покрытие решает эту задачу иначе: вместо текучего слоя формируется тонкая пленка сухой смазки толщиной до 30 мкм, которая работает на основе композитных материалов - чаще всего это PTFE (политетрафторэтилен), дисульфид молибдена (MoS₂) или их сочетание.
Выбор между ними определяет долговечность узла и сроки межремонтного обслуживания. PTFE дает минимальное трение и защиту от загрязнений; MoS₂ обеспечивает высокую несущую способность под нагрузкой; комбинированный состав PTFE + MoS₂ объединяет оба эффекта. Закупщикам и инженерам нужна четкая логика выбора - и эта статья раскроет различия через конкретные параметры и условия применения.
Что такое твердосмазочные покрытия и как они работают
Твердосмазочное покрытие - это не краска и не обычный защитный слой.
Это функциональная пленка, которая одновременно защищает от коррозии и обеспечивает смазку. Наносится методом распыления (обычно аэрозоль) и полимеризуется - либо при комнатной температуре, либо в печи при +200 °C в течение 40 минут.
Физический принцип прост: когда два металла скользят друг по другу сквозь слой твердосмазки, фрикционные частицы работают как микрошарики, разделяя поверхности. PTFE и MoS₂ обладают низким межслойным сдвигом - молекулы буквально скользят одна по другой. Из-за этого коэффициент трения падает в 3-5 раз по сравнению с голым металлом.
Главное отличие от жидкой смазки: твердосмазка не стекает, не вымывается дождем, не скапливается под узлом в виде грязного осадка. Она остается на месте. В условиях пыли это критично - текучая смазка быстро становится абразивной пастой, а сухое покрытие отталкивает пыль благодаря антиадгезионным свойствам PTFE. Расход указывается в граммах на квадратный метр площади; для композитного покрытия PTFE + MoS₂ нормативный расход составляет 55 г/м².
Дисульфид молибдена: несущая способность и нагрузки
Дисульфид молибдена (MoS₂) - слоистый материал.
В его кристаллической решетке слои молибдена чередуются со слоями серы, и между ними практически нет сцепления. Когда поверхности движутся, слои легко сдвигаются и при этом несут серьезные нагрузки - именно за счет собственной структуры.
На язык инженера это переводится в одно число: несущая способность (load-carrying capacity). Для дисульфида молибдена в составе твердосмазочного покрытия она достигает 2700 МПа по результатам контактного испытания SRV (или 2500 МПа в смесях с графитом). Для сравнения: минеральное масло держит нагрузку в районе 500–800 МПа, прежде чем начнется задир.
MoS₂ особенно нужен там, где узел испытывает удары, сжатие или длительное давление. На ОПУ автокрана это именно такая ситуация: опорная поверхность постоянно перераспределяет вес стрелы, особенно при поворотах с грузом. Пластичная смазка под такой нагрузкой быстро вытискивается из зазоров; твердое покрытие держится.
Второе преимущество MoS₂ - работа в загрязненной среде. Если абразивная пыль попадает на узел с жидкой смазкой, она сразу становится рабочим телом, усиливая износ. На поверхности с покрытием MoS₂ пыль не прилипает (нет липкого слоя), и частицы либо отскакивают, либо скатываются. Третий плюс - температурный диапазон при добавлении графита расширяется до −180…+440 °C.
Когда выбирать MoS₂-ориентированное покрытие
Закупщику стоит рассмотреть монокомпонентное MoS₂-покрытие (или MoS₂ с графитом), если:
Узел на автокране постоянно работает под сжимающей нагрузкой или ударами.
Среда пыльная, и регулярная очистка невозможна.
Требуется работа за пределами −20…+80 °C (экстремальные температуры).
Замена смазки сложна конструктивно, и нужно решение на весь срок эксплуатации.
PTFE и его антиадгезионные свойства
PTFE (политетрафторэтилен, известнее как тефлон) - это фторированный полимер, молекулы которого образуют плотную спираль.
Фтор окружает углеродный остов так плотно, что молекулам любого другого вещества практически невозможно с ней взаимодействовать. Результат: чрезвычайно низкий коэффициент трения (0.05–0.15 в сухом состоянии) и полная несмачиваемость.
В отраслевой лексике это называется антиадгезионным эффектом: ничего не прилипает. Если на ОПУ нанесено PTFE-покрытие, то высохшие остатки технических жидкостей, солевые отложения от морской коррозии, пыль - все это не образует липкий нарост. Узел остается чистым, что снижает вероятность заклинивания и уменьшает абразивное действие загрязнений.
Второе свойство PTFE в контексте открытых поверхностей - предотвращение налипания абразива. На стройплощадке или в портовом терминале автокран буквально погружается в облака пыли. Жидкая смазка захватывает эту пыль и превращается в пасту, которая работает как шлифовальное средство. PTFE-слой отталкивает пыль, не давая ей проникнуть в контакт.
Однако несущая способность PTFE ниже, чем у MoS₂. Типичные значения: 600–900 МПа. Это все еще выше, чем у масла, но если в зазор попадет кварцевый песок, а давление превысит несколько сотен мегапаскалей, PTFE не выдержит.
Когда выбирать PTFE-ориентированное покрытие
PTFE рационален, если приоритеты иные:
Главная проблема - налипание, а не высокие нагрузки (например, скольжение направляющих с малым зазором).
Среда мокрая, соленая или с моющими химикатами (PTFE химически инертен).
Требуется минимальное трение для плавности хода.
Узел находится на виду, и грязный наросток недопустим.
Композитные покрытия PTFE + MoS₂: баланс свойств
Логика производителей понятна: если PTFE дает низкое трение и антиадгезию, а MoS₂ дает несущую способность, то почему не объединить оба компонента в один слой?
И действительно, в промышленности доминируют именно комбинированные составы.
Параметры такого покрытия впечатляют. Рабочий диапазон: −75…+255 °C. Несущая способность: 2700 МПа (так же, как у чистого MoS₂). Коррозионная стойкость по ISO 9227 в соляном тумане: более 672 часов. Расход: 55 г/м². Время полимеризации в печи: 40 минут при +200 °C.
Благодаря PTFE-компоненте покрытие остается антиадгезионным - пыль не налипает, но одновременно его несущая способность близка к чистому MoS₂. Коррозионная защита достигается за счет того, что оба компонента образуют плотный, беспористый слой, который не позволяет влаге проникнуть к металлу.
Почему именно такое покрытие подходит для ОПУ? Потому что в одном узле сочетаются все требования. Опорная поверхность испытывает нагрузку (нужна несущая способность MoS₂). Узел находится на открытом воздухе (нужна коррозионная защита). На нем скапливается пыль и грязь (нужна антиадгезия PTFE). Узел редко переносят в цех на переборку (нужна длительная ресурсность). Композитное покрытие отвечает всем пунктам.
На практике закупщики часто выбирают именно PTFE + MoS₂, потому что это находится в разумной середине: не переплачивают за излишний функционал, но и не рискуют тем, что одного компонента окажется недостаточно.
Испытания, стандарты и проверка коррозионной стойкости
Выбирая твердосмазочное покрытие для ответственного узла, необходимо знать, по каким стандартам его тестировали производители.
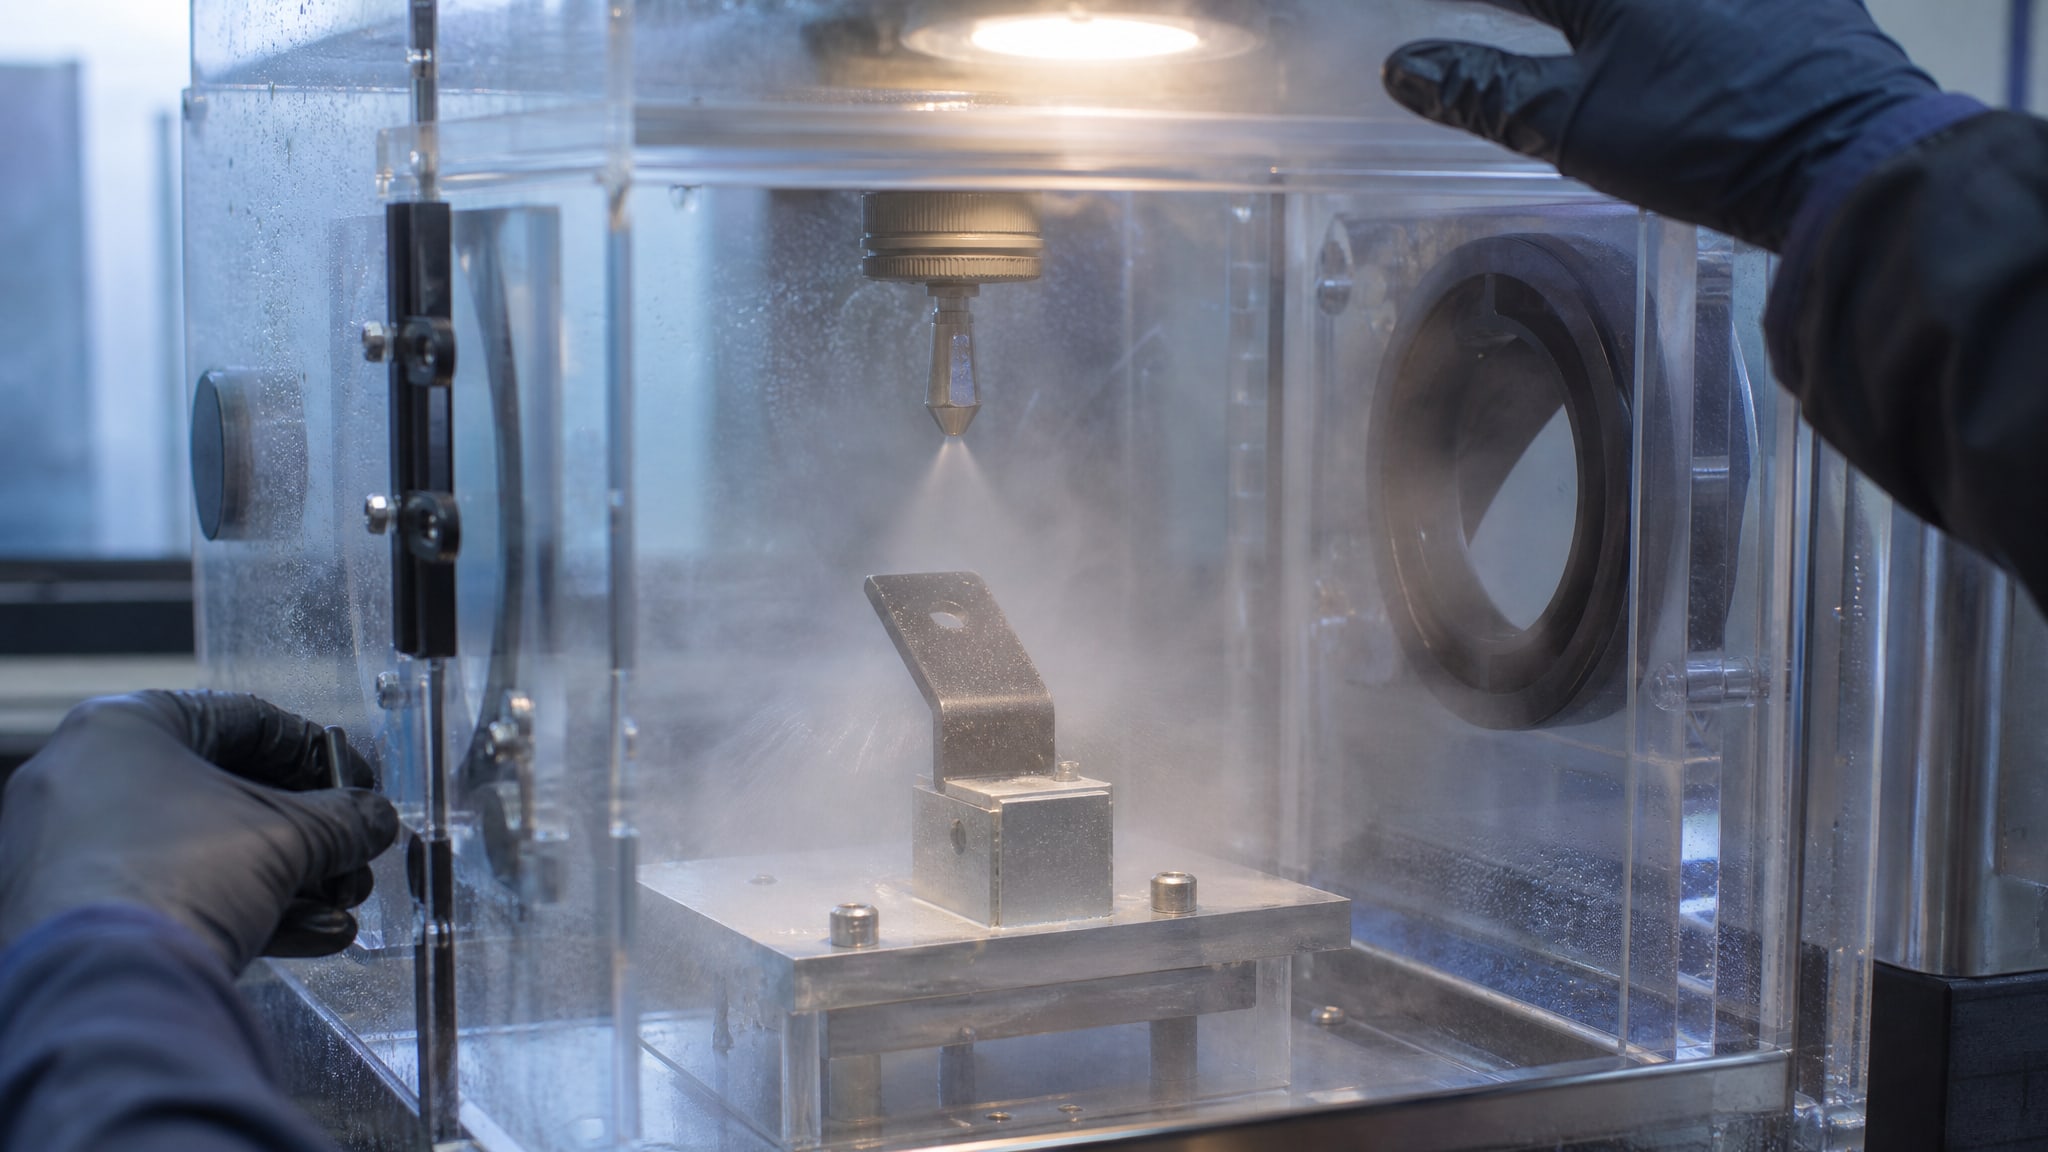
Главный из них - ISO 9227 (идентичен немецкому DIN EN ISO 9227), который описывает испытание в соляном тумане.
Суть испытания: образец с покрытием помещают в камеру, где распыляют соляной раствор (3% NaCl) в виде тумана. Образец находится там 672 часа (или дольше) при температуре +35 °C. По окончании оценивают размер очага коррозии на незащищенной царапине - насколько далеко вглубь проникла ржавчина.
Для композитного покрытия PTFE + MoS₂ заявленный результат - более 672 часов без значительной коррозии. Это означает, что даже если на покрытие случайно нанести царапину (что происходит в полевых условиях), коррозия не пойдет вширь. MoS₂ и PTFE действуют как барьер.
Второй момент: образец покрытия перед применением нужно проверить по внешним признакам. Слой должен быть гладким, без потеков, трещин и пузырей. Если нанесение проводилось своими силами (распыление из баллончика), проверяют температуру воздуха (не ниже +10 °C), влажность (не выше 80%) и время высыхания согласно техдокументации.
Третий момент: если производитель указал расход 55 г/м², это не рекомендация, а точное значение. Недостаток материала - и покрытие будет тонким, его коррозионная защита пострадает. Избыток - и слой может потрескаться при полимеризации или при механическом нагреве.
Защита ОПУ автокранов: практическая логика выбора
Опорно-поворотное устройство состоит из нескольких критичных зон трения.
Первая и главная - кольцевая поверхность опоры, на которой вращается весь кран. Вторая - шпиндель и его посадка (если ОПУ имеет резьбовой прижим). Третья - направляющие для радиального смещения стрелы.
На первой зоне (основная опора) нагрузка может доходить до тысяч тонн - вес полностью нагруженной стрелы, усиленный рычагом. Здесь нужна максимальная несущая способность. Логика выбора: либо чистый MoS₂, либо композит PTFE + MoS₂. На второй зоне (шпиндель) работают силы среднего порядка, но важнее плавность резьбы и чистота. Здесь подойдет PTFE или композит. На третьей (направляющие) - малые нагрузки, но предельно важна плавность. Здесь PTFE будет оптимален.
На практике снабженцы часто принимают компромиссное решение: нанести один состав (обычно PTFE + MoS₂) на все поверхности, поскольку это упрощает логистику, обучение персонала и контроль качества. Такой подход работает, потому что комбинированное покрытие не будет ни слишком мягким, ни слишком жестким ни для одной из зон.
Второй практический вопрос: как часто перекрывать старое покрытие. Если ОПУ уже был защищен (допустим, в заводских условиях), то перед новым применением нужна тщательная очистка или легкая абразивная обработка (шероховатость в пределах Ra 1.6–3.2 мкм) для адгезии нового слоя. Старое покрытие не смывают полностью - достаточно удалить отслоения и грязь.
Третий момент: на ОПУ автокрана, работающем в портовых условиях или на побережье, коррозионная защита превращается в главный критерий. Здесь неминуемо используют композит PTFE + MoS₂ с гарантией более 672 часов в соляном тумане. Просто PTFE в этом случае недостаточен, потому что фторполимер защищает от налипания, но не от электрохимической коррозии самого металла под слоем.
Проблема задира (фреттинга) при вращении опорных поверхностей решается наличием несущей способности 2700 МПа. На больших циклах поворотов (автокран работает всю смену) трение выделяет тепло, и если несущей способности недостаточно, начинаются микропроскальзывания и локальное окисление. Покрытие с высокой несущей способностью этого не допускает.
Совет инженера: комплексная защита ОПУ
На одном из портовых терминалов в Санкт-Петербурге снабженец столкнулся с проблемой: ОПУ автокранов через год-два теряла плавность поворота, появлялись рывки, а разборка выявляла окисление и микротрещины на опорной поверхности.
Причина: использовалось только масло, которое вымывалось морскими брызгами, и металл оказывался незащищен от коррозии.
Решение состояло из двух шагов. Первый: нанести на опорную поверхность и шпиндель твердосмазочное покрытие на основе PTFE и MoS₂, которое проходит испытание более 672 часов в соляном тумане. Это заняло 2-3 часа на кран и исключило вымывание. Второй: для тех частей ОПУ, которые требуют более плотного контакта (например, прижимные шайбы), добавить дополнительное смазывание специализированной пластичной смазкой, подобранной под климат региона.
Результат: срок между переборками вырос с 18 месяцев до 4 лет, рывки и шумы исчезли, сметы на содержание упали на 40%. Вывод: твердосмазочное покрытие не заменяет полностью все остальное, но становится ключевым слоем защиты в условиях, где жидкие смазки неэффективны.
Таблица сравнения: PTFE, MoS₂ и композитные покрытия
| Параметр | PTFE | Дисульфид молибдена (MoS₂) | PTFE + MoS₂ |
|---|---|---|---|
| Коэффициент трения | 0.05–0.15 | 0.1–0.3 | 0.08–0.2 |
| Несущая способность, МПа | 600–900 | 2500–2700 | 2700 |
| Температурный диапазон, °C | −40…+200 | −180…+440 (с графитом) | −75…+255 |
| Антиадгезионные свойства | Высокие | Средние | Высокие |
| Коррозионная стойкость ISO 9227 | Хорошая | Средняя | Более 672 часов |
| Толщина слоя | До 30 мкм | До 30 мкм | До 30 мкм |
| Нормативный расход, г/м² | 40–50 | 50–60 | 55 |
| Идеальные условия применения | Малые нагрузки, требуется чистота | Высокие нагрузки, загрязнения | ОПУ краны, комбинированные условия |
Часто задаваемые вопросы
Какое твердосмазочное покрытие выбрать для открытого зубчатого редуктора ОПУ?
Для открытых передач ОПУ на автокранах, работающих в полевых условиях, рекомендуется композитное покрытие PTFE + MoS₂. Оно обеспечивает несущую способность 2700 МПа для работы под нагрузкой, защищает от налипания пыли благодаря антиадгезионным свойствам PTFE, и гарантирует коррозионную стойкость более 672 часов в соляном тумане. Температурный диапазон −75…+255 °C охватывает климатические условия большинства регионов России.
Можно ли применять PTFE-покрытие вместо MoS₂ на ОПУ, если в ней нет сильных ударных нагрузок?
Не рекомендуется. Хотя PTFE обеспечивает отличную антиадгезию, его несущая способность (600–900 МПа) недостаточна для опорных поверхностей ОПУ, даже при отсутствии явных ударов. Опорное кольцо испытывает постоянное контактное давление, и MoS₂ здесь критичен. Исключение: если защитить только скользящие направляющие или вспомогательные узлы с малыми нагрузками - тогда PTFE допустим.
Сколько держит покрытие при работе на ОПУ без переборки?
Ресурс твердосмазочного покрытия зависит от интенсивности работы, условий среды и правильности нанесения. На практике: при регулярной работе (8-10 часов в день, циклические нагрузки) -2-4 года. При интенсивной работе на портовых терминалах -12-24 месяца. При периодическом использовании ( 1-2 раза в неделю) -5-7 лет. Коррозионная защита сохраняется дольше, чем антифрикционный слой.
Как проверить, что покрытие нанесено правильно?
Визуально: слой должен быть гладким, равномерного цвета, без потеков, трещин, пузырей и шелушений. На ощупь (после полимеризации): матовая поверхность без липкости. Функционально: поворот ОПУ должен быть мягким, без рывков и заедания. Если нанесение проводилось в цеху, производитель должен предоставить карточку контроля с указанием температуры, влажности, времени распыления и расхода. Несоответствие расчетному значению (55 г/м² для PTFE + MoS₂) - повод пересчитать покрытие.
Чем отличаются антифрикционные твердосмазочные покрытия от других защитных покрытий?
Антифрикционные покрытия - это не просто барьер от коррозии (как краска или грунт). Они одновременно защищают от коррозии И снижают трение, И несут нагрузку в зоне контакта двух деталей. Обычная краска или лак такого не дает - она просто ложится на поверхность. Твердосмазочное покрытие интегрируется в работу узла, формируя тонкую фрикционно-активную пленку толщиной до 30 мкм.
Заключение
Выбор между PTFE, дисульфидом молибдена и их композитом определяется характером нагрузок и условиями среды. Для опорно-поворотных устройств автокранов, работающих на открытом воздухе в пыльной и часто соленой среде, оптимальным решением является композитное твердосмазочное покрытие PTFE + MoS₂. Оно объединяет антиадгезионные свойства (защита от налипания и коррозии), высокую несущую способность 2700 МПа и гарантированную коррозионную стойкость более 672 часов по ISO 9227.
Практический следующий шаг: проверить техническое описание и паспорт качества интересующего вам покрытия; убедиться, что указаны конкретные значения расхода, температурного диапазона и результаты испытания на коррозионную стойкость; согласовать с производителем условия нанесения (температура окружающего воздуха не ниже +10 °C, влажность не выше 80%, время полимеризации) и провести пробное нанесение на ненагруженный узел для оценки адгезии и гладкости слоя.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.