
Твердосмазочное покрытие для нефтегазового оборудования: двухслойная технология Everslick
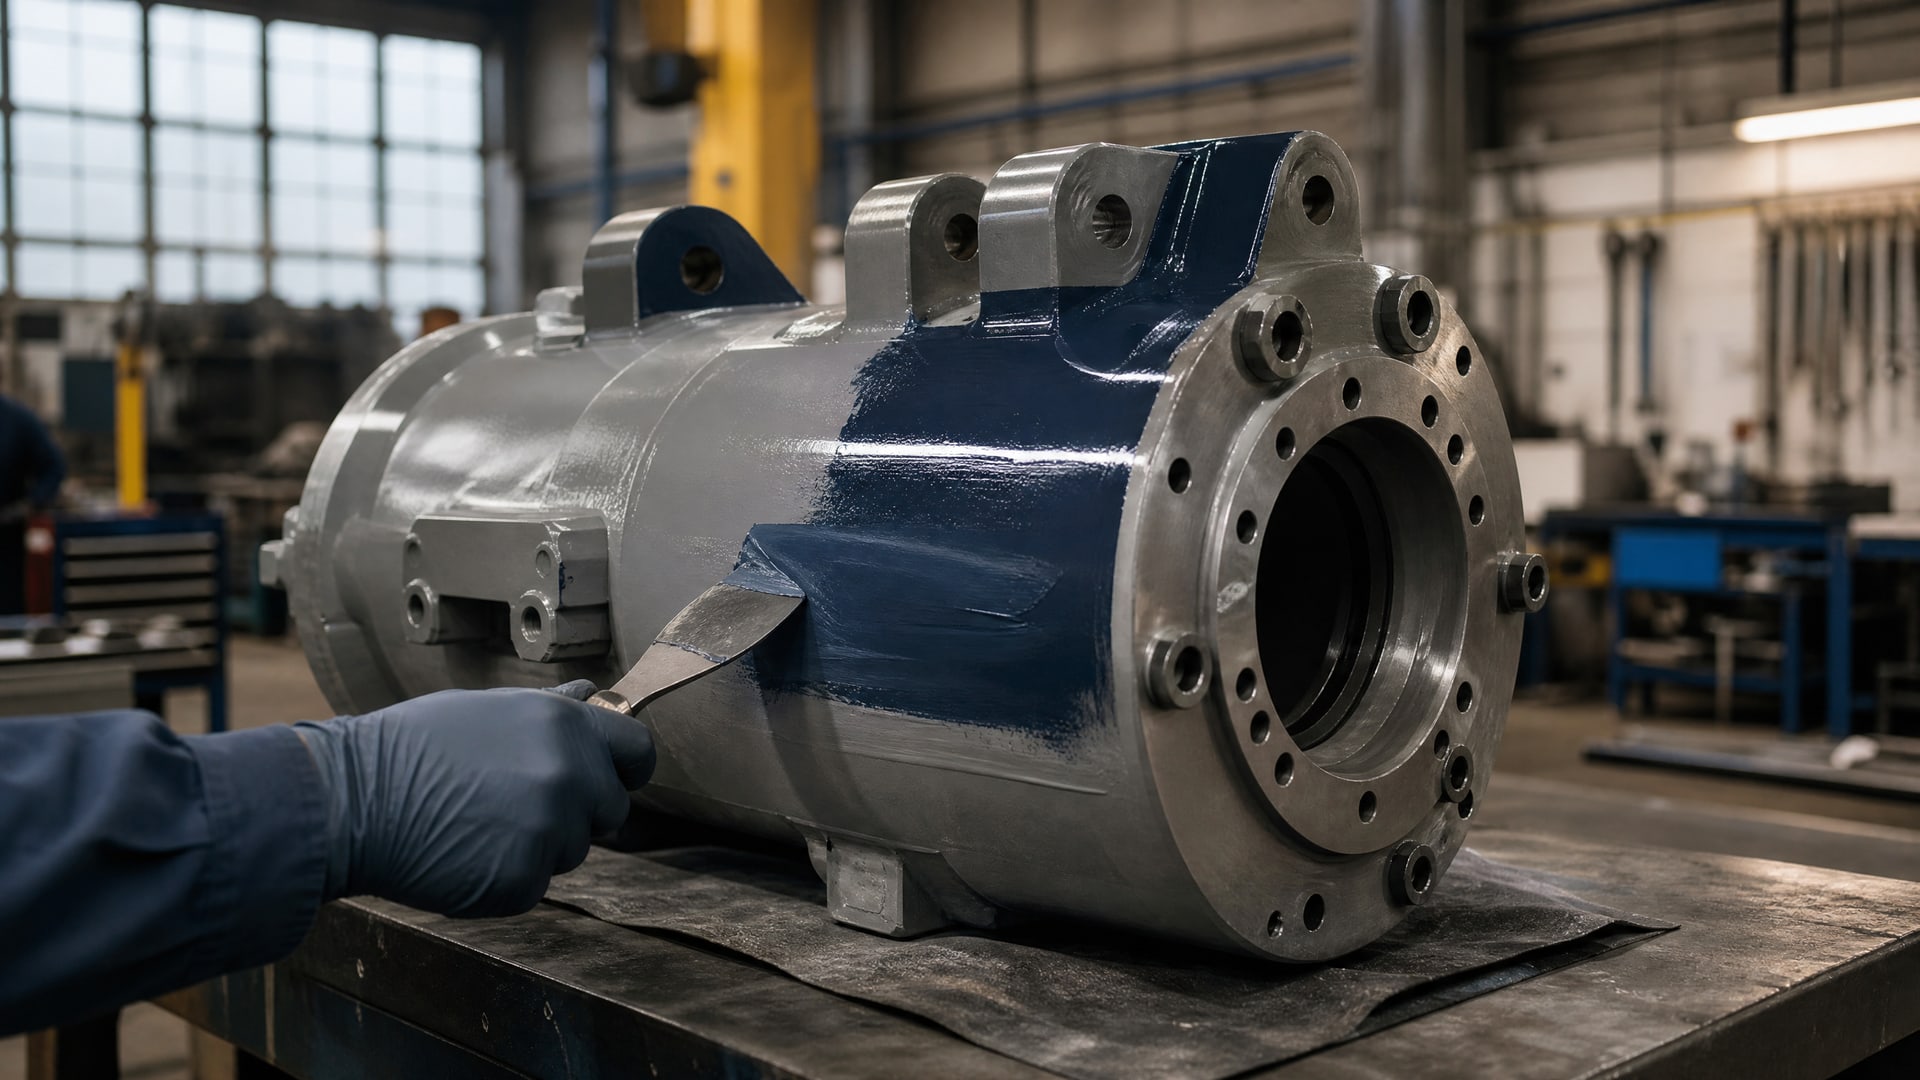
Твердосмазочное покрытие - это многофункциональная система защиты и снижения трения на ответственных деталях нефтегазового оборудования. Двухслойная архитектура, состоящая из барьерного эпоксидного грунта и твердосмазочного верхнего слоя, решает одновременно две задачи: предотвращает коррозию и задиры, а также обеспечивает стабильную работу пар трения под давлением и при циклических нагрузках. Это знают инженеры и технические специалисты, но при выборе конкретного решения часто возникают вопросы о толщине слоев, режимах отверждения, подготовке поверхности и совместимости с фосфатированием. Статья поясняет, как работает двухслойная технология, какие параметры критичны для плашек превентора и других узлов, и как избежать ошибок при нанесении.
Архитектура двухслойного твердосмазочного покрытия
Двухслойная технология появилась как ответ на требование одновременно защищать металл от коррозии и агрессивных сред, а также минимизировать трение и задиры при высоких контактных давлениях.
Каждый слой выполняет свою роль: барьерный эпоксидный нижний слой изолирует сталь от влаги и солей, создает химическую и физическую адгезию с основой; твердосмазочный верхний слой содержит твердый смазочный наполнитель (графит, молибден или гибридные композиции) и обеспечивает низкое трение.
Разделение функций принципиально. Если нанести один только верхний слой без барьера, он начнет отслаиваться с краев под влагой, потому что адгезия к окисленной стали плохая. Если оставить только барьерный слой, то будет защита, но трение останется высоким, и возникнет риск микропластического течения и задиров в паре контакта. Именно поэтому в источниках упоминается, что нижний слой нужен для перекрытия микровпадин фосфатирования и создания гладкого, равномерного основания для верхнего слоя.
Нижний слой: функции и параметры
Барьерный эпоксидный слой наносится первым и работает как основа всей системы. Его рабочая толщина находится в узком диапазоне 5–7 мкм (сухой слой). При такой толщине слой полностью перекрывает микровпадины от фосфатирования и не создает избыточной хрупкости. Содержание сухого остатка нижнего слоя составляет 40–44%, что определяет скорость высыхания и необходимое количество проходов распылителя.
Рабочий температурный диапазон нижнего слоя указывается в пределах от -73°C до 204°C, что позволяет использовать покрытие как в криогенных установках, так и в скважинах с геотермальной активностью. VOC (летучие органические соединения) для нижнего слоя составляют 580 г/л, что важно учитывать при расчете вентиляции в помещениях нанесения.
Верхний слой: антифрикционные свойства и износостойкость
Верхний твердосмазочный слой толщиной 8–25 мкм определяет, насколько хорошо будут скользить детали и как долго покрытие выдержит абразивный износ. Коэффициент трения этого слоя по методу ASTM D2714 находится в диапазоне 0,04–0,06. Для справки: это в 10–15 раз ниже, чем трение между голыми стальными поверхностями при сухом контакте.
Абразивный износ оценивается по стандарту ASTM D4060. В тестовых циклах покрытие теряет менее 10% массы, что указывает на хорошую держаться в условиях микровибраций и абразивных загрязнений (песок, щебень, масляная зола). Режим отверждения верхнего слоя - это 1 час при 149°C (300°F). Именно этот режим обеспечивает полимеризацию смол и фиксацию твердого смазочного наполнителя в матрице; без него заявленные противозадирные свойства не гарантированы.
Теоретическая укрывистость верхнего слоя при целевой толщине 12,7 мкм составляет 16,5 м²/л. Это означает, что из одного литра материала можно покрыть примерно 16,5 квадратных метров поверхности. При расчете расхода для конкретной детали (например, плашки превентора) нужно исходить именно из этого показателя, а не ориентироваться только на литраж тары.
Применение двухслойной системы для плашек превентора
Плашки превентора - это ответственный элемент оборудования, который испытывает экстремальные условия: циклические нагрузки при посадке и снятии под давлением до 1000 атм, воздействие высокотемпературных газов, серу содержащих сред и морской воды.
Микроскопические неровности на поверхности плашек могут привести к фреттингу (микропластическому износу) и микротрещинам, которые затем развиваются в полные отказы при следующих рабочих циклах.
Для восстановления и защиты плашек превентора эксперты рекомендуют использовать двухслойную систему с увеличенной толщиной верхнего слоя - именно 20–25 мкм, а не минимальные 8–12 мкм. Более толстый слой служит буфером при посадке-отпускании и компенсирует микронеровности, которые неизбежны даже после механической доработки. При этом очень важно выдержать режим термоотверждения: 1 час при 149°C обеспечивает полную полимеризацию и достаточную твердость слоя, чтобы он не разминался под давлением.
Предварительная подготовка поверхности плашки включает в себя абразивную очистку, дегаз и фосфатирование. Фосфатирование создает микрокристаллическую пленку, которая одновременно защищает сталь и улучшает адгезию грунта. Однако фосфатное покрытие остается пористым и имеет микровпадины; именно поэтому барьерный нижний слой 5–7 мкм должен полностью перекрыть эту пористость. Если этого не сделать, влага будет поступать через поры и со временем вызовет вспучивание верхнего слоя с краев.
Роль фосфатирования в системе двухслойного покрытия
Фосфатирование поверхности - это предварительная обработка, при которой на сталь наносится тонкий слой фосфатной пленки (обычно 5–25 мкм).
Эта пленка выполняет несколько функций: защищает от кислородной коррозии, создает механическую шероховатость для лучшей адгезии, и химически активирует поверхность для взаимодействия с полимерным грунтом.
Источники подчеркивают, что барьерный эпоксидный слой используется именно для перекрытия микровпадин фосфатирования. Если фосфатная пленка имеет пики и впадины (что нормально), то нижний слой твердосмазочного покрытия должен равномерно заполнить эти неровности и создать гладкую, непрерывную поверхность для верхнего слоя. Таким образом, фосфатирование и двухслойное твердосмазочное покрытие работают как единая система: первое активирует и микробрашит сталь, второе создает полную защиту и функциональное снижение трения.
Для контроля качества фосфатирования допускается использовать визуальную оценку цвета (золотистый, серый или синий цвет указывает на правильную толщину пленки) или микроскопию при конфликтных ситуациях. Главное - убедиться, что пленка равномерна и нет участков с просветами или наслоениями.
Параметры, которые нельзя игнорировать при выборе
При выборе двухслойного твердосмазочного покрытия нужно сверяться со спецификацией не только по названию и бренду, но по конкретным характеристикам, потому что покрытия от разных производителей могут сильно отличаться.
Коэффициент трения и стойкость к износу - это разные параметры, хотя их иногда путают. Низкое трение (0,04–0,06) гарантирует плавность скольжения и снижает нагревание пары контакта, но не гарантирует долгий ресурс при абразивном загрязнении. Для этого есть отдельный тест ASTM D4060, где покрытие оценивается на истирание. Если в спецификации указан только коэффициент трения, а про ASTM D4060 нет информации, это признак, что производитель либо не тестировал образец на абразив, либо результаты оказались неудачными.
Режим отверждения - критичный фактор. Если в техдокументации указано 1 час при 149°C, это не означает, что можно сделать 30 минут при 160°C и получить тот же результат. Полимеризация эпоксидных и полиуретановых смол управляется кинетикой химической реакции; сокращение времени или повышение температуры на 20-30 градусов нарушит стехиометрию отверждения и приведет к хрупкому, недостаточно твердому слою, который потрескается под нагрузкой.
VOC (летучие органические соединения) - это показатель, который влияет на здоровье и безопасность персонала, а также на энергозатраты на вентиляцию. Нижний слой обычно имеет VOC около 580 г/л, верхний - около 686 г/л. В регионах с жесткими экологическими требованиями или в закрытых помещениях нужно убедиться, что эти значения соответствуют местным нормативам.
Теоретическая укрывистость - это важный параметр для расчета расхода и бюджета. Если указано 16,5 м²/л при 12,7 мкм, то для плашки превентора площадью 0,1 м² нужно примерно 0,1 × (1 / 16,5) = 0,006 л верхнего слоя (при целевой толщине 12,7 мкм). Если увеличить толщину до 20 мкм (для плашек), то расход будет пропорционально выше.
Цветовая индикация износа в двухслойной системе
Одна из инженерных находок в некоторых двухслойных системах - использование цветовой индикации износа.
Идея простая: верхний твердосмазочный слой окрашивается в яркий цвет (чаще всего темно-серый или черный), а при механическом износе через него начинает просвечивать нижний слой, окрашенный в контрастный цвет (например, серебристый или золотистый). По контрасту цветов оператор или инженер могут визуально оценить, когда пора менять или восстанавливать деталь.
Эта система не требует приборов и позволяет быстро осмотреть сотни деталей на складе или в монтажном цехе. Особенно полезна цветовая индикация для плашек превентора, которые работают в сложных условиях и требуют периодического технического обслуживания. Вместо того чтобы разбирать узел и измерять остаток покрытия, можно визуально проверить наличие просветов нижнего слоя. Если нижний слой начинает просвечивать, это сигнал: нужно планировать восстановление в ближайшее техническое окно.
Нанесение и контроль качества двухслойного покрытия
Технология нанесения двухслойного покрытия требует соблюдения последовательности и параметров каждого этапа.
Сначала подготавливается поверхность (абразивная очистка, дегазация, фосфатирование), затем распыляется нижний слой, и только после его высыхания (как правило, 15–30 минут в зависимости от условий цеха) наносится верхний слой. Если нанести верхний слой раньше, чем нижний достаточно затвердеет, произойдет растворение нижнего слоя органическими растворителями верхнего, и адгезия будет скомпрометирована.
Для восстановления плашек превентора с применением фосфатирования и двухслойной системы часто используют аэрозольные или автоматизированные системы распыления. Аэрозольное нанесение удобно при малых объемах и неправильных геометриях (плашки имеют конические и сферические поверхности), при этом слой ложится равномерно и хорошо смачивает фосфатное покрытие. Для больших серий применяют распыление под давлением или электростатическое нанесение, что снижает расход материала и ускоряет цикл.
После нанесения верхнего слоя обязателен режим термоотверждения: 1 час при 149°C. Температуру нужно контролировать термопарой или встроенным датчиком в печи, потому что недоотверждение приведет к остаточной липкости и неполной полимеризации. Переотверждение (несколько часов при более высокой температуре) может вызвать хрупкость и растрескивание, особенно если детали большие и имеют разную толщину стенок.
Контроль качества включает визуальный осмотр (отсутствие пузырей, потеков, пропусков), измерение толщины слоев электромагнитным толщиномером, и испытания адгезии (кросс-хатч, отслоение при изгибе). Для ответственных применений (плашки превентора, насосные узлы) рекомендуется проведение ускоренного теста на коррозионную стойкость (соляной туман по ASTM B117 в течение 500–1000 часов) и испытание на абразивный износ по ASTM D4060.
Обслуживание и восстановление покрытого оборудования
Двухслойное твердосмазочное покрытие стойко к механическому износу, коррозии и агрессивным средам, но со временем любое покрытие деградирует.
При эксплуатации плашек превентора или других пар трения под нагрузкой верхний слой постепенно истончается и появляются локальные зоны, где нижний слой начинает просвечивать (если система имеет контрастную цветовую индикацию). Это сигнал к необходимости восстановления.
Восстановление оборудования с двухслойным покрытием проводится по переподготовке поверхности. Если износ затронул только верхний слой, то нижний слой можно оставить (при условии, что он целый и хорошо держится), и нанести свежий верхний слой. Если оба слоя повреждены или отслаиваются, нужна полная переподготовка: механическая очистка до голого металла, фосфатирование, и нанесение обоих слоев заново.
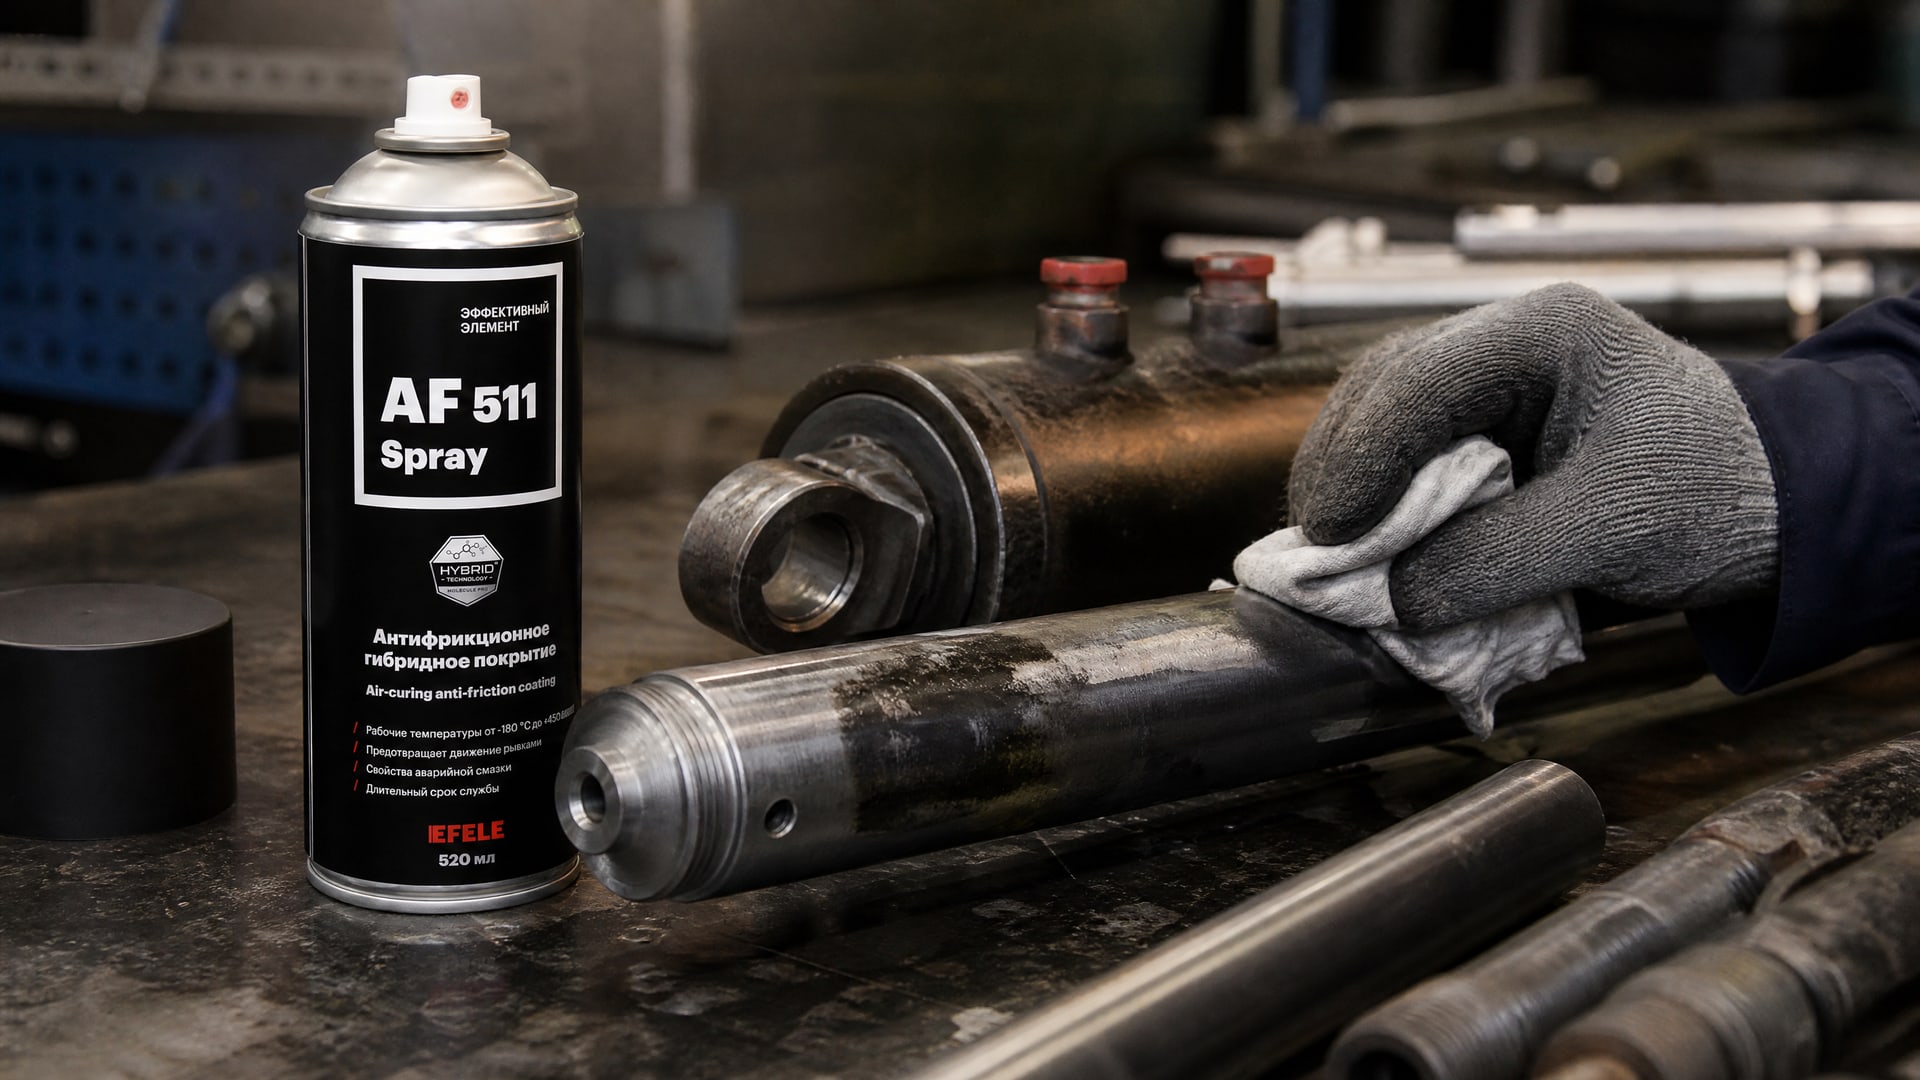
Ремонтные службы нефтегазовых объектов часто используют модульный подход: плашки, валы и другие дорогостоящие детали направляются в специализированные мастерские, где их восстанавливают по стандартной схеме. Это позволяет поддерживать качество и отслеживать историю восстановления каждой детали. Для восстановления плашек превентора в условиях с полиморфными загрязнениями и чередованием влажности-сухости рекомендуется использовать гибридные антифрикционные системы, которые сочетают свойства твердого смазочного наполнителя и органического связующего; на практике для восстановления с повышенной защитой от фреттинга и холодного прилипания применяют EFELE AF-511 Spray, которая обеспечивает схожие барьерные и антифрикционные свойства и хорошо совместима с предварительным фосфатированием.
Часто задаваемые вопросы
Что такое антифрикционное твердосмазочное покрытие и чем оно отличается от обычной смазки?
Антифрикционное твердосмазочное покрытие - это полимерная пленка с добавлением твердого смазочного наполнителя (графит, молибден или гибридные композиции), которая полимеризуется прямо на деталь и не вытекает. Обычная смазка (масло или пластичная) остается жидкой или вязко-пластичной, требует периодического пополнения и может вытечь или вымыться. Твердосмазочное покрытие наносят один раз, оно сохраняет свои свойства месяцы или годы в зависимости от нагрузки и окружающей среды.
Почему нужны два слоя, а не один толстый слой?
Два слоя решают разные задачи. Нижний барьерный слой (5–7 мкм) защищает сталь от коррозии и обеспечивает адгезию к фосфатированной поверхности. Верхний твердосмазочный слой (8–25 мкм) снижает трение и поглощает абразивный износ. Если попытаться совместить обе функции в одном толстом слое, он либо будет хрупким, либо плохо держаться на металле. Двухслойный подход гарантирует, что каждый слой оптимизирован под свою роль.
Как контролировать толщину нанесенного слоя?
Толщина контролируется электромагнитным толщиномером (для немагнитных слоев на магнитной стали). Нужно провести измерения в нескольких местах детали, потому что равномерность толщины критична для однородности защиты. Целевые значения: нижний слой 5–7 мкм (сухой), верхний слой 8–25 мкм (сухой). Если толщина меньше минимума, защита и антифрикционные свойства могут оказаться недостаточными; если больше максимума, есть риск растрескивания при изгибе или механическом воздействии.
Совместимо ли двухслойное твердосмазочное покрытие с фосфатированием?
Да, более того: фосфатирование - это рекомендуемый предварительный этап перед нанесением двухслойного покрытия. Фосфатная пленка активирует поверхность стали, улучшает адгезию нижнего слоя и обеспечивает дополнительную коррозионную защиту. Барьерный нижний слой перекрывает микровпадины фосфатирования, создавая непрерывный защитный барьер. Вместе они работают как единая многоуровневая система.
Как долго сохраняется действие двухслойного покрытия на плашках превентора?
Ресурс зависит от интенсивности использования, абразивности среды и соблюдения режима отверждения. При нормальной эксплуатации (разумная частота посадок-отпусканий, отсутствие песчаных загрязнений) покрытие на плашках превентора сохраняет свойства 1–3 года. При интенсивной работе в абразивных условиях (высокое давление, нестабильные температуры, загрязнение) ресурс может сократиться до 6–12 месяцев. Регулярный визуальный контроль по цветовой индикации износа позволяет спланировать восстановление без аварийных остановок.
Заключение
Двухслойное твердосмазочное покрытие - это зрелая технология, которая на практике решает два главных вызова нефтегазового оборудования: коррозию из-за контакта с морской водой, серусодержащими газами и экстремальными температурами, и задиры при циклических нагрузках и высоких контактных давлениях. Архитектура из барьерного нижнего слоя (5–7 мкм) и твердосмазочного верхнего слоя (8–25 мкм) обеспечивает надежную защиту при коэффициенте трения 0,04–0,06 и хорошей стойкости к абразивному износу по ASTM D4060. Для плашек превентора рекомендуется увеличенная толщина верхнего слоя 20–25 мкм из-за циклического характера нагрузок.
Ключевые факторы успеха: правильная предварительная подготовка с фосфатированием, соблюдение режима термоотверждения 1 час при 149°C для верхнего слоя, контроль толщины слоев электромагнитным толщиномером и периодический визуальный мониторинг по цветовой индикации износа. Если вы планируете восстановление или защиту плашек превентора, насосных узлов или других ответственных пар трения, начните с проверки спецификации поставщика: убедитесь, что указаны не только коэффициент трения, но и данные по абразивному износу (ASTM D4060), температурный диапазон, VOC и точный режим отверждения. Это позволит избежать разочарований и обеспечить предсказуемый результат в эксплуатации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.