
Твердосмазочное покрытие для нефтегазового оборудования: двухслойная система защиты от износа и коррозии
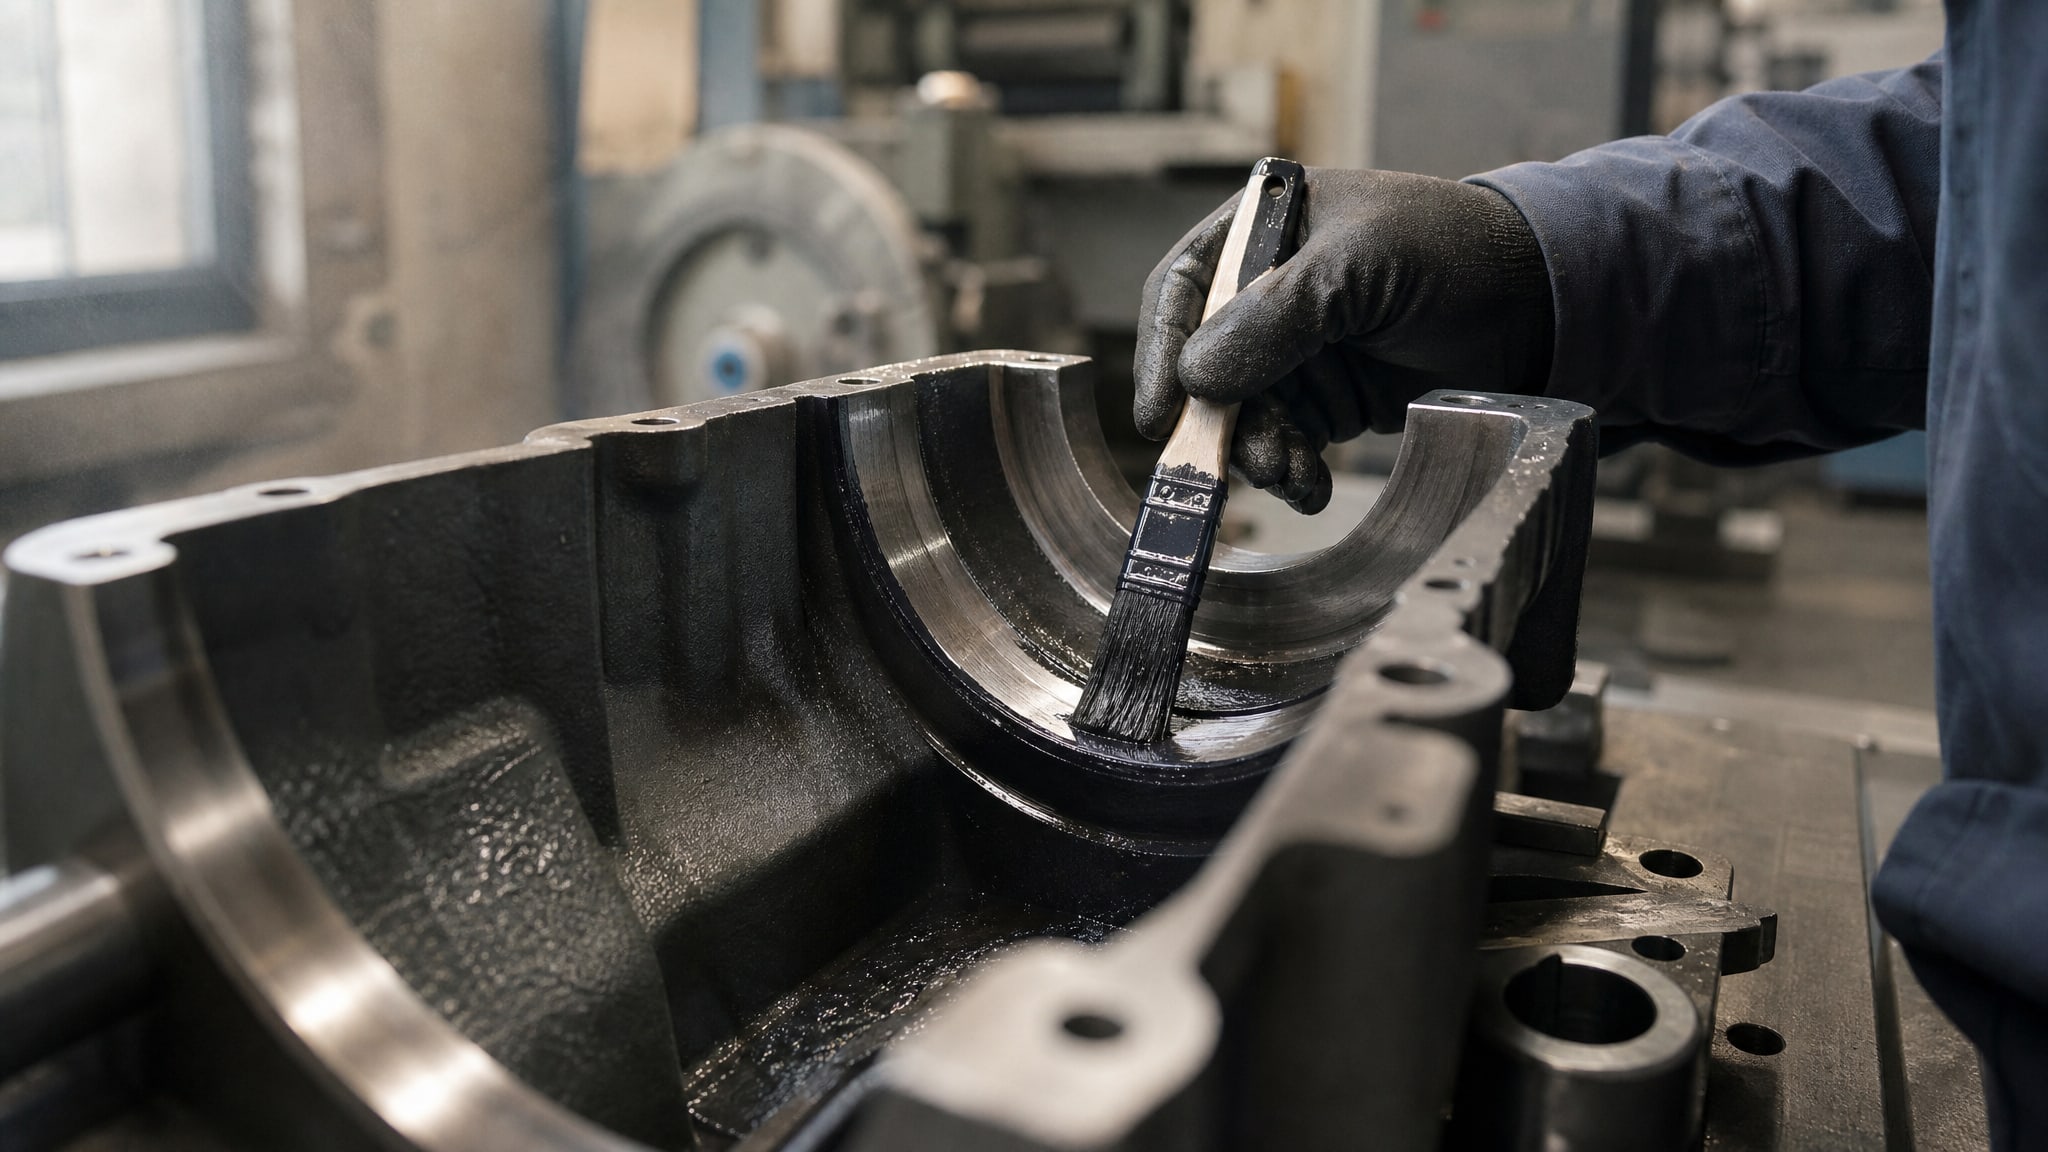
Твердосмазочные покрытия - это тонкие антифрикционные пленки, которые работают там, где обычная жидкая смазка вымывается, выгорает или загрязняется. В нефтегазовой промышленности такие покрытия критичны для предотвращения задиров, заеданий и коррозионного износа на плашках превентора, штангах, муфтах и других деталях, испытывающих высокие контактные давления и циклические нагрузки. Двухслойная система - это когда под функциональным слоем с твердым смазывающим компонентом (обычно дисульфид молибдена или графит) размещается защитно-адгезионный базовый слой, который обеспечивает прочную связь с металлом и дополнительный барьер от коррозии.
В этой статье разберемся, как устроены такие покрытия, на какие параметры смотреть при выборе, как их наносят и почему фосфатирование поверхности перед нанесением может значительно продлить ресурс защиты.
Как устроена двухслойная система твердосмазочного покрытия
Двухслойное твердосмазочное покрытие - это не просто "толстый слой смазки на детали".
Это система, в которой каждый слой выполняет свою задачу.
Базовый (первый) слой обычно представляет собой эпоксидную или полиуретановую композицию. Он выполняет роль праймера: хорошо прилипает к обработанной поверхности стали, защищает металл от влаги и солей, и создает однородную основу для нанесения второго слоя. Толщина базового слоя обычно находится в диапазоне 5–15 микрометров. Адгезия этого слоя к металлу зависит как от химического состава самого покрытия, так и от подготовки поверхности.
Функциональный (второй) слой содержит твердый смазывающий компонент - дисульфид молибдена (MoS₂), графит или политетрафторэтилен (PTFE). Это слой, который непосредственно контактирует с сопрягаемой поверхностью и отвечает за низкий коэффициент трения. Его толщина, как правило, составляет 8–25 микрометров. При нормировании толщины этого слоя нельзя "с запасом" увеличивать - это не улучшает, а, напротив, ухудшает равномерность покрытия и может привести к отслоению.
Дисульфид молибдена в твердом виде имеет темно-серый цвет и отличную адгезию к металлическим поверхностям. Его рабочий диапазон - от −180 до +250 °C, в вакууме - до +450 °C. В нефтегазовых приложениях MoS₂ часто выбирают именно потому, что он стабилен в широком температурном диапазоне и хорошо держится на металле даже при высоких контактных давлениях.
Графит обладает другими свойствами: он работает при более высоких температурах, но требователен к влажности (оптимален при определенном уровне). PTFE (фторопласт) обеспечивает самый низкий коэффициент трения, но менее термостоек. Выбор между ними зависит от конкретных условий работы оборудования.
Фосфатирование поверхности как база для адгезии покрытия
Перед нанесением двухслойного твердосмазочного покрытия поверхность металла должна быть подготовлена.
Фосфатирование - это химическая обработка стали в растворе фосфорной кислоты и ее солей, при которой на поверхности образуется кристаллический слой фосфата.
Этот слой решает сразу несколько проблем. Во-первых, фосфатированная поверхность имеет развитую микрошероховатость, которая улучшает механическую адгезию покрытия. Во-вторых, фосфат сам по себе обладает коррозионной стойкостью и служит переходной зоной между голым металлом и органическим покрытием, предотвращая подслойную коррозию. В-третьих, фосфатный слой повышает стойкость к вымыванию во влажных и солевых средах - актуально для нефтегазовых условий, где оборудование может находиться в морской атмосфере или контактировать с водой.
В технических данных по твердосмазочным покрытиям часто прямо указывается, что они наносятся на "фосфатированную стальную поверхность". Это не просто рекомендация; это условие, при котором гарантируются заявленные свойства адгезии и долговечности.
Типовой цикл фосфатирования включает очистку от масла и окалины, погружение в фосфатный раствор (обычно 10–15 минут), промывку и сушку. Толщина фосфатного слоя находится в диапазоне 5–25 микрометров, и этого достаточно для обеспечения надежной защиты.
Параметры и характеристики: на что смотреть при выборе
Когда выбираешь твердосмазочное покрытие для нефтегазового оборудования, нельзя ограничиваться только названием или внешним видом.
Нужно проверить конкретные параметры.
Коэффициент трения обычно составляет 0,04–0,06 по методике ASTM D2714. Это низкое значение - для сравнения, обычная сталь по стали имеет коэффициент 0,5–0,7. Именно низкое трение предотвращает гalling (задир), при котором микровыступы на одной детали "зацепляются" за выступы на другой, приводя к заклиниванию.
Нагрузочная способность измеряется по ASTM 2625 Method B и обычно составляет более 250 000 psi. Это означает, что покрытие не разрушается и не экструдируется из зазора даже при очень высоких контактных давлениях, характерных для плашек превентора и штифтовых соединений.
Износостойкость тестируется по ASTM 2625 Method A и выражается в минутах работы до разрушения покрытия. Хорошие покрытия выдерживают свыше 120 минут. Это важно, потому что даже при идеальных условиях нанесения и хранения покрытие испытывает фреттинг-износ - микроскопические колебания, которые постепенно стирают слой.
Коррозионная стойкость проверяется по ASTM B117 (соляной туман) в течение 100+ часов без красной коррозии (ржавчины). Для морских и засольных территорий это критично. Однако стоит помнить, что стойкость к соляному туману и стойкость к прямому контакту с кислотами или щелочами - это разные испытания; гарантия по одному не означает гарантию по другому.
Рабочая температура - типичный диапазон для MoS₂-содержащих покрытий −73…+204 °C. Важно убедиться, что выбранное покрытие работает в пиковых температурах, которые могут возникнуть на оборудовании при аварийных режимах, а не только в номинальных условиях.
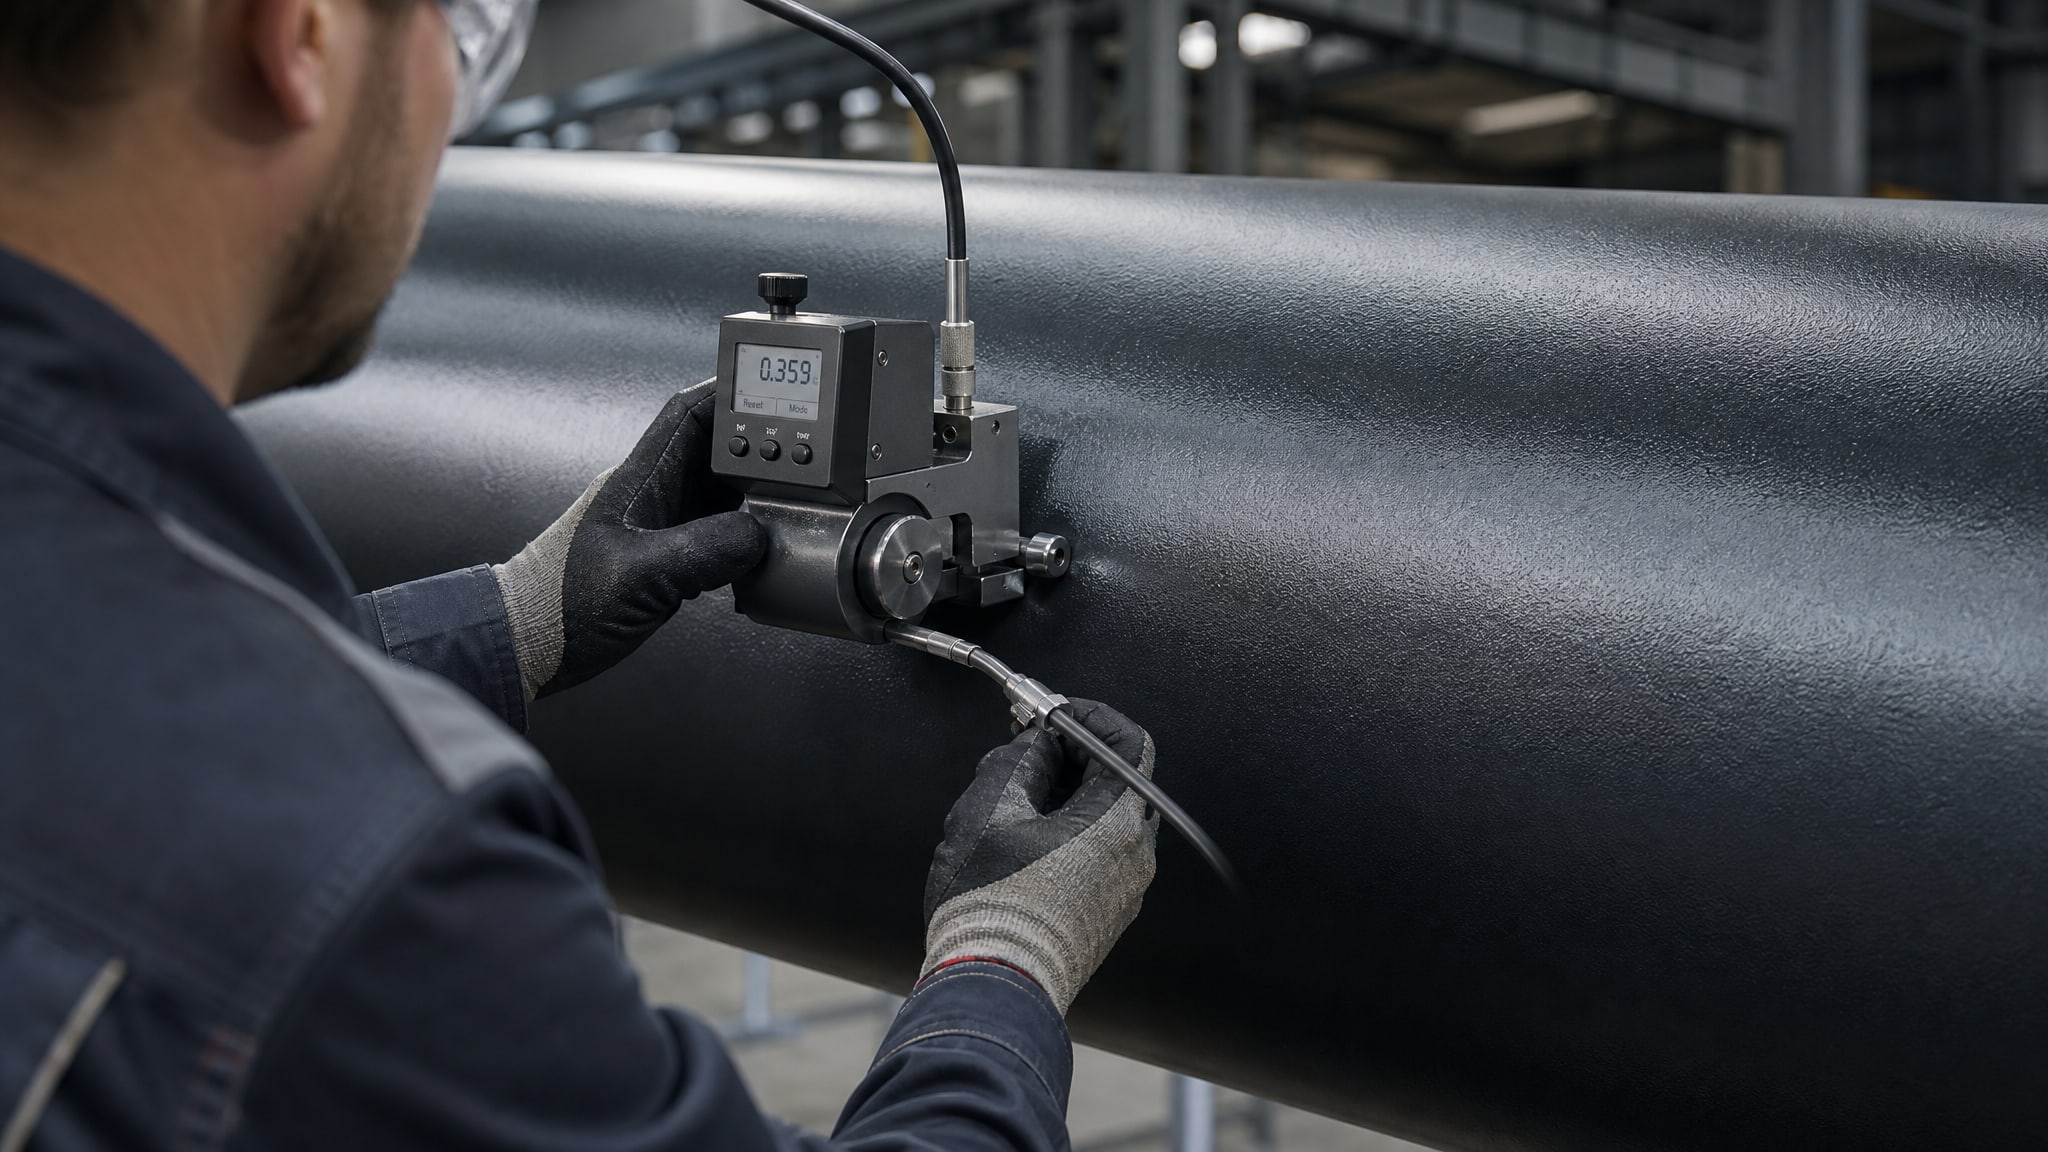
Толщина назначается в микрометрах (мкм). Рекомендуемый диапазон для антифрикционных покрытий -8–25 мкм для финишного слоя плюс 5–15 мкм для базового. Эти значения не случайны: при такой толщине достигается оптимальный баланс между адгезией и трением. Если увеличить слой "с запасом", адгезия, напротив, может снизиться из-за внутренних напряжений в пленке.
Восстановление плашек превентора: особенности применения покрытий
Плашки превентора (ram blocks) - это критически важные детали, которые находятся в постоянном контакте друг с другом под высоким давлением.
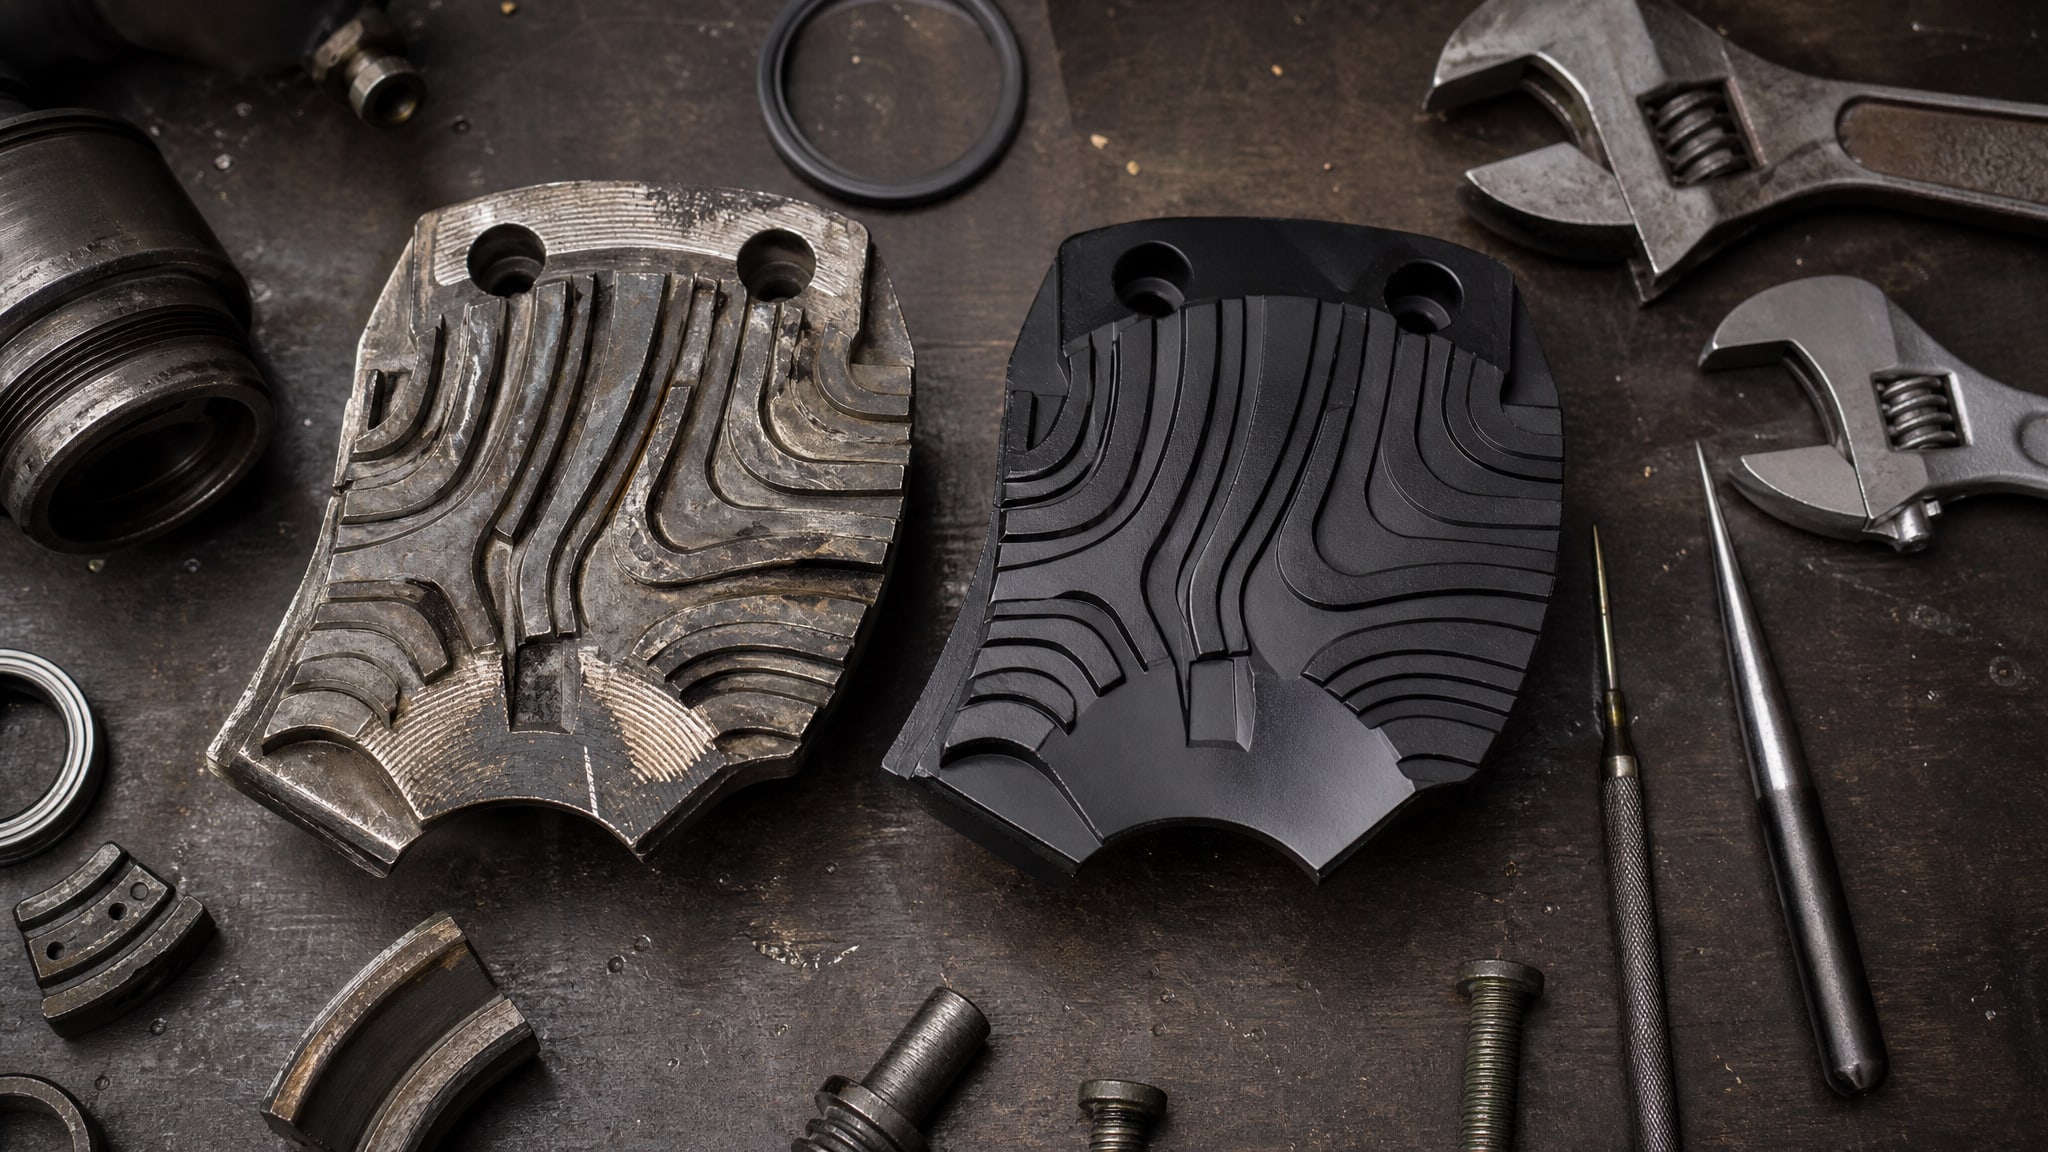
Даже малые задиры или износ могут привести к снижению герметичности или полному выходу системы из строя. Восстановление и усиление плашек часто включает нанесение твердосмазочного покрытия.
При восстановлении плашек к покрытию предъявляются повышенные требования. Во-первых, оно должно быть предсказуемо тонким и равномерным - любые "наплывы" или впадины нарушают геометрию и прилегание плашек в гнезде. Во-вторых, адгезия должна быть абсолютной: покрытие ни в коем случае не должно отслаиваться при циклических нагрузках. В-третьих, коэффициент трения должен быть стабилен на протяжении всего срока службы - не должно быть "отравления" покрытия эмульсией или водой, которые иногда присутствуют в рабочих жидкостях скважин.
Типовой процесс включает демонтаж плашек, механическую очистку, обезжиривание, фосфатирование, нанесение базового слоя, отверждение, нанесение функционального слоя, повторное отверждение и контроль толщины на нескольких точках поверхности. Время от начала подготовки до монтажа может составить 24–48 часов, в зависимости от цикла отверждения покрытия.
Двухслойная система особенно полезна в этом случае, потому что базовый слой выполняет функцию "буфера" - он поглощает усадочные напряжения при отверждении, снижая риск отслоения финишного слоя. При высоких контактных давлениях, которые испытывают плашки, однослойное покрытие может не выдержать долгий срок службы.
Цветовая индикация износа и контроль качества покрытия
Одна из интересных особенностей некоторых современных антифрикционных покрытий - цветовая индикация износа.
Идея проста: базовый слой окрашивается в контрастный цвет (например, красный или желтый), а финишный слой остается темно-серым (от MoS₂) или черным. По мере износа финишного слоя становится видна цветная подложка, сигнализируя о том, что покрытие выработало ресурс и деталь нуждается в переконсервации.
Это решение особенно ценно для плашек превентора и других критичных узлов, где регулярный визуальный контроль может помочь заменить деталь еще до полного отказа. Однако цветовая индикация - опциональное свойство, и ее наличие стоит уточнять у поставщика отдельно.
Для производственного контроля качества используют следующие методы: - Измерение толщины сухого покрытия микрометром (толщиномером) в нескольких точках детали; допуск обычно ± 5 мкм от номинала. - Тест адгезии - царапание или перекрестное надрезание поверхности с последующей оценкой прилипания покрытия по шкале. - Измерение блеска - для контроля однородности финишного слоя (тусклое покрытие обычно свидетельствует о микронеровностях). - Испытания на соляном тумане - для партионного контроля долговечности на корозионном фронте (ASTM B117, 100+ часов).
При восстановлении плашек и других ответственных деталей рекомендуется требовать от поставщика сертификаты испытаний по ASTM D2714, ASTM 2625, ASTM B117 и данные о режиме отверждения. Это позволяет убедиться, что покрытие нанесено в соответствии с регламентом и обладает заявленными свойствами.
Режимы отверждения и время ввода в эксплуатацию
Твердосмазочные покрытия могут отверждаться двумя способами: на воздухе или с нагревом.
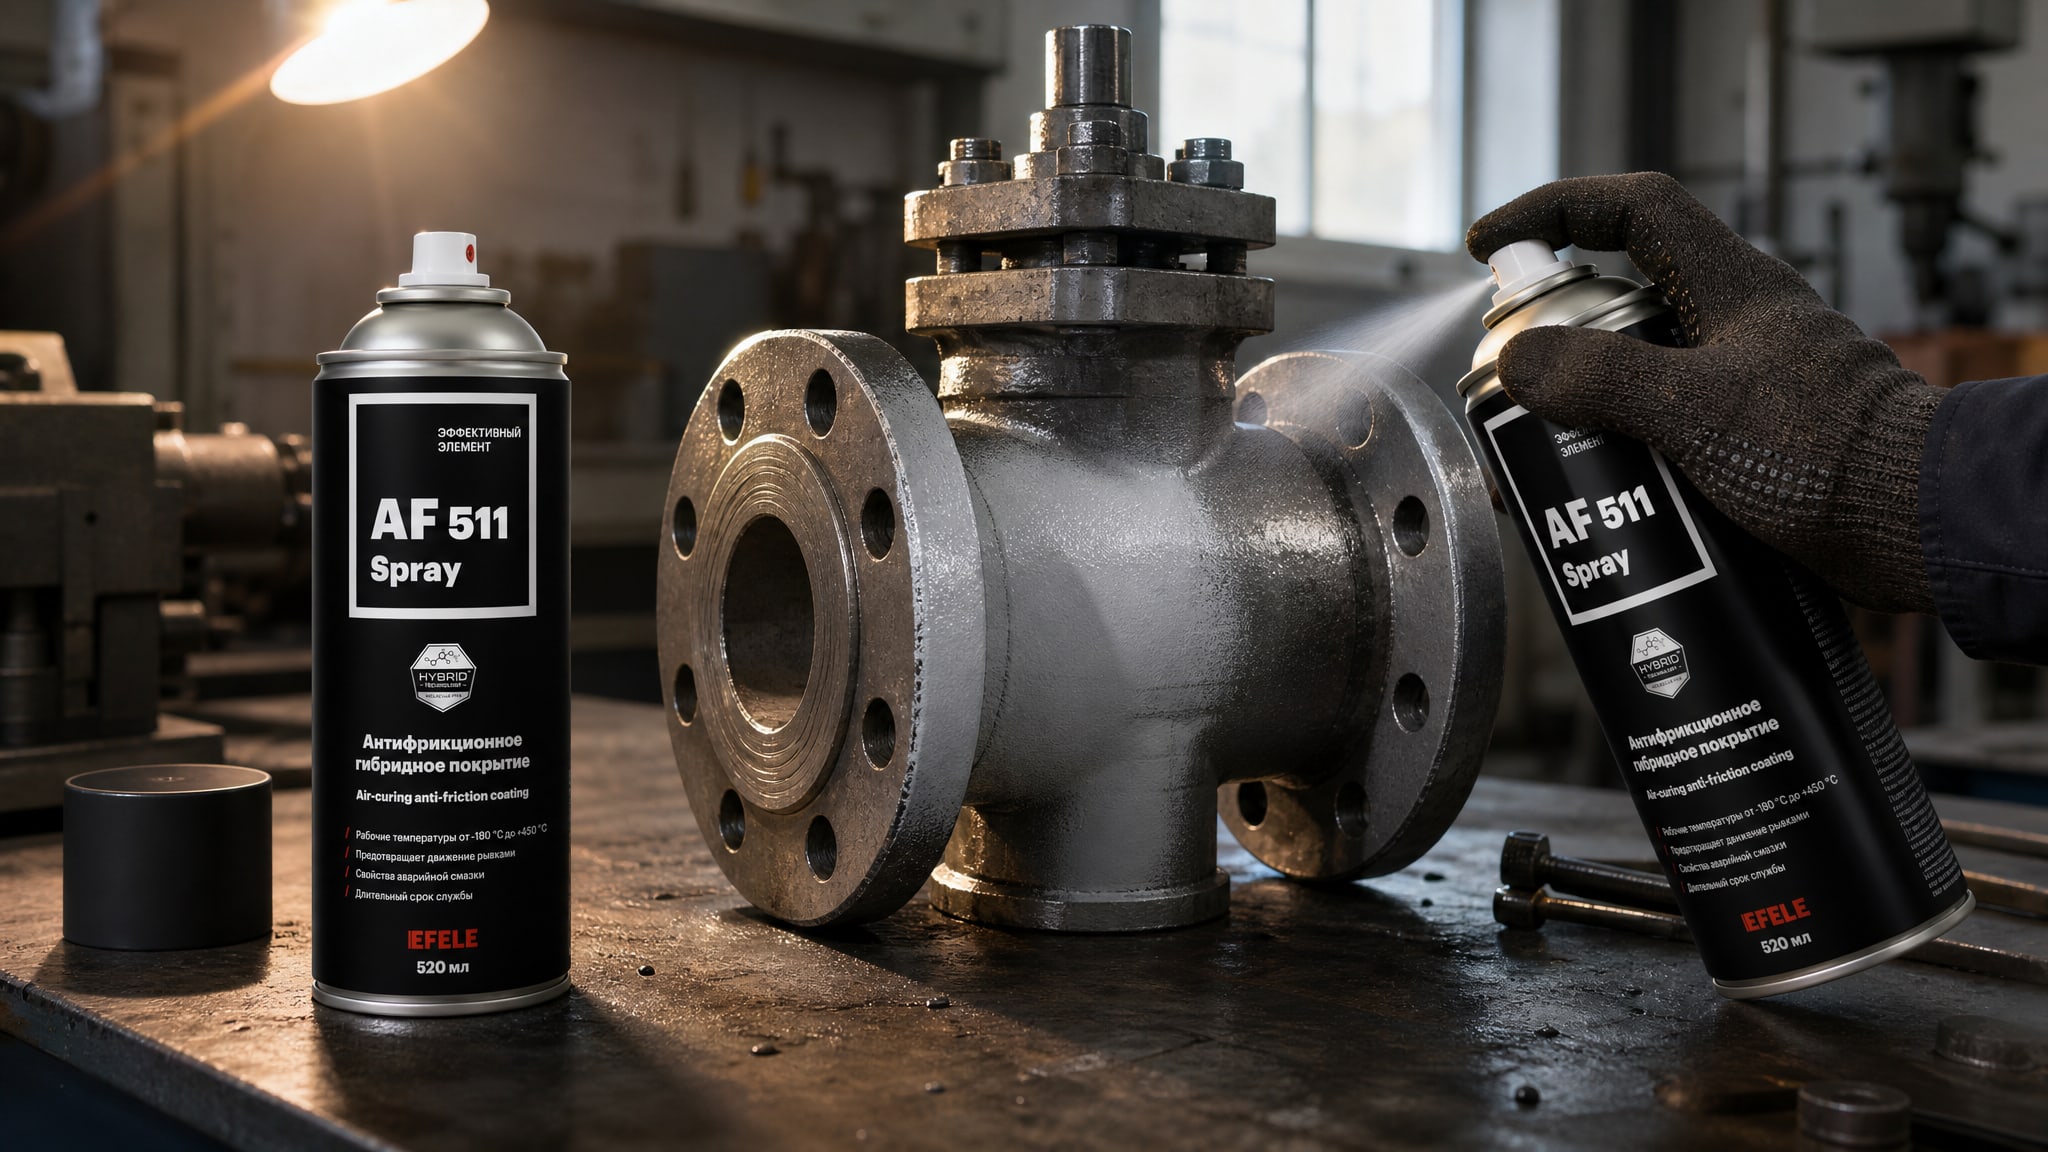
Воздушное высыхание - покрытие полимеризуется при комнатной температуре под действием влаги и кислорода воздуха. Для эпоксидно-полиуретановых систем это может занимать от нескольких минут (высыхание "на ощупь") до 1–6 часов до полного отверждения, в зависимости от влажности и температуры окружающей среды. При 20 °C и 50% влажности часто используют 24 часа в качестве консервативной оценки полного отверждения.
Термоотверждение - ускоренный цикл, при котором деталь с нанесенным покрытием нагревают до определенной температуры на заданное время. Типичный цикл: 1 час при 300 °F (≈ 150 °C) или 2 часа при 200 °F (≈ 95 °C). Такой подход позволяет сократить время до ввода в эксплуатацию с суток до часов.
При выборе режима отверждения нужно учитывать материал детали. Если это стальная плашка или муфта, она легко выдерживает нагрев до 150 °C. Если же деталь композитная или содержит пластиковые вставки, нужно быть осторожнее.
Неправильный режим отверждения (недостаточное время или температура) приводит к неполной полимеризации, что ухудшает все механические свойства покрытия. Перегрев тоже вреден - может привести к разложению компонентов и потере адгезии. Поэтому режим отверждения, указанный в техническом паспорте, нужно соблюдать точно.
Для нефтегазовых приложений, где плашки превентора критичны, часто используют комбинированный подход: воздушная сушка при комнатной температуре в течение 24 часов плюс 1 час при 60–80 °C. Это обеспечивает полное отверждение и достаточно долгое время для логистики и монтажа, не рискуя перегревом.
Обеспечение долговечности и снижения трения в нефтегазовом оборудовании, таком как плашки превентора, часто требует применения защитных составов, которые вдобавок к покрытию предотвращают окисление и корозию при хранении. В таких случаях, для обеспечения надежной защиты от износа и коррозии, рекомендуется использовать EFELE AF-511 Spray - антифрикционное сухое покрытие, которое наносится поверх двухслойной системы и служит дополнительным барьером от влаги и кислорода воздуха, особенно в период хранения и доставки восстановленных деталей.
Часто задаваемые вопросы
Какая толщина твердосмазочного покрытия считается оптимальной?
Оптимальная толщина для антифрикционного твердосмазочного покрытия находится в диапазоне 8–25 микрометров для финишного слоя. Это не означает "чем толще, тем лучше" - напротив, выход за пределы этого диапазона может привести к ухудшению адгезии, росту внутренних напряжений и отслаиванию. Базовый слой обычно тоньше: 5–15 микрометров. Толщина контролируется микрометром после отверждения.
Можно ли наносить твердосмазочное покрытие без фосфатирования?
Технически возможно, но не рекомендуется для критичных деталей. Фосфатирование обеспечивает механическую микрошероховатость и создает переходную коррозионно-стойкую зону между голым металлом и органическим покрытием. Без фосфатирования адгезия снижается, и риск отслаивания возрастает, особенно при циклических нагрузках и влажности. Для нефтегазовых приложений фосфатирование - практически всегда обязательно.
Какой коэффициент трения считается низким для твердосмазочного покрытия?
Коэффициент трения 0,04–0,06 (по ASTM D2714) считается низким и адекватным для предотвращения гalling (задира) и seizing (заедания). Для сравнения: необработанная сталь имеет коэффициент 0,5–0,7. Более высокие значения (>0,1) могут означать загрязнение покрытия, дефект нанесения или неподходящий выбор твердой смазки для условий работы.
Как долго можно хранить детали с нанесенным твердосмазочным покрытием?
При правильном хранении (сухое помещение, 15–25 °C, без прямого солнца) твердосмазочное покрытие остается стабильным в течение 12–24 месяцев. Однако для критичных деталей, таких как плашки превентора, рекомендуется дополнительная защита: упаковка с осушителем, нанесение защитного аэрозоля или покрытие тонким слоем воска. Перед монтажом деталь осматривают на предмет трещин, отслаивания и других дефектов.
Чем отличаются MoS₂, графит и PTFE в антифрикционных покрытиях?
Дисульфид молибдена (MoS₂) работает от −180 до +250 °C, обладает отличной адгезией и хорош для большинства промышленных приложений. Графит требует определенной влажности для оптимальной работы, но выдерживает более высокие температуры. PTFE (фторопласт) имеет самый низкий коэффициент трения, но менее термостоек. Для нефтегазовых приложений с циклическими нагрузками и повышенными температурами обычно выбирают MoS₂ как наиболее универсальный вариант.
Заключение
Двухслойное твердосмазочное покрытие - это проверенное решение для защиты критичного нефтегазового оборудования от износа, коррозии и заедания. Сочетание защитно-адгезионного базового слоя и функционального антифрикционного слоя обеспечивает стабильно низкий коэффициент трения (0,04–0,06) и долгий ресурс работы даже при высоких контактных давлениях. Фосфатирование поверхности перед нанесением - это не опция, а необходимое условие для обеспечения надежной адгезии и коррозионной стойкости.
При выборе и поставке такого покрытия проверьте наличие сертификатов испытаний по ASTM D2714 (трение), ASTM 2625 (нагрузка и износ), ASTM B117 (соляной туман), убедитесь в правильности режима отверждения для вашего оборудования и требуйте контроля толщины на готовой детали. Для восстановления плашек превентора и других ответственных узлов используйте поставщиков, которые имеют опыт работы именно с нефтегазовым сегментом и могут предоставить примеры успешных восстановлений. Это инвестиция в надежность и безопасность вашей системы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.