
Толщина слоя покрытия при нанесении антифрикционного покрытия на пластины
Антифрикционные покрытия широко используют в машиностроении, оборудовании для упаковки и пищевой промышленности. Однако ключевой параметр их надежности - толщина слоя - часто игнорируют закупщики и техники. Неправильная толщина ведет к отслаиванию, потекам и, в итоге, преждевременному выходу из строя подшипников скольжения и других узлов трения.
В статье разберем, какая толщина слоя покрытия действительно нужна для пластин различных форматов, как ее контролировать на каждом этапе и какие ошибки нанесения снижают эффективность защиты.
Выбор способа нанесения в зависимости от формата пластины
Геометрия детали - первый определитель толщины слоя и метода его нанесения.
Для пластин разных форматов работают разные технологические подходы.
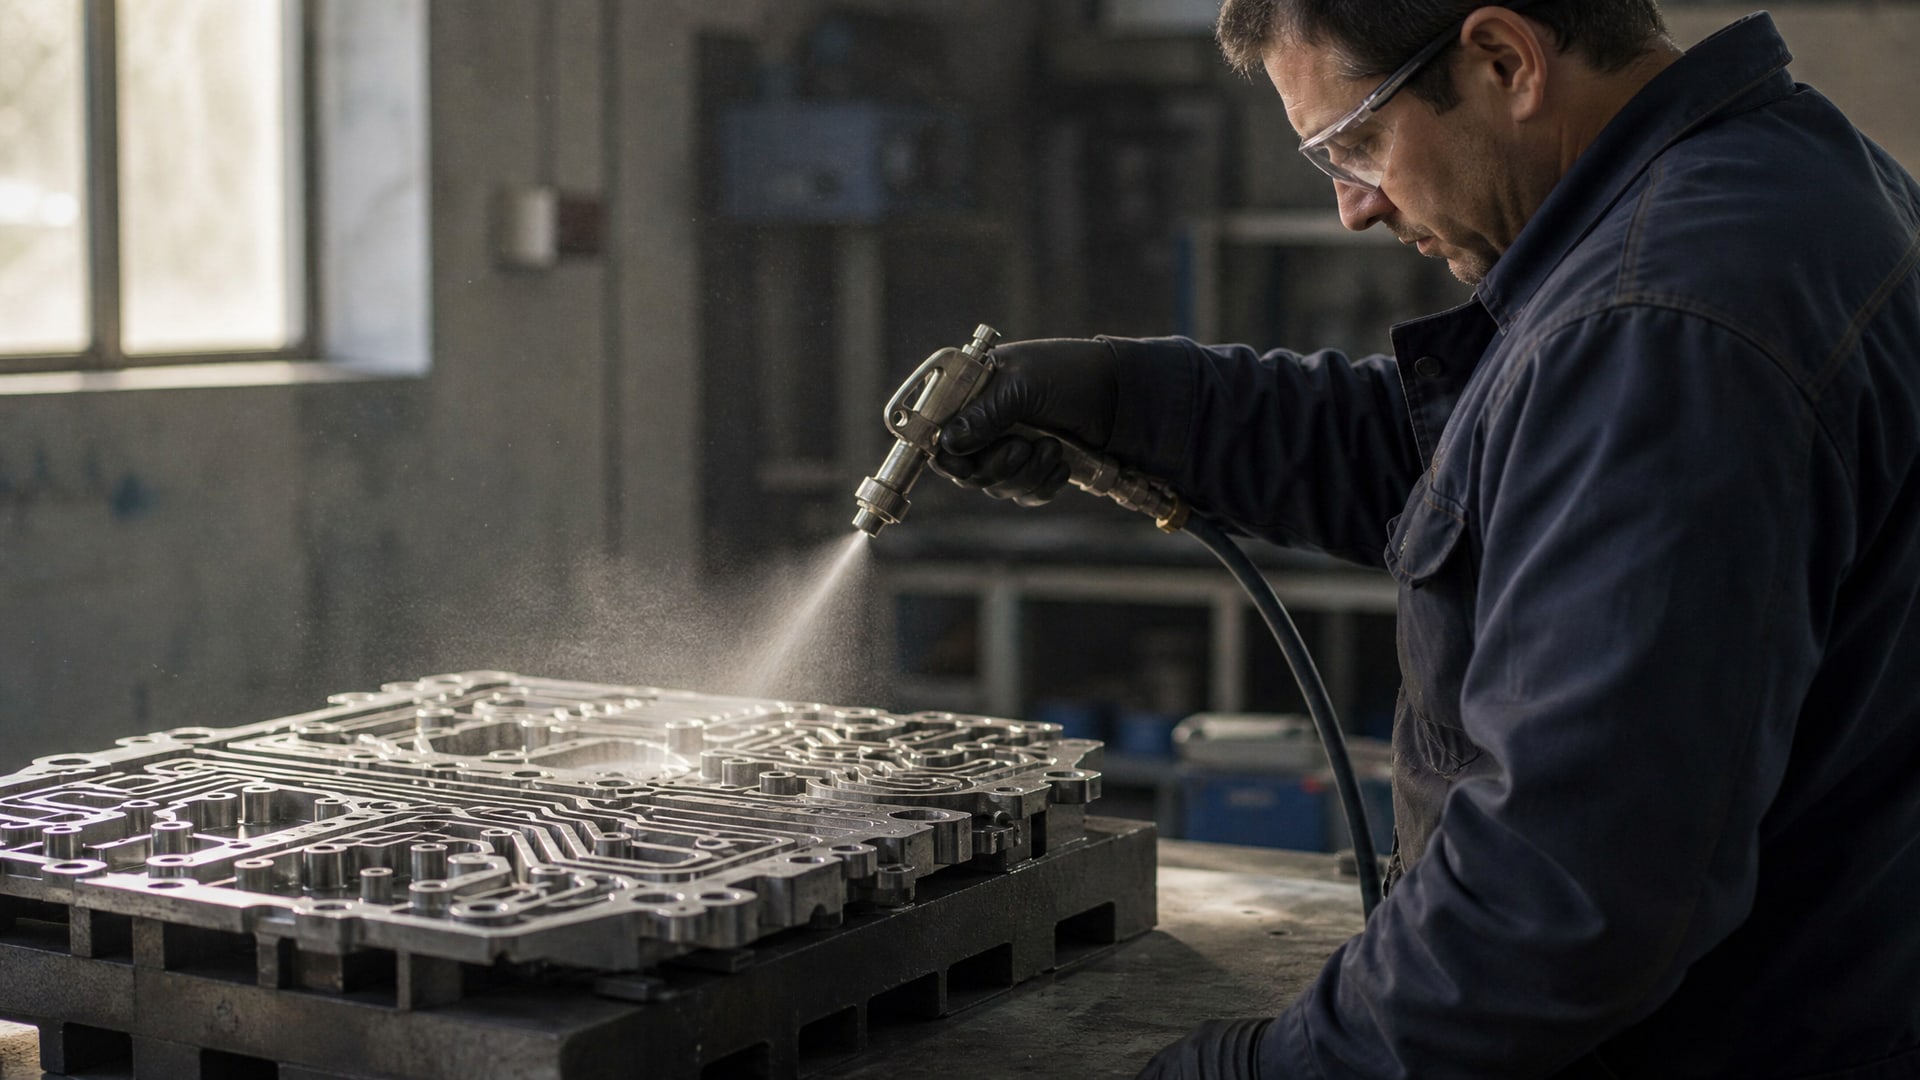
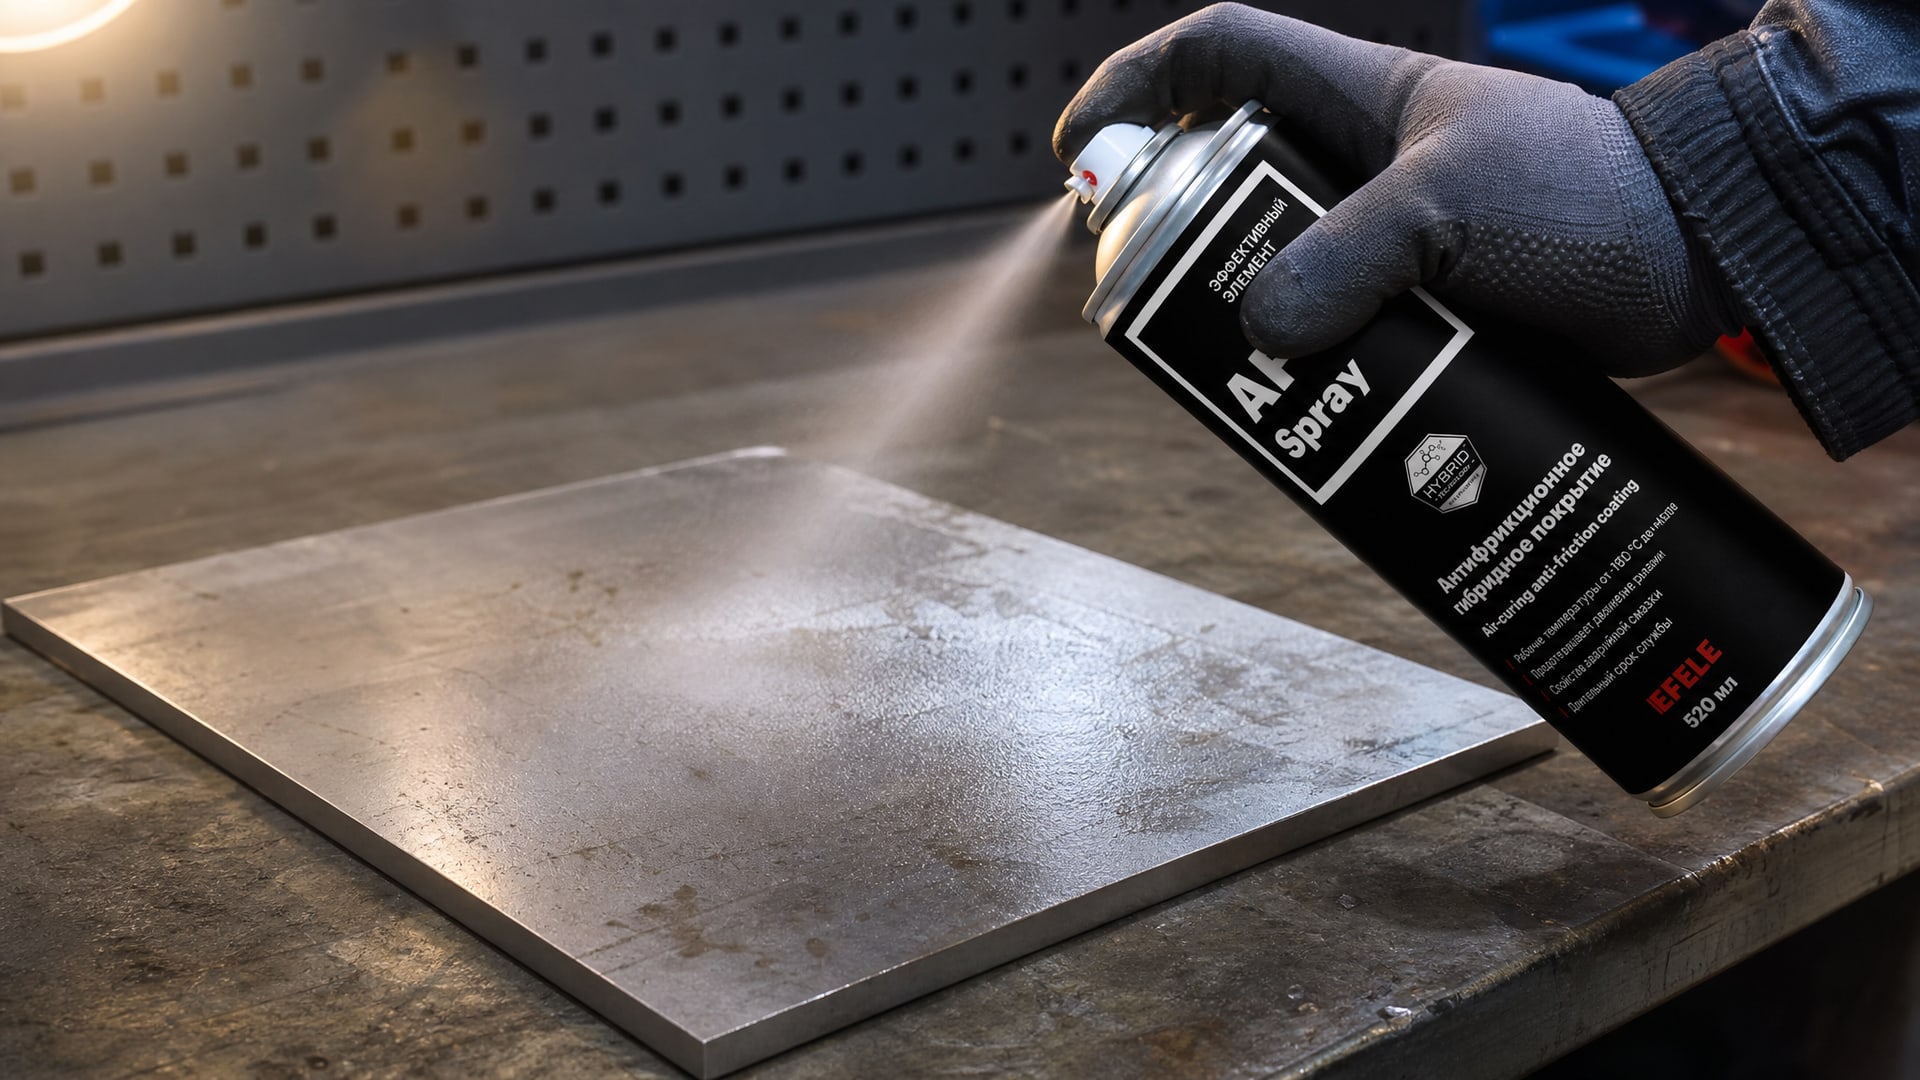
Когда пластина имеет выступы, пазы или сложный рельеф, рекомендуют распыление - оно обеспечивает равномерное покрытие всех участков. Дистанция распыления должна быть в диапазоне 25–30 см от поверхности, при этом полосы напыления перекрываются на 30–40% для исключения пропусков. Каждый проход оставляет слой 20–50 мкм; за один цикл мокрая пленка не должна превышать 150 мкм, иначе возникают потеки и воздушные пузыри.
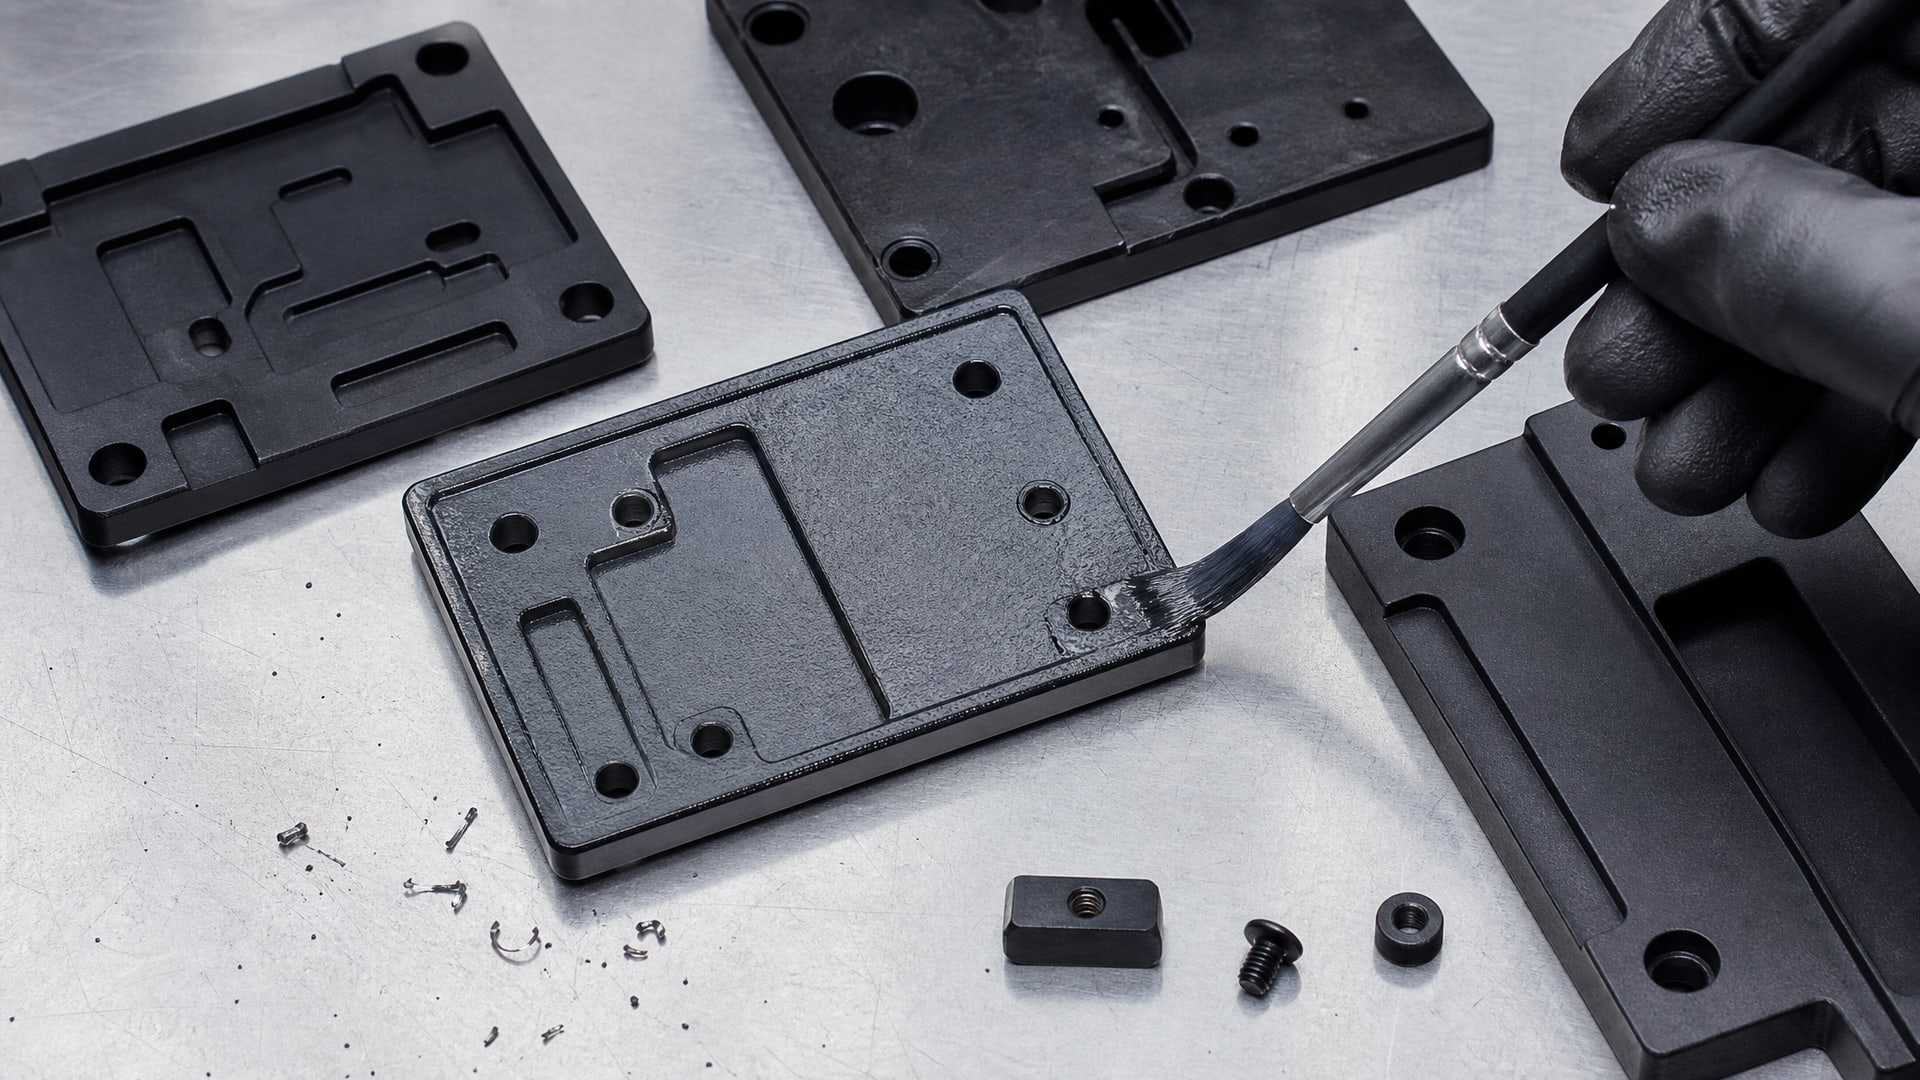
Для плоских пластин небольшого размера иногда допускается нанесение кистью, но это требует опыта: неравномерное давление и скорость приводят к перепадам толщины. Специалисты отдают предпочтение распылению даже для плоских поверхностей, если стоит задача получить контролируемый и воспроизводимый результат.
Массовое производство однотипных пластин может быть организовано методом погружения (окунания). Этот способ дает предсказуемую толщину, однако требует точной регулировки вязкости состава и времени экспозиции. Для мелких пластин это один из наиболее производительных вариантов.
Независимо от выбранного способа, толщина слоя покрытия должна соответствовать спецификации конкретного изделия - слишком тонкое покрытие не даст необходимой защиты, слишком толстое вызовет потеки и неравномерность.
Подготовка поверхности как основа адгезии
Качество адгезии покрытия к пластине зависит на 80% от подготовки поверхности.
Это не преувеличение - в технологических инструкциях ведущих производителей антифрикционных составов именно подготовка выделена как критический этап.
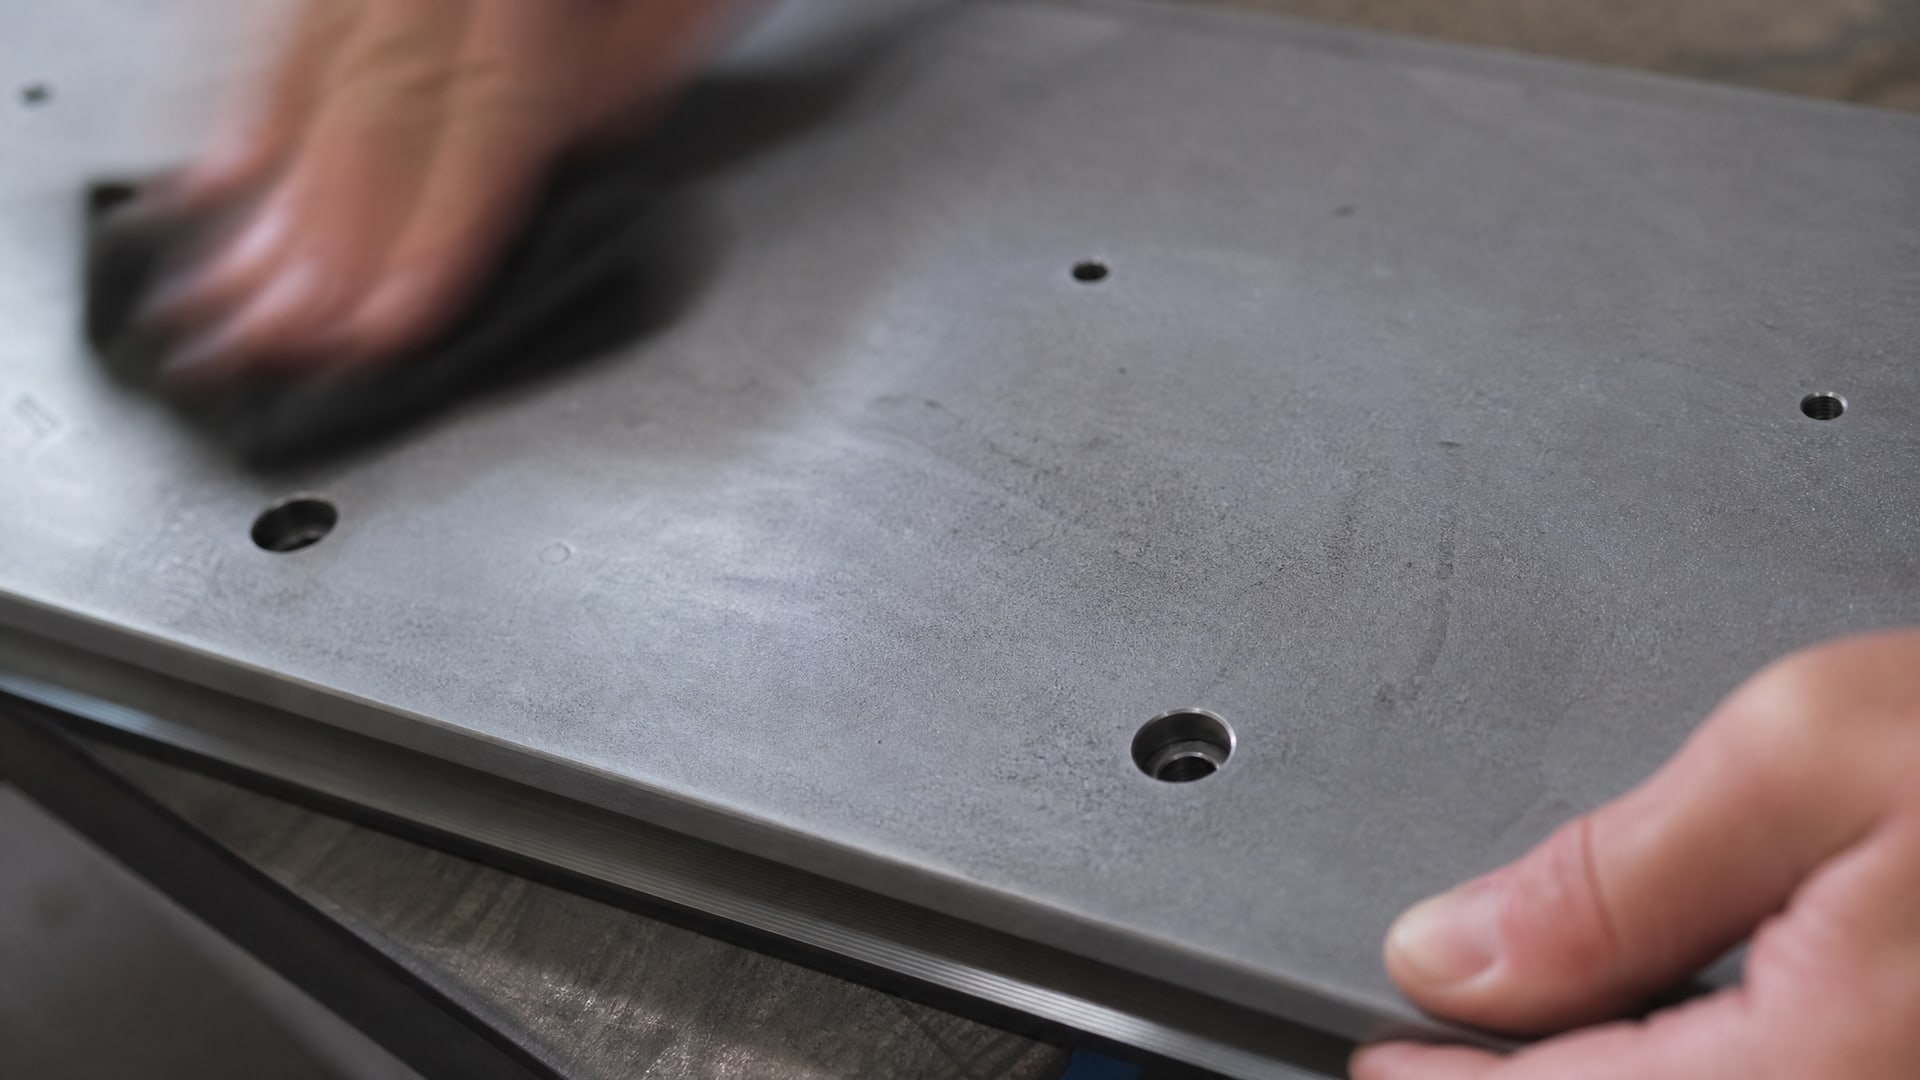
Поверхность должна быть чистой, сухой и обезжиренной. Масла, ржавчина, окалина, пыль и прочие загрязнения ухудшают адгезию и часто приводят к отслаиванию покрытия даже после нанесения. Для металлических пластин применяют пескоструйную очистку, которая одновременно удаляет окислы и увеличивает шероховатость поверхности, улучшая сцепление. После абразивной обработки обязательно удаляют всю пыль - ее частицы работают как абразив и нарушают однородность слоя.
Для пластмассовых пластин требуется более щадящий подход. Абразивная обработка может повредить материал, поэтому используют химическое обезжиривание и деликатную очистку. В ряде случаев применяют праймирование - промежуточный тонкий слой, который улучшает адгезию финального покрытия к пластику. Для армированных пластмасс нужно убедиться, что выбранный состав совместим с волокном; неармированные пластики требуют другого подхода к подбору праймера.
После подготовки поверхность ни в коем случае нельзя трогать руками и подвергать воздействию влаги. Влага резко снижает адгезию и может привести к дефектам слоя уже при первом нанесении. Если подготовленная пластина хранилась в условиях повышенной влажности, ее нужно просушить перед нанесением.
Толщина слоя: диапазоны и контроль за каждый цикл
Толщина слоя покрытия - это управляемый параметр, который определяется требованиями конкретного применения и должен контролироваться на каждой партии деталей.
Практический диапазон рабочей толщины антифрикционного покрытия составляет 20–200 мкм в зависимости от типа изделия и условий работы. Для подшипников скольжения, направляющих и пластин упаковочного оборудования чаще всего применяют толщину 20–50 мкм на один слой. Если требуется более мощная защита, наносят несколько слоев, но каждый из них - тонкий.
Важный момент: несколько тонких слоев работают надежнее, чем один толстый. Причина в том, что толстый слой подвержен потекам, неравномерной сушке и появлению трещин при отверждении. Кроме того, межслойная адгезия в многослойной системе лучше контролируется, и риск отслаивания снижается.
Мокрая толщина (толщина наносимого материала до высыхания) может быть до 150 мкм за один проход, но сухая толщина, как правило, в 2–3 раза меньше - здесь многое зависит от летучести растворителя и состава покрытия. Закупщики часто путают эти две цифры и ожидают получить сухую толщину 100 мкм с одного нанесения, что в реальности требует нанесения в несколько приемов.
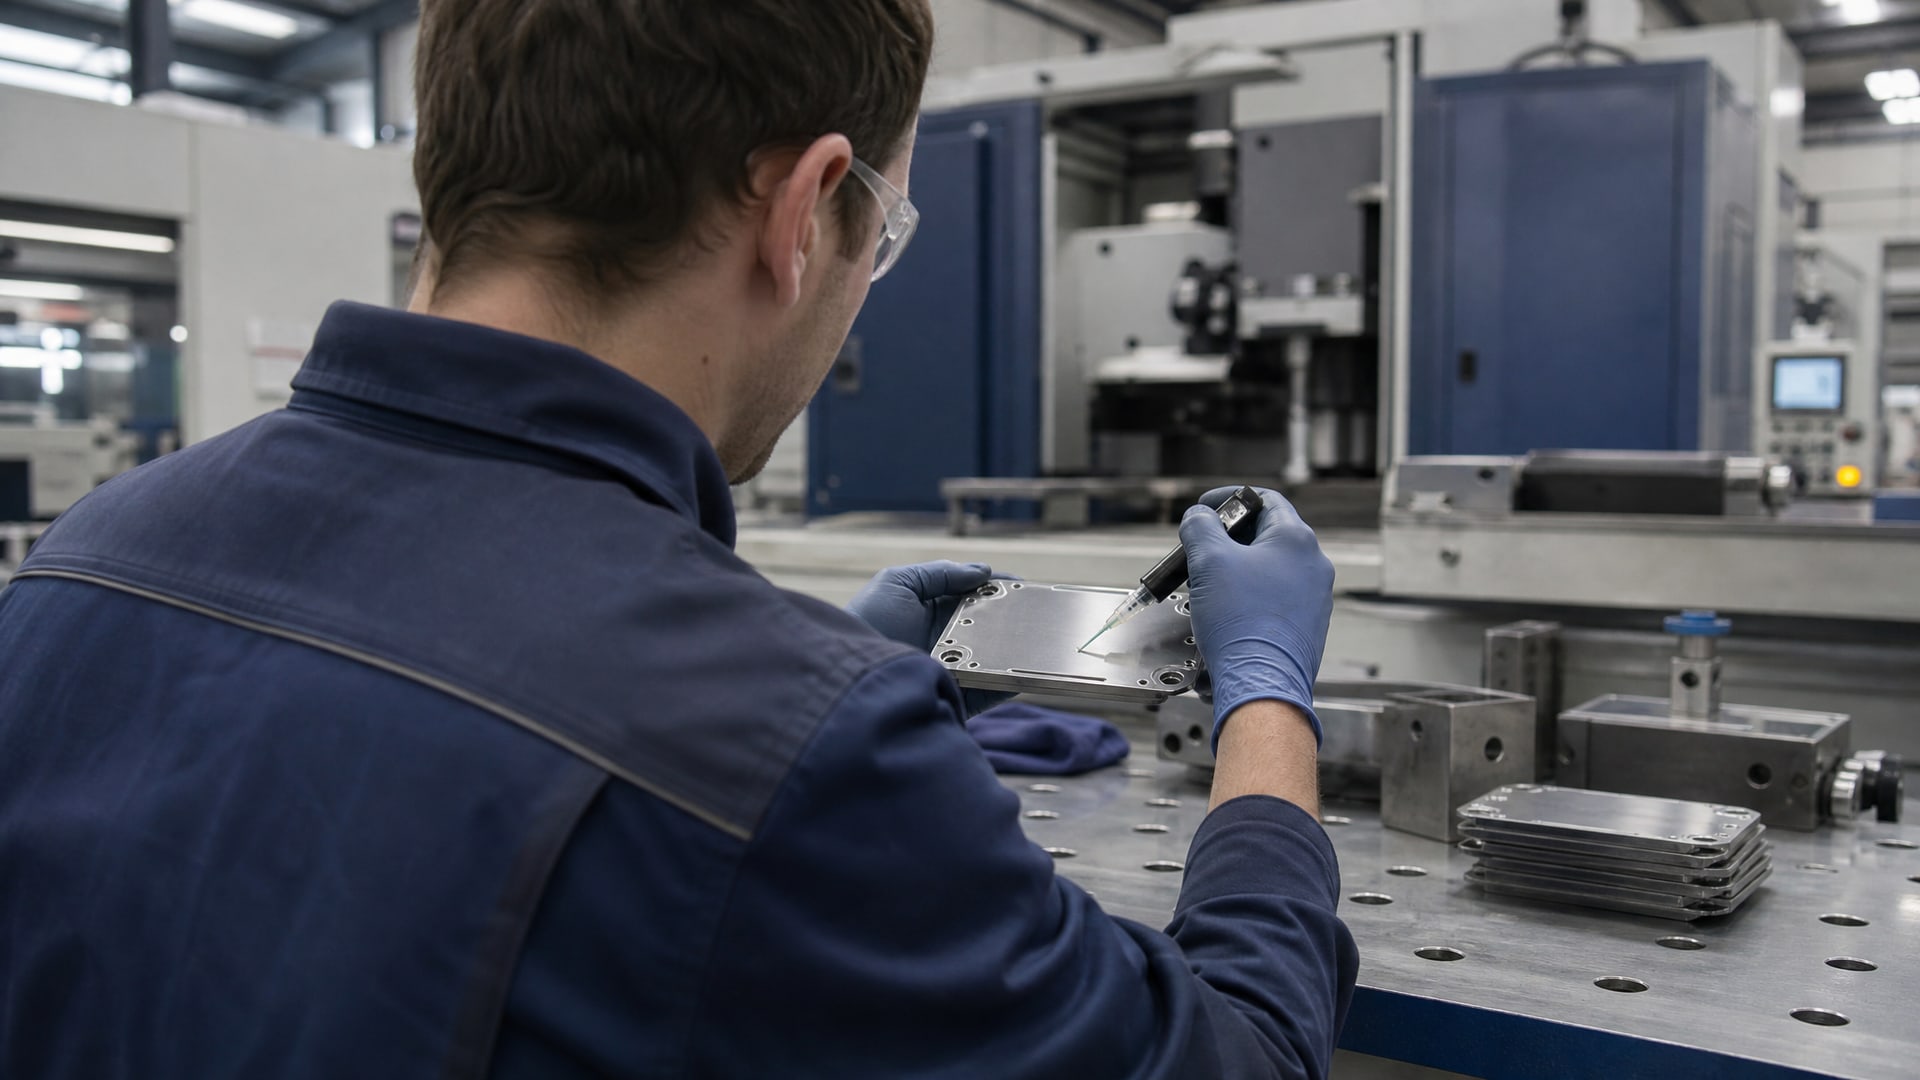
Контроль толщины ведется двумя методами: визуально по цветовой индикации (многие антифрикционные составы содержат краситель, позволяющий судить о толщине по цвету) и с помощью толщиномера - прибора, который дает точное значение в микронах. Каждая производственная партия должна быть проверена перед отправкой; случайные выборочные проверки недостаточны для гарантии качества.
Промежуточная сушка между слоями -10–15 минут при комнатной температуре до состояния матовости и «на отлип». Это означает, что слой уже не липнет к пальцу, но еще не полностью твердый. Если нанести второй слой раньше этого момента, адгезия между слоями будет плохой; если ждать слишком долго, слой может начать отверждаться до конца, и межслойная адгезия опять снизится.
Спецификацию толщины и режимы сушки всегда указывают в технологической инструкции к конкретному составу. На производстве это документ, с которым сверяются ежедневно.
Особенности нанесения на пластмассовые основы
Пластмассы требуют специального подхода, отличного от работы с металлом.
Это объясняется меньшей теплостойкостью материала, риском разбухания уплотнений и несовместимостью некоторых растворителей с полимерной матрицей.
Выбор состава зависит от типа пластмассы. Для армированных пластмасс часто рекомендуют антифрикционные твердосмазочные покрытия, содержащие дисульфид молибдена, которые обеспечивают стабильное трение по всей поверхности. Для неармированных пластиков применяют составы без MoS₂, чтобы избежать проблем с совместимостью.
Если антифрикционное покрытие требует термоотверждения, нужно заранее проверить, выдерживает ли пластмасса рабочую температуру отверждения. Некоторые полимеры начинают деформироваться уже при температурах 80–100 °C, что делает термоотверждаемые системы непригодными для них. В этом случае выбирают покрытия с комнатной сушкой или УФ-отверждением.
Подготовка пластмассовой поверхности не должна включать абразивную обработку - она повредит материал. Вместо этого используют мягкую механическую очистку (щеткой или мягкой тканью) с последующим химическим обезжириванием. В некоторых случаях применяют спирт или специализированные препараты для обезжиривания пластика.
Праймирование повышает адгезию покрытия к пластмассе. Праймер наносят тонким слоем, дают ему просохнуть, а затем переходят к нанесению основного антифрикционного состава. Это добавляет временных затрат, но гарантирует надежное сцепление и долговечность защиты.
На производстве, где работают с пластмассовыми пластинами, обычно ведут контроль толщины после каждого этапа нанесения, отмечая результаты в технологическом журнале. Это помогает выявить дрейф процесса и скорректировать параметры распыления или погружения.
Измерение толщины слоя покрытия и система контроля
Измерение толщины слоя покрытия - неотъемлемая часть производственного процесса.
Без контроля невозможно гарантировать, что каждая партия деталей имеет нужные защитные свойства.
Основной инструмент - толщиномер (также называют магнитометром, если покрытие наносится на металл). Прибор измеряет расстояние от поверхности основы до верхнего слоя покрытия. Показания выдаются в микронах. Современные цифровые толщиномеры позволяют сделать измерение за несколько секунд и вывести среднее значение по нескольким точкам.
Для каждого вида пластины и типа покрытия устанавливают допустимый диапазон толщины. Например, может быть указано: «40–60 мкм». Если измерение показало 35 мкм, деталь отправляют на доработку (нанесение дополнительного слоя). Если 70 мкм - возможны потеки и неравномерность, детали пересматривают с повышенным вниманием.
Визуальная оценка по цветовой индикации не заменяет приборный контроль, но служит дополнением. Многие антифрикционные составы содержат органический краситель, который меняет оттенок в зависимости от толщины слоя. Опытные операторы учатся различать цвета и получают предварительное представление о толщине еще до приборного измерения. Однако для финального контроля и документирования используют толщиномер.
На линии нанесения обычно проводят выборочный контроль - измеряют толщину у первой детали партии, середине и конце. Если все значения в диапазоне, партию принимают. Если одна из проверок выходит за границы, делают корректировку параметров (например, увеличивают время погружения или дистанцию распыления) и перепроверяют.
Документирование результатов измерений позволяет отследить тренд и выявить, теряет ли оборудование производительность со временем. Если толщина слоя постепенно снижается на протяжении недели, это сигнал к техническому обслуживанию распылителя или проверке вязкости состава.
Типичные ошибки нанесения и их последствия
На производстве часто встречаются ошибки, которые снижают надежность покрытия даже при корректной толщине.
Знание этих ошибок помогает избежать брака.
Первая ошибка - нанесение на загрязненную или влажную поверхность. Пыль, масло и влага ухудшают адгезию, и покрытие может начать отслаиваться уже через несколько часов или дней. Поверхность должна быть абсолютно чистой и сухой.
Вторая ошибка - попытка нанести всю требуемую толщину в один проход. Результат - потеки, неравномерность и длительная сушка (если вообще покрытие высохнет правильно). Правило таково: несколько тонких слоев лучше одного толстого.
Третья ошибка - нанесение следующего слоя до полного высыхания предыдущего или, наоборот, слишком большой перерыв между слоями. Оптимальный промежуток -10–15 минут при комнатной температуре. Если подождать часы, межслойная адгезия может ухудшиться.
Четвертая ошибка - неправильное расстояние при распылении. Если распыляют ближе 25 см, создается избыточное давление и слой получается неоднородным; если дальше 30 см, материал начинает сохнуть в воздухе и не липнет правильно к поверхности.
Пятая ошибка - использование одного и того же состава для всех типов основ (металл, пластмасса, керамика). Каждый материал требует своего подхода к подготовке и выбору системы покрытия.
На производствах, где работают с антифрикционными покрытиями, эти ошибки предотвращают подробной инструкцией и регулярным обучением персонала. Сухое антифрикционное покрытие EFELE AF-511 Spray, например, часто выбирают именно потому, что оно просто наносится из аэрозольного баллона, исключая ошибки с дистанцией и временем сушки между слоями - баллон автоматически поддерживает правильное давление и распыл.
Часто задаваемые вопросы
Какая минимальная толщина слоя покрытия нужна для надежной защиты?
Минимальная эффективная толщина для большинства антифрикционных покрытий составляет 20–50 мкм на слой. Конкретное значение зависит от требований узла: для подшипников скольжения часто берут 40 мкм, для направляющих может быть достаточно 20 мкм. При толщине менее 20 мкм покрытие может быть недостаточным для защиты от фреттинга и холодного пуска.
Как правильно измерить толщину сухого слоя покрытия?
Используют толщиномер - специальный прибор, который прикладывают к готовому покрытию и получают показание в микронах. Для металлической основы применяют магнитный толщиномер, для неметаллических основ - вихретоковый. Измерение занимает несколько секунд; снимают 3–5 показаний на разных участках пластины и берут среднее.
Можно ли наносить антифрикционное покрытие в один слой толщиной 100 мкм?
Технически возможно, но не рекомендуется. Один толстый слой подвержен потекам, неравномерной сушке и растрескиванию при отверждении. Лучше нанести три-четыре тонких слоя по 25–30 мкм каждый, дав каждому просохнуть до состояния «на отлип». Результат будет надежнее и долговечнее.
Почему толщина 1 слоя покрытия так важна для подшипников?
Толщина 1 слоя определяет общую защиту узла и его трибологические характеристики. Слишком тонкое покрытие не обеспечит скольжения; слишком толстое может вызвать заклинивание из-за увеличения зазоров. Правильная толщина достигается многослойным нанесением с контролем каждого прохода.
Как подготовить пластмассовую пластину перед нанесением антифрикционного покрытия?
Пластмассу очищают мягкой щеткой и тканью, обезжиривают химическим препаратом (спиртом или специальным средством), сушат и при необходимости наносят праймер тонким слоем. Абразивная обработка недопустима - она повредит поверхность. После подготовки важно не трогать пластину руками.
Заключение
Толщина слоя покрытия - критический параметр, определяющий надежность и долговечность антифрикционной защиты пластин. Оптимальный диапазон 20–200 мкм достигается многослойным нанесением, где каждый слой составляет 20–50 мкм. Правильная подготовка поверхности, выбор способа нанесения в зависимости от геометрии пластины и регулярный контроль толщины толщиномером - вот основные факторы успеха.
На производстве всегда начинайте с изучения спецификации конкретного антифрикционного состава, технологических инструкций и требований к конечному узлу. Затем разработайте и документируйте процесс нанесения: от подготовки поверхности до выборочного контроля готовых деталей. Именно этот подход гарантирует воспроизводимость результата и снижает риск брака.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.