
Термозащита промышленных покрытий: технические характеристики, испытания и выбор при высоких температурах
Высокотемпературные условия работают безжалостно: любое покрытие под нагревом и охлаждением теряет адгезию, вспучивается, покрывается трещинами. Закупщик часто ошибается, глядя только на максимальную температуру в паспорте - реальная стойкость покрытия зависит от того, идет ли речь о непрерывной эксплуатации или кратковременных пиках, от материала основания, от условий монтажа и от влияния окружающей среды. Испытания по ASTM D2485 и ISO 19277 показывают, что даже мощная эпоксидная система может потерять защиту, если ее неправильно выбрать под задачу.
Статья разбирает, как правильно подбирать высокотемпературное покрытие, какие стандарты смотреть при испытаниях, и почему паспортные характеристики - только часть решения. Для инженеров, технологов и снабженцев, которые закупляют защиту для стальных деталей в условиях нагрева и агрессивных сред.
Стандарты испытаний высокотемпературных покрытий и их требования
Производитель может написать на этикетке «300 °C», но инженер должен разобраться, что это означает на практике.
Именно поэтому отрасль использует два главных стандарта: ASTM D2485 для оценки теплостойкости и ISO 19277 для квалификационных испытаний в условиях коррозии под изоляцией.
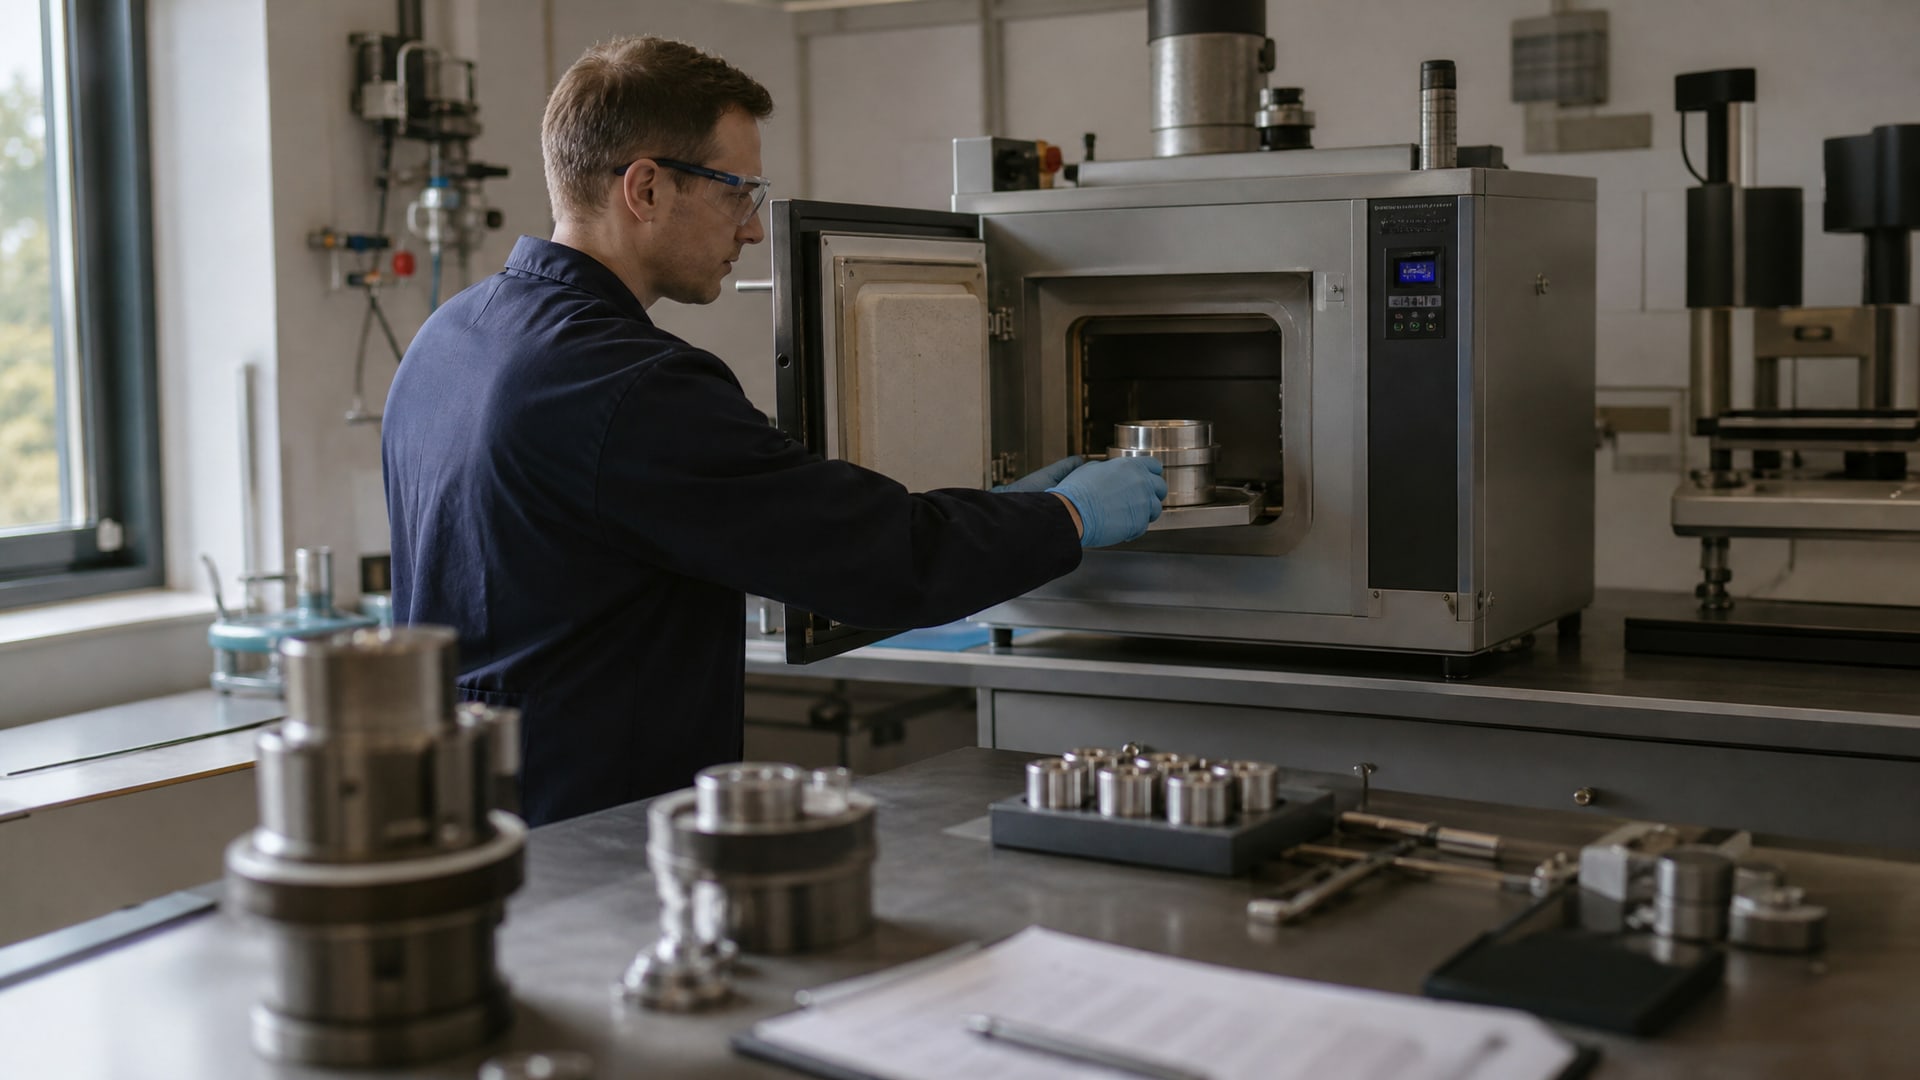
ASTM D2485 описывает две схемы испытаний. Для внутренних покрытий: нагрев образца в муфельной печи в течение 24 часов при согласованной температуре, затем водяное охлаждение и проверка на изгиб. Для внешних покрытий: ступенчатый нагрев при температурах от 205 °C до 425 °C с последующей оценкой коррозии, вспучивания, потери адгезии, помутнения и меления. Именно эта методика показывает, останется ли покрытие защитным после термоциклирования, а не просто выдержит цифру.
ISO 19277 делит высокотемпературные системы на четыре категории: верхний предел 204 °C (непрерывная работа, топсайд-сервис), 316 °C, 427 °C и 649 °C. Выше 649 °C начинаются уже керамические решения, а не органические покрытия. Документ задает не только температуру, но и конкретные критерии приемки: адгезию, гибкость, стойкость к влаге и соли.
Для обоих стандартов ключевой момент: рабочая температура, указанная в документе - это не пиковая цифра, а реальная норма, при которой покрытие сохраняет защитные свойства. Пиковое воздействие может быть выше на 20–50 °C, но постоянная работа при пиковой температуре приведет к отказу защиты.
Типы высокотемпературных эпоксидных систем и их температурные диапазоны
Слово «эпоксид» не говорит о температурной стойкости - это лишь химический класс смолы.
Реальное поведение зависит от модификации, наполнения и отвердителя.
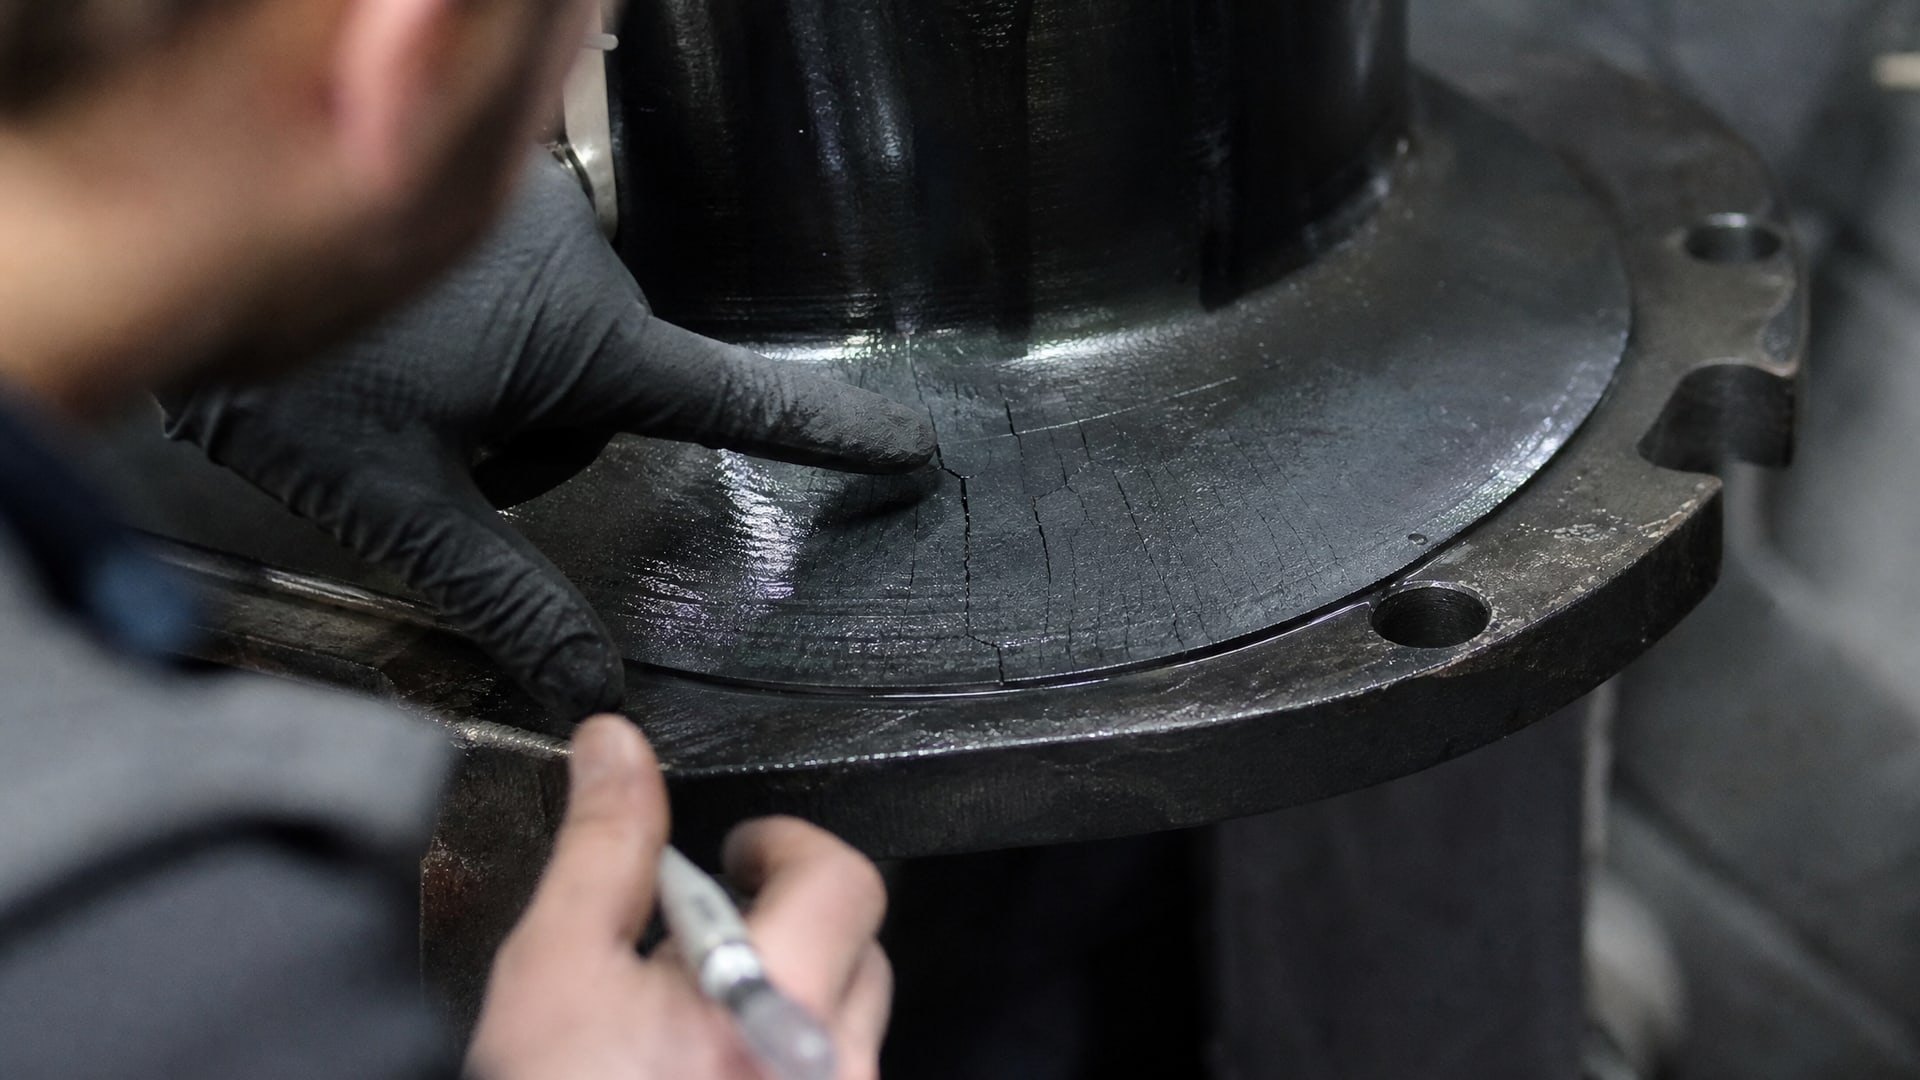
Стандартный эпоксидный состав (без специальных добавок) обычно ограничен 120 °C непрерывной работы. При превышении этой границы смола теряет жесткость, могут начаться трещины при термоциклах и отслоение с основания. Это решение подходит для охлаждающих систем, внутренней защиты теплообменников и подобных задач, где температура стабильна и невысока.
Высокотемпературные эпоксидные системы с фенольными и специализированными отвердителями работают до 200 °C непрерывно. Они требуют более строгой подготовки поверхности (грунтование, чистка от окиси), точного соблюдения толщины сухой пленки не менее 0,1 мм (4 mil на слой по UFGS 09 96 00) и соответствующих условий отверждения. Такие системы дороже, но именно они держат защиту при нагреве и охлаждении, сохраняя адгезию и не вспучиваясь.
Силикон-алюминиевые и неорганические цинк-силикатные покрытия работают в диапазоне 200–400 °C. Они основаны на совсем другой химии: керамические связи, металлический цинк или алюминий в составе обеспечивают стойкость. Но такие системы менее гибкие, требуют специальной подготовки под нанесение, и не все оборудование может их наносить.
На практике закупщик часто встречает ситуацию: нужна защита при 180 °C, а найти систему ровно на 180 °C трудно. Решение: брать материал с запасом (например, на 200–250 °C), но помнить, что чем выше декларированная температура, тем строже требования к процессу и дороже материал.
Что проверяют испытания: адгезия, изгиб, меление и коррозия после нагрева
Неопытный закупщик часто думает: «Покрытие выдержало 250 °C в печке - значит подходит».
На деле после нагрева начинается самое интересное.
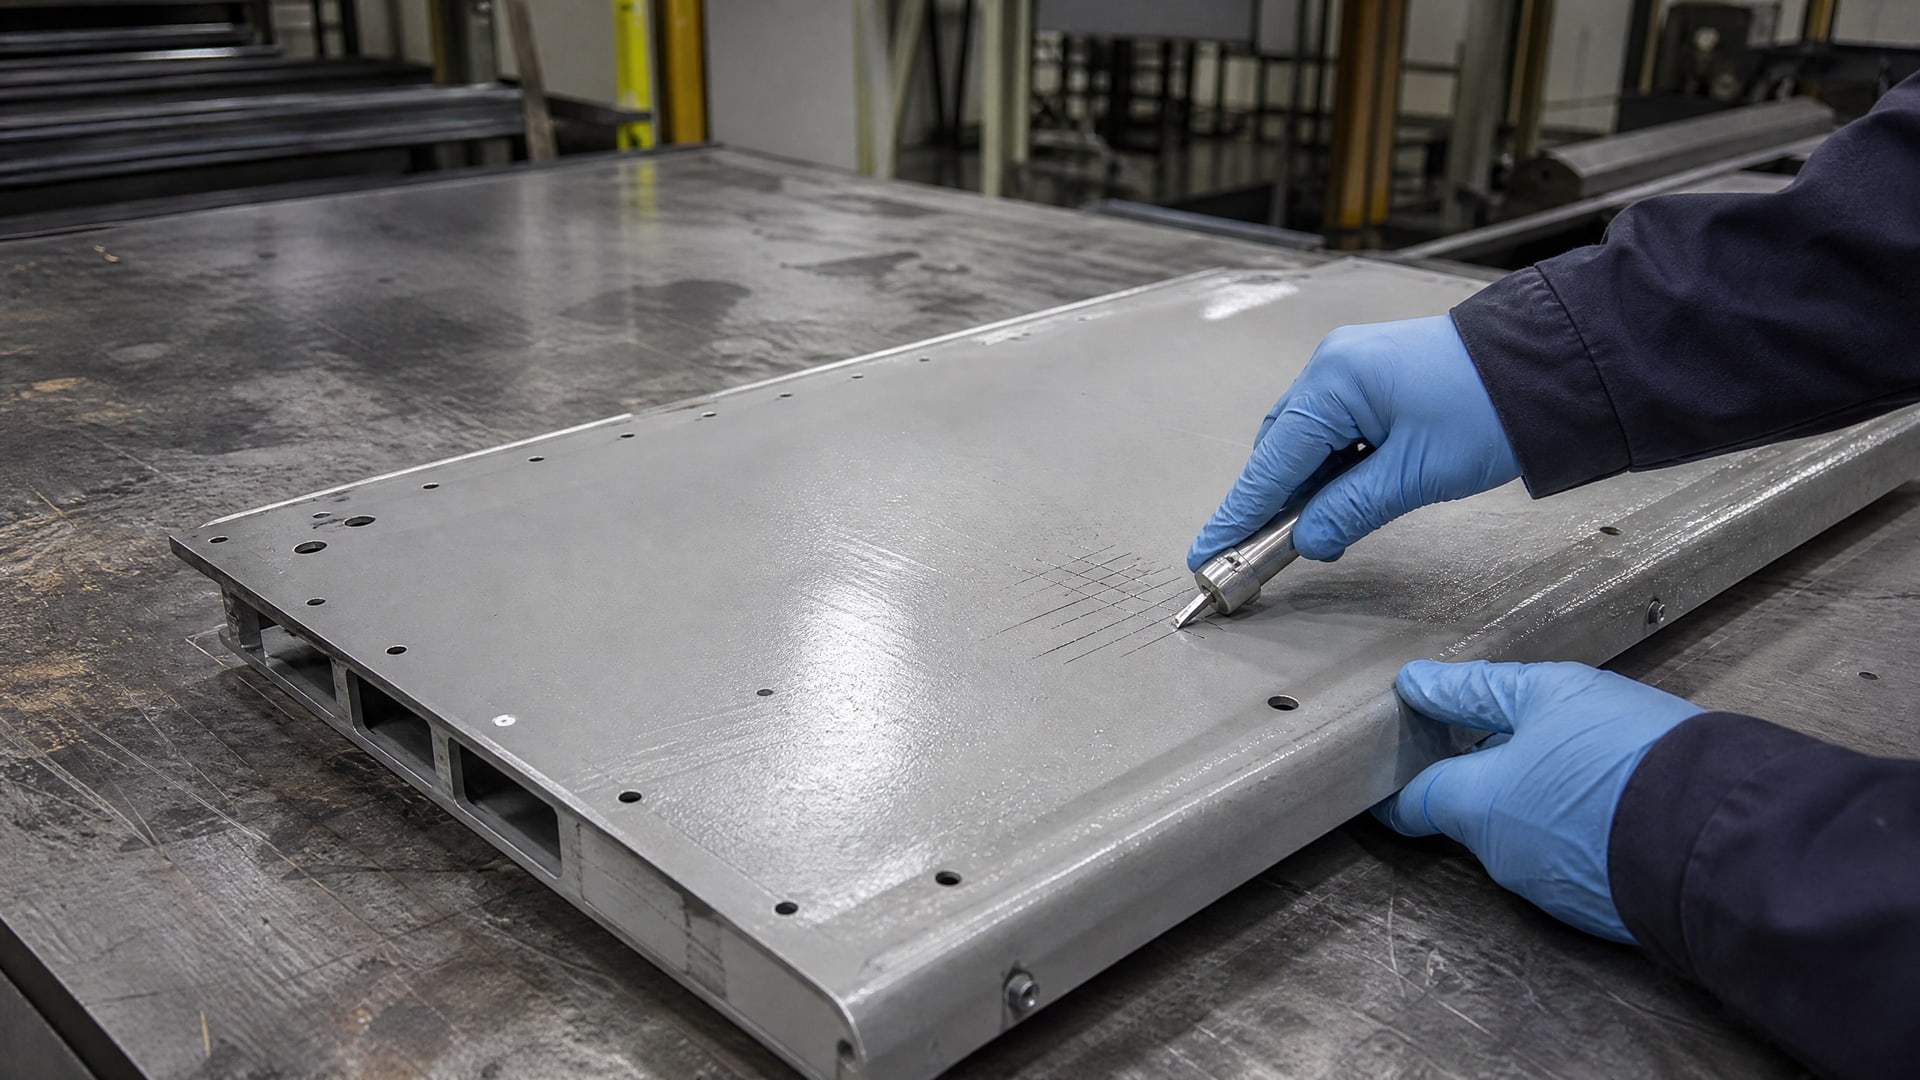
По ASTM D2485, после 24-часового прогрева в муфельной печи образец охлаждают водой и сразу же проверяют адгезию по методу решетки (cross-hatch) и гибкость при изгибе. Часто здесь выявляются трещины, которые не видны при простом визуальном контроле. Для внешних покрытий процедура жестче: ступенчатый нагрев и оценка меления (потускнения поверхности под влиянием ультрафиолета и окисления), вспучивания (пузырения, которое говорит о газообразовании внутри пленки) и начальных очагов коррозии.
На практике эти критерии отсеивают половину материалов, которые казались подходящими по цифрам на паспорте. Например, адгезия может упасть с 5B до 2B уже после первого цикла нагрева - это значит, что покрытие начнет отслаиваться при реальной эксплуатации.
Для материала основания тоже есть нюансы: carbon steel, stainless steel и alloyed steel требуют разных систем подготовки и даже разных типов грунтовок, хотя рабочая температура одна и та же. Это следует из отраслевых руководств и уже встроено в критерии стандартов.
Различие между непрерывной и кратковременной температурой: почему это критично при выборе
Одна из главных ошибок: читать в datasheet «непрерывно 250 °C» и думать, что это одно число.
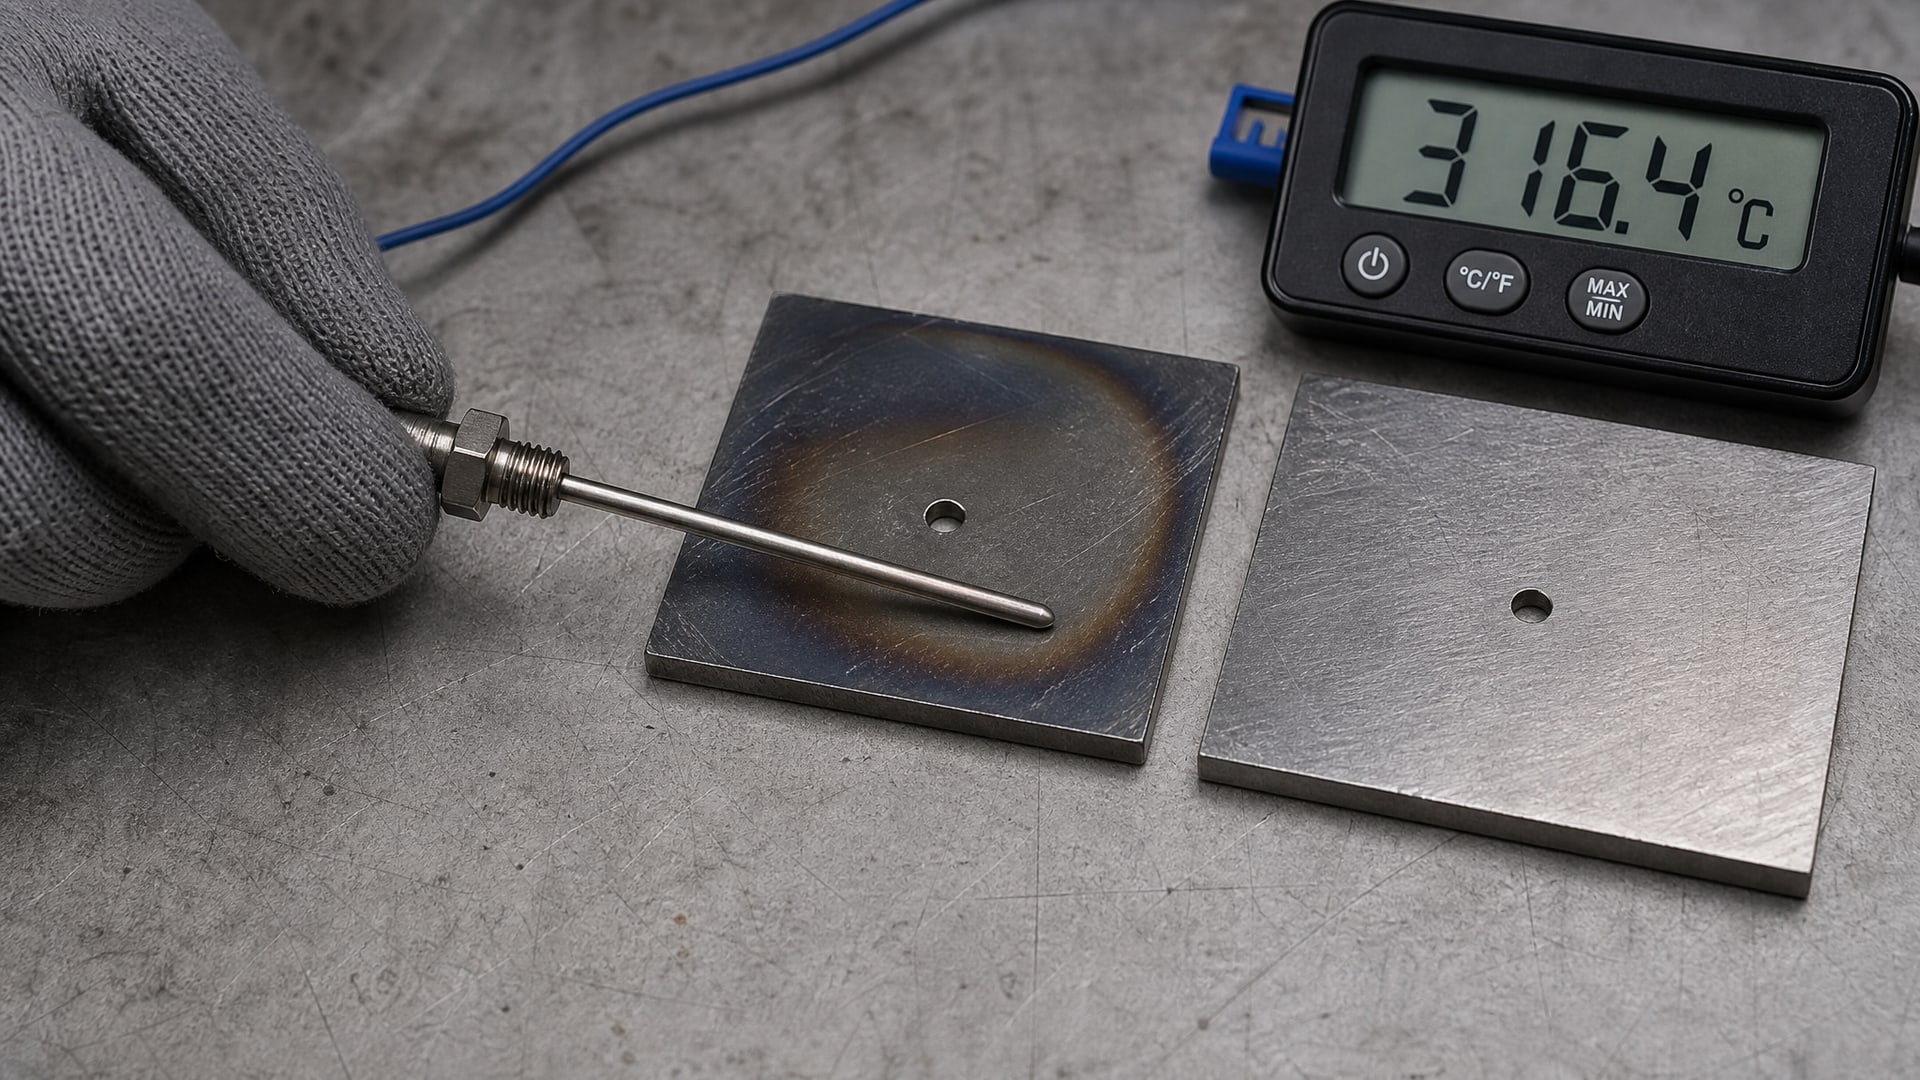
На самом деле это означает, что покрытие сохраняет основные защитные свойства (адгезия, гибкость, стойкость к коррозии) при постоянной работе именно при 250 °C.
Кратковременные пики могут быть выше: например, 250 °C непрерывно + 275 °C пиковые воздействия (до нескольких часов в неделю). Но если весь цикл идет при 275 °C, то покрытие прослужит намного меньше.
Есть также третий режим: нанесение на горячую поверхность. Один из промышленных стандартов упоминает, что высокотемпературное эпоксидное покрытие можно наносить на основание, прогретое до 150 °C, но при условии соблюдения всех остальных параметров (влажность воздуха, время между слоями, отверждение). Нарушение этого условия приведет к плохой адгезии, даже если покрытие химически подходит.
Закупщик должен уточнить у инженера цеха или технолога: какая температура реальная в день-день, как часто бывают пики и насколько они выше, есть ли режим хранения при повышенной температуре. Ответ определит класс покрытия и его цену.
Критерии выбора покрытия: материал поверхности, среда и условия нанесения
Температура - не единственный фактор.
Если деталь работает в CUI-среде (под теплоизоляцией, с влагой и солью), то нужна система, которая прошла испытания по ISO 19277. Если это наружное оборудование с выветриванием и ультрафиолетом - другие требования к стойкости к мелению.
Материал основания играет роль: алюминий требует другого грунта, чем сталь. Нержавеющая сталь может потребовать пассивирования перед нанесением. Если это горячекатаная углеродистая сталь с окислами - нужна очистка до нужного класса (обычно Sa 2,5 по ISO 8501-1).
Условия нанесения тоже критичны. Высокотемпературное эпоксидное покрытие требует воздуха с влажностью не выше 85 % и температуры основания не ниже точки росы плюс 3 °C. Если нанести на холодную, запотевшую поверхность, адгезия упадет, и вся защита рухнет.
Технологические зазоры в сборке тоже имеют значение. Если деталь собирается сразу после окраски, то нужна система, которая отверждается и набирает полную твердость за часы (двухкомпонентный эпоксид), а не за сутки. Если можно дать время на стояние - можно взять систему, которая твердеет медленнее, но дешевле.
Температурные категории по UFGS и выбор системы под конкретный диапазон
Стандарт UFGS 09 96 00 (американский военный классификатор) делит высокотемпературные покрытия на четыре категории, которые давно уже вышли за пределы оборонзаказа и применяются в промышленности везде.
Категория 1: верхний предел 204 °C. Сюда входят обычные и некоторые модифицированные эпоксидные системы, алкидные покрытия. Используются для трубопроводов низкого давления, теплообменников, охлаждающих линий.
Категория 2: 316 °C. Уже специализированные системы - фенольные эпоксиды, полиимиды, некоторые полиуретаны. Применяются для дымоходов, корпусов выхлопных систем, внутренних поверхностей нагревателей.
Категория 3: 427 °C. Силикон-алюминиевые, цинк-силикатные и другие неорганические системы. Подходят для наружной защиты промышленных печей, тепловых трубок, внешних радиаторов.
Категория 4: 649 °C и выше. Это уже специальные термостойкие краски, часто с керамическими наполнителями. Применяются редко и под особый заказ.
Для каждой категории UFGS прописывает и минимальную толщину пленки. Для эпоксидных систем это не менее 4 mil (0,1 мм) на слой - тонкие покрытия теряют защиту при нагреве.
На практике, если вам нужна защита при 200 °C непрерывно, то смотрите категорию 2 (316 °C), а не 1. Запас надежнее, чем работа на пределе.
Испытания коррозии и адгезии: почему они важнее, чем просто температурное число
Любой материал как будто держит высокую температуру, пока его там оставить.
Но промышленные детали переживают циклы: нагрев, охлаждение, влага, солевой туман, механические нагрузки.
Вот здесь и начинается настоящее испытание. По ASTM D2485, после теплового воздействия проверяют адгезию методом решетки - десять горизонтальных и десять вертикальных линий, надрез до основания, применение клейкой ленты. Если покрытие отслаивается более чем на 5 % площади решетки, испытание не пройдено. Для реальной эксплуатации нужна оценка не менее 3B (допускается отслаивание не более чем на 15 %).
Коррозия оценивается по ISO 4628 (после нагрева образец выдерживают в солевом туманном боксе). Если под слоем покрытия началась ржавчина - материал не подходит, даже если он формально «выдержал» температуру.
Меление - потускнение и осыпание поверхности от окисления и ультрафиолета - часто появляется именно после теплового стресса. Для наружных систем это критично: деталь теряет внешний вид и защиту одновременно.
На практике многие материалы проходят первичные испытания на температуру, но сыпят при коррозионных испытаниях после нагрева. Это говорит о том, что система хороша в идеальных условиях, но в реальном цехе будет проблема.
Часто задаваемые вопросы
Какие есть испытания покрытий на высокую температуру и как они работают?
Основные испытания - ASTM D2485 (прогрев в печи, охлаждение водой, проверка адгезии и изгиба) и ISO 19277 (квалификационные тесты с учетом CUI-среды). После нагрева оценивают не только внешний вид, но и адгезию по методу решетки, стойкость к коррозии в солевом тумане, меление и вспучивание. Испытание показывает реальное поведение покрытия в цикле нагрева-охлаждения, а не просто способность выдержать температуру в неподвижном состоянии.
Какие эпоксидные покрытия подходят для деталей при высокой температуре свыше 150 °C?
Стандартные эпоксиды работают до 120 °C. Для 150–200 °C нужны высокотемпературные эпоксидные системы с фенольными или специализированными отвердителями. Требования при этом строже: подготовка поверхности, соблюдение толщины пленки 4 mil (0,1 мм) минимум на слой, контроль влажности и температуры воздуха при нанесении. Выше 200 °C уже рассматривают силикон-алюминиевые или неорганические цинк-силикатные системы.
Что означает покрытие 1035 характеристики и где его применять?
Номер 1035 в классификации высокотемпературных покрытий относится к одной из промышленных серий. Уточните у поставщика точные параметры: верхний предел непрерывной работы, результаты испытаний по ASTM D2485 или ISO 19277, требования к подготовке поверхности, минимальная и максимальная толщина пленки. Без этих данных нельзя безопасно рекомендовать его под конкретную задачу.
Почему адгезия теряется после нагрева, если покрытие сертифицировано на высокую температуру?
Адгезия падает из-за разного теплового расширения материала основания и полимерной пленки, а также из-за напряжений, которые возникают при охлаждении. Если подготовка поверхности некачественная или толщина пленки недостаточная, эти напряжения приводят к отслаиванию. Именно поэтому испытания по ASTM D2485 включают водяное охлаждение и немедленную проверку адгезии - это моделирует реальные условия.
Как выбрать между кратковременным пиком температуры и непрерывной рабочей температурой?
Уточните у технолога или инженера цеха: какая температура держится большую часть времени (непрерывная) и какие пики бывают, как часто и как долго. Затем возьмите покрытие с верхним пределом непрерывной работы выше реальной непрерывной температуры (как правило, на 50–100 °C). Это обеспечит запас и надежность. Кратковременные пики обычно на 20–50 °C выше непрерывного режима - это нормально, но не наоборот.
Заключение
Выбор высокотемпературного покрытия - это не просто поиск материала, который держит нужную цифру в паспорте. Это анализ реальных условий: непрерывная температура, кратковременные пики, материал основания, влажность, агрессивные среды, требования к адгезии после нагрева. ASTM D2485 и ISO 19277 - это не формальные стандарты, а инструменты, которые показывают, что покрытие выживет в цикле нагрева-охлаждения и не потеряет защиту.
На практике закупщик должен запросить у поставщика не только верхний температурный предел, но и результаты испытаний на адгезию, коррозию и меление после теплового воздействия. Если такие данные отсутствуют - это сигнал, что материал не тестировался под реальные условия. Выбирайте покрытие с запасом по температуре (на 50–100 °C выше рабочей), соблюдайте требования по подготовке поверхности и толщине пленки, контролируйте условия нанесения. Это надежнее, дешевле и безопаснее, чем потом переделывать отказавшую защиту.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.