
Температура сушки покрытия: как избежать дефектов и пузырей в печи
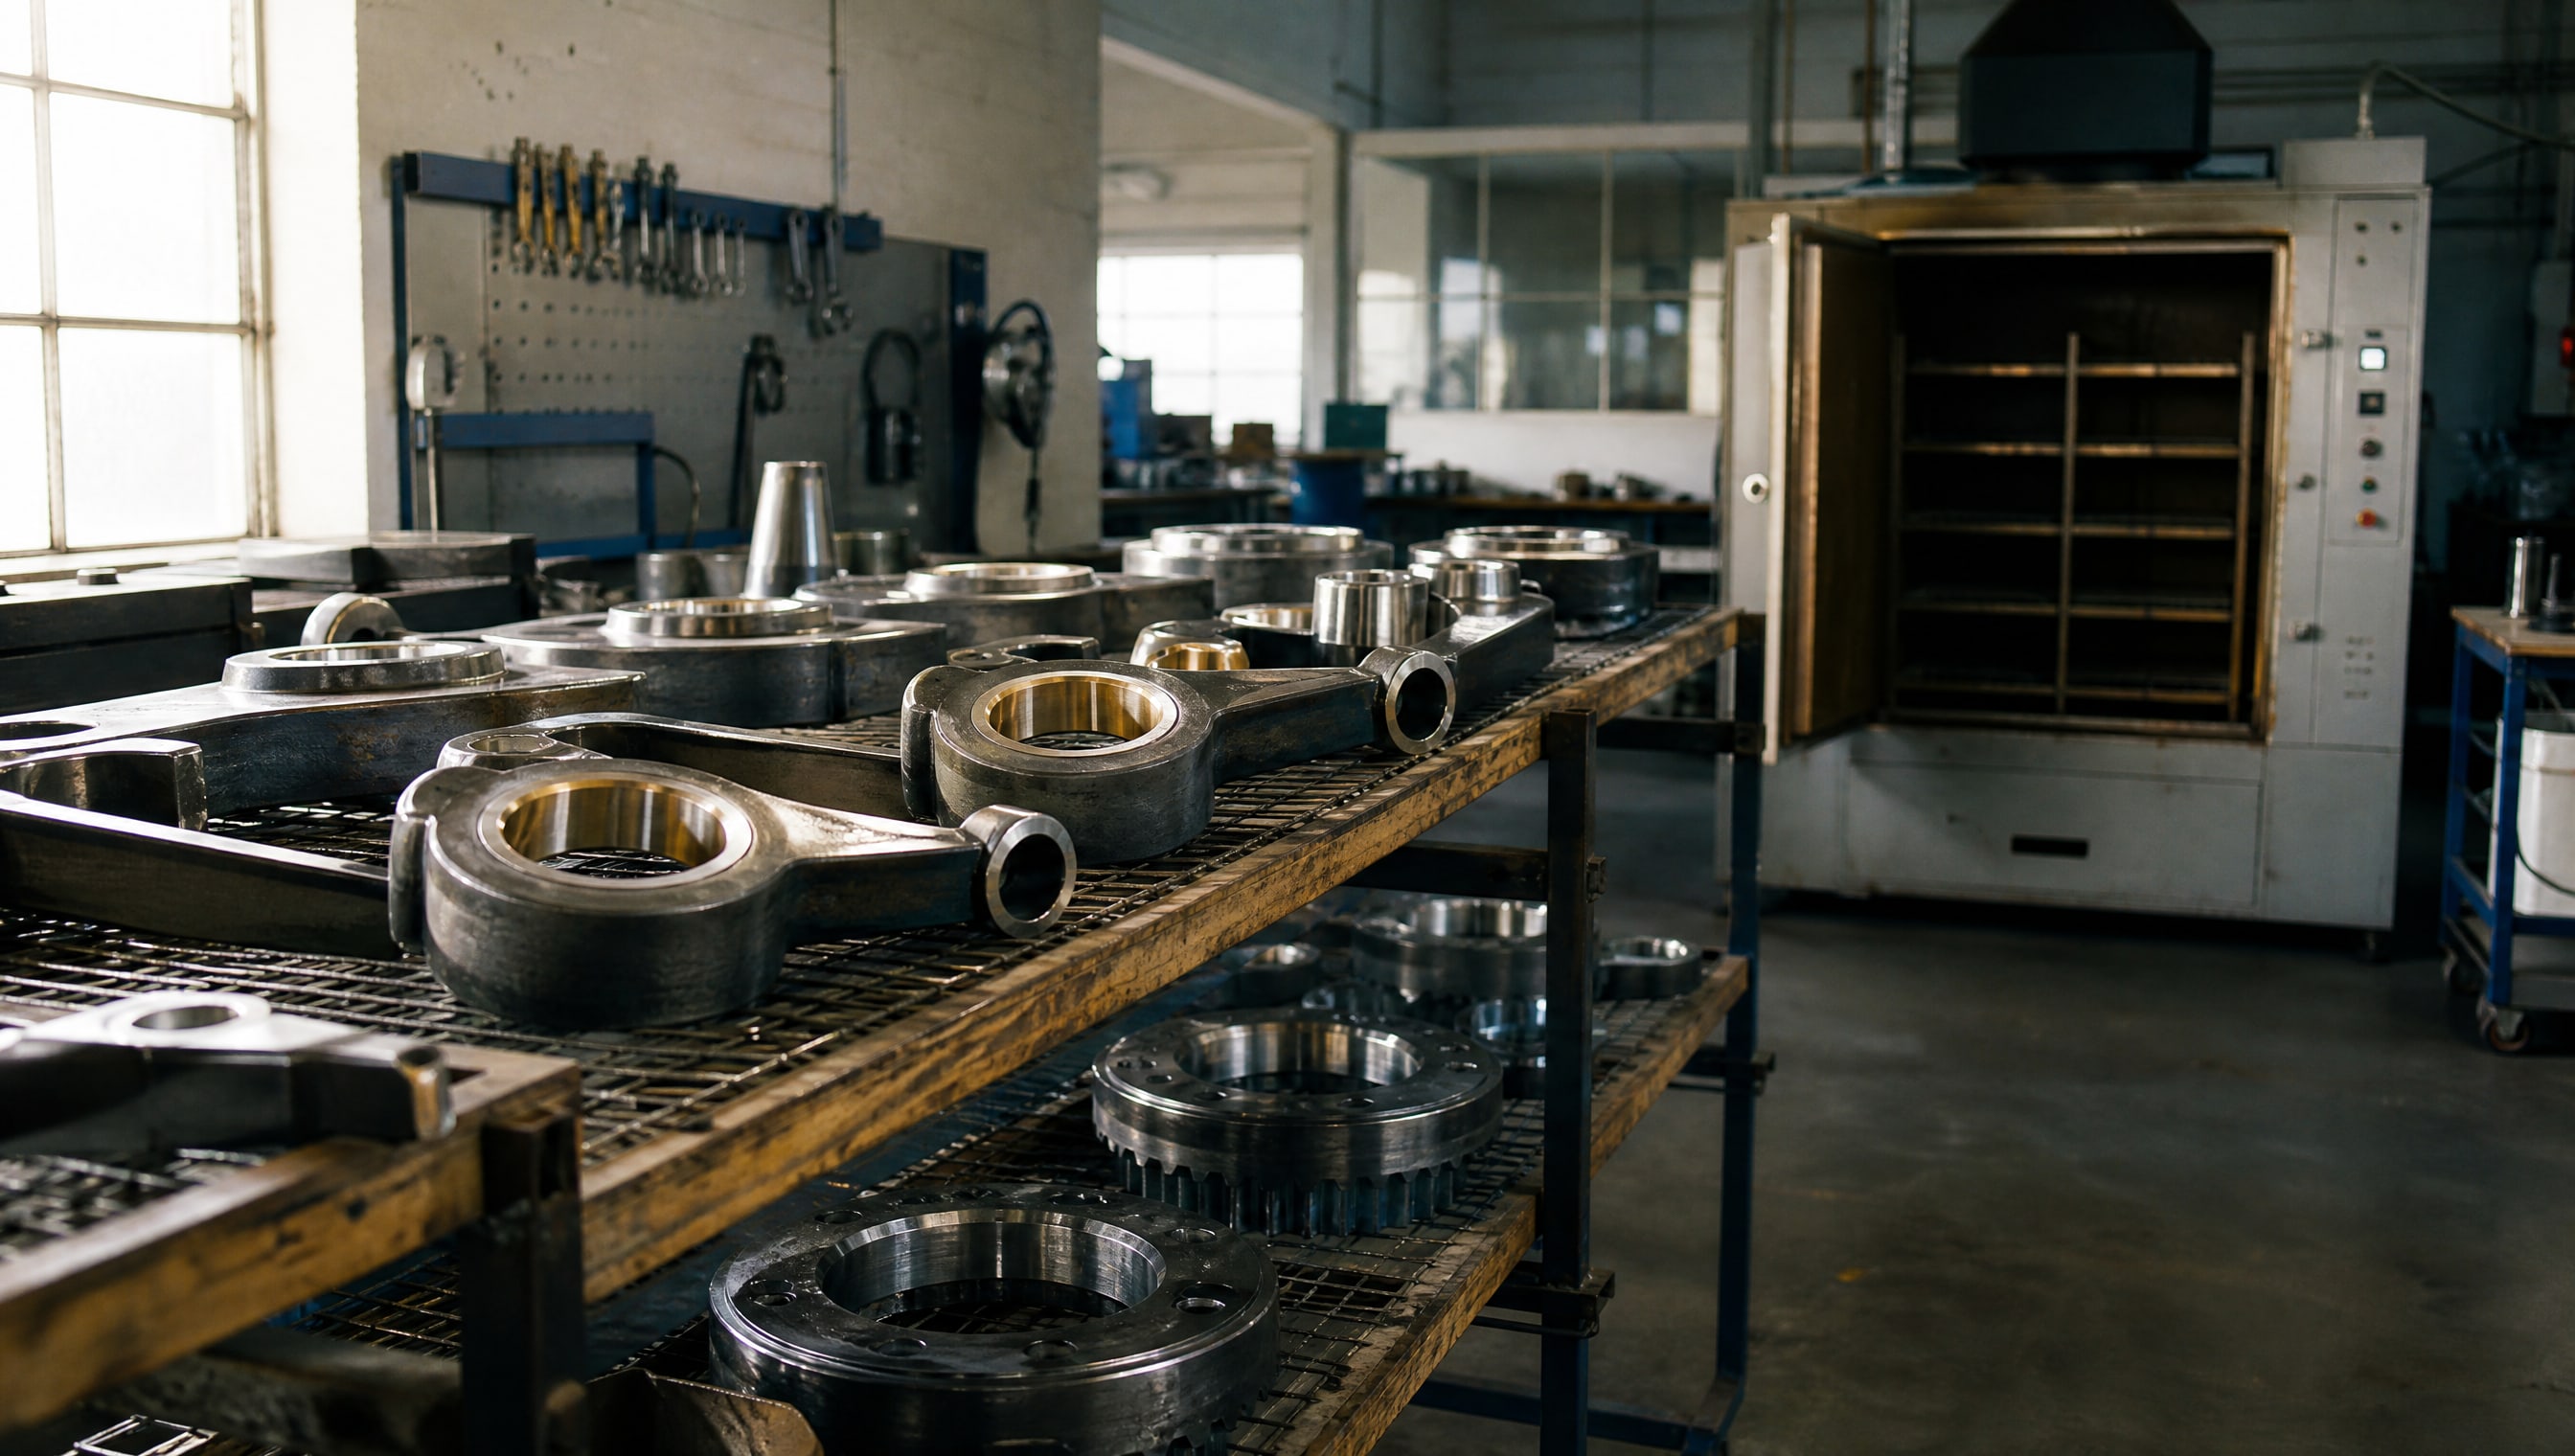
Твердосмазочные покрытия повышают износостойкость деталей и снижают коэффициент трения в узлах, где жидкая смазка невозможна или нежелательна. Однако качество финального результата зависит не только от выбора состава, но и от соблюдения режима сушки. Неправильная температура в печи, влага на поверхности, слишком быстрый или слишком медленный нагрев - все это приводит к пузырям, отслоениям и потере адгезии. Эта статья расскажет техническим специалистам и закупщикам, какой режим сушки обеспечивает надежную полимеризацию, какие факторы вызывают брак, и как контролировать процесс на практике.
При правильной подготовке и сушке покрытие набирает проектную прочность и служит весь ресурс оборудования. При нарушениях - деталь придется переделывать. Разберем конкретные параметры и технологические ошибки, которых легко избежать.
Режимы сушки: от воздушной к печной
Выбор между воздушной и печной сушкой зависит от типа состава и производственных сроков.
При воздушной сушке при температуре 18–20 °C полная полимеризация занимает свыше 24 часов; это требует больших площадей под выдержку и подходит для небольших партий или прототипирования. Печная сушка ускоряет процесс и предсказуемо завершает отверждение в течение 30 минут–2 часов, что экономит время и упрощает логистику крупногабаритных узлов.
Типичный режим печной сушки составляет 50–80 °C. Конкретные составы могут иметь свои ограничения: например, твердосмазочное покрытие МС 2020 рекомендуется сушить при температуре около +50 °C в течение 30 минут. После кислотной обработки поверхности перед нанесением покрытия температура просушки не должна превышать 102 °C - превышение этого порога может ухудшить адгезию.
Конвекционная сушка при 60–80 °C в течение 4–6 часов ускоряет отверждение в 4–6 раз по сравнению с воздушной сушкой. Это особенно полезно при производстве серийных деталей, когда каждый час задержки отражается на себестоимости и графиках. Однако спешка опасна: температура должна быть достаточной для выхода растворителя, но не настолько высокой, чтобы растворитель выходил быстрее, чем успевает диффундировать наружу из толщи пленки.
Влага и точка росы: скрытые враги адгезии
Влага на поверхности металла - главный источник дефектов при сушке.
Конденсат снижает адгезию покрытия и может привести к отслаиванию после полного отверждения. Это происходит потому, что молекулы воды встраиваются в промежуточный слой между металлом и органическим покрытием, ослабляя связь.
Перед нанесением температура поверхности должна быть на 3–5 °C выше точки росы окружающего воздуха. Точка росы - это температура, при которой воздух начинает конденсировать влагу. Если деталь находилась в холодном помещении, ее рекомендуют предварительно подогреть в сушильном шкафу или при помощи теплового пистолета, чтобы избежать конденсата после перемещения в более теплый цех.
На практике это означает: если цех имеет влажность 70 % и температуру 18 °C, то точка росы составляет примерно 12 °C. Деталь перед нанесением должна быть нагрета как минимум до 17–20 °C. Многие производства используют ручной или автоматический гигрометр для контроля влажности; при влажности выше 80 % и температуре ниже 15 °C полимеризация затягивается, а покрытие может не набрать требуемую прочность.
Межслойная сушка: почему нельзя спешить с наложением следующего слоя
Один из частых источников брака - это нанесение второго слоя покрытия до полной сушки первого.
На ощупь поверхность может казаться сухой, но внутри пленки еще остается растворитель. Когда на недосушенный слой наносят второй, растворитель нижнего слоя не может нормально выходить, и в покрытии образуются пузыри, вздутия и впоследствии отслоения.
Между слоями необходимо выдерживать время, указанное в инструкции производителя покрытия. Для МС 2020 это обычно 30 минут при 50 °C; для воздушной сушки интервал может быть несколько часов. Если детали хранились при низкой температуре или в условиях высокой влажности, межслойную паузу рекомендуется увеличить.
На практике в цехах часто используют маркировку времени нанесения на каждую деталь или ее партию, чтобы оператор мог отслеживать, когда начинать нанесение следующего слоя. Это простой способ снизить вероятность ошибок и брака.
Дефекты и пузыри: причины и профилактика
Пузыри при сушке твердосмазочного покрытия возникают из-за нескольких взаимосвязанных факторов.
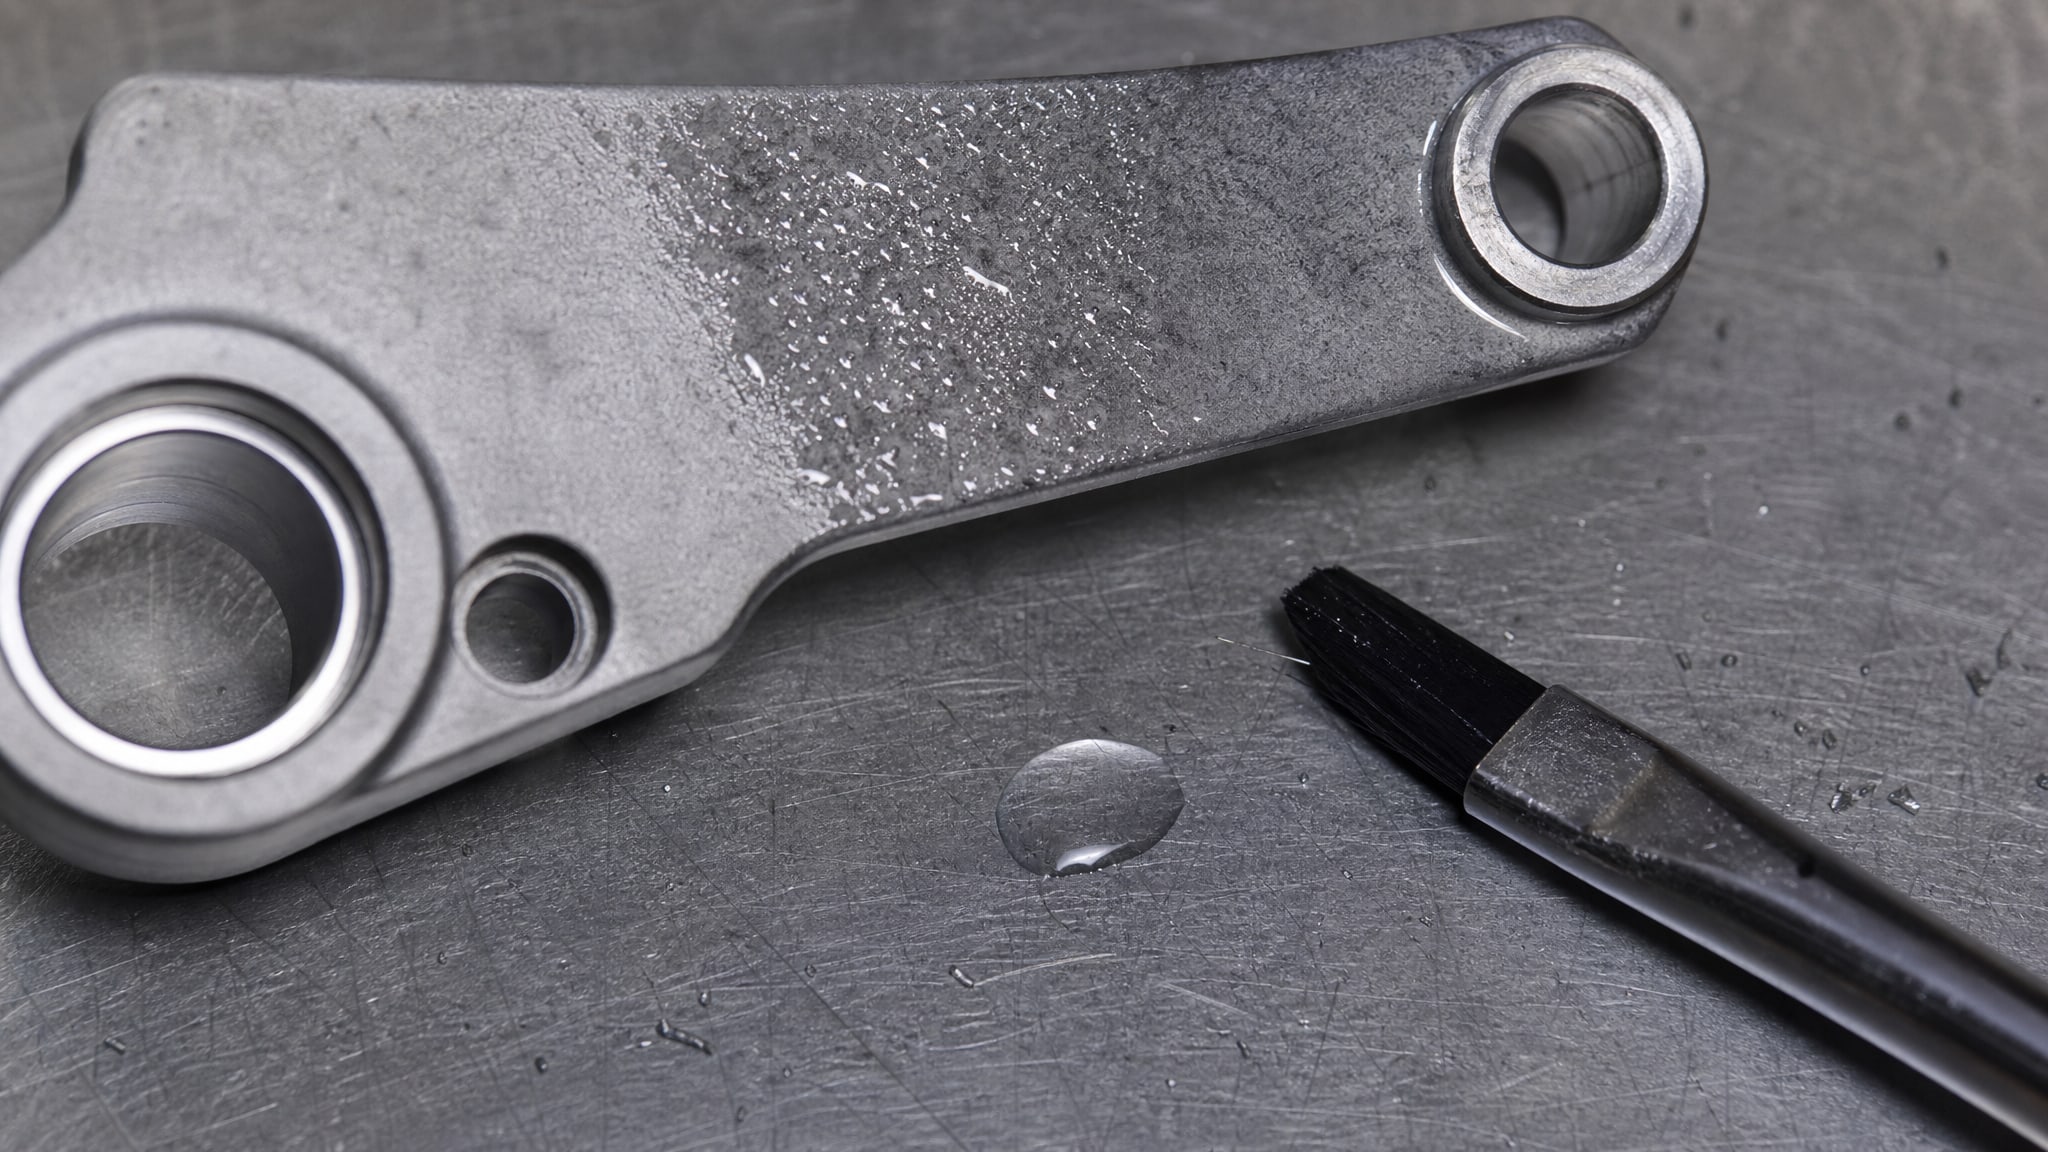
Первый - это наличие влаги и конденсата на поверхности перед нанесением. Вода испаряется при нагреве в печи, образуя очаги газовых пузырьков, которые деформируют пленку.
Второй фактор - недоокисленность нижнего слоя перед нанесением верхнего. Растворитель в первом слое продолжает испаряться под вторым слоем и образует вздутия. Третий фактор - слишком быстрый нагрев или чрезмерно высокая температура печи, которая вызывает неконтролируемый выход летучих веществ и формирует пузырьки внутри покрытия.
Чистая и сухая поверхность, правильная влажность цеха (не выше 80 %), соблюдение межслойного интервала и режима, рекомендованного производителем, - вот профилактика. Кроме того, важна контролируемая вентиляция без сквозняков и пыльной среды, особенно в первые часы сушки. Вентиляция помогает испарению растворителя, но сквозняк может привести к неравномерному отверждению и к отслаиванию краев.
Контроль и мониторинг: практические инструменты
Для стабильного результата нужны три показателя: температура воздуха в печи, температура поверхности детали и влажность в цехе.
Недорогие электронные термометры с датчиком помещают рядом с деталями в печи, чтобы убедиться, что режим держится. Некоторые производства используют регистраторы температуры (логгеры), которые записывают весь профиль нагрева за партию - это помогает выявить проблемы при анализе брака.
Гигрометр с указателем точки росы особенно полезен для контроля условий перед нанесением. Если влажность превышает допустимую, можно включить осушитель воздуха на час перед началом работ. Цвета индикаторов осушителя часто показывают, когда пора менять картридж.
Для контроля адгезии после сушки используют кросс-адгезионный тест (по ГОСТ 4618 или подобным методам), хотя он требует оборудования. На практике многие цехи просто проверяют, не отходит ли покрытие от края детали после полного охлаждения, и не образуются ли трещины при сгибании пружинящей детали.
Если твердосмазочное покрытие наносится на детали с винтовыми парами, например компрессорные узлы, следует учитывать, что в процессе эксплуатации трение и вибрация могут вызвать вымывание смазки. Для таких применений рекомендуется обеспечить максимальную адгезию, что достигается точным соблюдением режима сушки и готовности всех слоев перед монтажом.
Роль производителя покрытия: что всегда нужно уточнить
Перед началом работ с новым составом следует получить техническое описание (TDS) или инструкцию от производителя покрытия.
В документе будут указаны точная температура печной сушки, время выдержки, допустимая влажность, диапазон температур нанесения и допуски по толщине слоя. Эти параметры рассчитаны на основе состава связующего, растворителей и пигментов.
Типичная схема выглядит так: нанесение при 20 ± 10 °C, влажность не более 80 %, межслойный интервал 30 минут при 50 °C, полная сушка 2–3 часа при комнатной температуре или в печи при 80 °C в течение 1 часа. Подбирать режим следует строго по инструкции, потому что допустимые температуры и время отверждения зависят от состава, толщины слоя и типа связующего.
Если инструкция отсутствует или вызывает вопросы, лучше проконсультироваться с техподдержкой поставщика. Попытка угадать режим на основе соседних составов часто приводит к браку и потерям.
Практические ошибки и как их избежать
Ошибка 1: «Чем выше температура, тем лучше и быстрее» - неправильно.
Выше 102 °C после кислотной подготовки поверхности может произойти деградация адгезивного слоя. Кроме того, слишком быстрый нагрев создает неконтролируемый выход летучих, что приводит к пузырям.
Ошибка 2: «Поверхность сухая на ощупь - можно наносить следующий слой» - нет. Внутри пленки может оставаться растворитель, который вызовет отслоения. Нужно придерживаться указанного в инструкции времени межслойной выдержки.
Ошибка 3: «Влажность в цехе 90 % - это нормально для сушки» - нет. При влажности выше 80 % полимеризация замедляется, а адгезия страдает. Если влажность высокая, нужно предварительно просушить детали и подогреть их перед нанесением.
Ошибка 4: «Печь без вентиляции - экономим энергию» - неправильно. Отсутствие контролируемого воздухообмена ведет к накоплению паров растворителя внутри печи, что замедляет испарение и может привести к неполной полимеризации. Нужна циркуляция воздуха, но без сквозняков.
Ошибка 5: «Пузыри всегда вина самого материала» - редко. Чаще причины лежат в нарушении режима сушки, влаге на поверхности, недосушке между слоями или неправильном хранении покрытия перед применением.
Часто задаваемые вопросы
Какая оптимальная температура сушки покрытия в печи?
Оптимальная температура зависит от конкретного состава и указывается в инструкции производителя. Типичный диапазон -50–80 °C. Для МС 2020 рекомендуется около +50 °C в течение 30 минут. После кислотной обработки поверхности температура просушки не должна превышать 102 °C. Лучше придерживаться рекомендованного режима, а не форсировать сушку.
Почему появляются пузыри при сушке твердосмазочного покрытия?
Пузыри возникают из-за влаги на поверхности, недосушки первого слоя перед нанесением второго, слишком быстрого нагрева или остаточного растворителя в пленке. Профилактика: контроль влажности и точки росы, соблюдение межслойного интервала и режима сушки по инструкции производителя.
Как контролировать влажность и точку росы перед нанесением?
Используйте гигрометр с указателем точки росы. Температура поверхности должна быть на 3–5 °C выше точки росы окружающего воздуха. Если деталь была в холодном помещении, подогрейте ее перед нанесением. Если влажность превышает 80 %, включите осушитель воздуха.
Можно ли ускорить сушку сверх указанного в инструкции времени?
Не рекомендуется. Слишком быстрый нагрев может привести к неконтролируемому выходу растворителя и образованию пузырей. Допускается умеренная ускорение (например, с 80 °C до 100 °C), только если это явно разрешено инструкцией. Если сроки критичны, лучше обсудить с поставщиком покрытия возможность альтернативного состава или режима.
Что делать, если после сушки в печи обнаружены отслоения?
Это указывает на нарушение адгезии. Причины могут быть: влага на поверхности перед нанесением, недосушка между слоями, чрезмерно высокая температура, неправильная подготовка поверхности. Проверьте инструкцию, пересмотрите условия нанесения и сушки, и переделайте партию с соблюдением всех параметров.
Заключение
Температура сушки покрытия - это не просто цифра в инструкции, а ключевой фактор, определяющий адгезию, прочность и долговечность твердосмазочного слоя. Пузыри, отслоения и другие дефекты возникают не столько из-за самого материала, сколько из-за нарушения режима: влаги на поверхности, недосушки между слоями, чрезмерно быстрого нагрева или неправильной влажности в цехе.
Контроль трех параметров - температуры в печи, температуры поверхности детали и влажности воздуха - обеспечивает стабильный результат. Начните с получения точной инструкции от производителя покрытия, подготовьте рабочее место (гигрометр, термометр, осушитель при необходимости), и придерживайтесь режима без спешки. Это сэкономит время на переделки и повысит репутацию вашего производства.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.