
Технология защитного покрытия: как избежать повторной полимеризации при двустороннем нанесении
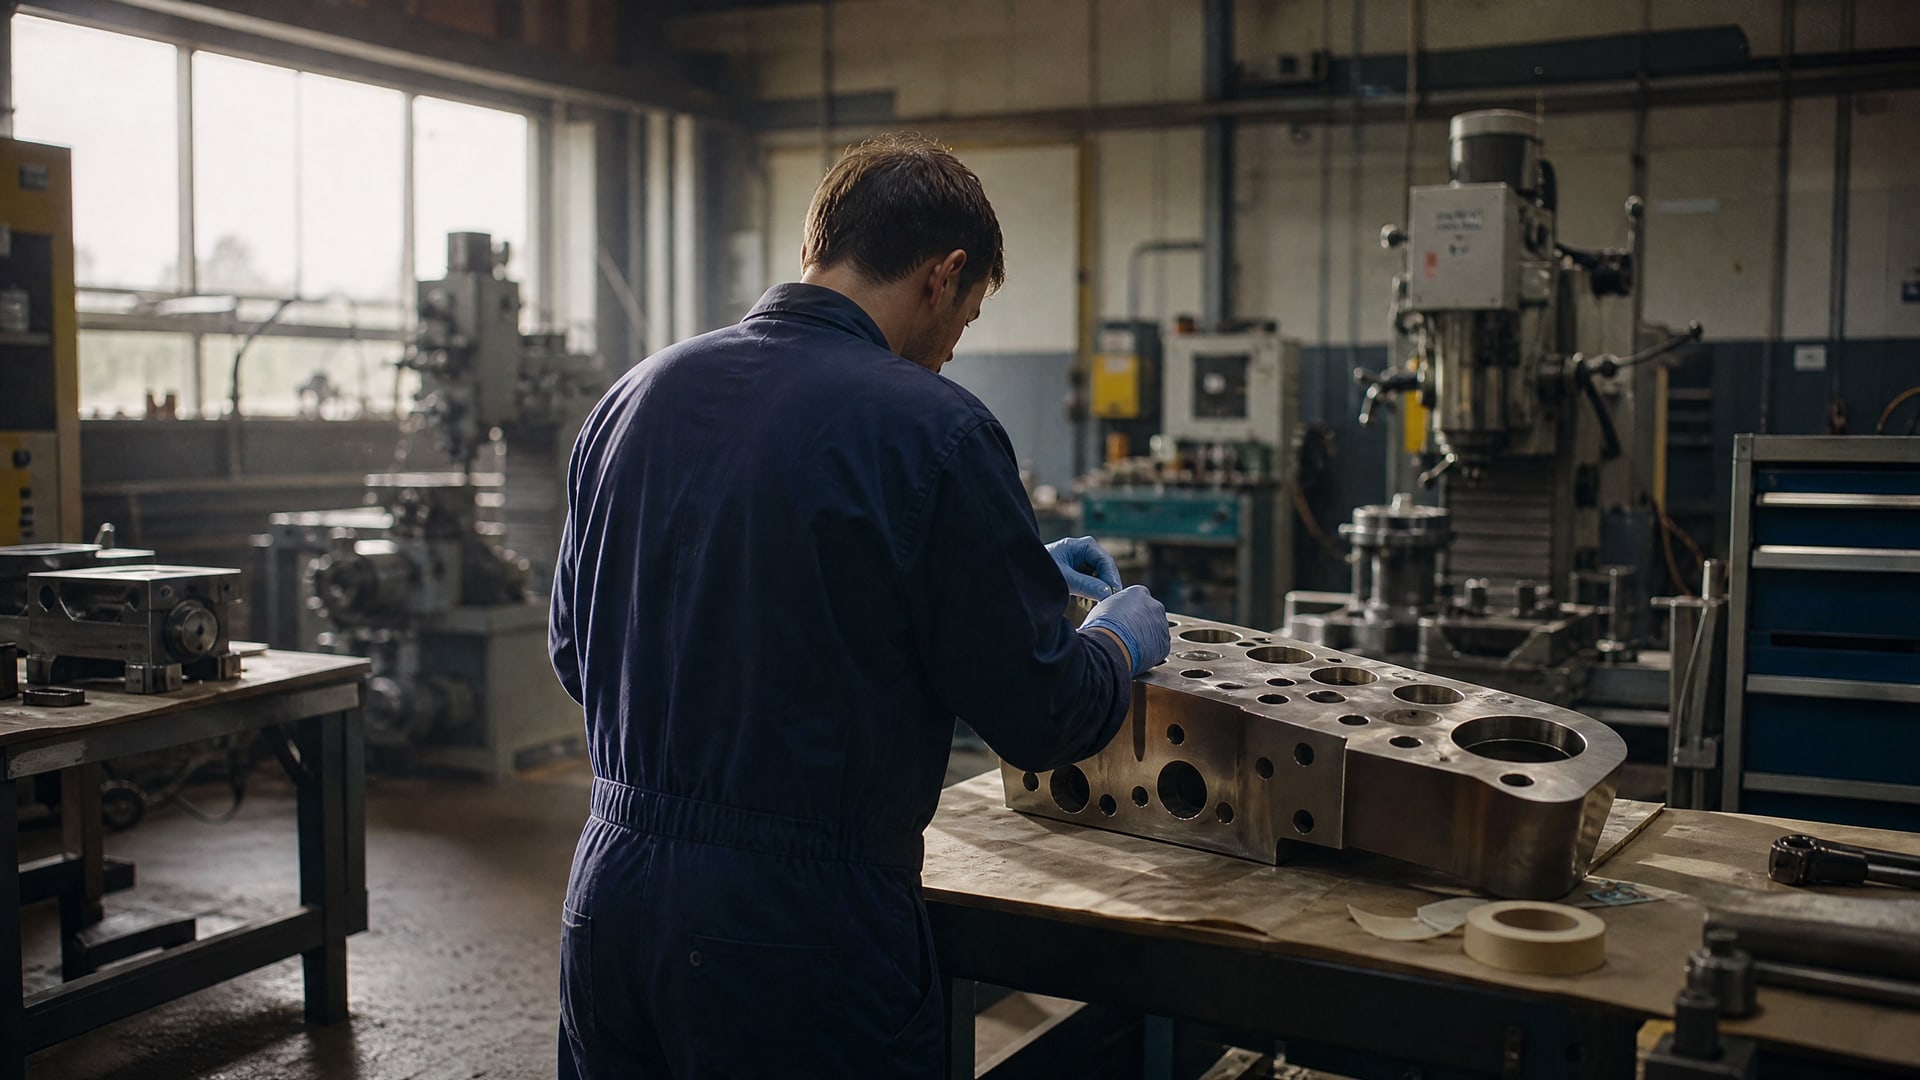
Двустороннее нанесение защитного покрытия - типовая операция в промышленности, когда деталь требует защиты не только снаружи, но и со стороны, изначально недоступной для распыления или погружения. Главная проблема такого подхода состоит в том, что при повторном нанесении покрытия на уже отвержденный слой возникает риск нежелательного взаимодействия между слоями, неправильной полимеризации во внутренних полостях и потери адгезии в критических местах. Статья раскрывает основные технологические приемы, которые позволяют избежать этих дефектов: правильный выбор маскирования отверстий, контроль режима отверждения между операциями, подготовка поверхности и соблюдение последовательности нанесения слоев.
Материал адресован инженерам, закупщикам и техническим специалистам, которые отвечают за организацию процесса и выбор методик для деталей со сложной геометрией.
Маскирование как основной метод защиты отверстий
Маскирование отверстий и полостей - первая линия защиты от попадания покрытия во внутренние зоны.
При двустороннем нанесении это критично: если первый слой попал внутрь глубокого отверстия, то при нагреве такое покрытие может отвердеть неравномерно, образуя внутренний «пробой» и препятствуя доступу для маскирования со второй стороны.
ASM International рекомендует для тупиковых и сквозных отверстий применять силиконовые конические пробки. Верхняя поверхность пробки должна быть выше покрываемой поверхности детали, что обеспечивает образование мягкой кромки и надежное прилегание. Диаметр пробки подбирается слегка больше диаметра отверстия - это предотвращает затекание покрытия, но не создает избыточного давления при расширении воздуха во время нагрева в печи.
Для сквозных отверстий рекомендуется комбинированное маскирование: пробки или вытяжные пробки (pull plugs) с обеих сторон. Одна пробка не всегда защищает всю длину канала, особенно если отверстие глубокое или скошенное. Вытяжные пробки удобны тем, что выходят из отверстия плавно и без натяга при съеме.
Для глухих отверстий предупреждение иное: при нагреве в печи воздух внутри отверстия расширяется и может выдавить коническую пробку со слегка неправильной посадкой. Поэтому для глубоких глухих отверстий предпочитают пробки со стенками, работающими в зацепление с резьбой или кромкой отверстия, а не только за счет конусной посадки.
Резьбовые отверстия маскируют специализированными силиконовыми колпачками, которые надежно встают в резьбу и не требуют большого натяга. При необходимости - высокотемпературную ленту, но только как дополнительный слой поверх другой маски, а не как основной метод для резьбы.
Высокотемпературные маскирующие составы
Для охлаждающих каналов и особо критичных внутренних полостей применяют быстросхватывающиеся маскирующие составы. Один из типовых компаундов (High Velocity Masking Compound, HVMC) смешивается в соотношении 50:50 и отверждается примерно за 7 минут. Это позволяет оперативно закрыть внутреннюю полость перед первым нанесением, дать ей отвердеть и переходить на следующую операцию без длительного ожидания.
Такие составы особенно полезны, когда объем производства высокий и время цикла критично. Они выдерживают температуры печного отверждения и легко удаляются после полного отверждения покрытия.
Подготовка поверхности и контроль межслоевого окна
При двустороннем нанесении защитного покрытия интервал между первой и второй операциями - не просто технологическое отступление, а критический параметр, от которого зависит качество адгезии.
Если перевернуть деталь и перенанести покрытие слишком рано (до полного отверждения первого слоя), возникает риск размягчения или размывания нижнего слоя растворителем из свежего покрытия. Если же выждать слишком долго и не обеспечить защиту от влаги и загрязнений, верхний слой может плохо сцепиться из-за окисления или конденсации.
Руководства по инспекции защитных покрытий подчеркивают: перед повторным нанесением необходимо исключать избыточную влагу, конденсат и солнечный свет. Влажная поверхность снижает вязкость распыляемого материала, может вызвать краскоотталкивание и привести к неравномерному отверждению.
Временное окно между слоями
Для жидких покрытий типовое межслоевое окно составляет от 4 до 24 часов в зависимости от температуры окружающей среды и типа смолы. Для порошковых покрытий после отверждения в печи деталь должна остыть до комнатной температуры перед маскированием и вторым нанесением. Если маска накладывается на теплую поверхность, она может неплотно прилегать или сдвинуться при попадании в печь.
Контроль влажности воздуха в цехе - задача паллиативная, но важная. Оптимальная относительная влажность при нанесении покрытия находится в диапазоне 40–60%. При высокой влажности (выше 80%) рекомендуется отложить операцию или использовать осушители воздуха в зоне распыления.
Выбор маскировочных материалов в зависимости от геометрии
Универсального решения для маскирования не существует.
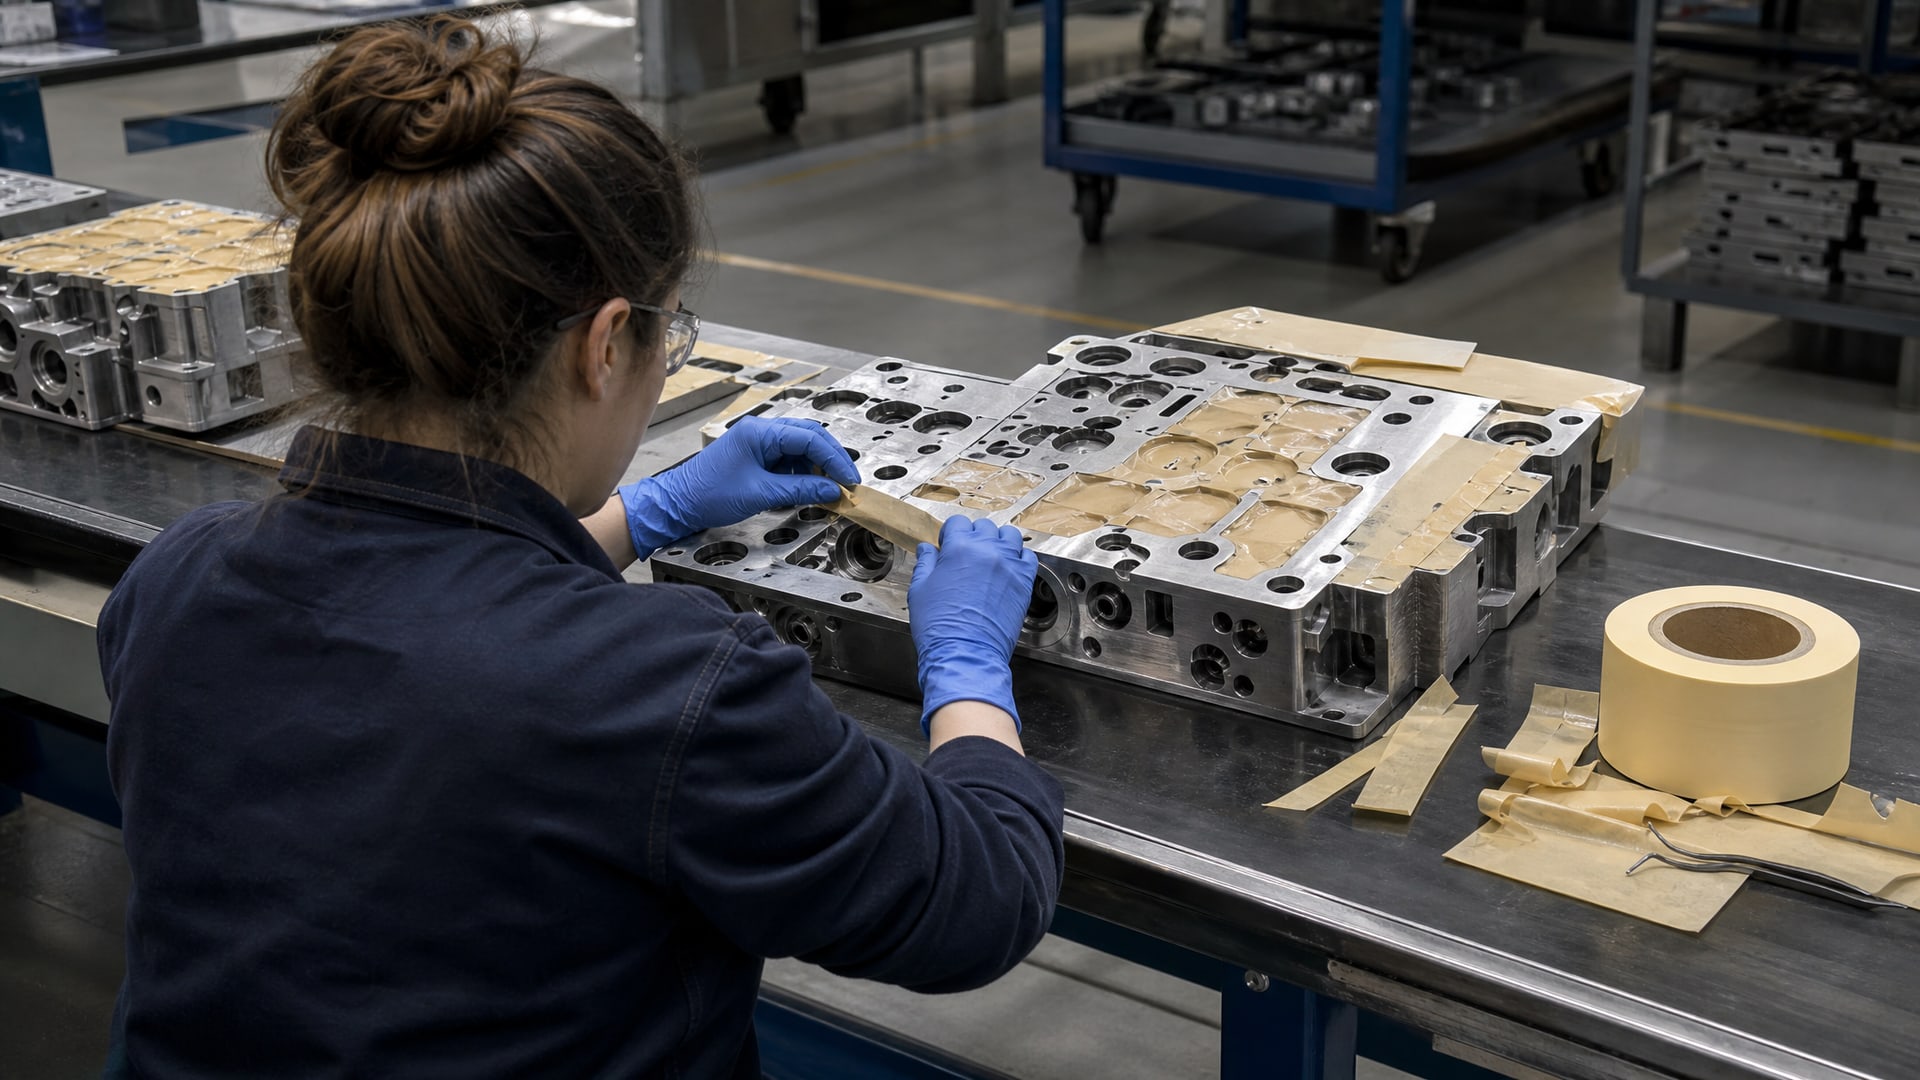
Проектирование технологии должно начинаться с анализа геометрии детали и определения зон, где покрытие обязательно, где оно недопустимо, и каких переходов необходимо избежать. Все это фиксируется на чертеже и в технологической документации до начала производства.
| Тип отверстия | Материал маски | Особенности |
|---|---|---|
| Глухое отверстие | Силиконовая коническая пробка с зацеплением | Выдерживает расширение воздуха; не выдавливается при нагреве |
| Сквозное отверстие | Pull plugs или маскирование с двух сторон | Предотвращает затекание; требует контроля со второй стороны |
| Резьбовое отверстие | Силиконовый колпачок на резьбу | Надежное прилегание; не требует натяга |
| Узкие щели, борозды | Высокотемпературная лента или жидкий маскирующий компаунд | Герметичное закрытие; удаляется без рычага |
| Охлаждающие каналы | HVMC-компаунд (50:50 смешивание) | Быстрое отверждение (7 мин); выдерживает печной нагрев |
Ключевой принцип: маска должна прилегать равномерно и без зазоров. Если лента не контактирует с деталью по всей кромке, она не рекомендуется для заглушения отверстий - в этом месте покрытие может протечь и отвердеть внутри, затем препятствуя маскированию со второй стороны.
Проблемы с универсальным подходом
Многие технологи пытаются использовать одну и ту же пробку для всех отверстий, чтобы упростить логистику и инструмент. На практике это приводит к потере герметичности, выдавливанию маски при нагреве или, наоборот, к травме кромки отверстия при снятии. Для глубоких глухих отверстий требуется пробка с более выраженным зацеплением; для резьбовых элементов - специальный колпачок. Эта дифференциация в самом начале работы сокращает брак и переделки.
Последовательность нанесения и отверждения
Технология двустороннего нанесения защитного покрытия требует четкого соблюдения этапов.
Сначала первый слой наносят на первую сторону деталь, полностью отверждают. Затем деталь перевертывают, маскируют уже отвержденную первую сторону (или оставляют уже нанесенное покрытие открытым, если конструкция позволяет), и наносят второй слой на вторую сторону.
Нарушение этой последовательности - например, нанесение обоих слоев с минимальным интервалом без полного отверждения первого - приводит к дефектам межслойного взаимодействия: размыванию, потере адгезии, образованию волн и морщин на второй стороне.
Для жидких покрытий полное отверждение может занимать от нескольких часов (при ускоренной сушке и катализаторах) до суток (при комнатной температуре). Для порошковых покрытий отверждение происходит в печи за 10–30 минут в зависимости от температуры и толщины покрытия, после чего деталь остывает еще 20–60 минут до комнатной температуры.
Маскирование уже отвержденного слоя
После отверждения первого слоя маска должна накладываться так, чтобы не повредить уже готовое покрытие и не оставить невидимых зазоров. Силиконовые пробки и ленты хорошо справляются с этой задачей, потому что не требуют сильного натяга и не прилипают к отвержденной поверхности.
Если маска была снята слишком грубо (с рычагом, металлическим инструментом), на краях отверстия могут остаться следы - микротрещины, расслоения, которые позже станут очагами коррозии. Поэтому снятие маски производится аккуратно, вручную или с минимальным вспомогательным инструментом.
Проектирование деталей для двустороннего покрытия
Инженеры рекомендуют заранее определять на чертеже: где покрытие обязательно, где оно запрещено (например, в посадочных местах, в резьбе для регулировки), какие допуски между зонами покрытия и непокрытия, каков объем производства.
Этот анализ влияет на выбор технологии маскирования и на ее рентабельность.
Например, для массового производства может быть экономически оправдано разработать специальную приспособку, которая фиксирует все маски одновременно (и спереди, и сзади), что снижает время цикла. Для мелкосерийного производства такие приспособки неоправданны; здесь применяют ручное маскирование и композиты на основе силикона.
Технологический процесс, в котором заранее продумана последовательность маскирования, выбор материалов маски, способ съема и контроль качества, обеспечивает стабильный результат и минимизирует переделки.
Проектирование зон покрытия
При проектировании деталей со сложной геометрией полезно выделять зоны на чертеже: - Зона А - покрытие обязательно (рабочие поверхности, подверженные коррозии). - Зона Б - покрытие допустимо, но не критично (внутренние полости, не являющиеся узлами трения). - Зона В - покрытие запрещено (посадочные места, резьба, контактные площадки).
Такая маркировка позволяет технологу ясно видеть, где нужны пробки, где лента, а где вообще можно обойтись без маскирования. Это сокращает материальные затраты на маски и ускоряет подготовку процесса.
Контроль качества и испытания межслойной адгезии
После двустороннего нанесения и полного отверждения рекомендуется проверить адгезию между слоями и отсутствие дефектов в местах маскирования.
Стандартный метод - испытание на отслаивание (пайл-тест, ASTM D3359) или испытание по сетке (решетка, ASTM D3360).
Дефекты, обнаруженные при контроле: - Проблеск в виде полос или пятен вокруг отверстия указывает на неправильное прилегание маски. - Морщины или волны на второй стороне говорят о недостаточном отверждении первого слоя перед нанесением второго. - Потеря адгезии по кромке маски означает, что поверхность была загрязнена или влажна перед маскированием.
Контрольные образцы (тестовые детали из того же материала и тем же процессом) проходят через всю производственную линию; их испытывают в лаборатории. На основе результатов корректируют режимы, выбор материалов маски и межслоевое окно.
Для жидких покрытий также используют измерение толщины слоя электромагнитным толщинометром (обычно 50–150 мкм на сторону). Если толщина на одной стороне существенно отличается от другой, это может указывать на неправильный напыл или неоднородное отверждение.
Часто задаваемые вопросы
Какие маски лучше подходят для высокотемпературного отверждения в печи?
Силиконовые конические пробки и колпачки выдерживают типовые температуры печного отверждения (140–200 °С). Для более жестких режимов применяют специализированные высокотемпературные ленты и маскирующие компаунды (HVMC). Важно проверить спецификацию маски на предельную температуру перед использованием.
Как предотвратить попадание покрытия во внутренние каналы при двустороннем нанесении?
Основной способ - маскирование перед каждым нанесением. Для сквозных каналов рекомендуется маскирование с обеих сторон одновременно (перед первым распыланием) или последовательное маскирование после отверждения первого слоя перед нанесением второго. Для охлаждающих каналов используют жидкие маскирующие компаунды (HVMC).
Какой интервал оптимален между нанесением первого и второго слоев?
Для жидких покрытий межслоевое окно обычно составляет 4–24 часа в зависимости от температуры. Для порошковых покрытий деталь должна остыть до комнатной температуры после печного отверждения (20–60 минут). Точное значение уточняется в спецификации материала и ТУ производства.
Почему маска может выдавиться из отверстия при нагреве?
При расширении воздуха внутри глубокого глухого отверстия давление может превысить силу трения пробки. Для таких отверстий выбирают пробки со стенками, работающими в зацепление с кромкой отверстия или резьбой, а не только за счет конусной посадки. Диаметр пробки должен быть слегка больше диаметра отверстия, но не избыточно.
Можно ли использовать одну ленту для всех типов отверстий?
Нет. Лента подходит для узких щелей, бороздок и плоских поверхностей, но для сквозных и глубоких глухих отверстий она часто оставляет зазоры. Для отверстий эффективнее использовать силиконовые пробки или жидкие компаунды, а ленту применять как дополнительный слой или для торцевых кромок.
Заключение
Технология защитного покрытия при двустороннем нанесении требует комплексного подхода: правильный выбор маскировочных материалов в зависимости от геометрии отверстий, соблюдение полного отверждения между слоями, контроль влажности и загрязнений, четкая проектная разметка зон покрытия и обязательный контроль качества. Предотвращение повторной полимеризации и дефектов межслойной адгезии начинается не на производстве, а на этапе проектирования и подготовки технологического процесса.
Следующий шаг - разработка для вашего производства собственного ТУ или технологической инструкции, в которой будут зафиксированы: типы используемых масок для каждого типа отверстия, межслоевое окно, режимы отверждения, способ снятия маски и контроль адгезии. Тестирование на контрольных образцах подтвердит, что выбранная схема работает при ваших условиях и материалах. Это обеспечит стабильность производства и репутацию за счет снижения рекламаций по качеству покрытия.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.