
Технология запекания покрытий: как происходит полимеризация и на что она влияет
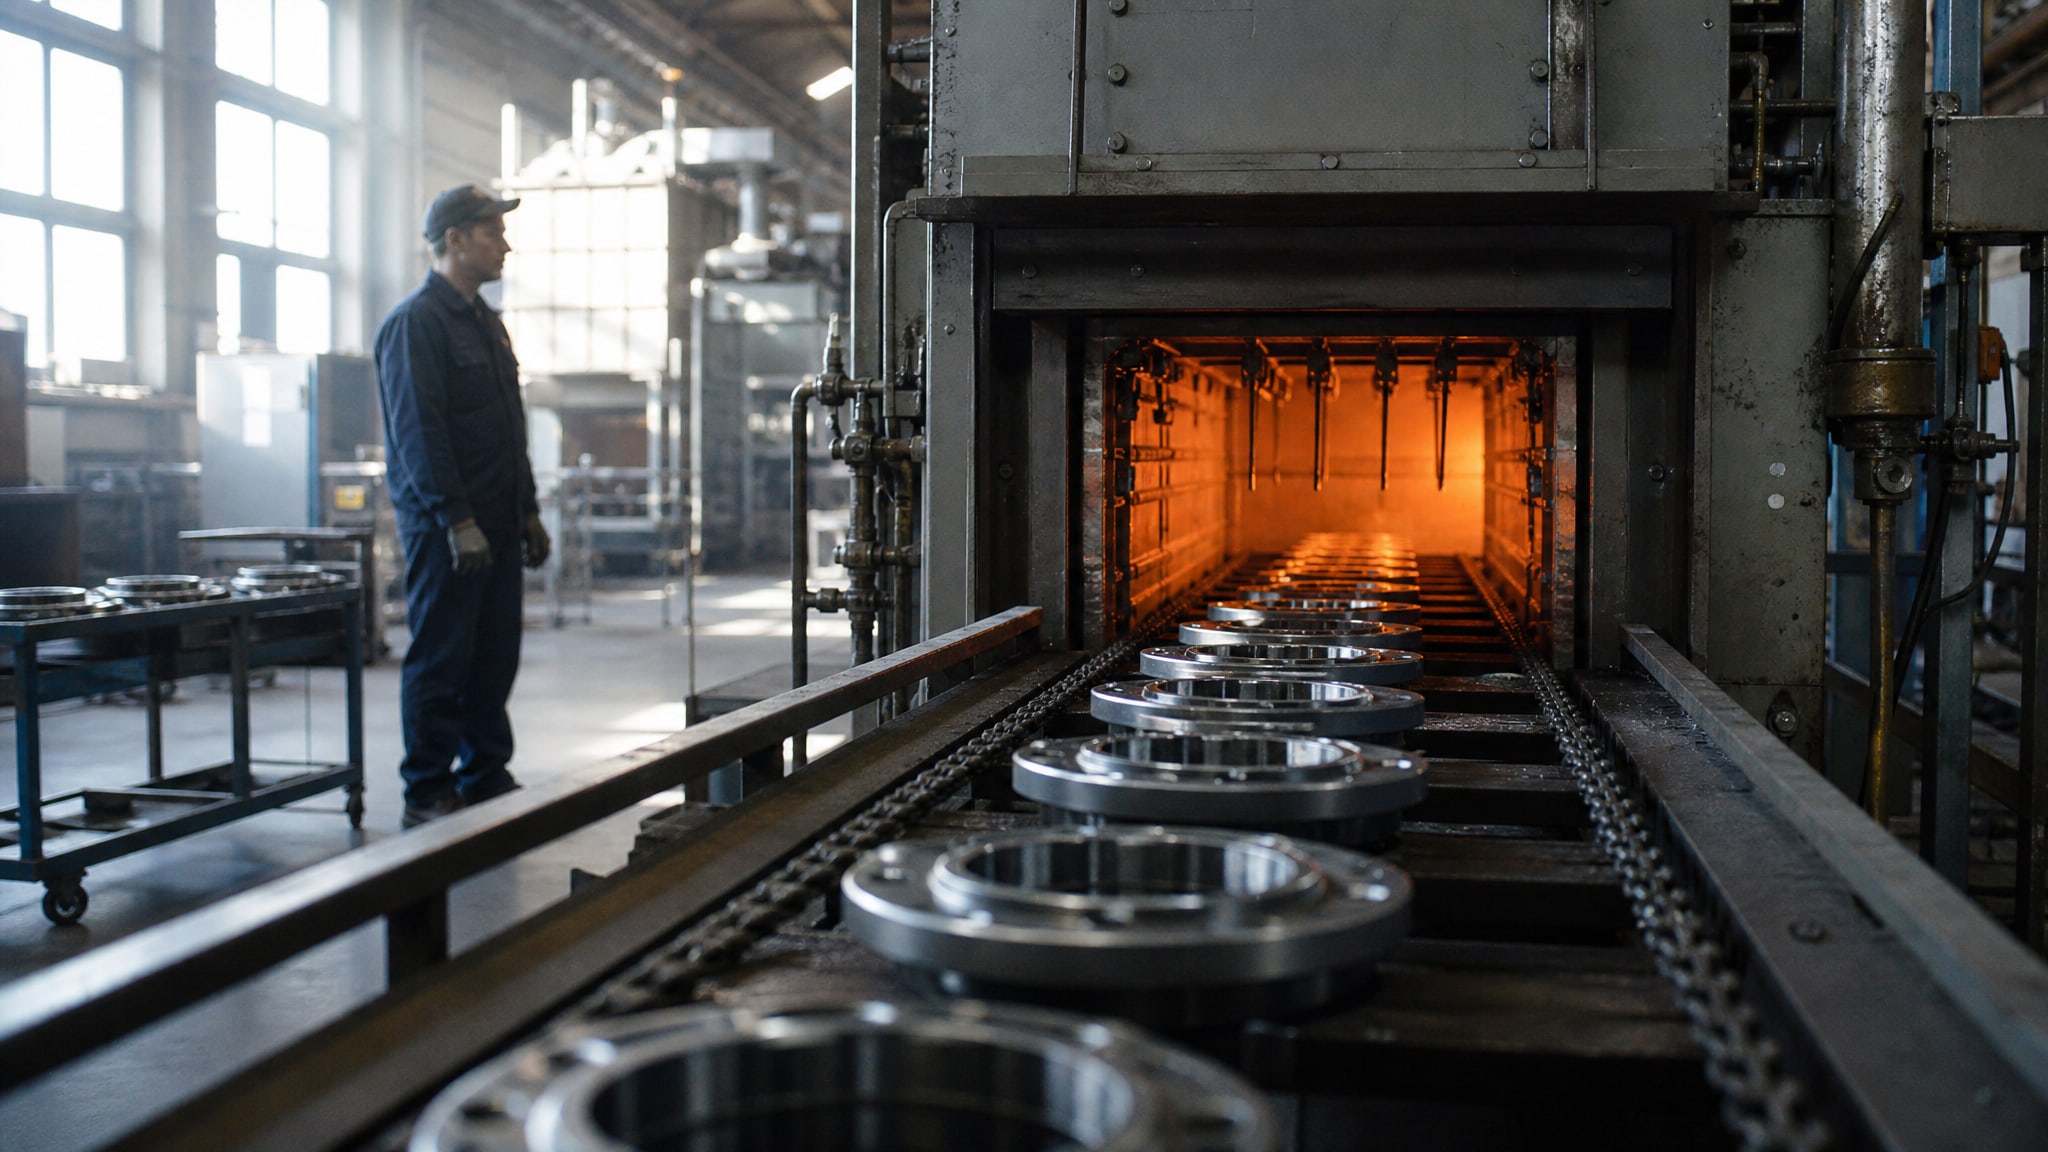
Антифрикционное покрытие после нанесения на деталь не готово к работе - оно должно пройти полимеризацию, то есть переход из жидкого состояния в твердый сухой смазочный слой. От режима запекания зависит скорость этого процесса, итоговая прочность слоя, его адгезия к основе и защита от коррозии. Неправильный выбор температуры и времени может привести к неполному отверждению, слабой адгезии и преждевременному износу покрытия. Технические специалисты и инженеры должны понимать механизм полимеризации, чтобы подобрать оптимальный режим для каждого производства и получить предсказуемый результат.
Статья раскрывает, как происходит формирование антифрикционного слоя при нагреве, какие факторы влияют на качество полимеризации и как подготовить поверхность перед нанесением, чтобы покрытие прослужило максимально долго.
Механизм полимеризации антифрикционного покрытия
Антифрикционное покрытие выпускается в виде суспензии - смеси твердых смазочных частиц, пигментов и связующего вещества в растворителе.
При нанесении эта суспензия образует тонкий влажный слой. Во время полимеризации растворитель испаряется, а связующее вещество затвердевает, прочно скрепляя твердые смазки и создавая монолитный слой, сцепленный с основой детали.
После полной полимеризации покрытие работает как сухой смазочный слой: его микроструктура заполняет впадины и неровности металлической поверхности, увеличивая опорную площадь контакта и снижая локальные напряжения при трении. Такая структура обеспечивает низкий коэффициент трения и защиту от засорения абразивом.
Скорость полимеризации зависит от температуры, но связь здесь не линейная: при увеличении температуры скорость процесса в некоторых составах может уменьшаться. Это означает, что работа при максимально возможной температуре не гарантирует быстрое отверждение - режим всегда подбирают по рекомендациям производителя покрытия.
Режимы полимеризации: комнатная температура и печной нагрев
Антифрикционные покрытия отверждаются двумя основными способами: при комнатной температуре или при нагреве в печи.
Отверждение при комнатной температуре подходит для производств без доступа к специальному оборудованию. Время сушки составляет 2–3 часа при комнатной температуре для предварительного высыхания, а полная полимеризация завершается за 12 часов при 20 °C. Этот режим удобен для мелких партий и позволяет избежать теплового воздействия на детали, чувствительные к перегреву. Однако такие покрытия дают более слабые характеристики по несущей способности и коррозионной стойкости по сравнению с термоотверждаемыми вариантами.
Печной нагрев ускоряет процесс и повышает качество слоя. Типичный режим -20 минут при 170 °C, или в более общем диапазоне 160–200 °C в течение 10–15 минут. Отверждение при повышенной температуре улучшает антикоррозионные свойства, несущую способность и износостойкость покрытия. При этом максимальная температура нагрева детали, как правило, не должна превышать 200 °C, так как выше этого значения начинается разложение связующего и возникают дефекты слоя.
Для ускоренного ввода деталей в производство некоторые составы допускают сокращенный цикл: комнатное отверждение можно завершить за 20 минут в печи при 170 °C. Выбор режима зависит от производственного цикла, наличия печного оборудования и требований к времени запуска изделия.
Подготовка поверхности и обезжиривание перед нанесением
Качество полимеризации начинается не с печи, а с подготовки поверхности.
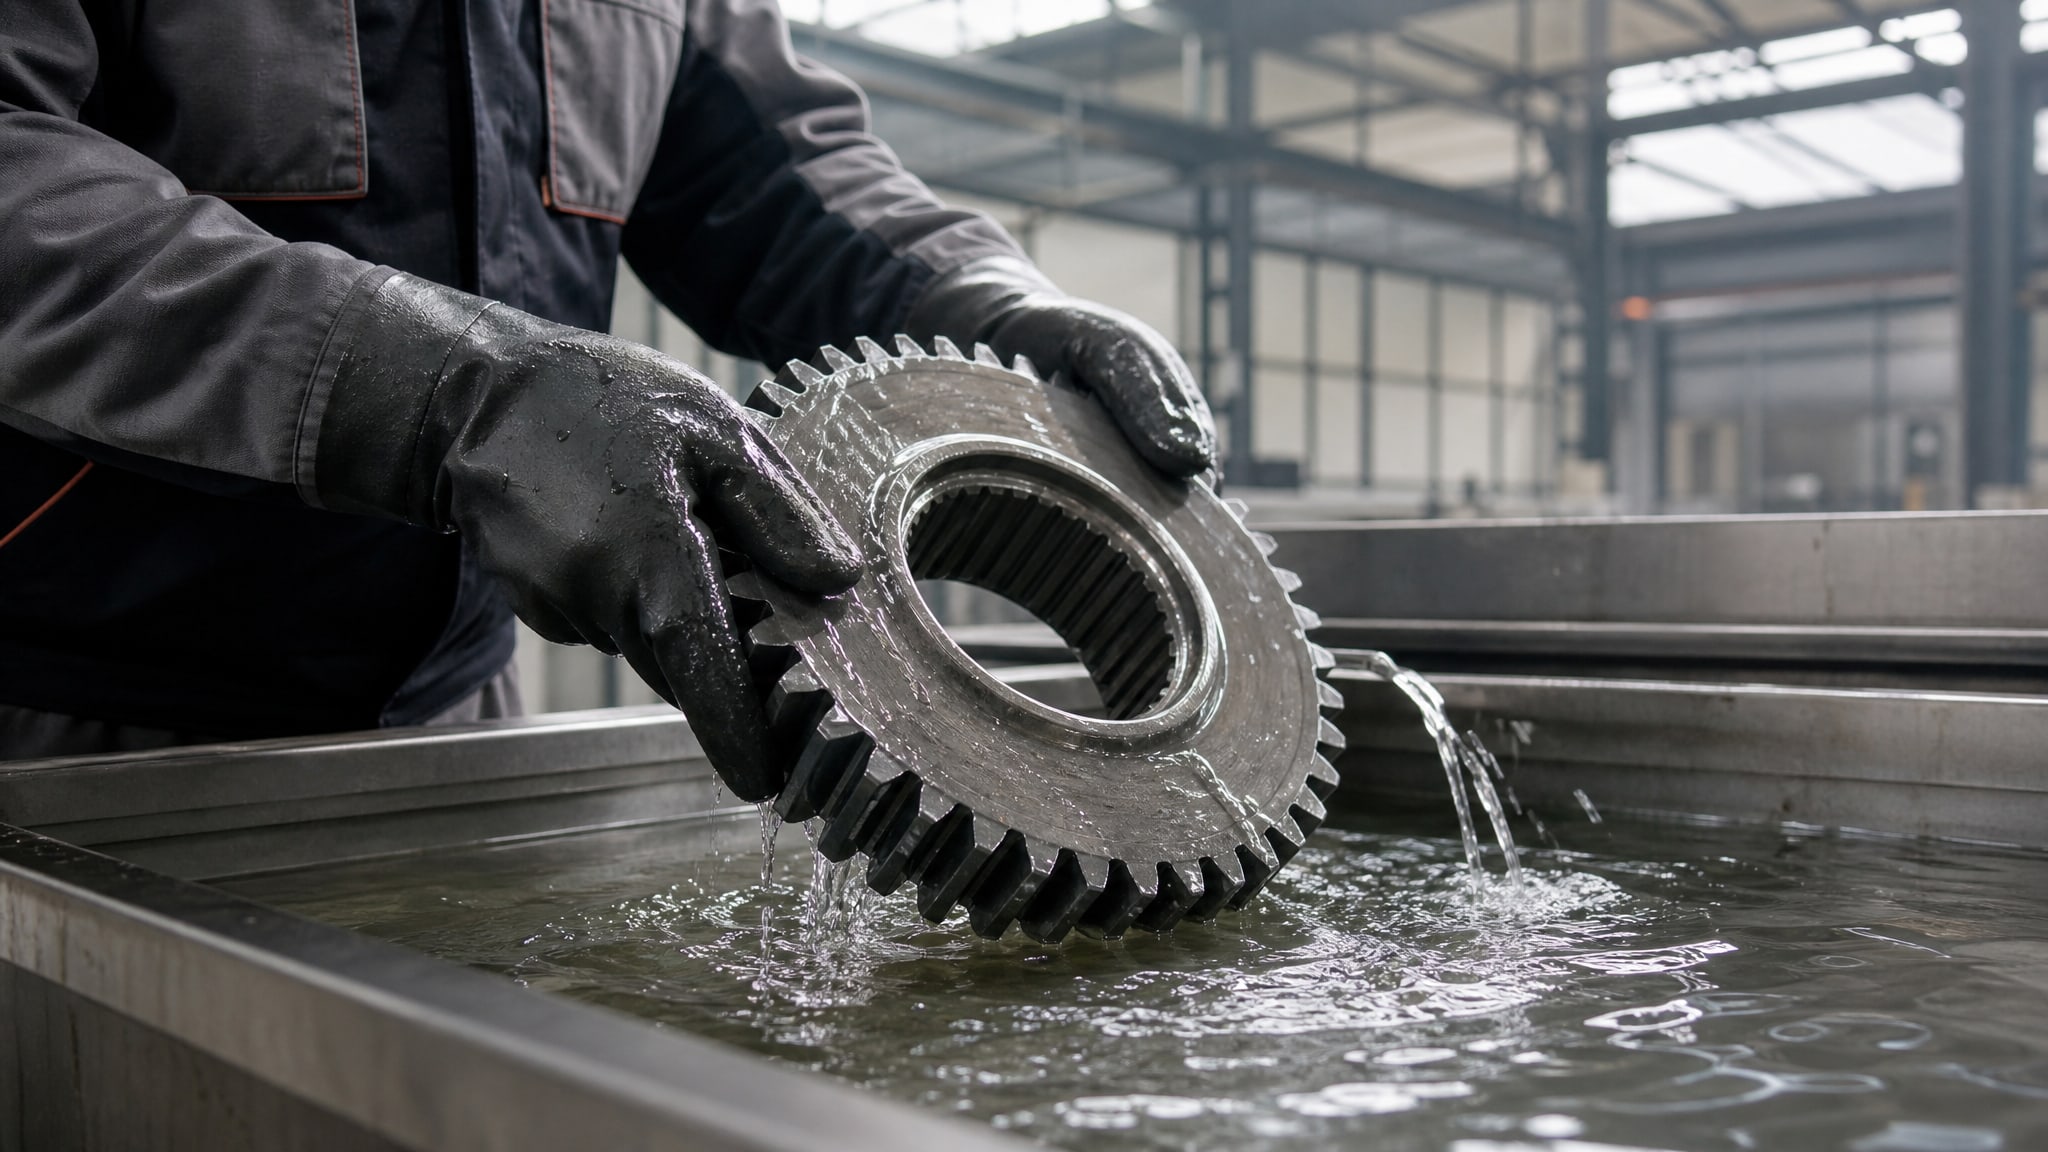
Обезжиривание - это обязательный этап, определяющий адгезию покрытия к основе.
Процесс выглядит следующим образом:
Деталь промывают несколько раз до полного удаления следов жира, масла и грязи.
После промывки поверхность сушат на воздухе или в сушильном шкафу.
Проверяют, что сжатый воздух, используемый при нанесении, не содержит масла.
Убеждаются, что условия хранения и подготовки соответствуют 20 ± 4 °C и влажности менее 50 %.
Остатки жира на поверхности - даже не видимые глазу - резко снижают прилипаемость покрытия. В местах плохого обезжиривания слой либо отслаивается во время полимеризации, либо приобретает очаговые дефекты, через которые начинается коррозия. Поэтому многие производства выполняют промывку 2–3 раза, чтобы гарантировать полное удаление загрязнений.
Перед нанесением покрытие тщательно перемешивают до полной однородности суспензии. При ручном перемешивании этот процесс занимает 30–40 минут. Недостаточное перемешивание приводит к неравномерному распределению твердых смазок в слое и его неоднородности после полимеризации.
Нанесение слоев и контроль толщины
Антифрикционное покрытие наносят в один или несколько тонких слоев.
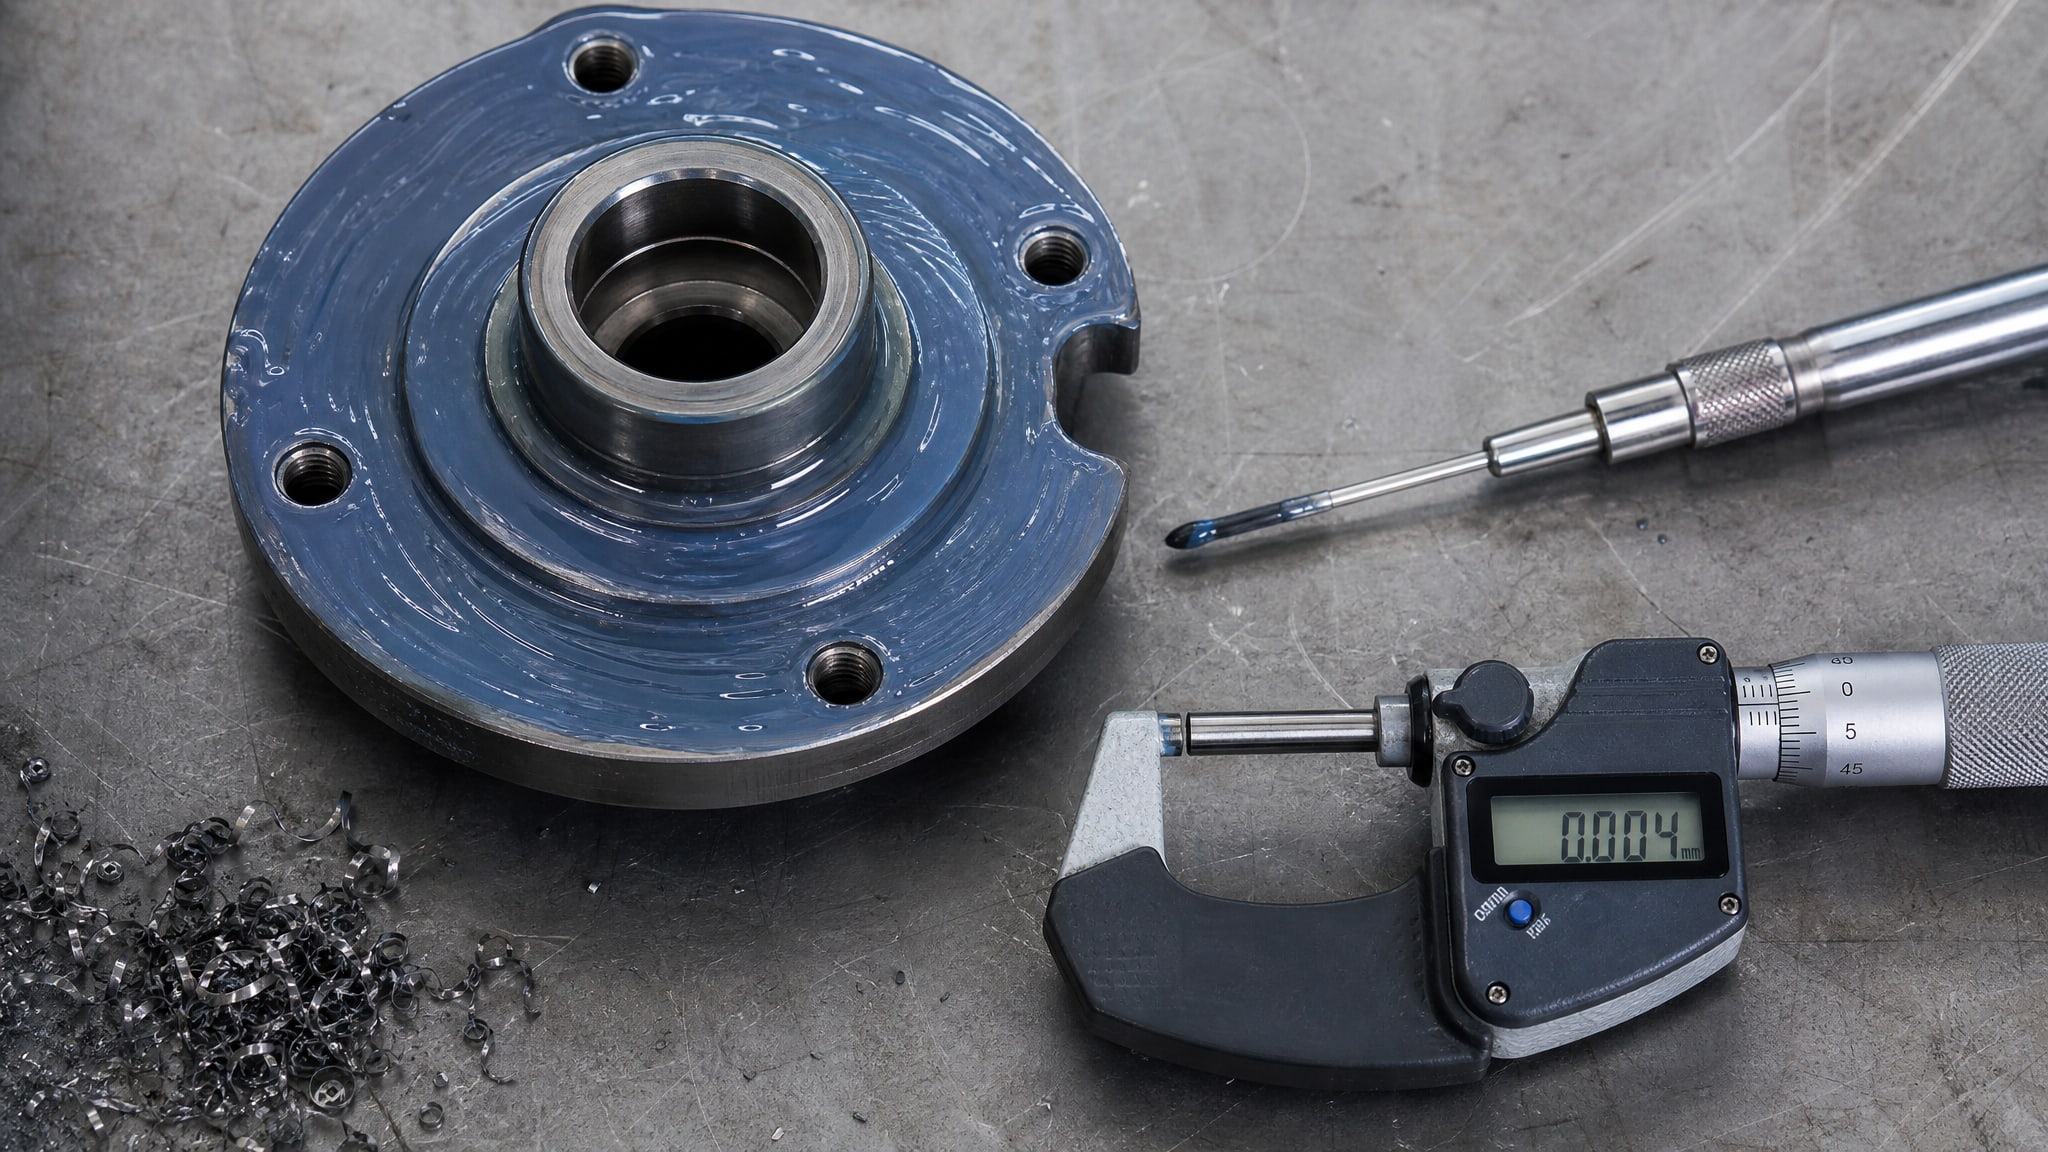
Типичный диапазон толщины -5–20 мкм. Если требуется слой менее 5 мкм, материал разбавляют при тщательном перемешивании, чтобы избежать неоднородности.
Каждый последующий слой наносят только после полного высыхания предыдущего. При нанесении важно обеспечить равномерное распределение суспензии; для мелких деталей эффективнее использовать печи с циркуляцией топочных газов, а для плоских поверхностей результативны инфракрасное (ИК) излучение.
Контроль толщины покрытия выполняют после полной полимеризации на чистой и сухой поверхности. До завершения отверждения измерения будут неточными, так как слой еще не набрал окончательную прочность и плотность. Для измерения используют методы, зависящие от основы:
ISO 2178 - магнитный метод для стальных деталей.
ISO 2360 - вихретоковый метод для немагнитных основ.
ISO 3543 - метод обратного рассеяния бета-частиц для высокоточных измерений.
Влияние полимеризации на свойства и долговечность
От режима полимеризации зависят рабочие характеристики покрытия.
Покрытия, отверждаемые при повышенной температуре, дают лучшую несущую способность, антикоррозионные свойства и износостойкость. Это связано с более плотной структурой слоя и лучшей сшивкой молекул связующего при нагреве.
Тесты коррозионной стойкости проводят согласно ISO 9227, и здесь разница между комнатным отверждением и печным нагревом проявляется четко: термоотверждаемые покрытия показывают значительно большее время до появления коррозии. Это делает печной нагрев предпочтительным выбором для деталей, работающих во влажных или агрессивных средах.
Однако режим полимеризации ограничивает применение нагревом деталей: если детали чувствительны к температурам выше 200 °C (например, закаленная сталь или детали с прессованными подшипниками), приходится выбирать комнатное отверждение или специальные составы с более низкой температурой отверждения.
В практике промышленного производства часто встречаются детали с поршнями двигателей внутреннего сгорания, где нанесение антифрикционного покрытия улучшает скольжение в цилиндре и снижает трение. Для таких деталей выбор режима полимеризации критичен: перегрев может ослабить металл, а недостаточное отверждение приведет к отслоению покрытия под нагрузкой.
Часто задаваемые вопросы
На какую температуру нужно запекать антифрикционное твердосмазочное покрытие?
Режим зависит от состава материала. Типичные режимы -20–30 минут при 170 °C или 10–15 минут при 160–200 °C. Для отдельных специальных составов температура может быть выше или ниже. Всегда следует проверить техническое описание конкретного покрытия перед нанесением. Максимальная температура обычно не превышает 200 °C, чтобы не произошло разложение связующего.
Чем отличается нанесение антифрикционного покрытия при комнатной температуре от печного?
При комнатной температуре отверждение занимает 2–12 часов, а печной нагрев сокращает время до 10–20 минут. Термоотверждаемые покрытия дают лучшие прочностные и коррозионные свойства, но требуют доступа к печи и ограничивают максимальную температуру нагрева детали.
Почему обезжиривание перед нанесением так важно?
Остатки жира снижают адгезию покрытия к основе. Слой может отслоиться во время полимеризации или приобрести очаговые дефекты, через которые начинает развиваться коррозия. Полное обезжиривание гарантирует равномерное нанесение и надежное сцепление со всей поверхностью.
Какая толщина антифрикционного покрытия оптимальна?
Типичный диапазон -5–20 мкм. Слишком тонкое покрытие может быть неоднородным, слишком толстое - неправильно отверждаться и быть чрезмерно хрупким. Контроль толщины проводят после полной полимеризации методом ISO 2178, ISO 2360 или ISO 3543 в зависимости от типа основы.
Можно ли сразу измерить толщину покрытия после нанесения?
Нет. Толщину измеряют только после полной полимеризации, когда слой достаточно затвердел и приобрел окончательную плотность. Преждевременные измерения будут неточными и могут повредить еще не окончательно сформировавшееся покрытие.
Заключение
Полимеризация антифрикционного покрытия - это управляемый процесс, в котором каждый параметр влияет на качество и долговечность защитного слоя. Режим отверждения выбирают по составу материала: комнатная температура обеспечивает гибкость и доступность, печной нагрев при 160–200 °C дает лучшую прочность и коррозионную стойкость. Полное обезжиривание перед нанесением и аккуратное соблюдение режима полимеризации гарантируют равномерное покрытие толщиной 5–20 мкм с надежной адгезией.
Следующий шаг - проверить техническое описание конкретного покрытия, определить доступный для производства режим отверждения (комнатная температура или печной нагрев), организовать обезжиривание по полной процедуре и при необходимости внедрить контроль толщины по одному из стандартных методов (ISO 2178, ISO 2360 или ISO 3543). Это обеспечит предсказуемый результат и продлит срок службы деталей.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.