
Технология подготовки поверхности крупногабаритных деталей перед нанесением антифрикционного покрытия
Коррозионная стойкость покрытий начинается не с самого покрытия, а с подготовки поверхности. На крупногабаритных деталях эта подготовка определяет адгезию, долговечность и устойчивость к воздействию агрессивных сред. Многие производства недооценивают эту стадию, что приводит к преждевременному отслоению, локальной коррозии и необходимости дорогостоящего ремонта. Технические специалисты и снабженцы должны знать, какие методы подготовки работают в каких условиях, как выбрать между фосфатированием, абразивной обработкой и другими подходами, и как это напрямую влияет на коррозионную стойкость цинковых и композитных покрытий. Статья разберет требования стандартов, факторы, влияющие на качество подготовки, и практические решения для сложных геометрических форм.
Роль предварительной подготовки в обеспечении адгезии и коррозионной стойкости
Очистка и обезжиривание поверхности - не формальный этап производства, а основа долговечности любого покрытия.
Производители антифрикционных и защитных покрытий прямо указывают в технических спецификациях, что адгезия покрытия и его коррозионная стойкость в агрессивных средах определяются, прежде всего, наличием масляных загрязнений, окислов и других активных примесей на стали.
На крупногабаритных деталях загрязнения часто накапливаются в зонах, которые трудно доступны для визуального контроля: в углах сопряжений, под буртиками, в отверстиях и впадинах. Эти "мертвые зоны" становятся источником локальной коррозии и отслаивания покрытия, даже если основная поверхность подготовлена правильно.
Процесс подготовки включает:
Механическое или хими ческое удаление рыхлой ржавчины и окалины;
Обезжиривание (химическое или щелочное) для удаления машинного масла и технологических жиров;
Промывку деионизированной или мягкой водой для удаления остатков химикатов;
Финальную сушку для предотвращения образования гидроксидов на поверхности.
Пропуск хотя бы одного из этих шагов или выполнение их небрежно приводит к микроскопическим дефектам слоя, сквозь которые влага и кислород проникают к основанию, ускоряя развитие коррозии.
Фосфатирование и абразивная обработка как методы повышения адгезии
Для повышения адгезии антифрикционных и защитных покрытий используются два основных метода: фосфатирование и абразивная обработка (пескоструй).
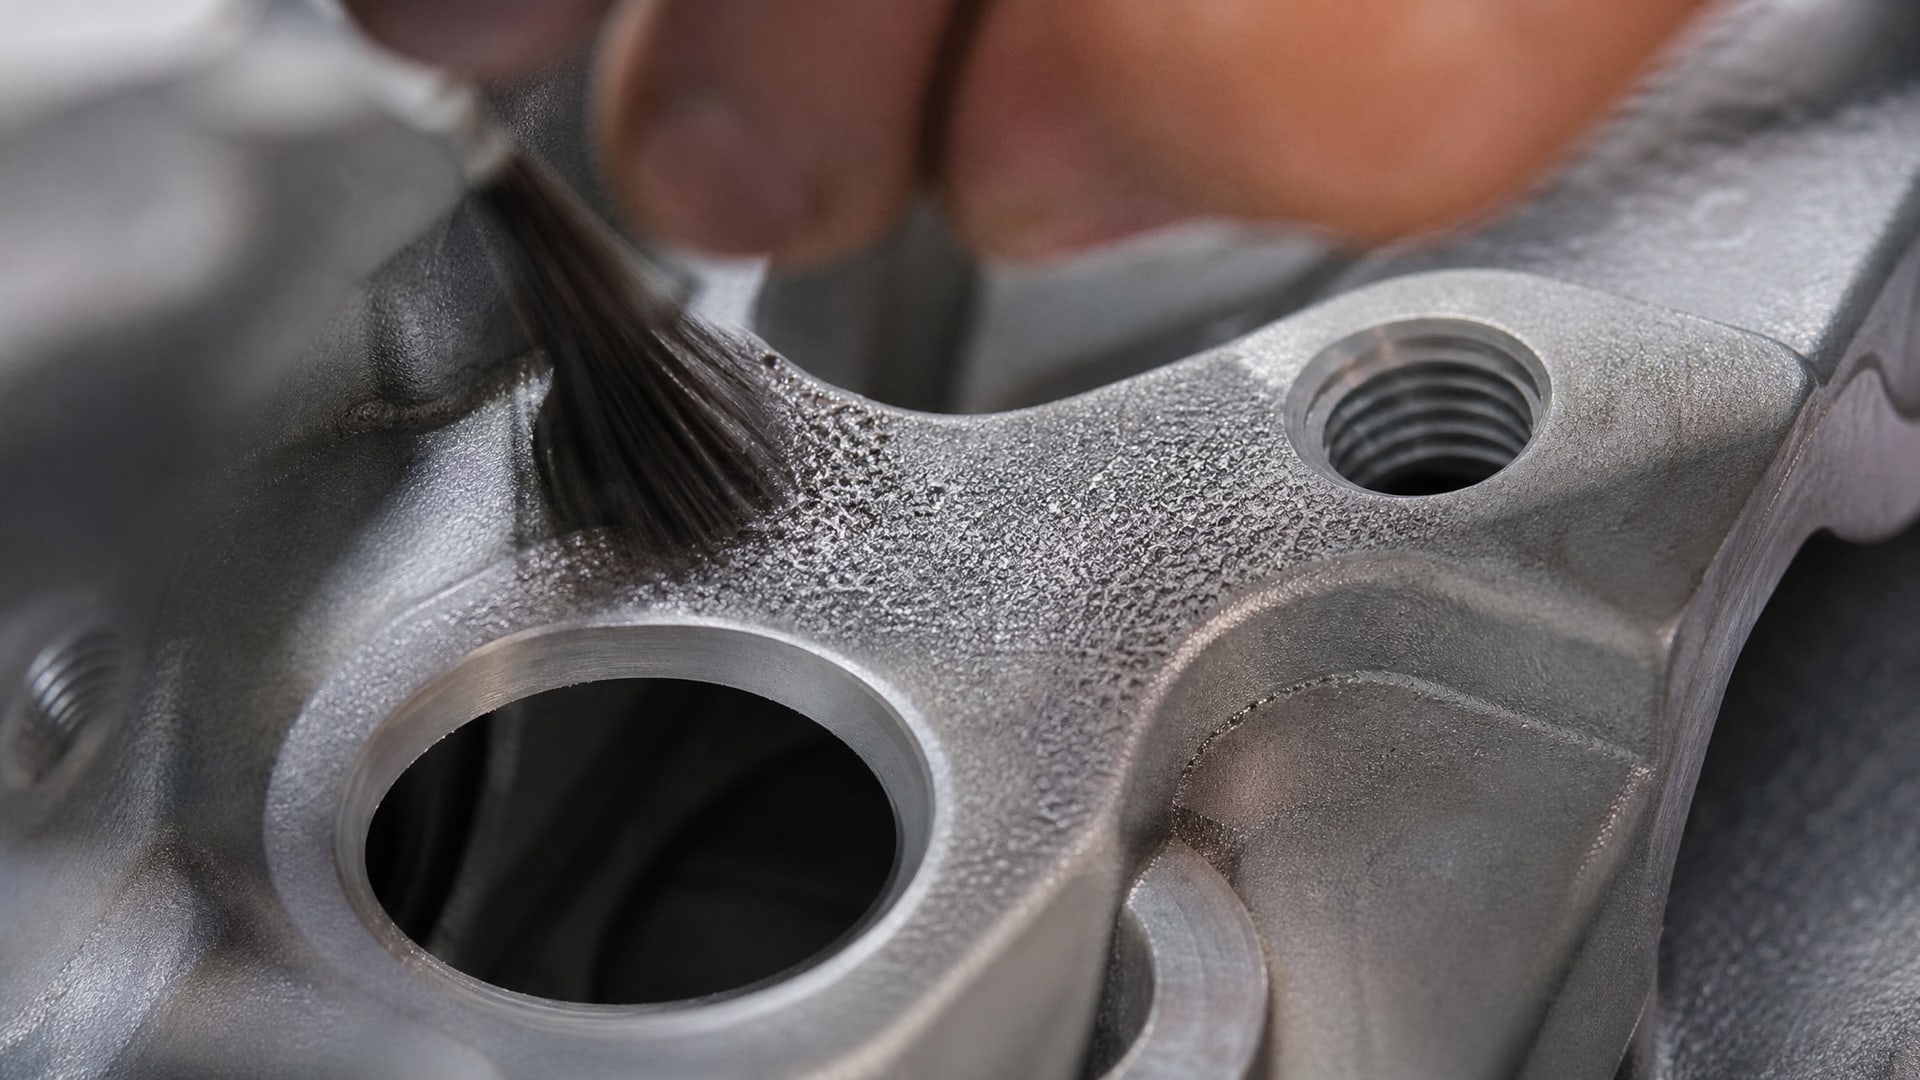
Фосфатирование
Фосфатирование создает на поверхности стали микропористый слой, который механически и химически закрепляет последующее покрытие. Техдокументация различает два процесса:
Хроматный процесс: образует пленку толщиной 2,5 µm при весовой плотности 2,15 g/m². Используется для деталей, не подверженных риску водородной хрупкости. Обеспечивает хорошую адгезию и начальную коррозионную защиту в умеренных условиях.
Сернокислый процесс: образует более толстую пленку (5,0 µm, 6,50 g/m²) и применяется в более суровых условиях эксплуатации, где требуется дополнительная буферная способность.
Равномерность фосфатирования критична: локальное отсутствие или истончение пленки на углах и кромках крупной детали приводит к точечной коррозии под покрытием и последующему отслаиванию.
Абразивная обработка
Механическое удаление окислов и загрязнений дробью или абразивной струей (зернистость 180 grit по классификации) создает микронеровности, увеличивающие площадь контакта покрытия со сталью. Этот метод предпочтителен для:
Деталей из высокопрочной стали, где кислотная активация опасна;
Объектов с комплексной геометрией, когда фосфатирование дает неравномерное покрытие;
Случаев, когда нужна максимально быстрая подготовка без химических этапов.
Недостаток абразивной обработки - возможность окисления стали при длительной выдержке после обработки перед нанесением покрытия. Временной промежуток между пескоструем и нанесением финального слоя не должен превышать 4-8 часов в сухом климате.
Ограничения при работе с высокопрочными деталями
Высокопрочные стали (предел прочности ≥1000 MPa или твердость ≥31 HRC) требуют особого подхода к подготовке поверхности.
Стандартные методы, используемые для обычной углеродистой стали, здесь недопустимы.
Причина проста: кислотное травление и фосфатирование высвобождают водород, который диффундирует в металл и накапливается, особенно в пластически деформированных зонах и микротрещинах. В высокопрочных материалах эта водородная хрупкость может привести к внезапному разрушению детали под нагрузкой. Именно поэтому стандарты на цинк-ламельные и другие защитные покрытия для высокопрочных материалов явно запрещают:
Кислотное травление;
Фосфатирование;
Любые гальванические процессы с кислотным электролитом.
Вместо этого для высокопрочных деталей применяются:
Щелочная очистка: аммиачные или натровые растворители, удаляющие масло и оксиды без выделения водорода.
Механическая подготовка: пескоструй, щетки или абразивные диски строго с последующей немедленной нейтрализацией поверхности.
Катодная электроочистка: в щелочной среде, создающей локальное повышение рH и предотвращающая рост концентрации водорода.
Для таких материалов после подготовки нужна минимальная выдержка на воздухе (максимум 30 минут), чтобы свежие активные поверхности не начали окисляться вновь.
Коррозионная стойкость цинковых покрытий: стандарты и требования
Коррозионная стойкость цинкового покрытия определяется не только наличием цинка, но и его толщиной, категорией окружающей среды и методом испытания.
Роль стандартов DIN 50961 и ISO 14713-1
DIN 50961 дополняет международный стандарт DIN EN ISO 2081, устанавливая минимальные требования к коррозионной стойкости цинковых гальванических покрытий на стали. Стандарт задает эталонные толщины покрытия и связывает их с результатами испытаний в нейтральном солевом тумане (NSS) по DIN EN ISO 9227, а также специальном тесте DIN 50018 KFW 2,0 S, который проводят на циклической основе (влажность, высыхание, воздействие соли).
ISO 14713-1:2017 предоставляет общие принципы проектирования систем цинковой защиты. Ключевое отличие от DIN 50961 в том, что ISO 14713-1 увязывает толщину и тип покрытия не с одним универсальным тестом, а с категорией коррозионной среды, в которой будет работать деталь:
Категория C1 (сухой климат): требует минимум 5 µm;
Категория C2 (влажный климат): 10-15 µm;
Категория C3-C4 (промышленные и прибрежные атмосферы): 25-50 µm;
Категория C5 (высокие морские и арктические условия): 50-100 µm.
Эта логика важна для подбора технологии: если деталь будет работать на производстве с высокой влажностью (C2-C3), минимум покрытия должен быть толще, чем для сухого склада.
Испытания на коррозионную стойкость
NSS-тест (нейтральный солевой туман) и DIN 50018 - не абсолютные предсказатели реальной долговечности, но они показывают относительное качество покрытия. Детали, прошедшие 500-1000 часов NSS без красной ржавчины, обычно служат годы в промышленных условиях, но не гарантируют защиту в морской среде.
Закупщики и инженеры должны требовать от поставщика именно те результаты испытаний, которые соответствуют эксплуатационной среде. Если деталь попадет во влажное производство (прачечная, пищевое производство, прибрежная зона), нужны результаты DIN 50018 KFW 2,0 S или ISO 9227 C2/C3, а не просто NSS.
Подготовка поверхности для различных геометрических форм крупногабаритных деталей
Крупногабаритные детали (более 1 м в одном измерении) часто имеют сложную геометрию: полости, ребра жесткости, отверстия под крепеж, канавки и выступы.
Каждый элемент требует специального подхода к подготовке.
Зоны сопряжений и углы
Внутренние углы, пазы и узкие щели задерживают воду и химические остатки. Если подготовка здесь проведена неполно, коррозия развивается скрытно под покрытием. Для таких зон:
Используют закисляющие растворы с циркуляцией или погружением;
Применяют ультразвуковую очистку в специализированных ваннах;
После химической обработки дополнительно промывают дистиллированной водой с продувкой сжатым воздухом;
Сушку ведут в сушильных шкафах с контролем влаги (точка росы не выше -10°C).
Кромки и обрезные поверхности
Острые кромки после механической обработки (токарной, фрезерной) имеют наибольшую поверхностную энергию и окисляются первыми. Они также хрупки для покрытия: при вибрации могут отслаиваться. Решения:
Механическое скругление радиусом минимум 0,5 мм;
Усиленная подготовка кромок (отдельное фосфатирование или абразивная обработка);
Избыточное (20-30% более толстое) покрытие на кромках.
Часто кромки протравливают кислотой отдельно после подготовки основной поверхности - это гарантирует равномерную пленку.
Резьба и крепежные отверстия
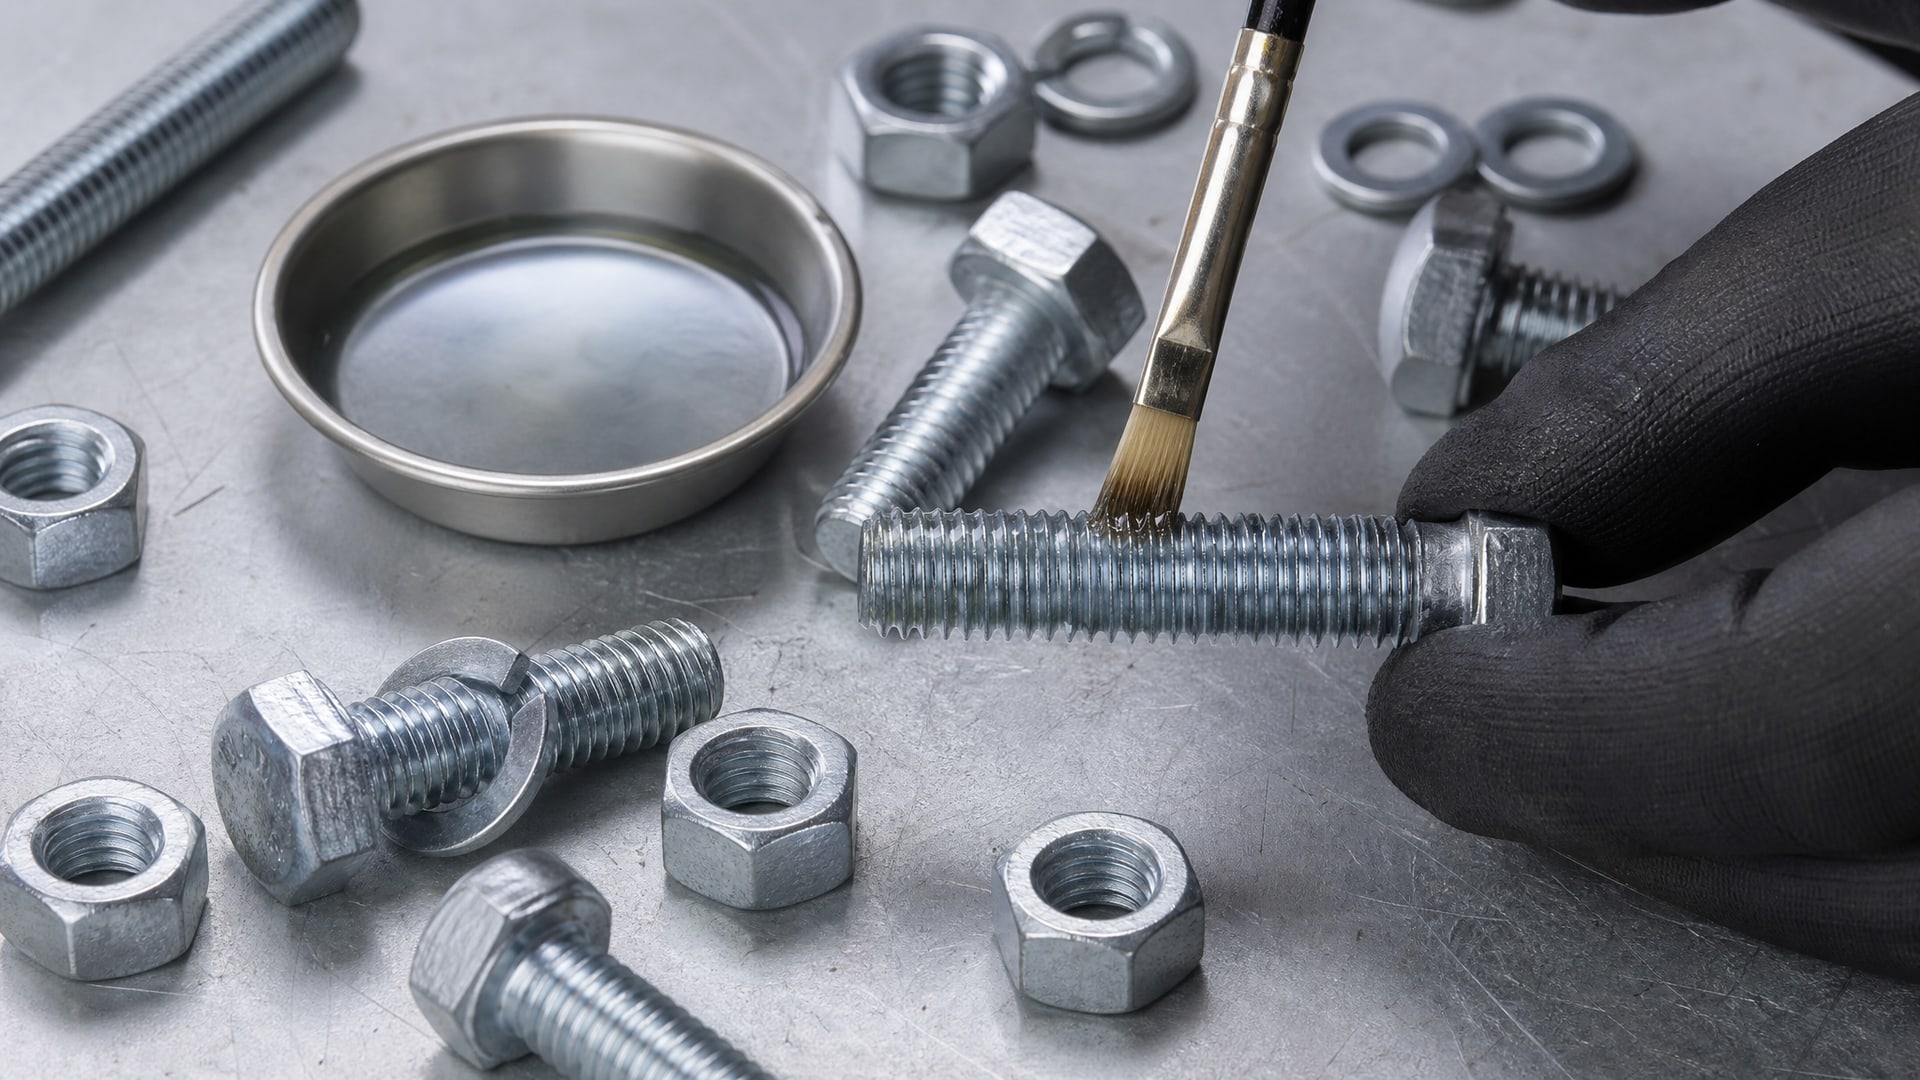
Резьба требует минимального утолщения покрытия, но максимальной чистоты: загрязнения в резьбе могут предотвратить затяжку болта или создать микрогальванические пары, ускоряющие коррозию. Подготовка:
Прочистка резьбы щеткой или ультразвуком;
Промывка щелочным раствором;
После нанесения покрытия резьба иногда "развальцовывается" (проводится болт для восстановления габарита), что требует контроля целостности покрытия.
Выбор подхода в зависимости от условий эксплуатации
Условия эксплуатации напрямую определяют, какой метод подготовки и какой тип покрытия подойдет лучше.
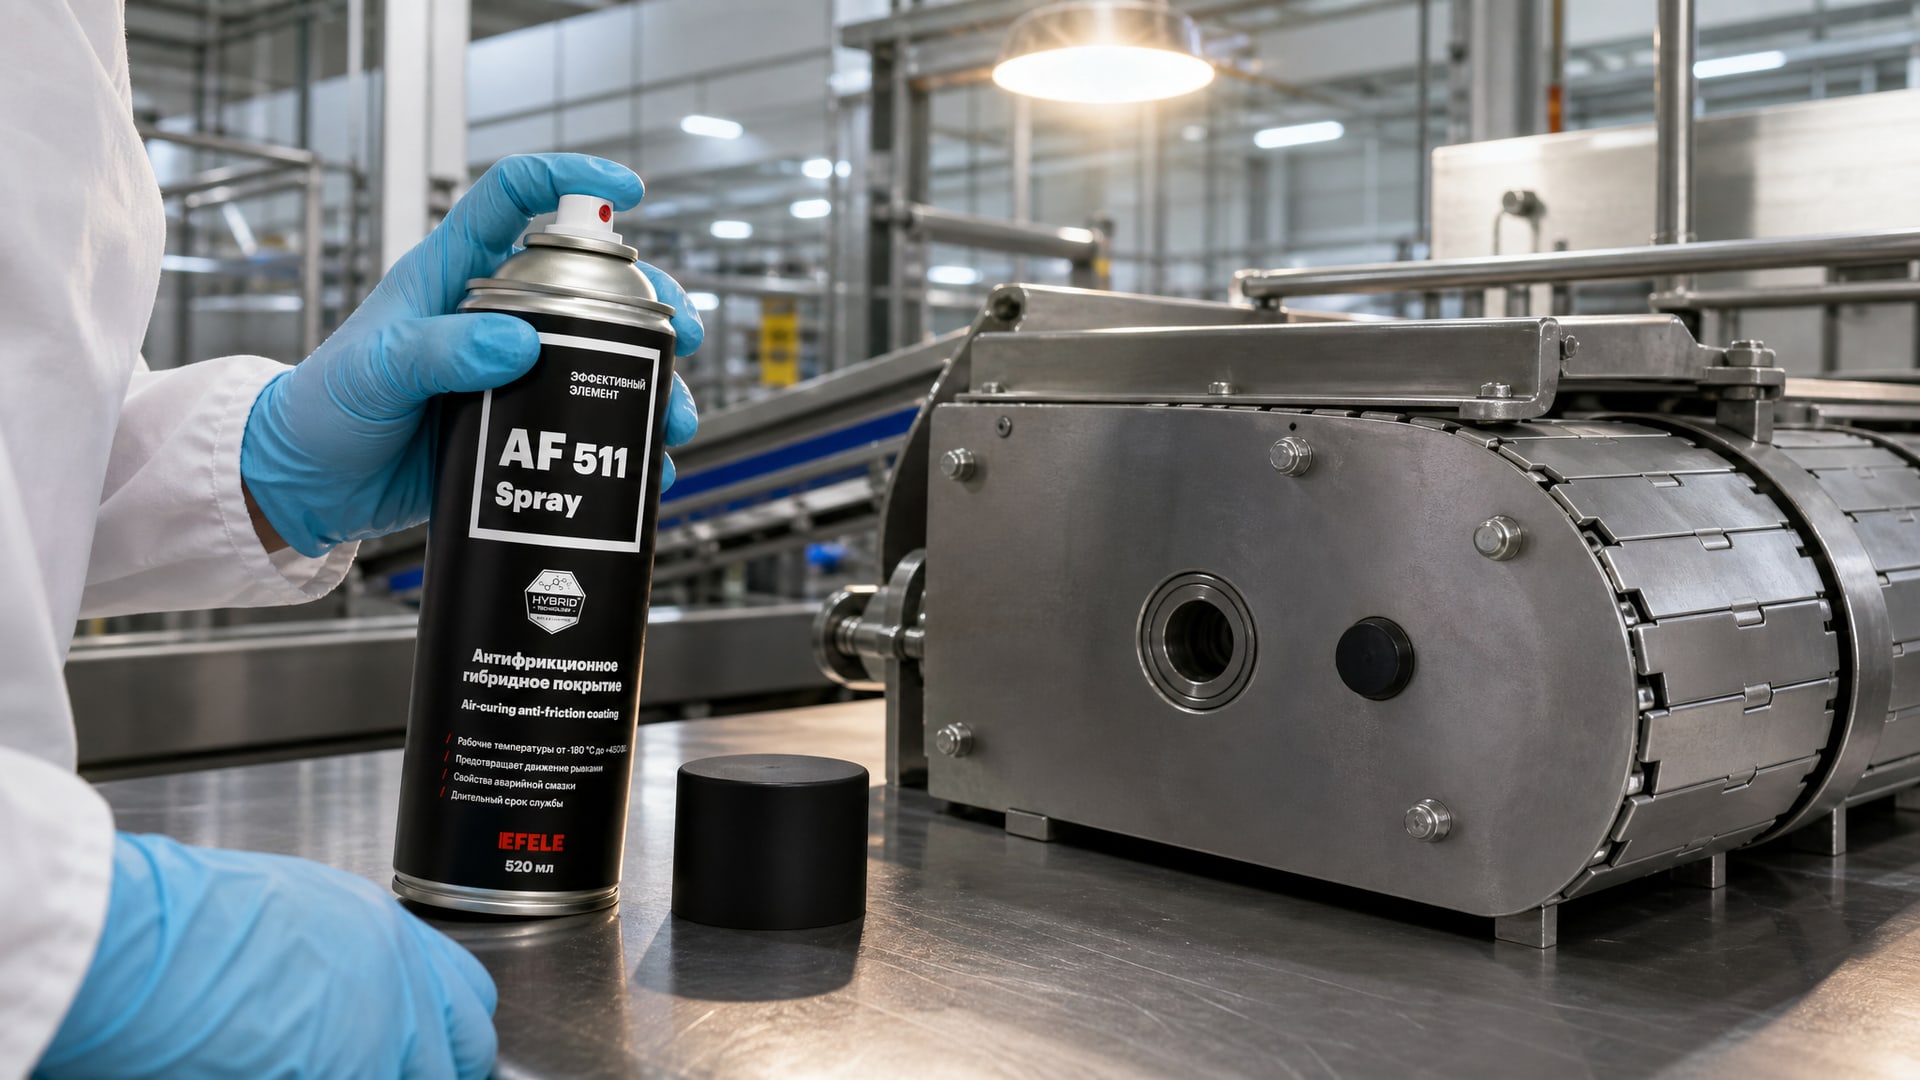
Влажные производственные среды (пищевое, химическое производство)
Высокая влажность и периодический контакт с агрессивными средами требуют:
Глубокой химической подготовки (фосфатирование или оксидирование);
Цинкового покрытия толщиной не менее 15-25 µm с дополнительным защитным слоем;
Использования катодной электроочистки для удаления водорода из высокопрочных деталей;
Для обеспечения антифрикционных свойств и дополнительной защиты от коррозии на крупногабаритных деталях после фосфатирования может быть применено антифрикционное покрытие EFELE AF-511 Spray, обладающее высокой адгезией и широким диапазоном рабочих температур, что создает композитный защитный слой.
Открытые атмосферы с повышенной влажностью и солью
Прибрежные зоны и зоны де-icing требуют:
Механической очистки (пескоструй 180 grit и выше) для удаления любых следов старого покрытия;
Горячего цинкования (толщина 70-100 µm) вместо гальванического;
Немедленного нанесения дополнительного топ-слоя (например, композитного покрытия) поверх цинка;
Повторного контроля каждые 2-3 года.
Низкотемпературные условия и сборка на холоде
Низкие температуры замедляют испарение воды и способствуют конденсации. Подготовка:
Абразивная обработка вместо химической (химические остатки замерзают);
Сушка в теплых помещениях с контролем точки росы;
Минимальный промежуток между подготовкой и нанесением покрытия;
Избыточное покрытие на 10-15% из-за риска микротрещин при сжатии металла.
Контроль качества подготовки поверхности
Видимая чистота поверхности - неполный показатель.
Профессиональный контроль включает:
Водяной тест: капля воды должна распределяться на поверхности пленкой, а не собираться в шарик (это признак остаточного масла);
Испытание адгезии лентой: после нанесения покрытия скотч прижимают на 24 часа, отрывают и смотрят, остаток ли покрытия. Стандарт ASTM D3359 требует минимум класса 4B (более 90% поверхности не отслоилось);
Измерение толщины: электромагнитный толщиномер проверяет, не истончилось ли покрытие на краях и углах;
Осмотр под UV-лампой: флуоресцентные вещества в некоторых фосфатирующих составах подсвечиваются, показывая пропуски;
Контроль pH: на поверхности остаточное значение pH не должно быть ниже 7,0, иначе коррозия активируется.
Часто задаваемые вопросы
Обязательно ли фосфатирование перед афп, или может быть только пескоструй?
Фосфатирование и пескоструй - два альтернативных метода подготовки. Пескоструй (180 grit) подходит, если нет риска коррозии после подготовки и деталь сразу же покрывается. Фосфатирование обеспечивает более длительную защиту чистой поверхности (до 48 часов) и создает лучшую адгезию для тонких покрытий. Выбор зависит от размера детали, геометрии и условий хранения перед нанесением.
Почему для высокопрочной стали запрещено фосфатирование?
Фосфатирование использует кислые растворы, которые выделяют водород. В высокопрочных материалах (≥1000 MPa) этот водород накапливается в микротрещинах и вызывает водородную хрупкость, приводящую к неожиданному разрушению детали под нагрузкой. Вместо этого используют щелочные методы и механическую подготовку.
Какая минимальная толщина цинкового покрытия нужна для влажного климата?
Для влажного климата (категория C2 по ISO 14713-1) минимальная толщина цинкового гальванического покрытия -10-15 µm, гарячего цинкования -70 µm. В более агрессивных условиях (C3-C4, прибрежные зоны) требуется 25-50 µm и выше с дополнительным защитным слоем.
Как проверить, была ли поверхность правильно обезжирена?
Простой тест - капля воды. На чистой обезжиренной поверхности вода растекается в тонкую пленку. Если вода собирается шариками, это означает остаток масла или восков. Также используют профессиональный контроль через тест на pH (не ниже 7,0) и флуоресцентные маркеры в составе фосфатирующего раствора.
Можно ли хранить деталь после пескоструя перед нанесением покрытия более суток?
Не рекомендуется хранить более 4-8 часов при нормальной влажности. После пескоструя поверхность стали максимально активна и окисляется быстро, особенно в теплом и влажном климате. Если задержка неизбежна, детали хранят в сухом помещении с точкой росы ниже -5°C и закрывают на вакуумную упаковку.
Заключение
Технология подготовки поверхности крупногабаритных деталей перед нанесением антифрикционного покрытия - это не отдельный процесс, а основа коррозионной стойкости покрытий. Выбор между фосфатированием и абразивной обработкой, правильная обработка сложной геометрии (углы, резьба, зоны сопряжений), соблюдение ограничений для высокопрочных материалов и соответствие требованиям ISO 14713-1 и DIN 50961 по толщине покрытия в зависимости от среды эксплуатации - все это определяет, прослужит ли деталь месяцы или годы.
Следующий шаг для технолога или закупщика: оценить условия эксплуатации детали (категория среды по ISO 9223), определить прочностные характеристики стали (в том числе есть ли риск водородной хрупкости), согласовать с производителем метод подготовки и требуемую толщину цинкового или композитного покрытия, а затем обеспечить контроль качества на каждом этапе - от чистоты до адгезии готового слоя.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.