
Технология нанесения антифрикционного покрытия на винтовую пару компрессора
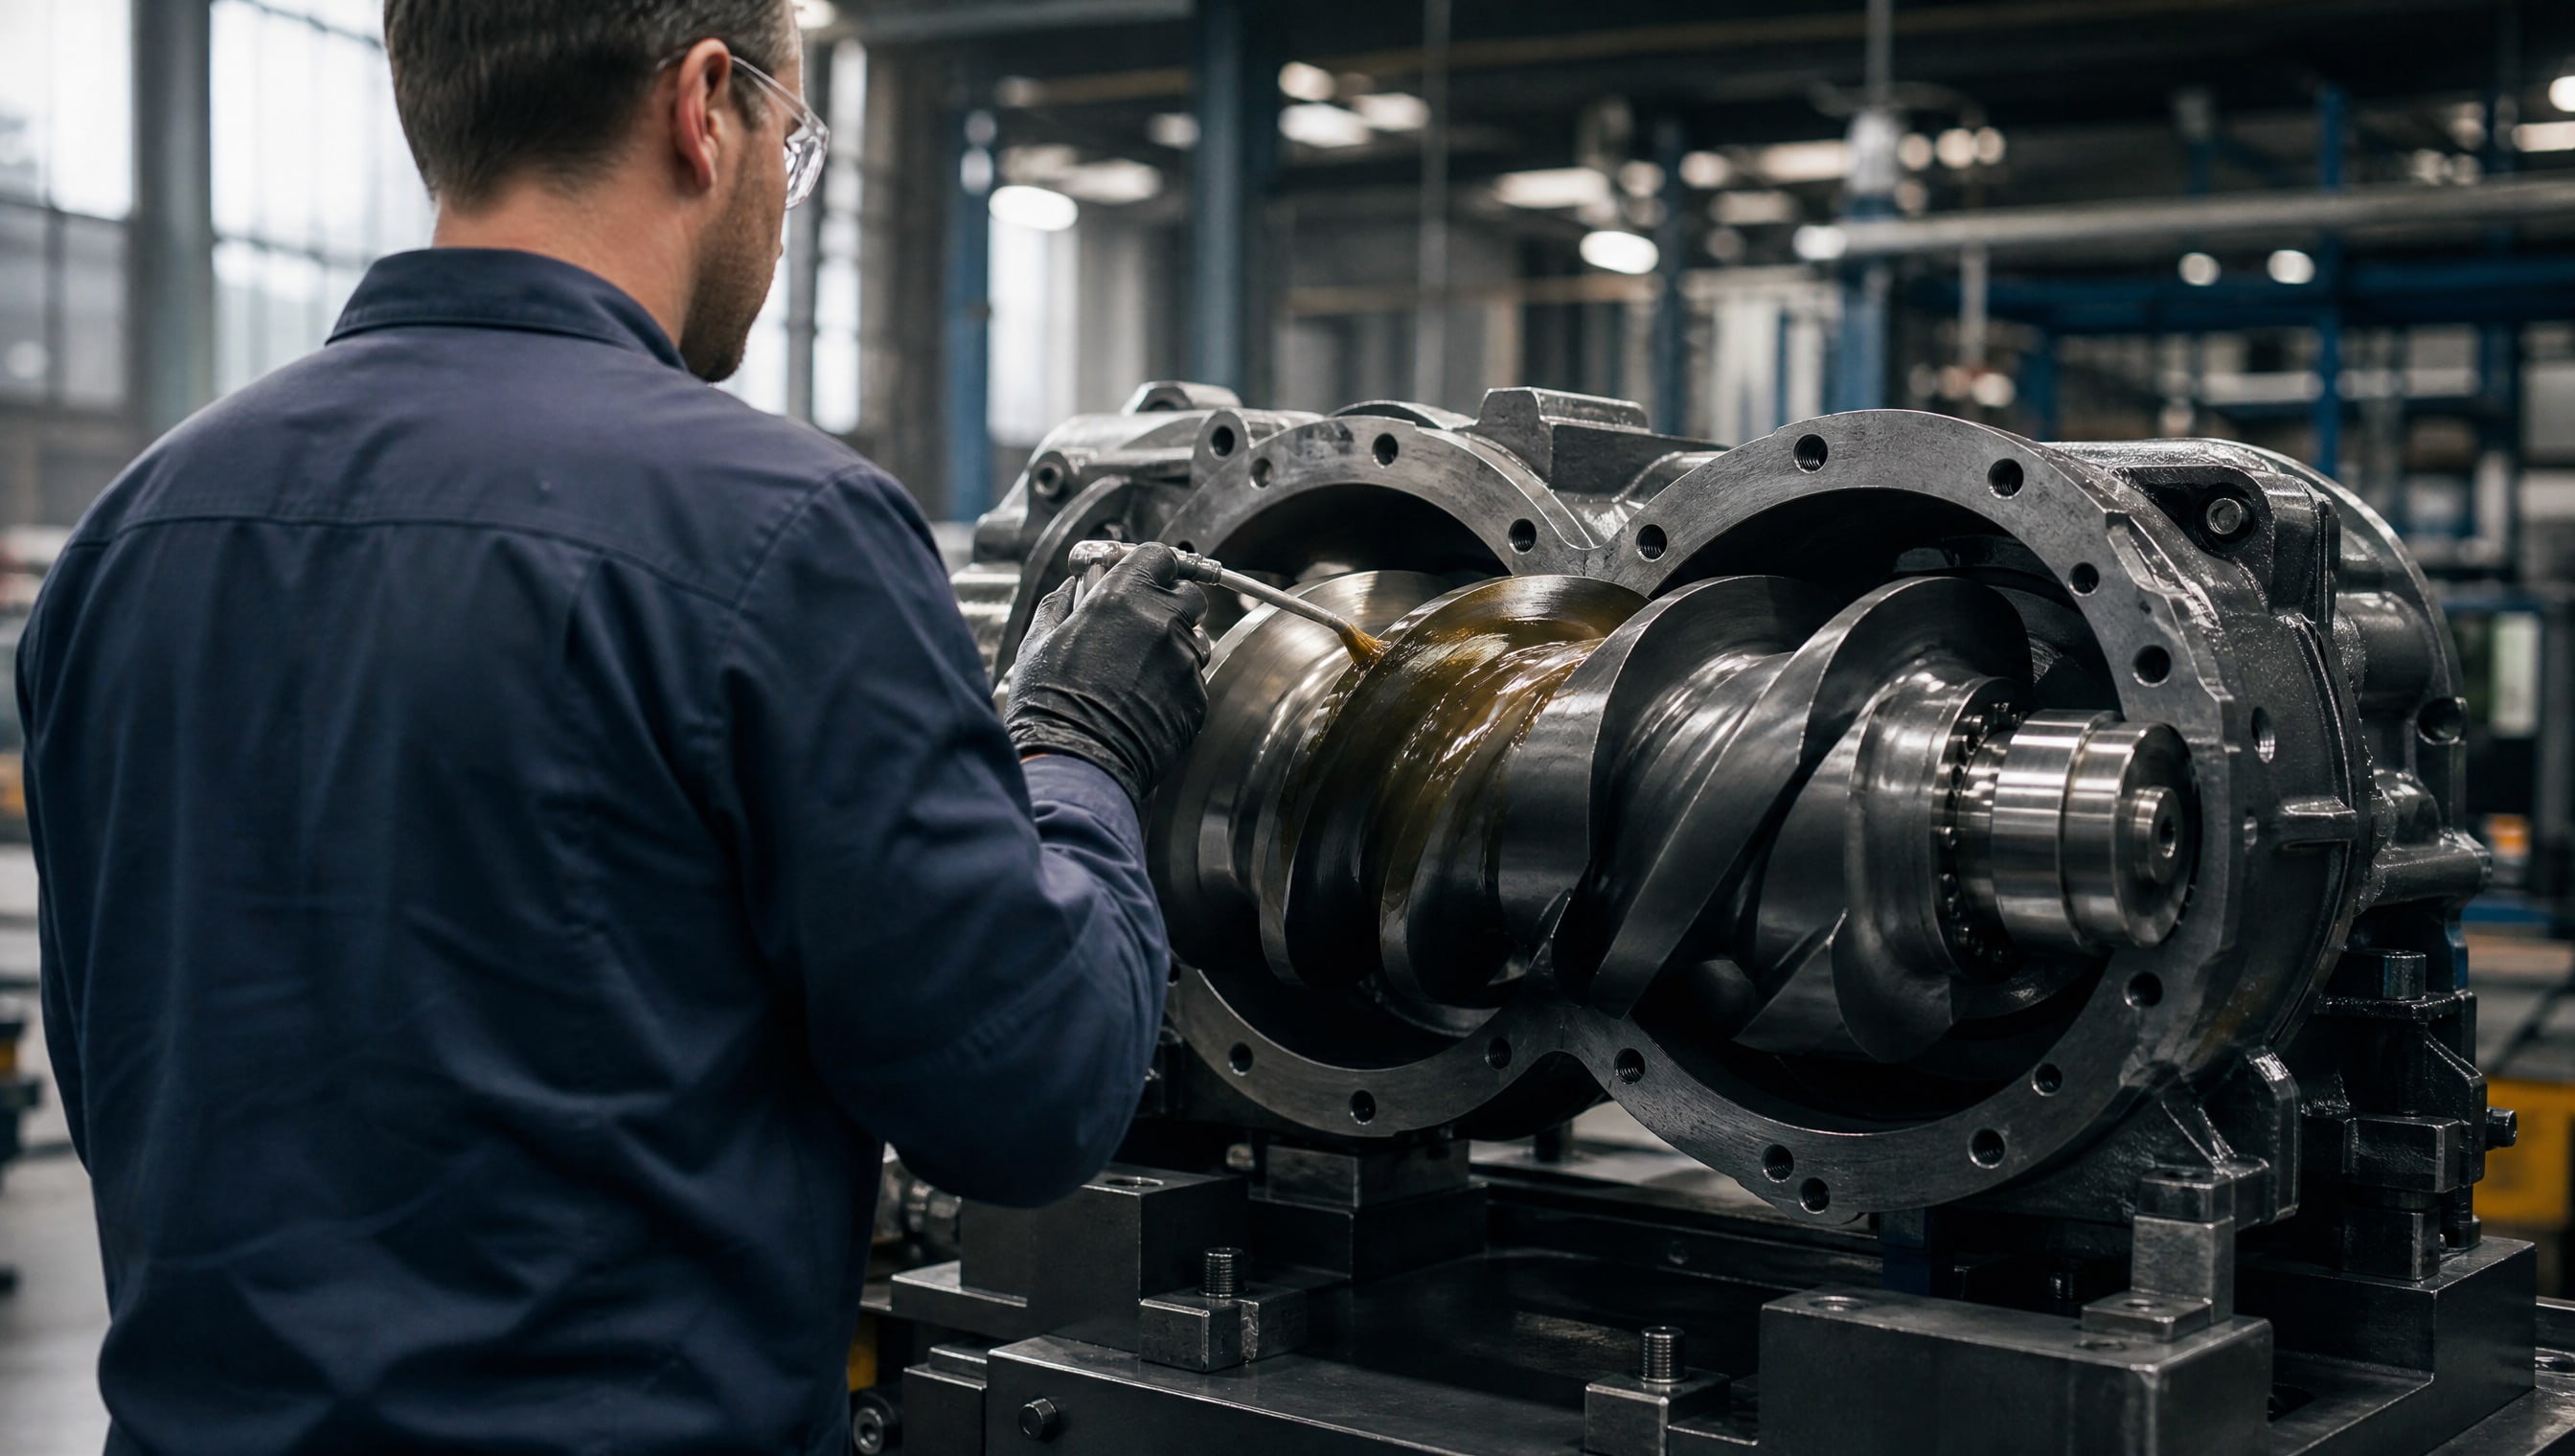
Винтовые компрессоры работают в условиях высокого давления и температурных колебаний, где винтовая пара постоянно подвергается интенсивному трению. Антифрикционное покрытие на роторах снижает потери энергии, защищает от задиров и увеличивает ресурс оборудования. Нанесение такого покрытия - это не простое окрашивание, а многоэтапный технологический процесс, требующий соблюдения точных параметров температуры, толщины слоя и подготовки поверхности. В этой статье разберемся, как правильно подготовить винты, нанести покрытие и проконтролировать качество результата.
Статья предназначена для технических специалистов, инженеров по ремонту и закупщиков, которые сталкиваются с восстановлением винтовых пар компрессоров или оценивают эффективность покрытий для новых роторов.
Назначение антифрикционного покрытия винтовой пары
Винтовая пара компрессора работает без дополнительной смазки между ротором и статором (в сухих моделях) или с масляным туманом (в масляных системах).
Зазоры между винтами исчисляются микронами, и любое увеличение коэффициента трения приводит к разогреву, потере КПД и ускоренному износу. Антифрикционное покрытие решает сразу несколько задач: снижает пусковой момент при холодном старте, защищает от микрозадиров при циклических нагрузках, препятствует коррозионному повреждению при длительном простое и уменьшает вибрацию рабочей пары.
Твердые смазочные материалы в составе покрытия - дисульфид молибдена, графит и ПТФЭ - удерживаются полимерной матрицей и работают как несущий слой при контакте ротор-к-ротору. При этом покрытие не меняет геометрических допусков винтов, поэтому его применяют как при первичной сборке, так и при восстановлении уже изношенных роторов. Эффект от правильно подобранного покрытия - прирост производительности на 5–7 % и стабильное снижение температуры компрессора под нагрузкой.
Подготовка поверхности винтов перед нанесением
Качество готового покрытия на 70 % зависит от состояния поверхности перед напылением или окунанием.
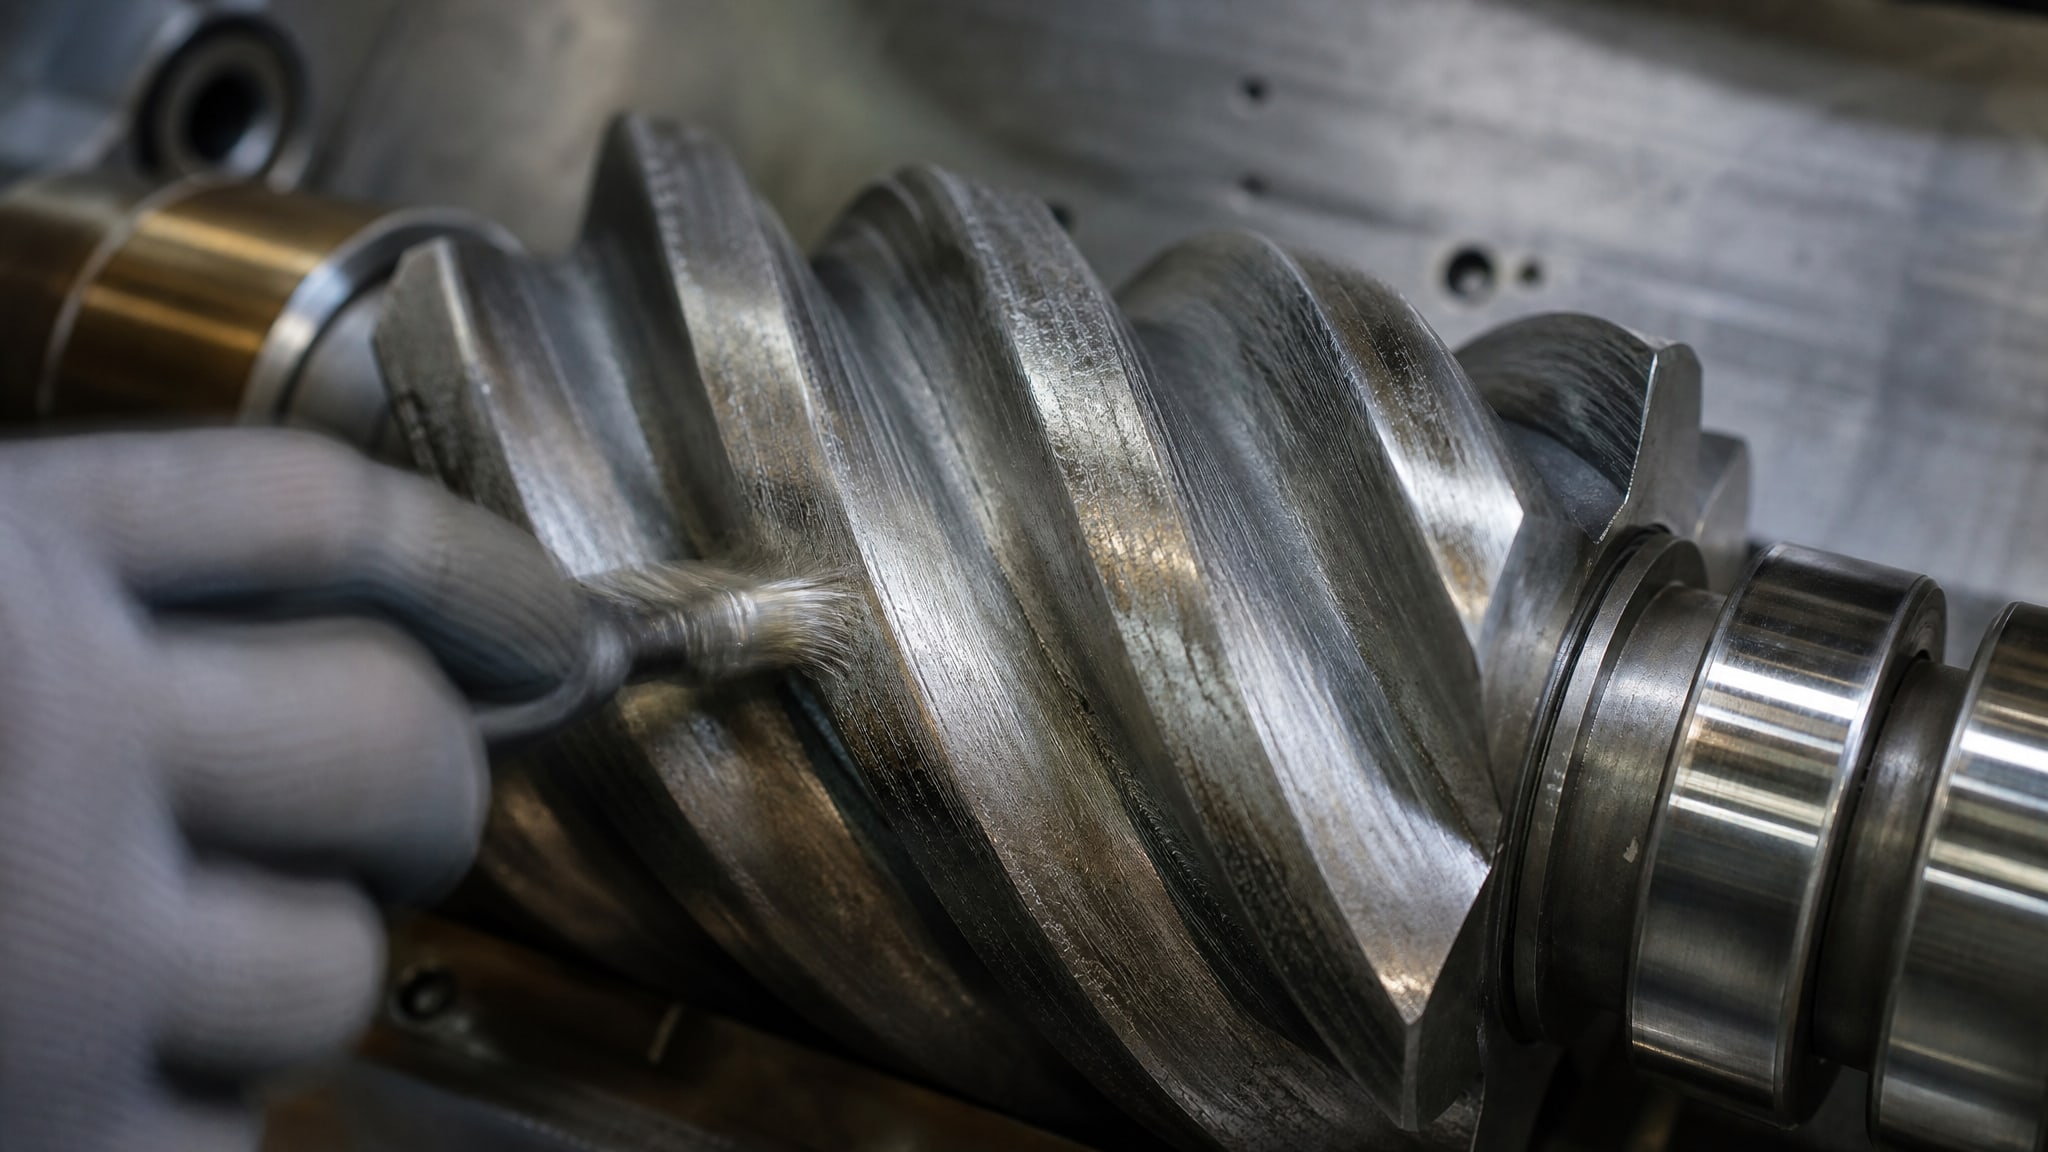
Если винты уже были в работе, первый шаг - полное удаление старого слоя. Это проводят механическим методом (абразивной обработкой, пескоструем или химической очисткой в зависимости от типа и толщины предыдущего покрытия). После снятия старого слоя поверхность обследуют на предмет задиров, коррозионных язв и пластических деформаций.
Далее создают микрорельеф - шероховатость поверхности, за счет которой новое покрытие будет лучше «зацепляться». Это достигается тонким шлифованием или микрообработкой абразивом с зернистостью P180–P320. Целевая поверхностная шероховатость - значение Ra в пределах 0,8–1,6 мкм; оно обеспечивает баланс между адгезией и минимизацией выступов, которые могут привести к местным перегрузкам в паре трения.
Следующий этап - обезжиривание и очистка. Винты промывают в щелочных растворах или органических растворителях для удаления оксидных пленок, следов обработки и промышленной пыли. После промывки поверхность просушивают горячим воздухом или инертным газом. Влага на поверхности недопустима, так как она нарушает смачиваемость и приводит к образованию микропор в покрытии. Время между обезжириванием и нанесением покрытия не должно превышать нескольких часов, чтобы избежать окисления свежей поверхности.
Методы нанесения покрытия и режимы полимеризации
Антифрикционное покрытие на винты наносят тремя основными способами: распылением (аэрозольное или пневматическое), окунанием с последующим центрифугированием и трафаретной печатью.
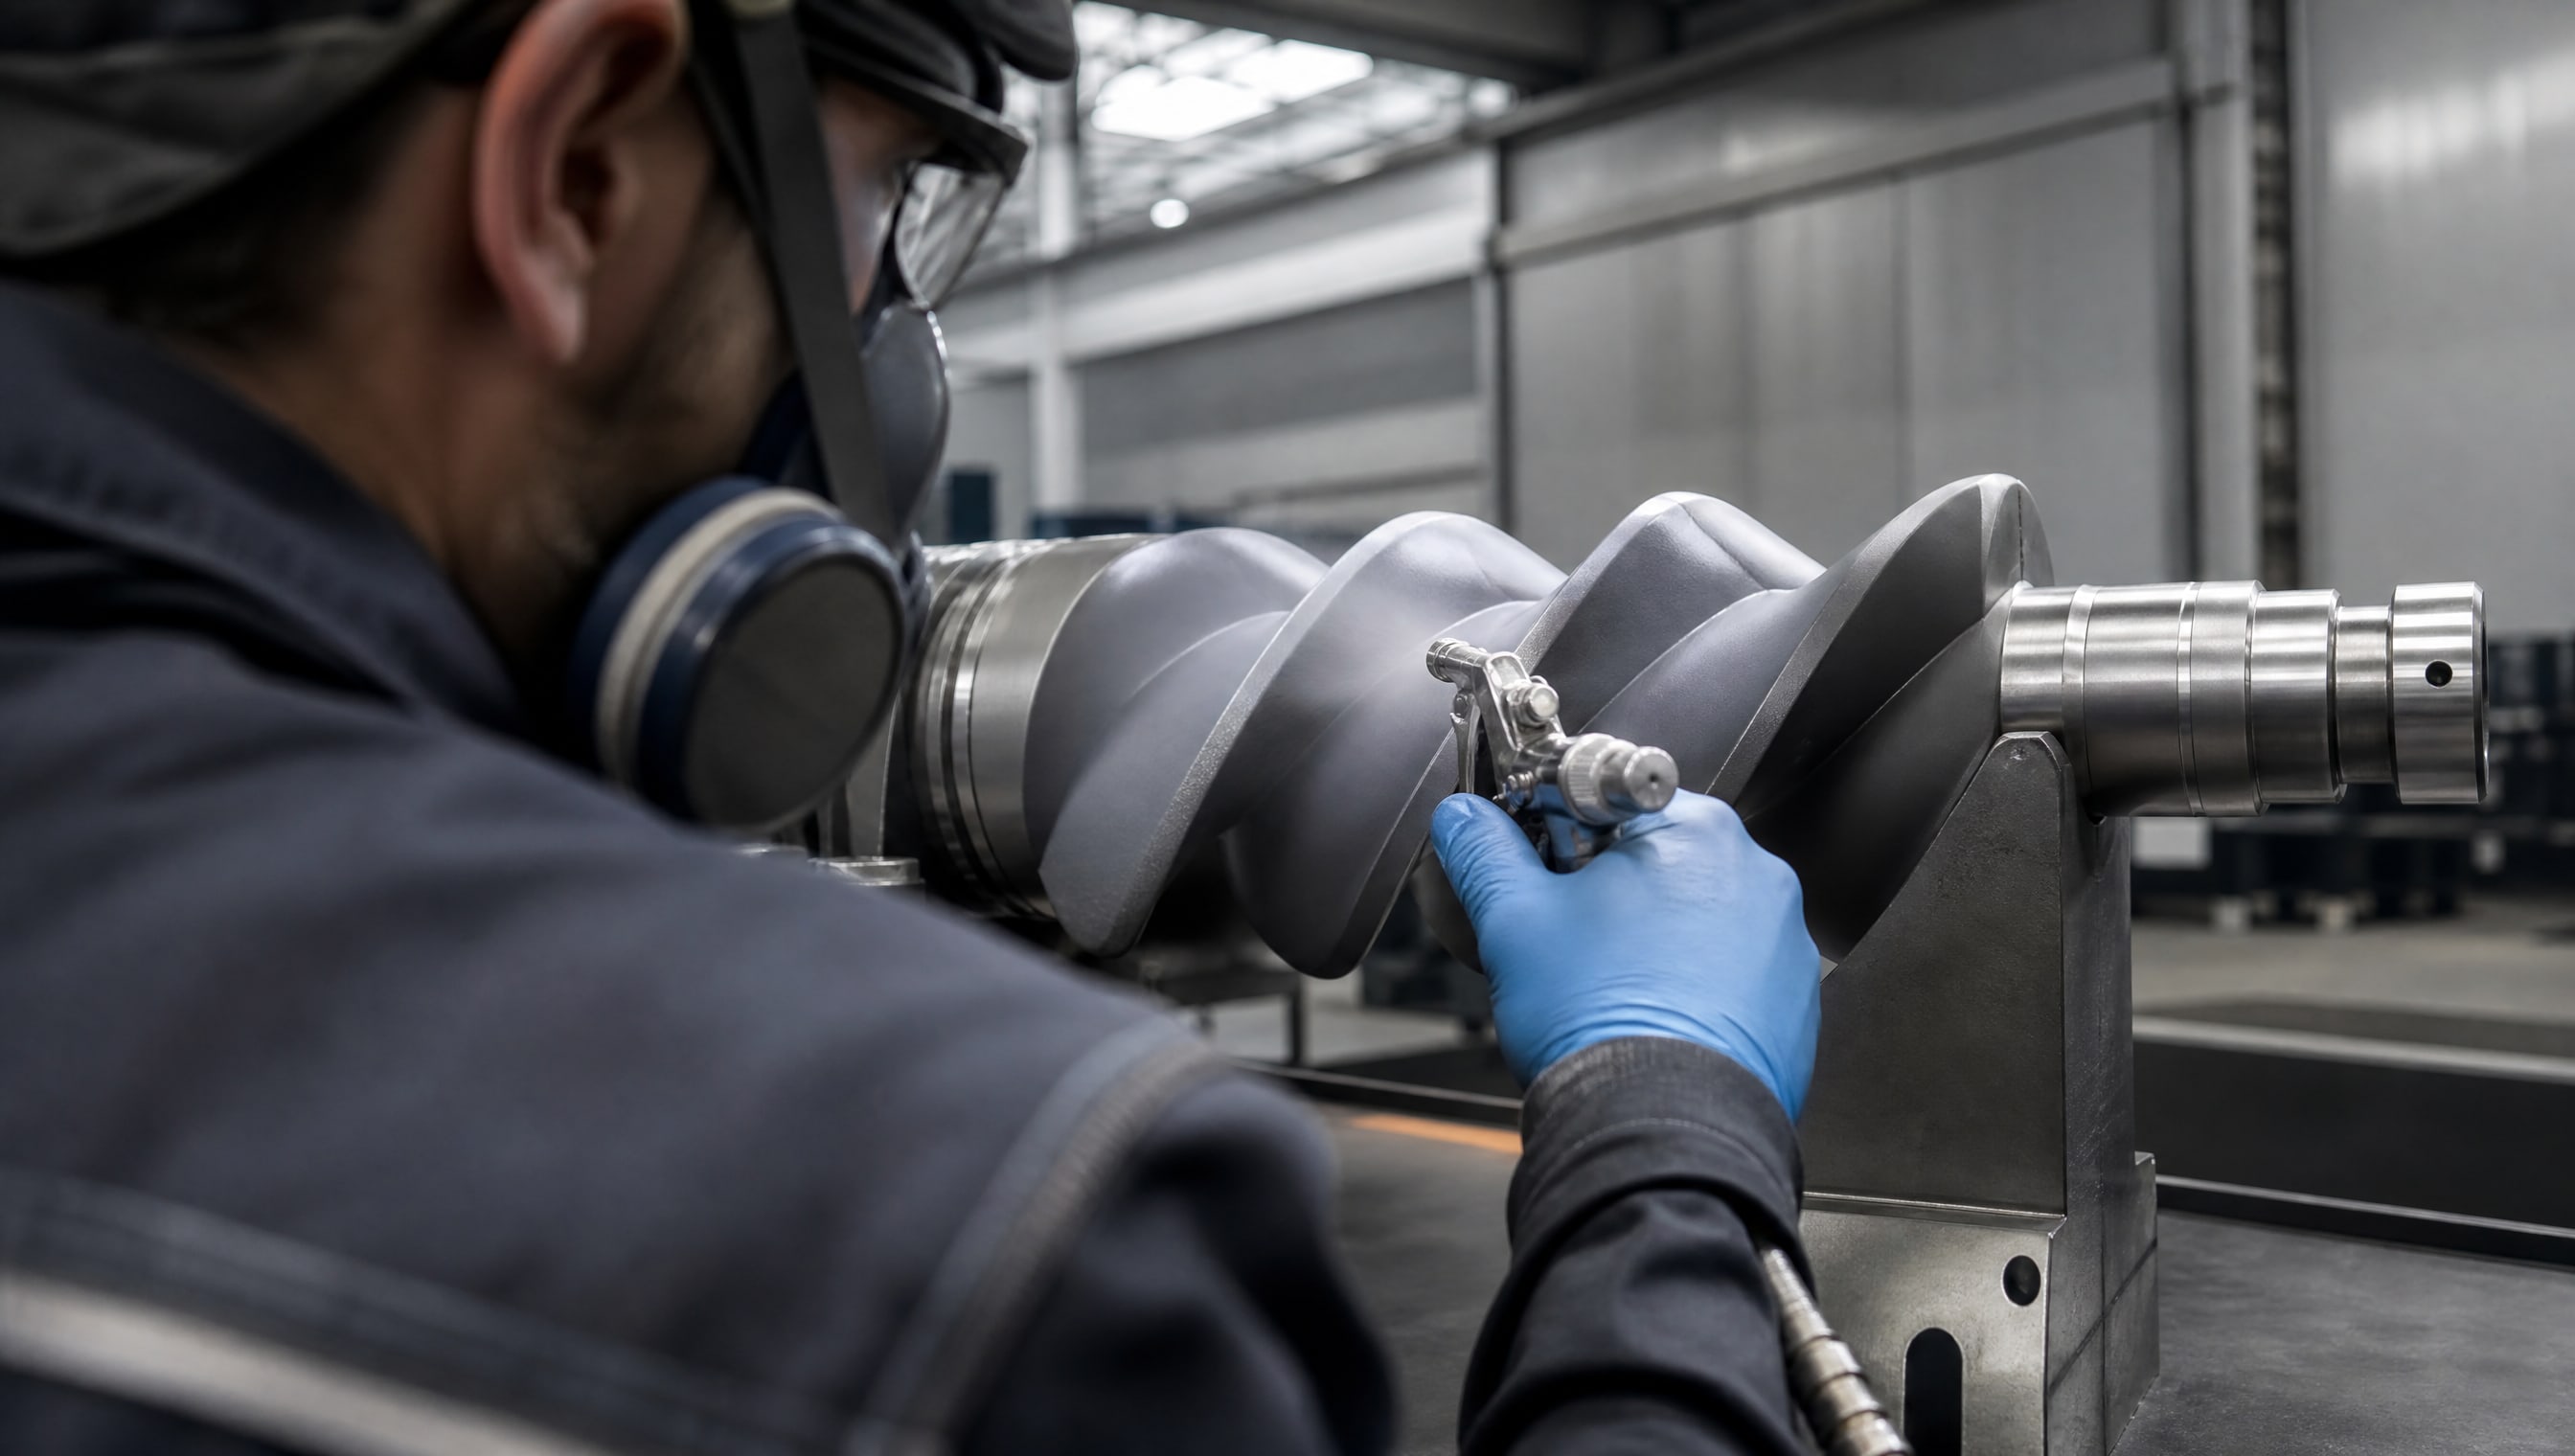
Выбор метода зависит от геометрии ротора, требуемой толщины слоя и производственных возможностей.
При распылении пневматическим способом достигается наиболее равномерное и тонкое покрытие (10–15 мкм за один проход). Напыление проводят в несколько слоев с промежуточной воздушной сушкой 5–10 минут между слоями. Окунание с центрифугированием применяют для более толстых слоев (до 100 мкм) и сложнопрофильных деталей; винт погружают в ванну с жидким покрытием, затем вращают на центрифуге для снятия избытка материала и равномерного распределения пленки. Трафаретная печать используется редко и применяется только для плоских поверхностей или локального покрытия отдельных участков.
После нанесения покрытие переходит в фазу предварительной сушки при комнатной температуре (15–25 °C) в течение 10–20 минут. Это необходимо, чтобы растворитель частично испарился и пленка приобрела механическую прочность, достаточную для перемещения детали без повреждений.
Окончательная полимеризация (отверждение) проводится в печи при температуре 200–220 °C. Время выдержки зависит от типа полимерной матрицы и может быть от 20 до 40 минут. Для покрытий на основе эпоксидных смол оптимум обычно 200 °C / 30 минут; для составов на полиимидной основе требуется более высокая температура (до 250 °C) и более длительная выдержка. Недогрев приводит к неполной полимеризации и слабой адгезии; перегрев может вызвать деградацию матрицы и потерю твердых смазочных материалов.
Охлаждение после печи проводят на воздухе (без принудительного охлаждения), так как резкое снижение температуры может привести к образованию микротрещин в пленке.
Контроль толщины, адгезии и качества покрытия
Толщину покрытия измеряют переносным толщиномером (электромагнитным или эдди-токовым) в 5–10 точках на поверхности каждого ротора.
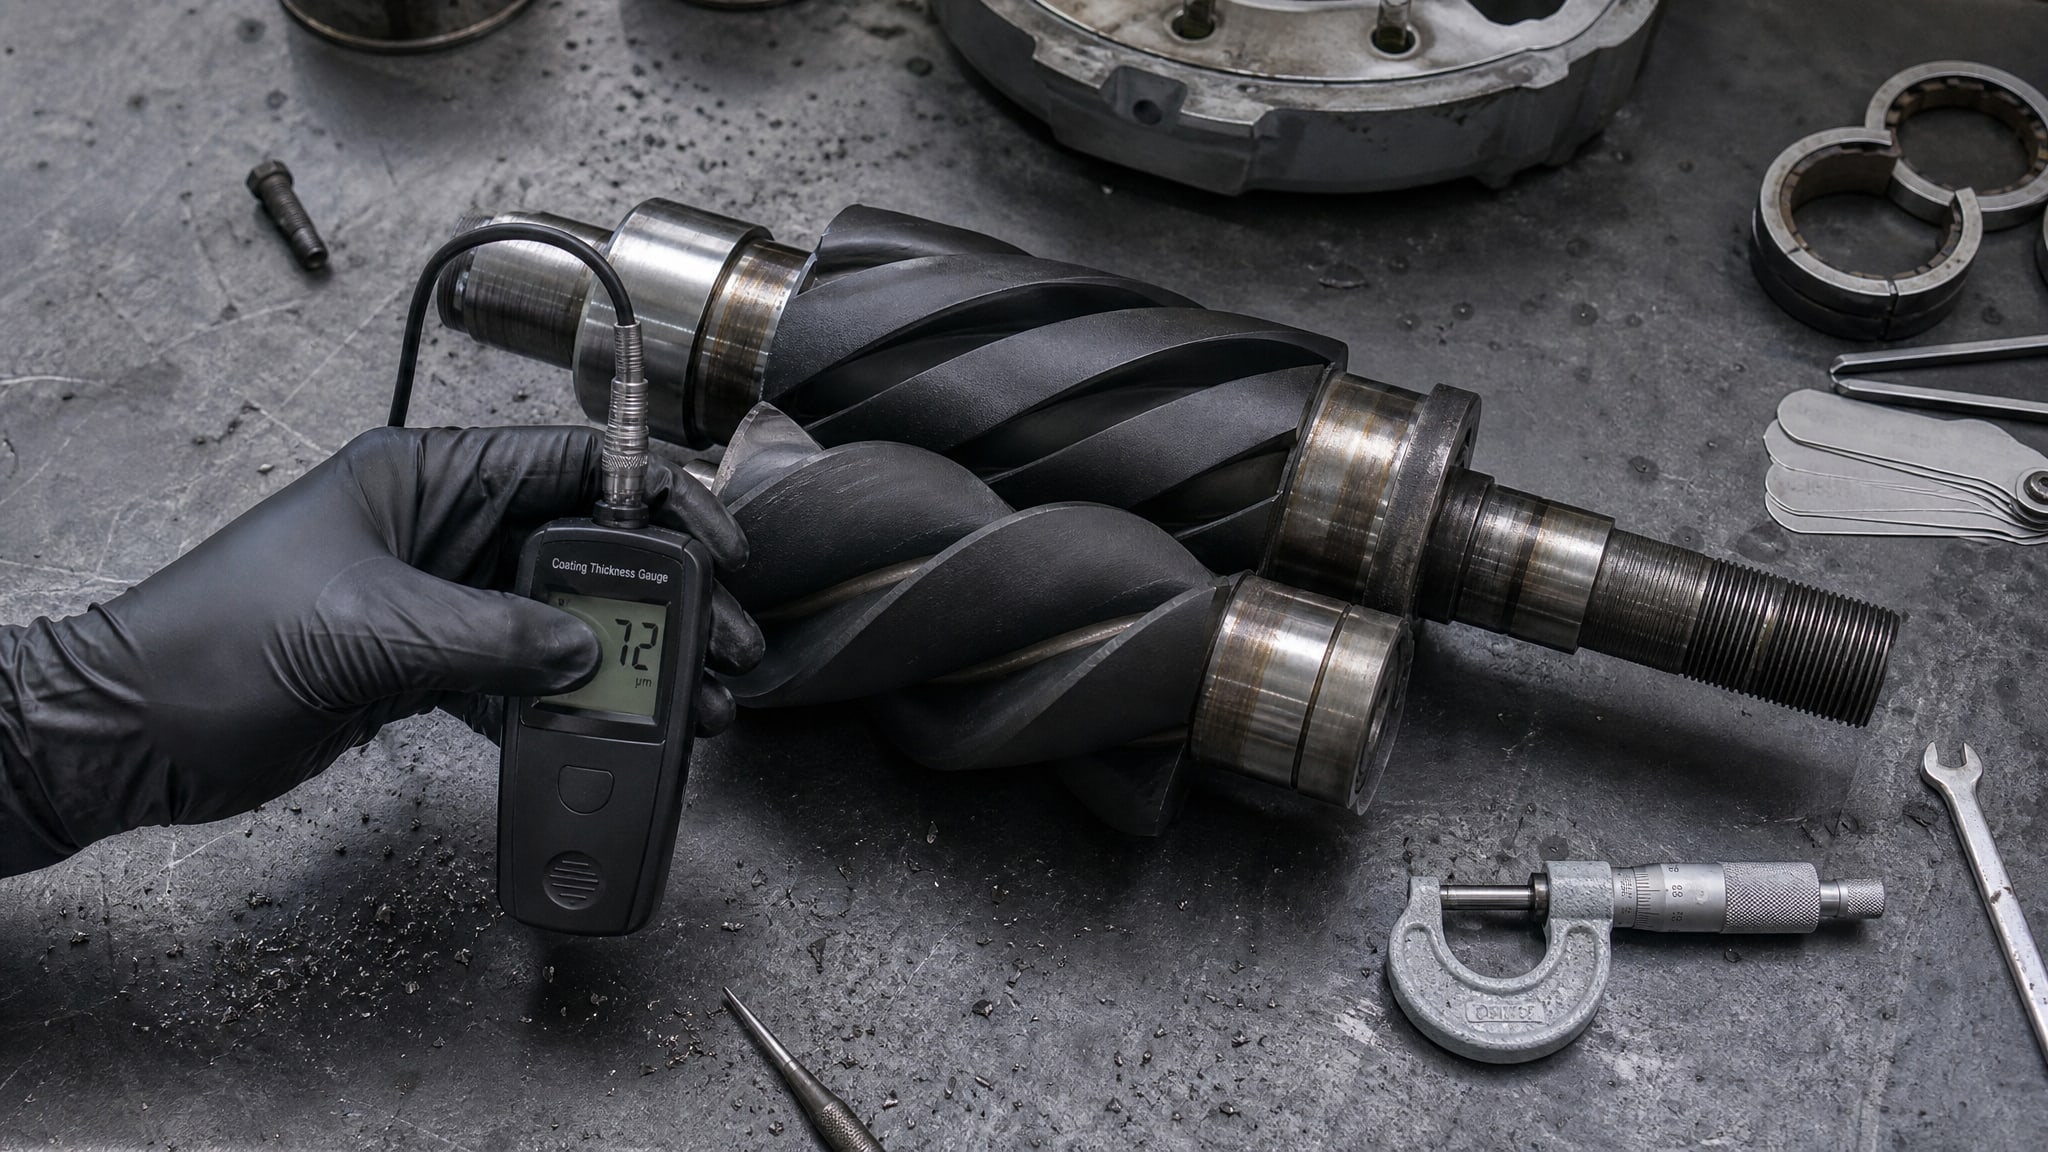
Допуск на толщину обычно составляет ±10 % от номинального значения. Если целевая толщина 50 мкм, то допускаемый диапазон -45–55 мкм. Локальные выступы или впадины более ±20 % считаются браком и требуют переобработки.
Адгезия проверяется методом сетки по ГОСТ 15140: на покрытие наносят решетку надрезов острым инструментом и проверяют, отслаивается ли пленка по линиям реза. Нормальная адгезия достигается, если пленка не отслаивается и края линий реза остаются чистыми. Если адгезия ниже нормы, деталь переходит в брак и требует переобработки с более тщательной подготовкой поверхности.
Полноту полимеризации контролируют тестом на растворимость: небольшой участок покрытия обрабатывают растворителем (обычно ацетоном или органическим растворителем, рекомендованным производителем материала). Полностью отвержденное покрытие должно быть стойким к растворителю; если же пленка размягчается или размывается, это указывает на недостаточную полимеризацию. В этом случае роторы возвращают в печь для доотверждения.
Коррозионная стойкость готового покрытия проверяется испытанием в соляном тумане по стандарту DIN EN ISO 9227 (обычно 300–672 часа в зависимости от требований). Образец с покрытием помещают в камеру с соляным туманом и периодически осматривают на предмет появления ржавчины, вздутия или отслаивания пленки. Качественное покрытие не должно показывать видимых признаков коррозии.
Выбор покрытия под условия эксплуатации компрессора
Каждый тип антифрикционного покрытия имеет свой температурный диапазон работоспособности.
Для одного класса материалов это −70…+315 °C, для другого −75…+255 °C, для третьего −50…+350 °C. Превышение верхнего температурного предела приводит к потере твердых смазочных свойств и размягчению полимерной матрицы. Если компрессор работает в условиях высокой температуры нагнетания (например, в жарком климате или при высокой степени сжатия), следует выбирать покрытие с повышенной термостойкостью.
Несущая способность покрытия также варьируется: по тесту SRV (несущая способность до схватывания) некоторые составы показывают 1300 МПа, другие достигают 1940 МПа или 2700 МПа. По тесту Falex (усталостная прочность при циклических нагрузках) аналогичный разброс: от 5000 до 9900 H. Выбор нужно делать с запасом: если расчетная нагрузка на пару 1200 МПа, стоит брать материал с несущей способностью не менее 1800–2000 МПа.
При восстановлении компрессора, работавшего в условиях циклических холодных пусков, важен низкий стартовый коэффициент трения и хорошие характеристики при низких температурах. Если оборудование эксплуатируется в условиях повышенной влажности или морской среды, приоритет - коррозионная стойкость и водоотталкивающие свойства покрытия. Эти параметры часто находятся в противоречии, поэтому выбор покрытия - компромисс между требованиями задачи.
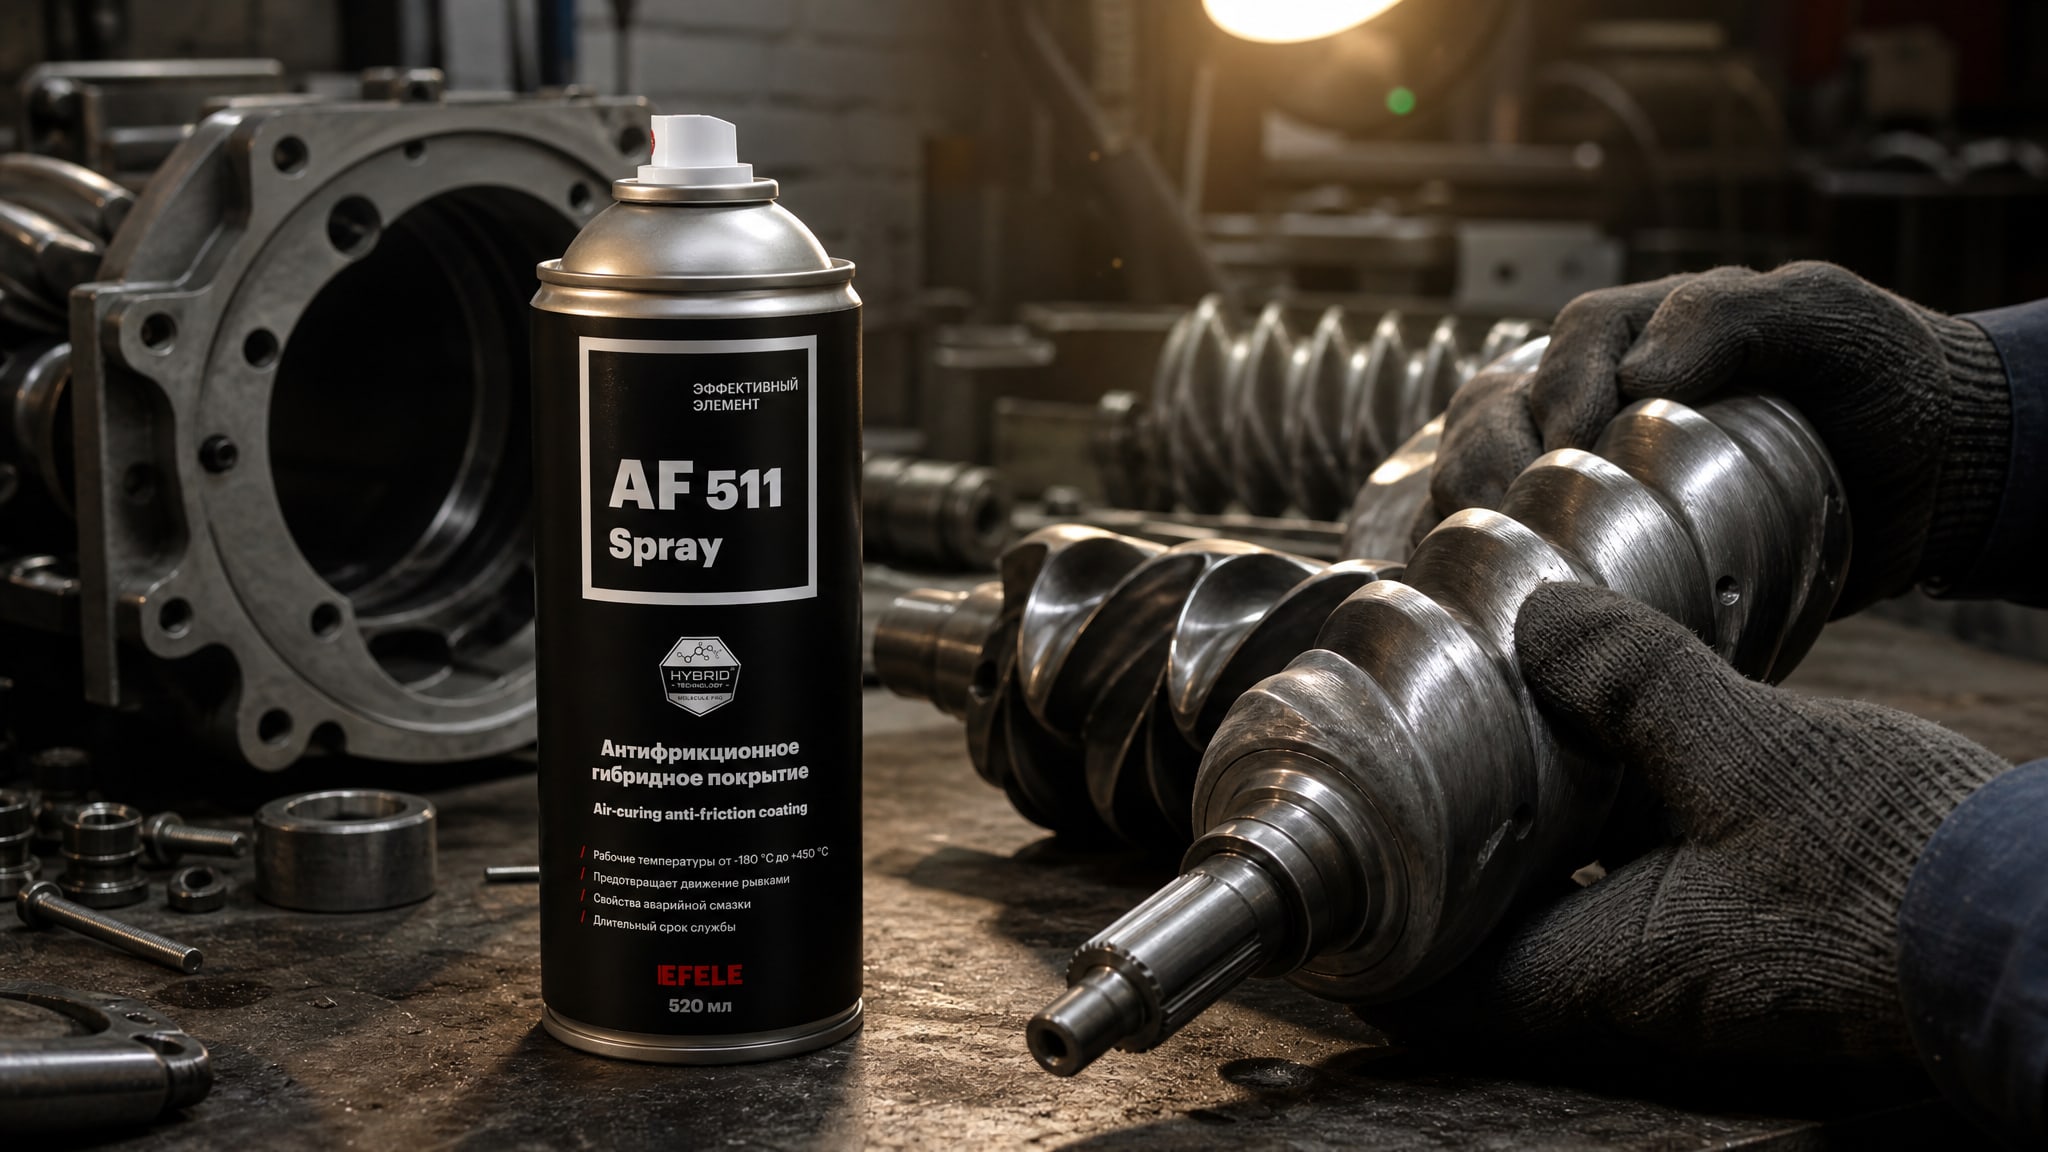
При работе в маслосистемных компрессорах обращайте внимание на совместимость покрытия с используемым маслом. Некоторые полимерные матрицы могут размягчаться или разбухать при контакте с определенными сортами масла. Консультация с производителем материала при выборе - обязательна. Для обеспечения долговечности и снижения трения в винтовых парах компрессоров на практике применяют такие решения, как антифрикционное сухое покрытие EFELE AF-511 Spray, которое отверждается при комнатной температуре и выдерживает широкий диапазон рабочих температур без деградации твердых смазочных компонентов.
Частые ошибки при нанесении покрытия и их последствия
Недостаточная подготовка поверхности - самая распространенная причина брака.
Если на винте остаются следы ржавчины, оксидные пленки или остатки старого покрытия, новый слой не будет иметь прочной адгезии. Впоследствии покрытие отслаивается во время работы компрессора, обнажая металл и приводя к ускоренному износу пары.
Неправильный режим полимеризации - слишком низкая температура или недостаточное время выдержки - приводит к неполному отверждению. В этом случае покрытие остается мягким и быстро стирается при первых циклах нагружения. На ощупь такое покрытие кажется липким или оставляет отпечатки пальцев. Результат - ускоренный выход из строя компрессора через 100–500 часов работы вместо расчетного ресурса.
Нанесение чрезмерно толстого слоя (более 150–200 мкм) опасно: при приработке толстое покрытие слущивается крупными кусками, попадает в зазоры пары и действует как абразив, разрушая рабочие поверхности. Оптимальная толщина выбирается с учетом конструкции ротора, и переизбыток материала не улучшает, а ухудшает работоспособность.
Контаминация влагой во время нанесения приводит к вздутию пленки и отслаиванию. Если в помещении, где проводится напыление, высокая влажность воздуха (выше 80 %), это нужно компенсировать предварительным прогревом поверхности или использованием осушителя.
Часто задаваемые вопросы
Какая оптимальная толщина антифрикционного покрытия для винтов компрессора?
Для большинства конструкций винтовых пар она варьируется от 10–15 мкм до 100 мкм. Выбор зависит от нагрузочного режима, формы профиля винта и типа применяемого покрытия. При приработке покрытие уменьшается в 2–2,5 раза, поэтому начальную толщину выбирают с учетом этого износа. Точное значение уточните у производителя покрытия на основе расчетных параметров вашего компрессора.
Как проверить полноту полимеризации покрытия?
Используйте тест на растворимость: нанесите на образец покрытия каплю органического растворителя (ацетона или рекомендуемого средства) и оставьте на 30 секунд. Если пленка не размягчается и не размывается, полимеризация завершена. Если же материал становится липким - требуется дополнительная выдержка в печи. Также проверьте адгезию методом сетки: надрезы не должны вызывать отслаивание.
Можно ли наносить антифрикционное покрытие повторно, если старое слой повредился?
Да, но требуется полное удаление старого слоя перед новым нанесением. Если оставить фрагменты старого покрытия, новый слой будет держаться неустойчиво. После удаления проведите всю цепочку подготовки: шлифование, создание микрорельефа, обезжиривание и контроль чистоты поверхности перед нанесением.
Какой температурный диапазон выдерживает антифрикционное покрытие винтов?
Это зависит от состава. Типовые диапазоны: −70…+315 °C, −75…+255 °C или −50…+350 °C. При выборе убедитесь, что верхний предел температуры существенно выше максимальной температуры нагнетания вашего компрессора (с запасом не менее 30–50 °C). Превышение допуска приводит к деградации твердых смазочных компонентов.
Влияет ли скорость вращения компрессора на выбор покрытия?
Да. На высоких оборотах возрастает фрикционное выделение тепла, поэтому требуется покрытие с более высокой термостойкостью и лучшей несущей способностью. Кроме того, увеличивается несущая нагрузка на пару трения, что требует выбора материала с повышенными показателями SRV или Falex. Уточните технические параметры вашего компрессора (обороты, степень сжатия, рабочая температура) перед выбором покрытия.
Заключение
Нанесение антифрикционного покрытия на винтовую пару компрессора - это многоэтапный процесс, требующий точного соблюдения технологии на каждом шаге: от тщательной подготовки поверхности до контроля полноты полимеризации. Толщина слоя 10–15 мкм или 100 мкм, температура полимеризации 200–220 °C и выбор состава под условия эксплуатации - все эти параметры взаимосвязаны. Правильно выполненное покрытие повышает КПД компрессора на 5–7 %, защищает винты от коррозии и задиров, и продлевает межсервисные интервалы.
Начните с диагностики текущего состояния ваших роторов: определите режим эксплуатации, рабочую температуру, тип нагрузки и требуемый ресурс между ремонтами. На основе этих данных выберите подходящий тип покрытия у производителя, проведите полный цикл подготовки поверхности, нанесите материал согласно регламенту и проконтролируйте качество адгезии, толщины и полимеризации. Такой подход гарантирует надежную работу компрессора и окупит затраты за счет снижения потребления электроэнергии и уменьшения внеплановых остановок.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.