
Технологические отверстия в покрытии: защита торцевых поверхностей цилиндрических узлов
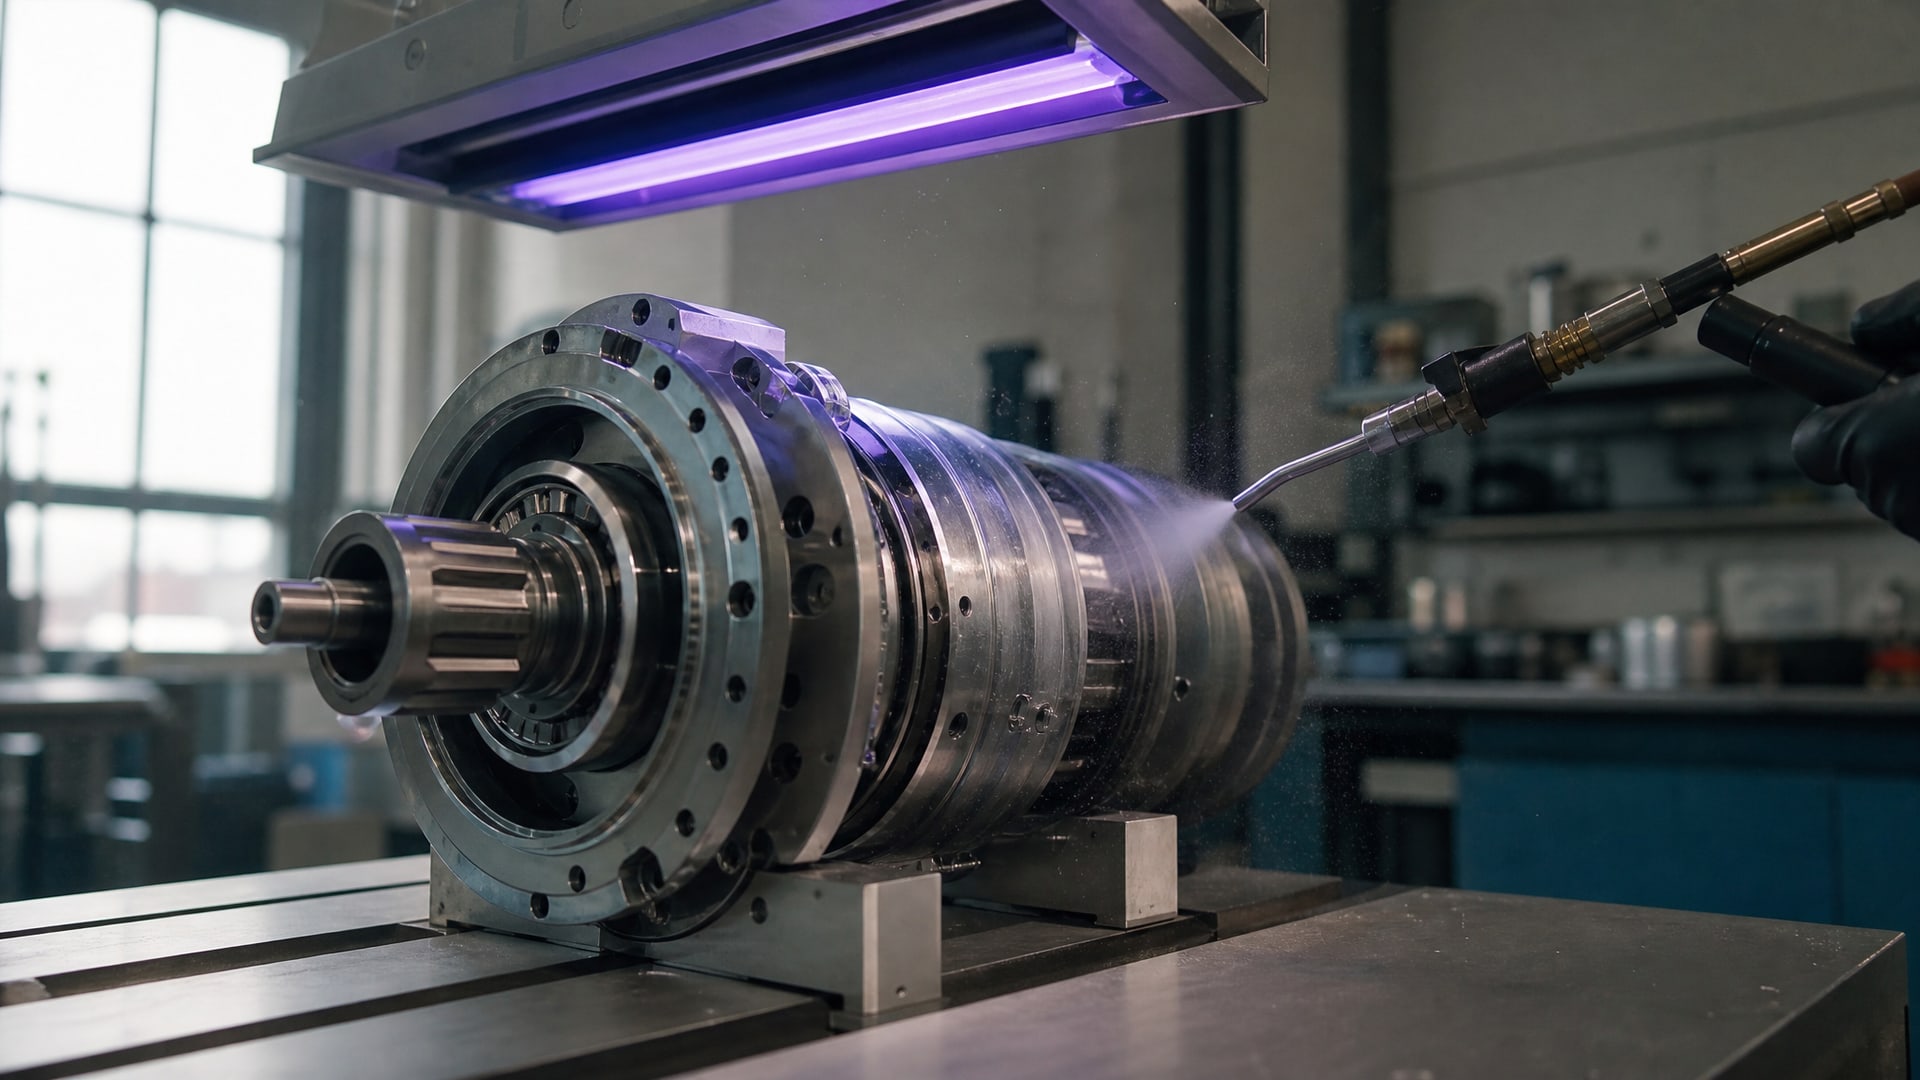
Цилиндрические узлы сложной геометрии требуют особого подхода к выбору защитного покрытия. Торцовые поверхности, ступени, проточки и технологические отверстия создают теневые зоны, где стандартное ультрафиолетовое отверждение неэффективно. Результат - недоотвержденные участки, скрытая коррозия и преждевременный выход из строя. Статья раскрывает технологию двойной полимеризации, объясняет логику селективного нанесения на цилиндрических элементах и показывает, как правильно выбрать зоны покрытия, не нарушив посадки и функцию детали.
Материал адресован инженерам, техническим специалистам и закупщикам, которые сталкиваются с выбором покрытий для неплоских деталей или занимаются контролем качества нанесения защитных составов в условиях производства.
Двойная полимеризация как решение для сложной геометрии
Покрытия с двойным механизмом отверждения (light и moisture cure) специально разработаны для деталей, где свет не может достичь всех поверхностей.
Первый этап - УФ-облучение - фиксирует покрытие на доступных зонах и запускает процесс за считанные минуты. Второй этап - влажное дозревание - завершает полимеризацию в теневых участках, где УФ-лучи не проникают.
Для цилиндрических деталей с торцами и углублениями это означает следующее: боковая поверхность отвержается светом, а торцовые зоны и внутренние ступени полимеризуются влагой из воздуха. При температуре 25°C и относительной влажности 50% дозревание скрытых участков занимает 2–3 дня, тогда как полное развитие механических и адгезионных свойств требует около 7 дней.
Порядок отверждения критичен: сначала должно произойти УФ-облучение, затем влажное дозревание. Если пропустить световой этап или переоценить роль только влаги, покрытие останется липким и уязвимым к механическому воздействию. Для надежности рекомендуется закладывать в производственный процесс паузу между УФ-полимеризацией и дальнейшей сборкой, позволяющую теневым зонам дозреть.
Dual-cure материалы также дают преимущество в стойкости к царапинам и химическим воздействиям - УФ-этап создает плотную, устойчивую начальную сетку полимера, которая затем усиливается влажным дозреванием.
Защита торцевых поверхностей: почему они критичны
Торцовые поверхности цилиндрических узлов часто становятся зоной наибольшего риска коррозии и проникновения влаги.
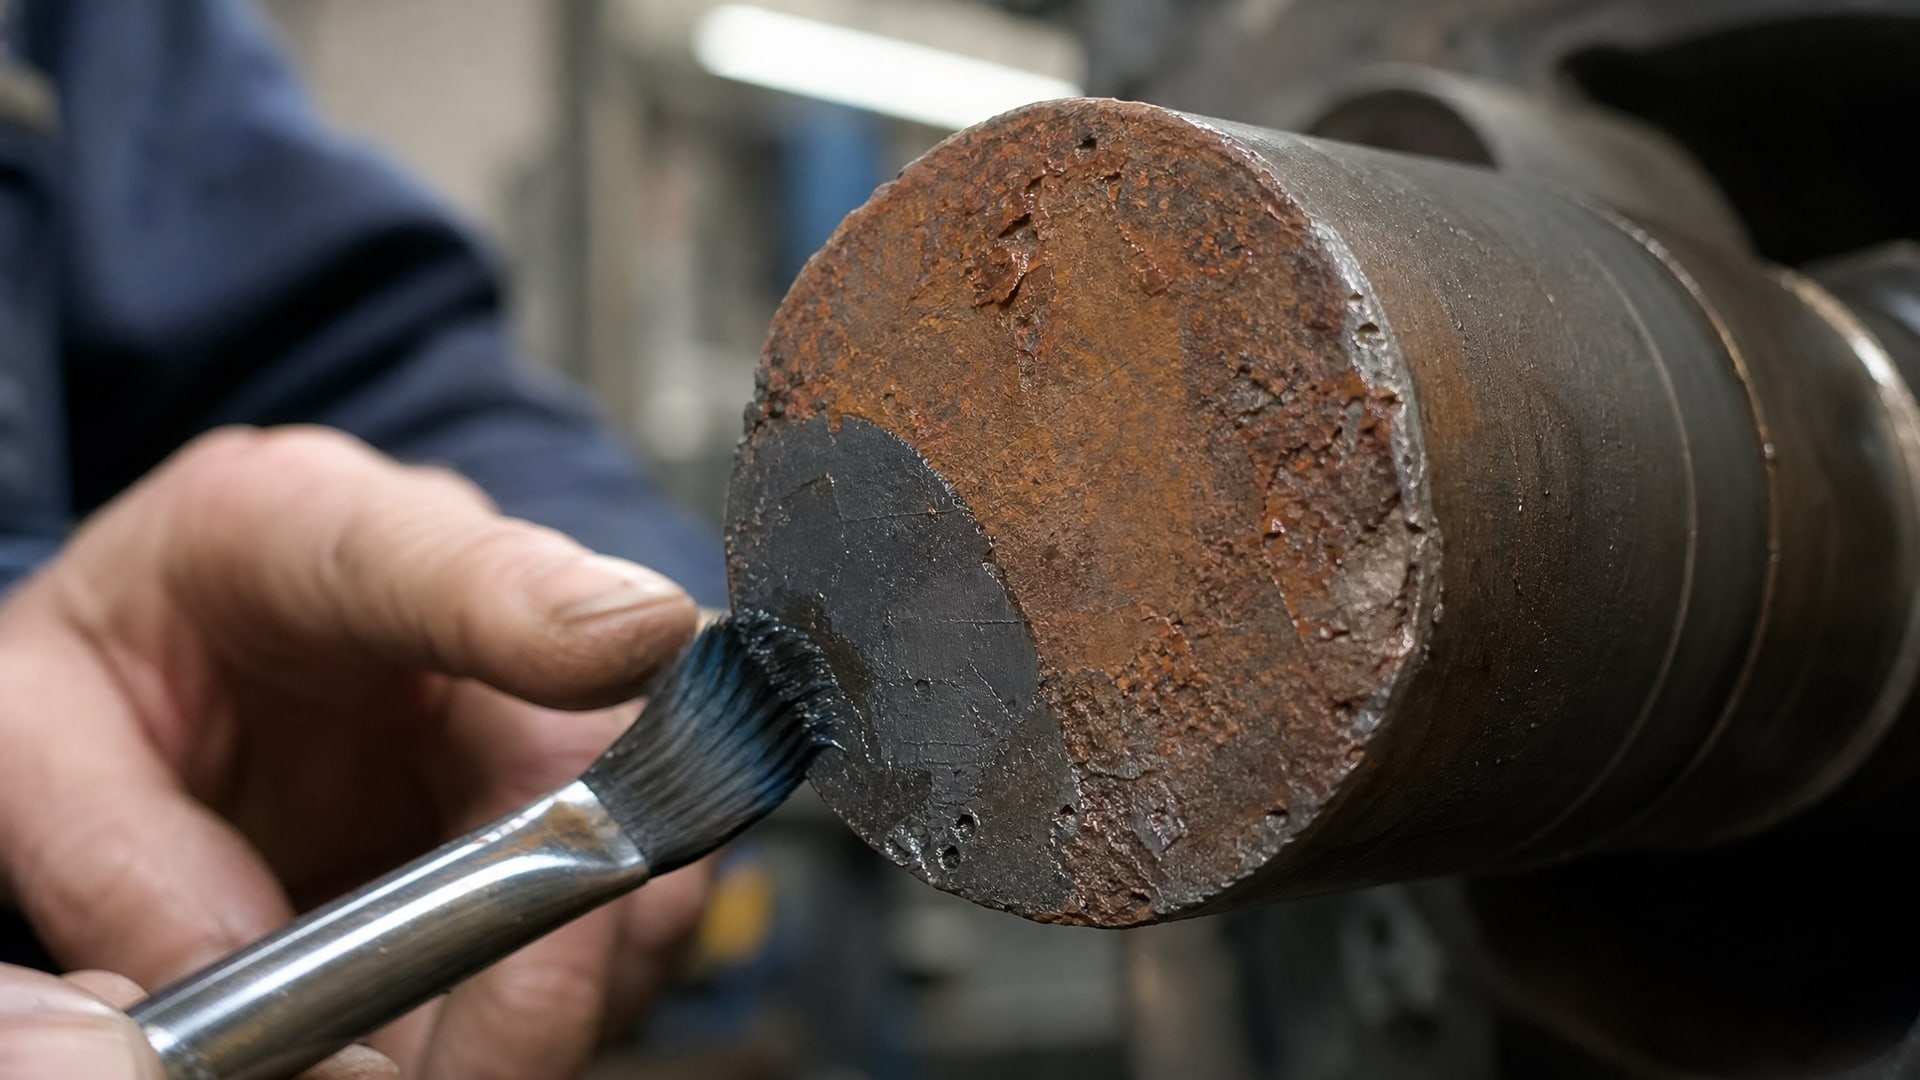
В отличие от гладкой боковой поверхности, торец имеет меньшую площадь, выступающие кромки и часто открыт прямому воздействию внешней среды. Если покрытие на торце недоотвержено или вовсе отсутствует, коррозионный процесс начнется именно отсюда, затем распространится на боковые поверхности.
При выборе материала для защиты торцов следует помнить, что торцовая поверхность обычно не может быть направлена прямо на УФ-источник во время процесса нанесения и отверждения. Это делает одностадийное УФ-отверждение неэффективным и обосновывает необходимость двойной полимеризации или дополнительного этапа пост-отверждения.
Для деталей, работающих в условиях влажности, циклических нагрузок или агрессивных сред (масло, техжидкости, соли), полная защита торцов становится не просто желательна, а обязательна. Если торец остается открытым или прикрыт неполимеризованным слоем, гарантийный срок и фактический ресурс детали снижаются в разы.
Технологические отверстия: когда их оставить открытыми
Технологические отверстия служат разным целям: дренаж, вентиляция, заземление, фиксация на сборке или подвод смазки.
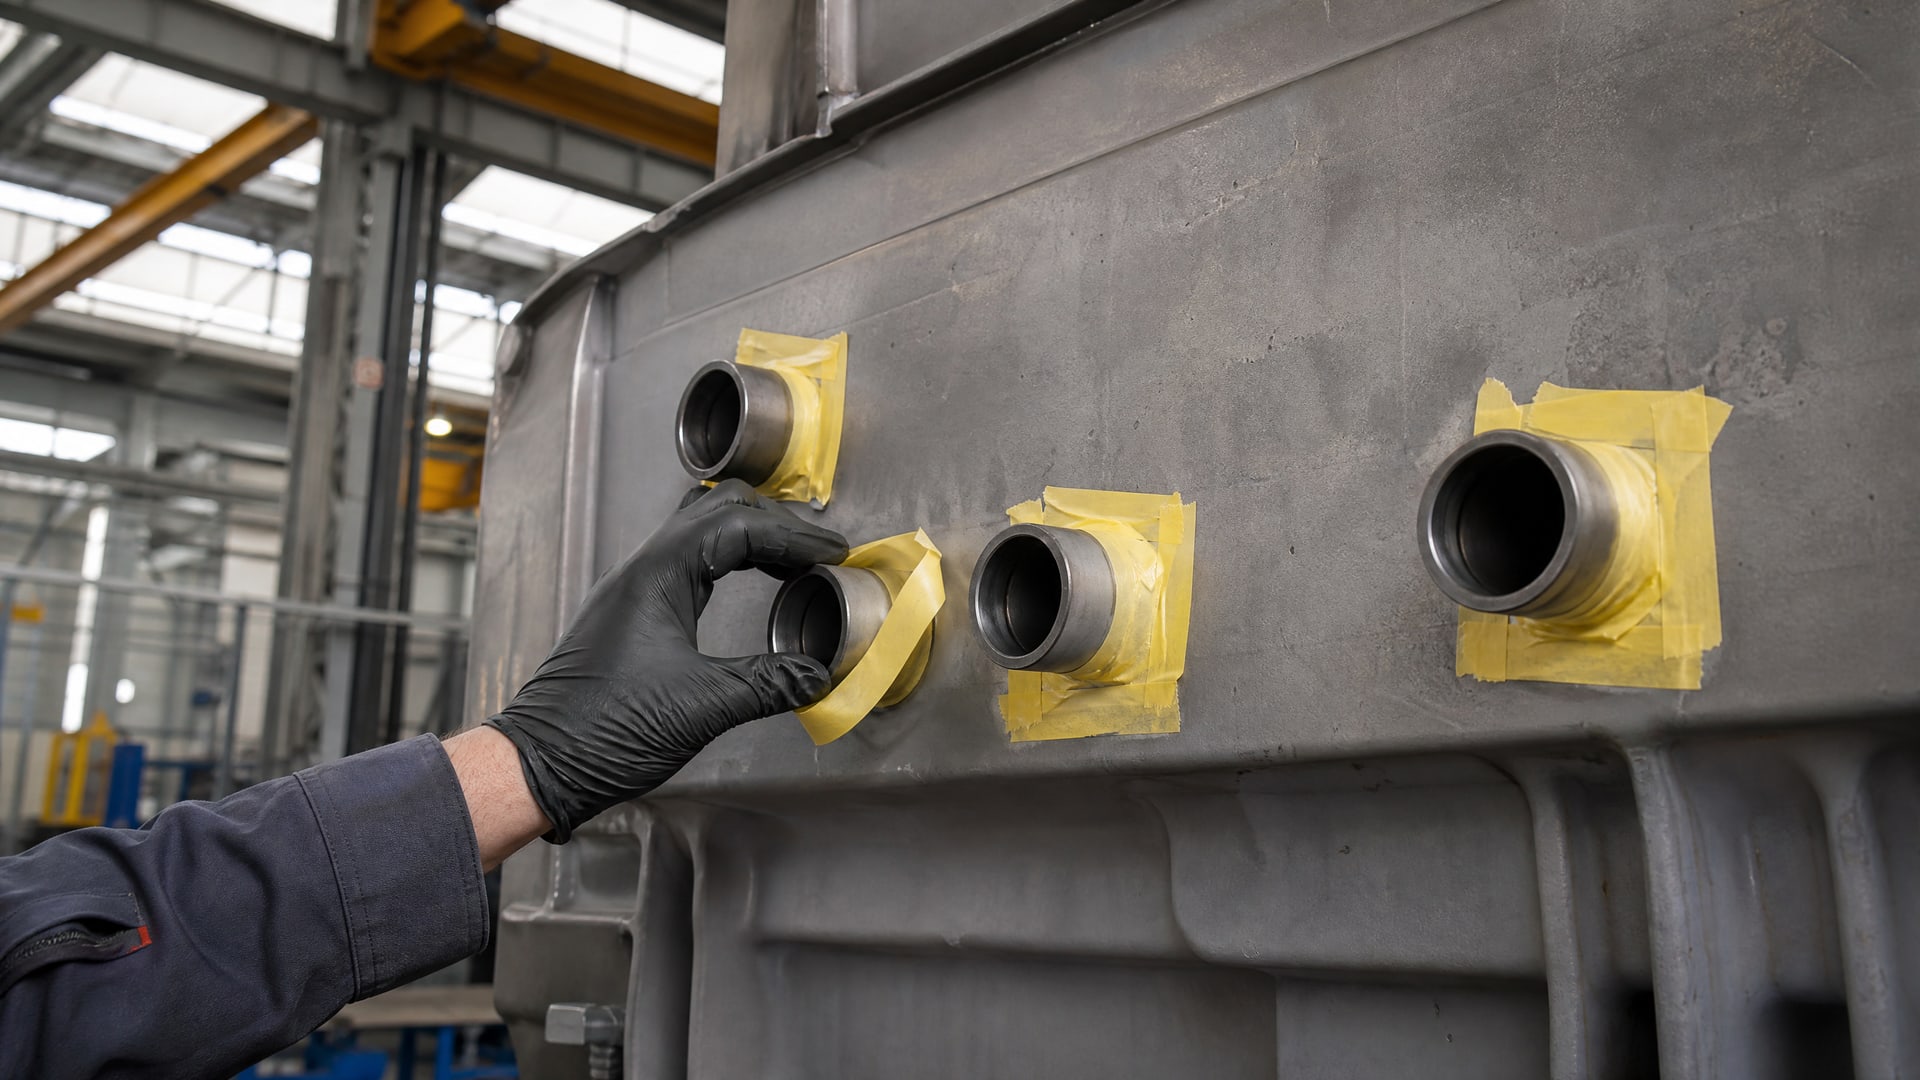
Закрытие такого отверстия покрытием может нарушить всю логику функционирования узла. Перед началом нанесения защитного покрытия необходимо составить карту зон, которые остаются открытыми.
Согласно стандартам на допуски и посадки (ANSI/ASME B4.1), каждая сопрягаемая поверхность, каждый посадочный поясок и каждый участок, участвующий в сборке, имеет заранее установленный размер и допуск. Если нанести покрытие толщиной даже 25–50 микрон, эффективный размер изменится, и деталь может не встать в посадку или будет прижата с перекосом.
Практический подход: - Все посадочные пояски остаются открытыми. - Сопрягаемые поверхности не покрываются, если допуск критичен. - Технологические отверстия, через которые происходит дренаж или вентиляция, оставляют открытыми. - Резьбовые участки и места заземления исключают из покрытия. - Зоны, где могут быть установлены уплотнения (О-кольца, манжеты), остаются чистыми от покрытия.
Когда карта исключений готова, наносят покрытие на оставшиеся поверхности, включая торцы, боковые стенки, проточки и углубления. На этом этапе и становится важна двойная полимеризация: она гарантирует, что даже глубокие геометрические элементы, невидимые для УФ-лампы, полностью отвердеют.
Селективное покрытие и согласование с конструкторской документацией
Селективное (зональное) нанесение покрытия - это не произвольный выбор, а инженерное решение, требующее согласования с конструктором и технологом.
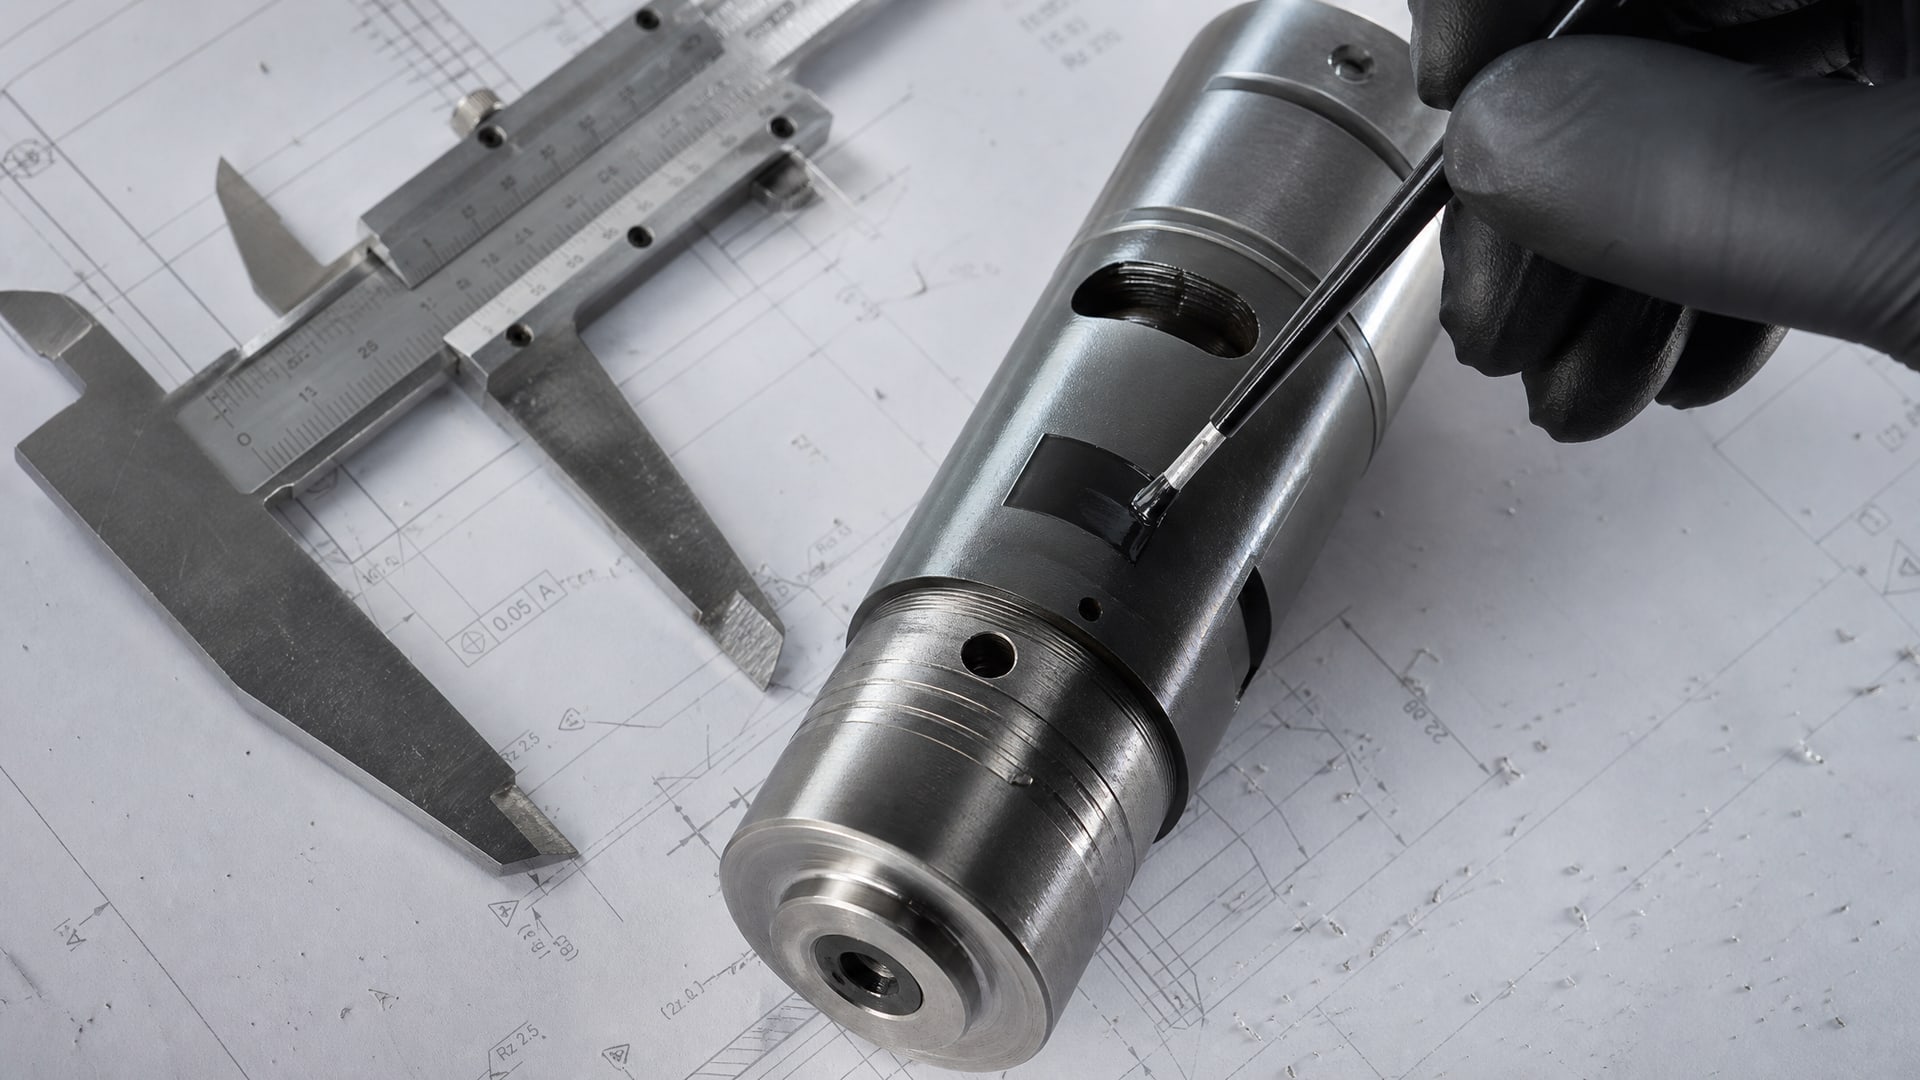
Определение границ покрытия начинается с анализа чертежа: какие поверхности должны быть защищены от коррозии, какие должны остаться свободными для сборки, какие участвуют в герметизации.
При покрытии цилиндрических узлов применяют следующий маршрут разработки:
На основе чертежа и ТУ составляют схему нанесения, указывая, какие зоны будут защищены.
Согласовывают границы покрытия с требованиями по допускам (особенно если есть критичные посадки).
Выбирают метод нанесения: распыление, макание, кисть или маска + аэрозоль.
Определяют режим отверждения: УФ-облучение на необходимое время, затем влажное дозревание в естественных условиях.
Разрабатывают контрольные точки: проверку адгезии по ГОСТ 32299-2013 или аналогичному стандарту, измерение толщины покрытия, визуальный осмотр.
Тонкость в том, что грань между защищенной и открытой зоной должна быть четкой и воспроизводимой. Размытая, неровная кромка покрытия нарушает внешний вид, может быть источником коррозии и затрудняет контроль качества. Поэтому часто используют маски, трафареты или точечное нанесение с помощью специализированного оборудования.
Маслостойкое покрытие деталей: как выбрать и проверить
Маслостойкость покрытия - не универсальный параметр, а результат испытания в конкретной среде.
Обобщенные заявления вроде «хорошо стойко к маслам» недостаточны для критичных применений. Закупщику нужны протоколы испытаний, в которых указаны:
Тип масла или техжидкости (моторное масло, гидравлическое масло, редукторное масло, топливо и т. д.).
Температура испытания (комнатная, 40°C, 60°C, 80°C или выше).
Длительность контакта (часы, дни, недели).
Оценка результата: изменение цвета, набухание, размягчение, снижение адгезии.
Dual-cure покрытия после полной полимеризации (7 дней при 25°C) демонстрируют хорошую химическую стойкость, но каждая конкретная формулировка может иметь свои границы. Если цилиндрический узел будет находиться в контакте с гидравлическим маслом при повышенной температуре, материал нужно испытать именно в такой комбинации, а не полагаться на общие характеристики.
Для цилиндров, работающих на линиях фасовки или в системах с регулярным контактом с маслом и техжидкостями, рекомендуется: - Запросить у поставщика протоколы испытаний на химстойкость. - Провести собственное испытание на макете или небольшой партии перед полным нанесением. - Убедиться, что покрытие полностью полимеризовано перед вводом детали в эксплуатацию.
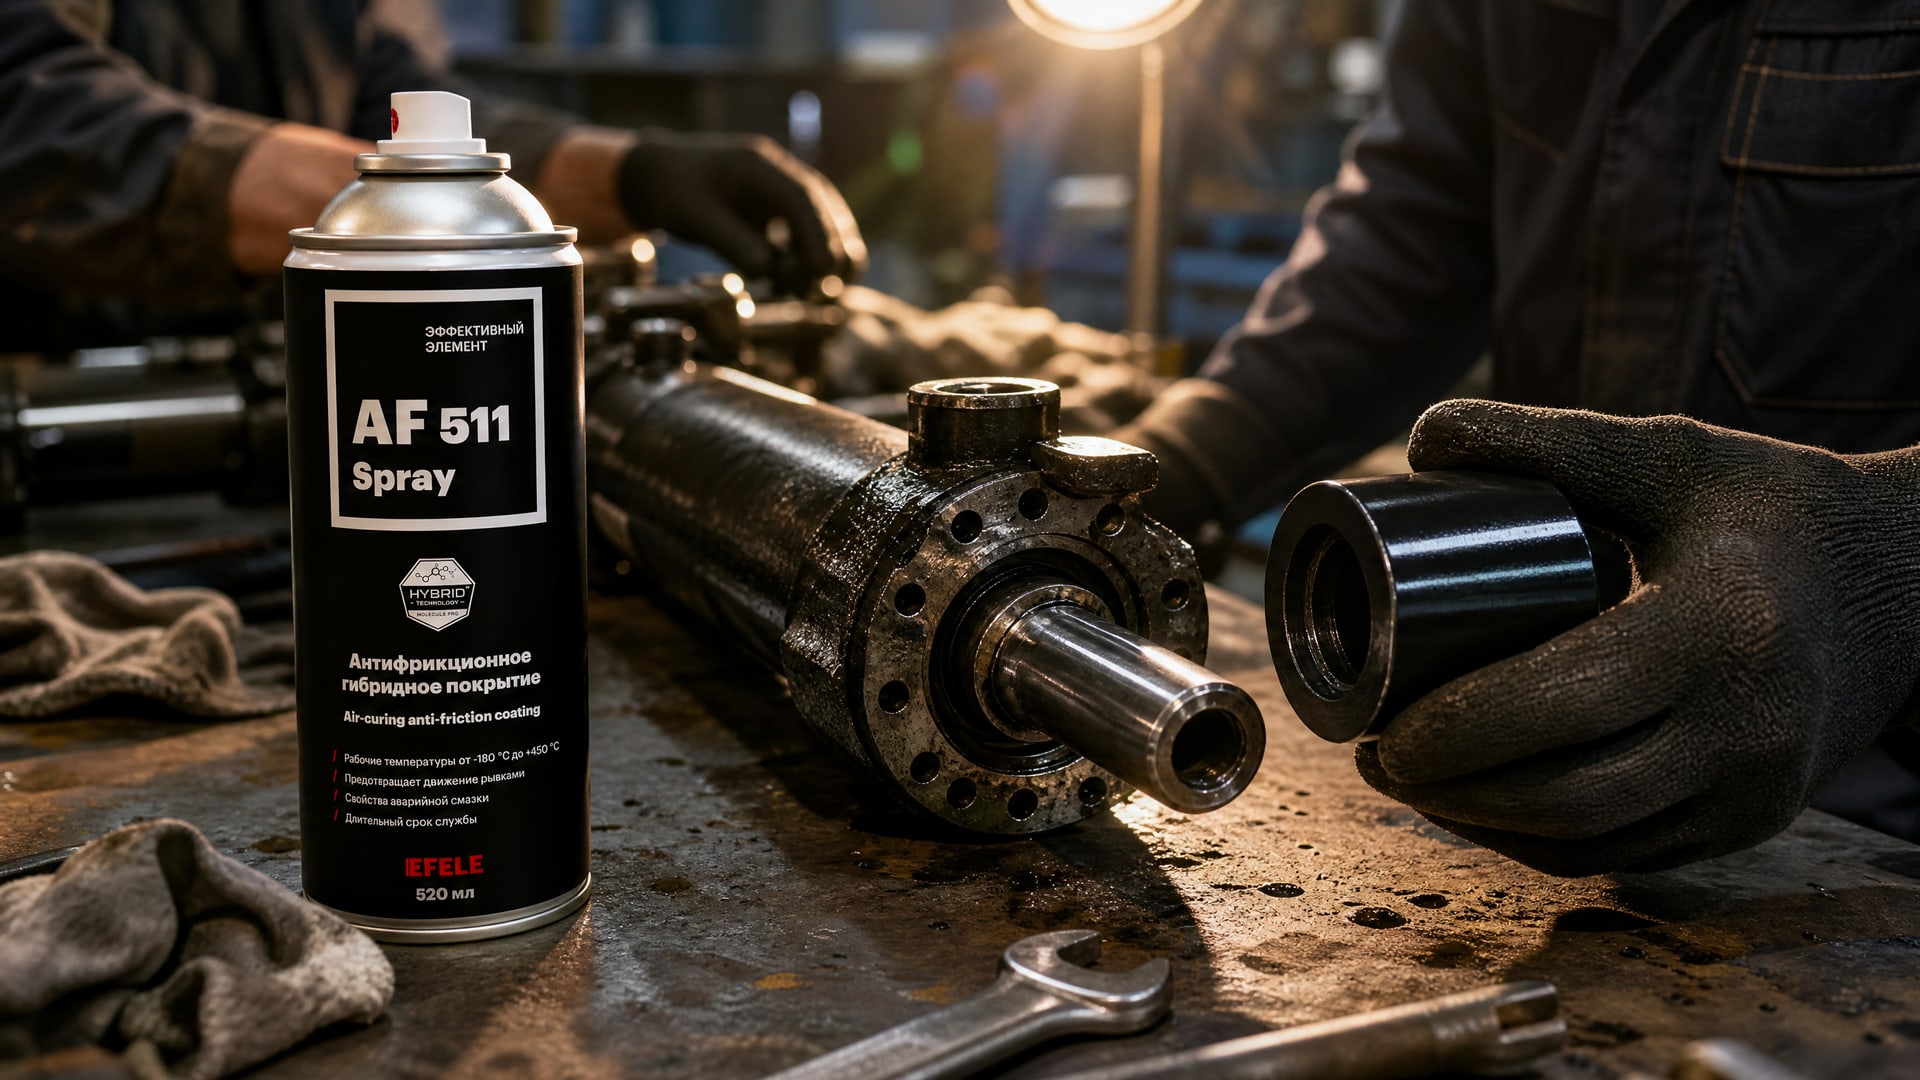
Антифрикционные покрытия, такие как EFELE AF-511 Spray, обеспечивают сухую смазочную пленку и избегают прямого контакта защитного слоя с маслом. Они создают барьер, устойчивый к агрессивным средам и высоким температурам, что особенно актуально для цилиндров, подвергающихся интенсивным нагрузкам и работающих во влажной или загрязненной среде.
Контроль качества и соответствие стандартам
Финальный этап работ - проверка качества покрытия.
Контроль должен включать:
Визуальный осмотр: - Отсутствие капель, потеков, сухих участков. - Четкая граница между покрытой и открытой зоной. - Равномерный глянец и цвет.
Измерение толщины: - Сухая пленка толщиной 25–75 микрон в зависимости от требований. - На цилиндрических деталях измеряют минимум на трех участках (боковая поверхность, торец, углубление).
Испытание адгезии: - По ГОСТ 32299-2013 (кросс-хатч тест) или ISO 16522 (решетчатый надрез). - На поверхностях разной ориентации (горизонтальной, вертикальной, под углом).
Испытание на полноту полимеризации: - Sticky-tape test: плотный скотч прижимают к поверхности и отрывают; недоотверженное покрытие должно прилипнуть. - Химическое испытание в среде, для которой предназначено покрытие.
Для деталей, покрытых dual-cure материалом, контроль качества целесообразно проводить не раньше, чем через 2–3 дня после УФ-облучения, чтобы влажное дозревание теневых зон успело заметно прогрессировать. Если спешить с испытанием адгезии или химустойкости в первые часы после облучения, результат будет оптимистичным, но не репрезентативным для реальной эксплуатации.
Стандарты типа MIL-I-46058C, IPC-CC-830B, UL 94 V-0 и UL 746-E содержат требования к конформным покрытиям и могут быть полезны как ориентир при формулировании технического задания поставщику, особенно если деталь работает в критичных условиях (авиация, энергетика, высокие температуры, электрические нагрузки).
Часто задаваемые вопросы
Можно ли использовать обычное УФ-покрытие для цилиндра с торцами?
Обычное УФ-покрытие отвердеет на боковых и открытых поверхностях, но торцы и углубления останутся недоотвержены. Если деталь попадет в влажную среду, недоотверженные участки впитают влагу, затем вспухнут, и покрытие начнет отслаиваться. Для цилиндров с теневыми зонами нужна двойная полимеризация или специальный режим пост-отверждения.
На какой день после облучения провести испытание адгезии покрытия?
Рекомендуется подождать минимум 2–3 дня при комнатной температуре и 50% влажности, чтобы влажное дозревание в теневых зонах набрало силу. Если испытать в первые часы, результат может выглядеть хорошим, но не отражает истинную прочность. Полный ресурс адгезии достигается за 7 дней.
Что будет, если покрыть технологическое отверстие под заземление?
Покрытие изолирует электрический контакт, и заземление не будет работать. Если отверстие участвует в дренаже, оно закупорится и вызовет скопление жидкости внутри детали. Каждое технологическое отверстие должно остаться открытым, если оно выполняет функцию.
Как убедиться, что маслостойкое покрытие защитит деталь?
Запросите у поставщика протокол испытания материала именно в той среде, в которой будет работать деталь (тип масла, температура). Проведите собственное испытание на макете. Убедитесь, что покрытие полностью полимеризовано (7 дней) перед вводом в эксплуатацию.
Почему граница между покрытой и открытой зоной должна быть четкой?
Размытая граница - источник коррозии, так как в переходной зоне покрытие может быть неоднородным или пористым. Кроме того, четкая граница упрощает контроль качества и гарантирует воспроизводимость процесса от партии к партии.
Заключение
Защита торцевых поверхностей и правильный выбор зон покрытия на цилиндрических узлах требуют системного подхода. Двойная полимеризация решает проблему недоотверждения в теневых зонах: УФ-облучение работает на доступных поверхностях, влажное дозревание завершает процесс на 2–3 день. Технологические отверстия и сопрягаемые поверхности остаются открытыми в соответствии со стандартами на допуски и функцией детали.
Следующий шаг: согласуйте со своим конструктором и технологом схему нанесения покрытия, выберите материал на основе требуемой среды и условий эксплуатации, разработайте маршрут отверждения и установите контрольные точки испытания. Если в процессе работы возникнут вопросы о качестве или адгезии, обратитесь к техподдержке поставщика покрытия и потребуйте протоколы испытаний - это сэкономит время и предотвратит повторную переработку партии.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.