
Технологические особенности нанесения защитного слоя на прецизионные детали
Нанесение защитного слоя на прецизионные детали - это комплексный технологический процесс, который определяет долговечность, надежность и функциональность изделия в условиях эксплуатации. От выбора метода полимеризации, подготовки поверхности и контроля адгезии зависит, будет ли покрытие защищать деталь от коррозии, износа и деградации или отслоится при первых же нагрузках. Инженеры и закупщики часто сталкиваются с вопросом: какая технология нанесения и какие стандарты проверки адгезии выбрать для конкретного типа детали и условий работы. Статья разбирает ключевые этапы процесса - от подготовки основания до валидации качества покрытия - и показывает, почему каждый шаг критичен для прецизионного производства.
Подготовка поверхности как основа адгезии
Качество покрытия закладывается еще до нанесения: состояние поверхности прецизионной детали определяет, как полимерный или металлический слой будет держаться на основании.
Если на детали остаются окислы, жир, окалина или механические загрязнения, адгезия резко снижается, покрытие может отслоиться уже при небольших нагрузках или в ходе циклических воздействий.
Стандартная цепочка подготовки включает механическую очистку (абразивная обработка, дробеструйка), обезжиривание растворителями, контроль чистоты поверхности и нередко травление или фосфатирование. Для каждого типа основания (сталь, алюминий, медь, керамика) выбирают свою схему, поскольку адгезия напрямую зависит от химического и физического состояния граничного слоя.
Проверка готовности поверхности ведется визуально (отсутствие видимых загрязнений) и инструментально. Влажность воздуха, температура детали и окружающей среды должны находиться в допусках: если деталь холоднее точки росы, на ней сконденсируется влага, которая нарушит адгезию. Большинство систем покрытий требуют температуру поверхности в диапазоне от +10 до +25 °C и относительную влажность не выше 85%, иначе полимеризация идет неправильно и прочность слоя падает.
Для электролитических и химически осажденных покрытий подготовка еще более строгая: по стандарту ISO 2819 даже качественная оценка адгезии применима только тогда, когда основание подготовлено по спецификации процесса.
Механическая очистка и химическая обработка
Механическая очистка удаляет крупные окислы, окалину и загрязнения. Для высокоточных деталей используют мягкие абразивы (стеклянные шарики, полимерные гранулы) или щетки из пластика, чтобы не нарушить допуски и геометрию детали. Агрессивные абразивы (гравий, металлическая дробь) оставляют микропрофиль, который в некоторых случаях полезен для адгезии, но может привести к перевысу размеров.
После механической очистки идет химическая обработка: обезжиривание, травление и фосфатирование. Фосфатная пленка толщиной 5-25 микрон создает микроскопическую шероховатость и химический якорь для полимеров; она особенно важна перед нанесением лакокрасочных и эпоксидных систем.
Контроль влажности и температуры поверхности
Влага на поверхности - враг адгезии. Она образует тончайший слой между деталью и покрытием, который препятствует химическому взаимодействию молекул полимера с основанием. Поэтому перед нанесением деталь должна быть сухой и теплой: если в цехе влажно, детали нагревают на несколько градусов выше температуры окружающего воздуха, чтобы исключить конденсацию.
Для критичных применений используют гигрометры и пирометры: влажность не выше 85%, температура детали на 3-5 °C выше точки росы. Это особенно важно при нанесении полимерных и полиуретановых систем, которые реагируют с водой и дают пористое, непрочное покрытие, если воспользуются влажной поверхностью.
Методы нанесения защитного слоя
Выбор метода нанесения зависит от типа покрытия, размера и геометрии детали, требуемой толщины слоя и производительности.
Основные способы - это распыление (пневматическое, электростатическое), погружение, центрифугирование, электролитическое и химическое осаждение, термическое напыление.
Каждый метод имеет свою область применения. Распыление универсально и позволяет контролировать толщину, но требует вентиляции и уходит часть материала в виде туманов. Погружение хорошо подходит для сложных форм и пакетной обработки мелких деталей, но адгезия зависит от реологии (вязкости) и времени контакта. Электролитическое осаждение дает тонкие, плотные слои и подходит для цветных металлов. Термическое напыление применяется для керамических и металлических покрытий на крупных деталях.
Распыление: пневматическое и электростатическое
Пневматическое распыление пока остается самым распространенным в мелкой и средней серии производства. Воздух под давлением 2-4 бара распыляет жидкий полимер мелкой взвесью, которая оседает на деталь. Толщина слоя контролируется расстоянием пистолета до детали (обычно 20-30 см), давлением воздуха и вязкостью материала. Если давление мало, частицы не долетают до впадин и получаются пропуски; если слишком много, материал отскакивает и теряется.
Электростатическое распыление дает лучшее покрытие сложных форм и снижает потери материала на 20-30% по сравнению с пневматикой. Заряженные капли полимера притягиваются к деталь, которая заземлена, и обвивают ее со всех сторон. Это критично для деталей с узкими щелями и впадинами, но требует оборудования мощнее и контроля электростатического потенциала.
Оба метода чувствительны к влажности воздуха и температуре. Если в цехе влажно, распыляемый материал может загустеть от впитывания влаги, и его придется разбавлять свежим растворителем, что нарушит соотношение компонентов и отверждение. Поэтому перед распылением воздушную линию пропускают через осушители.
Электролитическое и химическое осаждение
Электроосаждение (электрофорез) применяется для металлических и полимерных покрытий на проводящих основаниях. Деталь помещают в ванну с дисперсией полимера или ионами металла, подают напряжение, и под действием электрического поля частицы движутся к катоду (или аноду), откладываясь равномерным слоем. Толщина легко регулируется временем и напряжением: для прецизионных деталей обычно наносят слой 10-50 микрон.
Химическое осаждение идет без электричества: используют химические восстановители (например, гипофосфит натрия для никеля), которые восстанавливают ионы металла или полимера и откладывают их на поверхность. Процесс автокаталитический: чем больше нанесено, тем быстрее идет реакция. Контроль толщины проще: держишь деталь в ванне столько времени, сколько нужно. Важное преимущество - покрытие ложится равномерно даже на сложные геометрии, включая внутренние каналы и сквозные отверстия.
По стандарту ISO 2819 адгезия электролитических и химически осажденных слоев оценивается качественно: после испытания смотрят, есть ли отслоения по краям вдавливания или нет. Это не дает цифры в МПа, но показывает, держится ли покрытие вообще.
Термическое напыление
Газопламенное, плазменное или электродуговое напыление применяют для керамических и металлических покрытий толщиной 0,2-2 мм. Материал расплавляют в горелке, распыляют на поверхность в виде горячих частиц, которые прилипают и быстро твердеют, формируя плотный слой. Адгезия достигается за счет микромеханического сцепления (шероховатость основания) и в некоторых случаях частичного переплавления граничного слоя.
Для прецизионных деталей термонапыление применяют редко, только если нужна очень высокая адгезия и износостойкость, и если деталь может выдержать нагрев до 200-400 °C во время процесса. По стандарту ISO 19207 адгезионная прочность термонапыленных покрытий проверяется на классификацию по отпечатку Vickers, что дает качественную оценку (например, «хорошая» или «неудовлетворительная»), но не универсальное число в МПа.
Полимеризация и отверждение покрытий
После нанесения покрытие должно затвердеть - превратиться из жидкого или пластичного состояния в твердое, прочное.
Механизм и скорость отверждения зависят от типа полимера и могут быть: испарение растворителя, окисление на воздухе, полимеризация под ультрафиолетом, двухкомпонентное перекрестное сшивание (эпоксид + отвердитель), или полимеризация под действием влаги (полиуретан).
Одноупаковочные системы: испарение и воздушное отверждение
Простейшие покрытия сохнут испарением: растворитель (ацетон, уайт-спирит, толуол) попросту испаряется в воздух, оставляя на детали твердую пленку. Такие системы быстрые (15-30 минут до отлипа), но прочность невысока: поскольку полимер не сшивается, пленка остается пластичной и легко царапается.
Воздушное отверждение (окисление) - это медленнее, но крепче. Ненасыщенные полимеры (масляные лаки, алкидные смолы) вступают в реакцию с кислородом воздуха, молекулы сшиваются, и пленка становится твердой и эластичной. Процесс может идти часами или сутками в зависимости от толщины слоя и температуры. Главный минус - чувствительность к влажности; если в воздухе много влаги, кислород не проходит через влажную дисперсию, и отверждение замораживается.
Двухкомпонентные системы: эпоксид и полиуретан
Эпоксидные смолы - одни из самых прочных. Смола (эпоксид) и отвердитель (амины) хранятся отдельно и смешиваются перед нанесением. После смешивания идет экзотермическая реакция перекрестного сшивания: молекулы эпоксида и аминов соединяются в 3D-сетку, и через 24-72 часа (в зависимости от температуры) покрытие становится твердым и химически стойким.
Полиуретановые системы еще быстрее по отверждению и часто прочнее эпоксида. Полиол и изоцианат реагируют при смешивании, процесс идет 4-6 часов, финальная твердость за 24 часа. Полиуретан отлично подходит для защиты деталей в условиях механических нагрузок и истирания. Однако обе системы требуют точного соотношения компонентов (часто 1:1 или 2:1 по объему или массе), иначе реакция идет неполно и прочность падает.
Для прецизионных деталей, которые работают под нагрузкой сразу после покрытия, полиуретан часто предпочитают эпоксиду, поскольку он отвердевает быстрее и дает нужную твердость за 4-6 часов вместо суток.
УФ-полимеризация
Прозрачные и светлые полимеры (акрилаты, уретан-акрилаты) полимеризуются под ультрафиолетом или видимым светом за секунды-минуты. Материал наносят, тут же облучают УФ-лампой (спектр 365-405 нм), и полимеризация завершается. Это очень быстро, что важно для высокопроизводительных линий. Минусы: нужно дорогое УФ-оборудование, не все детали прозрачны для УФ (чистые детали светлых цветов легче облучаются), и УФ-полимеризация не дает такую же интенсивность сшивания, как двухкомпонентные системы на основе аминов или изоцианатов.
Контроль процесса отверждения
Тепло и влажность влияют на скорость отверждения. Двухкомпонентные системы на основе аминов (эпоксид) отвердевают медленнее при холоде (ниже +5 °C) и быстрее при нагреве (до +40 °C). Полиуретан чувствителен к влажности: вода ускоряет реакцию изоцианата, покрытие может дать пену и потерять механические свойства. Поэтому для полиуретана нужна относительная влажность не выше 70-80%.
Технология отверждения настолько критична, что ее часто называют ключевым фактором успеха покрытия на прецизионных деталях. Если отверждение пошло неправильно (холодно, влажно, неправильное соотношение компонентов), покрытие останется мягким, не будет защищать от коррозии и износа, и весь процесс нанесения окажется впустую.
Контроль адгезии и качество защитного слоя
Визуально ровное покрытие не гарантирует, что оно держится прочно на основании.
Адгезия - это способность покрытия сопротивляться отрыву от поверхности детали - проверяется специальными испытаниями, которые установлены международными стандартами.
Pull-off тест: ISO 4624 для полимерных покрытий
Стандарт ISO 4624:2023 описывает испытание адгезии методом отрыва для лакокрасочных, полимерных и похожих покрытий. На высохшее покрытие приклеивают металлический цилиндр (dolly) диаметром 20 или 50 мм, ждут несколько часов, пока клей засохнет, затем на цилиндр нажимают специальным прибором (pull-off adhesion tester), который с постоянной скоростью отрывает его от поверхности.
При отрыве прибор записывает усилие в Ньютонах. Это усилие делят на площадь dolly в м², и получают адгезионную прочность в МПа. Для полимерных покрытий на стали допускаемая минимальная адгезия - обычно 1,5-2,0 МПа, в зависимости от спецификации.
Стандарт ISO 4624 предусматривает три варианта метода: A (две гибкие накладки, подходит для гибких оснований), B (одна накладка, только для жестких оснований типа стали), C (вариант с окрашенной подложкой). Для большинства прецизионных стальных деталей используют метод B.
Разрушение может быть адгезионным (покрытие отслаивается от основания) или когезионным (разрывается внутри самого покрытия). Адгезионный отказ указывает на проблему подготовки поверхности или несовместимости полимера с основанием. Когезионный отказ случается, если покрытие слишком мягкое или недостаточно отвердело.
Контроль электролитических и химически осажденных слоев: ISO 2819
Для электролитических и химически осажденных покрытий (никель, хром, медь, и их сочетания) адгезия проверяется по стандарту ISO 2819:2017, но методика качественная, не количественная. На покрытие делают алмазный отпечаток (вдавливание твердого наконечника), затем смотрят микроскопом, есть ли трещины и отслоения по краям отпечатка. Если граница отпечатка чистая, без трещин - адгезия «хорошая». Если видны радиальные трещины или шелушение - адгезия неудовлетворительная.
ISO 2819 не дает число в МПа, это именно качественная оценка. Но для контроля технологии (например, новой партии гальванического раствора или новой подготовки поверхности) это достаточно: если адгезия вдруг упала со «хорошей» на «плохую», значит что-то нарушилось в процессе.
Термонапыленные покрытия: ISO 19207
Для керамических и металлических напыленных систем адгезия классифицируется по стандарту ISO 19207:2016 на основе отпечатка Vickers. Прибор вдавливает алмазный конус в напыленное покрытие, затем оценивают трещины вокруг отпечатка по шкале от 1 (отличная адгезия, нет трещин) до 5 (полное разрушение и отслаивание).
Как и ISO 2819, это качественная классификация, но для производства термонапыления этого достаточно. Результат зависит от системы (материал напыления, подложка, подготовка), поэтому значения ISO 19207 используют для сравнения внутри одной системы, а не как универсальный абсолютный критерий.
Тонкие керамические покрытия: ISO 26443
Керамические покрытия толщиной до 20 микрон (тонкие оксидные, нитридные, карбидные слои) проверяют по ISO 26443:2023, которая предусматривает вдавливание алмазного индентора Rockwell. После вдавливания смотрят на микротрещины вокруг отпечатка и определяют класс адгезии (HF1 - очень хорошая, до HF5 - очень плохая).
Этот метод быстрый и не требует приклеивания долли, но тоже не дает количественное значение в МПа. Для прецизионных деталей он полезен как скрининг: если адгезия упала ниже HF3, нужно разбираться в причине и корректировать процесс.
Практический контроль адгезии в цехе
На практике технолог может использовать несколько способов проверки на месте, без лабораторного оборудования. Простейший - перекрестная кутикула: на высохшее покрытие наносят несколько параллельных царапин скальпелем, затем перпендикулярно еще несколько, получается сетка. Затем надавливают липкой лентой на сетку, резко отрывают ленту и смотрят, оторвались ли чешуйки покрытия. Если чешуек нет - адгезия хорошая. Это примитивно, но быстро.
Более надежно - испытание вмятиной. На покрытие ударяют молотком, получается небольшое углубление. Если вокруг вмятины покрытие не треснуло и не отслоилось - адгезия достаточная. Если появились трещины и отслаивание - есть проблема.
Но для прецизионных деталей, идущих на ответственные применения (подшипники, гидроцилиндры, приборы), нужна полная валидация по стандарту. Выборочно каждую партию проверяют по ISO 4624 (или соответствующему стандарту), и только если адгезия в норме, детали отправляют клиенту.
Защитные покрытия для прецизионных деталей в условиях высоких нагрузок
Прецизионные детали часто работают в условиях, которые требуют не только адгезии покрытия, но и специального сочетания защиты и смазывающих свойств.
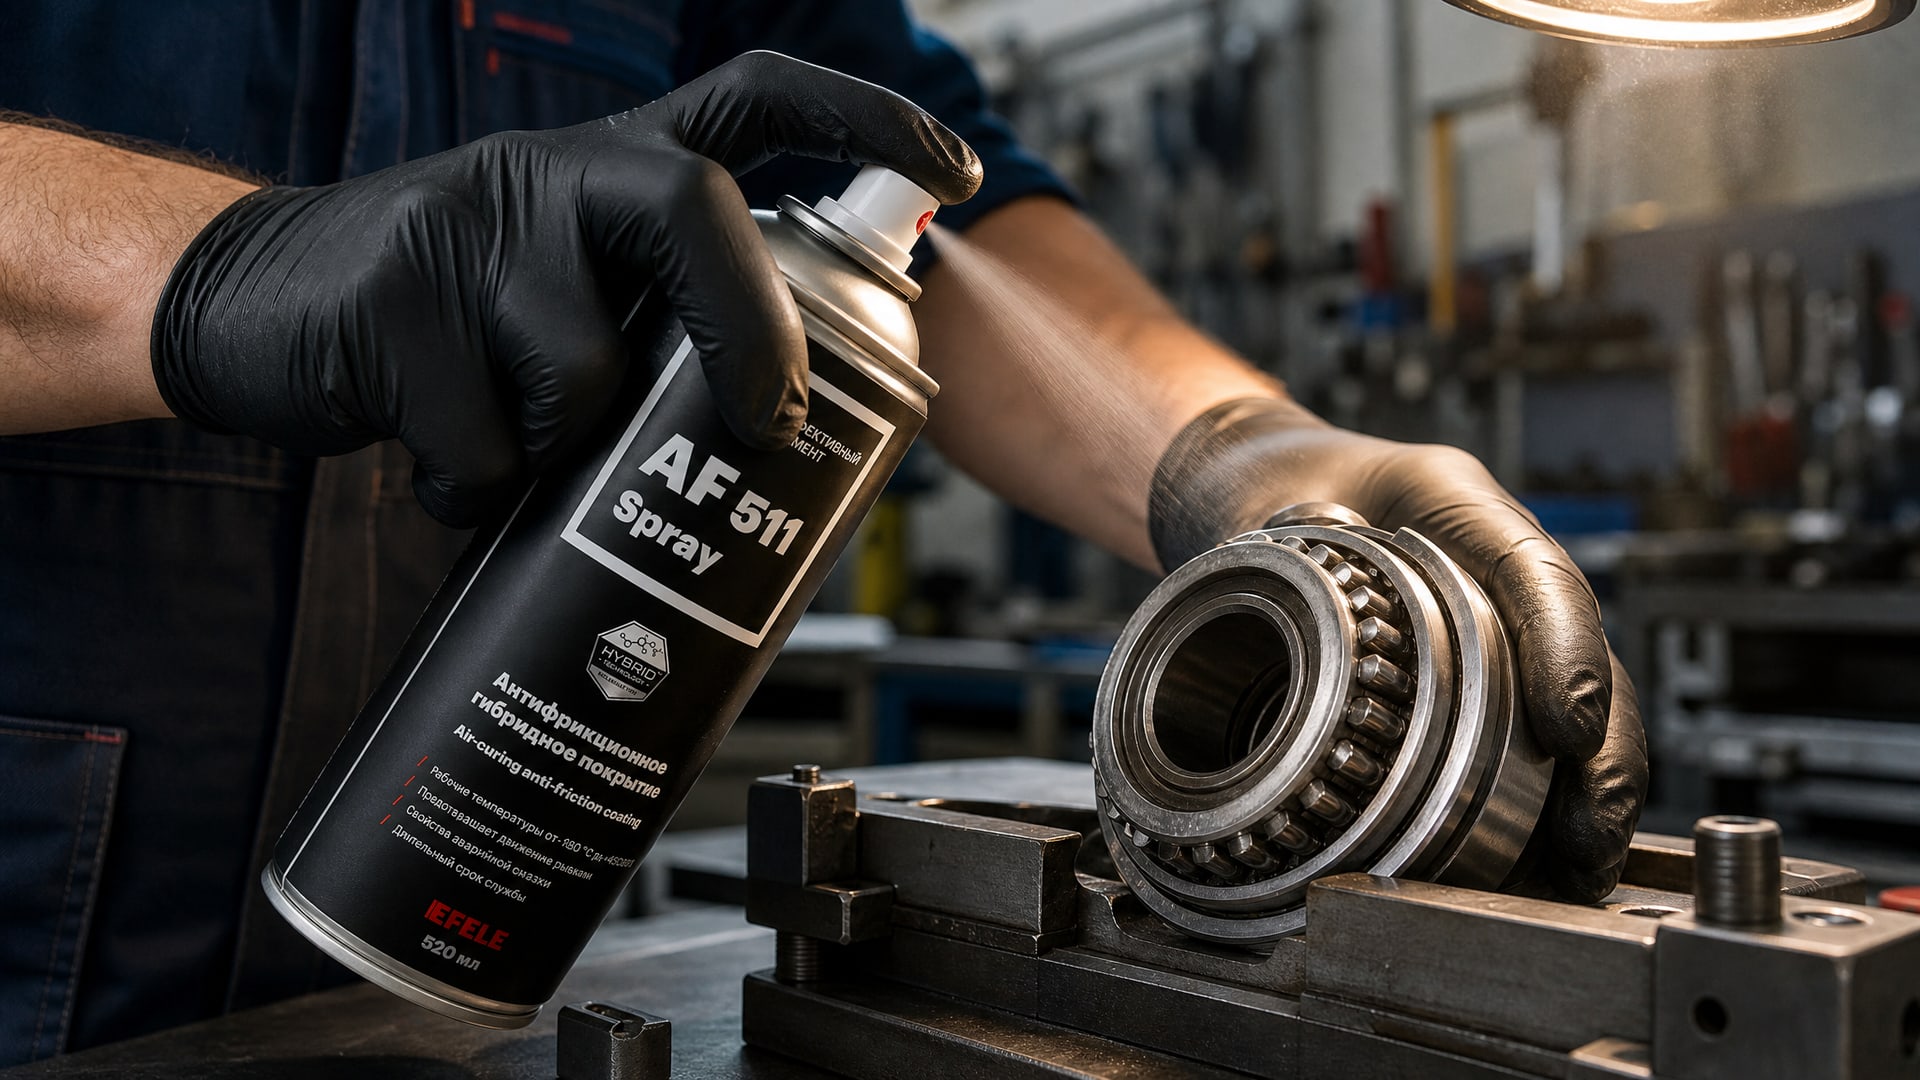
Механический износ, фреттинг (микроскопические движения под нагрузкой), холодный пуск с недостаточной смазкой, температурные циклы - все это разрушает обычные полимерные покрытия и требует применения специализированных систем.
Для защиты деталей, работающих в условиях высоких нагрузок и температур, могут применяться антифрикционные покрытия. Такие системы обеспечивают одновременно защиту от коррозии, адгезию к основанию и низкий коэффициент трения в точках контакта. Например, сухое антифрикционное покрытие EFELE AF-511 Spray создает микроскопический слой твердого смазочного материала, который остается на поверхности после испарения растворителя и снижает коэффициент трения с 0,15-0,20 (голый металл) до 0,08-0,10 (с покрытием). Такие покрытия особенно полезны для скользящих контактов, где вязкое масло неприемлемо, но смазывание необходимо.
Антифрикционные системы часто основаны на политетрафторэтилене (PTFE), дисульфиде молибдена (MoS2) или графите в полиимидной или полиуретановой матрице. После полимеризации они образуют сухой слой толщиной 10-30 микрон, который держится на детали благодаря хорошей адгезии и при этом не впитывает влагу и не реагирует с окружающей средой.
Контроль адгезии антифрикционных покрытий ведется по той же ISO 4624, требуемое значение обычно не ниже 1,5 МПа. Если адгезия упала, это признак нарушения подготовки или проблемы с полимеризацией.
Часто задаваемые вопросы
Если покрытие визуально ровное, гарантирует ли это хорошую адгезию?
Нет, ровность не гарантирует адгезию. Покрытие может выглядеть гладким и однородным, но одновременно плохо держаться на основании, если нарушена подготовка поверхности, неправильно выбран полимер для данного материала детали, или отверждение пошло некорректно. Адгезия проверяется только испытанием по стандартам (ISO 4624, ISO 2819, ISO 19207 и т.д.), результат дает количественную или качественную оценку прочности связи между слоями.
Почему для разных типов покрытий используются разные стандарты адгезии?
Потому что механизм отказа и способ нанесения разные. Полимерные пленки держатся адгезией молекул полимера к основанию, и их проверяют pull-off тестом (ISO 4624). Электролитические слои держатся микромеханическим сцеплением и химическим взаимодействием, и их оценивают вдавливанием (ISO 2819). Напыленные системы - это слои твердых частиц в пористой матрице, адгезия там зависит от шероховатости и переплавления граничного слоя (ISO 19207). Один метод не подходит ко всем, поэтому пришлось развить отдельные стандарты для каждого класса.
Обязательна ли полная подготовка поверхности перед нанесением защитного слоя?
Да, для прецизионных деталей подготовка обязательна. Если наносить покрытие на грязную, ржавую или жирную деталь, оно отслоится в течение недель или месяцев. Подготовка включает удаление окислов, обезжиривание, фосфатирование и контроль влажности. Время на подготовку -20-50% от общего времени технологического цикла, но без нее нет гарантии, что покрытие выполнит свою функцию.
Можно ли наносить покрытие при влажности воздуха выше 85% и температуре детали ниже точки росы?
Нельзя, покрытие будет некачественным. При влаге на поверхности полимер не сцепится с основанием, покрытие будет пузыриться или отслаиваться. Двухкомпонентные системы (полиуретан) активируются водой, что приводит к пенообразованию. Если нужно наносить в условиях высокой влажности, используют осушители воздуха и нагревают детали, чтобы избежать конденсации.
Какова минимальная толщина защитного слоя для прецизионной детали, чтобы адгезия была достаточной?
Минимальная толщина не менее 25-30 микрон (для полимерных систем), 10-20 микрон (для электролитических), 50-200 микрон (для напыленных). Слишком тонкое покрытие (менее 10 микрон) может быть пористым и неэффективным. Слишком толстое может дать внутреннее напряжение и отслоиться. Точную толщину регламентирует техническое задание на деталь в зависимости от режима нагрузок и среды эксплуатации.
Заключение
Нанесение защитного слоя на прецизионные детали - это многоэтапный технологический процесс, где качество на каждом шаге влияет на конечный результат. Подготовка поверхности закладывает основу адгезии, выбор метода нанесения и полимера определяет эффективность защиты, а контроль адгезии по стандартам ISO 4624, ISO 2819, ISO 19207 или ISO 26443 дает уверенность в том, что покрытие будет надежно работать в эксплуатации.
Специалисты и закупщики должны четко представлять, что универсального решения нет: для стальной детали, которая работает в условиях высокой влажности, нужна одна система; для цветного металла под механическими нагрузками - другая. Ключ к успеху - согласование выбора материала и метода с условиями работы, тщательная подготовка основания и обязательный контроль адгезии по стандартам. Только при соблюдении всех этих условий защитный слой выполнит свою задачу: защитит прецизионную деталь от коррозии, износа и деградации на весь срок эксплуатации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.