
Технологические ограничения при нанесении покрытий на внутренние поверхности закрытых рабочих колес
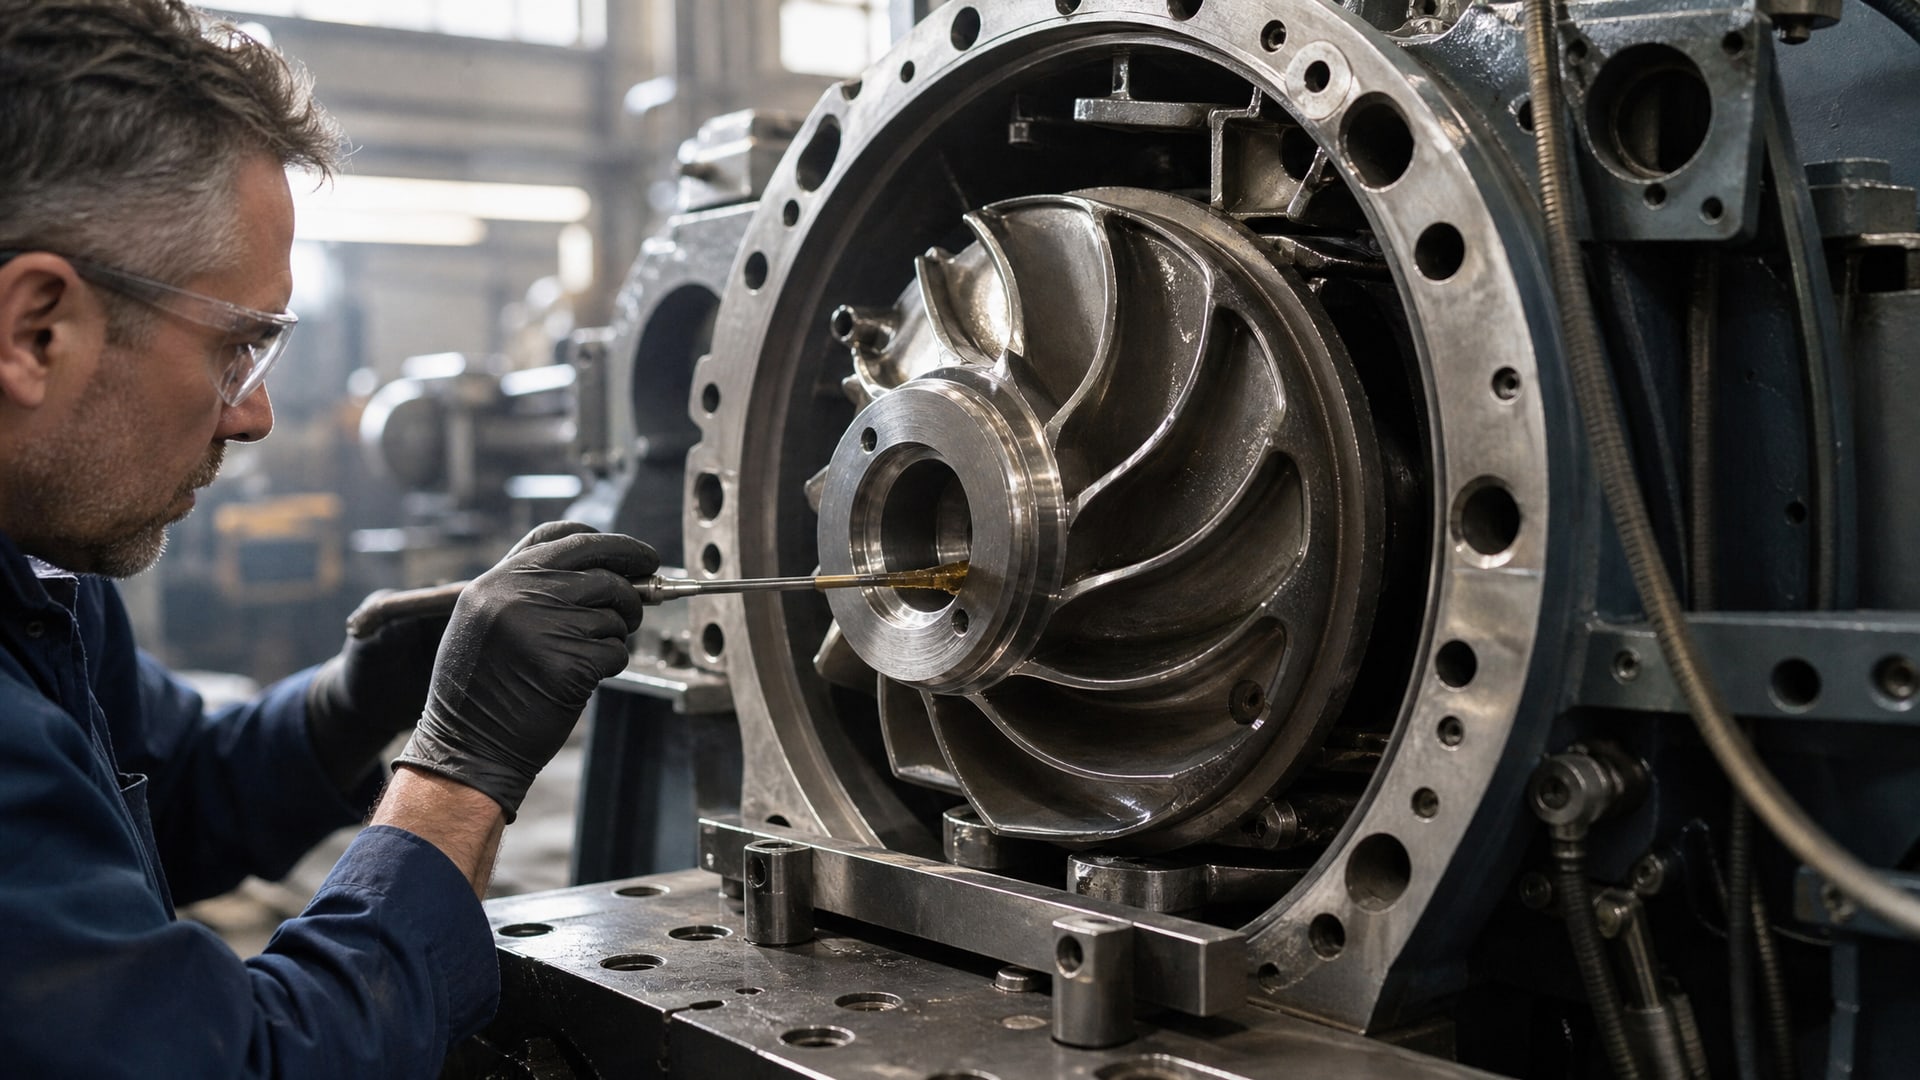
Закрытые рабочие колеса центробежных насосов и компрессоров сталкиваются с интенсивной эрозией внутренних поверхностей под действием абразивных частиц, кавитационных пузырьков и высокоскоростных потоков. Защита от эрозии через специальные покрытия - это одна из самых сложных задач в машиностроении, потому что геометрия замкнутого канала предъявляет жесткие требования к подготовке поверхности и равномерности нанесения. Стандартные режимы обработки, пригодные для открытых деталей, не работают: доступ инструмента ограничен, контроль качества затруднен, а требования к шероховатости и адгезии покрытия остаются теми же строгими.
Эта статья раскрывает ключевые ограничения технологии нанесения защитных покрытий на внутренние поверхности закрытых рабочих колес, объясняет требования к подготовке и параметры контроля качества, которые действительно влияют на долговечность защиты.
Проблема: почему геометрия закрытого рабочего колеса ограничивает технологию
Закрытые рабочие колеса (closed impeller) имеют принципиально иную конструкцию, чем открытые.
Внутри них циркулирует рабочая жидкость или газ, и именно эта среда вызывает эрозионный износ. Лопасти колеса отделены от центрального вала диском (шраудом), образуя канал, через который проходит поток. Толщина этого канала часто составляет 5-15 мм, доступ с инструментом затруднен, а внутренние углы и переходы геометрически сложны.
Исследования показывают, что после оптимизации процесса абразивоструйной подготовки шероховатость шрауда удается снизить примерно с Ra 7,86 мкм до Ra 2,7 мкм, а диска - с Ra 8,13 мкм до Ra 0,9 мкм. Однако эти результаты остаются неоднородными по поверхности: зоны, куда абразив попадает легче, обрабатываются лучше, чем удаленные углы. На открытой детали можно переориентировать инструмент и добиться однородности; внутри канала такая возможность отсутствует.
Это первое и главное ограничение: саму технологию подготовки нельзя скопировать с открытых деталей. Нужно заранее оценивать, сможет ли выбранный способ абразивоструйной или механической обработки обеспечить равномерный профиль по всему каналу. Если нет - следует либо пересмотреть конструкцию (сделать зазор шире, углы радиуснее), либо согласиться с более низким требованием к шероховатости, либо применить несколько этапов обработки.
Требования к шероховатости и профилю поверхности
Когда речь идет о защитном покрытии, его надежность целиком зависит от адгезии - механического и химического сцепления с подложкой.
Адгезия обеспечивается двумя факторами: химической активностью поверхности (чистота, отсутствие масла и окислов) и механическим сцеплением (шероховатость профиля).
Шероховатость измеряется параметром Ra - среднее арифметическое отклонение профиля от средней линии. Стандарт ISO 20502 прямо указывает, что для испытаний адгезии керамических покрытий поверхность образца должна иметь равномерную статистическую шероховатость, при этом Ra не должен превышать 0,5 мкм. Это кажется противоречивым: если нужна адгезия, почему нужна «гладкая» поверхность?
Объяснение простое: слишком гладкая поверхность (Ra < 0,2 мкм) дает плохое механическое сцепление - покрытие просто не за что зацепиться. Слишком грубая поверхность (Ra > 1,5 мкм) провоцирует другую проблему: неравномерность нанесения. Пик профиля может выступать выше слоя покрытия, создавая концентратор напряжений, а впадины остаются незаполненными, снижая толщину в критических местах. Оптимальный диапазон - узкая полоса, обычно 0,8-1,2 мкм для большинства эпоксидных и полиуретановых систем.
Для оценки профиля после абразивоструйной подготовки используют стандарты ISO 8503-1 и ISO 8503-2. ISO 8503-2 описывает визуально-тактильное сравнение со стандартными эталонами профиля - эта методика быстра, но субъективна и не подходит для критичных деталей. ISO 8503-1 задает требования к самим эталонам. Однако для точного контроля требуется инструментальное измерение по ISO 4288, которое фиксирует не только Ra, но и Rz (высоту неровностей), Rt (полный диапазон) и другие параметры.
Внутри закрытого колеса измерение еще сложнее. Профилометр (прибор с щупом) может проникнуть в узкий канал, но точность снижается, а охватить всю поверхность практически невозможно. На практике закупщики требуют измерений как минимум в трех-пяти характерных точках: в центре диска, на шрауде, в зоне переходов, в местах наиболее интенсивного износа. Если хотя бы одна точка не удовлетворяет допуску, деталь отправляют на доработку.
Методы нанесения и их ограничения для внутренних поверхностей
Защитные антифрикционные и абразивостойкие покрытия наносят несколькими способами: электростатическое распыление, пневматическое (безвоздушное) распыление, окунание, центрифугирование, газотермическое напыление.
Для внутренних полостей возможности резко ограничены.
Электростатическое распыление подходит для открытых поверхностей, где факел краски разворачивается в свободное пространство. Внутри канала колеса электрическое поле искажается геометрией и проводящей подложкой, распыление становится неконтролируемым, покрытие ложится неравномерно. Этот метод практически не применяют для закрытых рабочих колес.
Пневматическое распыление (сжатый воздух вносит капли в канал) - основной метод. Кабель со специальной насадкой проводят внутрь полости, по ней подают краску и сжатый воздух. Преимущество: доступ есть везде, если позволяет геометрия. Недостаток: факел неустойчив, скорость нанесения низкая, велик риск подтеков, пропусков и неравномерной толщины. Кроме того, сжатый воздух может содержать масло и влагу - требуется хорошая подготовка воздуха и использование осушителей.
Окунание работает для полостей, но только если толщина краски контролируется концентрацией и временем погружения. Для тонких покрытий (15-30 микрон) это сложно. Кроме того, после окунания в полости часто остаются полосы и потеки, которые не убрать, не разбирая деталь.
Газотермическое напыление (плазма, HVOF, холодное напыление) дает толстые, плотные слои 0,3-1,5 мм, но для внутренних каналов требует специальных горелок и манипуляторов. Стоимость высока, и не все производители располагают такой техникой. Кроме того, высокая температура или скорость частиц могут вызвать локальное искажение геометрии детали.
На практике для закрытых рабочих колес используют комбинированный подход: 1) абразивоструйная подготовка внешней поверхности и максимально возможная подготовка внутренних зон; 2) нанесение защитного покрытия пневматическим распылением в несколько слоев с контролем толщины после каждого слоя; 3) часто добавляют этап механической обработки внутренних поверхностей (шлифование, полирование) после первого слоя, чтобы выровнять неровности.
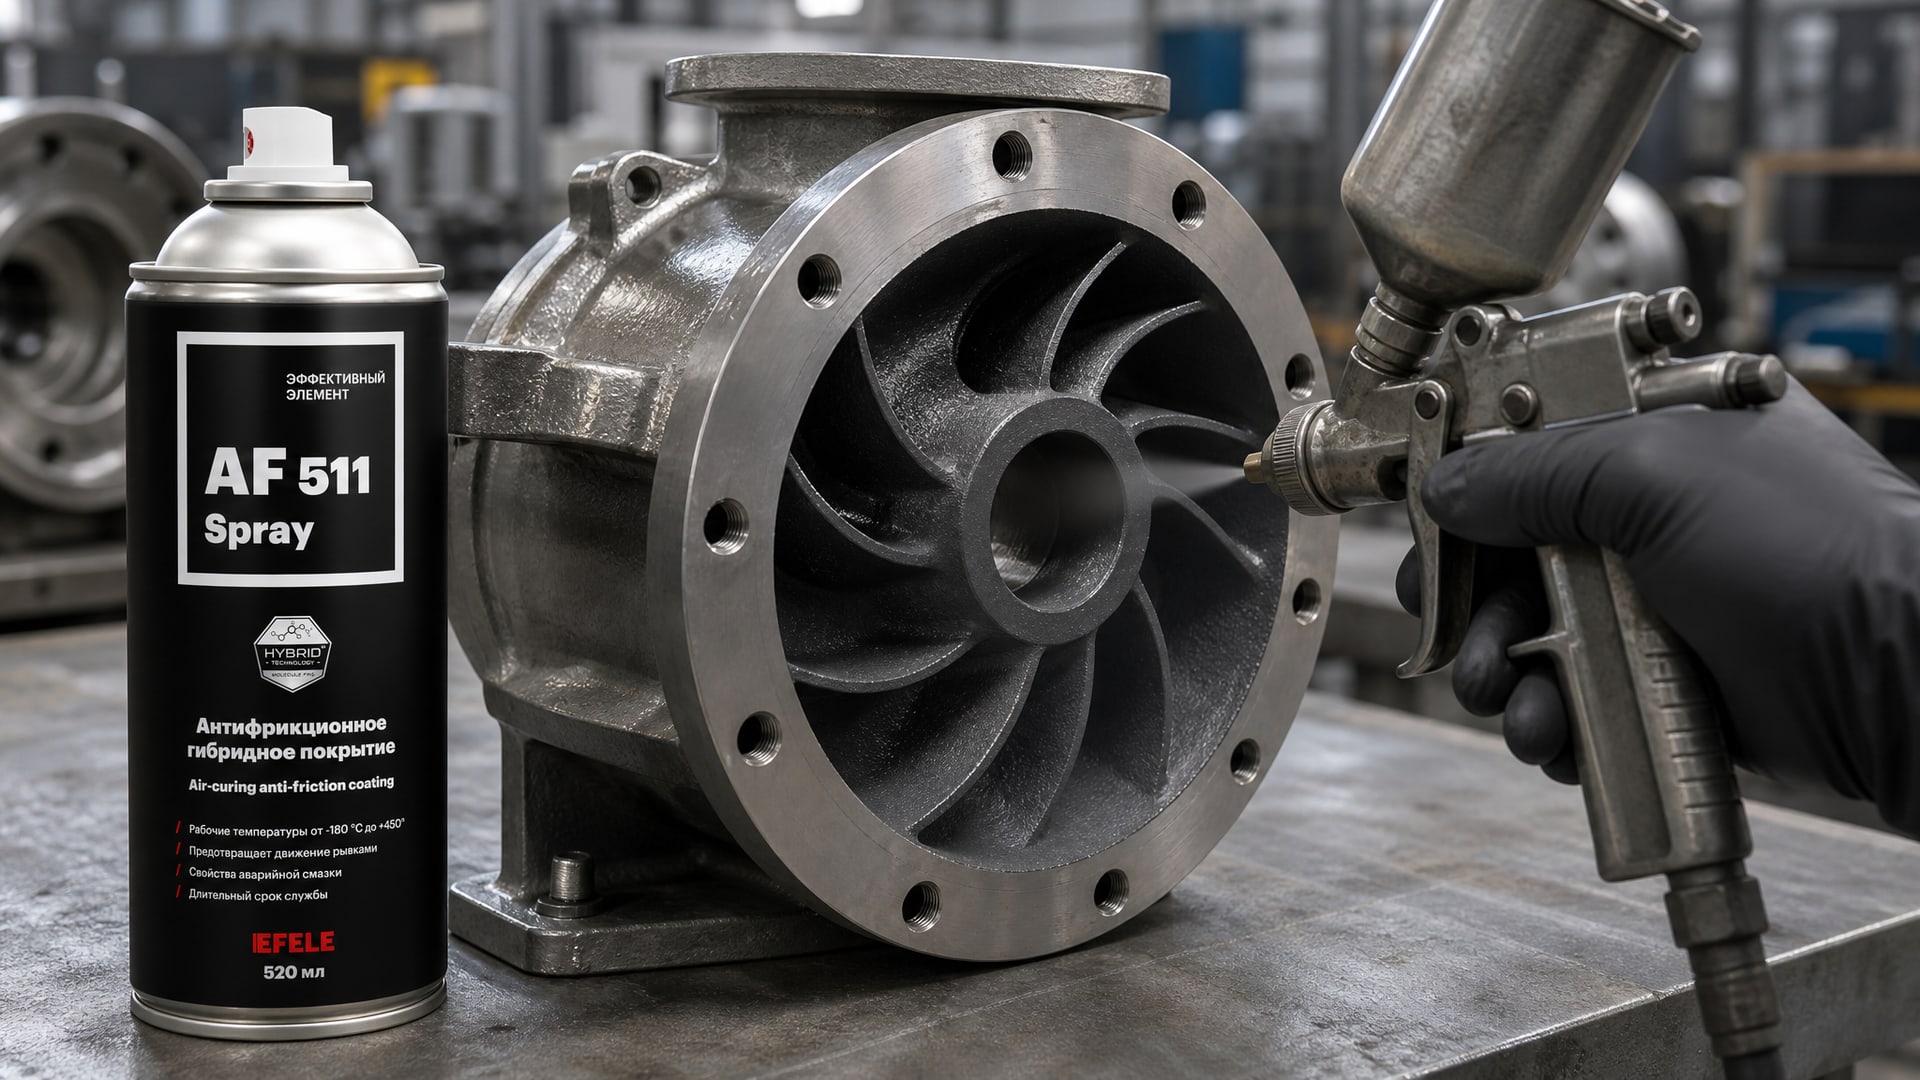
Для защиты внутренних поверхностей закрытых рабочих колес от эрозии и механического износа могут применяться антифрикционные покрытия, например EFELE AF-511 Spray, которые создают сухую смазочную пленку, снижающую трение и абразивный износ. Такие составы особенно полезны в зонах, где обычные лакокрасочные материалы не обеспечивают необходимую стойкость, а требуется комбинированная защита от истирания и снижение гидродинамического перепада.
Контроль качества подготовки и покрытия
Контроль качества начинается с подготовки поверхности и продолжается после нанесения.
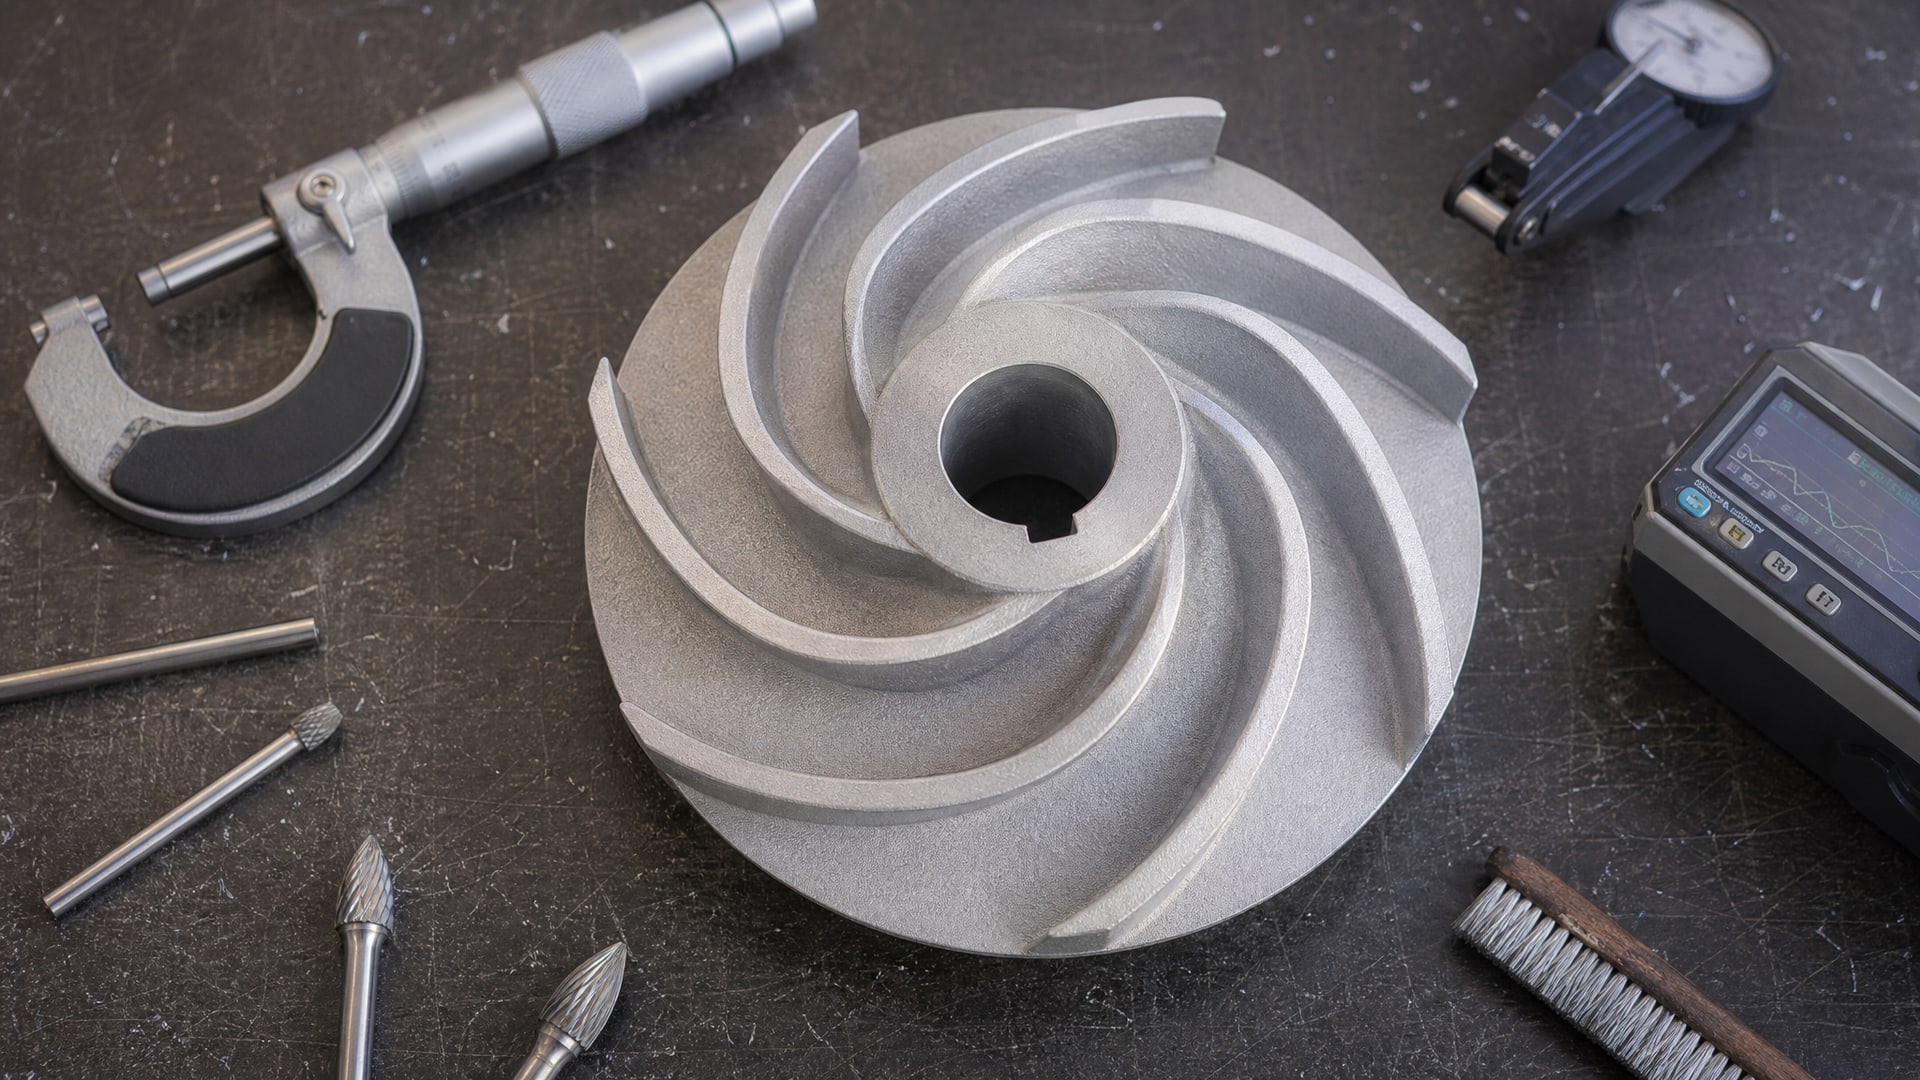
Вот минимальный набор проверок:
1. Шероховатость после подготовки - измеряют по ISO 4288 в 3-5 точках. Диапазон обычно 0,8-1,5 мкм Ra для стальных поверхностей перед эпоксидным или полиуретановым покрытием. Для закрытого колеса точки выбирают так, чтобы охватить центр диска, края шрауда, переходные зоны.
2. Чистота поверхности - визуальный осмотр на наличие пыли, масла, окислов. После абразивоструйной обработки проводят сухую чистку (воздух под давлением, безворсовая ткань) или влажную (деминерализованная вода, спирт). Для критичных деталей делают смыв поверхности деионизированной водой и контролируют проводимость жидкости.
3. Толщина покрытия (DFT, Dry Film Thickness) - измеряют толщиномером (магнитный или электромагнитный датчик) в 5-10 точках на поверхности и особенно внутри полости. Требуемая толщина часто 50-100 микрон, но для эрозионных условий может быть до 200 микрон. Измерение внутри узкого канала затруднено; используют миниатюрные зонды.
4. Адгезия - после 7-14 суток полимеризации покрытия проводят испытание на адгезию согласно ISO 2409 (метод сетки) или ISO 4624 (испытание на отрыв). Для закрытых колес обычно ограничиваются испытанием на отслаивание: срезают острым ножом полоску покрытия вдоль и поперек (сетка 1x1 мм) и проверяют, не отходит ли лакокраска.
5. Осмотр дефектов - внутри полости ищут пропуски, подтеки, потеки, пузыри, трещины. Для этого используют эндоскоп (гибкая видеокамера) или специальное зеркало с подсветкой. Если полость узкая, доступ ограничен, и дефекты в углах могут остаться незамеченными.
Особенность контроля закрытых колес: любой дефект внутри канала выявить сложно, а исправить - еще сложнее. Поэтому акцент делается на профилактику: строгий контроль на каждом этапе, работа с поверенными поставщиками, регулярное обучение операторов.
Стандарты и нормативная база
Для России и международного сотрудничества в области защитных покрытий действуют следующие ключевые стандарты:
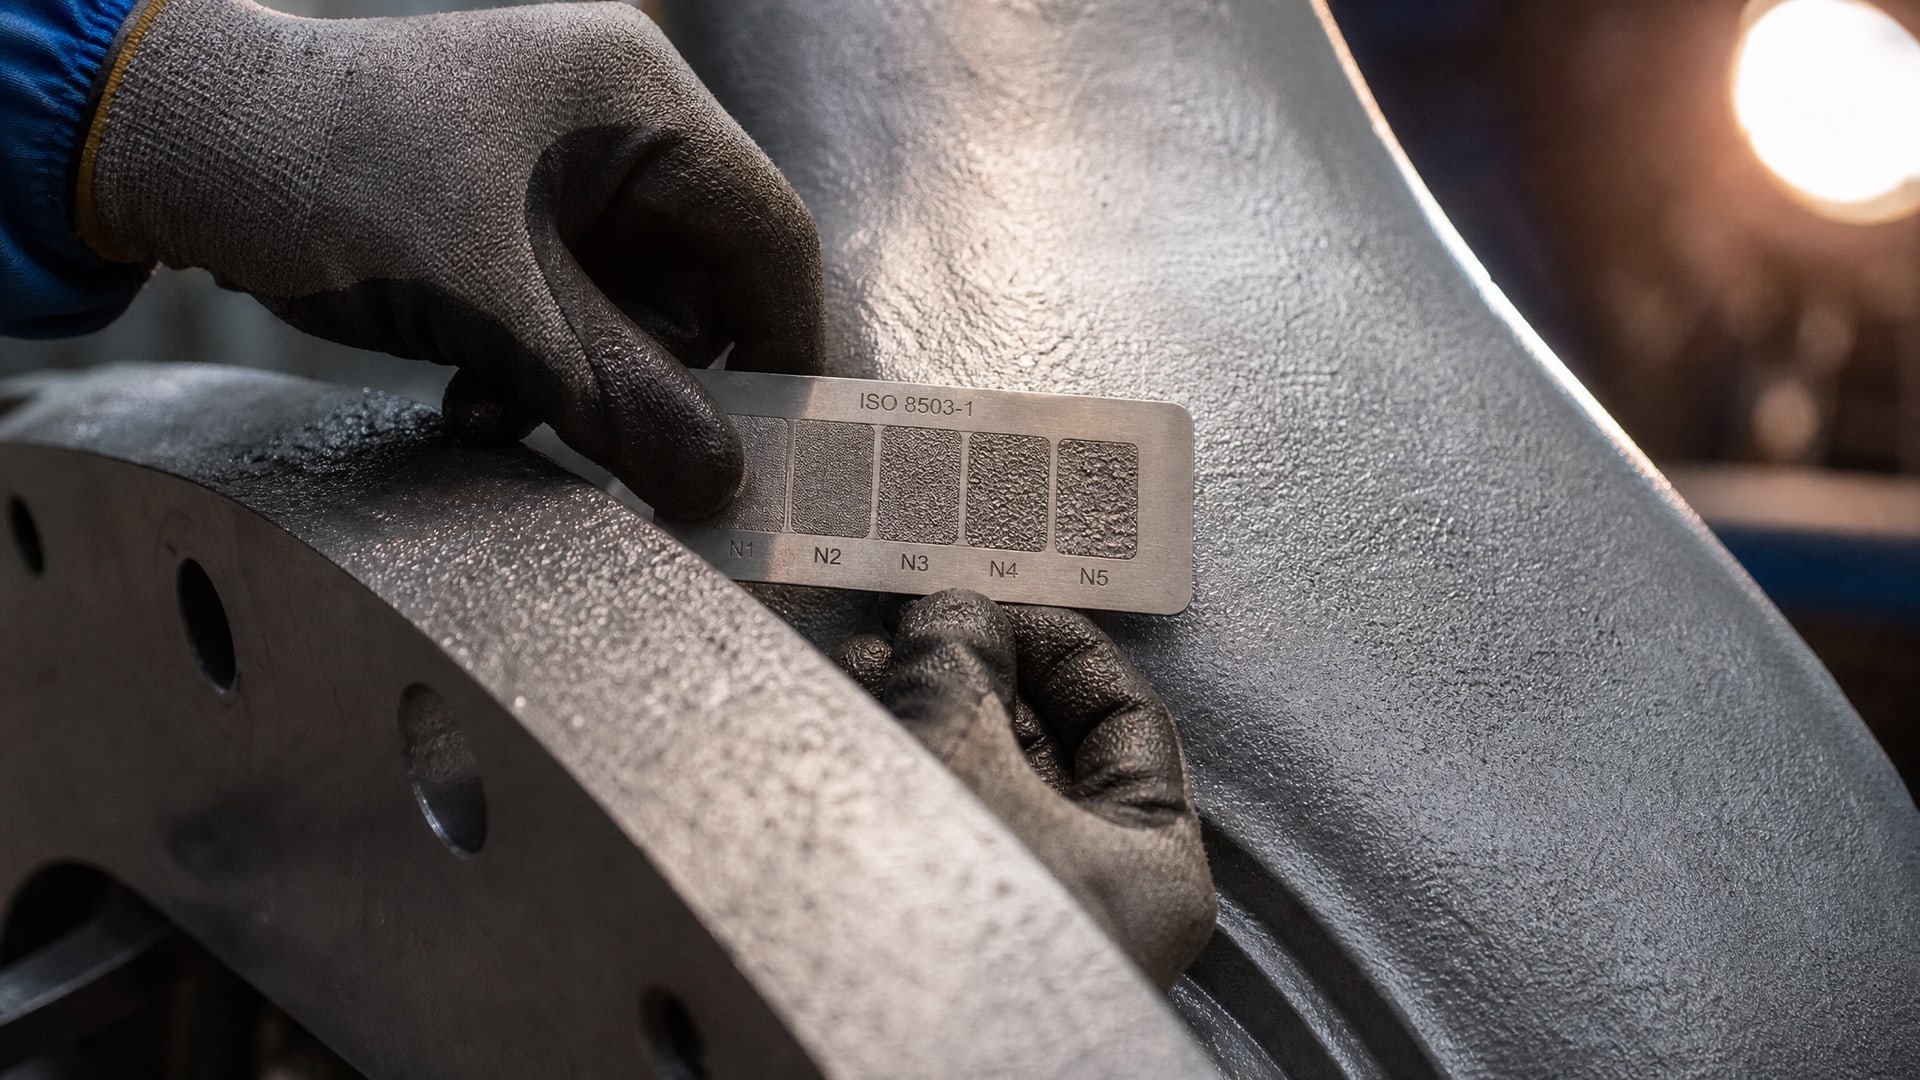
ISO 8503-1 и ISO 8503-2 - требования к эталонам профиля поверхности после абразивной очистки и методика визуально-тактильного сравнения. ISO 8503-1 описывает сами эталоны, ISO 8503-2 - процедуру сравнения.
ISO 4287 и ISO 4288 - параметры шероховатости профиля (Ra, Rz, Rt и др.) и методика их измерения профилометром. Это универсальный стандарт для всех типов поверхностей.
ISO 20502 - испытания адгезии керамических и похожих износостойких покрытий, включая требование к максимальной шероховатости поверхности (Ra ≤ 0,5 мкм для образцов).
ISO 21920 - современная серия стандартов, пришедшая на смену ISO 4287 и уточняющая определение профильных параметров шероховатости.
ISO 25178 - стандарты для площадной 3D-топографии поверхности (параметры Sa, Sq и др.). Используются для более детального анализа микрорельефа, особенно когда нужна информация не только о линейном профиле, но и о пространственном распределении неровностей.
GB/T 13288-1991 (китайский стандарт, часто применяется в машиностроении) - оценка шероховатости стальной поверхности после абразивной очистки, основан на подходах ISO 8503.
ISO 2409 - испытание адгезии лакокрасочных материалов методом сетки (crosshatch adhesion test).
ISO 4624 - испытание адгезии методом отрыва (pull-off adhesion test).
Для производства в России также может применяться ГОСТ 32299-2013 и другие национальные стандарты, которые, как правило, согласованы с ISO, но имеют специфические допуски и методики.
Часто задаваемые вопросы
Чем защита от эрозии рабочего колеса отличается от защиты почвы от эрозии?
Защита от эрозии в контексте машиностроения и гидравлики означает предотвращение абразивного износа поверхностей деталей под воздействием высокоскоростных потоков твердых частиц, кавитационных пузырьков или истирающих движений. Защита почвы от эрозии - это агрономическая задача: предотвращение размыва грунта ветром или водой. Это разные предметные области, требующие разных подходов, материалов и стандартов контроля.
Почему просто толстое покрытие не решает проблему эрозии?
Толстое покрытие без хорошей адгезии быстро отслаивается, оголяя основной металл, который начинает эродировать еще быстрее. Кроме того, толстый слой с внутренними напряжениями может сам по себе растрескиваться. Долговечность определяется качеством подготовки поверхности, повторяемостью нанесения и соответствием толщины расчетным требованиям - обычно 50-150 микрон достаточно, если все остальное сделано правильно.
Как контролировать шероховатость внутри узкого канала закрытого рабочего колеса?
Используют портативный профилометр с гибким щупом, который может проникнуть в полость. Измерения берут в 3-5 характерных точках: центр диска, края шрауда, переходные зоны, места максимального ожидаемого износа. Если хотя бы одна точка вне допуска, деталь отправляют на доработку. Для особо критичных деталей дополнительно используют 3D-профилометрию или сканирование поверхности.
Можно ли наносить защитное покрытие внутри полости без предварительной абразивоструйной подготовки?
Нет. Без подготовки (удаления окислов, масла, загрязнений и создания микропрофиля) покрытие не прилипнет прочно, будет отслаиваться. Адгезия - это результат химической чистоты и механического сцепления. Пропуск подготовки приводит к браку и убыткам, которые во много раз превосходят экономию на подготовке.
Какой стандарт шероховатости применять для моего проекта?
Начните с ISO 4287/4288 (универсальные параметры профиля) и ISO 8503 (если проводится абразивоструйная подготовка). Если в спецификации упоминается адгезия керамических или композитных покрытий, добавьте требование ISO 20502. Для 3D-анализа микрорельефа используйте ISO 25178. Все это дополнительно согласуйте с поставщиком покрытия: у него должны быть собственные рекомендации по подготовке поверхности.
Заключение
Технологические ограничения при нанесении покрытий на внутренние поверхности закрытых рабочих колес проистекают из самой конструкции этих деталей: узкие, сложные по геометрии каналы не позволяют применить стандартные процедуры подготовки и нанесения, которые работают на открытых поверхностях. Шероховатость, контролируемое нанесение, адгезия - это не просто требования, а критический набор параметров, влияющих на долговечность защиты и окупаемость инвестиций.
Для успеха нужна система: ясное определение допусков на шероховатость в спецификации, измерение в нескольких точках, обучение операторов, взаимное доверие между производителем и поставщиком покрытия. Первый шаг - согласовать с поставщиком детали и поставщиком покрытия единые требования к подготовке поверхности (ISO 8503, ISO 4288) и методику контроля качества. Затем провести пилотное испытание на прототипе, чтобы убедиться, что достижимая шероховатость соответствует спецификации покрытия.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.