
Технологическая цепочка подготовки деталей к нанесению антифрикционных твердосмазочных покрытий
Качество антифрикционного твердосмазочного покрытия определяется не только свойствами самого материала, но в первую очередь подготовкой поверхности детали. Твердосмазочные покрытия - это суспензии твердых смазок в связующих и растворителях, которые после нанесения и отверждения формируют на поверхности тонкий прочно сцепленный смазочный слой толщиной 5–30 мкм. Эта технология позволяет перенести смазочную подготовку с монтажной площадки на заводской этап, существенно уменьшая объем ручных операций и обеспечивая предсказуемый результат. Статья предназначена для инженеров, закупщиков и технических специалистов, которые отвечают за контроль качества обработанных деталей и нуждаются в четком алгоритме подготовки перед нанесением покрытия.
Роль поверхностной подготовки в технологии твердой смазки
Поверхность детали перед нанесением антифрикционного твердосмазочного покрытия должна быть свободна от масла, грязи, оксидов и влаги.
Любой слой загрязнений препятствует адгезии - процессу прилипания материала к основе, и служит потенциальным местом отслоения. Механическая очистка - это ключевой начальный этап: она удаляет поверхностные окислы и обеспечивает микрошероховатость, необходимую для контакта связующего материала с металлом.
Качество поверхности влияет на долговечность покрытия под нагрузкой. Если деталь хранилась в неблагоприятных условиях, содержит остатки абразива или продукты коррозии, слой не достигнет расчетной прочности, даже если материал нанесен правильно. Для закаленной стали, которая часто используется в узлах высокого давления и трения, одного обезжиривания недостаточно; требуется комплексный подход: механическая очистка, химическая промывка и контролируемая сушка.
Пескоструйная и дробеструйная обработка деталей
Пескоструйная обработка - один из наиболее эффективных способов подготовки поверхности перед нанесением твердосмазочного покрытия.
Процесс заключается в ударном воздействии на деталь абразивными частицами, которые сбивают окислы, ржавчину, остатки масла и старые покрытия. Дробеструйная обработка, использующая стальные или чугунные дробинки, дает похожий результат и часто предпочитается для деталей из закаленной стали, так как меньше деформирует геометрию и снижает риск микротрещин.
После ударной обработки поверхность имеет развитую микроструктуру, благодаря которой связующее материала покрытия лучше смачивает и удерживается на основе. Глубина шероховатости и форма впадин также определяют финальную толщину слоя: тонкие впадины заполняются материалом, и результирующее покрытие становится более равномерным и прочным. Если деталь имеет сложную геометрию (внутренние каналы, резьба, узкие щели), ударная обработка может не достичь всех участков; в этом случае применяют комбинированный подход: местную механическую очистку в сочетании с химической травкой.
Фосфатирование и химическая подготовка перед покрытием
После механической очистки рекомендуется химическая обработка - промывка и при необходимости фосфатирование.
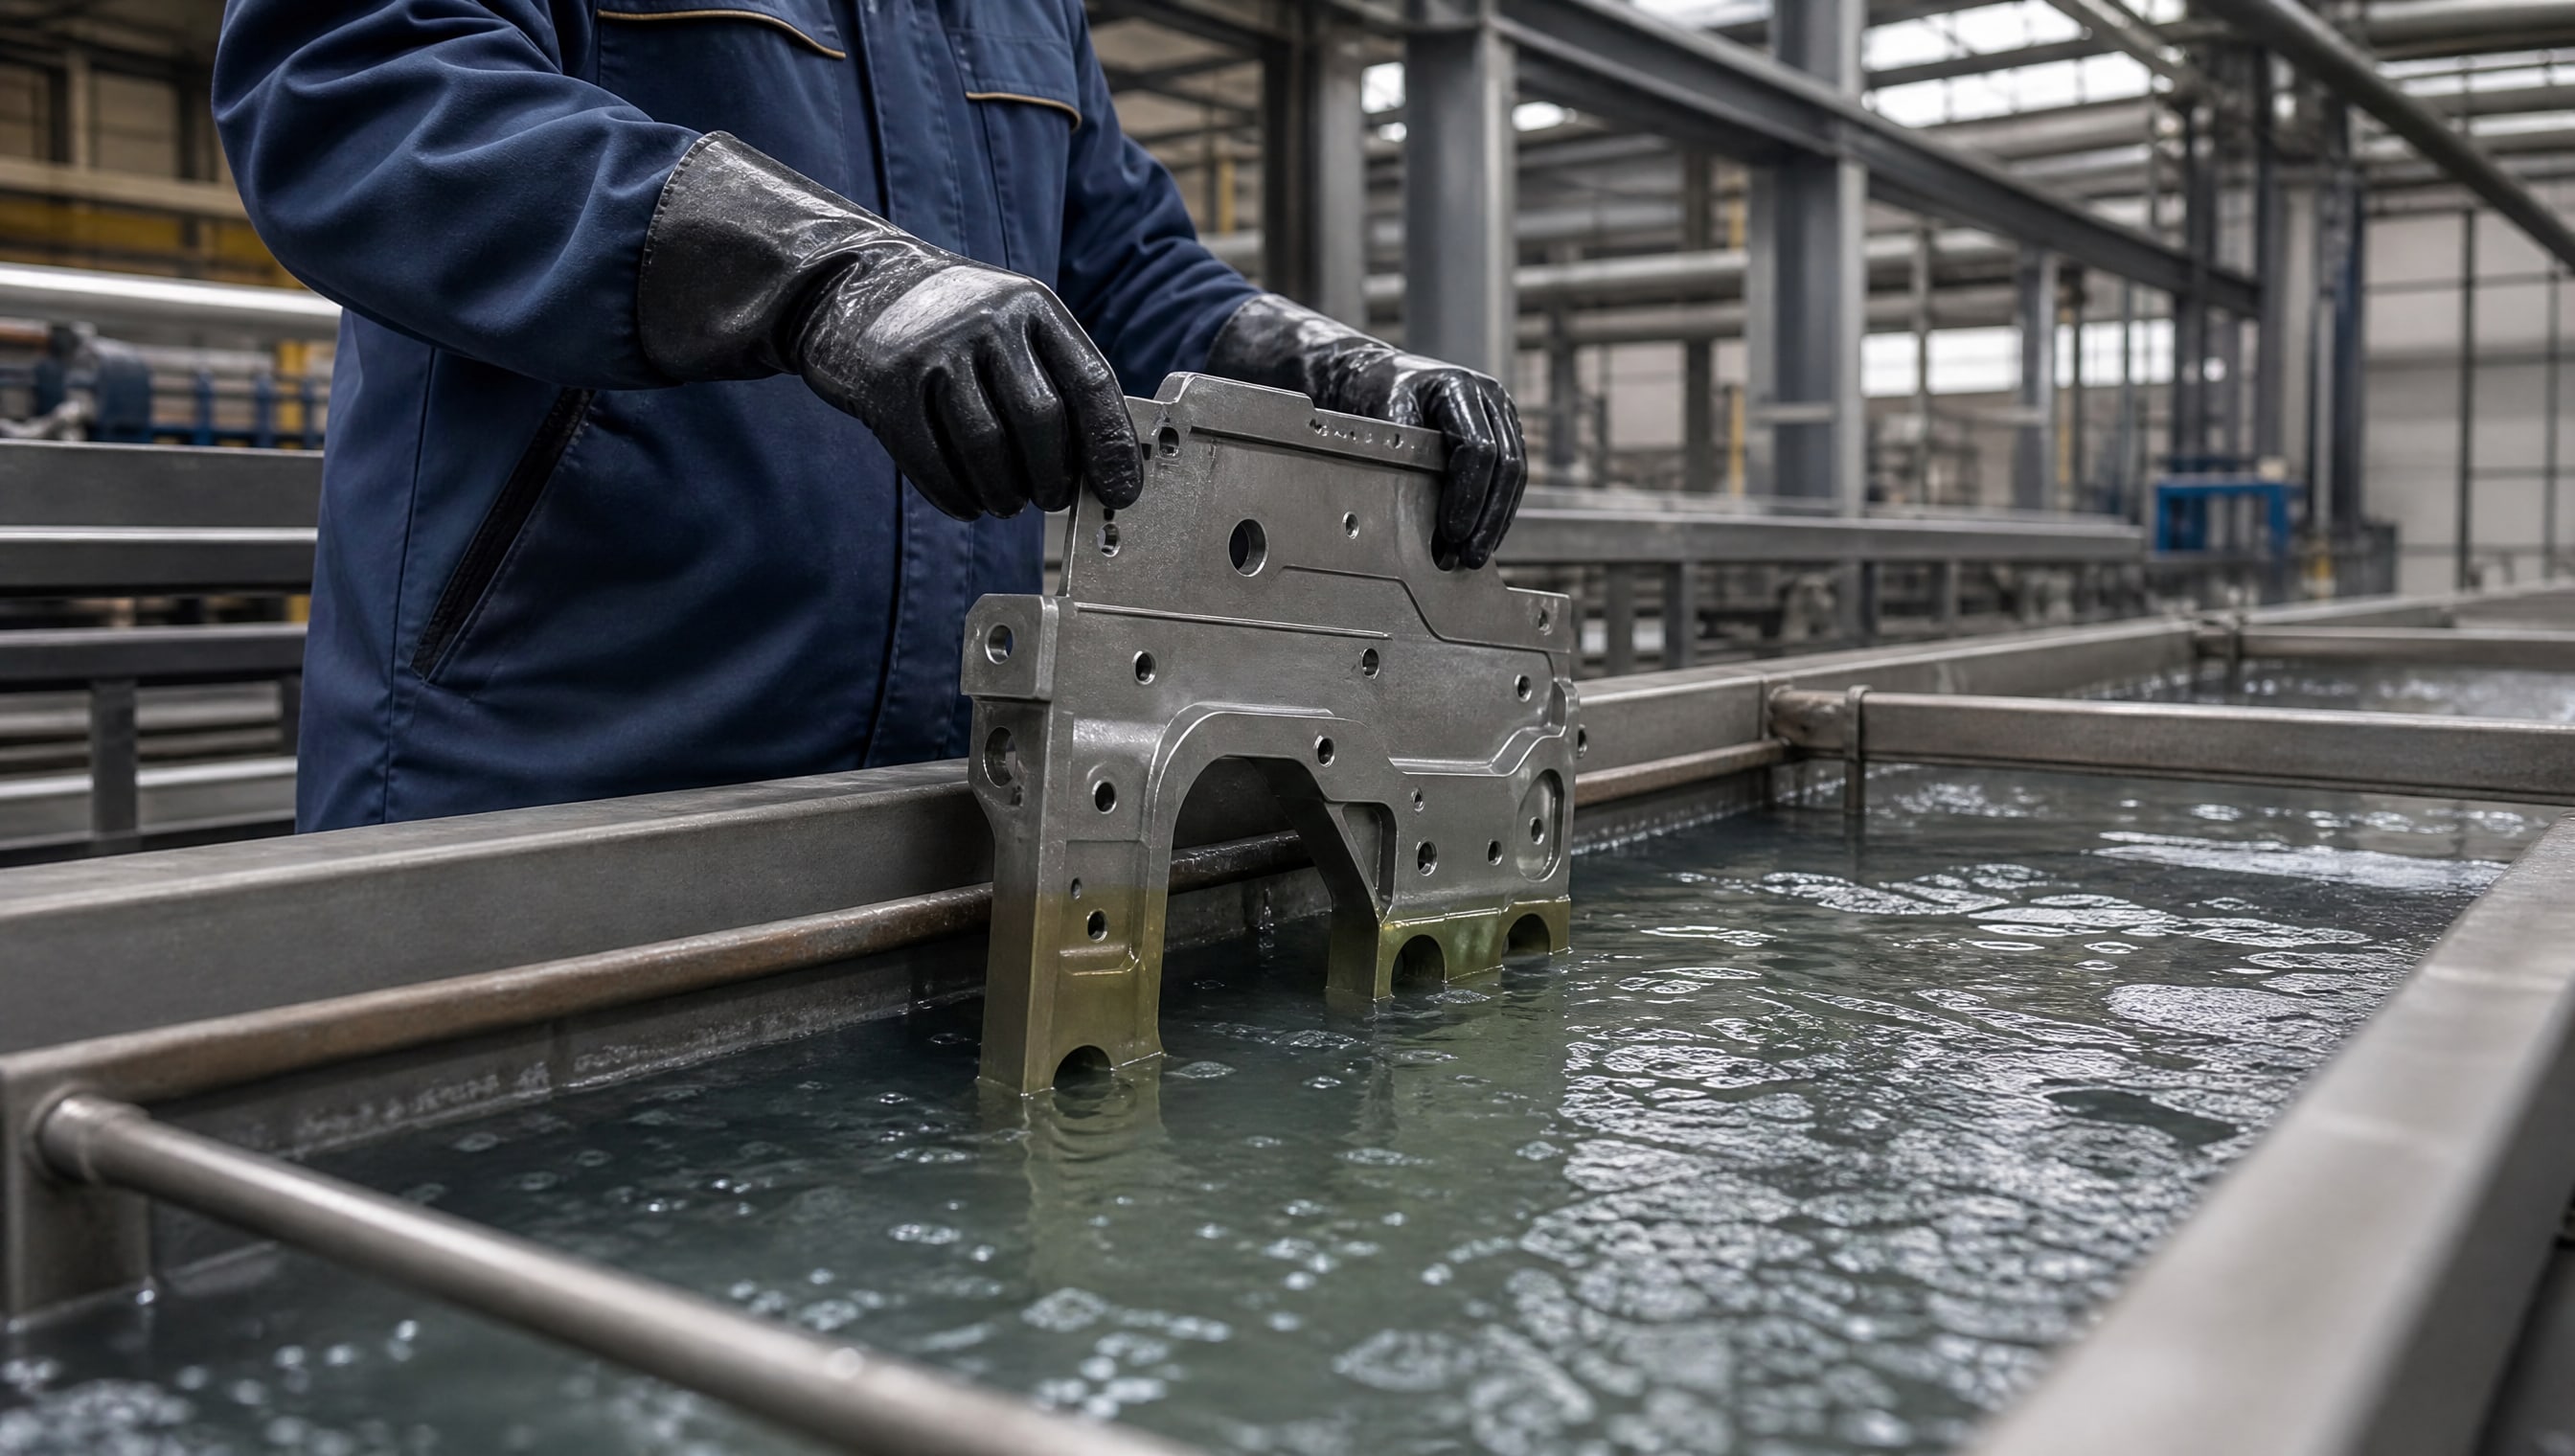
Фосфатирование создает на поверхности стали микроскопический слой фосфатных кристаллов, который улучшает адгезию и защищает металл от коррозии в интервале между подготовкой и нанесением покрытия. Этот слой очень тонкий (несколько микрометров) и не влияет на точность размеров детали.
Химическая промывка удаляет остатки абразива, пыль и защищает металл во время хранения. Для деталей, которые хранятся длительное время перед нанесением, фосфатирование становится страховкой от поверхностной коррозии. После промывки деталь просушивают горячим воздухом при температуре 30–50 °C. Влага на поверхности препятствует смачиванию и может привести к образованию пузырьков воздуха под покрытием. Минимальный интервал между завершением сушки и началом нанесения составляет не более 60 минут; если этот срок превышен, деталь должна быть повторно активирована или перепроверена на предмет конденсата и загрязнений.
Условия хранения и подготовка к нанесению
После активирующей обработки деталь хранят в чистом помещении, защищенном от пыли, сквозняков и резких перепадов температуры.
Если деталь долгое время находилась в холодном хранилище, ее необходимо предварительно подогреть до комнатной температуры, чтобы исключить конденсацию влаги на поверхности при переносе в теплый цех. Конденсат делает поверхность недоступной для нанесения и требует повторной сушки.
Помещение, где наносят антифрикционное твердосмазочное покрытие, должно поддерживать температуру 18–25 °C (оптимально 20–25 °C) и относительную влажность 40–60%. Слишком холодный воздух замедляет испарение растворителя и полимеризацию материала; слишком влажный воздух способствует образованию пузырьков в слое. Рекомендуется отсутствие сквозняков, которые вызывают неравномерное испарение и образование наплывов. Деталь непосредственно перед нанесением протирают мягкой чистой тканью для удаления поверхностной пыли, но не смывают активирующий слой и не применяют абразивные материалы.
Методы нанесения антифрикционного твердосмазочного покрытия
Выбор способа нанесения зависит от геометрии детали, требуемой равномерности и производительности.
Распыление - наиболее универсальный метод, особенно для деталей со сложной геометрией и труднодоступными участками; материал наносится тонким равномерным слоем благодаря механическому распылению в воздухе. Для деталей, требующих точного контроля толщины и экономии материала, применяют нанесение кистью или валиком. Погружение подходит для мелких деталей и позволяет обработать все поверхности за один проход, но требует контроля вязкости и времени контакта.
Толщина мокрой пленки за один слой не должна превышать 150 мкм, так как избыток материала приводит к образованию потеков, неравномерности и увеличению времени полимеризации. Разбавление материала, если оно требуется, не должно превышать 5%; это не влияет на адгезию, но сохраняет баланс вязкости и испарения. Если требуемая финальная толщина 20–30 мкм, часто применяют послойное нанесение: второй и третий слои наносят после полного высыхания предыдущего. Каждый слой образует прочную сцепку с предыдущим благодаря частичному растворению верхнего слоя материалом следующего.
На практике производствах, где обрабатываются клапаны, втулки и поршневые узлы, принято наносить два-три слоя с интервалом в 30–60 минут между нанесениями. Такой подход обеспечивает равномерное распределение твердой смазки по всей поверхности и минимизирует риск пропусков в покрытии.
Гидравлические испытания и контроль герметичности
Гидравлические испытания базовой детали проводят до финишного нанесения антифрикционного твердосмазочного покрытия.
Это необходимо для исключения брака по утечкам и герметичности, которые проявляются при работе под давлением. Если деталь (например, клапан, тройник или гидроцилиндр) пропускает жидкость на этапе испытаний, нанесение покрытия не исправит дефект; более того, покрытие может замаскировать микротрещину, которая проявится позднее, во время эксплуатации.
Испытание проводят при давлении, соответствующем технологической спецификации детали. Время выдержки под давлением обычно составляет несколько минут для оценки статической герметичности. После успешного испытания деталь маркируют и переводят на участок нанесения покрытия. Если гидроиспытание проводилось с применением технологической жидкости, деталь промывают и просушивают, чтобы остатки не помешали адгезии покрытия.
Контроль качества покрытия
Контроль качества антифрикционного твердосмазочного покрытия включает проверку адгезии, толщины, полноты полимеризации и стойкости к истиранию.
Адгезия оценивается по методу решетчатого надреза (сетка) или способом отслаивания; деталь рассматривают под лупой на предмет отслоений и вздутий по краям надреза. Толщина измеряется толщиномером, который дает показание в микрометрах; оптимальный диапазон 20–30 мкм.
Полнота полимеризации проверяется спустя определенное время после нанесения. Поверхность становится нелипкой примерно за 5 минут, однако полная полимеризация может занимать от 15 минут до 12 часов в зависимости от типа связующего и толщины слоя. Для критичных деталей может потребоваться испытание на истирание или проверка на устойчивость к вибрации.
Таблица основных критериев контроля качества:
| Параметр | Методика | Норма |
|---|---|---|
| Адгезия | Метод решетчатого надреза | Отслоений менее 10% площади |
| Толщина | Толщиномер | 20–30 мкм (в зависимости от системы) |
| Нелипкость | Тактильная проверка | Через 5 минут после нанесения |
| Полная полимеризация | По технологии материала | От 15 минут до 12 часов |
| Равномерность | Визуальный контроль, микроскопия | Отсутствие пропусков, потеков и наплывов |
Типовые ошибки при подготовке и способы их предотвращения
Одна из наиболее распространенных ошибок - нарушение интервала между активацией и нанесением.
Если деталь пролежала более 60 минут после сушки, на ее поверхности могут образоваться тонкие пленки влаги и частицы пыли, невидимые невооруженным глазом. Решение: обозначить время начала обработки на каждой детали и установить контрольный расписание в цехе.
Вторая ошибка - неправильный выбор методики в зависимости от геометрии детали. Для глубоких отверстий и узких щелей распыление часто неэффективно; нужно применять погружение или комбинированный метод. Для деталей с резьбой или насечками распыление может оставить пропуски; рекомендуется двух-трехслойное нанесение или местная дополнительная обработка.
Третья ошибка - попытка достичь требуемой толщины за один проход. Толстый слой плохо полимеризуется, образует потеки и может отслоиться. Правильный подход: нанести 2–3 тонких слоя по 50–100 мкм мокрой пленки каждый, с промежуточной сушкой.
Четвертая ошибка - недостаточная подготовка помещения. Если температура воздуха ниже 18 °C или влажность выше 70%, полимеризация замедляется и качество покрытия падает. Решение: установить стабилизаторы климата и регулярно мониторить параметры.
Часто задаваемые вопросы
Что такое адгезия и как она влияет на качество антифрикционного твердосмазочного покрытия?
Адгезия - это прилипание материала покрытия к поверхности детали; чем выше адгезия, тем меньше риск отслоения покрытия при трении, вибрации и нагреве. Плохая адгезия приводит к вздутиям и шелушению, особенно на краях деталей. Адгезия зависит от чистоты и шероховатости поверхности, поэтому качество подготовки критично.
Как долго хранить деталь после сушки перед нанесением покрытия?
Интервал должен составлять не более 60 минут. Если деталь хранится дольше, на поверхности может образоваться тонкая пленка влаги, пыли и оксидов. Перед нанесением необходимо повторно проверить чистоту или провести поверхностную очистку.
Какая оптимальная толщина антифрикционного твердосмазочного покрытия?
Толщина обычно составляет 20–30 мкм в зависимости от типа материала и условий эксплуатации. Для общего случая рекомендуется толщина сухой пленки 20–25 мкм. Толщина мокрой пленки за один слой не должна превышать 150 мкм.
Почему важны температура и влажность при нанесении покрытия?
Температура воздуха 18–25 °C и влажность 40–60% обеспечивают равномерное испарение растворителя и полимеризацию материала. При температуре ниже 18 °C процесс замедляется, при влажности выше 60% в покрытии образуются пузырьки. Отклонения приводят к потекам, неравномерности и снижению адгезии.
Нужно ли проводить гидравлические испытания до или после нанесения твердосмазочного покрытия?
Гидравлические испытания проводят до нанесения покрытия, чтобы исключить брак по герметичности. Нанесение покрытия не исправляет дефекты герметичности и не должно использоваться для их маскировки. После покрытия проводят только контроль адгезии и полноты нанесения.
Какие способы нанесения антифрикционного твердосмазочного покрытия наиболее эффективны для деталей со сложной геометрией?
Для деталей со сложной геометрией рекомендуется распыление, так как оно охватывает все участки равномерно. Если остаются труднодоступные зоны, применяют комбинированный подход: распыление в сочетании с локальным нанесением кистью. Для очень мелких деталей может быть использовано погружение.
Заключение
Технологическая цепочка подготовки деталей к нанесению антифрикционных твердосмазочных покрытий - это комплекс взаимосвязанных операций, в котором каждый этап влияет на финальное качество. Пескоструйная обработка удаляет загрязнения и формирует микрошероховатость; фосфатирование и промывка защищают металл; контролируемая сушка исключает влагу; гидравлические испытания подтверждают герметичность базовой детали; соблюдение режима нанесения (температура, влажность, интервалы между слоями) обеспечивает равномерность и адгезию покрытия.
Для закупщиков и инженеров важно установить четкий контроль на каждом этапе: учет времени между сушкой и нанесением, мониторинг климата в цехе, послойное нанесение вместо попытки достичь толщины за один проход, проверка адгезии и толщины перед отправкой деталей в эксплуатацию. На практике производств, обрабатывающих запорные клапаны, поршневые узлы и направляющие скольжения, твердосмазочные покрытия типа EFELE AF-511 Spray применяются именно потому, что технология позволяет достичь устойчивого результата при соблюдении подготовки поверхности и условий нанесения. Следующий шаг - разработка собственного технологического регламента под вашу номенклатуру деталей, с указанием норм шероховатости, температуры хранения и сроков проведения испытаний; это обеспечит стабильность результата и снизит количество отказов при эксплуатации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.