
Технические различия и сферы применения смазок серий 394 и 881
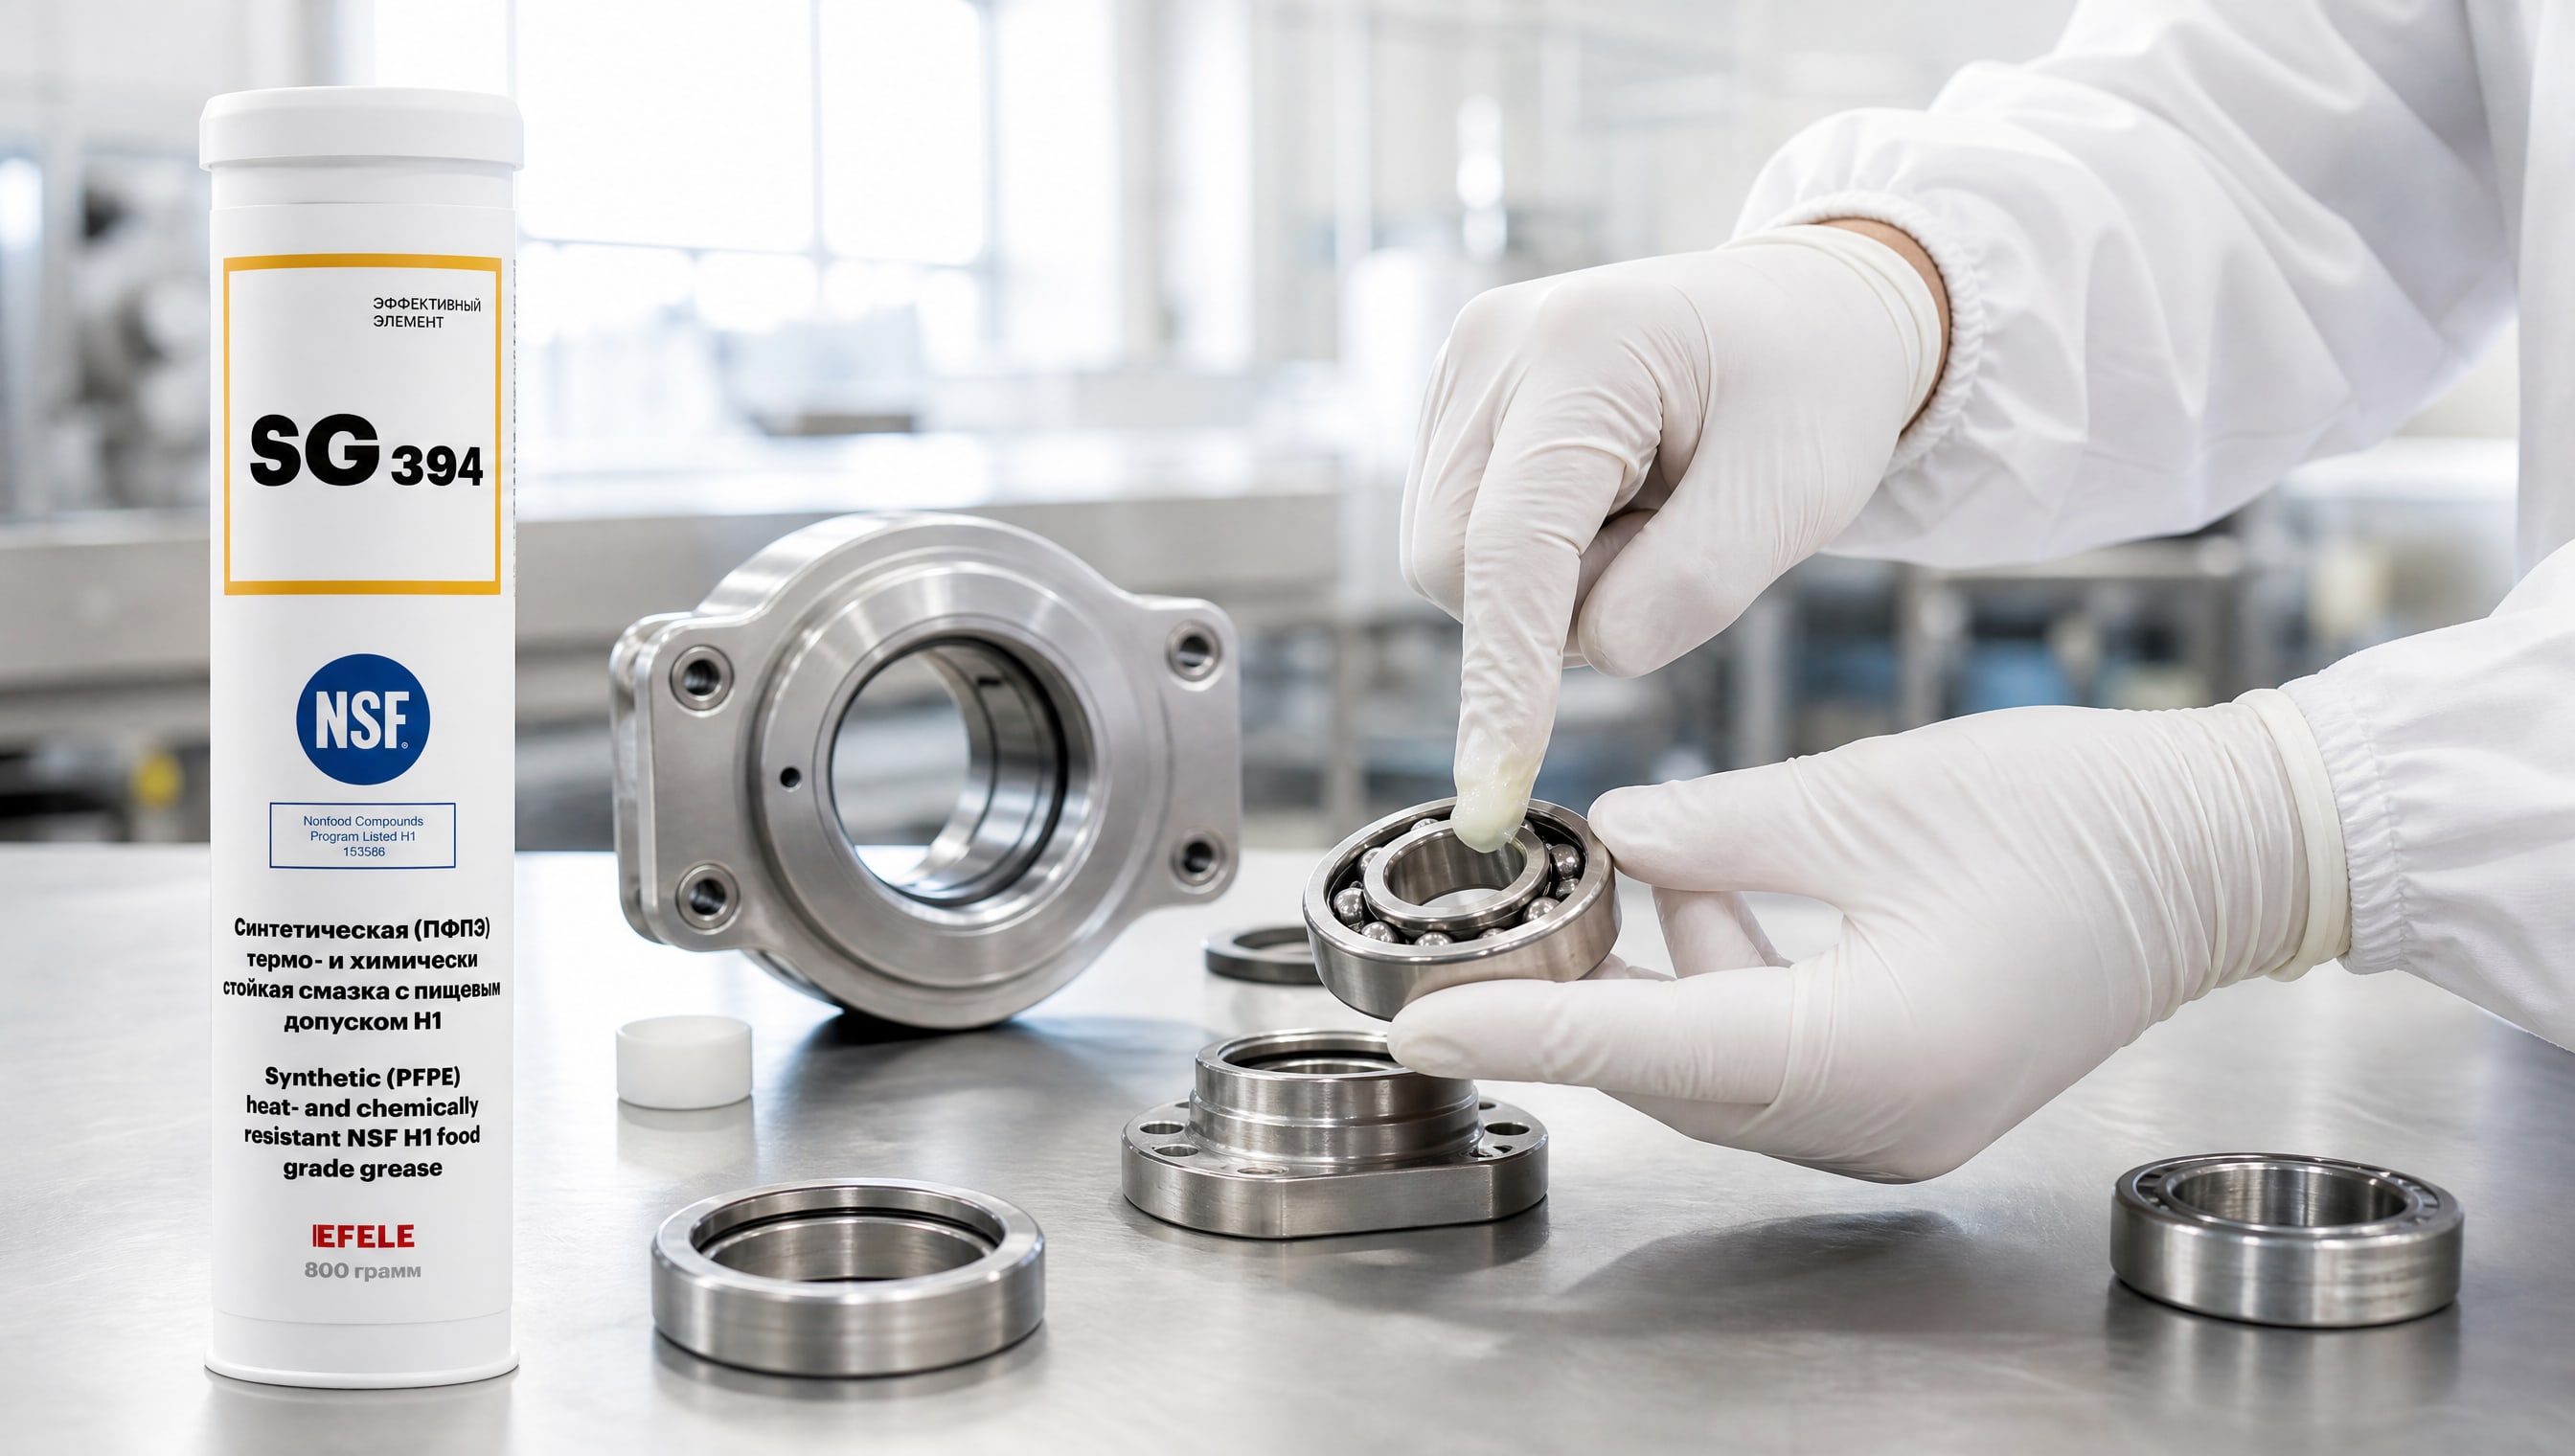
Выбор между смазками 394 и 881 часто становится точкой путаницы для инженеров и закупщиков: обе марки встречаются в спецификациях для подшипников дозирующего оборудования, но рекомендации по их применению заметно различаются. Различия лежат не только в составе и температурных диапазонах, но и в целевых условиях эксплуатации, способности работать при контакте с пищей и стойкости к химическим средам. Статья помогает понять, какие параметры смазок действительно важны при выборе для конкретного узла, как правильно сопоставить характеристики и на что ориентироваться при замене или первичном подборе через тавотницу или централизованную систему смазки.
Важность точного выбора особенно заметна на участках пищевой, фармацевтической и химической промышленности, где температурные колебания, воздействие бытовой химии и требования пищевого допуска создают нехарактерные условия для стандартной смазки. Чтобы избежать преждевременного высыхания смазки, ее вытекания или, наоборот, налипания загрязнений в подшипник, нужно понимать, чем отличаются 394 и 881 и как их характеристики влияют на фактический ресурс оборудования.
Состав и основные параметры смазки 394
Смазка 394 относится к синтетическим пластичным смазкам на основе перфторполиэфирного масла (PFPE) с загустителем PTFE (политетрафторэтилен).
Перфторполиэфиры выбираются для применений, где требуется одновременно высокая термостойкость, стойкость к растворителям и безопасность при контакте с пищевыми продуктами.
Основные параметры EFELE SG-394:
| Параметр | Значение |
|---|---|
| Базовое масло | Перфторполиэфирное (PFPE) |
| Загуститель | PTFE |
| Вязкость базового масла | 510 мм²/с при 40 °C |
| Класс консистенции NLGI | 1–2 |
| Температурный диапазон | −20…+260 °C |
| Точка каплепадения | Отсутствует |
| Пищевой допуск | NSF H1 |
| Коррозионное воздействие Emcor | 0–1 (минимальное) |
| Стандарты | ISO 21469, DIN 51502 |
Отсутствие точки каплепадения означает, что при перегреве смазка не плавится и не стекает, как обычные литиевые или кальциевые смазки; вместо этого она сохраняет форму даже при экстремальных температурах. Это свойство критично для печей, запаечных аппаратов и линий жарки, где локальный нагрев может достигать +260 °C и выше.
Практически также стоит учесть, что PFPE-смазка имеет более высокую плотность: в стандартный картридж поместится не 400 г, а около 800 г продукта, что означает большую емкость и меньшую частоту смены. Это влияет на логистику и планирование переиспользования на складе.
Смазка 881: параметры и область применения
Информация о смазке 881 в открытых источниках менее полная, чем по 394.
Без точного техпаспорта конкретного производителя невозможно корректно указать вязкость базового масла, точный температурный диапазон, тип загустителя и допусков. Это нормальная ситуация: не все марки одинаково документированы в общедоступных каталогах.
Однако общий принцип подбора остается неизменным: смазка 881 должна быть оценена по пяти ключевым параметрам:
тип загустителя (литиевый, кальциевый, комплексный, синтетический, PTFE и др.),
вязкость базового масла по ISO VG (10, 32, 46, 68, 100, 220 мм²/с и т.д.),
класс NLGI (0, 1, 2, 3 и т.д.),
температурный диапазон работы,
наличие присадок (EP, MoS2, PTFE, антикоррозионные) и допусков (NSF, DIN, ISO).
Если смазка 881 предусмотрена спецификацией оборудования, она должна быть получена с полным техпаспортом у поставщика. Любой подбор или замена требует согласования именно по этим пяти пунктам, а не только по названию марки.
Различия в температурных диапазонах и синтетических базах
Смазка 394 с базой на PFPE работает от −20 до +260 °C.
Верхний предел в 260 °C принципиально отличает ее от большинства других пластичных смазок: литиевые и кальциевые смазки на минеральных маслах обычно ограничены +120…+150 °C, а на ПАО - до +180…+200 °C.
Это различие становится критичным на пищевых линиях с печами и жареными блюдами, где подшипники направляющих, барабанов и упаковочных роликов подвергаются локальному нагреву. При выборе смазки для таких узлов эксперты рекомендуют закладывать запас в 10–15 °C выше максимальной температуры узла. Если печь разогрета до 240 °C, смазка должна быть рассчитана минимум на 255–260 °C.
Синтетические базовые масла (ПАО, полиэфиры, PFPE) сохраняют вязкость лучше минеральных при расширенном температурном диапазоне. Вязкость базового масла - это не то же самое, что класс NLGI; она определяет, насколько быстро масло течет при холоде и насколько хорошо смазывает при жаре. NLGI описывает только консистенцию пластичной смазки (ее густоту в готовом виде), но не вязкость основного масла.
Для узлов с низкими температурами (холодильные или криогенные приложения) также берут синтетические смазки, потому что минеральные масла закристаллизовываются и перестают течь. В таких случаях выбор падает на ПАО или эфирные базы; смазка 394 на PFPE также применима, хотя стоимость будет выше.
Нанесение смазки через тавотницу: прокачиваемость и консистенция
Тавотница (шприцевой жиросъемник, ручной дозатор) - распространенный инструмент для нанесения смазки на подшипники прямо в узел, без разборки.
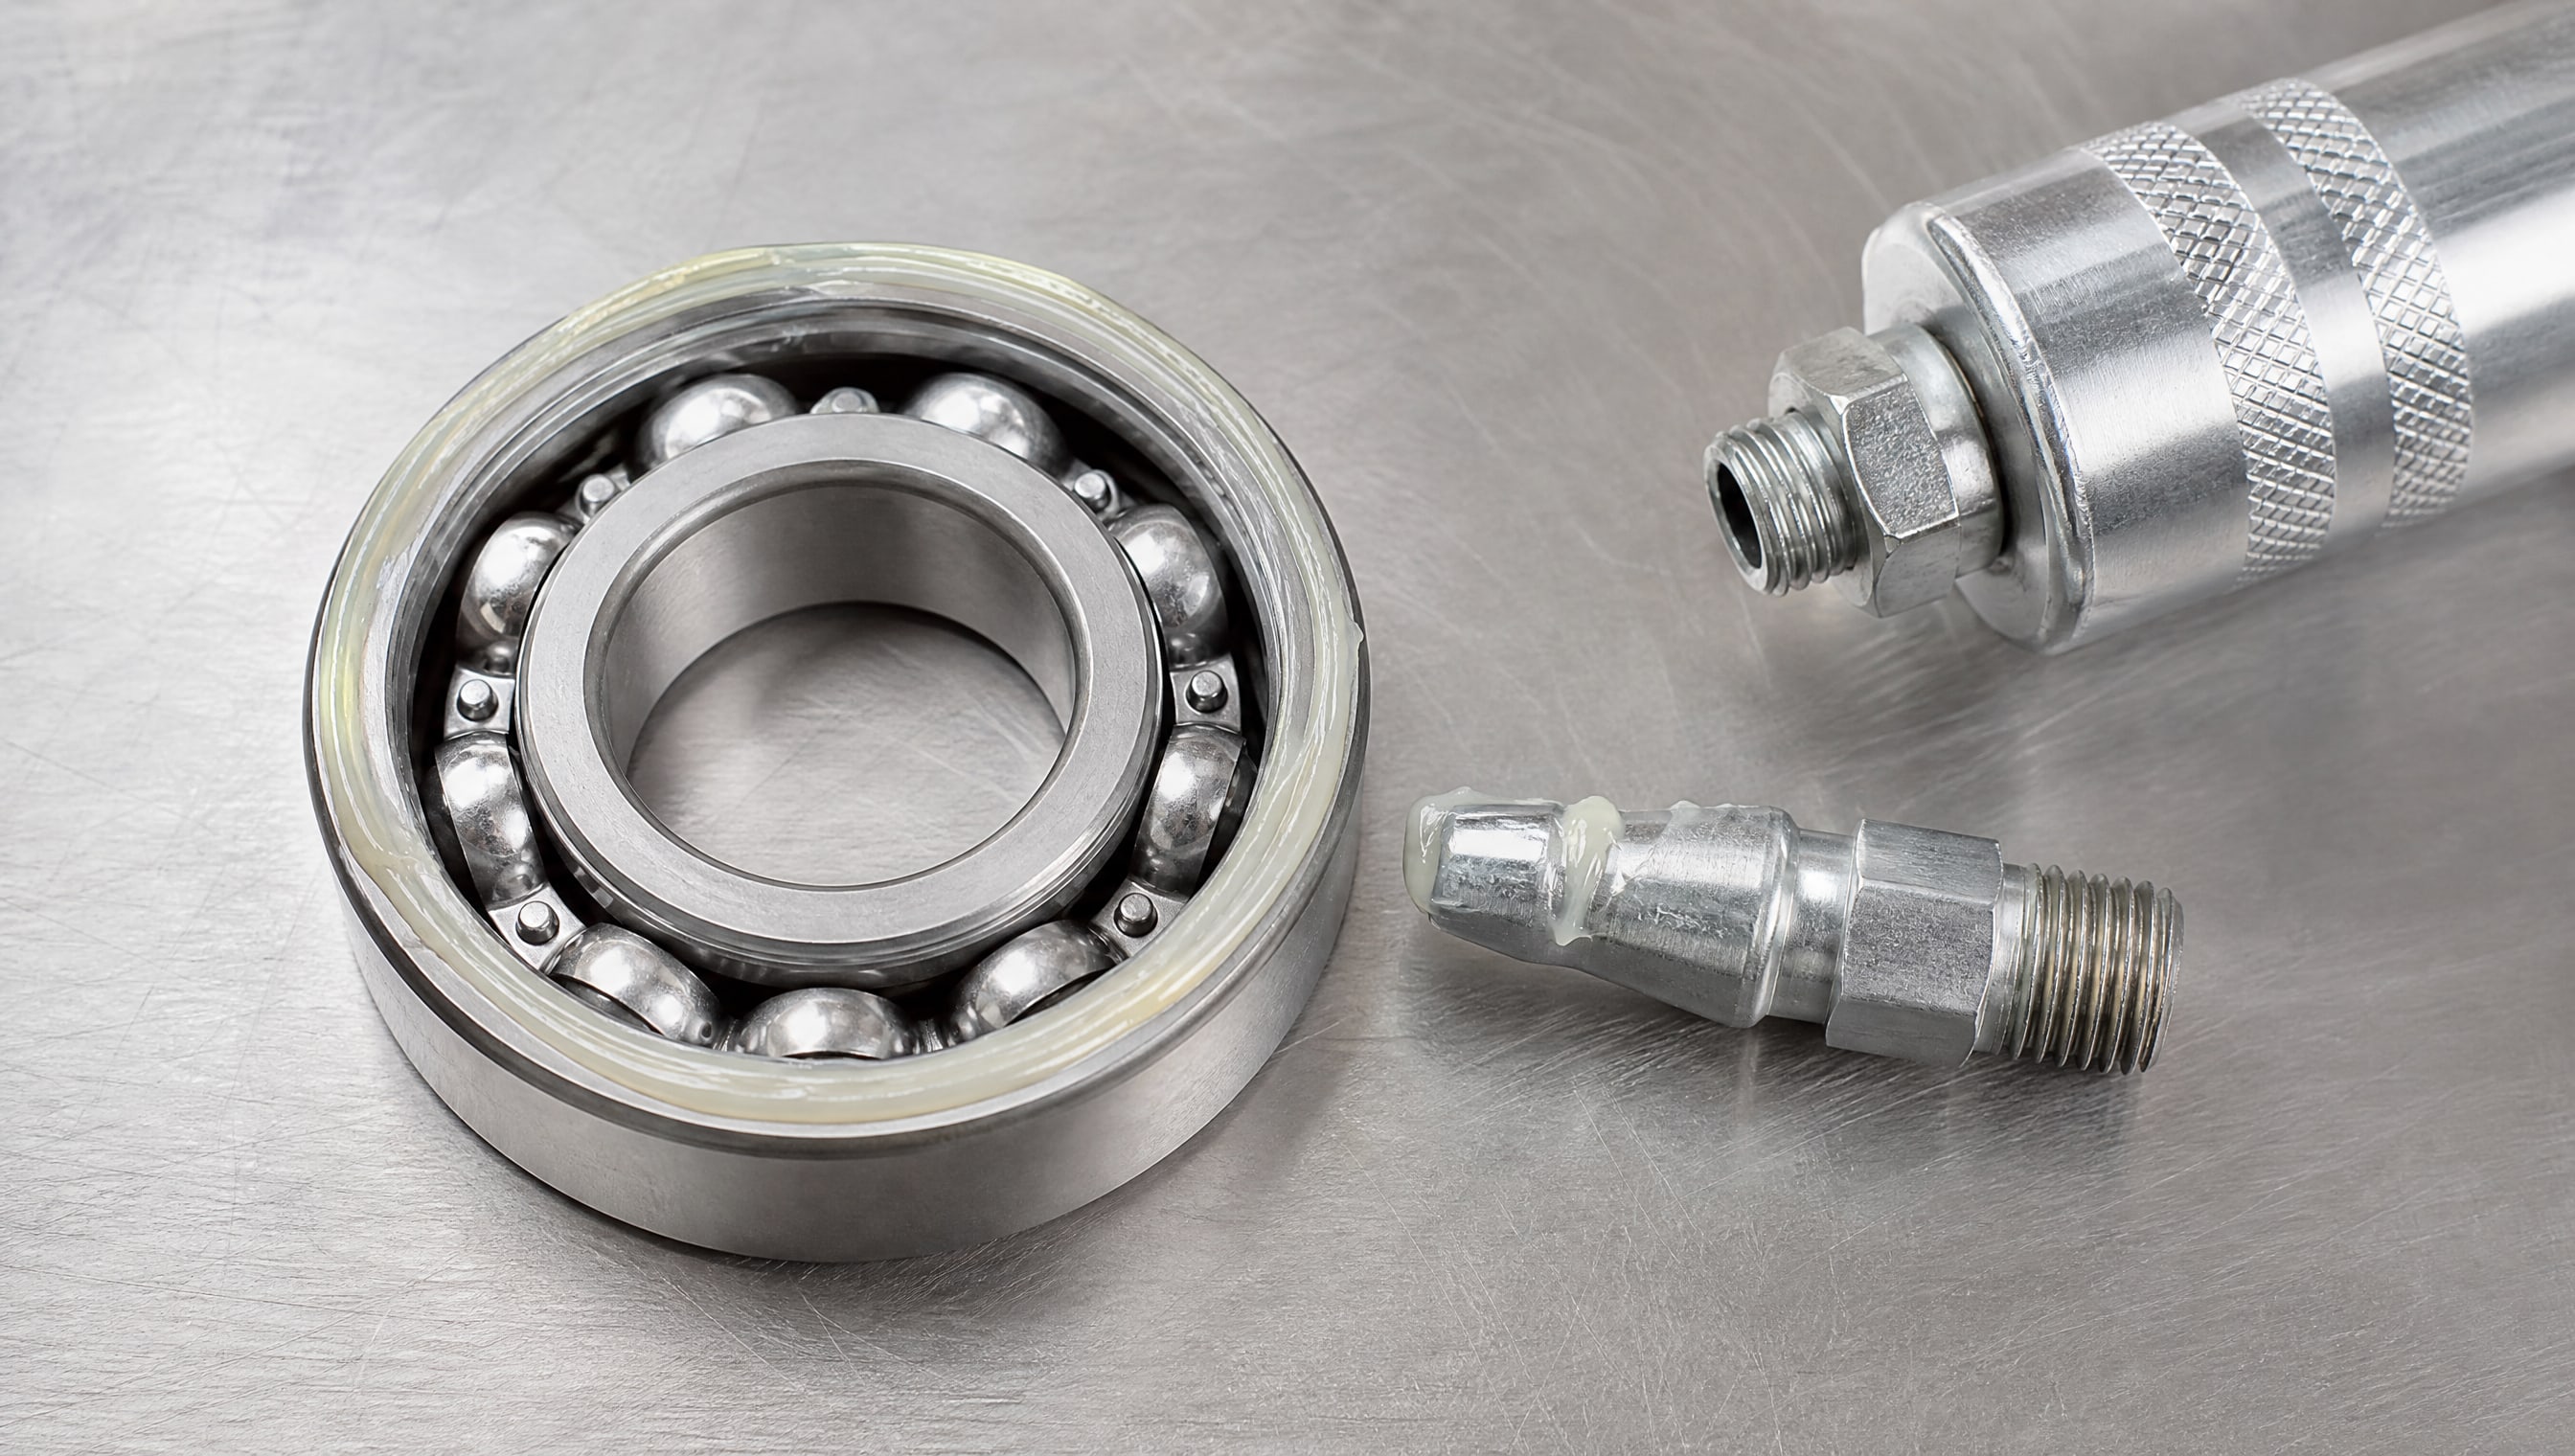
При этом важно, чтобы смазка была достаточно мягкой, чтобы прокачаться сквозь канал и отверстие иглы, но не настолько жидкой, чтобы сразу вытекла и не остановилась в зазоре подшипника.
NLGI 1 и NLGI 0 (более мягкие классы) подходят для централизованных и ручных систем подачи лучше, чем NLGI 3 (жесткая смазка). Смазка 394 в классе NLGI 1–2 обеспечивает баланс: она прокачивается через тавотницу без излишних усилий, но останавливается в подшипнике и не забрызгивает окружающие детали.
При нанесении нужно помнить:
давление тавотницы должно соответствовать консистенции смазки; слишком высокое давление может повредить узел, слишком низкое - не подаст смазку,
одного нажима тавотницы обычно достаточно для питания подшипника на 2–4 недели в нормальных условиях; переподача (больше одного нажима подряд) может привести к окислению и загрязнению,
после нанесения смазку не протирают: она остается в зазоре и выполняет смазывающую функцию; излишки сами выдавливаются при вращении подшипника.
Если смазка не входит в тавотницу с первого нажима, это может означать, что ее консистенция слишком высока (NLGI 3–4) или базовое масло загустело от холода. В этом случае следует либо выбрать более мягкий класс (NLGI 1), либо подогреть смазку перед нанесением (в холодном цехе).
Пищевой допуск NSF H1 и требования по химической стойкости
NSF H1 - пищевой допуск, подтверждающий, что смазка безопасна при случайном контакте с пищей.
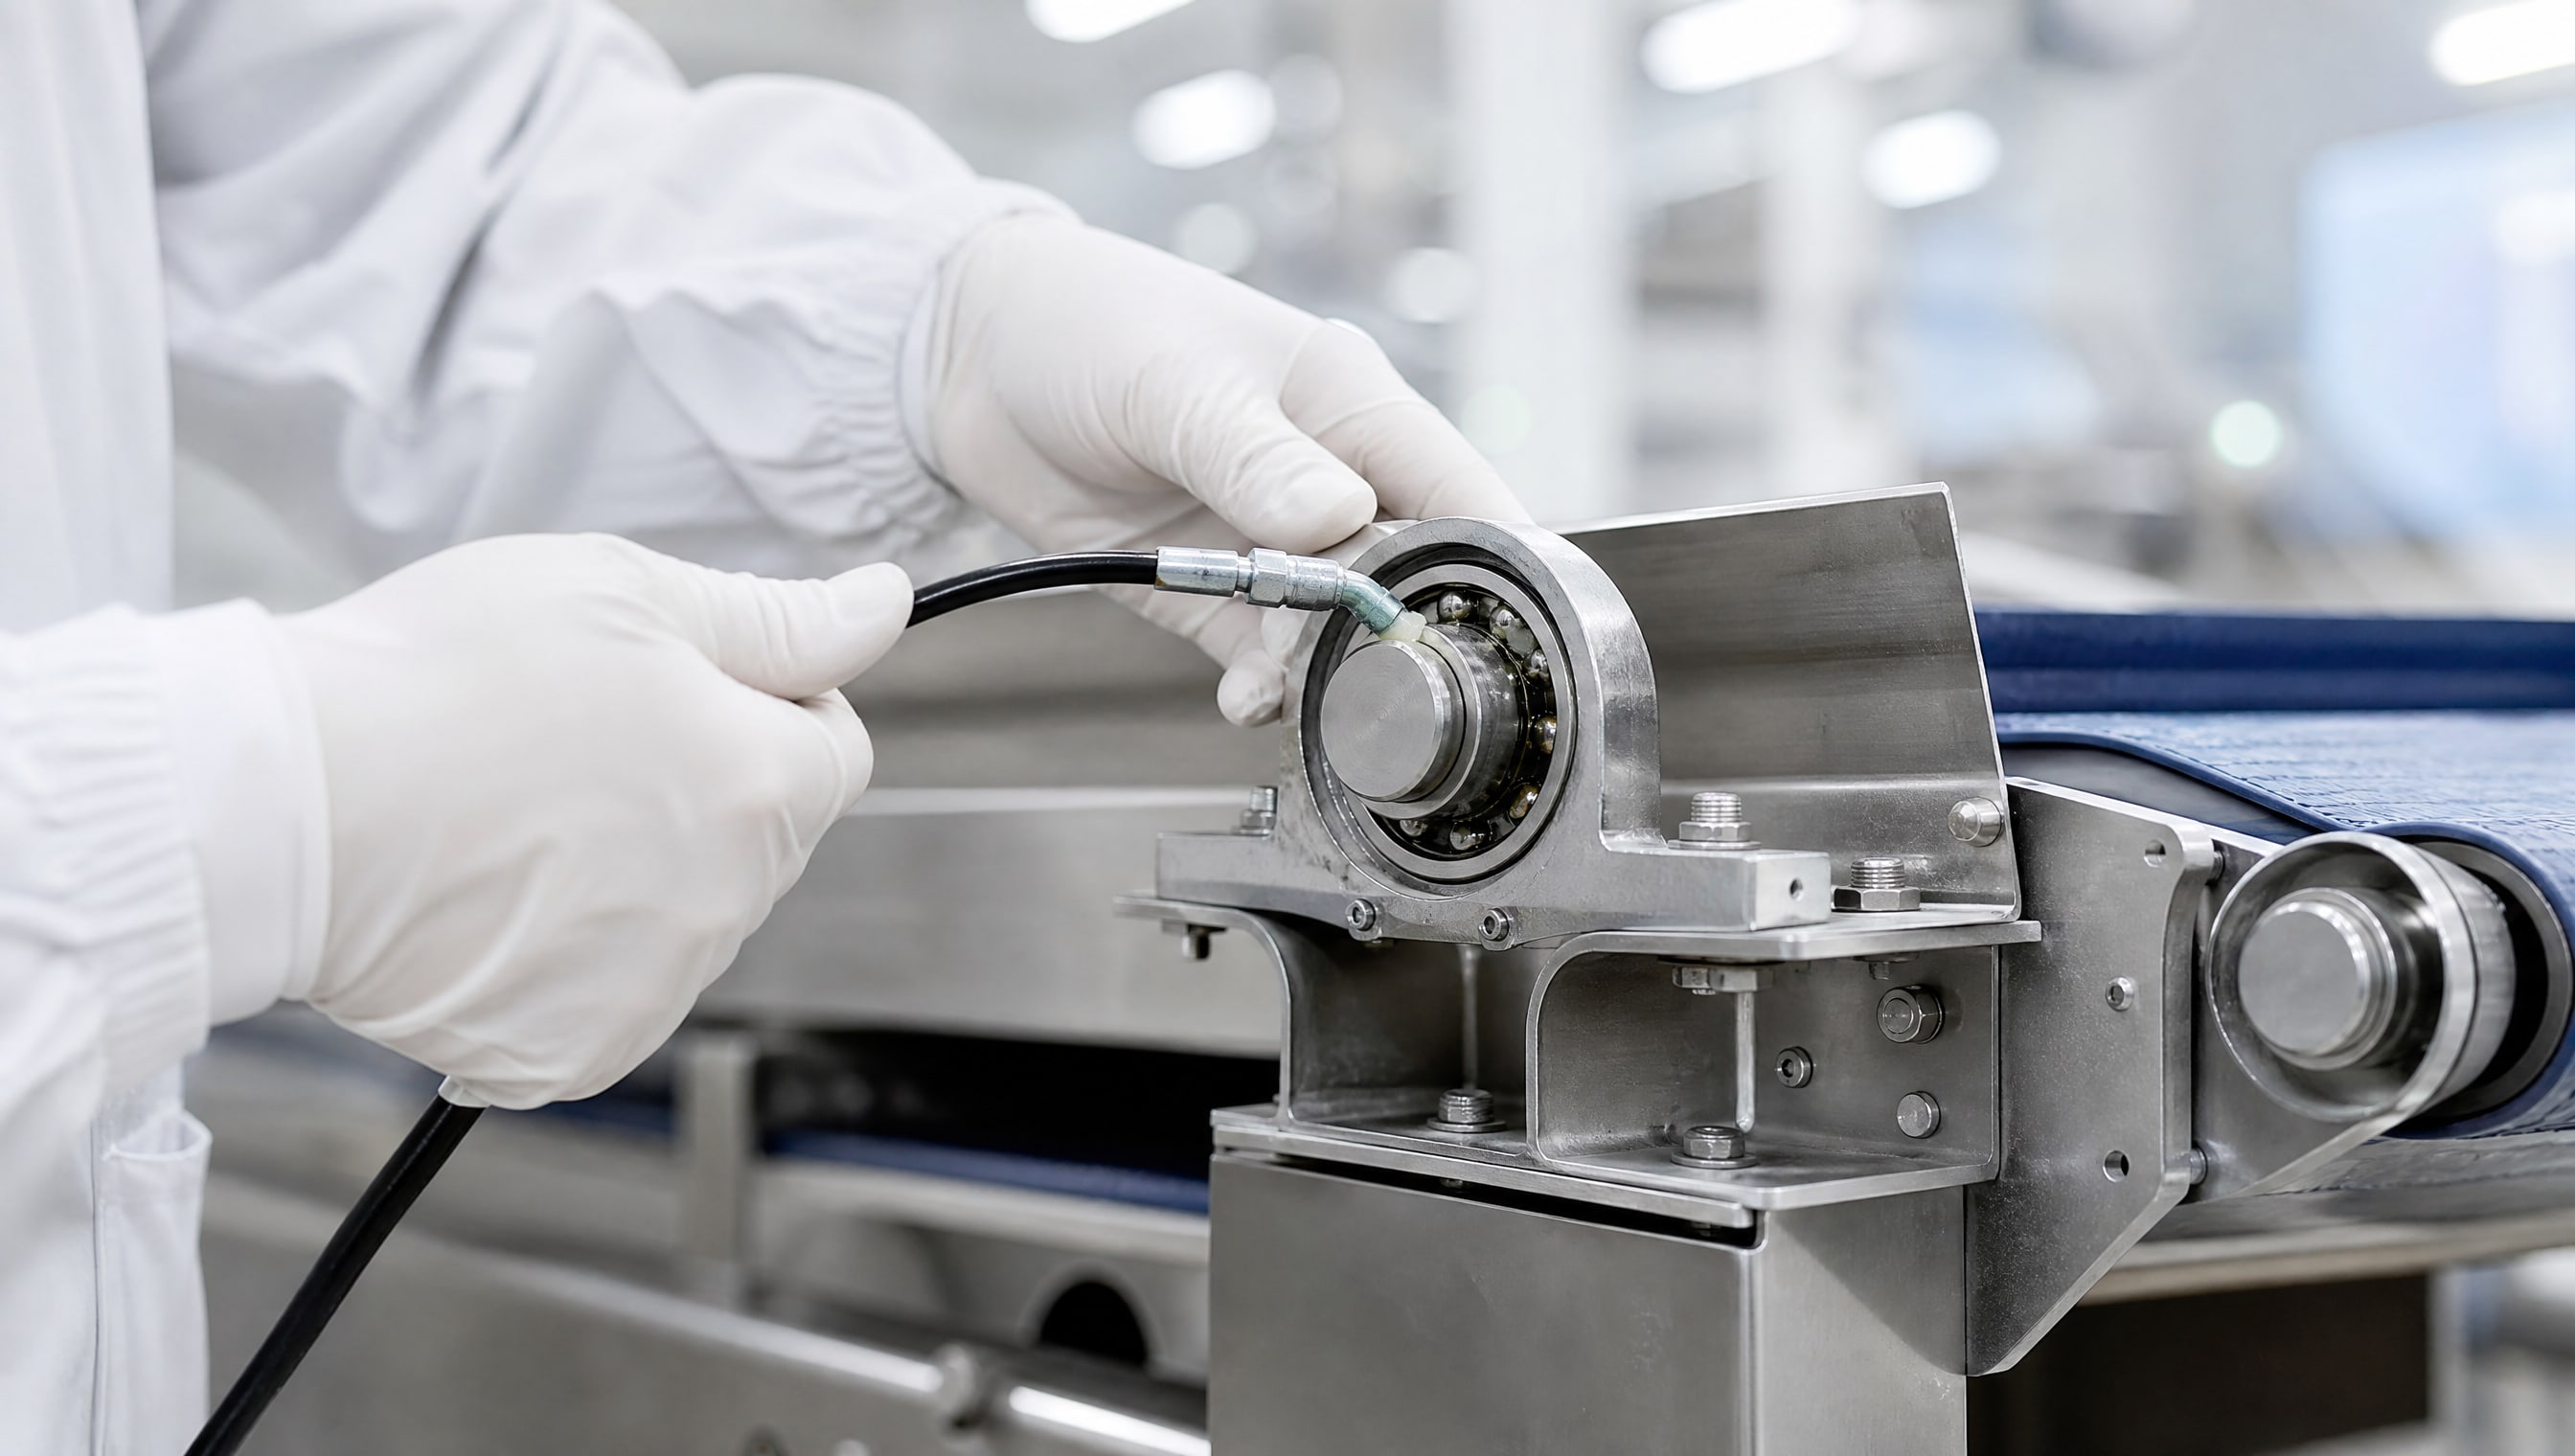
Это не означает, что смазка съедобна или что ее можно добавлять в продукт; это означает, что в количествах, попавших случайно (капля в муку, крошка на ленту конвейера), она не вызовет отравления.
Смазка 394 имеет NSF H1, что делает ее выбором по умолчанию для пищевых печей, фасовочных линий, конвейеров хлебопекарной промышленности и упаковочного оборудования. Однако одного допуска недостаточно:
важна также температурная стабильность (смазка не должна разлагаться и выделять запахи в печи),
стойкость к окислению (при хранении в теплом месте смазка не должна деградировать),
совместимость с материалами узла (некоторые загустители разбухают в присутствии воды или спиртосодержащих моющих растворов).
Стойкость к химическим средам, включая моющие и дезинфицирующие растворы, важна для узлов, которые регулярно промываются. EFELE SG-394 показывает минимальное коррозионное воздействие (Emcor 0–1), что означает отсутствие заметного влияния на металлические части при контакте со смазкой. Если оборудование часто моется щелочными или кислотными растворами, нужно уточнить стойкость смазки именно к этим веществам.
Как выбрать между 394 и 881: алгоритм подбора
Шаг 1: Уточните температурный режим узла.
Если максимальная температура подшипника не превышает +150 °C, подойдет обычная смазка на минеральном масле или ПАО. Если выше +180 °C или нужна пищевой допуск, смазка 394 становится основным кандидатом.
Шаг 2: Определите требование к пищевому допуску. Если оборудование работает в пищевой, фармацевтической или косметической промышленности и возможен контакт смазки с продуктом, нужен NSF H1 (или аналогичный). Смазка 394 это имеет, для 881 необходимо проверить техпаспорт.
Шаг 3: Выясните вязкость базового масла. Для подшипников, вращающихся на высоких скоростях (выше 5000 об/мин), берут смазки с низкой вязкостью базового масла (ISO VG 32–68). Для низкоскоростных, но нагруженных подшипников - VG 100–220. Смазка 394 имеет вязкость базового масла 510 мм²/с при 40 °C, что соответствует ISO VG 500; это означает высокую вязкость, подходящую для медленных, нагруженных узлов.
Шаг 4: Проверьте наличие допусков и стандартов. Если оборудование поставляется с конкретной рекомендацией (например, "DIN 51502 KA2000" или "ISO 4624"), убедитесь, что выбранная смазка соответствует этому обозначению. Смазка 394 указывается по DIN 51502 и ISO 21469.
Шаг 5: Свяжитесь с поставщиком. Если 881 рекомендована изготовителем оборудования, запросите полный техпаспорт и убедитесь, что вы располагаете данными по всем пяти параметрам сравнения. При необходимости замены смазки на аналог согласуйте замену с инженером производителя.
Практический пример: если на пищевой жареной линии подшипник работает при 240 °C и требует пищевого допуска, выбор между 394 и 881 четко склоняется в сторону 394 (если 881 не имеет данных о температуре выше 200 °C). Если подшипник на холодильной линии работает при −10 °C, нужна смазка с низкотемпературной стабильностью; обе смазки требуют проверки по этому критерию.
Часто задаваемые вопросы
Чем NLGI 1 отличается от NLGI 2, и какой класс лучше для подшипника?
NLGI - это класс консистенции пластичной смазки; NLGI 1 мягче, чем NLGI 2. Более мягкие классы (0, 1) лучше подходят для централизованной подачи через тавотницу и для высокоскоростных подшипников, потому что протекают легче и равномернее распределяются. NLGI 2 подходит для универсальных применений, включая ручное нанесение и средние скорости вращения. Выбор зависит от режима подачи, скорости подшипника и температуры.
Почему смазка 394 не каплепадает, и что это означает в практике?
Смазка 394 на основе PFPE не плавится при перегреве, как обычные смазки; вместо этого она сохраняет форму вплоть до +260 °C. Это означает, что в печи с открытым пламенем или сильным локальным нагревом смазка не потечет и не создаст пожарной опасности. На практике это позволяет дольше не менять смазку в высокотемпературных узлах и избежать ее вытекания на готовый продукт.
Можно ли использовать смазку 881 вместо 394 в печи?
Только если техпаспорт 881 подтверждает температурный диапазон минимум до +260 °C и наличие пищевого допуска NSF H1. Без полного техпаспорта такую замену делать нельзя, потому что 881 может быть рассчитана на значительно более низкие температуры или не иметь пищевого допуска.
Как определить, вытекла ли смазка из подшипника или просто загрязнилась?
Если вокруг подшипника видны твердые крошки и налет, это признак окисления и загрязнения смазки; если видна маслянистая лужа, это вытекание. При нормальной работе смазка должна образовывать тонкую пленку; если появилась лужа в течение суток после нанесения, вероятна неправильная консистенция (слишком мягкая) или неподходящая вязкость базового масла для конкретной скорости вращения.
Нужна ли смазка в дозаторе для каждого подшипника отдельно?
Если подшипники разные (разная скорость, температура, нагрузка), то да - для каждого должна быть своя смазка с подходящими параметрами. Если подшипники однотипные (например, все ролики конвейера), можно использовать одну смазку для группы, но это не исключает индивидуальную проверку каждого узла после нескольких недель эксплуатации.
Заключение
Выбор между смазками 394 и 881 требует понимания пяти ключевых параметров: типа загустителя, вязкости базового масла, класса NLGI, температурного диапазона и допусков. Смазка 394 хорошо описана в открытых источниках как синтетическая на PFPE с загустителем PTFE, рабочим диапазоном −20…+260 °C и пищевым допуском NSF H1; она выбирается для высокотемпературных узлов пищевого оборудования, где важны термостойкость и безопасность при контакте с продуктом.
Для смазки 881 корректное сравнение возможно только с полным техпаспортом производителя, содержащим вышеперечисленные данные. При выборе или замене смазки в дозаторе подшипника сначала определите температурный режим узла (с запасом 10–15 °C выше максимума), требование к пищевому допуску, скорость вращения и наличие специальных условий (контакт с водой, щелочными растворами, холод). Консультируйте техпаспорт оборудования и при необходимости согласуйте замену со специалистом производителя. Правильный подбор смазки по этим параметрам увеличивает ресурс подшипника в два-три раза и предотвращает дорогостоящие простои.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.