
Сравнительный анализ коррозионной стойкости покрытий с фосфатированием и без него
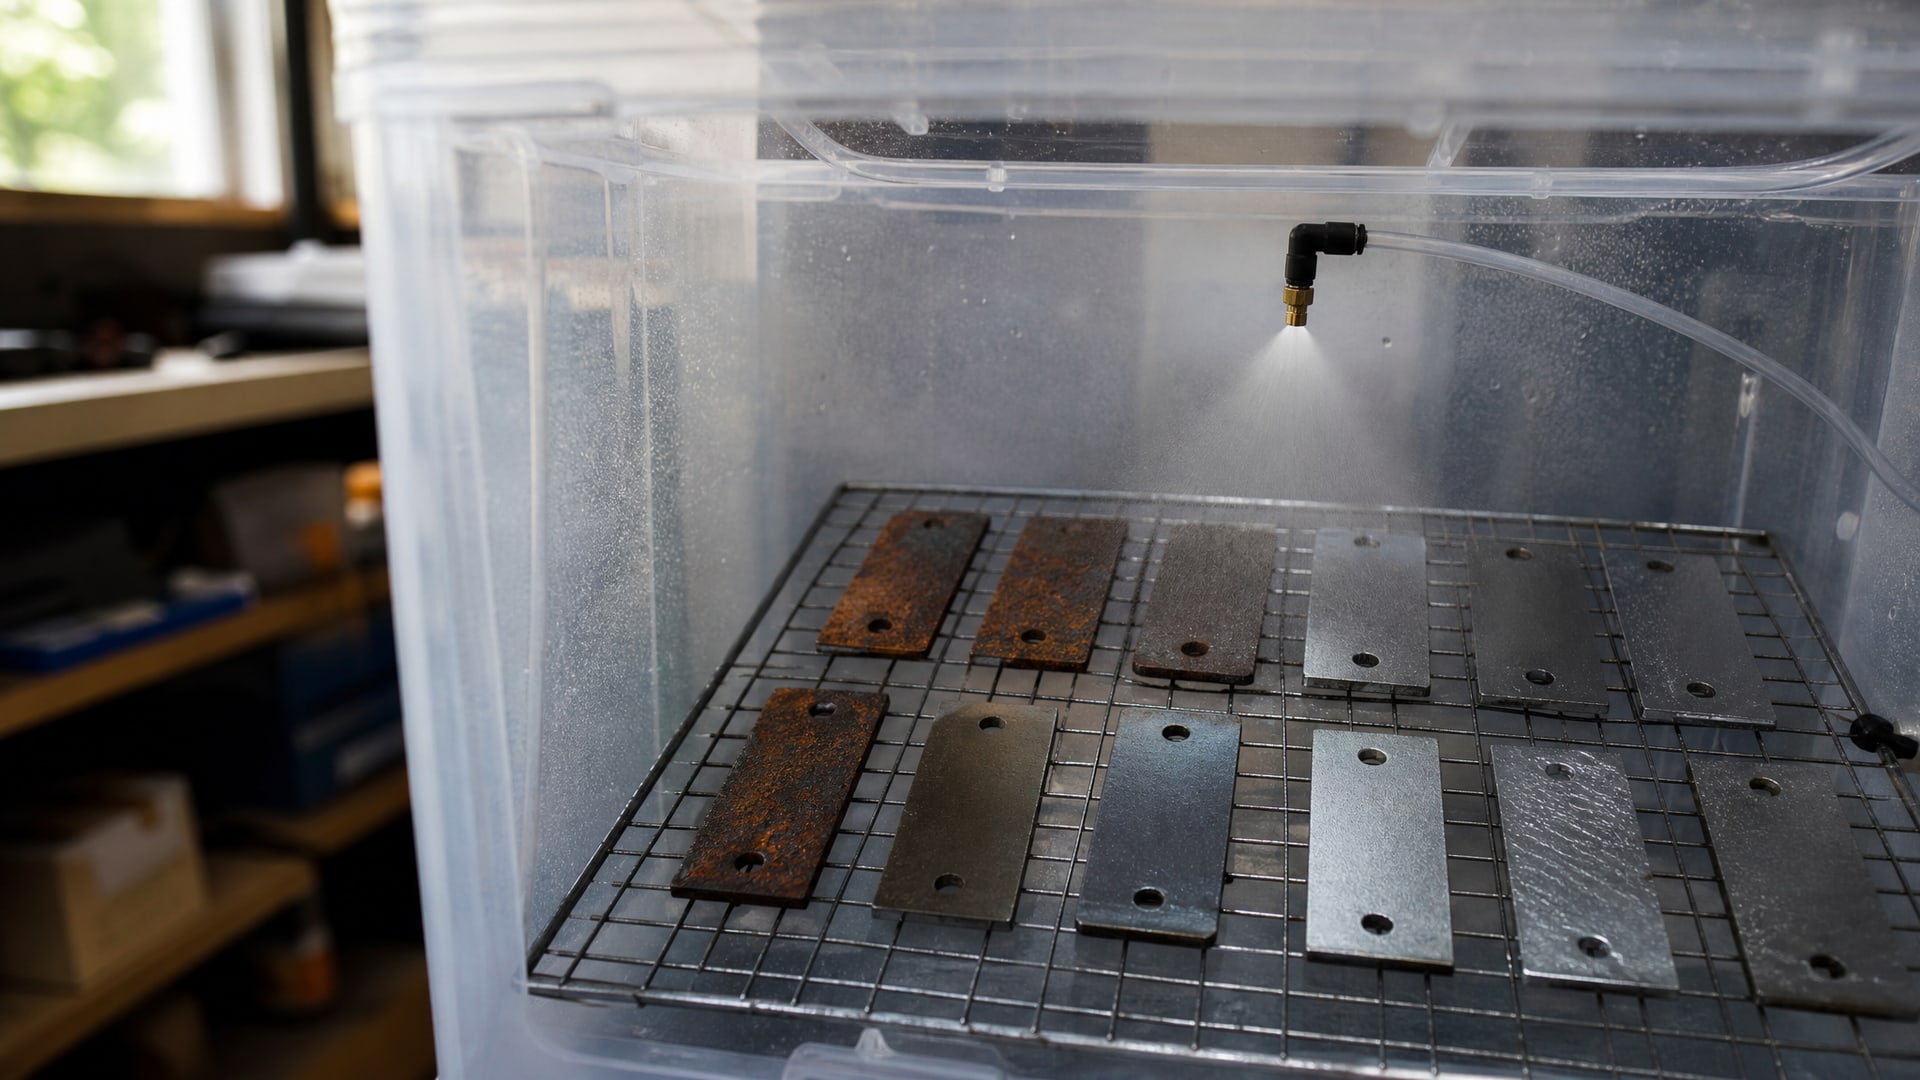
Коррозионная стойкость покрытий определяется не только материалом верхнего слоя, но и подготовкой поверхности. Фосфатирование - процесс химической конверсии металла в фосфатную пленку - воспринимается часто как универсальное решение против коррозии, однако испытания в камере соляного тумана показывают иную картину. Система без фосфатной подготовки и система с фосфатированием демонстрируют принципиально разные результаты, если их оценивать по одинаковой методике. Статья разбирает, как работают такие испытания, какие критерии оценки используют инженеры, и почему фосфатирование редко выступает самостоятельной защитой - в большинстве случаев это подготовка для последующих слоев. Материал полезен закупщикам, техническим специалистам и инженерам, которые выбирают между вариантами подготовки поверхности и сравнивают реальные результаты защиты от коррозии.
Стандарты испытания коррозионной стойкости в соляном тумане
Испытание в камере соляного тумана описано в международном стандарте ISO 9227:2022, который устанавливает аппаратуру, реагенты и процедуру для трех типов искусственной атмосферы.
Каждый тип имеет собственный уровень агрессивности и область применения.
NSS (нейтральный соляной туман) - базовый режим для большинства покрытий. Раствор приготавливается из хлорида натрия в концентрации 50 ± 5 г/л с поддержкой pH 6,5–7,2. Это наиболее мягкая среда и первый выбор для сравнительного анализа коррозионной стойкости покрытия.
AASS (уксуснокислый соляной туман) - более жесткий режим с подкислением уксусной кислотой до pH 3,1–3,3. Применяется для систем, предназначенных для более агрессивной среды.
CASS (медно-ускоренный уксуснокислый туман) - ускоренный режим с добавкой хлорида меди(II) дигидрата, типично 0,26 г/л. Это наиболее экстремальная среда из трех, используется для ряда гальванических и многослойных систем, когда требуется оценить поведение в жестких условиях за краткий период.
Важно помнить, что результаты испытания в соляном тумане служат инструментом сравнительной оценки, а не прямым прогнозом срока службы на открытом воздухе. Агрессивность камеры значительно превышает естественную атмосферу, и успешный результат в NSS не гарантирует идентичную долговечность в полевых условиях.
Роль фосфатирования в системе защиты от коррозии
Фосфатирование - это химическая обработка поверхности стали или цинка, в результате которой формируется тонкая кристаллическая пленка фосфата металла.
Процесс регламентируется стандартом ISO 9717:2024. Однако главное, что показывают испытания в соляном тумане: сама по себе фосфатная пленка обеспечивает весьма скромную защиту.
Типичные результаты таковы: образец из стали с одним только фосфатным покрытием выдерживает в режиме NSS примерно 6 часов до появления красной ржавчины. Это не недостаток технологии, а ее назначение. Фосфатирование выполняет две ключевые функции:
Подготовка поверхности. Фосфатная пленка улучшает адгезию последующих слоев - краски, масла или герметика.
Локальная защита. Пленка препятствует началу коррозии и создает условия для лучшей работы верхних слоев.
Когда на фосфатированное покрытие нанести защитное масло, результат резко улучшается: в той же камере NSS такой образец может выдержать уже 24 часа. А если комбинировать фосфат с герметиком (sealant), время возрастает до 72 часов. Эта прогрессия наглядно демонстрирует, что фосфатная пленка - это база, а не финиш.
Спецификация MIL-DTL-16232G, используемая в оборонной промышленности, прямо оговаривает требования к фосфатным покрытиям в испытании salt spray. Там указано, что для систем с маслом образцы не должны показывать коррозии как минимум 48 часов в ускоренном режиме. Это подтверждает практическую логику: фосфат + масло = надежная комбинация для промышленных условий.
Сравнение коррозионной стойкости: покрытие без фосфата против фосфатированной системы
Правильное сравнение требует соблюдения принципа одинаковых условий.
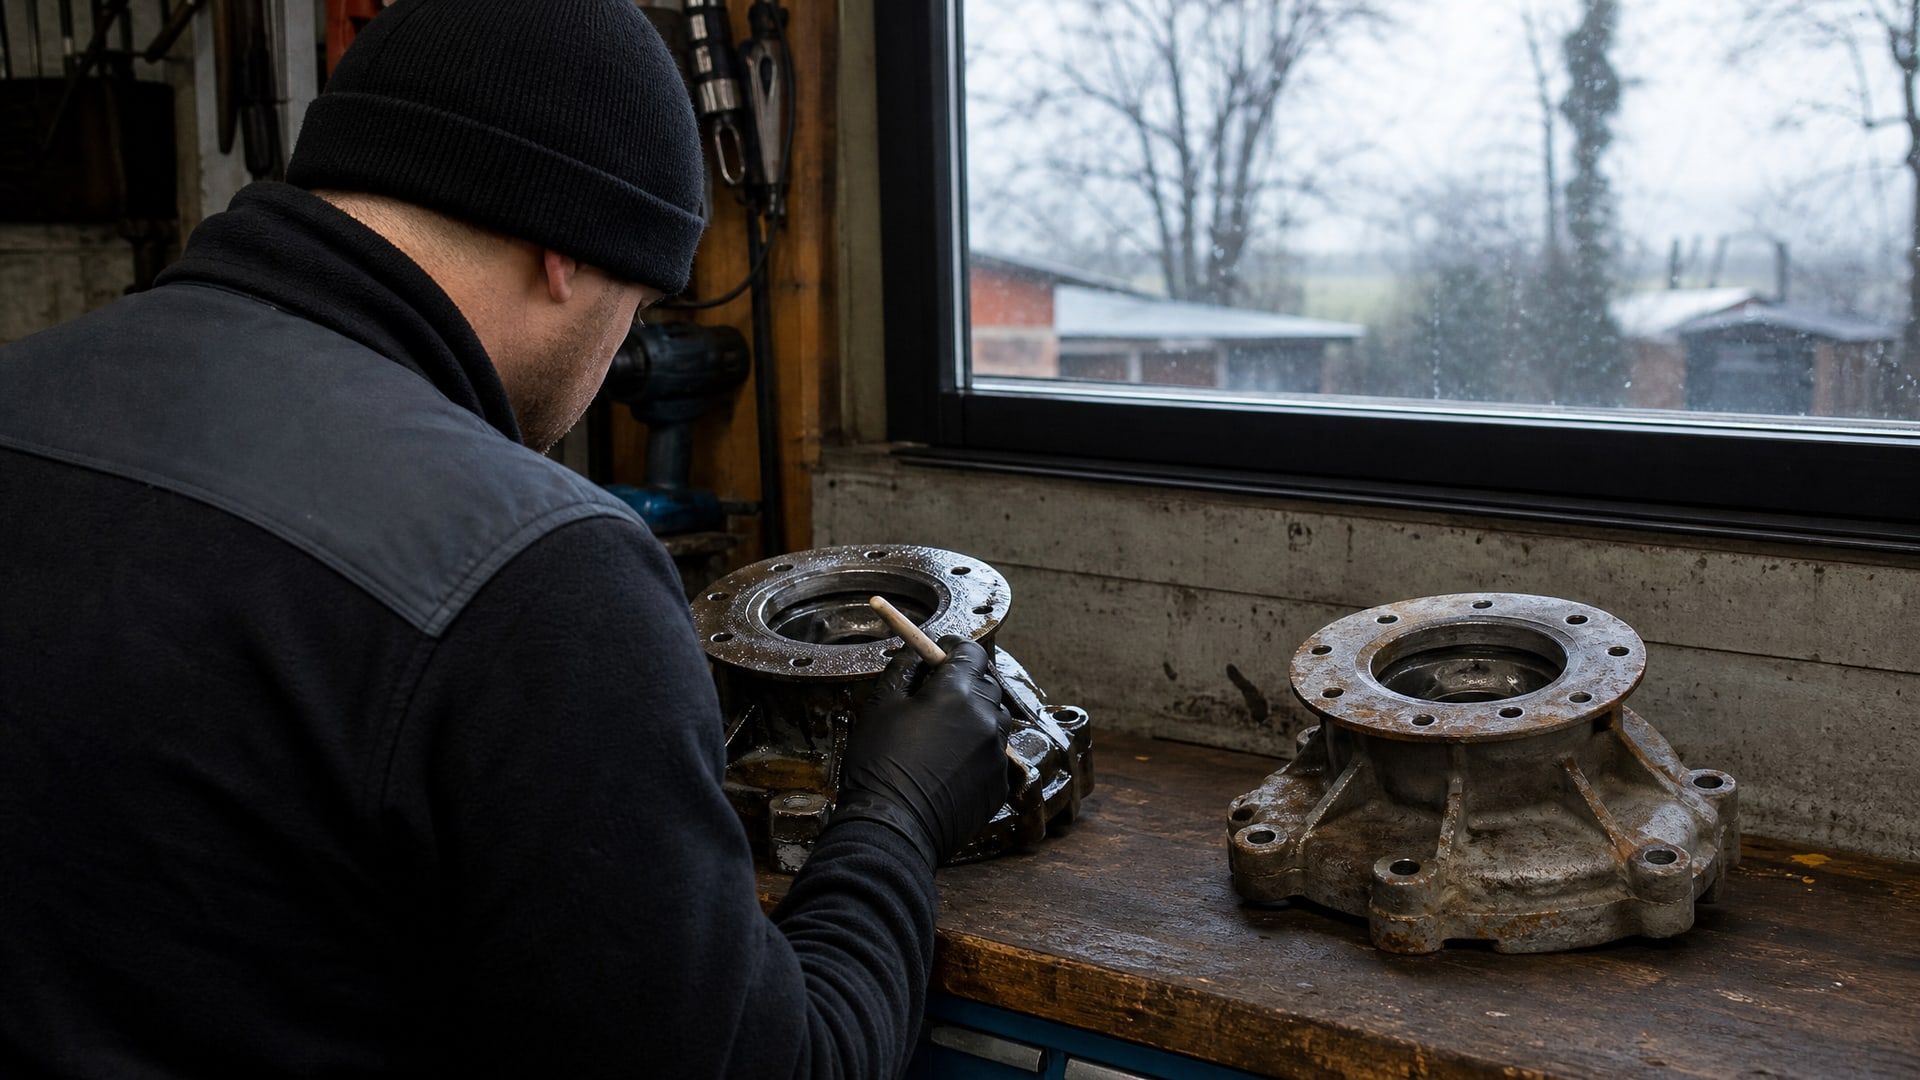
Нельзя сравнивать образец без подготовки поверхности с фосфатированным образцом, если они различаются по толщине верхнего слоя, материалу основы или длительности выдержки в камере. Инженеры обычно готовят как минимум три группы образцов:
Группа 1: Неподготовленный металл (обезжиренный, но без фосфатирования) с верхним слоем.
Группа 2: Фосфатированный металл с тем же верхним слоем и той же толщиной.
Группа 3: Фосфатированный металл с верхним слоем плюс дополнительный защитный слой (масло или герметик).
В режиме NSS (50 г/л NaCl, pH 6,5–7,2) результаты обычно распределяются так:
| Система покрытия | Время до появления красной ржавчины (NSS) | Тип коррозии |
|---|---|---|
| Сталь без подготовки + краска | 3–5 ч | Подпленочная, от кромок |
| Сталь + фосфат + краска | 8–12 ч | Локальные очаги от надреза |
| Сталь + фосфат + масло + краска | 24–48 ч | Единичные точки, медленное распространение |
Для цинковых покрытий картина схожа, но критерий оценки иной: вместо красной ржавчины стали фиксируют появление белой ржавчины (оксида и гидроксида цинка). Коррозионная стойкость цинкового покрытия определяется в первую очередь тем, насколько долго система задерживает этот белый налет.
Ключевой момент: фосфатирование сдвигает время появления дефектов, но не устраняет коррозию полностью. Эффект достигается именно потому, что фосфатная пленка служит подслоем, который улучшает сцепление верхнего слоя с металлом и замедляет деградацию на границах раздела.
Критерии оценки результатов и типы дефектов
При оценке образцов после испытания в соляном тумане эксперты фиксируют не только «часы до отказа», но и характер коррозии.
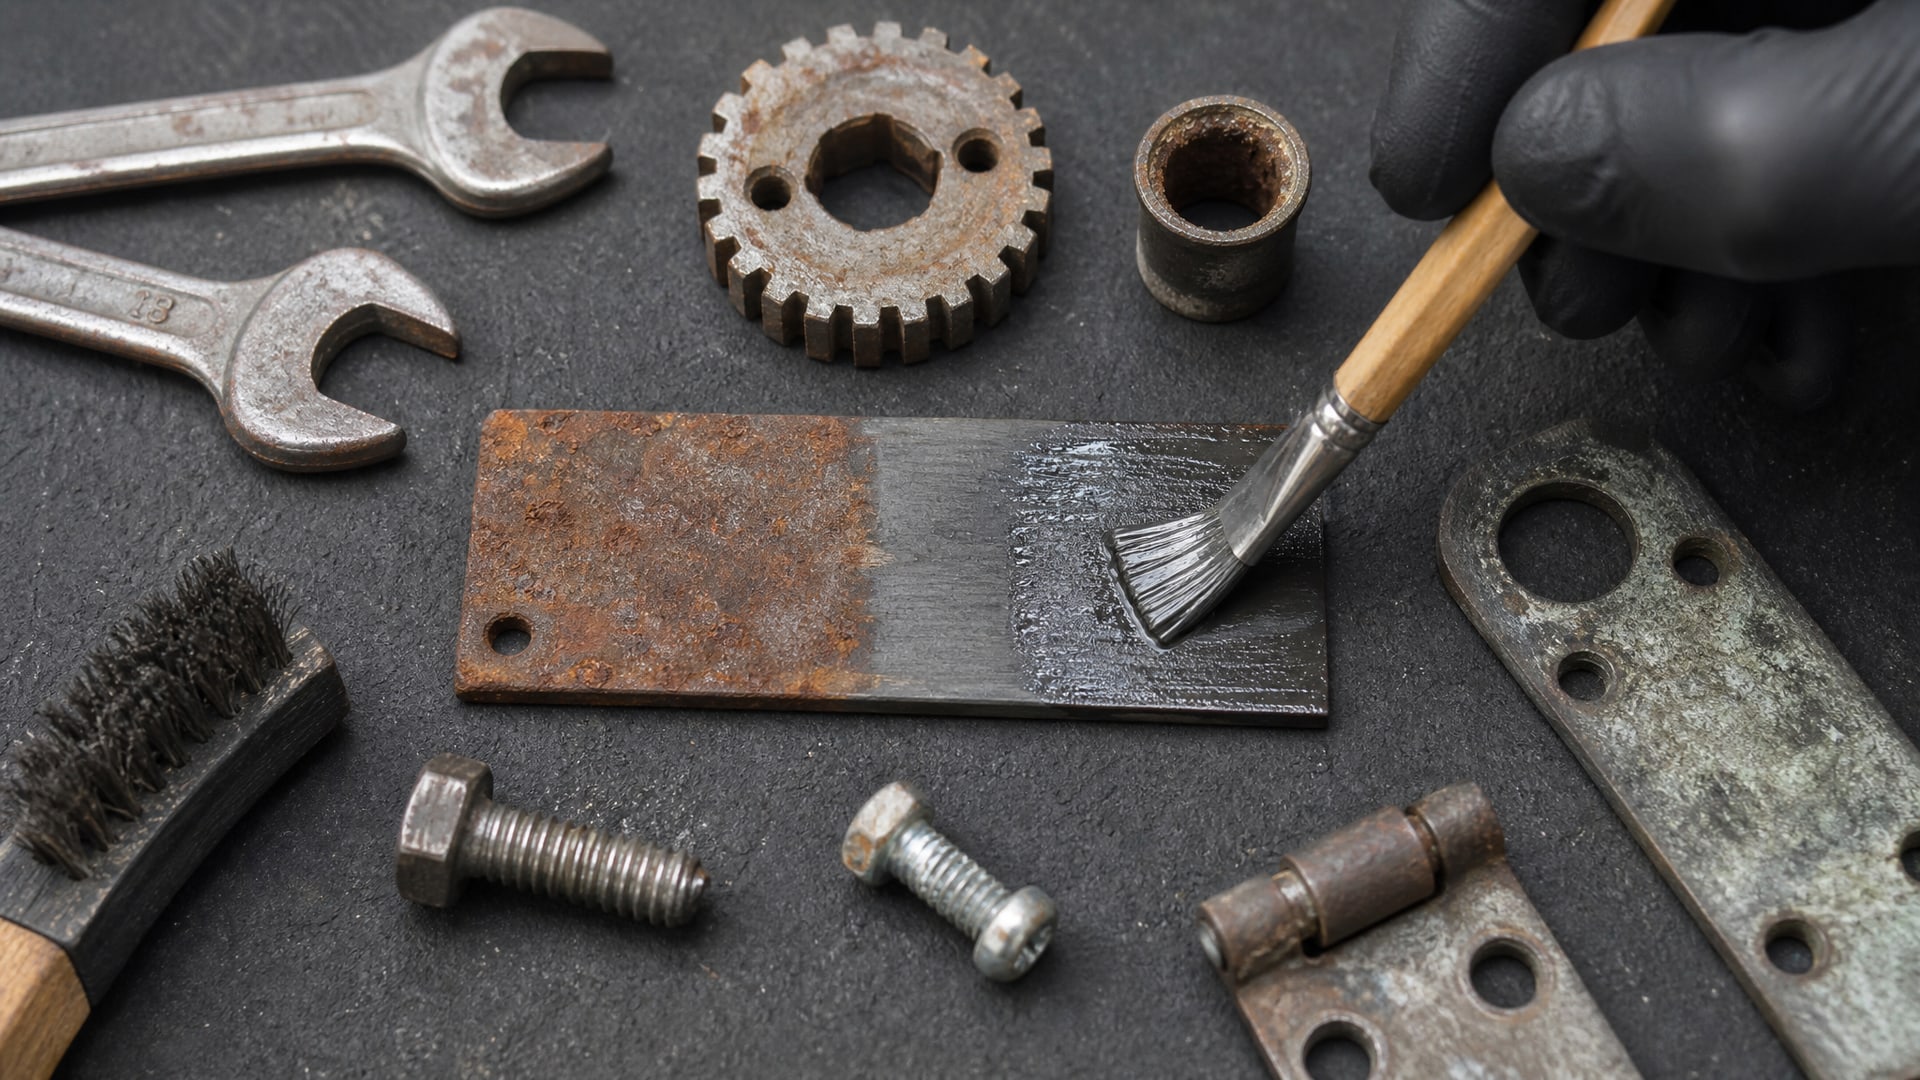
Это важно для понимания того, как система будет работать в реальных условиях.
Типовые критерии оценки:
Красная ржавчина на стали. Указывает на разрушение верхнего слоя и окисление самого металла.
Белая ржавчина на цинке. Видна как белый или серый налет и указывает на начало деградации цинкового слоя.
Подпленочная коррозия. Коррозия под слоем краски или масла, часто без видимых следов с поверхности.
Вздутия и пузыри. Свидетельствуют о нарушении адгезии и образовании полостей с коррозионными продуктами.
Коррозия от надреза. На образцах часто делают контрольный надрез; скорость распространения коррозии вдоль надреза показывает качество защиты краев.
Различие типов коррозии важно потому, что одна система может обеспечить долгое отсутствие видимых повреждений, но при этом скрывать подпленочную коррозию, которая внезапно даст о себе знать при механическом воздействии. Другая система может показать локальные очаги, но не распространять коррозию по площади. При выборе между вариантами необходимо ориентироваться на тип дефекта, характерный для вашего применения.
Выбор метода испытания в зависимости от задачи
Стандарт ISO 9227:2022 предлагает три режима, но выбор правильного режима зависит от целей и предполагаемых условий эксплуатации.
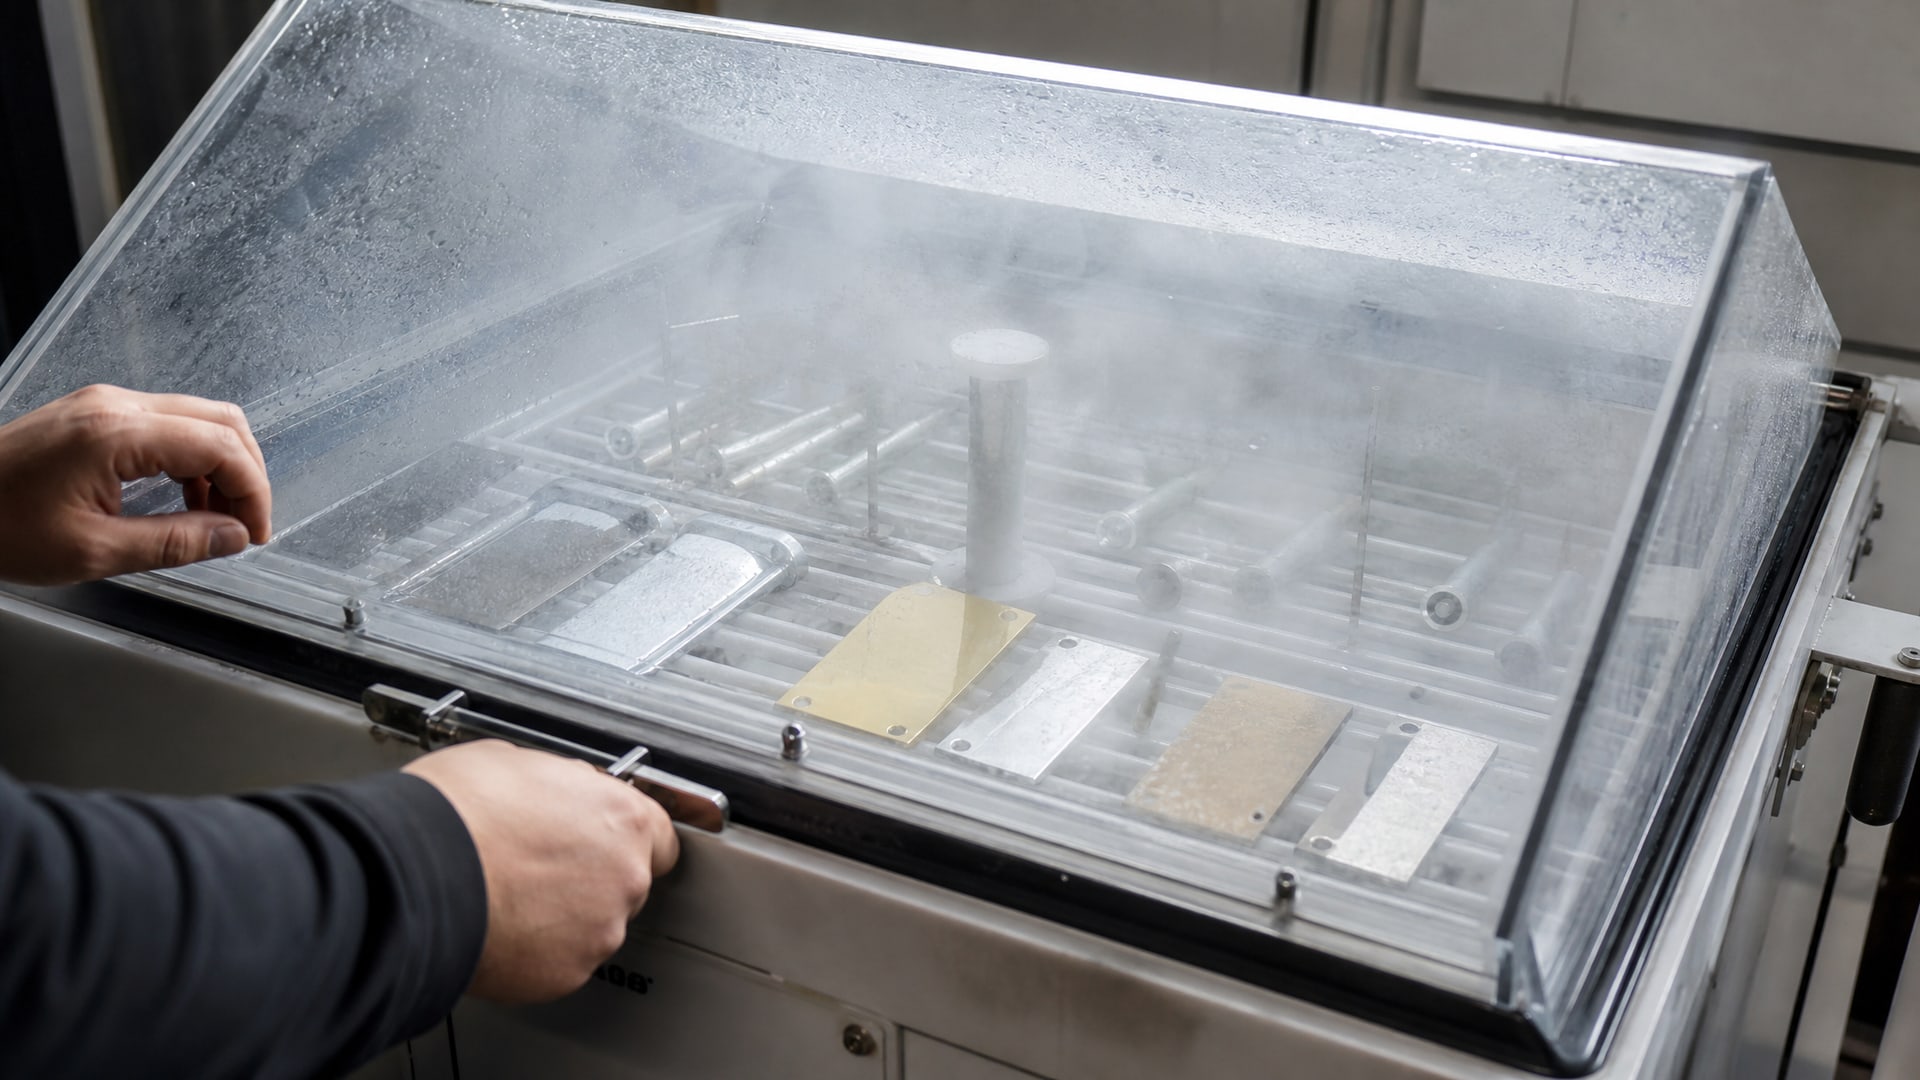
NSS подходит для: - базового сравнения разных систем покрытий; - оценки покрытий общего назначения, не предназначенных для экстремальных сред; - первичного отсеивания неподходящих вариантов.
AASS используют для: - покрытий, которые будут работать в окружении с выбросами кислотных газов; - некоторых декоративных систем; - более строгого контроля качества на производстве.
CASS выбирают для: - гальванических покрытий, требующих высокой коррозионной стойкости; - систем, предназначенных для агрессивной среды (морская атмосфера, химические производства); - ускоренной оценки стойкости, когда нужен результат за короткий период.
Одна из частых ошибок - пытаться прямо сравнивать результаты разных режимов. Образец, выдержавший 100 часов в CASS, не эквивалентен образцу, выдержавшему 100 часов в NSS. Агрессивность режимов несоизмерима, поэтому сравнение всегда проводят в рамках одного и того же режима.
Практические рекомендации при организации испытаний
Закупщики и инженеры, заказывающие испытания коррозионной стойкости покрытий, часто сталкиваются с неполными или некорректными результатами.
Основная причина - недостаточно четкое задание условий.
При закупке услуги испытания указывайте:
Материал основы. Сталь, алюминий, цинк - у каждого свой критерий оценки.
Подготовка поверхности. Обезжиривание, фосфатирование, пассивация - важны для воспроизводимости.
Толщины слоев. Краска, масло, герметик - каждый слой имеет номинальное значение в микронах.
Режим испытания. NSS, AASS или CASS, с указанием часов/дней.
Критерий отказа. Появление красной ржавчины, белой ржавчины, распространение от надреза и т.д.
Число образцов. Минимум по 2–3 образца на каждый вариант для повторяемости.
Многие производители антифрикционных и антикоррозийных составов применяют фосфатирование как обязательный этап перед нанесением верхнего покрытия. Например, когда на подготовленную фосфатной пленкой поверхность наносится сухое антифрикционное покрытие на основе PTFE (политетрафторэтилена), результирующая система получает комплексные преимущества: улучшенная адгезия антифрикционного слоя, защита от коррозии за счет фосфатной пленки и снижение трения благодаря полимерному компоненту. Такая комбинация позволяет на производствах с частым контактом поверхностей работать без дополнительной переподсмазки и избегать риска схватывания.
Часто задаваемые вопросы
Если образец прошел NSS за 24 часа без видимых дефектов, можно ли ожидать 24 месяца эксплуатации?
Нет, это было бы ошибкой. ISO 9227 - сравнительный метод в ускоренных условиях, не прямой прогноз срока службы. Соляной туман в камере в 1000 раз более агрессивен, чем открытая атмосфера. Результат 24 часа в NSS можно интерпретировать как хорошее сравнительное преимущество перед системой, не прошедшей 6 часов, но не как прямое время эксплуатации на объекте.
Почему фосфатирование часто рекомендуют перед окраской?
Фосфатная пленка улучшает адгезию краски к металлу, предотвращает локальную коррозию под пленкой краски и служит «буфером» между металлом и верхним слоем. Результат: краска держится дольше, коррозия начинается позже. Фосфатирование - это подготовка поверхности для максимальной эффективности последующего слоя, а не самостоятельная защита.
Чем отличается белая ржавчина цинка от красной ржавчины стали?
Красная ржавчина (гидроксид железа(III)) - это окисление самого железа, свидетельствует о полном разрушении защитного слоя. Белая ржавчина (гидроксид цинка) - это начальная коррозия цинкового слоя, менее опасна на ранней стадии, но сигнализирует о том, что цинк теряет свои защитные свойства. Для цинковых покрытий белая ржавчина - первый индикатор, который фиксируют при испытании в соляном тумане.
Как правильно сравнивать два поставщика систем покрытия?
Закажите испытание образцов обоих поставщиков в одинаковых условиях: одна камера, одна партия раствора, одинаковая подготовка образцов (размер, материал основы, толщины слоев), одинаковый режим (например, NSS, 168 часов). Фиксируйте не только время до появления дефекта, но и тип коррозии. Образец A может показать белую ржавчину на кромке за 80 часов, образец B - подпленочную коррозию под краской за 100 часов. Это разные качественные картины, и выбор зависит от вашего приоритета.
Нужно ли испытывать одновременно в NSS, AASS и CASS?
Нет необходимости, если ваши условия эксплуатации четко определены. NSS - универсальный выбор для большинства промышленных условий. AASS используют, если ожидается кислая среда. CASS - для экстремально агрессивной среды или если нужен ускоренный результат. Если условия точно не ясны, начните с NSS, потом при необходимости перейдите на более жесткий режим.
Заключение
Сравнение коррозионной стойкости покрытий через испытание в камере соляного тумана - это не прямой расчет срока службы, а инструмент для сравнительной оценки разных систем защиты. Фосфатирование играет в этом сценарии роль подготовки поверхности: само по себе оно дает скромную защиту (6–8 часов в режиме NSS), но в комбинации с маслом, краской или герметиком обеспечивает значительное улучшение (24–72 часа и более). Коррозионная стойкость покрытия возрастает не за счет одного слоя, а благодаря синергии: фосфатная пленка улучшает адгезию верхнего слоя, верхний слой блокирует доступ коррозивной среды, и система работает как единое целое.
При выборе между вариантами подготовки поверхности ориентируйтесь на реальные условия эксплуатации, задайте испытание в соответствующем режиме (NSS, AASS или CASS) и сравнивайте образцы в одинаковых условиях. Обращайте внимание не только на часы до появления дефекта, но и на тип коррозии: подпленочная, локальная или от надреза скажут вам больше о том, как система будет работать на вашем производстве. Следующий шаг - согласовать со своим поставщиком покрытий или со специализированной лабораторией план испытания, указав все параметры: материал, толщины, подготовку, режим и критерий оценки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.