
Сравнение тефлоновых покрытий с дисульфидом молибдена и без него для узлов трения с пластиками
Толщина слоя покрытия - один из ключевых параметров, от которого зависит долговечность и эффективность антифрикционного слоя на пластиковых деталях. Но толщина сама по себе не гарантирует хороший результат: гораздо важнее то, из чего изготовлено покрытие и в каких условиях работает узел трения. Выбор между чистым тефлоном (PTFE) и композицией с дисульфидом молибдена (MoS₂) определяется не только желанием получить тонкий защитный слой, но и средой эксплуатации, температурой, влажностью и типом нагрузки. Эта статья поможет инженерам и закупщикам разобраться, какое покрытие выбрать для конкретного узла и как толщина слоя связана с реальным ресурсом деталей.
Статья дает четкое сравнение трех вариантов: чистого PTFE, PTFE с добавкой до 5% MoS₂ и условий, при которых каждый из них показывает максимальную эффективность. Вы узнаете, почему толщину слоя нельзя рассматривать отдельно от состава и среды работы, и какие ошибки при выборе покрытия чаще всего ведут к преждевременному износу пластиковых деталей.
Чем отличается PTFE от PTFE с дисульфидом молибдена
Чистый тефлон (PTFE) известен благодаря низкому коэффициенту трения и устойчивости к химическим воздействиям.
Однако для тяжелых нагрузок и экстремальных условий этих свойств часто недостаточно. Добавка дисульфида молибдена в количестве до 5% существенно меняет характеристики покрытия: повышается твердость и износостойкость, что особенно важно для защиты пластиковых деталей от фреттинга и контактного износа.
Механизм действия композиции PTFE+MoS₂ заключается в том, что твердые частицы молибдена располагаются на поверхности трения и образуют защитный слой, локализующий износ. Это позволяет узлу выдерживать более высокие давления и скорости скольжения, чем при использовании чистого PTFE. Вместе с тем появляется существенное ограничение: во влажной среде и в присутствии кислорода дисульфид молибдена начинает окисляться уже при температурах 100–400°C, что приводит к резкому увеличению коэффициента трения и сокращению ресурса.
Для пластиковых подложек эта разница критична. Если узел работает в сухой среде или вакууме - PTFE+MoS₂ обеспечит больший ресурс. Если условия влажные - такое же покрытие может оказаться менее эффективным, чем чистый тефлон, потому что окисленный молибден уже не снижает трение, а наоборот начинает работать как абразив.
Среда работы: вакуум, инертная атмосфера и влажный воздух
Поведение антифрикционных покрытий кардинально зависит от среды эксплуатации.
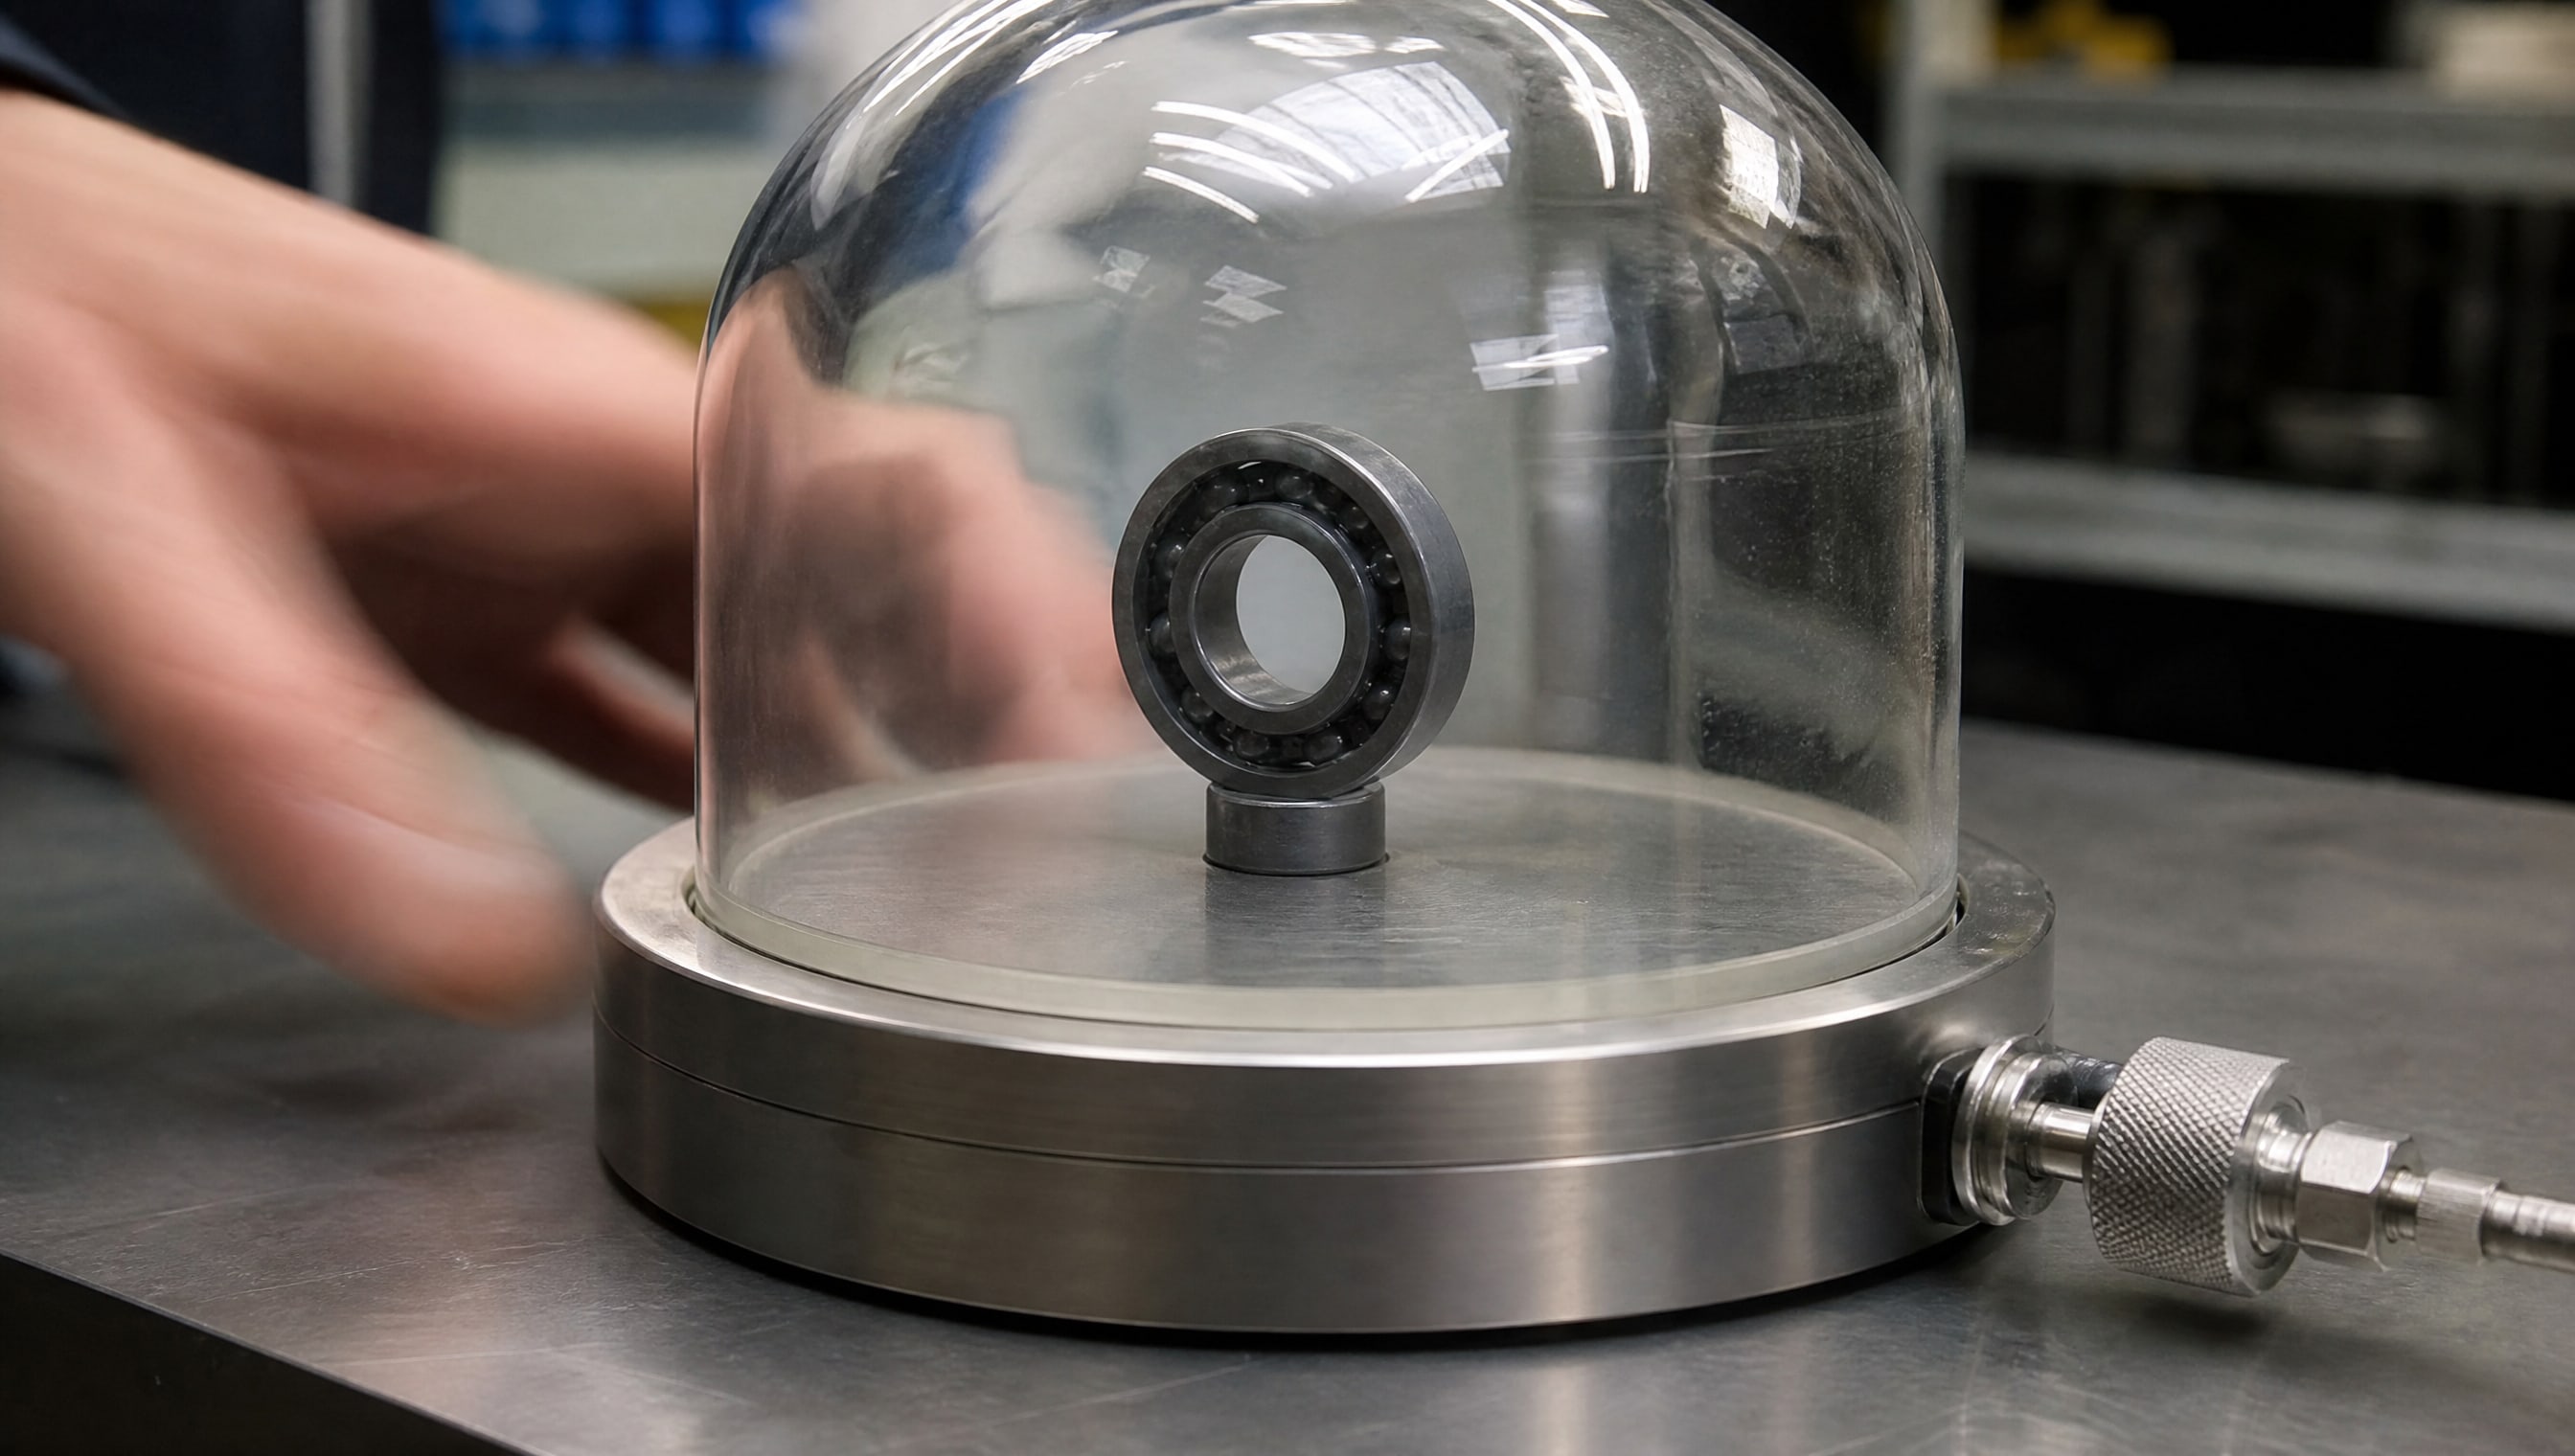
Это одна из главных причин, почему толщина слоя покрытия сама по себе не гарантирует результат - внешние условия часто важнее.
Вакуум и инертные среды
В вакууме при давлении менее 10⁻⁴ Па и температуре до +250°C покрытие на основе PTFE с молибденом показывает коэффициент трения всего 0,029. Долговечность достигает нескольких миллионов циклов даже под нагрузкой. Это делает MoS₂-содержащие покрытия идеальным выбором для космического оборудования, специализированного промышленного оборудования и узлов, работающих в инертных газах.
При этом толщина слоя в вакууме становится вторичным параметром - главное, чтобы покрытие было однородным и хорошо прилегало к подложке. Даже тонкие слои показывают превосходную эффективность.
Влажный воздух и высокая относительная влажность
На открытом воздухе и при высокой влажности ситуация обратная. Коэффициент трения для PTFE+MoS₂ возрастает до 0,15–0,2, а долговечность сокращается до нескольких тысяч циклов. Это происходит потому, что вода проникает в поры покрытия и разрушает слой молибдена, образуя окиси и гидроксиды, которые уже не работают как твердые смазывающие вещества.
В таких условиях нередко лучше себя показывает чистый PTFE - он менее зависим от влажности, хотя коэффициент трения у него выше, чем у PTFE+MoS₂ в сухой среде. Закупщик при выборе покрытия должен прямо уточнять, где будет работать узел: в цеху, на улице, в помещении с кондиционером или в закрытом оборудовании.
Толщина слоя: сухой слой, один слой и многослойные системы
Тема толщины слоя покрытия часто вызывает путаницу, потому что в практике используются несколько разных параметров, которые нельзя путать между собой.
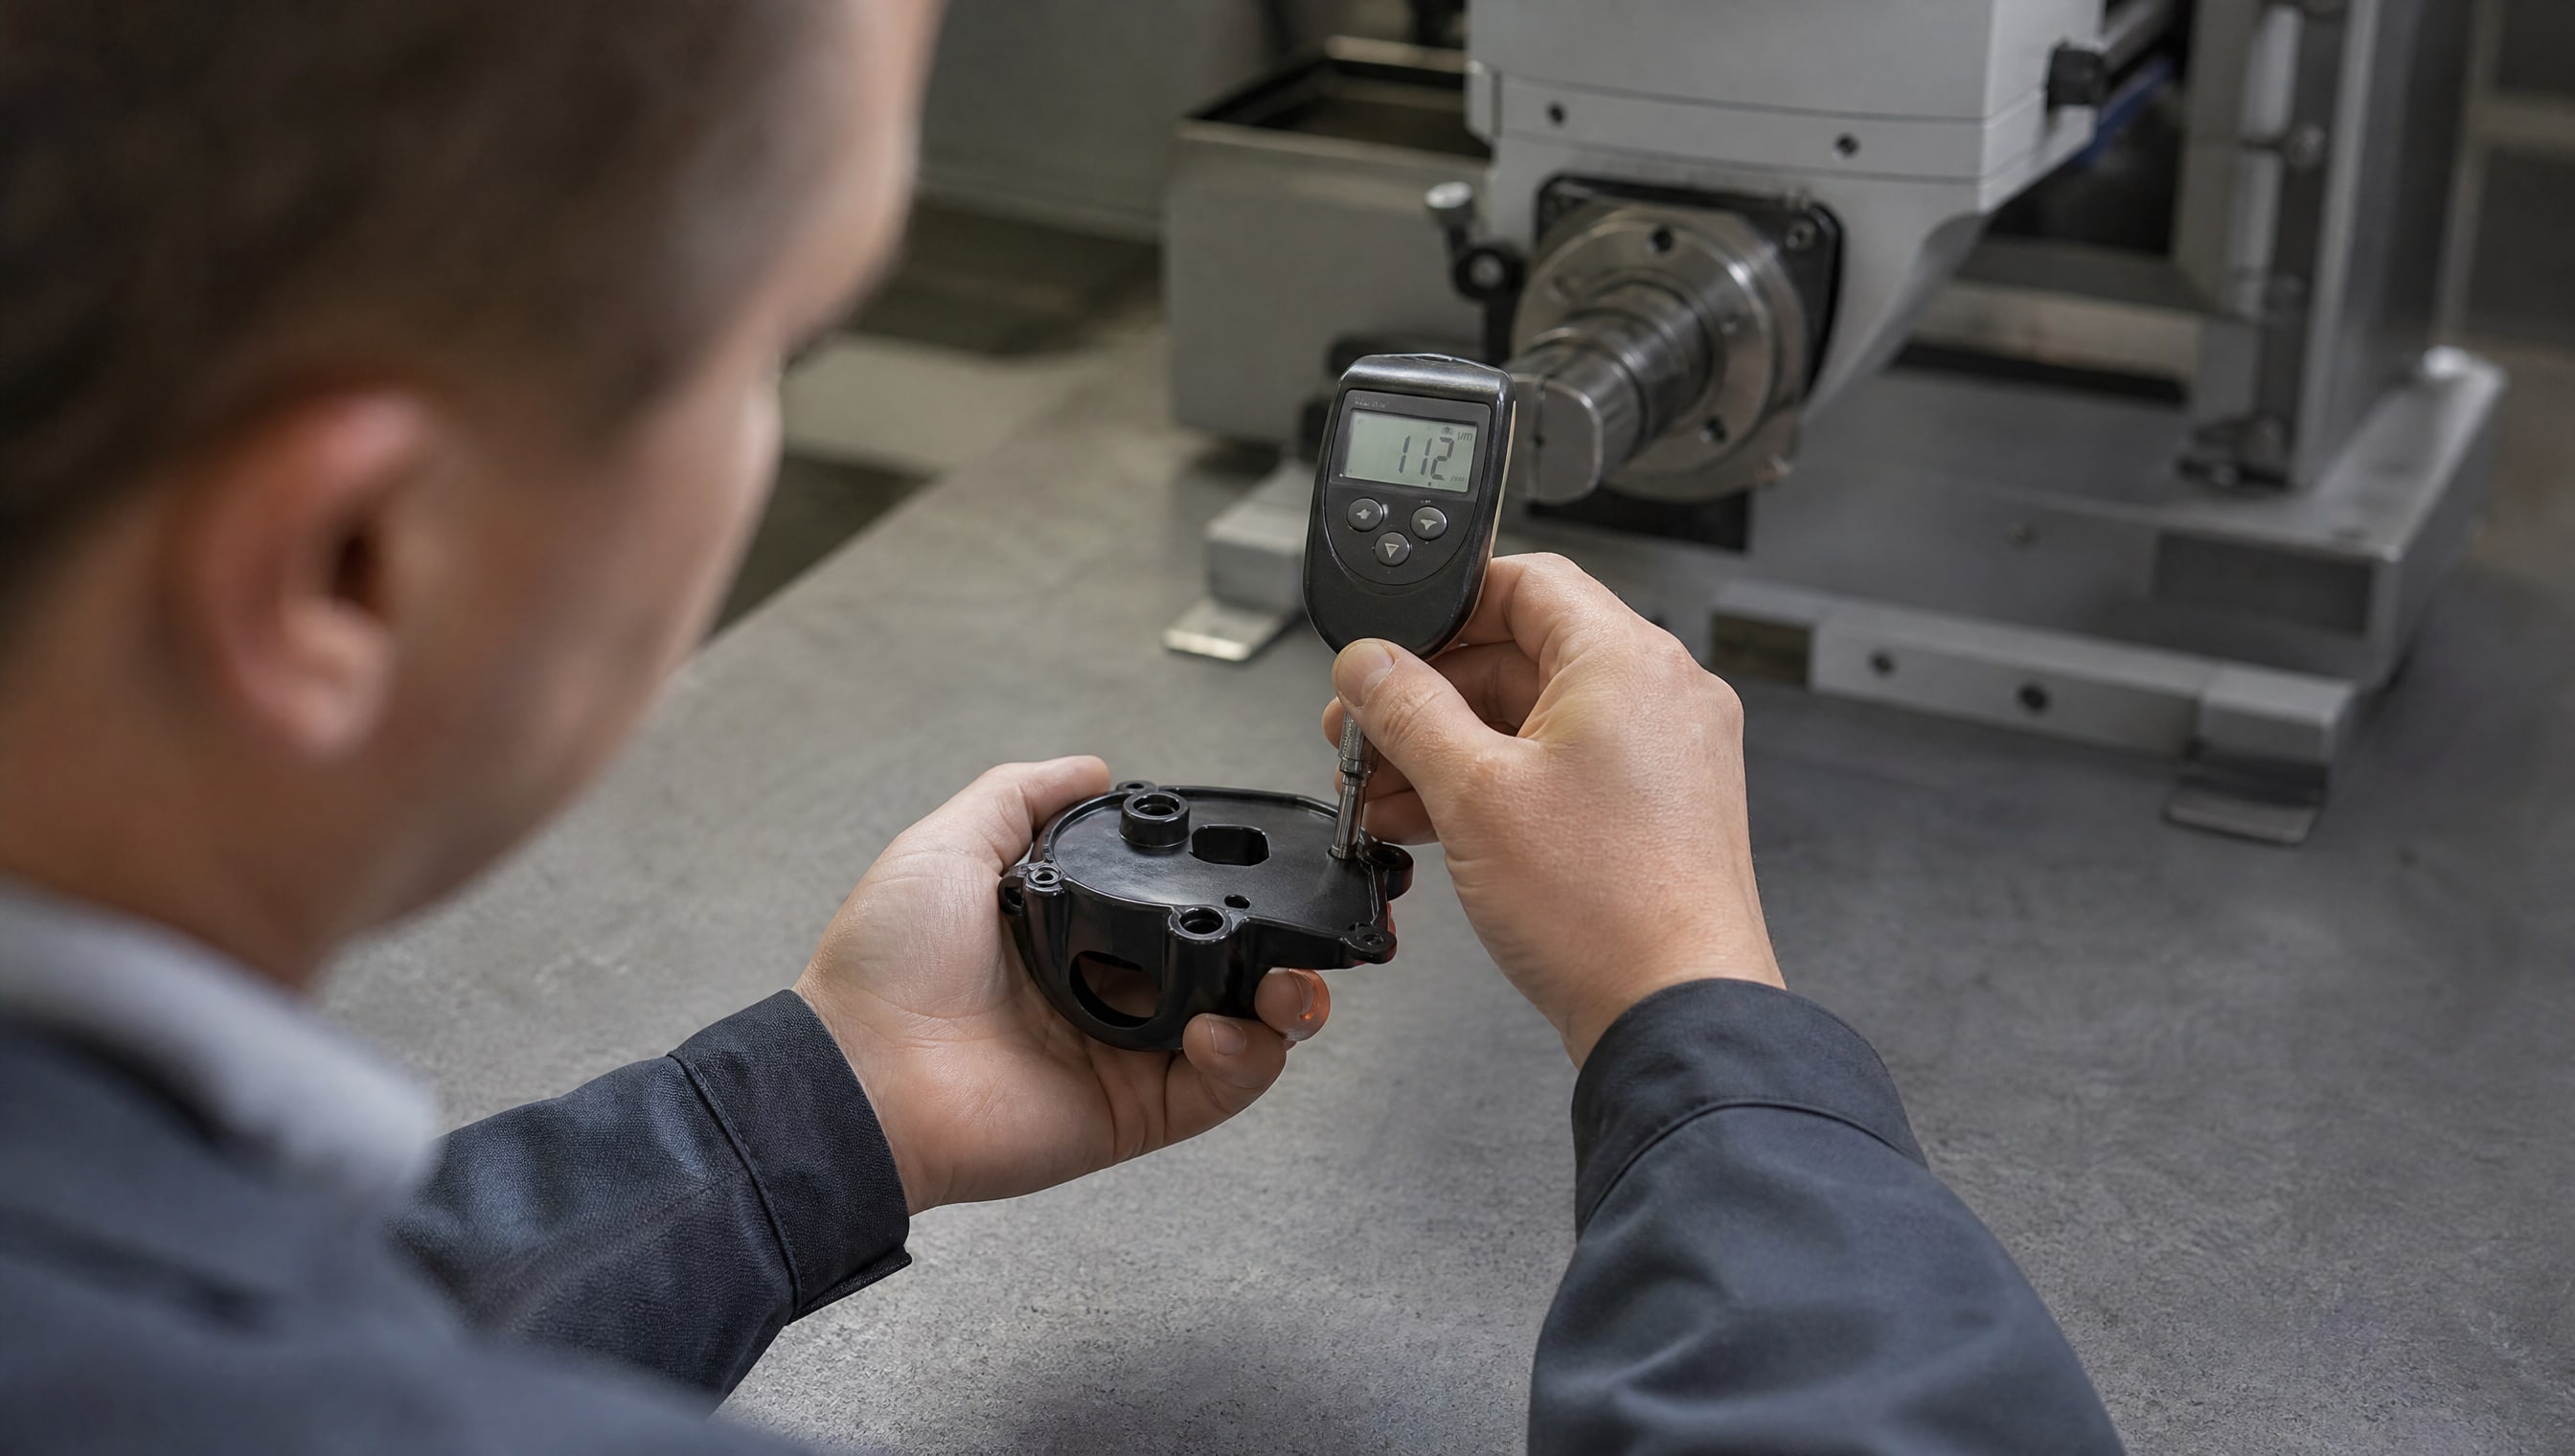
Толщина сухого слоя покрытия
Толщина сухого слоя - это финальная толщина покрытия после полного отверждения или высыхания. Этот параметр измеряют толщиномером и он напрямую влияет на наличие пигмента и вяжущего вещества в готовом слое. Для антифрикционных покрытий толщина сухого слоя обычно составляет от 10 до 50 микрон, в зависимости от метода нанесения (напыление, погружение, кисть) и требуемого уровня защиты пластиковой подложки.
Толщина одного слоя и многослойная система
Если говорят о толщине 1 слоя покрытия, имеют в виду толщину одного прохода при нанесении. При многослойном нанесении каждый слой может быть 5–15 микрон, а итоговая толщина системы -20–45 микрон. Это различие важно при выборе технологии нанесения: аэрозольное напыление часто дает более тонкие слои за один проход, чем кисточка, но требует повторных обработок для достижения нужной толщины.
Как толщина связана с адгезией и адгезионной прочностью
Адгезия (прилипание покрытия к подложке) - это не вязкость, а способность покрытия держаться на пластиковой поверхности. Слишком тонкое покрытие может иметь отличную адгезию, но низкую защиту от износа. Слишком толстое покрытие может плохо прилипать и отслаиваться по краям, особенно если подложка не подготовлена правильно. Оптимальная толщина для пластиков обычно находится в диапазоне 15–30 микрон: она обеспечивает достаточную защиту и при этом не создает внутренних напряжений в слое.
Для узлов с высокими нагрузками и фрикционным выделением тепла рекомендуют многослойные системы. Первый слой (грунтовочный или адгезионный) наносят тонким слоем 5–10 микрон для максимальной адгезии, затем второй слой - основной антифрикционный -15–25 микрон. Такая схема обеспечивает и прилипание, и защиту от износа.
Практический выбор: какой состав использовать для конкретного узла
На практике решение о выборе между PTFE и PTFE+MoS₂ принимают инженеры совместно со снабженцами, анализируя четыре ключевых параметра.
Среда и влажность
Если узел работает в вакууме, инертном газе, герметичной коробке редуктора или в сухом цехе - берут PTFE+MoS₂. Если в узле присутствует влага, конденсат или узел периодически моется - оценивают толщину сухого слоя чистого PTFE, потому что молибден в таких условиях нестабилен. Промежуточный вариант (колебания влажности 40–60%) требует тестирования на макете.
Температурный режим
При температурах выше 100°C во влажной среде MoS₂ начинает окисляться. Если узел работает при +20…+50°C - проблем не будет. При +80…+150°C во влажном воздухе уже нужно подумать о чистом PTFE или гибридных системах. При +250°C и выше, но в вакууме - PTFE+MoS₂ оптимален.
Тип нагрузки и давление контакта
Для узлов с умеренными нагрузками (контактное давление до 10 МПа) толщина слоя 15–20 микрон чистого PTFE часто достаточна. Для тяжелых нагрузок (20–50 МПа) и ограниченной смазки нужна толщина 25–30 микрон PTFE+MoS₂, или многослойная система.
Возможность повторной обработки
Если узел можно перекрыть покрытием после первоначального ресурса, выбор более гибкий - можно экспериментировать. Если узел неремонтопригоден - нужно сразу закладывать запас прочности, то есть оптимальную толщину слоя и проверенный состав.
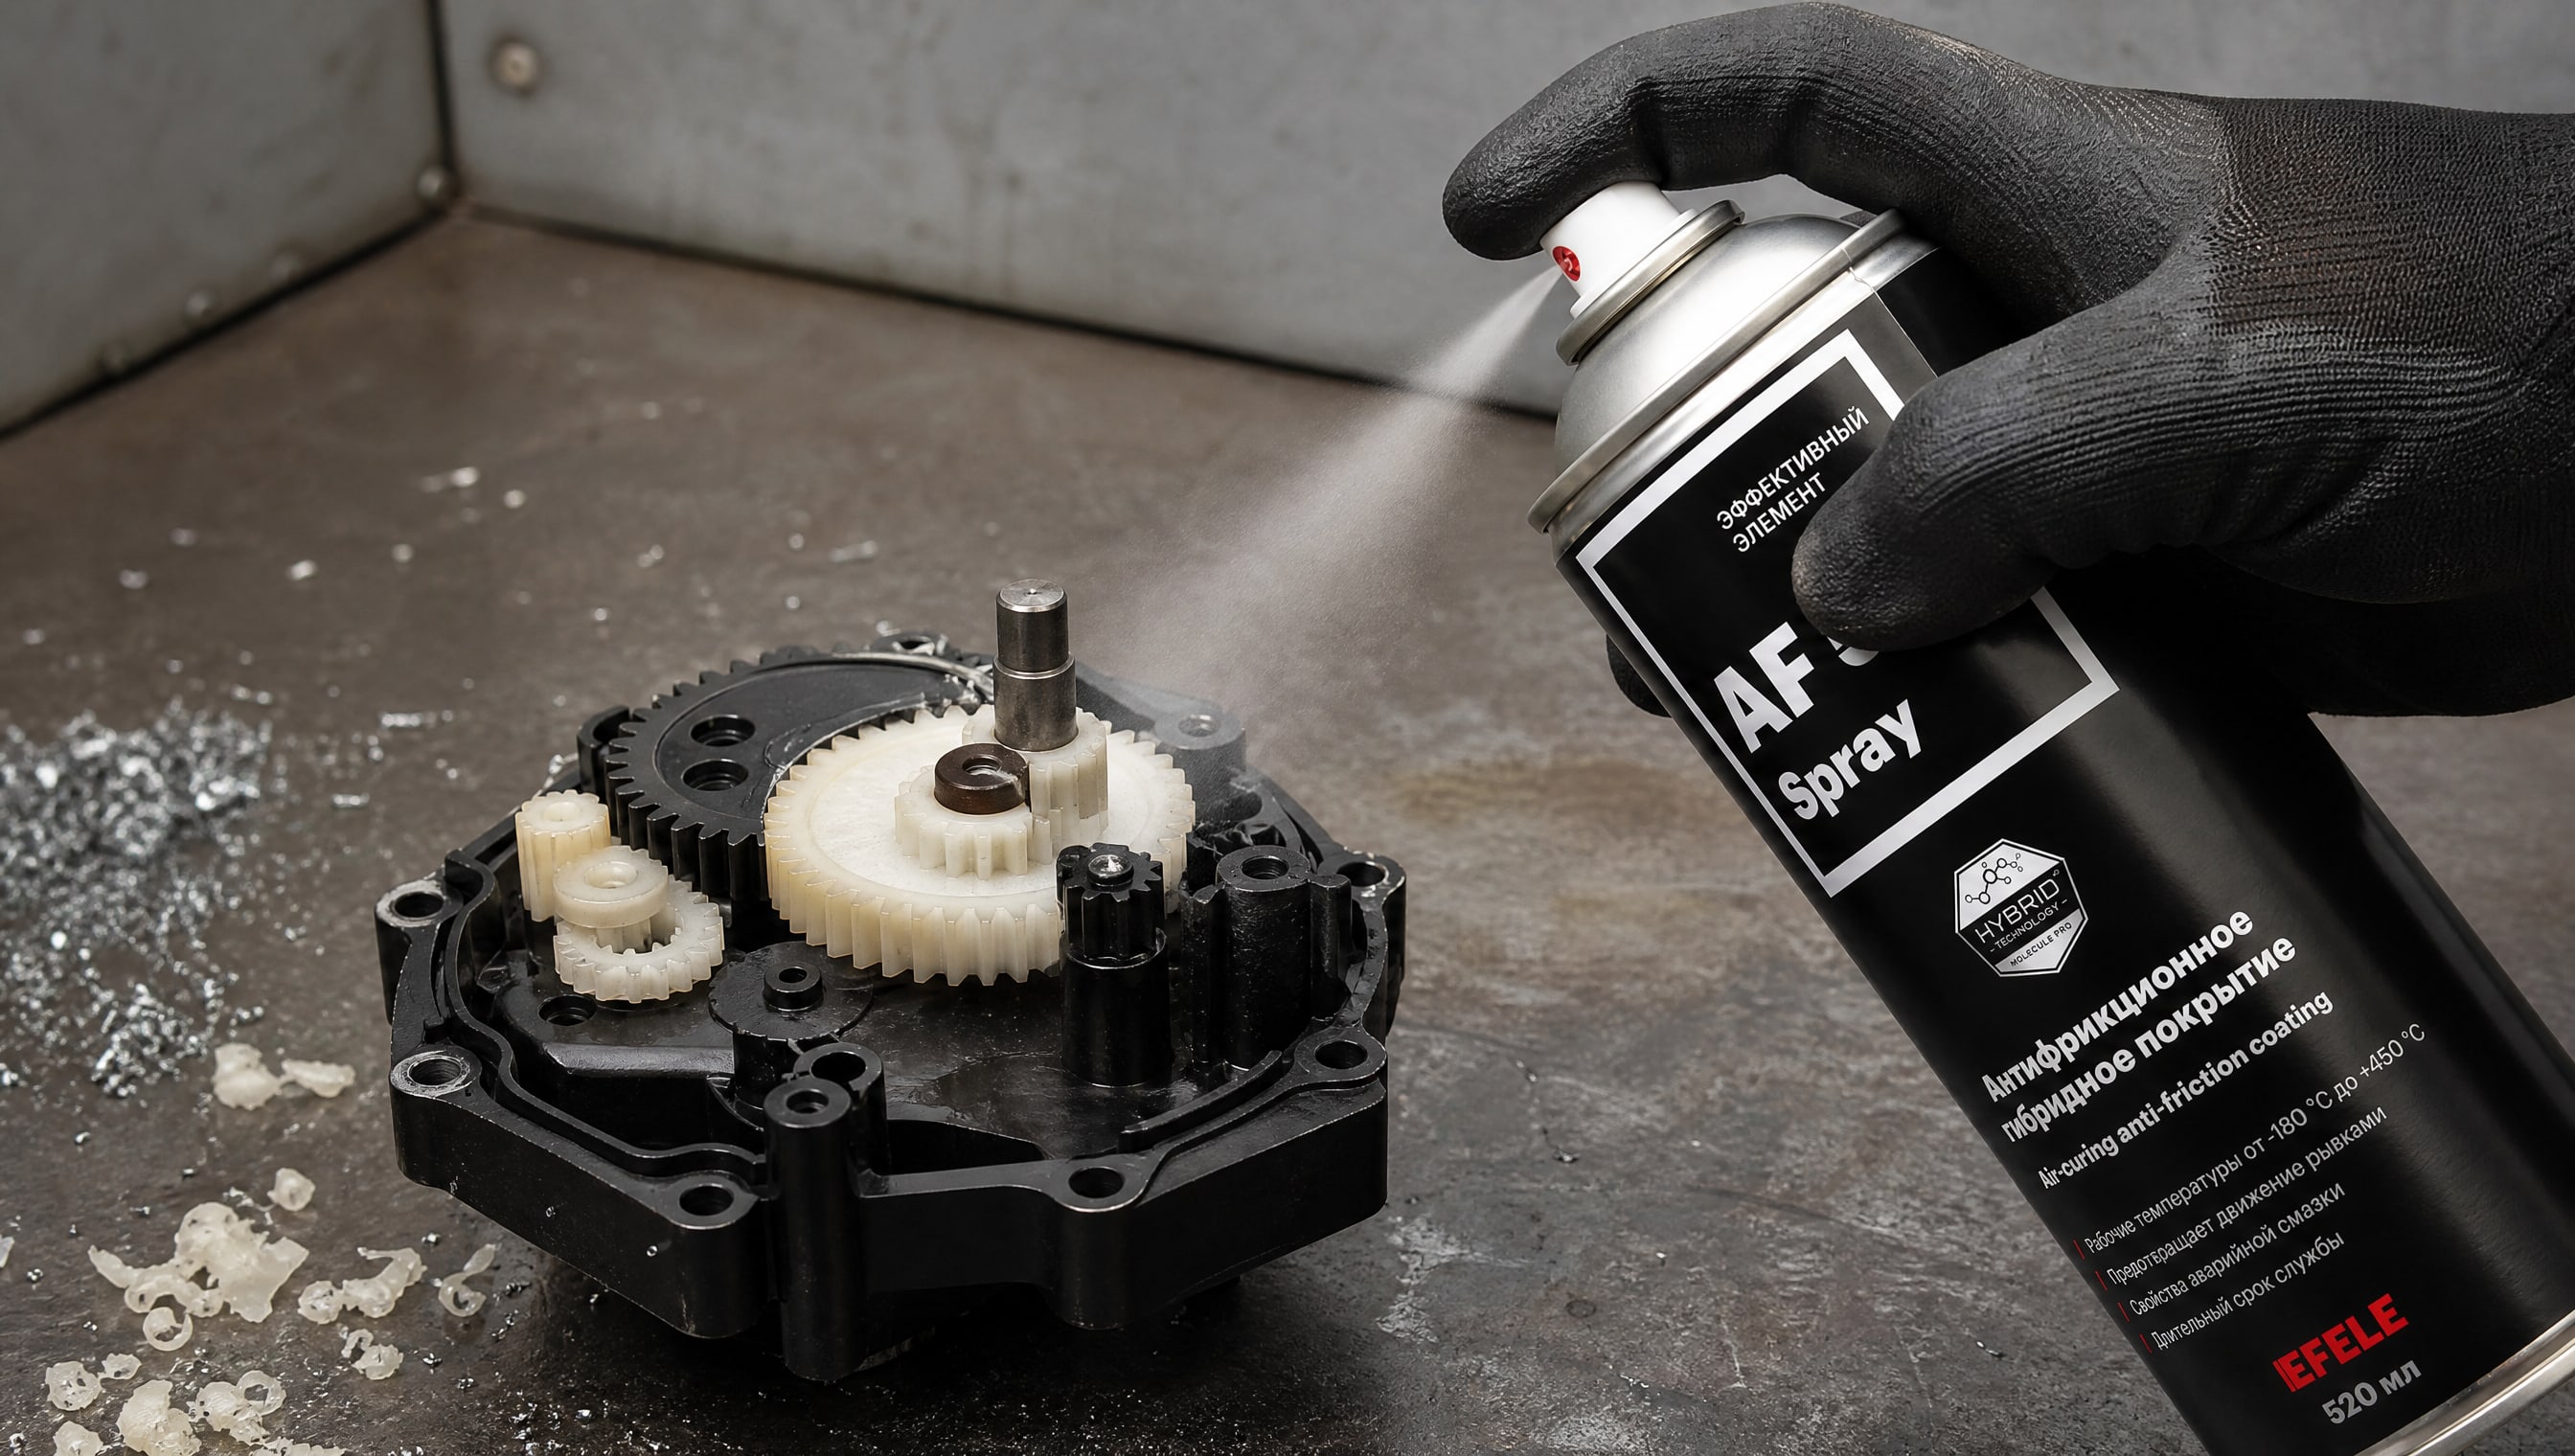
Для узлов трения с пластиками, где требуется сухое антифрикционное покрытие с дисульфидом молибдена и высокой надежностью, технические специалисты часто берут готовые решения вместо смешивания компонентов вручную. EFELE AF-511 Spray обеспечивает необходимое сочетание низкого трения и адгезии, исключая ошибки при дозировке молибдена и гарантируя однородность при нанесении.
Измерение толщины слоя покрытия: методы и приборы
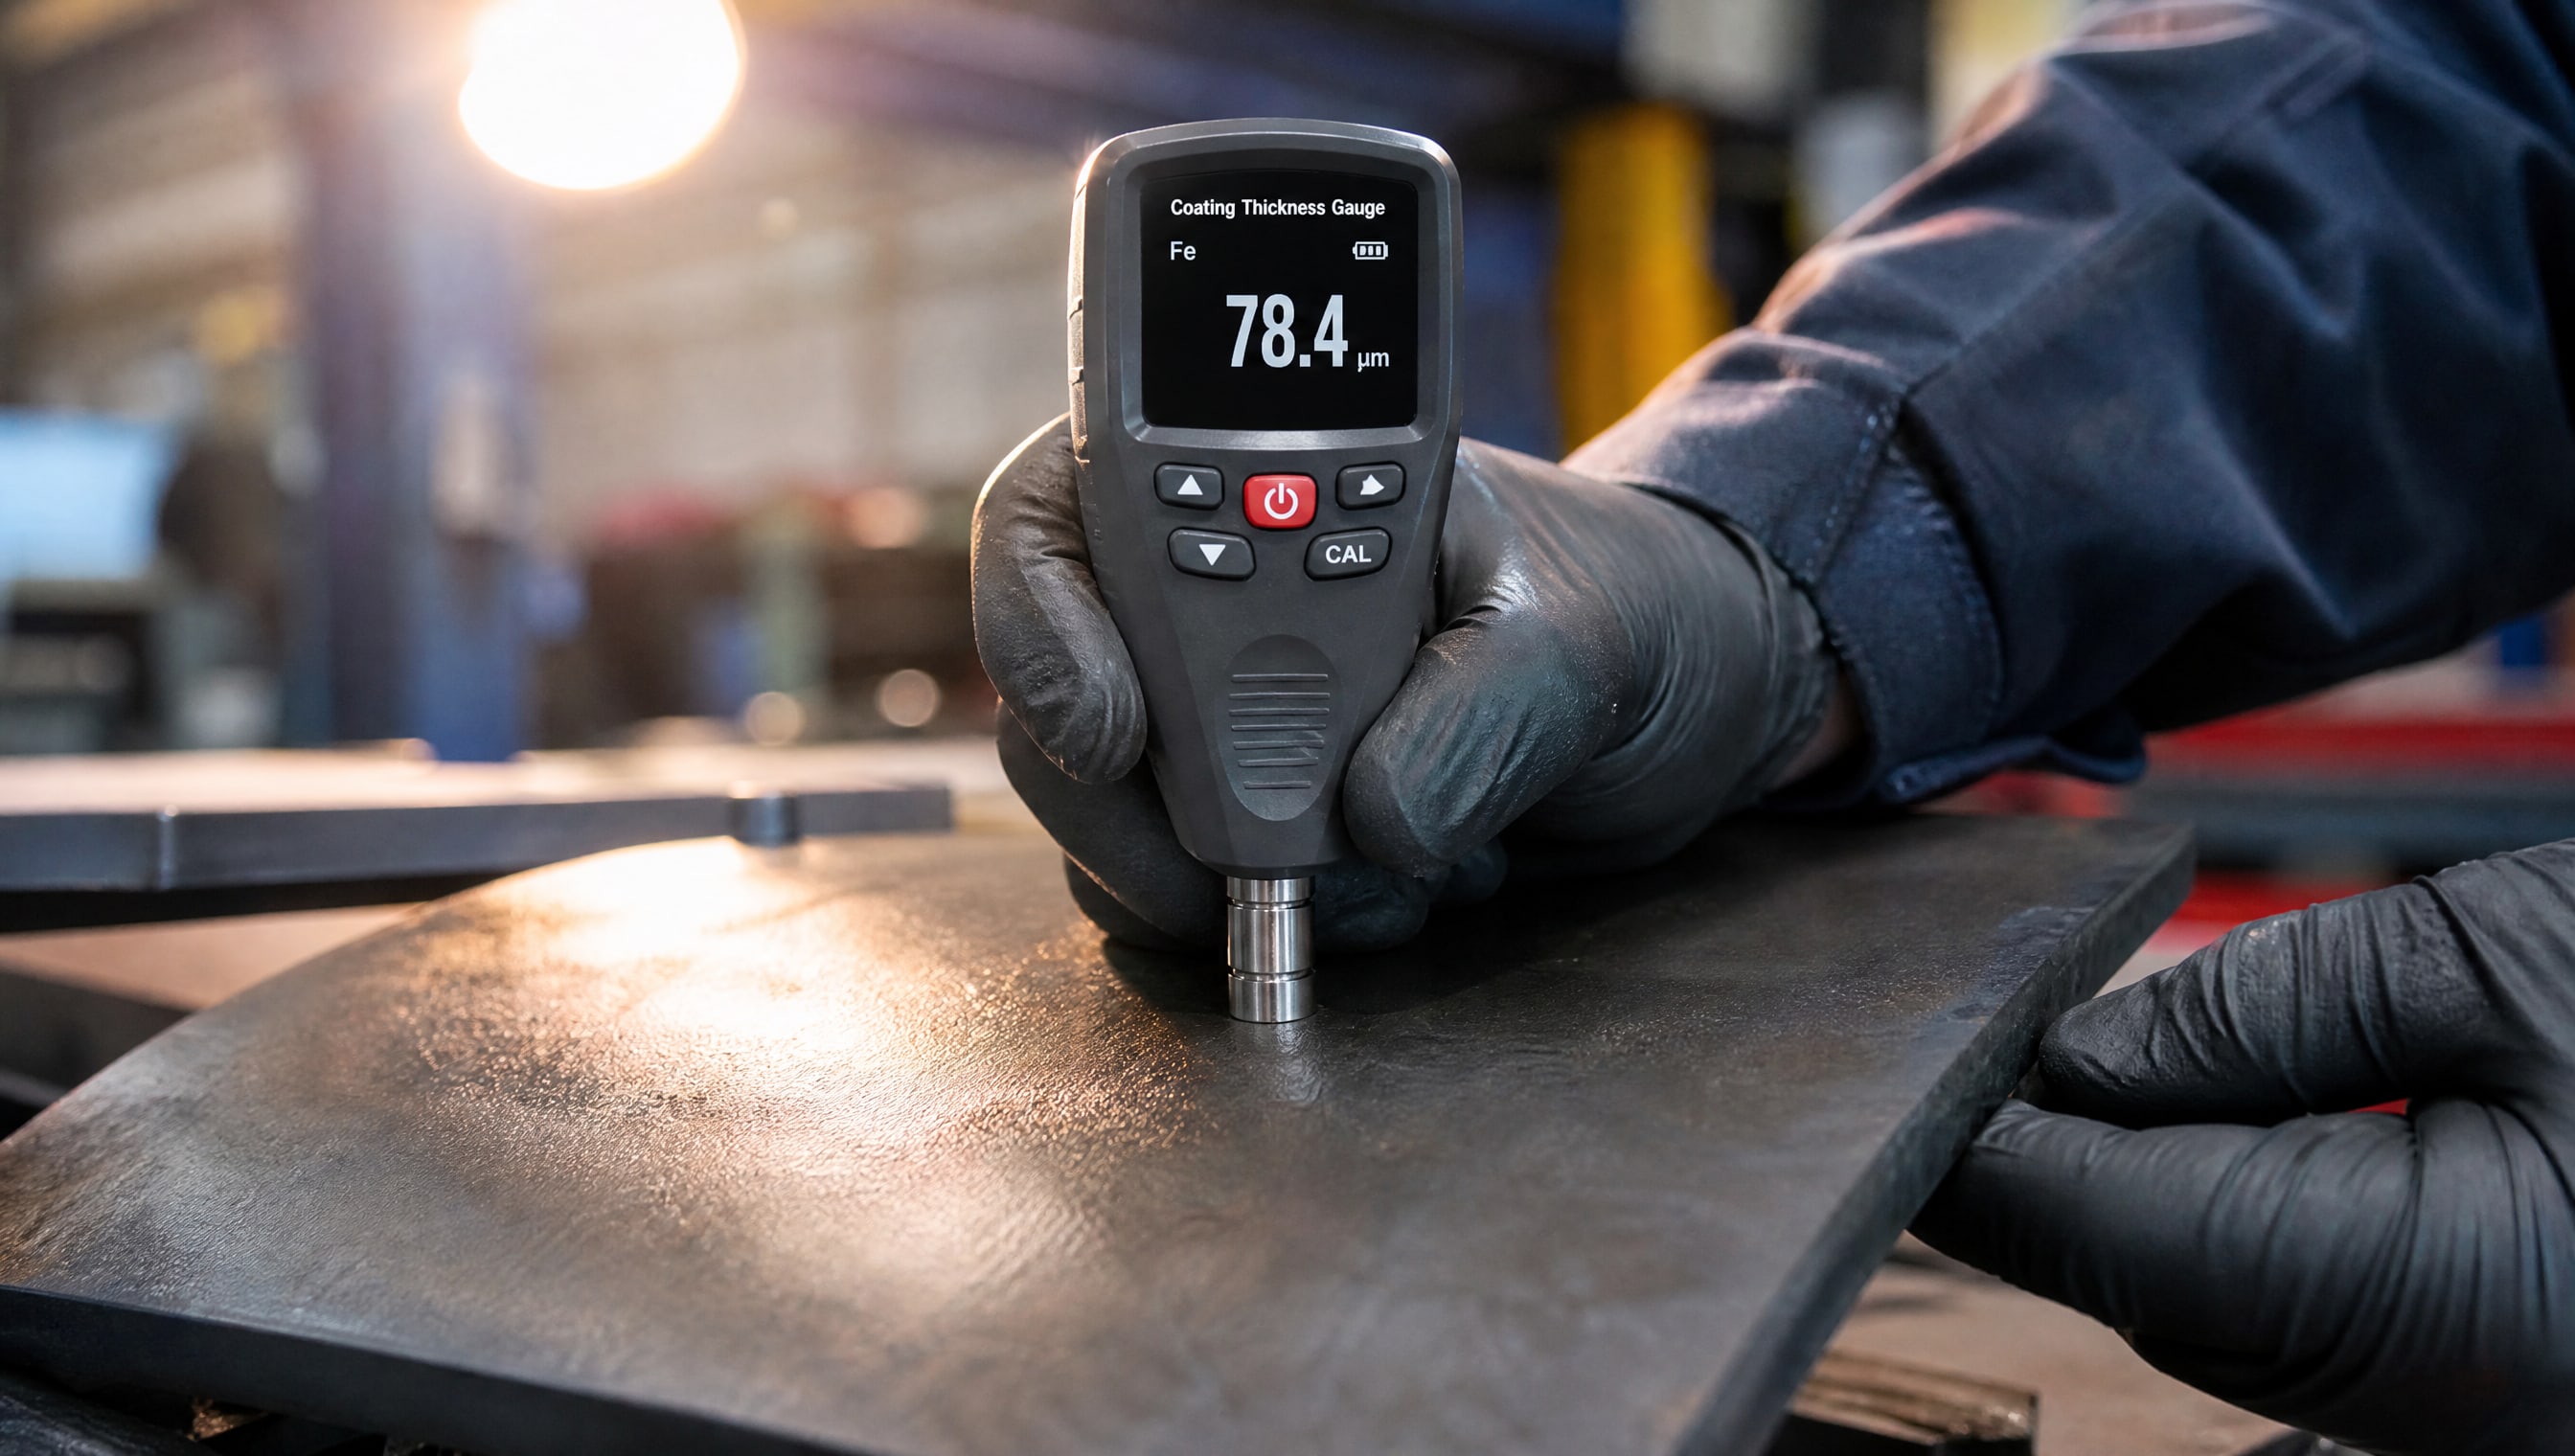
Для проверки того, что толщина слоя соответствует спецификации, используют несколько методов.
Толщиномеры магнитные и электромагнитные
На ферромагнитных подложках (сталь, железо) работают магнитные толщиномеры. Они быстро дают результат, но требуют плоской поверхности и не работают на пластике или алюминии. Ошибка измерения ±5–10% от показания.
Толщиномеры вихретоковые
На немагнитных металлах (алюминий, медь) и пластиках с проводящим слоем используют вихретоковые приборы. Точность выше, но прибор дороже и требует калибровки перед каждой измерительной сессией.
Визуальная оценка и контроль адгезии
На практике толщину 1 слоя покрытия часто оценивают по внешнему виду: первый слой должен быть едва виден (матовый блеск), второй - четко виден. Для проверки адгезии применяют кросс-тест (сетка из бороздок) и тест отслаивания по ГОСТ 15140.
Толщина слоя дорожного покрытия или асфальтобетонного покрытия измеряется совсем иными методами (керны, ультразвук), но логика та же: толщина - это расстояние от подложки до поверхности слоя, измеренное под прямым углом.
Влияние толщины на долговечность и ресурс узла
Логично было бы предположить, что чем толще слой, тем дольше он работает.
На практике зависимость не линейна.
Оптимальная толщина для пластиков
Для пластиковых деталей оптимальная толщина слоя находится в диапазоне 15–30 микрон. При такой толщине покрытие достаточно прочно держится на подложке, обеспечивает защиту от фреттинга и контактного износа, и при этом не создает чрезмерных внутренних напряжений, которые могли бы привести к отслаиванию под нагрузкой.
Слишком тонкое покрытие
Если толщина сухого слоя менее 10 микрон, покрытие может быть недостаточно однородным, особенно если наносить его одним проходом. На пластике такой тонкий слой быстро протирается в местах наибольшего контакта.
Слишком толстое покрытие
Если толщина превышает 50 микрон, возникают два риска. Первый - отслаивание, потому что внутренние напряжения между слоями возрастают, особенно при нагреве. Второй - деформация пластиковой подложки: толстый слой может изменить зазоры в узле трения, и узел перестанет функционировать как задумано. Например, в подшипниковом узле зазор в 0,1 мм критичен, а толстое покрытие может его перекрыть.
Долговечность узла в большей степени определяется выбором состава (PTFE или PTFE+MoS₂) и средой работы, чем толщиной слоя. Испытания в вакууме показали, что при давлении менее 10⁻⁴ Па и температуре +250°C покрытие с MoS₂ обеспечивает долговечность в несколько миллионов циклов независимо от того, толщина его 15 или 25 микрон - если адгезия хорошая. А во влажной среде даже толстое PTFE+MoS₂ быстро теряет эффективность.
Часто задаваемые вопросы
Какая толщина слоя покрытия нужна для защиты пластика от износа?
Для большинства узлов трения с пластиками оптимальна толщина сухого слоя 15–30 микрон. При нагрузках свыше 20 МПа и ограниченной смазке рекомендуют 25–30 микрон, при умеренных нагрузках -15–20 микрон. Главное - однородность слоя и хорошая адгезия к подложке, а не абсолютная толщина.
Почему толщина 1 слоя при нанесении отличается от толщины сухого слоя покрытия?
Потому что при высыхании или отверждении испаряются растворители и вода, которые были в жидком покрытии. Например, если наносить жидкое покрытие толщиной 50 микрон, содержащее 50% растворителя, сухой слой будет примерно 25 микрон. Поэтому для достижения нужной толщины сухого слоя наносят несколько слоев.
Может ли толстое покрытие повредить пластиковую подложку?
Да, если покрытие толще 50 микрон. При нагреве внутренние напряжения в слое возрастают, покрытие может отслаиваться по краям. Кроме того, толстый слой меняет геометрию узла: если зазор в подшипнике был 0,1 мм, а вы добавили покрытие 40 микрон с обеих сторон, зазор сократился на 80 микрон и узел может заклинить.
В чем разница между покрытием PTFE и PTFE с дисульфидом молибдена?
PTFE + MoS₂ имеет более высокую твердость и износостойкость, и при давлении менее 10⁻⁴ Па показывает коэффициент трения 0,029, тогда как чистый PTFE - около 0,08. Но во влажном воздухе молибден окисляется при 100–400°C, и эффективность падает: коэффициент трения возрастает до 0,15–0,2. Для сухих и вакуумных условий лучше PTFE+MoS₂, для влажных - чистый PTFE.
Как правильно измерить толщину сухого слоя покрытия на пластике?
На немагнитных пластиках используют вихретоковый толщиномер (после калибровки на эталонной плиту). На проводящих пластиках можно применять электромагнитные приборы. Для визуального контроля смотрят на однородность блеска и отсутствие потеков.
Заключение
Толщина слоя покрытия - важный параметр, но она не решает все. Для узлов трения с пластиками успех зависит в равной степени от состава покрытия (PTFE или PTFE+MoS₂), среды эксплуатации, температуры и правильного выбора толщины. PTFE с добавкой дисульфида молибдена до 5% обеспечивает коэффициент трения 0,029 в вакууме и долговечность в несколько миллионов циклов, но теряет эффективность во влажном воздухе. Чистый PTFE менее зависим от влажности, но уступает по твердости и износостойкости.
Оптимальная толщина слоя для пластиков -15–30 микрон при однородном нанесении и хорошей адгезии. Слишком тонкое покрытие (менее 10 микрон) быстро протирается, слишком толстое (свыше 50 микрон) может отслаиваться и деформировать геометрию узла. При проектировании узла сначала определите среду работы и температуру, затем выберите состав покрытия, и только потом - оптимальную толщину для вашего конкретного случая. Для проверки толщины используйте вихретоковый толщиномер и сверяйтесь со спецификацией производителя.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.