
Сравнение ресурса подшипников на пищевых смазках H1 разных производителей
H1 - это не синоним долговечности, а лишь допуск на случайный контакт с пищей. Два разных производителя могут маркировать свою продукцию как H1, но при одинаковых условиях работы подшипника один прослужит 2000 часов, другой -5000. Ресурс определяется не статусом, а составом смазки, вязкостью базового масла, типом загустителя, присадками и режимом узла.
Сравнение H1-смазок требует понимания того, что скрывается за буквой и цифрой. Технические специалисты, инженеры и закупщики, работающие на пищевых производствах, часто сталкиваются с выбором между продуктами с одинаковой маркировкой, но принципиально разными техническими характеристиками. Статья поясняет, какие параметры реально влияют на срок службы подшипника, как читать технические листы H1-смазок и на что ориентироваться при выборе.
Что скрывается за маркировкой H1
Многие закупщики воспринимают H1 как универсальный знак качества, но на деле это лишь сертификат безопасности.
Допуск H1 получают смазки, которые соответствуют требованиям американского стандарта 21 CFR 178.3570 и международного регламента ISO 21469. Оба нормативных документа определяют не ресурс, а ограничения на состав: какие минеральные масла, загустители и присадки могут входить в формулировку, чтобы при случайном контакте с пищей не возникало токсических рисков.
ISO 21469 охватывает весь жизненный цикл смазки: от формуляции и производства до использования и обращения. Это означает, что производитель должен обеспечить гигиену не только самого продукта, но и всей цепочки его оборота. Однако стандарт НЕ требует никаких минимальных значений для срока службы, износостойкости или сопротивления вымыванию водой. H1-смазка может быть как очень долговечной, так и среднего ресурса - оба варианта лежат в пределах допуска.
Категория H2, напротив, означает смазки, запрещенные для любого контакта с пищей - это смазки для узлов в зонах, исключенных из HACCP-плана предприятия. Часто встречается путаница: H1 считают "более жесткой" категорией, чем H2, на самом деле это совершенно разные требования. H1 - это доступ в пищевую зону при условии случайности; H2 - полный запрет на эту зону.
Почему NLGI-класс не определяет долговечность
Консистенция смазки, обозначаемая классом NLGI (например, NLGI 2, NLGI 3), описывает ее густоту, а не срок службы в подшипнике.
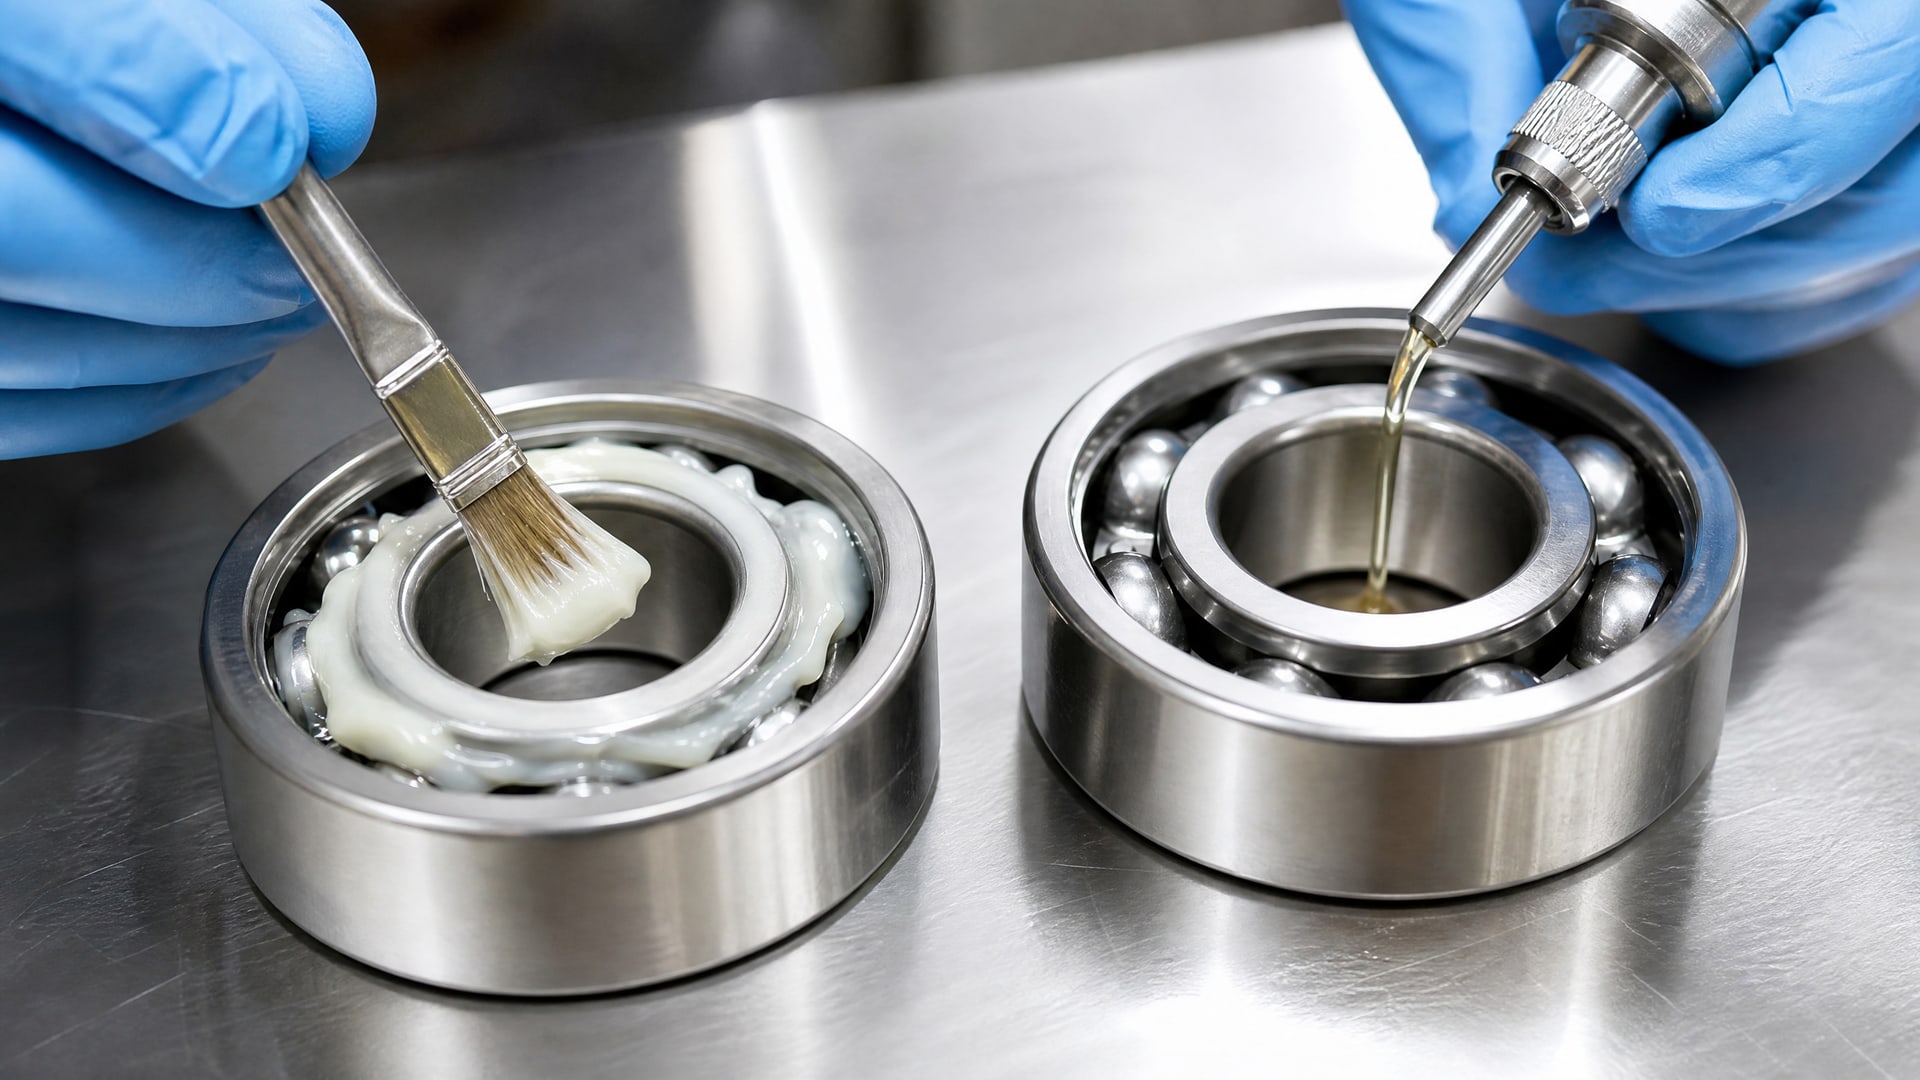
Два продукта одного и того же NLGI-класса с допуском H1 могут иметь совершенно разное время жизни в одинаковых условиях.
Причина в том, что NLGI-класс зависит только от вязкости базового масла и структуры загустителя. Например, литиевая смазка NLGI 2 может содержать паraffinic минеральное масло низкой вязкости (ISO VG 32) или высокой (ISO VG 150), и оба варианта формально останутся в классе NLGI 2, но поведение в подшипнике будет различным. Первая предпочтительна для высокоскоростных узлов, вторая - для тяжелонагруженных. От выбора вязкости напрямую зависит трение, нагрев и окисление смазки, а значит, и ее долговечность.
Кроме того, NLGI не учитывает присадки и стабильность смазки. Две смазки NLGI 2 могут отличаться по окислительной стойкости в два раза, и долговечность при 80 °C или выше будет совершенно разной. На пищевых производствах, где оборудование часто работает под солнцем или рядом с нагревательными элементами, это различие становится критичным.
Основные параметры, влияющие на ресурс подшипника в H1-смазке
Вязкость базового масла и режим узла
Подшипник требует определенного баланса вязкости. Слишком жидкая смазка не образует масляную пленку между катаниками и дорожками качения, результат - повышенный износ и перегрев. Слишком вязкая - вызывает чрезмерное трение, нагрев и ускоренное окисление смазки. Правильный выбор вязкости зависит от скорости вращения, радиальной нагрузки и температуры окружающей среды.
Скоростной фактор (dm·n, где dm - средний диаметр подшипника в мм, n - частота вращения в об/мин) показывает, какая вязкость подойдет. Для низкоскоростных узлов (dm·n < 300 000) можно использовать более вязкие смазки (ISO VG 100–150), для высокоскоростных (dm·n > 500 000) требуются маловязкие (ISO VG 10–46). На этом принципе построены таблицы выбора смазок всех крупных производителей подшипников.
В пищевых производствах часто встречаются смешанные режимы: насос мойки работает на переменной нагрузке, конвейер может как замирать, так и ускоряться. В таких случаях поиск оптимальной вязкости становится компромиссом, и неправильный выбор быстро проявляется в росте люфта или утечках смазки из узла.
Окислительная стабильность и температурный диапазон
Окисление - главный враг пластичной смазки. При высокой температуре, в присутствии кислорода и под действием света смазка стареет: теряет текучесть, выделяет летучие вещества, загустевает и теряет адгезию. На пищевых производствах это ускоряется из-за частых мониторингов, открытости узлов и солнечного света в цехах.
Производители H1-смазок указывают рабочий температурный диапазон, например -20 до +80 °C или -10 до +100 °C. Внутри этого диапазона смазка сохраняет свойства в течение срока службы. Однако даже при одинаковом диапазоне стабильность может различаться на 30–50 процентов в зависимости от пакета противоокислительных присадок.
Паспорты H1-смазок часто включают данные об окислительной стабильности, определенной по методу ASTM D2272 (Rotating Pressure Vessel Oxidation Test, RPVOT) или Turbodthibble. Чем выше значение (в минутах), тем дольше смазка сопротивляется старению. Для пищевых производств, где смазка может оставаться в узле месяцами, даже небольшое различие в окислительной устойчивости превращается в недели дополнительного ресурса.
Вымываемость водой и коррозионная защита
На пищевых производствах вода - постоянный враг смазки. Частые мойки, конденсация пара, брызги из технологических процессов - все это приводит к тому, что смазка контактирует с водой. Из двух H1-смазок одна может сохранить консистенцию и защиту металла при намокании, другая - потеряет адгезию и позволит коррозии атаковать подшипник.
Вымываемость оценивают по ASTM D1264: смазку испытывают на вымывание дистиллированной водой, затем измеряют остаток массы. Нормально считается потеря не более 3–5 процентов, но продукты могут отличаться в два раза. Кроме того, важна коррозионная защита: смазка должна создавать на поверхности металла защитный слой, препятствующий ржавлению, особенно если вода все же проникла.
На практике закупщики сталкиваются с ситуацией, когда "универсальная" H1-смазка служит в сухом узле 6 месяцев нормально, но в зоне мойки требует замены через 2–3 месяца - именно потому, что вымываемость не была учтена.
Что показывают испытания на износ и срок службы
Ресурс подшипника в смазке оценивают в лабораториях по стандартизованным тестам.
Наиболее распространенный - испытание на машине качения с контролем wear (износа катаников) и service life (полезного срока до отказа). Типичная методика: подшипник нагружают определенной силой, раскручивают на фиксированной частоте при контролируемой температуре и фиксируют, после скольких часов работы возникает люфт или вибрация.
В доступных технических материалах встречаются критерии вида: wear ≤ 30 mg при service life > 1500 часов для одного режима или wear ≤ 10 mg при service life > 8000 часов для другого. Цифры зависят от класса теста, температуры, частоты вращения и нагрузки. Два производителя, испытав свои H1-смазки на разных установках или с разными нагрузками, могут получить несопоставимые результаты.
Корректное сравнение возможно только при условии, что обе смазки прошли испытание на одной машине, при одинаковых нагрузке, температуре и частоте. Именно поэтому в крупных организациях часто заказывают "inter-lab tests" - независимые испытания нескольких продуктов в одинаковых условиях.
На практике выявляется, что одна H1-смазка литиевая может выдержать 3000 часов работы подшипника при 60 °C и нагрузке 1000 N, в то время как другая -5000 часов. Разница в два с половиной раза, но обе формально называются "пищевыми смазками H1 для подшипников".
Как выбирать H1-смазку для конкретного узла
Выбор начинается с анализа режима работы подшипника, а не с поиска "лучшей" H1-смазки вообще.
Первый этап: определение скоростного и температурного класса
Рассчитайте скоростной фактор dm·n узла. Если он ниже 300 000, ищите вязкую смазку (ISO VG 100–150, часто NLGI 3). Если 300 000–500 000 - стандартную (ISO VG 46–68, NLGI 2). Если выше 500 000 - низковязкую (ISO VG 10–46, часто NLGI 1 или 2 с жидким маслом).
Определите, при какой средней температуре работает подшипник. Если свыше 70 °C постоянно, требуется H1-смазка с повышенной окислительной стабильностью (RPVOT > 200 мин). Если часто мокро - нужна водостойкая формулировка.
Второй этап: проверка технического листа
В паспорте (TDS) H1-смазки ищите: - Кинематическую вязкость базового масла при 40 °C (должна соответствовать расчетному ISO VG). - Рабочий температурный диапазон (например, -20...+100 °C). - NLGI-класс консистенции. - Окислительную стабильность (RPVOT, мин). - Вымываемость водой по ASTM D1264 (% потери массы). - Коррозионную защиту (например, коррозия медной пластины по ASTM D130, не выше 1b). - Данные о ресурсе при конкретных условиях испытания (если указаны).
На пищевых производствах дополнительно проверьте наличие сертификата NSF H1 или ISO 21469 - это гарантирует, что продукт прошел аудит на соответствие гигиеническим требованиям.
Третий этап: совместимость с существующей смазкой
Если вы переходите с одного H1-продукта на другой, убедитесь в совместимости загустителей и базовых масел. Литиевую смазку нельзя смешивать с полиуреевой без проверки. Одна формулировка может содержать парафиновое масло, другая - синтетическое, и при смешивании возможна седиментация или потеря консистенции.
На практике: перед полным переходом нанесите новую смазку на пробный узел, понаблюдайте 2–4 недели, проверьте люфт и теплоту подшипника. Если все стабильно - переводите остальное оборудование, если появилась утечка или люфт - значит несовместимость.
Типичные ошибки при выборе H1-смазок
Ошибка первая: "H1 значит универсальная"
Многие считают, что H1-допуск означает пригодность для всех узлов пищевого оборудования. На самом деле H1 - это разрешение входить в зону пищевого контакта, но не гарантия, что смазка подойдет конкретному подшипнику по скорости, температуре и нагрузке.
Результат: закупщик берет одну H1-смазку и пробует ее везде - на скоростных конвейерах и на тяжелых редукторах. Скоростной конвейер быстро перегревается (смазка слишком вязкая), редуктор через месяц начинает стучать (смазка недостаточно нагружена). Обе смазки "работают", но не по назначению.
Ошибка вторая: ориентация только на NLGI-класс
"Нам нужна H1 класса 2" - часто слышно в отделах закупки. NLGI 2 - это только консистенция, а вязкость масла внутри может отличаться в три раза. Результат: одна NLGI 2 служит 3 месяца, другая -1 месяц, хотя оба продукта имеют одинаковый класс на маркировке.
Ошибка третья: игнорирование вымываемости в мокрых зонах
На мойках, под душами или в конденсирующейся среде подшипники часто страдают не от избытка смазки, а от ее разрушения водой. Закупщик берет универсальную H1-смазку с вымываемостью 8–10 процентов, а через месяц подшипник начинает ржаветь. Более дорогая H1-смазка с вымываемостью 2 процента прожила бы полгода.
Сравнение подходов разных производителей
Производители H1-смазок придерживаются разных философий формуляции, и это напрямую влияет на ресурс подшипника.
Одни делают упор на окислительную стабильность и низкие температуры текучести (для холодных пищепроизводств, например холодильников). Такие смазки служат долго, но могут быть менее водостойкими.
Другие жертвуют максимальным ресурсом в пользу водостойкости и коррозионной защиты - формулируют H1 для мокрых зон, добавляя дорогие противокоррозионные присадки. Такие смазки требуют замены чаще, но не ржавеют.
Третьи пытаются найти "золотую середину", компромиссный продукт универсального назначения. Он работает везде хорошо, но нигде отлично.
На практике закупщик, работающий на производстве со смешанными условиями (сухие подшипники конвейера + мокрые узлы мойки), часто заказывает два разных H1-продукта: универсальный для сухих зон и водостойкий для мокрых. Это дороже, но интервалы замены становятся предсказуемыми.
Крупные производители пищевого оборудования, такие как производители упаковочных машин и конвейерных линий, часто уже определились с H1-смазкой на основе собственных испытаний. В инструкциях рекомендуют конкретный класс (например, NLGI 2, литиевая, ISO VG 46), и замена на другой продукт требует согласования с техподдержкой. Такой подход, хоть и кажется ограничивающим, на самом деле защищает от ошибок подбора.
Таблица: на что смотреть при сравнении H1-смазок для подшипников
| Параметр | Почему важен | На что смотреть в паспорте |
|---|---|---|
| Кинематическая вязкость, ISO VG | Определяет толщину масляной пленки между катаниками; неправильный выбор ведет к износу или перегреву | Должна соответствовать скоростному фактору dm·n подшипника |
| NLGI-класс консистенции | Влияет на емкость смазки в узле; NLGI 2 универсален, 3 для медленных, 1 для быстрых | Согласуйте с рекомендациями производителя подшипника |
| Рабочий диапазон температур | Показывает, при какой температуре смазка теряет свойства | Выбирайте запас минимум на 20 °C выше максимальной рабочей температуры узла |
| Окислительная стабильность (RPVOT) | Чем выше, тем дольше смазка не стареет при 100 °C | Для узлов выше 70 °C ищите RPVOT > 200 минут |
| Вымываемость водой (ASTM D1264) | Сколько смазки потеряется, если узел намокнет; низкая - лучше | Для мокрых зон выбирайте вымываемость < 5 % |
| Коррозионная защита меди (ASTM D130) | Защитит от ржавчины при попадании влаги | Класс 1b считается хорошей защитой |
| Service life при температуре (если указан в паспорте) | Прямое предположение о долговечности в реальных условиях | Ищите данные именно для вашей температуры; не экстраполируйте от других |
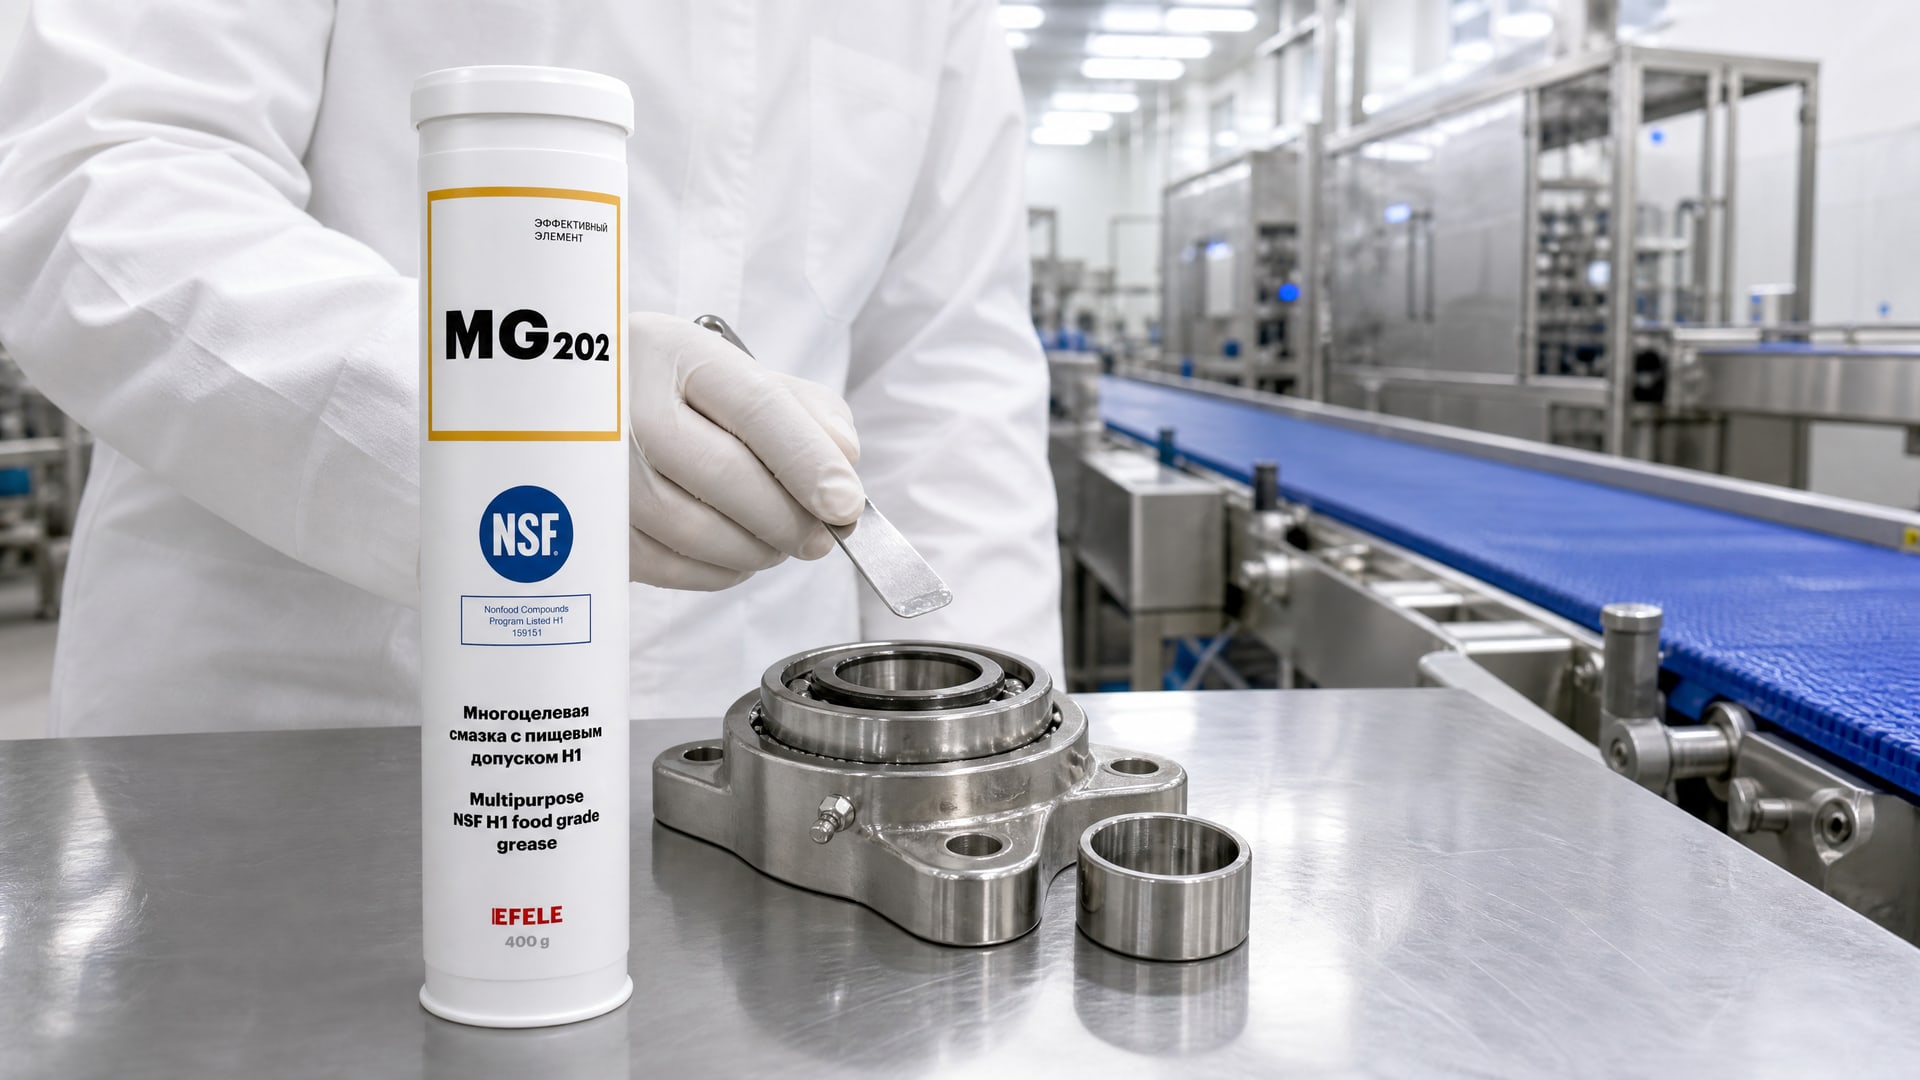
На пищевых производствах с постоянным контактом оборудования с влагой многие закупщики остановились на водостойких литиевых многоцелевых смазках H1. EFELE MG-202, например, применяют на линиях фасовки и упаковки благодаря предсказуемому расходу и совместимости с разными типами подшипников. Когда узел требует максимальной водостойкости - в мойках или холодильных камерах - переходят на более специализированные формулировки, сопоставив параметры окисления и вымываемости.
Методика испытания ресурса: как читать результаты
Лабораторные испытания ресурса подшипника в смазке проводят на стандартизованных машинах.
Наиболее распространенная в России и Европе - FE-8 машина (четырехшариковый стенд качения, Four-Ball Rolling Test), позволяющая одновременно испытывать несколько смазок в идентичных условиях.
Установка вращает четыре керамических или стальных шарика при фиксированной нагрузке, температуре и частоте. Датчики контролируют вибрацию и температуру. Испытание идет до момента, когда вибрация возрастет выше допуска или температура начнет расти неконтролируемо - это признак отказа смазки. Время работы записывается как service life.
После завершения теста измеряют wear - стертость шариков. Норма обычно устанавливается в миллиграммах потери массы. Одна смазка может показать wear 5 mg при 3000 часов жизни, другая -25 mg при тех же 3000 часов. Первая более стабильна, вторая активнее изнашивает подшипник.
Важно помнить: результат теста на FE-8 не переносится автоматически на реальный подшипник. Ролик теста работает в более жестких условиях (точечный контакт, постоянная вибрация) чем катаник в подшипнике (линейный контакт, периодическая нагрузка). Но тест хорошо показывает относительные различия: если смазка A прослужила в два раза дольше смазки B на машине, то в реальности A также, скорее всего, будет долговечнее.
Производители H1-смазок редко публикуют полные отчеты испытаний в открытом доступе. Данные обычно есть в тех.файлах для корпоративных клиентов. Если вам нужно сравнить две H1-смазки, постарайтесь получить условия испытания (температуру, нагрузку, машину) - без них цифры ресурса теряют смысл.
Практические рекомендации для пищевого производства
Аудит текущего парка смазок
Если вы только переводите оборудование на H1-смазки, начните с аудита. Запишите: - Какие подшипники установлены на каждом узле (марку, размер, серию). - При какой температуре и нагрузке они работают. - Текущий интервал замены смазки (в часах, днях или месяцах). - Какие проблемы возникают: утечки, перегрев, люфт, шум.
На основе этого данных закупщик и инженер определяют, сколько H1-смазок разных типов нужно держать в наличии. На большинстве пищевых производств хватает двух-трех вариантов: универсальная для общих узлов, водостойкая для мокрых зон, может быть высокотемпературная для зон рядом с нагревательными элементами.
Замена старой смазки на новую H1
Перед первой заправкой H1-смазкой узел нужно очистить. Старая смазка, масло или загрязнения в корпусе подшипника несовместимы с новой H1-формулировкой. Процедура: 1. Разберите узел (если позволяет конструкция). 2. Вытрите старую смазку чистой тканью, убедитесь, что нет остатков. 3. Если нужна глубокая очистка, промойте ацетоном или другим растворителем, согласованным с производителем подшипника (ацетон опасен - требуется вентиляция). 4. Дайте высохнуть минимум 30 минут. 5. Заложите новую H1-смазку тонким слоем: для NLGI 2 достаточно 5–10 граммов на подшипник диаметром 50–70 мм.
Излишки смазки не вытирайте насухо - они сами выступят из узла при первых оборотах. После сборки дайте узлу поработать 30–60 минут вхолостую или на низких оборотах, прежде чем включить полную нагрузку. За это время смазка распределится.
Контроль и замена
После замены смазки запланируйте первую проверку через неделю: потрогайте подшипник, ощутите температуру, прислушайтесь к шуму, проверьте люфт индикатором. Если все в норме, установите плановый интервал замены. Для стабильных условий (сухой, прохладный цех) многие H1-смазки рассчитаны на 6–12 месяцев; для мокрых зон -2–4 месяца.
Когда приходит время замены, повторите процедуру: полная очистка узла, новая смазка, 30 минут вхолостую.
Часто задаваемые вопросы
Может ли H1-смазка одного производителя служить дольше, чем H1 другого, в одинаковых условиях?
Да, это очень вероятно. H1 - только гигиенический допуск, ресурс определяется вязкостью масла, типом загустителя, окислительной стабильностью и присадками. Две H1-смазки в одном подшипнике при одинаковой температуре и нагрузке могут отличаться по долговечности на 50–100 процентов. Различие выявляется только испытаниями или полугодовой эксплуатацией на одном узле.
Можно ли смешивать H1-смазки разных производителей?
Не рекомендуется без проверки совместимости. Загустители (литиевые, полиуреевые, комплексные) могут несовместимы между собой; при смешивании возможна потеря консистенции или выделение осадка. На практике: если необходимо срочно долить смазку до планового обслуживания, используйте ту же марку. При плановой замене полностью очищайте узел перед заливкой новой смазки.
Почему на пищевых производствах часто требуют H1, а не H3, если контакт с пищей минимален?
H3 - это смазки для прямого контакта с пищей (например, в мясорубке или миксере); они дороже и требуют более жесткого контроля производства. H1 достаточна для случайного контакта - именно такой сценарий на большинстве узлов. HACCP-план производства определяет, какой допуск нужен конкретному узлу; если контакт невозможен, берут H1, если вероятен - H3. Цена и долговечность при этом часто совпадают: более дорогая H3 обычно и более долговечна, но не из-за буквы, а из-за более качественной формулировки.
Как понять, что пора менять H1-смазку, если нет интервала обслуживания?
Следите за температурой подшипника, люфтом и шумом. Повышение температуры на 10–15 °C выше нормы, появление люфта или скрипа - признаки деградации смазки. Не ждите отказа: если вибрация выросла и узел начал греться, смазку нужно менять сейчас, а не через неделю. На практике инженеры рекомендуют менять H1-смазку в мокрых зонах каждые 2–3 месяца, в сухих - каждые 6–12 месяцев; при изменении условий (например, повышении температуры) интервал сокращают.
Влияет ли цена H1-смазки на ее ресурс в подшипнике?
Часто да, но не всегда. Более дорогая H1-смазка обычно содержит лучший пакет присадок, более стабильное базовое масло и прошла более жесткий контроль качества. Но есть дорогие универсальные смазки среднего ресурса и более доступные специализированные смазки высокой надежности. Ориентируйтесь на технические параметры (вязкость, RPVOT, вымываемость), а не только на цену.
Заключение
Сравнение ресурса подшипников на пищевых смазках H1 требует понимания того, что буква H1 - это сертификат безопасности, а не гарантия долговечности. Два продукта с одинаковой маркировкой могут служить в два раза по-разному в зависимости от вязкости масла, типа загустителя, окислительной стойкости и режима узла. Корректное сравнение возможно только по результатам одинаковых испытаний на wear и service life, а также по анализу температурного диапазона, вымываемости водой и коррозионной защиты.
Практический выбор H1-смазки на пищевом производстве начинается с расчета скоростного фактора подшипника, анализа температурных условий и определения - сухой это узел или мокрый. Затем проверяют технический лист: вязкость масла, NLGI-класс, RPVOT, вымываемость. Не менее двух процентов предприятий, работающих с пищевыми смазками в России, держат в наличии несколько H1-вариантов: универсальную для основного оборудования и водостойкую для зон с частыми мойками. Такой подход, хоть более затратный на складе, снижает риск преждевременного отказа узла и делает интервалы обслуживания предсказуемыми.
Следующий шаг после выбора смазки - аудит существующих подшипников, полная очистка узла перед первой заправкой H1-продуктом, контроль совместимости старых и новых смазок, а затем плановая замена по установленному интервалу с ежемесячной проверкой температуры и вибрации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.