
Сравнение пищевых смазок H1 для цепей: что выбрать для влажных условий
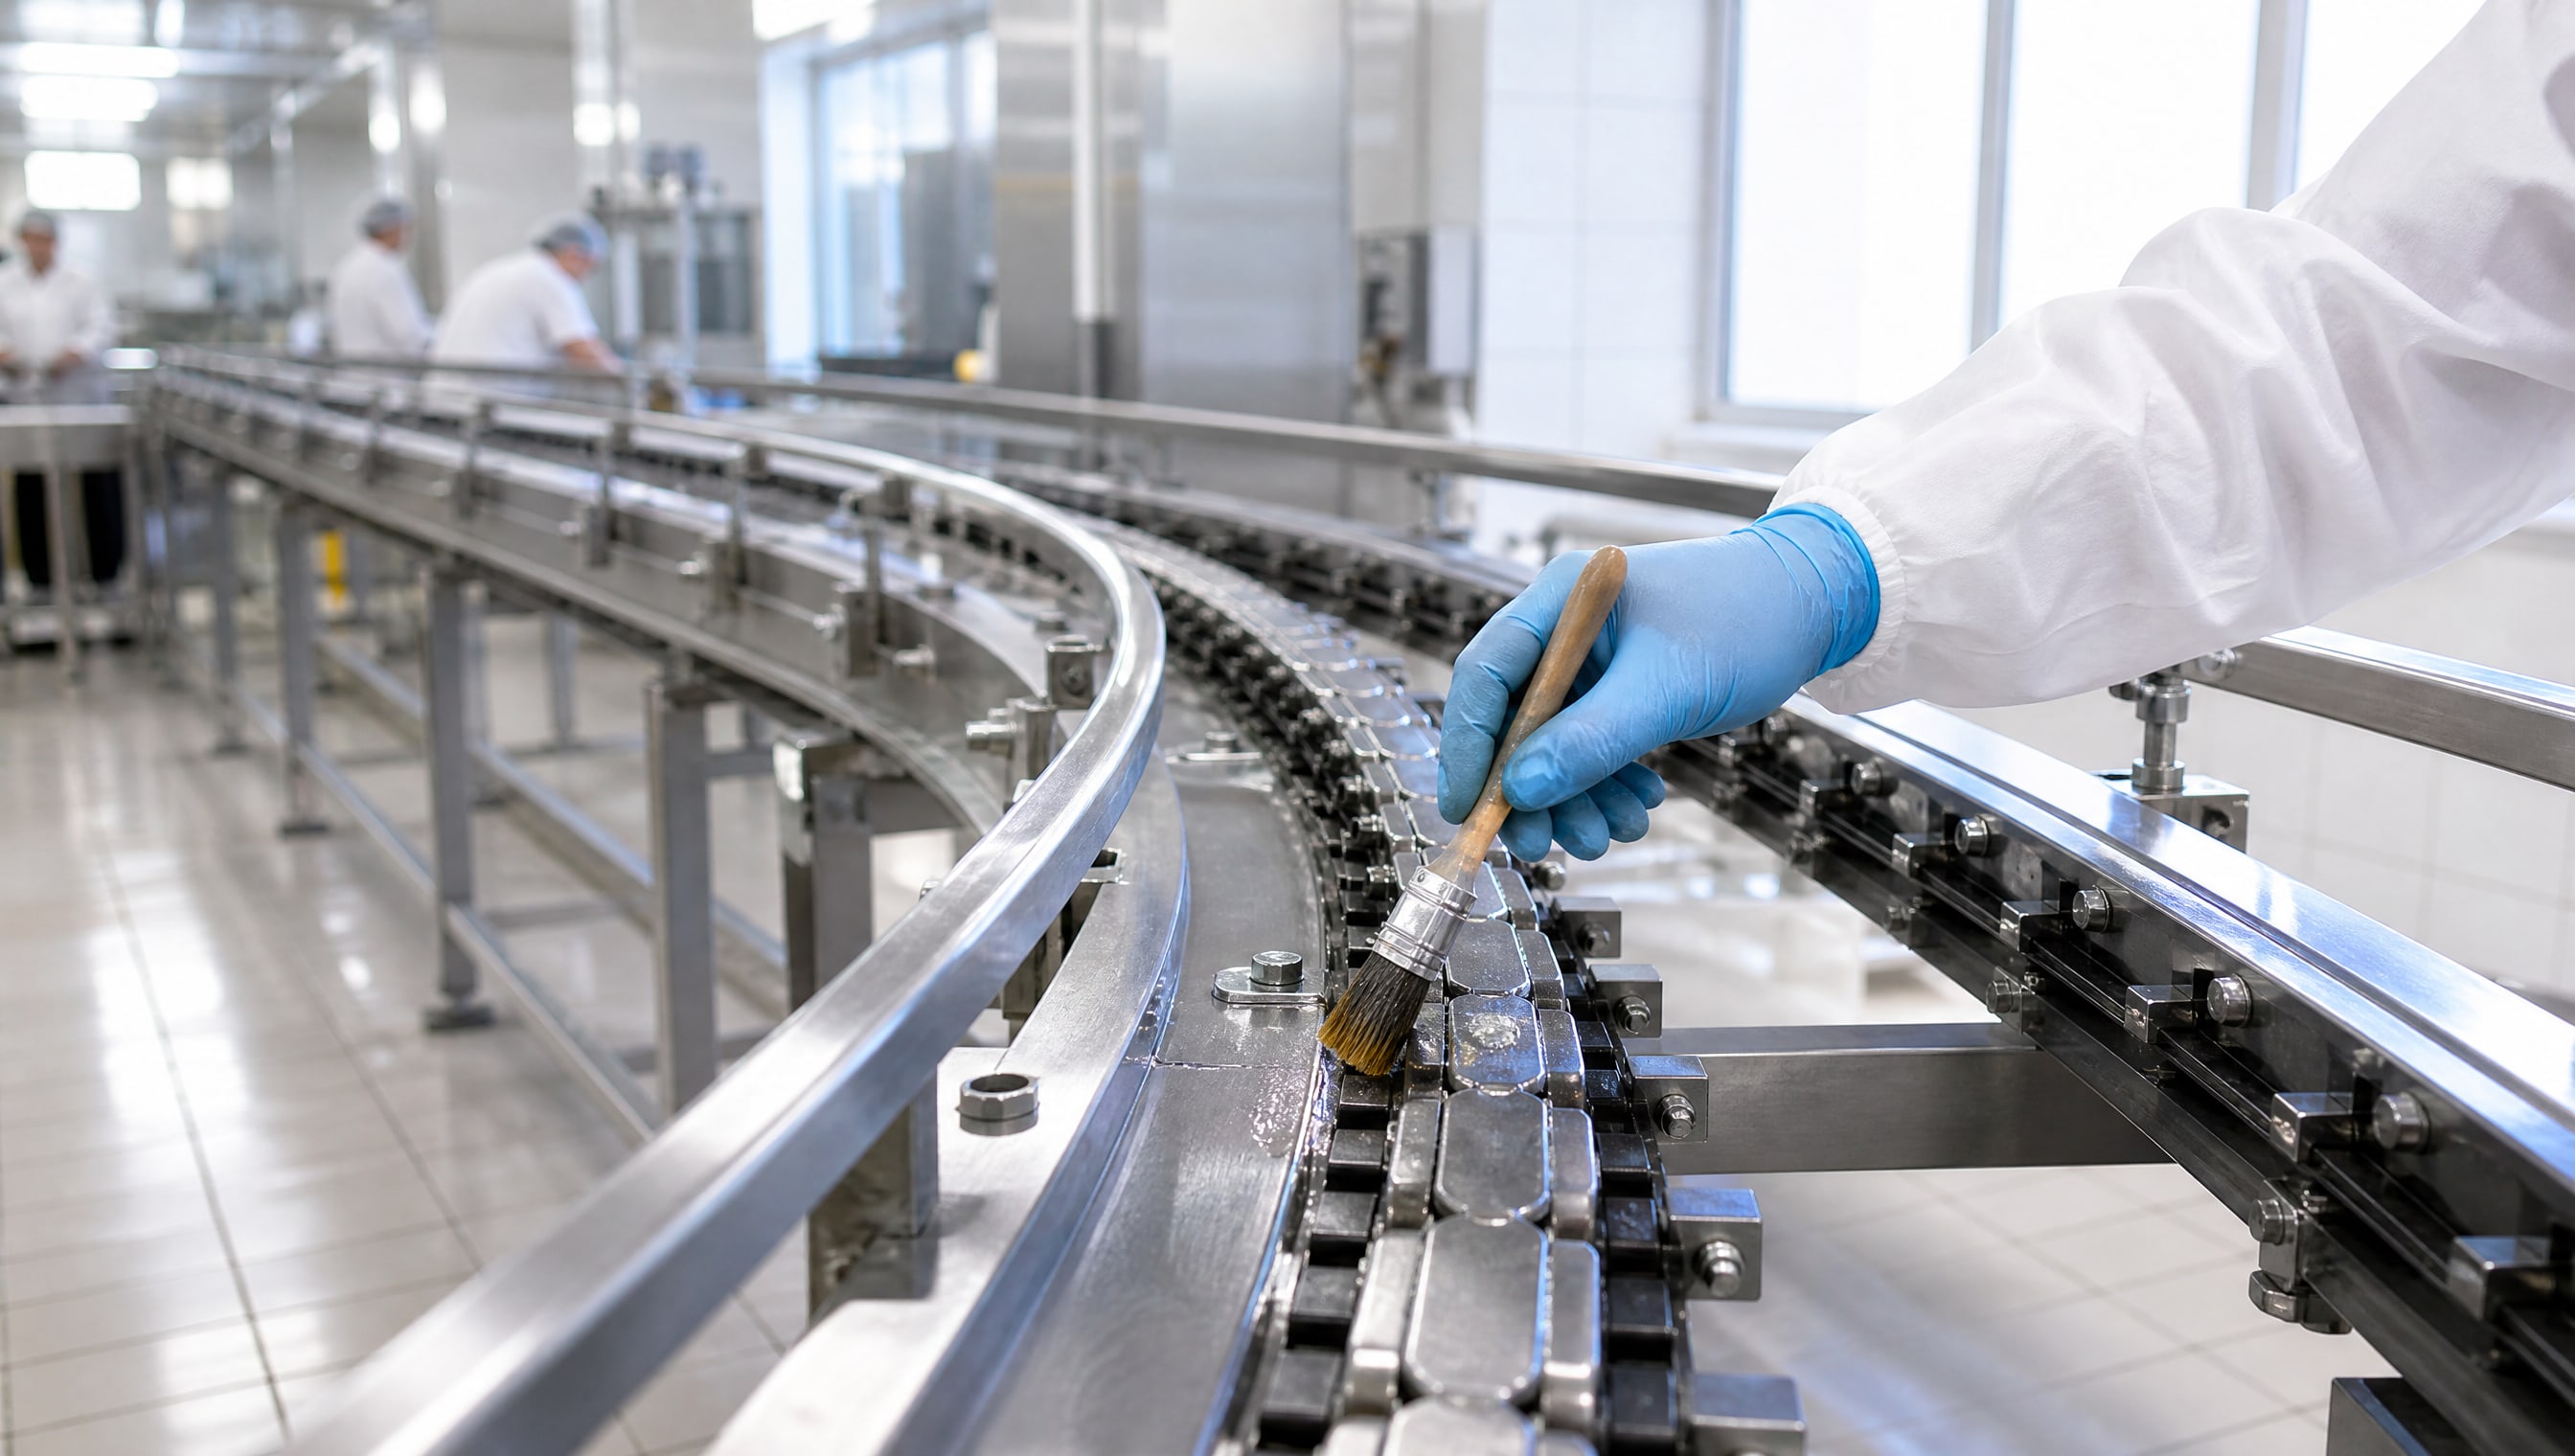
Цепи пищевого конвейера работают в особом режиме: они должны быть защищены от коррозии, обеспечивать плавный ход и одновременно соответствовать строгим требованиям безопасности пищевых продуктов. Выбор правильной смазки - это не просто вопрос смазывания; это выбор между H1 и H2, расчет вязкости на нужную температуру, оценка водостойкости в условиях постоянной влажности и мойки. Статья разберет различия между пищевыми допусками, технические параметры, которые действительно влияют на работу цепи, и поможет вам подобрать смазку так, чтобы оборудование работало надежно, а управляющие производством спали спокойно.
Если у вас конвейер на пищевом производстве, холодильная камера, линия фасовки с цепной передачей или редуктор рядом с зоной продукта - эта статья для вас. Вы узнаете, почему H1 и H2 - это не синонимы, на какие цифры и стандарты смотреть в техническом описании, и как не переплатить за ненужные свойства.
Различие между H1 и H2: когда какой допуск нужен
Первая путаница, которую нужно разобрать: H1 и H2 - это НЕ разные «типы» пищевых смазок, а разные сценарии контакта с пищей.
H1 применяется, когда смазка может иметь случайный и технически неизбежный контакт с продуктом. Например, цепь на упаковочной линии находится рядом с едой, и хотя конструкция предусматривает барьер, риск попадания не исключен полностью. Компоненты H1-смазки должны соответствовать перечню FDA 21 CFR 178.3750, то есть быть безопасными для человека при случайном проглатывании в очень малом количестве. Лимит загрязнения пищи H1-смазкой при контакте - до 10 ppm (части на миллион).
H2 предназначена для узлов, где контакт с пищей полностью исключен по конструкции: редукторы в отдельном помещении, цепи передачи, замкнутые в кожухе, без доступа. H2 может содержать более широкий спектр компонентов, так как не предусмотрен контакт. Это не означает, что H2 - «менее строгая» категория; это просто другая область применения.
Как выбрать между ними для конкретного оборудования:
Если цепь находится в зоне, где технически возможен случайный контакт с пищей (даже если вероятность мала), выбирайте H1 - это подстраховка. Если оборудование полностью разделено от зоны продукта и вы уверены в конструкции, H2 приемлем. Важно не путать H1 с 3H - это уже категория для постоянного и прямого контакта (например, для разделительных агентов), и для стандартных цепей не требуется.
Состав и сертификация H1-смазок: что означают стандарты
Пищевой допуск H1 - это не просто маркировка на упаковке, это результат инженерного подбора и сертификации.
Каждый компонент (базовое масло, загуститель, присадки, антиокислители) должен входить в разрешенный перечень FDA 21 CFR 178.3750. Производитель обязан провести токсикологические испытания и продемонстрировать, что смазка безопасна при случайном контакте.
На практике это значит, что в состав H1 входят:
Синтетические базовые масла PAO (полиальфаолефины) и POE (полиэфиры) - они дают хорошую текучесть, устойчивость к окислению и предсказуемую вязкость в широком температурном диапазоне
Одобренные загустители (обычно литиевые или сложные литиевые) и присадки, которые работают в строгих ограничениях по компонентному составу
Антиокислители и ингибиторы ржавчины, одобренные для пищевого применения
Когда вы получаете техническое описание (TDS) смазки с маркировкой NSF H1, там должны быть указаны:
Класс вязкости по ISO (для жидких масел): ISO VG 32, 46, 68 и т.д.
Класс консистенции NLGI (для пластичных смазок): 0, 1, 2 и т.д.
Температурный диапазон эксплуатации: например, от –10 °C до +100 °C или до +120 °C
Точка застывания и индекс вязкости
Показатели стойкости к окислению и водостойкости
Соответствие стандартам: NSF H1, ISO 22000:2005, иногда FDA 21 CFR 178.3570
Это не маркетинговые данные - это обязательные параметры для проверки совместимости с вашим оборудованием.
Пищевые смазки для цепей во влажных условиях: критичные параметры
Влажность - враг смазки.
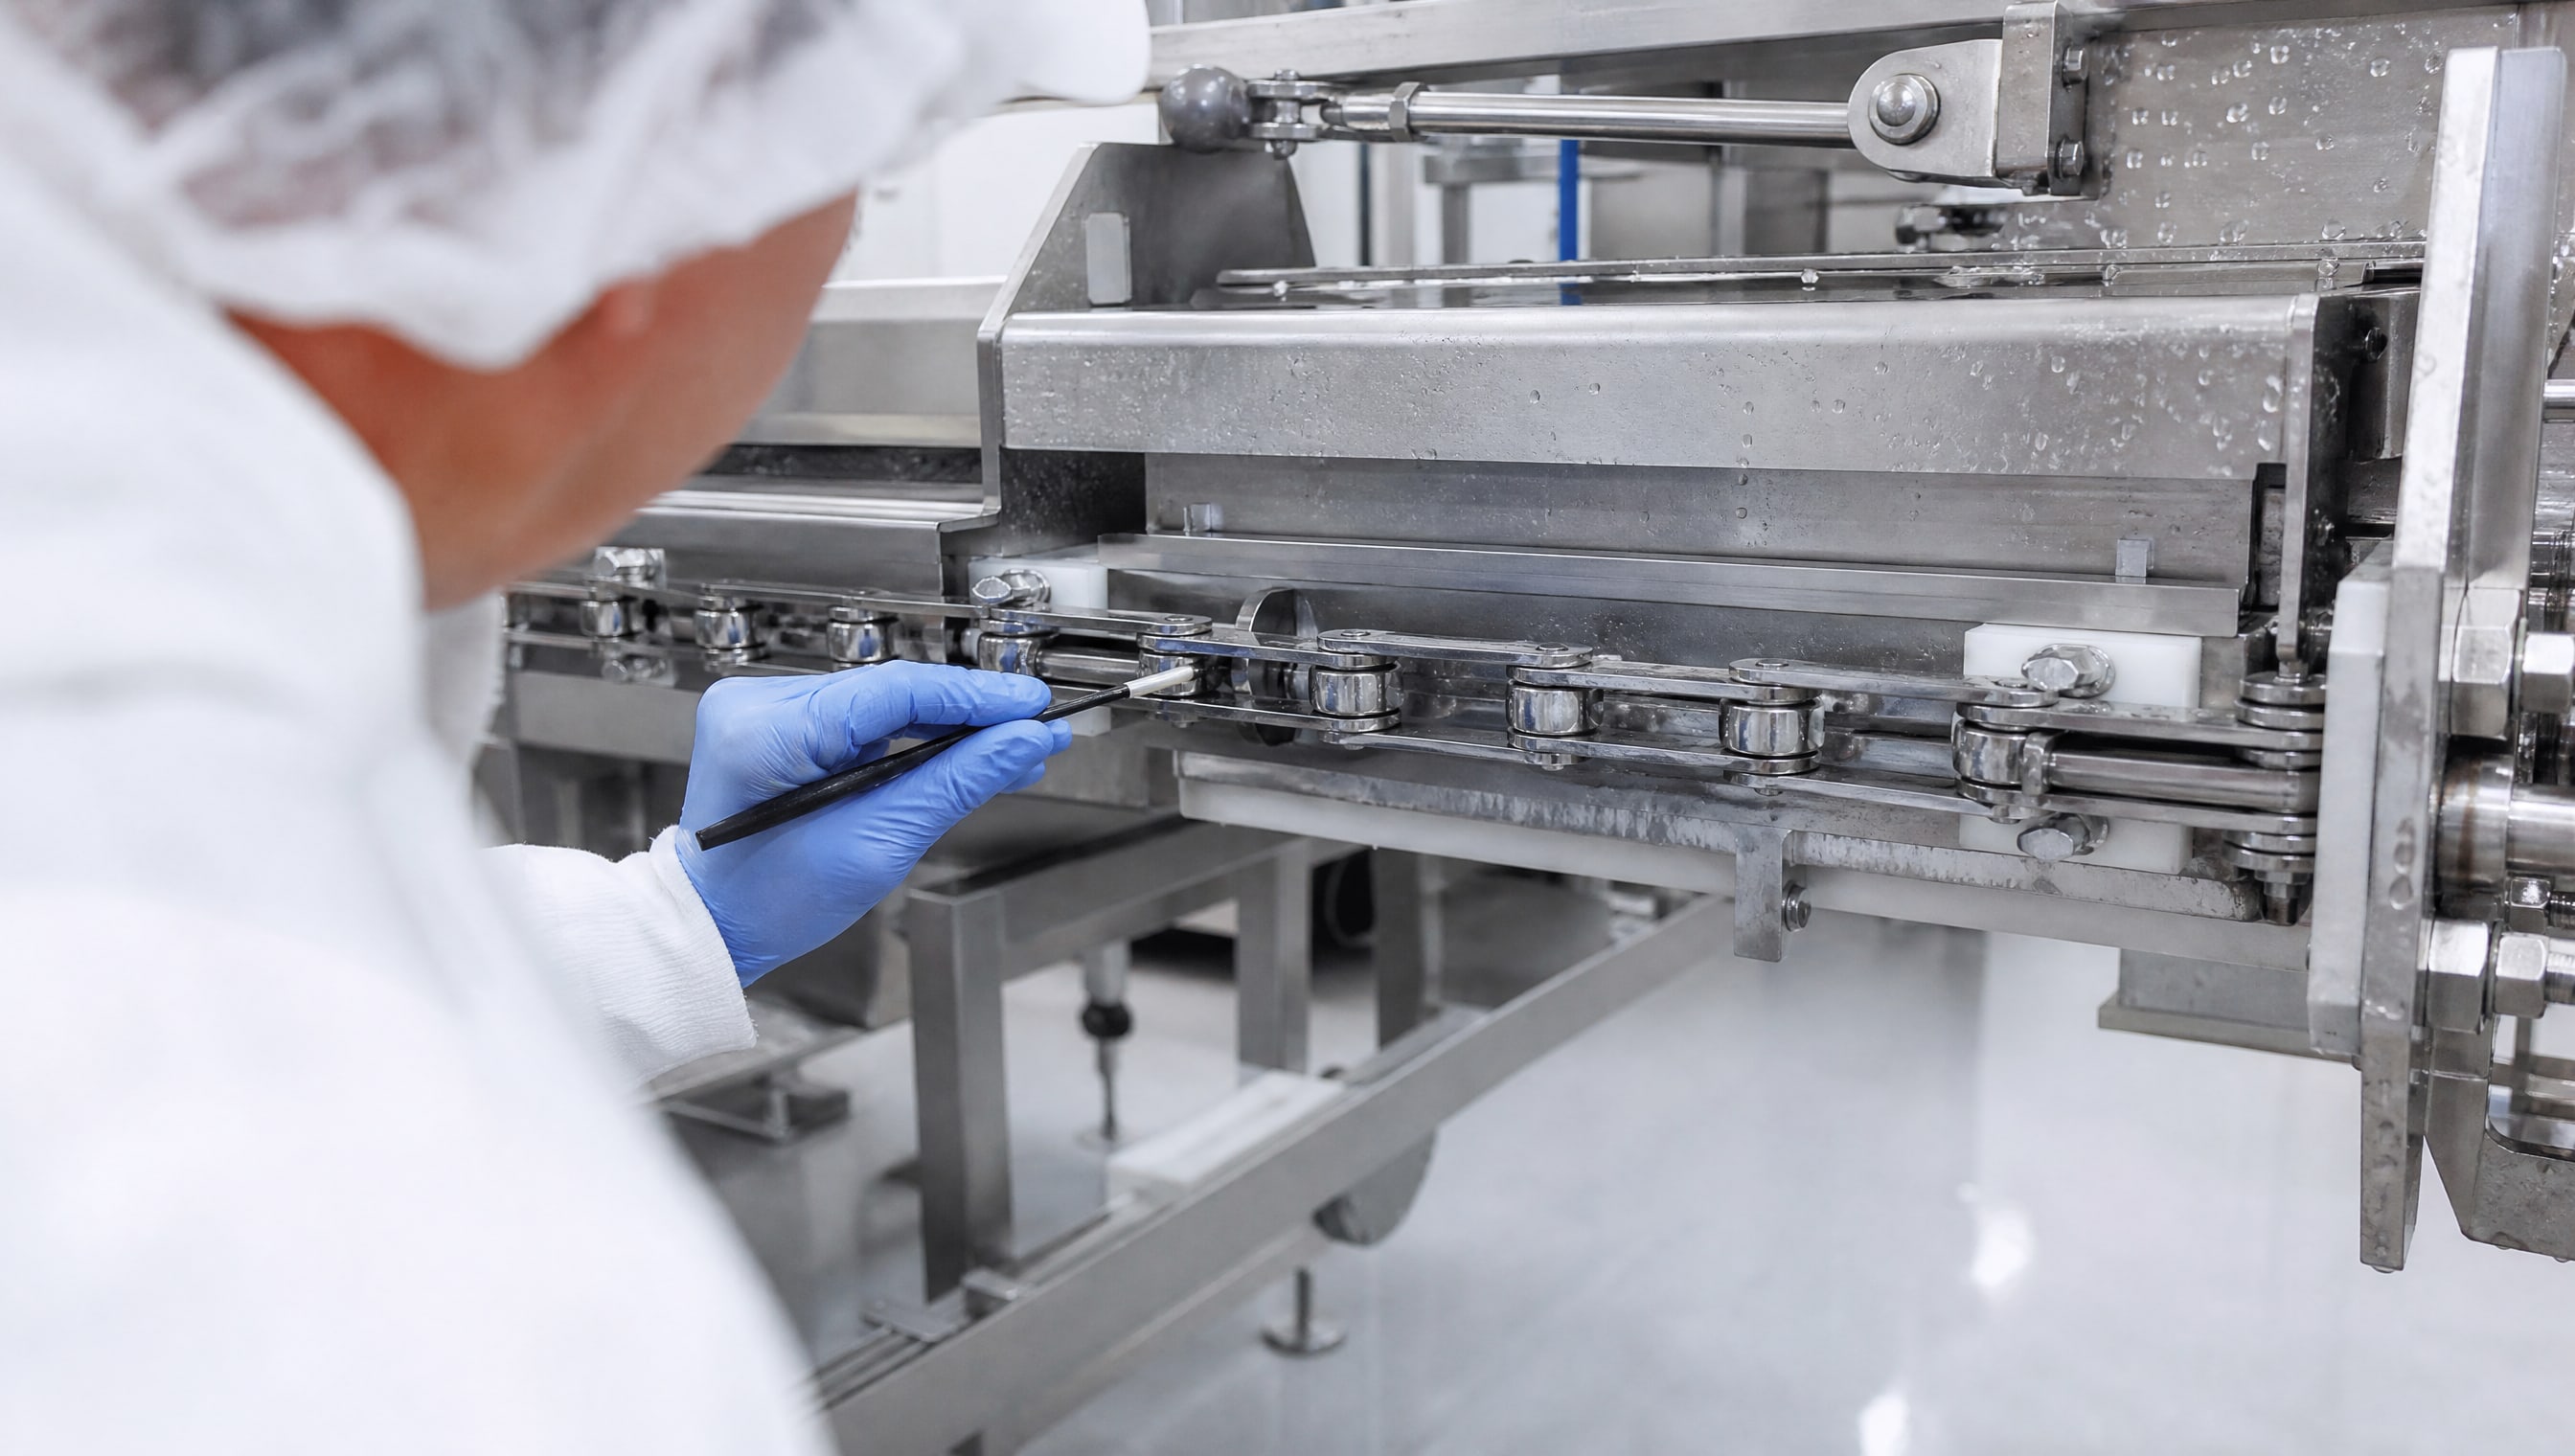
Вода вымывает смазочную пленку, ускоряет окисление, способствует коррозии и фреттингу (микросдвигам под нагрузкой). Для цепей в условиях постоянной влажности, частой мойки или в холодильных камерах выбор смазки требует особого внимания.
Водостойкость и стойкость к вымыванию
При работе во влажной среде смазка должна быть водостойкой - то есть устойчивой к эмульгированию и расслаиванию при контакте с водой. Это означает, что масло не превращается в эмульсию (молочную взвесь), которая теряет смазочные свойства. Кроме того, должна быть высокой стойкость к вымыванию водой - способность удерживаться на металле, несмотря на брызги и мойку.
В техническом описании это указывается через тесты:
ASTM D1264 - определение количества воды, выделяющейся при разделении эмульсии
ASTM D4378 - испытание на стойкость к вымыванию водой; хорошие смазки теряют не более 3-5% массы при 30 минутах контакта с проточной водой
Контроль содержания воды в готовом продукте: менее 100–200 ppm
Для цепей пищевого конвейера в условиях мойки рекомендуется выбирать смазки, которые демонстрируют стойкость к вымыванию не менее 85-90% (то есть теряют не более 10-15% при стандартном испытании).
Совместимость с уплотнениями и материалами
Цепи работают в узлах с уплотнениями (сальники, манжеты), прокладками и часто с полимерными направляющими. Если смазка несовместима с этими материалами, она может привести к набуханию (деформации) уплотнения, утечкам и потере герметичности узла. Синтетические базовые масла PAO и POE в целом хорошо совместимы со стандартными материалами, но при выборе важно проверить совместимость в TDS - там обычно указана совместимость с резиной, полиуретаном и другими материалами.
Температурный диапазон в влажной среде
Во влажных условиях (например, в холодильных камерах или при чередовании холода и тепла) смазка должна работать без потери текучести на морозе и без окисления при нагреве. Типичные диапазоны для H1-смазок:
Низкотемпературные варианты: от –39 °C до –50 °C точка застывания; такие масла используют для цепей в морозильных камерах
Стандартные: от –10 °C до +100 °C или +120 °C
Высокотемпературные: вплоть до +250 °C для печных цепей (обычно эфирные составы)
Если цепь работает в чередующихся условиях (например, линия фасовки переходит из теплого цеха в холодильник), выбирайте смазку с более широким диапазоном, чтобы избежать проблем с текучестью и окислением.
Во влажной среде одного лишь допуска H1 недостаточно. Проверьте в TDS показатели стойкости к воде, убедитесь, что вязкость соответствует типу цепи, и согласуйте температурный диапазон с условиями работы оборудования.
Выбор между спрей-смазкой и жидким маслом для цепей
На рынке существуют две основные формы подачи H1-смазок для цепей: спрей (аэрозольная смазка) и жидкое масло.
Спрей-смазка - это пластичная смазка в аэрозольной упаковке. Плюсы: легко и быстро наносить точечно, минимизируется избыток смазки и вероятность загрязнения зоны продукта, удобна для небольших линий и частого обслуживания. Минусы: спрей создает тонкую пленку, и при интенсивном трении или высоких нагрузках может требоваться более частое нанесение. В условиях влажности и мойки спрей может быстрее смыться, чем жидкое масло.
Жидкое масло - обычно с классом вязкости ISO VG 32–68. Плюсы: обеспечивает стабильную смазочную пленку по всей длине цепи, хорошо удерживается во влажной среде (если выбрана водостойкая формула), подходит для систем с дозированной подачей (капельницы, смазочные станции). Минусы: требует более аккуратной дозировки, чтобы не создавать избытка и не загрязнять продукт, требует предварительной установки системы подачи.
Для влажных условий (частая мойка, холодильные камеры) рекомендуется жидкое масло с высокой стойкостью к вымыванию. Для быстрого обслуживания небольших участков или экстренной смазки - спрей.
Температурные диапазоны и добавки в H1-смазках для цепей
Работа цепи в широком температурном диапазоне требует правильного подбора добавок.
В состав H1-масел входят:
Модификаторы вязкости - обеспечивают стабильность индекса вязкости, чтобы масло не было слишком жидким в тепле и не загустевало на холоде
Антиокислители - замедляют деградацию масла при нагреве, продлевая срок службы
Ингибиторы ржавчины и коррозии - защищают металл от влажности и контакта с водой
Деэмульгаторы - помогают маслу отделяться от воды вместо образования эмульсии
Для холодильных камер выбирайте смазки с температурой застывания не выше –30…–39 °C. Проверьте, указан ли индекс вязкости: для H1-масел хороший показатель - от 95 до 110 и выше. Это означает, что вязкость остается относительно стабильной при колебаниях температуры, и цепь будет одинаково хорошо смазана и на морозе, и в нормальных условиях.
Для высокотемпературных цепей (печи, духовки с цепной передачей) производители предлагают H1-масла на основе синтетических эфиров (POE), которые выдерживают до +250 °C с низким образованием нагара. Однако такие масла дороже и требуют проверки совместимости с уплотнениями, так как эфиры более активны химически, чем PAO.
Практический подход к выбору: чек-лист для закупщика
Когда вы стоите перед выбором H1-смазки для цепей в пищевом оборудовании, используйте этот чек-лист, чтобы не ошибиться:
1. Допуск и безопасность: На упаковке и в TDS указано NSF H1 и соответствие FDA 21 CFR 178.3750? Допуск должен быть проверяемым, не просто обещаемым.
2. Вязкость: Соответствует ли класс вязкости (ISO VG) типу цепи и ее скорости? Для обычных конвейерных цепей - обычно ISO VG 32–46; для редукторов с цепью - можно ISO VG 68. Легкие цепи в упаковке могут работать на VG 22.
3. Температурный диапазон: Охватывает ли диапазон все условия, в которых работает цепь? Если цепь находится в холодильнике при –15 °C, убедитесь, что точка застывания масла ниже.
4. Водостойкость: Указаны ли показатели стойкости к вымыванию водой (ASTM D4378) и содержание воды (ASTM D1264)? Для влажных условий - выбирайте масла, которые теряют не более 10-15% при испытании на смывание.
5. Совместимость: Проверена ли совместимость с материалами цепи, уплотнениями и прокладками? Это должно быть указано в TDS или уточнено у производителя.
6. Способ нанесения: Выбрали ли вы между спреем (для точечного нанесения) и жидким маслом (для систем подачи)? Во влажных условиях жидкое масло с хорошей адгезией держится дольше.
7. Совместимость с оборудованием: Есть ли у производителя рекомендация для вашей марки цепи или редуктора? Это сэкономит время на экспериментирование.
8. Доступность и цена: Смазка в наличии? Цена разумна для вашего объема использования? На производстве часто важнее предсказуемость и наличие, чем максимальная дешевизна.
При выборе для влажных условий приоритет: водостойкость и адгезия > температурный диапазон > вязкость. Если смазка быстро смывается, температурный диапазон не спасет.
Особенности применения в пищевой отрасли: дозировка и контроль
Очень частая ошибка на пищевых производствах - избыток смазки.
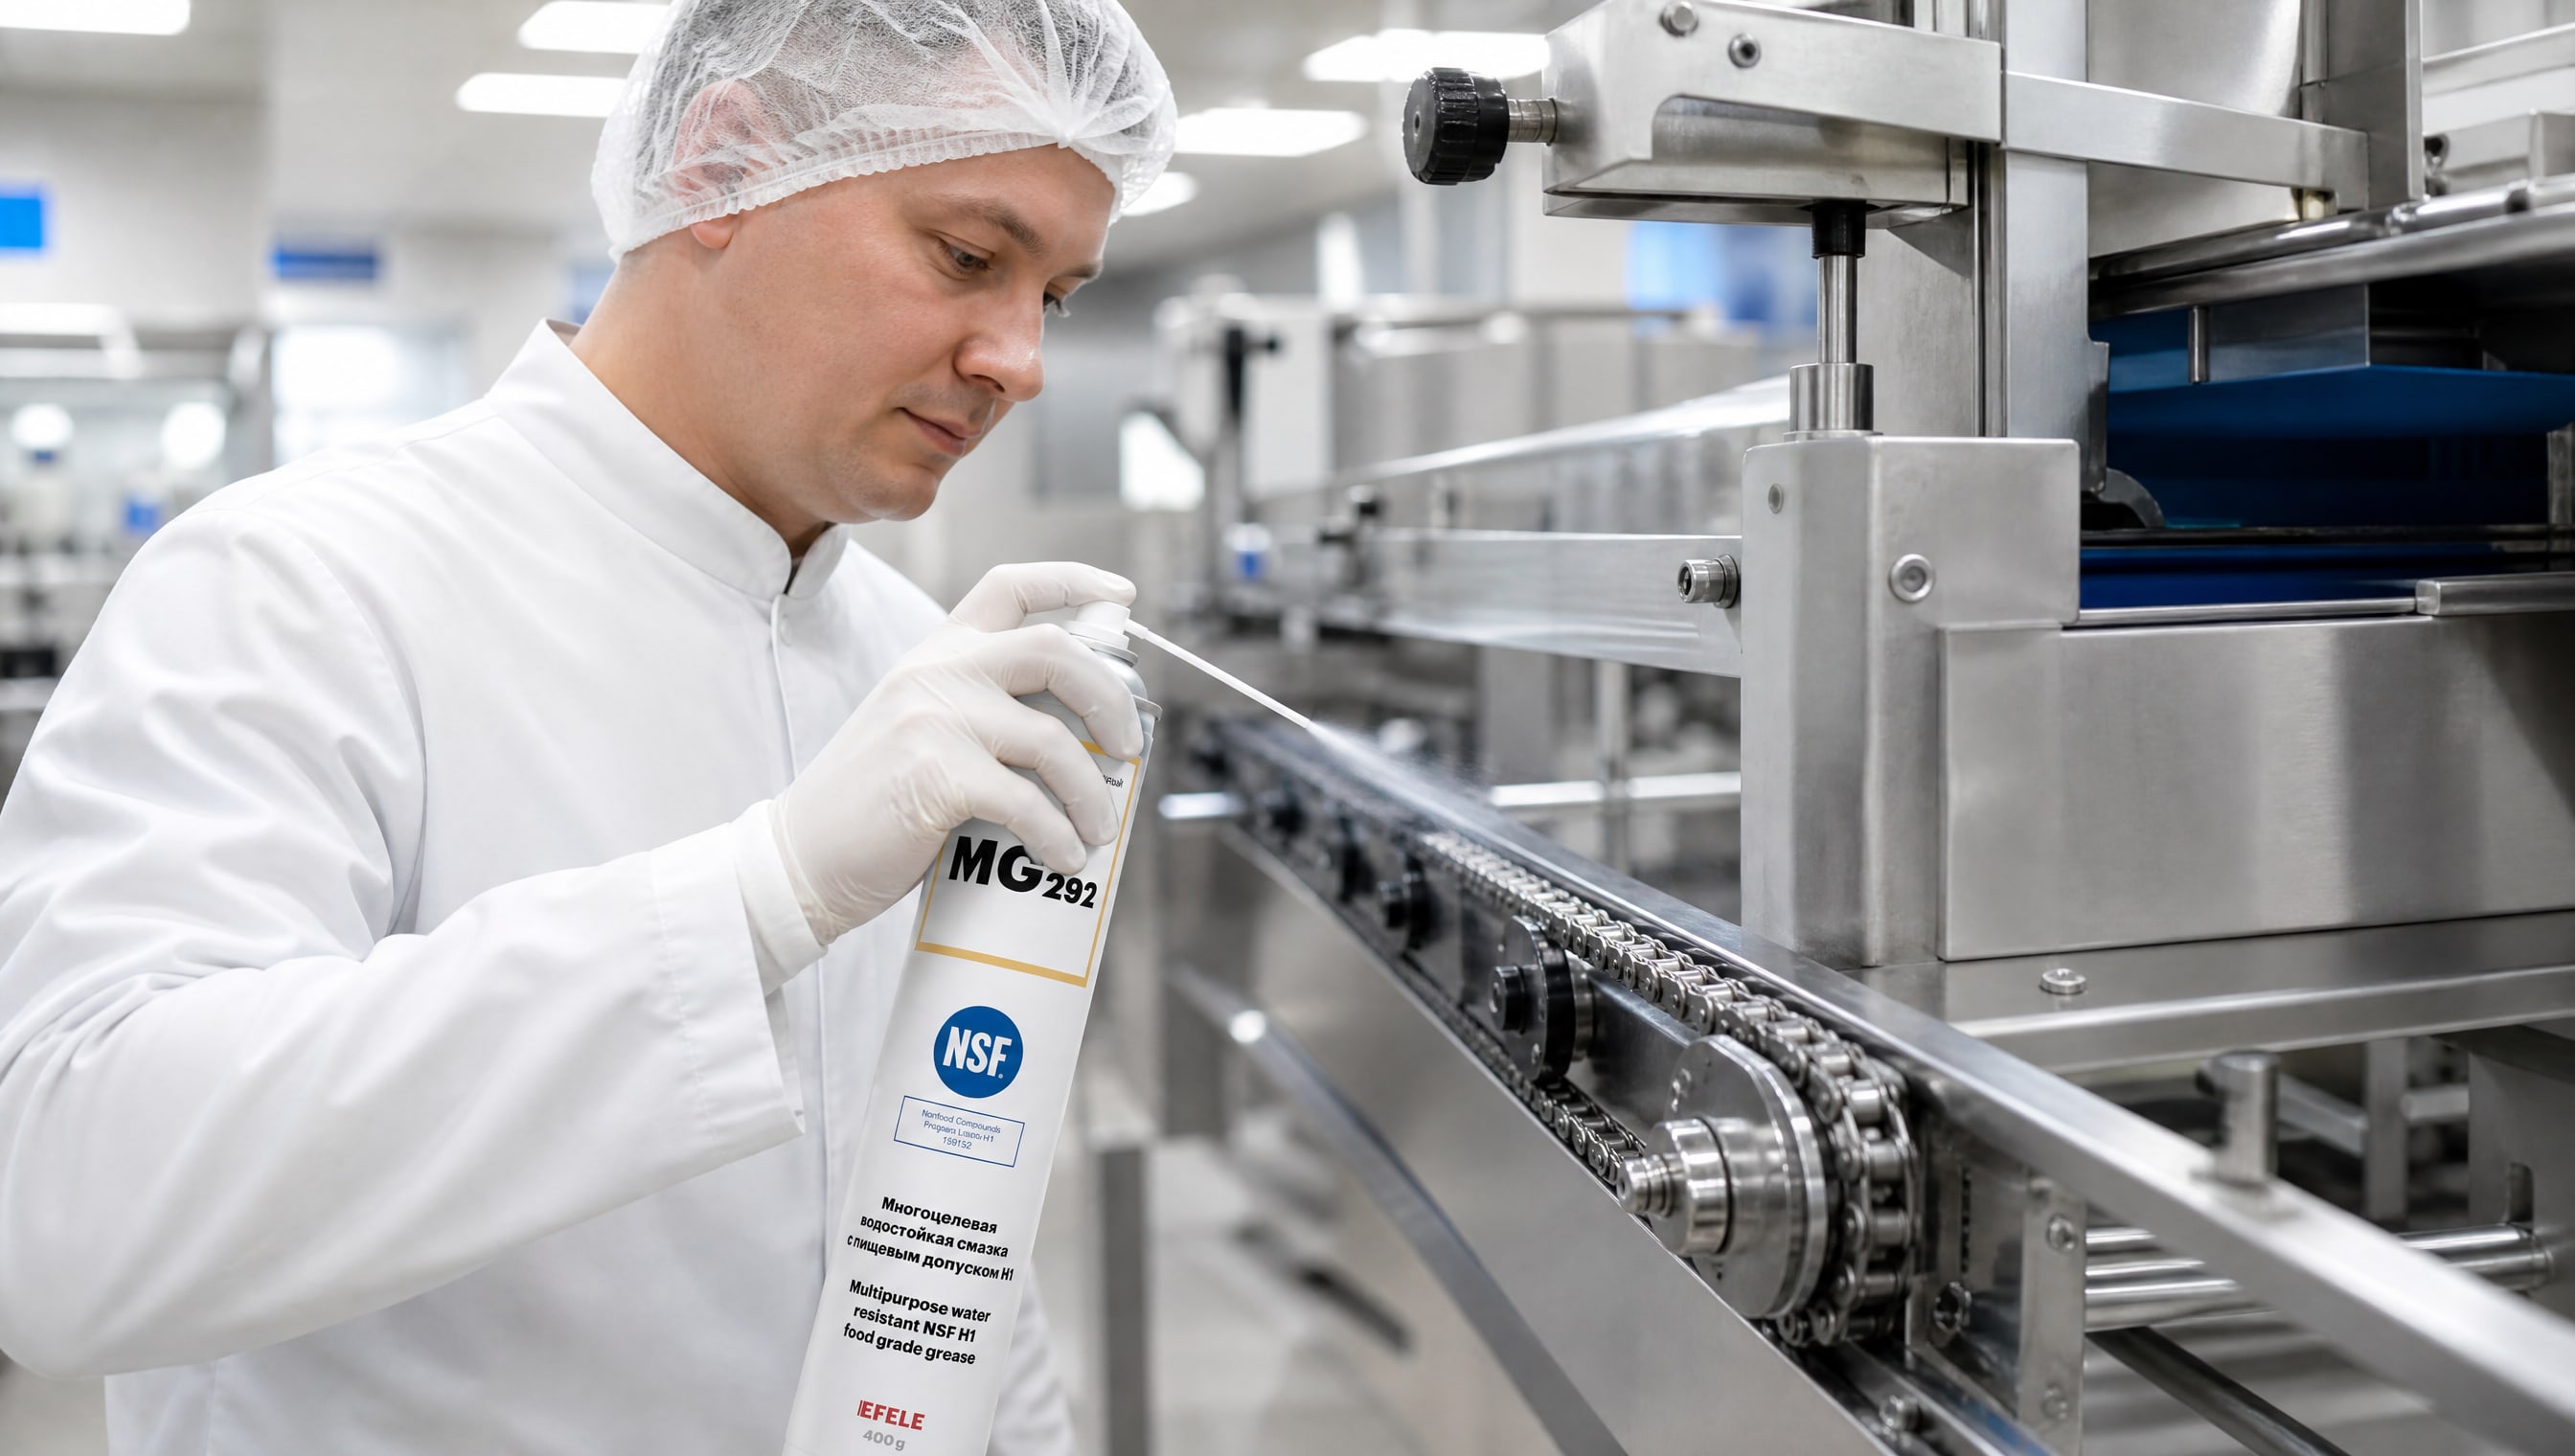
Оператор думает: "Больше масла - лучше смазка", и наносит такое количество, что цепь оставляет маслянистые следы на продукте или на оборудовании, загрязняя зону. Помните: смазка должна быть тонкой пленкой, не видимым слоем.
Для спрей-смазок: - Наносить короткими импульсами (0,5-1 сек) на звенья цепи - Излишки смазки убирать после нанесения чистой тряпкой или дождаться, пока масло впитается в звенья - Не разбрызгивать по зоне продукта; наносить локально
Для жидких масел: - При ручном нанесении (масленка) - капля на звено через 5-10 звеньев, в зависимости от скорости и нагрузки - При системе подачи (капельница, станция) - отрегулировать так, чтобы цепь была слегка влажной, но не мокрой - Мониторить, что цепь движется плавно и нет признаков голодания (металлический звон, перегрев) или избытка (масло падает с цепи)
Во влажной среде (холодильные камеры, высокопроизводительные линии мойки) проверяйте состояние смазки чаще - раз в неделю или в две недели. При интенсивной мойке горячей водой смазка может смываться быстрее, и цепь потребует переосмазки.
Для цепей, работающих во влажных условиях с постоянным риском вымывания, на многих производствах используют смазки с повышенной адгезией. Такие составы "прилипают" к металлу и удерживаются дольше, даже при брызгах воды. EFELE MG-292 (водостойкая, NSF H1) зарекомендовала себя именно в таких сценариях - смазка удерживается на цепи даже после мойки, что снижает частоту переосмазки и риск голодания смазкой.
Сравнение основных типов H1-смазок для цепей: матрица выбора
Ниже - краткое сравнение типов H1-смазок, которые встречаются на рынке для пищевого оборудования:
| Тип смазки | Вязкость / NLGI | Температурный диапазон | Водостойкость | Применение | Лучше для влаги? |
|---|---|---|---|---|---|
| Жидкое масло PAO, ISO VG 46 | ISO VG 46 | –10…+100 °C | Хорошая | Обычные конвейеры, системы подачи | Да, при выборе водостойкого варианта |
| Жидкое масло PAO, низкотемпературное | ISO VG 32–46 | –39…+80 °C | Хорошая | Холодильные камеры, морозильники | Да, если добавлены деэмульгаторы |
| Синтетическое эфирное масло (POE) | ISO VG 32–68 | –50…+250 °C | Отличная | Печи, высокотемпературные цепи, влажные условия | Отличная, но дороже |
| Пластичная смазка (спрей), NLGI 2 | NLGI 2 | –10…+100 °C | Средняя | Точечная смазка, экстренные работы | Нет, быстро смывается |
| Пластичная смазка (спрей), специализированная | NLGI 2–3 | –20…+120 °C | Хорошая | Быстрое обслуживание во влажных условиях | Условно да |
Вывод: для влажных условий выбирайте жидкие масла (PAO или POE) с проверенной стойкостью к вымыванию воды. Спреи - для дополнительной смазки и экстренного обслуживания, а не для основной защиты во влаге.
Часто задаваемые вопросы
Можно ли использовать H2-смазку для цепей пищевого конвейера, если мы уверены в конструкции?
Если оборудование спроектировано так, что контакт смазки с пищей полностью исключен конструктивно (например, цепь закрыта кожухом), H2 теоретически допустима. Однако на практике многие производства избегают риска и выбирают H1, так как стоимость H1 ненамного выше, а уверенность в безопасности выше. Если цепь видна, доступна или находится рядом с открытым продуктом - только H1.
Почему спрей-смазка быстро смывается во влажной среде?
Спреи содержат летучие компоненты (пропеллент), которые испаряются, и их консистенция обычно мягче (NLGI выше), чем у жидких масел. Во влажных условиях вода вытесняет смазку, особенно если она нанесена тонким слоем на поверхность. Жидкие масла, особенно с высокой адгезией, проникают в зазоры звеньев и удерживаются лучше.
Как часто нужно менять H1-смазку в цепи на пищевом производстве?
Замена зависит от условий: в нормальных условиях при регулярной переосмазке - один раз в 6-12 месяцев. При интенсивной мойке горячей водой и влажности - каждые 3-6 месяцев. При низких температурах смазка работает дольше, так как окисление медленнее. Регулярная переосмазка продлевает срок службы, не требуя полной замены.
Что означает "водостойкость" в TDS смазки?
Водостойкость - это способность смазки не впитывать воду и не образовывать водо-масляную эмульсию при контакте с влагой. Проверяется испытаниями ASTM D1264 (отделение воды при разделении эмульсии). На практике это означает: если на смазку попадет капля воды, она не превратится в молочное пятно, а останется как масло. Для цепей во влажных условиях это критично.
Можно ли использовать одну H1-смазку для всех цепей на производстве?
Если все цепи одного типа, работают при сходных температурах и в одинаковых условиях влажности - да, одна смазка может подойти всем. Но если на производстве есть цепи в холодильнике (–15 °C) и высокотемпературные цепи печи (+200 °C), потребуются разные смазки. Экономия на одном продукте часто обходится дороже, если потом ломаются цепи из-за неправильно подобранной вязкости или температуры.
Заключение
Выбор пищевой смазки H1 для цепей во влажных условиях - это задача, требующая внимания к деталям, но вполне решаемая, если вы понимаете различие между H1 и H2, знаете, на какие параметры смотреть в техническом описании, и согласуете выбор с условиями работы оборудования. Главное: не полагайтесь только на маркировку "H1" - проверьте в TDS стойкость к вымыванию водой, совместимость с уплотнениями, температурный диапазон и класс вязкости.
Для влажных условий рекомендуется выбирать жидкие масла (ISO VG 32–68) с доказанной водостойкостью, а не полагаться на спреи, которые быстро смываются. Для системы управления смазкой на производстве: проверьте наличие в TDS, согласуйте совместимость с вашей цепью и уплотнениями, установите график переосмазки и периодического контроля. Начните с малого объема (пробной партии) и наблюдайте результаты 1-2 недели, прежде чем переходить на полный объем.
Конкретный следующий шаг: запросите техническое описание (TDS) у поставщика интересующей вас смазки, проверьте наличие NSF H1, стойкость к вымыванию по ASTM D4378 и совместимость с вашим типом цепи и уплотнений. После этого согласуйте вязкость и температурный диапазон с параметрами вашего оборудования - и только тогда переходите к закупке и внедрению.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.