
Сравнение коррозионной стойкости покрытий в камере соляного тумана
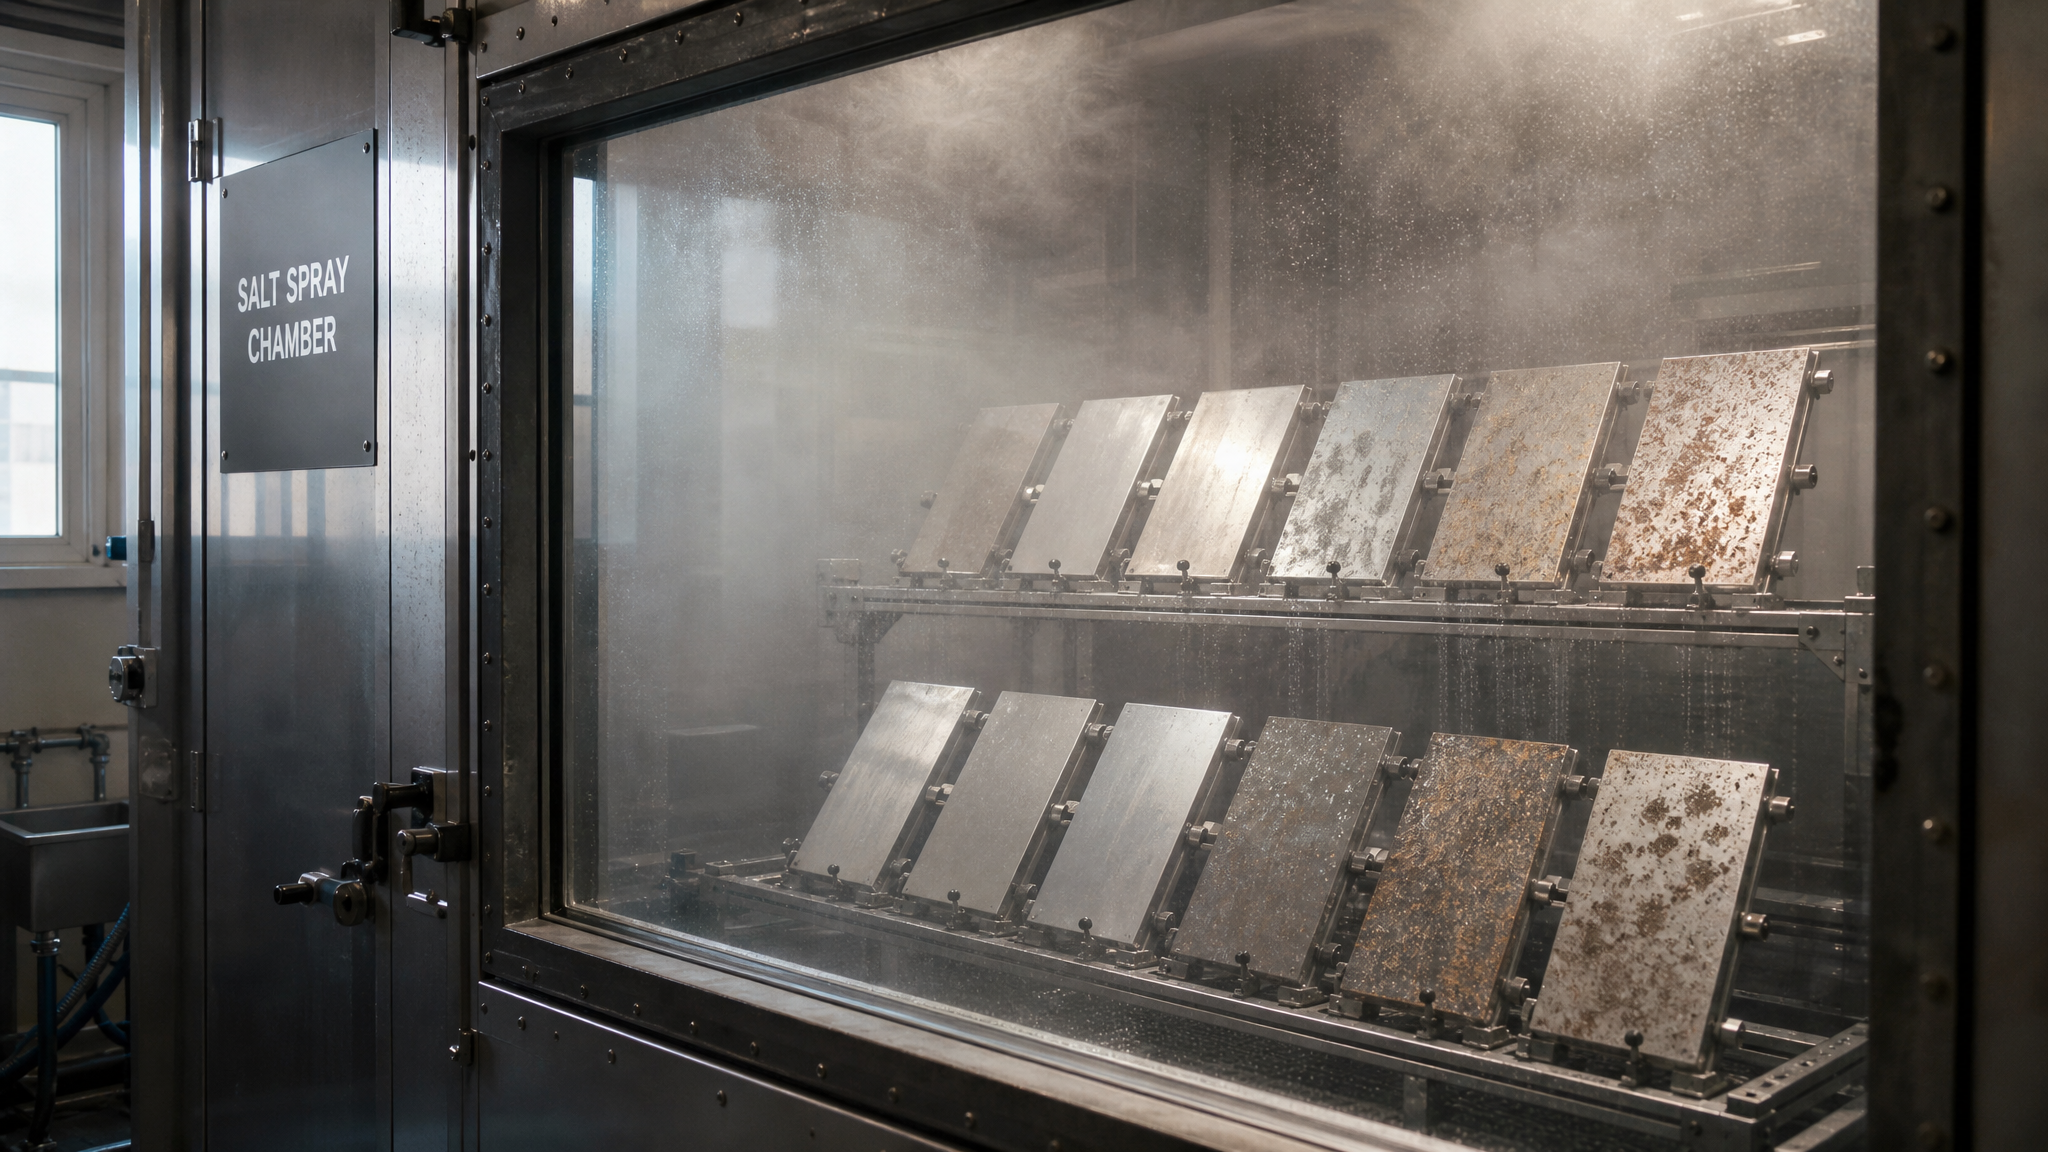
Камера соляного тумана - основной инструмент лабораторной оценки стойкости покрытий к коррозии. За несколько дней или недель испытания воспроизводят коррозионный эффект, который в реальных условиях развивается месяцами. Для закупщиков и инженеров это означает возможность сравнить покрытия по единой методике, прежде чем внедрять их в производство. Статья рассказывает о том, как устроены испытания в камере соляного тумана по ГОСТ и ISO, какие параметры нужно учитывать при интерпретации результатов и почему сравнение коррозионной стойкости требует точного соблюдения методики.
Назначение и область применения камер соляного тумана
Испытание в камере соляного тумана - это ускоренный метод проверки коррозионной стойкости покрытий, материалов и смазочных составов.
Метод используется для оценки лакокрасочных покрытий, консервационных и антикоррозионных средств, а также для контроля качества защитных слоев на металлических деталях перед поставкой.
Сутью метода является воздействие на образец солевого аэрозоля в контролируемых условиях. При нейтральном режиме (NSS) коррозия развивается за счет постоянного осаждения солевого раствора, что вызывает локальные электрохимические процессы на поверхности металла. За две недели испытания часто выявляются дефекты покрытия, которые в полевых условиях проявятся только через несколько месяцев.
Применение в промышленности охватывает проверку:
Деталей, предназначенных для эксплуатации во влажной среде или вблизи морских побережий.
Покрытий перед допуском в производство или при смене поставщика.
Консервационных материалов для хранения и транспортировки оборудования.
Антикоррозионных и антифрикционных наносимых средств перед включением в спецификацию узла.
Стандарты испытаний: ГОСТ и ISO
Испытания в камере соляного тумана по ГОСТ и ISO предусматривают несколько режимов, отличающихся составом раствора, pH и температурой.
Основные стандарты - это ГОСТ 9.308-85, ГОСТ 30630.2.5-2013, ГОСТ 9.401, а также международный ГОСТ 9.308-85 и ISO 9227.
Нейтральный соляной туман (NSS)
Нейтральный режим - наиболее универсальный для оценки коррозионной стойкости большинства металлов и покрытий. По ГОСТ Р 52763-2007 и ГОСТ 28207-89 параметры нейтрального тумана следующие:
Концентрация раствора: 5 ± 1 % NaCl по массе.
pH раствора: 6,5–7,2.
Температура в камере: 35 ± 2 °C.
Раствор готовят из высокочистого хлорида натрия с содержанием примесей не более 0,1 % йодистого натрия и не более 0,3 % всех прочих примесей.
Скорость осаждения раствора: 0,2–40 мл/ч (в зависимости от типа распылителя и размера камеры).
Кислый и ускоренный режимы
ISO 9227 выделяет два дополнительных режима:
Кислый режим (AASS) - применяется для оценки цинкированных и хромированных деталей; pH = 3,1–3,3, температура 50 °C, длительность испытаний часто короче.
Ускоренный комбинированный режим (CASS) - еще более агрессивный, используется когда требуется оценка стойкости за минимальное время.
Выбор режима зависит от типа покрытия и вида изделия. Для стальных деталей с краской или эмалью подходит нейтральный режим NSS. Для цинкованной стали часто применяют кислый режим AASS, так как цинк более чувствителен к кислотности среды.
Параметры камер и требования к оборудованию
Требования к камерам соляного тумана установлены в ГОСТ Р 55001-2012.
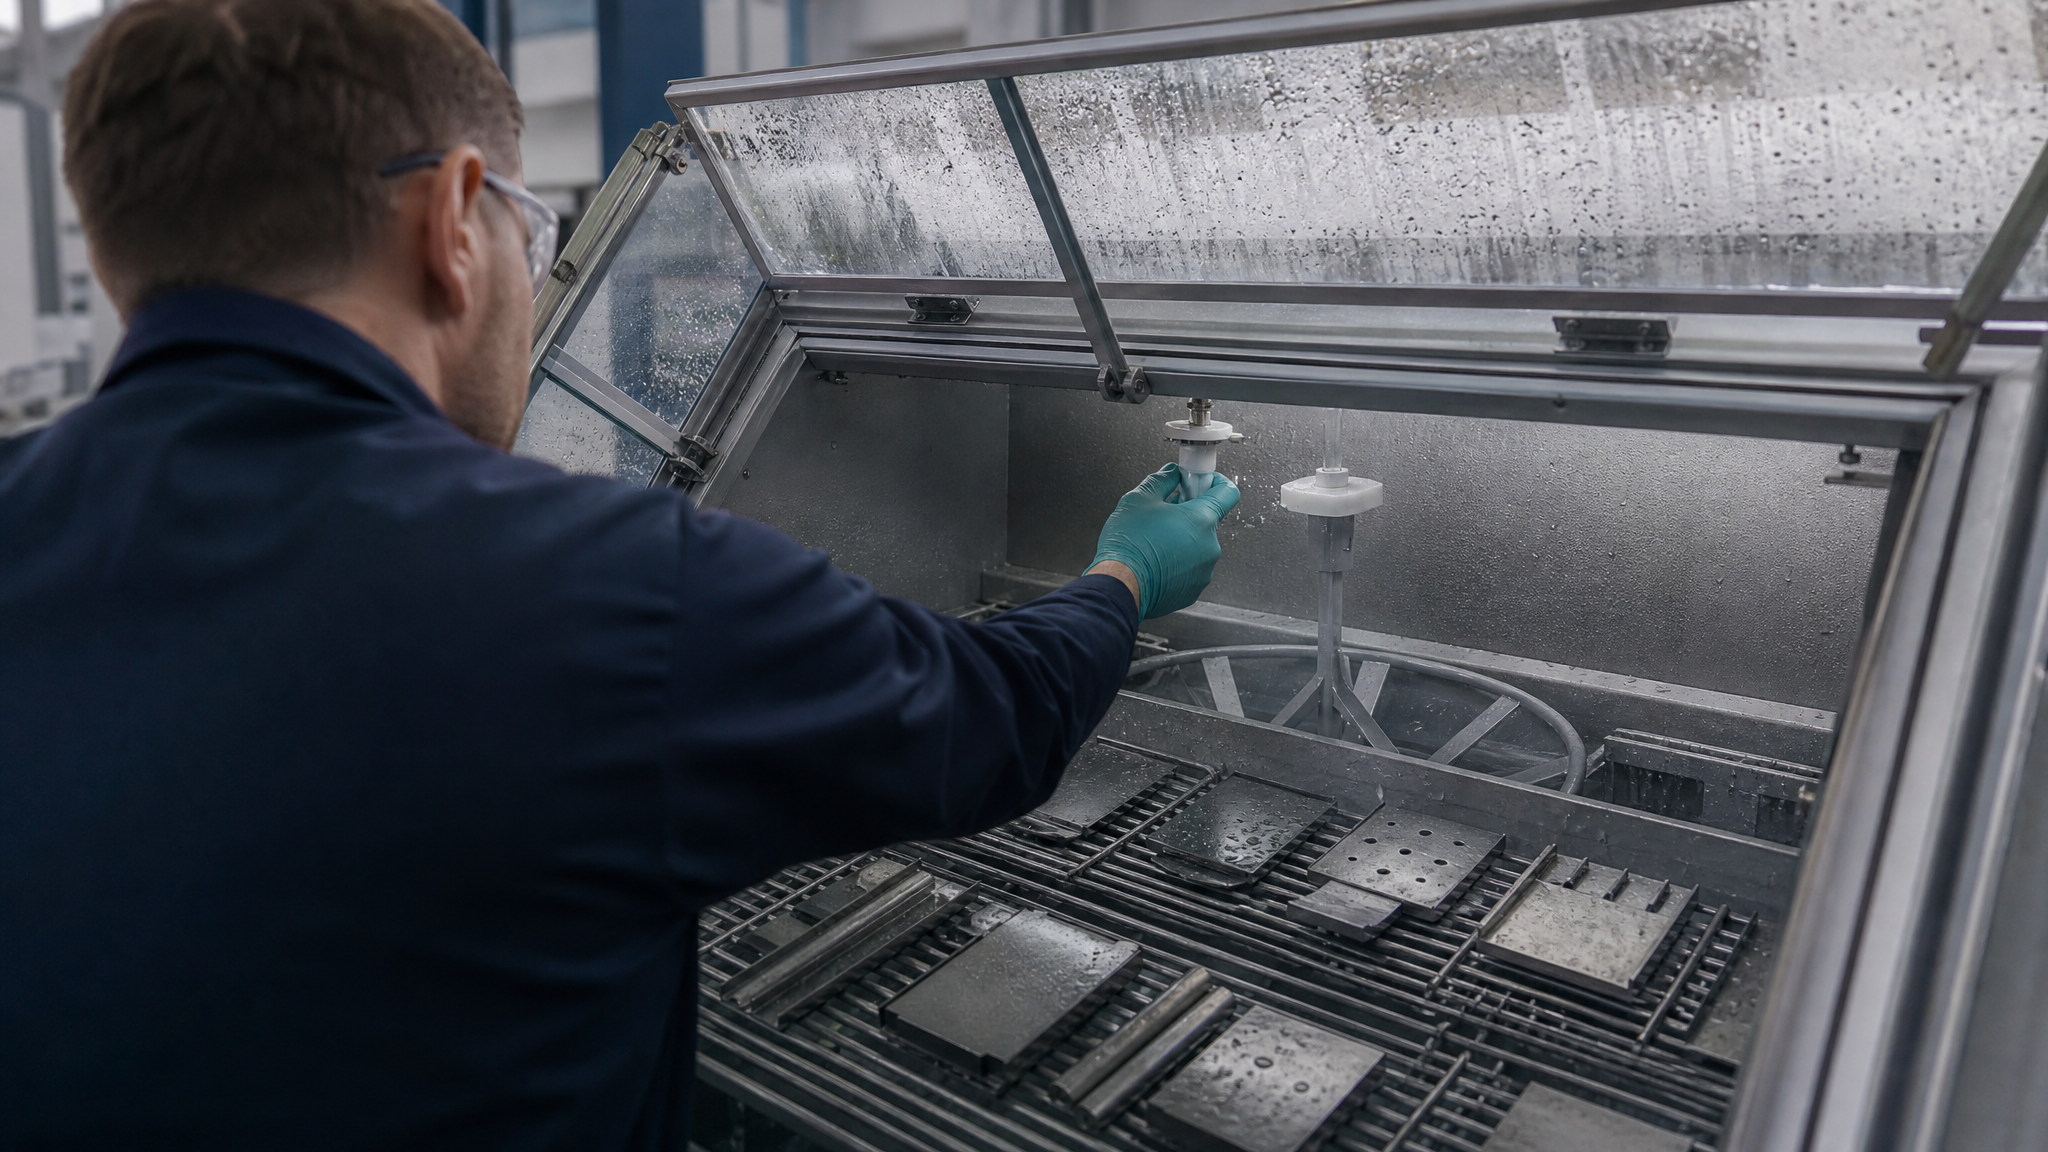
Камера должна обеспечивать:
Полезный объем не менее 0,2 м³ для размещения образцов и равномерного распределения аэрозоля.
Система распыления, обеспечивающая скорость осаждения солевого раствора от 0,2 до 40 мл/ч в зависимости от диаметра форсунок и давления подачи.
Поддержание температуры в диапазоне 35 ± 2 °C (для нейтрального режима) с помощью нагревательных элементов и систем контроля.
Циркуляцию воздуха внутри камеры так, чтобы капли раствора осаждались равномерно на все образцы.
Отвод избыточной жидкости через дренажную систему.
При аттестации камеры проверяют калибровку распылителей, точность поддержания температуры, рН раствора и равномерность осаждения аэрозоля. Если параметры выходят за границы допусков, результаты испытаний теряют сопоставимость.
Подготовка поверхности и методика испытания
Результат испытания напрямую зависит от качества подготовки образцов.
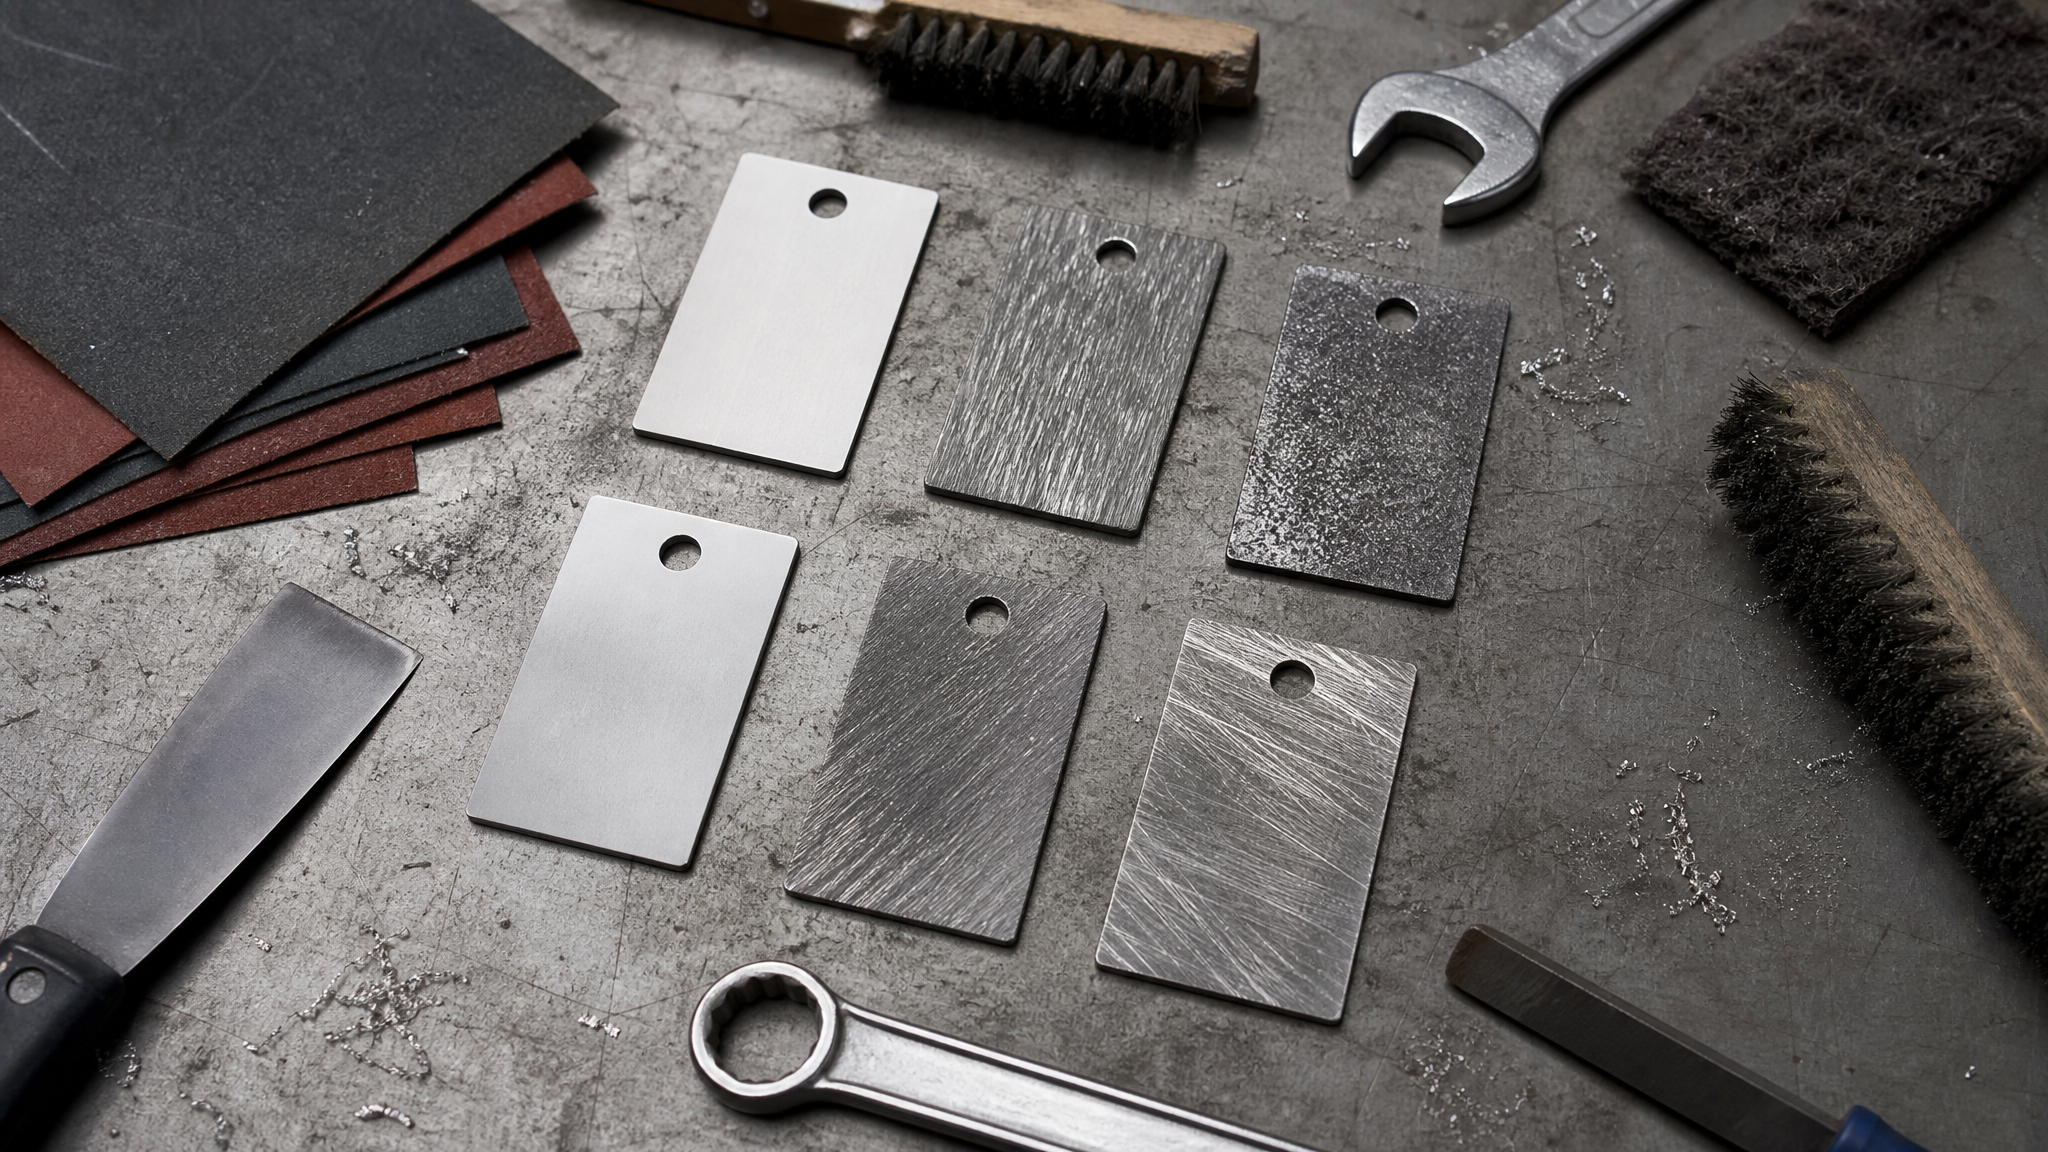
Эта стадия часто недооценивается, но небрежность в подготовке приводит к получению некорректных данных.
Подготовка образцов
Все образцы, предназначенные для сравнения коррозионной стойкости, должны быть приготовлены одинаково:
Очистка основания (зачистка, обезжиривание, удаление окислов) по единой методике.
Использование одного типа основы - например, стального листа марки Ст3 или алюминиевой плиты АМ.
Нанесение покрытия в одних и тех же условиях: температура окружающей среды 20–25 °C, влажность 45–65 %, толщина слоя по спецификации.
Выстаивание образцов перед испытанием одинаковое время (обычно 7 суток при комнатной температуре для просушки лакокрасочных материалов).
Малейшие отличия в подготовке - например, разная шероховатость поверхности или неравномерная толщина покрытия - исказят результаты. Адгезия покрытия металла зависит и от качества очистки основания, поэтому для каждой серии образцов используют один и тот же метод обработки поверхности.
Размещение в камере и выдержка
Образцы располагают в камере таким образом, чтобы капли раствора попадали на рабочую поверхность. Углы наклона и расстояния от форсунок регламентированы стандартом. Испытание проводят без движения образцов.
Длительность выдержки выбирают из стандартного ряда: 24, 48, 96, 240, 480, 720, 1000 часов и далее в зависимости от требований к изделию. Для бытовых материалов часто используют 240–480 часов, для деталей с повышенными требованиями - до 1000 часов и более. Проверку состояния образцов во время испытания обычно не проводят; вскрытие образцов и оценка коррозии происходит только в конце выдержки.
Оценка результатов и критерии коррозионной стойкости
После выдержки в камере образцы извлекают и оценивают по единообразной методике.
Оценка включает не только регистрацию коррозии, но и анализ состояния самого покрытия.
Что проверяют после испытания
Площадь коррозии - визуально определяют процент поверхности, затронутой ржавчиной или выкрашиванием покрытия. Обычно используют шкалу от 0 (коррозии нет) до 5 (коррозия охватила более 75 % площади).
Адгезия - проверяют прочность сцепления покрытия с основанием, часто путем попытки отслоения скотчем или специальным ножом. Выкрашивание покрытия причины могут быть связаны с плохой адгезией исходно или с пористостью слоя, через которые проникает влага к основанию.
Состояние самого покрытия - наличие трещин, пузырей, отслоений, размягчения (для органических покрытий).
Тип и характер коррозии - локальная (коррозия под покрытием), сплошная, панцирная, язвенная и т.п.
Все наблюдения фиксируют в протокол испытаний с фотографией образца. На основе протокола делают вывод о соответствии покрытия требованиям стандарта или спецификации.
Сравнение нескольких покрытий
При сравнении коррозионной стойкости двух или более покрытий все условия должны быть идентичны:
Одна партия подложки (одинаковая заводская плавка).
Одинаковая предварительная обработка поверхности.
Нанесение покрытий в один день, одним оператором, при одних условиях.
Испытание в одной камере в одной серии (в один период времени).
Одинаковая длительность выдержки.
Такой подход позволяет исключить влияние фактора времени и параметров камеры. Если один образец выдерживают 240 часов, а другой -480, или если они испытаны в разных камерах с разницей в температуре, результаты не будут сопоставимы.
Практическое применение и типичные ошибки
В практике закупки и внедрения покрытий встречаются типичные ошибки интерпретации результатов испытаний и выбора стандарта.
Ошибка 1: путаница между ускоренным тестом и реальной эксплуатацией
Многие считают, что если покрытие выдержало 1000 часов в соляном тумане, оно гарантированно прослужит несколько лет на улице. Это неверно. Испытание соляным туманом - это моделирование коррозионного воздействия в ускоренном режиме, но оно не воспроизводит все факторы реальной среды (механические нагрузки, УФ-облучение, циклы замораживания-оттаивания, загрязнение абразивом). Результат теста - это сравнительная оценка, а не прямое предсказание срока службы.
Ошибка 2: выбор неподходящего стандарта
Иногда закупщик видит, что конкурент указывает результат по ISO 9227, и требует того же, не уточняя, какой режим был использован (NSS, AASS или CASS). Если конкурент тестировал по CASS (самый жесткий режим), а вы требуете такого же результата по NSS (мягче), спецификации несопоставимы. Следует выбирать стандарт, исходя из типа изделия и условий реальной эксплуатации.
Ошибка 3: игнорирование параметров раствора
Параметры нейтрального тумана нормированы строго: 5 ± 1 % концентрация, pH 6,5–7,2, температура 35 ± 2 °C. Если лаборатория хранит раствор неправильно (под солнцем, при колебаниях температуры), pH может сдвинуться, что исказит результаты. При приемке результатов испытания стоит убедиться, что лаборатория предоставила данные о параметрах раствора в протоколе.
Ошибка 4: недостаточная подготовка образцов
Если для одной партии образцов используют механическую зачистку, а для другой - химическую, шероховатость и состояние поверхности будут разными, и адгезия покрытия будет различаться исходно. Результаты испытания не будут отражать свойства самого покрытия, а лишь его способность прилипнуть в специфических условиях подготовки.
Применение на практике
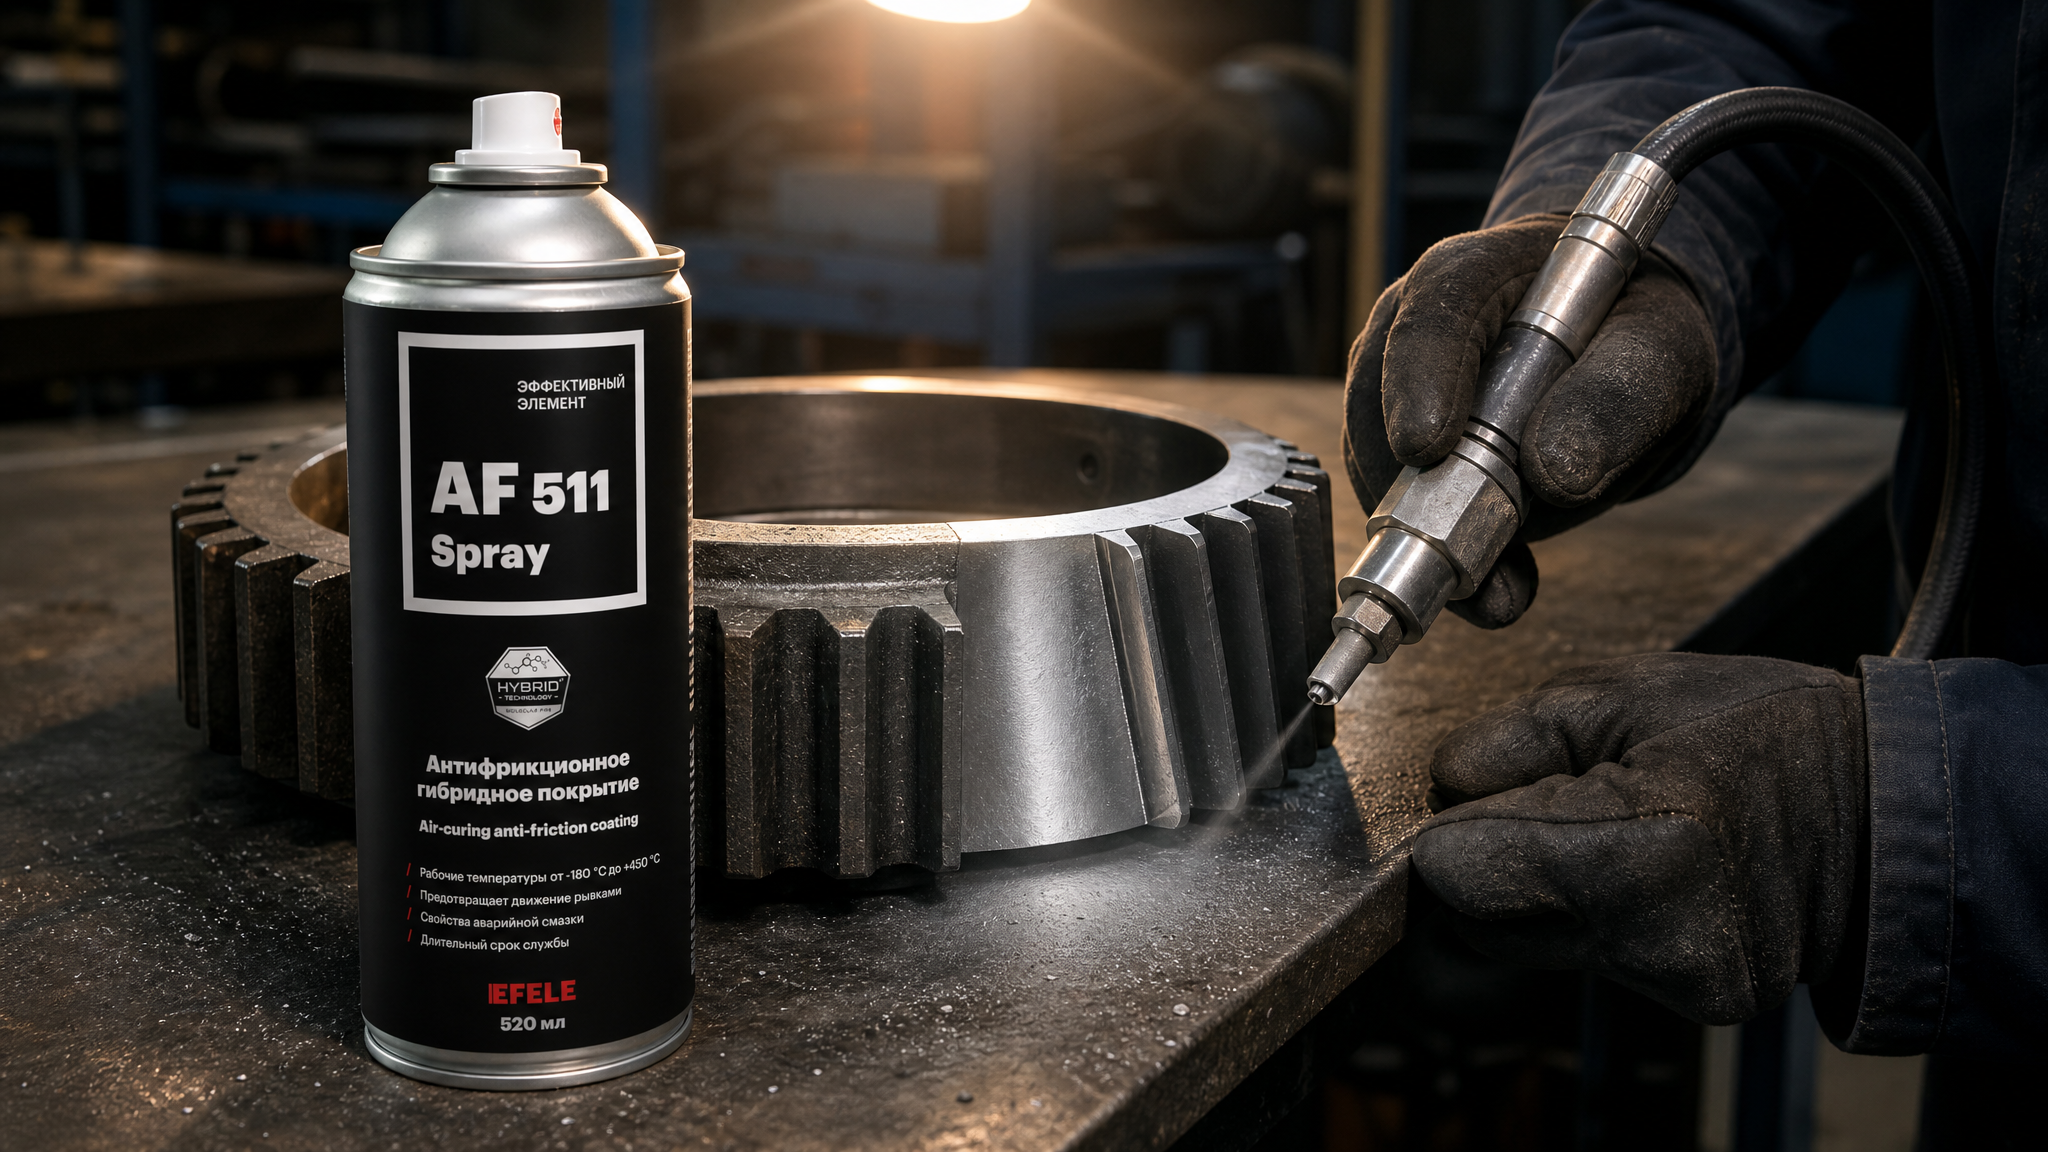
На линиях фасовки и упаковки, где требуется высокая стойкость покрытия к влажности и морской соли, рекомендуется проверить покрытие не только на адгезию при микропескоструйной обработке основания, но и провести испытание по нейтральному режиму NSS не менее 240 часов. Если на крановом оборудовании или затворах используется антифрикционное покрытие, после подготовки поверхности посредством микропескоструйной обработки применяют антифрикционное гибридное покрытие вроде EFELE AF-511 Spray, которое прошло испытания на адгезию и коррозионную стойкость в условиях повышенной влажности, что подтверждается протоколом испытаний в камере соляного тумана.
Стандарты ГОСТ и ISO для испытаний камере соляного тумана
Российские стандарты и их международные аналоги предусматривают единую методику, но могут отличаться в деталях.
| Стандарт | Название | Основное применение | Режимы |
|---|---|---|---|
| ГОСТ 9.308-85 | Система стандартов в области коррозии и защиты от коррозии. Методы лабораторных испытаний на коррозионную стойкость | Общая оценка коррозионной стойкости материалов и покрытий | NSS, AASS |
| ГОСТ 30630.2.5-2013 | Покрытия полимерные. Методы испытания на коррозионную стойкость | Оценка лакокрасочных и полимерных покрытий | NSS |
| ГОСТ 9.401 | Единая система защиты от коррозии и старения. Общие требования и методы защиты | Методология выбора способов защиты | Вспомогательный стандарт |
| ISO 9227 | Corrosion testing in artificial atmospheres | Международная унифицированная методика | NSS, AASS, CASS |
| ГОСТ Р 55001-2012 | Установки для испытания материалов в условиях воздействия солевого тумана. Общие требования | Требования к камерам и оборудованию | - |
| ГОСТ Р 52763-2007 | Методы испытаний на стойкость к коррозии в условиях воздействия искусственной коррозионной среды | Параметры раствора и условий испытания | NSS |
| ГОСТ 28207-89 | Основные методы испытаний на воздействие внешних факторов. Часть 2. Испытание Ка: Соляной туман | Классические параметры нейтрального режима | NSS |
Часто задаваемые вопросы
Для чего нужна камера соляного тумана?
Камера соляного тумана используется для ускоренного моделирования коррозии деталей в условиях солевого аэрозоля. За несколько недель испытания метод воспроизводит коррозионный эффект, который в реальных условиях развивается месяцами. Это позволяет закупщикам и инженерам сравнивать покрытия по единой методике перед внедрением в производство и быстро отбраковывать низкокачественные материалы.
Какой стандарт выбрать для испытания покрытия?
Стандарт выбирают в зависимости от типа покрытия и условий эксплуатации. Для стальных деталей с краской или эмалью подходит нейтральный режим NSS по ГОСТ 9.308-85 или ISO 9227. Для цинкированной стали часто применяют кислый режим AASS. Ускоренный режим CASS используют, когда требуется оценка за минимальное время. Обратитесь к спецификации изделия или к стандарту отрасли.
Как интерпретировать результат: 240 часов без коррозии?
Результат 240 часов в нейтральном тумане без видимой коррозии указывает на хорошую стойкость покрытия в лабораторных условиях. Однако это не гарантирует, что деталь прослужит определенное количество лет в полевых условиях, так как в реальности действуют механические нагрузки, УФ-облучение и другие факторы. Для критичных применений проводят испытания большей длительности (480–1000 часов).
Влияет ли подготовка поверхности на результат испытания?
Да, критически. Если один образец очищен механической зачисткой, а другой - химической, различия в шероховатости и адгезии покрытия будут исходными, до начала испытания. Все образцы для сравнения должны подготавливаться одинаково, иначе результаты не будут сопоставимы и не станут отражать реальные свойства покрытия.
Какие параметры раствора в нейтральном режиме нужно контролировать?
Для нейтрального режима NSS критичны три параметра: концентрация NaCl 5 ± 1 % по массе, pH 6,5–7,2 и температура 35 ± 2 °C. Отклонения от этих значений исказят результаты. Лаборатория должна предоставить эти данные в протоколе испытаний. Раствор готовят из высокочистого хлорида натрия с примесями не более 0,1 % йодистого натрия.
Заключение
Камера соляного тумана - это стандартный инструмент для ускоренной оценки коррозионной стойкости покрытий. Сравнение покрытий по результатам испытаний возможно только при соблюдении единой методики: одинаковой подготовки образцов, одного стандарта (ГОСТ 9.308-85, ISO 9227 и т.п.), одинаковой длительности выдержки и контроля параметров раствора (5 ± 1 % NaCl, pH 6,5–7,2, температура 35 ± 2 °C). Результат теста - это сравнительная оценка в лабораторных условиях, а не прямое предсказание срока службы изделия в полевых условиях.
При выборе покрытия для промышленного применения запросите у поставщика протокол испытаний в камере соляного тумана с указанием стандарта, режима, длительности выдержки и параметров раствора. Убедитесь, что методика соответствует вашим требованиям к эксплуатации, и сравнивайте результаты только по одному стандарту и одной длительности. Это позволит принять обоснованное решение о выборе материала и минимизировать риск коррозионных отказов в производстве.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.