
Сравнение измерения толщины покрытия на свободных и запрессованных деталях
Выбор метода измерения толщины покрытия напрямую зависит от того, является ли деталь свободной, легкодоступной или запрессованной в узел. На свободных деталях и образцах доступны практически все способы контроля - от механического микрометра до неразрушающих инструментов. При работе с запрессованными, собранными деталями или элементами в труднодоступных местах выбор существенно сужается, поскольку нельзя нарушить конструкцию узла или целостность покрытия. Понимание различий между этими подходами критично для соблюдения требований нормативов и получения достоверного результата контроля.
Инженеры, закупщики и технические специалисты должны не только знать, какие приборы существуют, но и разбираться в том, когда применение того или иного метода приводит к ошибкам. Статья раскрывает регламентные требования ГОСТов, практические ограничения каждого подхода и типовые ошибки при выборе способа контроля толщины слоя покрытия.
Свободные детали и образцы: полный спектр методов
Для деталей, не включенных в собранные узлы, доступны почти все известные способы контроля толщины покрытия.
На таких поверхностях можно применять как механические контактные методы, так и электромагнитные, вихретоковые, оптические и радиационные технологии. Главное преимущество свободных деталей в том, что поверхность полностью доступна, нет ограничений по геометрии и нет риска нарушить конструкцию узла при выполнении замера.
Контактные методы на свободных деталях
Механический микрометрический способ (или метод микрометра) входит в ГОСТ Р 51694-2000 и ГОСТ 31993-2013. Он основан на прямом измерении расстояния между поверхностью покрытия и основанием. При этом методе толщина определяется как разность между суммарной толщиной изделия с покрытием и толщиной основы после удаления слоя. Погрешность такого подхода составляет ±2 мкм на микрометре, но воспроизводимость при работе с тонкими покрытиями снижается до ±30%, а для толстых слоев улучшается до ±20%.
Контактные методы требуют, чтобы покрытие выдерживало зажимное усилие элементов микрометра или индикатора без видимых повреждений. Если слой непрочный или хрупкий, микрометр может оставить вмятину или скол, и результат будет недостоверен. Согласно ГОСТ Р 51694-2000, минимальная толщина пленки, при которой микрометрический метод применим, составляет 25 мкм. Для свободных пластин и окрашенных поверхностей стандарт допускает применение механического контроля практически на плоских изделиях.
Преимущество контактных методов - простота и прямой результат без расчетов и коэффициентов. Недостаток - они часто разрушающие или оставляют следы на поверхности, что неприемлемо для финальной продукции. Поэтому на практике контактный механический контроль выполняют на образцах-свидетелях или пробных деталях, а не на товаре.
Неразрушающие методы на свободных образцах
Электромагнитные методы (магнитоотрывной, магнитоиндукционный и вихретоковый) вполне применимы на свободных деталях и часто предпочитаются, так как не повреждают покрытие. Для магнитоотрывного метода время одного замера составляет 2–10 секунд, а современные преобразователи обеспечивают точность ±(1% + 1) мкм. Максимальная погрешность такого подхода - около 10%, что для большинства практических задач приемлемо.
На свободных образцах также допустимы оптические методы, ультразвуковые и радиационные способы. Выбор конкретного метода зависит от материала основы (ферромагнитный, немагнитный, проводящий), типа покрытия (органическое, металлическое), требуемой точности и наличия приборов. Для свободных плоских изделий ГОСТ 31993-2013 указывает, что методы с механическим контактом пригодны для всех сочетаний пара покрытие–подложка, а также подходят для изделий круглого сечения (проволока, трубы).
Большой плюс свободных деталей в том, что при необходимости можно выполнить разрушающий контроль: отрезать образец, снять покрытие химически или механически и прямым измерением геометрии определить толщину слоя. Такие пробы часто делают в рамках входного контроля партии.
Запрессованные и собранные детали: сужение выбора методов
При работе с запрессованными элементами, собранными узлами или деталями в труднодоступных местах применимы только неразрушающие методы, и то при условии, что датчик или зонд можно подвести к поверхности без нарушения конструкции.
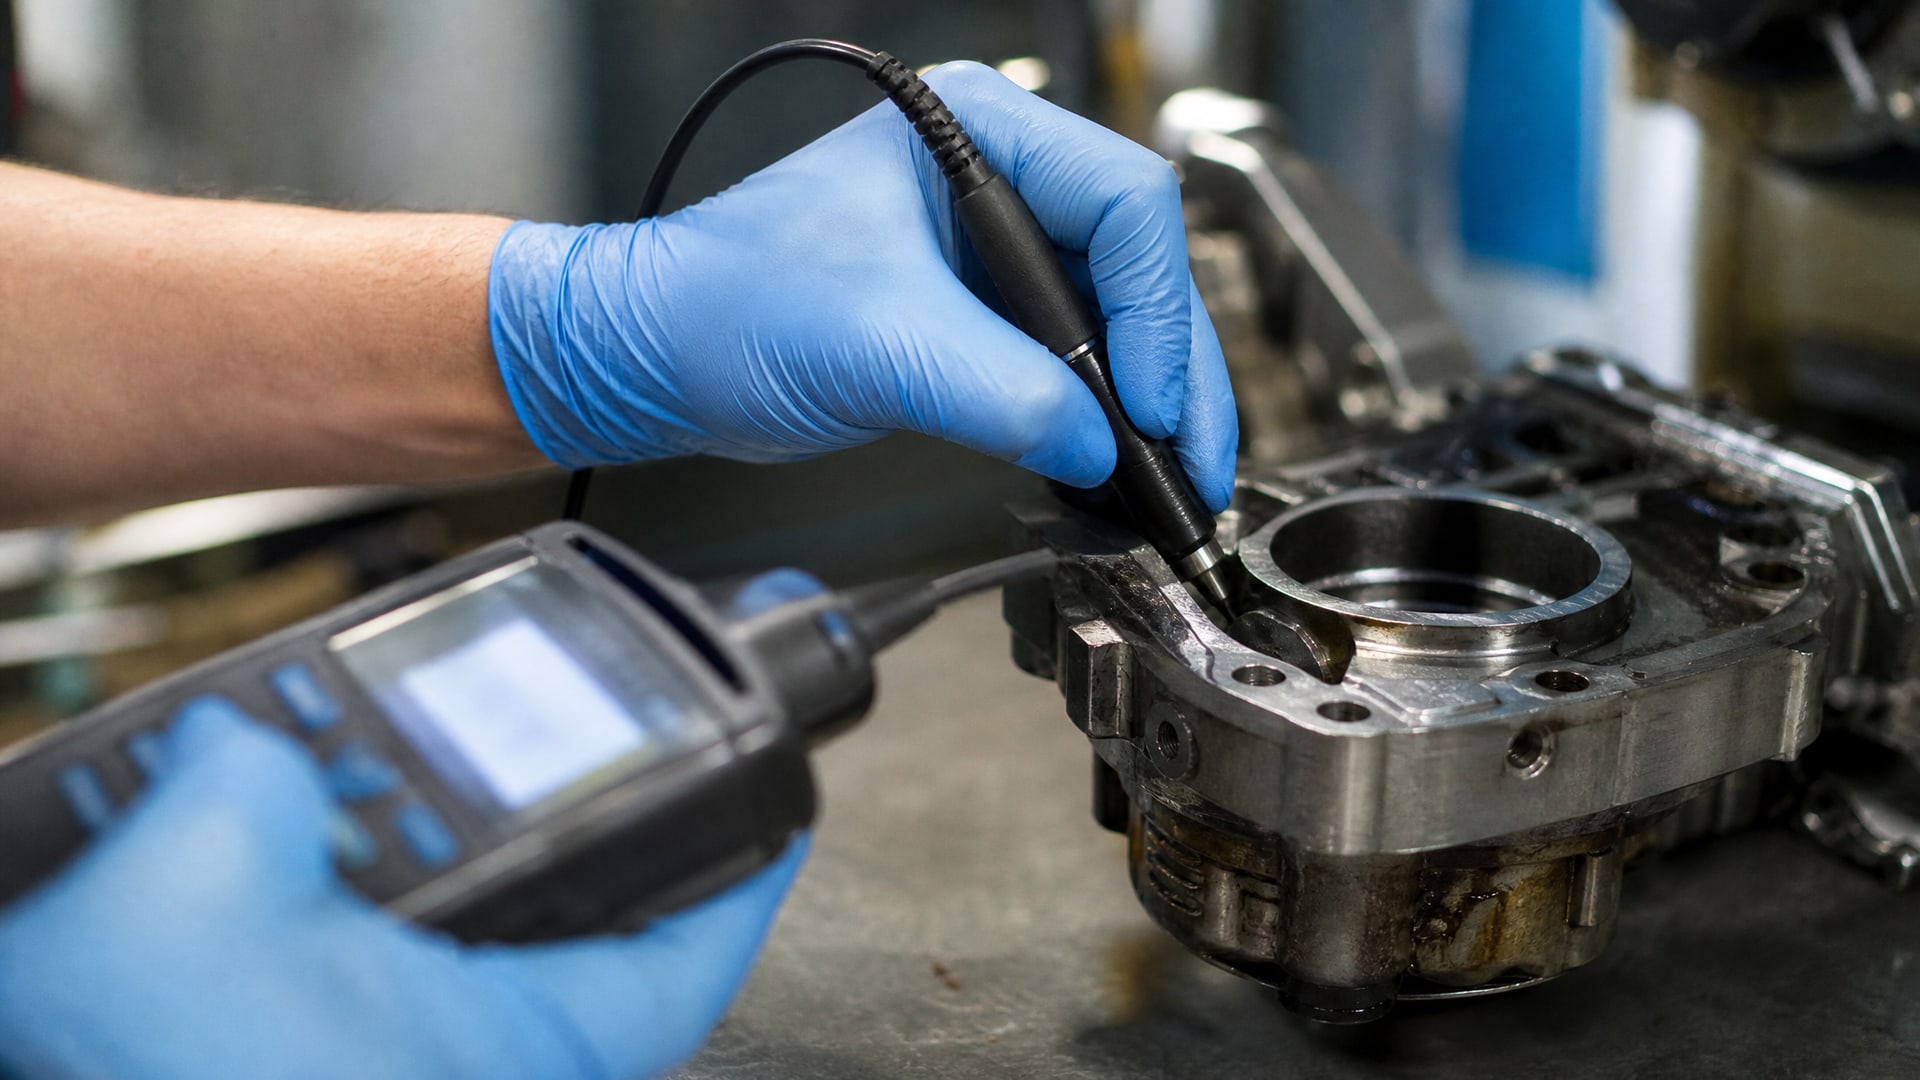
Невозможно разъединять узел, чтобы выполнить контактный замер, и нельзя использовать разрушающие способы, поскольку это нарушит функциональность изделия.
Магнитные методы на собранных узлах
Магнитоотрывной и магнитоиндукционный методы становятся основными выбором для запрессованных деталей из ферромагнитных материалов. Применимость магнитного метода зависит от пары основа–покрытие, от толщины основы относительно точки магнитного насыщения и от достаточной разницы магнитных свойств между покрытием и подложкой. Для деталей сложной конструкции и собранных узлов это часто единственный доступный вариант, не нарушающий целостность соединения.
Метод выполняется быстро (2–10 секунд на одну точку), точность составляет ±(1% + 1) мкм для современных приборов. Однако необходимо предварительно откалибровать нулевой уровень на образце подложки без покрытия, а затем проверить показания на эталоне. Калибровка особенно важна, если материал основания отличается по массе, кривизне, составу или температуре.
Вихретоковый метод и его ограничения
Вихретоковый способ применим для немагнитных или парамагнитных подложек, покрытых электропроводящим слоем. На запрессованных деталях этот метод также позволяет избежать разъединения узла. Однако чувствительность вихретокового метода к геометрии, к расстоянию между датчиком и поверхностью и к электропроводности материалов требует более тщательной подготовки и калибровки. Для сложной геометрии (глубокие зазоры, внутренние каналы) этот способ может быть неприменим.
Оптические и радиационные методы в специальных случаях
Если к поверхности запрессованной детали остается видимый доступ, допустимы оптические методы. Однако практически на запрессованных деталях визуальная проверка часто осложнена конструкцией узла. Радиационные методы (рентген, гамма-излучение) применяются редко и только в специализированных лабораториях из-за требований безопасности и стоимости оборудования.
На практике для запрессованных и собранных деталей выбор методов контроля толщины покрытия значительно сужается: магнитные способы на ферромагнитных основаниях, вихретоковые на проводящих немагнитных материалах, и реже - оптические или специальные неразрушающие технологии.
Регламентные требования к количеству и размещению замеров
Независимо от типа детали (свободная или запрессованная) и метода контроля, нормативная база требует строго определенного количества измерений и их правильного размещения на изделии.
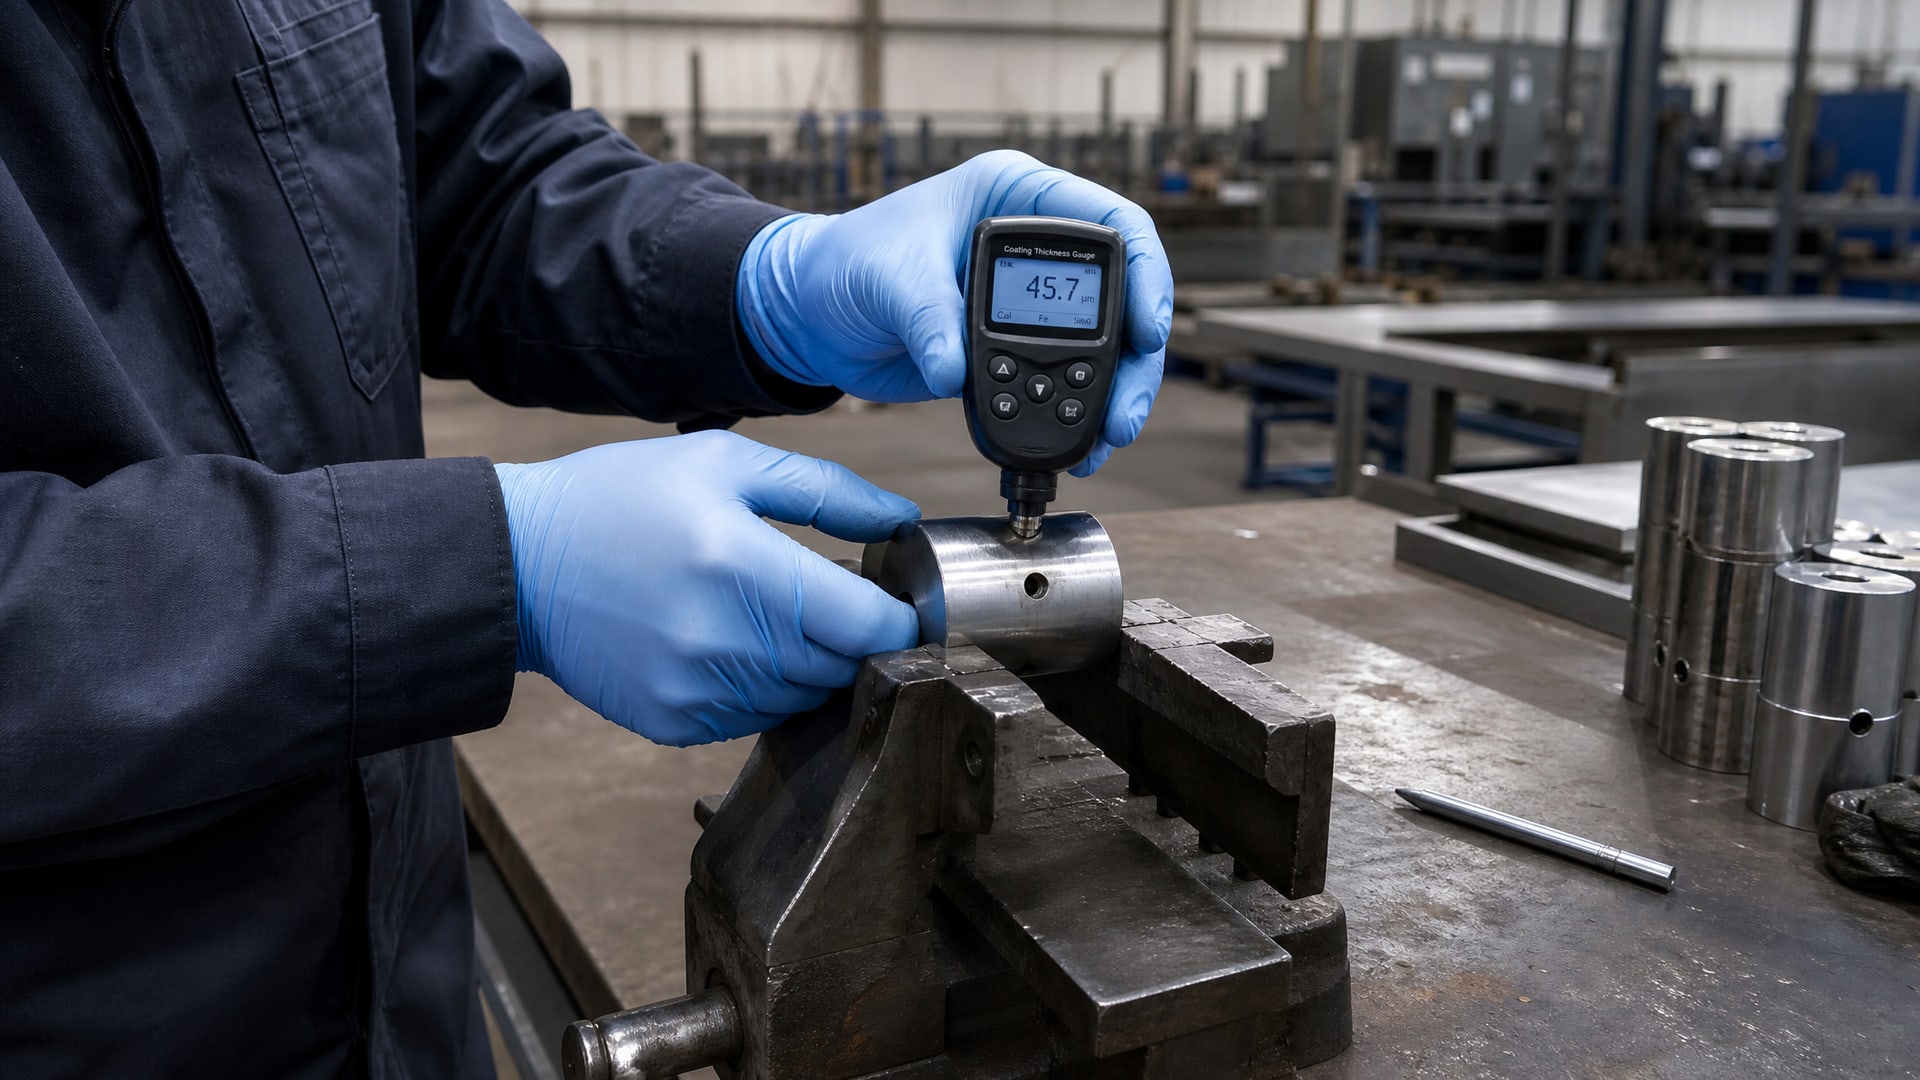
ГОСТ 9.302-88 устанавливает, что за результат контроля принимают среднее арифметическое не менее трех измерений на одной детали. Если площадь поверхности одной детали менее 1 см², измерения проводят на 3–5 деталях одной партии единовременной загрузки.
Выбор точек измерения
Точки измерения толщины покрытия должны выбираться вдали от ребер, углов, резьбы, отверстий и мест контакта с приспособлениями. Эти зоны имеют искаженную геометрию покрытия, и замеры там дадут заниженные или завышенные результаты. Такое требование указано в ГОСТ 9.302-88 и продублировано в ГОСТ Р 51694-2000.
На криволинейных поверхностях (цилиндры, сферы) нужно особенно внимательно подбирать точки, чтобы датчик устройства для измерения толщины покрытия имел плотный контакт и не соскальзывал. На запрессованных деталях эта задача усложняется: доступ ограничен, и места контроля приходится согласовывать с конструкцией узла.
Осреднение результатов
Если три замера на одной детали дали результаты 45 мкм, 48 мкм и 46 мкм, то за значение толщины принимают среднее: (45 + 48 + 46) / 3 = 46,3 мкм. Когда изделие малое (менее 1 см²), невозможно выполнить три замера на одной детали, поэтому контролируют выборку: берут 3–5 деталей и по одному или два замера на каждой, затем осредняют все результаты.
Для партий запрессованных деталей (например, подшипниковых узлов, смонтированных редукторов) часто невозможно увеличить число замеров, поскольку каждое открытие узла нарушает соединение. В этих случаях на практике выполняют контроль при сборке и на выборочных деталях, а основной контроль - на свободных деталях до сборки.
Практические ошибки при контроле толщины покрытия
Неправильный выбор метода, неверная калибровка приборов и незнание ограничений нормативов приводят к недостоверным результатам.
Одна из наиболее частых ошибок - применение контактного микрометра на хрупких или тонких покрытиях, где прибор оставляет след или вмятину. Другая - игнорирование требования о трех замерах и принятие решения по одной точке на детали.
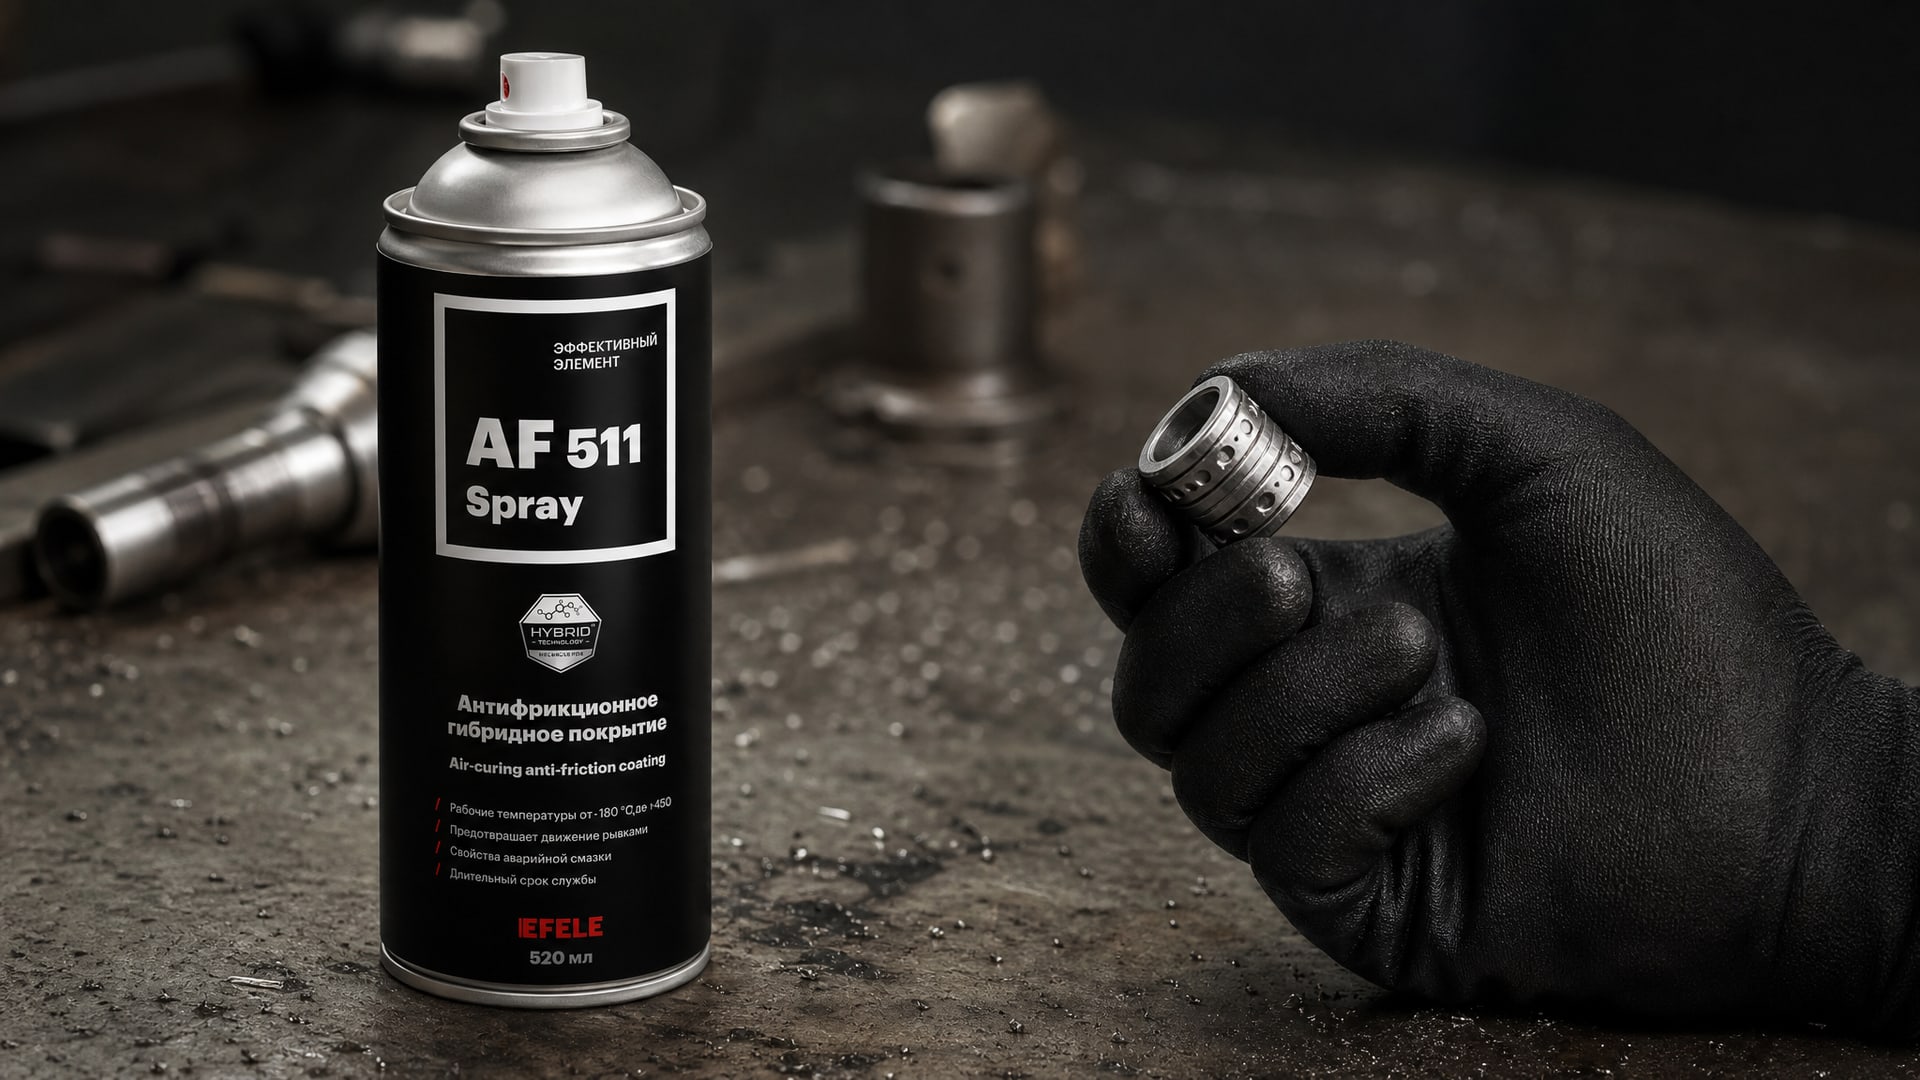
Совет инженера: когда требуется контролировать толщину антифрикционного или износостойкого покрытия на миниатюрных деталях с цилиндрической поверхностью, например при работе с запрессованными элементами, ориентируются на неразрушающие методы с предварительной тщательной калибровкой. Сухие антифрикционные покрытия, такие как EFELE AF-511 Spray, обеспечивают равномерное нанесение, благодаря чему результаты измерения становятся более стабильными и воспроизводимыми. Однородная структура такого слоя упрощает выбор репрезентативных точек контроля и снижает дисперсию результатов при магнитоотрывном или другом неразрушающем методе.
Еще одна типичная ошибка - неверная калибровка датчика толщиномера. Перед началом измерений нужно выполнить калибровку нуля на незакрытой подложке того же материала (например, на чистом стальном образце без покрытия), а затем проверить показания на стандартном эталоне. Это особенно критично при переходе от одного материала основы к другому или когда подложка имеет необычную геометрию или температуру.
Нередко специалисты игнорируют рекомендацию избегать ребер и углов. На углах и кромках покрытие нередко скапливается или, наоборот, оказывается тоньше. Если выполнить замер прямо на кромке, получится результат, который не представляет реальное состояние покрытия на ровной поверхности. Поэтому замеры всегда сдвигают на 5–10 мм от края.
Еще одно частое заблуждение: если толщина совпала с паспортной в одной точке, изделие соответствует требованиям. На самом деле стандартный подход требует серии измерений и расчета среднего значения, потому что толщина покрытия может заметно варьироваться по поверхности детали. Высокой однородности добиваются тщательным контролем процесса нанесения, а не контролем итогового результата.
Типовые показатели точности и время измерений
Выбор метода во многом определяется требуемой точностью.
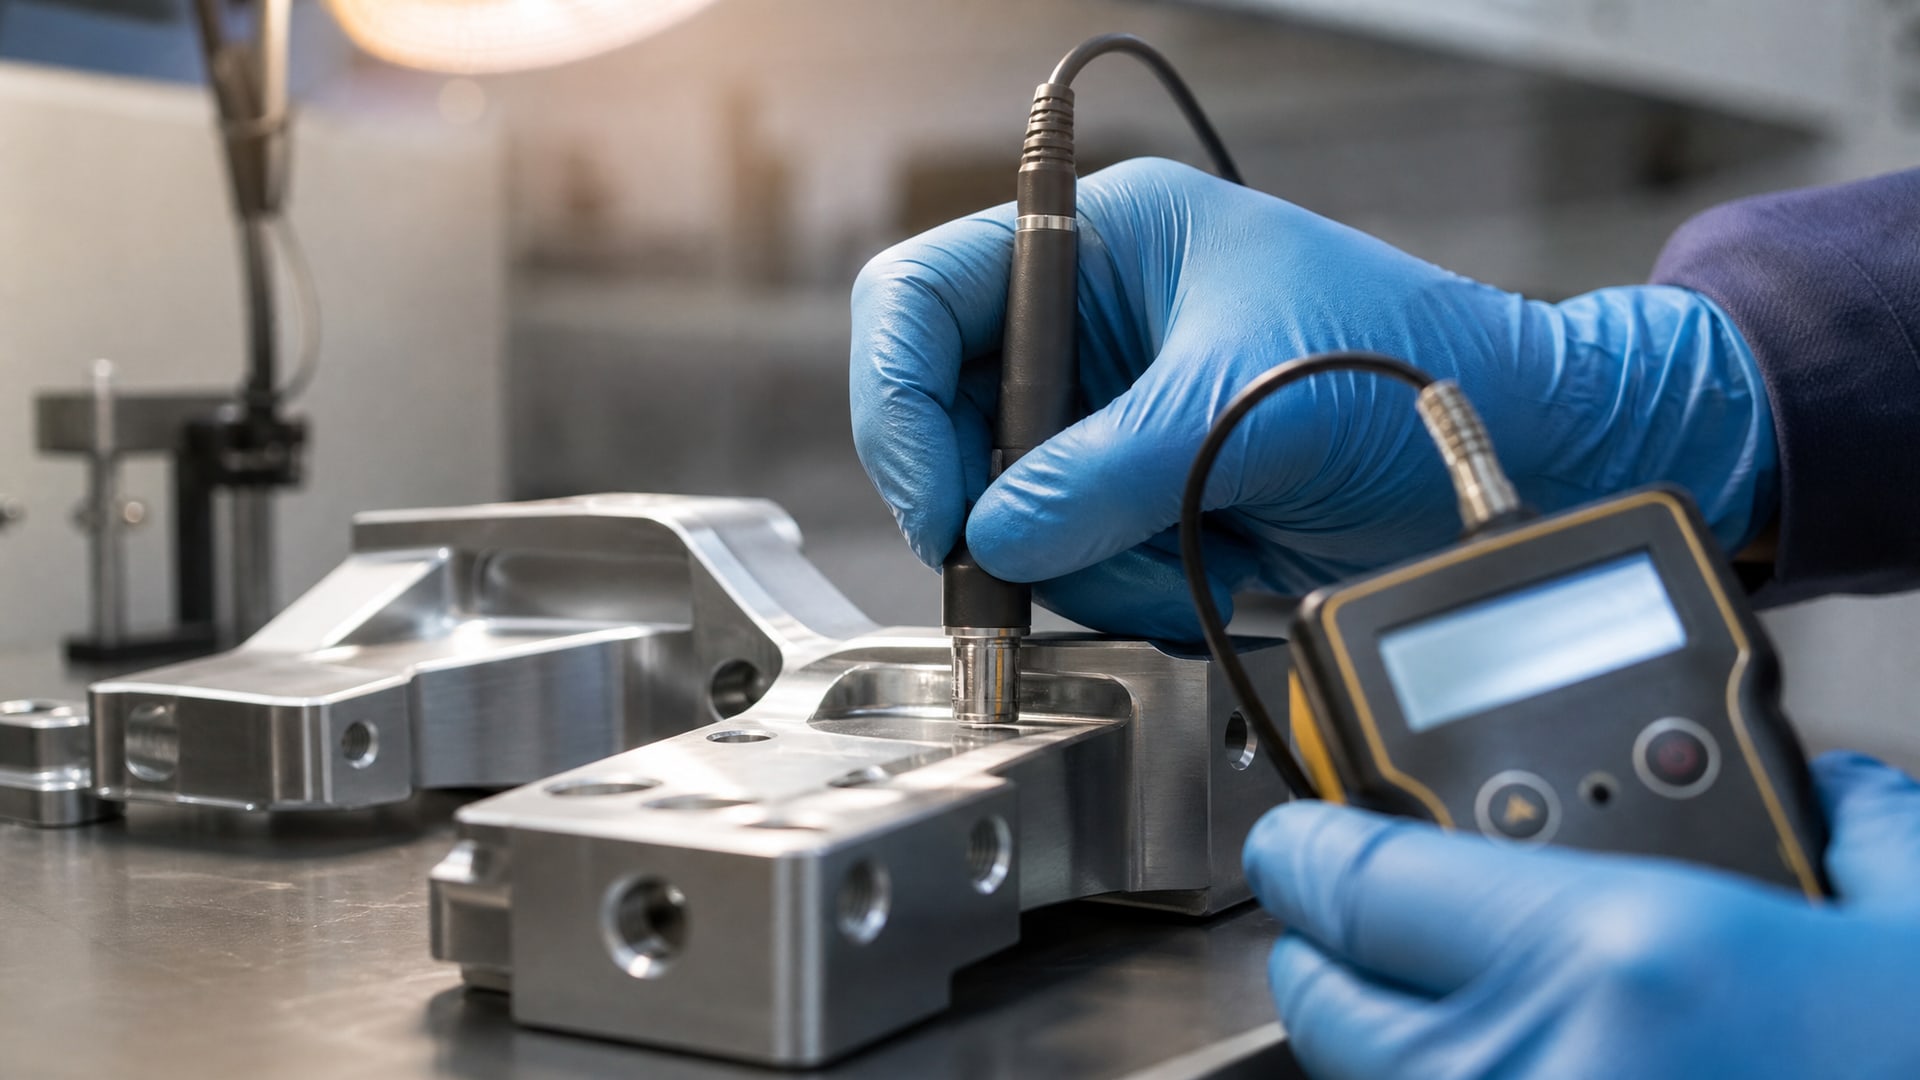
Контактный микрометрический метод дает погрешность ±2 мкм, но воспроизводимость для тонких покрытий (менее 50 мкм) падает до ±30%. Прямое оптическое измерение имеет погрешность порядка ±10 мкм и подходит только для очень толстых и гладких слоев.
Магнитоотрывной метод - один из универсальных: погрешность ±(1% + 1) мкм, время замера 2–10 секунд, применимость на ферромагнитных основаниях. Вихретоковый метод имеет сравнимую точность, но требует проводящей подложки и более тщательной калибровки.
Для практической работы рекомендуется выбирать метод, который обеспечивает требуемую точность с запасом 20–30%, иначе при сложных условиях (температурные колебания, загрязнение датчика) результаты будут на грани допуска.
Выбор метода: алгоритм принятия решения
Для свободных деталей
Если деталь свободна и доступна полностью: - Проверить материал основы (ферромагнитный, немагнитный, проводящий). - Оценить тип и толщину покрытия (органическое, металлическое, от 10 до 500 мкм). - Определить требуемую точность (±5%, ±10% или более мягкие допуски). - Выбрать между контактным методом (быстро, точно, но разрушающе) на образцах и неразрушающим методом (магнитным, вихретоковым, оптическим) на товаре.
Для входного контроля часто применяют комбинированный подход: на образцах-свидетелях выполняют контактный или даже разрушающий контроль, а на основной продукции - неразрушающий магнитный или вихретоковый метод. Это позволяет получить максимальную уверенность в результате без повреждения товара.
Для запрессованных и собранных деталей
Если деталь собрана в узел или запрессована: - Проверить, возможен ли неразрушающий доступ к поверхности покрытия (не требуется ли разъединять узел). - Определить материал основы (для выбора магнитного или вихретокового метода). - Предусмотреть предварительное тестирование метода на образцах до начала массового контроля. - Выполнить калибровку на эталонах и образцах подложки того же материала.
На запрессованных деталях зачастую невозможно соблюсти требование о трех замерах на одну деталь, поскольку доступ ограничен. В этих случаях согласовывают с заказчиком и нормативом упрощенную программу контроля: например, по одному замеру в доступной точке на каждой детали из выборки 5–10 деталей, с расчетом среднего и проверкой разброса.
Часто задаваемые вопросы
Какой прибор для измерения толщины покрытия выбрать для свободной детали?
Выбор прибора зависит от материала основы и требуемой точности. Для ферромагнитных материалов (сталь, чугун) универсален магнитоотрывной толщиномер: точность ±(1% + 1) мкм, время замера 2–10 секунд, не требует разъединения узла. Для немагнитных проводящих материалов подходит вихретоковый прибор. На образцах-свидетелях допустим контактный микрометр. Перед выбором проверьте техническое описание прибора на соответствие материалам вашего покрытия.
Почему нельзя выполнить только один замер толщины на изделии?
ГОСТ 9.302-88 требует не менее трех измерений на деталь для получения надежного среднего значения. Толщина покрытия варьируется по поверхности из-за особенностей процесса нанесения, геометрии детали и условий окружения. Один замер может случайно попасть в точку максимума или минимума, и результат не будет представительным. Осреднение трех точек снижает влияние локальных колебаний.
Чем отличается измерение толщины лакокрасочного покрытия от измерения толщины антифрикционного слоя?
По методике оба процесса регламентированы одними и теми же ГОСТами (ГОСТ Р 51694-2000, ГОСТ 31993-2013), так как оба являются органическими покрытиями. Различия в выборе метода возникают из-за толщины слоя, твердости и адгезии к основанию. Антифрикционные покрытия часто тоньше лакокрасочных и требуют более деликатного контактного воздействия, поэтому для них предпочтительны неразрушающие способы.
Нужно ли калибровать толщиномер перед каждой партией деталей?
Перед каждой партией или при смене материала основы рекомендуется выполнить калибровку нуля на образце подложки без покрытия и проверить показания на стандартном эталоне. Калибровка занимает 2–5 минут и гарантирует надежность результатов. Если детали из разных материалов или прибор перемещался в условиях высокой или низкой температуры, калибровка становится обязательной.
Какие точки на детали выбирать для измерения толщины слоя покрытия?
Избегайте ребер, углов, резьбы, отверстий и мест контакта с приспособлениями. На плоской поверхности выбирайте три точки, распределенные равномерно и удаленные на 5–10 мм от кромок. На цилиндрических деталях измеряйте на боковой поверхности (не на торцах), на криволинейных - в наиболее выпуклых местах. Если деталь мала (менее 1 см²), измеряйте на нескольких деталях из партии.
Заключение
Выбор метода измерения толщины покрытия зависит от типа детали и от того, можно ли ее разъединить. На свободных образцах доступны практически все способы - от контактного микрометра до магнитного или вихретокового толщиномера. На запрессованных и собранных деталях приходится ограничиваться неразрушающими методами, обычно магнитным или вихретоковым в зависимости от материала основы.
Соблюдение регламентных требований ГОСТов критично: не менее трех измерений на деталь, правильный выбор точек контроля (вдали от ребер и углов), предварительная калибровка приборов на эталонах и образцах. Технические специалисты и снабженцы должны ознакомиться с ограничениями выбранного метода, требуемой погрешностью и условиями применения, чтобы избежать ошибок при контроле. На практике рекомендуется комбинировать методы: неразрушающий контроль на готовой продукции и более точные способы на образцах-свидетелях для верификации соответствия требованиям. Следующий шаг - разработка для вашего производства письменной инструкции по контролю с указанием точек измерения, количества замеров, метода и приемочных критериев, согласованной с применимыми ГОСТами.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.