
Сравнение эксплуатационных характеристик DLC-покрытий и гальванического хрома в насосном оборудовании
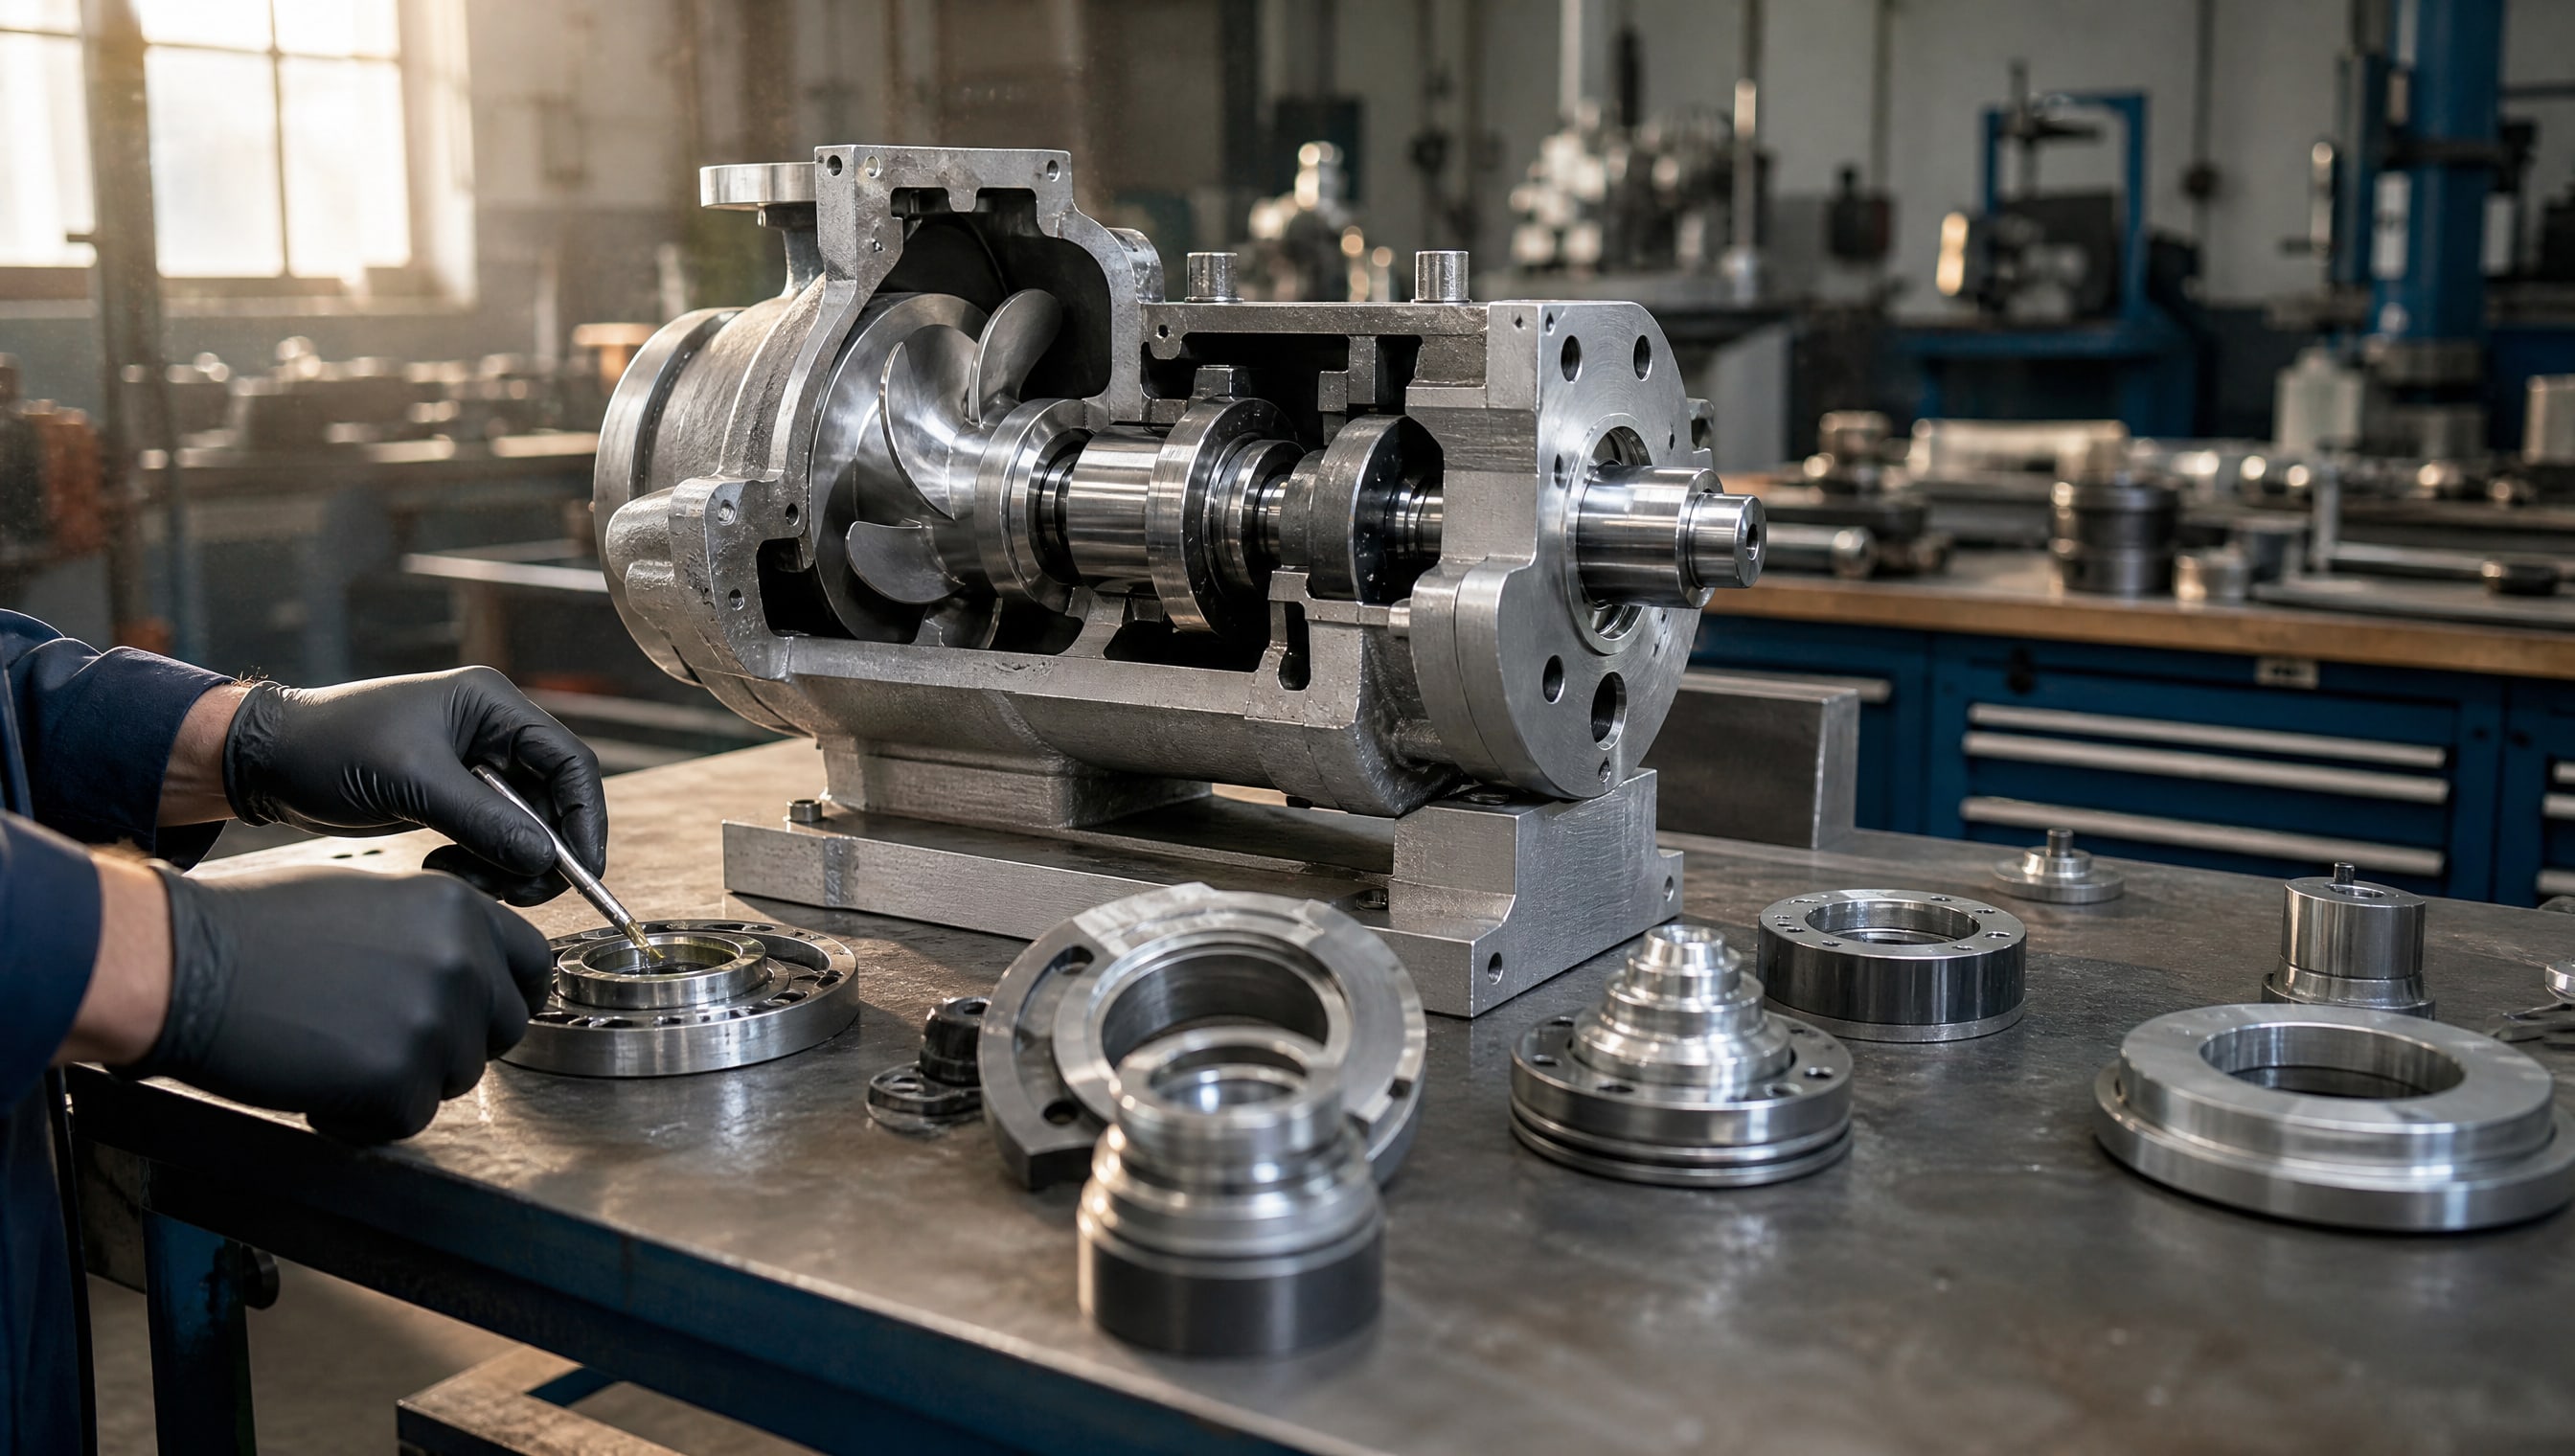
Выбор защитного покрытия для деталей насосного оборудования напрямую влияет на длительность межремонтного интервала, потери энергии на трение и надежность узлов скольжения. Инженеры и закупщики часто сталкиваются с дилеммой: твердое гальваническое хромирование с многолетней историей применения или современные DLC-покрытия, которые обещают микронную толщину и низкий коэффициент трения. В фармацевтическом и пищевом оборудовании эта задача усложняется требованиями к чистоте поверхности, минимизации контаминации и совместимости с моющими средами.
Статья раскрывает физико-химические различия между этими покрытиями, показывает, какие характеристики критичны для конкретных пар трения в насосах, и помогает технологам и закупщикам принять обоснованное решение на основе реальных эксплуатационных данных.
Структура и твердость гальванического хрома
Гальванический хром осаждается электрохимическим путем и формирует кристаллическую структуру с характерной твердостью до 1300 HV в свежеосажденном состоянии.
Для износостойких применений в насосном оборудовании используют твердое хромирование с типичной толщиной 50–150 мкм, технологически допустимо наращивание до 300 мкм.
Ключевое преимущество гальванического хрома - способность восстанавливать геометрию изношенных валов и посадочных поверхностей. При термообработке свежеосажденного слоя при 400 °C его микротвердость возрастает с 4500–5000 МПа до 8400–11800 МПа, что повышает сопротивление динамическим нагрузкам. Высокая отражающая способность (до 82–85%) и жаростойкость до 900–1000 °C позволяют применять хромовые покрытия в условиях, где дополнительно требуется защита от коррозии и окисления.
В насосах и компрессорах хромирование особенно рекомендуют для валов, работающих в абразивных суспензиях, где микрочастицы постоянно механически изнашивают поверхность. Толщина слоя в 50–150 мкм обеспечивает достаточный резерв для ремонтного восстановления после определенного числа циклов эксплуатации.
Характеристики и типология DLC-покрытий
Алмазоподобные углеродные покрытия (DLC) - это аморфный углерод с водородными связями или металлическими примесями, осаждаемый ионно-плазменными методами.
В зависимости от структуры различают несколько типов: a-C:H (аморфный углеводород), ta-C:H (тетраэдрический углеводород) и Metal-DLC (с добавками железа, молибдена, хрома).
Типичный диапазон твердости для ta-C:H составляет 2500–5000 HV, что ниже, чем у гальванического хрома, но при микронной толщине (0.5–1.5 мкм) DLC достаточно для защиты от микроабразива и адгезионного износа. Коэффициент трения DLC варьируется от 0.015 до 0.2 в зависимости от типа покрытия, состава среды и режима смазки, что значительно ниже, чем у хромовых слоев.
Критичное ограничение DLC - максимальная рабочая температура. Для a-C:H она составляет 300–350 °C, для Metal-DLC -400–450 °C, для ta-C -450–500 °C. При превышении этих температур полимерные связи деградируют и покрытие теряет адгезию. Это существенно сужает применение DLC в высокотемпературных насосных узлах, где хром остается более надежным выбором.
Триботехнические испытания и сравнение износостойкости
Стандартный метод оценки износостойкости покрытий - испытание Pin-on-disc (контактирующий штифт по вращающемуся диску).
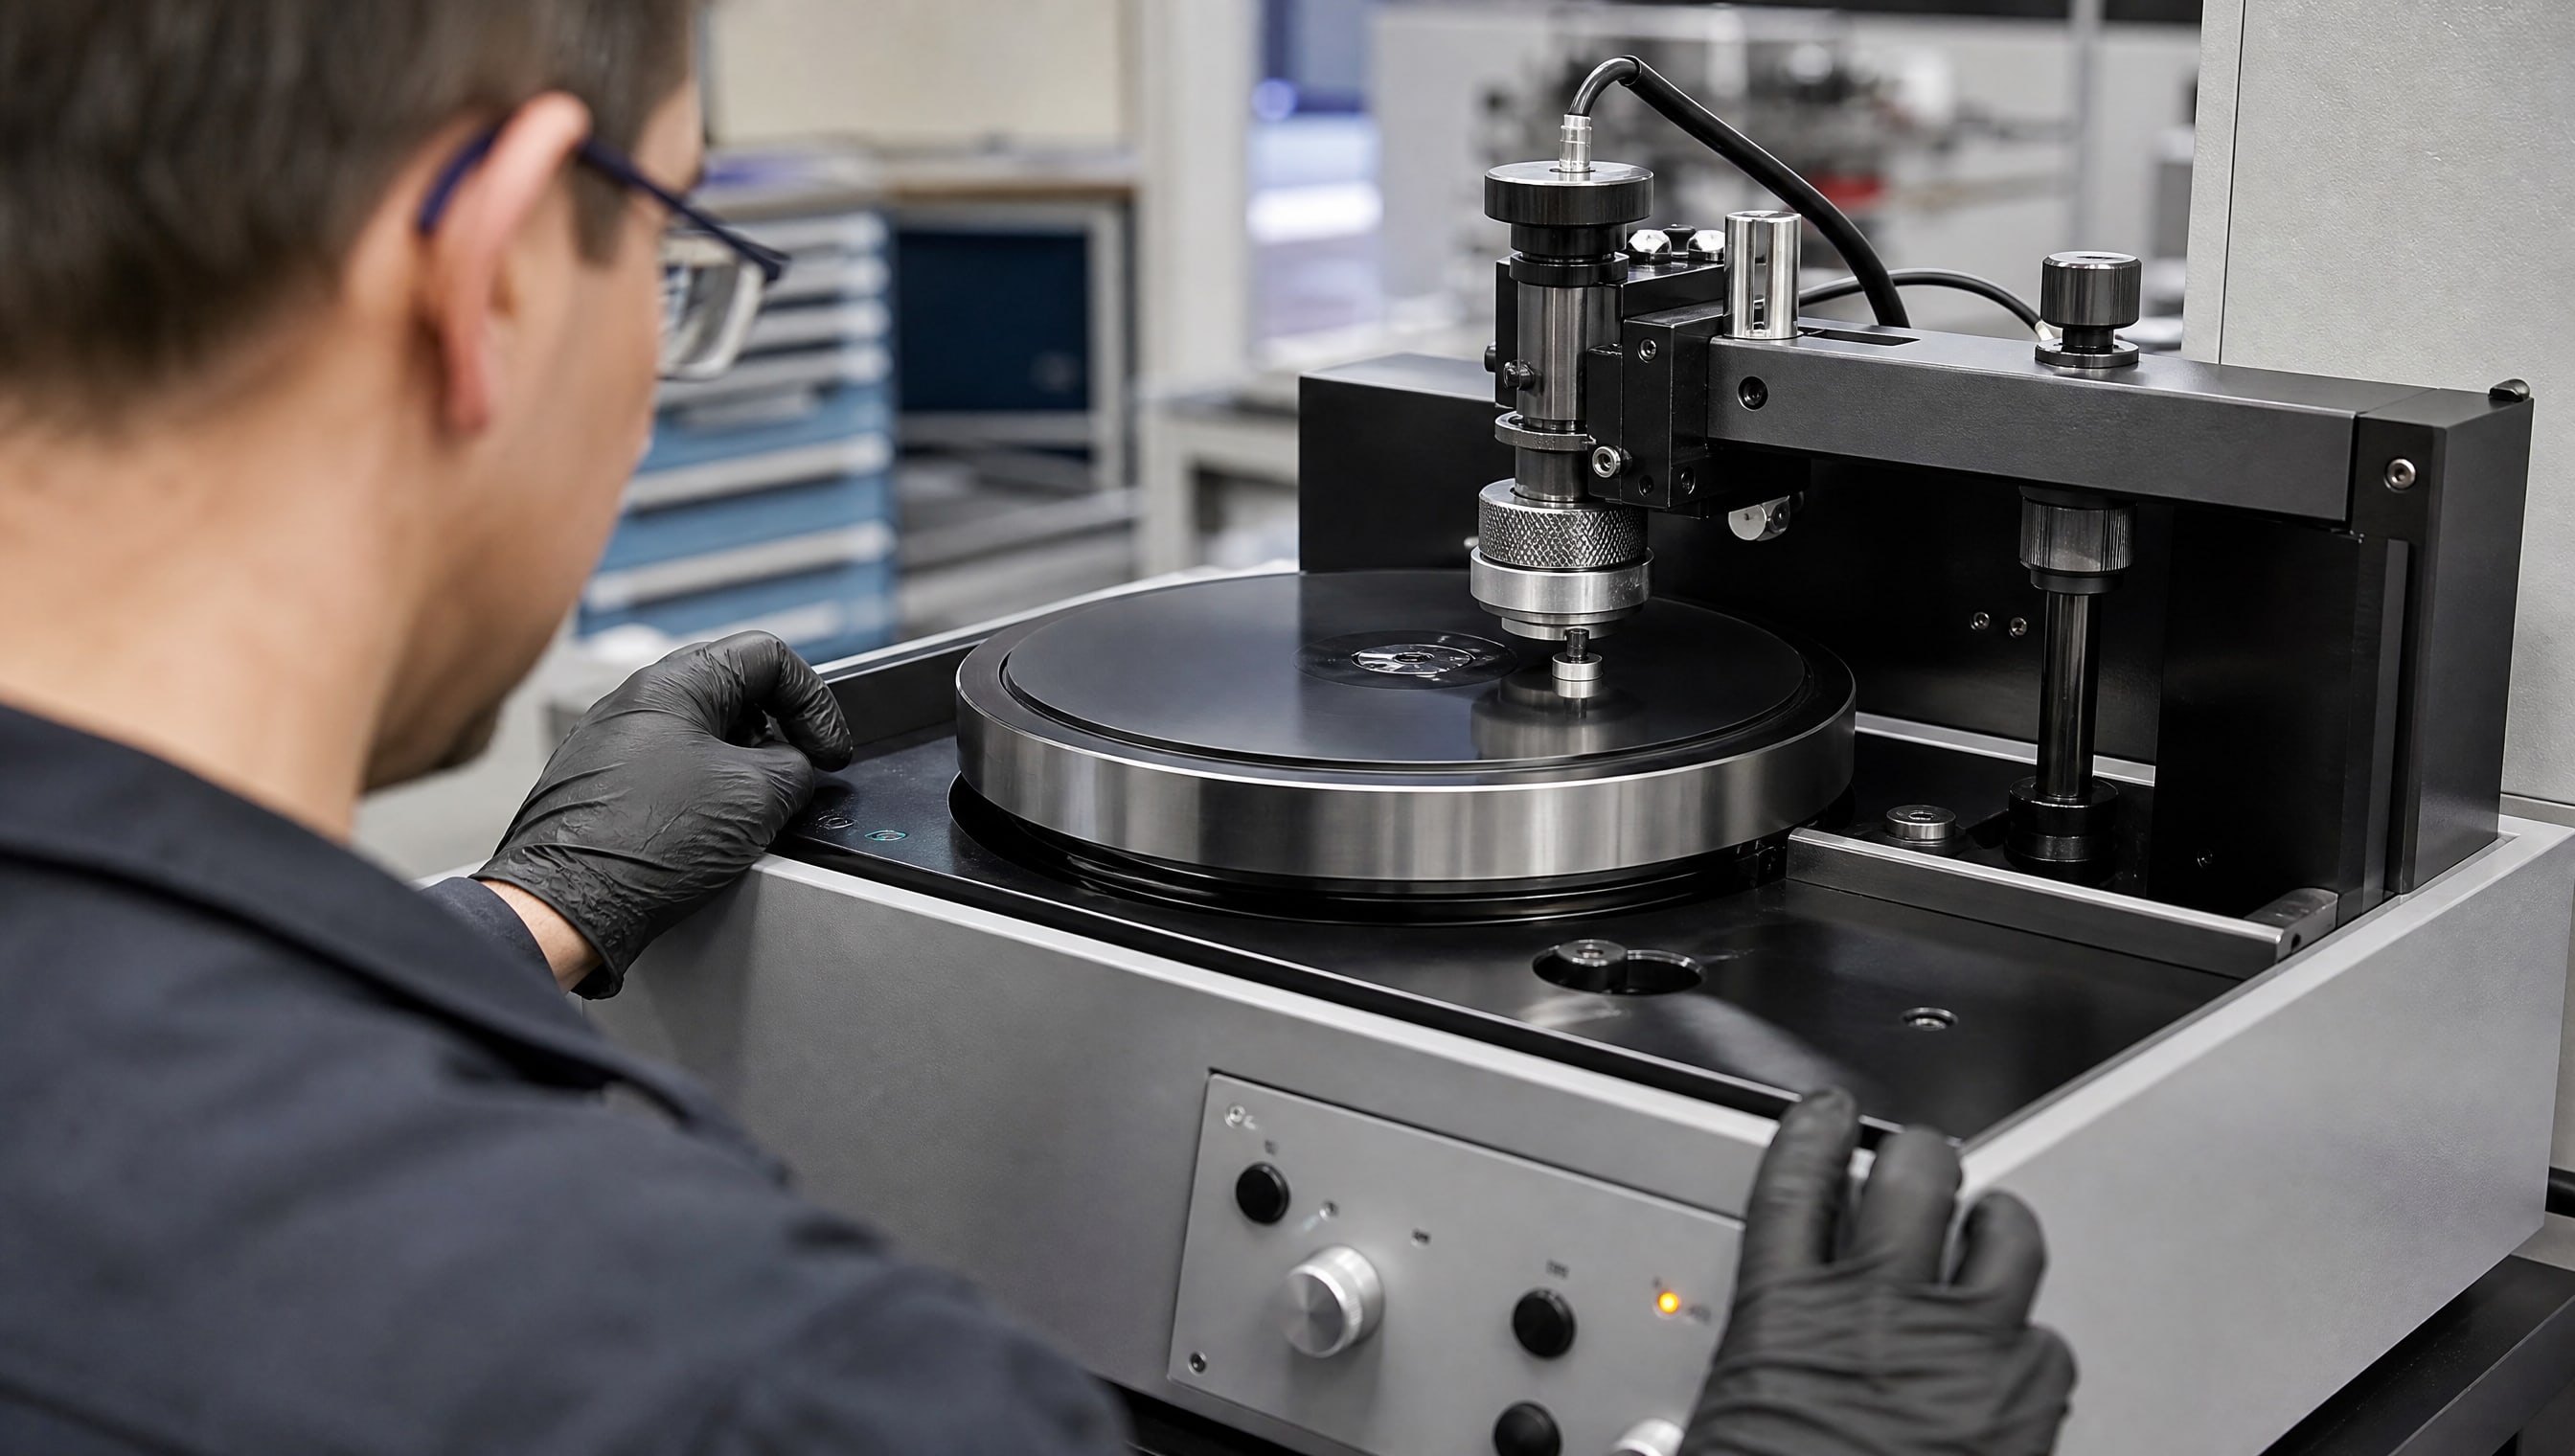
В таких опытах DLC-покрытие показывает объемный износ на уровне 0.3×10⁻⁶ мм³/Н·м, что в 5–10 раз меньше, чем у незащищенной стали. Это преимущество особенно выражено в режиме сухого трения и граничной смазки, когда двух поверхностям недостаточно масляной пленки для полного разделения.
Для гальванического хрома сравнительные данные по Pin-on-disc менее стабильны из-за хрупкости слоя и возможности микротрещин, но благодаря большей толщине (50–150 мкм против 0.5–1.5 мкм у DLC) хром обеспечивает более длительный срок службы при абразивном износе. Когда в суспензии присутствуют твердые частицы (песок, окислы, загрязнения), хромовый слой выступает буфером, поглощая энергию ударов.
В условиях фармацевтического оборудования, где среды часто нейтральны или слабощелочны, оба покрытия показывают хорошую коррозионную стойкость. Однако при контакте с агрессивными моющими и дезинфицирующими растворами гальванический хром может подвергаться питтинговой коррозии на микротрещинах, тогда как DLC благодаря отсутствию кристаллических границ более однороден и устойчив к локальной коррозии.
Применение DLC в насосном оборудовании
DLC-покрытия активно используют в насосах для защиты торцовых уплотнений, колец разгрузки, вращающихся втулок и других пар скольжения, где требуется минимизация потерь энергии на трение.
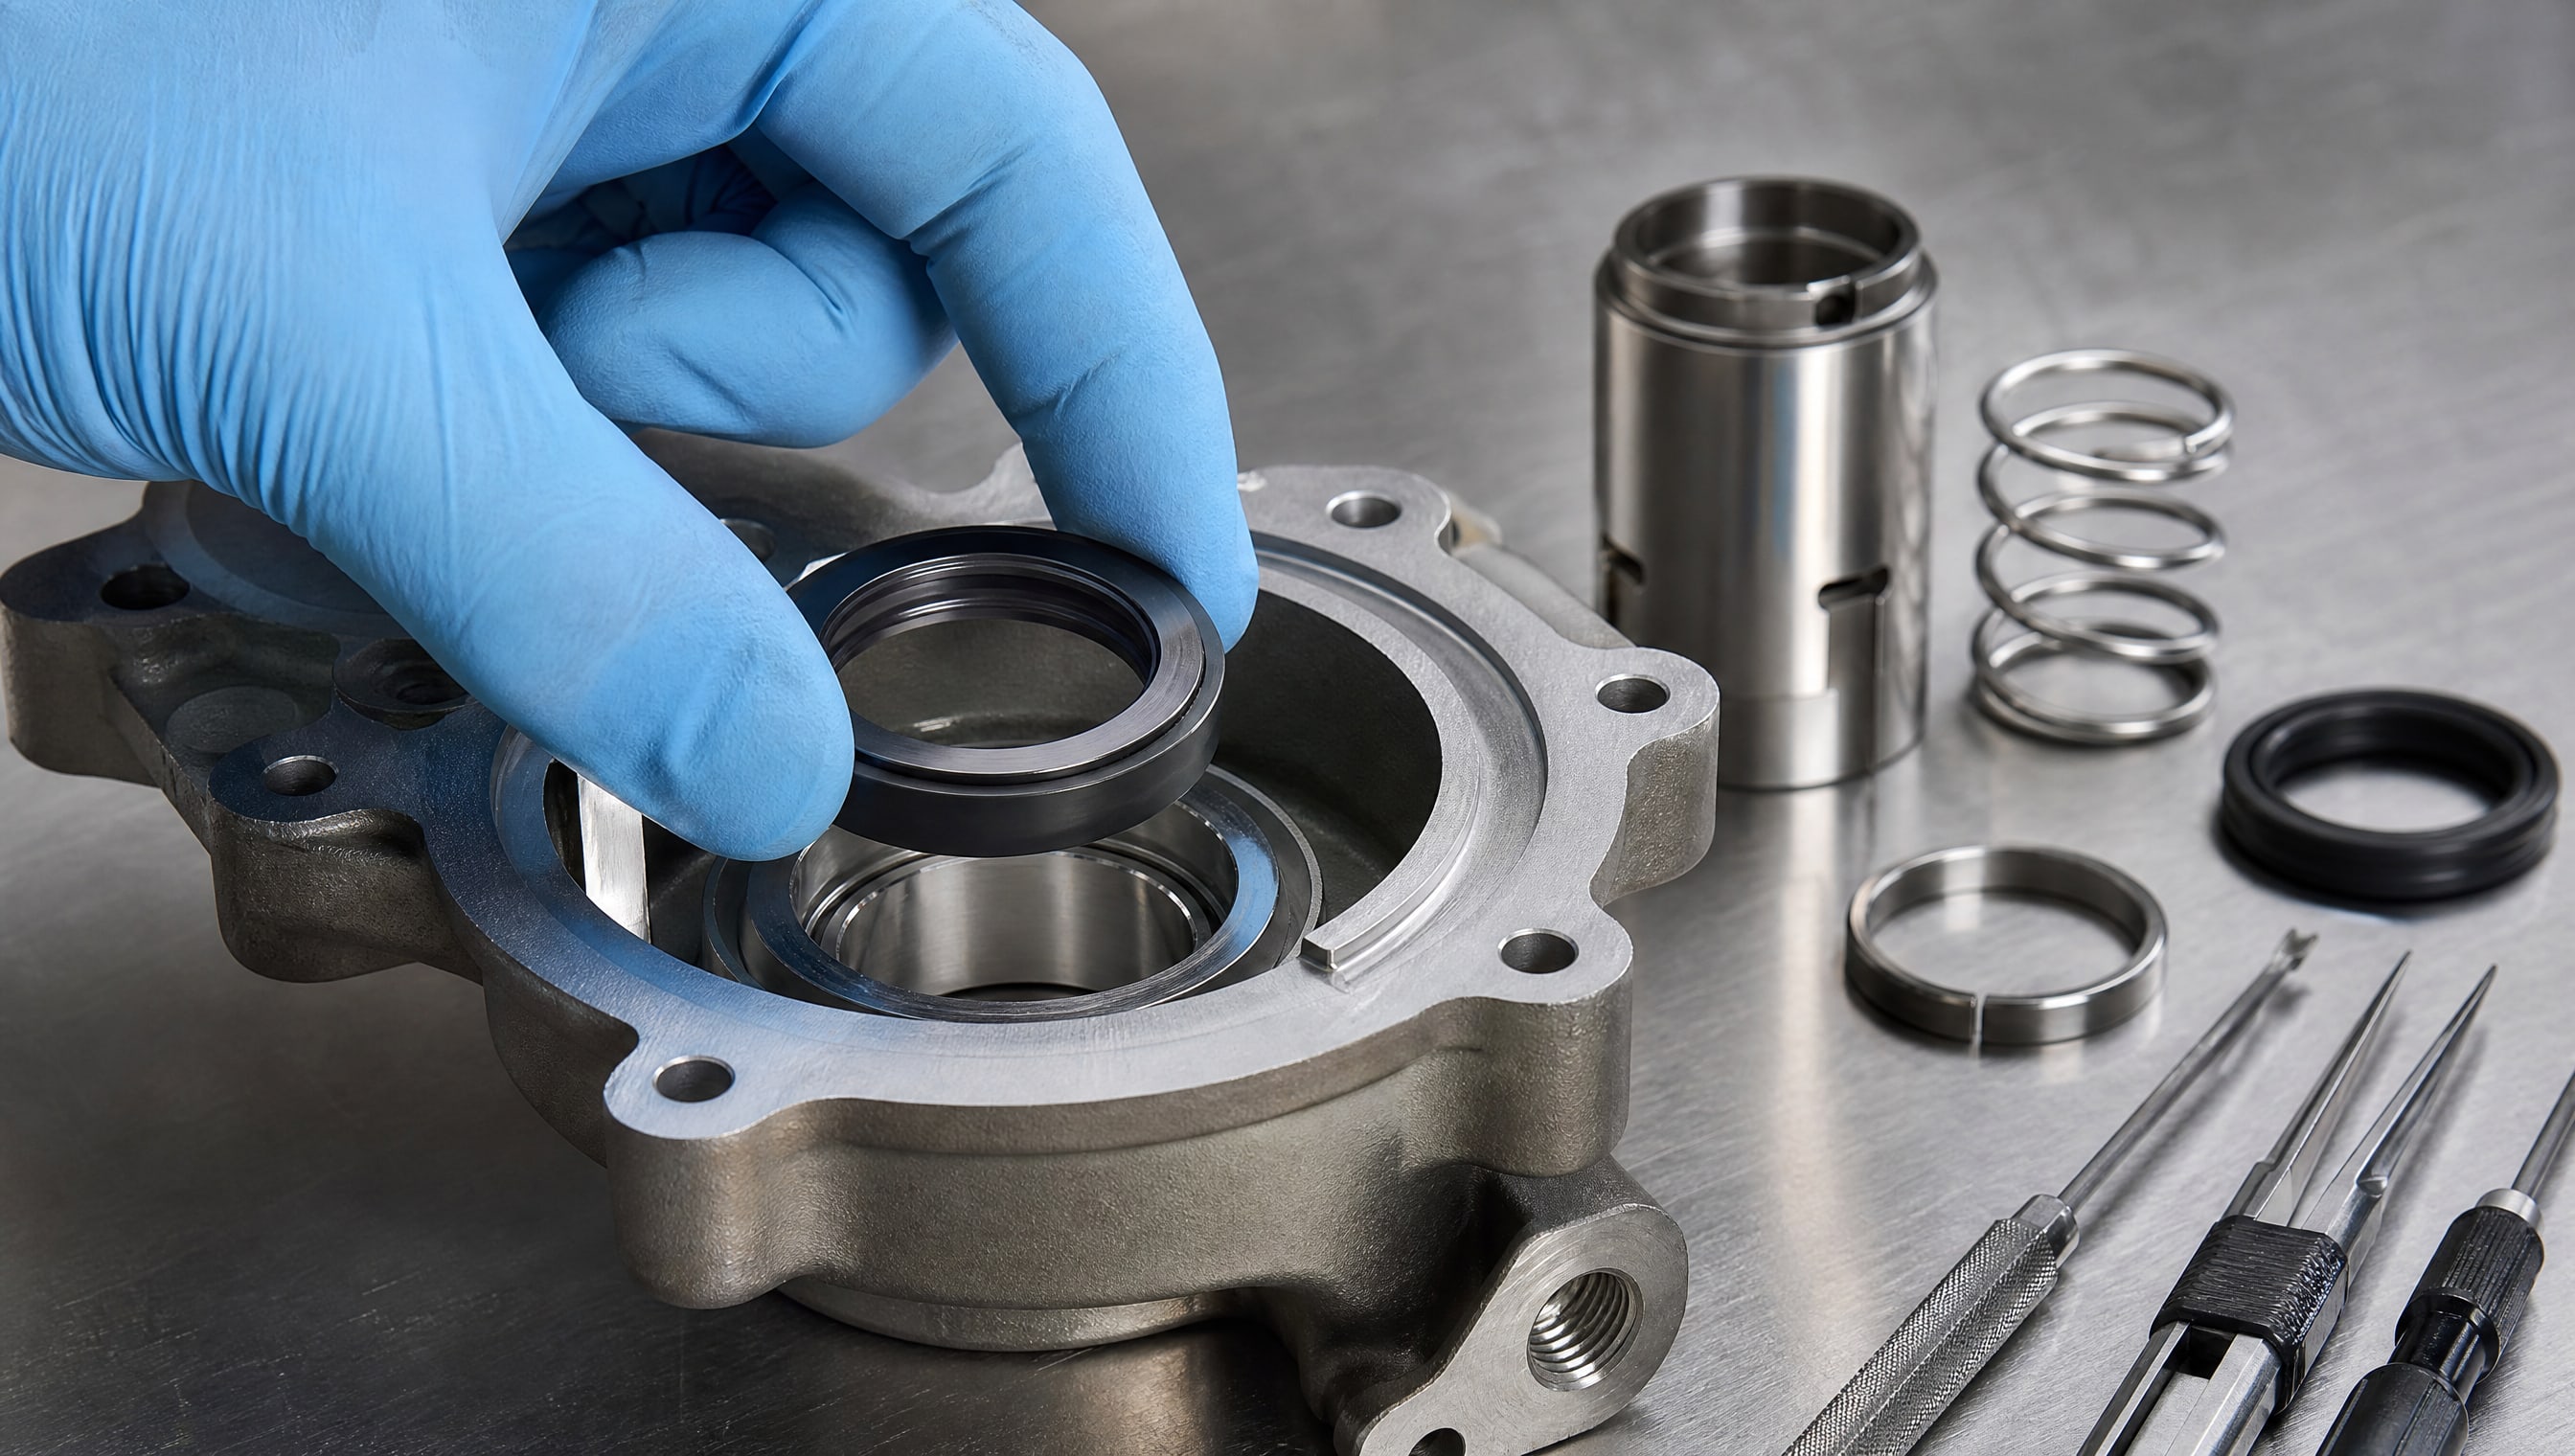
Микронная толщина покрытия критична для узлов с жесткими допусками: при нанесении хромового слоя толщиной 50 мкм деталь увеличивается на эту величину, что может нарушить зазоры, натяги и посадки. DLC же добавляет всего 0.5–1.5 мкм, оставляя геометрию практически неизменной.
В режиме граничной смазки, когда ассемблер или технолог работает с минимальным количеством смазочного материала, низкий коэффициент трения DLC (0.08–0.18) обеспечивает плавное скольжение и снижает местный нагрев контактной пары. Для фармацевтических дозирующих насосов, где каждый цикл должен быть воспроизводим, низкое и стабильное трение имеет первостепенное значение.
Однако DLC показывает меньшую эффективность при ударных нагрузках и высокоскоростном абразивном износе. Если насос работает в условиях прямого контакта с песчано-глинистыми взвесями, стоит вернуться к толстому хромовому слою, способному поглотить механическую энергию абразивных частиц.
Выбор покрытия: практические рекомендации
Решение о типе покрытия опирается на четыре критерия: тип среды, наличие абразива, температурный режим и геометрия детали.
Если среда нейтральна или слабощелочна (как в большинстве фармацевтических процессов), нет твердых механических загрязнений, рабочая температура ниже 350 °C и деталь имеет прецизионные допуски на зазоры или натяги - предпочтите DLC. Микронная толщина защитит поверхность от микроадгезии и окисления, не изменив размеров.
Если в насосе циркулируют суспензии с абразивом, среда содержит коррозионно-активные соли, рабочая температура превышает 400 °C, или деталь требует восстановления размеров из-за предыдущего износа - выбирайте гальванический хром. Толстый слой (50–150 мкм) обеспечит достаточный запас прочности и позволит провести переполировку при ремонте.
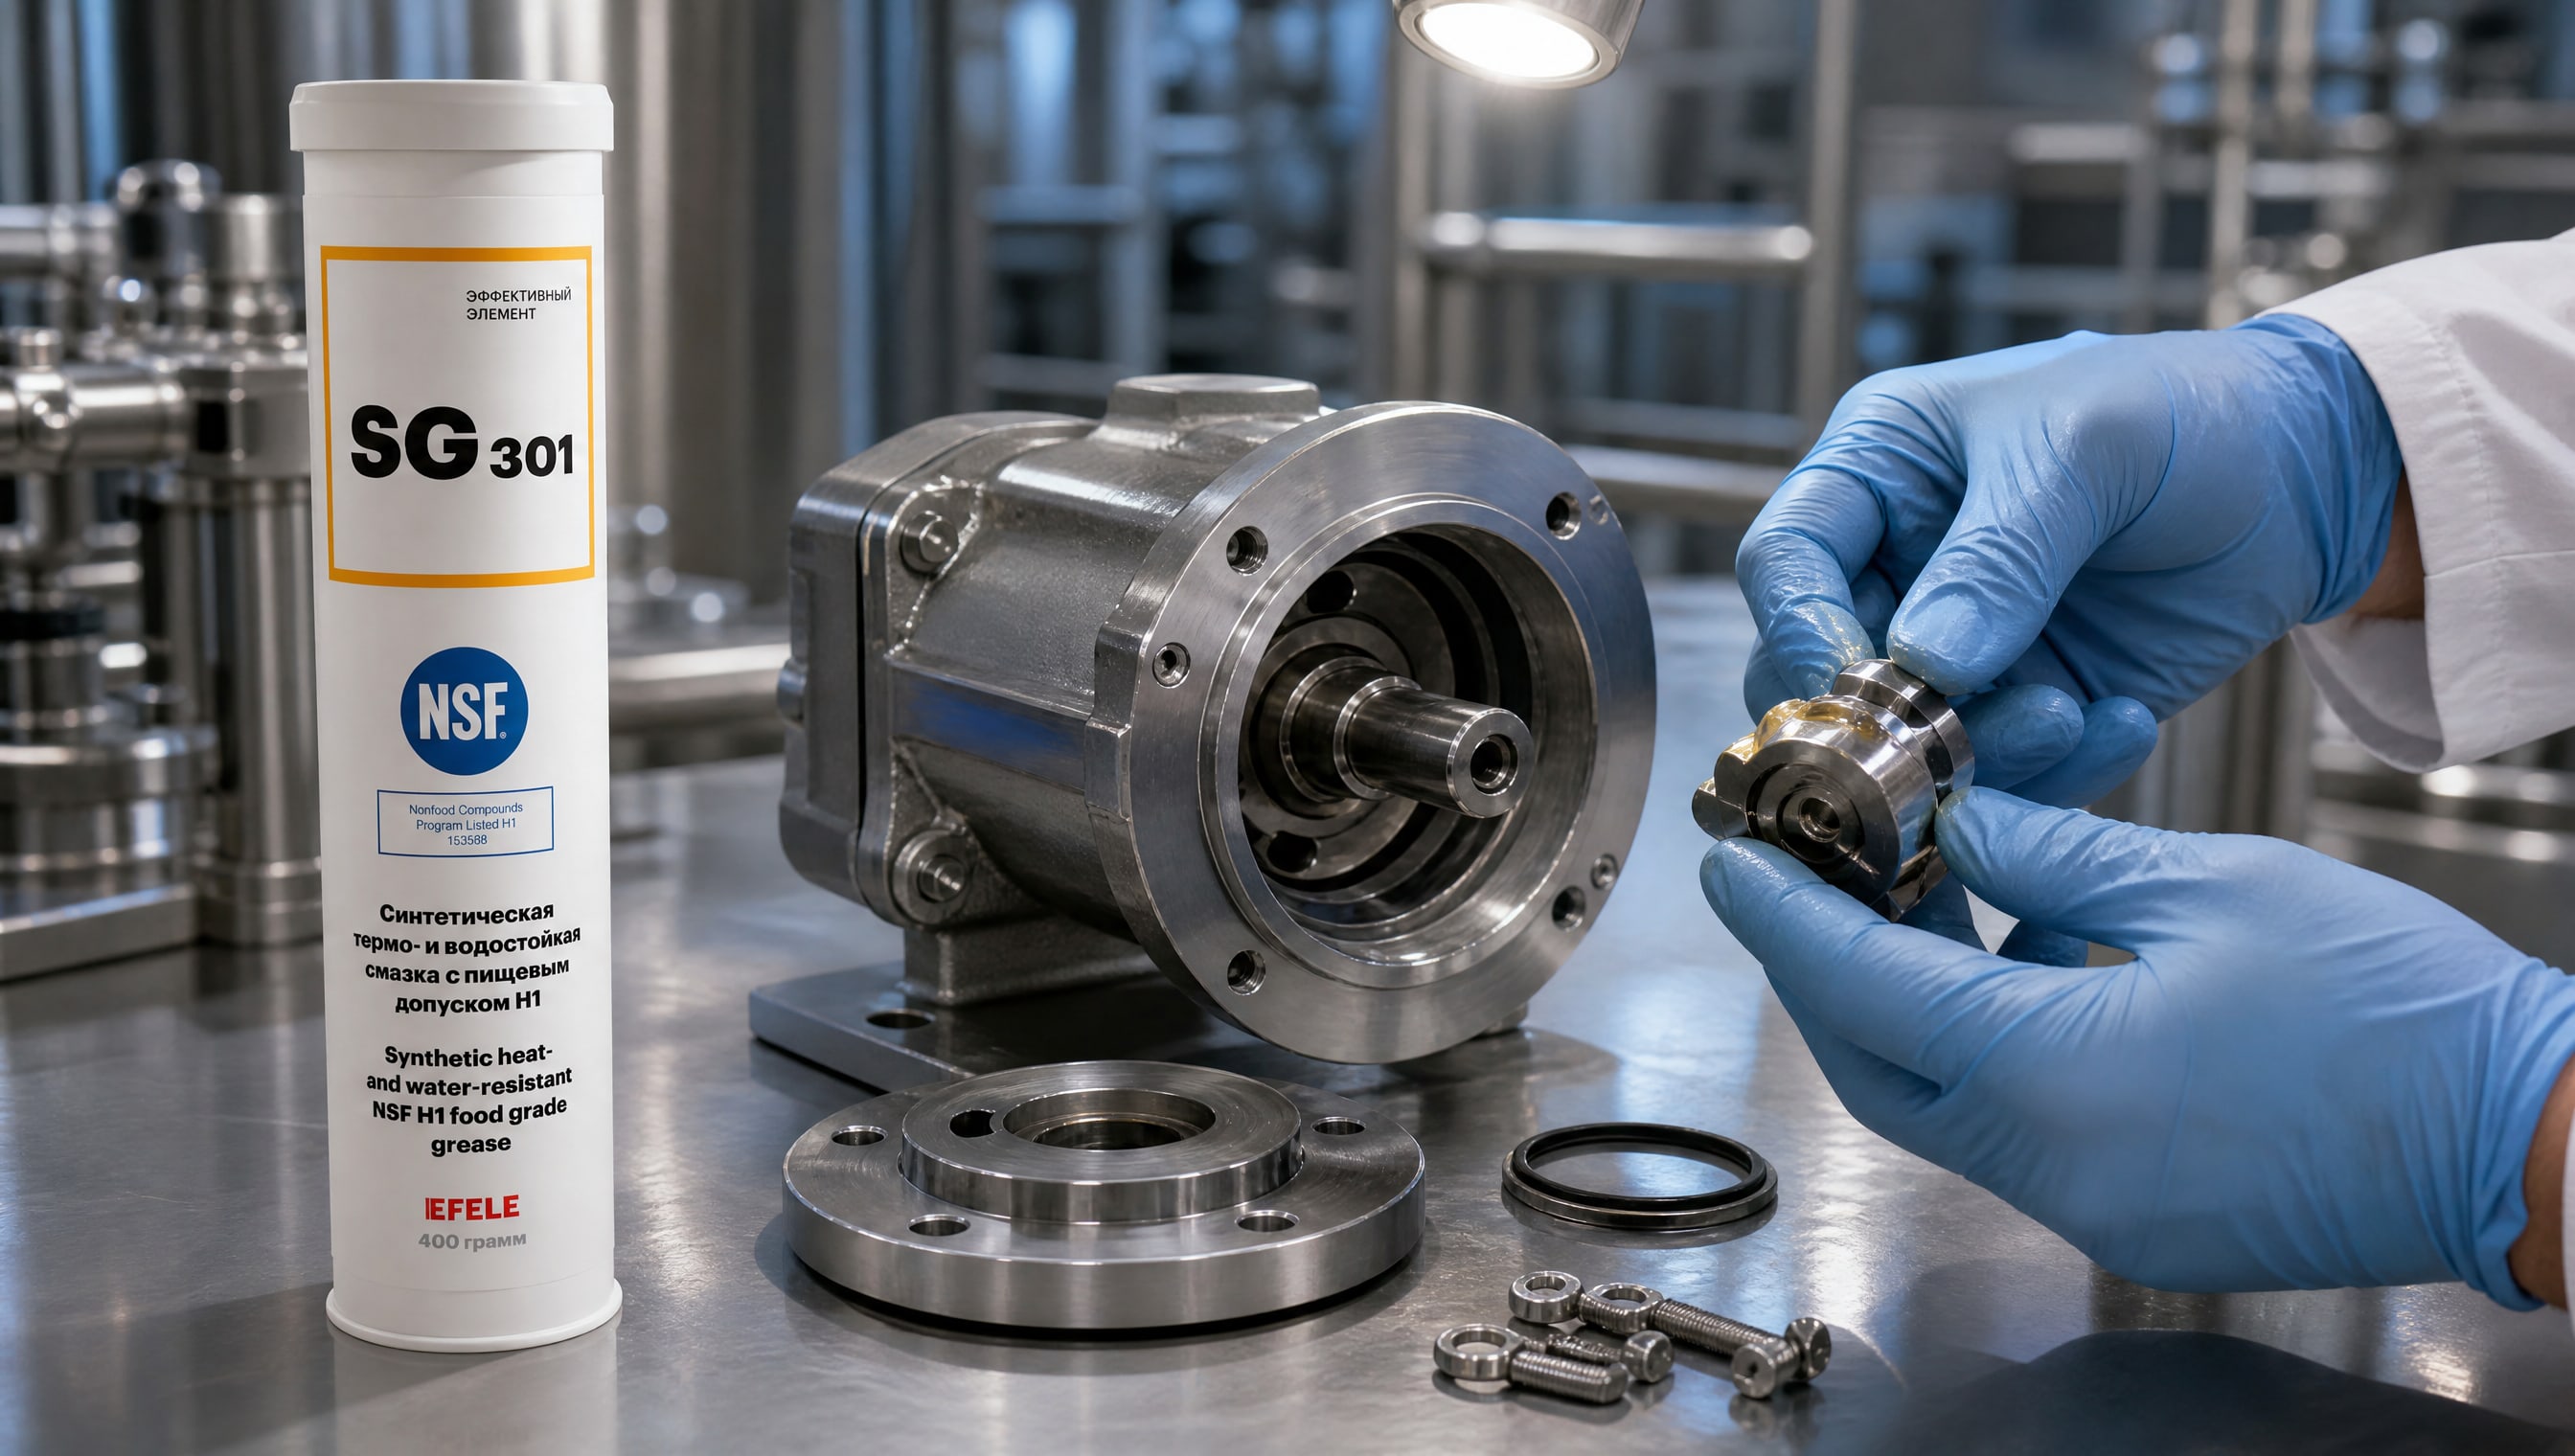
Для деталей, работающих в фармацевтическом оборудовании и подвергающихся ежедневной санитарной обработке моющими средствами, важно, чтобы покрытие не скапливало микрочастицы и не создавало очагов коррозии. DLC здесь имеет преимущество благодаря гладкости поверхности и химической инертности углеродной структуры. При выборе смазочных материалов для таких насосов учитывайте, что покрытие должно быть совместимо с маслами и смазками, используемыми в процессе; смазочные материалы, такие как EFELE SG-301, разработаны с учетом требований фармацевтической отрасли и обеспечивают надежную защиту как хромовых, так и DLC-покрытий от окисления и гидролиза.
Для комбинированного подхода некоторые производители наносят DLC поверх хромового базового слоя, получая одновременно толстый износостойкий буфер (хром) и низкофрикционное скользящее покрытие (DLC). Такой сэндвич особенно эффективен в условиях граничной смазки и переменных нагрузок.
Фармацевтическое оборудование: специфика требований
Фармацевтическое оборудование подчиняется жестким стандартам санитарии и гигиены.
Внутренние поверхности контактирующих с продуктом компонентов должны быть гладкими, не пористыми и химически инертными. Это исключает применение некоторых типов гальванических покрытий, которые могут быть пористыми и накапливать микробные загрязнения.
DLC-покрытия в этом отношении демонстрируют преимущество: они не содержат поверхностных пор, обеспечивают низкую адгезию к органическим и микробным частицам и легко очищаются при ежедневной санитарной промывке. Кроме того, гладкость поверхности DLC (Ra < 0.1 мкм при правильном нанесении) соответствует или превышает требования FDA для фармацевтических насосов.
Гальванический хром, в свою очередь, может быть тонким источником микросколов и микротрещин, если технология хромирования и подготовка поверхности выполнены недостаточно качественно. Однако современные методики электрополировки хрома перед и после нанесения делают его поверхность достаточно гладкой для фармацевтики.
При выборе покрытия для фармацевтического насоса критично также согласовать его с выбором смазочного материала. Если в насосе предусмотрена централизованная система смазки, масло должно соответствовать пищевому допуску NSF H1 (если есть хотя бы возможность контакта с продуктом). Взаимодействие между покрытием и смазкой должно быть проверено в лабораторных условиях, особенно если используется DLC, так как некоторые сорта DLC восприимчивы к определенным органическим растворителям.
Часто задаваемые вопросы
Всегда ли DLC толще хромирования?
Нет, наоборот. DLC наносится тонким слоем 0.5–1.5 мкм, тогда как гальванический хром применяют толщиной 50–150 мкм для износостойких применений. Выбор толщины зависит от задачи: DLC сохраняет геометрию прецизионной детали, хром восстанавливает размеры и обеспечивает долгий срок службы при абразиве.
Может ли DLC работать при 500 °C?
Нет, для a-C:H максимум 300–350 °C, для Metal-DLC -400–450 °C, для та-C -450–500 °C. При превышении этих температур углеводородные связи деградируют. Гальванический хром сохраняет твердость до 900–1000 °C, что делает его выбором для высокотемпературных узлов.
Коррозионная стойкость: есть ли разница?
Обе покрытия хорошо выдерживают нейтральные и слабощелочные среды фармацевтики. DLC немного стабильнее при контакте с агрессивными моющими средствами благодаря отсутствию кристаллических границ и пор, где может развиться питтинговая коррозия. Однако современный электрополированный хром также обладает высокой коррозионной стойкостью.
Какой коэффициент трения у хрома по сравнению с DLC?
У гальванического хрома коэффициент трения обычно 0.3–0.6, у DLC -0.08–0.18. При граничной смазке и сухом трении DLC обеспечивает плавность хода и меньший нагрев контактной пары, что предпочтительнее для дозирующих насосов.
Какое покрытие выбрать для насоса, работающего в абразивной суспензии?
При наличии твердого абразива (песок, окислы) предпочтите гальванический хром толщиной 50–150 мкм. Толстый слой поглощает механическую энергию ударов и позволит провести переполировку при ремонте. DLC в этих условиях изнашивается быстрее из-за малой толщины.
Заключение
Гальванический хром и DLC-покрытия решают разные задачи в насосном оборудовании. Хром по-прежнему остается выбором для восстановления размеров, работы в абразивных средах и при высоких температурах благодаря толстому слою (50–150 мкм) и высокой твердости. DLC предпочтителен там, где на первый план выходят низкое трение (0.08–0.18), сохранение прецизионной геометрии и гладкая чистая поверхность - условия, типичные для фармацевтического оборудования и пар скольжения при граничной смазке.
Следующий шаг при выборе покрытия: оценить конкретный узел по четырем критериям (среда, абразив, температура, геометрия), проконсультироваться с поставщиком покрытия о совместимости со смазочными материалами вашего процесса, и при возможности провести ускоренные триботехнические испытания образцов фармацевтического оборудования в реальных условиях работы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.