
СОЖ для токарного станка: выбор между маслом и водосмешиваемыми составами
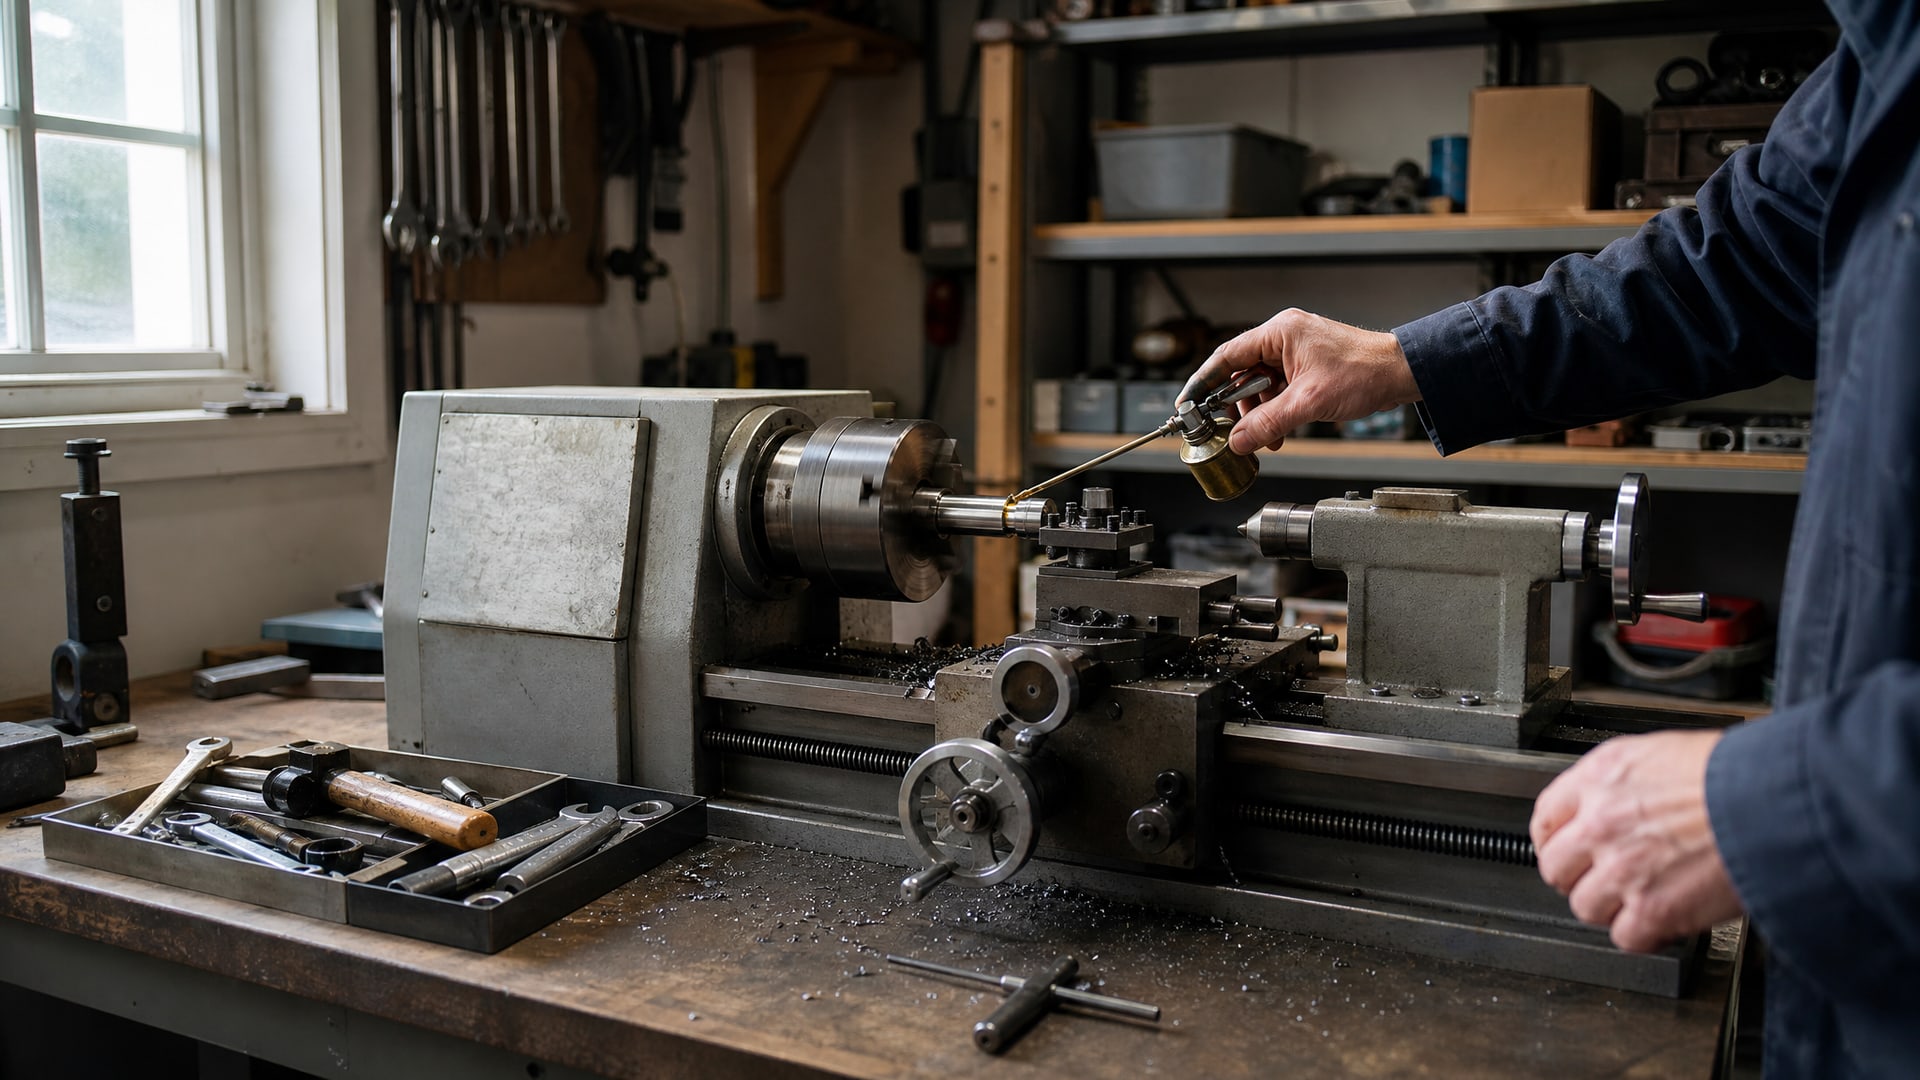
На токарных станках выбор смазочно-охлаждающей жидкости напрямую влияет на качество обработки, стойкость инструмента и производительность. Масляные и водосмешиваемые СОЖ решают разные задачи: первые обеспечивают максимальную защиту от задиров при тяжелых режимах, вторые лучше отводят тепло на высоких скоростях. Статья разбирает, когда использовать каждый тип, как они различаются по составу и характеристикам, и на какие критерии ориентироваться при подборе для конкретной операции на станке.
Материал предназначен для технических специалистов, инженеров и закупщиков, которым нужно быстро принять правильное решение без переплаты и без брака на линии.
Основные различия: состав, вязкость и смазываемость
Масляные СОЖ - это жидкости на основе минеральных или синтетических масел без добавления воды.
В их состав входят противоизносные, антипенные, антикоррозионные и противозадирные присадки. Содержание минерального масла в таких составах достигает 95%, что обеспечивает высокую смазывающую способность.
Водосмешиваемые СОЖ (эмульсии и полусинтетические жидкости) содержат воду, которая существенно улучшает теплоотвод из зоны резания. За счет этого их теплоемкость значительно выше, чем у чисто масляных составов. Однако смазывающая способность при этом, как правило, ниже.
Вязкость масляных СОЖ обычно находится в диапазоне 2–40 мм²/с при 50 °C - это напрямую влияет на скорость подачи и качество смазочной пленки на режущем инструменте. Чем выше вязкость, тем лучше держится пленка под нагрузкой, но тем сложнее жидкость проникает в зазоры между резцом и заготовкой.
При черновом точении часто применяют водорастворимые эмульсии, так как там приоритет - удаление стружки и отвод тепла. Для чистовой обработки и работы с материалами, склонными к задиру, переходят на масляные жидкости с противозадирными присадками.
Когда выбирать масляную СОЖ на токарном станке
Масляные составы незаменимы в нескольких типичных сценариях.
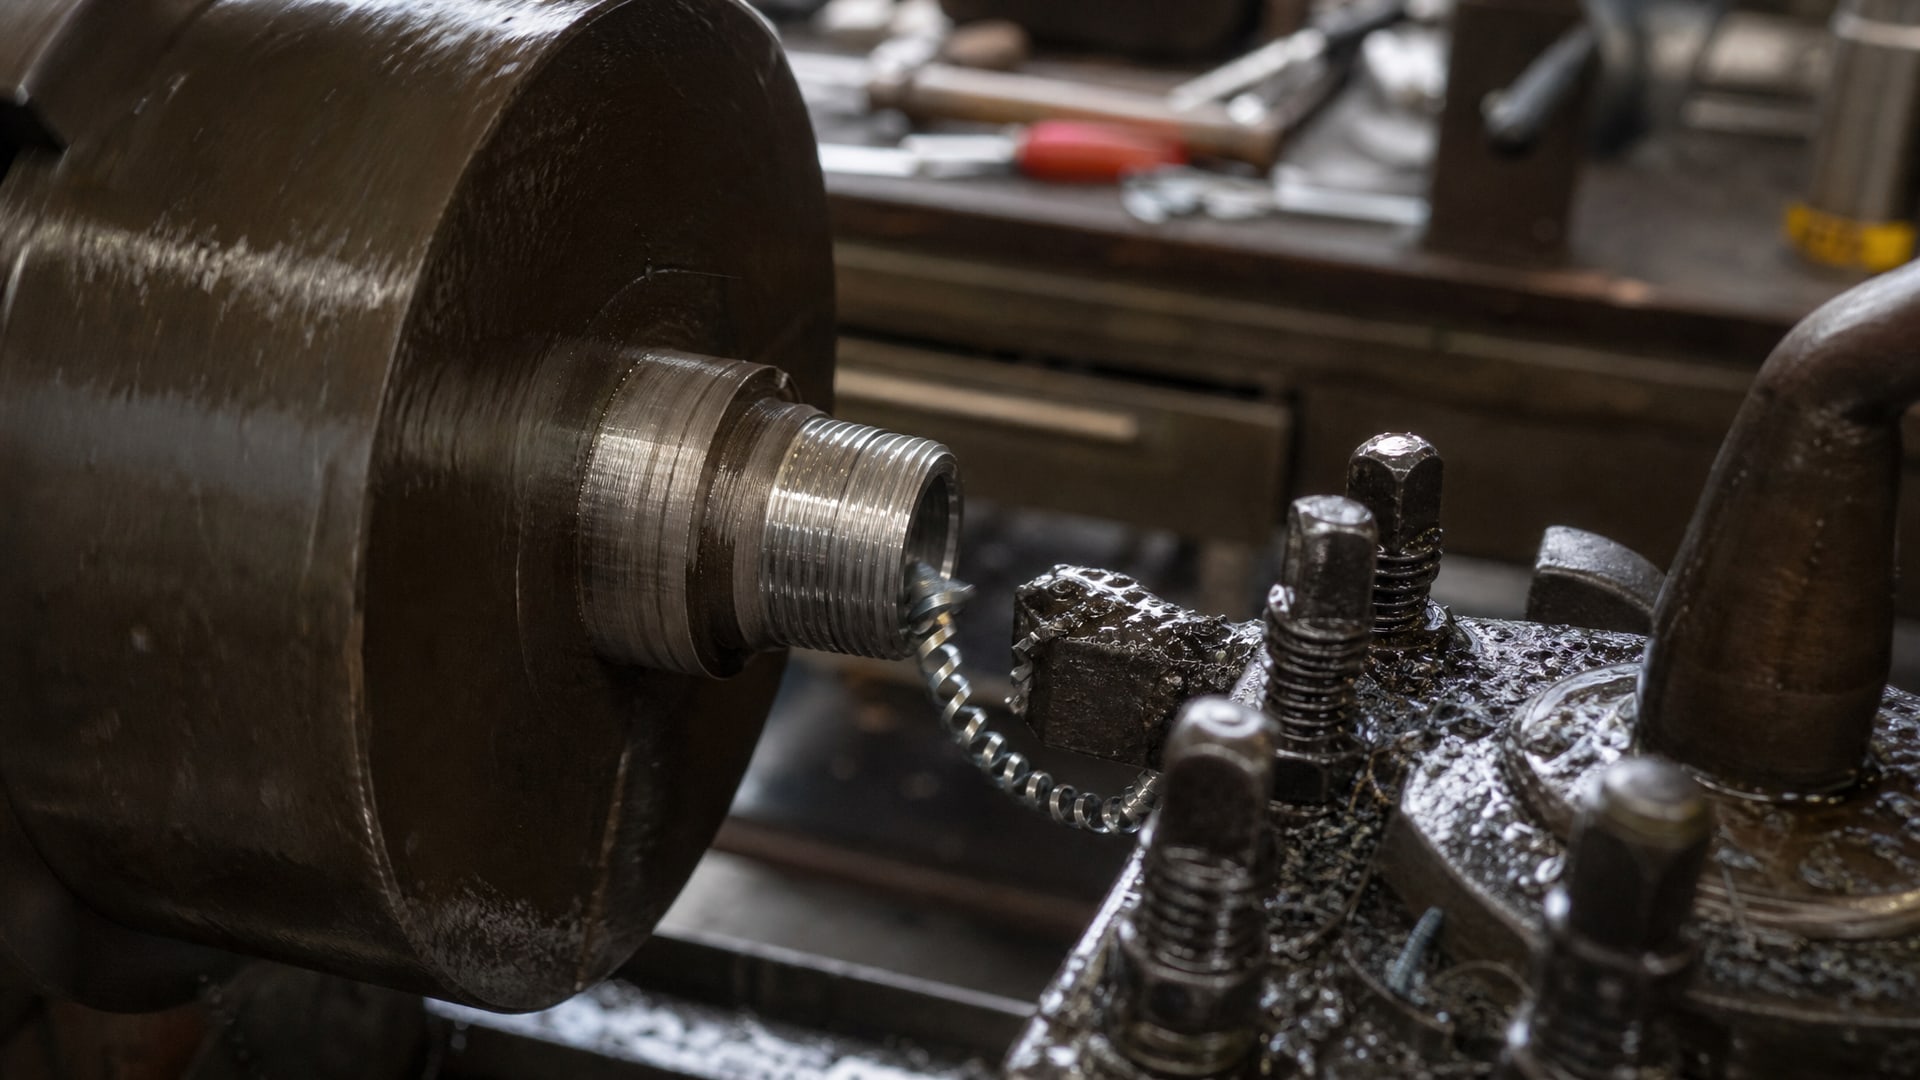
При низких скоростях резания и высокой глубине резания (тяжелые режимы) масло обеспечивает надежный защитный слой между инструментом и металлом, предотвращая задир и преждевременный износ.
Нарезание резьбы, глубокое сверление, расточка и протяжка - операции, где нужна максимальная противозадирная защита. Здесь масляная СОЖ работает лучше, чем эмульсия, несмотря на худший теплоотвод, потому что скорости обычно невысокие и тепловыделение не критично.
Для обработки нержавеющей стали, жаропрочных сталей и титановых сплавов масляные СОЖ часто выбирают при низкоскоростных операциях, когда нужна высокая чистота поверхности. Эти материалы склонны к наклепу и образованию наросту на резце, а хорошая смазка снижает риск локальных перегревов и задиров.
Важный момент: масляные СОЖ - это горючие жидкости. При их применении нужно обеспечить хорошую вентиляцию, так как образуется масляный туман. Также требуется внимание к пожарной безопасности на участке.
Преимущества водосмешиваемых СОЖ для токарных станков
Водосмешиваемые эмульсии и полусинтетические составы дают явное преимущество в охлаждении.
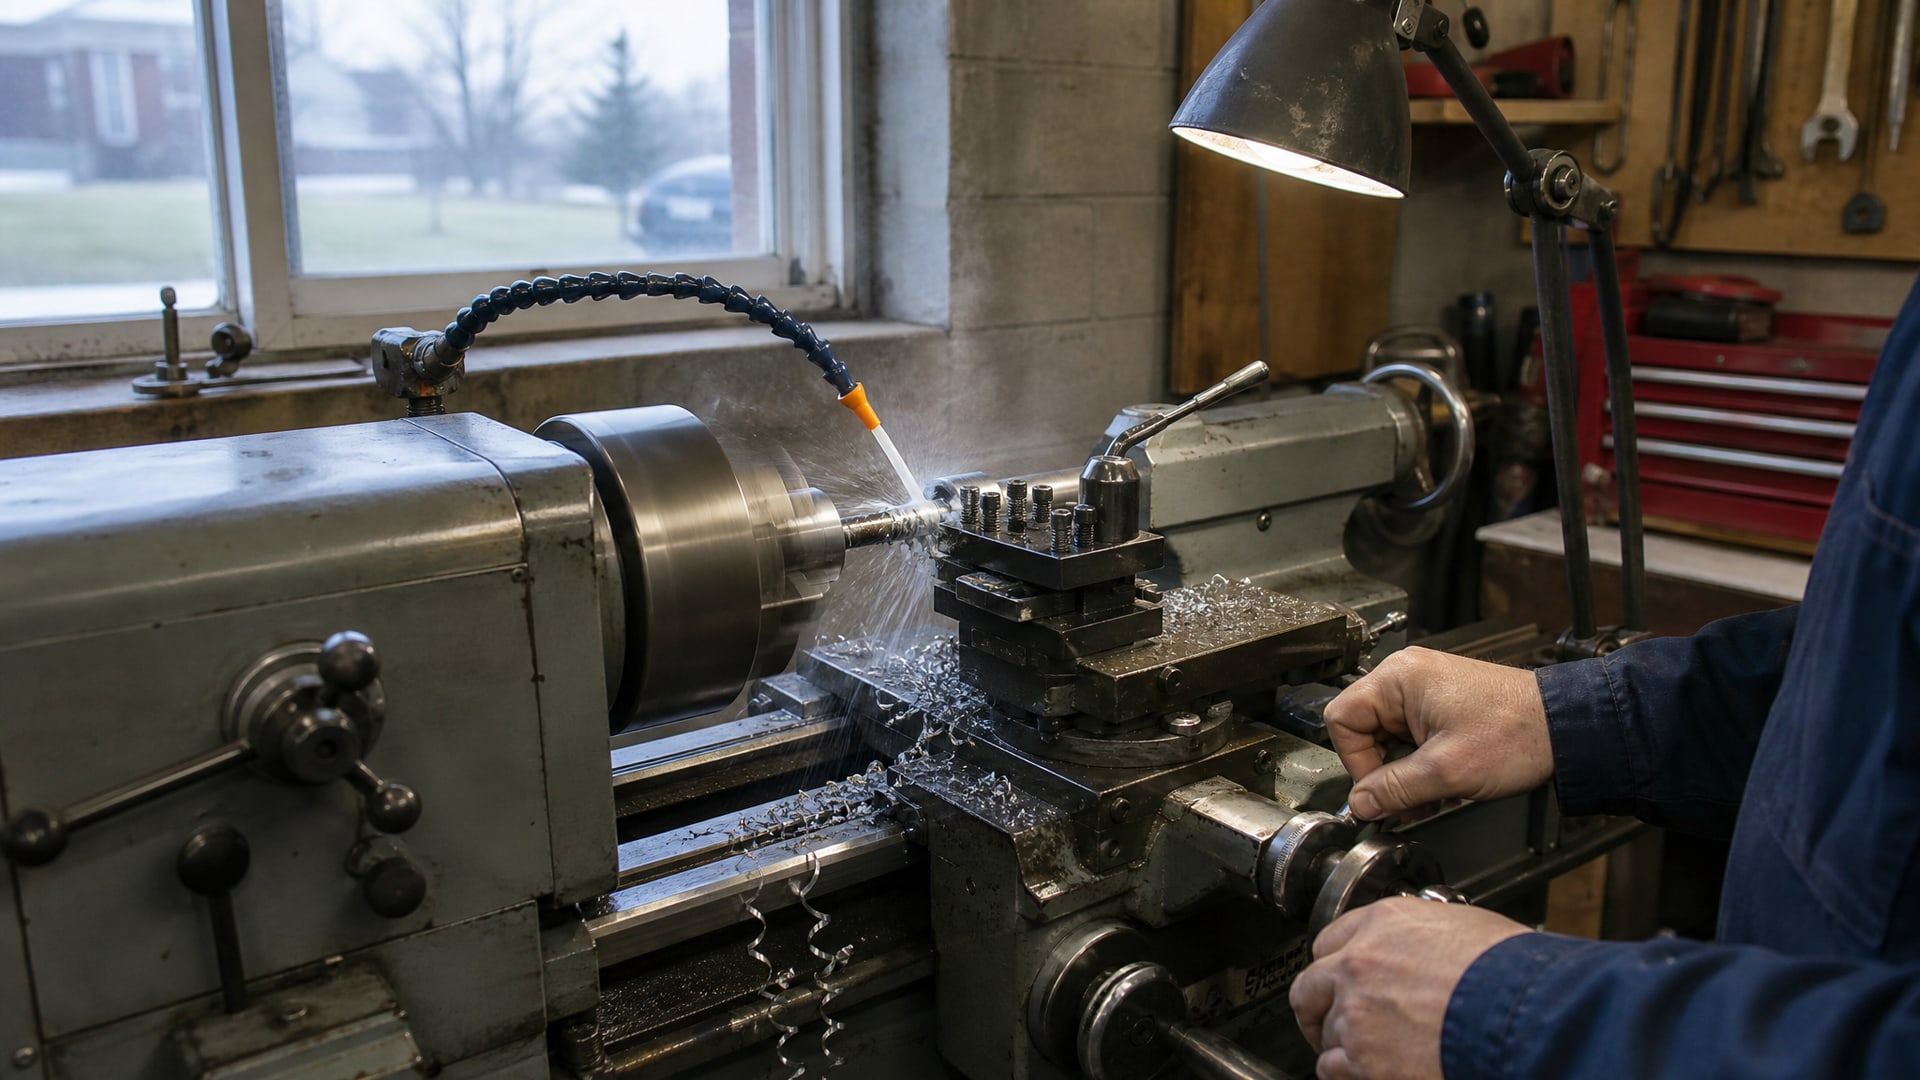
Вода, входящая в их состав, имеет гораздо лучшую теплопроводность, чем масло, поэтому температура в зоне резания снижается эффективнее. Это особенно ценно при высоких скоростях точения, где образуется интенсивное тепловыделение.
При черновом точении, когда нужно удалить большой объем материала за короткое время, водосмешиваемые СОЖ показывают лучшую производительность. Стружка легче эвакуируется, система подачи работает более стабильно, и меньше рисков засорения узких каналов подачи.
Для цехов с жесткими экологическими требованиями водосмешиваемые составы более предпочтительны. Они меньше дымят, проще утилизируются, и воздействие на окружающую среду ниже, чем у чисто масляных жидкостей.
Однако у водосмешиваемых СОЖ есть свои требования: нужно регулярно контролировать концентрацию, так как вода испаряется или попадает из внешней среды. Кроме того, в состав обязательно входят биостатические присадки для предотвращения роста бактерий. Чистые масляные составы этой проблемы не имеют, если они защищены от загрязнения водой.
Подбор СОЖ по материалу обрабатываемого изделия
Для черных металлов (сталь общего назначения) подходят как масляные, так и водосмешиваемые составы.
Выбор зависит от режима: эмульсию берут на высоких скоростях, масло - на низких и средних с высокой нагрузкой.
Нержавеющая сталь требует особого внимания. Этот материал холоднее и тверже, чем обычная углеродистая сталь, поэтому при обработке возникают локальные перегревы. Чисто масляная СОЖ часто предпочтительна при низкоскоростных операциях, так как обеспечивает лучшую адгезию к инструменту и снижает риск образования нароста на резце. На полусинтетических эмульсиях нержавейку тоже можно точить, но режимы должны быть более щадящими.
Жаропрочные стали и титановые сплавы - материалы, которые при обработке выделяют много тепла и склонны к задиру. Здесь масляная СОЖ становится предпочтительным выбором, особенно если глубина резания высокая. Низкоскоростные, но мощные режимы с маслом дают более стабильный результат, чем попытка работать эмульсией на невысоких скоростях.
Для обработки нержавеющей и высоколегированной стали на токарных станках рекомендуется использовать полусинтетическую СОЖ, которая обеспечивает высокую производительность и защиту инструмента. Такой состав балансирует между охлаждением и смазкой, что особенно важно в режимах, когда скорость резания умеренная, но нагрузка значительная.
Цветные металлы (алюминий, медь, латунь) часто обрабатывают на более высоких скоростях, чем черные металлы. Для них часто подходят полусинтетические или водорастворимые эмульсии, так как теплоотвод более важен. Масло можно использовать, если это специальный состав, подходящий именно для цветных металлов.
Система подачи: от помпы до регулировки направления струи
Система подачи СОЖ на токарном станке работает по простому принципу: насос забирает жидкость из бака и под давлением подает ее через трубки и сопла к зоне резания.
Качество работы системы не менее важно, чем выбор самой жидкости.
Помпа сож для токарного станка должна обеспечивать стабильный поток без скачков давления. Если напор слабый, жидкость не достигает нужной точки резания; если напор чрезмерный, может образоваться масляный туман и возрастет расход. Типичный рабочий диапазон -0,5–2 бара для станков с централизованной системой подачи.
Насос сож для токарного станка обычно включается вместе с шпинделем и отключается при его остановке. Некоторые станки имеют независимый таймер для управления подачей. Периодическая проверка помпы предотвращает засорение фильтров и гарантирует, что жидкость льется равномерно, а не порциями.
Трубки подачи сож для токарного станка должны быть герметичны и устойчивы к остаткам жидкости. Чаще всего используют гибкие шланги из синтетического каучука или пластика, рассчитанные на небольшое давление. На концах трубок устанавливают сопла, регулирующие направление и форму струи.
Направление подачи критично: жидкость должна попадать с задней стороны резца, в саму зону резания, а не обливать весь станок. При правильной подаче тонкой струйкой эффективность охлаждения и смазки максимальна, а расход минимален.
Для водосмешиваемых СОЖ перед работой обязательно контролируют концентрацию. Разбавленный состав теряет свойства, а излишне концентрированный вреден для инструмента и может оставлять потеки на готовой детали. Концентрацию проверяют специальным рефрактометром (для водорастворимых эмульсий) или по методике производителя.
Состав, присадки и их роль в производительности
Масляная база СОЖ содержит не только само масло, но и целый набор присадок, каждая из которых выполняет определенную функцию.
Противоизносные присадки образуют микроскопическую защитную пленку на поверхности инструмента, предотвращая задир даже при высоких контактных давлениях.
Антипенные присадки снижают образование пены, которая нарушает циркуляцию жидкости и снижает теплоотвод. Антикоррозионные присадки защищают станок и изделие от окисления и ржавчины, особенно важно, если станок длительно простаивает или находится во влажном цехе.
Противозадирные присадки содержат серу, хлор или фосфор - элементы, которые при высоком давлении образуют скользкие соединения на поверхности резания. Именно они отвечают за эффективность масляной СОЖ в тяжелых режимах. Однако такие присадки могут быть ограничены в использовании на некоторых сплавах, поэтому перед выбором нужно свериться со спецификацией производителя.
В водосмешиваемых эмульсиях присадок еще больше: помимо вышеперечисленных, добавляют эмульгаторы (чтобы масло и вода не расслаивались), биостатические вещества (для борьбы с микробиологическим ростом) и регуляторы pH.
Состав сож для токарных станков должен соответствовать типу обработки и материалу. Универсального состава, одинаково хорошо работающего везде, не существует. Производители предлагают специализированные линейки: для нержавейки, для алюминия, для высоконагруженных режимов и т.д. Правильный выбор состава часто определяет разницу между браком и качественной деталью.
Практические рекомендации по применению и техническому обслуживанию
Подготовка к работе начинается с проверки чистоты системы подачи.
Остатки старой жидкости могут загрязнить новую, забить сопла и нарушить распыление. Если меняете СОЖ, промойте бак, фильтры и трубки.
Для водосмешиваемых составов первый шаг - правильное разведение. Концентрация должна быть в пределах, указанном производителем (обычно 5–10% для эмульсий). Проверку проводят рефрактометром и записывают результаты в журнал обслуживания.
При работе регулярно проверяйте уровень жидкости в баке. Если уровень падает, может быть протечка или чрезмерное испарение. Испарение особенно заметно для водосмешиваемых СОЖ - вода испаряется активнее, и концентрация может меняться от смены к смене.
Фильтрация - важный момент. Стружка, пыль и микроскопические частицы инструмента загрязняют жидкость и забивают сопла подачи. Многие токарные станки имеют встроенные магнитные или сетчатые фильтры. Проверяйте их состояние еженедельно, очищайте по необходимости.
Для масляных СОЖ контроль менее частый, но не менее важный. Ежемесячно проверяйте на наличие воды (она может попадать при влажности воздуха). Если вода обнаружена, ее нужно удалить, иначе жидкость будет окисляться и терять свойства.
Биостатическая защита водосмешиваемых составов работает в течение определенного времени (от нескольких месяцев до года). Если появился запах брожения, помутнение или видны пленки в баке - это признаки микробиологического загрязнения. Жидкость нужно заменить, а систему промыть.
Часто задаваемые вопросы
Какую СОЖ выбрать для точения нержавейки на токарном станке?
Для нержавеющей стали часто подходит масляная СОЖ, особенно если скорости резания низкие и глубина резания значительная. Это защищает инструмент от задира. Если же скорости средние и выше, полусинтетическая эмульсия может дать лучший баланс между смазкой и охлаждением. Перед выбором уточните режимы обработки и материал резца.
Может ли работать токарный станок без СОЖ?
Технически может, но качество сильно пострадает. Без смазки и охлаждения инструмент быстро затупится, появятся задиры на детали, вероятен брак. Только для некоторых твердых материалов (например, чугун при сухом резании) допускается работа без жидкости, но это исключение.
Как часто менять СОЖ в бак токарного станка?
Для масляных составов при нормальном режиме -1–2 раза в год. Для водосмешиваемых эмульсий - чаще, примерно каждые 3–6 месяцев, в зависимости от интенсивности работы и признаков загрязнения. Замену ускорят появление запаха, видимое помутнение, образование пены и потеря охлаждающего эффекта.
Какой насос сож для токарного станка подходит для систем подачи через шланг?
Выбор насоса зависит от объема бака, требуемого напора (обычно 0,5–2 бара) и типа жидкости. Насосы должны быть совместимы с материалом (например, некоторые полусинтетические СОЖ требуют резиновых уплотнений определенного типа). Всегда консультируйтесь со спецификацией станка или производителя СОЖ.
Почему водосмешиваемая СОЖ требует контроля концентрации, а масляная - нет?
Потому что в водосмешиваемой эмульсии вода испаряется или может загрязняться от влаги в воздухе, что меняет соотношение масла и воды. Если концентрация сбивается, эмульсия расслаивается и теряет свойства. Масло не испаряется, поэтому его состав остается стабильным дольше.
Заключение
Выбор между масляной и водосмешиваемой СОЖ для токарного станка определяется балансом между охлаждением и смазкой, типом обрабатываемого материала и режимом резания. Масляные составы незаменимы в тяжелых, низкоскоростных режимах, при работе с нержавейкой и жаропрочными сплавами, где риск задира высок. Водосмешиваемые эмульсии берут приоритет на высоких скоростях, при черновом точении и там, где критична эвакуация тепла.
Правильная система подачи (помпа, трубки, регулировка направления подачи) и регулярный контроль состояния жидкости не менее важны, чем выбор самого состава. Начните с определения ваших основных режимов обработки, материалов заготовок и требований к чистоте поверхности - затем подберите тип СОЖ и проведите пробную работу. Результаты первых смен помогут уточнить выбор и избежать переплаты на универсальных, но менее эффективных вариантах.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.