
СОЖ для титана: выбор и применение в токарной обработке без трещин и налипания
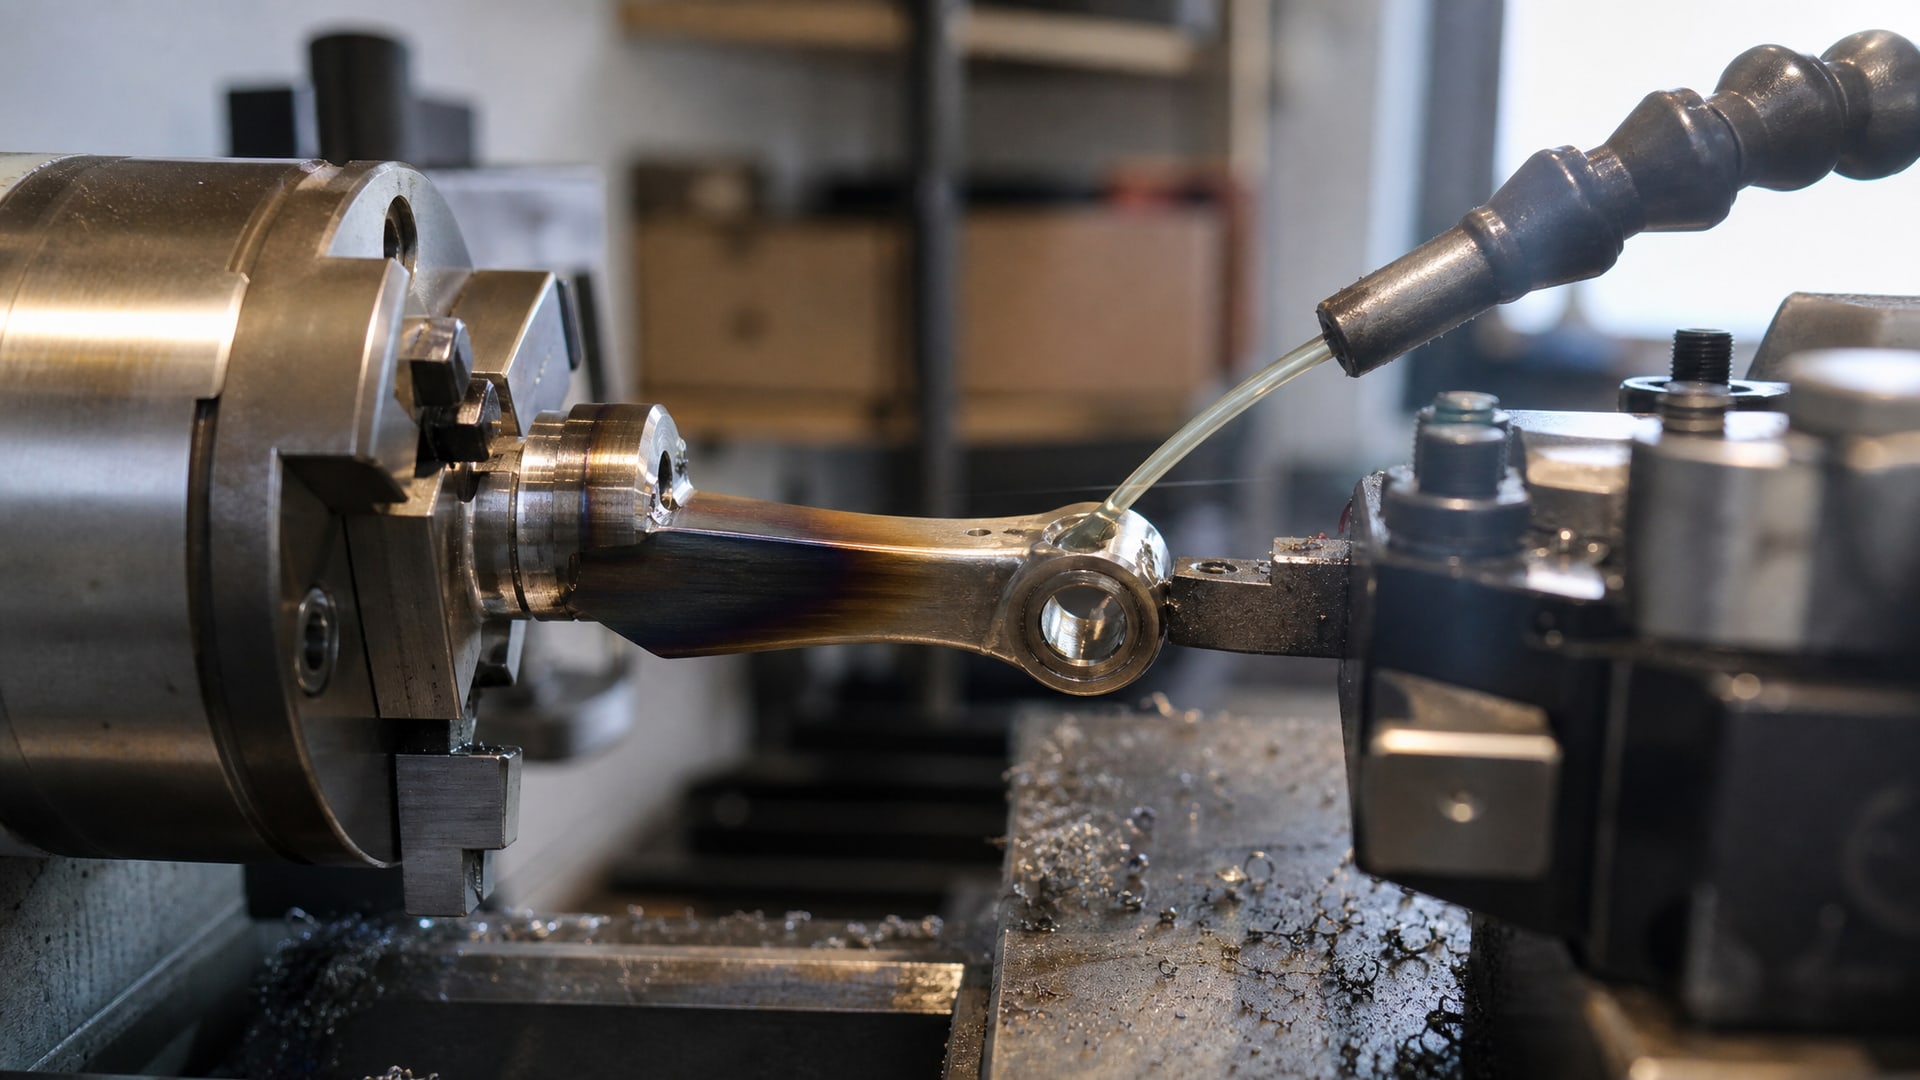
Титановые сплавы - один из самых требовательных материалов в токарной обработке. Их низкая теплопроводность и высокая химическая активность в зоне резания приводят к интенсивному выделению тепла, налипанию стружки на инструмент и образованию трещин на обработанной поверхности, если выбрать неправильную СОЖ или неверно ее подать.
Правильный выбор СОЖ для обработки титана - это не только подбор состава, но и обеспечение высокого давления подачи, достаточной концентрации и эффективного удаления стружки из зоны резания. На производстве проблема решается комплексно: вода и смазка работают вместе, но соотношение и способ подачи различаются в зависимости от типа операции. Статья дает конкретные ориентиры по давлению, концентрации, фильтрации и технике подачи, чтобы предотвратить дефекты и максимально продлить ресурс режущего инструмента.
Почему титан требует специальной СОЖ
Титановые сплавы, прежде всего Ti-6Al-4V и Grade 2, обладают специфическими характеристиками, которые делают их сложными в обработке.
Теплопроводность титана примерно в семь раз ниже, чем у алюминия, поэтому тепло, выделяемое при резании, концентрируется в очень узкой зоне контакта инструмента со стружкой и заготовкой.
Внешняя (flood) подача СОЖ низкого давления, которая отлично работает для стали и алюминия, для титана часто оказывается неэффективной - жидкость просто не проникает в глубину зоны резания и не успевает отвести достаточное количество тепла. Результат: краска на инструменте быстро темнеет (переходит в синюю и черную окраску), возникает налипание стружки, материал заготовки заедает на кромке, и на обработанной поверхности появляются микротрещины и шероховатости.
Второй фактор - химическая активность титана при высокой температуре. Область вокруг кромки инструмента становится зоной активного окисления, где стружка «прилипает» к режущему краю. Если СОЖ не доставляет достаточное количество смазывающего вещества ровно в точку контакта, кромка быстро затупляется, давление на инструмент растет, и тепло выделяется еще интенсивнее - замкнутый круг ускоренного износа.
Именно поэтому для титана рекомендуют либо систему через инструмент (through-tool coolant), либо максимально направленную и мощную внешнюю подачу высокого давления прямо в режущую зону.
Давление и способ подачи СОЖ при обработке титана
Стратегия подачи СОЖ делится на три основных типа:
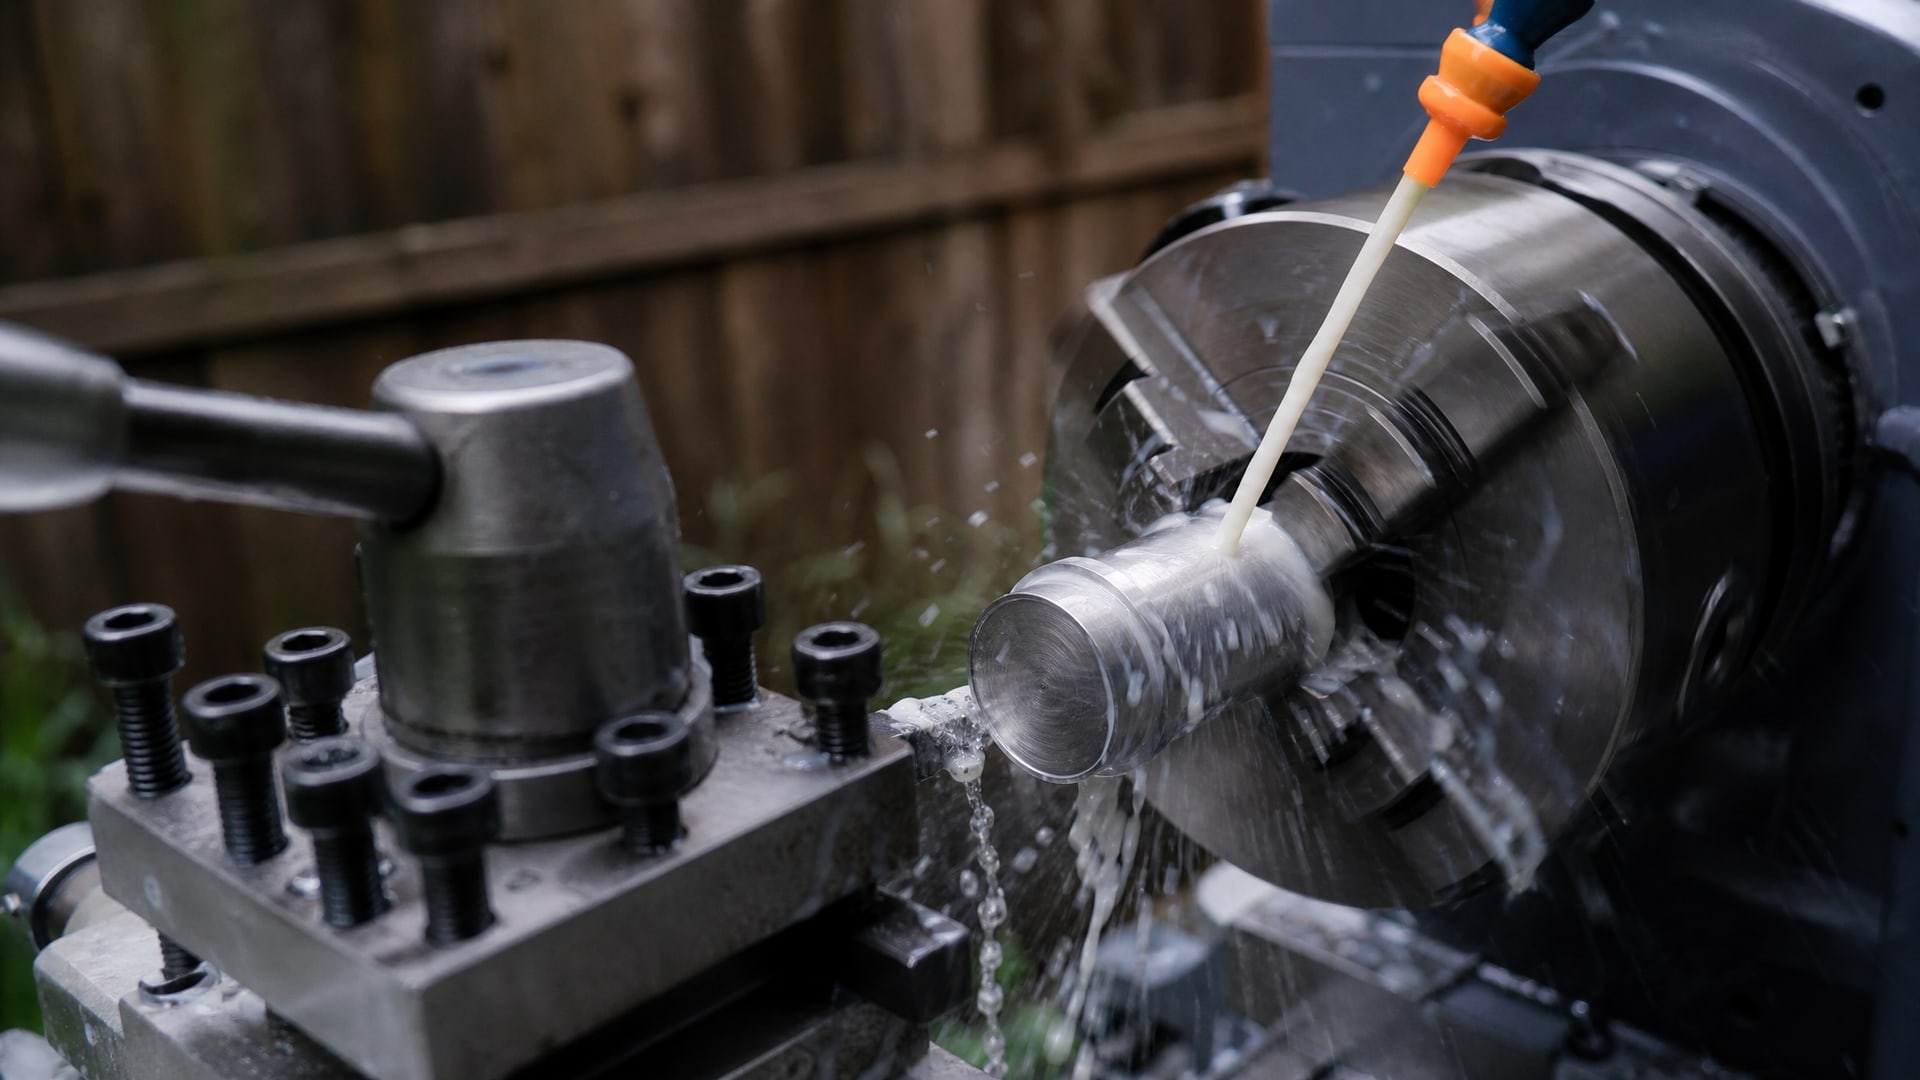
Flood-подача (внешняя подача низкого давления)
Flood-режим - это классическая подача через открытые каналы станка с давлением 2–10 bar. Для титана она считается минимальной, приемлемой только для легких чистовых операций и неглубокого точения. Большинство руководств по титану указывают на ее недостаточность для тяжелых режимов: жидкость не проникает достаточно глубоко в зону резания, стружка остается в контакте с кромкой дольше, нежели нужно.
Flood используют на станках, у которых нет напорной системы, или для предварительного охлаждения заготовки перед чистовой операцией. Однако для основной работы - токарной обработки средних и больших снимаемых слоев - этого явно недостаточно.
Высоконапорная подача (High-Pressure Coolant, HPC)
Высоконапорная подача через отдельную систему или через инструмент обеспечивает давление 70–150 bar и выше. Это признано наиболее эффективной схемой для титана, так как сильная струя проникает в зону резания, вытесняет стружку и тепло, создает гидравлический клин между стружкой и кромкой инструмента (что замедляет налипание), и удерживает благоприятный микроклимат температуры в режущей зоне.
При высоконапорной подаче расход СОЖ существенно выше - не менее 13–19 л/мин - но это закономерно: мощная, направленная струя под давлением физически выполняет две функции сразу: охлаждение и механическое удаление стружки.
MQL и низкое давление (Minimum Quantity Lubrication)
MQL-режим - минимальное количество смазки с воздухом (воздушный туман) - описан в руководствах как вариант для легких чистовых операций по Grade 2 и некритичным участкам. Это не универсальное решение для тяжелого точения титана: охлаждение слабое, смазка минимальна, и стружка остается в зоне резания. На производстве MQL используют скорее как экономный режим для финишных проходов, а не как основной способ.
Концентрация и состав СОЖ для титана
Водосмешиваемые (эмульсионные) СОЖ - стандартный выбор для обработки титана на большинстве производств.
Вода обеспечивает эффективное охлаждение, а масляная составляющая и присадки дают смазочность и противоокислительную защиту.
Требуемая концентрация для титана составляет 10–12% (по объему масла на объем воды). Многие инженеры ошибаются, разводя эмульсию слишком слабо (5–8%), полагая, что большая вода - больше охлаждение. На самом деле низкая концентрация означает недостаточную смазочность, плохую адгезию пленки к инструменту и заготовке, и ускоренное налипание стружки.
При 10–12% концентрации СОЖ образует устойчивую эмульсию, в которой油-капли равномерно распределены в водной фазе. Смазывающие вещества (жирные кислоты, сложные эфиры) работают эффективнее, пленка на режущей кромке держится дольше, и теплоотвод остается хорошим.
Синтетические и полусинтетические составы (классификация ISO 6743/7 MAB) для титана предпочтительнее простых минеральных, так как они лучше переносят высокие температуры, медленнее окисляются, и содержат более активные противоизносные присадки. При правильной концентрации и подаче такие жидкости показывают хороший баланс охлаждения и смазки.
Важный момент: концентрация должна регулярно проверяться (рефрактометром для водосмешиваемых СОЖ) и поддерживаться на нужном уровне. По мере испарения воды во время работы концентрация масла растет, что может привести к налипанию; если оператор добавляет только воду (без масла), концентрация падает, и смазочность теряется.
Фильтрация и расход: часто недооцениваемые факторы
Многие закупщики сосредотачиваются на выборе "правильной" СОЖ, но упускают два критически важных аспекта: чистоту жидкости и ее расход.
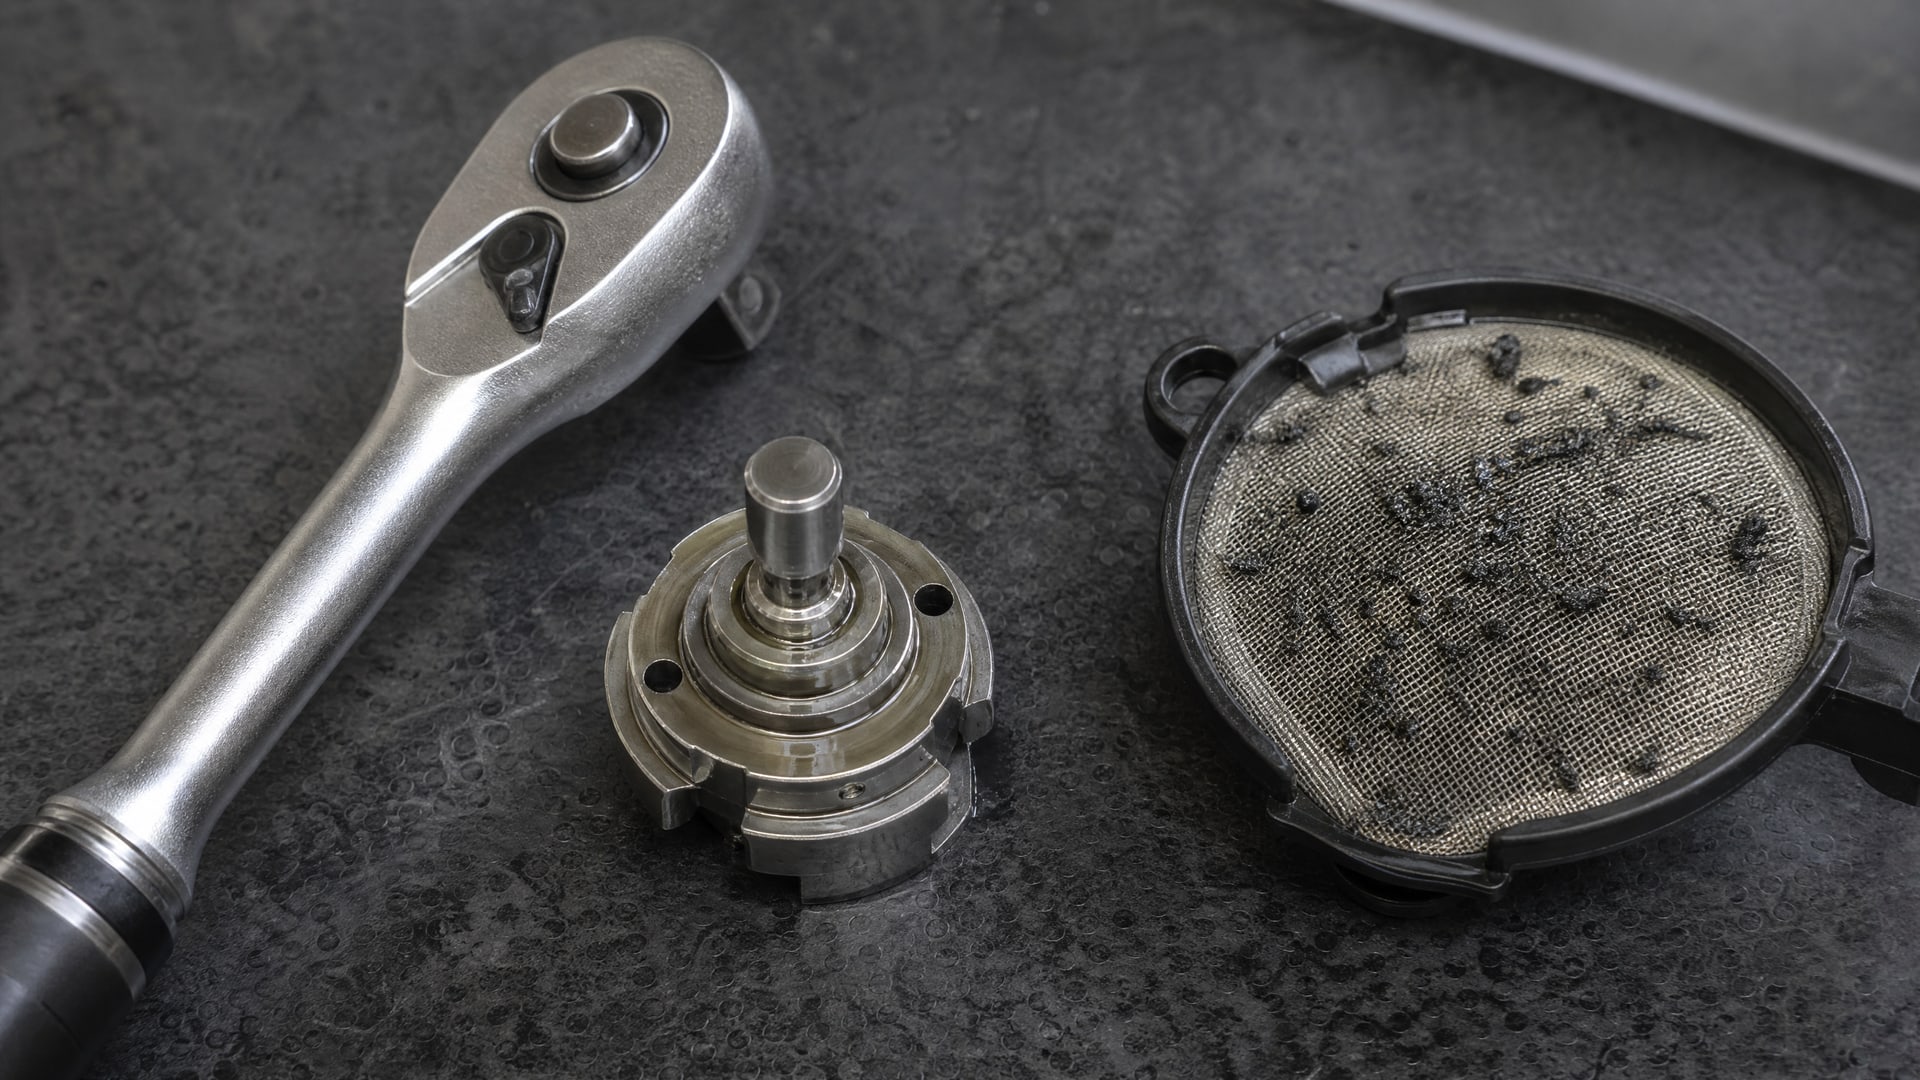
Фильтрация должна быть не грубнее ≤20 µm, чтобы микрочастицы металла, окислы и загрязнения не забивали тонкие каналы подачи через инструмент или напорные сопла. Если сетка фильтра засорилась, давление падает, струя становится слабой, и высоконапорная система теряет смысл. Кроме того, циркулирующие в СОЖ абразивные частицы ускоряют износ уплотнений и износ самого инструмента.
Расход СОЖ - не менее 13–19 л/мин для высоконапорной подачи при точении титана (значение зависит от диаметра заготовки и глубины резания). Этот объем нужен не из расточительства: именно такая подача обеспечивает достаточное гидравлическое давление в каналах, эффективное вымывание стружки и тепла, и предотвращает их перезапечатывание в зоне резания.
На практике инженеры часто работают с одной мощной линией подачи, направленной точно в зону резания, а не несколькими слабыми струями. Это логично: один направленный поток высокого давления физически проще контролировать, он лучше проникает, и его легче оптимизировать под конкретную операцию.
Налипание и трещины: диагностика и решение
Когда на обработанной поверхности появляются микротрещины, а на инструменте видно налипание стружки (беловато-серые отложения), первый импульс оператора - снизить скорость резания или изменить геометрию инструмента.
Но в 70% случаев корень проблемы лежит в применении СОЖ.
Признаки неправильной подачи СОЖ:
Краска на инструменте быстро темнеет (через 5–10 минут работы появляется синяя, затем черная окраска) - это показатель перегрева кромки из-за недостаточного охлаждения или смазки.
На кромке видны налипания серого или белого цвета - стружка буквально припекается к инструменту; причина обычно в низкой концентрации СОЖ, слабой подаче или неправильном направлении струи (мимо режущей зоны).
Обработанная поверхность шероховата, видны микротрещины или задиры - результат того, что налипшая стружка царапает поверхность при следующем витке резания.
Решение - комплексное:
1. Повысить концентрацию до 10–12% и убедиться, что она поддерживается. Замерить рефрактометром.
2. Увеличить давление подачи до 70–100 bar (если станок это позволяет), или хотя бы убедиться, что выставленное давление достигает сопла без потерь в фильтре и разводке.
3. Направить струю точно в зону резания, максимально близко к режущей кромке, а не мимо нее. На некоторых токарных станках сопло приходится переустанавливать после смены инструмента или переходить на высоконапорную подачу через инструмент.
4. Увеличить расход до 13–19 л/мин и убедиться, что система подачи способна его обеспечить без потери давления.
5. Проверить фильтрацию: если последняя фильтровальная сетка забита, давление упадет, несмотря на мощный насос. Заменить сетку на ≤20 µm, если она грубче.
Часто одного из этих действий недостаточно - требуется изменение всего комплекса. На производстве, где работают с титаном постоянно, инженеры обычно держат отдельный набор сопел, фильтров и расчетных таблиц давлений для разных операций.
Выбор СОЖ в зависимости от типа операции
Не все операции по титану требуют одинаковой интенсивности подачи СОЖ.
Ниже - практическое разделение:
| Операция | Рекомендуемая подача | Давление | Концентрация | Примечание |
|---|---|---|---|---|
| Черновое точение, снятие припуска | High-pressure through-tool или HPC | 70–150 bar | 10–12% | Максимальное охлаждение и смазка |
| Получистовое точение, финиш диаметра | HPC или направленная flood | 35–70 bar | 10–12% | Баланс качества поверхности и производительности |
| Чистовое точение, нарезание резьбы на титане | Направленная подача, возможна MQL для легких случаев | 20–70 bar | 10–12% или снижение до 8% для финиша | Упор на качество поверхности |
| Ганровка (развертывание отверстий) | HPC или через инструмент | 70–100 bar | 10–12% | Стружка должна быть вынесена максимально |
| Сверление глубоких отверстий | Через инструмент, high-pressure | 100–150 bar | 10–12% | Критична доставка СОЖ в глубь скважины |
Для каждой операции давление и расход подбираются опытным путем: стартуют со стандартных рекомендаций (например, 80 bar для черновки), затем слегка снижают или повышают, ориентируясь на цвет инструмента, состояние стружки и качество обработанной поверхности.
Практические ошибки при применении СОЖ для титана
На производстве чаще всего встречаются следующие ошибки:
Экономия на концентрации. Разводят эмульсию вдвое слабее, чем нужно, полагая, что сэкономят на масле. Результат: налипание, износ инструмента, дефекты поверхности. Переделка стоит дороже сэкономленного масла в сто раз.
Забывают проверить давление. Манометр на насосе показывает 100 bar, но до сопла доходит 30 bar из-за забитого фильтра, изношенного шланга или неправильной разводки. Результат: эффект слабой подачи, и оператор начинает винить СОЖ вместо того, чтобы проверить гидравлику.
Неверное направление струи. Сопло расположено «где-то рядом» с зоной резания, а не точно в режущей зоне. Большая часть СОЖ течет мимо инструмента, охлаждение и смазка минимальны.
Смешивают разные эмульсии. Если кончилась одна марка СОЖ, оператор доливает другую, часто с другим базовым маслом и присадками. Химия не совпадает, стабильность эмульсии нарушается, образуются хлопья, и система засоряется.
Игнорируют регулярную фильтрацию. Через 2–3 недели работы фильтровальная сетка забивается, система теряет давление, а СОЖ циркулирует с абразивными частицами, которые ускоряют износ уплотнений.
Инженеры, работающие с титаном на постоянной основе, составляют чеклист: проверка концентрации, давления, расхода, чистоты фильтра и направления сопла - это становится рутиной перед началом смены.
Современные подходы: MQL, криогеника и их место в обработке титана
За последние годы появились альтернативные методы подачи смазки и охлаждения.
На некоторых высокотехнологичных производствах экспериментируют с этими подходами:
Минимальное количество смазки (MQL) - подача воздушно-масляного тумана - снижает расход масла и экологический след, но обеспечивает слабое охлаждение. Для титана применяется лишь для легких чистовых операций и на мощных станках с жесткой геометрией.
Криогеническое охлаждение (жидкий азот) обеспечивает экстремально низкие температуры в зоне резания, что замораживает стружку и снижает налипание. Однако оборудование дорогое, техническое обслуживание сложное, и метод оправдан только в специализированных цехах аэрокосмической промышленности.
Водосмешиваемые эмульсии с нано-присадками - попытка улучшить смазочность за счет добавления наночастиц оксидов или кремния - показывают в лабораториях хорошие результаты, но на практике их применение остается редким из-за высокой стоимости и необходимости специального оборудования для фильтрации.
Для абсолютного большинства производств титановых деталей остается актуальным классический набор: высоконапорная подача стандартной синтетической или полусинтетической водосмешиваемой СОЖ концентрации 10–12%, давлением 70–150 bar, с хорошей фильтрацией и контролем расхода.
Когда обращаться к техподдержке поставщика СОЖ
Если на производстве возникли проблемы с налипанием, трещинами или быстрым износом инструмента, не всегда виновата сама СОЖ.
Часто помощь может оказать техническая служба поставщика, потому что диагностика требует информации о станке, инструменте, режимах резания и текущих параметрах подачи.
Перед обращением полезно собрать данные:
Давление на манометре и реальное давление на сопле (проверить динамометром).
Расход (количество литров в минуту, прошедших через систему).
Концентрация (проверить рефрактометром).
Состояние фильтра (когда последний раз заменялась сетка).
Направление сопла относительно режущей зоны (описание или фото).
Внешний вид инструмента и обработанной поверхности.
На практике, когда инженеры EFELE CF-635 или аналогичные специализированные СОЖ применяют в составе проверенной высоконапорной системы (с правильным давлением, расходом и концентрацией), результаты становятся стабильными: налипание минимизируется, ресурс инструмента растет, и качество поверхности улучшается.
Техподдержка поставщика может быстро выявить, является ли проблема химической (неправильный состав, деградация эмульсии) или же механической (давление, расход, фильтрация, направление подачи).
Часто задаваемые вопросы
Подойдет ли обычная эмульсия для стали при обработке титана?
Обычно нет. СОЖ для стали часто содержит меньше смазывающих присадок и рассчитана на более низкие температуры в зоне резания. Для титана требуется повышенная смазочность и адгезия пленки к режущей кромке, иначе налипание гарантировано. Рекомендуется использовать специализированную водосмешиваемую эмульсию для цветных металлов или титана.
Как часто менять СОЖ в системе?
При регулярной фильтрации (ежедневная очистка сетки ≤20 µm) и поддержании концентрации эмульсия может работать 2–6 месяцев, в зависимости от объема системы и интенсивности производства. При появлении черной мути, запаха окисления или вязкого осадка - требуется полная замена. Некоторые производства устанавливают промежуточный контроль по вязкости (ISO VG) раз в месяц.
Может ли высокое давление повредить заготовку или станок?
При давлении 70–150 bar на титан вреда не будет - материал прочен. Однако чрезмерное давление (выше 200 bar) может повредить уплотнения станка, шланги или вызвать вибрацию. Давление подбирается согласно руководству станка и требованиям операции; указанные 70–150 bar - оптимальный диапазон.
Почему титан требует лучшую СОЖ, чем сталь?
Титан имеет низкую теплопроводность (примерно в 7 раз ниже, чем сталь), поэтому тепло концентрируется в узкой зоне резания и требует интенсивного охлаждения. Кроме того, титан активно налипает на инструмент при высокой температуре, а его химическая активность требует от СОЖ большей смазочности и противоокислительной защиты.
Как понять, что фильтр забит и давление падает?
Признаки: манометр показывает 100 bar, но эффективное давление на сопле (измеренное динамометром) составляет 30–40 bar; расход упал; инструмент перегревается; налипание усиливается. Проверьте сетку фильтра визуально - если она темная и забита грязью, замените ее на новую ≤20 µm.
Заключение
Правильный выбор СОЖ для обработки титана - это одновременно выбор состава, давления подачи, концентрации и способа доставки жидкости в зону резания. Простая смена эмульсии без учета гидравлических параметров редко решает проблему налипания или трещин; нужен комплексный подход.
Главные действия: использовать водосмешиваемую СОЖ с повышенной смазочностью при концентрации 10–12%, обеспечивать высоконапорную подачу (70–150 bar) объемом не менее 13–19 л/мин, фильтровать жидкость до ≤20 µm и направлять струю точно в режущую зону. При соблюдении этих условий ресурс инструмента растет, качество обработанной поверхности улучшается, и налипание практически исчезает. Если на производстве остаются проблемы, первым шагом стоит проверить давление, расход и направление подачи, а не менять СОЖ.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.