
СОЖ для нержавеющей стали: почему неправильный выбор удваивает расход и разрушает инструмент
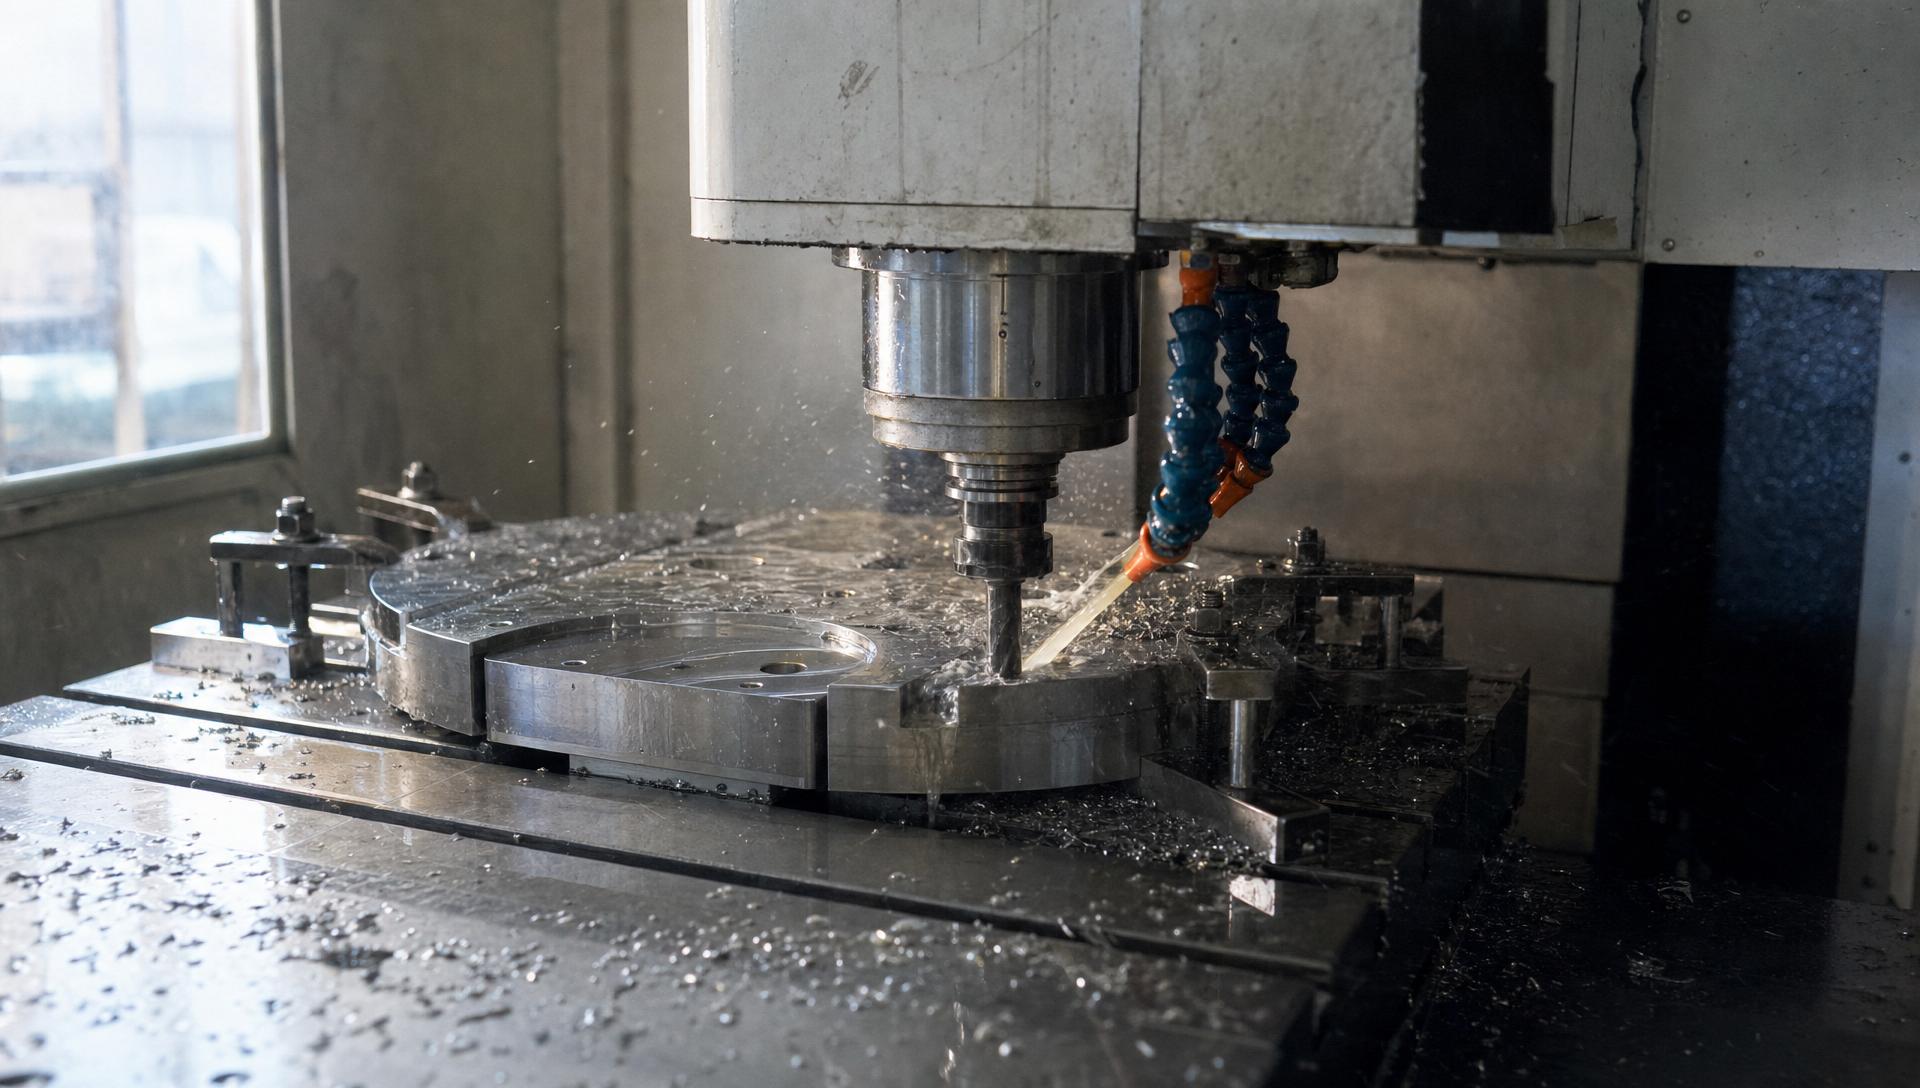
Некачественная или неподходящая смазочно-охлаждающая жидкость снижает стойкость инструмента в 2–8 раз при обработке нержавеющей стали. Это означает, что закупщик видит не экономию на дешевой СОЖ, а лавину затрат на новый инструмент, остановки производства и переработку брака. Проблема редко кроется в самой цене жидкости - виноваты неправильный подбор (присутствие хлора, отсутствие EP-присадок, низкая концентрация) и игнорирование регламентов эксплуатации (мониторинг pH, сроки замены).
Статья адресована техническим специалистам, инженерам и снабженцам, которые выбирают СОЖ для нержавеющей и конструкционной стали или диагностируют причины повышенного износа режущего инструмента. Вы узнаете, какие параметры жидкости критичны для нержавейки, как проверить качество и соответствие стандартам, какую концентрацию нужна для разных режимов резания, и почему отечественная СОЖ может быть не хуже импортного аналога, если она отвечает ГОСТ.
Почему некачественная СОЖ разрушает инструмент при обработке нержавеющей стали
Нержавеющие стали (аустенитные, ферритные) отличаются низкой теплопроводностью и высокой склонностью к наклепу - налипанию материала на режущую кромку инструмента.
При обработке универсальной или неподходящей СОЖ сочетание трех факторов создает условия для ускоренного разрушения:
Отсутствие противоадгезионных присадок. Универсальные полусинтетические жидкости часто содержат недостаточное количество серо- и фосфорсодержащих EP-присадок (экстремального давления). Норма для нержавейки -8–12% содержание таких присадок. Низкое содержание (<5%) приводит к налипанию материала заготовки на переднюю поверхность стружколома, что вызывает волнистость, задиры и быстрый отказ инструмента.
Присутствие хлора вызывает коррозионный износ. Многие универсальные СОЖ содержат хлоридные компоненты (до 500 мг/л и более) для повышения противозадирных свойств на углеродистых сталях. Однако хлор в концентрации выше 100 мг/л инициирует питтинговую коррозию нержавеющей стали - микроскопические язвочки на режущей кромке, которые нарастают под нагрузкой. Инструмент разрушается локально, а не равномерно, что приводит к неожиданному отказу и браку деталей.
Быстрая деградация эмульсии. Если концентрация СОЖ недостаточна (ниже 8% для нержавейки), то смазывающий слой истончается быстрее, бактерии размножаются активнее, и pH падает за неделю. Результат - замена жидкости вместо плановой (1–3 месяца) через 2–3 недели, что увеличивает расход в 3–5 раз.
В практике: закупщик видит, что «СОЖ кончается быстро», и предположит, что это проблема жидкости. На деле он применяет универсальную эмульсию при концентрации 4%, вместо требуемых 10%, - итог аналогичен использованию неправильного смазочного материала.
Критические параметры СОЖ для нержавеющей стали: как прочитать спецификацию
Прежде чем закупить СОЖ, нужно проверить три обязательных параметра в техническом регламенте или сертификате соответствия ГОСТ:
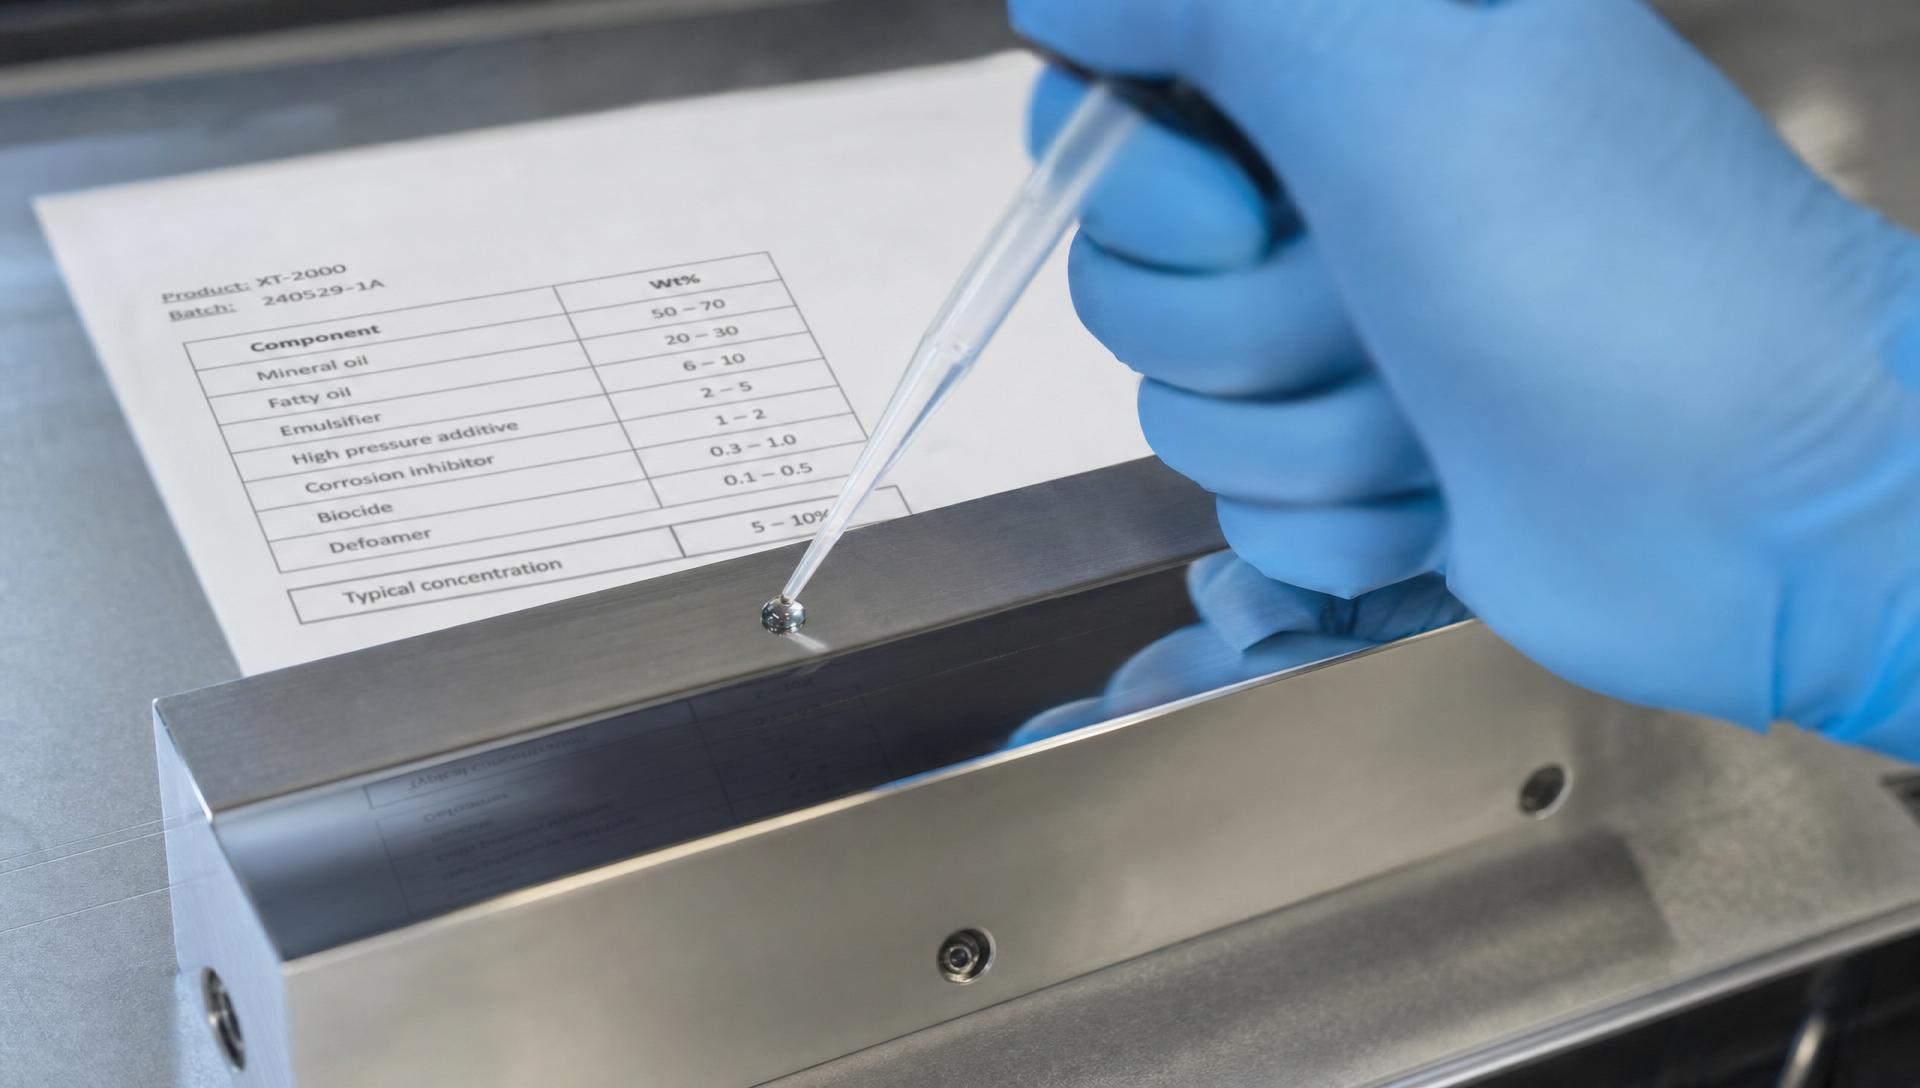
EP-присадки: сера и фосфор в нужной концентрации. Спецификация должна указывать содержание серы и фосфора в процентах или в мг/л. Для нержавеющей стали минимум 8%, оптимально 10–12%. Если в спецификации стоит формулировка типа «содержит противозадирные присадки» без цифр - это маркетинговый ход, а не техническое обоснование. Требуй ясные цифры.
Отсутствие хлора или жесткое ограничение. Спецификация должна либо прямо писать «не содержит хлоридов», либо указывать максимум ≤ 100 мг/л. Если уровень хлоридов не указан вообще, попроси у поставщика аналитический отчет (обычно свежий анализ содержания хлоридов, выполненный аккредитованной лабораторией).
pH буферной емкости по ГОСТ Р 50558-93. Спецификация должна содержать значение рабочего pH в диапазоне 8.0–9.5, оптимально 8.5–9.4. Это означает, что эмульсия сохранит pH в этом диапазоне в течение эксплуатационного периода, даже если воду добавлять из скважины (где может быть органика, способствующая окислению).
Если поставщик не предоставляет такие данные, то в производстве возникнут проблемы при попытке контроля качества жидкости. Выбирай поставщика, готового дать полную техническую спецификацию и подтверждение соответствия ГОСТ Р 50558-93.
Как неправильная концентрация и качество воды вызывают коррозию
Даже если вы выбрали специализированную СОЖ для нержавейки, ошибка в концентрации или использование грязной воды нивелирует все преимущества.
Низкая концентрация = наклеп и быстрый износ. Для нержавеющей стали рекомендуемая концентрация -8–12% (в зависимости от типа аустенитной или ферритной стали и режима резания). Если налить 4–5%, то смазывающий слой будет тоньше, адгезия инструмента к заготовке возрастет, и износ сократится с планового (например, 15 тыс. деталей на один инструмент) до 3–5 тыс. деталей. Часто эту проблему неправильно диагностируют как «жидкость низкого качества», хотя виноват оператор, не читавший спецификацию.
Хлориды в воде-разбавителе. При разбавлении концентрата водой из скважины, колодца или водопровода к хлоридам в самой жидкости добавляются хлориды из воды. Если вода содержит 150 мг/л хлоридов, а концентрат -50 мг/л, то итоговая эмульсия будет иметь ~100–120 мг/л, что пересекает критический порог и вызывает коррозию. Решение: либо использовать деионизированную воду, либо выбрать СОЖ с антикоррозионными комплексами (молибдат натрия, триазол) - такие стоят дороже, но предотвращают питтинг при слегка повышенном уровне хлоридов.
pH ниже 8.5 - сигнал к замене. pH контролируют рефрактометром-pH метром или тестовыми полосками еженедельно (в интенсивном производстве - ежедневно). Снижение pH ниже 8.0 сигнализирует о бактериальном загрязнении (развитие микробов потребляет буферные щелочные компоненты эмульсии). При таком pH одновременно растет коррозивная активность жидкости, потому что защитные пленки (молибдат натрия, триазол) теряют эффективность в кислой среде.
Для труднообрабатываемых сталей (включая нержавейку) с глубоким сверлением (соотношение глубина/диаметр L/D > 5) и высокими нагрузками концентрацию увеличивают до 10–12%, а контроль pH ужесточают до ежедневного.
Выбор СОЖ для нержавеющей стали: пошаговый алгоритм
Правильный подбор начинается с понимания технологических параметров и матрицы совместимости.
Шаг 1. Определение пары материал – инструмент. Используй таблицы выбора СОЖ, привязанные к типу обрабатываемого материала (аустенитная, ферритная нержавейка), диаметру и назначению инструмента (сверло, фреза, развертка, резец). Для каждой пары обычно рекомендуется 1–3 варианта типов жидкости.
Шаг 2. Анализ режимов резания. Режим влияет на выбор типа СОЖ и концентрации: - Низкие скорости (< 50 м/мин): Масла прямого применения высокой вязкости или эмульсии при концентрации 10–15% (обеспечивают толстый смазочный слой). - Средние скорости (50–200 м/мин): Полусинтетические эмульсии при концентрации 5–8% (баланс смазки и охлаждения). - Высокие скорости (> 200 м/мин): Синтетические жидкости при концентрации 2–3% (минимальный расход, отличное охлаждение, низкая вязкость).
Шаг 3. Совместимость с оборудованием. Проверь: - Совместимость с материалами уплотнений станка (некоторые синтетические жидкости раздувают резину старых уплотнений). - Давление подачи системы охлаждения (высокое давление требует жидкости с устойчивостью к пенообразованию). - Наличие сетчатого фильтра (размер ячейки 80–150 микрон для эмульсий, 10 микрон для синтетики).
Шаг 4. Обязательное тестирование перед масштабом. Перед тем как заполнить весь резервуар, проведи испытания в течение минимум одной рабочей смены (8–16 часов интенсивной работы): - Контролируй стойкость инструмента (количество обработанных деталей до отказа; сравни с предыдущей жидкостью). - Оцени визуально качество поверхности (отсутствие задиров, волнистости). - Проверь стабильность эмульсии (отсутствие расслоения, помутнения, запаха). - Измерь pH в конце смены.
Если результаты приемлемы, переходи на полный объем. Если нет - вернись на шаг 2 или 3.
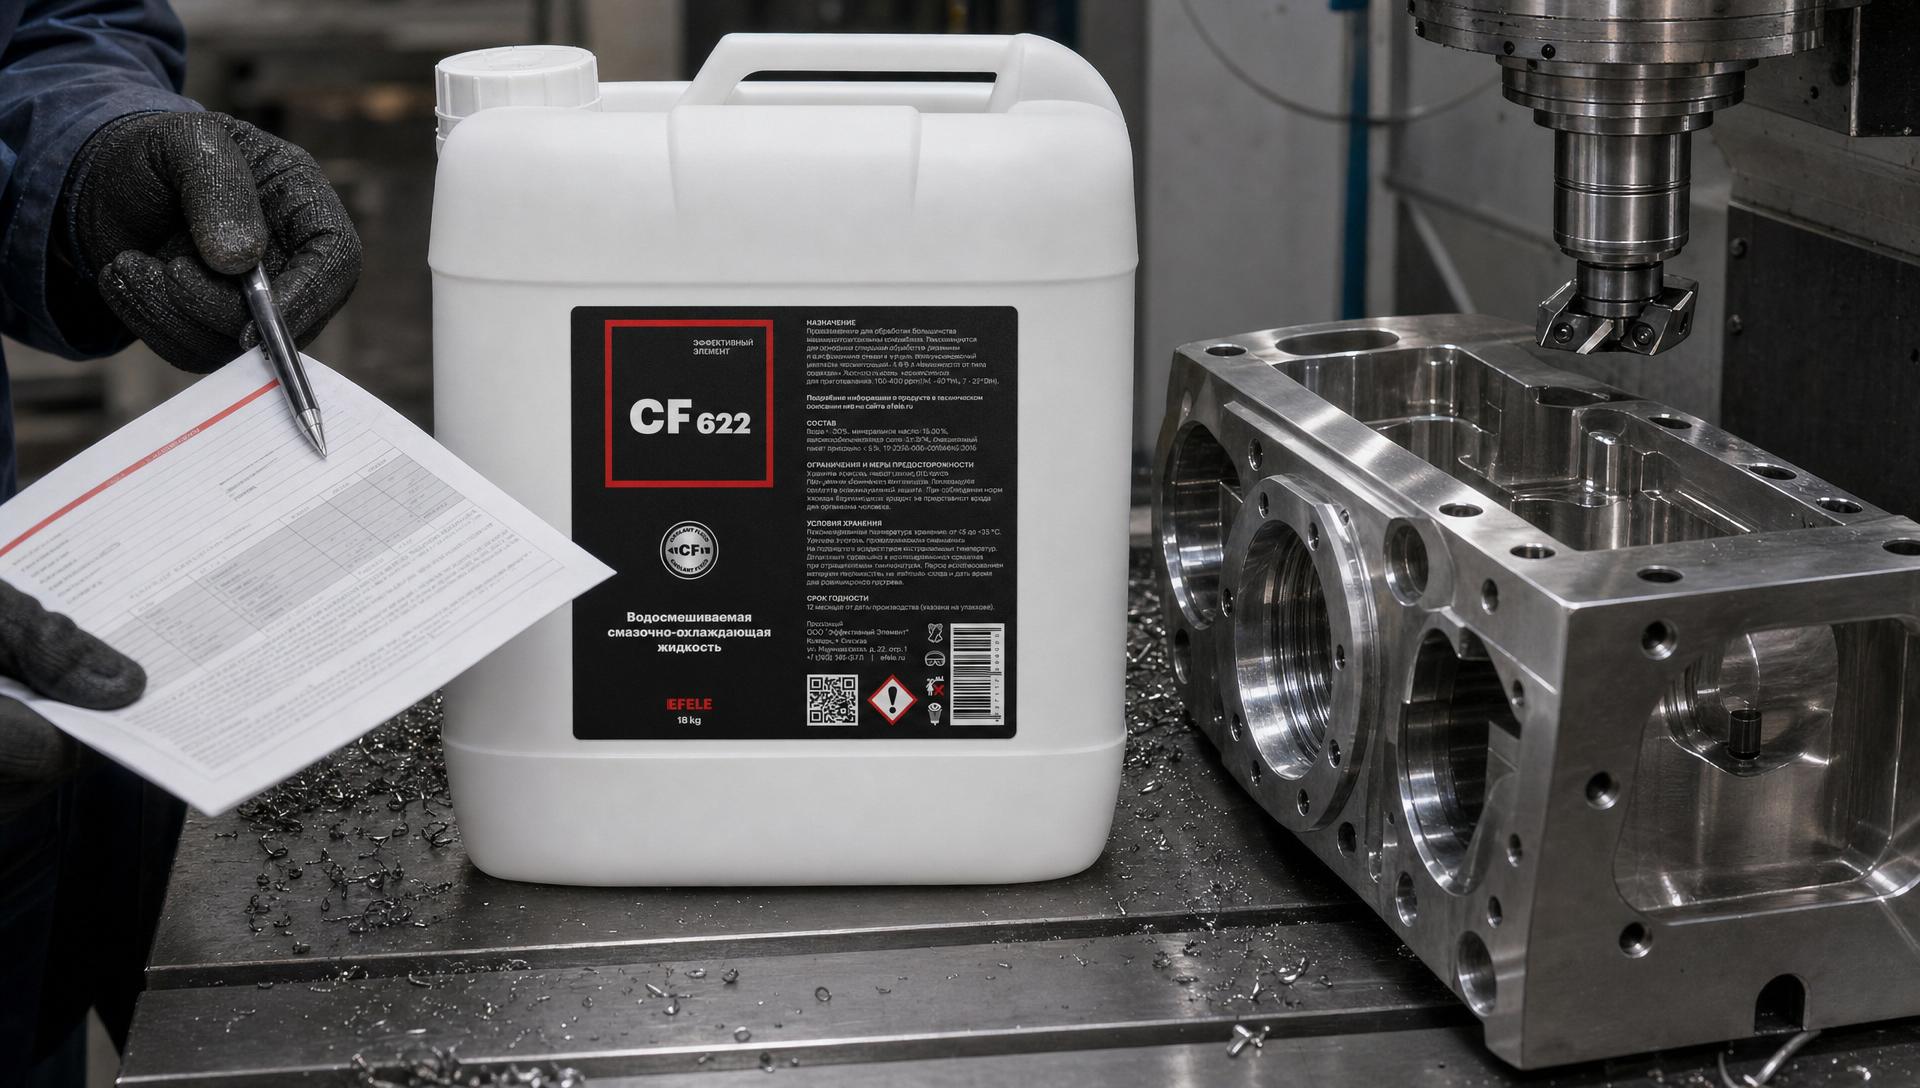
Для обработки нержавеющей и каленой стали на токарно-фрезерных центрах рекомендуется использовать полусинтетическую СОЖ вроде EFELE CF-622, которая содержит необходимый уровень EP-присадок и не содержит хлора, обеспечивая высокую стойкость режущего инструмента и защиту от коррозии.
Контроль качества СОЖ в производстве: мониторинг pH, концентрации и биостойкости
Даже правильно подобранная жидкость начнет деградировать через 2–4 недели без регулярного контроля.
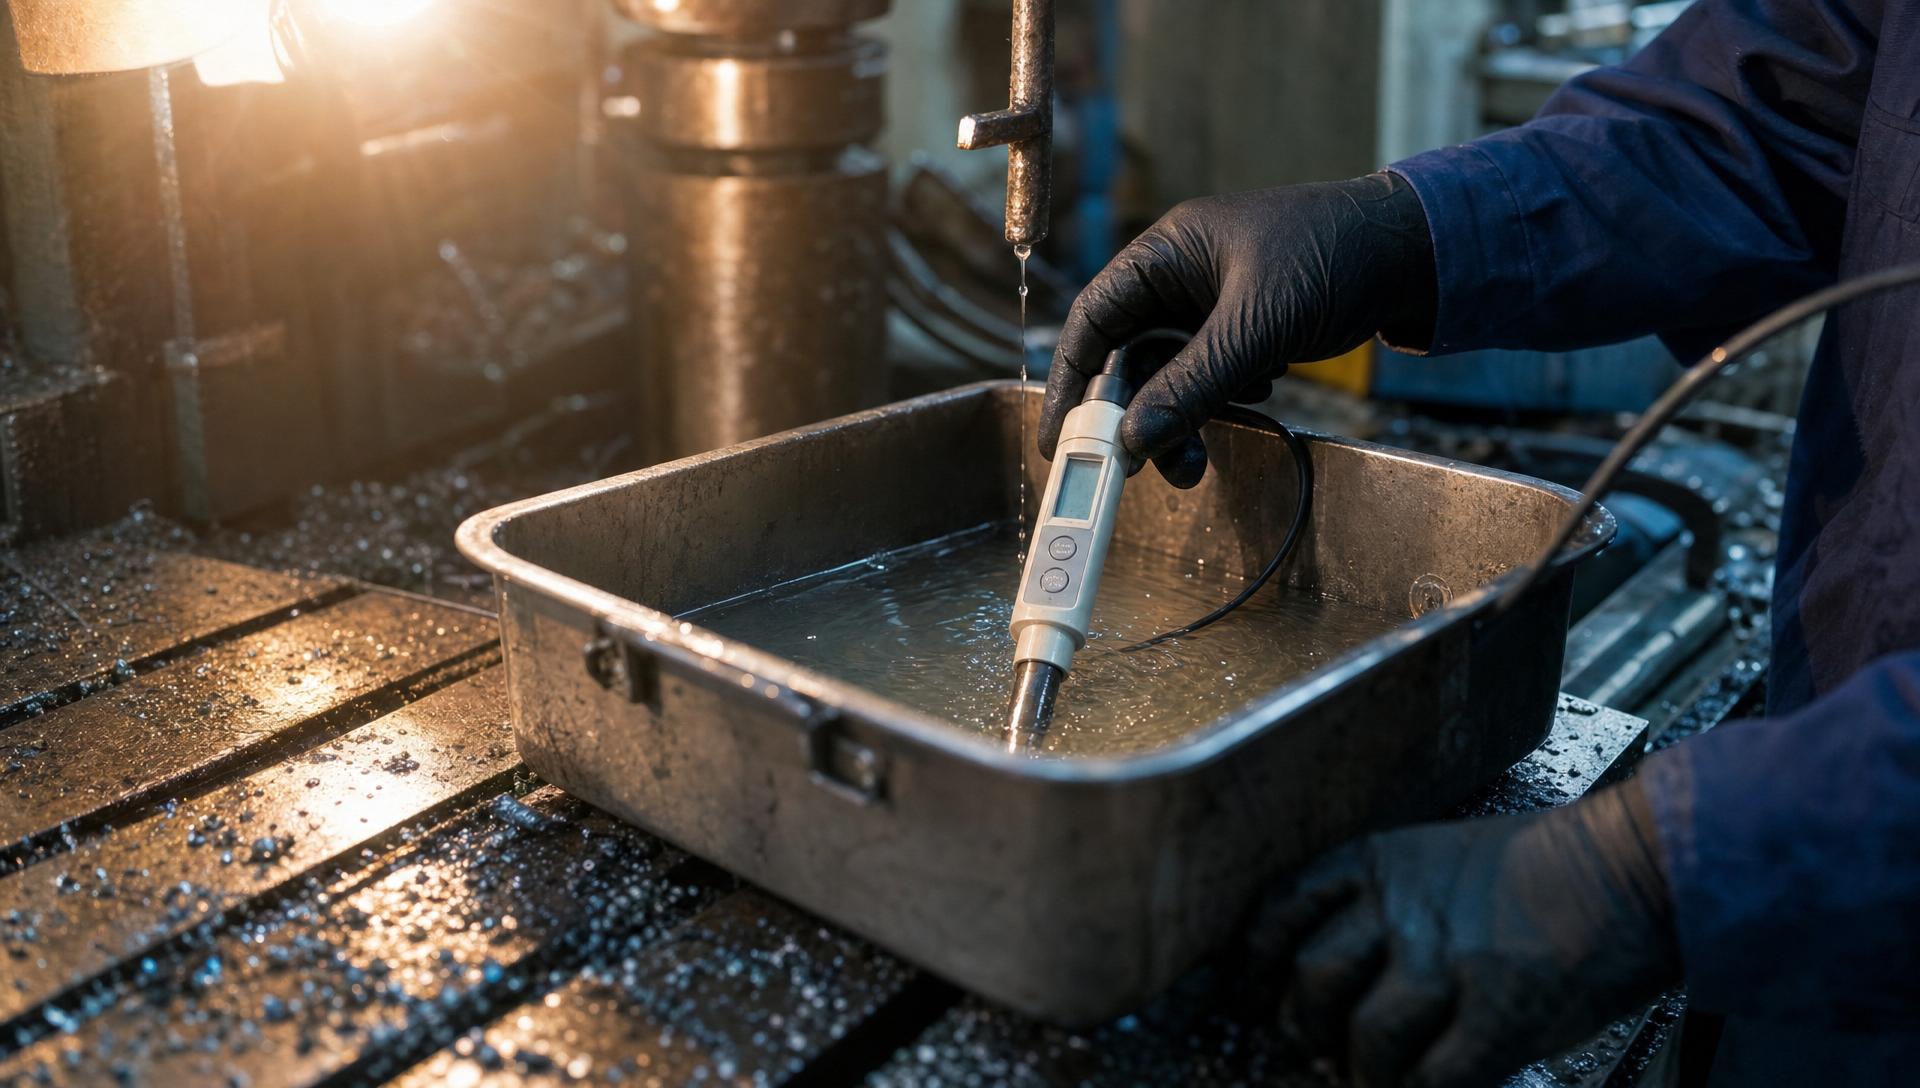
Минимальный набор проверок должен включать:
pH-контроль (еженедельно, при биопоражении - ежедневно). Используй рН-метр или цифровой тестер. Норма: 8.5–9.4. Если pH упал до 8.0 или ниже, это верный признак развития бактерий (они потребляют щелочные буферы). Немедленные действия: либо доукрепить щелочность добавкой активной щелочности (если предусмотрено спецификацией), либо заменить эмульсию полностью.
Контроль концентрации (еженедельно). Используй рефрактометр (оптический прибор, дающий показатель преломления, по которому судят о концентрации). Допустимое отклонение: ±0.5% от целевого значения. Если концентрация упала на 1–2%, это означает, что испарение и уход жидкости с стружкой превышают запланированное - требуется коррекция подачи.
Визуальная оценка (ежедневно). Проверь: - Прозрачность (не мутная ли жидкость; муть указывает на образование гидроксидов железа из коррозии или на загрязнение твердыми частицами). - Запах (запах гнили, прелости, аммиака - признак биопоражения; кислый запах - окисление). - Цвет (темнеет ли жидкость быстрее, чем ожидается; темный цвет - продукты износа и окисления).
Анализ в аккредитованной лаборатории (раз в месяц при интенсивной работе). Заказывай проверку на: - Содержание воды (нормально до 5–10%, выше - требуется центрифугирование или замена). - Кислотное число (показатель окисления; чем выше, тем скорее нужна замена). - Уровень хлоридов (убедись, что не выросли выше 100 мг/л). - Железо и медь (продукты коррозии; их рост указывает на интенсивное окисление).
Сроки плановой замены (неукоснительно): - Эмульсионные СОЖ (с водой 80–90%): 1–3 месяца при интенсивном использовании. - Полусинтетические СОЖ (20–35% масла): 3–6 месяцев. - Синтетические СОЖ (полностью синтетические углеводороды): до 12 месяцев.
Даже если pH и концентрация в норме, старая жидкость теряет противозадирные присадки, аддитивы окисляются, и смазывающие свойства падают. Игнорирование сроков замены приводит к износу, который затем неправильно приписывают качеству самой жидкости.
Отечественная СОЖ и импортные аналоги: что реально важно для нержавейки
Заблуждение о том, что отечественная СОЖ всегда хуже импортного аналога, встречается часто.
Реальность: важны не флаг производителя, а соответствие техническим требованиям и наличие сертификатов.
Критерии выбора отечественной СОЖ:
Ищи в сертификате или техрегламенте отметку о соответствии ГОСТ Р 50558-93 (основной стандарт для водоразбавляемых СОЖ), ГОСТ 27674-88 (для прямых масел) и ГОСТ Р 50815-95 (для синтетических жидкостей). Наличие этих ГОСТов гарантирует, что жидкость прошла испытания на: - Противоадгезионные свойства (способность предотвращать наклеп). - Противокоррозионную защиту по ГОСТ 9.012-2015 (методика испытания медно-стальной корзины). - Биостойкость (устойчивость к развитию микроорганизмов). - Совместимость с резиновыми уплотнениями.
Сравнение по фактам, а не по названию. Запрашивай у российского поставщика: 1. Содержание EP-присадок (серы и фосфора в %). 2. Уровень хлоридов в мг/л. 3. Результаты испытания на питтинговую коррозию по ГОСТ. 4. Результаты теста на биостойкость (число микроколоний на мл).
Если поставщик отечественной жидкости предоставит эти данные, а импортный - нет, то обоснованно выбирай отечественную. Практика показывает: современные российские СОЖ не уступают импортным по химическому составу, но часто дешевле на 20–40% благодаря более короткой логистике и отсутствию таможенных сборов.
Плановая замена СОЖ: почему нельзя игнорировать сроки
Многие производители практикуют «долгоживание» жидкости: пока pH в норме и визуально эмульсия выглядит хорошо, они откладывают замену.
Это приводит к скрытым потерям, которые проявляются постепенно.
Что происходит при превышении сроков эксплуатации:
На неделе 5–6 работы эмульсионной СОЖ, даже при нормальном pH, начинают окисляться присадки - прежде всего, противозадирные серо-фосфорные комплексы. Они вступают в реакцию с кислородом воздуха, который активно смешивается с эмульсией во время циркуляции. Результат: снижение противозадирной активности на 15–25%.
Одновременно в жидкости накапливаются продукты износа (стальная стружка, абразивные частицы), несмотря на фильтрацию. Частицы размером 5–20 микрон проходят через сетку фильтра и циркулируют с жидкостью. На высокоскоростных зонах (например, в зазорах направляющих шпинделя) эти частицы работают как абразив, ускоряя износ прецизионных узлов станка.
После недель 8–10 работы при нормальном pH эмульсия начнет расслаиваться - масляная и водяная фазы медленно расходятся. Визуально это может быть не заметно, но смазывающие свойства падают на 30–50%.
Математика затрат: Если эмульсия стоит 200 р./л, резервуар вмещает 500 л, то плановая замена раз в 2 месяца обойдется в 100 тыс. р./год на жидкость. Если из-за игнорирования сроков замены стойкость инструмента снизится с 10 тыс. деталей на резец до 6 тыс., а цена одного резца 5 тыс. р., то прямые потери на инструменте составят: (10000 – 6000) / 6000 × кол-во резцов в год. При стандартном составе 10–15 резцов в сутки это означает растраты в 500 тыс. р.+ в квартал. Экономия на жидкости (50 тыс. р./кв) превращается в убыток в 400 тыс. р.
Правило: плановую замену не переговаривают и не отодвигают, даже если pH в норме. Это текущий расход, как электричество или смета на расходники, а не проблема, которую можно отложить.
Часто задаваемые вопросы
Можно ли использовать универсальную СОЖ для нержавеющей стали?
Не рекомендуется. Универсальные эмульсии часто содержат хлоридные противозадирные комплексы (до 500 мг/л и выше), которые вызывают питтинговую коррозию нержавеющей стали при концентрации хлоридов выше 100 мг/л. Кроме того, в универсальных жидкостях содержание EP-присадок обычно составляет 3–5%, а для нержавейки требуется 8–12%. Результат: коррозионный износ инструмента и повышенный расход жидкости из-за быстрой деградации эмульсии. Для нержавейки нужна специализированная жидкость без хлора и с повышенным содержанием серо-фосфорных противозадирных присадок.
Что означает повышенный расход СОЖ при обработке нержавейки?
Повышенный расход указывает на одну из следующих проблем: низкую концентрацию жидкости (ниже 8% для нержавейки вместо норм 8–12%), неправильный подбор типа (например, использование универсальной вместо специализированной), быструю деградацию эмульсии из-за бактериального заражения или окисления, наклеп материала на инструмент (признак недостаточного содержания EP-присадок). Редко виноват поставщик жидкости; чаще ошибка в производстве. Проверь сначала концентрацию и pH, затем - выбор типа жидкости.
Как часто нужно менять СОЖ при интенсивной работе на нержавейке?
Для эмульсионных СОЖ (с водой 80–90%) при интенсивном производстве - раз в 1–3 месяца в зависимости от объема обработки и качества воды. Для полусинтетических (20–35% масла) - раз в 3–6 месяцев. Даже если pH и концентрация в норме, плановая замена обязательна, так как противозадирные присадки окисляются и теряют эффективность. Игнорирование сроков приводит к снижению стойкости инструмента на 30–50%.
Почему хлор в СОЖ критичен именно для нержавейки?
Хлоридные ионы инициируют питтинговую коррозию на нержавеющей стали - локальное разрушение защитного оксидного слоя. Даже концентрация хлоридов выше 100 мг/л (из воды, концентрата и присадок вместе) может вызвать микроязвочки на режущей кромке инструмента. Углеродистые и легированные стали куда более устойчивы к хлору. Для нержавейки требуется либо полное отсутствие хлоридов, либо дополнительная защита (молибдат натрия, триазол) в виде антикоррозионного комплекса.
Как определить, что эмульсия заражена бактериями?
Первый признак - падение pH ниже 8.0 при стабильной концентрации. Второй - появление неприятного запаха (прелость, гнилостный) и потемнение жидкости. Третий - видимое расслоение эмульсии (масляные пятна на поверхности). При подозрении на биопоражение сделай контроль pH ежедневно; если pH падает на 0.5–1.0 в день, это подтверждает активное развитие микробов. Немедленное действие: замена жидкости; если жидкость дорогая, можно попробовать повысить щелочность (добавить активную щелочность согласно спецификации), но гарантии нет.
Заключение
Проблема некачественных СОЖ для нержавеющей стали редко кроется в самой жидкости - виноваты неправильный подбор и нарушение регламентов эксплуатации. Некачественная или неподходящая смазочно-охлаждающая жидкость снижает стойкость инструмента в 2–8 раз, что превращается в лавину затрат на новый режущий инструмент и остановки производства, перекрывая любую экономию на дешевой жидкости. Ключ к решению - жесткий контроль трех параметров: отсутствие хлора (максимум 100 мг/л), наличие EP-присадок (8–12%), правильная концентрация (8–12% для нержавейки), стабильный pH (8.5–9.4 по ГОСТ Р 50558-93) и неукоснительное соблюдение плановых сроков замены (1–3 месяца для эмульсий).
Прежде чем менять поставщика жидкости, проверь в этом порядке: 1) концентрацию рефрактометром; 2) pH еженедельно; 3) наличие сертификата ГОСТ и спецификацию (содержание хлоридов, EP-присадки, результаты испытаний); 4) проведи стендовое тестирование новой жидкости минимум на одной рабочей смене. Отечественная СОЖ может быть не хуже импортного аналога, если отвечает соответствующим ГОСТам и предоставляет полную техническую документацию.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.