
СОЖ для глубокого сверления нержавеющей стали: как выбрать и применять без перегрева
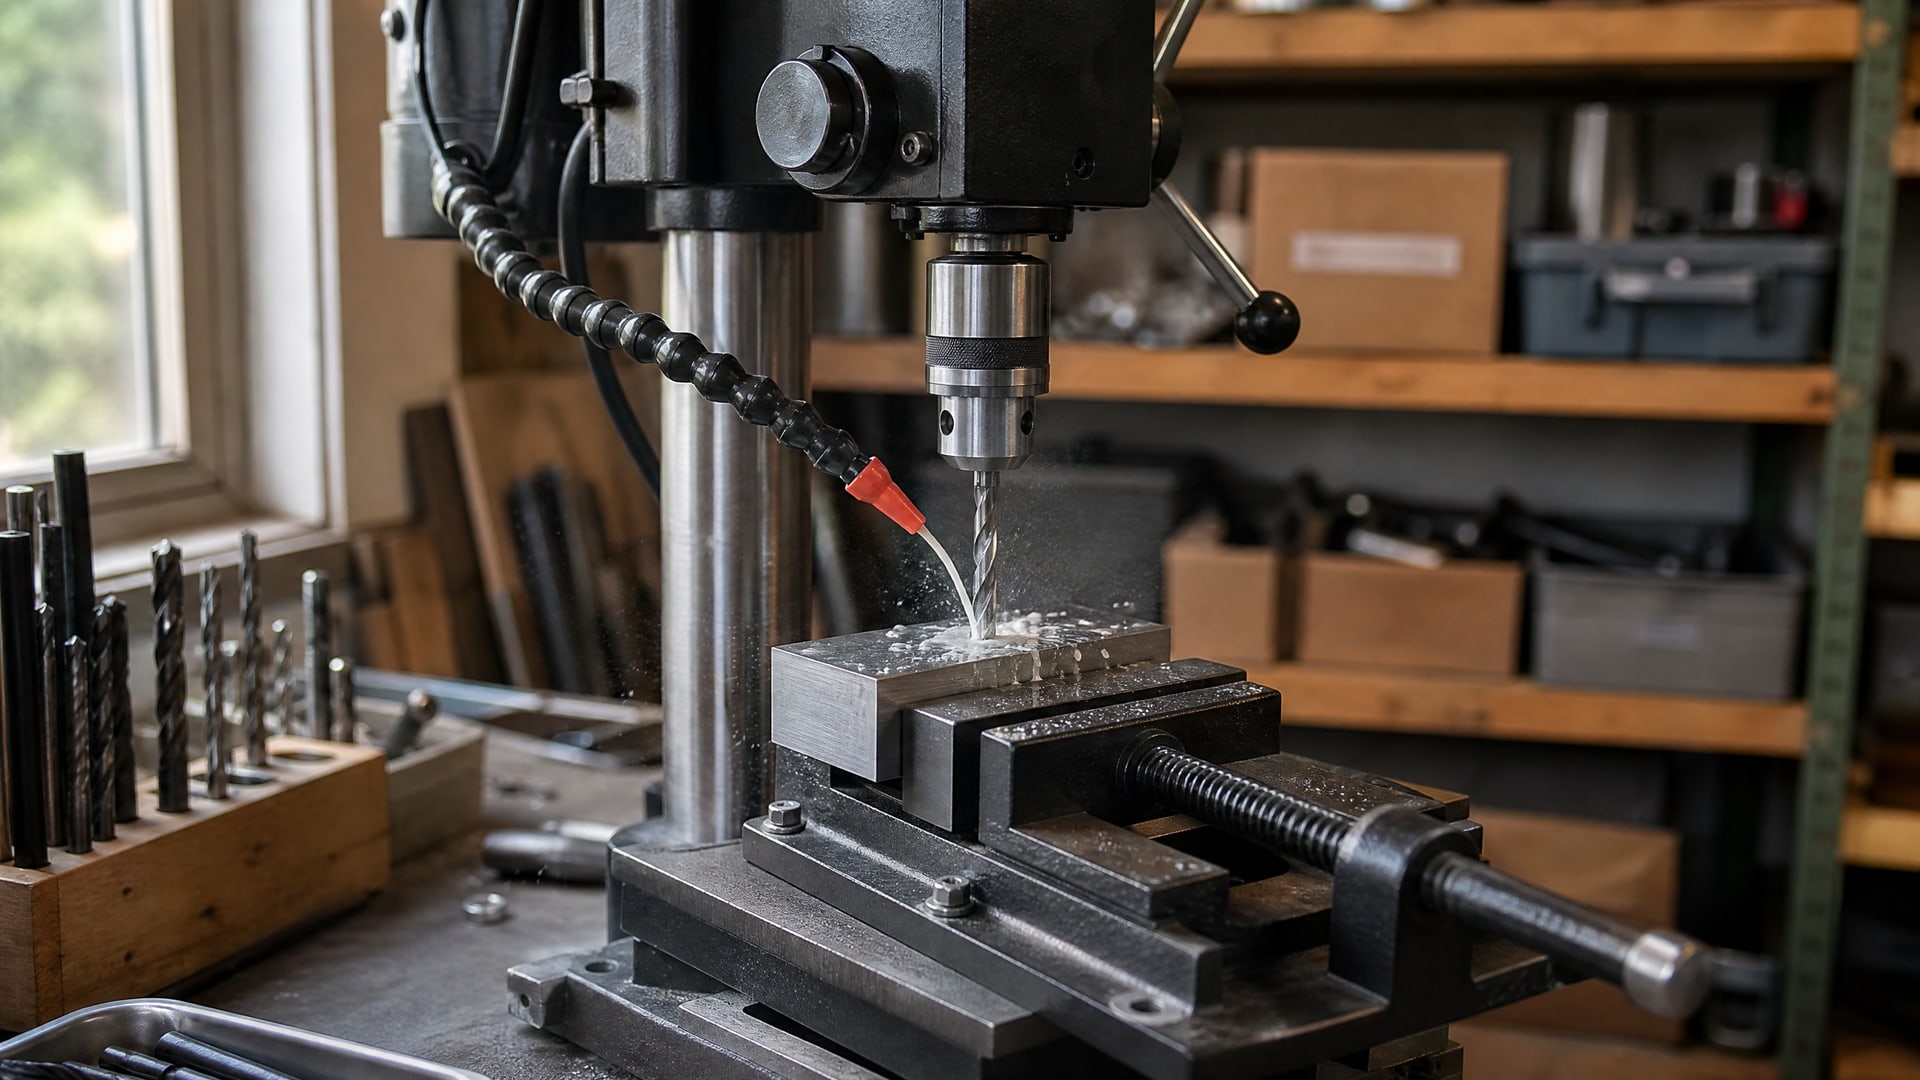
Глубокое сверление нержавеющей стали - одна из самых требовательных задач в металлообработке. Нержавейка склонна к работоупрочнению, инструмент быстро теряет остроту, а стружка забивается в канал отверстия, создавая локальный перегрев вершины сверла. В этих условиях выбор правильной смазочно-охлаждающей жидкости становится решающим фактором. Рекомендуются эмульсии и масла с усиленными смазывающими свойствами и присадками, подаваемые под давлением не менее 70 бар, с внутренним каналом доставки СОЖ к режущей кромке. Статья расскажет, на какие параметры смотреть при подборе жидкости, как избежать типичных ошибок и почему внутренний подвод часто оказывается критичнее самого состава.
Почему нержавейка требует специальной СОЖ
Нержавеющие стали, особенно аустенитные марки, при резании демонстрируют высокую склонность к работоупрочнению - образованию твердого слоя на поверхности срезания.
Если инструмент не режет резко, а скользит по металлу, этот процесс усиливается вдвое. Обычная универсальная СОЖ часто дает слабую смазку кромке, что приводит к нарастанию микростружки на передней поверхности сверла и локальному перегреву.
Для нержавейки специалисты рекомендуют СОЖ с повышенной смазывающей способностью - эмульсии с EP-присадками концентрацией 10–15% масла в воде или нерастворимые масляные жидкости. Эти составы образуют защитный слой на кромке, замедляющий наклеп и облегчающий вынос стружки. При этом сама охлаждающая способность часто отходит на второй план, потому что проблема перегрева решается правильной подачей материала и смазкой, а не только теплоотводом.
Внутренний подвод СОЖ как главный фактор глубокого сверления
При сверлении отверстий глубже 3×D (где D - диаметр сверла) внешний полив становится малоэффективным.
Стружка забивает отверстие и препятствует попаданию жидкости в зону резания. СОЖ просто вытесняется стружкой обратно, и инструмент работает почти всухую.
Внутренний подвод - сквозной канал в теле сверла - решает эту проблему принципиально. Жидкость подается прямо к вершине под давлением, смывает стружку в пазы сверла, одновременно охлаждая и смазывая кромку. Это не только предотвращает перегрев, но и улучшает вынос длинной стружки, которая иначе скапливается и ломает инструмент.
На практике для глубокого сверления нержавейки минимальное давление подачи составляет 70 бар, для аустенитных и дуплекс-сталей рекомендуют 80–100 бар. Однако критичен не только паспортный показатель, но и реальное давление на выходе из сверла. Нередко забитые каналы подачи или неправильно спроектированная система снижают эффективное давление до недопустимых значений.
Проверка подачи СОЖ в рабочей зоне
При настройке системы глубокого сверления нужно убедиться, что давление и расход СОЖ действительно достигают вершины инструмента. Признаки недостаточной подачи:
Стружка вынимается комками, а не тонкой лентой
На отверстии видна горячая черная линия или прожиг
Кромка сверла потемнела или появился налет наклепанного металла
Из отверстия идет дым
При возникновении этих признаков нужно проверить манометр в системе подачи, убедиться, что каналы в сверле открыты, и при необходимости повысить давление или увеличить расход.
Концентрация и состав СОЖ для нержавейки
Для эмульсионных СОЖ (вода + масло) при глубоком сверлении нержавейки используют концентрацию 10–15% масла.
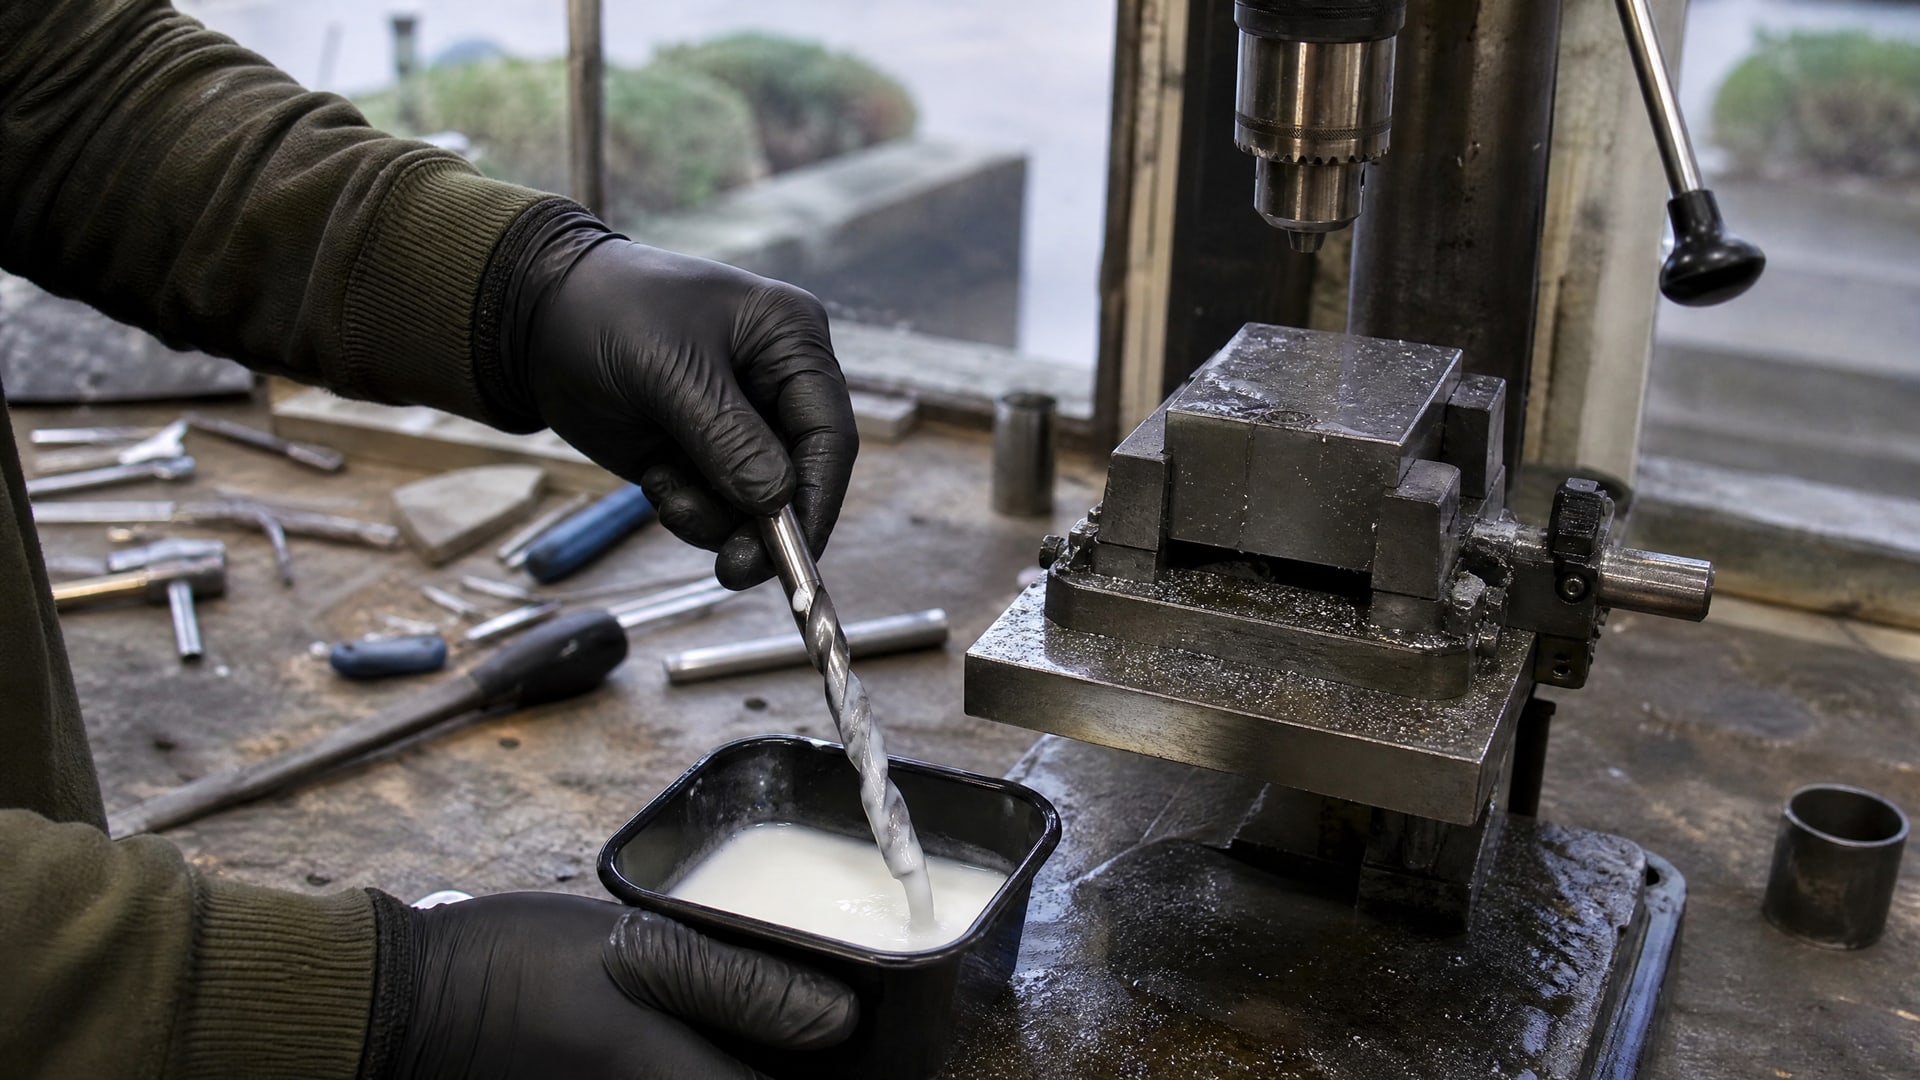
Этот диапазон обусловлен двумя факторами: с одной стороны, достаточная смазывающая пленка; с другой - сохранение охлаждающего эффекта воды и предотвращение отслоения эмульсии при высоком давлении подачи.
Масляные (нерастворимые) СОЖ минерального или полусинтетического происхождения также широко применяются. Они обеспечивают лучшую смазку и не требуют разведения, но имеют худшие охлаждающие свойства по сравнению с эмульсией и требуют более тщательной фильтрации и утилизации.
В обеих группах ключевую роль играют EP-присадки (противозадирные добавки), которые образуют металлоподобный слой на кромке при высоком давлении резания и частично компенсируют наклеп нержавейки. Без этих присадок даже концентрированная масляная жидкость будет менее эффективна.
При работе на станках с центральной системой смазки важно регулярно контролировать концентрацию через рефрактометр. При разведении эмульсии водой из местного водопровода нужно учитывать ее жесткость; в некоторых регионах может потребоваться предварительная подготовка воды для стабилизации эмульсии.
Режимы резания и подача для предотвращения перегрева
Интуитивно многие операторы думают, что снижение подачи уменьшит тепловыделение.
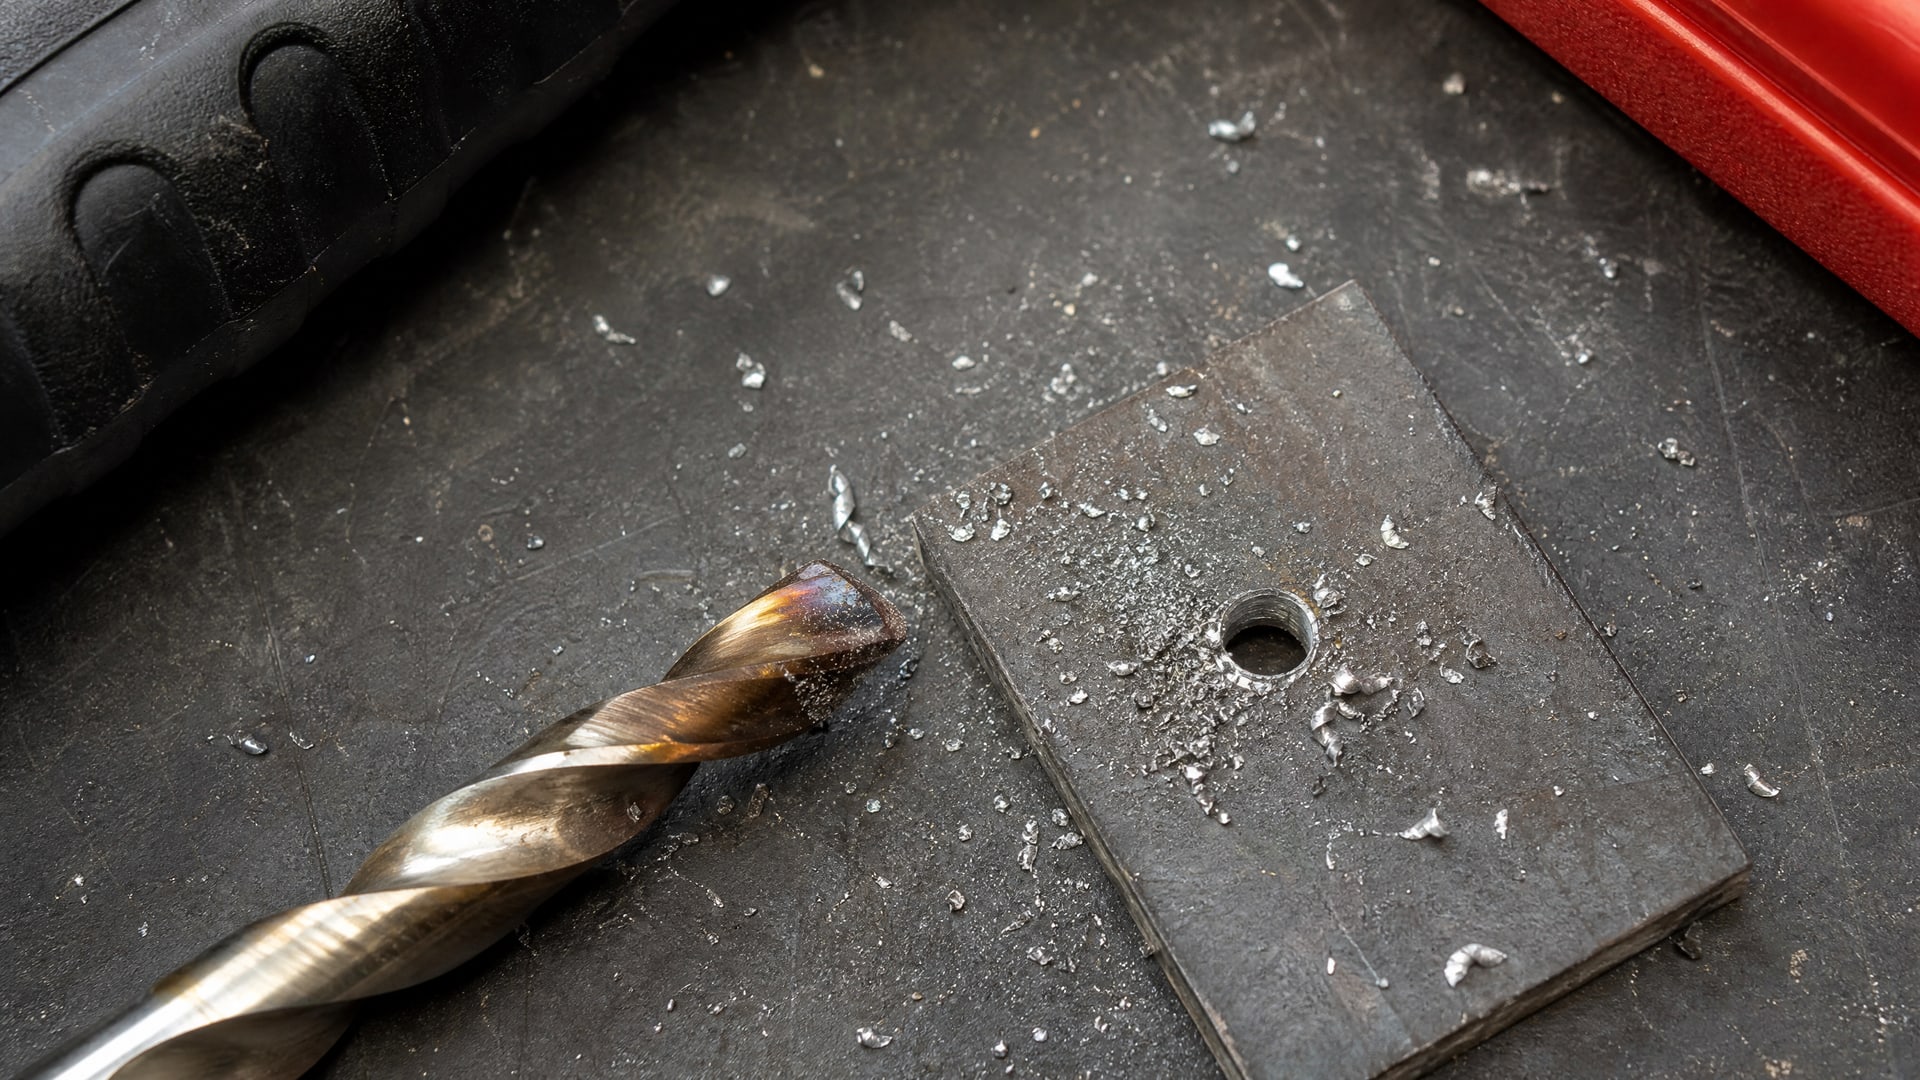
На практике это ведет к противоположному результату. Если подача слишком мала, сверло не режет, а трется и скользит по поверхности. Это вызывает интенсивный наклеп и рост температуры втрое быстрее, чем при нормальном резании.
Минимальная подача для твердосплавных сверл при работе с нержавейкой - около 0,03 мм/об. Ниже этого значения риск наклепа критично возрастает. При глубоком сверлении, особенно в аустенитных сталях, часто приходится жертвовать скоростью, но не подачей. Рекомендуется снизить скорость резания на 10% от номинальной и сохранить или даже слегка увеличить подачу, чтобы инструмент работал с полноценным срезанием стружки.
Признак правильного режима - стружка выходит тонкой, упругой лентой, отверстие не греется, нет скрипа и дымления. Если появились длинные спирали или черная корка на кромке, это сигнал к корректировке: обычно помогает увеличение подачи или проверка давления СОЖ.
Выбор СОЖ в зависимости от глубины отверстия и материала
Для отверстий глубже 5×D выбор СОЖ становится особенно ответственным.
На такой глубине стружка практически не может выйти самостоятельно, вся надежда на давление жидкости, смазку и правильную конструкцию инструмента.
При сверлении аустенитных нержавеющих сталей (304L, 316L, 316Ti) применяют эмульсии 10–15% или масляные СОЖ с высокими смазывающими свойствами. Для дуплекс-сталей (2205, 2507) требования еще жестче: давление часто поднимают до 80–100 бар, поскольку эти материалы еще больше подвержены работоупрочнению.
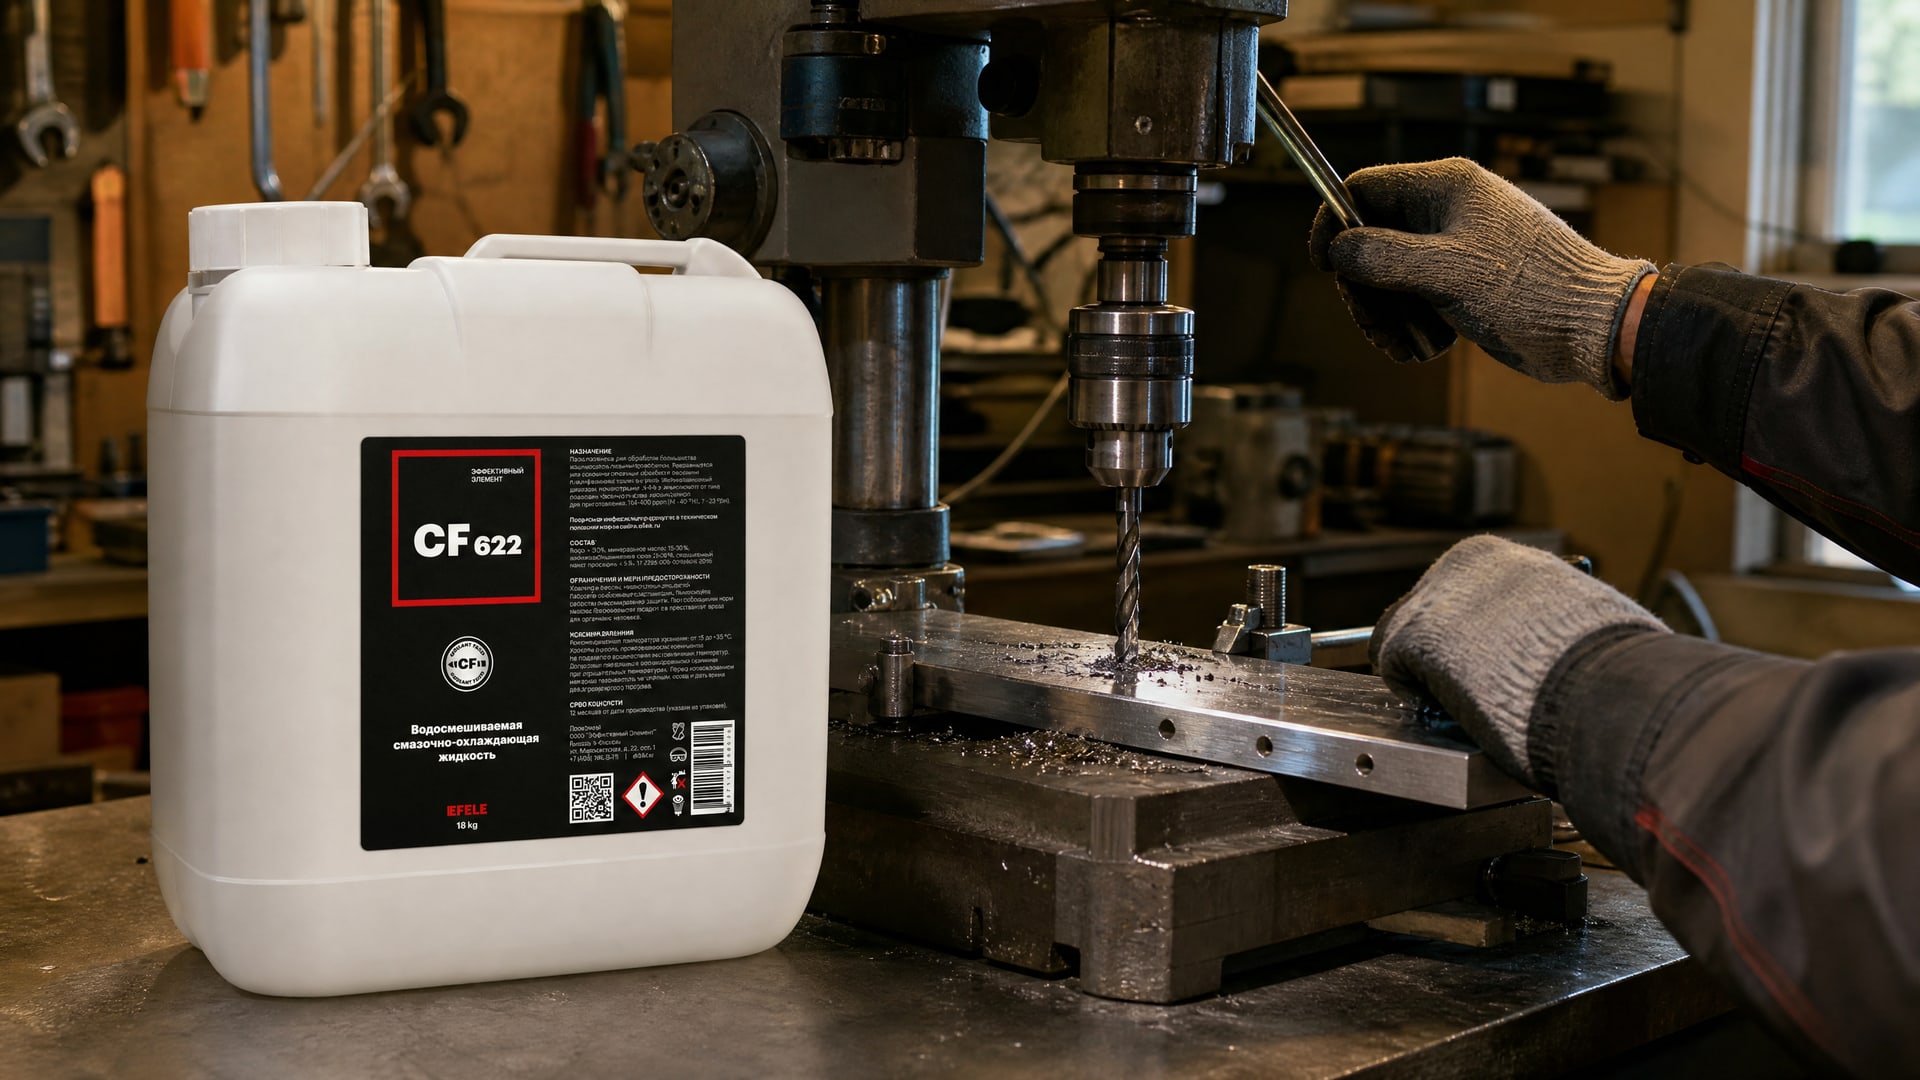
Полусинтетические СОЖ, такие как EFELE CF-622, сочетают хорошую смазку минеральных масел с охлаждающей способностью воды, обеспечивая баланс для длительной работы без перегрева инструмента. Эти составы специально разработаны для высоколегированных сталей и устойчивы к осаждению примесей при фильтрации, что важно при центральной подаче к нескольким станкам.
При выборе конкретного продукта нужно сверяться со спецификацией станка и системы подачи. Если станок настроен на давление 70 бар, выбирают СОЖ, стабильную при таком давлении. Если используется внешний полив, лучше брать масляную жидкость без воды, так как эмульсия будет вытесняться стружкой.
Диагностика перегрева и корректировка параметров
Перегрев при глубоком сверлении нержавейки проявляется четко.
На сверле виден темный налет, часто черно-синий или коричневый. Стружка выходит короткой, сломанной. Из отверстия может идти дым. Кромка сверла становится хрупкой и ломается при следующем входе в материал.
Причины и пути решения:
Недостаточное давление СОЖ - проверить манометр, убедиться, что каналы в сверле открыты, поднять давление до рекомендуемого
Низкая концентрация эмульсии - измерить рефрактометром, довести до 10–15% для нержавейки
Слишком малая подача - увеличить подачу до 0,05–0,1 мм/об в зависимости от диаметра
Высокая скорость резания - снизить на 15–25%, особенно при глубоких отверстиях
Тупое сверло или неправильная геометрия - осмотреть кромку визуально или под лупой, заменить инструмент
Забита система подачи - промыть фильтры, проверить дозирующий клапан, убедиться, что жидкость реально течет к инструменту
Если после всех корректировок перегрев продолжается, может понадобиться смена типа СОЖ. Иногда переход с эмульсии на масляную жидкость (или наоборот) дает улучшение за счет иного механизма смазки.
Часто задаваемые вопросы
Можно ли использовать универсальную СОЖ для всех видов сверления?
Нет. Для глубокого сверления нержавейки нужна жидкость с EP-присадками и повышенной смазывающей способностью, концентрация 10–15% масла. Универсальные составы часто содержат меньше смазывающих присадок и приводят к наклепу и перегреву уже при отверстиях 3×D.
Зачем внутренний подвод, если можно просто поливать сверху?
Внешний полив неэффективен при глубоком сверлении, потому что стружка забивает канал отверстия и вытесняет жидкость обратно. Сверло остается без смазки и охлаждения. Внутренний подвод доставляет жидкость прямо к кромке под давлением, смывает стружку и охлаждает инструмент на протяжении всей операции.
Что делать, если станок не рассчитан на 70 бар?
Если максимальное давление ниже, нужно компенсировать это правильным выбором СОЖ (эмульсия с максимальной концентрацией масла), острым инструментом и режимами резания. Также помогает перейти на масляную жидкость вместо эмульсии. В некоторых случаях может потребоваться модернизация системы подачи.
Как часто нужно менять СОЖ в системе?
Эмульсии обычно требуют полной смены каждые 6–12 месяцев в зависимости от объема работ и качества фильтрации. Масляные жидкости живут дольше, но также накапливают стружку и продукты окисления. Рекомендуется еженедельно проверять концентрацию эмульсии и ежемесячно проводить фильтрацию.
Помогает ли высокое давление, если СОЖ плохого качества?
Нет. Высокое давление усиливает воздействие, но не компенсирует низкие смазывающие свойства жидкости. Давление 100 бар без эффективной смазки приведет еще к более быстрому перегреву и износу инструмента. Нужно сочетание: правильная СОЖ + адекватное давление + острый инструмент + корректные режимы.
Заключение
Выбор СОЖ для глубокого сверления нержавеющей стали без перегрева основан на понимании того, что для высоколегированных материалов смазывающая способность часто важнее охлаждения. Эмульсии и масляные жидкости с EP-присадками, концентрация 10–15%, давление не менее 70 бар и внутренний подвод через инструмент - это стандартный набор условий. Но за техническими цифрами стоит принцип: инструмент должен резать остро и эффективно, а не тереться и наклепывать металл.
Первый шаг - проверить соответствие текущей СОЖ требованиям нержавейки и убедиться, что давление реально доходит до вершины сверла. Второй - контролировать остроту инструмента и правильность подачи. Третий - регулярно отслеживать состояние эмульсии и фильтрацию. При соблюдении этих условий время стойкости инструмента возрастает в 2–3 раза, а вероятность перегрева и поломки сверла резко снижается.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.