
СОЖ для электроэрозионной обработки: как выбрать и почему отечественные альтернативы уже работают
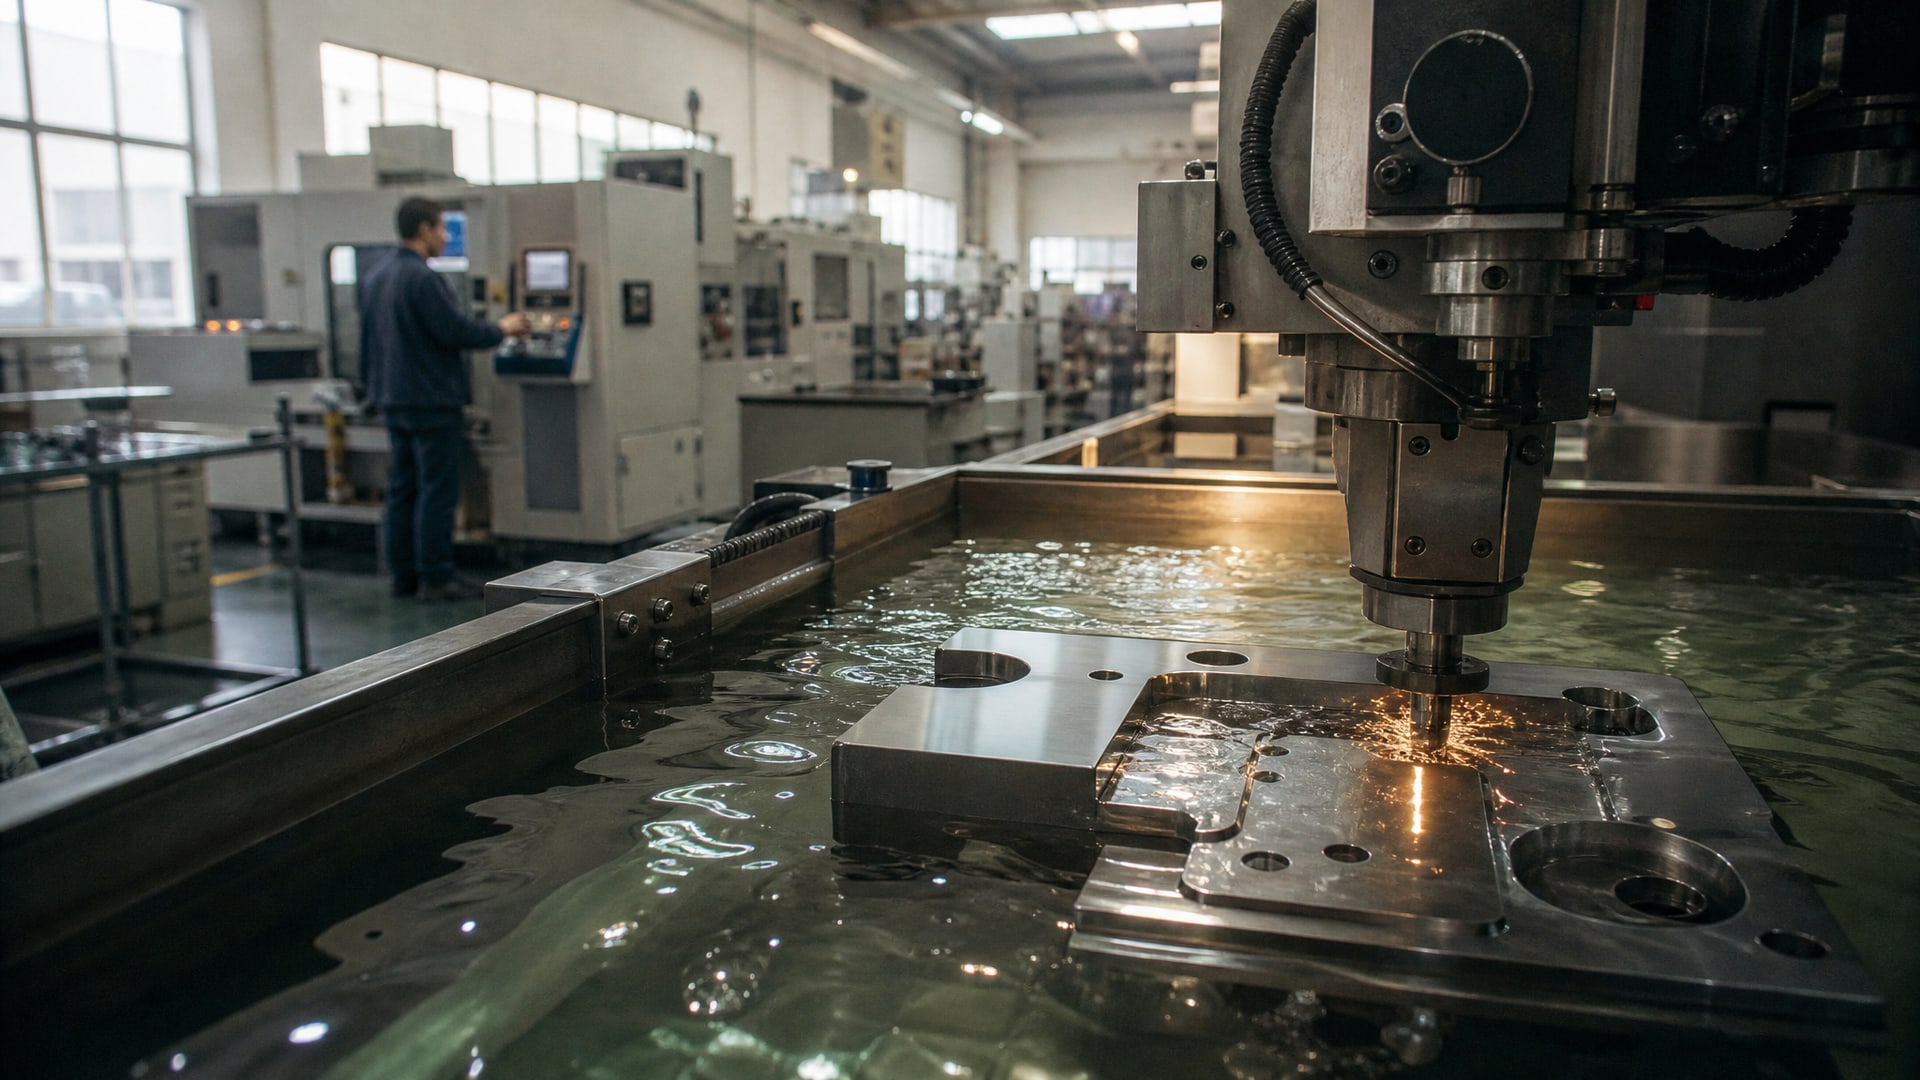
Рабочая жидкость для электроэрозионной обработки - это диэлектрическая среда, которая решает три ключевые задачи: усиливает процесс электрической эрозии, удаляет продукты эрозии из межэлектродного промежутка и охлаждает деталь с электродом. От выбора жидкости зависит точность, производительность и срок службы оборудования. Однако на практике закупщики и инженеры часто сталкиваются с ошибками: выбирают жидкость по стране происхождения, а не по параметрам; путают универсальные решения с типоспецифическими; не учитывают материал заготовки и режимы обработки. Статья разбирает, какие параметры действительно критичны, как правильно подбирать жидкость в зависимости от типа станка и операции, и почему отечественные составы могут быть не менее эффективны, чем импортные - при условии соответствия техническим требованиям.
Типы электроэрозионных станков и их рабочие жидкости
Электроэрозионная обработка включает несколько технологических режимов, и каждый требует свою среду.
Для проволочно-вырезных станков типовым выбором являются водные диэлектрики на основе концентратов - их разводят водой согласно инструкции производителя. Для копировально-прошивных станков, напротив, применяют углеводородные жидкости: они обеспечивают лучшую фильтруемость загрязнений и стабильность диэлектрических свойств при высокой интенсивности эрозии. Для супердрелей используют деионизированную воду как чистую диэлектрическую среду.
Эксперты подчеркивают: первый шаг при выборе - открыть документацию станка. В ней обычно перечислены одобренные жидкости, допустимые диапазоны вязкости, температуры вспышки и диэлектрической проницаемости. Работа на неодобренной жидкости создает риск потери гарантии, нестабильности процесса и преждевременного износа насоса.
Ключевые параметры рабочей жидкости для ЭЭО
Вязкость - один из главных показателей.
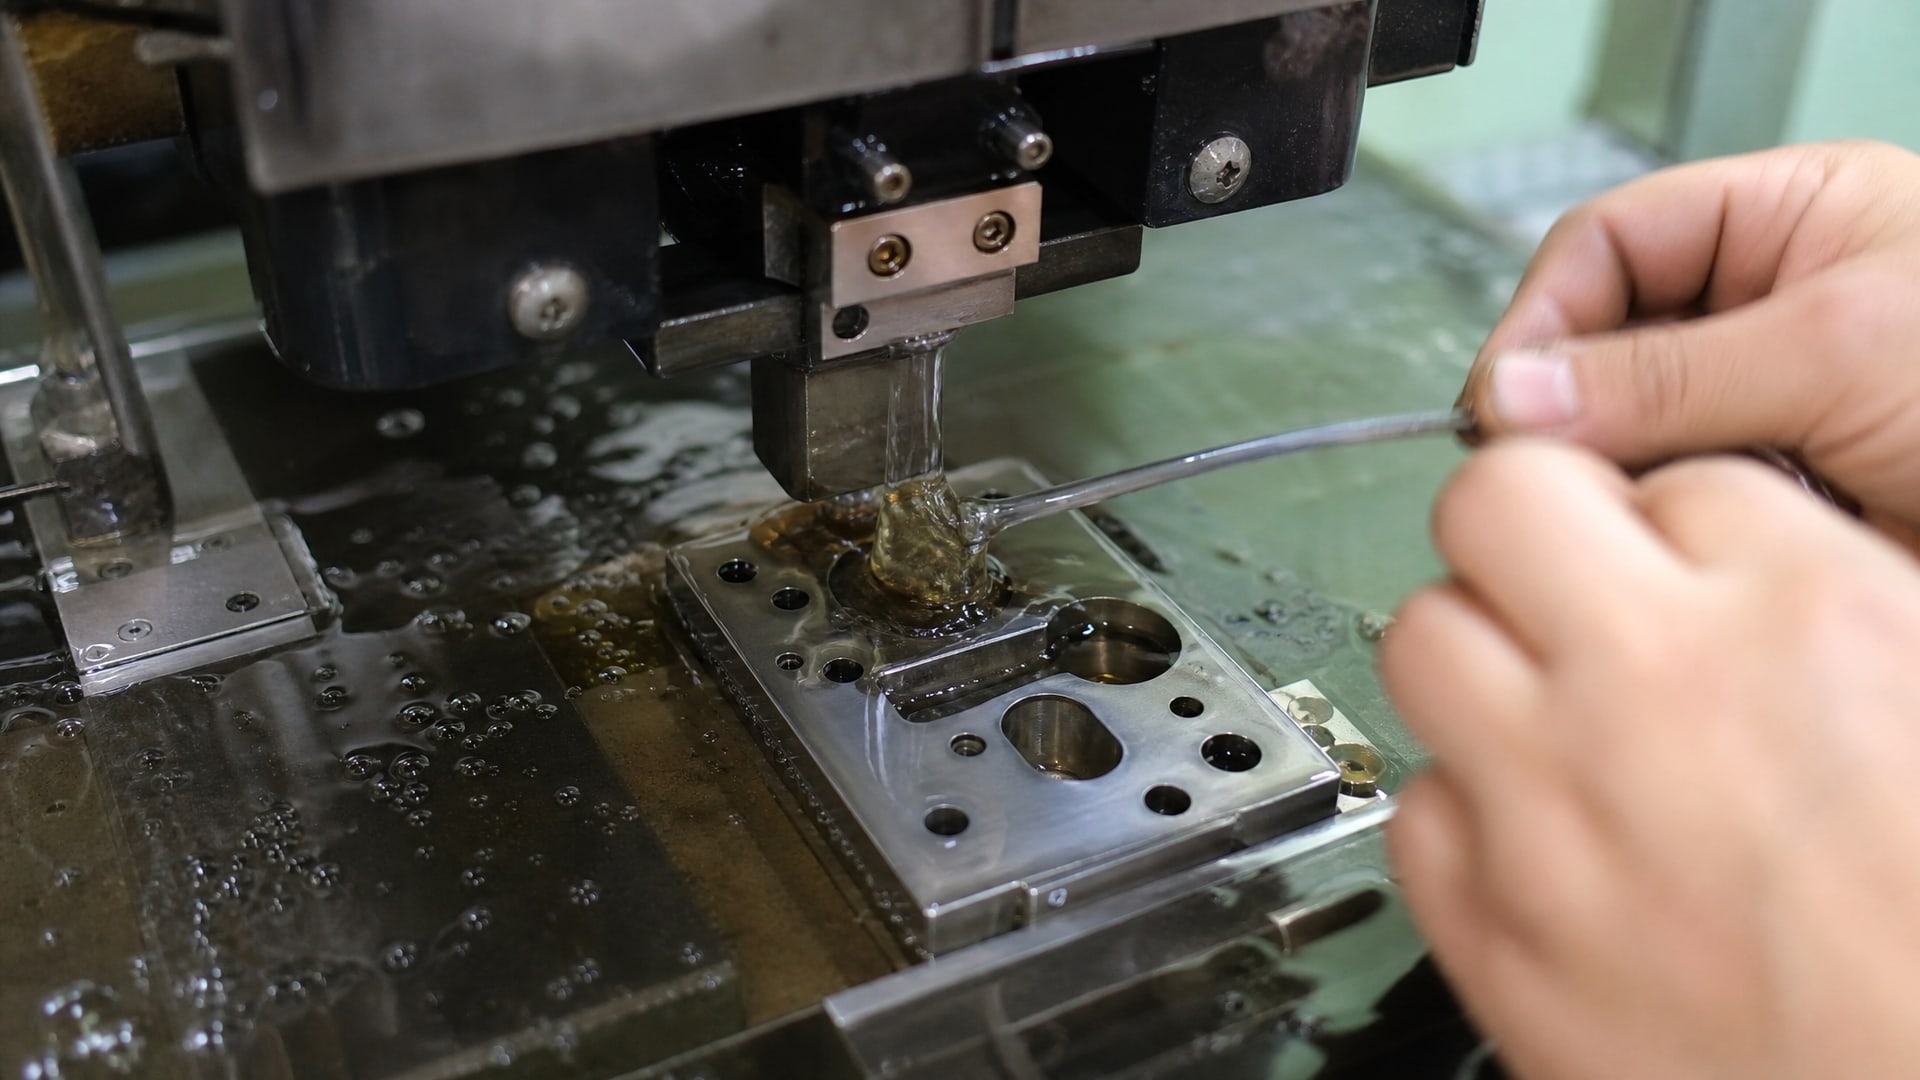
По ГОСТ 25331-82 для черновых режимов используют жидкости с вязкостью 5–6×10⁻⁴ м²/с, для чистовых -1,8–3×10⁻⁴ м²/с. Это не просто справочная цифра: слишком густая жидкость затрудняет удаление продуктов эрозии и замедляет охлаждение, а слишком жидкая теряет смазывающие свойства.
Температура вспышки определяет пожарную безопасность в цехе. Индустриальные масла И12А, ИЗОА и И40А имеют температуру вспышки 100 °C, в то время как трансформаторные масла по ГОСТ 10121-76 - всего 54 °C. Рабочая жидкость РЖ-8 по ТУ 38.101883-83 выдерживает до 120 °C. Если на участке отсутствуют эффективная вытяжка и противопожарная защита, рекомендуется выбирать составы с температурой вспышки не ниже 100 °C.
Диэлектрические свойства (диэлектрическая проницаемость и электропроводность) влияют на стабильность и точность процесса. Эти параметры проверяют в лаборатории и указывают в техническом паспорте жидкости. Нарушение диэлектрических свойств приводит к скачкам напряжения, пробоям и браку.
| Параметр | Черновые режимы | Чистовые режимы | Единица |
|---|---|---|---|
| Вязкость | 5–6×10⁻⁴ | 1,8–3×10⁻⁴ | м²/с |
| Температура вспышки | Не менее 80 | Не менее 100 | °C |
| Кинематическая вязкость (И12А) | 12,0 | - | м²/с при 20 °C |
Выбор жидкости в зависимости от материала заготовки
Материал детали - второй критерий выбора после типа станка.
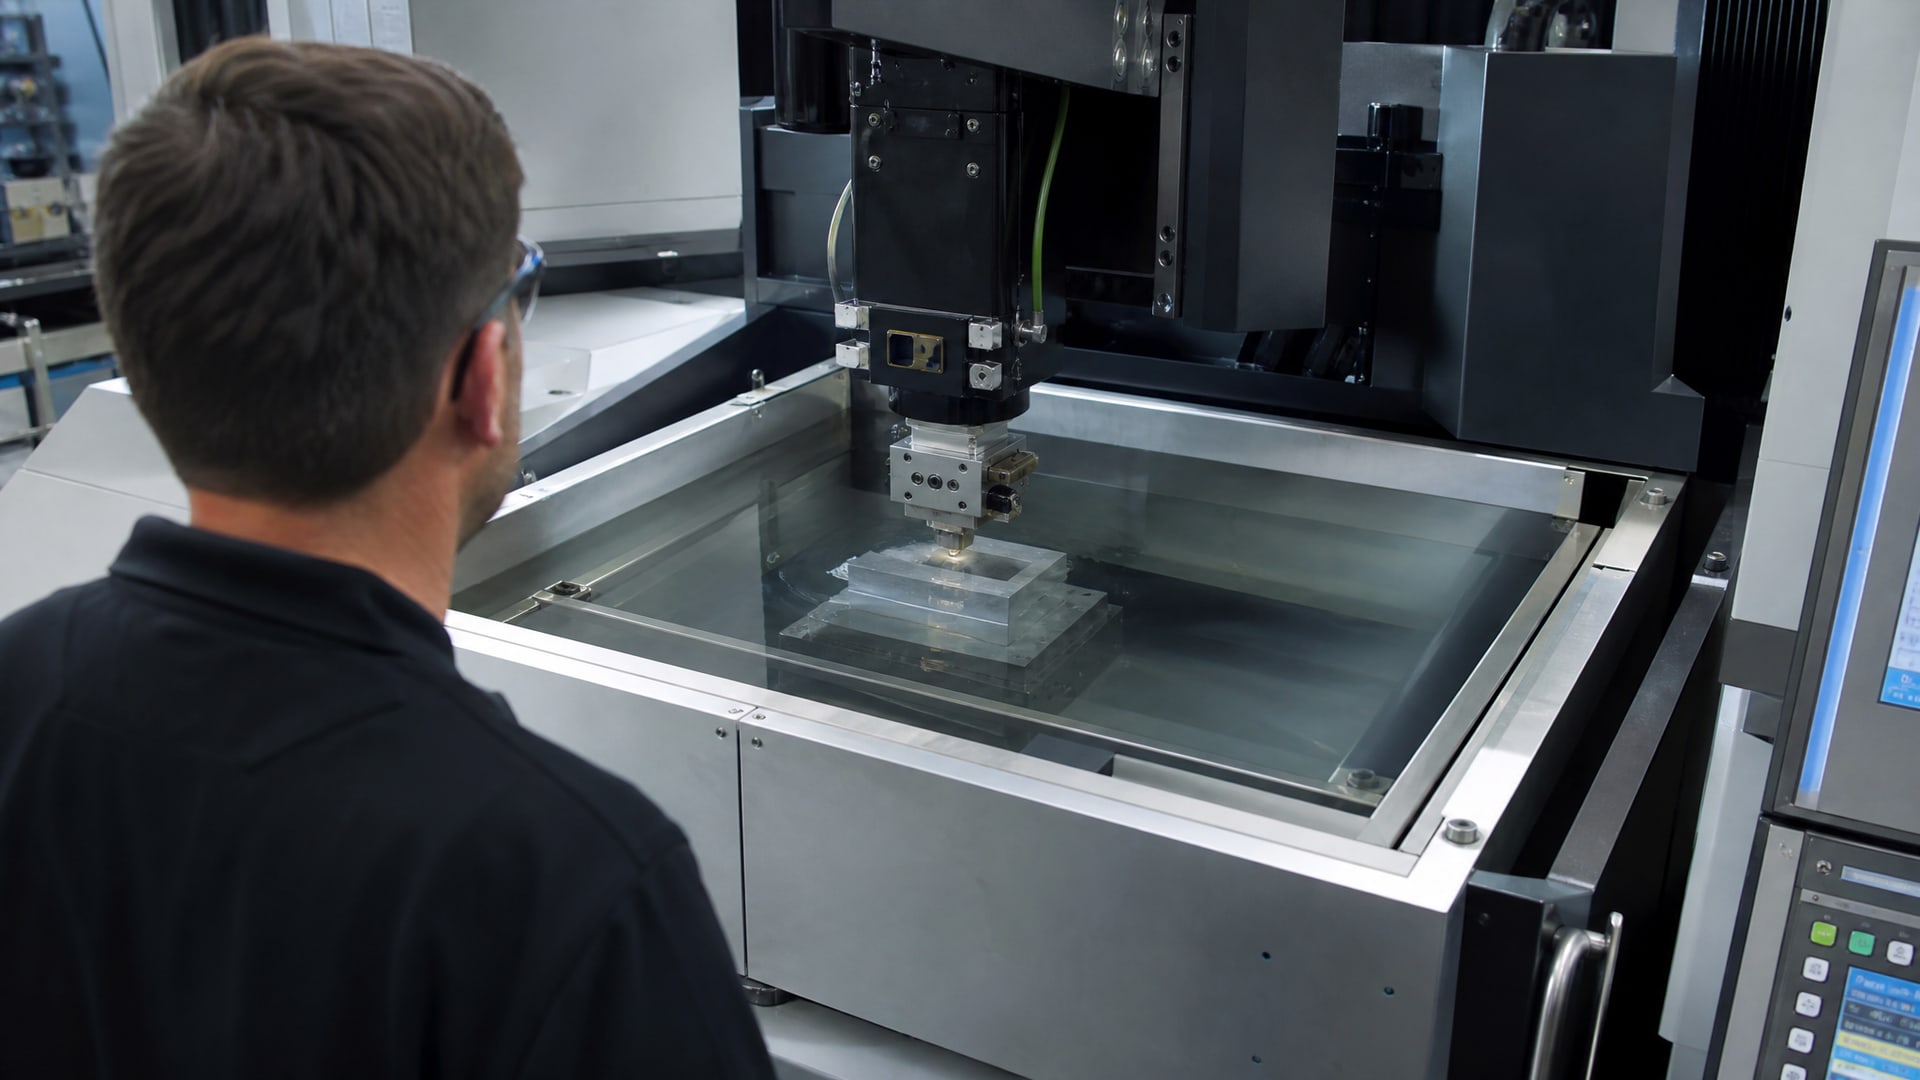
Для стали и ферромагнитных материалов обычно применяют углеводородные диэлектрики: они обеспечивают эффективное удаление черных окислов из промежутка. Для алюминия и цветных металлов рекомендуются маловязкие диэлектрики или деионизированная вода, чтобы избежать коррозии.
Титан требует особого внимания. Этот материал имеет низкую теплопроводность, из-за чего тепло скапливается в зоне обработки, и склонен к налипанию на инструмент. Для титана источники рекомендуют масляные СОЖ с повышенными смазывающими свойствами или концентрированные эмульсии 10–15% вместо стандартных 2–5%. Такие составы улучшают теплоотвод и снижают адгезию.
На практике многие предприятия доверяют отечественным жидкостям на базе ГОСТ 25331-82, которые соответствуют всем указанным параметрам. При условии соответствия спецификации станка (вязкость, вспышка, диэлектрические свойства) они работают не менее эффективно, чем импортные аналоги, но с предсказуемым доступом к техподдержке и ясным сертификатам.
Водные концентраты и правильное разведение
Для проволочно-вырезных станков поставляют концентраты в виде эмульсии или раствора, которые требуют разведения водой.
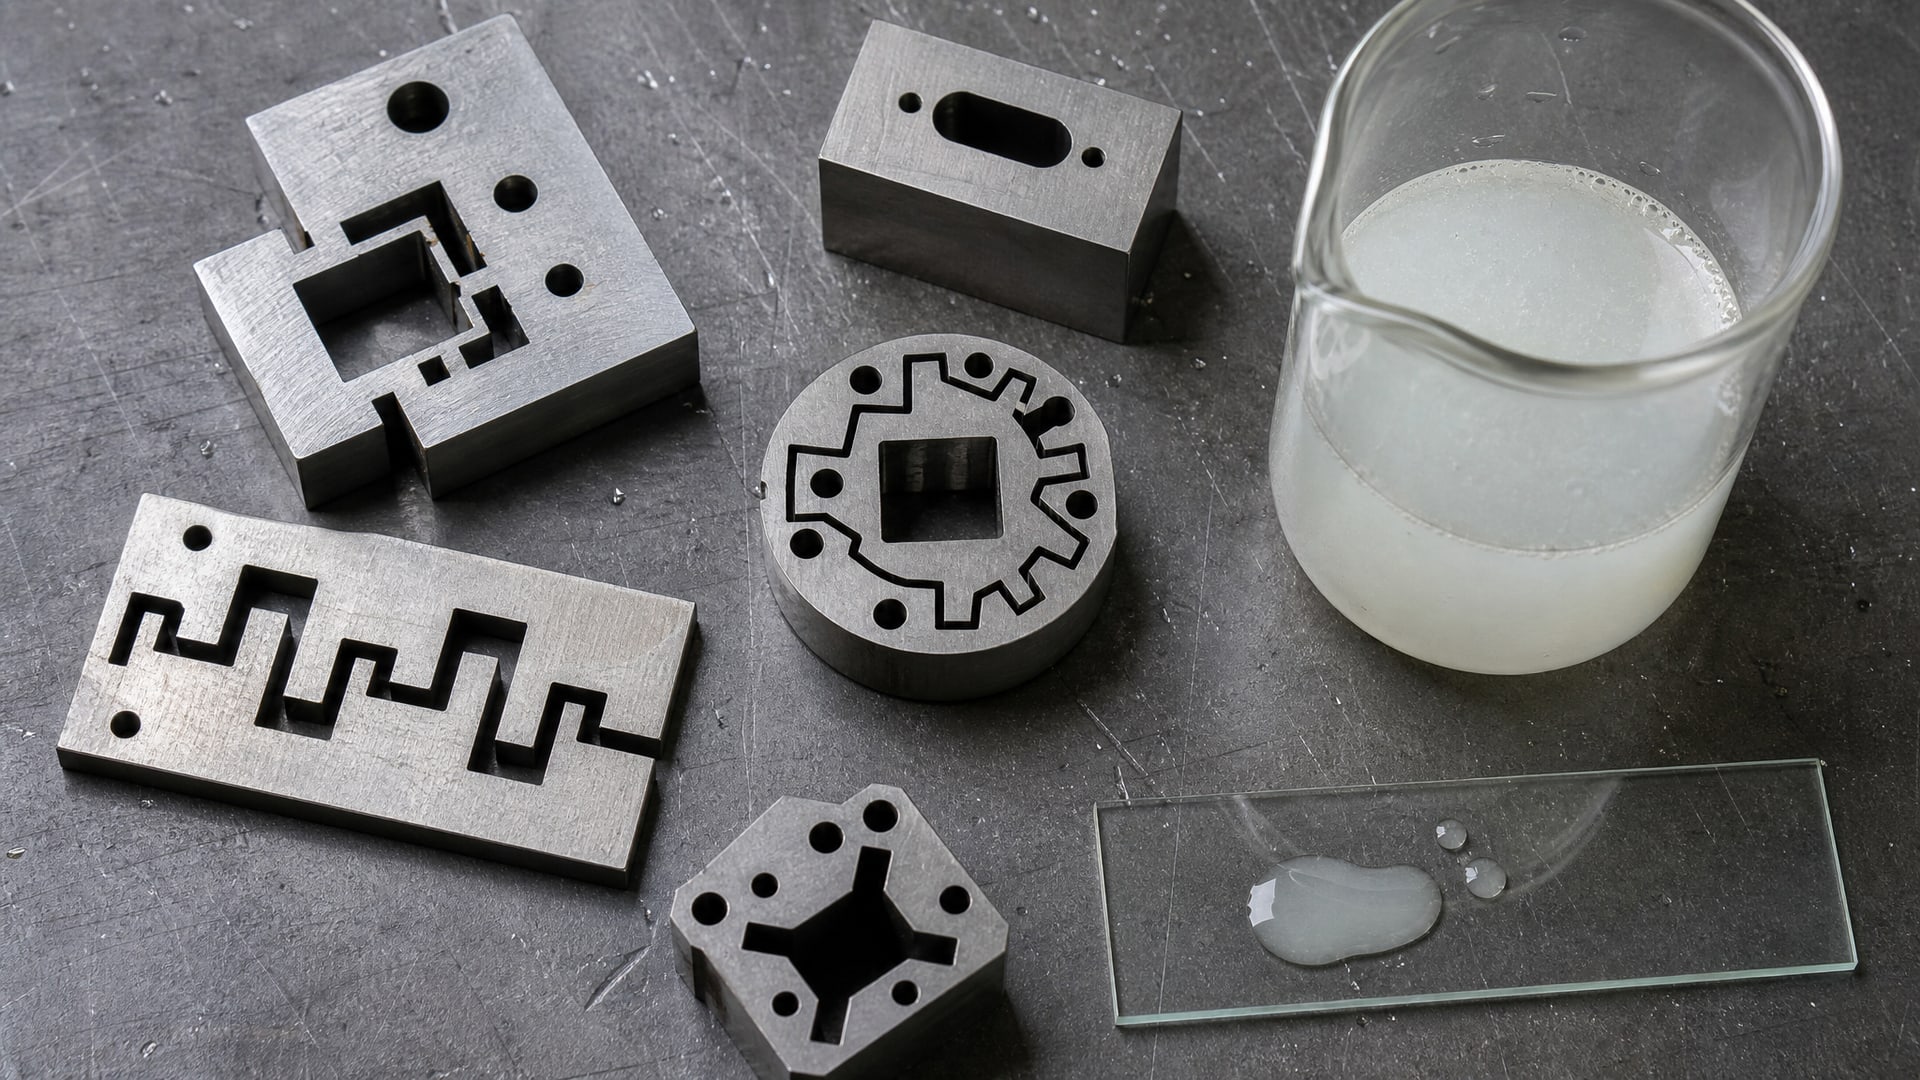
Ориентиры разведения варьируются: 1:10 до 1:70 в зависимости от типа концентрата и материала. Слишком высокая концентрация ухудшает электропроводность и замораживает скорость обработки; слишком низкая снижает диэлектрические свойства.
Эксперты настаивают на необходимости соблюдения рабочей концентрации. Если станок оснащен автоматической системой дозирования и контроля, это упрощает процесс. Если нет - закупщик должен согласовать концентрацию с производителем жидкости и придерживаться ее строго. Изменение концентрации во время работы приводит к нестабильности эрозии и брак.
Техжидкости для шлифования: чистота и охлаждение
Шлифование требует иного подхода.
По ГОСТ 12.3.025-80 для этой операции применяют водные СОЖ: водоэмульсионные, полусинтетические и синтетические. Выбор типа зависит от материала детали и требуемой шероховатости поверхности.
Главный критерий для шлифования - максимально эффективное охлаждение и хорошая прозрачность СОЖ. Стандарт ГОСТ 12.3.025-80 прямо связывает требования к чистоте жидкости с зернистостью шлифовального круга и требуемой шероховатостью поверхности. Чем мельче зерно и чем выше требования к качеству поверхности, тем чище должна быть СОЖ. Загрязнение жидкости - продукты износа круга, частицы стали - работают как абразив и портят готовую обработку.
Типичные концентрации синтетических и полусинтетических СОЖ для шлифования составляют 2–5%. Контроль чистоты осуществляется регулярным отбором проб и проверкой по классам чистоты ISO (например, ISO 17–19 для высокоточного шлифования).
Отечественные жидкости как альтернатива импортным составам
Вопрос импортозамещения техжидкостей актуален для многих предприятий.
Ответ прямой: отечественные рабочие жидкости могут полностью заменить импортные, если соответствуют техническим требованиям станка и спецификации ГОСТ 25331-82 для ЭЭО или ГОСТ 12.3.025-80 для шлифования.
На производствах, в ремонтных и сервисных службах закупщики давно работают с отечественными составами, которые проходили такие же испытания на диэлектрические свойства, вязкость, вспышку и стабильность, как их импортные аналоги. Выбор в их пользу часто обусловлен сочетанием стабильного качества, предсказуемого результата и понимания состава - это аргумент инженера.
EFELE CF-661 - пример такого решения: это отечественный жидкий минеральный диэлектрик, разработанный специально для электроэрозионной обработки металлов. Состав позволяет избежать затрудненного удаления продуктов эрозии и проблем с диэлектрическими свойствами, которые нередко возникают при работе с универсальными маслами. На практике при соответствии спецификации станка такие жидкости становятся эффективной альтернативой, позволяя снизить затраты и логистику без потери качества.
Процедура выбора и внедрения новой жидкости
Если нужно заменить текущую жидкость или перейти с импортного состава на отечественный, порядок следующий:
Получить полную документацию производителя станка: допустимые диапазоны вязкости, температуры вспышки, диэлектрической проницаемости, типы одобренных жидкостей.
Согласовать параметры новой жидкости с производителем и получить письменное одобрение.
Провести контрольный запуск на холостом ходу и на черновой операции малого объема, сняв показатели стабильности процесса и производительности.
Если результаты соответствуют норме, перейти на серийную обработку с периодическим контролем чистоты и диэлектрических свойств жидкости.
Вести запись параметров и сроков замены жидкости для предотвращения деградации свойств.
Часто закупщики сталкиваются с соблазном купить более дешевую универсальную жидкость. Это ошибка: экономия на жидкости почти всегда приводит к браку, простоям и затратам на переделку, которые многократно превышают разницу в цене.
Часто задаваемые вопросы
Какая рабочая жидкость подходит для проволочно-вырезного станка?
Для проволочно-вырезных станков применяют водные диэлектрики на основе концентратов, разведенных согласно инструкции производителя (обычно 1:10 до 1:70). Правильная концентрация критична: она влияет на диэлектрические свойства и скорость обработки. Типичные составы имеют вязкость 1,8–3×10⁻⁴ м²/с и температуру вспышки 80–100 °C.
Можно ли использовать одну жидкость для всех типов электроэрозионных операций?
Нет. Проволочно-вырезные станки работают на водных диэлектриках, прошивочные - на углеводородных маслах, супердрели - на деионизированной воде. Универсальная жидкость создает риск нестабильности эрозии и брака. Всегда проверяйте документацию станка на список одобренных жидкостей.
Чем жидкость для шлифования отличается от жидкости для ЭЭО?
Для шлифования требуется максимально эффективное охлаждение и чистота - источники прямо связывают требования к чистоте со степенью зернистости круга. Для ЭЭО главное - диэлектрические свойства и удаление продуктов эрозии. Кроме того, концентрации разные: для шлифования 2–5%, для проволочной ЭЭО часто выше.
Почему титан требует специальную жидкость?
Титан имеет низкую теплопроводность, из-за чего тепло скапливается в зоне обработки, и склонен к налипанию на инструмент. Для него рекомендуются составы с повышенными смазывающими свойствами и концентрациями 10–15% (вместо стандартных 2–5%) для улучшения теплоотвода и снижения адгезии.
Как отличить импортную жидкость от отечественной по качеству?
Качество определяется не страной происхождения, а соответствием техническим параметрам: вязкость, температура вспышки, диэлектрические свойства, способность удалять продукты эрозии, стабильность при хранении. Проверяйте наличие сертификата соответствия ГОСТ 25331-82 (для ЭЭО) или ГОСТ 12.3.025-80 (для шлифования) и испытайте жидкость в контролируемом режиме перед внедрением.
Заключение
Выбор СОЖ для электроэрозионной обработки и шлифования определяется не происхождением, а типом оборудования, материалом заготовки и техническими параметрами жидкости: вязкостью, температурой вспышки, диэлектрическими свойствами и концентрацией. Водные диэлектрики подходят для проволочных станков, углеводородные масла - для прошивочных, титан требует повышенных смазывающих свойств. Отечественные рабочие жидкости на основе ГОСТ 25331-82 полностью покрывают потребности производства при условии соответствия спецификации станка.
Для внедрения новой жидкости следуйте процедуре: получите одобрение производителя оборудования, проведите контрольный запуск и лишь затем переходите на серийную обработку с регулярным мониторингом параметров. Это гарантирует стабильность процесса, качество изделий и экономию на переделках.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.