
Смазка защита от коррозии: методика проверки на чугунных и алюминиевых пластинах
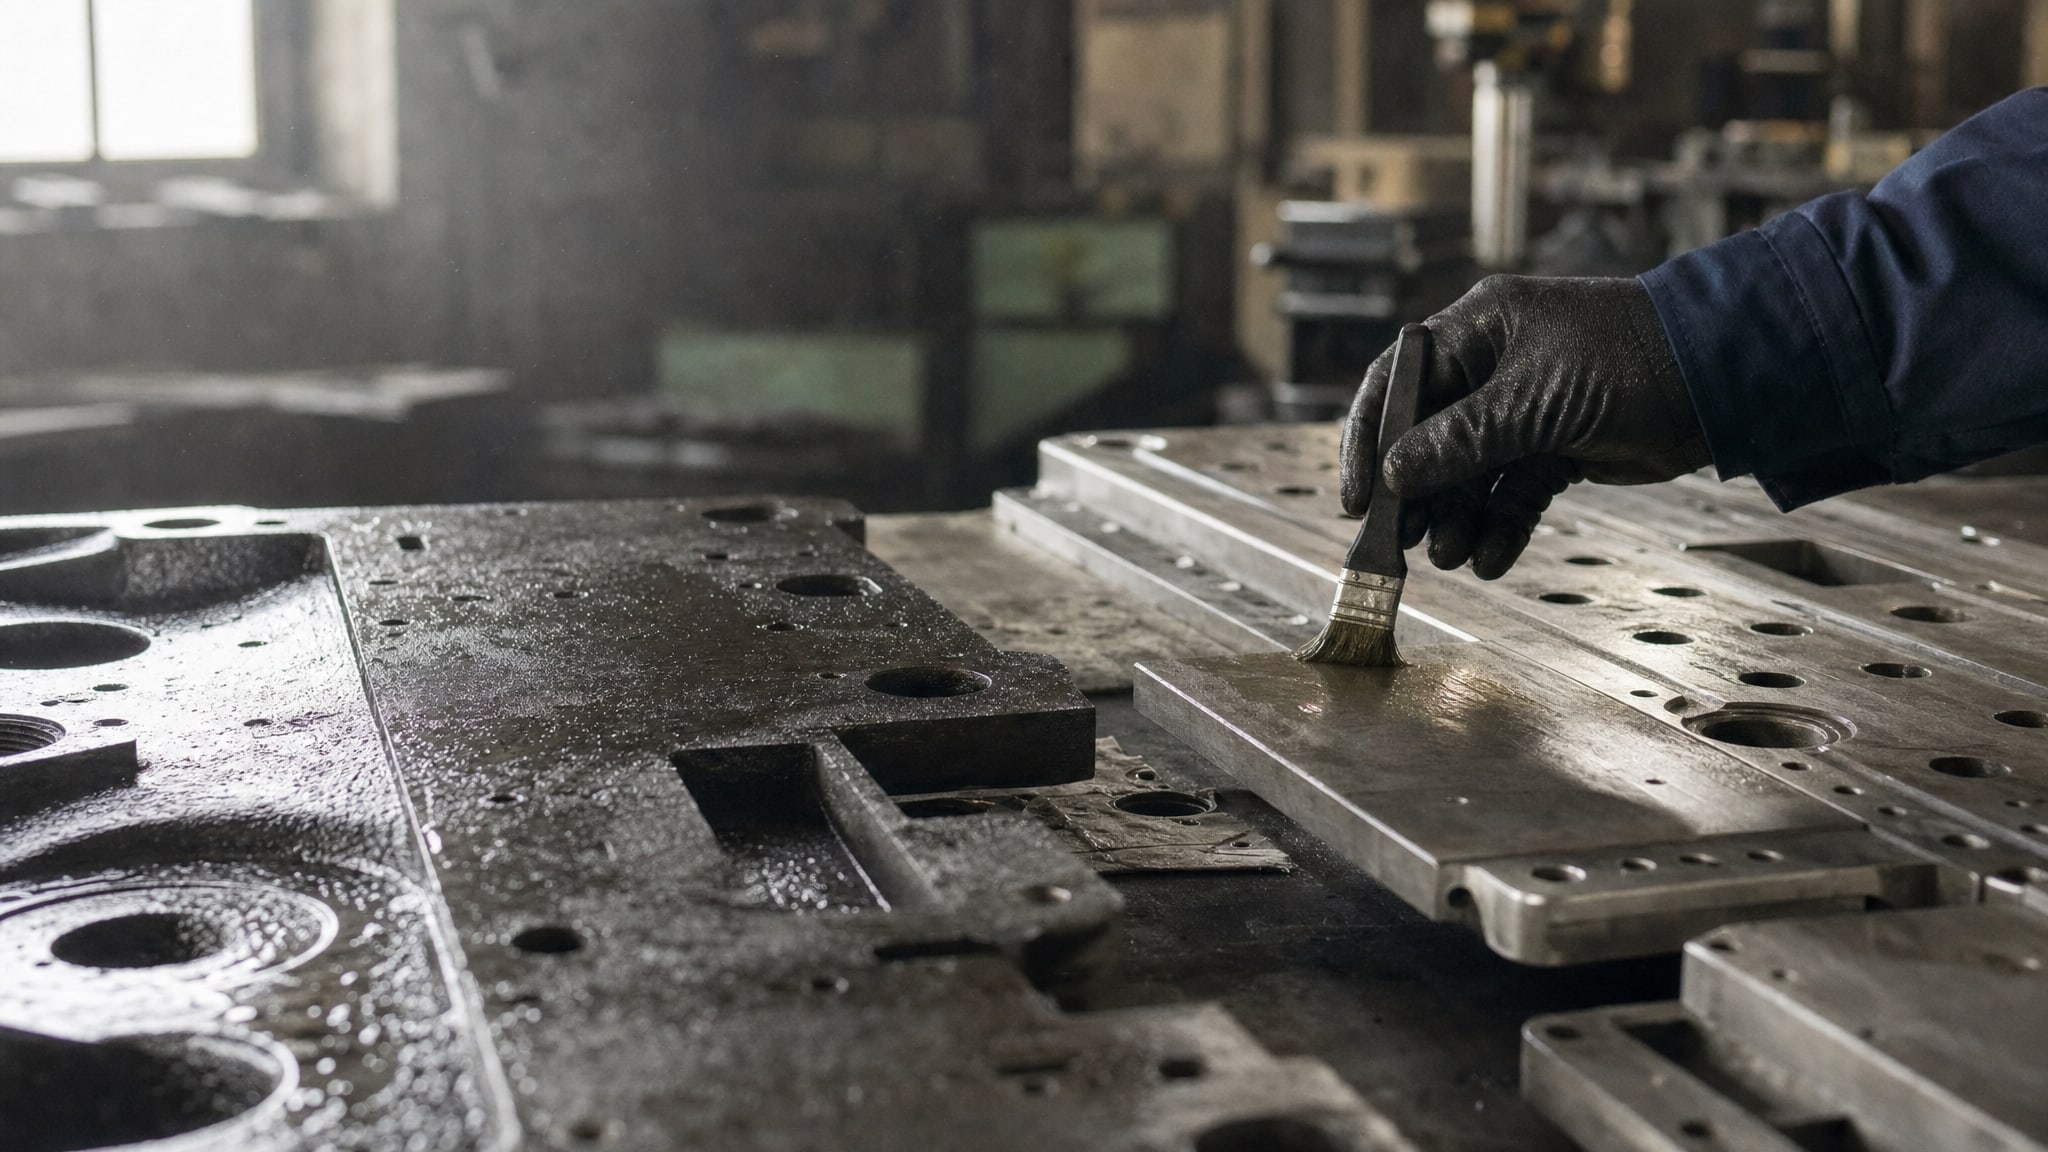
Коррозионная стойкость смазочных материалов - не просто маркетинговый термин, а измеряемая характеристика, которая определяет реальный срок защиты металлических узлов от ржавчины и окисления. На производствах, в сервисных центрах и при консервации оборудования инженеры выбирают смазки именно по результатам стандартных испытаний, а не по слову производителя. Методика проверки коррозионной стойкости на чугунных и алюминиевых пластинах позволяет смоделировать условия реальной эксплуатации в лаборатории, оценить поведение материала при контакте с влагой и кислородом, и получить объективный результат. Эта статья объясняет, какие стандарты используют для таких испытаний, как правильно интерпретировать результаты, и на что закупщикам нужно обратить внимание при выборе смазки для защиты от коррозии.
Материал полезен техническим специалистам, инженерам и снабженцам, которые отвечают за подбор смазочных материалов с гарантированной защитой от коррозии, а также тем, кто хочет разобраться, почему одна смазка показывает лучший результат на испытаниях, чем другая.
Зачем проверяют коррозионную стойкость смазок
На производстве смазка работает не в идеальных условиях: к ней попадает влага, ее контактируют с кислородом воздуха, а на деталях одновременно действуют механические нагрузки.
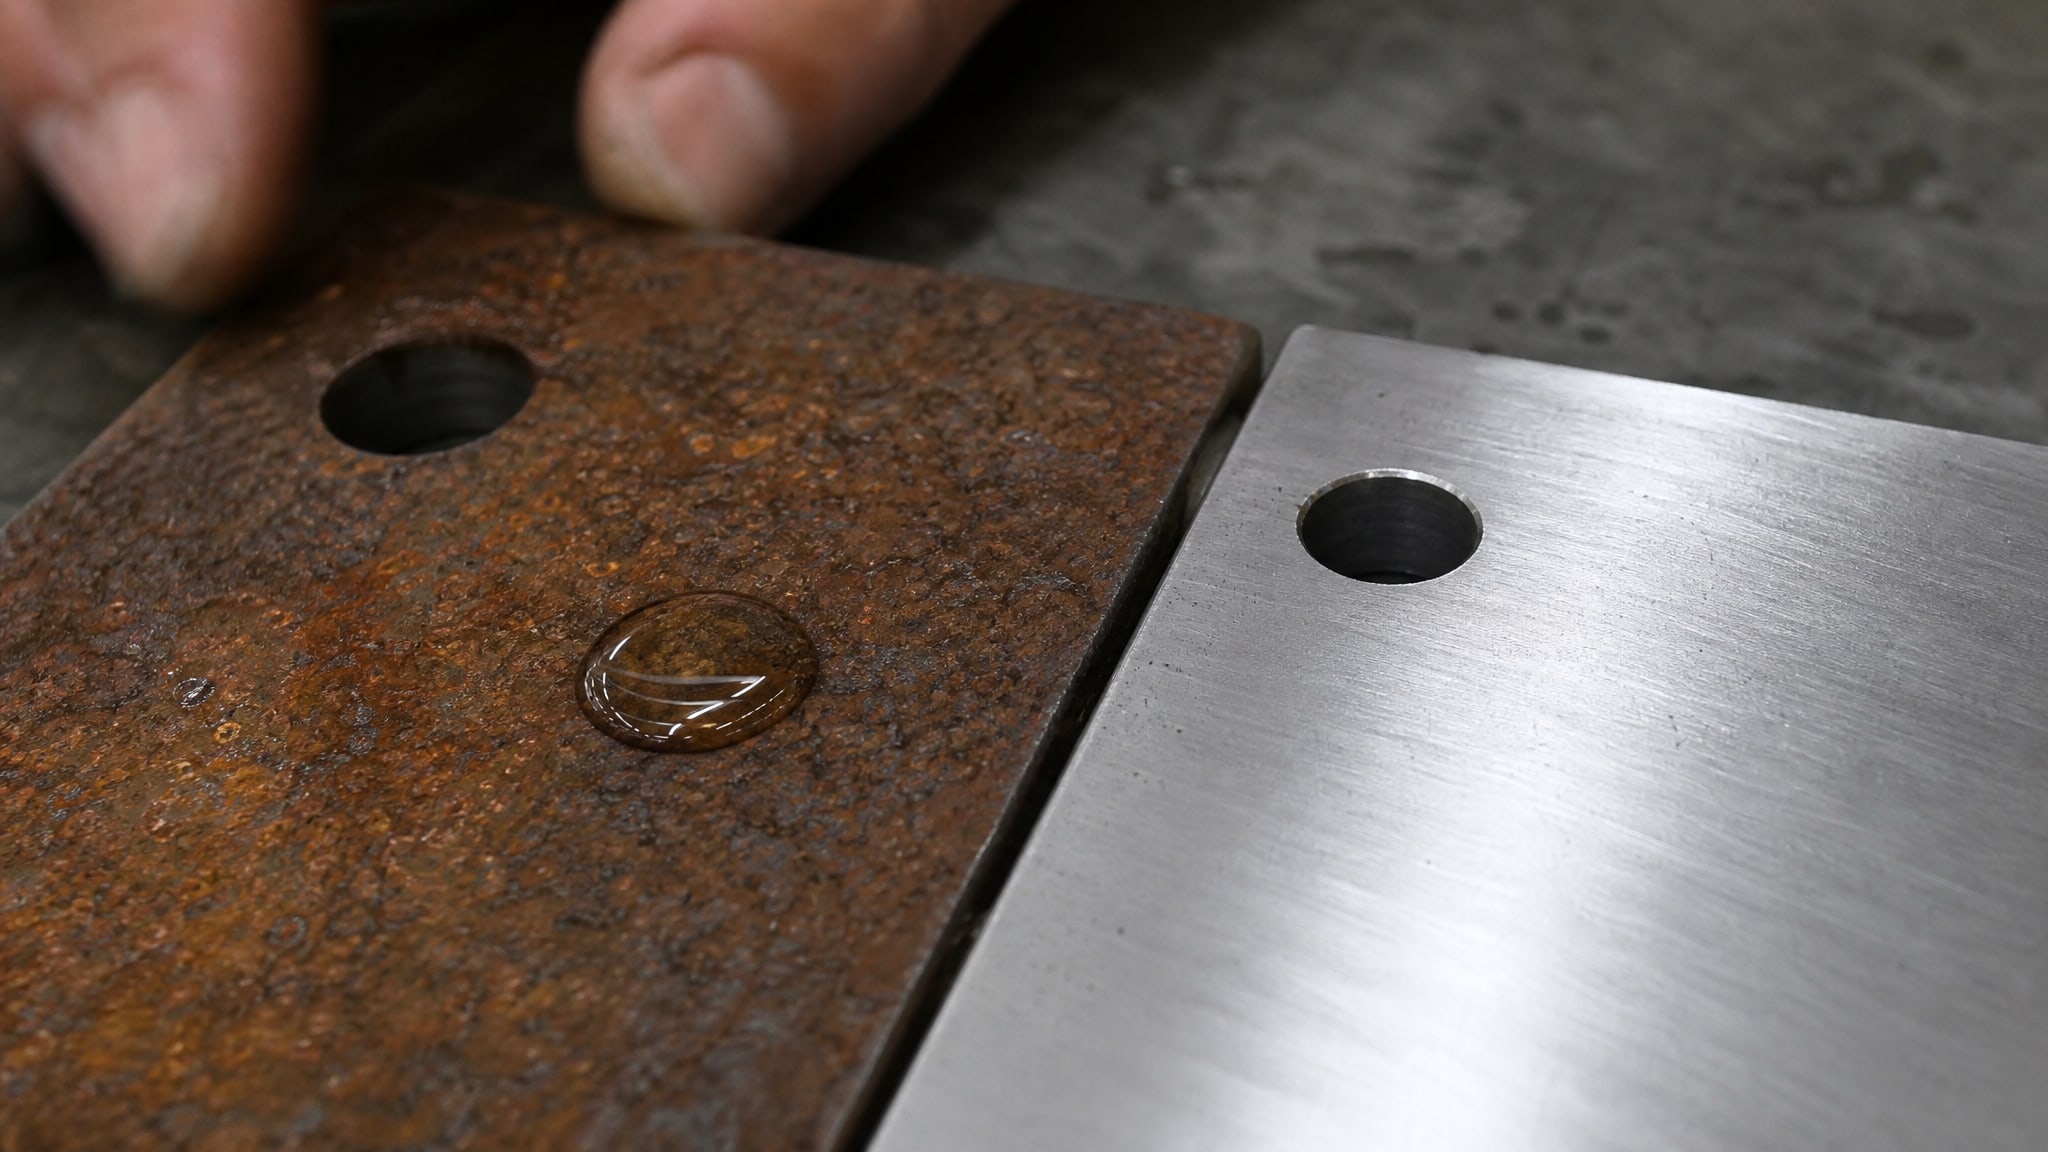
Если материал не обладает достаточной защитной способностью, металл под слоем смазки начинает ржаветь, особенно на стыках деталей и в местах скопления влаги.
Испытания на коррозионную стойкость нужны, чтобы:
убедиться, что смазка действительно образует защитную пленку на металле, а не вывивает его;
сравнить несколько смазок и выбрать ту, которая обеспечивает наилучшую защиту в конкретных условиях;
соблюдать требования стандартов или технических условий, которые указаны в спецификации оборудования;
избежать преждевременного отказа узлов из-за скрытой коррозии под слоем смазки.
Проверку проводят именно на чугунных и алюминиевых пластинах, потому что эти материалы часто встречаются в промышленности: чугун - в корпусах редукторов, направляющих и станочного оборудования, алюминий - в авиакосмических узлах, автомобильных коробках передач и светлых сплавах деталей. Разная кристаллическая структура и химическое происхождение этих металлов означают, что коррозионные процессы идут по-разному, и одна смазка может хорошо защищать чугун, но слабо работать на алюминии.
Основные стандарты для испытания коррозионной стойкости
В Российской Федерации испытания смазок на коррозионную стойкость регулируются несколькими ГОСТами, каждый из которых воспроизводит конкретный сценарий эксплуатации.
ГОСТ 9.512-96: фреттинг-коррозия при реверсивном скольжении
ГОСТ 9.512-96 распространяется на смазочные материалы, включая масла, пластичные смазки и ингибиторы коррозии, и устанавливает лабораторные ускоренные испытания защитной способности от фреттинг-коррозии. Под фреттинг-коррозией понимают поражение поверхности металла в результате повторяющихся малых колебаний с проскальзыванием, когда смазка вымывается или разрушается механическим путем.
На практике это происходит в подшипниках при вибрации, в шарнирных соединениях при микрозазорах, в направляющих при недостаточной смазке. Испытание проводят в специальной установке, где образец металла совершает колебательное движение с амплитудой скольжения, а результат оценивают по балльной шкале:
5 баллов - отсутствие изменения цвета поверхности трения;
4 балла - изменение цвета до 50 % поверхности;
3 балла и ниже - более обширное поражение вплоть до видимых дефектов.
ГОСТ ISO 11007-2013: противокоррозионные свойства в присутствии воды
Этот стандарт определяет метод проверки противокоррозионных характеристик пластичных смазок при контакте с водной испытательной жидкостью. Методика моделирует условия, когда смазка работает рядом с влагой: конденсат на металле, брызги воды, предвальцовочные смывы.
В испытании образец смазки смешивают с водой (или раствором неорганических солей) в установленных пропорциях, затем наносят на образцы металла и выдерживают при повышенной температуре. После испытания оценивают состояние поверхности: наличие ржавчины, пятен, точек коррозии, изменение цвета материала. Критерии приемки установлены в стандарте; отсутствие видимых дефектов означает, что смазка прошла испытание.
ГОСТ 19199-73: антикоррозионные свойства масел со сталью
Хотя этот стандарт разработан для турбинных, гидравлических и других смазочных масел, которые могут контактировать с водой, его методика показывает общий принцип: стальной стержень погружают в смесь испытуемого масла и дистиллированной воды либо раствора неорганических солей, затем выдерживают при повышенной температуре (в течение 24 часов при 60 °C или в другом режиме по спецификации). Поверхность стержня проверяют на предмет позеленения, побурения, пятен и точек - отсутствие таких признаков свидетельствует о хорошей защитной способности.
ГОСТ 32335-2013: коррозионное воздействие на медь
Этот стандарт определяет метод проверки коррозионного воздействия пластичных смазок на медную пластинку. Хотя объектом испытания здесь является медь, а не чугун или алюминий, методика демонстрирует логику оценки: медную пластинку помещают в смазку, подвергают нагреву (обычно при 100 °C в течение 24 часов), затем визуально проверяют поверхность пластинки на предмет потемнения, коррозионных изменений цвета. Балльная оценка помогает классифицировать результаты (1a, 1b, 1c и т. д. в зависимости от стандарта).
Важно помнить: результаты испытания на меди нельзя без оговорок переносить на чугун или алюминий, потому что химическая активность и структура меди отличаются от этих материалов.
Как выполняется методика испытания на чугунных и алюминиевых пластинах
Хотя универсального ГОСТА, который специально называет именно чугунные и алюминиевые пластины в качестве обязательных образцов для всех смазок, в российских стандартах не обнаружено, на практике испытания проводят по логике, заложенной в упомянутых выше стандартах, с учетом конкретных материалов и условий эксплуатации.
Подготовка образцов
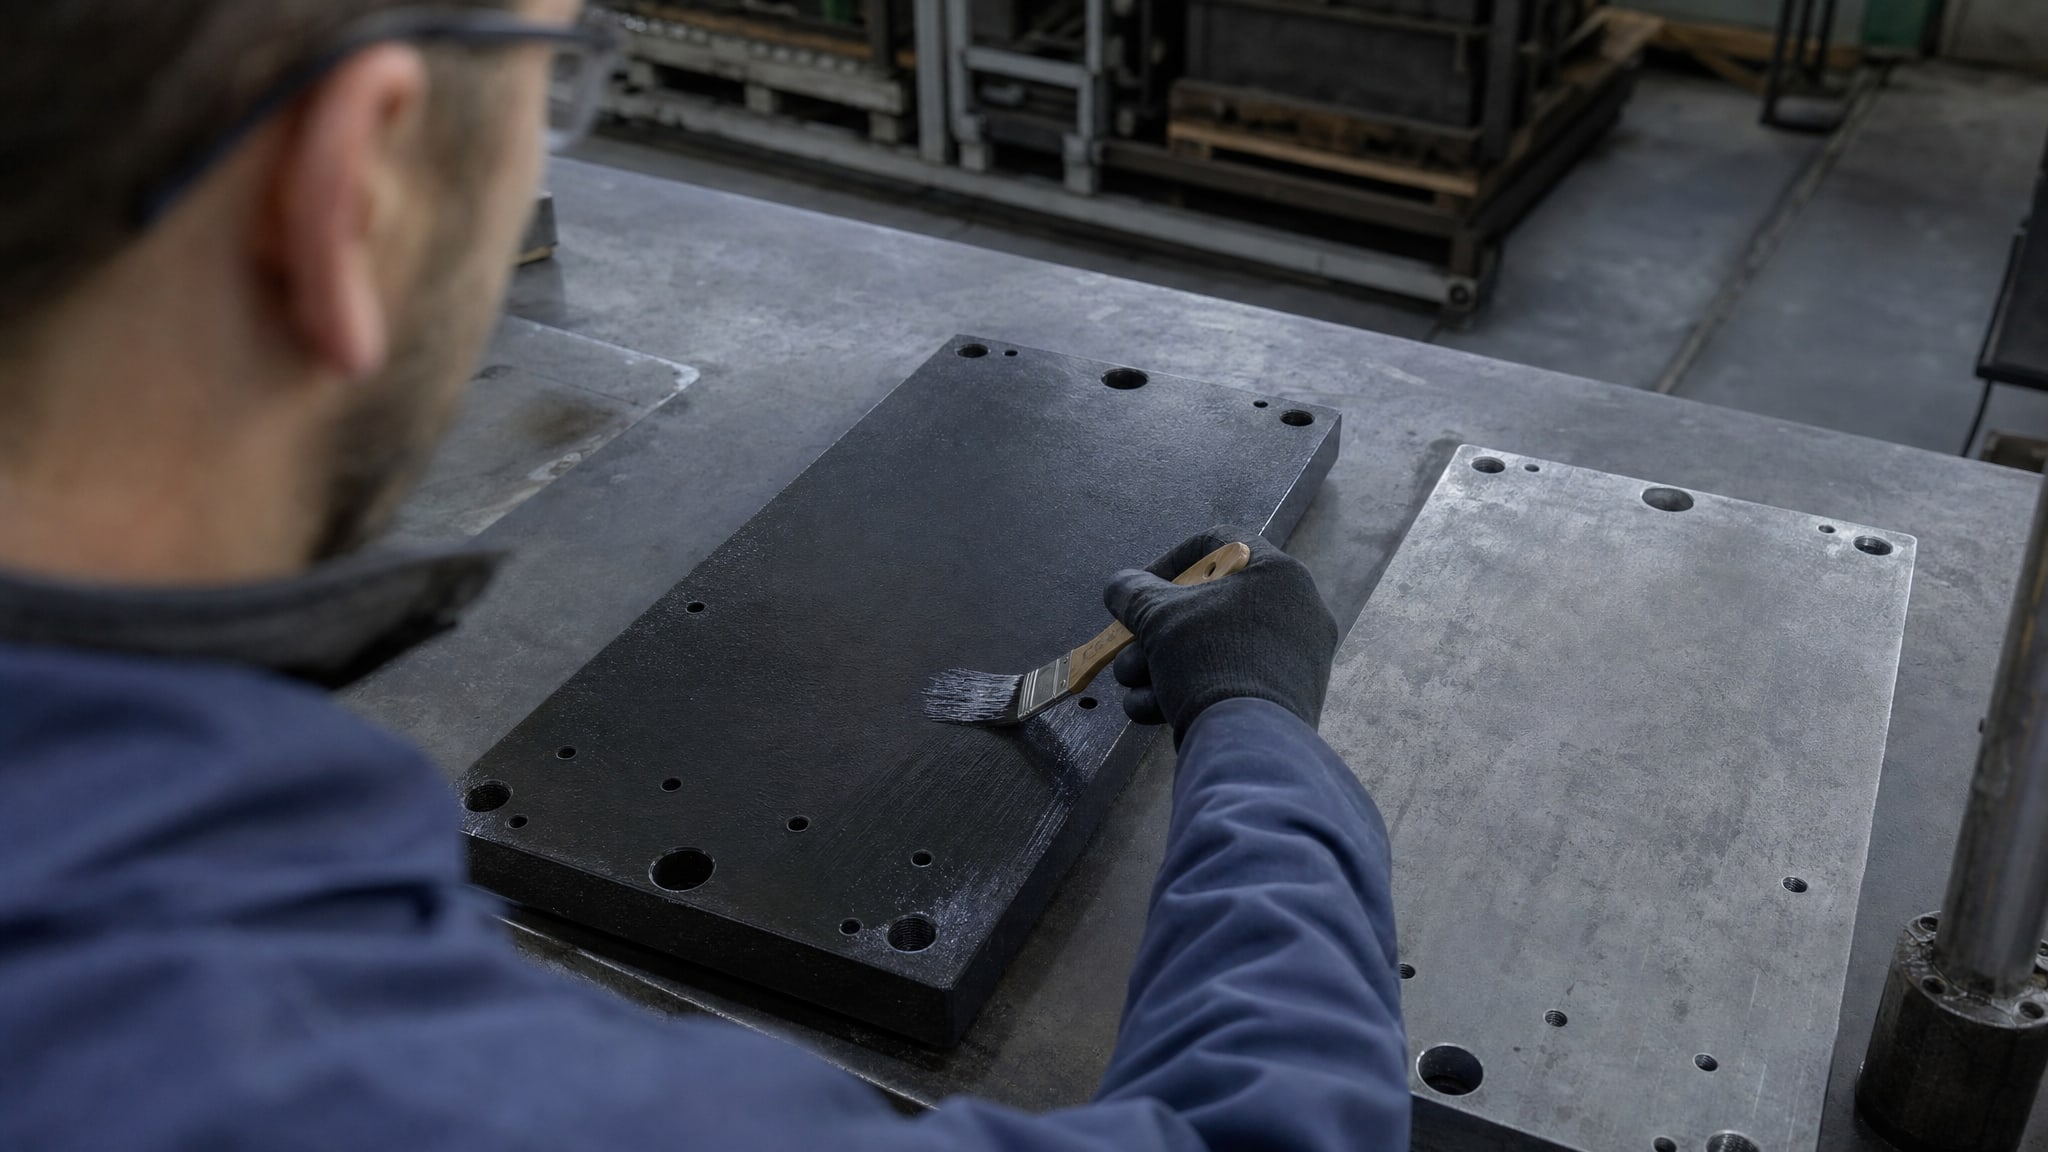
Чугунные и алюминиевые пластины готовят согласно методикам, которые установлены в технических условиях или внутренних регламентах предприятия. Размеры обычно составляют 50×25 мм (или близкие), поверхность шлифуют до чистоты, установленной в методике (часто Ra 0,4-0,8 мкм), затем обезжиривают органическим растворителем и высушивают. Это необходимо, чтобы исключить влияние старого загрязнения на результат.
Чугун выбирается потому, что его поверхность более пористая, в структуре много графита и железа, что делает его более подверженным коррозии во влажной среде при отсутствии достаточной защиты. Алюминий, в свою очередь, образует плотный оксидный слой, но при нарушении этого слоя (механическое повреждение, контакт с агрессивной средой) может быстро корродировать, особенно в присутствии хлоридов или в условиях, когда смазка не образует полноценной адгезионной пленки.
Нанесение и выдержка смазки
На подготовленную поверхность наносят тонкую пленку испытуемой смазки. Слой должен быть равномерным, но не избыточным: слишком толстая пленка затрудняет проникновение воды и кислорода, что может исказить результат, слишком тонкая - не обеспечивает реальную защиту и также неинформативна. После нанесения пластины выдерживают в определенных условиях.
Условия выдержки варьируются:
сухое хранение: просто герметичная камера, 20-25 °C, для оценки окисления и изменения цвета самой смазки;
влажная среда: камера с относительной влажностью 95-98 % при 20-40 °C, или прямой контакт пластин с дистиллированной водой, или смесь смазки с водой, подогрев до 40-60 °C на протяжении 24-168 часов в зависимости от методики.
Тестирование во влажных условиях особенно важно для консервирующей смазки, потому что она должна показать, что может удержать влагу на расстоянии и не пропустить ее к металлу.
Оценка результатов
По окончании испытания пластины визуально осматривают под лупой или микроскопом. Эксперт регистрирует:
изменение цвета смазки: позеленение, побурение, потемнение (признак окисления или реакции с металлом);
состояние поверхности пластины: отсутствие признаков (положительный результат), изменение цвета поверхности, появление ржавых точек, пятен, потеки (отрицательный результат);
характер поражения: локальная коррозия, равномерная пленка, краевые дефекты - каждое указывает на механизм процесса.
Результаты классифицируют по шкале, установленной стандартом. Например, в ГОСТ 9.512-96 используется 5-балльная система, в других методиках могут быть буквенные оценки (1a, 1b, 1c и т. д.) или просто «соответствует / не соответствует».
Почему именно чугун и алюминий?
Выбор этих двух материалов для сравнительного испытания оправдан тем, что они отличаются по коррозионной активности и структуре.
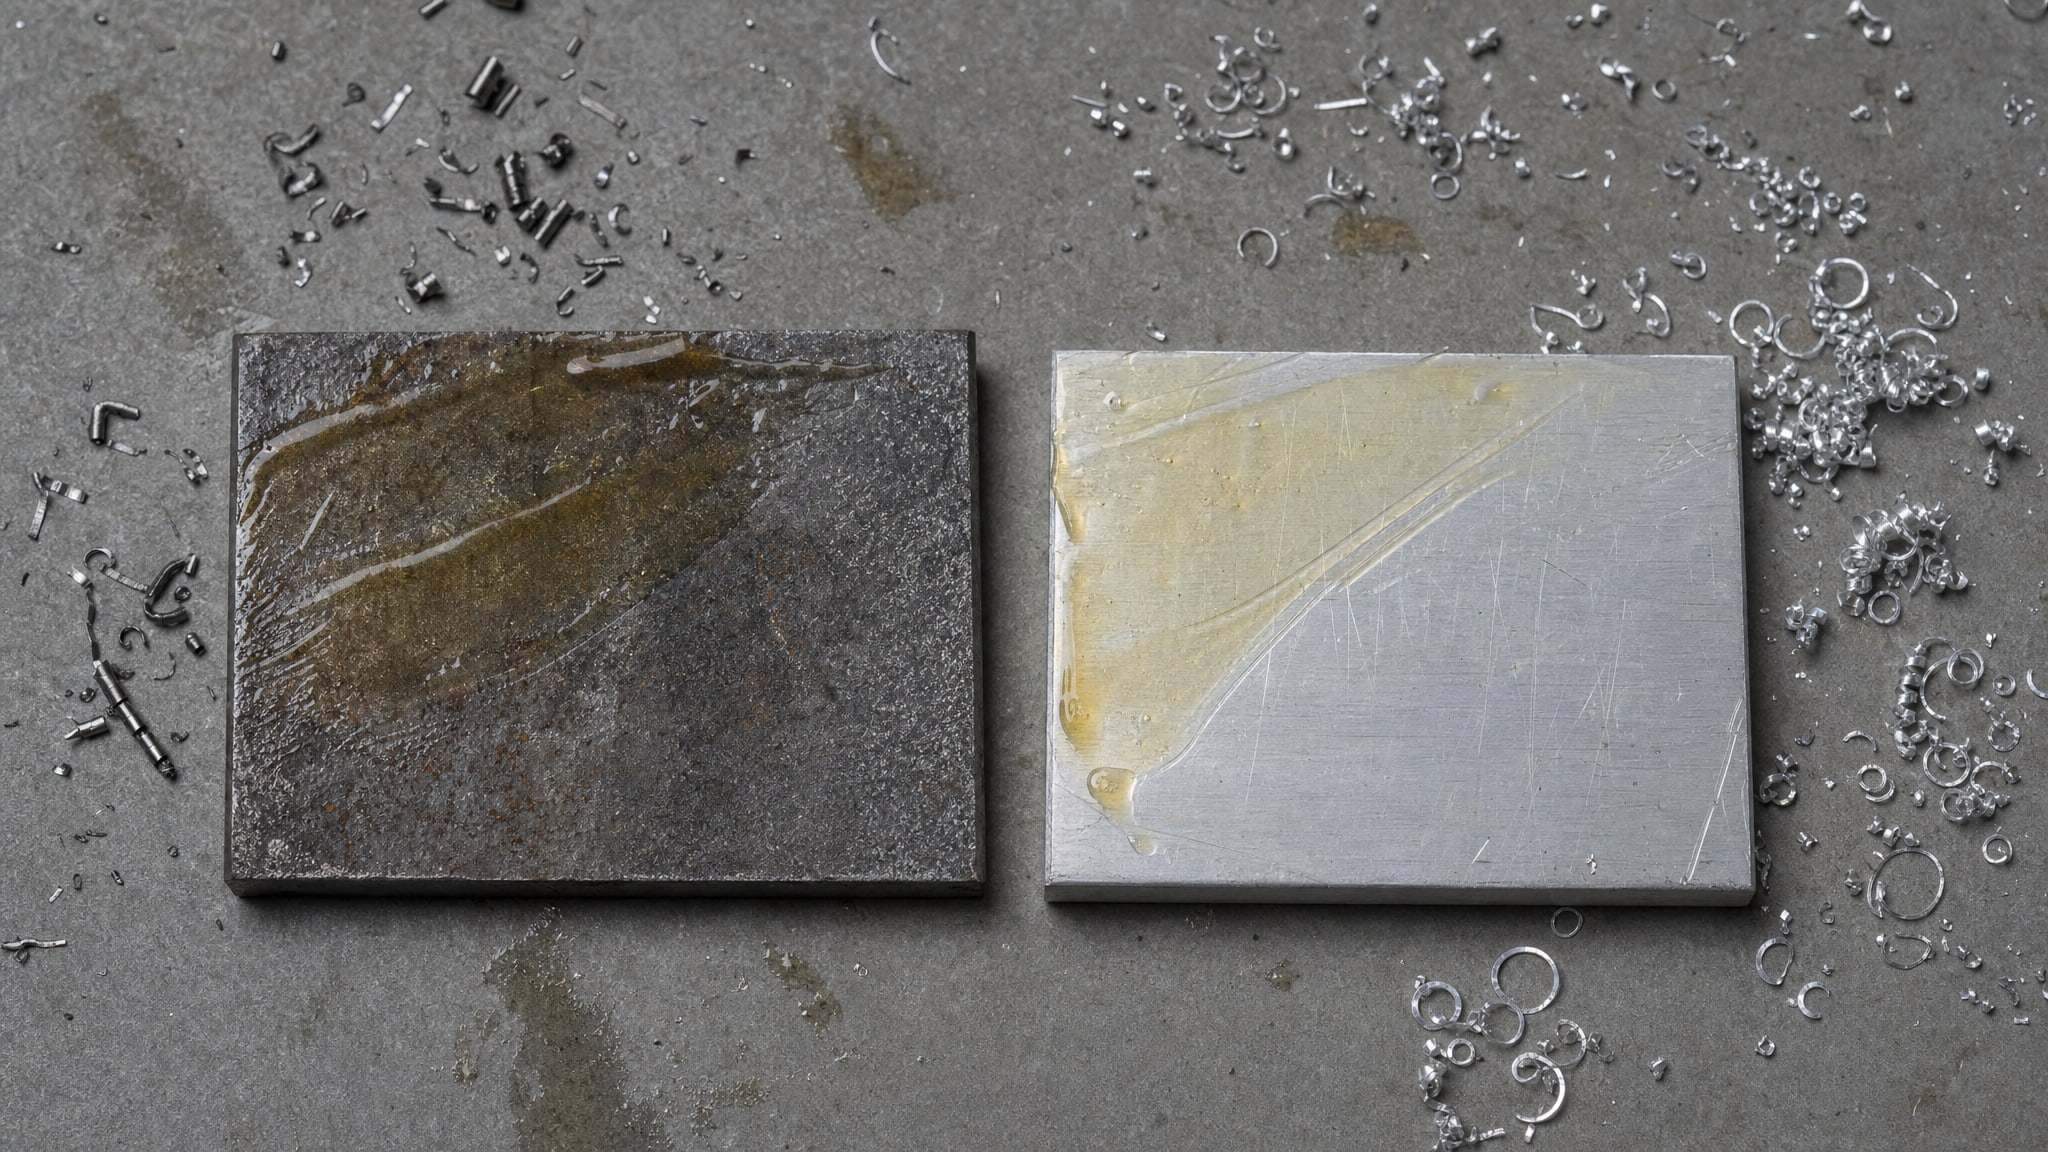
Чугун - это железоуглеродистый сплав с высокой долей железа (обычно 96-98 %) и графитом. Его структура пористая, в микротрещинах легко скапливается влага, поверхность быстро ржаветь при отсутствии защиты. Коррозия чугуна идет по глубине, иногда образуя очаги ржавления, которые затем расширяются. Таким образом, чугун - хороший индикатор способности смазки закупоривать поры и удерживать влагу.
Алюминий - это легкий активный металл с кристаллической структурой. В контакте с кислородом он образует плотный оксидный слой Al₂O₃, который защищает основной материал от дальнейшего окисления. Однако при нарушении этого слоя (царапины, сколы, механическое воздействие) или в присутствии хлоридов алюминий быстро корродирует, иногда катастрофически. Коррозия алюминия нередко локальная, точечная. Смазка должна либо восстанавливать целостность оксидного слоя (через особые ингибиторы), либо образовывать адгезионную пленку, которая перекрывает доступ кислорода к нарушенным участкам.
Проверка на обоих металлах позволяет производителю и потребителю убедиться, что смазка универсальна и хорошо защищает разные типы поверхностей, которые часто встречаются в одном узле.
Интерпретация результатов и практическое применение
После испытания инженер или закупщик получает отчет с описанием состояния пластин.
Важно правильно прочитать этот результат и понять, подходит ли смазка для конкретного применения.
Что означает отсутствие видимых дефектов
Если на пластинах нет ржавых пятен, точек, изменения цвета, а смазка сохранила свой исходный оттенок, это означает, что смазочный материал создал достаточную защитную пленку и не вступил в химическую реакцию с металлом. Для консервирующей смазки это желательный результат: она должна удержать влагу и кислород, не позволив им разрушить поверхность.
Однако стоит учитывать, что однократное испытание в лабораторных условиях не гарантирует, что смазка будет так же хорошо работать в реальных условиях, если там действуют дополнительные факторы (вибрация, циклические механические нагрузки, длительный срок хранения, экстремальные перепады температуры).
Что означают пятна, точки и потемнение
Появление ржавых точек или пятен на поверхности пластины после испытания свидетельствует о том, что смазка недостаточно изолировала металл от влаги или кислорода. Это может быть из-за:
низкого содержания ингибиторов коррозии в смазке;
разрушения защитной пленки под воздействием влаги;
химической несовместимости смазки с конкретным металлом;
неправильной технологии нанесения или недостаточной толщины слоя при испытании.
Если испытание проводилось в условиях, которые моделируют реальную эксплуатацию, то такой результат означает, что смазку не рекомендуется использовать для защиты данного материала в этих условиях.
Потемнение самой смазки (даже без видимых дефектов на пластине) может указывать на ее окисление. Если процесс окисления идет интенсивно, это означает, что смазка нестабильна при повышенной температуре или влажности, и срок ее защитного действия будет сокращен.
Применение результатов при выборе смазки
Закупщик или инженер должны сопоставить результаты испытания с условиями эксплуатации:
если узел работает во влажной среде (вблизи воды, на открытом воздухе, в зонах с конденсатом), нужно выбирать смазку, которая прошла испытание ГОСТ ISO 11007-2013 или ГОСТ 19199-73 (присутствие воды);
если главная опасность - фреттинг-коррозия при вибрации и малых колебаниях, важны результаты по ГОСТ 9.512-96;
если узел содержит разнородные металлы (чугун, алюминий, медь), желательно, чтобы смазка прошла проверку на всех этих материалах, потому что универсальность - гарантия отсутствия скрытых очагов коррозии.
На производствах, где работают со смазочными материалами, часто ведут собственный реестр результатов испытаний. Когда приходит поступление новой партии смазки, ее номер и серия заносятся в реестр вместе с датой испытания и результатом. Это помогает отследить, какие материалы использовались, когда, и какой результат был получен - полезно для анализа отказов оборудования в будущем.
Практические рекомендации при выборе консервирующей смазки для защиты от коррозии
При покупке консервирующей смазки для защиты от коррозии стоит обратить внимание на следующие пункты в техническом описании или в результатах испытаний:
наличие протокола испытаний на коррозионную стойкость: если такого документа нет, это повод для сомнений; серьезные производители предоставляют выписку из методики и результаты;
испытания на конкретных материалах: если спецификация указывает «испытано на стали», но вы планируете консервировать алюминиевые детали, нужно уточнить, есть ли результаты на алюминии;
условия испытания: важно, чтобы методика воспроизводила ваши условия; если смазка должна работать во влажной среде, ищите результаты испытаний ГОСТ ISO 11007-2013 или эквивалент, а не только сухого хранения;
срок действия результатов: испытания, проведенные более 3-5 лет назад, могут быть актуальны, если формулировка смазки не менялась; если же производитель модифицировал рецептуру, нужны новые тесты;
маркировка ингибиторов коррозии: на этикетке или в карточке товара должно быть указано, что смазка содержит ингибиторы или депассивирующие вещества, которые препятствуют окислению; в условиях производства Центра проводится проверка защитного действия на практике в течение 2-3 месяцев хранения при стандартных условиях.
Спектр применения консервирующей смазки для защиты от коррозии включает хранение станков, электроинструмента, редукторов, подшипников, резьбовых соединений и запасных частей. На линиях фасовки, в ремонтных цехах и на складах предпочитают материалы с подтвержденной защитной способностью по стандартам, потому что это гарантирует предсказуемый результат и исключает рекламации покупателей на ржавчину, которая появилась под слоем смазки.
Различие между коррозионной стойкостью и другими защитными свойствами
Часто технические специалисты путают несколько понятий, которые относятся к защите материалов, но определяются по разным методикам.
Коррозионная стойкость и термоокислительная стабильность - это разное
Коррозионная стойкость - это способность смазки защищать металл от химических атак влаги, кислорода и агрессивных сред. Оценивается по состоянию поверхности металла после испытания.
Термоокислительная стабильность - это способность самой смазки сопротивляться распаду при нагреве в присутствии кислорода. Оценивается по изменению вязкости, кислотного числа, внешнего вида смазки; к состоянию металла под смазкой это отношения не имеет.
Смазка может быть термоокислительно стабильной (не темнеет и не вязнет при 100 °C), но плохо защищать метал от коррозии, если в ее составе недостаточно ингибиторов.
Коррозионная стойкость и бактериостойкость - это разное
ГОСТ 9.082-77 определяет устойчивость масел и смазок к воздействию микроорганизмов (бактерий, грибков). Если смазка разлагается микроорганизмами, появляется неприятный запах, структура нарушается. Бактериостойкость - это защита самого смазочного материала, а не защита металла. Нельзя смешивать эту характеристику с коррозионной стойкостью, потому что они проверяются совершенно независимо.
Фреттинг-коррозия и общая коррозия
Фреттинг-коррозия (по ГОСТ 9.512-96) - это поражение поверхности металла в условиях колебательного скольжения с малой амплитудой, когда смазка вымывается и разрушается механическим путем, а затем на оголенном металле начинается окисление. Это локальный, часто поверхностный дефект.
Общая коррозия (по ГОСТ ISO 11007-2013, ГОСТ 19199-73) - это равномерное или неравномерное окисление поверхности в результате прямого контакта с влагой и кислородом без достаточной защиты смазкой. Это может быть как поверхностный процесс, так и глубокий.
На практике смазка может хорошо защищать от фреттинга, но слабо - от общей коррозии во влажной среде, или наоборот. Поэтому при выборе материала нужно смотреть результаты испытаний, которые соответствуют именно тому сценарию, который реально происходит в вашем оборудовании.
Ожидаемые результаты и срок действия защиты
Многие закупщики спрашивают: как долго смазка будет защищать металл от коррозии?
Ответ зависит от нескольких факторов.
Лабораторные условия и реальная жизнь
Испытание в лаборатории воспроизводит условия в сжатом виде: температура, влажность, контакт с водой - все это регулируется и контролируется. В реальных условиях климатические факторы куда более жесткие: перепады температуры, циклы увлажнения-высушивания, механические воздействия, долгий срок хранения под открытым небом.
Если смазка прошла испытание ГОСТ ISO 11007-2013 в течение 24-168 часов и не показала дефектов, это означает, что при таких условиях она защищает хорошо. Но это не гарантирует, что через год хранения на складе в неотапливаемом помещении ржавчина не начнет пробиваться.
На практике производители консервирующих смазок рекомендуют сроки хранения в пределах 1-2 лет при стандартных условиях (температура 5-25 °C, относительная влажность не выше 70 %). Если условия хранения отличаются (очень сыро, холодно, или жарко), срок может сократиться.
Влияние адгезии смазки
Адгезия - это прилипание смазки к металлу, способность образовать плотную пленку. Если адгезия хорошая, смазка не будет стекать с вертикальных поверхностей или вымываться при легком контакте с влагой. Если адгезия слабая, смазка легко смывается или соскабливается, и металл остается без защиты.
В технических описаниях адгезия иногда указывается отдельно (в баллах или в единицах адгезива), но чаще ее косвенно оценивают по результатам испытаний на коррозию. Если смазка прошла испытание ГОСТ ISO 11007-2013 во влажной среде и не показала ржавчины, это косвенно свидетельствует о хорошей адгезии.
Часто задаваемые вопросы
Обязательно ли смазка должна пройти испытание именно на чугуне и алюминии?
Не всегда. Если ваше оборудование содержит только сталь, то испытания на стали достаточно. Но если узел имеет разнородные металлы (чугунный корпус, алюминиевые детали, медные подшипники), желательна проверка на всех материалах. Это гарантирует, что нет скрытой коррозии в каком-то из компонентов. Универсальная смазка, прошедшая испытание на нескольких металлах, предпочтительнее, потому что снижает риск отказа.
Что означает баллная оценка в результатах испытания?
Баллная оценка (например, 5 баллов в ГОСТ 9.512-96) - это стандартизованный способ выразить результат визуального контроля. 5 баллов означает отсутствие видимых дефектов и хорошую защиту; 4 балла - наличие небольших изменений цвета, но в пределах допуска; 3 балла и ниже - явные признаки коррозии. При выборе смазки нужно уточнить, какое минимальное количество баллов требуется в вашей спецификации, и убедиться, что смазка его набрала.
Влияет ли NLGI-класс смазки на ее коррозионную стойкость?
Нет. NLGI-класс (1, 2, 3) определяет только консистенцию, густоту смазки, а не ее защитные свойства. Смазка NLGI 2 может быть хорошо защищена от коррозии, а может и плохо - это зависит от типа загустителя, масляной основы и количества ингибиторов. Коррозионная стойкость проверяется отдельным испытанием независимо от NLGI.
Почему результаты испытания разных производителей на одну и ту же тему могут быть разными?
Возможны несколько причин: разные условия испытания (температура, влажность, время выдержки), использование разных материалов образцов (например, чугуна марки СЧ15 или СЧ25), разные методики подготовки пластин (шероховатость поверхности, способ обезжиривания). Кроме того, изменение рецептуры смазки (замена загустителя, изменение концентрации ингибитора) может привести к другому результату. Поэтому при сравнении результатов нужно убедиться, что испытания проводились по одной и той же методике и на одних и тех же материалах.
Как часто нужно переиспытывать смазку на коррозионную стойкость?
Если формулировка смазки не меняется, переиспытывать ее рекомендуется каждые 3-5 лет или при существенном изменении рецептуры (замена компонентов, изменение концентрации, смена производителя сырья). Кроме того, если появляются рекламации на ржавчину от потребителей, нужно провести внеочередное испытание и разобраться в причине.
Заключение
Коррозионная стойкость смазочных материалов - это измеряемая и воспроизводимая характеристика, которая проверяется по стандартным методикам. Испытание на чугунных и алюминиевых пластинах позволяет получить объективный результат, отражающий способность смазки защищать разные типы металлов от влаги и кислорода. ГОСТ 9.512-96 проверяет поведение смазки при вибрации и малых колебаниях, ГОСТ ISO 11007-2013 и ГОСТ 19199-73 - при прямом контакте с влагой. Результат оценивают по балльной шкале или по характеру поражения поверхности: отсутствие дефектов означает хорошую защиту.
При выборе консервирующей смазки для защиты от коррозии закупщик должен запросить у поставщика протокол испытаний, убедиться, что смазка проверена на нужных материалах в условиях, которые моделируют реальную эксплуатацию, и сопоставить результаты со своими требованиями. Это снизит риск преждевременного отказа оборудования из-за скрытой ржавчины и обеспечит предсказуемый срок хранения и защиты.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.