
Смазка вакуумного насоса: выбор и применение PTFE-материалов для узлов вращения
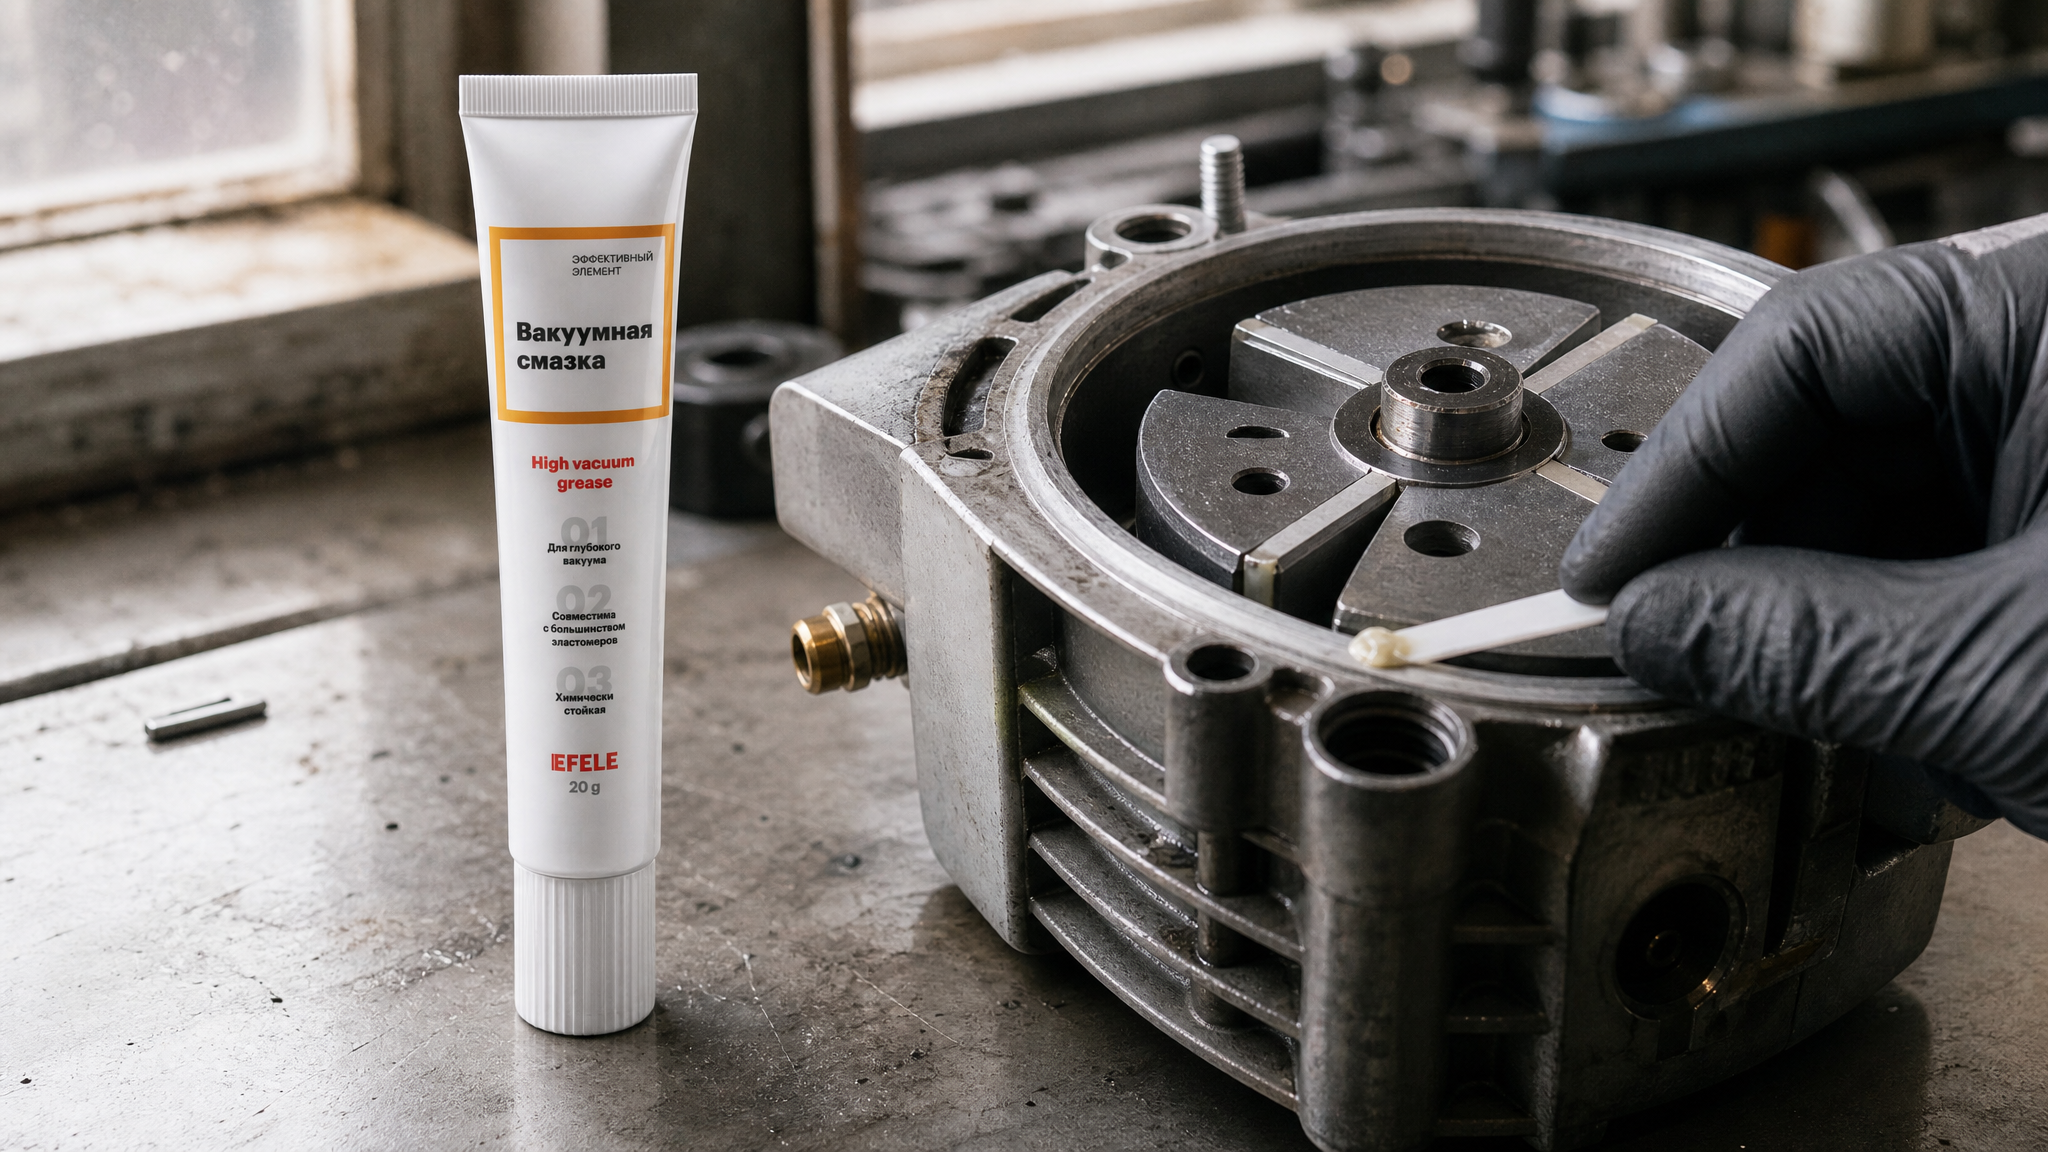
Вакуумные системы требуют особого подхода к смазке - обычные материалы здесь работают непредсказуемо. Главная проблема: компоненты, которые испаряются при низких давлениях, загрязняют камеру и разрушают вакуум. PTFE-смазки решают эту задачу благодаря минимальной летучести и химической инертности. Эти материалы применяют для герметизации уплотнений, защиты подшипников, защиты резьбовых и фланцевых соединений вакуумных насосов и арматуры.
Статья адресована инженерам, закупщикам и техническим специалистам, которые отбирают смазку для конкретного узла вращения. Здесь разобраны реальные требования вакуумных систем, отличие PTFE-смазок от аналогов, практические критерии выбора и типовые ошибки при подборе материала.
Почему вакуумные смазки отличаются от обычных
Смазка в вакууме работает в экстремальных условиях.
При давлении в камере ниже 1 Па любые летучие компоненты смазки испаряются и загрязняют систему, снижая качество вакуума. Обычные смазки содержат растворители, пластификаторы и другие добавки, которые имеют значительное давление насыщенных паров - они неминуемо выходят из вакуумной среды.
PTFE-смазки характеризуются крайне низкой летучестью: давление насыщенных паров такого материала не должно превышать 10⁻⁵ Па при рабочей температуре. На практике это означает, что компоненты смазки остаются на месте и не загрязняют систему годами. Кроме того, политетрафторэтилен (PTFE, тефлон) химически инертен почти ко всем газам, включая агрессивные среды - кислород, хлор, перекись водорода. Это критично для систем, работающих с реактивными газами.
Вторая принципиальная особенность: вакуумные смазки применяют не в насосе, а на его узлах вращения, уплотнениях и соединениях. Для самого насоса требуется отдельное вакуумное масло - оно смазывает ротор, обеспечивает герметичность и имеет свои нормативы летучести. Путаница между этими двумя классами материалов - частая причина неправильного выбора.
Состав и базовые свойства PTFE-смазок
PTFE редко применяют как самостоятельный смазочный материал.
Обычно это - твердая смазывающая добавка (загуститель) в смеси с низколетучей базой. Чаще всего используют:
Силиконовое масло - универсальная база с широким температурным диапазоном (обычно от -50 до +200 °C в зависимости от вязкости), хорошей совместимостью с эластомерами и низким давлением насыщенных паров
PFPE-масло (перфторполиэфирное) - синтетическая основа с крайне низкой летучестью и химической стойкостью даже к фтору; применяют для экстремальных условий и чистых газов
Углеводородные низколетучие масла - реже; в основном для немагнитных систем
PTFE в роли загустителя обеспечивает механическую прочность пленки в узлах высокого трения, препятствует вымыванию смазки из соединения и дает низкий коэффициент трения (порядка 0,05–0,15 в зависимости от нагрузки). Это позволяет системе быстрее выходить на рабочий режим и снижает потребление энергии на преодоление трения.
Типовая консистенция PTFE-смазок колеблется в пределах NLGI 1–2. NLGI 1 выбирают для узлов с высокой скоростью вращения (подшипники качения, шарниры), NLGI 2 - для уплотнений и универсального применения на резьбовых соединениях и фланцах.
Применение в узлах вращения вакуумных систем
Вакуумные PTFE-смазки работают на разных участках установки:
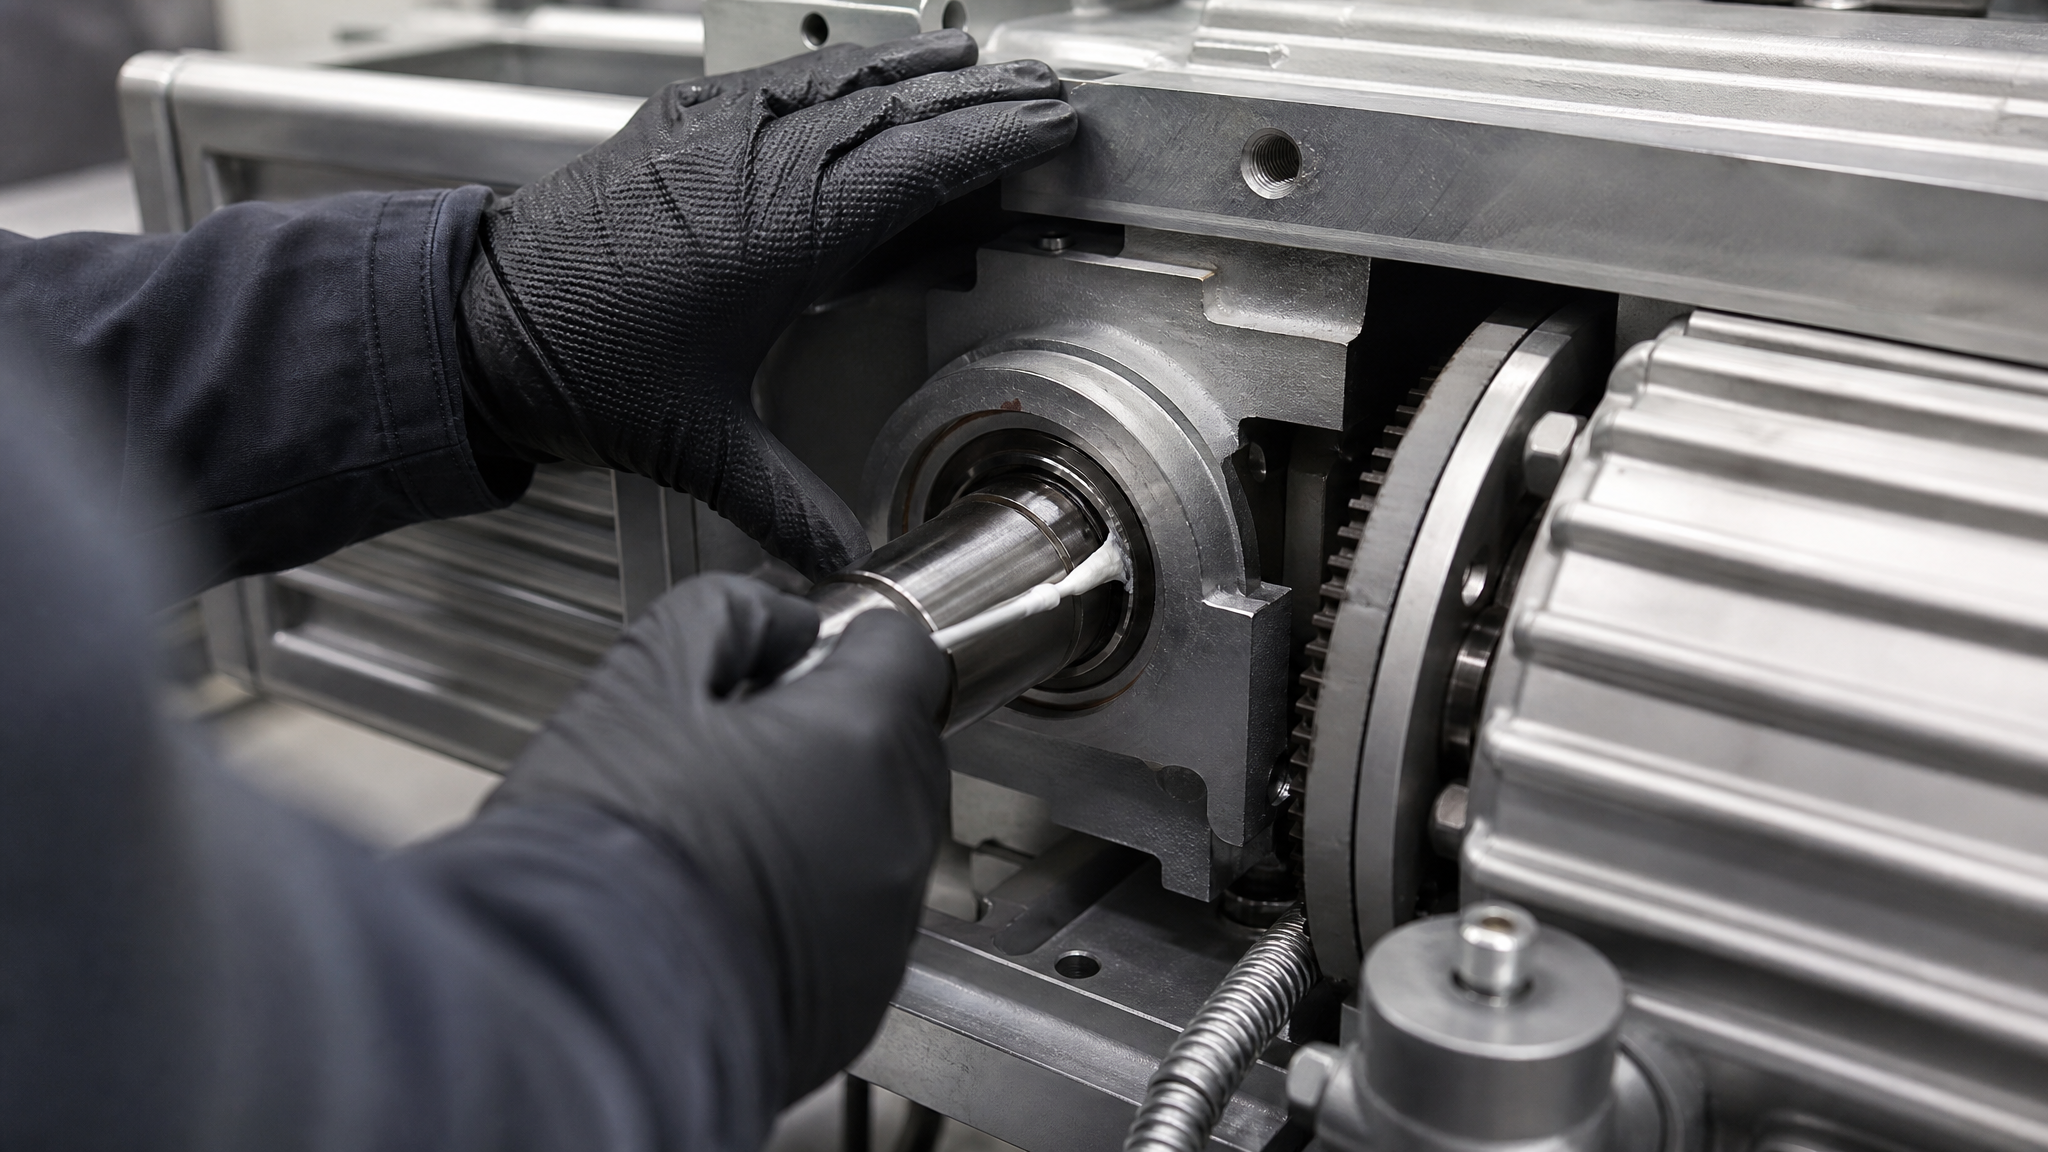
Подшипники качения и скольжения Вращающиеся валы насоса имеют радиальные и упорные подшипники. Они должны получать смазку, которая не испаряется и не создает частиц, загрязняющих вакуум. PTFE-смазка класса NLGI 1 держит тонкую пленку между элементами качения, снижая коэффициент трения до 0,08–0,10 и продлевая ресурс подшипника. Точка входа - смазочный ниппель или отверстие на корпусе; обычно достаточно 1–2 нанесения в год при нормальной загрузке.
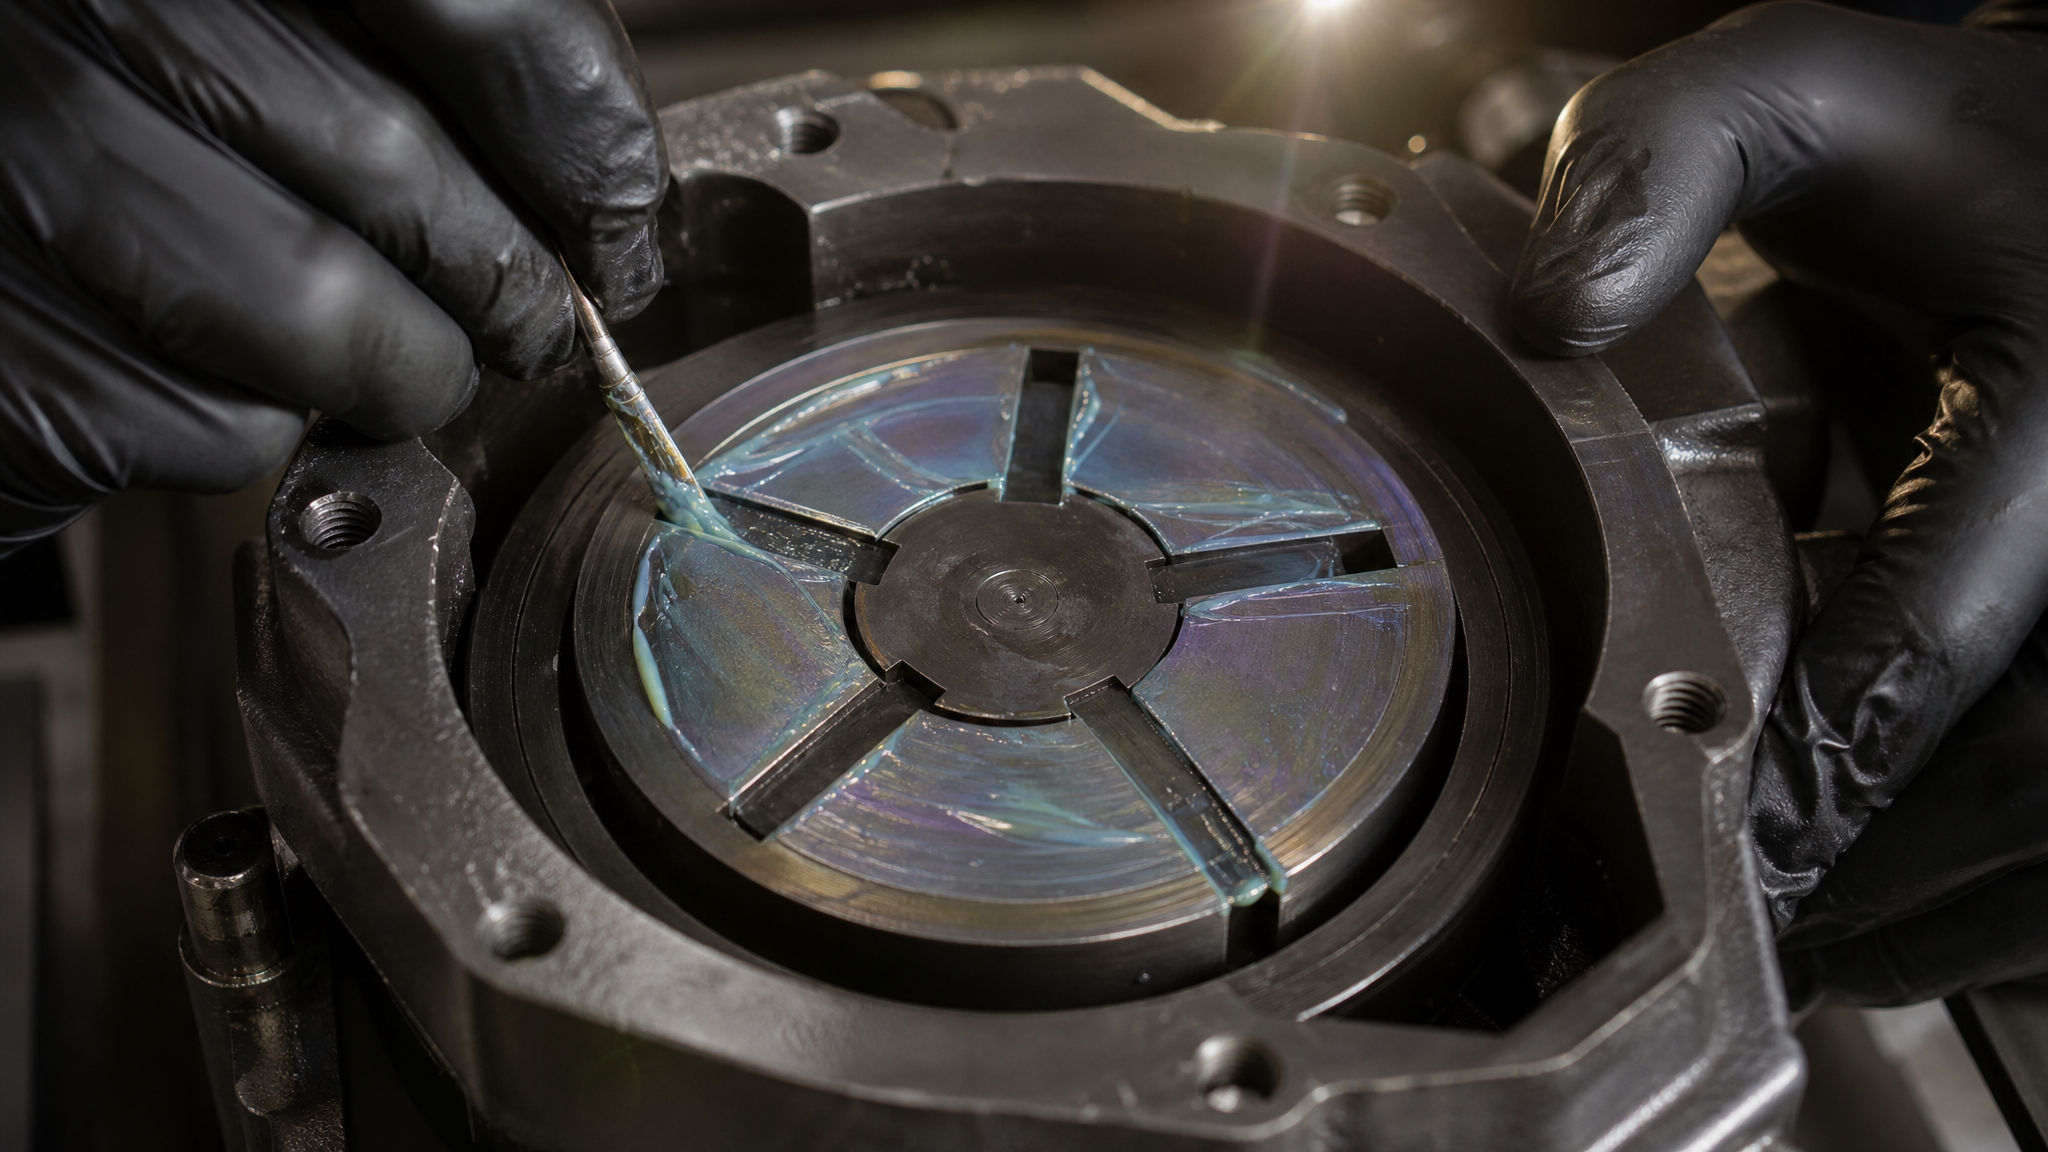
Уплотнения вала и фланцевые соединения На стыках вала с корпусом установлены сальники (манжеты) или лабиринтные уплотнения. PTFE-смазка создает на их поверхности гидрофобный слой, препятствующий утечкам и одновременно позволяя валу вращаться с минимальным трением. NLGI 2 тут больше подходит, так как смазка должна удержаться на вертикальной поверхности и в зазорах. Фланцевые соединения тоже герметизируют тонкой пленкой смазки перед сборкой.
Резьбовые соединения и передачи Болты, винты и передачи в вакуумных сборках нередко имеют резьбу, которая при сборке должна смазаться, чтобы избежать фреттинг-коррозии (микровибрационного износа). PTFE-смазка с низкой летучестью не загрязняет вакуум и одновременно снижает коэффициент трения при затяжке, позволяя правильно контролировать момент затяжки и избежать обрыва болта.
Шлицевые соединения (например, на валах ротационных вакуумных насосов) смазывают тонким слоем перед сборкой. PTFE здесь критичен, так как обычная смазка для шлицев будет испаряться и откладывать смолистые остатки.
Требования к смазке в зависимости от вакуума и температуры
Выбор PTFE-смазки начинается с уровня вакуума и температурного режима.
Вот основные ориентиры:
| Уровень вакуума | Требуемое давление паров смазки | Рекомендуемый класс PTFE-смазки |
|---|---|---|
| Высокий вакуум (1–100 Па) | ≤ 10⁻⁵ Па | PTFE на PFPE-основе; NLGI 1–2 |
| Среднее (100 Па–1 кПа) | ≤ 10⁻⁴ Па | PTFE на силиконовом или углеводородном масле; NLGI 1–2 |
| Низкое (атм.–1 кПа) | ≤ 10⁻³ Па | PTFE-смазка универсальная; NLGI 1–2 |
Температурный диапазон типовой PTFE-смазки на силиконовой основе: от -20 до +150 °C. Если насос работает при низких температурах (криогенные системы), используют модификации с более текучей основой. При температурах выше +150 °C переходят на PTFE/PFPE-составы, которые стабильны до +200 °C и выше.
Важный момент: повышенная температура ускоряет окисление любой смазки. Если насос работает в высокотемпературной среде (например, рядом с печью или выпарной установкой), требуется чаще проверять состояние смазки на подшипниках и при необходимости производить переосмазку.
Для систем, работающих в контакте с чистым кислородом, требуется особая предосторожность. PTFE-смазки на PFPE-основе сохраняют работоспособность при 50% кислорода и давлении до 25 МПа, но стандартные силиконовые аналоги работают только при парциальном давлении до 4 МПа кислорода. Спецификацию нужно проверять перед выбором для кислородных систем.
Выбор PTFE-смазки: критерии и типичные ошибки
Правильный выбор начинается с ответов на несколько вопросов:
1. Какой уровень вакуума в системе? Для глубокого вакуума (ниже 1 Па) требуется PTFE на PFPE-основе с минимальным давлением паров. Для среднего вакуума подходят смазки на силиконовой основе. Если вакуум скромнее (несколько килопаскалей), можно рассмотреть и обычные PTFE-смазки, но низкая летучесть остается требованием.
2. Какая рабочая температура? Типовой диапазон PTFE-смазок: -20…+150 °C. Если температура выходит за эти границы, нужна специальная модификация. Холодный климат требует более жидкой основы (или добавления разжижителя), горячие условия - более стабильной синтетической базы.
3. Какой тип узла (подшипник, уплотнение, резьба)? Для подшипников качения подходит NLGI 1, для уплотнений и резьбы - NLGI 2. Если узел работает в условиях высокой скорости, NLGI 1 уменьшает трение. Если нужна герметичность, выбирают NLGI 2 или даже пасту.
4. Совместима ли смазка с материалами системы? PTFE совместим с большинством металлов и эластомеров, но некоторые полимеры (например, поликарбонат) чувствительны к органическим основам смазки. Перед закупкой стоит уточнить состав уплотнений и прокладок в системе.
Типичные ошибки:
Использование обычной смазки для подшипников вместо низколетучей вакуумной. Результат: загрязнение камеры, потеря вакуума, отложения смолистых остатков на окнах и электродах.
Игнорирование температурного диапазона. Если насос находится рядом с печью, обычная PTFE-смазка быстро окисляется и теряет свойства.
Передозировка. Избыток смазки на подшипнике не улучшает его работу, а только повышает вероятность испарения и загрязнения. Наносят тонкий слой; излишки убирают после сборки.
Выбор по имени бренда без проверки спецификации. Разные производители могут выпускать PTFE-смазки с сильно различающимися давлениями паров и температурными диапазонами.
Система смазки вакуумного насоса: управление и обслуживание
Многие вакуумные насосы (например, вихревые и скребковые) имеют встроенную систему смазки с резервуаром масла и трубопроводами к подшипникам.
Она отличается от точечной смазки отдельных узлов.
Централизованная система: масло циркулирует по трубкам и подается на подшипники через капиллярные отверстия или жиклеры. Такие системы требуют специального вакуумного масла (не смазки), которое смазывает ротор, создает герметичность в полостях насоса и имеет давление паров в пределах 10⁻⁴ Па. Периодичность проверки масла - раз в 100–200 часов работы. Уровень контролируют по щупу или смотровому стеклу.
Точечная смазка подшипников: если система небольшая или подшипники расположены снаружи, их смазывают шприцем через ниппели. Для удобства и точного дозирования используют шприц с одноручным механизмом, который позволяет наносить дозированное количество без избытка. Периодичность -1–2 раза в год при нормальной загрузке, чаще при пусконаладке.
Контроль качества смазки: каждые 6–12 месяцев стоит визуально проверять состояние смазки на подшипниках. Если она потемнела, загустела или появились посторонние частицы, требуется переосмазка. При каждом техническом обслуживании проверяют, не протекает ли смазка в камеру через сальники.
Перед повторной смазкой старый материал не обязательно полностью удалять, но если он окислился или загрязнен, следует очистить узел сухой кистью или вакуумным пинцетом (чтобы не внести влагу).
Часто задаваемые вопросы
Что такое шприц для смазки вакуумного насоса и как его выбрать?
Шприц - это дозировочное устройство для подачи смазки в ниппели подшипников и уплотнений. Одноручные модели удобнее, так как позволяют наносить точное количество без мышечного напряжения. Емкость обычно 10–50 мл. Выбирают шприц по совместимости с резьбой ниппелей (метрические M6, M8, M10) и по типу смазки (обычный шприц подходит для NLGI 1–2, для паст нужен усиленный).
Чем вакуумная смазка отличается от обычной смазки для подшипников?
Главное отличие - давление насыщенных паров. Обычная смазка испаряется при низких давлениях и загрязняет вакуум. Вакуумная смазка имеет давление паров ≤ 10⁻⁵ Па и почти не испаряется в вакууме. Кроме того, вакуумная смазка часто содержит PTFE или другие твердые смазки для химической инертности, что снижает вероятность реакции с реактивными газами.
Почему нельзя просто использовать масло для смазки вакуумных насосов на подшипники снаружи?
Потому что насосное масло оптимизировано для циркуляции и герметизации ротора, а не для удержания на наружных подшипниках в условиях вакуума. Насосное масло часто имеет вязкость 46–100 сСт, что слишком текуче для уплотнений. Кроме того, его давление паров может быть чуть выше допуска для наружных узлов при глубоком вакууме.
Какая температура критична для PTFE-смазки в вакууме?
Типовой рабочий диапазон PTFE-смазок на силиконовой основе: -20…+150 °C. При более высоких температурах смазка окисляется быстрее, теряет вязкость и может испариться. При очень низких температурах (ниже -30 °C) смазка твердеет и плохо распределяется. Если насос работает вне этого диапазона, требуется специальная модификация смазки.
Как часто нужно переосмазывать подшипники вакуумного насоса?
При нормальной загрузке и температуре - раз в 12 месяцев или раз в 500–1000 часов работы. При повышенной температуре, вибрации или высокой скорости вращения периодичность сокращается до 6 месяцев. При пусконаладке или после длительного простоя подшипники может потребоваться переосмазка раз в месяц на протяжении первого полугода, затем переходят на стандартный график.
Заключение
PTFE-смазки - это специализированный материал для узлов вращения вакуумных систем, где стандартные смазки быстро теряют свойства и загрязняют камеру. Выбор PTFE-смазки начинается с уровня вакуума, температурного диапазона и типа узла (подшипник, уплотнение, резьба). Рабочий диапазон типовой PTFE-смазки: -20…+150 °C при давлении насыщенных паров не выше 10⁻⁵ Па.
Главная ошибка - использование обычной смазки вместо низколетучей вакуумной. Это приводит к потере вакуума, отложению смолистых остатков и ускоренному износу подшипников. Перед выбором смазки проверьте требования производителя насоса, спецификацию совместимости с материалами уплотнений и запрос в технический отдел поставщика смазки о давлении паров и температурном диапазоне для вашего приложения. При обслуживании придерживайтесь графика переосмазки (обычно раз в год) и контролируйте состояние смазки на предмет окисления и загрязнения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.