
Смазка стрелкового оружия: применение сухих порошков и суспензий в механизмах
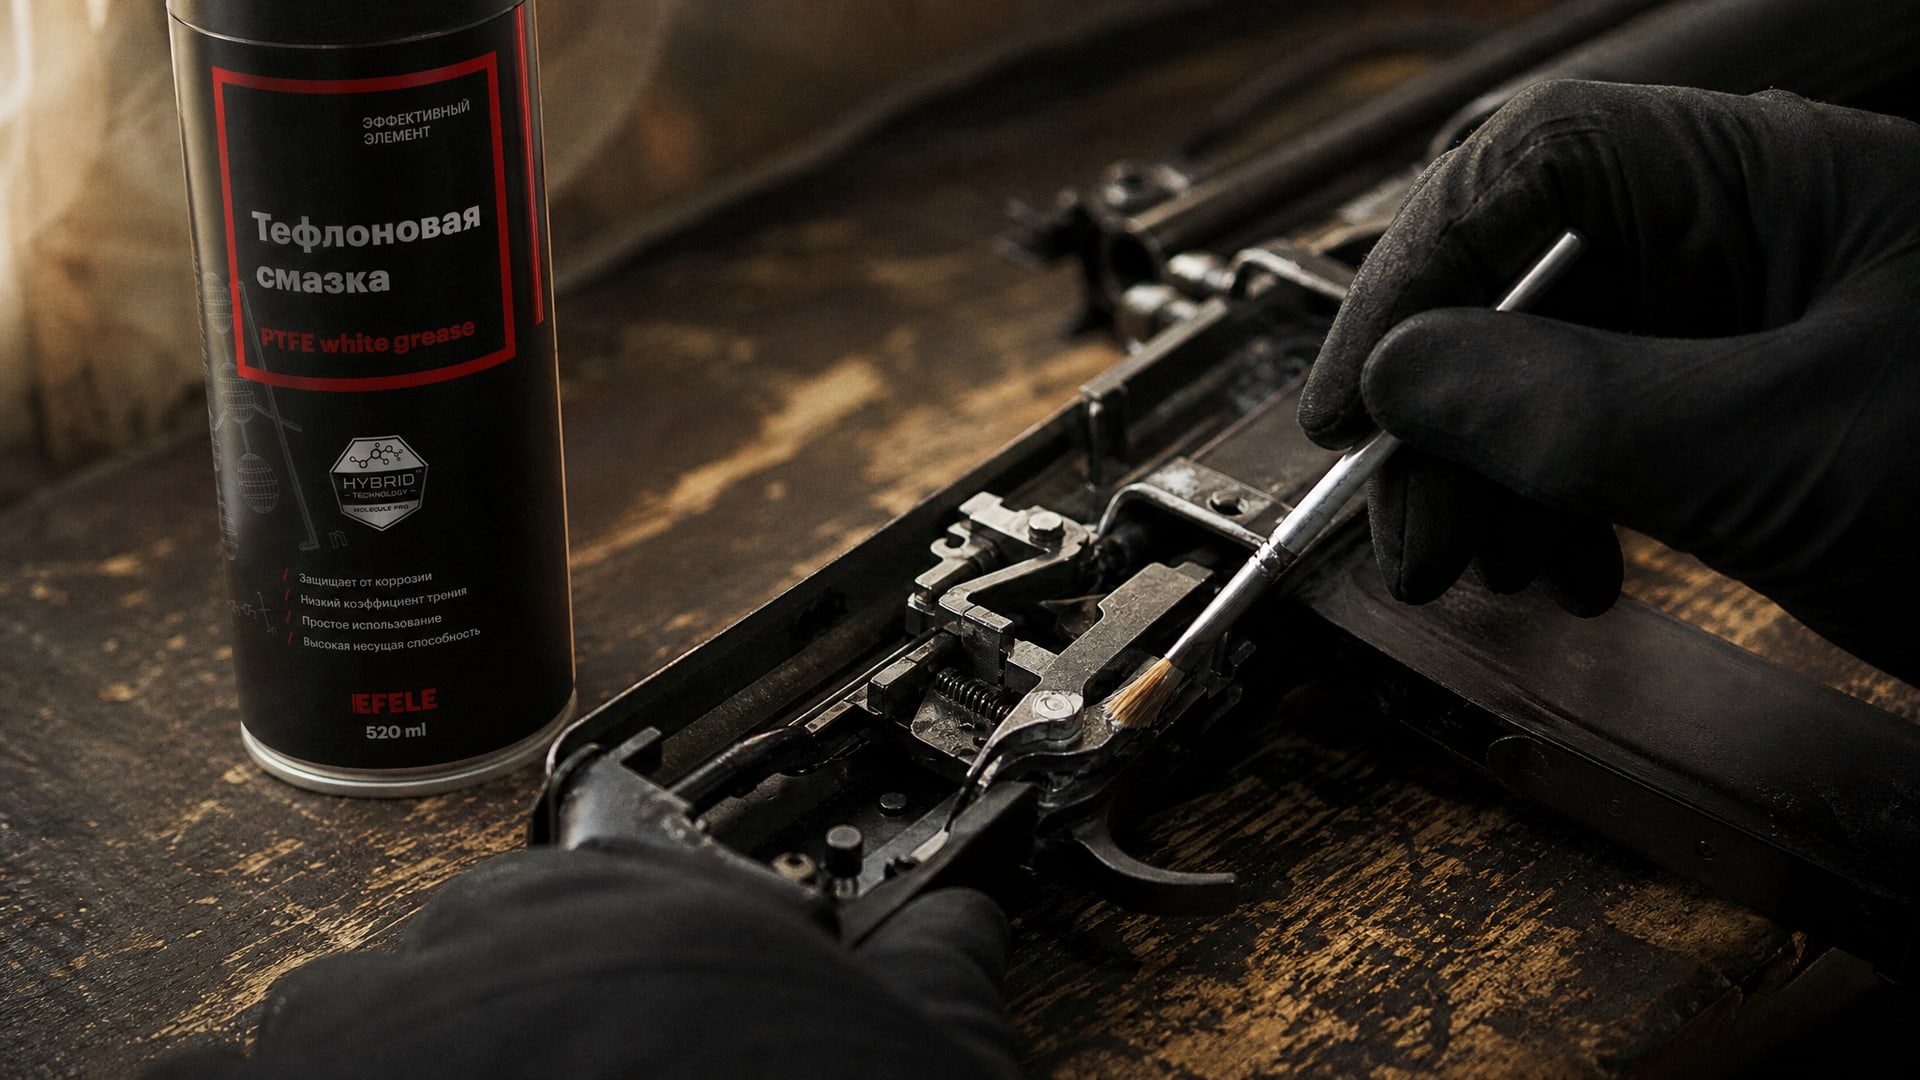
Смазка стрелкового оружия - задача, требующая понимания не только типов материалов, но и специфики их применения на разных узлах. Стандартные масла справляются с основными трущимися парами, но при высокочастотном трении, в холодных условиях или при необходимости минимизировать налипание пыли часто возникает потребность в других решениях. Сухие смазочные порошки и фторопластовые суспензии занимают здесь нишу, которую масло и пластичные смазки заполняют неполно.
Статья разбирает, когда и как применяют сухие PTFE-составы, какие характеристики они имеют, где их наносят и какие ошибки допускают при нанесении. Информация полезна инженерам, технологам и закупщикам, которые подбирают смазочные материалы для оружейных мастерских, испытательных стендов или производственных линий по сборке и ремонту стрелкового оружия.
Технические характеристики сухих PTFE-смазок
Сухие смазочные порошки на основе политетрафторэтилена - это ультрадисперсные составы, которые при нанесении образуют невидимую несущую пленку без характерного блеска жидких масел.
Их основное преимущество - отсутствие липкости, которая на открытых механизмах привлекает пыль, песок и абразивные частицы. Коэффициент трения такой смазки составляет примерно 0,02, что сопоставимо с лучшими синтетическими маслами, но достигается за счет молекулярной структуры, а не за счет вязкости.
Заявленный температурный диапазон - от −100 до +500 °C в зависимости от модификации состава. На практике нижняя граница зависит от того, сохраняет ли смазка смазывающие свойства при кристаллизации растворителя, а верхняя - от стабильности самого фторопласта. В холодном климате PTFE-смазка не загустевает и не теряет адгезию к металлу, поэтому применяется при полевой эксплуатации оружия в арктических условиях.
Адгезия (способность смазки удерживаться на поверхности) у PTFE-составов ниже, чем у пластичных смазок, но выше, чем у одного масла. Это означает, что защитный слой сохраняется на движущихся деталях, но не накапливается и не создает комков при интенсивной работе механизма.
Состав и форма выпуска сухих смазочных материалов
На российском рынке представлены две основные формы: порошки и аэрозольные суспензии.
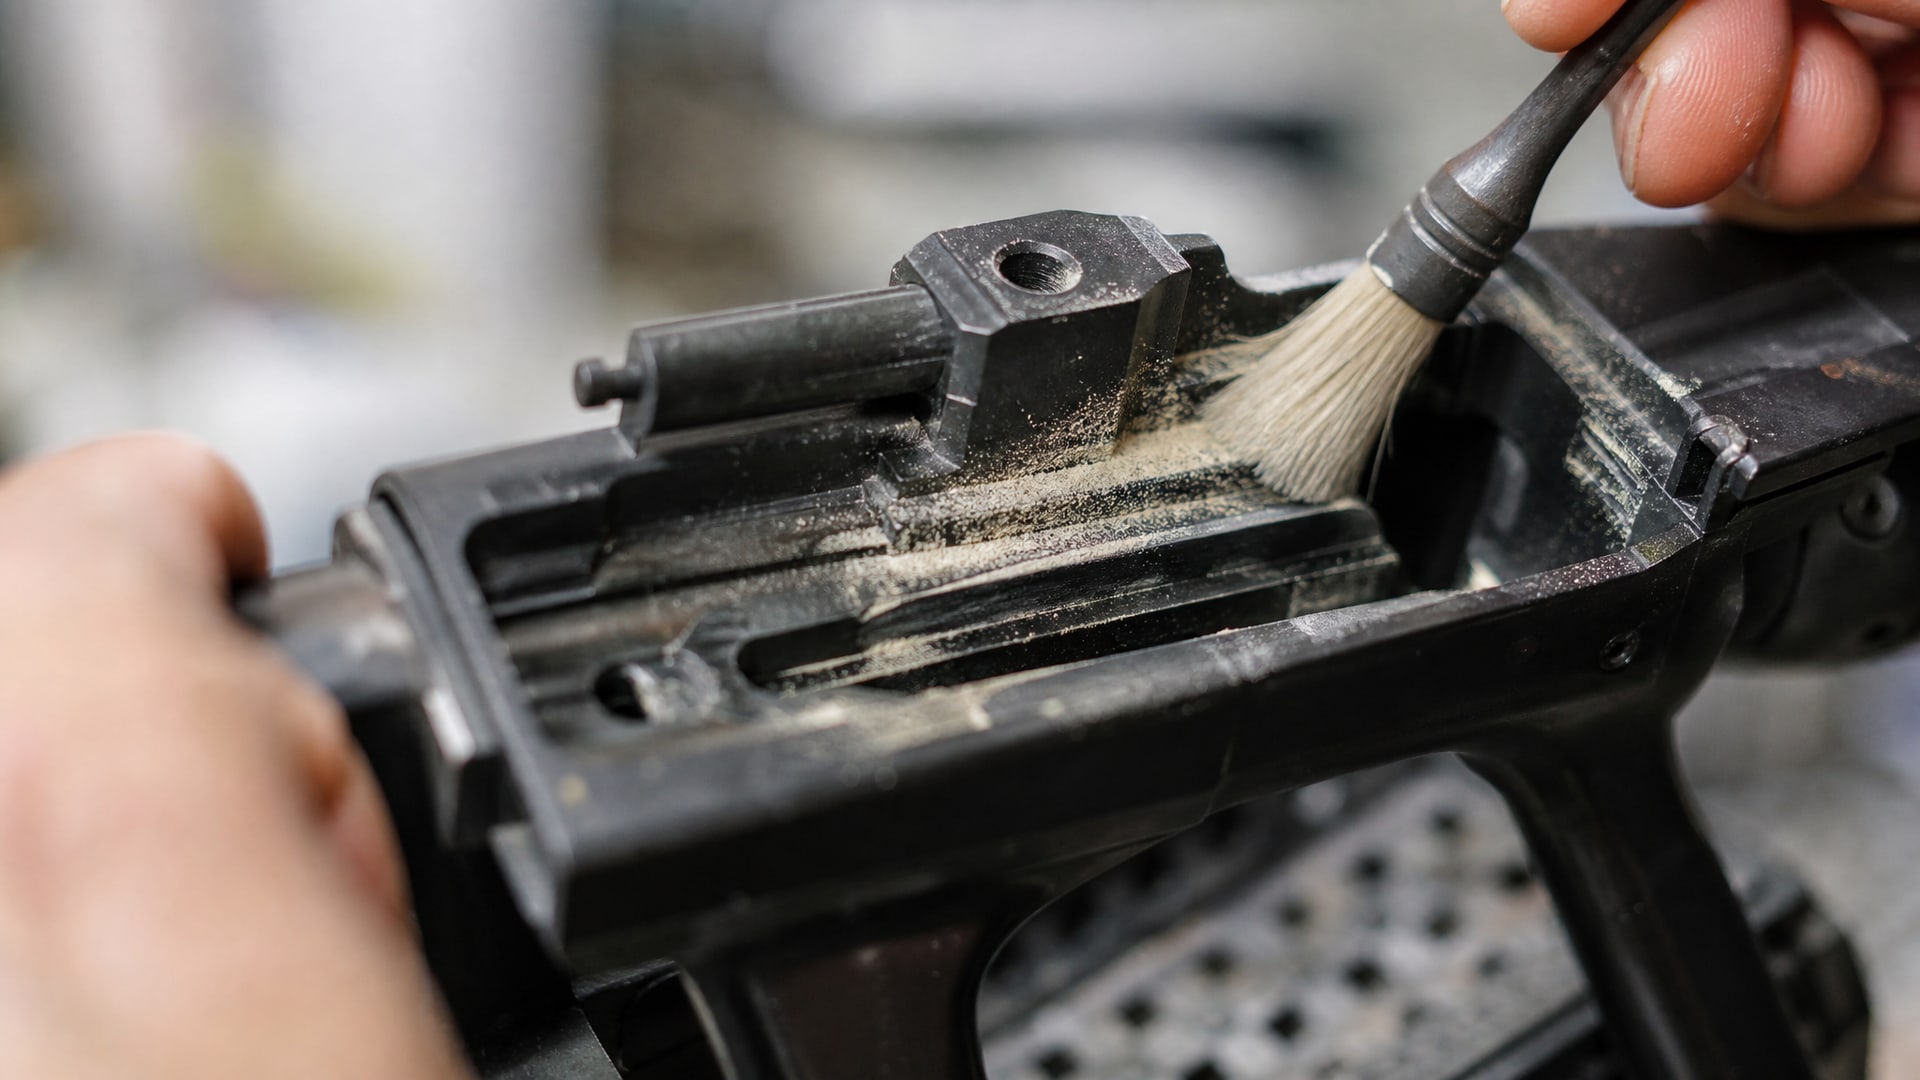
Порошковые смазки - это ультрадисперсный модифицированный PTFE, упакованный в контейнеры с удобным нанесением через кисточку или прямым натиранием. Такой вид удобен для точечной работы на конкретных узлах и дает полный контроль над количеством наносимого материала.
Аэрозольные PTFE-составы содержат дополнительный летучий растворитель, который испаряется после нанесения и оставляет тончайшую смазывающую пленку. Спреи удобны для быстрой обработки затворной группы и быстросъемных соединений в полевых условиях, но требуют защиты от ветра и низких температур, при которых распыление затруднено.
Оба варианта требуют полного испарения растворителя (если он присутствует) перед использованием оружия. Время высыхания указывается производителем и варьируется от 10 минут до часа в зависимости от температуры и влажности окружающей среды. Остаток влаги на поверхности приводит к неправильному формированию защитного слоя и его последующему отслаиванию при трении.
Применение сухой смазки на основных узлах стрелкового оружия
Сухая смазка на основе PTFE применяется избирательно: не на все механизмы, а на те, где требуется низкое трение при высокой частоте движения или где стандартное масло создает проблемы.
Типичные узлы - затворная группа (ползун затвора, боевой взвод), защелка магазина, быстросъемные соединения, рычаги и шарниры.
Затворная группа получает сухую смазку потому, что масло здесь имеет двойной недостаток: во-первых, оно вязко замедляет ударный ход при низких температурах; во-вторых, при интенсивной стрельбе вязкость растет из-за нагрева, и ход затвора становится тугим. PTFE-слой толщиной в несколько микрон не зависит от температуры и сохраняет одинаковое трение как в минус 30, так и в плюс 50 градусах.
Ствол и патронник обрабатываются сухой смазкой осторожно. Для гладкоствольного оружия PTFE-составы не вносят в канал ствола: микрочастицы полимера могут оседать в нарезах и создавать микротвердость, которая при выстреле меняет баллистику. Для нарезного оружия рекомендуют специализированные масла, предназначенные именно для нарезов, а PTFE-смазка - только на затворную группу и боевой взвод.
Защелка магазина и рычаги управления огнем получают сухую смазку для безопасности: там нет циклических нагрузок, как в затворе, но есть риск налипания пыли на масле, которое со временем загустеет и затруднит отпускание предохранителя или извлечение магазина. Сухой слой не липнет к песку и не привлекает загрязнения.
Возвратная пружина, если она размещена открыто или в пыльных условиях, также смазывается PTFE-составом для защиты от коррозии и налипания грязи. При нанесении спрея пружина оборачивается в безворсовую ткань и несколько раз сжимается-разжимается, чтобы смазка равномерно распределилась по всей длине витков.
Технология нанесения и критические ошибки
Успешное применение сухой смазки зависит от трех условий: чистоты поверхности, полного обезжиривания и сухости перед нанесением.
Остаток старого масла, воды или коррозии - это гарантия, что новая PTFE-пленка не сформируется правильно и отслоится при первом же усилии.
Подготовка поверхности. Каждая деталь должна быть протерта чистой хлопчатобумажной или льняной тканью, свободной от ворса. Если на детали видна коррозия или окисный налет, нужно мягко протереть поверхность мягкой щеткой или салфеткой, смоченной в растворителе (уайт-спирит, керосин). Затем деталь окончательно высушивается при комнатной температуре - минимум 30 минут.
Нанесение порошка. Порошковая смазка наносится натиранием безворсовой салфеткой легким движением по поверхности - скорее как полировка, чем как нанесение слоя. Излишки немедленно удаляют чистой салфеткой, прежде чем они подсохнут. Результат должен быть визуально едва заметным: если видна матовая пленка, это означает, что порошка применено слишком много.
Нанесение спрея. Аэрозольный PTFE-состав распыляется с расстояния 15–20 см короткими импульсами по 1–2 секунды. Деталь после распыления оставляется на воздухе для испарения растворителя. При нанесении спрея в холодном помещении (ниже +10 °C) баллон перед использованием держат в теплой воде 2–3 минуты для восстановления давления газа-вытеснителя.
После нанесения. Заключительный этап - механизм собирается и несколько раз приводится в действие вхолостую для равномерного распределения смазки по трущимся поверхностям. Это перемещение гарантирует, что сухой слой прижимается к металлу и начинает работать как единое целое с поверхностью. Первые 30 минут после сборки механизм не должен контактировать с влагой или пылью.
Частая ошибка - нанесение смазки на влажную или частично обезжиренную поверхность. В этом случае PTFE-частицы либо скатываются комочками, либо покрывают поверхность неровно, создавая участки с избытком и участки без защиты. При стрельбе такой механизм работает нестабильно: некоторые детали ходят легко, другие задерживаются. Вторая ошибка - избыток смазки. Многие думают, что слой сухой смазки можно нанести толще масла, но это неверно: достаточно микроскопического покрытия, и дополнительный материал только загрязняет механизм.
Сравнение сухих смазок и восковых полиэмалей
Помимо PTFE-порошков, на оружейных сервисах применяют восковые полиэмали и защитные масла.
Восковая полиэмаль - это вязкий состав на основе воска и полимерных смол, который образует плотное, заметное покрытие. Его основная роль - защита от коррозии при хранении, а не смазка рабочих механизмов.
| Параметр | Сухой PTFE-порошок | Восковая полиэмаль | Защитное масло |
|---|---|---|---|
| Назначение | Смазка трущихся пар, затвор, защелки | Защита от коррозии при хранении | Общая смазка и защита |
| Адгезия | Средняя, не липнет | Высокая, прочное покрытие | Низкая, стекает с вертикальных поверхностей |
| Видимость слоя | Невидима на металле | Четко видна как матовое покрытие | Слегка блестящая, текучая |
| Трение | Очень низкое (0,02) | Среднее (0,05–0,1) | Низкое–среднее (0,03–0,05) |
| Температурный диапазон | −100…+500 °C | −20…+80 °C | −30…+100 °C |
| Налипание пыли | Минимальное | Среднее–высокое | Среднее |
В качестве альтернативы восковым полиролям и для обеспечения эффективной смазки деталей стрелкового оружия, особенно при необходимости формирования сверхтонкой пленки с высокими смазывающими свойствами, рекомендуется использовать EFELE Тефлоновую смазку, которая сочетает преимущества невидимого покрытия с защитой от коррозии и низким коэффициентом трения.
Восковые полиэмали применяют перед долгим хранением оружия, чтобы создать герметичный слой, защищающий ствол и металлические части от влаги и кислорода. Сухую PTFE-смазку наносят перед использованием механизма, чтобы обеспечить его подвижность. Масло занимает промежуточное положение: оно служит и смазкой, и защитой, но требует периодического обновления при интенсивной эксплуатации.
Особенности применения в разных климатических условиях
Выбор смазки для оружия зависит от климата, в котором будет работать механизм.
При полевой эксплуатации в холодных регионах масло обычное загустевает: его вязкость растет по экспоненте при снижении температуры, и затвор начинает двигаться как в клею. PTFE-смазка этой проблемы не имеет: ее коэффициент трения остается постоянным от минус 100 до плюс 260 °C (в зависимости от модификации), и ход затвора не замедляется.
В жарком климате обычное масло имеет обратную проблему: оно становится жиже, стекает с горячих деталей, и защита деталей ослабляется. Восковая полиэмаль в жаре также размягчается и частично стирается. PTFE-порошок теплоустойчив: его смазывающие свойства не меняются до +260 °C, что перекрывает даже самые экстремальные полевые условия.
При работе оружия во влажной среде или в тропическом климате сухая PTFE-смазка имеет серьезное преимущество: она не впитывает влагу и не создает среду для окисления и коррозии. Масло при попадании воды эмульгируется, образуя маслянистую эмульсию, которая становится абразивом и ускоряет износ. PTFE-слой остается сухим, и вода скатывается с него, не проникая к металлу.
При долгом хранении оружия в нестабильных условиях (резкие перепады температуры, чередование сухости и влажности) рекомендуется наносить защитный слой восковой полиэмали, но под ним, на трущихся парах, оставляют предыдущий слой сухой PTFE-смазки. Такая комбинация обеспечивает и защиту от коррозии, и готовность механизма к немедленному использованию после извлечения оружия из хранилища.
Чистка и смазка стрелкового оружия: алгоритм подготовки
Правильная чистка и смазка стрелкового оружия - это процедура, которая состоит из нескольких этапов.
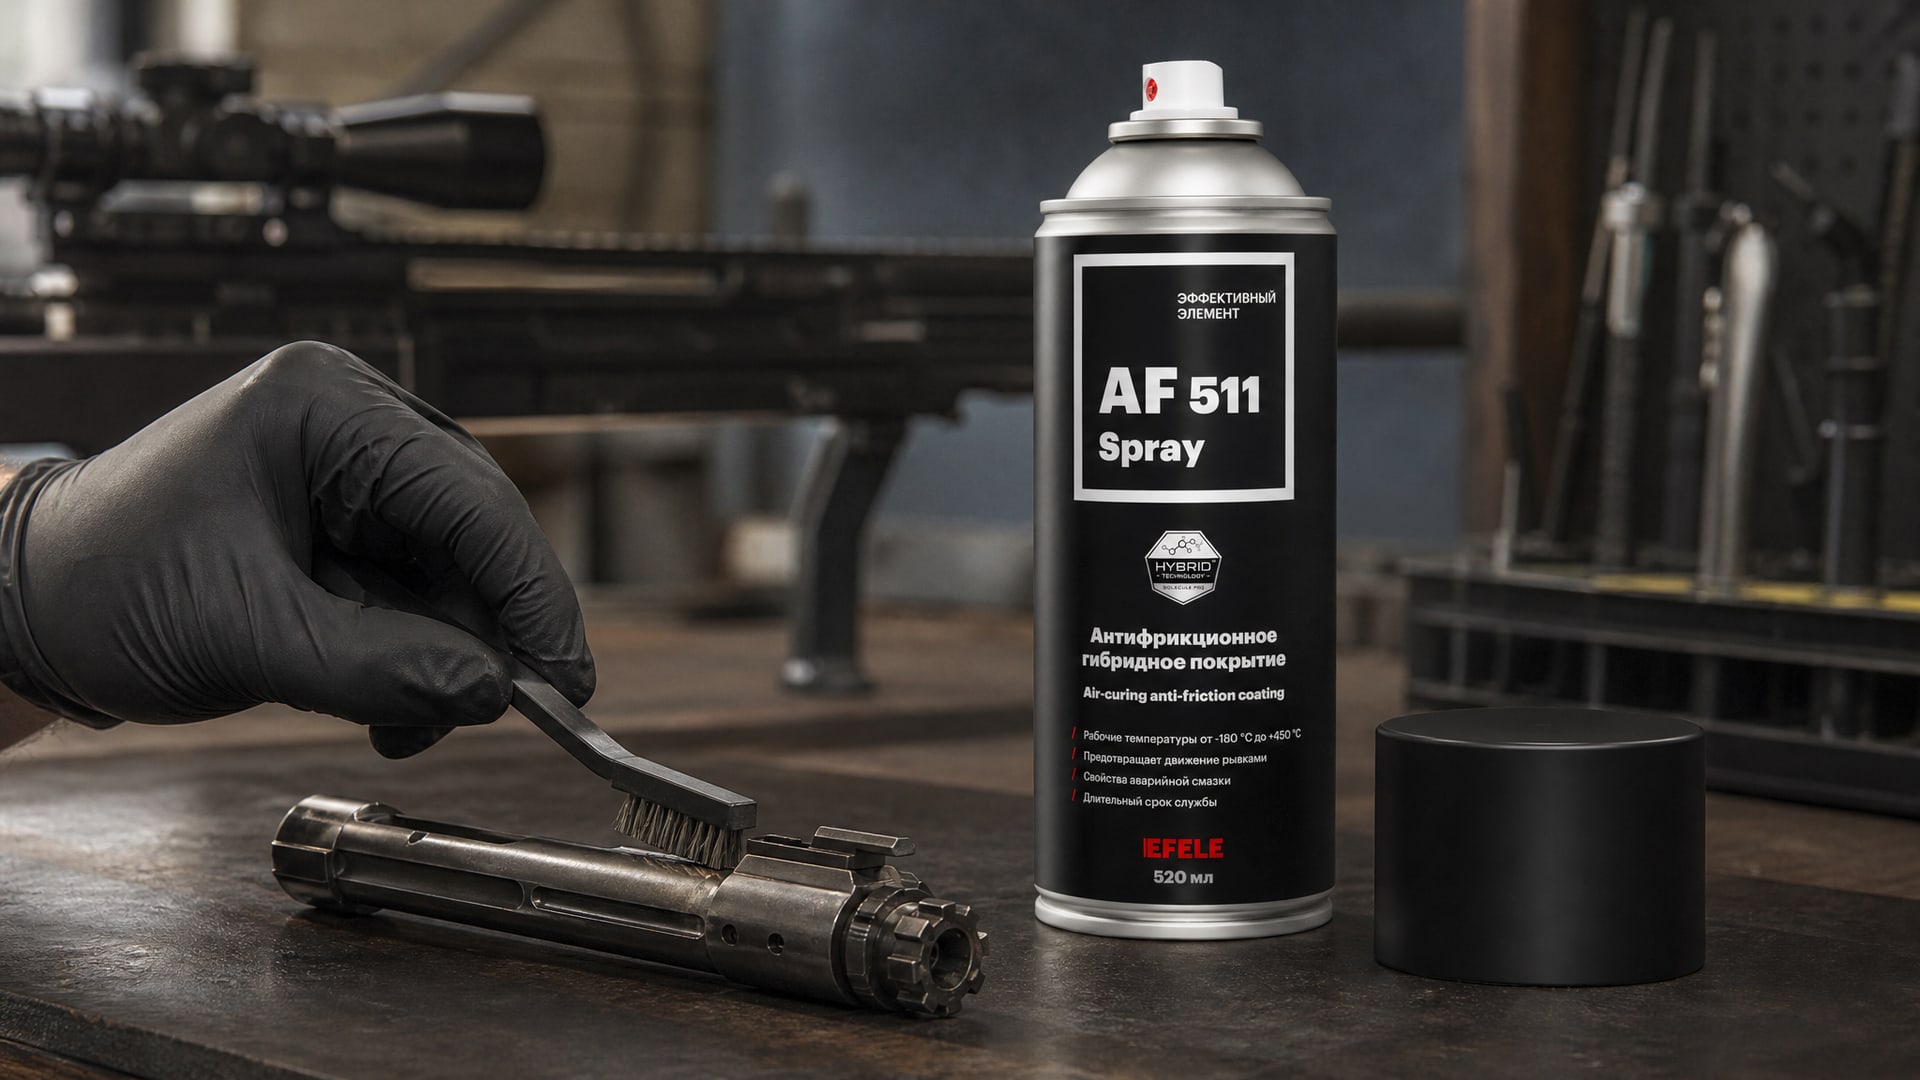
Каждый этап имеет свою роль, и их последовательность критична для результата.
Первый этап - разборка. Оружие разбирается до уровня, требуемого заводской инструкцией: как минимум отделяются затвор, ствол с казенником и основные подвижные группы. На этом этапе не нужна полная разборка до отдельных винтов - достаточно того, чтобы получить доступ к трущимся поверхностям.
Второй этап - удаление загрязнений и остатков смазки. Каждая деталь протирается чистой тканью для удаления видимой грязи и старой смазки. Если загрязнение прочное (коррозия, остатки пороха), используется мягкая щетка и при необходимости салфетка, смоченная в растворителе. Внутренний канал ствола чистится специальным ершиком и не менее чем тремя салфетками, пока на последней не останется черных следов пороха.
Третий этап - обезжиривание. Все детали повторно протираются чистой сухой салфеткой для полного удаления остатков растворителя и влаги. Это критический шаг перед нанесением любой смазки, особенно PTFE-состава.
Четвертый этап - нанесение смазки. На основные трущиеся пары наносится защитное масло тонким слоем. На затворную группу и быстросъемные соединения дополнительно наносится сухая PTFE-смазка или аэрозольный спрей. На ствол для гладкоствольного оружия масло наносится изнутри ершиком-апликатором; для нарезного оружия используется специализированное масло для нарезов.
Пятый этап - сборка и работа вхолостую. Оружие собирается в обратной последовательности, затем несколько раз приводится в действие без боеприпасов для равномерного распределения смазки и проверки хода всех механизмов.
Шестой этап - контроль и хранение. Готовое оружие протирается чистой салфеткой для удаления видимых излишков смазки и помещается в сухое место. При длительном хранении (более месяца) возможно нанесение дополнительного слоя восковой полиэмали для защиты от коррозии.
Для решения проблем с нанесением покрытий на длинные детали и предотвращения наплывов, а также для обеспечения сухой смазки, можно рассмотреть антифрикционное гибридное покрытие EFELE AF-511 Spray, которое отверждается при комнатной температуре и обеспечивает работу в широком диапазоне температур. Такое покрытие уменьшает затраты времени на подготовку и упрощает процесс при обработке больших партий деталей.
Часто задаваемые вопросы
Можно ли полностью заменить масло сухой PTFE-смазкой?
Нет, полная замена неэффективна и опасна. Основные узлы требуют масла для отвода тепла и смазки под давлением. Сухая PTFE-смазка применяется избирательно: для затворной группы, защелок и быстросъемных соединений. Комбинированный подход - масло плюс PTFE-состав на разных узлах - дает более надежный результат.
Как часто нужно обновлять слой сухой смазки?
При интенсивной эксплуатации (стрельба 50+ патронов в день) слой износится за 2–3 недели. При умеренном использовании защитный слой держится 1–2 месяца. Признак необходимости обновления - увеличение усилия при работе затвора или появление коррозии на деталях. Обновление занимает 15–20 минут.
Может ли PTFE-смазка вызвать отказ механизма?
Да, если нанесено слишком много. Излишки не удаляют, и смазка загустевает при хранении, затрудняя ход затвора. Кроме того, если смазка нанесена на влажную поверхность, она скатывается комочками и создает микролокальное трение. Избежать этого помогает минимальное количество и полная просушка поверхности перед нанесением.
Подходит ли сухая смазка для гладкоствольного оружия?
Для затворной группы и защелок - да. Для канала ствола и патронника - нет, потому что микрочастицы полимера оседают в микроскопических неровностях и меняют баллистику. Специализированное масло для гладкоствольного оружия - правильный выбор для ствола.
Какая температура опасна для PTFE-смазки?
PTFE остается стабилен до +260…+500 °C в зависимости от модификации. При полевой эксплуатации стрелкового оружия такие температуры на деталях не достигаются. Критична нижняя граница - при минус 100 °C растворитель в аэрозольных составах кристаллизуется, и распыление становится невозможным. В таких условиях порошок более надежен.
Заключение
Сухие смазочные порошки и фторопластовые суспензии - это не замена традиционным маслам и восковым полиэмалям, а дополнение к ним. Их применение обоснованно в местах высокочастотного трения, в холодных климатических условиях и при необходимости минимизировать налипание грязи. Низкий коэффициент трения (около 0,02) и температурная стабильность (−100…+260 °C) делают PTFE-составы ценным инструментом для закупщиков и инженеров, которые обслуживают стрелковое оружие.
Ключ к успеху - правильная подготовка поверхности, минимальное количество смазки и комбинированный подход, при котором каждый узел получает подходящий ему материал. При соблюдении этих правил механизм работает без сбоев, устойчив к коррозии и не требует частого переобслуживания. Следующий шаг для закупщика - провести пробное нанесение сухой PTFE-смазки на опытный образец оружия, проверить ход затвора и механизма управления, и если результат устраивает, масштабировать практику на весь парк.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.