
Смазка с пищевым допуском для резьбы пробоотборников: защита от коррозии
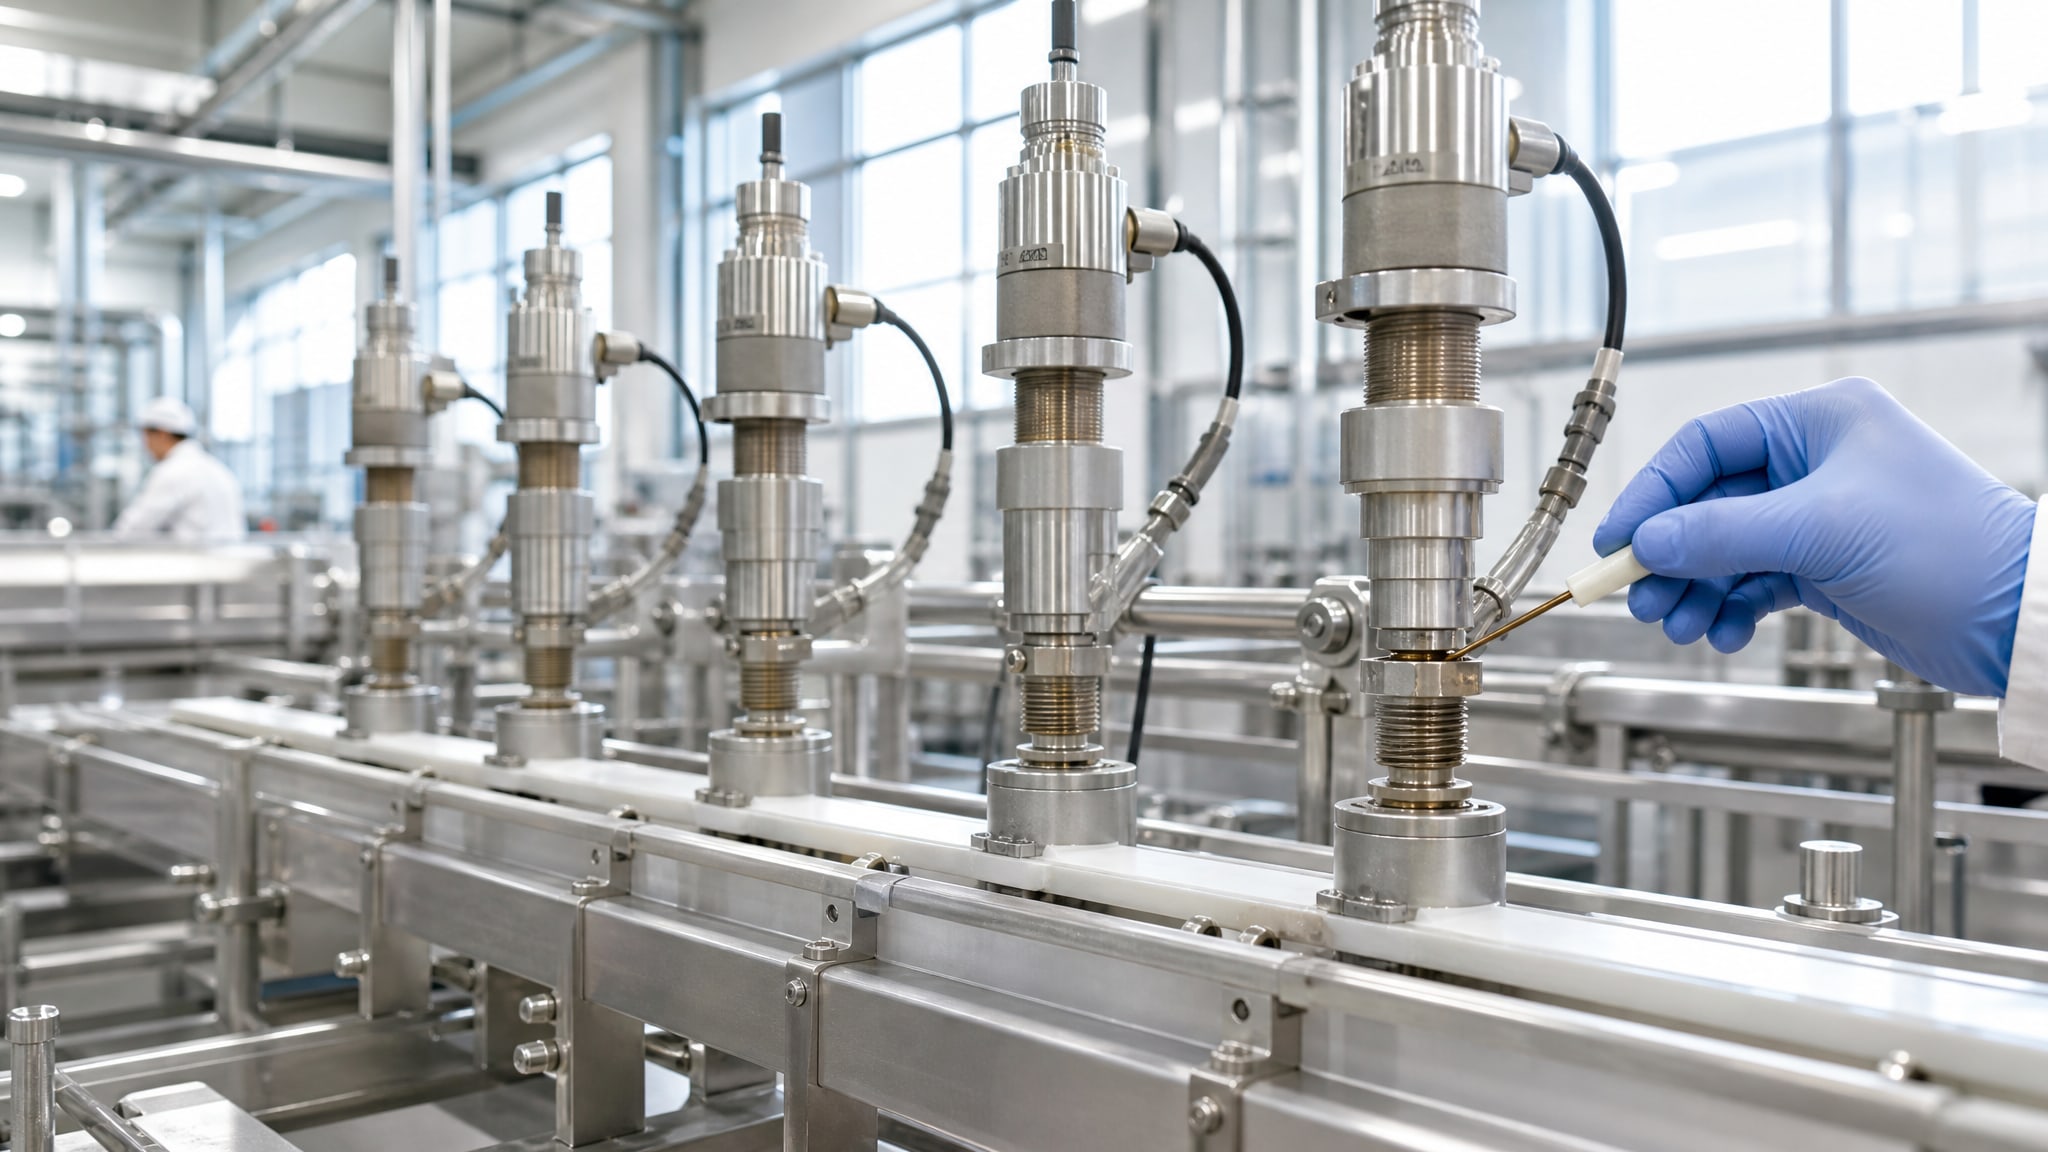
Резьбовые соединения пробоотборников подвергаются коррозии быстрее всех остальных узлов оборудования. Причина проста: в зазорах резьбы скапливается влага и загрязнения, которые запускают коррозионные процессы прямо на витках. Если добавить сюда частые разборки-сборки при взятии проб, то без грамотной защиты резьба быстро становится непригодной для повторного использования. Для производств пищевой, фармацевтической и водоочистной промышленности проблема осложняется еще и требованием пищевого допуска смазки: она должна быть безопасна при случайном контакте с продуктом, но при этом не терять свойства в условиях влажности и частого демонтажа. В статье разберемся, почему резьба пробоотборников подвержена коррозии, какие механизмы разрушения действуют в зазорах, и как выбрать смазку, которая одновременно защитит резьбу и соответствует требованиям пищевого производства.
Почему резьба пробоотборников быстро ржавеет
Резьбовые соединения уникальны тем, что коррозия там развивается по особому механизму.
В зазорах между витками и под прижимной головкой скапливается влага, которая затем превращается в электролит - идеальную среду для разрушения металла. При росте относительной влажности воздуха с нуля до 60 процентов коррозия остается минимальной - от нуля до 5 миллиграммов на дециметр квадратный. Но стоит влажности подняться еще на 5 процентов, до 65 процентов, как интенсивность коррозии скачком возрастает до 40 миллиграммов на дециметр квадратный. Этот скачок объясняется капиллярной конденсацией: влага проникает в узкие щели и там конденсируется, создавая локальные очаги электролитической коррозии.
Для пробоотборников проблема острее, чем для обычного крепежа. Во-первых, пробоотборник часто стоит в зоне с повышенной влажностью: рядом с водяными фильтрами, на линиях очистки или прямо на технологическом оборудовании. Во-вторых, его разбирают часто - для замены прокладки, калибровки датчика, очистки. Каждая разборка нарушает защитный слой и открывает свежую поверхность металла для атаки влаги и кислорода. В-третьих, если узел собран без смазки или с неподходящей смазкой, витки начинают прилипать друг к другу при высыхании остатков конденсата - это явление называют «холодной сваркой». При следующей разборке витки срываются, и резьба становится непригодной.
Загрязнения ускоряют коррозию дополнительно. Пыль, окалина, абразивные частицы, попавшие в зазор, держат влагу и создают микрогальванические пары - электрохимические ячейки, где один металл играет роль катода, другой анода. На аноде материал окисляется в три-четыре раза быстрее.
Механизмы разрушения резьбы: от влаги до фреттинга
В резьбовых соединениях действуют несколько типов коррозии одновременно.
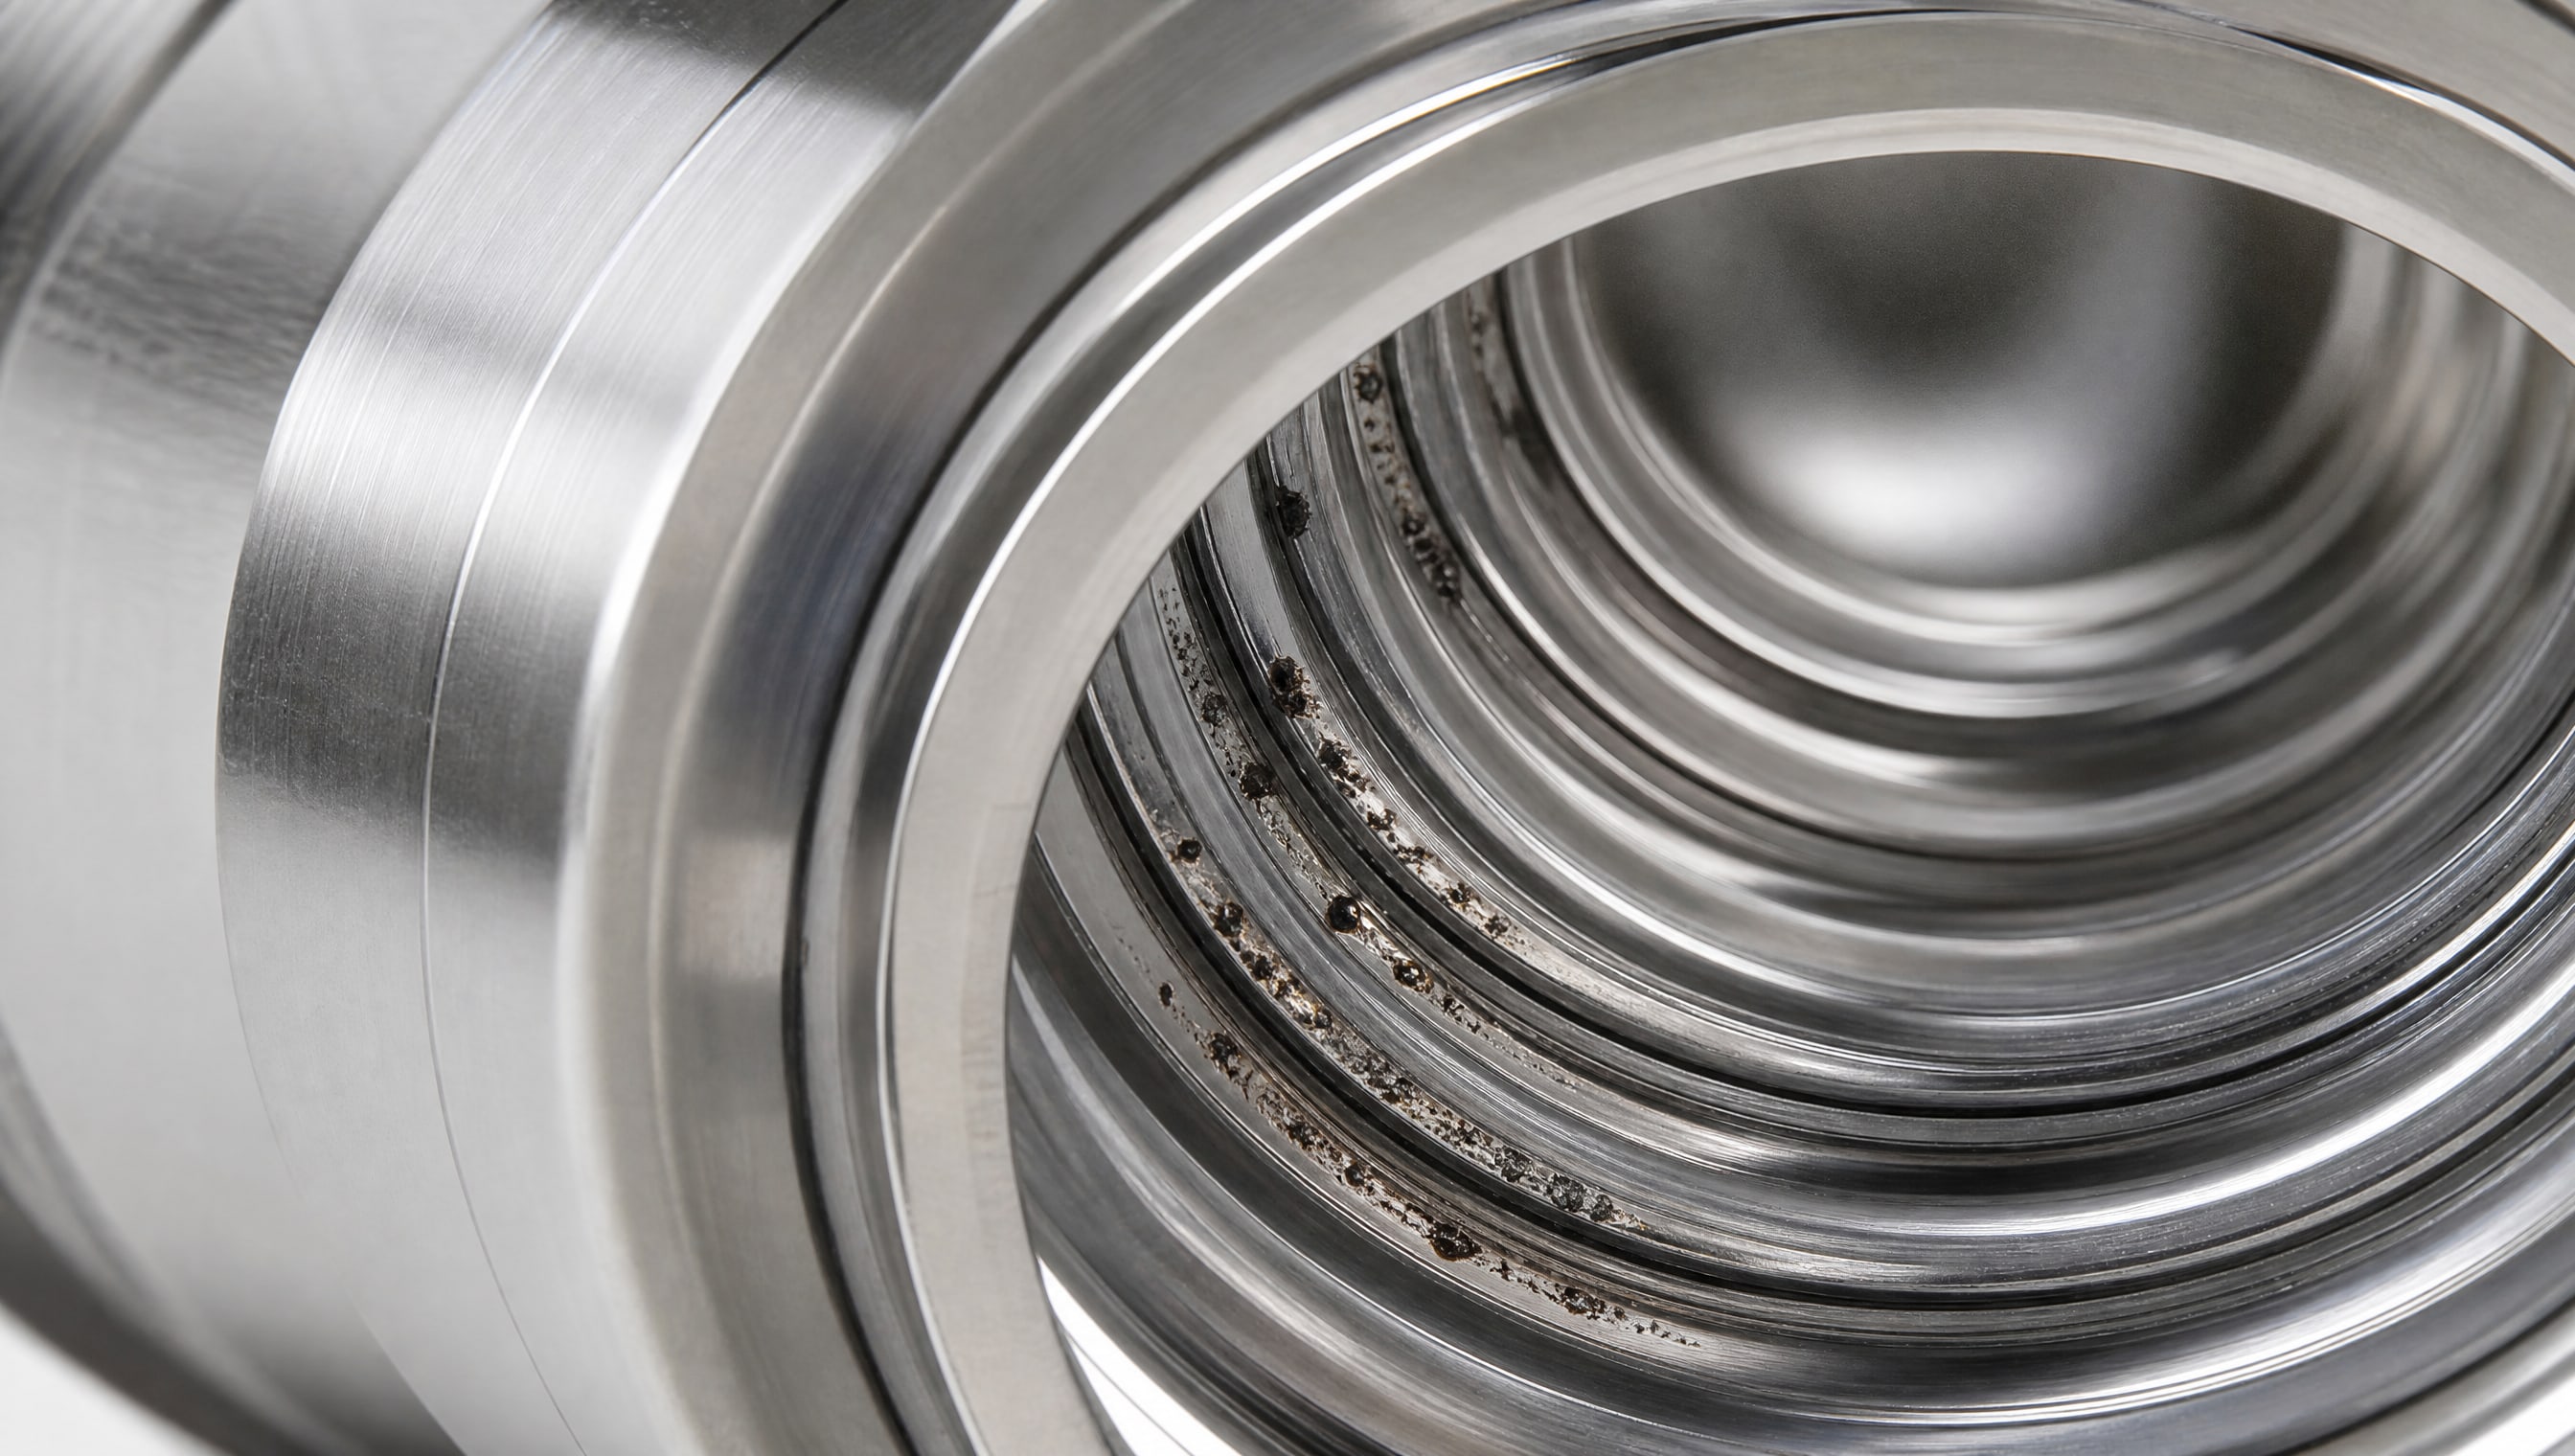
Щелевая коррозия - самая распространенная. Она развивается именно в зазорах, где доступ кислорода ограничен. Металл в щели корродирует, образуя оксиды и гидроксиды, которые забивают зазор и изолируют поверхность еще больше. Процесс самоускоряется: чем больше продуктов коррозии, тем быстрее она развивается.
Фреттинг-коррозия - это микроскопическое трение между витками при вибрации или тепловых колебаниях. Если на резьбе нет защитной пленки смазки, витки царапают друг друга, удаляя оксидный слой, и открывают свежий металл для окисления. На линиях с вибрирующим оборудованием или в условиях перепадов температуры фреттинг-коррозия может привести к деградации резьбы всего за несколько месяцев.
Электрохимическая коррозия возникает при контакте разнородных металлов - например, стального болта и латунного адаптера пробоотборника. Разница потенциалов запускает гальванический элемент, и менее благородный металл (сталь) окисляется ускоренно. Даже нержавеющая сталь не застрахована: в щелях она может быть повреждена локальной коррозией в присутствии хлоридов.
Все эти процессы имеют один общий спусковой крючок - влага. Пока резьба сухая, коррозия если и идет, то с минимальной скоростью. Смазка, нанесенная тонким слоем на резьбу, перекрывает доступ влаги и кислорода, создавая герметизирующий барьер. Она одновременно уменьшает трение (снижая фреттинг) и работает как ингибитор коррозии, если в составе смазки есть противокоррозионные присадки.
Что означает пищевой допуск NSF H1 и почему он критичен для пробоотборников
Допуск NSF H1 - это допуск на смазку, которая может иметь случайный контакт с пищевой продукцией.
Слово «случайный» здесь ключевое: это не прямое добавление в продукт, а защита от неизбежных капель, брызг или микроконтаминации при разборке оборудования. На производстве с такой смазкой кровельное оборудование, верхние части машин и узлы, которые могут «поделиться» жидкостью с производственной зоной, смазывают без страха перед санитарными проверками.
Для пробоотборников H1 важен потому, что узел находится в прямой близости к линии циркуляции продукта или рядом с открытыми емкостями. При разборке смазка может попасть на край резервуара или на руки работника. Допуск H1 гарантирует, что смазка прошла токсикологическую оценку и не содержит компонентов, запрещенных в пищевом производстве (например, ПТБФ или галогенированных углеводородов).
Однако допуск H1 не означает, что смазка идеальна для резьбы пробоотборника. H1 - это допуск на безопасность, а не на производительность. Для надежной защиты резьбы смазка должна иметь еще несколько свойств:
Высокая адгезия (способность смазки «прилипать» к металлу, а не стекать при вибрации или тряске). Адгезия - это не вязкость, а сила сцепления молекул смазки с поверхностью металла.
Водостойкость: смазка не должна вымываться или размываться каплями воды и конденсата, которые неизбежны рядом с фильтрами и линиями очистки.
Механическая стабильность: смазка не должна течь из резьбы при нагреве, разслаиваться или окисляться в присутствии влаги и кислорода.
Совместимость с материалами: если резьба из нержавеющей стали, а прокладка из силикона или фторопласта, смазка не должна разбухать или размягчать эти материалы.
Многие закупщики ошибочно полагают, что наличие допуска H1 автоматически означает водостойкость и адгезию. На самом деле производитель может сделать смазку с допуском H1, но с плохой адгезией или с тенденцией вымываться. Поэтому при выборе нужно сверяться со спецификацией конкретного продукта, а не только с его допуском.
Типы смазок для резьбы пробоотборников и их отличия
На рынке есть несколько типов смазок, претендующих на применение в пищевых производствах.
Разберемся, что предлагается и чем они друг от друга отличаются.
Силиконовые смазки с пищевым допуском
Силиконовые смазки популярны в пищевом производстве благодаря химической инертности и легкости регуляции. Силиконовый полимер (силоксан) не окисляется и не вступает в реакцию с пищей, что облегчает получение допуска. Смазки на основе силикона часто прозрачны или имеют светлый цвет, что помогает работникам контролировать ее присутствие на оборудовании.
Для резьбы пробоотборника адгезия силиконовой смазки зависит от конкретной формулировки. Простая силиконовая смазка может иметь среднюю адгезию и недостаточную водостойкость. Если производитель добавил в состав специальные присадки для улучшения адгезии и влагостойкости (например, наполнители или полярные компоненты), то такая смазка работает лучше. В промышленных условиях пищевого производства на линиях фасовки берут силиконовые смазки именно потому, что при соблюдении правильного нанесения они держат резьбу в защитном слое долгое время.
Пластичные смазки с минеральным маслом и пищевым допуском
Пластичные смазки на основе минерального масла и литиевых или сложноэфирных загустителей распространены и доступнее, чем силиконовые. Минеральное масло хорошо смазывает и содержит естественные противокоррозионные компоненты. Однако для получения пищевого допуска производитель должен убедиться, что масло рафинировано и не содержит токсичных фракций. Водостойкость пластичной смазки с минеральным маслом зависит от типа загустителя: литиевые смазки менее влагостойки, чем смазки на сложных эфирах.
Для резьбы пробоотборника минеральная пластичная смазка тонким слоем может быть неплохим выбором, если она проверена на вымывание и совместимость с материалами узла. Однако в сильно влажных условиях (рядом с открытыми баками или парогенераторами) такие смазки менее надежны, чем гидрофобные, то есть не смешивающиеся с водой.
Универсальная смазка с пищевым допуском
Универсальные смазки - это компромисс между требованиями к множеству применений. Производитель пытается сделать формулировку, которая одновременно смазывает, защищает от коррозии, имеет пищевой допуск и работает в диапазоне температур от -10 до +80 градусов Цельсия. Результат часто - средние характеристики по всем показателям. Такие смазки полезны для объектов с умеренными требованиями, но для резьбы пробоотборника в условиях высокой влажности универсальная смазка может оказаться недостаточной.
Высокотемпературные смазки с пищевым допуском
Если пробоотборник работает рядом с нагреваемыми линиями или на горячей части оборудования, нужна смазка, которая не течет при повышенной температуре. Высокотемпературные смазки с пищевым допуском обычно содержат загустители с высокой температурой каплепадения (выше 200 градусов Цельсия). Однако высокая термостойкость часто достигается ценой снижения адгезии на холоде. Поэтому такую смазку выбирают осознанно, если температурный диапазон действительно требуется.
Как выбрать смазку с пищевым допуском для защиты резьбы
Чтобы не допустить ошибки, нужно проверить несколько параметров одновременно.
Проверьте допуск в паспорте
Первое - убедитесь, что в технических данных смазки прямо указан допуск NSF H1 или эквивалент (например, EC 1935/2004 для продуктов, реализуемых в Евросоюзе). Если в документе написано просто «пищевая смазка» без конкретного кода допуска, это не гарантирует соответствие. Допуск должен быть подтвержден сертификатом от организации, наделенной правом проверки (для NSF это сама NSF International).
Оцените влагостойкость и адгезию
На паспорте ищите информацию о влагостойкости. Она может быть описана как результат испытания на выделение воды (ASTM D6184 или аналог) или как тип загустителя. Если вместо четких данных видите только описание типа смазки, попросите у поставщика результаты испытаний на вымывание. Адгезию часто обозначают как способность смазки оставаться на вертикальных или наклонных поверхностях. Если данных нет, спросите, применялась ли смазка на резьбовых соединениях при разборочных операциях.
Проверьте диапазон рабочих температур
Смотрите, при каких температурах смазка сохраняет свойства. Для пробоотборников обычно достаточно диапазона от минус 10 до плюс 80 градусов Цельсия, но если оборудование стоит на улице или в холодильнике, нужны минус 20 или минус 40. Верхний предел зависит от того, насколько близко пробоотборник к линиям с горячей жидкостью.
Убедитесь в совместимости с материалами
Резьба может быть стальной или нержавеющей, прокладки - из силикона, ПТФЕ (тефлона) или резины. Смазка не должна разбухать или размягчать эти материалы. Обычно в паспорте есть строка о совместимости. Если ее нет, спросите у технической службы производителя.
Учтите частоту разборки
Если пробоотборник разбирается раз в месяц, достаточна обычная водостойкая смазка. Если разборка происходит несколько раз в неделю, нужна смазка с максимальной адгезией, чтобы не требовать нанесения перед каждой сборкой. Такие смазки обычно имеют более вязкий состав или специальные присадки.
Техника нанесения смазки на резьбу
Неправильное нанесение сводит на нет все преимущества качественной смазки.
Вот типичные ошибки и правила.
Ошибка: заливка соединения смазкой
Многие думают, что чем больше смазки, тем лучше. На самом деле избыток смазки хуже, чем ее отсутствие. Излишняя смазка вытекает, загрязняет окружение, привлекает пыль и абразив, которые потом попадают обратно в резьбу. При сборке с избытком смазки возникают чрезмерные сжимающие силы из-за гидравлического сопротивления, что может привести к срыву резьбы.
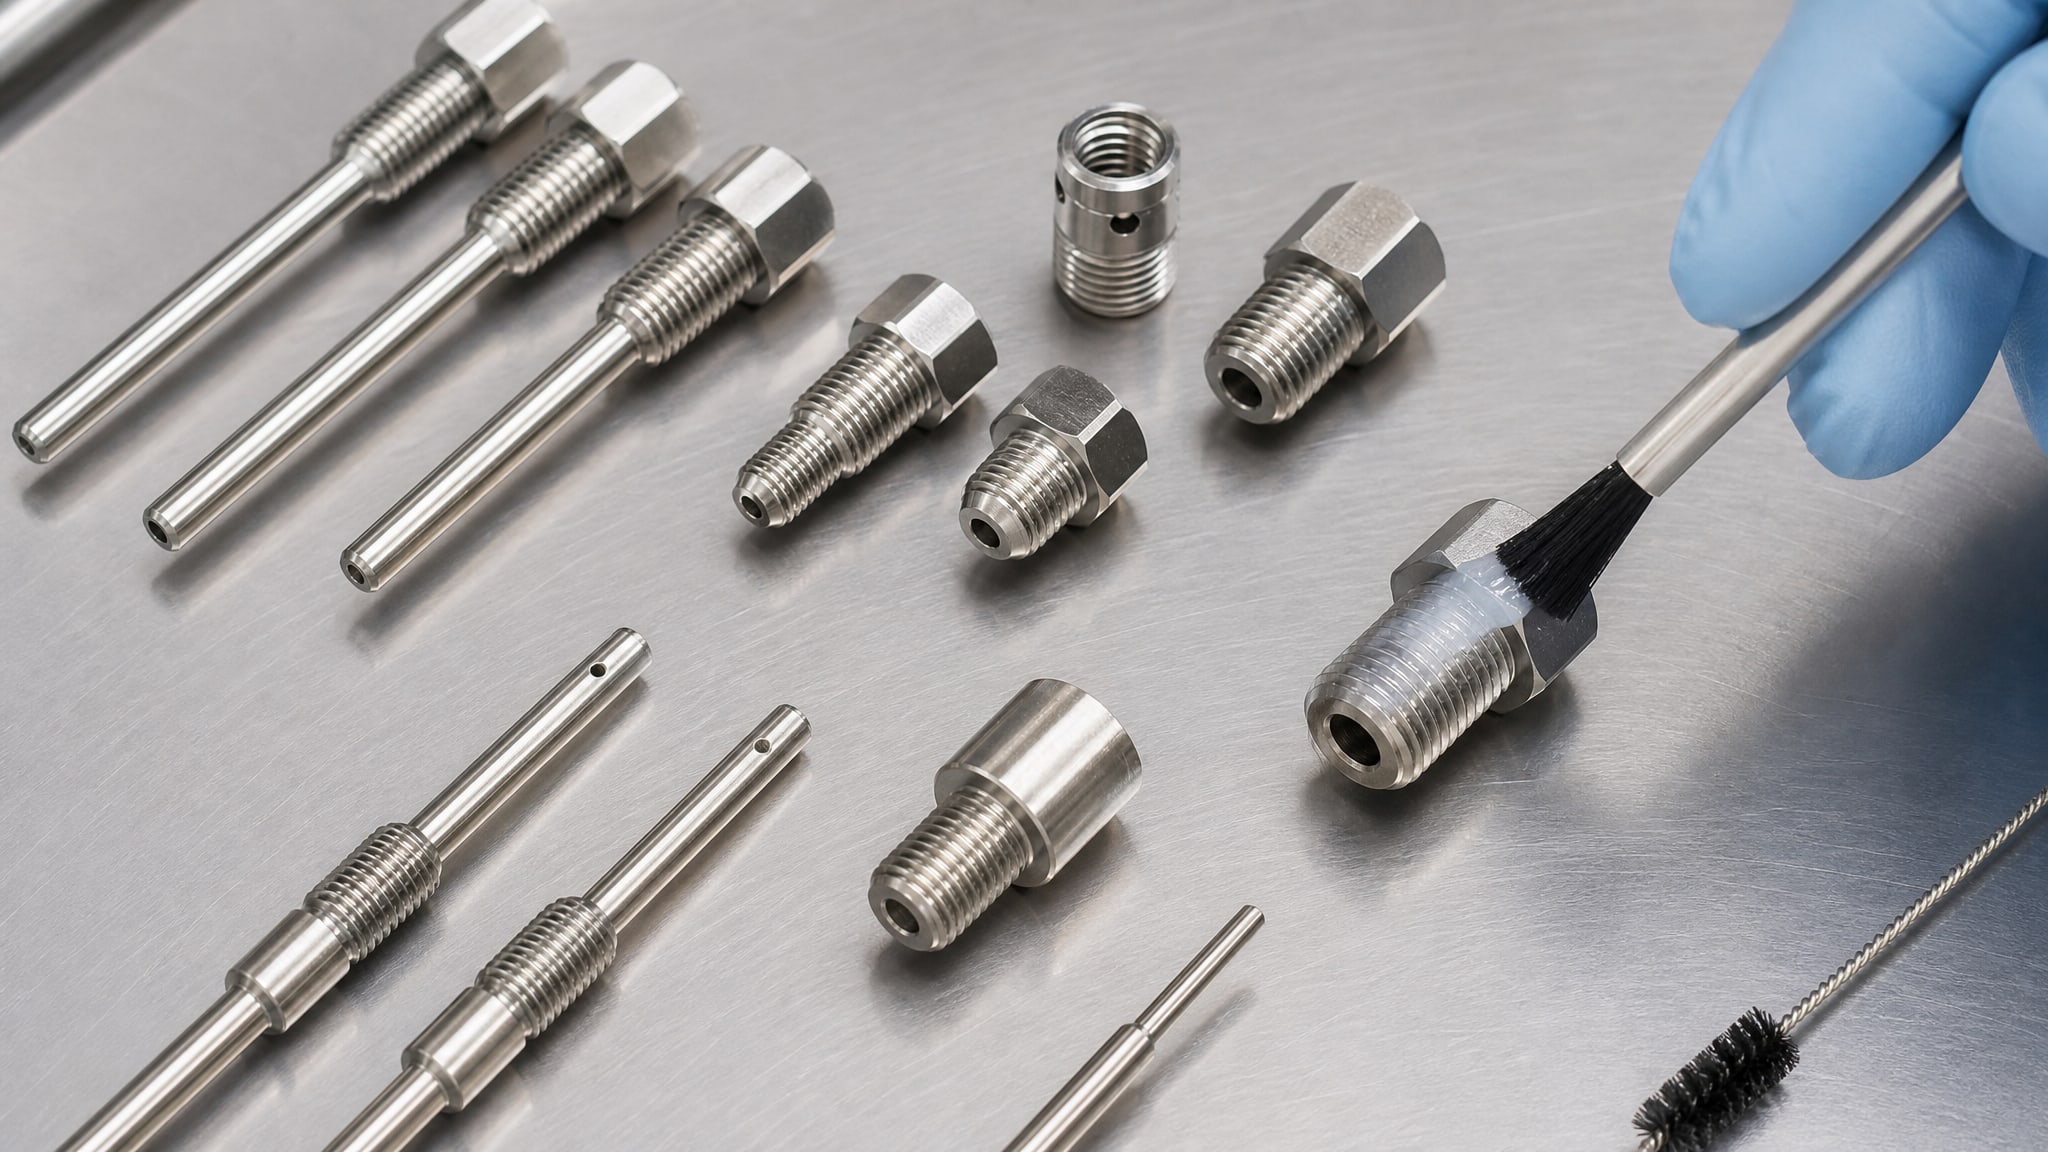
Правило: смазка наносится тонким равномерным слоем на все витки и на поверхность прижимной части (головки винта или гайки). После сборки соединения излишки смазки, если они выступили, убираются мягкой тканью без применения растворителей. Целью нанесения является создание защитной пленки, а не заполнение всего зазора.
Подготовка резьбы перед смазкой
Перед нанесением смазки резьба должна быть очищена от грязи, окалины и старой засохшей смазки. Загрязнения ускоряют носит и коррозию. Очищают резьбу мягкой щеткой или сухой тканью; растворители при контакте с пищевыми смазками иногда вызывают нежелательные реакции, поэтому влажную очистку проводят только водой, а затем резьба полностью высушивается.
Частота нанесения
Если пробоотборник находится во влажной среде и разбирается регулярно, смазка наносится перед каждой сборкой. Если разборка редкая и условия сухие, одного слоя смазки хватает на несколько месяцев. На практике в пищевых производствах принято перемазывать резьбу один раз в три месяца при регулярном использовании или один раз в год при сезонном использовании.
Для резьбовых соединений, которые работают без разборки годами, смазка наносится один раз при сборке, и этого достаточно.
Признаки неправильной защиты резьбы и способы решения
Если на резьбе пробоотборника обнаружена ржавчина, налет или следы окисления, это сигнал к действию.
Вот что нужно сделать.
Налет коррозии на стальной резьбе
Это признак того, что смазка либо отсутствовала, либо вымылась. Сначала нужно очистить резьбу от продуктов коррозии (мягкой щеткой, без абразивов), полностью высушить и нанести свежую смазку. Если коррозия вернулась через несколько недель, это означает, что текущая смазка недостаточно влагостойка для условий работы. Нужно перейти на другой тип смазки - например, с лучшей адгезией или с гидрофобным составом.
Затрудненная разборка, прилипание витков
Это признак недостатка смазки или неправильного типа смазки. Когда влага конденсируется между витками и смазки нет, витки буквально «холодной сваркой» прилипают друг к другу. При попытке разобрать резьбу витки срываются. Решение: перед каждой разборкой нанести смазку поверх старого слоя и дать ей впитаться (если это жидкая смазка) или расползтись (если это пастообразная) в течение 10-15 минут. Затем аккуратно, без рывков, разобрать соединение. Не следует применять чрезмерное усилие или попытаться разломать соединение - это приведет к окончательной порче резьбы.
Резкий блеск или масляные пятна
Если смазка вытекла в зону обработки продукта или на рабочую поверхность, это нарушает чистоту производства, даже если смазка имеет пищевой допуск. Это признак того, что смазка наносилась в избытке или имеет слишком жидкий состав для данного применения. Нужно перейти на более вязкую смазку (смазка с более высоким NLGI-классом, если это пластичная смазка, или на смазку с улучшенной адгезией, если это жидкая) или пересмотреть технику нанесения (наносить еще тоньше).
Часто задаваемые вопросы
Что значит допуск NSF H1 и отличается ли он от H2?
NSF H1 означает, что смазка может использоваться в оборудовании, которое имеет возможность случайного контакта с пищей. H2 - это допуск для смазок, применяемых в оборудовании, где контакт с пищей исключен (например, на верхней части конвейера). H1 имеет более жесткие требования безопасности, поэтому смазка H1 дороже, но универсальнее. Для пробоотборников в пищевом производстве нужен именно H1.
Может ли нержавеющая резьба ржаветь без смазки?
Да, может. Нержавеющая сталь устойчива к коррозии в открытой среде, но в щелях и зазорах (особенно при контакте с хлоридами или в кислой среде) может развиться локальная коррозия. На пробоотборниках, которые находятся рядом с морской водой, с рассольными растворами или с сильно хлорированной водой, даже нержавеющая резьба нуждается в защите смазкой.
Можно ли использовать одну смазку для всех пробоотборников на производстве?
Не всегда. Если пробоотборники работают при разных температурах (одни на холодной воде, другие рядом с горячими линиями), нужны разные смазки. Если один тип пробоотборника имеет медные прокладки, а другой - из полимера, смазка должна быть совместима с обоими материалами. На практике производства часто определяют одну-две смазки для основного оборудования и держат их в наличии.
Как часто нужно перемазывать резьбу пробоотборника?
Если пробоотборник находится во влажной среде и разбирается каждую неделю, смазку наносят перед каждой разборкой. Если разборка редкая и условия относительно сухие, достаточно одного нанесения смазки при сборке. В промышленности пищевого производства практикуется сезонное или ежеквартальное обновление смазки: весной при запуске оборудования и осенью при подготовке к холодному периоду.
Какая разница между силиконовой и минеральной смазкой с пищевым допуском?
Силиконовая смазка инертнее и лучше работает при контакте с пищей. Минеральная смазка хорошо смазывает и дешевле. Для защиты резьбы пробоотборника силиконовая обычно предпочтительнее из-за лучшей гидрофобности (способности отталкивать воду), но минеральная может использоваться, если она проверена на совместимость с материалами узла и имеет подтвержденную водостойкость.
Заключение
Коррозия на резьбе пробоотборников - это не дефект конструкции оборудования, а естественное следствие действия влаги и загрязнений в узких щелях. Резьба разрушается быстро, потому что даже небольшое повышение влажности запускает локальную коррозию, а частые разборки нарушают защитный слой. Для производств пищевой, водоочистной и фармацевтической промышленности проблема усложняется требованием пищевого допуска смазки: она должна быть одновременно безопасной для продукта и надежной для защиты резьбы.
Правильная смазка с пищевым допуском NSF H1 - это не просто название на этикетке, а набор проверенных свойств: водостойкость, адгезия к металлу, совместимость с материалами узла и механическая стабильность при перепадах температуры. Для резьбовых соединений пробоотборников на производствах пищевого сегмента применяют силиконовые смазки с адаптивными присадками, которые обеспечивают одновременно защиту от коррозии, легкий демонтаж при частой разборке и надежное герметизирование зазоров. На практике защиту резьбы рекомендуется обновлять ежеквартально при высокой влажности и регулярном использовании, а также проверять состояние резьбы перед каждой переборкой оборудования. Выбор конкретной смазки должен основываться на паспортных данных и результатах испытаний на вымывание, а не только на наличии допуска в названии продукта.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.