
Смазка с пищевым допуском для резьбовых крышек: как предотвратить заклинивание нержавейки
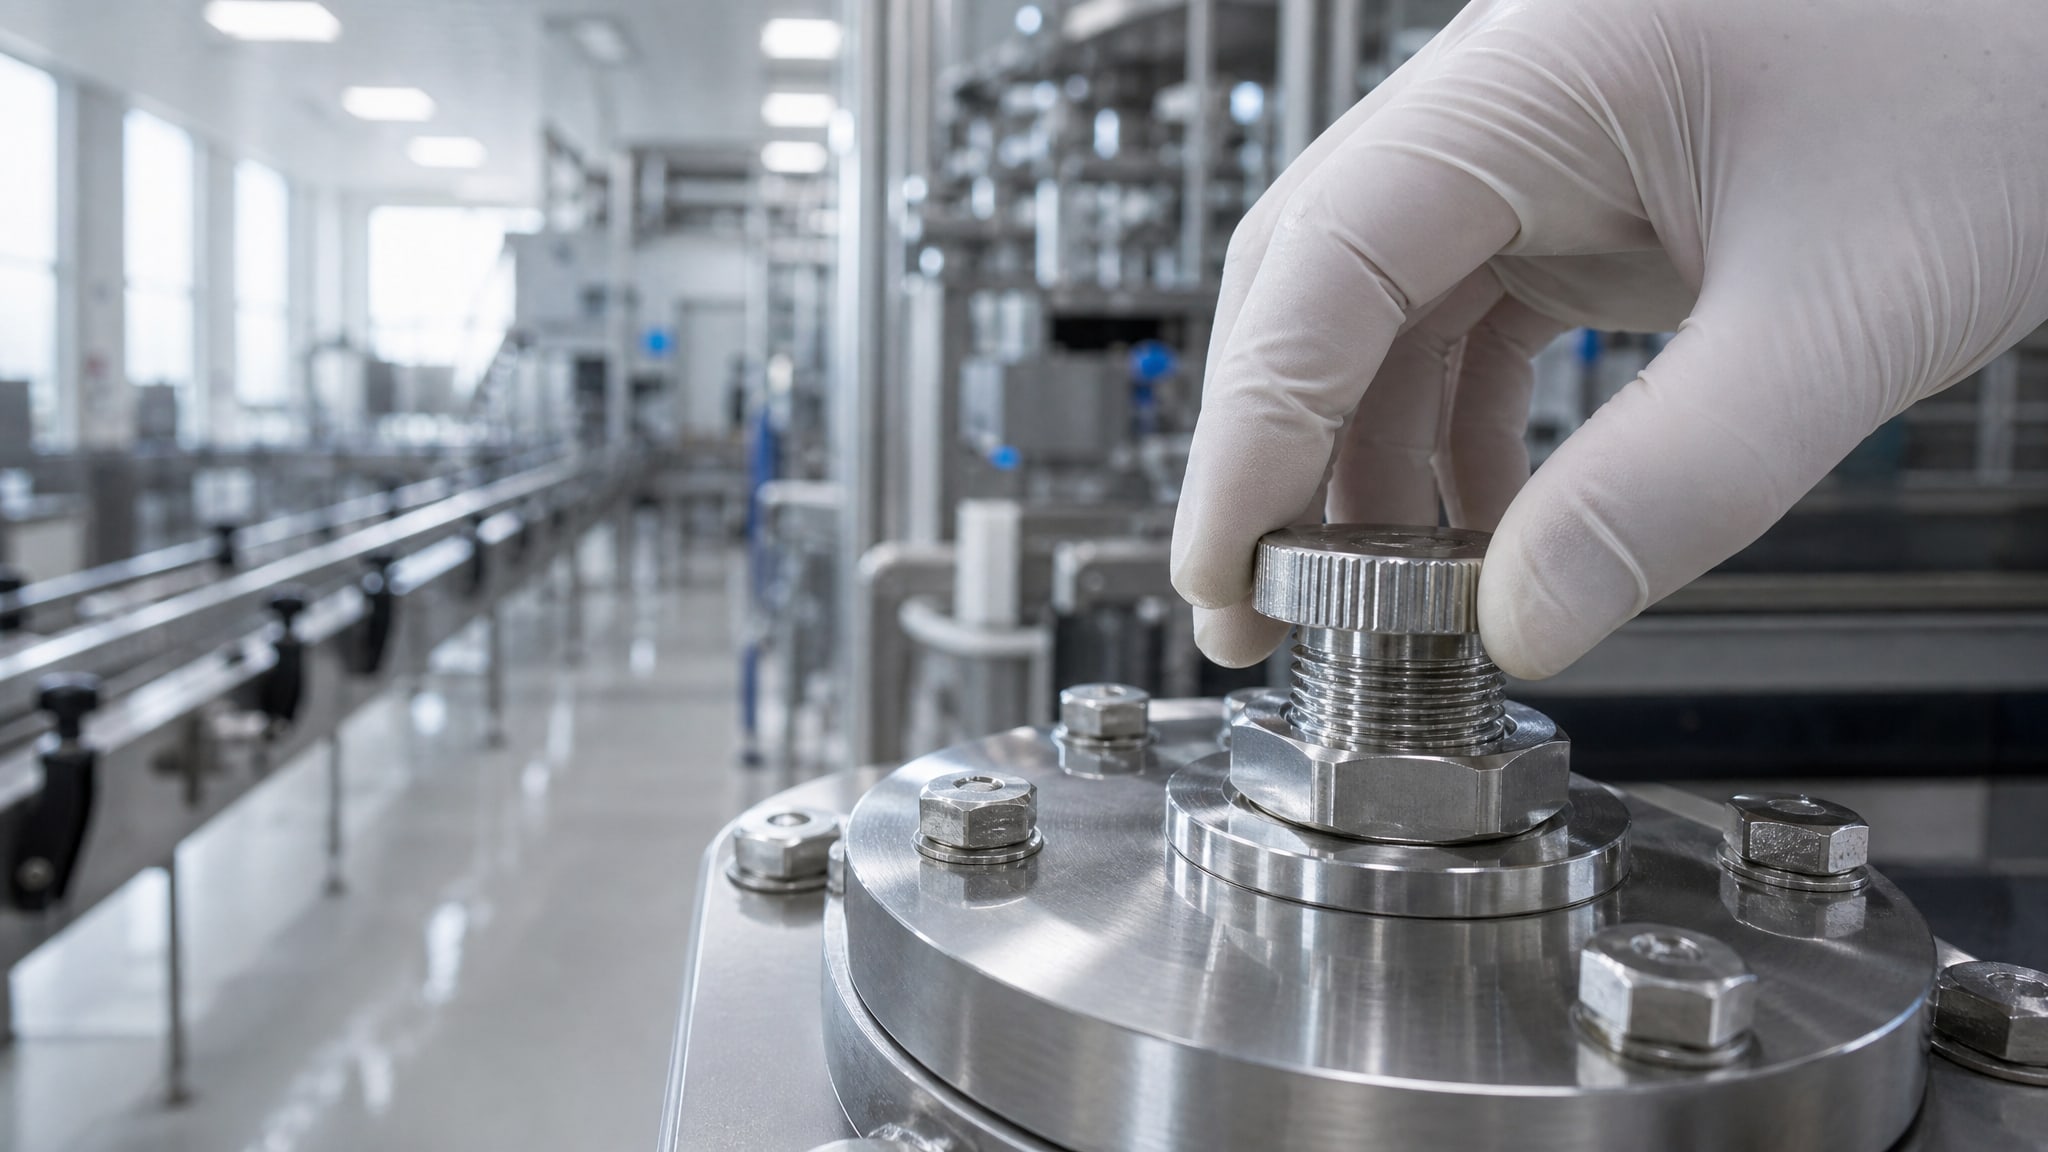
Заклинивание резьбовых крышек из нержавеющей стали - частая проблема на пищевых производствах, в водоподготовке и фармацевтике. Вопреки убеждению, что нержавейка не требует защиты, именно эта сталь подвергается схватыванию и фреттинг-коррозии чаще, чем углеродистая. Причина: при трении происходит микросварка материала поверхностей без смазочного слоя, затруднения при разборке и даже повреждение резьбы во время ремонта.
Решение заложено в выборе правильной смазки - не просто пищевой, а специализированной противозадирной пасты с допуском NSF H1. Такой материал не только предотвращает задиры и облегчает сборку-разборку, но и соответствует требованиям безопасности зон с возможным контактом с продуктом. Статья раскрывает причины заклинивания, классификацию допусков и практику выбора смазки для резьбовых узлов в пищевой и чистых отраслях.
Почему резьба из нержавейки заклинивает
Заклинивание резьбовых соединений из нержавеющей стали - не дефект материала, а следствие его поверхностных свойств.
При отсутствии смазки микровыступы резьбы нержавейки быстро схватываются друг с другом при перемещении, особенно под нагрузкой. Это явление называется фреттинг-коррозией и происходит чаще, чем на углеродистой стали, хотя визуально ржавчины может не быть.
При сборке крышки емкости без защиты происходит нарушение пассивного оксидного слоя на поверхности нержавейки. Трущиеся поверхности создают микротемпературы, способствующие локальной адгезии материала. При попытке открыть крышку усилие резко возрастает, резьба повреждается, и в следующий раз соединение может уже не собраться. На пищевых производствах это приводит к внеплановым простоям и замене узлов.
Проблема усугубляется во влажной среде, при циклических нагрузках (частые открытия-закрытия) и при контакте с моющими растворами. Даже на видимо "чистой" нержавейке остаются микрозагрязнения, которые действуют как абразив при трении. Именно поэтому защита резьбы смазкой - это не опция, а необходимость для долговечности оборудования.
Допуски NSF и категории пищевых смазок: как разобраться
Пищевой допуск NSF H1 означает, что материал допущен при возможности случайного контакта с пищевыми продуктами.
Это критично для оборудования на пищевых производствах, в молочной промышленности и там, где резьбовые соединения могут соприкасаться с пищей при разборке или конденсации.
Однако NSF H1 - это не универсальный допуск, пригодный для всех задач. Различают несколько уровней:
H1 - случайный контакт с пищей допустим; материал безопасен при попадании в продукт в минимальных количествах.
H2 - контакт с пищей запрещен; используется для смазки оборудования вдали от зон обработки продукта (например, приводы конвейеров, далеких от линии раскладки).
3H - прямой контакт с пищей; применяется в разделительных агентах при разработке теста и выпечке.
Для резьбовых крышек емкостей в пищевой промышленности требуется именно H1, поскольку крышка может соприкасаться с внутренней поверхностью из-за капиллярности и конденсации. Смазка H2 в этом случае не подходит - она нарушит требования пищевой безопасности.
Кроме допуска, важна химическая формула. Пасты на основе белых твердых смазок (графит, борный нитрид) без металлов и серы менее агрессивны к нержавейке, чем медь-графитовые смеси. Силиконовые смазки H1 существуют, но для прямого предотвращения задиров в резьбе они менее эффективны, чем противозадирные пасты.
Противозадирные пасты для резьбы: выбор между типами
Для предотвращения заклинивания резьбовых соединений из нержавейки существует две основные группы смазочных материалов.
Противозадирные пасты на основе твердых смазок
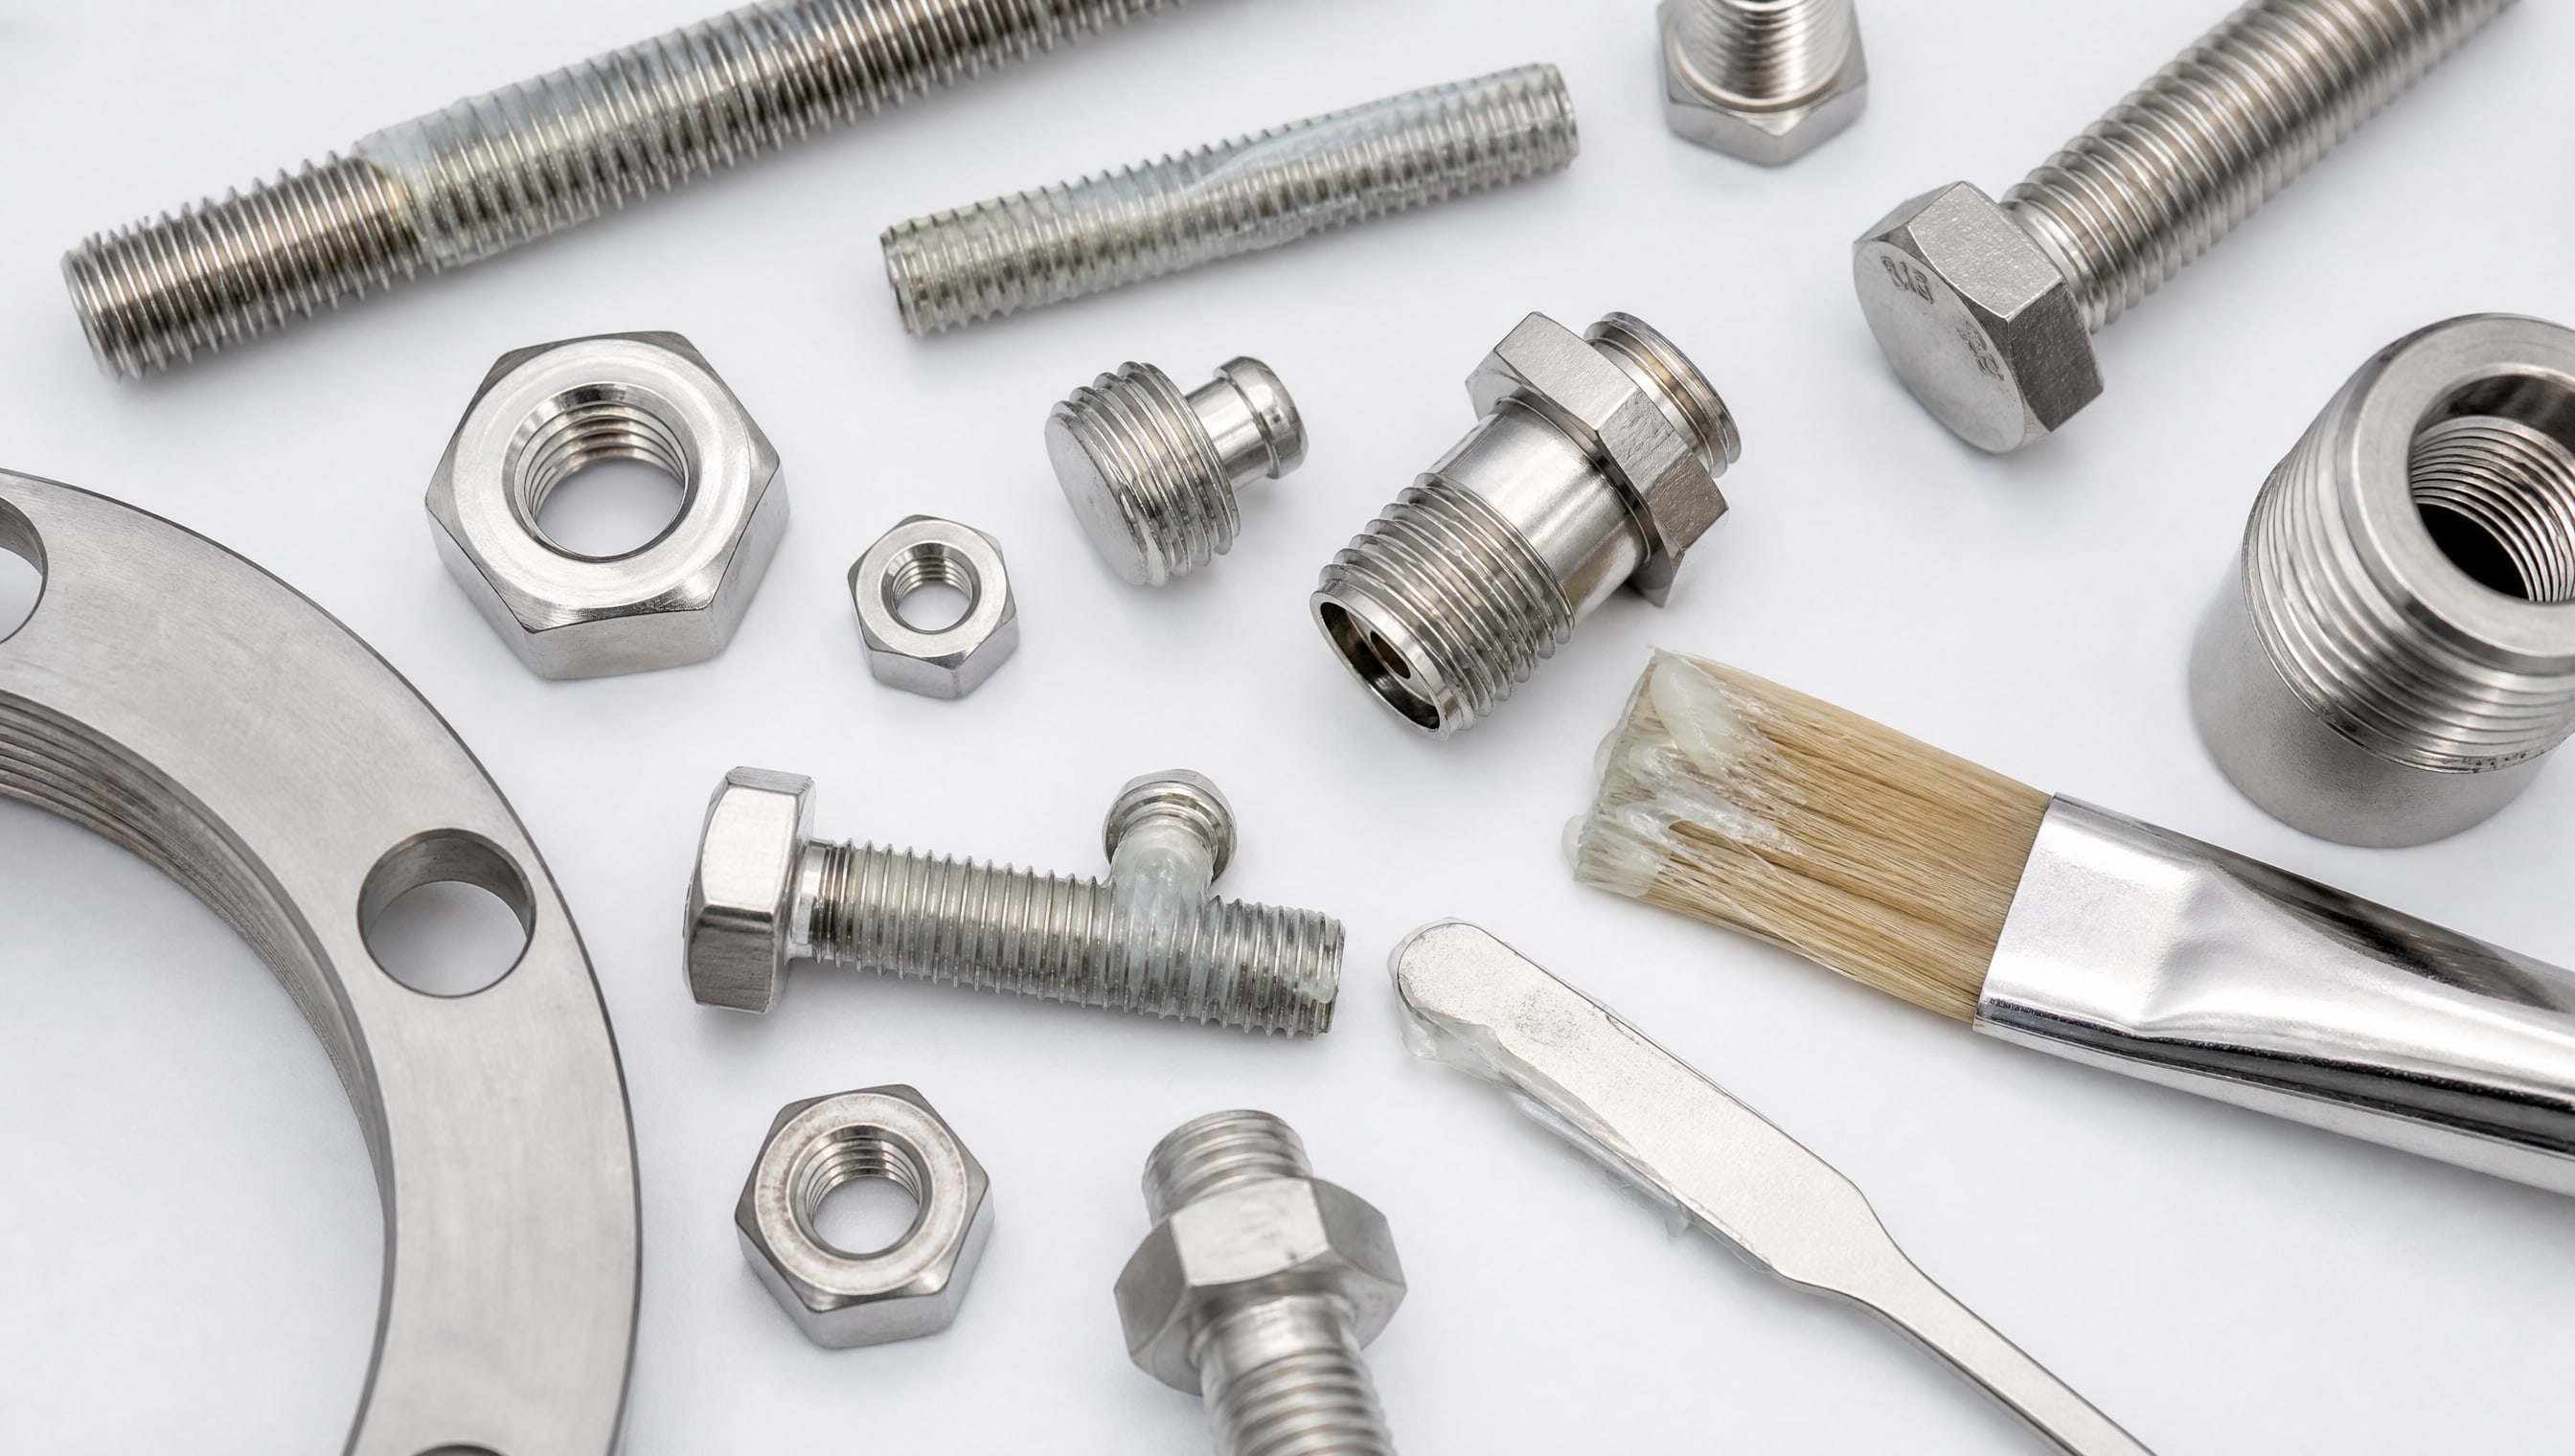
Это пасты с тонкой дисперсией графита, дисульфида молибдена или белых твердых смазок в смешиваемой среде. Они наносятся тонким слоем на резьбу перед сборкой и создают механический разделительный слой, предотвращающий микросварку.
Преимущества: - Высокая несущая способность; защищают от задиров даже при ударных нагрузках. - Не вымываются водой во время мойки оборудования. - Стабилизируют момент затяжки; не вызывают повышения усилия затяжки при хранении.
Температурный диапазон типовых паст: от -40 °C до +1400 °C в зависимости от формулировки, от -54 °C до +982 °C у некоторых составов. Это важно для высокотемпературных производств (пищевые автоклавы, стерилизация).
Твердые антифрикционные покрытия
Альтернатива пастам - это тонкие однослойные покрытия на основе дисульфида молибдена и графита, наносимые аэрозольным способом или методом напыления. Они полностью разделяют резьбовые поверхности без жидкой среды.
Преимущества: - Остаток смазки минимален; не требуется протирка после сборки. - Подходят для узлов, где жидкий остаток недопустим (например, в вакуумных системах или при последующем электрошлифовании).
Недостаток: менее универсальны для циклических разборок и требуют повторного нанесения при демонтаже.
Для резьбовых крышек емкостей, которые открываются несколько раз в год, пасты предпочтительнее, так как образуют более стабильный защитный слой.
Как выбрать смазку для резьбовых крышек: практический алгоритм
При выборе смазки для резьбовых соединений из нержавейки нужно проверить пять параметров.
1. Допуск к пищевой безопасности Если оборудование находится на пищевом производстве или может контактировать с продуктом, выбирай пасты с NSF H1. Простая универсальная смазка, даже с пищевым допуском по названию, может иметь категорию H2 и быть неприемлемой.
2. Химический состав (без металлов для нержавейки) Для предотвращения фреттинг-коррозии нержавеющей стали рекомендуются противозадирные пасты без меди, свинца и серы. Такие составы не вступают в гальваническое взаимодействие с матрицей стали и не ускоряют коррозию при влажности.
3. Температурный диапазон Проверь спецификацию оборудования. Если емкость используется в горячих цехах или проходит автоклавирование, смазка должна выдерживать минимум 120 °C. Для стерилизации паром требуется допуск до +150 °C и выше.
4. Консистенция и способ нанесения Пасты бывают в банках (наносятся кистью) или в аэрозолях (удобнее для сборки в цехе). Для резьбовых крышек, собираемых вручную, аэрозольная форма экономит время и обеспечивает равномерность слоя.
5. Совместимость с уплотнителями Если под крышкой стоит резиновое кольцо (из EPDM, силикона, витона), смазка не должна его разбухать. Большинство противозадирных паст H1 совместимы с синтетическими эластомерами, но лучше проверить данные техническишерстей поставщика.
На практике закупщики возвращаются к противозадирным пастам H1 без металлов, поскольку такие составы обеспечивают предсказуемый результат при разборке и не требуют переподбора при смене поставщика оборудования.
Защита нержавейки от коррозии при хранении смазки
Долговечность резьбового соединения зависит не только от смазки во время сборки, но и от защиты поверхности между использованиями.
На пищевых производствах емкости часто хранятся во влажных цехах, в климатических камерах или при высокой влажности и конденсации.
Смазка должна содержать ингибиторы коррозии, препятствующие влаге проникать под масляный слой. Пасты без металлических частиц и галогенов работают эффективнее: они не создают микрогальванических пар, которые ускоряют локальную коррозию на нержавейке.
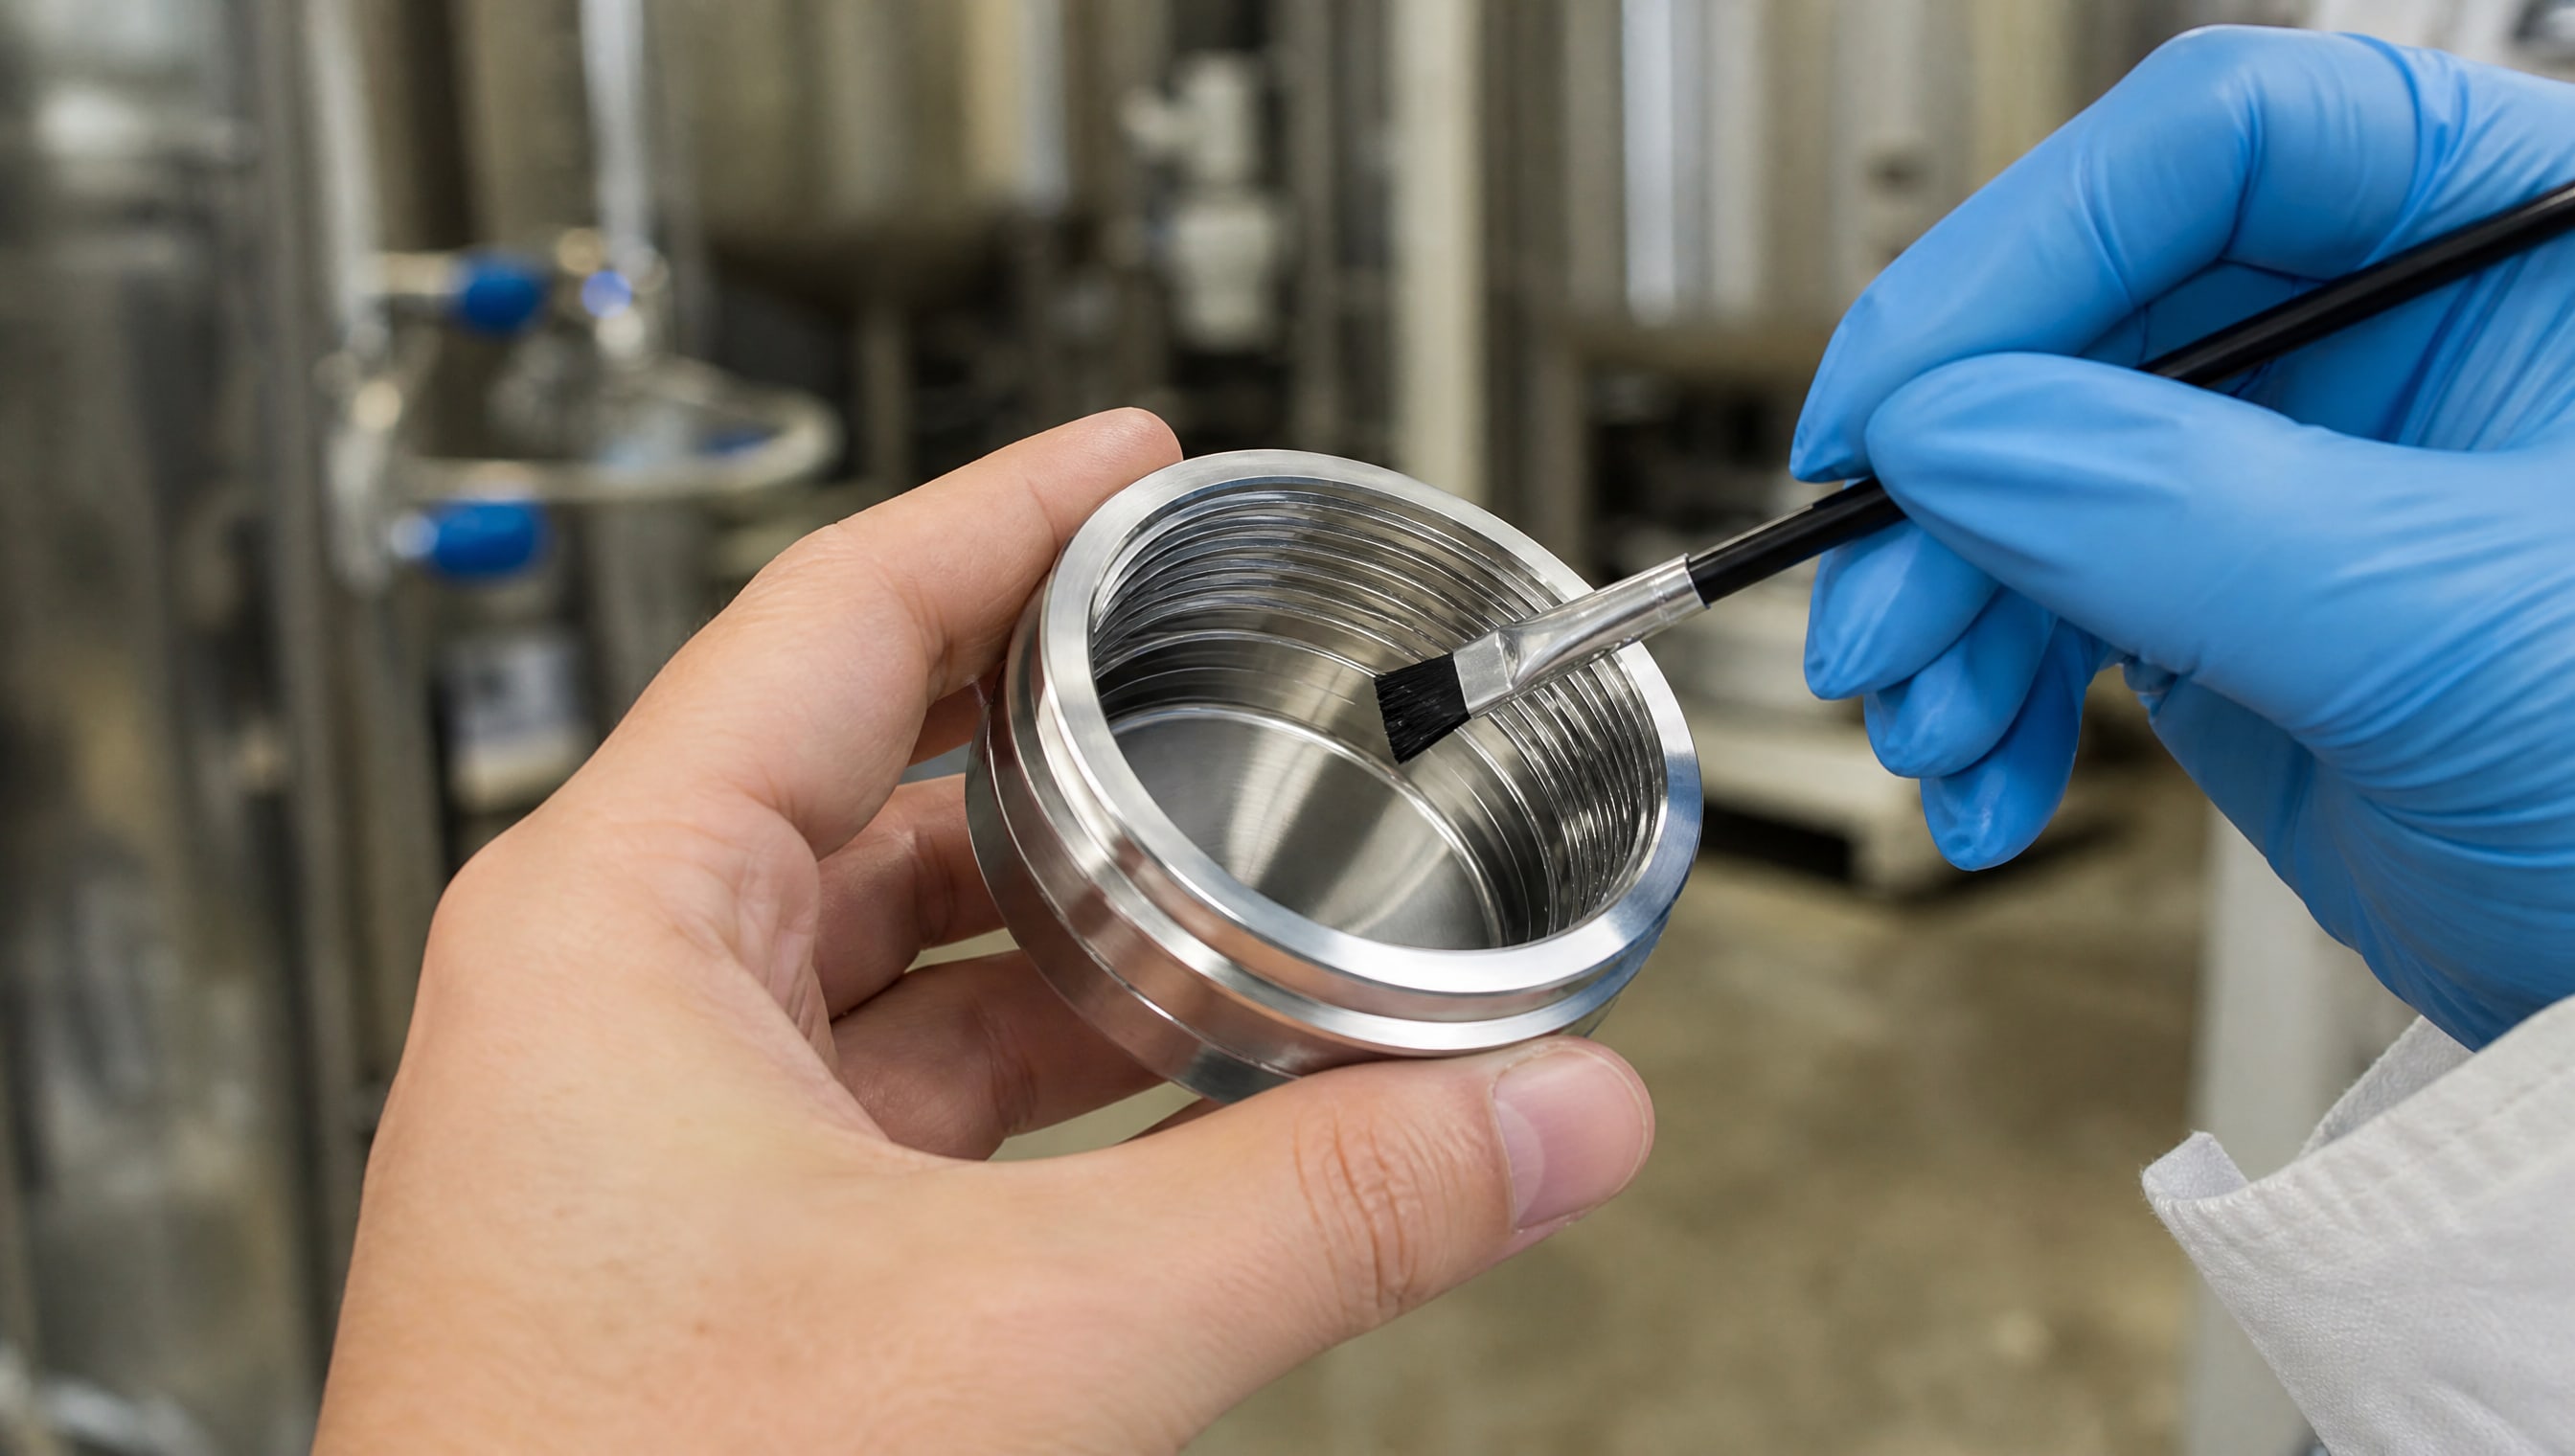
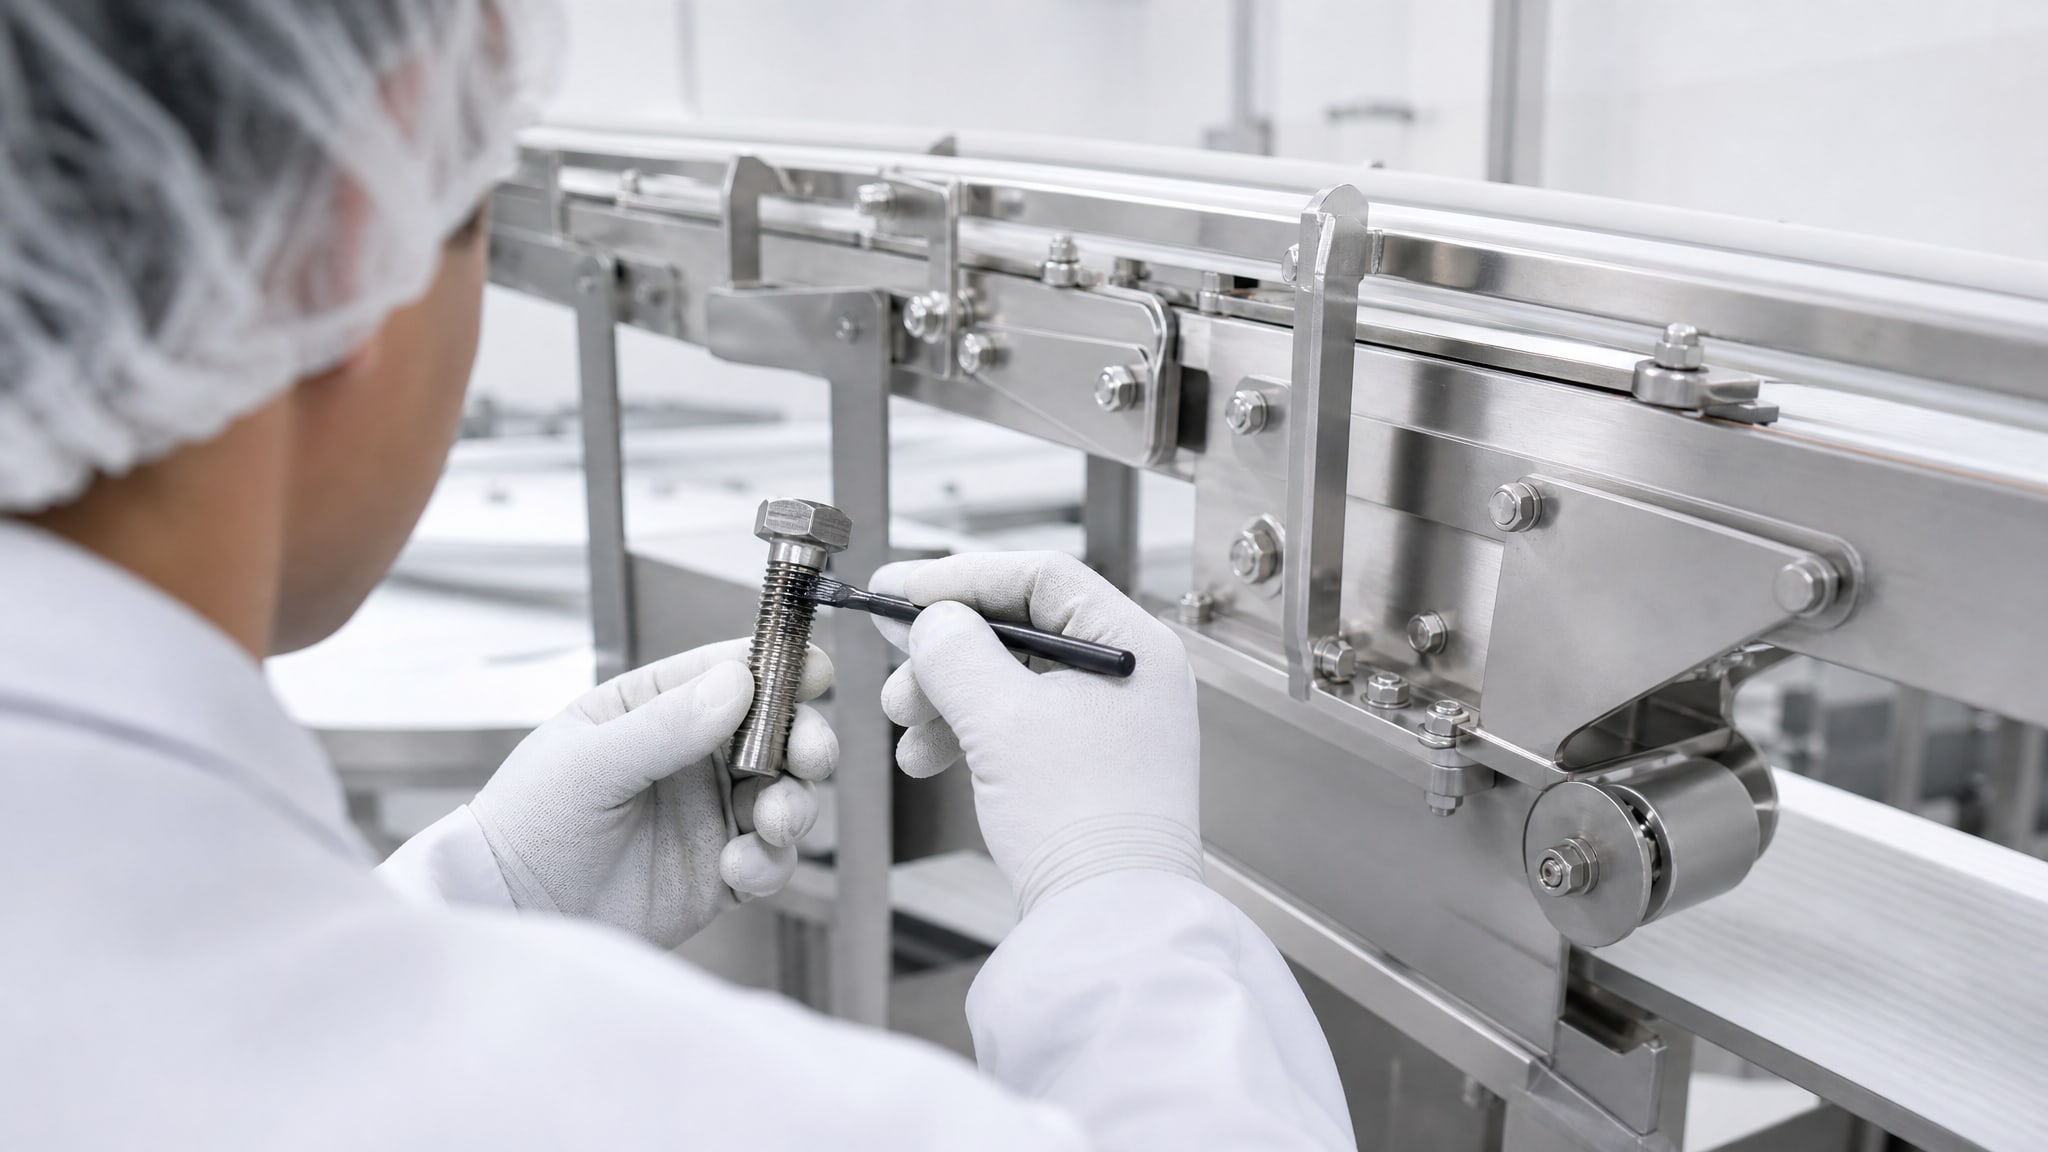
При длительном хранении (более года) защитный слой смазки может окисляться. В этом случае перед повторной разборкой рекомендуется мягко очистить резьбу мягкой щеткой и нанести свежий слой. Это особенно важно, если емкость была во влажной среде или хранилась без защиты.
Для высокого уровня защиты, когда требуется гарантировать, что резьба не заржавеет и не заклинит даже через два года хранения, применяются противозадирные пасты H1 с расширенным температурным диапазоном (выше -40 °C) и усиленным пакетом ингибиторов. На производствах, где пищевая безопасность критична, специалисты выбирают составы, не содержащие галогенов и серы, - они гарантируют отсутствие хлоридных ям и микротрещин при длительном контакте с нержавейкой.
Методология нанесения смазки на резьбовые соединения
Правильное применение противозадирной пасты не менее важно, чем выбор самого материала.
Неправильное нанесение может привести к перерасходу, загрязнению рабочей поверхности или недостаточной защите.
Подготовка поверхности Перед нанесением смазки резьба и опорные поверхности должны быть очищены от загрязнений, пыли, остатков прежней смазки и оксидов. Для этого используется мягкая щетка, сухая ветошь или, если нужна глубокая очистка, абразивная губка. Влага и остатки моющих средств нужно полностью удалить, иначе смазка не образует сплошной слой.
Количество и способ нанесения Наносить пасту следует экономно - тонкая пленка толщиной 0,5–1 мм на рабочих поверхностях резьбы и опорной поверхности гайки. Если паста в банке, используется кисть; если в аэрозоле, достаточно 2–3 коротких впрысков. Избыток пасты не улучшает защиту, а только усложняет сборку и может вытечь после затяжки.
Время выстаивания После нанесения пасте требуется 5–15 минут для стабилизации (в зависимости от формулировки). Только после этого можно приступать к сборке. Это позволяет пасте равномерно распределиться и образовать плотный слой.
Сборка и контроль момента затяжки При наличии смазки момент затяжки может быть ниже, чем без нее (из-за снижения трения). Это нормально. Затягивать нужно медленно, следя за равномерностью; рывковые движения могут нарушить слой смазки. После затяжки излишки пасты, выступившие из зазоров, можно осторожно убрать мягкой ветошью - но не протирать резьбу внутри соединения.
Часто задаваемые вопросы
Почему силиконовая смазка с пищевым допуском не решает проблему заклинивания?
Силиконовые смазки обеспечивают водоотталкивающий эффект, но не создают механический барьер против микросварки резьбы. Для задиров нужны противозадирные пасты с твердыми смазками (графит, дисульфид молибдена), которые физически разделяют трущиеся поверхности. Силиконовые составы лучше подходят для защиты уплотнений и направляющих, но не для резьбовых соединений под нагрузкой.
Какая разница между NSF H1 и NSF H2 для резьбовых крышек?
NSF H1 разрешает случайный контакт с пищей (например, при конденсации внутри крышки), а NSF H2 запрещает любой контакт. Для резьбовых крышек емкостей, хранящихся на пищевом производстве, требуется именно H1, так как возможна микроциркуляция влаги с остатками продукта по капиллярам. H2 на таких узлах считается нарушением пищевой безопасности.
Можно ли использовать противозадирную пасту, если оборудование не в пищевой промышленности?
Да, если резьба из нержавеющей стали. Противозадирные пасты без допуска NSF подходят для автомастерских, судостроения, химической промышленности и везде, где есть риск схватывания нержавейки. Допуск H1 - это дополнительный бонус, а не обязательное условие; основное свойство пасты - предотвращение задиров.
Как долго держит защиту смазка H1 при хранении во влажной среде?
При правильном нанесении противозадирная паста H1 без галогенов и серы защищает резьбу 12–24 месяца во влажных цехах, климатических камерах и при конденсации. Если емкость хранится в особо агрессивной среде (рядом с солью, кислотами), слой рекомендуется обновлять раз в год. Визуально это определяется по потускнению или появлению рыжеватого налета на резьбе.
Есть ли альтернатива пастам для защиты резьбы нержавейки?
Да - твердые антифрикционные покрытия на основе дисульфида молибдена и графита, наносимые аэрозольным способом. Они полностью разделяют поверхности и не оставляют жидкого остатка. Но для регулярных разборок (несколько раз в году) пасты удобнее: они сохраняют защиту дольше и не требуют повторного нанесения при каждой сборке.
Заключение
Заклинивание резьбовых крышек из нержавеющей стали - это не неизбежность, а результат отсутствия надлежащей защиты. Схватывание происходит не потому, что нержавейка "плохая", а потому, что при трении ее поверхности быстро микросвариваются без смазочного слоя. Решение лежит в применении специализированных противозадирных паст с твердыми смазками.
Выбирая пасту, важно учитывать не только название "пищевая смазка", но и конкретный допуск NSF H1, химический состав без металлов и галогенов, а также температурный диапазон, соответствующий условиям эксплуатации. Для пищевых производств, где возможен контакт смазки с продуктом, это критично. Правильное нанесение пасты на очищенную резьбу обеспечивает долговечность соединения, облегчает демонтаж и предотвращает повреждение резьбы при следующей разборке.
Следующий шаг: оцени текущее состояние резьбовых крышек на вашем оборудовании. Если есть хотя бы один случай затрудненного открытия или видимые задиры, проведи ревизию запасов смазочных материалов. Закупи пробный образец противозадирной пасты H1 для резьбовых соединений из нержавейки, нанеси на чистую резьбу при следующей плановой разборке и убедись в результате при открытии через месяц. Это займет минут пять, но убережет от простоев и замены узлов.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.